CN102179517A - 一种激光感应复合熔化直接成形方法及装置 - Google Patents
一种激光感应复合熔化直接成形方法及装置 Download PDFInfo
- Publication number
- CN102179517A CN102179517A CN 201110094971 CN201110094971A CN102179517A CN 102179517 A CN102179517 A CN 102179517A CN 201110094971 CN201110094971 CN 201110094971 CN 201110094971 A CN201110094971 A CN 201110094971A CN 102179517 A CN102179517 A CN 102179517A
- Authority
- CN
- China
- Prior art keywords
- laser
- induction
- powder
- induction coil
- layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images




Landscapes
- Laser Beam Processing (AREA)
Abstract
本发明公开了一种激光感应复合熔化直接成形方法及装置。方法通过CAD软件生成零件的三维模型,再对三维模型切片并生成G代码以驱动数控系统和基体运动。大功率激光束和感应热源将同步送进的金属或金属/陶瓷复合粉末熔化,逐层沉积出设计形状的三维零件。加工过程中,温度控制器对基体的温度进行监测与控制。实现该方法的装置包括激光器及光路系统、感应加热及温度控制系统、送粉系统、数控系统。本发明可用于在各种金属基体上直接生成大中型三维零件。其特点为:加工效率高;可以根据需要设计甚至梯度改变金属陶瓷复合层的成分;零件的组织致密,晶粒细小,力学性能优良;残余应力较小,无变形和开裂现象;加工柔性高,无需工模具;材料利用率高,清洁无污染。
Description
技术领域
本发明属于激光加工领域。具体涉及一种激光感应复合熔化直接成形(Laser-Induction Hybrid Melting Direct Forming,LIHMDF)制备三维金属零件的方法及装置。
背景技术
激光直接制造(Direct Laser Fabrication,DLF)技术,是20世纪90年代中后期发展起来的一种先进制造技术。其基本原理是借助CAD软件或反求技术生成零件的CAD模型,再利用成形控制软件将CAD模型按一定间距切割成一系列平行薄片,然后根据薄片轮廓设计出合理的激光扫描轨迹,并转换成数控系统的运动指令。激光束在指令控制下扫描基板,并将送粉器输送的粉末熔化、沉积出与切片厚度基本一致的金属薄层。上述过程完成后,聚焦镜、粉末喷嘴等整体上升一定高度,或者工作台整体下降一定高度,高度值的大小与所沉积的厚度相当。重复上述过程,完成下一层金属薄层的沉积,如此逐层堆积直至生成设计形状的三维金属零件。
中国发明专利ZL200810010307.4公开了一种采用激光熔化沉积快速制造飞机平尾转轴的方法。它采用的工艺方法具有以下优点:①零件组织具有晶粒细小、成份均匀、致密的典型快速凝固特征。其静强度较锻件提高了10%,疲劳强度提高了3倍左右;②聚材料制备与零件“近净成形”于一体,无需大型模具和压力热备,缩短了生产周期和降低了成本;③材料利用率较锻件提高5倍,机加工余量少;④生产具有高度的柔性和快速反应能力;⑤可用于沉积制造高熔点合金和制造梯度成分的零件。
但是,上述以单纯的激光束作为热源熔化沉积金属材料的成形法存在以下缺点:①加工效率偏低:当所采用的是Nd:YAG激光器,激光功率为3-12KW时,粉末沉积率只有15-40g/min(以铁基合金为例);②由于激光熔池和基体的温度梯度大,引起较大的残余应力,造成零件的变形和开裂,成为制约该技术应用的瓶颈;③由于“热堆积效应”,不同沉积层之间热过程不同,造成组织和力学性能不均匀,影响其使用性能;④由于其加工效率低,费用昂贵,所以主要应用于军工和航空航天领域,且主要用于制造中小型零件。以上缺点限制了该方法的大规模工业应用。
近年来,喷射成形(Spray Forming,SF)和等离子熔射成形(Plasma-Spray Forming,PSF)也得到了大力发展。
SF是将熔融的金属液在高速气流的作用下喷射到导热率高的运动基材上形成零件的方法。其得到的金属零件具有快速凝固特征,力学性能较好。但是其不足之处在于:①沉积层易产生孔隙,组织不致密,需后续热加工;②主要适用于熔点低的有色金属如铝合金、铜合金及镁合金的成形。目前,应用于高熔点金属的成形工艺还不成熟;③适用于制造中小型零件,加工效率不高。PSF是以等离子射流为热源,在特定工艺条件下,使粉末材料在原模表面集结成形,经背衬、脱模或销模、强化等处理,得到具有一定功能的零件或型腔的制造方法。
PSF的沉积效率和加工精度较高。但是其不足之处在于:①工序复杂,需制作原模;②零件孔隙率较大,且粉末易氧化;③零件力学性能比SF和DLF差。
以上缺点限制了SF及PSF工艺在高性能大中型零件成形中的应用。
发明内容
本发明的目的在于提供一种激光感应复合熔化直接成形方法,该方法加工效率高;零件组织致密、成分均匀、晶粒细小,力学性能优良;加工得到的产品残余应力较小,无变形和开裂现象;本发明还提供了实现该方法的装置。
本发明提供的一种激光感应复合熔化直接成形方法,其特征在于,该方法包括下述步骤:
第1步将表面经过预处理后的基体安装在数控机床的平台上;
第2步将感应线圈放置在距离基体3-10mm处,感应加热温度为400-1000℃;
第3步将激光束聚焦后入射到基体上形成熔池,利用送粉嘴将合金粉末或合金/陶瓷复合粉末同步送入熔池形成熔覆层;激光器的功率为1-15KW,激光光斑为直径1-10mm的圆形或为(1-3)mm×(10-20)mm的矩形,送粉速率为10-180g/min,扫描速度为0.4-4m/min,多道搭接率为20%-60%;
第4步成形一层沉积层后,移动感应线圈、送粉嘴、聚焦透镜及红外传感器或者工作台移动,移动的距离等于沉积层的厚度;
第5步重复第2步至第4步,逐层处理直至三维零件成形完毕。
实现上述激光感应复合熔化直接成形方法的装置包括激光器、导光系统、聚焦透镜、连接套筒、升降套筒、温度控制器、红外传感器、感应电源、感应线圈、送粉器、数控机床与计算机;
激光器的出光口、导光系统和聚焦透镜依次位于同一光路上,激光器产生的激光束经导光系统导入聚焦透镜聚焦后入射到基体上;升降套筒通过连接套筒安装在数控机床的Z轴上;感应线圈安装在升降套筒上并和感应电源连接;红外传感器安装在套筒上,红外传感器与温度控制器相连,温度控制器与感应电源通过数据线相连;送粉嘴安装在升降套筒上并与送粉器和保护气体连接;数控机床与计算机通过数据线连接。
本发明具有以下优点:
①加工效率高。由于感应热源的引入,形成熔池所需能量大大降低。当激光功率为1-15KW时,粉末沉积速率可达到10-180g/min,扫描速度达到0.4-4m/min。较单纯激光熔化成形效率提高3-10倍。
②由于感应加热的作用,熔池与基体的温度梯度下降,热应力下降,零件无变形和开裂现象。
③所制造的零件致密,无孔隙;晶粒细小,具有典型的快速凝固特征。强度和塑性较相同材质的锻件好。
④材料利用率高,无污染。
⑤同步送进不同成份的复合粉末,可以获得梯度金属陶瓷复合层。硬度和耐磨性大幅度提高。
⑥在整个过程中基体温度不变,保证了成形的均匀性和精度。
⑦加工柔性好,在无需工模具的情况下可直接生成各种大中型金属或金属/陶瓷复合零件。
⑧生长周期短,生产成本降低。适用于大规模的工业应用。
本发明装置通用性强,可用于直接制造各种大中型轴类、模具、热轧辊和冷轧辊等。
附图说明
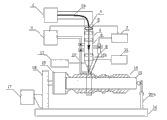
图1是激光-感应复合熔化成形制造大中型冲裁模具示意图;
图2是激光-感应复合熔化成形制造大中型热锤锻模示意图;
图3是激光-感应复合熔化成形制造空心轴类零件示意图;
图4是激光-感应复合熔化成形制造型材轧辊示意图;
图5是激光-感应复合熔化成形制造钛合金零件示意图;
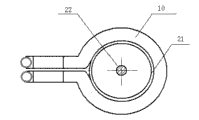
图6是平面感应线圈俯视图;
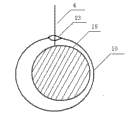
图7是偏心感应加热示意图;
图8是同心感应加热示意图;
图中,1、激光器,2a、反射铜镜,2b、光纤,3、聚焦透镜,4、激光束,5、连接套筒,6、升降套筒,7、温度控制器,8、红外传感器,9、感应电源,10、感应线圈,11、送粉器,12a、同轴送粉嘴,12b、旁轴送粉嘴,13、保护气,14、沉积层,15、基体,16、数控机床,17、计算机,18、电机,19、三爪卡盘,20a、滚动支架,20b、顶针,21、导磁环,22、激光光斑,23、进光口,24、保护箱
具体实施方式
采用激光-感应复合熔化直接成型技术及装置,在普通基材上逐层熔化沉积金属或金属-陶瓷复合层,最终形成具有一定形状的三维金属零件。所生成的零件致密、均匀,力学性能优良。下面结合附图和实施例对本发明做进一步描述。
本发明方法包括下述步骤:
①将经过打磨、除油、去锈清洗处理的金属材料基体装夹在数控平台上。
②使感应线圈与基体的间距为3-10mm,感应加热温度为400-1000℃。
③将激光束聚焦后入射到基体上形成熔池,利用送粉嘴将合金粉末或合金/陶瓷复合粉末同步送入熔池形成熔覆层。激光器的功率为1-15KW,激光光斑可以为直径1-10mm的圆形或为(1-3)mm×(10-20)mm的矩形,送粉速率为20-180g/min,扫描速度为0.4-4m/min,多道搭接率为20%-60%。
④成形一层沉积层后,感应线圈、送粉嘴及红外传感器、向上(z轴)移动,或者工件向下移动,移动的距离等于沉积层的厚度,重复步骤②和③,逐层生成三维零件。
本发明装置包括激光器及光路系统、感应加热及温度控制系统、送粉系统和数控系统。
激光器及光路系统包括激光器1、导光系统、聚焦透镜3、连接套筒5和升降套筒6。导光系统可以是反射铜镜2a或光纤2b。
感应加热及温度控制系统包括温度控制器7、红外传感器8、感应电源9和感应线圈10。
送粉系统包括送粉器11、同轴送粉嘴12a或旁轴送粉嘴12b。
数控系统包括数控机床16和计算机17。
采用CO2激光器时,如图1所示,激光器1产生的激光束4经反射铜镜2a导入聚焦透镜3聚焦后入射到基体15上。
采用Nd:YAG激光器或高功率半导体激光器时,如图2、4所示,激光器1产生的激光束4经光纤2b导入聚焦透镜3聚焦后入射到基体15上。
升降套筒6通过连接套筒5安装在数控机床的Z轴上。
感应线圈10安装在升降套筒6上并通过水冷铜缆和感应电源9连接。红外传感器8安装在套筒6上并瞄准基体15上的一个测温点,红外传感器8测量的温度数据通过数据线传输至温度控制器7,温度控制器7与感应电源9通过数据线相连。
同轴送粉嘴12a或旁轴送粉嘴12b安装在升降套筒6上并与送粉器11和保护气体13连接。
在进行平面激光-感应复合熔化直接成型时,基体15直接装夹在数控机床16的水平平台上。同轴送粉嘴12a与感应线圈10安装在升降套筒6上,如图5所示,激光光斑22位于感应线圈10的圆心。同轴送粉嘴12a送出的合金粉末刚好进入激光光斑22。
当对圆柱形回转体进行加工时,工件15通过三爪卡盘19和滚动支架20a或顶针20b固定在数控机床16的水平平台上。感应线圈10安装在升降套筒6上,如图6或图7所示,激光束4通过感应线圈上的进光口23入射到基体15上。旁轴送粉嘴12b安装在可升降套筒6上并与激光束4呈一定角度。旁轴送粉嘴12b送出的合金粉末通过感应线圈10上的进光口23与激光束4在基体15上相交形成熔池。
数控机床16与计算机17通过数据线连接。计算机17上安装有分层软件,分层软件将零件的三维模型转化为机代码驱动数控机床16的运动。
对钛合金进行加工时,送粉嘴(通常使用同轴送粉嘴12a)、感应线圈10、红外传感器8、数控机床16及工件15位于保护箱24内,保护箱内充满保护气体(如氩气)。
实例:
实施例一
采用激光-感应复合熔化成形方法及装置制备大中型冲裁模具,如附图1所示。通过CAD分层软件和数控系统控制,在Q235钢基体上逐层生成Ni基合金与WC的复合层。WC粉末的质量百分比由0-60%逐渐增加,以获得梯度成份。成形层厚度为2-500mm不等,其硬度为60-70HRC,耐磨性是基体材料的15-30倍。
实施步骤:
①将退火态的基体除锈后清洗,装夹在数控机床的水平平台上。
②开启5KW横流CO2激光器。激光束经反射铜镜导入聚焦透镜聚焦后垂直入射到基体上。调节激光束的离焦量,使光斑直径为6mm。
③感应线圈安装在升降套筒上。调节感应线圈的水平位置,使激光束的光斑刚好位于感应线圈进光口的中心,如图6示。在感应线圈上安装导磁环以提高加热效率。调整感应线圈的竖直位置,使之与基体的间隙为6mm。将感应线圈与感应电源通过水冷铜缆连接。
④调节同轴送粉嘴的位置,使粉末的交点位于激光束的轴线上并与基体的距离为15mm。将同轴送粉嘴与送粉器连接。通入保护气体Ar,流量为5l/min。
⑤将温度控制器的输出端口和感应电源的控制端口连接,红外传感器固定在升降套筒上,并瞄准基体上的一个测温点。将感应加热温度设定在400℃。
⑥设定激光器的功率为4KW、送粉速率为60g/min、扫描速度为0.4m/min、多道搭接率为30%。
⑦用分层软件将零件的三维模型转化成一系列的厚度为1.5mm的二维信息,每一层信息转化成G代码输入计算机内存,用以驱动数控平台。
⑧同步开启感应电源、激光器、温度控制器、送粉器、和数控平台,在保护气氛下,激光束和感应热源共同作用,将粉末和部分基体熔化形成熔池,凝固后形成沉积层。基体在数控平台驱动下按一定的轨迹运动,使沉积层按照一定的形状生成。
⑨激光-感应复合工艺制造完一层后,升降套筒带动感应线圈、红外传感器及送粉嘴向上z轴运动1.5mm,重复步骤⑧,如此循环,逐层生成三维零件。
实施例二
采用激光-感应复合熔化成形方法及装置制备大中型热锤锻模,如附图2所示。通过CAD分层软件和数控系统控制,在H13钢基体上逐层生成钴基合金沉积层,成形层厚度为5-20mm不等,其硬度为45-55HRC,热强性和疲劳抗力较基体大幅度提高。
实施步骤:
①将退火态的H13钢基体除锈后清洗,装夹在数控机床的水平平台上。
②开启4KW的高功率半导体激光器,激光束经光纤导入聚焦透镜聚焦后垂直入射到基体上。调节激光束的离焦量,使光斑直径为10mm。
③感应线圈安装在升降套筒上。调节感应线圈的水平位置,使激光束的光斑刚好位于感应线圈进光口的中心,如图6示。在感应线圈上安装导磁环以提高加热效率。调整感应线圈的竖直位置,使之与基体的间隙为6mm。将感应线圈与感应电源通过水冷铜缆连接。
④调节同轴送粉嘴的位置,使粉末的交点位于激光束的轴线上并与基体的距离为15mm。将同轴送粉嘴与送粉器通过塑料管连接。通入保护气体Ar,流量为5l/min。
⑤将温度控制器的输出端口和感应电源的控制端口连接,红外传感器固定在升降套筒上,并瞄准基体上的一个测温点。将感应加热温度设定在600℃。
⑥设定激光器的功率为4KW、送粉速率为100g/min、扫描速度为2m/min、多道搭接率为40%。
⑦用分层软件将零件的三维模型转化成一系列的厚度为1.5的二维信息,每一层信息转化成G代码输入计算机内存,用以驱动数控平台。
⑧同步开启感应电源、激光器、温度控制器、送粉器、和数控平台,在保护气氛下,激光束和感应热源共同作用,将粉末和部分基体熔化形成熔池,凝固后形成沉积层。基体在数控平台驱动下按一定的轨迹运动,使沉积层按照一定的形状生成。
⑨激光-感应复合工艺制造完一层后,升降套筒带动感应线圈、红外传感器及送粉嘴向上z轴运动1.5mm,重复步骤⑧,如此循环,逐层生成三维零件。
实施例三
采用激光-感应复合熔化成形技术及装置制备空心轴类零件。如附图3所示,以普通空心钢管为基体。钢管的外径为200mm,壁厚为5mm。在此基体上生成梯度金属陶瓷复合层。成形层厚度为2-500mm不等,成型后硬度为60-70HRC,耐磨性较基体提高10-30倍。
实施步骤:
①将经过清洗、喷砂处理的基体装夹在数控机床的水平平台上的三爪卡盘和滚动支架上。
②采用15KW横流CO2激光器。调节好激光束的离焦量,使其光斑为3mm×20mm的矩形,光斑的长边和基体的轴线平行。
③感应线圈通过夹具与套筒固定。使感应线圈与基体为偏心加热,调节感应线圈的位置,使激光束的光斑刚好位于感应线圈进光口的中心,并使之与基体的间隙为3-10mm,如图7所示。在感应线圈上安装导磁体以提高加热效率。将感应线圈与感应电源通过水冷铜缆连接。
④采用旁轴送粉嘴,调节送粉嘴的位置,使送粉角度为70°,送粉嘴与基体的距离为15mm,粉末刚好可以送进熔池。
⑤将温度控制器和感应电源的控制端口连接,红外传感器通过夹具固定在套筒上,并使其瞄准基体上的一个测温点。将感应加热温度设定在1000℃。
⑥设定激光器的功率为15KW、送粉速率为180g/min、扫描速度为4m/min、搭接率为30%。
⑦用分层软件将零件的三维模型转化成一系列的厚度为1.5mm的圆环,每一层信息转化成G代码输入计算机内存,用以驱动数控平台。扫描路径为一系列的螺旋线。
⑧同步开启感应电源、激光器、温度控制器、送粉器和数控平台,在保护气氛下,激光束和感应热源共同作用,将粉末和部分基体熔化形成熔池,凝固后形成沉积层。基体在数控平台驱动下按一定的轨迹运动,使沉积层按照一定的形状生成。
⑨激光-感应复合工艺制造完一层后,升降套筒带动感应线圈、红外传感器及送粉嘴向上z轴运动1.5mm,重复步骤⑧,如此循环,逐层生成三维零件。
实施例四
采用激光-感应复合熔化成形技术及装置制备型材轧辊。如附图4所示,以圆柱形40Cr钢为基体,基体直径为360mm。采用6KW的Nd:YAG激光器,粘结相为钴基合金,陶瓷相为WC。WC的重量百分比为20%。成形层厚度为5-200mm不等,成型后硬度为60-70HRC,耐磨性较基体提高10-15倍,疲劳抗力提高3-5倍。
实施步骤:
①将退火态的基体除锈后清洗,装夹在数控机床的水平平台上的三爪卡盘和顶针上,使感应线圈与基体为同心加热,如图8所示。
②采用6KW的Nd:YAG激光器。调节好激光束的离焦量,使其光斑为1mm×10mm的矩形,光斑的长边和基体的轴线平行。
③感应线圈通过夹具与升降套筒固定。调节感应线圈的位置,使激光束的光斑刚好位于感应线圈进光口的中心,并使之与基体的间隙为10mm,如图7所示。在感应线圈上安装导磁体以提高加热效率。将感应线圈与感应电源通过水冷铜缆连接。
④采用旁轴送粉嘴,调节送粉嘴的位置,使送粉角度为60°,送粉嘴与基体的距离为15mm,粉末刚好可以送进熔池。
⑤将温度控制器和感应电源的控制接口连接,红外传感器安装在升降套筒上。使红外传感器其瞄准基体上的一个测温点。将感应加热温度设定在700℃。
⑥设定激光器的功率为6KW、送粉速率为110g/min、扫描速度为2.4m/min、多道搭接率为60%。
⑦用分层软件将零件的三维模型转化成一系列的厚度为1.4mm的圆环,每一层信息转化成G代码输入计算机内存,用以驱动数控平台。扫描路径为一系列的螺旋线。
⑧同步开启感应电源、激光器、温度控制器、送粉器、和数控平台,在保护气氛下,激光束和感应热源共同作用,将粉末和部分基体熔化形成熔池,凝固后形成沉积层。基体在数控平台驱动下按一定的轨迹运动,使沉积层按照一定的形状生成。
⑨激光-感应复合工艺制造完一层后,升降套筒带动感应线圈、红外传感器及送粉嘴向上z轴运动1.4mm,重复步骤⑧,如此循环,逐层生成三维零件。
实施例五
采用激光-感应复合熔化成形方法及装置制备钛合金零件,如附图5所示。通过CAD分层软件和数控系统控制,在Ti6Al4V基体上逐层生成钛合金零件。所成型零件致密度好,表面精度高,力学性能略优于相同材质锻件。
实施步骤:
①将基体喷砂后清洗,装夹在数控机床的水平平台上。
②开启5KW横流CO2激光器,激光束经反射铜镜导入聚焦透镜聚焦后垂直入射到基体上。调节激光束的离焦量,使光斑直径为1mm。
③感应线圈安装在升降套筒上。调节感应线圈的水平位置,使激光束的光斑刚好位于感应线圈进光口的中心,如图6示。在感应线圈上安装导磁环以提高加热效率。调整感应线圈的竖直位置,使之与基体的间隙为6mm。将感应线圈与感应电源通过水冷铜缆连接。
④调节同轴送粉嘴的位置,使粉末的交点位于激光束的轴线上并与基体的距离为15mm。将同轴送粉嘴与送粉器连接。通入保护气体Ar,流量为5l/min。
⑤将温度控制器的输出端口和感应电源的控制端口连接,红外传感器固定在升降套筒上,并瞄准基体上的一个测温点。将感应加热温度设定在400℃。
⑥设定激光器的功率为1KW、送粉速率为10g/min、扫描速度为1.5m/min、多道搭接率为20%。
⑦用分层软件将零件的三维模型转化成一系列的厚度为0.5mm的二维信息,每一层信息转化成G代码输入计算机内存,用以驱动数控平台。
⑧同步开启感应电源、激光器、温度控制器、送粉器、和数控平台,在保护气氛下,激光束和感应热源共同作用,将粉末和部分基体熔化形成熔池,凝固后形成沉积层。基体在数控平台驱动下按一定的轨迹运动,使沉积层按照一定的形状生成。
⑨激光-感应复合工艺制造完一层后,工件向下移动0.5mm,重复步骤⑧,如此循环,逐层生成三维零件。
本发明不仅局限于上述具体实施方式,本领域一般技术人员根据本发明公开的内容,可以采用其它多种具体实施方式实施本发明,因此,凡是采用本发明的设计结构和思路,做一些简单的变化或更改的设计,都落入本发明保护的范围。
Claims (4)
1.一种激光感应复合熔化直接成形方法,其特征在于,该方法包括下述步骤:
第1步 将经过预处理后的基体安装在数控机床的平台上;
第2步 将感应线圈放置在距离基体3-10mm处,感应加热温度为400-1000℃;
第3步 将激光束聚焦后入射到基体上形成熔池,利用送粉嘴将合金粉末或合金/陶瓷复合粉末同步送入熔池形成熔覆层;激光器的功率为1-15KW,激光光斑为直径1-10mm的圆形或为(1-3)mm×(10-20)mm的矩形,送粉速率为20-180g/min,扫描速度为0.4-4m/min,多道搭接率为20%-60%;
第4步 成形一层沉积层后,移动感应线圈、送粉嘴及红外传感器或者工件,移动的距离等于沉积层的厚度;
第5步 重复第2步至第4步,逐层处理直至三维零件成形完毕。
2.一种实现权利要求1所述的激光感应复合熔化直接成形方法的装置,其特征在于,该装置包括激光器(1)、 导光系统、聚焦透镜(3)、连接套筒(5)、升降套筒 (6)、温度控制器(7)、红外传感器(8)、感应电源(9)、感应线圈(10)、送粉器(11)、数控机床(16)与计算机(17);
激光器1的出光口、导光系统和聚焦透镜(3)依次位于同一光路上,激光器 (1)产生的激光束经导光系统导入聚焦透镜(3)聚焦后入射到基体(15)上;升降套筒 (6)通过连接套筒(5)安装在数控机床的Z轴上;感应线圈(10)安装在升降套筒 6上并和感应电源(9)连接;红外传感器(8)安装在套筒(6)上,红外传感器8与温度控制器(7)相连,温度控制器(7)与感应电源(9)通过数据线相连; 送粉嘴安装在升降套筒 (6)上并与送粉器(11)和保护气体(13)连接;数控机床(16)与计算机(17)通过数据线连接。
3.根据权利要求2所述的装置,其特征在于,该装置还包括保护箱,送粉嘴、感应线圈、红外传感器和数控机床均位于保护箱内,保护箱在工作时充满保护气体。
4.根据权利要求2或3所述的装置,其特征在于,所述导光系统为反射铜镜(2a)或光纤(2b)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201110094971 CN102179517A (zh) | 2011-04-15 | 2011-04-15 | 一种激光感应复合熔化直接成形方法及装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201110094971 CN102179517A (zh) | 2011-04-15 | 2011-04-15 | 一种激光感应复合熔化直接成形方法及装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN102179517A true CN102179517A (zh) | 2011-09-14 |
Family
ID=44565910
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201110094971 Pending CN102179517A (zh) | 2011-04-15 | 2011-04-15 | 一种激光感应复合熔化直接成形方法及装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN102179517A (zh) |
Cited By (32)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103100713A (zh) * | 2013-01-23 | 2013-05-15 | 西安铂力特激光成形技术有限公司 | 选择性激光选区熔化slm设备送粉筒预热装置和预热方法 |
| CN103173760A (zh) * | 2013-03-18 | 2013-06-26 | 张翀昊 | 利用第二道激光束提高3d打印金属件的致密性的方法 |
| CN103213405A (zh) * | 2013-04-17 | 2013-07-24 | 田波 | 一种批量生产3d打印机及三维制造方法 |
| WO2013152751A1 (de) * | 2012-04-13 | 2013-10-17 | Mtu Aero Engines Gmbh | Mehrfach-spulenanordnung für eine vorrichtung zur generativen herstellung von bauteilen und entsprechendes herstellungsverfahren |
| CN103785938A (zh) * | 2012-11-02 | 2014-05-14 | 中国科学院沈阳自动化研究所 | 一种ic装备真空反应腔冷却水道真空电子束焊接夹具 |
| EP2789413A1 (de) * | 2013-04-08 | 2014-10-15 | MTU Aero Engines GmbH | Temperaturregelung für eine Vorrichtung zur generativen Herstellung von Bauteilen und entsprechendes Herstellungsverfahren |
| CN104772462A (zh) * | 2015-03-19 | 2015-07-15 | 南京邮电大学 | 一种基于激光熔融的打印喷头装置 |
| CN104827033A (zh) * | 2015-04-15 | 2015-08-12 | 南京航空航天大学 | 一种电磁冲击在线增强激光熔化沉积金属的装置及方法 |
| DE102014204123A1 (de) * | 2014-03-06 | 2015-10-29 | MTU Aero Engines AG | Vorrichtung und Verfahren zum generativen Herstellen eines Bauteils |
| CN105256311A (zh) * | 2015-11-23 | 2016-01-20 | 西安交通大学 | 一种感应加热控制激光直接成形高温合金定向生长的方法 |
| CN105618740A (zh) * | 2016-01-07 | 2016-06-01 | 西安理工大学 | 激光金属成形中熔道材质缺陷的在线检测消除装置及方法 |
| CN105689710A (zh) * | 2016-02-01 | 2016-06-22 | 西北工业大学 | 一种高能束金属增材制造的微观组织调控方法 |
| CN106216672A (zh) * | 2016-07-07 | 2016-12-14 | 四川天塬增材制造材料有限公司 | 一种金属增韧陶瓷基复合材料零件增材制备方法 |
| CN106334795A (zh) * | 2015-07-11 | 2017-01-18 | 吴振武 | 适用于金属纳米颗粒烧结的磁感应烧结装置 |
| CN106392076A (zh) * | 2016-06-21 | 2017-02-15 | 中国科学院宁波材料技术与工程研究所 | 3d打印系统及其喷头装置 |
| CN106702375A (zh) * | 2016-12-05 | 2017-05-24 | 天津工业大学 | 一种激光‑感应复合熔化沉积纤维增强金属基复合材料的装置 |
| CN107498049A (zh) * | 2017-09-05 | 2017-12-22 | 洛阳华理研究院科技有限公司 | 一种用于3d打印的自动式可调聚焦平面的光路装置 |
| CN107690363A (zh) * | 2015-04-07 | 2018-02-13 | 埃德尔1号公司 | 使用感应装置和电阻装置的三维印刷设备 |
| CN107993830A (zh) * | 2017-11-28 | 2018-05-04 | 中北大学 | 一种3d打印磁性材料的装置与方法 |
| CN108941558A (zh) * | 2018-07-25 | 2018-12-07 | 广东大族粤铭激光集团股份有限公司 | 等增减材复合成形设备及其加工方法 |
| CN110117727A (zh) * | 2019-06-18 | 2019-08-13 | 无锡职业技术学院 | 一种基于3d打印技术制备颗粒增强金属基复合材料的方法 |
| CN111809180A (zh) * | 2020-08-07 | 2020-10-23 | 江苏智远激光装备科技有限公司 | 一种激光内孔熔覆头 |
| CN111940722A (zh) * | 2020-08-26 | 2020-11-17 | 西北有色金属研究院 | 一种钛合金轴类零件增材强化用粉末及其制备方法和应用 |
| CN112059416A (zh) * | 2020-08-13 | 2020-12-11 | 浙江摩多巴克斯科技股份有限公司 | 一种高速高精度能环向加工的节能型双工位激光加工设备 |
| CN113005446A (zh) * | 2021-02-24 | 2021-06-22 | 暨南大学 | 一种振荡激光-感应复合熔覆耐磨抗烧蚀铜基涂层方法及装置 |
| JP2021167087A (ja) * | 2020-04-10 | 2021-10-21 | 株式会社神戸製鋼所 | 積層造形方法、積層造形システム、およびプログラム |
| CN113878130A (zh) * | 2021-09-18 | 2022-01-04 | 上海航天设备制造总厂有限公司 | 轻量化多自由度金属沉积增材装置 |
| CN115090898A (zh) * | 2022-07-07 | 2022-09-23 | 河北科技大学 | 金属零部件增材制造方法及装置 |
| CN115229209A (zh) * | 2022-07-28 | 2022-10-25 | 青岛理工大学 | 一种激光-超高频感应复合沉积成形方法及装置 |
| CN115747791A (zh) * | 2022-11-21 | 2023-03-07 | 广东省科学院新材料研究所 | 自生软硬相交替分布的耐磨涂层及其制备方法和工件 |
| CN116560304A (zh) * | 2023-03-22 | 2023-08-08 | 西门子(中国)有限公司 | 粉末床熔融系统的控制方法、装置、设备、系统及介质 |
| WO2023159477A1 (zh) * | 2022-02-22 | 2023-08-31 | 江苏大学 | 一种回转体构件偏心超高速激光复合制造方法 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101709468A (zh) * | 2009-12-10 | 2010-05-19 | 南昌航空大学 | 激光感应复合熔覆快速制备梯度金属陶瓷复合材料的方法 |
| CN202052935U (zh) * | 2011-04-15 | 2011-11-30 | 华中科技大学 | 一种激光感应复合熔化直接成形装置 |
-
2011
- 2011-04-15 CN CN 201110094971 patent/CN102179517A/zh active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101709468A (zh) * | 2009-12-10 | 2010-05-19 | 南昌航空大学 | 激光感应复合熔覆快速制备梯度金属陶瓷复合材料的方法 |
| CN202052935U (zh) * | 2011-04-15 | 2011-11-30 | 华中科技大学 | 一种激光感应复合熔化直接成形装置 |
Cited By (48)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2013152751A1 (de) * | 2012-04-13 | 2013-10-17 | Mtu Aero Engines Gmbh | Mehrfach-spulenanordnung für eine vorrichtung zur generativen herstellung von bauteilen und entsprechendes herstellungsverfahren |
| US10201853B2 (en) | 2012-04-13 | 2019-02-12 | MTU Aero Enginges AG | Multiple coil arrangement for a device for generative production of components and corresponding production method |
| CN103785938A (zh) * | 2012-11-02 | 2014-05-14 | 中国科学院沈阳自动化研究所 | 一种ic装备真空反应腔冷却水道真空电子束焊接夹具 |
| CN103785938B (zh) * | 2012-11-02 | 2015-09-09 | 中国科学院沈阳自动化研究所 | 一种ic装备真空反应腔冷却水道真空电子束焊接夹具 |
| CN103100713B (zh) * | 2013-01-23 | 2015-03-11 | 西安铂力特激光成形技术有限公司 | 选择性激光选区熔化slm设备送粉筒预热装置和预热方法 |
| CN103100713A (zh) * | 2013-01-23 | 2013-05-15 | 西安铂力特激光成形技术有限公司 | 选择性激光选区熔化slm设备送粉筒预热装置和预热方法 |
| CN103173760A (zh) * | 2013-03-18 | 2013-06-26 | 张翀昊 | 利用第二道激光束提高3d打印金属件的致密性的方法 |
| EP2789413A1 (de) * | 2013-04-08 | 2014-10-15 | MTU Aero Engines GmbH | Temperaturregelung für eine Vorrichtung zur generativen Herstellung von Bauteilen und entsprechendes Herstellungsverfahren |
| WO2014166567A1 (de) * | 2013-04-08 | 2014-10-16 | MTU Aero Engines AG | Temperaturregelung für eine vorrichtung zur generativen herstellung von bauteilen und entsprechendes herstellungsverfahren |
| US10464170B2 (en) * | 2013-04-08 | 2019-11-05 | MTU Aero Engines AG | Temperature regulation for a device for the additive manufacturing of components and corresponding production method |
| CN103213405A (zh) * | 2013-04-17 | 2013-07-24 | 田波 | 一种批量生产3d打印机及三维制造方法 |
| US10363606B2 (en) | 2014-03-06 | 2019-07-30 | MTU Aero Engines AG | Device and method for the generative production of a component |
| DE102014204123A1 (de) * | 2014-03-06 | 2015-10-29 | MTU Aero Engines AG | Vorrichtung und Verfahren zum generativen Herstellen eines Bauteils |
| EP2915611A3 (de) * | 2014-03-06 | 2015-12-02 | MTU Aero Engines GmbH | Vorrichtung und Verfahren zum generativen Herstellen eines Bauteils |
| CN104772462A (zh) * | 2015-03-19 | 2015-07-15 | 南京邮电大学 | 一种基于激光熔融的打印喷头装置 |
| CN107690363B (zh) * | 2015-04-07 | 2019-08-09 | 埃德尔1号公司 | 用于待制造的部件的三维印刷的设备及其使用 |
| CN107690363A (zh) * | 2015-04-07 | 2018-02-13 | 埃德尔1号公司 | 使用感应装置和电阻装置的三维印刷设备 |
| CN104827033A (zh) * | 2015-04-15 | 2015-08-12 | 南京航空航天大学 | 一种电磁冲击在线增强激光熔化沉积金属的装置及方法 |
| CN104827033B (zh) * | 2015-04-15 | 2017-10-10 | 南京航空航天大学 | 一种电磁冲击在线增强激光熔化沉积金属的装置及方法 |
| CN106334795A (zh) * | 2015-07-11 | 2017-01-18 | 吴振武 | 适用于金属纳米颗粒烧结的磁感应烧结装置 |
| CN105256311A (zh) * | 2015-11-23 | 2016-01-20 | 西安交通大学 | 一种感应加热控制激光直接成形高温合金定向生长的方法 |
| CN105256311B (zh) * | 2015-11-23 | 2018-02-27 | 西安交通大学 | 一种感应加热控制激光直接成形高温合金定向生长的方法 |
| CN105618740A (zh) * | 2016-01-07 | 2016-06-01 | 西安理工大学 | 激光金属成形中熔道材质缺陷的在线检测消除装置及方法 |
| CN105689710A (zh) * | 2016-02-01 | 2016-06-22 | 西北工业大学 | 一种高能束金属增材制造的微观组织调控方法 |
| CN106392076A (zh) * | 2016-06-21 | 2017-02-15 | 中国科学院宁波材料技术与工程研究所 | 3d打印系统及其喷头装置 |
| CN106392076B (zh) * | 2016-06-21 | 2019-05-17 | 中国科学院宁波材料技术与工程研究所 | 3d打印系统及其喷头装置 |
| CN106216672A (zh) * | 2016-07-07 | 2016-12-14 | 四川天塬增材制造材料有限公司 | 一种金属增韧陶瓷基复合材料零件增材制备方法 |
| CN106702375A (zh) * | 2016-12-05 | 2017-05-24 | 天津工业大学 | 一种激光‑感应复合熔化沉积纤维增强金属基复合材料的装置 |
| CN106702375B (zh) * | 2016-12-05 | 2019-01-01 | 天津工业大学 | 一种激光-感应复合熔化沉积纤维增强金属基复合材料的装置 |
| CN107498049A (zh) * | 2017-09-05 | 2017-12-22 | 洛阳华理研究院科技有限公司 | 一种用于3d打印的自动式可调聚焦平面的光路装置 |
| CN107993830A (zh) * | 2017-11-28 | 2018-05-04 | 中北大学 | 一种3d打印磁性材料的装置与方法 |
| CN108941558A (zh) * | 2018-07-25 | 2018-12-07 | 广东大族粤铭激光集团股份有限公司 | 等增减材复合成形设备及其加工方法 |
| CN110117727A (zh) * | 2019-06-18 | 2019-08-13 | 无锡职业技术学院 | 一种基于3d打印技术制备颗粒增强金属基复合材料的方法 |
| JP7436272B2 (ja) | 2020-04-10 | 2024-02-21 | 株式会社神戸製鋼所 | 積層造形方法、積層造形システム、およびプログラム |
| JP2021167087A (ja) * | 2020-04-10 | 2021-10-21 | 株式会社神戸製鋼所 | 積層造形方法、積層造形システム、およびプログラム |
| CN111809180A (zh) * | 2020-08-07 | 2020-10-23 | 江苏智远激光装备科技有限公司 | 一种激光内孔熔覆头 |
| CN112059416A (zh) * | 2020-08-13 | 2020-12-11 | 浙江摩多巴克斯科技股份有限公司 | 一种高速高精度能环向加工的节能型双工位激光加工设备 |
| CN111940722A (zh) * | 2020-08-26 | 2020-11-17 | 西北有色金属研究院 | 一种钛合金轴类零件增材强化用粉末及其制备方法和应用 |
| CN113005446B (zh) * | 2021-02-24 | 2022-05-03 | 暨南大学 | 一种振荡激光-感应复合熔覆耐磨抗烧蚀铜基涂层方法及装置 |
| CN113005446A (zh) * | 2021-02-24 | 2021-06-22 | 暨南大学 | 一种振荡激光-感应复合熔覆耐磨抗烧蚀铜基涂层方法及装置 |
| CN113878130A (zh) * | 2021-09-18 | 2022-01-04 | 上海航天设备制造总厂有限公司 | 轻量化多自由度金属沉积增材装置 |
| WO2023159477A1 (zh) * | 2022-02-22 | 2023-08-31 | 江苏大学 | 一种回转体构件偏心超高速激光复合制造方法 |
| US12097559B2 (en) | 2022-02-22 | 2024-09-24 | Jiangsu University | Eccentric extreme high-speed-rate laser hybrid manufacturing method for rotary engineering component |
| CN115090898A (zh) * | 2022-07-07 | 2022-09-23 | 河北科技大学 | 金属零部件增材制造方法及装置 |
| CN115229209A (zh) * | 2022-07-28 | 2022-10-25 | 青岛理工大学 | 一种激光-超高频感应复合沉积成形方法及装置 |
| CN115229209B (zh) * | 2022-07-28 | 2024-05-24 | 青岛理工大学 | 一种激光-超高频感应复合沉积成形方法及装置 |
| CN115747791A (zh) * | 2022-11-21 | 2023-03-07 | 广东省科学院新材料研究所 | 自生软硬相交替分布的耐磨涂层及其制备方法和工件 |
| CN116560304A (zh) * | 2023-03-22 | 2023-08-08 | 西门子(中国)有限公司 | 粉末床熔融系统的控制方法、装置、设备、系统及介质 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN202052935U (zh) | 一种激光感应复合熔化直接成形装置 | |
| US11833615B2 (en) | Method for preparing multiple-material variable-rigidity component by efficient collaborative additive manufacturing | |
| US20220143868A1 (en) | Additive manufacturing method and device for ceramic and composite thereof | |
| CN107378251B (zh) | 一种大型金属零件的去应力激光冲击锻打表面修复方法与装置 | |
| CN105945281B (zh) | 零件与模具的熔积成形加工制造方法 | |
| CN109202082B (zh) | 增材、等材、减材复合金属3d激光成形装置及其方法 | |
| CN103495729B (zh) | 大尺寸钛铝基合金的激光立体成形方法 | |
| KR20200083312A (ko) | 적층 제조 중 부품의 변형과 정밀도의 병행 제어 방법 | |
| CN106001568B (zh) | 一种梯度材料金属模具3d打印一体化制备方法 | |
| CN108637504A (zh) | 一种电弧填丝和滚压复合增材制造方法和装置 | |
| CN102259187A (zh) | 一种高性能复合轧辊激光喷射成形制造与修复方法和装备 | |
| WO2011127798A1 (zh) | 零件与模具的熔积成形复合制造方法及其辅助装置 | |
| CN101185970A (zh) | 基于激光沉积成形与减式成形的复合快速成形方法 | |
| CN103752825B (zh) | 利用金属熔融沉积成形薄壁结构件的装置及方法 | |
| CN210098977U (zh) | 一种复合热源同步轧制増材制造设备 | |
| CN107262713A (zh) | 一种光内同轴送粉激光冲击锻打复合加工成形装置及方法 | |
| CN101885063A (zh) | 激光熔覆成型设备及一种金属零件的激光熔覆成型方法 | |
| CN102328081A (zh) | 一种高功率激光快速成形三维金属零件的方法 | |
| CN102304712A (zh) | 一种基于激光铣削的激光熔覆快速精密制造方法及装置 | |
| CN109396434A (zh) | 一种基于选区激光熔化技术制备钛合金零件的方法 | |
| CN100463760C (zh) | 基于激光快速成形机的工模具或零件表面修复方法 | |
| CN106903394A (zh) | 一种铝镁合金结构件增材制造方法 | |
| CN108817671A (zh) | 丝材电弧熔积与激光冲击锻打复合增减材制造方法及装置 | |
| CN113732310B (zh) | 采用激光金属沉积与随动轧制制备复杂薄壁构件的方法 | |
| CN106891167A (zh) | 基于电子束熔丝的增减复合加工方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C02 | Deemed withdrawal of patent application after publication (patent law 2001) | ||
| WD01 | Invention patent application deemed withdrawn after publication |
Application publication date: 20110914 |