CN102260958B - 一种经编机梳栉横移的方法及采用该方法的横移机构 - Google Patents

一种经编机梳栉横移的方法及采用该方法的横移机构 Download PDF

Info

Publication number
CN102260958B
CN102260958B CN201110213662.3A CN201110213662A CN102260958B CN 102260958 B CN102260958 B CN 102260958B CN 201110213662 A CN201110213662 A CN 201110213662A CN 102260958 B CN102260958 B CN 102260958B
Authority
CN
China
Prior art keywords
traversing
push rod
cam
roller
sley bar
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
CN201110213662.3A
Other languages
English (en)
Other versions
CN102260958A (zh
Inventor
王占洪
黄骏
曹清林
赵红霞
梁峰
唐琪仁
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Changzhou runfengyuan Textile Machinery Manufacturing Co.,Ltd.
Original Assignee
Changzhou Runyuan Warp Knitting Machinery Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Changzhou Runyuan Warp Knitting Machinery Co Ltd filed Critical Changzhou Runyuan Warp Knitting Machinery Co Ltd
Priority to CN201110213662.3A priority Critical patent/CN102260958B/zh
Publication of CN102260958A publication Critical patent/CN102260958A/zh
Application granted granted Critical
Publication of CN102260958B publication Critical patent/CN102260958B/zh
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Knitting Machines (AREA)

Abstract

本发明公开了一种经编机梳栉横移的方法及采用该方法的横移机构,所述梳栉横移包括梳栉沿经编机机头与机尾方向向前的前进运动和向后的回复运动,梳栉前进运动和回复运动均是通过凸轮的轮廓线推动横移推杆、横移撑杆和梳栉运动实现;一种梳栉横移机构,包括由驱动装置驱动转动的凸轮,横移推杆,横移撑杆及梳栉,横移推杆一端通过第一滚轮与凸轮相抵靠,该机构还包括第二滚轮、滚轮安装座及钢丝绳;所述凸轮为内外缘共轭凸轮,滚轮安装座固定在横移推杆的一端,第一、第二滚轮转动地安装在滚轮安装座上,横移推杆的一端通过第一、第二滚轮分别与凸轮的外缘、内缘轮廓线相抵靠;本发明能满足大横移针距、高速运转的经编机使用,梳栉横移准确、可靠。

Description

一种经编机梳栉横移的方法及采用该方法的横移机构
技术领域
本发明涉及一种经编机编织机构的运动方法以及采用该方法的编织机构,特别是涉及经编机编织机构中的梳栉横移方法以及采用该方法的经编机梳栉横移机构。
背景技术
在经编机纱线成圈运动中,对织针垫纱是成圈运动的主要动作之一。垫纱动作是由织针运动和梳栉运动两者配合完成。梳栉运动又由两个运动组成,一个是沿经编机前后方向即纵向的运动,另一个是沿经编机机头与机尾方向即横向的运动,梳栉在横向的运动即梳栉横移包括梳栉沿经编机机头与机尾方向向前的前进运动和向后的回复运动,梳栉横移运动由相应的梳栉横移机构完成。
现有的经编机梳栉横移的方法,其梳栉的前进运动是由电机驱动凸轮转动,并在转动时通过所述凸轮的轮廓线推动横移推杆、横移撑杆和梳栉向前运动而完成的,梳栉的回复运动是通过设置在梳栉与固定在经编机机架上的弹簧座之间的弹簧,利用所述弹簧的弹簧力推动梳栉向后运动而完成的。
现有的采用上述梳栉横移方法的梳栉横移机构,如中国实用新型专利,专利号为ZL 200820216759.3,名称为经编机梳栉横移机构所公开的一种结构,其包括梳栉、横移撑杆、横移推杆、减速机、连接件、压簧座、压簧和压簧杆,梳栉和横移推杆之间有横移撑杆相连,压簧杆的一端连接在压簧座内的压簧上,另一端通过连接件与梳栉相连,减速机传动连接有转轴,横移推杆与固装在转轴上的凸轮相抵靠。
随着现代经编机运转速度的不断提高,高速状态下由于弹簧自身的振动常常引起梳栉横移不到位而导致漏针事故,而且在梳栉横移针距较大,即横移推杆运动动程较大的情况下,更易发生由于弹簧自身振动引起的梳栉横移不到位而出现的漏针事故。另外,由于弹簧在梳栉横移传动系统中还会引起附加的振动,而这种振动导致传动系统中的零件产生附加应力,由此降低了传动系统中零件的强度。因此,上述的梳栉横移方法及其横移机构仅适用于横移针距较小、整机运转速度较低的经编机,无法满足大横移针距、高速运转的经编机使用。
发明内容
本发明要解决的技术问题是提供一种不仅能满足大横移针距的情况下使用,而且能满足高速运转的经编机使用的一种梳栉横移方法。
本发明另一个要解决的技术问题是提供一种具有简单结构且能满足大横移针距、高速运转的经编机使用的梳栉横移机构。
为解决上述技术问题,本发明所采用的一种经编机梳栉横移的方法,所述的梳栉横移包括梳栉沿经编机机头与机尾方向向前的前进运动和向后的回复运动,所述的梳栉前进运动是由驱动装置驱动凸轮转动,并在转动时通过所述凸轮的轮廓线推动横移推杆、横移撑杆和梳栉向前运动而完成的,所述的梳栉回复运动也是通过所述凸轮的轮廓线推动横移推杆、横移撑杆和梳栉向后运动而完成的。
作为上述方法的第一种优选实施方案,所述的凸轮为内外缘共轭凸轮,所述的梳栉前进运动是通过所述凸轮的外缘轮廓线推动横移推杆、横移撑杆和梳栉向前运动而完成的,所述的梳栉回复运动是通过所述凸轮的内缘轮廓线推动横移推杆、横移撑杆和梳栉向后运动而完成的。
作为上述方法的第二种优选实施方案,所述的凸轮为沟槽凸轮,所述的梳栉前进运动是通过所述凸轮的内圈轮廓线推动横移推杆、横移撑杆和梳栉向前运动而完成的,所述的梳栉回复运动是通过所述凸轮的外圈轮廓线推动横移推杆、横移撑杆和梳栉向后运动而完成的。
作为上述方法的第三种优选实施方案,所述的凸轮为由固定连接在一起的主凸轮和副凸轮构成的双外缘共轭凸轮,所述的梳栉前进运动是通过所述主凸轮的外缘轮廓线推动横移推杆、横移撑杆和梳栉向前运动而完成的,所述的梳栉回复运动是通过所述副凸轮的外缘轮廓线推动横移推杆、横移撑杆和梳栉向后运动而完成的。
作为上述方法的第四种优选实施方案,所述的凸轮为等径凸轮,所述的梳栉前进运动和回复运动均是通过所述凸轮的外缘轮廓线推动横移推杆、横移撑杆和梳栉向前、向后运动而完成的。
为满足大横移针距、高速运转的经编机使用,本发明采用上述横移方法的第一种优选梳栉横移机构是:其包括由驱动装置通过转轴驱动转动的凸轮,滑动地安装在经编机机架上的横移推杆,横移撑杆,以及固定安装在梳栉吊架上的梳栉;所述横移撑杆通过顶头球置于所述横移推杆与梳栉之间,所述横移推杆的一端通过第一滚轮与所述凸轮相抵靠,该横移机构还包括第二滚轮、滚轮安装座以及钢丝绳;所述的凸轮为内外缘共轭凸轮,所述滚轮安装座固定安装在所述横移推杆的一端,所述第一、第二滚轮转动地安装在所述滚轮安装座上,所述横移推杆的一端通过第一滚轮、第二滚轮分别与所述凸轮的外缘轮廓线、内缘轮廓线相抵靠;所述钢丝绳挂装在所述横移推杆与梳栉之间。
本发明采用上述横移方法的第二种优选梳栉横移机构是:其包括由驱动装置通过转轴驱动转动的凸轮,滑动地安装在经编机机架上的横移推杆,横移撑杆,以及固定安装在梳栉吊架上的梳栉;所述横移撑杆通过顶头球置于所述横移推杆与梳栉之间,所述横移推杆的一端通过第一滚轮与所述凸轮相抵靠,该横移机构还包括滚轮安装座和钢丝绳;所述的凸轮为具有内圈轮廓线和外圈轮廓线的沟槽凸轮,所述滚轮安装座固定安装在所述横移推杆的一端,所述第一滚轮转动地安装在所述滚轮安装座上,所述横移推杆的一端通过第一滚轮与所述凸轮的内圈轮廓线和外圈轮廓线相抵靠;所述钢丝绳挂装在所述横移推杆与梳栉之间。
本发明采用上述横移方法的第三种优选梳栉横移机构是:其包括由驱动装置通过转轴驱动转动的凸轮,滑动地安装在经编机机架上的横移推杆,横移撑杆,以及固定安装在梳栉吊架上的梳栉;所述横移撑杆通过顶头球置于所述横移推杆与梳栉之间,所述横移推杆的一端通过第一滚轮与所述凸轮相抵靠,该横移机构还包括第二滚轮、滚轮安装座以及钢丝绳;所述的凸轮为由固定连接在一起的主凸轮和副凸轮构成的双外缘共轭凸轮,所述滚轮安装座固定安装在所述横移推杆的一端,所述第一滚轮和第二滚轮相对、转动地安装在所述滚轮安装座上,所述横移推杆的一端通过第一滚轮、第二滚轮分别与所述主凸轮的外缘轮廓线、副凸轮的外缘轮廓线相抵靠,所述第一、第二滚子的中心、双外缘共轭凸轮的回转中心以及横移推杆的中心线共线;所述钢丝绳挂装在所述横移推杆与梳栉之间。
本发明采用上述横移方法的第四种优选梳栉横移机构是:其包括由驱动装置通过转轴驱动转动的凸轮,滑动地安装在经编机机架上的横移推杆,横移撑杆,以及固定安装在梳栉吊架上的梳栉;所述横移撑杆通过顶头球置于所述横移推杆与梳栉之间,所述横移推杆的一端通过第一滚轮与所述凸轮相抵靠,该横移机构还包括第二滚轮、滚轮安装座以及钢丝绳;所述的凸轮为等径凸轮,所述滚轮安装座固定安装在所述横移推杆的一端,所述第一滚轮和第二滚轮相对、转动地安装在所述滚轮安装座上,所述横移推杆的一端通过第一滚轮、第二滚轮与所述凸轮的外缘轮廓线相抵靠,所述第一、第二滚子的中心、等径凸轮的回转中心以及横移推杆的中心线共线;所述钢丝绳挂装在所述横移推杆与梳栉之间。
采用这样的梳栉横移方法及横移机构后,由于本发明的梳栉前进运动和回复运动均是采用凸轮的轮廓线推动横移推杆、横移撑杆和梳栉运动实现,所述的凸轮优选是内外缘共轭凸轮、沟槽凸轮、双外缘共轭凸轮或者等径凸轮,因而避免了现有技术中由于采用弹簧回复的方法及横移机构而引起的梳栉横移不到位及导致的漏针事故,因此本发明以简单的方法及横移机构使梳栉横移准确、可靠,杜绝了经编机编织织物时出现的漏针现象,能很好地满足大横移针距、高速运转的经编机使用。而且,由于本发明避免了现有技术中由于弹簧在梳栉横移传动系统中引起的附加振动及使零件产生的附加应力,因此还延长了传动系统中零件的使用寿命。
附图说明
以下结合附图对本发明的具体实施方式作进一步的详细说明。
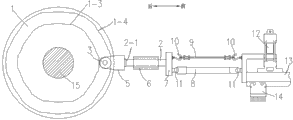
图1为采用本发明梳栉横移方法的横移机构第一种优选实施方式的一种结构示意图。
图2为采用本发明梳栉横移方法的横移机构第一种优选实施方式的另一种结构示意图。
图3为采用本发明梳栉横移方法的横移机构第二种优选实施方式的一种结构示意图。
图4为采用本发明梳栉横移方法的横移机构第三种优选实施方式的一种结构示意图。
图5为图4的局部俯视示意图。
图6为采用本发明梳栉横移方法的横移机构第四种优选实施方式的一种结构示意图。
图7为图6的局部俯视示意图。
具体实施方式
为了适合大横移针距、高速运转的经编机使用,本发明采用了如图1至图7所示的梳栉横移方法以及采用该方法的横移机构。所述的梳栉横移方法,即经编机梳栉横移运动包括梳栉13沿经编机机头与机尾方向向前的前进运动和向后的回复运动,所述的梳栉前进运动是由驱动装置如电机驱动凸轮1转动,并在转动时通过所述凸轮1的轮廓线推动横移推杆2、横移撑杆8和梳栉13向前运动而完成的,所述的梳栉回复运动也是通过所述凸轮1的轮廓线推动横移推杆2、横移撑杆8和梳栉13向后运动而完成的。
参见图1、2,作为上述方法的第一种优选实施方案,所述的凸轮1为内外缘共轭凸轮,所述的梳栉前进运动是通过所述凸轮1的外缘轮廓线1-1推动横移推杆2、横移撑杆8和梳栉13向前运动而完成的,所述的梳栉回复运动是通过所述凸轮1的内缘轮廓线1-2推动横移推杆2、横移撑杆8和梳栉13向后运动而完成的。
参见图3,作为上述方法的第二种优选实施方案,所述的凸轮1为沟槽凸轮,所述的梳栉前进运动是通过所述凸轮1的内圈轮廓线1-3推动横移推杆2、横移撑杆8和梳栉13向前运动而完成的,所述的梳栉回复运动是通过所述凸轮1的外圈轮廓线1-4推动横移推杆2、横移撑杆8和梳栉13向后运动而完成的。
参见图4、5,作为上述方法的第三种优选实施方案,所述的凸轮1为由固定连接在一起的主凸轮1a和副凸轮1b构成的双外缘共轭凸轮,所述的梳栉前进运动是通过所述主凸轮1a的外缘轮廓线推动横移推杆2、横移撑杆8和梳栉13向前运动而完成的,所述的梳栉回复运动是通过所述副凸轮1b的外缘轮廓线推动横移推杆2、横移撑杆8和梳栉13向后运动而完成的。
参见图6、7,作为上述方法的第四种优选实施方案,所述的凸轮1为等径凸轮,所述的梳栉前进运动和回复运动均是通过所述凸轮1的外缘轮廓线推动横移推杆2、横移撑杆8和梳栉13向前、向后运动而完成的。
参见图1、2,本发明采用上述横移方法的第一种优选梳栉横移机构是:其包括由驱动装置如电机通过转轴15驱动转动的凸轮1,滑动地安装在经编机机架上的横移推杆2,横移撑杆8,以及固定安装在梳栉吊架12上的梳栉13;所述横移撑杆8通过顶头球11置于所述横移推杆2与梳栉13之间,所述横移推杆2的一端2-1通过第一滚轮3与所述凸轮1相抵靠,该横移机构还包括第二滚轮4、滚轮安装座5以及钢丝绳9;所述的凸轮1为内外缘共轭凸轮,所述滚轮安装座5固定安装在所述横移推杆2的一端2-1,即图中所示的横移推杆2的左端2-1,所述第一、第二滚轮3,4转动地安装在所述滚轮安装座5上,所述横移推杆2的一端2-1通过第一滚轮3、第二滚轮4分别与所述凸轮1的外缘轮廓线1-1、内缘轮廓线1-2相抵靠;所述钢丝绳9挂装在所述横移推杆2与梳栉13之间。在本发明中,可在经编机机架上固定安装一个推杆导向套6,所述横移推杆2穿入该推杆导向套6滑动地安装在经编机机架上。另外,为更方便地安装所述横移撑杆8和钢丝绳9,可在所述横移推杆2的右端固定安装一块连接块7,两拉钩10与两顶头球11分别固定安装在连接块7和梳栉13上,横移撑杆8的两端分别与所述两顶头球11相抵,所述钢丝绳9通过拉钩10和连接块7挂装在所述横移推杆2与梳栉13之间。如图1所示,所述第一、第二滚轮3,4的中心与横移推杆2的中心线共线,当然,所述第一、第二滚轮3,4的中心与横移推杆2的中心线也可不共线,如图2所示。该梳栉横移机构的工作过程如下:由电机通过转轴15驱动内外缘共轭凸轮1转动,在转动时,当第一滚轮3与凸轮1的外缘轮廓线1-1上的上升段曲线接触时,外缘轮廓线1-1推动横移推杆2向前即图中所示的向右移动,并通过连接块7和横移撑杆8推动梳栉13及安装在其上的导纱针块14一起向前横移,在此阶段,内缘轮廓线1-2上的上升阶段曲线与第二滚轮4接触,对横移推杆2向右移动不发挥作用。当第一滚轮3与凸轮1的外缘轮廓线1-1上的下降段曲线接触时,外缘轮廓线1-1对横移推杆2的移动不发挥作用,在此阶段,内缘轮廓线1-2上的下降段曲线与第二滚轮4接触,内缘轮廓线1-2推动横移推杆2向后即图中所示的向左移动,通过连接块7和钢丝绳9推动横移撑杆8和梳栉13及导纱针块14向后横移,实现梳栉13的回复运动。
参见图3,本发明采用上述横移方法的第二种优选梳栉横移机构是:其包括由驱动装置如电机通过转轴15驱动转动的凸轮1,滑动地安装在经编机机架上的横移推杆2,横移撑杆8,以及固定安装在梳栉吊架12上的梳栉13;所述横移撑杆8通过顶头球11置于所述横移推杆2与梳栉13之间,所述横移推杆2的一端2-1通过第一滚轮3与所述凸轮1相抵靠,该横移机构还包括滚轮安装座5和钢丝绳9;所述的凸轮1为具有内圈轮廓线1-3和外圈轮廓线1-4的沟槽凸轮,所述滚轮安装座5固定安装在所述横移推杆2的一端2-1,即图中所示的横移推杆2的左端2-1,所述第一滚轮3转动地安装在所述滚轮安装座5上,所述横移推杆2的一端2-1通过第一滚轮3与所述凸轮1的内圈轮廓线1-3和外圈轮廓线1-4相抵靠;所述钢丝绳9挂装在所述横移推杆2与梳栉13之间。在本发明中,可在经编机机架上固定安装一个推杆导向套6,所述横移推杆2穿入该推杆导向套6滑动地安装在经编机机架上。另外,为更方便地安装所述横移撑杆8和钢丝绳9,可在所述横移推杆2的右端固定安装一块连接块7,两拉钩10与两顶头球11分别固定安装在连接块7和梳栉13上,横移撑杆8的两端分别与所述两顶头球11相抵,所述钢丝绳9通过拉钩10和连接块7挂装在所述横移推杆2与梳栉13之间。另外,本发明也可省略所述滚轮安装座5,而将所述第一滚轮3直接转动地安装在所述横移推杆2的左端。该梳栉横移机构的工作过程如下:由电机通过转轴15驱动沟槽凸轮1转动,在转动时,当第一滚轮3与凸轮1的内圈轮廓线1-3上的上升段曲线接触时,内圈轮廓线1-3推动横移推杆2向前即图中所示的向右移动,并通过连接块7和横移撑杆8推动梳栉13及安装在其上的导纱针块14一起向前横移,在此阶段,外圈轮廓线1-4上的上升阶段曲线与第一滚轮3接触,对横移推杆2向右移动不发挥作用。当第一滚轮3与凸轮1的内圈轮廓线1-3上的下降段曲线接触时,内圈轮廓线1-3上的下降段曲线对横移推杆2的移动不发挥作用,在此阶段,外圈轮廓线1-4上的下降段曲线与第一滚轮3接触,外圈轮廓线1-4推动横移推杆2向后即图中所示的向左移动,通过连接块7和钢丝绳9推动横移撑杆8和梳栉13及导纱针块14向后横移,实现梳栉13的回复运动。
参见图4、5,本发明采用上述横移方法的第三种优选梳栉横移机构是:其包括由驱动装置如电机通过转轴15驱动转动的凸轮1,滑动地安装在经编机机架上的横移推杆2,横移撑杆8,以及固定安装在梳栉吊架12上的梳栉13;所述横移撑杆8通过顶头球11置于所述横移推杆2与梳栉13之间,所述横移推杆2的一端2-1通过第一滚轮3与所述凸轮1相抵靠,该横移机构还包括第二滚轮4、滚轮安装座5以及钢丝绳9;所述的凸轮1为由固定连接在一起的主凸轮1a和副凸轮1b构成的双外缘共轭凸轮,所述滚轮安装座5固定安装在所述横移推杆2的一端2-1,即图中所示的横移推杆2的左端2-1,所述第一滚轮3和第二滚轮4相对、转动地安装在所述滚轮安装座5上,如图5所示,所述滚轮安装座5呈C形,第一滚轮3和第二滚轮4分别转动地安装在C形滚轮安装座5的左、右侧部5-1、5-2处,所述横移推杆2的一端2-1通过第一滚轮3、第二滚轮4分别与所述主凸轮1a的外缘轮廓线、副凸轮1b的外缘轮廓线相抵靠,所述第一、第二滚子3、4的中心、双外缘共轭凸轮1的回转中心以及横移推杆2的中心线共线;所述钢丝绳9挂装在所述横移推杆2与梳栉13之间。在本发明中,可在经编机机架上固定安装一个推杆导向套6,所述横移推杆2穿入该推杆导向套6滑动地安装在经编机机架上。另外,为更方便地安装所述横移撑杆8和钢丝绳9,可在所述横移推杆2的右端固定安装一块连接块7,两拉钩10与两顶头球11分别固定安装在连接块7和梳栉13上,横移撑杆8的两端分别与所述两顶头球11相抵,所述钢丝绳9通过拉钩10和连接块7挂装在所述横移推杆2与梳栉13之间。另外,本发明为保证梳栉横移更准确、可靠,可在所述滚轮安装座5的左侧部5-1固定安装一导向轴16,相应地在经编机机架上固定安装一导向套17,所述导向轴16与导向套17滑动配合。该梳栉横移机构的工作过程如下:由电机通过转轴15驱动双外缘共轭凸轮1转动,在转动时,当第一滚轮3与主凸轮1a的外缘轮廓线上的上升段曲线接触时,主凸轮1a的外缘轮廓线推动横移推杆2向前即图中所示的向右移动,并通过连接块7和横移撑杆8推动梳栉13及安装在其上的导纱针块14一起向前横移,在此阶段,副凸轮1b的外缘轮廓线上的下降阶段曲线与第二滚轮4接触,对横移推杆2向右移动不发挥作用。当第一滚轮3与主凸轮1a的外缘轮廓线上的下降段曲线接触时,主凸轮1a的外缘轮廓线对横移推杆2的移动不发挥作用,在此阶段,副凸轮1b的外缘轮廓线上的上升段曲线与第二滚轮4接触,副凸轮1b的外缘轮廓线推动横移推杆2向后即图中所示的向左移动,通过连接块7和钢丝绳9推动横移撑杆8和梳栉13及导纱针块14向后横移,实现梳栉13的回复运动。
参见图6、7,本发明采用上述横移方法的第四种优选梳栉横移机构是:其包括由驱动装置如电机通过转轴15驱动转动的凸轮1,滑动地安装在经编机机架上的横移推杆2,横移撑杆8,以及固定安装在梳栉吊架12上的梳栉13;所述横移撑杆8通过顶头球11置于所述横移推杆2与梳栉13之间,所述横移推杆2的一端2-1通过第一滚轮3与所述凸轮1相抵靠,该横移机构还包括第二滚轮4、滚轮安装座5以及钢丝绳9;所述的凸轮1为等径凸轮,所述滚轮安装座5固定安装在所述横移推杆2的一端2-1,即图中所示的横移推杆2的左端2-1,所述第一滚轮3和第二滚轮4相对、转动地安装在所述滚轮安装座5上,如图7所示,所述滚轮安装座5呈C形,第一滚轮3和第二滚轮4分别转动地安装在C形滚轮安装座5的左、右侧部5-1、5-2处,所述横移推杆2的一端2-1通过第一滚轮3、第二滚轮4与所述凸轮1的外缘轮廓线相抵靠,所述第一、第二滚子3、4的中心、等径凸轮1的回转中心以及横移推杆2的中心线共线;所述钢丝绳9挂装在所述横移推杆2与梳栉13之间。在本发明中,可在经编机机架上固定安装一个推杆导向套6,所述横移推杆2穿入该推杆导向套6滑动地安装在经编机机架上。另外,为更方便地安装所述横移撑杆8和钢丝绳9,可在所述横移推杆2的右端固定安装一块连接块7,两拉钩10与两顶头球11分别固定安装在连接块7和梳栉13上,横移撑杆8的两端分别与所述两顶头球11相抵,所述钢丝绳9通过拉钩10和连接块7挂装在所述横移推杆2与梳栉13之间。另外,本发明为保证梳栉横移更准确、可靠,可在所述滚轮安装座5的左侧部5-1固定安装一导向轴16,相应地在经编机机架上固定安装一导向套17,所述导向轴16与导向套17滑动配合。该梳栉横移机构的工作过程如下:由电机通过转轴15驱动等径凸轮1转动,在转动时,当第一滚轮3与等径凸轮1的外缘轮廓线上的上升段曲线接触时,等径凸轮1的外缘轮廓线推动横移推杆2向前即图中所示的向右移动,并通过连接块7和横移撑杆8推动梳栉13及安装在其上的导纱针块14一起向前横移,在此阶段,等径凸轮1的外缘轮廓线上的下降阶段曲线与第二滚轮4接触,对横移推杆2向右移动不发挥作用。当第一滚轮3与等径凸轮1的外缘轮廓线上的下降段曲线接触时,该外缘轮廓线对横移推杆2的移动不发挥作用,在此阶段,等径凸轮1的外缘轮廓线上的上升段曲线与第二滚轮4接触,该外缘轮廓线推动横移推杆2向后即图中所示的向左移动,通过连接块7和钢丝绳9推动横移撑杆8和梳栉13及导纱针块14向后横移,实现梳栉13的回复运动。
本发明的方法和横移机构经过试用,能很好地满足大横移针距、高速运转的经编机使用,未出现漏针事故,梳栉横移准确,工作可靠,取得了良好的效果。

Claims (7)

1.一种经编机梳栉横移的方法,所述的梳栉横移包括梳栉沿经编机机头与机尾方向向前的前进运动和向后的回复运动,所述的梳栉前进运动是由驱动装置驱动凸轮转动,并在转动时通过所述凸轮的轮廓线推动横移推杆、横移撑杆和梳栉向前运动而完成的,其特征在于:所述的梳栉回复运动也是通过所述凸轮的轮廓线推动横移推杆、横移撑杆和梳栉向后运动而完成的。
2.根据权利要求1所述的经编机梳栉横移的方法,其特征在于:所述的凸轮为内外缘共轭凸轮,所述的梳栉前进运动是通过所述凸轮的外缘轮廓线推动横移推杆、横移撑杆和梳栉向前运动而完成的,所述的梳栉回复运动是通过所述凸轮的内缘轮廓线推动横移推杆、横移撑杆和梳栉向后运动而完成的。
3.根据权利要求1所述的经编机梳栉横移的方法,其特征在于:所述的凸轮为沟槽凸轮,所述的梳栉前进运动是通过所述凸轮的内圈轮廓线推动横移推杆、横移撑杆和梳栉向前运动而完成的,所述的梳栉回复运动是通过所述凸轮的外圈轮廓线推动横移推杆、横移撑杆和梳栉向后运动而完成的。
4.根据权利要求1所述的经编机梳栉横移的方法,其特征在于:所述的凸轮为由固定连接在一起的主凸轮和副凸轮构成的双外缘共轭凸轮,所述的梳栉前进运动是通过所述主凸轮的外缘轮廓线推动横移推杆、横移撑杆和梳栉向前运动而完成的,所述的梳栉回复运动是通过所述副凸轮的外缘轮廓线推动横移推杆、横移撑杆和梳栉向后运动而完成的。
5.一种采用权利要求1所述梳栉横移方法的经编机梳栉横移机构,包括由驱动装置通过转轴(15)驱动转动的凸轮(1),滑动地安装在经编机机架上的横移推杆(2),横移撑杆(8),以及固定安装在梳栉吊架(12)上的梳栉(13);所述横移撑杆(8)通过顶头球(11)置于所述横移推杆(2)与梳栉(13)之间,所述横移推杆(2)的一端(2-1)通过第一滚轮(3)与所述凸轮(1)相抵靠,其特征在于:该横移机构还包括第二滚轮(4)、滚轮安装座(5)以及钢丝绳(9);所述的凸轮(1)为内外缘共轭凸轮,所述滚轮安装座(5)固定安装在所述横移推杆(2)的一端(2-1),所述第一、第二滚轮(3,4)转动地安装在所述滚轮安装座(5)上,所述横移推杆(2)的一端(2-1)通过第一滚轮(3)、第二滚轮(4)分别与所述凸轮(1)的外缘轮廓线(1-1)、内缘轮廓线(1-2)相抵靠;所述钢丝绳(9)挂装在所述横移推杆(2)与梳栉(13)之间。
6.一种采用权利要求1所述梳栉横移方法的经编机梳栉横移机构,包括由驱动装置通过转轴(15)驱动转动的凸轮(1),滑动地安装在经编机机架上的横移推杆(2),横移撑杆(8),以及固定安装在梳栉吊架(12)上的梳栉(13);所述横移撑杆(8)通过顶头球(11)置于所述横移推杆(2)与梳栉(13)之间,所述横移推杆(2)的一端(2-1)通过第一滚轮(3)与所述凸轮(1)相抵靠,其特征在于:该横移机构还包括滚轮安装座(5)和钢丝绳(9);所述的凸轮(1)为具有内圈轮廓线(1-3)和外圈轮廓线(1-4)的沟槽凸轮,所述滚轮安装座(5)固定安装在所述横移推杆(2)的一端(2-1),所述第一滚轮(3)转动地安装在所述滚轮安装座(5)上,所述横移推杆(2)的一端(2-1)通过第一滚轮(3)与所述凸轮(1)的内圈轮廓线(1-3)和外圈轮廓线(1-4)相抵靠;所述钢丝绳(9)挂装在所述横移推杆(2)与梳栉(13)之间。
7.一种采用权利要求1所述梳栉横移方法的经编机梳栉横移机构,包括由驱动装置通过转轴(15)驱动转动的凸轮(1),滑动地安装在经编机机架上的横移推杆(2),横移撑杆(8),以及固定安装在梳栉吊架(12)上的梳栉(13);所述横移撑杆(8)通过顶头球(11)置于所述横移推杆(2)与梳栉(13)之间,所述横移推杆(2)的一端(2-1)通过第一滚轮(3)与所述凸轮(1)相抵靠,其特征在于:该横移机构还包括第二滚轮(4)、滚轮安装座(5)以及钢丝绳(9);所述的凸轮(1)为由固定连接在一起的主凸轮(1a)和副凸轮(1b)构成的双外缘共轭凸轮,所述滚轮安装座(5)固定安装在所述横移推杆(2)的一端(2-1),所述第一滚轮(3)和第二滚轮(4)相对、转动地安装在所述滚轮安装座(5)上,所述横移推杆(2)的一端(2-1)通过第一滚轮(3)、第二滚轮(4)分别与所述主凸轮(1a)的外缘轮廓线、副凸轮(1b)的外缘轮廓线相抵靠,所述第一、第二滚子(3、4)的中心、双外缘共轭凸轮的回转中心以及横移推杆(2)的中心线共线;所述钢丝绳(9)挂装在所述横移推杆(2)与梳栉(13)之间。
CN201110213662.3A 2011-07-28 2011-07-28 一种经编机梳栉横移的方法及采用该方法的横移机构 Active CN102260958B (zh)

Priority Applications (1)

Application Number Priority Date Filing Date Title
CN201110213662.3A CN102260958B (zh) 2011-07-28 2011-07-28 一种经编机梳栉横移的方法及采用该方法的横移机构

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
CN201110213662.3A CN102260958B (zh) 2011-07-28 2011-07-28 一种经编机梳栉横移的方法及采用该方法的横移机构

Publications (2)

Publication Number Publication Date
CN102260958A CN102260958A (zh) 2011-11-30
CN102260958B true CN102260958B (zh) 2014-04-02

Family

ID=45007782

Family Applications (1)

Application Number Title Priority Date Filing Date
CN201110213662.3A Active CN102260958B (zh) 2011-07-28 2011-07-28 一种经编机梳栉横移的方法及采用该方法的横移机构

Country Status (1)

Country Link
CN (1) CN102260958B (zh)

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
EP3095904A1 (de) * 2015-05-21 2016-11-23 Karl Mayer Textilmaschinenfabrik GmbH Legebarrenanordnung einer kettenwirkmaschine

Families Citing this family (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN102864574A (zh) * 2012-09-06 2013-01-09 常州市武进五洋纺织机械有限公司 一种经编机梳栉回复装置

Citations (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US3987648A (en) * 1975-07-21 1976-10-26 J. P. Stevens & Co., Inc. Drive for full width shogging movement of the thread guide bar on raschel knitting machines
CN201313974Y (zh) * 2008-11-14 2009-09-23 常州市宏发纵横新材料科技有限公司 经编机梳栉横移机构
CN101880939A (zh) * 2009-05-05 2010-11-10 卡尔迈尔纺织机械制造有限公司 经编机
CN101967730A (zh) * 2010-10-26 2011-02-09 常州市润源经编机械有限公司 用于压纱型经编机的梳栉装置
CN201942949U (zh) * 2010-11-30 2011-08-24 青岛美光机械有限公司 预印面纸瓦楞纸板生产装置

Family Cites Families (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN101363164B (zh) * 2008-09-19 2010-07-07 江苏技术师范学院 经编机压纱板运动装置

Patent Citations (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US3987648A (en) * 1975-07-21 1976-10-26 J. P. Stevens & Co., Inc. Drive for full width shogging movement of the thread guide bar on raschel knitting machines
CN201313974Y (zh) * 2008-11-14 2009-09-23 常州市宏发纵横新材料科技有限公司 经编机梳栉横移机构
CN101880939A (zh) * 2009-05-05 2010-11-10 卡尔迈尔纺织机械制造有限公司 经编机
CN101967730A (zh) * 2010-10-26 2011-02-09 常州市润源经编机械有限公司 用于压纱型经编机的梳栉装置
CN201942949U (zh) * 2010-11-30 2011-08-24 青岛美光机械有限公司 预印面纸瓦楞纸板生产装置

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
EP3095904A1 (de) * 2015-05-21 2016-11-23 Karl Mayer Textilmaschinenfabrik GmbH Legebarrenanordnung einer kettenwirkmaschine

Also Published As

Publication number Publication date
CN102260958A (zh) 2011-11-30

Similar Documents

Publication Publication Date Title
CN202430439U (zh) 多梳拉舍尔经编机的针床摆动机构
CN102260958A (zh) 一种经编机梳栉横移的方法及采用该方法的横移机构
CN205275928U (zh) 一种电脑绣花机机头
CN201287992Y (zh) 伸线机中的排线收线装置
CN203807686U (zh) 一种针织横机用纱线张力缓冲装置
CN205115772U (zh) 一种用于经编机梳栉横移组件的摆动机构
CN102560870B (zh) 多梳拉舍尔经编机的针床摆动机构
CN102864574A (zh) 一种经编机梳栉回复装置
CN205275929U (zh) 电脑绣花机独立压脚驱动器
CN204625948U (zh) 经编机的针芯运动机构
CN203513956U (zh) 经编机纱线张力补偿装置
CN205258784U (zh) 一种压纱经编机的成圈运动机构
CN104846540B (zh) 双针床经编机毛纱成圈装置
CN203187924U (zh) 经编机梳栉运动装置
CN105442176B (zh) 一种双针床经编机提花装置
CN104372514B (zh) 一种经编机的梳栉运动机构
CN204325691U (zh) 一种经编机的梳栉运动机构
CN104818574B (zh) 一种压纱经编机的成圈机构
CN204023141U (zh) 双向主动式经编机梳栉横移机构
CN204625950U (zh) 一种压纱经编机的成圈机构
CN103132230B (zh) 经编机梳栉运动装置
CN202187159U (zh) 头巾织机针排提升装置
CN210368167U (zh) 经编机梳栉横移复位装置
CN201753394U (zh) 经编机纱线张力补偿装置
CN105506854A (zh) 一种压纱经编机的成圈运动机构

Legal Events

Date Code Title Description
C06 Publication
PB01 Publication
C10 Entry into substantive examination
SE01 Entry into force of request for substantive examination
C14 Grant of patent or utility model
GR01 Patent grant
C56 Change in the name or address of the patentee
CP02 Change in the address of a patent holder

Address after: 213145 Jiangsu province Changzhou Tenglong Economic Development Zone Wujin Road No. 2

Patentee after: CHANGZHOU RUNYUAN WARP KNITTING MACHINERY Co.,Ltd.

Address before: 213131 Jiangsu city of Changzhou Province Industrial Benniu town of Wujin District concentrated Qi

Patentee before: CHANGZHOU RUNYUAN WARP KNITTING MACHINERY Co.,Ltd.

CP01 Change in the name or title of a patent holder

Address after: No.398 Changshun Road, Wujin economic development zone, Changzhou City, Jiangsu Province

Patentee after: JIANGSU RUNYUAN HOLDINGS Group

Address before: No.398 Changshun Road, Wujin economic development zone, Changzhou City, Jiangsu Province

Patentee before: Jiangsu Runyuan warp knitting machinery Co.,Ltd.

CP03 Change of name, title or address

Address after: No.398 Changshun Road, Wujin economic development zone, Changzhou City, Jiangsu Province

Patentee after: Jiangsu Runyuan warp knitting machinery Co.,Ltd.

Address before: 213145 No.2, Tenglong Road, economic development zone, Wujin District, Changzhou City, Jiangsu Province

Patentee before: CHANGZHOU RUNYUAN WARP KNITTING MACHINERY Co.,Ltd.

TR01 Transfer of patent right

Effective date of registration: 20210127

Address after: 213134 Qijia village, Benniu Town, Xinbei District, Changzhou City, Jiangsu Province

Patentee after: Changzhou runfengyuan Textile Machinery Manufacturing Co.,Ltd.

Address before: No.398 Changshun Road, Wujin economic development zone, Changzhou City, Jiangsu Province

Patentee before: JIANGSU RUNYUAN HOLDINGS Group