DE102011050102A1 - Vorrichtung sowie Verfahren zum Herstellen eines Faserverbundwerkstoffbauteils für ein Kraftfahrzeug - Google Patents
Vorrichtung sowie Verfahren zum Herstellen eines Faserverbundwerkstoffbauteils für ein Kraftfahrzeug Download PDFInfo
- Publication number
- DE102011050102A1 DE102011050102A1 DE102011050102A DE102011050102A DE102011050102A1 DE 102011050102 A1 DE102011050102 A1 DE 102011050102A1 DE 102011050102 A DE102011050102 A DE 102011050102A DE 102011050102 A DE102011050102 A DE 102011050102A DE 102011050102 A1 DE102011050102 A1 DE 102011050102A1
- Authority
- DE
- Germany
- Prior art keywords
- fiber composite
- composite mat
- mat
- mold
- pressure element
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 25
- 239000000463 material Substances 0.000 title claims abstract description 8
- 238000003825 pressing Methods 0.000 title abstract description 10
- 238000000465 moulding Methods 0.000 claims abstract description 40
- 238000010438 heat treatment Methods 0.000 claims abstract description 23
- 238000000034 method Methods 0.000 claims abstract description 22
- 229910052736 halogen Inorganic materials 0.000 claims abstract description 4
- 150000002367 halogens Chemical class 0.000 claims abstract description 4
- 239000000835 fiber Substances 0.000 claims description 89
- 239000002131 composite material Substances 0.000 claims description 87
- 239000011347 resin Substances 0.000 claims description 14
- 229920005989 resin Polymers 0.000 claims description 14
- 238000003780 insertion Methods 0.000 claims description 5
- 230000037431 insertion Effects 0.000 claims description 5
- 230000008014 freezing Effects 0.000 abstract 1
- 238000007710 freezing Methods 0.000 abstract 1
- 102100040428 Chitobiosyldiphosphodolichol beta-mannosyltransferase Human genes 0.000 description 6
- 238000000151 deposition Methods 0.000 description 5
- 238000007639 printing Methods 0.000 description 5
- 238000013459 approach Methods 0.000 description 4
- 239000004033 plastic Substances 0.000 description 4
- 239000002657 fibrous material Substances 0.000 description 3
- 238000001746 injection moulding Methods 0.000 description 3
- 238000011109 contamination Methods 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 239000000446 fuel Substances 0.000 description 2
- 239000003562 lightweight material Substances 0.000 description 2
- BUHVIAUBTBOHAG-FOYDDCNASA-N (2r,3r,4s,5r)-2-[6-[[2-(3,5-dimethoxyphenyl)-2-(2-methylphenyl)ethyl]amino]purin-9-yl]-5-(hydroxymethyl)oxolane-3,4-diol Chemical compound COC1=CC(OC)=CC(C(CNC=2C=3N=CN(C=3N=CN=2)[C@H]2[C@@H]([C@H](O)[C@@H](CO)O2)O)C=2C(=CC=CC=2)C)=C1 BUHVIAUBTBOHAG-FOYDDCNASA-N 0.000 description 1
- 101100491335 Caenorhabditis elegans mat-2 gene Proteins 0.000 description 1
- 229920000049 Carbon (fiber) Polymers 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000006978 adaptation Effects 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 229920006231 aramid fiber Polymers 0.000 description 1
- 239000004917 carbon fiber Substances 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 238000002485 combustion reaction Methods 0.000 description 1
- 230000003750 conditioning effect Effects 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 230000008021 deposition Effects 0.000 description 1
- 238000005137 deposition process Methods 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 239000003365 glass fiber Substances 0.000 description 1
- 238000011086 high cleaning Methods 0.000 description 1
- 238000009776 industrial production Methods 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- VNWKTOKETHGBQD-UHFFFAOYSA-N methane Chemical compound C VNWKTOKETHGBQD-UHFFFAOYSA-N 0.000 description 1
- 238000009304 pastoral farming Methods 0.000 description 1
- 230000000149 penetrating effect Effects 0.000 description 1
- 238000009417 prefabrication Methods 0.000 description 1
- 238000003672 processing method Methods 0.000 description 1
- 238000011084 recovery Methods 0.000 description 1
- 230000001172 regenerating effect Effects 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 238000007790 scraping Methods 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/04—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts comprising reinforcements only, e.g. self-reinforcing plastics
- B29C70/28—Shaping operations therefor
- B29C70/40—Shaping or impregnating by compression not applied
- B29C70/42—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles
- B29C70/44—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles using isostatic pressure, e.g. pressure difference-moulding, vacuum bag-moulding, autoclave-moulding or expanding rubber-moulding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C31/00—Handling, e.g. feeding of the material to be shaped, storage of plastics material before moulding; Automation, i.e. automated handling lines in plastics processing plants, e.g. using manipulators or robots
- B29C31/04—Feeding of the material to be moulded, e.g. into a mould cavity
- B29C31/08—Feeding of the material to be moulded, e.g. into a mould cavity of preforms to be moulded, e.g. tablets, fibre reinforced preforms, extruded ribbons, tubes or profiles; Manipulating means specially adapted for feeding preforms, e.g. supports conveyors
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/04—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts comprising reinforcements only, e.g. self-reinforcing plastics
- B29C70/28—Shaping operations therefor
- B29C70/54—Component parts, details or accessories; Auxiliary operations, e.g. feeding or storage of prepregs or SMC after impregnation or during ageing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B13/00—Conditioning or physical treatment of the material to be shaped
- B29B13/02—Conditioning or physical treatment of the material to be shaped by heating
- B29B13/023—Half-products, e.g. films, plates
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C35/00—Heating, cooling or curing, e.g. crosslinking or vulcanising; Apparatus therefor
- B29C35/02—Heating or curing, e.g. crosslinking or vulcanizing during moulding, e.g. in a mould
- B29C35/08—Heating or curing, e.g. crosslinking or vulcanizing during moulding, e.g. in a mould by wave energy or particle radiation
- B29C35/0805—Heating or curing, e.g. crosslinking or vulcanizing during moulding, e.g. in a mould by wave energy or particle radiation using electromagnetic radiation
- B29C2035/0822—Heating or curing, e.g. crosslinking or vulcanizing during moulding, e.g. in a mould by wave energy or particle radiation using electromagnetic radiation using IR radiation
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Composite Materials (AREA)
- Robotics (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Moulding By Coating Moulds (AREA)
Abstract
Die vorliegende Erfindung betrifft eine Vorrichtung (4) zum Transport und Einlegen von flächigen Faserverbundwerkstoffmatten (1) sowie ein Verfahren zur Herstellung von Kraftfahrzeugfaserverbundwerkstoffbauteilen. Erfindungsgemäß werden die Faserverbundwerkstoffmatten (1) von der Vorrichtung (4) aufgenommen, transportiert und in eine Form (2) eingelegt. Insbesondere werden die eingelegten Faserverbundwerkstoffmatten (1) durch ein zusätzliches Druckelement weiter in die Form (2) eingestriffen, so dass eine besonders hohe Maßhaltigkeit des herzustellenden Faserverbundwerkstoffbauteils erzielt wird. Optional betrifft die vorliegende Erfindung eine zusätzliche Heizeinrichtung (10), welche der Vorrichtung (4) zugeordnet ist und somit ein Erhitzen der aufgenommenen Faserverbundwerkstoffmatte (1) bereits während des Transportes ermöglicht.
Description
- Die vorliegende Erfindung betrifft eine Vorrichtung zum Transport und Einlegen von flächigen Faserverbundwerkstoffmatten in eine Vorrichtung gemäß den Merkmalen im Oberbegriff von Patentanspruch 1.
- Die vorliegende Erfindung betrifft weiterhin ein Verfahren zur Herstellung eines Faserverbundwerkstoffbauteils gemäß den Merkmalen im Oberbegriff von Patentanspruch 14.
- Es ist heutzutage sowohl aufgrund von gesetzlichen Bestimmungen, als auch von Herstellerforderungen der Kraftfahrzeugindustrie das Bestreben, den Kraftstoffverbrauch von Fahrzeugen zu minimieren sowie damit einhergehend den CO2-Ausstoß zu senken.
- Hierzu gibt es verschiedenste Ansätze, die beispielsweise in regenerativen oder aber alternativen Antrieben, der Energierückgewinnung oder aber dem Downsizing von Verbrennungsmotoren gesehen werden.
- Ein weiterer wesentlicher Ansatzpunkt zur Reduzierung des Kraftstoffverbrauches und des CO2-Austoßes ist eine konsequente Leichtbaupolitik, die vorgibt, das Gesamtgewicht eines Kraftfahrzeuges zu senken. Dadurch wird deutlich weniger Masse beschleunigt und transportiert, die so gesehen keinen Nutzwert für den reinen Transport von Personen oder Gütern besitzt.
- Zur Umsetzung von Leichtbaukonzepten gibt es wiederum verschiedene Ansätze, insbesondere im Karosseriebau der Kraftfahrzeuge. Beispielsweise werden zum einen hochfeste oder höchstfeste Stähle eingesetzt, die das Gesamtgewicht einer Kraftfahrzeugkarosserie erheblich senken.
- Ein weiterer Ansatz ist die Verwendung von Leichtbauwerkstoffen, hier insbesondere zunächst die Verwendung von Leichtmetallen zur Herstellung von einzelnen Bauteilen oder gar der ganzen Kraftfahrzeugkarosserie.
- Ein weiterer Ansatz der Verwendung von Leichtbauwerkstoffen ist die Herstellung von Kraftfahrzeugbauteilen aus Faserverbundwerkstoffen. Hierbei werden Fasermatten, beispielsweise aus Glasfaser, Kohlefaser oder aber auch Aramidfaser oder anderen Fasertypen mittels Harzen derart präpariert, dass besonders steife, bruchfeste und mit einem sehr geringen spezifischen Eigengewicht hergestellte Bauteile hervorgehen. Die Prozesse zur Herstellung von Faserverbundwerkstoffteilen sind jedoch aufgrund der mindestens Zweikomponentigkeit sowie gegebenenfalls der Mehrlagigkeit, starken Schwankungen unterlegen und nur schwer derart zu kommerzialisieren, dass sie in der Kraftfahrzeugindustrie mit besonders kurzen Taktzeiten bei gleichzeitig hoher Genauigkeit unter Einhaltung der vorgegebenen Fertigungstoleranzen durchführbar sind.
- Beispielsweise ist aus der
DE 101 52 232 A1 ein Verfahren und eine Fertigungsstraße zum automatisierten Handhaben von Harzmatten bekannt. Hierbei werden Zuschnitte von Harzmatten durch Sauggriffe aufgenommen, auf verschiedenen Zwischenstufen abgelegt und in ein beheiztes Formwerkzeug eingelegt. In dem Formwerkzeug selber erfolgen unter Ausübung von Druck ein Umformen und gleichzeitiges Vorhärten der Harzmatten. Die Harzmatten werden anschließend aus dem Umformwerkzeug entnommen und in ein Abkühlwerkzeug überführt und hieran anschließend wiederum in Sammelbehälter weiteren Verarbeitungsschritten zugeführt. Eine solche Fertigungsstraße und Durchführung eines Verfahrens ist jedoch sehr aufwendig, da eine gesamte Produktionsstraße ausschließlich der Handhabung und Herstellung einem einzelnen Bauteil zugeordnet ist. Sollen andere Bauteile auf einer solchen Produktionsstraße hergestellt werden, müssen die unterschiedlichen Handhabungseinrichtungen sowie das Umformwerkzeug und Abkühleinrichtungen entsprechend ausgetauscht werden. - Aufgabe der vorliegenden Erfindung ist es daher, die industrielle Herstellung von Kraftfahrzeugbauteilen aus Faserverbundwerkstoff zu vereinfachen.
- Die zuvor genannte Aufgabe wird erfindungsgemäß mit einer Vorrichtung zum Transport und Einlegen von Flächenfaserverbundwerkstoffmatten in eine Form mit den Merkmalen in Patentanspruch 1 gelöst.
- Der verfahrenstechnische Teil der Aufgabe wird mit einem Verfahren zur Herstellung eines Kraftfahrzeugfaserverbundwerkstoffbauteils gemäß den Merkmalen im Patentanspruch 14 gelöst.
- Vorteilhafte Ausführungsvarianten der vorliegenden Erfindung sind Bestandteil der abhängigen Patentansprüche.
- Die Vorrichtung zum Transport und Einlegen von flächigen Faserverbundwerkstoffmatten in eine Form zur Herstellung von Kraftfahrzeugbauteilen, wobei die Vorrichtung Greifer zur Aufnahme der Faserverbundwerkstoffmatte aufweist, ist erfindungsgemäß dadurch gekennzeichnet, dass mindestens ein Druckelement an der Vorrichtung angeordnet ist, wobei mit dem Druckelement die aufgenommene Faserverbundwerkstoffmatte in die Form pressbar ist und die Greifer durch das Druckelement hindurch und/oder neben dem Druckelement die Faserverbundwerkstoffmatten ergreifen. Bei den Faserverbundwerkstoffmatten kann es sich im Rahmen der Erfindung auch um einen Mattenstapel handeln.
- Das Druckelement ist im Rahmen der Erfindung als Formleiste, als ballonartige Oberfläche oder aber als Spant oder sonstiges Element zum Eindrücken der aufgenommenen und in der Form abgelegten Faserwerkstoffbahn zu verstehen. Damit trotz Druckelement die Faserwerkstoffbahn zunächst aufnehmbar und transportierbar ist, sind die Greifer durch das Druckelement hindurch greifend und/oder neben dem Druckelement bzw. zwischen einzelnen Druckelementen derart angeordnet, dass sie die Faserverbundwerkstoffmatte aufnehmen können.
- Im Rahmen der Erfindung erfolgen somit eine Aufnahme und ein Transport der bevorzugten formimprägnierten Faserverbundwerkstoffmatte mit der Vorrichtung sowie ein darauffolgendes Ablegen in einer Form. Eine Form ist hierbei beispielsweise ein Formwerkzeug oder aber auch direkt ein Bauteil, welches mit einer Faserverbundwerkstoffmatte beispielsweise überzogen bzw. verstärkt werden soll. Damit die in der Form abgelegte Faserverbundwerkstoffmatte an dieser passgenau mit hoher Qualität, insbesondere unter Einhaltung geforderter Fertigungstoleranzen, anliegt, ist erfindungsgemäß mindestens ein Druckelement mit an der Vorrichtung ausgebildet. Mit dem Druckelement ist es zusätzlich möglich, die Faserverbundwerkstoffmatte, welche in die Form gelegt ist, zusätzlich in diese einzustreifen bzw. an dieser abzustreifen. Optional kann auch eine Heizeinrichtung der Vorrichtung zugeordnet sein, so dass die Faserverbundwerkstoffmatte optimal thermisch bereits während des Transportes bzw. während des Ablegevorganges wärmebehandelbar ist.
- In einer ersten bevorzugten Ausführungsvariante der vorliegenden Erfindung ist das Druckelement als ballonartige Oberfläche ausgebildet, wobei das Druckelement mit Druckluft beaufschlagbar ist und somit die in die Form eingelegte Faserverbundwerkstoffmatte an die innere Oberfläche der Form andrückt. Im Rahmen der Erfindung ist unter einer ballonartigen Oberfläche ein elastisches Bahnmaterial zu verstehen, beispielsweise einer Gummihaut, wobei hier zunächst mit einer erfindungsgemäßen Vorrichtung die Faserwerkstoffbahn aufgenommen wird und in der Form abgelegt wird.
- Bereits während oder kurz danach wird die ballonartige Oberfläche von innen, also von der Seite der Vorrichtung aus, mit Druckluft beaufschlagt, so dass sich die Oberfläche ausdehnt. Die Oberfläche drückt die dann bereits in die Form eingelegte Faserverbundwerkstoffmatte weiter an die Innengeometrie der Form passgenau an. Im Rahmen der Erfindung können dabei mehrere ballonartige Oberflächen ausgebildet sein, zwischen denen dann die einzelnen Greifer zum Transport der Faserverbundwerkstoffmatte angeordnet sind oder aber eine ganzflächige ballonartige Oberfläche, wobei die Greifer die ballonartige Oberfläche in diesem Falle durchgreifen bzw. durchsetzen.
- In einer weiteren bevorzugten Ausführungsvariante der vorliegenden Erfindung ist das Druckelement als Spant ausgebildet, wobei bevorzugte mehrere Spanten an einer Vorrichtung angeordnet sind, insbesondere als Querspanten. Die Vorrichtung ist dabei im Bereich des Druckelementes bzw. der Druckelemente analog zu einem Schiffsrumpf, ausschließlich bestehend aus Querspanten, ausgebildet. Die Spanten bilden eine Rippenstruktur, welche annähernd die innere Fläche des herzustellenden Faserverbundwerkstoffbauteils abbildet. Die in die Form eingelegte Faserverbundwerkstoffmatte wird folglich durch die Spanten weiter in die Form eingedrückt. Hierzu können die Spanten bevorzugt selber relativbeweglich zueinander und/oder relativbeweglich zu der Vorrichtung ausgebildet sein.
- Darüber hinaus können die Spanten im Rahmen der Erfindung längenveränderbar sein. So ist es beispielsweise vorstellbar, dass eine bereits in die Form eingelegte Faserverbundwerkstoffmatte durch die Spanten zunächst weiter angedrückt wird. Nach Erreichen einer Vorpositionierung und einer weiteren Positionierung erfolgt dann eine Relativbewegung der Spanten, welche auch aktiv vornehmbar ist, so dass ein weiteres Andrücken in die Form zu einer Endkontur hergestellt ist. Die Spanten können im Rahmen der Erfindung dabei auch zumindest abschnittsweise elastisch ausgebildet sein, so dass sie sich besser an die Innenkontur der Form anpassen.
- Im Rahmen der Erfindung wird die Faserverbundwerkstoffmatte jedoch durch die Spanten selber zunächst im Wesentlichen U-förmig aufgenommen und so in ein herzustellendes Bauteil abgelegt. Insbesondere bei der Herstellung einer B-Säule ist dies von Vorteil, da die B-Säule eine längliche im Querschnitt U-förmige Konfiguration aufweist. Durch die im Wesentlichen U-förmige Aufnahme der Faserverbundwerkstoffmatte erfolgt eine Vorkonfektionierung, welche bereits beim Ablegen eine besonders homogene Faserausrichtung der eingelegten Faserverbundwerkstoffmatte und somit hohe Qualität bei dem herzustellenden Bauteil erzeugt.
- In einer weiteren bevorzugten Ausführungsvariante der vorliegenden Erfindung ist das Druckelement als Einformleiste ausgebildet, wobei die Einformleiste bevorzugt an die Innentopologie der Form angepasst ist. Unter einer Einformleiste ist im Rahmen der Erfindung ein Einformwerkzeug zu verstehen, welches durch eine abfahrende Streifbewegung, die in die Form eingelegte Faserverbundwerkstoffmatte weiter einstreift bzw. angedrückt. Das herzustellende Kraftfahrzeugbauteil aus Faserverbundwerkstoff weist hierdurch eine besonders passgenaue Kontur auf, da durch die Einformleiste ein exaktes Einformen in die Form ermöglicht wird. Darüber hinaus wird durch die Einformleiste und die streifende Bewegung der Einformleiste überschüssiges Harz abgestreift, so dass zum einen das Bauteil keine Verschmutzung durch Herabtropfen des Harzes oder ähnliches aufweist, zum anderen ein Verschmutzen der Werkzeuge selber durch das abgestriffene Harz vermieden wird.
- Um die Passgenauigkeit weiter zu erhöhen, kann die Einformleiste im Rahmen der Erfindung an die Innentopologie der Form angepasst sein. Hierüber ist es wiederum möglich, die Vorrichtung universell durch Wechsel der Einformleiste und der Form im Zusammenspiel mit den relativ beweglichen Greifern verwendbar ist. Darüber hinaus können die Einformleisten bei Verschleiß oder aber Verschmutzung einfach ausgetauscht sein.
- Um eine zusätzliche bessere Anpassung der Einformleisten an die Innenkontur der Form und somit eine Erhöhung der Produktionsgenauigkeit des herzustellenden Faserverbundwerkstoffbauteils zu gewährleisten, sind die Einformleisten bevorzugt zumindest abschnittsförmig, insbesondere vollständig flexibel ausgebildet. Die Einformleisten sind insbesondere aus Kunststoff ausgebildet, so dass durch die Wahl des Kunststoffwerkstoffes zum einen die Flexibilität hergestellt wird, zum anderen durch den Kunststoffwerkstoff selber oder aber eine entsprechende Beschichtung des Kunststoffwerkstoffes, ein Ankleben des Matrixharzes an der Einformleiste vermieden ist.
- Die Einformleiste ist weiterhin mindestens über einen Stellaktuator mit der Vorrichtung gekoppelt. Hierdurch ist es möglich, eine Relativbewegung der Einformleiste zu jedem Zeitpunkt des Transportes bzw. des Ablegens bzw. Einformens der Faserverbundwerkstoffmatte in der Form auszuführen. Die Einformleiste kann im Rahmen der Erfindung dabei vorzugsweise derart mit der Vorrichtung gekoppelt sein, dass eine freie kinematische Bewegung unabhängig der Vorrichtung durch die Einformleisten durchgeführt wird. Die erfindungsgemäße Vorrichtung zeichnet sich hierdurch insbesondere aus, da ein Einmassieren bzw. ein Einstreifen besonders vorteilhaft durchführbar ist.
- In einer weiteren besonders bevorzugten Ausführungsvariante ist ein Heizelement an der Vorrichtung zur zumindest partiellen Wärmebehandlung der Faserverbundwerkstoffmatte angeordnet. Durch das Heizelement ist es im Rahmen der Erfindung möglich, bereits während des Transportes und/oder während des Ablegens, die Faserverbundwerkstoffmatte zu heizen. Während des Heizvorganges verflüssigt sich zunächst das Harz, so dass eine homogene Verteilung des Harzes in der Faserverbundwerkstoffmatte gegeben ist. Danach wird ein beispielsweise thermisch aktivierter Kleber in einen Aushärtevorgang überführt. Durch die Integration der Heizeinrichtung direkt an die Vorrichtung, ist es möglich, zum einen Produktionszeit zu sparen, zum anderen ist kein separates Heizwerkzeug notwendig, welches als aus dem Stand der Technik bekanntes Heizwerkzeug durch herabtropfendes bzw. klebenbleibendes Harz verschmutzt, so dass hier hohe Reinigungszeiten notwendig sind. Durch die Anordnung des Heizelementes direkt an der Vorrichtung, ist es weiterhin möglich, die Faserverbundwerkstoffmatte besonders effizient, schnell und vollflächig zu erwärmen. Dies wirkt sich wiederum auf die Qualität, insbesondere auf die mechanischen Eigenschaften des hergestellten Faserverbundwerkstoffbauteiles aus.
- Bevorzugt ist das Heizelement als Wärmestrahler, insbesondere als Halogenstrahler ausgebildet. Bevorzugt weist der Halogenstrahler eine starke Emission im Infrarotbereich auf. Hierdurch ist es möglich, in nur wenigen Sekunden, vorzugsweise weniger als 10, insbesondere weniger als 8 und besonders bevorzugt weniger als 5 Sekunden das Bauteil auf einen Temperaturbereich zwischen 40 und 110, insbesondere zwischen 50 und 100 und besonders bevorzugt zwischen 50 und 90 Grad Celsius zu erwärmen. Insbesondere erfolgt die Erwärmung vollflächig, die gesamte Faserverbundwerkstoffmatte durchdringend.
- Im Rahmen der Erfindung sind weiterhin die Greifer bevorzugt pneumatisch betätigbar und als Sauggreifer bzw. Unterdruckgreifer ausgebildet. Es ist jedoch auch vorstellbar, dass die Greifer als Nadelgreifer und/oder als Gefriergreifer ausgebildet sind. Im Rahmen der Erfindung ist es insbesondere vorstellbar, dass die Greifer als Kombinationstyp der zuvor genannten Greiferarten ausgebildet sind. Beispielsweise ist somit möglich, einen kombinierten Unterdruckgreifer, also Sauggreifer mit einem Nadelgreifer kombiniert einzusetzen.
- Die bereits zuvor genannte Aufgabe wird weiterhin durch ein Verfahren zur Herstellung eines Kraftfahrzeugfaserverbundwerkstoffteils genutzt, wobei eine Faserverbundwerkstoffmatte von einer Vorrichtung mit einer bereits zuvor beschriebenen Ausführungsform durchgeführt wird und durch folgende Verfahrensschritte gekennzeichnet ist:
- – Bereitstellen einer Faserverbundwerkstoffmatte,
- – Aufnehmen der Faserverbundwerkstoffmatte,
- – zumindest partielles Wärmebehandeln der Faserverbundwerkstoffmatte mit an der Form angeordneten Heizelementen,
- – Einlegen der erwärmten Faserverbundwerkstoffmatte in die Form.
- Das erfindungsgemäße Verfahren zeichnet sich insbesondere dadurch aus, dass die aufgenommene Faserverbundwerkstoffmatte bereits während des Transportes erwärmt wird. Es sind keine zusätzlichen Einrichtungen im Bereich einer Fertigungsstraße notwendig, um hier die Faserverbundwerkstoffmatte weiter zu erwärmen bzw. zu erhitzen.
- Im Rahmen der Erfindung kann die aufgenommene Faserverbundwerkstoffmatte auf 30 bis 110 Grad Celsius, vorzugsweise 40 bis 100 Grad Celsius und insbesondere 50 bis 90 Grad Celsius erhitzt werden. Insbesondere ist aufgrund der genutzten Heizelemente, besonders bevorzugt von Wärmestrahlern, ein guter Temperatureintrag in die aufgenommene Faserverbundwerkstoffmatte möglich.
- Weiterhin bevorzugt wird die Faserverbundwerkstoffmatte während und/oder nach dem Einlegen in die Form durch die Einformleisten in der Form abgestriffen bzw. an diese angedrückt. Dies kann im Rahmen der Erfindung aktiv oder aber auch passiv erfolgen. Im Falle eines passiven weiteren Einstreifens in die Form steht die Formleiste unter einer Vorspannkraft, welche beispielsweise durch eine Feder aufbringbar ist oder aber durch die Flexibilität der Formleiste selber hervorgerufen werden kann und wird durch die Absenkbewegung zum Einlegen der Faserverbundwerkstoffmatte in die Form selber durchgeführt. Hierbei erfolgt also ein Abstreifen bzw. Einstreifen der Faserverbundwerkstoffmatte durch die Formleiste.
- Im Falle einer aktiven Bewegung der Formleiste selber wird über einen Stellaktuator, der beispielsweise elektromechanisch, pneumatisch, hydraulisch oder in sonstiger Weise aktiv ansteuerbar ist, eine zusätzliche Relativbewegung der Formleiste zu der Absenk- bzw. Einlegebewegung oder aber nach der Absenk- bzw. Einlegebewegung der Vorrichtung durchgeführt. Besonders vorteilig hierbei ist, dass überschüssiges Harz, welches aus der eingelegten Faserverbundwerkstoffmatte austritt, durch die Formleiste zusätzlich abgestriffen wird. Durch die Einformbewegung in Kombination mit einer flexibel ausgestalteten Formleiste und/oder einer Formleiste, welche an die innere Oberflächentopologie der Form angepasst ist, erfolgt eine besonders passgenaue Anlage der Faserverbundwerkstoffmatte an der Formfläche selber.
- Hierzu wird die Faserverbundwerkstoffmatte insbesondere in der Form durch die Einformleiste geglättet und/oder gestrafft und/oder fixiert. Eine Produktion, die durch das erfindungsgemäße Verfahren ausgeführt wird, zeichnet sich durch eine hohe Produktqualität und gute Reproduzierbarkeit aus. Die damit hergestellten Faserverbundwerkstoffbauteile sind nur in geringem Maße Produktionsschwankungen unterlegen, weshalb ein erfindungsgemäß angewandtes Verfahren großserientauglich ist.
- In einer besonders bevorzugten Ausführungsvariante des erfindungsgemäßen Verfahrens wird eine Faserverbundwerkstoffmatte direkt in ein Kraftfahrzeugbauteil selbst eingelegt. Hierdurch wird insbesondere eine Verstärkung eines Kraftfahrzeugbauteils durch einen Faserverbundwerkstoff realisiert. Beispielsweise kann im Rahmen der Erfindung eine Faserverbundwerkstoffmatte direkt in eine B-Säule oder aber ein sonstiges Kraftfahrzeugbauteil eingelegt werden und durch die erfindungsgemäßen Druckelemente passformgenau an die Innenkontur angepasst und angelegt werden. Hierdurch werden etwaige Lufteinschlüsse, die durch den Ablegevorgang selber hervorgerufen sind, durch die Druckelemente selber beseitigt, so dass es zu einem im Wesentlichen vollflächigen Anliegen zwischen Faserverbundwerkstoffmatte und Kraftfahrzeugbauteil kommt. Hierdurch wird eine besonders hohe kraftschlüssige und/oder stoffschlüssige Verbindung zwischen der Faserverbundwerkstoffmatte und dem Kraftfahrzeugbauteil hergestellt.
- In einer weiteren bevorzugten Ausführungsvariante wird die von dem Drapierwerkzeug aufgenommene Faserverbundwerkstoffmatte auf eine Heizplatte zwischenabgesetzt, um diese aufzuheizen. Die Aufheizung kann zusätzlich zu der Erwärmung mit an dem Drapierwerkzeug angeordneten Heizelementen erfolgen. Im Anschluss daran wird die Faserverbundwerkstoffmatte durch das Drapierwerkzeug dem weiteren Verarbeitungsverfahren zugeführt.
- Weitere Vorteile, Merkmale, Eigenschaften und Aspekte der vorliegenden Erfindung sind Bestandteil der nachfolgenden Beschreibung. Bevorzugte Ausführungsvarianten sind in den schematischen Figuren dargestellt, die dem einfachen Verständnis der Erfindung dienen. Es zeigen:
-
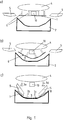
1a –c zeigt die Durchführung eines erfindungsgemäßen Verfahrens sowie eine Vorrichtung mit Einformleisten und -
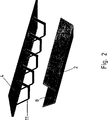
2 zeigt eine erfindungsgemäße Ausführungsvariante der Vorrichtung mit Spanten. - In den Figuren werden für gleiche oder ähnliche Bauteile dieselben Bezugszeichen verwendet, auch wenn eine wiederholte Beschreibung aus Vereinfachungsgründen entfällt.
-
1 zeigt den erfindungsgemäßen Verfahrensablauf zum Einlegen einer Faserverbundwerkstoffmatte1 in eine Form2 , wobei die Faserverbundwerkstoffmatte1 über Greifer3 aufgenommen wird und gemäß1a über der Form2 positioniert wird. Angedeutet ist eine Vorrichtung4 , an der die Greifer3 und auch in1a seitlich dargestellte Einformleisten5 angeordnet sind. Die Greifer3 werden gemäß1b derart positioniert, dass die Faserverbundwerkstoffmatte1 eine im Wesentlichen U-förmige Querschnittskonfiguration6 einnimmt, so dass sie an die Innentopologie7 der Form2 angepasst wird. In dem nächsten in1c dargestellten Verfahrensschritt wird die Faserverbundwerkstoffmatte1 auf die Formfläche8 der Form2 abgelegt und die äußeren Greifer3a und3d lösen sich. Die Einformleisten5 drücken die Faserverbundwerkstoffmatte1 von einer Rückseite9 aus an die Formfläche8 der Form2 an. Die erfindungsgemäße Vorrichtung enthält optional ein Heizelement10 , mit dem es möglich ist, die Faserverbundwerkstoffmatte1 während des Transportes und/oder Einlegevorganges zu erwärmen. -
2 zeigt eine zweite Ausführungsvariante der erfindungsgemäßen Vorrichtung, wobei hier Spanten11 vorgesehen sind, welche eine in der2 nicht näher dargestellte Faserverbundwerkstoffmatte in die Formfläche8 der Form2 einformen. - Bezugszeichenliste
-
- 1
- Faserverbundwerkstoffmatte
- 2
- Form
- 3
- Greifer
- 3a
- äußerer Greifer
- 3b
- innerer Greifer
- 3c
- innerer Greifer
- 3d
- äußerer Greifer
- 4
- Vorrichtung
- 5
- Einformleiste
- 6
- U-förmige Konfiguration
- 7
- Innentopologie
- 8
- Formfläche
- 9
- Rückseite
- 10
- Heizelement
- 11
- Spant
- ZITATE ENTHALTEN IN DER BESCHREIBUNG
- Diese Liste der vom Anmelder aufgeführten Dokumente wurde automatisiert erzeugt und ist ausschließlich zur besseren Information des Lesers aufgenommen. Die Liste ist nicht Bestandteil der deutschen Patent- bzw. Gebrauchsmusteranmeldung. Das DPMA übernimmt keinerlei Haftung für etwaige Fehler oder Auslassungen.
- Zitierte Patentliteratur
-
- DE 10152232 A1 [0009]
Claims (20)
- Vorrichtung (
4 ) zum Transport und Einlegen von flächigen Faserverbundwerkstoffmatten (1 ) in eine Form (2 ) zur Herstellung von Kraftfahrzeugbauteilen, wobei die Vorrichtung (4 ) teleskopierbare Greifer (3 ) zur Aufnahme der Faserverbundwerkstoffmatte (1 ) aufweist, dadurch gekennzeichnet, dass zusätzlich mindestens ein Druckelement (5 ,11 ) an der Vorrichtung (4 ) angeordnet ist, wobei mit dem Druckelement (5 ,11 ) die aufgenommene Faserverbundwerkstoffmatte (1 ) in die Form (2 ) pressbar ist und die Greifer (3 ) durch das Druckelement hindurch und/oder neben dem Druckelement die Faserverbundwerkstoffmatte (1 ) ergreifen oder die Greifer (3 ) in das Druckelement integriert sind. - Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass das Druckelement als ballonartige Oberfläche ausgebildet ist, wobei das Druckelement mit Druckluft beaufschlagbar ist und somit die in die Form (
2 ) eingelegte Faserverbundwerkstoffmatte (1 ) an die innere Oberfläche der Form (2 ) andrückt. - Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass das Druckelement als Spant (
11 ) ausgebildet ist, wobei bevorzugt mehrere Spanten (11 ) an einer Vorrichtung (4 ) angeordnet sind, insbesondere als Querspanten. - Vorrichtung nach Anspruch 3, dadurch gekennzeichnet, dass der Spant (
11 ) relativbeweglich gelagert ist. - Vorrichtung nach Anspruch 3 oder 4, dadurch gekennzeichnet, dass der Spant (
11 ) längenveränderbar ist. - Vorrichtung nach einem der Ansprüche 3 bis 5, dadurch gekennzeichnet, dass die Faservebundwerkstoffmatte (
1 ) durch die Spanten (11 ) U-förmig gewölbt aufnehmbar ist. - Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass das Druckelement als Einformleiste (
5 ) ausgebildet ist, wobei die Einformleiste (5 ) bevorzugt an die Innentopologie (7 ) der Form (2 ) angepasst ist. - Vorrichtung nach Anspruch 7, dadurch gekennzeichnet, dass die Einformleiste (
5 ) über mindestens einen Stellaktuator mit der Vorrichtung (4 ) gekoppelt ist. - Vorrichtung nach einem der Ansprüche 7 oder 8, dadurch gekennzeichnet, dass die Einformleiste (
5 ) flexibel ausgebildet ist, so dass sie sich unter Druckkraft an die Formfläche (8 ) der Form (2 ) anpasst. - Drapierwerkzeug nach einem der Ansprüche 7 bis 9, dadurch gekennzeichnet, dass die Einformleiste (
5 ) die aufgenommene, wärmebehandelte und in der Form (2 ) abgelegte Faserverbundwerkstoffmatte (1 ) in die Form (2 ) streift. - Vorrichtung nach einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, dass wenigstens ein Heizelement (
10 ) zur zumindest partiellen Wärmebehandlung der Faserverbundwerkstoffmatte (1 ) an der Vorrichtung (4 ) angeordnet ist. - Vorrichtung nach Anspruch 11, dadurch gekennzeichnet, dass das Heizelement (
10 ) ein Wärmestrahler ist, vorzugsweise ein Halogenstrahler. - Vorrichtung nach einem der Ansprüche 1 bis 12, dadurch gekennzeichnet, dass die Greifer (
3 ) pneumatisch betätigbar sind, vorzugsweise sind die Greifer (3 ) als Sauggreifer ausgebildet, und/oder dass die Greifer (3 ) als Nadelgreifer ausgebildet sind und/oder dass die Greifer (3 ) als Gefriergreifer ausgebildet sind. - Verfahren zur Herstellung eines Kraftfahrzeugfaserverbundwerkstoffbauteils, wobei eine Faserverbundwerkstoffmatte von einer Vorrichtung (
4 ), mit mindestens einem der Merkmale der Ansprüche 1 bis 13, in einer Form (2 ) abgelegt wird, gekennzeichnet durch folgende Verfahrensschritte: – Bereitstellen einer Faserverbundwerkstoffmatte (1 ), – Aufnehmen der Faserverbundwerkstoffmatte (1 ), – zumindest partielles Wärmebehandeln der Faserverbundwerkstoffmatte (1 ) mit an der Form (2 ) angeordneten Heizelementen (10 ), – Einlegen der erwärmten Faserverbundwerkstoffmatte (1 ) in die Form (2 ). - Verfahren nach Anspruch 14, dadurch gekennzeichnet, dass die Faserverbundwerkstoffmatte (
1 ) auf 30 bis 110°C, vorzugsweise 40 bis 100°C, insbesondere 50 bis 90°C erwärmt wird. - Verfahren nach Anspruch 14 oder 15, dadurch gekennzeichnet, dass die Faserverbundwerkstoffmatte (
1 ) während und/oder nach dem Einlegen in der Form (2 ) durch die Einformleiste (5 ) in der Form (2 ) abgestriffen wird. - Verfahren nach einem der Ansprüche 14 bis 16, dadurch gekennzeichnet, dass die Faserverbundwerkstoffmatte (
1 ) in der Form (2 ) durch die Einformleiste (5 ) geglättet und/oder gestrafft und/oder fixiert wird. - Verfahren nach einem der Ansprüche 14 bis 17, dadurch gekennzeichnet, dass überschüssiges Harz durch die Einformleiste (
5 ) abgestriffen wird. - Verfahren nach einem der Ansprüche 14 bis 18, dadurch gekennzeichnet, dass die Faserverbundwerkstoffmatte (
1 ) direkt in ein Kraftfahrzeugbauteil eingelegt wird. - Verfahren nach einem der Ansprüche 15 bis 19, dadurch gekennzeichnet, dass die aufgenommene Faserverbundwerkstoffmatte (
4 ) in einem Zwischenschritt auf einer Heizplatte abgesetzt wird.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102011050102.9A DE102011050102B4 (de) | 2011-05-04 | 2011-05-04 | Vorrichtung sowie Verfahren zum Herstellen eines Faserverbundwerkstoffbauteils für ein Kraftfahrzeug |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102011050102.9A DE102011050102B4 (de) | 2011-05-04 | 2011-05-04 | Vorrichtung sowie Verfahren zum Herstellen eines Faserverbundwerkstoffbauteils für ein Kraftfahrzeug |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| DE102011050102A1 true DE102011050102A1 (de) | 2012-11-08 |
| DE102011050102B4 DE102011050102B4 (de) | 2015-04-09 |
Family
ID=47019282
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| DE102011050102.9A Expired - Fee Related DE102011050102B4 (de) | 2011-05-04 | 2011-05-04 | Vorrichtung sowie Verfahren zum Herstellen eines Faserverbundwerkstoffbauteils für ein Kraftfahrzeug |
Country Status (1)
| Country | Link |
|---|---|
| DE (1) | DE102011050102B4 (de) |
Cited By (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102014204293A1 (de) * | 2014-03-10 | 2015-09-10 | Bayerische Motoren Werke Aktiengesellschaft | Greifvorrichtung und Verfahren zum Handhaben einer Fasermatte |
| WO2015169578A1 (de) * | 2014-05-09 | 2015-11-12 | Bayerische Motoren Werke Aktiengesellschaft | Transportvorrichtung und transportverfahren zum transportieren eines halbzeuges sowie bearbeitungsvorrichtung zum bearbeiten eines halbzeuges |
| DE102014008665A1 (de) | 2014-06-13 | 2015-12-17 | Audi Ag | Vorrichtung zum Transportieren, Vorformen und Ablegen flächiger Faserhalbzeugzuschnitte, sowie hieran verwendbare Greifeinrichtung |
| WO2016005322A1 (de) * | 2014-07-08 | 2016-01-14 | Kuka Systems Gmbh | Applikationswerkzeug und applikationsverfahren |
| EP3034265A1 (de) * | 2014-12-19 | 2016-06-22 | Faurecia Bloc Avant | Verfahren zur Spritzgiessen eines Faserverstärkten Verbundteils mit einem Vorformschritt |
| EP3178625A1 (de) * | 2015-12-08 | 2017-06-14 | Faurecia Bloc Avant | Bedienungswerkzeug zur herstellung von verstärkten kunststoffmaterialteilen |
| WO2017129806A1 (de) * | 2016-01-29 | 2017-08-03 | Dieffenbacher GmbH Maschinen- und Anlagenbau | Werkzeug zum drapieren eines faserzuschnitts und verfahren zur herstellung eines dreidimensionalen vorformlings |
| DE102016205625A1 (de) * | 2016-04-05 | 2017-10-05 | Audi Ag | Greifervorrichtung zum Einlegen eines thermoplastischen Prepregs in ein Formwerkzeug |
| EP3354438A1 (de) * | 2017-01-30 | 2018-08-01 | Flex-N-Gate France | Herstellungsverfahren eines werkstücks und entsprechende greifvorrichtung |
| DE102017207452A1 (de) * | 2017-05-03 | 2018-11-08 | Faurecia Innenraum Systeme Gmbh | Verfahren und Formwerkzeug zum Herstellen eines Bauteils für die Verwendung in einem Fahrzeuginnenraum |
| US10688700B2 (en) | 2016-12-23 | 2020-06-23 | Faurecia Innenraum Systeme Gmbh | Molding tool and method for forming and back-injecting a bendable sheet |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10152232A1 (de) | 2001-10-20 | 2003-05-08 | Daimler Chrysler Ag | Verfahren und Vorrichtung zum automatisierten Handhaben von Harzmatten bei der Herstellung von SMC-Teilen |
| DE60013348T2 (de) * | 1999-04-12 | 2005-09-08 | Compagnie Plastic Omnium | Verfahren zur Herstellung eines faserverstärkten Kunststoffteils durch Formen eines Bogens, Vorrichtung zur Durchführung dieses Verfahrens und diese Vorrichtung enthaltende Fertigungsstrasse |
| DE102007012609A1 (de) * | 2007-03-13 | 2008-09-18 | Eads Deutschland Gmbh | Elastischer Faserlegestempel |
-
2011
- 2011-05-04 DE DE102011050102.9A patent/DE102011050102B4/de not_active Expired - Fee Related
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE60013348T2 (de) * | 1999-04-12 | 2005-09-08 | Compagnie Plastic Omnium | Verfahren zur Herstellung eines faserverstärkten Kunststoffteils durch Formen eines Bogens, Vorrichtung zur Durchführung dieses Verfahrens und diese Vorrichtung enthaltende Fertigungsstrasse |
| DE10152232A1 (de) | 2001-10-20 | 2003-05-08 | Daimler Chrysler Ag | Verfahren und Vorrichtung zum automatisierten Handhaben von Harzmatten bei der Herstellung von SMC-Teilen |
| DE102007012609A1 (de) * | 2007-03-13 | 2008-09-18 | Eads Deutschland Gmbh | Elastischer Faserlegestempel |
Cited By (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102014204293A1 (de) * | 2014-03-10 | 2015-09-10 | Bayerische Motoren Werke Aktiengesellschaft | Greifvorrichtung und Verfahren zum Handhaben einer Fasermatte |
| DE102014204293B4 (de) * | 2014-03-10 | 2024-06-06 | Bayerische Motoren Werke Aktiengesellschaft | Greifvorrichtung und Verfahren zum Handhaben einer Fasermatte |
| US10583566B2 (en) | 2014-05-09 | 2020-03-10 | Bayerische Motoren Werke Aktiengesellschaft | Transport device and transport method for transporting a semi-finished product and processing device for processing a semi-finished product |
| WO2015169578A1 (de) * | 2014-05-09 | 2015-11-12 | Bayerische Motoren Werke Aktiengesellschaft | Transportvorrichtung und transportverfahren zum transportieren eines halbzeuges sowie bearbeitungsvorrichtung zum bearbeiten eines halbzeuges |
| CN105980114A (zh) * | 2014-05-09 | 2016-09-28 | 宝马股份公司 | 用于运输半成品的运输装置和运输方法以及用于加工半成品的加工装置 |
| DE102014008665A1 (de) | 2014-06-13 | 2015-12-17 | Audi Ag | Vorrichtung zum Transportieren, Vorformen und Ablegen flächiger Faserhalbzeugzuschnitte, sowie hieran verwendbare Greifeinrichtung |
| WO2016005322A1 (de) * | 2014-07-08 | 2016-01-14 | Kuka Systems Gmbh | Applikationswerkzeug und applikationsverfahren |
| EP3034265A1 (de) * | 2014-12-19 | 2016-06-22 | Faurecia Bloc Avant | Verfahren zur Spritzgiessen eines Faserverstärkten Verbundteils mit einem Vorformschritt |
| EP3178625A1 (de) * | 2015-12-08 | 2017-06-14 | Faurecia Bloc Avant | Bedienungswerkzeug zur herstellung von verstärkten kunststoffmaterialteilen |
| WO2017129806A1 (de) * | 2016-01-29 | 2017-08-03 | Dieffenbacher GmbH Maschinen- und Anlagenbau | Werkzeug zum drapieren eines faserzuschnitts und verfahren zur herstellung eines dreidimensionalen vorformlings |
| DE102016205625A1 (de) * | 2016-04-05 | 2017-10-05 | Audi Ag | Greifervorrichtung zum Einlegen eines thermoplastischen Prepregs in ein Formwerkzeug |
| US10688700B2 (en) | 2016-12-23 | 2020-06-23 | Faurecia Innenraum Systeme Gmbh | Molding tool and method for forming and back-injecting a bendable sheet |
| FR3062332A1 (fr) * | 2017-01-30 | 2018-08-03 | Automotive Exteriors Europe | Procede de production d'une piece, et dispositif de prehension associe |
| US10946566B2 (en) | 2017-01-30 | 2021-03-16 | Flex-N-Gate France | Method for producing a part and associated gripping device |
| EP3354438A1 (de) * | 2017-01-30 | 2018-08-01 | Flex-N-Gate France | Herstellungsverfahren eines werkstücks und entsprechende greifvorrichtung |
| DE102017207452A1 (de) * | 2017-05-03 | 2018-11-08 | Faurecia Innenraum Systeme Gmbh | Verfahren und Formwerkzeug zum Herstellen eines Bauteils für die Verwendung in einem Fahrzeuginnenraum |
| US20180319144A1 (en) * | 2017-05-03 | 2018-11-08 | Faurecia Innenraum Systeme Gmbh | Apparatus to form and assemble a flexible cover on a carrier |
| CN108819266A (zh) * | 2017-05-03 | 2018-11-16 | 佛吉亚内饰系统有限责任公司 | 一种用于制造在车辆内饰中使用的部件的方法和成形工具 |
| US11648764B2 (en) * | 2017-05-03 | 2023-05-16 | Faurecia Innenraum Systeme Gmbh | Apparatus to form and assemble a flexible cover on a carrier |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102011050102B4 (de) | 2015-04-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102011050102B4 (de) | Vorrichtung sowie Verfahren zum Herstellen eines Faserverbundwerkstoffbauteils für ein Kraftfahrzeug | |
| DE102011050099B4 (de) | Drapierwerkzeug sowie Verfahren zum Herstellen eines Faserverbundwerkstoffbauteils | |
| DE102008039869B4 (de) | Verfahren zum Herstellen von Leichtbauteilen | |
| DE102014215935A1 (de) | Vorrichtung und Verfahren zur Fertigung von Bauteilen aus einem faserverstärkten Verbundmaterial | |
| DE102011012499B4 (de) | Vorrichtung und Verfahren zum Herstellen eines Faserverbundwerkstückes | |
| AT514721B1 (de) | Formgebungsanlage zum Herstellen eines Faser-Kunststoff-Verbundes | |
| DE19922799A1 (de) | Verfahren zur Herstellung eines Kunststoffformteils | |
| EP2886313B1 (de) | Verfahren zur Herstellung einer Karosserie oder eines Karosseriemoduls | |
| DE102012111488A1 (de) | Verfahren zum Herstellen eines Strukturbauteils, insbesondere für eine Karosserie | |
| EP3041674A1 (de) | Halbzeug und verfahren zur herstellung eines dreidimensional geformten hybridbauteils im metall/kunststoffverbund sowie verwendung eines solchen halbzeugs | |
| DE102010013713A1 (de) | Verfahren und Vorrichtung zur Herstellung eines faserverstärkten thermoplastischen Verbundbauteils | |
| DE102011012500B4 (de) | Vorrichtung und Verfahren zum Herstellen eines Faserverbundwerkstückes | |
| DE102013226753A1 (de) | Vorrichtung und Verfahren zur kontinuierlichen Fertigung von Strukturbauteilen aus faserverstärkten Verbundmaterialien sowie Formwerkzeugset | |
| DE102008009438A1 (de) | Verfahren und Anlage zur Herstellung von Formteilen mit veredelter Sichtfläche aus Faserverbundkunststoffen | |
| DE102012000822A1 (de) | Faserverstärktes Bauteil sowie Verfahren und Werkzeug zu dessen Herstellung | |
| DE102013021672A1 (de) | Verfahren zur Herstellung eines Hybridbauteils | |
| DE102006025280A1 (de) | Verfahren zur Herstellung eines faserverstärkten Bauteils und Vorrichtung dazu | |
| DE102014001132B4 (de) | Verfahren zur Herstellung thermoplastischer Faser-Metall-Laminat-Bauteile mittels Umformverfahren sowie entsprechend hergestellte Faser-Metall-Laminat-Bauteile | |
| DE102012101724A1 (de) | Faserwerkstoffrohling sowie Verfahren zur Herstellung eines Faserwerkstoffverbundbauteils | |
| DE102015211670A1 (de) | Verfahren und Vorrichtung zur Serienfertigung von Bauteilen aus einem faserverstärkten Verbundmaterial | |
| DE102013003538A1 (de) | Bauteil mit einer Kernstruktur und einer aus faserverstärktem Kunststoff gebildeten Deckschicht, sowie Verfahren zu dessen Herstellung | |
| EP3037234B1 (de) | Vorrichtung zur konsolidierung einer preform | |
| DE102016220806A1 (de) | Verfahren zur Herstellung eines Außenhautbauteils eines Fahrzeugs | |
| DE102014224463A1 (de) | Verfahren zur Herstellung eines mehrschichtigen Formkörpers | |
| DE102016206517A1 (de) | Verfahren zur Herstellung eines mehrschichtigen Kunststoffbauteils |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| R012 | Request for examination validly filed | ||
| R016 | Response to examination communication | ||
| R016 | Response to examination communication | ||
| R018 | Grant decision by examination section/examining division | ||
| R020 | Patent grant now final | ||
| R119 | Application deemed withdrawn, or ip right lapsed, due to non-payment of renewal fee |