DE102012207016A1 - Stabilisierte Webnaht für flachgewebte Endlosgewebebänder - Google Patents
Stabilisierte Webnaht für flachgewebte Endlosgewebebänder Download PDFInfo
- Publication number
- DE102012207016A1 DE102012207016A1 DE201210207016 DE102012207016A DE102012207016A1 DE 102012207016 A1 DE102012207016 A1 DE 102012207016A1 DE 201210207016 DE201210207016 DE 201210207016 DE 102012207016 A DE102012207016 A DE 102012207016A DE 102012207016 A1 DE102012207016 A1 DE 102012207016A1
- Authority
- DE
- Germany
- Prior art keywords
- machine direction
- yarns
- fabric tape
- endless
- direction yarns
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 239000004744 fabric Substances 0.000 title claims abstract description 129
- 239000000463 material Substances 0.000 claims abstract description 18
- 230000009471 action Effects 0.000 claims abstract description 7
- 239000002861 polymer material Substances 0.000 claims abstract description 7
- 229920001169 thermoplastic Polymers 0.000 claims abstract description 4
- 239000004416 thermosoftening plastic Substances 0.000 claims abstract description 3
- 239000011358 absorbing material Substances 0.000 claims description 15
- 230000035699 permeability Effects 0.000 claims description 14
- 230000002745 absorbent Effects 0.000 claims description 8
- 239000002250 absorbent Substances 0.000 claims description 8
- 238000012549 training Methods 0.000 claims description 6
- 239000006229 carbon black Substances 0.000 claims description 4
- 239000000049 pigment Substances 0.000 claims description 3
- 239000000123 paper Substances 0.000 claims 1
- 239000011087 paperboard Substances 0.000 claims 1
- 238000003466 welding Methods 0.000 description 29
- 238000009941 weaving Methods 0.000 description 9
- 238000004519 manufacturing process Methods 0.000 description 8
- 230000005540 biological transmission Effects 0.000 description 7
- 238000000034 method Methods 0.000 description 7
- 239000007787 solid Substances 0.000 description 7
- 239000002759 woven fabric Substances 0.000 description 6
- 239000011248 coating agent Substances 0.000 description 5
- 238000000576 coating method Methods 0.000 description 5
- 239000000835 fiber Substances 0.000 description 5
- 230000015572 biosynthetic process Effects 0.000 description 4
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 3
- 239000006096 absorbing agent Substances 0.000 description 3
- 239000007788 liquid Substances 0.000 description 3
- 238000002844 melting Methods 0.000 description 3
- 230000008018 melting Effects 0.000 description 3
- 230000008569 process Effects 0.000 description 3
- 238000013461 design Methods 0.000 description 2
- 238000001035 drying Methods 0.000 description 2
- 239000012530 fluid Substances 0.000 description 2
- 239000007789 gas Substances 0.000 description 2
- 238000013532 laser treatment Methods 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 239000000725 suspension Substances 0.000 description 2
- BUHVIAUBTBOHAG-FOYDDCNASA-N (2r,3r,4s,5r)-2-[6-[[2-(3,5-dimethoxyphenyl)-2-(2-methylphenyl)ethyl]amino]purin-9-yl]-5-(hydroxymethyl)oxolane-3,4-diol Chemical compound COC1=CC(OC)=CC(C(CNC=2C=3N=CN(C=3N=CN=2)[C@H]2[C@@H]([C@H](O)[C@@H](CO)O2)O)C=2C(=CC=CC=2)C)=C1 BUHVIAUBTBOHAG-FOYDDCNASA-N 0.000 description 1
- 239000003570 air Substances 0.000 description 1
- 238000007605 air drying Methods 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 229910052799 carbon Inorganic materials 0.000 description 1
- 239000002041 carbon nanotube Substances 0.000 description 1
- 229910021393 carbon nanotube Inorganic materials 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 239000000975 dye Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000002474 experimental method Methods 0.000 description 1
- 229910002804 graphite Inorganic materials 0.000 description 1
- 239000010439 graphite Substances 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 231100000989 no adverse effect Toxicity 0.000 description 1
- 229920000642 polymer Polymers 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 230000003014 reinforcing effect Effects 0.000 description 1
- 238000004826 seaming Methods 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
- 230000006641 stabilisation Effects 0.000 description 1
- 238000011105 stabilization Methods 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
- 239000000758 substrate Substances 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
- 238000011282 treatment Methods 0.000 description 1
- 230000001960 triggered effect Effects 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images
Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F7/00—Other details of machines for making continuous webs of paper
- D21F7/08—Felts
- D21F7/10—Seams thereof
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F1/00—Wet end of machines for making continuous webs of paper
- D21F1/0027—Screen-cloths
- D21F1/0054—Seams thereof
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/1403—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation characterised by the type of electromagnetic or particle radiation
- B29C65/1412—Infrared [IR] radiation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/1429—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation characterised by the way of heating the interface
- B29C65/1435—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation characterised by the way of heating the interface at least passing through one of the parts to be joined, i.e. transmission welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/1429—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation characterised by the way of heating the interface
- B29C65/1454—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation characterised by the way of heating the interface scanning at least one of the parts to be joined
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/1477—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation making use of an absorber or impact modifier
- B29C65/1483—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation making use of an absorber or impact modifier coated on the article
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/16—Laser beams
- B29C65/1603—Laser beams characterised by the type of electromagnetic radiation
- B29C65/1612—Infrared [IR] radiation, e.g. by infrared lasers
- B29C65/1616—Near infrared radiation [NIR], e.g. by YAG lasers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/16—Laser beams
- B29C65/1629—Laser beams characterised by the way of heating the interface
- B29C65/1635—Laser beams characterised by the way of heating the interface at least passing through one of the parts to be joined, i.e. laser transmission welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/16—Laser beams
- B29C65/1629—Laser beams characterised by the way of heating the interface
- B29C65/1654—Laser beams characterised by the way of heating the interface scanning at least one of the parts to be joined
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/16—Laser beams
- B29C65/1677—Laser beams making use of an absorber or impact modifier
- B29C65/1683—Laser beams making use of an absorber or impact modifier coated on the article
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/10—Particular design of joint configurations particular design of the joint cross-sections
- B29C66/11—Joint cross-sections comprising a single joint-segment, i.e. one of the parts to be joined comprising a single joint-segment in the joint cross-section
- B29C66/112—Single lapped joints
- B29C66/1122—Single lap to lap joints, i.e. overlap joints
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/20—Particular design of joint configurations particular design of the joint lines, e.g. of the weld lines
- B29C66/23—Particular design of joint configurations particular design of the joint lines, e.g. of the weld lines said joint lines being multiple and parallel or being in the form of tessellations
- B29C66/232—Particular design of joint configurations particular design of the joint lines, e.g. of the weld lines said joint lines being multiple and parallel or being in the form of tessellations said joint lines being multiple and parallel, i.e. the joint being formed by several parallel joint lines
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/344—Stretching or tensioning the joint area during joining
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/40—General aspects of joining substantially flat articles, e.g. plates, sheets or web-like materials; Making flat seams in tubular or hollow articles; Joining single elements to substantially flat surfaces
- B29C66/41—Joining substantially flat articles ; Making flat seams in tubular or hollow articles
- B29C66/43—Joining a relatively small portion of the surface of said articles
- B29C66/432—Joining a relatively small portion of the surface of said articles for making tubular articles or closed loops, e.g. by joining several sheets ; for making hollow articles or hollow preforms
- B29C66/4322—Joining a relatively small portion of the surface of said articles for making tubular articles or closed loops, e.g. by joining several sheets ; for making hollow articles or hollow preforms by joining a single sheet to itself
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/40—General aspects of joining substantially flat articles, e.g. plates, sheets or web-like materials; Making flat seams in tubular or hollow articles; Joining single elements to substantially flat surfaces
- B29C66/41—Joining substantially flat articles ; Making flat seams in tubular or hollow articles
- B29C66/43—Joining a relatively small portion of the surface of said articles
- B29C66/432—Joining a relatively small portion of the surface of said articles for making tubular articles or closed loops, e.g. by joining several sheets ; for making hollow articles or hollow preforms
- B29C66/4324—Joining a relatively small portion of the surface of said articles for making tubular articles or closed loops, e.g. by joining several sheets ; for making hollow articles or hollow preforms for making closed loops, e.g. belts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/69—General aspects of joining filaments
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/72—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the structure of the material of the parts to be joined
- B29C66/729—Textile or other fibrous material made from plastics
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/73—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset
- B29C66/739—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of the parts to be joined being a thermoplastic or a thermoset
- B29C66/7392—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of at least one of the parts being a thermoplastic
- B29C66/73921—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of at least one of the parts being a thermoplastic characterised by the materials of both parts being thermoplastics
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/81—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps
- B29C66/812—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the composition, by the structure, by the intensive physical properties or by the optical properties of the material constituting the pressing elements, e.g. constituting the welding jaws or clamps
- B29C66/8126—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the composition, by the structure, by the intensive physical properties or by the optical properties of the material constituting the pressing elements, e.g. constituting the welding jaws or clamps characterised by the intensive physical properties or by the optical properties of the material constituting the pressing elements, e.g. constituting the welding jaws or clamps
- B29C66/81266—Optical properties, e.g. transparency, reflectivity
- B29C66/81267—Transparent to electromagnetic radiation, e.g. to visible light
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/83—General aspects of machine operations or constructions and parts thereof characterised by the movement of the joining or pressing tools
- B29C66/836—Moving relative to and tangentially to the parts to be joined, e.g. transversely to the displacement of the parts to be joined, e.g. using a X-Y table
- B29C66/8362—Rollers, cylinders or drums moving relative to and tangentially to the parts to be joined
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D13/00—Woven fabrics characterised by the special disposition of the warp or weft threads, e.g. with curved weft threads, with discontinuous warp threads, with diagonal warp or weft
- D03D13/004—Woven fabrics characterised by the special disposition of the warp or weft threads, e.g. with curved weft threads, with discontinuous warp threads, with diagonal warp or weft with weave pattern being non-standard or providing special effects
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/16—Laser beams
- B29C65/1629—Laser beams characterised by the way of heating the interface
- B29C65/1674—Laser beams characterised by the way of heating the interface making use of laser diodes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2031/00—Other particular articles
- B29L2031/709—Articles shaped in a closed loop, e.g. conveyor belts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2031/00—Other particular articles
- B29L2031/737—Articles provided with holes, e.g. grids, sieves
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Mechanical Engineering (AREA)
- Electromagnetism (AREA)
- Health & Medical Sciences (AREA)
- Toxicology (AREA)
- Optics & Photonics (AREA)
- Textile Engineering (AREA)
- Woven Fabrics (AREA)
Abstract
Die Erfindung betrifft ein endloses Gewebeband zum Einsatz in einer Papier-, Karton- oder Tissuemaschine mit Maschinenrichtungsfäden die sich mit Maschinenquerrichtungsfäden überkreuzen, wobei zumindest ein Teil der Maschinenrichtungsfäden und/oder Maschinenquerrichtungsfäden durch Garne gebildet sind, die im wesentlichen aus einem thermoplastischen, für Licht einer Wellenlänge bzw. eines Wellenlängenbereichs transparenten Polymermaterial bestehen, wobei das Gewebeband flach gewoben mit zwei stirnseitigen Enden hergestellt ist und anschließend dadurch endlos gemacht ist, indem Endabschnitte der Maschinenrichtungsfäden des einen stirnseitigen Endes und Endabschnitte der Maschinenrichtungsfäden des anderen stirnseitigen Endes des Gewebebandes jeweils paarweise unter Ausbildung von Treffstellen zusammengeführt und zur Ausbildung eines Nahtbereichs mit Maschinenquerrichtungsfäden verwoben sind, wobei zumindest ein Teil der Garne im Nahtbereich aufgrund eines das Licht bei der Wellenlänge absorbierenden und an Garnkontaktstellen angeordneten Materials sowie der Einwirkung des Lichts an den Garnkontaktstellen stoffschlüssig miteinander verbunden sind. Die Erfindung ist dadurch gekennzeichnet, dass im Nahtbereich mehrere zueinander beabstandete streifenförmige Gewebeabschnitte gebildet sind, in denen die Treffstellen und die stoffschlüssig miteinander verbundenen Garnkontaktstellen angeordnet sind und zwischen zwei unmittelbar benachbarten die Treffstellen umfassenden Gewebeabschnitten jeweils ein streifenförmiger Gewebeabschnitt ohne Treffstellen gebildet ist.
Description
- Die vorliegende Erfindung betrifft endlose Gewebebänder zum Einsatz in Maschinen für die Papier, Karton- oder Tissueherstellung und/oder -verarbeitung und bezieht sich auf ein Gewebebänder, welches vor dem Endlosmachen in offenem Zustand mit zwei stirnseitigen Enden vorliegt und anschließend dadurch endlos gemacht sind, indem Endabschnitte der Maschinenrichtungsfäden der beiden stirnseitigen Enden unter Ausbildung von Treffstellen zusammengeführt und zur Ausbildung eines Nahtbereichs mit Maschinenquerrichtungsfäden verwoben sind.
- Die Herstellung von Papier beginnt in der Regel mit dem Ausbilden einer Faserstoffbahn aus einer Faserstoffsuspension in der Formierpartie einer Papiermaschine. Die Suspension und die sich daraus durch Entwässern entwickelnde Faserstoffbahn liegen auf einem endlosen Band auf, das über Walzen umgelenkt innerhalb der Formierpartie umläuft. In nachfolgenden Sektionen der Papiermaschine wird die in der Formierpartie gebildete Faserstoffbahn weiter entwässert, wobei die Faserstoffbahn auch in diesen Sektionen auf als endlose Bänder ausgebildeten Bespannungen aufliegend transportiert wird.
- Unter Garn ist ein langes, dünnes und flexibles Gebilde aus einer oder mehreren Fasern zu verstehen, das heißt eine Faser oder ein Faserverbund, dessen Länge seine Querschnittsabmessungen um ein Vielfaches übersteigt. Bei der Herstellung von Gewebebändern für Papiermaschinenbespannungen finden überwiegend polymere Monofilamente Verwendung, das heißt aus einem Polymer in Form einer einzigen Faser gebildete Garne. Bei Pressfilzgrundgeweben werden statt oder zusätzlich zu Monofilamenten häufig auch aus Monofilamenten, oder seltener, aus Stapelfasergarnen zusammengedrehte Zwirne verwendet. Die Gewebebänder können dabei entweder selbst die Bespannung bilden, oder wie bspw. bei den in der Presspartie verwendeten Pressfilzen als Trägersubstrat für eine Faservliesstruktur dienen.
- Zur Herstellung von endlosen Gewebebändern sind verschiedene Technologien bekannt, beispielsweise Rundweben oder Anweben von Stecknähten zum lösbaren Verbinden der Bespannungsenden. Ferner sind noch üblicherweise aus Monofilamenten hergestellte Flachgewebe bekannt, die mittels einer sogenannten Webnaht zu einem endlosen Gewebeband geschlossen werden.
- Die Herstellung von endlosen Gewebebändern für Bespannungen zum Einsatz in Papiermaschinen beginnt üblicherweise mit dem Weben eines flachgewebten Bands, wobei die Kettfäden Maschinenrichtungsfäden und die Schussfäden Maschinenquerrichtungsfäden bilden. Im Hinblick auf eine verbesserte mechanische Belastbarkeit wie auch Biegesteifigkeit sind die flach gewobenen Gewebebänder häufig ein-, zwei- oder mehrlagig aufgebaut, wobei sich die einzelnen Weblagen in Material, Stärke und Führung ihrer Garne voneinander unterscheiden können. Durch regelmäßiges Eingreifen von Garnen einer Weblage in die Bindung einer anderen Weblage kann dabei eine stabile flächige Verbindung der einzelnen Weblagen erreicht werden.
- Ein so hergestelltes flaches Gewebeband wird anschließend auf Länge konfektioniert und über eine deren Stirnkanten verbindende Naht endlos geschlossen. Der Nahtbereich erstreckt sich in Maschinenquerrichtung über die gesamte Breite eines endlosen Gewebebandes und kann sich in Maschinenrichtung über eine Länge von 5 und 70 cm erstrecken. Unter der Maschinenrichtung eines Bandes ist hierbei die Bewegungsrichtung des Bandes beim bestimmungsgemäßen Gebrauch in einer Papiermaschine zu verstehen. Unter der Maschinenquerrichtung ist die sich senkrecht zur Maschinenrichtung erstreckende Richtung des Gewebebandes zu verstehen.
- Damit der Nahtbereich keine Markierung der Faserstoffbahn verursacht, müssen deren Entwässerungseigenschaften und Oberflächenstruktur so weit als möglich dem des als Vollgewebe bezeichneten restlichen endlosen Gewebebands entsprechen. Idealerweise setzt sich die Webstruktur des Vollgewebes im Nahtbereich fort, wozu ein quer zur Webrichtung des Vollgewebes vorzunehmender Webprozess erforderlich ist, der entweder manuell oder auf eigens dazu eingerichteten Web- bzw. Nahtmaschinen, beispielsweise einer entsprechend angepassten Jacquard-Webmaschine, vorgenommen wird.
- Zur Herstellung des Nahtbereichs werden an beiden stirnseitigen Enden eines flach gewobenen Gewebebands zunächst die Maschinenquerrichtungsfäden aus dem Vollgewebe ausgelöst, um die Endabschnitte der Maschinenrichtungsfäden freizulegen. Die so freigemachten Endabschnitte der Maschinenrichtungsfäden des einen stirnseitigen Endes und die Endabschnitte der Maschinenrichtungsfäden des anderen stirnseitigen Endes des Gewebebandes werden anschließend jeweils paarweise unter Ausbildung von Treffstellen zusammengeführt und zur Ausbildung des Nahtbereichs mit Maschinenquerrichtungsfäden verwoben. Die Festigkeit derart hergestellter Nähte wird neben der Anzahl und Ausprägung der Abkröpfungen durch die Länge sog. „Interlocks“ bestimmt, wobei die Länge eines Interlock durch die Anzahl der Maschinenquerrichtungsfäden festgelegt wird, mit denen die paarweise zusammengeführten Endabschnitte der Maschinenrichtungsfäden gemeinsam verwoben sind, während diese parallel nebeneinander verlaufen. Dies lässt sich dadurch erklären, da bei solchen Nähten die Nahtfestigkeit wesentlich durch die mechanische Umklammerung der Fadenkröpfungen an den Kreuzungsstellen von Maschinenrichtungs- und Maschinenquerrichtungsfäden sowie durch die Reibungskräfte zwischen den Fäden basiert.
- Bei der Herstellung von Tissuepapier wird oft ein sog. TAD (Through Air Drying) Verfahren angewendet, bei dem die Faserstoffbahn zum Trocknen, während diese auf einem sog. TAD-Sieb geführt wird, mit heißer Luft durchströmt wird. Um die Durchströmung von Luft zur Trocknung der Faserstoffbahn zu ermöglichen, können solche TAD-Siebe eine hohe Permeabilität von bis zu ca. 700cfm oder mehr haben. Um eine hohe Permeabilität für Fluid bereitzustellen, sind TAD-Siebe oftmals durch sehr „offene“ Gewebe gebildet, welche im Vergleich zu anderen Geweben für andere Anwendungen, wie bspw. Pressfilzen oder Formiersieben, eine geringere Fadendichte haben. Um keine negativen Einflüsse bei der Herstellung einer Faserstoffbahn zu haben, sollte der Nahtbereich solcher TAD-Siebe eine gleiche oder zumindest nahezu gleiche Permeabilität für Fluid, wie bspw. Wasser oder Luft oder Gase, haben wie das Vollgewebe.
- Um eine ausreichend hohe Festigkeit der Naht erzielen zu können, ist es insbesondere bei „offenen“ Gewebebändern notwendig, den Überlappungsbereich der die Interlocks bildenden Maschinenrichtungsfäden möglichst groß und damit die Länge des Interlocks möglichst groß zu wählen. Da im Bereich der Interlocks die Permeabilität stark reduziert ist, bewirken die Interlocks mit großer Länge, dass die Permeabilität im Nahtbereich oftmals in einem nicht akzeptablen Maß von der Permeabilität im Vollgewebe abweicht.
- Im Stand der Technik wird vorgeschlagen, den Nahtbereich mittels stoffschlüssiger Verbindung der Fäden aufgrund der Einwirkung von Laserenergie zu verstärken. Hierzu schlägt die
WO2009/032271 - Die so hergestellten Nahtverbindungen bei denen die Nahtfestigkeit durch eine stoffschlüssige Verbindung zwischen den Fäden wesentlich beeinflusst wird, weisen gegenüber den lediglich aufgrund von Reibungskräften gehaltenen Nahtverbindungen eine deutlich erhöhte Nahtfestigkeit auf.
- Bei den aus dem Stand der Technik bekannten Gewebebändern besteht das Problem, dass die Endabschnitte der Maschinenrichtungsfäden aus dem Gewebe heraustreten können, da diese oftmals nicht fest im Gewebe verankert sind. Dies kann zum Einen eine negative Beeinflussung der Qualität der hergestellten Faserstoffbahn zur Folge haben, da durch das Heraustreten der Fadenenden Löcher im Gewebeband entstehen können und die herausgetretenen Fadenenden ferner aus der Oberfläche des Gewebebands herausschauen und die Faserstoffbahn beschädigen können. Ferner können die herausgetretenen Fadenenden ein Startpunkt für ein Heraustrennen der Maschinenrichtungsfäden aus dem Gewebe sein. Die oben beschriebenen Nachteile bestehen insbesondere bei Gewebebändern mit einer offenen Webstruktur sowie solchen mit einer nur geringen Anzahl an Lagen von Maschinenrichtungs- und/oder Maschinenquerrichtungsfäden.
- Es ist die Aufgabe der vorliegenden Erfindung ein endloses Gewebeband vorzuschlagen, welches die obigen Nachteile nicht oder nur in stark reduziertem Masse hat.
- Die Aufgabe wird gelöst durch ein endloses Gewebeband zum Einsatz als Bespannung in einer Papier-, Karton- oder Tissuemaschine, welches Maschinenrichtungsfäden und sich mit diesen überkreuzenden Maschinenquerrichtungsfäden umfasst, wobei zumindest ein Teil der Maschinenrichtungsfäden und/oder Maschinenquerrichtungsfäden durch Garne gebildet sind, die im wesentlichen aus einem thermoplastischen, für Licht einer Wellenlänge bzw. eines Wellenlängenbereichs transparenten Polymermaterial bestehen. Das erfindungsgemäße endlose Gewebeband liegt vor dessen Endlosmachen in offenem Zustand vor mit zwei stirnseitigen Enden hergestellt und anschließend dadurch endlos gemacht, indem Endabschnitte der Maschinenrichtungsfäden des einen stirnseitigen Endes und Endabschnitte der Maschinenrichtungsfäden des anderen stirnseitigen Endes des Gewebebandes jeweils paarweise unter Ausbildung von Treffstellen zusammengeführt und zur Ausbildung eines Nahtbereichs mit Maschinenquerrichtungsfäden verwoben sind. Ferner ist zumindest ein Teil der Garne im Nahtbereich aufgrund eines das Licht absorbierenden und an Garnkontaktstellen angeordneten Materials sowie der Einwirkung des Lichts an den Garnkontaktstellen stoffschlüssig miteinander verbunden. Das erfindungsgemäße endlose Gewebeband ist dadurch gekennzeichnet, dass im Nahtbereich mehrere, insbesondere drei oder mehr zueinander beabstandete streifenförmige Gewebeabschnitte gebildet sind, in denen die, d.h. alle Treffstellen und die, d.h. alle stoffschlüssig miteinander verbundenen Garnkontaktstellen angeordnet sind und zwischen zwei unmittelbar benachbarten die Treffstellen umfassenden Gewebeabschnitten jeweils ein streifenförmiger Gewebeabschnitt ohne Treffstellen und ohne stoffschlüssige Verbindung der Garnkontaktstellen gebildet ist.
- Dadurch dass Garne im Nahtbereich stoffschlüssig miteinander verbunden sind, wird die Festigkeit der Naht deutlich erhöht.
- Durch die Anordnung der stoffschlüssigen Verbindungsstellen der Garne in mehreren streifenförmigen und zueinander beabstandeten Bereichen kann die Biegesteifigkeit einer solchen „verschweißten Naht“ deutlich gegenüber einer entlang der gesamten Länge des Nahtbereichs verschweißten Naht reduziert werden. Ferner kann die hierdurch die Dehnung des Gewebebands reduziert werden sowie die Scherfestigkeit – hierdurch wird eine Querverzug des Gewebebands verhindert – erhöht werden.
- Dadurch, dass ferner die Treffstellen in den streifenförmigen Bereichen konzentriert sind, in denen Garne stoffschlüssig miteinander verbunden sind, werden die Maschinenrichtungsfäden im Bereich ihrer Enden durch die stoffschlüssige Verbindung zusätzlich fixiert. Ein Heraustreten und Heraustrennen der Fadenenden wird daher wirkungsvoll reduziert oder sogar unterbunden.
- Dies ist insbesondere bei Gewebebändern sinnvoll, die aus zwei oder weniger Lagen von Maschinenrichtungsfäden und/oder zwei oder weniger Lagen von Maschinenquerrichtungsfäden gebildet sind und/oder die eine „offene“ Webstruktur zur Bereitstellung einer hohen Permeabilität haben mit daraus folgend wenigen und „flachen“ Fadenabkröpfungen.
- Durch die stoffschlüssige Verbindung von Garnen im Nahtbereich, kann trotz ausreichend hoher Nahtfestigkeit, ferner die Länge der Interlocks extrem kurz gewählt werden, so dass im Nahtbereich eine Permeabilität gleich oder ähnlich der im Vollgewebe erhalten wird.
- Unter dem Begriff "transparent" ist in dieser Schrift zu verstehen, dass ein für Licht aus einem bestimmten Wellenlängenbereich transparentes Medium dieses Licht nicht oder in so einem geringen Umfang absorbiert, beispielsweise maximal 10%, dass es zu keiner Erweichung des Mediums kommt.
- Unter dem Begriff „Nahtbereich“ wird der Bereich des endlosen Gewebebands verstanden, der beim Endlosmachen des Gewebebands neu verwoben wird.
- Vorteilhafte Ausgestaltungen und Weiterbildungen der Erfindung sind in den Unteransprüchen angegeben.
- Vorzugsweise erstreckt sich jeder der streifenförmigen, die Treffstellen enthaltende Bereich über die gesamte Breite des Gewebebandes. Vorzugsweise sind die streifenförmigen, die Treffstellen enthaltenden Bereiche in Maschinenrichtung zueinander beabstandet angeordnet.
- Denkbar ist insbesondere, dass das offen vorliegende Gewebeband flach gewoben hergestellt ist.
- Es sind verschiedene Möglichkeiten der Ausbildung von Treffstellen denkbar. Bei einer Treffstelle kann es sich bspw. um eine Stelle handeln, an der die zwei zusammengeführten Endabschnitte der Maschinenrichtungsfäden die beiden Endabschnitte ein und desselben Maschinenrichtungsfaden sind. Denkbar ist aber auch, dass die zwei zusammengeführten Endabschnitte der Maschinenrichtungsfäden Endabschnitte unterschiedlicher Maschinenrichtungsfäden sind. Handelt es sich bei den zwei zusammen geführten Endabschnitten um solche unterschiedlicher Maschinenrichtungsfäden, so sind diese im Gewebe um maximal fünf, bevorzugt maximal einen Maschinenquerrichtungsfadenrapport, besonders bevorzugt um maximal zwei Maschinenrichtungsfäden zueinander versetzt.
- Die Endabschnitte können an der Treffstelle aufeinander treffen und mit keinem Maschinenquerrichtungsfaden gemeinsam verwoben sein oder mit einem oder mehreren Maschinenquerrichtungsfäden gemeinsam verwoben sein. Im erst genannten Fall treffen sich die Webpfade der beiden zusammengeführten Maschinenrichtungsfäden. Im zweit genannten Fall überlappen sich die Webpfade der beiden Maschinenrichtungsfäden und die Endabschnitte verlaufen zumindest abschnittweise nebeneinander.
- In beiden oben genannten Fällen können sich die Endabschnitte der beiden Maschinenrichtungsfäden berühren.
- Denkbar ist auch, dass die beiden zusammengeführten Endabschnitte in Maschinenrichtung betrachtet zueinander beabstandet enden, wodurch an der Treffstelle ein, maximal zwei Maschinenquerrichtungsfäden angeordnet sind, die mit keinem der beiden Endabschnitte verwoben sind. Im letztgenannten Fall enden die Webpfade der beiden an der Treffstelle zusammengeführten Endabschnitte ein oder maximal zwei Maschinenquerrichtungsfäden voneinander beabstandet zueinander. Denkbar ist in diesem Zusammenhang insbesondere, dass die jeweils paarweise zusammengeführten und Treffstellen bildenden Endabschnitte an der jeweiligen Treffstelle zwischen zwei unmittelbar aufeinander folgenden Schussfäden verlaufend, das Gewebe gemeinsam verlassen.
- Vorzugsweise liegt die Wellenlänge bzw. der Wellenlängenbereich im Bereich des nahen Infrarot, insbesondere im Wellenlängenbereich von 700nm bis 1200nm, so dass zum stoffschlüssigen Verbinden der Garnkontaktstellen herkömmliche NIR-Transmissionslaserschweißvorrichtungen und -verfahren verwendet werden können, wie beispielsweise Diodenlaser mit Emissionswellenlängen im Bereich von 808 bis 980 nm oder Nd:YAG-Laser mit einer Emissionswellenlänge von 1064 nm oder Infrarotstrahler. Die Leistung der verwendeten Lichtquelle kann hierbei im Bereich von ca. 100–600 Watt liegen.
- Zum Verbinden der Garnkontaktstellen werden die Lichtquelle und das Gewebeband vorzugsweise relativ zueinander bewegt, wobei es sich als vorteilhaft erwiesen hat, wenn die Relativgeschwindigkeit zwischen Lichtquelle und Gewebeband im Bereich von 5mm/s bis 50mm/s liegt. Von Vorteil ist ferner, wenn der auf das Gewebeband gerichtete Lichtstrahl eine parallel zur Maschinenrichtung gerichtete Längsausdehnung, auch Linienbreite genannt, hat, die breiter ist als die Längserstreckung des jeweiligen die Treffstellen und stoffschlüssigen Verbindungen enthaltenden streifenförmigen Gewebeabschnitte. Durch diese flächige Ausbildung des Laserstrahls können die Treffstellenbereiche sicher und schnell behandelt werden. Alternativ wäre auch eine punktförmige Behandlung denkbar, diese ist aber zeitintensiver.
- Denkbar ist, dass zumindest einige der stoffschlüssig miteinander verbundenen Garnkontaktstellen an Stellen gebildet sind, an denen sich Maschinenrichtungsfäden und Maschinenquerrichtungsfäden überkreuzen.
- Um eine gute stoffschlüssige Verbindung an den Garnkontaktstellen zu erhalten ist es insbesondere von Vorteil, wenn während der Einwirkung des Lichts die stoffschlüssig zu verbindenden Garnkontaktstellen durch Einwirkung einer äußeren Kraft aneinander gepresst werden. Sollen bspw. die durch Kreuzungsstellen von Maschinenrichtungsfäden und Maschinenquerrichtungsfäden gebildeten Garnkontaktstellen stoffschlüssig miteinander verbunden werden, kann die für das aneinander Pressen notwendige äußere Kraft bspw. dadurch erzeugt werden, indem das endlose Gewebeband während der Einwirkung des Lichts gespannt wird. Zusätzlich oder alternativ hierzu ist noch ein Anpressen der Fäden an den Garnkontaktstellen mittels einer – insbesondere für das Licht transparenten – Andruckrolle denkbar.
- Zusätzlich oder alternativ dazu ist denkbar, dass zumindest einige der stoffschlüssig miteinander verbundenen Garnkontaktstellen an Stellen gebildet sind, an denen die zusammengeführten Endabschnitte der Maschinenrichtungsfäden nebeneinander verlaufen und sich berühren.
- Vorzugsweise ist das Licht absorbierende Material in das Polymermaterial zumindest einiger der Garne eingebracht. Alternativ oder zusätzlich dazu ist denkbar, dass zumindest einige der Garne mit dem das Licht absorbierenden Material beschichtet sind. Die Beschichtung kann als flüssige Beschichtung aufgebracht werden. Als flüssiges Beschichtungsmaterial kann bspw. ein Material verwendet werden, das von der Firma Gentex unter der Bezeichnung „Clearweld“ vertrieben wird.
- Denkbar ist, dass zumindest einige, insbesondere alle der Maschinenquerrichtungsfäden, die im Bereich der die Treffstellen enthaltenden Streifen angeordnet sind, das Licht absorbierende Material umfassen. Denkbar ist hierbei insbesondere, dass die Maschinenrichtungsfäden für das Licht transparent sind und nur die Maschinenquerrichtungsfäden, die im Bereich der die Treffstellen enthaltenden Streifen angeordnet sind, das das Licht absorbierende Material umfassen, wobei die Maschinenrichtungsfäden und die Maschinenquerrichtungsfäden an den Stellen stoffschlüssig miteinander verbunden sind, an denen sich die Maschinenrichtungsfäden und die Maschinenquerrichtungsfäden im Bereich der die Treffstellen enthaltenden Streifen überkreuzen.
- Zusätzlich oder alternativ dazu ist denkbar, dass zumindest einige der Maschinenrichtungsfäden entlang deren Längserstreckung im Bereich der die Treffstellen enthaltenden Streifen, das Licht absorbierende Material umfassen. Denkbar ist hierbei insbesondere, dass die Maschinenquerrichtungsfäden für das Licht transparent sind und die Maschinenrichtungsfäden zumindest entlang deren Längserstreckung im Bereich der die Treffstellen enthaltenden Streifen, das Licht absorbierende Material umfassen, wobei die Maschinenrichtungsfäden und die Maschinenquerrichtungsfäden an den Stellen stoffschlüssig miteinander verbunden sind, an denen sich die Maschinenrichtungsfäden und die Maschinenquerrichtungsfäden im Bereich der die Treffstellen enthaltenden Streifen überkreuzen.
- Das Licht absorbierende Material kann bspw. Ruß und/oder Farbpigmente und/oder CNT umfassen. Versuche der Anmelderin haben gezeigt, dass es für eine gute Balance zwischen ausreichender Absorptionsfähigkeit und keiner negativen Beeinflussung der Fadeneigenschaften aufgrund des absorbierenden Materials vorteilhaft ist, wenn das absorbierende Material in dem Polymermaterial der Garne einen Anteil von 0,1 Gew.% bis 10 Gew.%, bevorzugt 1 Gew.% bis 3 Gew.% hat.
- Die erfindungsgemäße Lösung ist insbesondere dann von Vorteil, wenn es sich bei dem endlosen Gewebeband um ein offenes Gewebe und/oder um ein Gewebe mit nur wenigen Gewebelagen handelt. Vorzugsweise ist daher das endlose Gewebeband durch ein Gewebe gebildet, das maximal zwei Lagen von Maschinenrichtungsfäden und eine Lage von Maschinenquerrichtungsfäden oder maximal zwei Lagen von Maschinenquerrichtungsfäden und eine Lage von Maschinenrichtungsfäden oder das eine Lage von Maschinenquerrichtungsfäden und eine Lage von Maschinenrichtungsfäden hat. Denkbar ist in diesem Zusammenhang auch, dass das endlose Gewebeband eine Fadendichte von 20 bis 100 Maschinenrichtungsfäden pro inch und/oder eine Fadendichte von 10 bis 90 Maschinenquerrichtungsfäden pro inch hat.
- Bei dem endlosen Gewebeband kann es sich insbesondere um ein strukturiertes Sieb oder Trockensieb handeln. Das strukturierte Sieb kann bspw. als TAD-Sieb Verwendung finden. Die vorgenannten Fadendichten treffen insbesondere für strukturierte Siebe zu. Solche Siebe können eine Permeabilität im Bereich von 300 bis 1100 cfm haben. Ferner kann es sich bei dem endlosen Gewebeband auch um ein Pressband für den Einsatz in einer Bandpressenanordnung wie bspw. in der
WO2005/075736 - Vorzugsweise ist das erfindungsgemäße endlose Gewebeband derart ausgebildet, dass die Permeabilität im Bereich der die Treffstellen umfassenden Streifen um maximal 15%, bevorzugt maximal 10%, besonders bevorzugt maximal 6%, von der Permeabilität des Gewebebandes außerhalb des Nahtbereichs abweicht. Hierdurch wird ein bspw. als TAD-Sieb ausgebildetes Gewebeband bereitgestellt, welches eine sehr hohe Nahtfestigkeit gepaart mit einer über seine gesamte Länge homogenen Permeabilität für Gas und Flüssigkeit hat.
- Um eine gute Flexibilität des endlosen Gewebebandes im Nahtbereich zu gewährleisten ist insbesondere vorgesehen, dass im Nahtbereich die die Treffstellen enthaltenden streifenförmigen Gewebeabschnitte in Maschinenrichtung eine geringere Erstreckung haben, als die zwischen diesen angeordneten keine Treffstellen umfassenden streifenförmigen Gewebeabschnitte.
- Konkret können die die Treffstellen umfassenden streifenförmigen Gewebeabschnitte eine Erstreckung in Maschinenrichtung im Bereich von 5 bis 60 mm haben und/oder die im Nahtbereich angeordneten und keine Treffstellen umfassenden streifenförmigen Gewebeabschnitte eine Erstreckung in Maschinenrichtung im Bereich von 10 bis 80 mm. Der Nahtbereich des endlosen Gewebebandes kann ferner eine Erstreckung in Maschinenrichtung im Bereich von 5 bis 50 cm haben. Der Nahtbereich kann durch die Laserbehandlung insbesondere verkleinert werden im Vergleich zu einem identischen Gewebeband ohne die Laserbehandlung im Nahtbereich.
- Weitere Merkmale der Erfindung ergeben sich aus der nachfolgenden Beschreibung von Ausführungsbeispielen in Verbindung mit den Ansprüchen sowie den Figuren. Die einzelnen Merkmale können bei einer Ausführungsform gemäß der Erfindung auch in unterschiedlicher Anzahl und Kombination als bei den untenstehend angeführten Beispielen verwirklicht sein. Bei der nachfolgenden Erläuterung einiger Ausführungsbeispiele der Erfindung wird auf die beiliegenden Figuren Bezug genommen, von denen
-
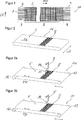
1 ein zur Nahtverbindung vorbereitetes Flachgewebeband in einer schematisierten Darstellung zeigt, -
2 ein mit einer Nahtverbindung geschlossenes endloses Gewebeband in einer schematisierten Darstellung zeigt, -
3a eine Vorrichtung zum Transmissionsverschweißen von Garnüberkreuzungen im Bereich des Nahtbereichs eines endlosen Gewebebands in einer schematisierten Darstellung veranschaulicht, -
3b eine andere Vorrichtung zum Transmissionsverschweißen von Garnüberkreuzungen im Bereich der Nahtbereichs eines endlosen Gewebebands in einer schematisierten Darstellung veranschaulicht, -
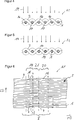
4 eine Ausbildung von stoffschlüssigen Verbindungen bei Verwendung von Schweißlicht absorbierenden Maschinenquerrichtungsgarnen in einer schematisierten Darstellung zeigt, -
5 eine Ausbildung von stoffschlüssigen Verbindungen bei Verwendung von selektiv zwischen Garnüberkreuzungen eingebrachten, Schweißlicht absorbierenden Materialien in einer schematisierten Darstellung zeigt, -
6 das Grundprinzip eines mittels Transmissionsschweißen stabilisierten Nahtbereichs geringer Steifigkeit in einer schematisierten Darstellung veranschaulicht, und -
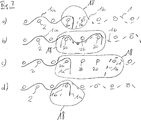
7 verschiedene Möglichkeiten zur Ausbildung von Treffstellen zeigt. - In den Figuren sind Elemente, Komponenten oder Bereiche, die im Wesentlichen gleiche technische Funktionen erfüllen, mit gleichen Bezugszeichen versehen. Verschiedene Ausgestaltungen dieser Elemente, Komponenten oder Bereiche weisen ähnliche Bezugszeichen auf.
- In der schematisierten Darstellung von
1 ist ein auf Länge konfektioniertes flach gewobenes Gewebeband10 mit für die Ausbildung einer Webnaht vorbereiteten stirnseitigen Enden3 und4 veranschaulicht. Das vorliegende Gewebeband10 ist durch ein Gewebe aus einer Schussfadenlage und einer Kettfadenlage gebildet. Die sich in Maschinenrichtung MD erstreckenden Maschinenrichtungsfäden1 des Gewebes10 kreuzen sich in einem bestimmten Muster mit den sich senkrecht zu diesen in Maschinenquerrichtung CD erstreckenden Maschinenquerrichtungsfäden2 . Aus Gründen einer übersichtlichen Darstellung sind jeweils nur ein Maschinenrichtungs- und Maschinenquerrichtungsfaden mit einem Bezugszeichen versehen. Ferner sind zur besseren Veranschaulichung der Wesensmerkmale des zum Endlosverbinden vorbereiteten flach gewobenen Gewebebands Abstand und Anzahl von Maschinenrichtungs- und Maschinenquerrichtungsfäden, sowie Bindung und Abmessungen des Gewebebands10 ohne Bezugnahme auf konkrete Ausprägungen gewählt. - Zum Fertigen eines endlosen flachgewobenen Gewebebands müssen die beiden stirnseitigen Enden
3 und4 des Gewebebands10 miteinander verbunden werden. Damit die Verbindungsstelle keine im Vergleich zum Rest des endlosen Gewebebands unterschiedliche Entwässerungscharakteristik aufweist, die zu Markierungen der Faserstoffbahn führen könnte, werden die Enden3 und4 unter Ausbildung einer Webnaht miteinander verbunden. In Vorbereitung hierzu wurden aus den Bereichen der beiden Enden3 und4 , wie in1 dargestellt ist, die Maschinenquerrichtungsfäden2 entfernt. Die Enden3 und4 weisen somit nur mehr Endabschnitte6 ,7 Maschinenrichtungsfäden auf. Da aus dem zwischen den beiden Enden3 und4 liegenden Bereich5 keine Fäden und insbesondere auch keine Maschinenquerrichtungsfäden2 ausgelöst werden, ist in diesem als Vollgewebe bezeichneten Bereich5 die ursprüngliche Bindung vollständig erhalten. - Zur Ausbildung eines Nahtbereichs
8 werden die beiden stirnseitigen Enden3 und4 des flach gewobenen Gewebebands10 miteinander verbunden, indem die Endabschnitte6 der Maschinenrichtungsfäden1 des einen stirnseitigen Endes3 und die Endabschnitte7 der Maschinenrichtungsfäden1 des anderen stirnseitigen Endes4 des flach gewobenen Gewebebandes10 jeweils paarweise unter Ausbildung von Treffstellen (dargestellt in6 ) zusammengeführt und mit Maschinenquerrichtungsfäden2 verwoben werden. - Das Ergebnis des Webnahtprozesses ist ein endloses Gewebeband
11 mit einem Nahtbereich8 , wie dieser in der stark schematisierten Darstellung von2 veranschaulicht ist. Auf eine Illustrierung der Bindung im Vollgewebebereich5 wurde bei dieser Darstellung zugunsten eines Hervorhebens des Nahtbereichs8 verzichtet. In2 sind ferner die in dieser Schrift verwendeten Richtungsbezeichnungen angedeutet, das sind die Maschinenrichtung MD des endlosen Gewebebands11 bei bestimmungsgemäßem Gebrauch in einer Maschine zur Herstellung und/oder Verarbeitung einer Faserstoffbahn und die quer hierzu orientierte Maschinenquerrichtung CD des Bandes11 . - Aufgrund der Unterbrechung der Maschinenrichtungsfäden
1 an den Treffstellen, können über die Treffstellen nur geringere Zugkräfte als über das Vollgewebe5 aufgenommen werden. Jede Zugbelastung des Endlosgewebebands11 führt somit immer dann zu einem Öffnen bzw. Erweitern des Nahtbereichs8 , wenn die auf die Treffstellen einwirkenden Zugkräfte nicht an andere Fäden des Gewebes übertragen werden können. In einem Nahtbereich ist eine solche Kraftübertragung an andere Garne bspw. an den Überkreuzungen des Kett- bzw. Maschinenrichtungsfadens mit zur Treffstelle benachbarten Schuss- bzw. Maschinenquerrichtungsfäden möglich. Da die Kraftübertragung jedoch durch die Haftreibung der Garne an den Überkreuzungen limitiert ist, bilden die Treffstellen somit eine Schwachstelle des Nahtbereichs. - Zur Verbesserung der Kraftüberleitung auf benachbarte Garne sind im Nahtbereich
8 Endabschnitte6 ,7 der Maschinenrichtungsfäden1 und Maschinenquerrichtungsfäden2 an durch Kreuzungsstellen gebildeten Garnkontaktstellen aufgrund von Laserlichteinstrahlung stoffschlüssig miteinander verbunden. - Die Stabilisierung des Nahtbereichs
8 durch stoffschlüssiges Verbinden der Garnüberkreuzungen wird vorliegend mithilfe eines wie zuvor erläuterten Transmissionsschweißverfahrens vorgenommen. Hierzu wird das endlos gemachte Gewebeband11 zunächst, beispielsweise mittels zweier Walzen12 und13 , wie in den3a und3b veranschaulicht ist, gespannt, wobei zum Spannen des Gewebebands11 und damit auch des Nahtbereichs8 wenigstens eine der beiden Walzen12 ,13 wie in der3a ,3b angedeutet verschiebbar gelagert ist. Selbstverständlich kann die Vorrichtung noch weitere Walzen enthalten, mithilfe derer das Band11 mehrmals umgelenkt werden kann, um so eine kürzere Bauform der Anlage zu erhalten. Andere geeignete Vorrichtungen weisen eine Spannvorrichtung auf, bei der nur ein den Nahtbereich8 umfassender Teilbereich des endlosen Gewebebands11 gespannt wird, beispielsweise mithilfe von Klemmzangen. - Zum Verschweißen von Maschinenrichtungs- und Maschinenquerrichtungsfäden an den Überkreuzungsstellen wird ein von einem im nahen Infrarot emittierenden Laser
9 oder einem Infrarotstrahler abgestrahltes Licht14 auf die zu verschweißenden Überkreuzungen von Maschinenrichtungs- und Maschinenquerrichtungsfäden geführt. Als Laser eignen sich beispielsweise Diodenlaser mit Emissionswellenlängen im Bereich von 808 bis 980 nm und Nd:YAG-Laser mit einer Emissionswellenlänge von 1064 nm. Vorzugsweise werden Laser oder Infrarotstrahler mit Emissionen aus dem Bereich von etwa 700 bis 1200 nm verwendet, da Licht in diesem Wellenlängenbereich von den Garnen des Gewebes in einem nicht bzw. nur gering, ein Aufheizen der Garne bewirkenden Maße absorbiert wird. - In der in
3a veranschaulichten Vorrichtung wird das Laserlicht14 von der Laserquelle9 fächerförmig abgestrahlt und durch eine für das verwendete Licht durchsichtige Walze15 linienförmig auf die Kontaktfläche zwischen Walze15 und Nahtbereich8 konvergiert. Der fächerförmige Lichtstrahl14 kann sowohl durch schnelles Ablenken des Laserlichts als auch statisch mittels geeigneter Optiken erzeugt werden. Die mittels der Walze15 linienförmig konzentrierte Laserenergie wird von im Bestrahlungsbereich angeordneten, das Licht absorbierenden Material in thermische Energie umgewandelt, die schließlich zu einem Aufschmelzen der Garne im Bereich des absorbierenden Materials führt. Der von der Walze14 auf das Gewebe ausgeübte Druck begünstigt den Stoffschluss zwischen sich an einer Aufschmelzzone berührenden Garnen. - In der in
3b veranschaulichten Vorrichtung wird das vom Schweißkopf9' fächerförmig abgestrahlte Schweißlicht´14 (entweder Laserlicht oder Licht eines geeigneten Infrarotstrahlers) direkt auf den Nahtbereich8 gerichtet. Die Vorrichtung weist somit keine für das Schweißlicht durchsichtige Walze im Bestrahlungsgang auf. Bei dieser Vorrichtung wird der durch die Fadenführung bewirkte Kontaktdruck zwischen den Garnen an deren Überkreuzungen zur Begünstigung eines Stoffschlusses genutzt. Der Kontaktdruck kann durch Spannen des endlosen Gewebebands11 , beispielsweise mithilfe der beiden Walzen12 ,13 verstärkt werden. - Im Falle von wie in den
3a und3b veranschaulichten Vorrichtungen genügt zum Bestrahlen beliebig wählbarer Teilflächen des Nahtbereichs8 eine Verfahrbarkeit von Laserkopf9 (bzw. anderer geeigneter Lichtquelle) und Walze15 bzw. von Schweißkopf9' quer zur Maschinenrichtung MD, d.h. in Maschinenquerrichtung CD des endlosen Gewebebands11 , da ein Verschieben des Nahtbereichs8 relativ zum Schweißlichts14 in Maschinenrichtung MD mittels Rotation der Walzen12 ,13 vorgenommen werden kann. - Zum Verschweißen von Garnüberkreuzungen im Nahtbereich
8 muss das eingestrahlte Licht zwischen den sich an den Überkreuzungen berührenden Garnen absorbiert werden. Hierzu kann bspw. einer der sich überkreuzenden Fäden so ausgebildet sein, dass er das zum Verschweißen benutzte Licht absorbiert. Dies wird bspw. dadurch bewirkt, indem in das Polymermaterial dieses Fadens das Licht absorbierendes Material eingebracht ist. Denkbar ist aber auch, dass das Licht absorbierende Material an den Überkreuzungsstellen zwischen die Garne bspw. in Form einer Beschichtung eingebracht ist. - Licht im nahen Infrarotbereich absorbierende Garne können z. B. durch Einbringen von Kohlenstoff, beispielsweise in Form von Ruß, Graphit oder Kohlenstoffnanoröhren, in das thermoplastische Polymermaterial hergestellt werden. Absorberlösungen zum Aufbringen als Beschichtung auf die Verschweißungsstellen werden beispielsweise von der Firma Gentex unter dem Namen „Clearweld“ angeboten. Es können jedoch auch geeignete Farbstoffe verwendet werden, die in einem Lösungsmittel gelöst auf die Garne aufgebracht werden.
- Bei Einsatz von das Schweißlicht
14 absorbierenden Garnen werden diese, damit ein Teil der Garnüberkreuzungen verschweißt werden kann, vorzugsweise entweder als Maschinenquerrichtungsfäden2 im Nahtbereich8 oder als Maschinenrichtungsfäden1 des endlosen Gewebebands11 verwendet. Der erste Fall ist in4 veranschaulicht, worin ein in Maschinenquerrichtung CD des Bandes11 verlaufender Schnitt durch einen Teil des Nahtbereichs8 dargestellt ist. Die4 zeigt zwei hintereinander angeordnete Maschinenquerrichtungsfäden2 , die im Querschnitt dargestellte Maschinenrichtungsfäden1 überkreuzen. Die Maschinenquerrichtungsfäden2 absorbieren von oben auf das Gewebe eingestrahltes Schweißlicht14 , die Maschinenrichtungsfäden1 sind für dieses Licht transparent. Die folgende Diskussion bezieht sich auf die Kreuzungsstellen des in der4 vorderen Maschinenquerrichtungsfadens2 mit den Maschinenrichtungsfäden1 . Das Schweißlicht14 erreicht keine Garnüberkreuzung16 , die in Bezug auf die Lichteinstrahlung von einem Maschinenquerrichtungsfaden2 abgedeckt ist, so dass diese Garnüberkreuzungen16 vom Schweißlicht14 nicht aufgeschmolzen werden. An den anderen Überkreuzungsstellen17 , an denen die für das eingestrahlte Schweißlicht14 transparenten Maschinenrichtungsfäden1 oberhalb der das Schweißlicht14 absorbierenden Maschinenquerrichtungsfäden2 liegen, erreicht das Schweißlicht14 die Garnkontaktstellen17 zwischen den Garnen und kann den Maschinenquerrichtungsfaden2 dort so aufheizen, dass an dieser Stelle eine stoffschlüssige Verbindung der beiden Garne herbeigeführt wird. - Um wie in
5 veranschaulicht alle Garnüberkreuzungen im Schweißbereich stoffschlüssig miteinander verbinden zu können, kann der Schweißbereich entweder von beiden Seiten des Gewebes mit Schweißlicht bestrahlt werden, oder es können im Schweißbereich ausschließlich für das Schweißlicht14 transparente Garne verwendet werden. Ein (in der Figur nicht dargestelltes) Schweißlicht14 absorbierendes Material wird zwischen die Garne an den Überkreuzungsstellen von Maschinenrichtungs- und Maschinenquerrichtungsfäden eingebracht. Durch einen entsprechenden selektiven Absorberauftrag nur an den Garnkontaktstellen16 ,17 kann das Schweißlicht14 alle Garne durchdringen und wird ausschließlich vom zwischen den Überkreuzungen angeordneten Absorbermaterial absorbiert, das sich in der Folge aufheizt und zu einem Aufschmelzen der umgebenden Garnbereiche führt. Das Aufschmelzen sich berührender Garnbereiche führt schließlich zur Herstellung des Stoffschlusses. - Die
6 zeigt eine Ausschnittsvergrößerung des endlosen Gewebebands11 , bei der das Gewicht auf den Nahtbereich8 gelegt ist. - Man erkennt, dass jeweils ein Endabschnitt
6 der Maschinenrichtungsfäden1 des einen stirnseitigen Endes und ein Endabschnitt der Maschinenrichtungsfäden1 des anderen stirnseitigen Endes des Gewebebandes1 paarweise unter Ausbildung jeweils einer Treffstelle18 zusammengeführt und zur Ausbildung des Nahtbereichs mit (nicht dargestellten) Maschinenquerrichtungsfäden verwoben sind. Es sei hierbei angemerkt, dass in der6 der Übersichtlichkeit halber nur einige wenige der Endabschnitte6 ,7 und Treffstellen18 mit einem Bezugszeichen versehen sind. - Man erkennt beidseitig des Nahtbereichs
8 Abschnitte des Vollgewebes5 des endlosen Bandes11 . Der in der6 dargestellte Nahtbereich8 umfasst vorliegend zwei zueinander beabstandete streifenförmige Gewebeabschnitte19 ,20 , in denen die – d.h. alle – Treffstellen18 und die – d.h. alle – stoffschlüssig miteinander verbundenen Garnkontaktstellen des Gewebebands11 angeordnet sind. Zwischen den zwei unmittelbar benachbarten die Treffstellen18 umfassenden Gewebeabschnitten19 ,20 ist ein streifenförmiger Gewebeabschnitt21 gebildet, in dem keine Treffstellen und keine stoffschlüssig miteinander verbundenen Garnkontaktstellen gebildet sind. - Man erkennt ferner, dass sich sämtliche streifenförmigen Gewebeabschnitte
19 –21 über die gesamte Breite des Gewebebands in Maschinenquerrichtung CD des Gewebebands erstrecken. - Vorliegend sind die stoffschlüssig miteinander verbundenen Garnkontaktstellen an den Kreuzungsstellen der Maschinenrichtungsfäden
1 mit den Maschinenquerrichtungsfäden2 gebildet, wobei vorliegend die Maschinenquerrichtungsfäden2 das absorbierende Material derart umfassen, dass dieses in das Polymermaterial der Maschinenquerrichtungsfäden2 eingebracht ist. Das absorbierende Material kann hierbei bspw. Russ und/oder Farbpigmente und/oder CNT umfassen. - Bei dem vorliegenden Ausführungsbeispiel haben die beiden die die Treffstellen umfassenden streifenförmigen Gewebeabschnitte
19 ,20 eine Erstreckung von5 bis 60 mm in Maschinenrichtung MD, wobei der zwischen den beiden streifenförmigen Gewebeabschnitten19 ,20 angeordnete und keine Treffstellen umfassenden streifenförmige Gewebeabschnitt21 in Maschinenrichtung MD eine Erstreckung von 20 bis 80 mm hat. Ferner hat der Nahtbereich eine Erstreckung in Maschinenrichtung im Bereich von 5 bis 50 cm. - Die
7a –7d zeigen verschiedene Möglichkeiten der Ausbildung von Treffstellen18 . - Die
7a zeigt eine Treffstelle18 bei der die beiden zusammen geführten Endabschnitte1a und1b ein und desselben Maschinenrichtungsfadens1 zu sehen sind. Im vorliegenden Ausführungsbeispiel treffen die Endabschnitte1a und1b aufeinander, indem diese über zwei unmittelbar benachbarte Maschinenquerrichtungsfäden2a und2b abbinden und zwischen diesen beiden Maschinenquerrichtungsfäden2a ,2b gemeinsam nach unten aus dem Gewebe geführt werden. Die Treffstelle18 erstreckt sich im Maschinenrichtung MD betrachtet von dem Maschinenquerrichtungsfaden2a bis zum Maschinenquerrichtungsfaden2b . - Die
7b zeigt eine Treffstelle18 bei der die beiden zusammen geführten Endabschnitte1a und1b ein und desselben Maschinenrichtungsfadens1 zu sehen sind. Im vorliegenden Ausführungsbeispiel treffen die Endabschnitte1a und1b aufeinander, indem diese mit drei unmittelbar benachbarten Maschinenquerrichtungsfäden2a ,2b und2c gemeinsam verwoben sind, bevor die Endabschnitte1a ,1b aus dem Gewebe geführt werden. Die Treffstelle18 erstreckt sich im Maschinenrichtung MD betrachtet von dem Maschinenquerrichtungsfaden2a bis zum Maschinenquerrichtungsfaden2c . - Die
7c zeigt eine Treffstelle18 bei der die beiden zusammen geführten Endabschnitte1a und1b ein und desselben Maschinenrichtungsfadens1 zu sehen sind. Im vorliegenden Ausführungsbeispiel werden die beiden Endabschnitte1a ,1b in Maschinenrichtung betrachtet um zwei Maschinenquerrichtungsfäden2a ,2b zueinander beabstandet aus dem Gewebe geführt, wodurch an der Treffstelle18 die beiden Maschinenquerrichtungsfäden2a ,2b angeordnet sind, die mit keinem der beiden Endabschnitte1a ,1b verwoben sind. Die Treffstelle18 erstreckt sich im Maschinenrichtung MD betrachtet von dem Maschinenquerrichtungsfaden2a bis zum Maschinenquerrichtungsfaden2d . - Die
7d zeigt eine Treffstelle18 bei der die beiden zusammen geführten Endabschnitte1a und1b ein und desselben Maschinenrichtungsfadens1 zu sehen sind. Im vorliegenden Ausführungsbeispiel treffen die Endabschnitte1a und1b aufeinander, indem diese mit einem Maschinenquerrichtungsfaden2a gemeinsam verwoben sind, bevor die Endabschnitte1a ,1b aus dem Gewebe geführt werden. Die Treffstelle18 ist Maschinenrichtung MD betrachtet auf den Maschinenquerrichtungsfaden2a beschränkt. - Sämtliche der in den
7a –7d gezeigten Ausführungen sind für Endabschnitte ein und desselben Maschinenrichtungsfaden gezeigt. Die obigen Ausführungen gelten aber in gleicher Weise für zusammen geführte Endabschnitte unterschiedlicher Maschinenrichtungsfäden. - Abschließend wird darauf hingewiesen, dass die in dieser Beschreibung und den Ansprüchen zur Aufzählung von Merkmalen verwendeten Begriffe "umfassen", "aufweisen", "beinhalten", "enthalten" und "mit", sowie deren grammatikalische Abwandlungen, generell als nichtabschließende Aufzählung von Merkmalen, wie z. B. Verfahrensschritten, Einrichtungen, Bereichen, Größen und dergleichen, aufzufassen sind, und in keiner Weise das Vorhandensein anderer oder zusätzlicher Merkmale oder Gruppierungen von anderen oder zusätzlichen Merkmalen ausschließen.
- ZITATE ENTHALTEN IN DER BESCHREIBUNG
- Diese Liste der vom Anmelder aufgeführten Dokumente wurde automatisiert erzeugt und ist ausschließlich zur besseren Information des Lesers aufgenommen. Die Liste ist nicht Bestandteil der deutschen Patent- bzw. Gebrauchsmusteranmeldung. Das DPMA übernimmt keinerlei Haftung für etwaige Fehler oder Auslassungen.
- Zitierte Patentliteratur
-
- WO 2009/032271 [0011]
- WO 2005/075736 [0040]
Claims (20)
- Endloses Gewebeband zum Einsatz in einer Papier-, Karton- oder Tissuemaschine mit Maschinenrichtungsfäden die sich mit Maschinenquerrichtungsfäden überkreuzen, wobei zumindest ein Teil der Maschinenrichtungsfäden und/oder Maschinenquerrichtungsfäden durch Garne gebildet sind, die im wesentlichen aus einem thermoplastischen, für Licht einer Wellenlänge bzw. eines Wellenlängenbereichs transparenten Polymermaterial bestehen, wobei das Gewebeband vor dessen Endlosmachen in einem offenen Zustand mit zwei stirnseitigen Enden vorliegt ist und anschließend dadurch endlos gemacht ist, indem Endabschnitte der Maschinenrichtungsfäden des einen stirnseitigen Endes und Endabschnitte der Maschinenrichtungsfäden des anderen stirnseitigen Endes des Gewebebandes jeweils paarweise unter Ausbildung von Treffstellen zusammengeführt und zur Ausbildung eines Nahtbereichs mit Maschinenquerrichtungsfäden verwoben sind, wobei zumindest ein Teil der Garne im Nahtbereich aufgrund eines das Licht bei der Wellenlänge absorbierenden und an Garnkontaktstellen angeordneten Materials sowie der Einwirkung des Lichts an den Garnkontaktstellen stoffschlüssig miteinander verbunden sind, dadurch gekennzeichnet, dass im Nahtbereich mehrere zueinander beabstandete streifenförmige Gewebeabschnitte gebildet sind, in denen die Treffstellen und die stoffschlüssig miteinander verbundenen Garnkontaktstellen angeordnet sind und zwischen zwei unmittelbar benachbarten die Treffstellen umfassenden Gewebeabschnitten jeweils ein streifenförmiger Gewebeabschnitt ohne Treffstellen gebildet ist.
- Endloses Gewebeband nach Anspruch 1, dadurch gekennzeichnet, dass sich die streifenförmigen Gewebeabschnitte über die gesamte Breite des Gewebebands in Maschinenquerrichtung des Gewebebands erstrecken.
- Endloses Gewebeband nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Wellenlänge im Bereich des nahen Infrarot, insbesondere im Wellenlängenbereich von 700nm bis 1200nm liegt.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass zumindest einige der stoffschlüssig miteinander verbundenen Garnkontaktstellen an Stellen gebildet sind, an denen sich Maschinenrichtungsfäden und Maschinenquerrichtungsfäden überkreuzen.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass zumindest einige der stoffschlüssig miteinander verbundenen Garnkontaktstellen an Stellen gebildet sind, an denen die zusammengeführten Endabschnitte der Maschinenrichtungsfäden nebeneinander verlaufen und sich berühren.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass das Licht absorbierende Material Bestandteil in das Polymermaterial zumindest einiger der Garne eingebracht ist.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass zumindest einige der Garne mit dem das Licht absorbierenden Material beschichtet sind.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass zumindest einige der Maschinenquerrichtungsfäden, die im Bereich der die Treffstellen enthaltenden Streifen angeordnet sind, das Licht absorbierende Material umfassen.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass das absorbierende Material Ruß und/oder Farbpigmente und/oder CNT umfasst.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass das absorbierende Material in dem Polymermaterial der Garne einen Anteil von 0,1 Gew.% bis 10 Gew.%, bevorzugt 1 Gew.% bis 3 Gew.% hat.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass das endlose Gewebeband durch ein Gewebe gebildet ist, das maximal zwei Lagen von Maschinenrichtungsfäden und eine Lage von Maschinenquerrichtungsfäden, maximal zwei Lagen von Maschinenquerrichtungsfäden und eine Lage von Maschinenrichtungsfäden oder eine Lage von Maschinenquerrichtungsfäden und eine Lage von Maschinenrichtungsfäden hat.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass das endlose Gewebeband ein TAD-Sieb ist.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die jeweils paarweise zusammengeführten und Treffstellen bildenden Endabschnitte an der jeweiligen Treffstelle mit maximal fünf, bevorzugt maximal drei, besonders bevorzugt maximal einem gemeinsamen Schussfaden verwoben sind.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass das endlose Gewebeband eine Fadendichte von 20 100 Maschinenrichtungsfäden pro inch und/oder eine Fadendichte von 10 bis 90 Maschinenquerrichtungsfäden pro inch hat.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die jeweils paarweise zusammengeführten und Treffstellen bildenden Endabschnitte an der jeweiligen Treffstelle mit keinem gemeinsamen Schussfaden verwoben sind und zwischen zwei aufeinander folgenden Schussfäden verlaufend, insbesondere zwischen zwei unmittelbar aufeinander folgenden Schussfäden verlaufend, das Gewebe gemeinsam verlassen.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Permeabilität im Bereich der Treffstellen umfassenden Streifen um maximal 15%, bevorzugt maximal 10% von der Permeabilität des Gewebebandes außerhalb des Nahtbereichs abweicht.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die die Treffstellen umfassenden streifenförmigen Gewebeabschnitte in Maschinenrichtung eine geringere Erstreckung haben, als die im Nahtbereich angeordneten und keine Treffstellen umfassenden streifenförmigen Gewebeabschnitte.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die die Treffstellen umfassenden streifenförmigen Gewebeabschnitte eine Erstreckung in Maschinenrichtung im Bereich von 5 bis 60 mm haben.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die im Nahtbereich angeordneten und keine Treffstellen umfassenden streifenförmigen Gewebeabschnitte eine Erstreckung in Maschinenrichtung im Bereich von 10 bis 80 mm haben.
- Endloses Gewebeband nach zumindest einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass der Nahtbereich eine Erstreckung in Maschinenrichtung im Bereich von 5 bis 50 cm hat.
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE201210207016 DE102012207016A1 (de) | 2012-04-27 | 2012-04-27 | Stabilisierte Webnaht für flachgewebte Endlosgewebebänder |
| PCT/EP2013/058121 WO2013160194A1 (de) | 2012-04-27 | 2013-04-18 | Stabilisierte webnaht für flachgewebte endlosgewebebänder |
| EP13716815.9A EP2841645B1 (de) | 2012-04-27 | 2013-04-18 | Endloses gewebeband |
| US14/396,975 US9714483B2 (en) | 2012-04-27 | 2013-04-18 | Stabilized woven seam for flat-weave endless fabric belts |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE201210207016 DE102012207016A1 (de) | 2012-04-27 | 2012-04-27 | Stabilisierte Webnaht für flachgewebte Endlosgewebebänder |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| DE102012207016A1 true DE102012207016A1 (de) | 2013-10-31 |
Family
ID=48128332
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| DE201210207016 Ceased DE102012207016A1 (de) | 2012-04-27 | 2012-04-27 | Stabilisierte Webnaht für flachgewebte Endlosgewebebänder |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US9714483B2 (de) |
| EP (1) | EP2841645B1 (de) |
| DE (1) | DE102012207016A1 (de) |
| WO (1) | WO2013160194A1 (de) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102017109154A1 (de) * | 2017-04-28 | 2018-10-31 | Voith Patent Gmbh | Infrarot-Strahler |
| WO2019063518A1 (de) * | 2017-09-27 | 2019-04-04 | Voith Patent Gmbh | Bespannung |
| DE102020121627A1 (de) | 2020-08-18 | 2022-02-24 | Voith Patent Gmbh | Pressfilz |
| CN116194276A (zh) * | 2020-05-19 | 2023-05-30 | 艾斯登强生国际股份有限公司 | 以吸能纱缝合工业纺织品 |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2010088280A1 (en) * | 2009-01-28 | 2010-08-05 | Albany International Corp. | Industrial fabric for production of nonwovens, and method of making thereof |
| CN105814257A (zh) * | 2013-12-17 | 2016-07-27 | 福伊特专利有限公司 | 用于纤维材料幅面机的织物带 |
| WO2015091249A1 (de) * | 2013-12-17 | 2015-06-25 | Voith Patent Gmbh | Gewebeband für eine papier-, karton- oder tissuemaschine |
| DE102014224870A1 (de) | 2014-12-04 | 2016-06-09 | Voith Patent Gmbh | Nahtsicherungsfaden |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2004075736A2 (en) * | 2003-02-25 | 2004-09-10 | Scimed Life Systems, Inc. | Aneurysm neck obstruction device |
| WO2005075736A2 (en) | 2004-01-30 | 2005-08-18 | Voith Paper Patent Gmbh | Advanced dewatering system |
| EP1749924A1 (de) * | 2005-08-04 | 2007-02-07 | Heimbach GmbH & Co. KG | Formiersieb für den Einsatz in einer Papiermaschine sowie Verfahren zur Herstellung eines solchen Formiersiebes |
| WO2009032271A2 (en) | 2007-09-05 | 2009-03-12 | Albany International Corp. | Process for producing papermaker's and industrial fabric seam and seam produced by that method |
| DE102011004658A1 (de) * | 2011-02-24 | 2012-08-30 | Voith Patent Gmbh | Stabilisierte Webnaht für flachgewebte Endlosgewebebänder |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3622415A (en) * | 1967-12-22 | 1971-11-23 | Lindsay Wire Weaving Co | Papermaking fabric seam and method of making the same |
| US20040056006A1 (en) * | 1998-10-01 | 2004-03-25 | The Welding Institute | Welding method |
| EP1808527A1 (de) * | 2006-01-17 | 2007-07-18 | Voith Patent GmbH | Nassfilz mit Naht und Verfahren zu dessen Herstellung |
| US8088256B2 (en) | 2007-09-05 | 2012-01-03 | Albany International Corp. | Process for producing papermaker's and industrial fabric seam and seam produced by that method |
| DE102010039364A1 (de) * | 2010-08-16 | 2012-02-16 | Voith Patent Gmbh | Sieb und Verfahren zu dessen Herstellung |
| WO2012022629A1 (de) * | 2010-08-16 | 2012-02-23 | Voith Patent Gmbh | Sieb und verfahren zu dessen herstellung |
-
2012
- 2012-04-27 DE DE201210207016 patent/DE102012207016A1/de not_active Ceased
-
2013
- 2013-04-18 EP EP13716815.9A patent/EP2841645B1/de active Active
- 2013-04-18 WO PCT/EP2013/058121 patent/WO2013160194A1/de not_active Ceased
- 2013-04-18 US US14/396,975 patent/US9714483B2/en active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2004075736A2 (en) * | 2003-02-25 | 2004-09-10 | Scimed Life Systems, Inc. | Aneurysm neck obstruction device |
| WO2005075736A2 (en) | 2004-01-30 | 2005-08-18 | Voith Paper Patent Gmbh | Advanced dewatering system |
| EP1749924A1 (de) * | 2005-08-04 | 2007-02-07 | Heimbach GmbH & Co. KG | Formiersieb für den Einsatz in einer Papiermaschine sowie Verfahren zur Herstellung eines solchen Formiersiebes |
| WO2009032271A2 (en) | 2007-09-05 | 2009-03-12 | Albany International Corp. | Process for producing papermaker's and industrial fabric seam and seam produced by that method |
| DE102011004658A1 (de) * | 2011-02-24 | 2012-08-30 | Voith Patent Gmbh | Stabilisierte Webnaht für flachgewebte Endlosgewebebänder |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102017109154A1 (de) * | 2017-04-28 | 2018-10-31 | Voith Patent Gmbh | Infrarot-Strahler |
| WO2019063518A1 (de) * | 2017-09-27 | 2019-04-04 | Voith Patent Gmbh | Bespannung |
| US11280048B2 (en) | 2017-09-27 | 2022-03-22 | Voith Patent Gmbh | Fabric |
| CN116194276A (zh) * | 2020-05-19 | 2023-05-30 | 艾斯登强生国际股份有限公司 | 以吸能纱缝合工业纺织品 |
| DE102020121627A1 (de) | 2020-08-18 | 2022-02-24 | Voith Patent Gmbh | Pressfilz |
| WO2022037832A1 (de) | 2020-08-18 | 2022-02-24 | Voith Patent Gmbh | Pressfilz |
| EP4200475A1 (de) * | 2020-08-18 | 2023-06-28 | Voith Patent GmbH | Pressfilz |
| EP4200475B1 (de) * | 2020-08-18 | 2025-08-06 | Voith Patent GmbH | Pressfilz |
| US12454794B2 (en) | 2020-08-18 | 2025-10-28 | Voith Patent Gmbh | Press felt |
Also Published As
| Publication number | Publication date |
|---|---|
| US9714483B2 (en) | 2017-07-25 |
| EP2841645B1 (de) | 2017-07-12 |
| WO2013160194A1 (de) | 2013-10-31 |
| US20150096704A1 (en) | 2015-04-09 |
| EP2841645A1 (de) | 2015-03-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2841645B1 (de) | Endloses gewebeband | |
| EP2702203B1 (de) | Stabilisierte webnaht für flachgewebte endlosgewebebänder | |
| EP1359251A1 (de) | Papiermaschinenbespannung sowie Verfahren zu deren Herstellung | |
| WO2019063518A1 (de) | Bespannung | |
| AT412096B (de) | Gewirke in form eines maschennetzes aus kunststoffbändchen | |
| EP3765669B1 (de) | Bespannung für eine maschine zur herstellung einer faserstoffbahn | |
| EP4200475B1 (de) | Pressfilz | |
| EP4448864A1 (de) | Grundstruktur, bespannung und herstellungsverfahren | |
| EP2734672B1 (de) | Gefügte endlosbespannung | |
| EP3022355A1 (de) | Bespannung und verfahren zum herstellen einer bespannung | |
| DE29904546U1 (de) | Papiermaschinenfilz | |
| EP4077802A1 (de) | Bespannung | |
| EP3084072B1 (de) | Gewebeband für eine faserstoffbahnmaschine | |
| EP4237615A1 (de) | Gewebeverbindung und papiermaschinenbespannung | |
| WO2012022629A1 (de) | Sieb und verfahren zu dessen herstellung | |
| DE102011004656A1 (de) | Stabilisierte Webnaht für Endlosflachgewebebänder | |
| DE102023135943A1 (de) | Grundstruktur, Bespannung und Verfahren | |
| DE102010043458A1 (de) | Sieb und Verfahren zu dessen Herstellung | |
| WO2016087348A1 (de) | Nahtsicherungsfaden | |
| WO2022089851A1 (de) | Gewebeverbindung sowie papiermaschinenbespannung | |
| DE102013226323A1 (de) | Gewebeband für eine Faserstoffbahnmaschine | |
| DE102018103275A1 (de) | Schweißvorrichtung und Schweißverfahren | |
| DD225314A3 (de) | Verfahren zur herstellung einer endlosen nadelfilzbahn | |
| WO2015091249A1 (de) | Gewebeband für eine papier-, karton- oder tissuemaschine | |
| DE102008000200A1 (de) | Bespannung für eine Tissuemaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| R012 | Request for examination validly filed | ||
| R002 | Refusal decision in examination/registration proceedings | ||
| R003 | Refusal decision now final | ||
| R003 | Refusal decision now final |
Effective date: 20140812 |