DE102016201780A1 - Wafer-Herstellungsverfahren - Google Patents
Wafer-Herstellungsverfahren Download PDFInfo
- Publication number
- DE102016201780A1 DE102016201780A1 DE102016201780.2A DE102016201780A DE102016201780A1 DE 102016201780 A1 DE102016201780 A1 DE 102016201780A1 DE 102016201780 A DE102016201780 A DE 102016201780A DE 102016201780 A1 DE102016201780 A1 DE 102016201780A1
- Authority
- DE
- Germany
- Prior art keywords
- ingot
- start point
- separation start
- laser beam
- wafer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28D—WORKING STONE OR STONE-LIKE MATERIALS
- B28D5/00—Fine working of gems, jewels, crystals, e.g. of semiconductor material; apparatus or devices therefor
- B28D5/0005—Fine working of gems, jewels, crystals, e.g. of semiconductor material; apparatus or devices therefor by breaking, e.g. dicing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/06—Shaping the laser beam, e.g. by masks or multi-focusing
- B23K26/062—Shaping the laser beam, e.g. by masks or multi-focusing by direct control of the laser beam
- B23K26/0622—Shaping the laser beam, e.g. by masks or multi-focusing by direct control of the laser beam by shaping pulses
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/0006—Working by laser beam, e.g. welding, cutting or boring taking account of the properties of the material involved
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/03—Observing, e.g. monitoring, the workpiece
- B23K26/032—Observing, e.g. monitoring, the workpiece using optical means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/08—Devices involving relative movement between laser beam and workpiece
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/08—Devices involving relative movement between laser beam and workpiece
- B23K26/083—Devices involving movement of the workpiece in at least one axial direction
- B23K26/0853—Devices involving movement of the workpiece in at least two axial directions, e.g. in a plane
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/36—Removing material
- B23K26/40—Removing material taking account of the properties of the material involved
- B23K26/402—Removing material taking account of the properties of the material involved involving non-metallic material, e.g. isolators
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/50—Working by transmitting the laser beam through or within the workpiece
- B23K26/53—Working by transmitting the laser beam through or within the workpiece for modifying or reforming the material inside the workpiece, e.g. for producing break initiation cracks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/70—Auxiliary operations or equipment
- B23K26/702—Auxiliary equipment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28D—WORKING STONE OR STONE-LIKE MATERIALS
- B28D5/00—Fine working of gems, jewels, crystals, e.g. of semiconductor material; apparatus or devices therefor
- B28D5/0005—Fine working of gems, jewels, crystals, e.g. of semiconductor material; apparatus or devices therefor by breaking, e.g. dicing
- B28D5/0011—Fine working of gems, jewels, crystals, e.g. of semiconductor material; apparatus or devices therefor by breaking, e.g. dicing with preliminary treatment, e.g. weakening by scoring
-
- C—CHEMISTRY; METALLURGY
- C30—CRYSTAL GROWTH
- C30B—SINGLE-CRYSTAL GROWTH; UNIDIRECTIONAL SOLIDIFICATION OF EUTECTIC MATERIAL OR UNIDIRECTIONAL DEMIXING OF EUTECTOID MATERIAL; REFINING BY ZONE-MELTING OF MATERIAL; PRODUCTION OF A HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; SINGLE CRYSTALS OR HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; AFTER-TREATMENT OF SINGLE CRYSTALS OR A HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; APPARATUS THEREFOR
- C30B29/00—Single crystals or homogeneous polycrystalline material with defined structure characterised by the material or by their shape
- C30B29/10—Inorganic compounds or compositions
- C30B29/36—Carbides
-
- C—CHEMISTRY; METALLURGY
- C30—CRYSTAL GROWTH
- C30B—SINGLE-CRYSTAL GROWTH; UNIDIRECTIONAL SOLIDIFICATION OF EUTECTIC MATERIAL OR UNIDIRECTIONAL DEMIXING OF EUTECTOID MATERIAL; REFINING BY ZONE-MELTING OF MATERIAL; PRODUCTION OF A HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; SINGLE CRYSTALS OR HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; AFTER-TREATMENT OF SINGLE CRYSTALS OR A HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; APPARATUS THEREFOR
- C30B29/00—Single crystals or homogeneous polycrystalline material with defined structure characterised by the material or by their shape
- C30B29/10—Inorganic compounds or compositions
- C30B29/40—AIIIBV compounds wherein A is B, Al, Ga, In or Tl and B is N, P, As, Sb or Bi
- C30B29/403—AIII-nitrides
- C30B29/406—Gallium nitride
-
- C—CHEMISTRY; METALLURGY
- C30—CRYSTAL GROWTH
- C30B—SINGLE-CRYSTAL GROWTH; UNIDIRECTIONAL SOLIDIFICATION OF EUTECTIC MATERIAL OR UNIDIRECTIONAL DEMIXING OF EUTECTOID MATERIAL; REFINING BY ZONE-MELTING OF MATERIAL; PRODUCTION OF A HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; SINGLE CRYSTALS OR HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; AFTER-TREATMENT OF SINGLE CRYSTALS OR A HOMOGENEOUS POLYCRYSTALLINE MATERIAL WITH DEFINED STRUCTURE; APPARATUS THEREFOR
- C30B33/00—After-treatment of single crystals or homogeneous polycrystalline material with defined structure
- C30B33/06—Joining of crystals
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/36—Electric or electronic devices
- B23K2101/40—Semiconductor devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2103/00—Materials to be soldered, welded or cut
- B23K2103/50—Inorganic materials other than metals or composite materials
- B23K2103/56—Inorganic materials other than metals or composite materials being semiconducting
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Plasma & Fusion (AREA)
- Materials Engineering (AREA)
- Crystallography & Structural Chemistry (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Inorganic Chemistry (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- Laser Beam Processing (AREA)
- Mechanical Treatment Of Semiconductor (AREA)
- Crystals, And After-Treatments Of Crystals (AREA)
- Processing Of Stones Or Stones Resemblance Materials (AREA)
- Electromagnetism (AREA)
Abstract
Es wird ein Wafer-Herstellungsverfahren zum Herstellen eines hexagonalen Einkristall-Wafers aus einem hexagonalen Einkristall-Ingot offenbart. Das Wafer-Herstellungsverfahren umfasst einen Trennstartpunktausbildungsschritt mit einem Einstellen des Brennpunkts eines Laserstrahls, der eine Transmissionswellenlänge für den Ingot aufweist, auf eine von der oberen Fläche des Ingots aus vorbestimmte Tiefe im Inneren des Ingots. Der Trennstartpunktausbildungsschritt schließt einen ersten Schritt mit einem Ausbilden des Trennstartpunkts mit einer ersten Leistung und einen zweiten Schritt mit einem Einstellen des Brennpunkts auf die modifizierte Schicht, die zuvor in dem ersten Schritt ausgebildet wird, und dann einem Aufbringen des Laserstrahls auf den Ingot mit einer zweiten Leistung, die höher ist als die erste Leistung, bei einer erhöhten Wiederholfrequenz in dem Zustand ein, in dem die Energie pro Puls des Laserstrahls die gleiche ist wie die in dem ersten Schritt, wodurch die Risse von der modifizierten Schicht getrennt werden.
Description
- HINTERGRUND DER ERFINDUNG
- Gebiet der Erfindung
- Die vorliegende Erfindung betrifft ein Wafer-Herstellungsverfahren zum Schneiden eines hexagonalen Einkristall-Ingots, um einen Wafer herzustellen.
- Beschreibung des in Beziehung stehenden Stands der Technik
- Verschiedene Bauelemente, wie zum Beispiel ICs und LSIs werden durch Ausbilden einer Funktionsschicht an der Vorderseite eines Wafers ausgebildet, der aus Silizium oder Ähnlichem ausgebildet ist, und aufteilen dieser Funktionsschicht in eine Vielzahl von Bereichen entlang einer Vielzahl von sich überkreuzenden Trennlinien. Die Trennlinien des Wafers werden durch eine Bearbeitungsvorrichtung bearbeitet, wie zum Beispiel eine Schneidevorrichtung und eine Laserbearbeitungsvorrichtung, um dadurch den Wafer in eine Vielzahl einzelner Bauelementchips aufzuteilen, die respektive den Bauelementen entsprechen. Die so erhaltenen Bauelementchips werden weit verbreitet in vielfältiger Ausrüstung verwendet, wie zum Beispiel Mobiltelefone und Personal Computer. Ferner werden Leistungsbauelemente oder optische Bauelemente, wie zum Beispiel LEDs und LDs durch Ausbilden einer Funktionsschicht an der Vorderseite eines Wafers ausgebildet, der aus einem hexagonalen Einkristall ausgebildet ist, wie zum Beispiel aus SiC und GaN, und aufteilen dieser Funktionsschicht in eine Vielzahl von Bereichen entlang einer Vielzahl von sich überschneidenden Trennlinien.
- Im Allgemeinen wird der Wafer, auf dem die Bauelemente auszubilden sind, durch Schneiden eines Ingots mit einer Drahtsäge hergestellt. Beide Seiten des obig erhaltenen Wafers werden auf Spiegelglanz bzw. auf Hochglanz poliert, siehe zum Beispiel das offengelegte
japanische Patentnummer 2000-94 221 - Wenn der Ingot durch die Drahtsäge geschnitten wird und beide Seiten von jedem Wafer poliert werden, um das Produkt zu erhalten, wird jedoch 70 bis 80% des Ingots zu Ausschuss, was das Problem schlechten Wirtschaftens aufwirft. Insbesondere weist beispielsweise ein hexagonaler Einkristall-Ingot aus SiC oder GaN einer hohe Mohs-Härte auf, sodass es schwierig ist, diesen Ingot mit der Drahtsäge zu schneiden. Dementsprechend wird eine erhebliche Zeit zum Schneiden des Ingots benötigt, was eine Verminderung der Produktivität verursacht. Das heißt es gibt ein Problem, einen Wafer mit dem Stand der Technik effizient herzustellen.
- Eine Technik zum Lösen dieses Problems wird in dem
japanischen offengelegten Patent Nr. 2013-49461 - ZUSAMMENFASSUNG DER ERFINDUNG
- Jedoch wird bei dem Ingot-Schneideverfahren, das in dem oben erwähnten
japanischen offengelegten Patent Nr. 2013-49461 japanischen offengelegten Patent Nr. 2013-49461 - Auf diese Weise ist die Teilung der Anwendungspunkte des auf den Ingot anzuwendenden Laserstrahls sehr gering. Unabhängig davon, ob der Laserstrahl spiralförmig oder linear gescannt wird, muss der Laserstrahl dementsprechend mit einer sehr kleinen Teilung angewandt werden und die Verbesserung bei der Produktivität ist noch nicht ausreichend.
- Es ist daher eine Aufgabe der vorliegenden Erfindung, ein Wafer-Herstellungsverfahren bereitzustellen, das einen Wafer auf effiziente Weise aus einem Ingot herstellen kann.
- In Übereinstimmung mit einem Aspekt der vorliegenden Erfindung wird ein Wafer-Herstellungsverfahren zum Herstellen eines hexagonalen Einkristall-Wafers aus einem hexagonalen Einkristall-Ingot bereitgestellt, der eine erste Fläche, eine der ersten Fläche gegenüberliegende zweite Fläche, eine sich von der ersten Fläche zu der zweiten Fläche erstreckende c-Achse und eine zu der c-Achse senkrechte c-Ebene aufweist, wobei das Wafer-Herstellungsverfahren einschließt: einen Trennstartpunktausbildungsschritt mit einem Einstellen eines Brennpunkts eines Laserstrahls, der eine Transmissionswellenlänge für den Ingot aufweist, auf eine von der ersten Fläche vorbestimmte Tiefe im Inneren des Ingots, wobei die Tiefe einer Dicke des herzustellenden Wafers entspricht, und als Nächstes einem Aufbringen des Laserstrahls auf die erste Fläche bei einem relativen Bewegen des Brennpunkts und des Ingots, um dadurch eine modifizierte Schicht parallel zu der ersten Fläche und Risse auszubilden, die sich von der modifizierten Schicht entlang der c-Ebene erstrecken, um so einen Trennstartpunkt auszubilden; und einen Wafer-Trennschritt mit einem Trennen eines plattenförmigen Elements mit einer Dicke, die der Dicke des Wafers entspricht, von dem Ingot bei dem Trennstartpunkt nach dem Ausführen des Trennstartpunktausbildungsschritts, umso den Wafer aus dem Ingot herzustellen. Der Trennstartpunktausbildungsschritt schließt ein: einen Ausbildungsschritt für eine modifizierte Schicht mit einem relativen Bewegen des Brennpunkts des Laserstrahls in einer ersten Richtung, die senkrecht zu einer zweiten Richtung ist, wo die c-Achse in Bezug auf eine senkrechte zu der ersten Fläche um einen Abweichungswinkel geneigt ist und der Abweichungswinkel zwischen der ersten Fläche und der c-Ebene ausgebildet ist, um dadurch die sich in der ersten Richtung erstreckende modifizierte Schicht linear auszubilden; und einen Einteilungsschritt mit einem relativen Bewegen des Brennpunkts in der zweiten Richtung, um dadurch den Brennpunkt um einen vorbestimmten Betrag weiter zu bewegen. Der Trennstartpunktausbildungsschritt schließt einen ersten Trennstartpunktausbildungsschritt mit einem Ausbilden des Trennstartpunkts mit einer ersten Leistung und einen zweiten Trennstartpunktausbildungsschritt mit einem Einstellen des Brennpunkts bei der modifizierten Schicht, die zuvor bei dem ersten Trennstartpunktausbildungsschritt ausgebildet wird, und dann einem Aufbringen des Laserstrahls auf den Ingot mit einer zweiten Leistung, die höher ist als die erste Leistung, bei einer erhöhten Wiederholfrequenz in dem Zustand ein, in dem die Energie pro Puls des Laserstrahls die gleiche ist wie die bei dem ersten Trennstartpunktausbildungsschritt, wodurch die Risse von der modifizierten Schicht getrennt werden.
- In Übereinstimmung mit dem Wafer-Herstellungsverfahren der vorliegenden Erfindung umfasst der Trennstartpunktausbildungsschritt den ersten Trennstartpunktausbildungsschritt mit einem Ausbilden des Trennstartpunkts mit einer ersten Leistung und den zweiten Trennstartpunktausbildungsschritt mit einem Einstellen des Brennpunkts auf die modifizierte Schicht, die zuvor bei dem ersten Trennstartpunktausbildungsschritt ausgebildet wird, und dann einem Aufbringen des Laserstrahls auf den Ingot mit einer zweiten Leistung, die höher ist als die erste Leistung, bei einer erhöhten Wiederholfrequenz in dem Zustand, in dem die Energie pro Puls des Laserstrahls die gleiche ist wie die bei dem ersten Trennstartpunktausbildungsschritt, wodurch die Risse von der modifizierten Schicht getrennt werden.
- Bei dem zweiten Trennstartpunktausbildungsschritt wird die Wiederholfrequenz des Laserstrahls höher eingestellt als die bei dem ersten Trennstartpunktausbildungsschritt. Wenn der zweite Trennstartpunktausbildungsschritt einmal ausgeführt wird, wird der Laserstrahl dementsprechend mehrere Male auf die modifizierte Schicht fokussiert, die zuvor bei dem ersten Trennstartpunktausbildungsschritt ausgebildet wird. Das heißt, dass durch einmaliges Ausführen des zweiten Trennstartpunktausbildungsschritts bei der erhöhten Wiederholfrequenz des Laserstrahls die Risse von der modifizierten Schicht getrennt werden können.
- Als Ergebnis kann das plattenförmige Element mit der Dicke, die der Dicke des Wafers entspricht, auf einfache Weise von dem Ingot bei dem Trennstartpunkt getrennt werden, wodurch der hexagonale Einkristall-Wafer aus dem Ingot hergestellt wird. Dementsprechend kann die Produktivität ausreichend verbessert werden und die Menge an Ausschuss von dem Ingot kann ausreichend auf in etwa 30% reduziert werden.
- Die obigen und andere Aufgaben, Merkmale und Vorteile der vorliegenden Erfindung und die Art und Weise ihrer Realisierung wird deutlicher und die Erfindung selbst wird am besten durch ein Studium der folgenden Beschreibung und angehängten Ansprüche unter Bezugnahme auf die angehängten Zeichnungen, die eine bevorzugte Ausführungsform der Erfindung zeigen, verstanden.
- KURZE BESCHREIBUNG DER ZEICHNUNGEN
-
1 ist eine perspektivische Ansicht einer Laserbearbeitungsvorrichtung, die für eine Verwendung beim Ausführen eines Wafer-Herstellungsverfahrens der vorliegenden Erfindung geeignet ist; -
2 ist ein Blockdiagramm einer Laserstrahlerzeugungseinheit; -
3A ist eine perspektivische Ansicht eines hexagonalen Einkristall-Ingots; -
3B ist eine Ansicht des in3A gezeigten Ingots; -
4 ist eine perspektivische Ansicht zum Veranschaulichen eines Trennstartpunktausbildungsschritts; -
5 ist eine Draufsicht des in3A gezeigten Ingots; -
6 ist eine schematische Schnittansicht zum Veranschaulichen eines Ausbildungsschritts einer modifizierten Schicht; -
7 ist eine schematische Draufsicht zum Veranschaulichen des Ausbildungsschritts einer modifizierten Schicht; -
8A ist eine schematische Draufsicht zum Veranschaulichen eines Einteilungsschritts; -
8B ist eine schematische Draufsicht zum Veranschaulichen eines Einteilungsbetrags; -
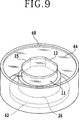
9 ist eine perspektivische Ansicht zum Veranschaulichen eines Wafer-Trennschritts; -
10 ist eine perspektivische Ansicht eines hexagonalen Einkristall-Wafers, der aus dem Ingot hergestellt wird; und - die
11A bis11C sind schematische Schnittansichten zum Veranschaulichen des Trennstartpunktausbildungsschritts in Übereinstimmung mit einer bevorzugten Ausführungsform der vorliegenden Erfindung. - AUSFÜHRLICHE BESCHREIBUNG DER BEVORZUGTEN AUSFÜHRUNGSFORM
- Es wird nun eine bevorzugte Ausführungsform der vorliegenden Erfindung im Detail unter Bezugnahme auf die Zeichnungen beschrieben. Bezugnehmend auf
1 wird eine perspektivische Ansicht einer Laserbearbeitungsvorrichtung2 gezeigt, die für eine Verwendung bei einem Ausführen eines Wafer-Herstellungsverfahrens der vorliegenden Erfindung geeignet ist. Die Laserbearbeitungsvorrichtung2 schließt eine stationäre Basis4 und einen ersten Schiebe- bzw. Kulissenblock6 ein, der so an der stationären Basis4 montiert ist, dass er in der X-Richtung bewegbar ist. Der erste Kulissenblock6 wird durch einen Zuführmechanismus12 , der aus einer Kugelgewindespindel8 und einem Schrittmotor10 aufgebaut ist, in einer Zuführrichtung oder in der X-Richtung entlang eines Paars Führungsschienen14 bewegt. - Ein zweiter Kulissenblock
16 ist an dem ersten Kulissenblock6 montiert, sodass er in der Y-Richtung bewegbar ist. Der zweite Kulissenblock16 wird durch einen Einteilungsmechanismus22 , der aus einer Kugelgewindespindel18 und einem Schrittmotor20 aufgebaut ist, in einer Einteilungsrichtung oder in der Y-Richtung entlang eines Paars Führungsschienen24 bewegt. Ein Stütztisch26 ist an dem zweiten Kulissenblock16 montiert. Der Stütztisch26 ist durch den Zuführmechanismus12 und den Einteilungsmechanismus22 in der X-Richtung und der Y-Richtung bewegbar und zudem durch einen in dem zweiten Kulissenblock16 untergebrachten Motor drehbar. - Eine Säule
28 ist so an der stationären Basis4 vorgesehen, dass sie von dieser nach oben hervorsteht. Ein Laserstrahlaufbringmechanismus (Laserstrahlaufbringmittel)30 ist an der Säule28 montiert. Der Laserstrahlaufbringmechanismus30 ist aus einem Gehäuse32 , einer in dem Gehäuse32 untergebrachten Laserstrahlerzeugungseinheit34 (siehe2 ) und einem Fokussiermittel (Laserkopf)36 aufgebaut, das in der Z-Richtung bewegbar an dem vorderen Ende des Gehäuses32 montiert ist. Eine Abbildungseinheit38 , die ein Mikroskop und eine Kamera aufweist, ist ebenfalls an dem vorderen Ende des Gehäuses32 montiert, sodass es mit dem Fokussiermittel36 in der X-Richtung ausgerichtet ist. - Wie in
2 gezeigt, schließt die Laserstrahlerzeugungseinheit34 einen Laseroszillator40 zum Erzeugen eines gepulsten Laserstrahls, wie zum Beispiel ein YAG-Laser und YVO4-Laser, ein Wiederholfrequenzeinstellmittel42 zum Einstellen der Wiederholfrequenz des von dem Laseroszillator40 zu erzeugenden gepulsten Laserstrahls, ein Pulsbreiteneinstellmittel44 zum Einstellen der Pulsbreite des von dem Laseroszillator40 zu erzeugenden gepulsten Laserstrahls und ein Leistungseinstellmittel46 zum Einstellen der Leistung des von dem Laseroszillator40 zu erzeugenden gepulsten Laserstrahls ein. Obwohl nicht besonders gezeigt, weist der Laseroszillator40 ein Brewster-Fenster auf, sodass der von dem Laseroszillator40 erzeugte Laserstrahl ein Laserstrahl aus linear polarisiertem Licht ist. Nachdem die Leistung des gepulsten Laserstrahls durch das Leistungseinstellmittel46 der Laserstrahlerzeugungseinheit34 auf eine vorbestimmte Leistung eingestellt ist, wird der gepulste Laserstrahl durch einen Spiegel48 , der zu dem Fokussiermittel36 gehört, reflektiert und als Nächstes durch eine in dem Fokussiermittel36 einbezogene Fokussierlinse50 fokussiert. Die Fokussierlinse50 ist so positioniert, dass der gepulste Laserstrahl innerhalb eines hexagonalen Einkristall-Ingots11 als ein an dem Stütztisch26 fixiertes Werkstück fokussiert wird. - Bezugnehmend auf
3A wird eine perspektivische Ansicht des hexagonalen Einkristall-Ingots11 als zu bearbeitendes Werkstück gezeigt.3B ist eine Ansicht des in3A gezeigten hexagonalen Einkristall-Ingots11 . Der hexagonale Einkristall-Ingot11 , auf den hiernach einfach als Ingot Bezug genommen wird, wird aus einem SiC-Einkristall-Ingot oder einem GaN-Einkristall-Ingot ausgewählt. Der Ingot11 weist eine erste Fläche (obere Fläche)11a und eine der ersten Fläche11a gegenüberliegende zweite Fläche (untere Fläche)11b auf. Die erste Fläche11a des Ingots11 wird zuvor auf Hochglanz poliert, da der Laserstrahl auf die erste Fläche11A aufgebracht wird. - Der Ingot
11 weist eine erste Ausrichtungsebene13 und eine zu der ersten Ausrichtungsebene13 senkrechte zweite Ausrichtungsebene15 auf. Die Länge der ersten Ausrichtungsebene13 ist größer als die Länge der zweiten Ausrichtungsebene15 . Der Ingot11 weist eine c-Achse19 auf, die in Bezug auf eine Senkrechte17 zu der oberen Fläche11a um einen Abweichungswinkel α in Richtung der zweiten Ausrichtungsebene15 geneigt ist, und weist zudem eine zu der c-Achse19 senkrechte c-Ebene21 auf. Die c-Ebene21 ist in Bezug auf die obere Fläche11a um den Abweichungswinkel α geneigt. Im Allgemeinen ist in dem hexagonalen Einkristall-Ingot11 die zu der Erstreckungsrichtung der kürzeren zweiten Ausrichtungsebene15 senkrechte Richtung die Neigungsrichtung der c-Achse19 . Die c-Ebene21 ist unzählbar auf der Molekularebene des Ingots11 festgelegt. Bei dieser bevorzugten Ausführungsform ist der Abweichungswinkel α auf 4° eingestellt. Jedoch ist der Abweichungswinkel α nicht auf die 4° der vorliegenden Erfindung beschränkt. Beispielsweise kann der Abweichungswinkel α beim Herstellen des Ingots11 auf einen Bereich von 1° bis 6° frei eingestellt werden. - Wiederum bezugnehmend auf
1 ist eine Säule52 an auf linken Seite der stationären Basis4 befestigt. Die Säule52 ist mit einer sich in vertikaler Richtung erstreckenden länglichen Öffnung53 ausgebildet und ein Druckmechanismus54 ist in vertikaler Richtung bewegbar an der Säule52 montiert, sodass er von der Öffnung53 hervorsteht. - Wie in
4 gezeigt, wird der Ingot11 unter Verwendung eines Wachses oder eines Haftmittels in dem Zustand an der oberen Fläche des Stütztischs26 befestigt, bei dem die zweite Ausrichtungsebene15 des Ingots11 parallel zu der X-Richtung ist. Mit anderen Worten wird die Ausbildungsrichtung des Abweichungswinkels α, wie in5 gezeigt, durch einen Pfeil Y1 angedeutet. D. h., dass die Richtung des Pfeils Y1 die Richtung ist, in der die Überschneidung19a zwischen der c-Achse19 und der oberen Fläche11a des Ingots11 in Bezug zu der Senkrechten17 zu der oberen Fläche11a vorliegt. Ferner wird die zu der Richtung des Pfeils Y1 senkrechte Richtung durch einen Pfeil A gezeigt. Dann wird der Ingot11 an dem Stütztisch26 in dem Zustand fixiert, in dem die Richtung des Pfeils A parallel zu der X-Richtung wird. - Dementsprechend wird der Laserstrahl in der Richtung des Pfeils A senkrecht zu der Richtung des Pfeils Y1 oder der Ausbildungsrichtung des Abweichungswinkels α gescannt. Mit anderen Worten ist die zu der Richtung des Pfeils Y1, wo der Abweichungswinkel α ausgebildet wird, senkrechte Richtung des Pfeils A als Zuführrichtung des Stütztischs
26 definiert. - Bei dem Wafer-Herstellungsverfahren der vorliegenden Erfindung ist es wichtig, dass die Scanrichtung des von dem Fokussiermittel
36 aufzubringenden Laserstrahls auf die Richtung des Pfeils A senkrecht zu der Richtung des Pfeils Y1 eingestellt wird, wo der Abweichungswinkel α des Ingots11 ausgebildet wird. D. h., dass herausgefunden wurde, dass durch Einstellen der Scanrichtung des Laserstrahls auf die Richtung des Pfeils A, wie bei dem Wafer-Herstellungsverfahren der vorliegenden Erfindung oben erwähnt, sich Risse, die sich von einer innerhalb des Ingots11 durch den Laserstrahl ausgebildeten modifizierten Schicht ausbreiten, sich sehr lang entlang der c-Ebene21 erstrecken. - Beim Ausführen des Wafer-Herstellungsverfahrens in Übereinstimmung mit dieser bevorzugten Ausführungsform wird ein Trennstartpunktausbildungsschritt auf so eine Weise ausgeführt, dass der Brennpunkt des Laserstrahls, der eine Transmissionswellenlänge, wie zum Beispiel 1064 nm, für den an dem Stütztisch
26 fixierten hexagonalen Einkristall-Ingot11 aufweist, auf eine von der ersten Fläche11a (obere Fläche) aus vorbestimmten Tiefe im Inneren des Ingots11 eingestellt wird, die der Dicke eines herzustellenden Wafers entspricht, und der Laserstrahl als Nächstes bei einer Relativbewegung des Brennpunkts und des Ingots11 auf die obere Fläche11a aufgebracht wird, um dadurch eine modifizierte Schicht23 parallel zu der oberen Fläche11a und Risse25 auszubilden, die sich von der modifizierten Schicht23 entlang der c-Ebene21 erstrecken und so einen Trennstartpunkt (Trennebene) ausbilden, wo die modifizierte Schicht23 und die Risse25 ausgebildet werden. - Dieser Trennstartpunktausbildungsschritt umfasst einen Ausbildungsschritt für eine modifizierte Schicht mit einem relativen Bewegen des Brennpunkts des Laserstrahls in der Richtung des Pfeils A, die senkrecht zu der Richtung des Pfeils Y1 ist, wo die c-Achse
19 in Bezug auf die Senkrechte17 zu der oberen Fläche11a um den Abweichungswinkel α geneigt ist und der Abweichungswinkel α zwischen der c-Ebene21 und der oberen Fläche11a ausgebildet ist, wodurch die modifizierte Schicht23 innerhalb des Ingots11 und die Risse25 , die sich von der modifizierten Schicht23 entlang der c-Ebene21 erstrecken, ausgebildet werden, und zudem einen Einteilungsschritt zum relativen Bewegen des Brennpunkts in der Ausbildungsrichtung des Abweichungswinkels α, d. h. in der Y-Richtung, einschließt, um dadurch den Brennpunkt, wie in7 und den8A und8B gezeigt, um einen vorbestimmten Betrag weiterzubewegen. - Wie in den
6 und7 gezeigt, wird die modifizierte Schicht23 so linear ausgebildet, dass sie sich in der X-Richtung erstreckt, sodass die Risse25 sich von der modifizierten Schicht23 in entgegengesetzte Richtungen entlang der c-Ebene21 erstrecken. Bei dem Wafer-Herstellungsverfahren in Übereinstimmung mit dieser bevorzugten Ausführungsform umfasst der Trennstartpunktausbildungsschritt ferner einen Einteilungsbetrag-Einstellungsschritt mit einem Messen der Breite der Risse25 , die auf einer Seite der modifizierten Schicht23 entlang der c-Ebene21 ausgebildet werden, und dann einem Einstellen des Einteilungsbetrags des Brennpunkts entsprechend der obigen Breitenmessung. Mit W1 die Breite der Risse25 bezeichnend, die auf einer Seite der modifizierten Schicht23 ausgebildet werden, sodass sie sich von der modifizierten Schicht23 entlang der c-Ebene21 ausbreiten, wird der Einteilungsbetrag W2 des Brennpunkts genauer gesagt in dem Bereich von W1 bis 2W1 eingestellt. - Beispielsweise wird der Trennstartpunktausbildungsschritt mit den folgenden Laserbearbeitungsbedingungen durchgeführt.
Lichtquelle: gepulster Nd:YAG-Laser
Wellenlänge: 1064 nm
Wiederholfrequenz: 80 kHz
durchschnittliche Leistung: 3,2 W
Pulsbreite: 4 ns
Punktdurchmesser: 10 μm
numerische Blende (NA) der Fokussierlinse: 0,45
Einteilungsbetrag: 400 μm - Bei den oben erwähnten Laserbearbeitungsbedingungen wird die Breite W1 der Risse
25 , die sich von der modifizierten Schicht23 entlang der c-Ebene21 in einer in6 zu sehenden Richtung ausbreiten, auf in etwa 250 μm eingestellt und der Einteilungsbetrag W2 wird auf 400 μm eingestellt. Jedoch ist die durchschnittliche Leistung des Laserstrahls nicht auf 3,2 W beschränkt. Wenn die durchschnittliche Leistung des Laserstrahls auf 2 bis 4,5 W eingestellt war, wurden bei der bevorzugten Ausführungsform gute Ergebnisse erreicht. Für den Fall, dass die durchschnittliche Leistung auf 2 W eingestellt war, war die Breite W1 der Risse25 in etwa 100 μm. Für den Fall, dass die durchschnittliche Leistung auf 4,5 W eingestellt war, war die Breite W1 der Risse25 in etwa 350 μm. - Für den Fall, dass die durchschnittliche Leistung weniger als 2 W oder größer 4,5 W beträgt, kann die modifizierte Schicht
23 nicht gut innerhalb des Ingots11 ausgebildet werden. Dementsprechend wird die durchschnittliche Leistung des aufzubringenden Laserstrahls vorzugsweise auf einen Bereich von 2 bis 4,5 W eingestellt. Beispielsweise war die durchschnittliche Leistung des auf den Ingot11 aufzubringenden Laserstrahls bei dieser bevorzugten Ausführungsform auf 3,2 W eingestellt. Wie in6 gezeigt, war die Tiefe D1 des Brennpunkts zum Ausbilden der modifizierten Schicht23 von der oberen Fläche11a aus auf 500 μm eingestellt. - Bezugnehmend auf
8A wird eine schematische Draufsicht zum Veranschaulichen der Scanrichtung des Laserstrahls gezeigt. Der Trennstartpunktausbildungsschritt wird, wie in8A gezeigt, auf einem Vorwärtspfad X1 und einem Rückwärtspfad X2 ausgeführt. D. h., dass die modifizierte Schicht23 in dem hexagonalen Einkristall-Ingot11 auf dem Vorwärtspfad X1 ausgebildet wird. Danach wird der Brennpunkt des Laserstrahls um den vorbestimmten Betrag weiterbewegt. Danach wird wieder die modifizierte Schicht23 auf dem Rückwärtspfad X2 in dem Ingot11 ausgebildet. - Für den Fall, dass der Einteilungsbetrag des Brennpunkts des Laserstrahls in einem Bereich von W bis 2 W eingestellt wird, wobei W die Breite der Risse
25 ist, die auf einer Seite der modifizierten Schicht23 entlang der c-Ebene21 ausgebildet werden, wird der Einteilungsbetrag des Brennpunkts ferner vorzugsweise auf W oder weniger eingestellt, bis die modifizierte Schicht23 zum ersten Mal nach dem Einstellen des Brennpunkts des Laserstrahls auf das Innere des Ingots11 ausgebildet wird. - Für den Fall, dass der Einteilungsbetrag des Brennpunkts des Laserstrahls 400 μm ist, wird der Einteilungsbetrag beispielsweise auf 200 μm eingestellt, bis die modifizierte Schicht
23 zum ersten Mal innerhalb des Ingots11 ausgebildet wird, und dann wird der Laserstrahl mehrere Male mit diesem Einteilungsbetrag von 200 μm gescannt, wie in8B gezeigt. D. h., dass ein erster Teil der Vielzahl von Scanphasen des Laserstrahls ein Leerlauf ist und wenn bestimmt worden ist, dass die modifizierte Schicht23 zum ersten Mal innerhalb des Ingots11 ausgebildet worden ist, wird der Einteilungsbetrag auf 400 μm eingestellt und dann die modifizierte Schicht23 im Inneren des Ingots11 ausgebildet. - Auf diese Weise wird der Brennpunkt des Laserstrahls nacheinander weiterbewegt, um eine Vielzahl von modifizierten Schichten
23 in der Tiefe D1 in dem gesamten Bereich des Ingots11 auszubilden und ebenso die Risse25 auszubilden, die sich von jeder modifizierten Schicht23 entlang der c-Ebene21 erstrecken. Danach wird ein Wafer-Trennschritt auf so eine Weise ausgeführt, dass eine äußere Kraft auf den Ingot11 aufgebracht wird, um dadurch bei dem Trennstartpunkt, der aus den modifizierten Schichten23 und den Rissen25 besteht, ein plattenförmiges Element mit einer Dicke zu trennen, die der Dicke des von dem Ingot11 auszubildenden Wafers entspricht, um somit einen in10 gezeigten hexagonalen Einkristall-Wafer27 herzustellen. - Der Wafer-Trennschritt wird auf die folgende Weise ausgeführt. Wie in
9 gezeigt, ist eine Ultraschallschwingungserzeugungsvorrichtung62 in einem Wassertank eingerichtet und der hexagonale Einkristall-Ingot11 , in dem der Trennstartpunkt durch den vorhergehenden Schritt ausgebildet worden ist, wird an der Ultraschallschwingungserzeugungsvorrichtung62 befestigt. Danach wird der Wassertank60 mit reinem Wasser64 gefüllt, um den hexagonalen Einkristall-Ingot11 in dem reinen Wasser64 einzutauchen. Danach wird eine Spannung auf die Ultraschallschwingungserzeugungsvorrichtung62 aufgebracht, um dadurch eine Ultraschallschwingung zu erzeugen, die beispielsweise eine Frequenz von 40 kHz aufweisen. - Diese Ultraschallschwingung wird zu dem hexagonalen Einkristall-Ingot
11 übertragen, wodurch das plattenförmige Element mit einer Dicke, die der Dicke des Wafers entspricht, von dem Ingot11 bei dem Trennstartpunkt getrennt wird, der im Inneren des Ingots11 ausgebildet ist. Dementsprechend kann ein wie in10 gezeigter hexagonaler Einkristall-Wafer27 aus dem hexagonalen Einkristall-Ingot11 hergestellt werden. Obwohl das reine Wasser64 bei dieser bevorzugten Ausführungsform in dem Wassertank60 enthalten ist, ist jegliche andere Art von Behälter verwendbar. - Als Ultraschallschwingungserzeugungsvorrichtung
62 zum Erzeugen von Ultraschallschwingungen kann zum Beispiel ein AS Ultrasonic Cleaner US-2R, bereitgestellt durch AS ONE Corporation, verwendet werden. In diesem Fall kann die Ultraschallschwingungserzeugungsvorrichtung62 eine Ultraschallschwingung mit einer Frequenz von 40 kHz und einer Leistung von 80 W erzeugen. Die bei dem Wafer-Trennschritt aufzubringende Ultraschallschwingung weist vorzugsweise eine Frequenz von 30 bis 50 kHz und noch bevorzugter von 35 bis 45 kHz auf. - Der Trennstartpunktausbildungsschritt in Übereinstimmung mit dieser bevorzugten Ausführungsform wird nunmehr detaillierter unter Bezugnahme auf die
11A bis11C beschrieben. Wie in11A gezeigt, wird der Brennpunkt P eines Laserstrahls LB auf die der Dicke des herzustellenden Wafers entsprechende Tiefe im Inneren des Ingots11 eingestellt und der Laserstrahl LB wird als Nächstes auf die obere Fläche11a des Ingots11 aufgebracht. Als Ergebnis wird die modifizierte Schicht23 bei dem Brennpunkt P ausgebildet und die Risse25 werden um die modifizierte Schicht23 ausgebildet, sodass sie sich radial von dieser entlang der c-Ebene erstrecken. Das heißt, wenn der Laserstrahl LB bei einer vorbestimmten Wiederholfrequenz mit einer ersten Leistung auf den Ingot11 aufgebracht wird, wie in11B gezeigt, die modifizierte Schicht23 bei dem Brennpunkt P ausgebildet wird und die Risse25 , die sich von der modifizierten Schicht23 ausbreiten, um die modifizierte Schicht23 in der c-Ebene ausgebildet werden (erster Trennstartpunktausbildungsschritt). - Bei dem Trennstartpunktausbildungsschritt in Übereinstimmung mit dieser bevorzugten Ausführungsform wird der oben erwähnte erste Trennstartpunktausbildungsschritt von einem zweiten Trennstartpunktausbildungsschritt gefolgt, sodass der Brennpunkt P auf die modifizierte Schicht
23 eingestellt wird, die zuvor in dem ersten Trennstartpunktausbildungsschritt ausgebildet wird, und der Laserstrahl wird auf den Ingot11 mit einer zweiten Leistung, die höher ist als die erste Leistung, bei einer erhöhten Wiederholfrequenz in dem Zustand aufgebracht, in dem die Energie pro Puls des Laserstrahls die gleiche ist, wie die in dem ersten Trennstartpunktausbildungsschritt. Als Ergebnis werden die Risse25 von jeder modifizierten Schicht23 getrennt und, wie in11C gezeigt, auf den gegenüberliegenden Seiten jeder modifizierten Schicht23 miteinander verbunden. Da die Risse25 , wie oben beschrieben, von jeder modifizierten Schicht23 getrennt und miteinander verbunden werden, kann der nachfolgende Trennschritt auf sehr einfache Weise ausgeführt werden. Das heißt, das plattenförmige Element mit einer Dicke, die der Dicke des Wafers entspricht, kann auf einfache Weise von dem hexagonalen Einkristall-Ingot11 bei dem Trennstartpunkt getrennt werden, wodurch der hexagonale Einkristall-Wafer27 auf einfache Weise aus dem Ingot11 hergestellt wird. - Beispielsweise wird der erste Trennstartpunktausbildungsschritt unter den folgenden Bearbeitungsbedingungen ausgeführt.
Lichtquelle: gepulster Nd:YAG-Laser
Wellenlänge: 1064 nm
Wiederholfrequenz: 80 kHz
durchschnittliche Leistung: 3,2 W
Pulsbreite: 4 ns
Punktdurchmesser: 10 μm
numerische Blende (NA) der Fokussierlinse: 0,45
Einteilungsbetrag: 400 μm
Zuführgeschwindigkeit: 400 mm/s - Beispielsweise wird der zweite Trennstartpunktausbildungsschritt unter den folgenden Bearbeitungsbedingungen ausgeführt.
Lichtquelle: gepulster Nd:YAG-Laser
Wellenlänge: 1064 nm
Wiederholfrequenz: 400 kHz
durchschnittliche Leistung: 16 W
Pulsbreite: 4 ns
Punktdurchmesser: 10 μm
numerische Blende (NA) der Fokussierlinse: 0,45
Einteilungsbetrag: 400 μm
Zuführgeschwindigkeit: 400 mm/s - Die vorliegende Erfindung ist nicht auf die Details der oben beschriebenen bevorzugten Ausführungsform beschränkt. Der Schutzbereich der Erfindung wird durch die angehängten Ansprüche definiert und sämtliche Änderungen und Abwandlungen, die in den äquivalenten Schutzbereich der Ansprüche fallen, sind somit durch die Erfindung einbezogen.
- ZITATE ENTHALTEN IN DER BESCHREIBUNG
- Diese Liste der vom Anmelder aufgeführten Dokumente wurde automatisiert erzeugt und ist ausschließlich zur besseren Information des Lesers aufgenommen. Die Liste ist nicht Bestandteil der deutschen Patent- bzw. Gebrauchsmusteranmeldung. Das DPMA übernimmt keinerlei Haftung für etwaige Fehler oder Auslassungen.
- Zitierte Patentliteratur
-
- JP 2000-94221 [0003]
- JP 2013-49461 [0005, 0006, 0006]
Claims (3)
- Wafer-Herstellungsverfahren zum Herstellen eines hexagonalen Einkristall-Wafers aus einem hexagonalen Einkristall-Ingot, der eine erste Fläche, eine der ersten Fläche gegenüberliegende zweite Fläche, eine sich von der ersten Fläche zu der zweiten Fläche erstreckende c-Achse und eine zu der c-Achse senkrechte c-Ebene aufweist, wobei das Wafer-Herstellungsverfahren umfasst: einen Trennstartpunktausbildungsschritt mit einem Einstellen eines Brennpunkts eines Laserstrahls, der eine Transmissionswellenlänge für den Ingot aufweist, auf eine von der ersten Fläche aus vorbestimmte Tiefe im Inneren des Ingots, wobei die Tiefe einer Dicke des herzustellenden Wafers entspricht, und als Nächstes einem Aufbringen des Laserstrahls auf die erste Fläche bei einem relativen Bewegen des Brennpunkts und des Ingots, um dadurch eine modifizierte Schicht parallel zu der ersten Fläche und Risse auszubilden, die sich von der modifizierten Schicht entlang der c-Ebene erstrecken, um so einen Trennstartpunkt auszubilden; und einen Wafer-Trennschritt mit einem Trennen eines plattenförmigen Elements mit einer Dicke, die der Dicke des Wafers entspricht, von dem Ingot bei dem Trennstartpunkt nach dem Ausführen des Trennstartpunktausbildungsschritts, um so den Wafer aus dem Ingot herzustellen; wobei der Trennstartpunktausbildungsschritt einschließt: einen Ausbildungsschritt für eine modifizierte Schicht mit einem relativen Bewegen des Brennpunkts des Laserstrahls in einer ersten Richtung, die senkrecht zu einer zweiten Richtung ist, wo die c-Achse in Bezug auf eine Senkrechte zu der ersten Fläche um einen Abweichungswinkel geneigt ist und der Abweichungswinkel zwischen der ersten Fläche und der c-Ebene ausgebildet ist, wodurch die sich in der ersten Richtung erstreckende modifizierte Schicht linear ausgebildet wird, und einem Einteilungsschritt mit einem relativen Bewegen des Brennpunkts in der zweiten Richtung, um dadurch den Brennpunkt um einen vorbestimmten Betrag weiterzubewegen; wobei der Trennstartpunktausbildungsschritt einen ersten Trennstartpunktausbildungsschritt mit einem Ausbilden des Trennstartpunkts mit einer ersten Leistung und einen zweiten Trennstartpunktausbildungsschritt mit einem Einstellen des Brennpunkts auf die modifizierte Schicht, die zuvor in dem ersten Trennstartpunktausbildungsschritt ausgebildet wird, und dann einem Aufbringen des Laserstrahls auf den Ingot mit einer zweiten Leistung, die höher ist als die erste Leistung, bei einer erhöhten Wiederholfrequenz in einem Zustand einschließt, in dem die Energie pro Puls des Laserstrahls die gleiche ist wie die bei dem ersten Trennstartpunktausbildungsschritt, um dadurch die Risse von der modifizierten Schicht zu trennen.
- Wafer-Herstellungsverfahren nach Anspruch 1, bei dem der Wafer-Trennschritt die Schritte eines Eintauchens des hexagonalen Einkristall-Ingots in Wasser und dann eines Aufbringens einer Ultraschallschwingung auf den Ingot einschließt, wodurch das plattenförmige Element von dem Ingot getrennt wird, um den hexagonalen Einkristall-Wafer herzustellen.
- Wafer-Herstellungsverfahren nach Anspruch 1 oder 2, bei dem der hexagonale Einkristall-Ingot aus einem SiC-Einkristall-Ingot und einem GaN-Einkristall-Ingot ausgewählt wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015023577A JP6395633B2 (ja) | 2015-02-09 | 2015-02-09 | ウエーハの生成方法 |
| JP2015-023577 | 2015-02-09 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| DE102016201780A1 true DE102016201780A1 (de) | 2016-08-11 |
| DE102016201780B4 DE102016201780B4 (de) | 2025-06-12 |
Family
ID=56498300
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| DE102016201780.2A Active DE102016201780B4 (de) | 2015-02-09 | 2016-02-05 | Wafer-Herstellungsverfahren |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US10369659B2 (de) |
| JP (1) | JP6395633B2 (de) |
| KR (1) | KR102361278B1 (de) |
| CN (1) | CN105855732B (de) |
| DE (1) | DE102016201780B4 (de) |
| MY (1) | MY177493A (de) |
| SG (1) | SG10201600555UA (de) |
| TW (1) | TWI668752B (de) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2018192689A1 (de) | 2017-04-20 | 2018-10-25 | Siltectra Gmbh | Verfahren zur waferherstellung mit definiert ausgerichteten modifikationslinien |
| DE102017003830A1 (de) | 2017-04-20 | 2018-10-25 | Siltectra Gmbh | Verfahren zur Waferherstellung mit definiert ausgerichteten Modifikationslinien |
| DE102017007585A1 (de) | 2017-08-11 | 2019-02-14 | Siltectra Gmbh | Vorrichtung und Verfahren zum Beaufschlagen von Spannungserzeugungsschichten mit Druck zum verbesserten Führen eines Abtrennrisses |
| WO2019030247A1 (de) | 2017-08-11 | 2019-02-14 | Siltectra Gmbh | Fertigungsanlage zum abtrennen von wafern von spendersubstraten |
| US11309191B2 (en) | 2018-08-07 | 2022-04-19 | Siltectra Gmbh | Method for modifying substrates based on crystal lattice dislocation density |
| US12539565B2 (en) | 2018-02-20 | 2026-02-03 | Siltectra Gmbh | Method for producing short subcritical cracks in solid bodies |
Families Citing this family (41)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6358940B2 (ja) * | 2014-12-04 | 2018-07-18 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6399914B2 (ja) * | 2014-12-04 | 2018-10-03 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6399913B2 (ja) * | 2014-12-04 | 2018-10-03 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6358941B2 (ja) | 2014-12-04 | 2018-07-18 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6391471B2 (ja) | 2015-01-06 | 2018-09-19 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6395632B2 (ja) | 2015-02-09 | 2018-09-26 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6429715B2 (ja) | 2015-04-06 | 2018-11-28 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6494382B2 (ja) | 2015-04-06 | 2019-04-03 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6425606B2 (ja) | 2015-04-06 | 2018-11-21 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6456228B2 (ja) * | 2015-04-15 | 2019-01-23 | 株式会社ディスコ | 薄板の分離方法 |
| JP6472333B2 (ja) | 2015-06-02 | 2019-02-20 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6478821B2 (ja) * | 2015-06-05 | 2019-03-06 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6482423B2 (ja) | 2015-07-16 | 2019-03-13 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6472347B2 (ja) | 2015-07-21 | 2019-02-20 | 株式会社ディスコ | ウエーハの薄化方法 |
| JP6482425B2 (ja) | 2015-07-21 | 2019-03-13 | 株式会社ディスコ | ウエーハの薄化方法 |
| JP6690983B2 (ja) | 2016-04-11 | 2020-04-28 | 株式会社ディスコ | ウエーハ生成方法及び実第2のオリエンテーションフラット検出方法 |
| JP6773506B2 (ja) * | 2016-09-29 | 2020-10-21 | 株式会社ディスコ | ウエーハ生成方法 |
| JP6887722B2 (ja) * | 2016-10-25 | 2021-06-16 | 株式会社ディスコ | ウェーハの加工方法及び切削装置 |
| JP6858587B2 (ja) * | 2017-02-16 | 2021-04-14 | 株式会社ディスコ | ウエーハ生成方法 |
| JP6858586B2 (ja) * | 2017-02-16 | 2021-04-14 | 株式会社ディスコ | ウエーハ生成方法 |
| JP6795811B2 (ja) * | 2017-02-16 | 2020-12-02 | 国立大学法人埼玉大学 | 剥離基板製造方法 |
| JP6620825B2 (ja) | 2017-02-27 | 2019-12-18 | 日亜化学工業株式会社 | 半導体素子の製造方法 |
| DE112018003116T5 (de) | 2017-06-19 | 2020-03-05 | Rohm Co., Ltd. | Halbleiterbauelementherstellungsverfahren und struktur mit befestigtem wafer |
| JP2019033134A (ja) * | 2017-08-04 | 2019-02-28 | 株式会社ディスコ | ウエーハ生成方法 |
| JP2019043808A (ja) * | 2017-09-01 | 2019-03-22 | 国立大学法人名古屋大学 | 基板製造方法 |
| JP7027215B2 (ja) * | 2018-03-27 | 2022-03-01 | 株式会社ディスコ | ウエーハの生成方法およびウエーハの生成装置 |
| US10388526B1 (en) | 2018-04-20 | 2019-08-20 | Semiconductor Components Industries, Llc | Semiconductor wafer thinning systems and related methods |
| US11121035B2 (en) | 2018-05-22 | 2021-09-14 | Semiconductor Components Industries, Llc | Semiconductor substrate processing methods |
| US10896815B2 (en) | 2018-05-22 | 2021-01-19 | Semiconductor Components Industries, Llc | Semiconductor substrate singulation systems and related methods |
| US20190363018A1 (en) | 2018-05-24 | 2019-11-28 | Semiconductor Components Industries, Llc | Die cleaning systems and related methods |
| US11830771B2 (en) | 2018-05-31 | 2023-11-28 | Semiconductor Components Industries, Llc | Semiconductor substrate production systems and related methods |
| US10468304B1 (en) | 2018-05-31 | 2019-11-05 | Semiconductor Components Industries, Llc | Semiconductor substrate production systems and related methods |
| JP7128067B2 (ja) * | 2018-09-14 | 2022-08-30 | 株式会社ディスコ | ウエーハの生成方法およびレーザー加工装置 |
| JP7166893B2 (ja) * | 2018-11-21 | 2022-11-08 | 株式会社ディスコ | ウエーハの生成方法 |
| US11024501B2 (en) | 2018-12-29 | 2021-06-01 | Cree, Inc. | Carrier-assisted method for parting crystalline material along laser damage region |
| US10576585B1 (en) | 2018-12-29 | 2020-03-03 | Cree, Inc. | Laser-assisted method for parting crystalline material |
| US10562130B1 (en) | 2018-12-29 | 2020-02-18 | Cree, Inc. | Laser-assisted method for parting crystalline material |
| JP7189026B2 (ja) * | 2019-01-07 | 2022-12-13 | 株式会社ディスコ | 被加工物の加工方法 |
| US10611052B1 (en) | 2019-05-17 | 2020-04-07 | Cree, Inc. | Silicon carbide wafers with relaxed positive bow and related methods |
| CN111986986B (zh) * | 2020-08-24 | 2024-05-03 | 松山湖材料实验室 | 一种晶圆的剥离方法及剥离装置 |
| JP7741000B2 (ja) * | 2022-01-25 | 2025-09-17 | 株式会社ディスコ | 単結晶シリコン基板の製造方法 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2000094221A (ja) | 1998-09-24 | 2000-04-04 | Toyo Advanced Technologies Co Ltd | 放電式ワイヤソー |
| JP2013049461A (ja) | 2011-08-31 | 2013-03-14 | Fuji Seal International Inc | パウチ容器 |
Family Cites Families (90)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2655173B2 (ja) * | 1988-07-14 | 1997-09-17 | エムテック株式会社 | 半導体ウェーハの分離方法及び装置 |
| JPH056277Y2 (de) * | 1988-08-23 | 1993-02-18 | ||
| US5223692A (en) | 1991-09-23 | 1993-06-29 | General Electric Company | Method and apparatus for laser trepanning |
| FR2716303B1 (fr) | 1994-02-11 | 1996-04-05 | Franck Delorme | Laser à réflecteurs de Bragg distribués, accordable en longueur d'onde, à réseaux de diffraction virtuels activés sélectivement. |
| US5561544A (en) | 1995-03-06 | 1996-10-01 | Macken; John A. | Laser scanning system with reflecting optics |
| TW350095B (en) | 1995-11-21 | 1999-01-11 | Daido Hoxan Inc | Cutting method and apparatus for semiconductor materials |
| JPH106047A (ja) * | 1996-06-20 | 1998-01-13 | Toshiba Corp | レーザ溶融照射装置 |
| US5994207A (en) | 1997-05-12 | 1999-11-30 | Silicon Genesis Corporation | Controlled cleavage process using pressurized fluid |
| JP3455102B2 (ja) * | 1998-02-06 | 2003-10-14 | 三菱電機株式会社 | 半導体ウエハチップ分離方法 |
| JP4659300B2 (ja) | 2000-09-13 | 2011-03-30 | 浜松ホトニクス株式会社 | レーザ加工方法及び半導体チップの製造方法 |
| US6676878B2 (en) * | 2001-01-31 | 2004-01-13 | Electro Scientific Industries, Inc. | Laser segmented cutting |
| US6720522B2 (en) * | 2000-10-26 | 2004-04-13 | Kabushiki Kaisha Toshiba | Apparatus and method for laser beam machining, and method for manufacturing semiconductor devices using laser beam machining |
| JP4731050B2 (ja) | 2001-06-15 | 2011-07-20 | 株式会社ディスコ | 半導体ウエーハの加工方法 |
| TWI261358B (en) | 2002-01-28 | 2006-09-01 | Semiconductor Energy Lab | Semiconductor device and method of manufacturing the same |
| CN1328002C (zh) * | 2002-03-12 | 2007-07-25 | 浜松光子学株式会社 | 加工对象物切割方法 |
| CN101335235B (zh) | 2002-03-12 | 2010-10-13 | 浜松光子学株式会社 | 基板的分割方法 |
| US6992765B2 (en) | 2002-10-11 | 2006-01-31 | Intralase Corp. | Method and system for determining the alignment of a surface of a material in relation to a laser beam |
| TWI520269B (zh) | 2002-12-03 | 2016-02-01 | 濱松赫德尼古斯股份有限公司 | Cutting method of semiconductor substrate |
| US7427555B2 (en) | 2002-12-16 | 2008-09-23 | The Regents Of The University Of California | Growth of planar, non-polar gallium nitride by hydride vapor phase epitaxy |
| US20040144301A1 (en) | 2003-01-24 | 2004-07-29 | Neudeck Philip G. | Method for growth of bulk crystals by vapor phase epitaxy |
| JP2005135964A (ja) * | 2003-10-28 | 2005-05-26 | Disco Abrasive Syst Ltd | ウエーハの分割方法 |
| JP2005268752A (ja) | 2004-02-19 | 2005-09-29 | Canon Inc | レーザ割断方法、被割断部材および半導体素子チップ |
| US20050217560A1 (en) * | 2004-03-31 | 2005-10-06 | Tolchinsky Peter G | Semiconductor wafers with non-standard crystal orientations and methods of manufacturing the same |
| KR100854986B1 (ko) | 2004-06-11 | 2008-08-28 | 쇼와 덴코 가부시키가이샤 | 화합물 반도체 소자 웨이퍼의 제조방법 |
| JP2006108532A (ja) | 2004-10-08 | 2006-04-20 | Disco Abrasive Syst Ltd | ウエーハの研削方法 |
| JP2006187783A (ja) | 2005-01-05 | 2006-07-20 | Disco Abrasive Syst Ltd | レーザー加工装置 |
| JP4838531B2 (ja) * | 2005-04-27 | 2011-12-14 | サイバーレーザー株式会社 | 板状体切断方法並びにレーザ加工装置 |
| JP2006315017A (ja) | 2005-05-11 | 2006-11-24 | Canon Inc | レーザ切断方法および被切断部材 |
| JP4809632B2 (ja) | 2005-06-01 | 2011-11-09 | ルネサスエレクトロニクス株式会社 | 半導体装置の製造方法 |
| JP2007019379A (ja) | 2005-07-11 | 2007-01-25 | Disco Abrasive Syst Ltd | ウェーハの加工方法 |
| JP4749799B2 (ja) | 2005-08-12 | 2011-08-17 | 浜松ホトニクス株式会社 | レーザ加工方法 |
| US9138913B2 (en) | 2005-09-08 | 2015-09-22 | Imra America, Inc. | Transparent material processing with an ultrashort pulse laser |
| JP4183093B2 (ja) | 2005-09-12 | 2008-11-19 | コバレントマテリアル株式会社 | シリコンウエハの製造方法 |
| WO2007055010A1 (ja) | 2005-11-10 | 2007-05-18 | Renesas Technology Corp. | 半導体装置の製造方法および半導体装置 |
| US20070111480A1 (en) | 2005-11-16 | 2007-05-17 | Denso Corporation | Wafer product and processing method therefor |
| US8835802B2 (en) | 2006-01-24 | 2014-09-16 | Stephen C. Baer | Cleaving wafers from silicon crystals |
| JP2007253205A (ja) * | 2006-03-24 | 2007-10-04 | Seiko Epson Corp | レーザ加工方法、基板の製造方法、及び電気光学装置の製造方法 |
| JP2007329391A (ja) | 2006-06-09 | 2007-12-20 | Disco Abrasive Syst Ltd | 半導体ウェーハの結晶方位指示マーク検出機構 |
| US8980445B2 (en) | 2006-07-06 | 2015-03-17 | Cree, Inc. | One hundred millimeter SiC crystal grown on off-axis seed |
| EP2009687B1 (de) | 2007-06-29 | 2016-08-17 | Semiconductor Energy Laboratory Co., Ltd. | Verfahren zur Herstellung eines SOI-Substrats und Verfahren zur Herstellung einer Halbleitervorrichtung |
| JP5011072B2 (ja) | 2007-11-21 | 2012-08-29 | 株式会社ディスコ | レーザー加工装置 |
| JP2009266892A (ja) * | 2008-04-22 | 2009-11-12 | Sumitomo Electric Ind Ltd | 化合物半導体結晶基材の製造方法 |
| JP2008201143A (ja) * | 2008-06-02 | 2008-09-04 | Denso Corp | 工作物の切断方法 |
| US8338218B2 (en) | 2008-06-26 | 2012-12-25 | Semiconductor Energy Laboratory Co., Ltd. | Photoelectric conversion device module and manufacturing method of the photoelectric conversion device module |
| JP5692969B2 (ja) | 2008-09-01 | 2015-04-01 | 浜松ホトニクス株式会社 | 収差補正方法、この収差補正方法を用いたレーザ加工方法、この収差補正方法を用いたレーザ照射方法、収差補正装置、及び、収差補正プログラム |
| JP5601778B2 (ja) * | 2009-02-19 | 2014-10-08 | 信越ポリマー株式会社 | 半導体ウェーハの製造方法 |
| US8728916B2 (en) | 2009-02-25 | 2014-05-20 | Nichia Corporation | Method for manufacturing semiconductor element |
| JP5446325B2 (ja) * | 2009-03-03 | 2014-03-19 | 豊田合成株式会社 | レーザ加工方法および化合物半導体発光素子の製造方法 |
| US8940572B2 (en) | 2009-04-21 | 2015-01-27 | Tetrasun, Inc. | Method for forming structures in a solar cell |
| JP5537081B2 (ja) | 2009-07-28 | 2014-07-02 | 浜松ホトニクス株式会社 | 加工対象物切断方法 |
| JP5379604B2 (ja) | 2009-08-21 | 2013-12-25 | 浜松ホトニクス株式会社 | レーザ加工方法及びチップ |
| JP5558128B2 (ja) | 2010-02-05 | 2014-07-23 | 株式会社ディスコ | 光デバイスウエーハの加工方法 |
| JP2011165766A (ja) | 2010-02-05 | 2011-08-25 | Disco Abrasive Syst Ltd | 光デバイスウエーハの加工方法 |
| JP5370262B2 (ja) | 2010-05-18 | 2013-12-18 | 豊田合成株式会社 | 半導体発光チップおよび基板の加工方法 |
| US8722516B2 (en) | 2010-09-28 | 2014-05-13 | Hamamatsu Photonics K.K. | Laser processing method and method for manufacturing light-emitting device |
| RU2459691C2 (ru) | 2010-11-29 | 2012-08-27 | Юрий Георгиевич Шретер | Способ отделения поверхностного слоя полупроводникового кристалла (варианты) |
| JP5480169B2 (ja) * | 2011-01-13 | 2014-04-23 | 浜松ホトニクス株式会社 | レーザ加工方法 |
| WO2012108055A1 (ja) * | 2011-02-10 | 2012-08-16 | 信越ポリマー株式会社 | 単結晶基板製造方法および内部改質層形成単結晶部材 |
| JP5860221B2 (ja) * | 2011-03-17 | 2016-02-16 | 株式会社ディスコ | 非線形結晶基板のレーザー加工方法 |
| JP5904720B2 (ja) | 2011-05-12 | 2016-04-20 | 株式会社ディスコ | ウエーハの分割方法 |
| JP5912287B2 (ja) | 2011-05-19 | 2016-04-27 | 株式会社ディスコ | レーザー加工方法およびレーザー加工装置 |
| JP5912293B2 (ja) | 2011-05-24 | 2016-04-27 | 株式会社ディスコ | レーザー加工装置 |
| JP5917862B2 (ja) * | 2011-08-30 | 2016-05-18 | 浜松ホトニクス株式会社 | 加工対象物切断方法 |
| JP5878330B2 (ja) | 2011-10-18 | 2016-03-08 | 株式会社ディスコ | レーザー光線の出力設定方法およびレーザー加工装置 |
| US8747982B2 (en) | 2011-12-28 | 2014-06-10 | Sicrystal Aktiengesellschaft | Production method for an SiC volume monocrystal with a homogeneous lattice plane course and a monocrystalline SiC substrate with a homogeneous lattice plane course |
| EP2817819A4 (de) | 2012-02-26 | 2015-09-02 | Solexel Inc | Systeme und verfahren zur laserteilung und vorrichtungsschichtübertragung |
| JP2014041924A (ja) | 2012-08-22 | 2014-03-06 | Hamamatsu Photonics Kk | 加工対象物切断方法 |
| JP2014041925A (ja) * | 2012-08-22 | 2014-03-06 | Hamamatsu Photonics Kk | 加工対象物切断方法 |
| JP5625183B2 (ja) * | 2012-11-19 | 2014-11-19 | 株式会社レーザーシステム | レーザ加工装置 |
| JP6090998B2 (ja) | 2013-01-31 | 2017-03-08 | 一般財団法人電力中央研究所 | 六方晶単結晶の製造方法、六方晶単結晶ウエハの製造方法 |
| US9768343B2 (en) | 2013-04-29 | 2017-09-19 | OB Realty, LLC. | Damage free laser patterning of transparent layers for forming doped regions on a solar cell substrate |
| JP6341639B2 (ja) | 2013-08-01 | 2018-06-13 | 株式会社ディスコ | 加工装置 |
| US20150121960A1 (en) * | 2013-11-04 | 2015-05-07 | Rofin-Sinar Technologies Inc. | Method and apparatus for machining diamonds and gemstones using filamentation by burst ultrafast laser pulses |
| US9850160B2 (en) | 2013-12-17 | 2017-12-26 | Corning Incorporated | Laser cutting of display glass compositions |
| JP2016015463A (ja) * | 2014-06-10 | 2016-01-28 | エルシード株式会社 | SiC材料の加工方法及びSiC材料 |
| US9757815B2 (en) | 2014-07-21 | 2017-09-12 | Rofin-Sinar Technologies Inc. | Method and apparatus for performing laser curved filamentation within transparent materials |
| JP6390898B2 (ja) | 2014-08-22 | 2018-09-19 | アイシン精機株式会社 | 基板の製造方法、加工対象物の切断方法、及び、レーザ加工装置 |
| LT3206829T (lt) | 2014-10-13 | 2019-03-12 | Evana Technologies, Uab | Lazerinio apdorojimo būdas perskelti arba perpjauti ruošinį, formuojant "adatos" formos pažeidimus |
| US10307867B2 (en) * | 2014-11-05 | 2019-06-04 | Asm Technology Singapore Pte Ltd | Laser fiber array for singulating semiconductor wafers |
| JP6358941B2 (ja) | 2014-12-04 | 2018-07-18 | 株式会社ディスコ | ウエーハの生成方法 |
| JP5917677B1 (ja) * | 2014-12-26 | 2016-05-18 | エルシード株式会社 | SiC材料の加工方法 |
| JP6395613B2 (ja) | 2015-01-06 | 2018-09-26 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6395634B2 (ja) | 2015-02-09 | 2018-09-26 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6425606B2 (ja) | 2015-04-06 | 2018-11-21 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6482389B2 (ja) | 2015-06-02 | 2019-03-13 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6472333B2 (ja) | 2015-06-02 | 2019-02-20 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6482423B2 (ja) | 2015-07-16 | 2019-03-13 | 株式会社ディスコ | ウエーハの生成方法 |
| JP6486240B2 (ja) | 2015-08-18 | 2019-03-20 | 株式会社ディスコ | ウエーハの加工方法 |
| JP6486239B2 (ja) | 2015-08-18 | 2019-03-20 | 株式会社ディスコ | ウエーハの加工方法 |
| JP6602207B2 (ja) | 2016-01-07 | 2019-11-06 | 株式会社ディスコ | SiCウエーハの生成方法 |
-
2015
- 2015-02-09 JP JP2015023577A patent/JP6395633B2/ja active Active
- 2015-12-29 TW TW104144211A patent/TWI668752B/zh active
-
2016
- 2016-01-25 SG SG10201600555UA patent/SG10201600555UA/en unknown
- 2016-01-27 MY MYPI2016700289A patent/MY177493A/en unknown
- 2016-02-04 KR KR1020160013936A patent/KR102361278B1/ko active Active
- 2016-02-04 CN CN201610080065.0A patent/CN105855732B/zh active Active
- 2016-02-04 US US15/015,532 patent/US10369659B2/en active Active
- 2016-02-05 DE DE102016201780.2A patent/DE102016201780B4/de active Active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2000094221A (ja) | 1998-09-24 | 2000-04-04 | Toyo Advanced Technologies Co Ltd | 放電式ワイヤソー |
| JP2013049461A (ja) | 2011-08-31 | 2013-03-14 | Fuji Seal International Inc | パウチ容器 |
Cited By (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11869810B2 (en) | 2017-04-20 | 2024-01-09 | Siltectra Gmbh | Method for reducing the thickness of solid-state layers provided with components |
| DE102017003830A1 (de) | 2017-04-20 | 2018-10-25 | Siltectra Gmbh | Verfahren zur Waferherstellung mit definiert ausgerichteten Modifikationslinien |
| WO2018192691A1 (de) * | 2017-04-20 | 2018-10-25 | Siltectra Gmbh | Verfahren zum dünnen von mit bauteilen versehenen festkörperschichten |
| WO2018192689A1 (de) | 2017-04-20 | 2018-10-25 | Siltectra Gmbh | Verfahren zur waferherstellung mit definiert ausgerichteten modifikationslinien |
| US12159805B2 (en) | 2017-04-20 | 2024-12-03 | Siltectra Gmbh | Method for producing wafers with modification lines of defined orientation |
| DE102017007585A1 (de) | 2017-08-11 | 2019-02-14 | Siltectra Gmbh | Vorrichtung und Verfahren zum Beaufschlagen von Spannungserzeugungsschichten mit Druck zum verbesserten Führen eines Abtrennrisses |
| WO2019030400A1 (de) | 2017-08-11 | 2019-02-14 | Siltectra Gmbh | Vorrichtung und verfahren zum beaufschlagen von spannungserzeugungsschichten mit druck zum verbesserten führen eines abtrennrisses |
| US11787083B2 (en) | 2017-08-11 | 2023-10-17 | Siltectra Gmbh | Production facility for separating wafers from donor substrates |
| DE102017007586A1 (de) | 2017-08-11 | 2019-02-14 | Siltectra Gmbh | Fertigungsanlage zum Abtrennen von Wafern von Spendersubstraten |
| US12030216B2 (en) | 2017-08-11 | 2024-07-09 | Siltectra Gmbh | Method for separating wafers from donor substrates |
| US12151314B2 (en) | 2017-08-11 | 2024-11-26 | Siltectra Gmbh | Device and method for applying pressure to stress-producing layers for improved guidance of a separation crack |
| WO2019030247A1 (de) | 2017-08-11 | 2019-02-14 | Siltectra Gmbh | Fertigungsanlage zum abtrennen von wafern von spendersubstraten |
| US12539565B2 (en) | 2018-02-20 | 2026-02-03 | Siltectra Gmbh | Method for producing short subcritical cracks in solid bodies |
| US11309191B2 (en) | 2018-08-07 | 2022-04-19 | Siltectra Gmbh | Method for modifying substrates based on crystal lattice dislocation density |
| DE102019121359B4 (de) | 2018-08-07 | 2026-07-02 | Siltectra Gmbh | Verfahren zum Modifizieren von Substraten in Abhängigkeit der Kristallgitterversetzungsdichte |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102016201780B4 (de) | 2025-06-12 |
| JP6395633B2 (ja) | 2018-09-26 |
| US10369659B2 (en) | 2019-08-06 |
| JP2016146447A (ja) | 2016-08-12 |
| TW201639016A (zh) | 2016-11-01 |
| US20160228984A1 (en) | 2016-08-11 |
| MY177493A (en) | 2020-09-16 |
| KR20160098054A (ko) | 2016-08-18 |
| KR102361278B1 (ko) | 2022-02-10 |
| CN105855732B (zh) | 2020-01-31 |
| CN105855732A (zh) | 2016-08-17 |
| SG10201600555UA (en) | 2016-09-29 |
| TWI668752B (zh) | 2019-08-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102016200026B4 (de) | Wafer-Herstellungsverfahern | |
| DE102016201780B4 (de) | Wafer-Herstellungsverfahren | |
| DE102016201779B4 (de) | Wafer-Herstellungsverfahren | |
| DE102016200027B4 (de) | Wafer-Herstellungsverfahren | |
| DE102016201781A1 (de) | Wafer-Herstellungsverfahren | |
| DE102015224321B4 (de) | Wafer-Herstellungsverfahren | |
| DE102015224318A1 (de) | Wafer-herstellungsverfahren | |
| DE102015224319B4 (de) | Wafer-herstellungsverfahren | |
| DE102016205588A1 (de) | Wafer-Herstellungsverfahren | |
| DE102017200030B4 (de) | SiC-Wafer Herstellungsverfahren | |
| DE102016208958A1 (de) | Wafer-Herstellungsverfahren | |
| DE102016212318A1 (de) | Wafer-Herstellungsverfahren | |
| DE102015224320B4 (de) | Wafer-herstellungsverfahren | |
| DE102017205694B4 (de) | Waferherstellungsverfahren | |
| DE102016205599A1 (de) | Wafer-Herstellungsverfahren | |
| DE102016209555A1 (de) | Wafer-herstellungsverfahren | |
| DE102016205589A1 (de) | Wafer-Herstellungsverfahren | |
| DE102017220758B4 (de) | Sic-wafer herstellungsverfahren | |
| DE102016213248B4 (de) | Verfahren zum dünnen Ausgestalten eines Wafers | |
| DE102016209554B4 (de) | Wafer-herstellungsverfahren | |
| DE102016222200B4 (de) | Sic-substrattrennverfahren | |
| DE102016205918A1 (de) | Wafer-Herstellungsverfahren | |
| DE102017213670A1 (de) | SiC-Waferherstellungsverfahren | |
| DE102017222047A1 (de) | Sic-waferherstellungsverfahren | |
| DE102018202984A1 (de) | Halbleiteringot-untersuchungsverfahren und -vorrichtung und laserbearbeitungsvorrichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| R012 | Request for examination validly filed | ||
| R079 | Amendment of ipc main class |
Free format text: PREVIOUS MAIN CLASS: H01L0021301000 Ipc: H01L0021304000 |
|
| R016 | Response to examination communication | ||
| R018 | Grant decision by examination section/examining division | ||
| R079 | Amendment of ipc main class |
Free format text: PREVIOUS MAIN CLASS: H01L0021304000 Ipc: H10P0054300000 |
|
| R020 | Patent grant now final |