DE10301837A1 - Verfahren zur Herstellung von Pflastern - Google Patents
Verfahren zur Herstellung von Pflastern Download PDFInfo
- Publication number
- DE10301837A1 DE10301837A1 DE10301837A DE10301837A DE10301837A1 DE 10301837 A1 DE10301837 A1 DE 10301837A1 DE 10301837 A DE10301837 A DE 10301837A DE 10301837 A DE10301837 A DE 10301837A DE 10301837 A1 DE10301837 A1 DE 10301837A1
- Authority
- DE
- Germany
- Prior art keywords
- wound dressing
- roller
- wound
- adhesive
- barrier film
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000034 method Methods 0.000 title claims abstract description 58
- 230000008569 process Effects 0.000 title claims abstract description 35
- 238000004519 manufacturing process Methods 0.000 title claims description 28
- 239000000463 material Substances 0.000 claims abstract description 52
- 239000000853 adhesive Substances 0.000 claims abstract description 46
- 230000004888 barrier function Effects 0.000 claims abstract description 26
- 239000012876 carrier material Substances 0.000 claims abstract description 16
- 239000012790 adhesive layer Substances 0.000 claims abstract description 12
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Chemical compound O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims abstract description 11
- 239000004814 polyurethane Substances 0.000 claims description 48
- 229920002635 polyurethane Polymers 0.000 claims description 47
- 238000004080 punching Methods 0.000 claims description 18
- 239000011888 foil Substances 0.000 claims description 14
- 239000013013 elastic material Substances 0.000 claims description 4
- 239000011505 plaster Substances 0.000 abstract description 11
- 208000027418 Wounds and injury Diseases 0.000 description 99
- 206010052428 Wound Diseases 0.000 description 98
- 230000001070 adhesive effect Effects 0.000 description 26
- 239000000499 gel Substances 0.000 description 17
- 229920005862 polyol Polymers 0.000 description 17
- 150000003077 polyols Chemical class 0.000 description 17
- 239000004721 Polyphenylene oxide Substances 0.000 description 12
- 239000010410 layer Substances 0.000 description 12
- 229920000570 polyether Polymers 0.000 description 12
- 239000012948 isocyanate Substances 0.000 description 11
- 239000011159 matrix material Substances 0.000 description 11
- 150000002513 isocyanates Chemical class 0.000 description 10
- 239000002699 waste material Substances 0.000 description 10
- RRAMGCGOFNQTLD-UHFFFAOYSA-N hexamethylene diisocyanate Chemical compound O=C=NCCCCCCN=C=O RRAMGCGOFNQTLD-UHFFFAOYSA-N 0.000 description 8
- 239000000203 mixture Substances 0.000 description 7
- IAYPIBMASNFSPL-UHFFFAOYSA-N Ethylene oxide Chemical compound C1CO1 IAYPIBMASNFSPL-UHFFFAOYSA-N 0.000 description 6
- 230000008901 benefit Effects 0.000 description 6
- -1 especially elastic Substances 0.000 description 6
- 239000000017 hydrogel Substances 0.000 description 6
- 239000003054 catalyst Substances 0.000 description 5
- 150000001875 compounds Chemical class 0.000 description 5
- 238000005520 cutting process Methods 0.000 description 5
- 125000002887 hydroxy group Chemical group [H]O* 0.000 description 5
- 239000005056 polyisocyanate Substances 0.000 description 5
- 229920001228 polyisocyanate Polymers 0.000 description 5
- 239000005057 Hexamethylene diisocyanate Substances 0.000 description 4
- GWEVSGVZZGPLCZ-UHFFFAOYSA-N Titan oxide Chemical compound O=[Ti]=O GWEVSGVZZGPLCZ-UHFFFAOYSA-N 0.000 description 4
- 239000000654 additive Substances 0.000 description 4
- 239000003963 antioxidant agent Substances 0.000 description 4
- 235000006708 antioxidants Nutrition 0.000 description 4
- 150000001735 carboxylic acids Chemical class 0.000 description 4
- 239000000835 fiber Substances 0.000 description 4
- 230000035699 permeability Effects 0.000 description 4
- 239000000049 pigment Substances 0.000 description 4
- 229920000642 polymer Polymers 0.000 description 4
- 239000007779 soft material Substances 0.000 description 4
- UPMLOUAZCHDJJD-UHFFFAOYSA-N 4,4'-Diphenylmethane Diisocyanate Chemical compound C1=CC(N=C=O)=CC=C1CC1=CC=C(N=C=O)C=C1 UPMLOUAZCHDJJD-UHFFFAOYSA-N 0.000 description 3
- LYCAIKOWRPUZTN-UHFFFAOYSA-N Ethylene glycol Chemical compound OCCO LYCAIKOWRPUZTN-UHFFFAOYSA-N 0.000 description 3
- 206010020751 Hypersensitivity Diseases 0.000 description 3
- DNIAPMSPPWPWGF-UHFFFAOYSA-N Propylene glycol Chemical compound CC(O)CO DNIAPMSPPWPWGF-UHFFFAOYSA-N 0.000 description 3
- GOOHAUXETOMSMM-UHFFFAOYSA-N Propylene oxide Chemical compound CC1CO1 GOOHAUXETOMSMM-UHFFFAOYSA-N 0.000 description 3
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 3
- WYURNTSHIVDZCO-UHFFFAOYSA-N Tetrahydrofuran Chemical compound C1CCOC1 WYURNTSHIVDZCO-UHFFFAOYSA-N 0.000 description 3
- 239000002253 acid Substances 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 3
- GVJHHUAWPYXKBD-UHFFFAOYSA-N d-alpha-tocopherol Natural products OC1=C(C)C(C)=C2OC(CCCC(C)CCCC(C)CCCC(C)C)(C)CCC2=C1C GVJHHUAWPYXKBD-UHFFFAOYSA-N 0.000 description 3
- MTHSVFCYNBDYFN-UHFFFAOYSA-N diethylene glycol Chemical compound OCCOCCO MTHSVFCYNBDYFN-UHFFFAOYSA-N 0.000 description 3
- 239000000945 filler Substances 0.000 description 3
- 239000007788 liquid Substances 0.000 description 3
- 239000002861 polymer material Substances 0.000 description 3
- 150000003839 salts Chemical class 0.000 description 3
- 239000007858 starting material Substances 0.000 description 3
- 239000000126 substance Substances 0.000 description 3
- 230000029663 wound healing Effects 0.000 description 3
- GVJHHUAWPYXKBD-IEOSBIPESA-N α-tocopherol Chemical compound OC1=C(C)C(C)=C2O[C@@](CCC[C@H](C)CCC[C@H](C)CCCC(C)C)(C)CCC2=C1C GVJHHUAWPYXKBD-IEOSBIPESA-N 0.000 description 3
- IKNDGHRNXGEHTO-UHFFFAOYSA-N 2,2-dimethyloctanoic acid Chemical compound CCCCCCC(C)(C)C(O)=O IKNDGHRNXGEHTO-UHFFFAOYSA-N 0.000 description 2
- NIXOWILDQLNWCW-UHFFFAOYSA-M Acrylate Chemical compound [O-]C(=O)C=C NIXOWILDQLNWCW-UHFFFAOYSA-M 0.000 description 2
- NLZUEZXRPGMBCV-UHFFFAOYSA-N Butylhydroxytoluene Chemical compound CC1=CC(C(C)(C)C)=C(O)C(C(C)(C)C)=C1 NLZUEZXRPGMBCV-UHFFFAOYSA-N 0.000 description 2
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 2
- 229920001634 Copolyester Polymers 0.000 description 2
- RTZKZFJDLAIYFH-UHFFFAOYSA-N Diethyl ether Chemical compound CCOCC RTZKZFJDLAIYFH-UHFFFAOYSA-N 0.000 description 2
- PEDCQBHIVMGVHV-UHFFFAOYSA-N Glycerine Chemical compound OCC(O)CO PEDCQBHIVMGVHV-UHFFFAOYSA-N 0.000 description 2
- 244000043261 Hevea brasiliensis Species 0.000 description 2
- UQSXHKLRYXJYBZ-UHFFFAOYSA-N Iron oxide Chemical compound [Fe]=O UQSXHKLRYXJYBZ-UHFFFAOYSA-N 0.000 description 2
- XLOMVQKBTHCTTD-UHFFFAOYSA-N Zinc monoxide Chemical compound [Zn]=O XLOMVQKBTHCTTD-UHFFFAOYSA-N 0.000 description 2
- 230000001133 acceleration Effects 0.000 description 2
- 239000013543 active substance Substances 0.000 description 2
- 125000001931 aliphatic group Chemical group 0.000 description 2
- 208000026935 allergic disease Diseases 0.000 description 2
- 230000007815 allergy Effects 0.000 description 2
- 125000003118 aryl group Chemical group 0.000 description 2
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 2
- 244000052616 bacterial pathogen Species 0.000 description 2
- 235000010354 butylated hydroxytoluene Nutrition 0.000 description 2
- 125000004432 carbon atom Chemical group C* 0.000 description 2
- 238000006243 chemical reaction Methods 0.000 description 2
- 239000011248 coating agent Substances 0.000 description 2
- 238000000576 coating method Methods 0.000 description 2
- 238000004040 coloring Methods 0.000 description 2
- 239000002131 composite material Substances 0.000 description 2
- 230000006378 damage Effects 0.000 description 2
- 150000002009 diols Chemical class 0.000 description 2
- 239000002270 dispersing agent Substances 0.000 description 2
- 239000000975 dye Substances 0.000 description 2
- 150000002148 esters Chemical class 0.000 description 2
- 239000012943 hotmelt Substances 0.000 description 2
- 239000000416 hydrocolloid Substances 0.000 description 2
- 125000004435 hydrogen atom Chemical group [H]* 0.000 description 2
- XEEYBQQBJWHFJM-UHFFFAOYSA-N iron Substances [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- 238000002803 maceration Methods 0.000 description 2
- 229910052751 metal Inorganic materials 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 229920003052 natural elastomer Polymers 0.000 description 2
- 229920001194 natural rubber Polymers 0.000 description 2
- SSDSCDGVMJFTEQ-UHFFFAOYSA-N octadecyl 3-(3,5-ditert-butyl-4-hydroxyphenyl)propanoate Chemical compound CCCCCCCCCCCCCCCCCCOC(=O)CCC1=CC(C(C)(C)C)=C(O)C(C(C)(C)C)=C1 SSDSCDGVMJFTEQ-UHFFFAOYSA-N 0.000 description 2
- 150000002924 oxiranes Chemical class 0.000 description 2
- 239000001301 oxygen Substances 0.000 description 2
- 229910052760 oxygen Inorganic materials 0.000 description 2
- 230000002093 peripheral effect Effects 0.000 description 2
- 229920000058 polyacrylate Polymers 0.000 description 2
- 229920000915 polyvinyl chloride Polymers 0.000 description 2
- 239000004800 polyvinyl chloride Substances 0.000 description 2
- 239000000843 powder Substances 0.000 description 2
- 229920006395 saturated elastomer Polymers 0.000 description 2
- 238000007789 sealing Methods 0.000 description 2
- 239000004753 textile Substances 0.000 description 2
- 239000004408 titanium dioxide Substances 0.000 description 2
- PCHXZXKMYCGVFA-UHFFFAOYSA-N 1,3-diazetidine-2,4-dione Chemical compound O=C1NC(=O)N1 PCHXZXKMYCGVFA-UHFFFAOYSA-N 0.000 description 1
- 229940008841 1,6-hexamethylene diisocyanate Drugs 0.000 description 1
- KGRVJHAUYBGFFP-UHFFFAOYSA-N 2,2'-Methylenebis(4-methyl-6-tert-butylphenol) Chemical compound CC(C)(C)C1=CC(C)=CC(CC=2C(=C(C=C(C)C=2)C(C)(C)C)O)=C1O KGRVJHAUYBGFFP-UHFFFAOYSA-N 0.000 description 1
- IKEHOXWJQXIQAG-UHFFFAOYSA-N 2-tert-butyl-4-methylphenol Chemical compound CC1=CC=C(O)C(C(C)(C)C)=C1 IKEHOXWJQXIQAG-UHFFFAOYSA-N 0.000 description 1
- HOSGXJWQVBHGLT-UHFFFAOYSA-N 6-hydroxy-3,4-dihydro-1h-quinolin-2-one Chemical group N1C(=O)CCC2=CC(O)=CC=C21 HOSGXJWQVBHGLT-UHFFFAOYSA-N 0.000 description 1
- 239000005995 Aluminium silicate Substances 0.000 description 1
- 229920001661 Chitosan Polymers 0.000 description 1
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- FBPFZTCFMRRESA-FSIIMWSLSA-N D-Glucitol Natural products OC[C@H](O)[C@H](O)[C@@H](O)[C@H](O)CO FBPFZTCFMRRESA-FSIIMWSLSA-N 0.000 description 1
- FBPFZTCFMRRESA-JGWLITMVSA-N D-glucitol Chemical compound OC[C@H](O)[C@@H](O)[C@H](O)[C@H](O)CO FBPFZTCFMRRESA-JGWLITMVSA-N 0.000 description 1
- 239000004593 Epoxy Substances 0.000 description 1
- LFQSCWFLJHTTHZ-UHFFFAOYSA-N Ethanol Chemical compound CCO LFQSCWFLJHTTHZ-UHFFFAOYSA-N 0.000 description 1
- 239000004606 Fillers/Extenders Substances 0.000 description 1
- UFHFLCQGNIYNRP-UHFFFAOYSA-N Hydrogen Chemical compound [H][H] UFHFLCQGNIYNRP-UHFFFAOYSA-N 0.000 description 1
- 206010061218 Inflammation Diseases 0.000 description 1
- CSNNHWWHGAXBCP-UHFFFAOYSA-L Magnesium sulfate Chemical compound [Mg+2].[O-][S+2]([O-])([O-])[O-] CSNNHWWHGAXBCP-UHFFFAOYSA-L 0.000 description 1
- 239000004952 Polyamide Substances 0.000 description 1
- 229920002614 Polyether block amide Polymers 0.000 description 1
- 239000004698 Polyethylene Substances 0.000 description 1
- 239000004743 Polypropylene Substances 0.000 description 1
- 239000004793 Polystyrene Substances 0.000 description 1
- 239000004820 Pressure-sensitive adhesive Substances 0.000 description 1
- XBDQKXXYIPTUBI-UHFFFAOYSA-M Propionate Chemical compound CCC([O-])=O XBDQKXXYIPTUBI-UHFFFAOYSA-M 0.000 description 1
- 239000006004 Quartz sand Substances 0.000 description 1
- CDBYLPFSWZWCQE-UHFFFAOYSA-L Sodium Carbonate Chemical compound [Na+].[Na+].[O-]C([O-])=O CDBYLPFSWZWCQE-UHFFFAOYSA-L 0.000 description 1
- 229920002125 Sokalan® Polymers 0.000 description 1
- ZJCCRDAZUWHFQH-UHFFFAOYSA-N Trimethylolpropane Chemical compound CCC(CO)(CO)CO ZJCCRDAZUWHFQH-UHFFFAOYSA-N 0.000 description 1
- WGLPBDUCMAPZCE-UHFFFAOYSA-N Trioxochromium Chemical compound O=[Cr](=O)=O WGLPBDUCMAPZCE-UHFFFAOYSA-N 0.000 description 1
- 229920001807 Urea-formaldehyde Polymers 0.000 description 1
- 229930003427 Vitamin E Natural products 0.000 description 1
- BGYHLZZASRKEJE-UHFFFAOYSA-N [3-[3-(3,5-ditert-butyl-4-hydroxyphenyl)propanoyloxy]-2,2-bis[3-(3,5-ditert-butyl-4-hydroxyphenyl)propanoyloxymethyl]propyl] 3-(3,5-ditert-butyl-4-hydroxyphenyl)propanoate Chemical compound CC(C)(C)C1=C(O)C(C(C)(C)C)=CC(CCC(=O)OCC(COC(=O)CCC=2C=C(C(O)=C(C=2)C(C)(C)C)C(C)(C)C)(COC(=O)CCC=2C=C(C(O)=C(C=2)C(C)(C)C)C(C)(C)C)COC(=O)CCC=2C=C(C(O)=C(C=2)C(C)(C)C)C(C)(C)C)=C1 BGYHLZZASRKEJE-UHFFFAOYSA-N 0.000 description 1
- 230000005856 abnormality Effects 0.000 description 1
- 239000011358 absorbing material Substances 0.000 description 1
- 238000010521 absorption reaction Methods 0.000 description 1
- 150000007513 acids Chemical class 0.000 description 1
- 239000004480 active ingredient Substances 0.000 description 1
- 230000000996 additive effect Effects 0.000 description 1
- 239000002998 adhesive polymer Substances 0.000 description 1
- 229920000615 alginic acid Polymers 0.000 description 1
- 235000010443 alginic acid Nutrition 0.000 description 1
- 229940087168 alpha tocopherol Drugs 0.000 description 1
- AZDRQVAHHNSJOQ-UHFFFAOYSA-N alumane Chemical compound [AlH3] AZDRQVAHHNSJOQ-UHFFFAOYSA-N 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- 235000012211 aluminium silicate Nutrition 0.000 description 1
- 150000001412 amines Chemical group 0.000 description 1
- HIFVAOIJYDXIJG-UHFFFAOYSA-N benzylbenzene;isocyanic acid Chemical class N=C=O.N=C=O.C=1C=CC=CC=1CC1=CC=CC=C1 HIFVAOIJYDXIJG-UHFFFAOYSA-N 0.000 description 1
- OHJMTUPIZMNBFR-UHFFFAOYSA-N biuret Chemical compound NC(=O)NC(N)=O OHJMTUPIZMNBFR-UHFFFAOYSA-N 0.000 description 1
- 238000009835 boiling Methods 0.000 description 1
- 125000003178 carboxy group Chemical group [H]OC(*)=O 0.000 description 1
- 229910000420 cerium oxide Inorganic materials 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 229910000423 chromium oxide Inorganic materials 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 239000002537 cosmetic Substances 0.000 description 1
- 125000005442 diisocyanate group Chemical group 0.000 description 1
- SZXQTJUDPRGNJN-UHFFFAOYSA-N dipropylene glycol Chemical compound OCCCOCCCO SZXQTJUDPRGNJN-UHFFFAOYSA-N 0.000 description 1
- 238000004821 distillation Methods 0.000 description 1
- 229940079593 drug Drugs 0.000 description 1
- 239000003814 drug Substances 0.000 description 1
- 230000002500 effect on skin Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 229920001971 elastomer Polymers 0.000 description 1
- 238000004049 embossing Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 125000003700 epoxy group Chemical group 0.000 description 1
- 210000000416 exudates and transudate Anatomy 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 238000011049 filling Methods 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- 239000004088 foaming agent Substances 0.000 description 1
- WIGCFUFOHFEKBI-UHFFFAOYSA-N gamma-tocopherol Natural products CC(C)CCCC(C)CCCC(C)CCCC1CCC2C(C)C(O)C(C)C(C)C2O1 WIGCFUFOHFEKBI-UHFFFAOYSA-N 0.000 description 1
- 239000003365 glass fiber Substances 0.000 description 1
- 239000003292 glue Substances 0.000 description 1
- 235000011187 glycerol Nutrition 0.000 description 1
- 229910052602 gypsum Inorganic materials 0.000 description 1
- 239000010440 gypsum Substances 0.000 description 1
- 230000004054 inflammatory process Effects 0.000 description 1
- 208000014674 injury Diseases 0.000 description 1
- 239000011256 inorganic filler Substances 0.000 description 1
- 229910003475 inorganic filler Inorganic materials 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- NLYAJNPCOHFWQQ-UHFFFAOYSA-N kaolin Chemical compound O.O.O=[Al]O[Si](=O)O[Si](=O)O[Al]=O NLYAJNPCOHFWQQ-UHFFFAOYSA-N 0.000 description 1
- 229910052928 kieserite Inorganic materials 0.000 description 1
- NYGZLYXAPMMJTE-UHFFFAOYSA-M metanil yellow Chemical group [Na+].[O-]S(=O)(=O)C1=CC=CC(N=NC=2C=CC(NC=3C=CC=CC=3)=CC=2)=C1 NYGZLYXAPMMJTE-UHFFFAOYSA-M 0.000 description 1
- 239000004005 microsphere Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000007935 neutral effect Effects 0.000 description 1
- 239000012766 organic filler Substances 0.000 description 1
- BMMGVYCKOGBVEV-UHFFFAOYSA-N oxo(oxoceriooxy)cerium Chemical compound [Ce]=O.O=[Ce]=O BMMGVYCKOGBVEV-UHFFFAOYSA-N 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- NFHFRUOZVGFOOS-UHFFFAOYSA-N palladium;triphenylphosphane Chemical compound [Pd].C1=CC=CC=C1P(C=1C=CC=CC=1)C1=CC=CC=C1.C1=CC=CC=C1P(C=1C=CC=CC=1)C1=CC=CC=C1.C1=CC=CC=C1P(C=1C=CC=CC=1)C1=CC=CC=C1.C1=CC=CC=C1P(C=1C=CC=CC=1)C1=CC=CC=C1 NFHFRUOZVGFOOS-UHFFFAOYSA-N 0.000 description 1
- WXZMFSXDPGVJKK-UHFFFAOYSA-N pentaerythritol Chemical compound OCC(CO)(CO)CO WXZMFSXDPGVJKK-UHFFFAOYSA-N 0.000 description 1
- ISWSIDIOOBJBQZ-UHFFFAOYSA-N phenol group Chemical group C1(=CC=CC=C1)O ISWSIDIOOBJBQZ-UHFFFAOYSA-N 0.000 description 1
- IEQIEDJGQAUEQZ-UHFFFAOYSA-N phthalocyanine Chemical compound N1C(N=C2C3=CC=CC=C3C(N=C3C4=CC=CC=C4C(=N4)N3)=N2)=C(C=CC=C2)C2=C1N=C1C2=CC=CC=C2C4=N1 IEQIEDJGQAUEQZ-UHFFFAOYSA-N 0.000 description 1
- 239000004014 plasticizer Substances 0.000 description 1
- 239000004584 polyacrylic acid Substances 0.000 description 1
- 229920002647 polyamide Polymers 0.000 description 1
- 229920000647 polyepoxide Polymers 0.000 description 1
- 229920000728 polyester Polymers 0.000 description 1
- 229920006149 polyester-amide block copolymer Polymers 0.000 description 1
- 239000005020 polyethylene terephthalate Substances 0.000 description 1
- 238000006116 polymerization reaction Methods 0.000 description 1
- 230000000379 polymerizing effect Effects 0.000 description 1
- ODGAOXROABLFNM-UHFFFAOYSA-N polynoxylin Chemical compound O=C.NC(N)=O ODGAOXROABLFNM-UHFFFAOYSA-N 0.000 description 1
- 229920001155 polypropylene Polymers 0.000 description 1
- 229920002223 polystyrene Polymers 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 230000029058 respiratory gaseous exchange Effects 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
- 239000005060 rubber Substances 0.000 description 1
- 230000011218 segmentation Effects 0.000 description 1
- 239000000377 silicon dioxide Substances 0.000 description 1
- 239000011343 solid material Substances 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
- 239000004071 soot Substances 0.000 description 1
- 239000000600 sorbitol Substances 0.000 description 1
- 239000003381 stabilizer Substances 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 229920001935 styrene-ethylene-butadiene-styrene Polymers 0.000 description 1
- 229920000247 superabsorbent polymer Polymers 0.000 description 1
- 239000004094 surface-active agent Substances 0.000 description 1
- 229920003051 synthetic elastomer Polymers 0.000 description 1
- 229920001059 synthetic polymer Polymers 0.000 description 1
- 239000005061 synthetic rubber Substances 0.000 description 1
- YLQBMQCUIZJEEH-UHFFFAOYSA-N tetrahydrofuran Natural products C=1C=COC=1 YLQBMQCUIZJEEH-UHFFFAOYSA-N 0.000 description 1
- 229960000984 tocofersolan Drugs 0.000 description 1
- 229930003799 tocopherol Natural products 0.000 description 1
- 235000010384 tocopherol Nutrition 0.000 description 1
- 239000011732 tocopherol Substances 0.000 description 1
- 229960001295 tocopherol Drugs 0.000 description 1
- DVKJHBMWWAPEIU-UHFFFAOYSA-N toluene 2,4-diisocyanate Chemical compound CC1=CC=C(N=C=O)C=C1N=C=O DVKJHBMWWAPEIU-UHFFFAOYSA-N 0.000 description 1
- AVWRKZWQTYIKIY-UHFFFAOYSA-N urea-1-carboxylic acid Chemical group NC(=O)NC(O)=O AVWRKZWQTYIKIY-UHFFFAOYSA-N 0.000 description 1
- 239000011709 vitamin E Substances 0.000 description 1
- 235000019165 vitamin E Nutrition 0.000 description 1
- 229940046009 vitamin E Drugs 0.000 description 1
- 238000004383 yellowing Methods 0.000 description 1
- 239000011787 zinc oxide Substances 0.000 description 1
- 235000004835 α-tocopherol Nutrition 0.000 description 1
- 239000002076 α-tocopherol Substances 0.000 description 1
Classifications
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61F—FILTERS IMPLANTABLE INTO BLOOD VESSELS; PROSTHESES; DEVICES PROVIDING PATENCY TO, OR PREVENTING COLLAPSING OF, TUBULAR STRUCTURES OF THE BODY, e.g. STENTS; ORTHOPAEDIC, NURSING OR CONTRACEPTIVE DEVICES; FOMENTATION; TREATMENT OR PROTECTION OF EYES OR EARS; BANDAGES, DRESSINGS OR ABSORBENT PADS; FIRST-AID KITS
- A61F13/00—Bandages or dressings; Absorbent pads
- A61F13/02—Adhesive bandages or dressings
- A61F13/0276—Apparatus or processes for manufacturing adhesive dressings or bandages
Landscapes
- Health & Medical Sciences (AREA)
- Engineering & Computer Science (AREA)
- General Health & Medical Sciences (AREA)
- Public Health (AREA)
- Heart & Thoracic Surgery (AREA)
- Vascular Medicine (AREA)
- Life Sciences & Earth Sciences (AREA)
- Animal Behavior & Ethology (AREA)
- Manufacturing & Machinery (AREA)
- Biomedical Technology (AREA)
- Veterinary Medicine (AREA)
- Materials For Medical Uses (AREA)
- Crystals, And After-Treatments Of Crystals (AREA)
- Mechanical Treatment Of Semiconductor (AREA)
- Processing Of Stones Or Stones Resemblance Materials (AREA)
- Medicinal Preparation (AREA)
- Medicines That Contain Protein Lipid Enzymes And Other Medicines (AREA)
Abstract
Verfahren zur Herstellung von Pflastern, bestehend aus einer Wundauflage (6) aus selbstklebendem Material (3), einer luft- und wasserdampfdurchlässigen Barrierefolie (4) und einem Trägermaterial (9), auf dem eine Klebeschicht (8) aufgebracht ist. Das Verfahren ist durch folgende Schritte gekennzeichnet: DOLLAR A - Ein bandförmiges Laminat (1), bestehend aus Wundauflagenmaterial (3) zwischen der Barrierefolie (4) und einer Prozessfolie (2), wird mit der Barrierefolie (4) über eine Stanzwalze (10) geführt, DOLLAR A - dabei werden beliebig konturierte Wundauflagen (6) ausgestanzt, DOLLAR A - die vollständig ausgestanzten Wundauflagen (6) werden auf eine Vakuumwalze (11) übertragen, DOLLAR A - die Wundauflagen (6) werden von der Vakuumwalze (11) mit der Barrierefolie (4) auf ein Trägermaterial (9), das mit einer Klebeschicht (8) beschichtet ist, überführt, DOLLAR A - wobei die Fördergeschwindigkeit des Trägermaterials (9) gegenüber der Umlaufgeschwindigkeit der Vakuumwalze (11) höher ist, DOLLAR A - mittels einer Vakuumwalze (12) wird die Prozessfolie (2) vom Wundauflagenmaterial (3) entfernt und DOLLAR A abschließend werden die Pflaster entsprechend vereinzelt und gegebenenfalls eingedeckt und versiegelt.
Description
- Die Erfindung umfasst ein Verfahren zur Herstellung von Wundverbänden, Pflastern, die insbesondere aus elastischen Materialien, insbesondere aus Polyurethan, bestehen. Das Verfahren ermöglicht die besonders schnelle, ökonomische und einfache Herstellung von Pflastern mit einer Wundauflage, die an ihrem gesamten Rand von einer klebenden Fixierfolie umgeben ist. Diese sogenannten „Island pads" können in beliebigen Formen verschnittoptimiert ausgestanzt werden und bestehen aus elastischem, selbsthaftendem Material.
- Wundverbände bestehend aus einer Wundauflage und einem Fixierverband herzustellen ist seit vielen Jahren bekannt. Bei der großtechnischen Herstellung stehen allerdings nach wie vor Verfahren im Vordergrund, bei denen eine schmale Wundauflage aus einem beliebigen geeigneten Material zentriert auf einem deutlich breiteren, einseitig mit Klebstoff bestrichenen Fixierverband aufgebracht wird. Von diesen zweischichtigen Bändern werden Streifen in der gewünschten Breite abgeschnitten.
- Ein Nachteil dieser Pflaster, die an zwei Seiten offen sind, ist, dass an diesen offenen Seiten Schmutz, Feuchtigkeit und Keime eindringen können. Dennoch sind sie auf Grund ihrer preiswerten Herstellung weiter verbreitet als Pflaster, die um ihre ganze Wundauflage herum mit einer klebenden Fixierfolie umgeben sind.
- Die Herstellung von allseitig klebenden Pflastern wird bislang überwiegend dadurch erreicht, dass zunächst Wundauflagen ausgestanzt werden, die anschließend mechanisch auf einen einseitig klebenden Fixierverband platziert werden müssen. Diese Methode ist jedoch verhältnismäßig aufwendig, zeit- und kostenintensiv.
- Es wurde sich daher in den letzten Jahren sehr intensiv mit der Konstruktion von Maschinen auseinandergesetzt, die darauf abzielen Pflaster vom Typ „island pad" mit hoher Geschwindigkeit und geringem Verschnitt herzustellen. Beispielsweise zeigt die
EP 1 121 914 einen Lösungsansatz, der es erlaubt, rechteckige Wundauflagen auszustanzen und im selben Herstellungsprozess mit einem einseitig mit Klebstoff bestrichenen Fixierverband zu verbinden. - Derartige Herstellungsprozesse, bei denen in den verarbeiteten Materialien hohe Schub- und Zugbelastungen auftreten, sind für die heute bei der Pflasterherstellung mehr und mehr eingesetzten elastischen und/oder weichen Materialien, wie Hydrogelen, nicht geeignet.
- Diese Materialien sind nicht stabil genug für eine schnelle Prozessführung und reißen daher leicht oder verformen sich im Herstellungsprozess. Ein kontinuierliches und reproduzierbares Herstellungsverfahren ist dann nicht mehr gewährleistet.
- Darüber hinaus ist bislang das Problem, Wundauflagen mit runden bzw. noch aufwendigeren Formen insbesondere aus weichen Materialien wie Hydrogelen verschnittarm auszustanzen, nicht gelöst. Des weiteren gilt es die Verwendung weiterer Prozessfolien in demselben Verarbeitungsgang, um hieraus ein Pflaster des Typs „island pad" herzustellen, zu vermeiden.
- Eine besondere Herausforderung besteht darin, derartige Wundauflagen nicht nur aus elastischen, weichen, sondern zusätzlich aus selbsthaftenden Materialien, z. B. auf Polyurethanbasis, herzustellen und zu besagten Pflastern zu verarbeiten. Neben der Berücksichtigung der geringen Formstabilität müssen damit während des gesamten Herstellungsprozesses Vorkehrungen getroffen werden, die ein Verkleben der Wundauflage mit den Maschinenteilen verhindern, was bislang eine preiswerte Produktion dieser Produkte verhinderte.
- Die Aufgabe der vorliegenden Erfindung bestand also darin, ein Herstellungsverfahren zu entwickeln, das mit hoher Prozessgeschwindigkeit ermöglicht:
- a) Wundauflagen mit individueller Formgebung
- b) aus elastischem, ggf. weichem Material
- c) aus selbsthaftenden Materialien
- Gelöst werden diese Aufgaben durch ein Verfahren gemäß dem Hauptanspruch. Vorteilhafte Ausführungsformen des Verfahrens sind in den Unteransprüchen dargelegt.
- Es war für den Fachmann überraschend, dass ein Verfahren zur Herstellung von Pflastern, bestehend aus einer Wundauflage (
6 ) aus selbstklebendem Material (3 ), einer luft- und wasserdampfdurchlässigen Barrierefolie (4 ) und einem Trägermaterial (9 ), auf dem eine Klebeschicht (8 ) aufgebracht ist, umfassend die Verfahrensschritte - – Führen eines
bandförmigen
Laminats (
1 ), bestehend aus Wundauflagenmaterial (3 ) zwischen der Barrierefolie (4 ) und einer Prozessfolie (2 ), mit der Barrierefolie (4 ) über eine Stanzwalze (10 ), - – Ausstanzen
beliebig konturierter Wundauflagen (
6 ), - – Übertragen
der vollständig
ausgestanzten Wundauflagen (
6 ) auf eine Vakuumwalze (11 ), - – Überführen der
Wundauflagen (
6 ) von der Vakuumwalze (11 ) mit der Barrierefolie (4 ) auf ein Trägermaterial (9 ), das mit einer Klebeschicht (8 ) beschichtet ist, – wobei die Fördergeschwindigkeit des Trägermaterials (9 ) gegenüber der Umlaufgeschwindigkeit der Vakuumwalze (11 ) höher ist, - – Entfernen
der Prozessfolie (
2 ) vom Wundauflagenmaterial (3 ) mittels einer Vakuumwalze (12 ) und - – abschließend Vereinzeln der Pflaster und gegebenenfalls Eindecken und Versiegeln,
- Klebende hydroaktive Wundauflagen, insbesondere auf Basis von Polyurethanmatrices, benötigen zur weiteren Fixierung bzw. Randschichtverklebung Wasser undurchlässige und mit einem Schmelzhaftkleber versehene Folien oder Folienverbunde, um eine wirksame Barriere a) von der und b) zur Wunde zu gewährleisten. D.h. eine Barriere für Keime, Feuchtigkeit, Wundexudat und/oder Wirkstoffe, die durch die Wundauflage nach aussen bzw. zur Wunde wandern können. Das erfindungsgemäße Verfahren ermöglicht die Herstellung von Wundauflagen mit einer integrierten Barriereschicht, so dass der Einsatz von preiswerten offenen Fixierträgern unter weitgehender Beibehaltung der vorteilhaften elastischen Eigenschaften möglich ist.
- Die bei der Herstellung dieser Pflaster sonst üblichen hohen Stanzverluste und langsamen Produktionsgeschwindigkeiten werden durch das spezielle Verfahren vermieden.
- Die zur Anwendung kommenden Pflastertypen bestehen vorteilhaft aus einer geschäumten oder ungeschäumten Polyurethanmatrix, mit einem Flächengewicht von 500-1500g/m2, in die zur Speicherung von Flüssigkeit ein superabsorbierendes Polymer, im Bereich von 0 – 40 Gew.%, bezogen auf die Matrix, und/oder andere Wirkstoffe eingearbeitet werden können. Auf der später zur klebenden Seite des Fixierträgers zugewandten Seite ist eine ca. 20μm starke Wasserdampf durchlässige aber Wasser undurchlässige, gegebenenfalls hochelastische, nicht klebende Polymerschicht, vorteilhaft eine Polyurethanschicht, auflaminiert. Sie bildet die Barriere zwischen der mit Wundflüssigkeit gefüllten Wundauflage und dem mit einer Klebemasse beschichteten Fixierträger.
- Zur besseren Erläuterung des erfindungsgemäßen Verfahrens ist in der
1 das Verfahren zur Herstellung skizziert. - Ein wesentlicher Bestandteil der Erfindung ist die Verwendung eines geeigneten Verbandmaterials (
3 ), das die gewünschten Eigenschaften, wie beispielsweise Elastizität und Klebrigkeit, sowie anwendungsspezifische Vorteile, wie Luft- und Wasserdampfdurchlässigkeit, besitzt. Das selbsthaftende, insbesondere auch elastische, Material (3 ) wird bandförmig als Laminat (1 ) geführt. Das Laminat (1 ) besteht aus dem Wundauflagenmaterial (3 ), das zwischen einer Barrierefolie (4 ) und einer Prozessfolie (2 ) befindlich ist. Die Barrierefolie (4 ) ist erfindungsgemäß wesentlich für das Verfahren und die späteren charakteristischen Eigenschaften des Pflasters. Sie muss die gewünschten Eigenschaften, wie z. B. Luft-, Wasserdampfdurchlässigkeit und gegebenenfalls Elastizität aufweisen. Die Barriereschicht (4 ) ist jedoch nicht selbsthaftend. Geeignete Materialien für diese Barrierefolie (4 ) sind z.B. Polyurethan, Copolyester-Ether, Copolyester-Ester, Polyether-Blockamid, die in vorhergehenden Arbeitsschritten auf das Wundauflagenmaterial (3 ) z.B. auflaminiert, gedruckt oder gesprüht werden können. - Die Prozessfolie (
2 ) ist für die mechanische Stabilität des u.U. weichen und elastischen Verbandmaterials und der Wundauflage während des Herstellungsprozesses verantwortlich und kann z.B. aus silikonisiertem Papier, Polyester, Polypropylen gewählt werden. - Das Trägermaterial (
9 ) besteht vorwiegend aus Textilien oder Folienmaterial aus PVC-, PE-, PET-, PU-, Polyetherester und anderen Polymeren , insbesondere aus Polyurethan. Die Wundauflage (3 ) selbst besteht aus Textilien, wie Vliesen oder Gewirken, Hydrogelen, Hydrocolloiden oder Polyurethangelen, die gegebenenfalls imprägniert werden können, um das Verkleben mit der Wunde zu verhindern. Die Wundauflage kann Arzneistoffe oder andere, die Wundheilung fördernde Stoffe, enthalten. Bevorzugt besteht die Wundauflage aus Polyurethan. - Die Trägerfolie (
9 ) überlappt die Wundauflage (3 ) im fertigen Pflaster auf mindestens zwei gegenüberliegenden Seiten oder auf allen Seiten und ist zur Fixierung des Pflasters mit einer Klebemasse (8 ) versehen, die auch die Wundauflage auf dem Träger fixiert. Durch geeignete Segmentierung des überstehenden Klebebereiches kann das Pflaster insbesondere auch auf schwierig zu verklebenden Körperpartien optimal fixiert werden. - Die Stärke der Wundauflage wird den Erfordernissen des Pflasters, wie Polsterung, Saugfähigkeit und kosmetische Auffälligkeit, angepasst und beträgt bevorzugt 0,2 mm bis 10 mm und besonders bevorzugt 0,5 bis 1 mm.
- Die Klebeschicht (
8 ) kann neben Produkten auf Acrylat-Basis aus verschiedenen anderen, insbesondere unter dem Gesichtspunkt der Hautverträglichkeit geeigneten, vorzugsweise transparenten Materialien beschaffen sein. Bevorzugte Klebemassen sind Hotmelts oder lösungsmittelbasierte Klebemassen auf Basis von Naturkautschuk, Synthesekautschuk, Polyurethan und/oder Acrylat. - In einer bevorzugten Ausführungsform besteht die Trägerfolie (
9 ) aus einer Polyurethanschicht von 0,02-0,1 mm Dicke, auf die eine hautverträgliche transparente Klebstoffschicht (8 ) auf Basis vernetzter Polyacrylsäurederivate von 0,02-0,08 mm Dicke aufgetragen ist. - Das, beispielsweise in der Breite der späteren Wundauflage zugeschnittene, Laminat (
1 ) kann direkt über eine Stanzwalze (10 ) geführt werden. Beim Stanzvorgang können beliebige Konturen, z.B. rund, oval, eckig, unregelmäßig geformt, zwischen der Stanzwalze (10 ) und der Transferwalze (11 ) hergestellt werden. Die Wundauflagen werden vollständig durchgestanzt und der entstehende Verschnitt wird unmittelbar von der Stanz- und Vakuumwalze weggeführt. Im einfachsten Fall, dem Ausstanzen von rechteckigen Wundauflagen, fällt kein Verschnitt an. Bei dem Einsatz rechteckiger, zentral platzierter Wundauflagen („Island pads") wird durch den einfachen Querschneidprozess kein Stanzgitter abgezogen. Bei nicht eckigen Konturen anfallende Stanzgitter (5 ) werden an dieser Stelle abgeführt. Die dabei entstehenden Materialverluste durch die Randkonturen können durch den starren Verbund über die Prozessfolie (2 ) minimiert werden. Beispielsweise sind Stanzgitter mit nur 1-2mm Gitterbreite möglich. Die Umfangsgeschwindigkeit der Stanzwalze (10 ) und Vakkumwalze (11 ) sind bei der Ausstanzung vorteilhafterweise gegenläufig gleich groß. - In diesem Bereich ist die erfindungsgemäße vorgesehene Barrierefolie (
4 ) vorteilhaft. Für Stanzungen ohne die Barrierefolie (4 ) müsste die Stanzwalze (10 ) mit einem handelsüblichen Releasecoating versehen werden, um den ungestörten Transfer der klebenden Matrixoberfläche (3 ) auf die Vakuumwalze (11 ) zu ermöglichen. Dieses Coating entfällt beim erfindungsgemäßen Verfahren. - Die Übertragung der ausgestanzten Wundauflagen (
6 ) von der Stanzwalze (10 ) auf die Vakuumwalze (11 ) erfolgt vorteilhafterweise durch eine Vielzahl kleiner Luftkanäle, die senkrecht zur Oberfläche der Vakuumwalze (11 ) eingelassen sind. Somit werden die Stanzlinge der Wundauflage (6 ) auf der Oberfläche der Vakuumwalze (11 ) präzise festgehalten, bis sie einem geeigneten Trägermaterial (9 ) zugeführt und mit der nicht haftenden Oberfläche, der Barrierefolie (4 ), an diesem angeheftet werden. Die Oberfläche des Trägermaterials (9 ) ist mit einem Klebstoff (8 ) bestrichen, so dass die Anhaftung problemlos erfolgen kann. - Die Übertragung der ausgestanzten Wundauflagen (
6 ) von der Vakuumwalze (11 ) auf das klebende Trägermaterial (7 ) erfolgt auf einfache Weise durch tangentialen Kontakt der klebenden Seite (8) mit der ausgestanzten Wundauflage (6 ) und nachfolgendem Abzug von der Vakuumwalze (11 ). - Der Abstand zwischen den einzelnen Wundauflagen (
6 ) auf dem Träger (7 ) wird durch das Verhältnis der Transportgeschwindigkeit des Trägers (7 ) und der Umfangsgeschwindigkeit der Walze (11 ) bestimmt. Gegebenenfalls kann die exakte Positionierung der Wundauflagen (6 ) auf dem Träger (7 ) durch Anbringung einer Stützwalze in einem zur Walze (11 ) einstellbaren Abstand verbessert werden. - Durch die höhere Fördergeschwindigkeit des Trägers (
7 ) gegenüber der Vakuumwalze (11 ) werden die ausgestanzten Wundauflagen (6 ) auf dem Träger (7 ) auseinander gezogen und es entsteht ein Pflaster des Typs „island pad". - Der Abzug der Wundauflage (
6 ) von der Vakuumtransferwalze (11 ) ist durch den Kontakt des Wundauflagenmaterials (3 ) mit der Prozessfolie (2 ), nach dem Stanzen als Releaselinerabschnitt (14 ) gekennzeichnet, friktionsarm. Weiterhin wird die Stanzkontur der u.U. weichen, flexiblen und klebrigen Wundauflage (3 ) durch den Kontakt mit dem starren Releaselinerabschnitt (14 ) stabilisiert. Dadurch können auch komplex gestaltete Konturierungen mechanisch empfindlicher Wundauflagen spannungs- und verzerrungsfrei mit hohen Prozessgeschwindigkeiten auf einen Pflasterträger (7 ) laminiert werden. - Die Übergabe von der Vakuumwalze (
11 ) auf den Fixierverband stellt insbesondere für elastische Verbandmaterialien mit filigranen Konturen einen sehr kritischen Schritt dar, da im Moment des Kontaktes der Wundauflage mit der Klebeschicht große Beschleunigungskräfte auftreten. Um diesem Umstand gerecht zu werden erfolgt die Übergabe von der Vakuumwalze auf den Fixierverband in Abhängigkeit des Wundauflagenmaterials auf folgende Weise:
Bei elastischen und konturierten Materialien (3 ) ist es erforderlich, den an der Vakuumwalze (11 ) anliegenden Unterdruck im Übergabebereich sektoriell abzuschalten bzw. auf Überdruck umzuschalten und das Trägermaterial (7 ) so flach an der Übergabestelle vorbeizuführen, dass die Übertragung der Wundauflage (6 ) auf den Träger (7 ) möglichst gleichzeitig auf der ganzen Fläche erfolgt. - Bei Verwendung sehr elastischen und weichen Materials und/oder Wundauflagen (
3 ) mit sehr filigranen Konturen kann durch entsprechende Vorrichtungen die Vortriebgeschwindigkeit des Trägers (7 ) der Umlaufgeschwindigkeit der Vakuumwalze (11 ) für den Zeitpunkt der Übertragung der Wundauflage (6 ) von der Vakuumwalze (11 ) auf den Fixierverband (7 ) so angenähert werden, dass die Form der Wundauflage auf dem Pflaster erhalten bleibt. Entsprechende Vorrichtungen sind aus dem Stand der Technik bekannt, wie z.B. Extruder, oszillierende Fördergeschwindigkeiten etc. - Bei der Verwendung von strukturstabileren und wenig konturiert ausgestanzten Wundauflagen (
3 ), die mit dieser Maschine ebenfalls verarbeitet werden können, wird der Träger (7 ) tangential mit einer gegenüber der Vakuumwalze (11 ) erhöhten Geschwindigkeit an dieser so dicht vorbei geführt, dass die an der Vakuumwalze (11 ) anhaftenden Wundauflagen (6 ) vom Klebebereich des Trägers (8 ) festgehalten und mitgenommen werden. - Die Fixierung der Wundauflage (
6 ) auf der Klebeschicht des Trägers (8 ) kann durch geeignete Anpresswerkzeuge verbessert werden, bevor bei der selbsthaftenden Wundauflage im nächsten Schritt die konturiert ausgestanzte Prozessfolie (2 ,14 ) entfernt werden muss. - Die notwendige nachträgliche Entfernung des noch auf der Wundauflage (
6 ) verbliebenen Releaselinerabschnittes (14 ) kann z.B. durch Absaugung mittels einer Saugwalze (12 ) und Saugrohres (13 ) vor dem Eindecken des Pflasterverbundes mit Eindeckpapier/folie und anschließendem Vereinzeln und Siegeln auf einer konventionellen Pflastermaschine erfolgen. Gegebenenfalls kann das Abziehen der Prozessfolie (14 ) durch Krümmung des Verbundes von Träger (7 ) und Auflage (6 ) mittels einer Umlenkungsrolle (15 ) unterhalb der Saugwalze (12 ) unterstützt werden. - Die Auswahl und die Entfernung der vollständig ausgestanzten Prozessfolie (
2 ,14 ) von der mit dem Träger (7 ) verbundenen Wundauflage (6 ) stellte eine weitere Herausforderung für den Fachmann dar, da folgende Bedingungen erfüllt werden müssen: -
- – Einerseits
darf die Prozessfolie (
2 ) nicht zu fest sein, um das auf das ggf. weiche Folienmaterial (3 ) abgestimmte Prägewerkzeug nicht unnötig zu belasten, gleichzeitig muss sie stabil genug sein, die große Masse der Wundauflage (3 ) auch bei hohen Prozessgeschwindigkeiten tragen zu können und allen im Prozess stattfindenden mechanischen Belastungen standhalten zu können. - – Ein
weiteres Merkmal für
die geeignete Auswahl der Prozessfolie (
2 ) stellt deren Steifigkeit dar. Sie muss hoch genug sein, um der ausgestanzten Wundauflage (6 ) bis zur Fixierung auf dem Träger (7 ) ausreichende Stabilität zu gewähren und beim Herumführen des fertigen Pflasters über die Spendekante (15 ) das Abziehen von der haftenden Wundauflage zu ermöglichen. - – In
diesem Zusammenhang ist auch die Klebekraft zwischen Prozessfolie
(
2 ) und Wundauflagenmaterial (3 ) entscheidend, die einerseits während des Herstellungsprozesses groß genug sein muss, die Wundauflage (6 ) auch in ausgestanzter Form zu fixieren, andererseits darf der Kraftaufwand beim Ablösen nur so groß sein, dass auch feine Konturen nicht zerstört werden. Die Entfernung der Prozessfolie (14 ) erfolgt vorteilhaft durch Vorbeiführen an einer Vakuumwalze (12 ) mit senkrecht zur Oberfläche verlaufenden dünnen Luftkanälen, an die ein Unterdruck angelegt ist, der das Abheben der Prozessfolienstücke (14 ) ermöglicht ohne gleichzeitig den Verbund aus Wundauflage (3 ) und Träger (7 ) zu zerstören. Die abgenommenen Prozessfolienstückchen (14 ) werden durch eine Absaugvorrichtung mit hohem Unterdruck, ggf. unterstützt durch sektorielle Abschaltung des Unterdruckes an der Vakuumwalze (12 ), von dieser entfernt. - Um abschließend ein gebrauchsfertiges Pflaster zu erhalten, muss der Trägerverbund (
7 ,3 ,4 ) nur einer weiteren Schneidevorrichtung, bzw. zum Erhalt von runden, ovalen bzw aufwendiger geformten Pflastern einem entsprechenden Stanzwerkzeug, zugeführt werden. - Für die Abdeckung des Klebe- und Wundauflagebereiches und deren Verpackung werden dem Stand der Technik entsprechende Verfahren verwendet.
- Die folgenden Vorteile ergeben sich aus dem beschriebenen erfindungsgemäßen Verfahren:
Der wichtigste Vorteil der Erfindung resultiert aus dem zweischichtigen Aufbau der selbsthaftenden Wundauflage (3 ,4 ) die auf eine Prozessfolie (2 ) aufgebracht ist. Der zweischichtige Aufbau des somit nur einseitig klebenden selbstklebenden Wundauflagematerials (3 ) ersetzt eine sonst für die Verarbeitung von selbstklebendem Wundauflagematerial notwendige zweite Trennfolie. Das Abziehen dieser zweiten Trennfolie macht den Herstellungsprozess nach bisherigen Verfahren wesentlich aufwendiger, zeit- und kostenintensiver. Insbesondere ist auch eine exakte Positionierung der Wundauflage (6 ) auf dem Träger (7 ) nach den bekannten Verfahren nicht in der beanspruchten einfachen Art möglich. - Dementsprechend kommt der auf der selbstklebenden Seite des Wundauflagematerials (
3 ) aufgebrachten Barrierefolie (4 ) eine besondere Bedeutung für den reibungslosen Ablauf des Herstellungsverfahrens zu: -
- 1) Sie verhindert das Verkleben des selbstklebenden
Wundauflagematerials (
3 ) mit der Stanzwalze (10 ). - 2) Sie hält
die Wundauflage (
6 ) bis zur Verklebung mit dem Träger (7 ) so fest, dass ein exaktes Positionieren auf dem Träger (7 ) möglich wird. - 3) Sie schützt
die sensible Wundauflage (
3 ) bis zum Schneiden des Pflasters vor Verunreinigungen. - Der Schneidevorgang selbst kann spannungsfrei erfolgen, was für das Ausstanzen feiner Konturen sehr wichtig ist.
- Die Vakuumwalze (
11 ) ermöglicht das feste Fixieren und dadurch eine exakte Positionierung der Wundauflage (6 ) auf dem Träger. Dadurch wird auch das vorherige vollständige Ausstanzen der Wundauflage (6 ) möglich. Reststege oder unvollständiges Durchstanzen, wodurch in anderen Verfahren die Positionierung bis zur Übergabe auf den Träger gewährleistet wird, sind nicht notwendig. So lassen sich auch anspruchsvoll konturierte Wundauflagen bei minimalem Verschnitt beschädigungsfrei auf den Träger übertragen. Gleichzeitig kann durch die Fixierung der ausgestanzten Wundauflagen (6 ) auf der Vakuumwalze (11 ) der Verschnitt unmittelbar nach dem Ausstanzen vollständig entfernt werden und stört so bei späteren Arbeitsschritten nicht mehr. - Durch die Auseinzelung der Wundauflagen (
6 ) bei der Übergabe von der Vakuumwalze (11 ) auf den Träger (7 ) kann der Verschnitt minimiert werden. Beim Schneiden rechteckiger Wundauflagen und Pflaster fällt überhaupt kein Materialabfall an. - Durch die vollständige Ablösung der Wundauflage (
6 ) von der Vakuumwalze (11 ) vor der Übertragung auf den Träger (7 ) greift die Beschleunigung, die bei der Fixierung auf der schneller vorbeigeführten Fixierfolie hervorgerufen wird, gleichmäßig über die ganze Wundauflage an dieser an, filigrane Konturen weicher Wundauflagen werden dadurch nicht verformt. - In Abhängigkeit des verwendeten Wundauflagematerials (
3 ) kann durch die Verfahrensführung die Übergabe der ausgestanzten Wundauflage (6 ) von der Vakuumwalze (11 ) auf den Träger (7 ) vollständig spannungsfrei erfolgen, wodurch eine größt mögliche Formstabilität der ausgestanzten Wundauflage gewährleistet wird. - Durch die Verteilung der Herstellungsschritte auf unterschiedliche Walzen können diese einzeln über Motoren bewegt werden. In Kombination mit entsprechenden Kodierungen auf dem Folienmaterial, Lichtschranken und Steuereinheiten ergeben sich weitere Vorteile.
- Der Transport der Folie kann praktisch spannungsfrei erfolgen, was gerade bei der Verarbeitung von weichen leicht verformbaren Materialien sehr wichtig ist.
- Das Ausstanzen von Wundauflagen kann exakt mit möglicherweise aufgebrachten Motiven abgeglichen werden.
- Die Positionierung der ausgestanzten Wundauflage auf dem Fixierverband kann in gleicher Weise exakt und reproduzierbar erfolgen.
- Auch das Zuschneiden bzw. Ausstanzen der Pflaster kann auf diese Weise sehr exakt in Bezug auf die Wundauflage erfolgen.
- Gerade für die reproduzierbare Herstellung von Pflastern bei Verwendung flexibler Materialien kommt dieser Steuerung eine große Bedeutung zu.
- Die Stanzwalze (
10 ) gibt die Größe und Form der Wundauflage (6 ) vor, die in1 nicht mehr dargestellte Stanzwalze zur Stanzung des fertigen Pflasters gibt die Größe des fertigen Pflasters vor. Beide Stanzwalzen können ausgewechselt werden, so dass auf einfache Weise eine Vielzahl von Kombinationsmöglichkeiten zwischen in Form und Größe variierenden Wundauflagen und Fixierverbänden mit derselben Maschine herstellbar ist. - Als Wundauflagenmaterial (
3 ) kommen selbstklebende Materialien, die in der Wundheilung Verwendung finden, wie synthetische Polymermaterialien, zum Beispiel Polyurethane, Polyacrylate, SIBS-Massen, SEBS-Massen, Naturkautschukmassen sowie Chitosane, Alginate, Hydrogele, Hydrokolloide, insbesondere aber Polyurethane in Frage. - Erfindungsgemäß besonders hervorzuheben ist die Verwendung einer selbstklebenden Polyurethanmatrix, die als hydroaktive Wundauflage für die feuchte Wundheilung eingesetzt werden kann.
- Vorzugsweise kommen elastische, vernetzte Polyurethane mit einem Masseauftragsgewicht von 50 bis 2500 g/m2 zum Einsatz, wie sie zum Beispiel in der WO 97/43328 A1 beschrieben sind.
- In der Regel werden Polyurethane aus den bekannten Ausgangsverbindungen der Polyurethanchemie nach bekannten Verfahren hergestellt, die in den Patenten
DE-OS 3103499 ,DE-OS 3103500 ,EP 0 147 588 A1 ,EP 0 665 856 B1 oderDE 196 18 825 A1 dargestellt werden. - Polyurethan wird als Grundlage für das Wundauflagen- (
3 ) und/oder Trägermaterial (9 ) verwendet. - Die Herstellung des Polyurethans (c) erfolgt durch die Polymerisation eines Alkohols (a)mit einem Isocyanat (b).

- Ein entscheidender Vorteil der Polyurethanpolymer- oder gelmatrizes sind ihre selbstklebenden Eigenschaften, die ein zusätzliches Aufbringen einer Adhäsionsschicht auf die Matrix, zur Fixierung des Polymermaterials im Bereich der Haut, überflüssig machen. Im einfachsten Fall befindet sich die Polyurethanmatrix zwischen einer mit ihr fest verankerten Abdeckschicht, auch als Trägerschicht benannt, und einer abziehbaren Trennschicht.
- Die abziehbare Trennschicht dient zur Sicherung der Klebeschicht, zur Verbesserung der Transport- und Lagerstabilität und wird vor dem Pflastereindecken entfernt.
- Geeignete Polyurethane als Matrix sind Gegenstand der
DE 196 18 825 , in der hydrophile, selbstklebende Polyurethangele offenbart werden, die bestehen aus -
- a) 2 bis 6 Hydroxylgruppen aufweisenden Polyetherpolyolen mit OH-Zahlen von 20 bis 112 und einem Ethylenoxid (EO)-Gehalt von ≥ 10 Gew.%,
- b) Antioxidantien,
- c) in den Polyolen a) löslichen Wismut-(III)-Carboxylaten auf Basis von Carbonsäuren mit 2 bis 18 C-Atomen als Katalysatoren sowie
- d) Hexamethylendiisocyanat, mit einem Produkt der Funktionalitäten der Polyurethanbildenden Komponenten a) und d) von mindestens 5,2, wobei die Katalysatormenge c) 0,005 bis 0,25 Gew.%, bezogen auf das Polyol a) beträgt, die Menge an Antioxidantien b) im Bereich von 0,1 bis 1,0 Gew.%, bezogen auf Polyol a) liegt und ein Verhältnis von freien NCO-Gruppen der Komponente d) zu den freien OH-Gruppen der Komponente a) (Isocyanatkennzahl) im Bereich von 0,30 bis 0,70 gewählt wird.
- Es werden bevorzugt 3 bis 4, ganz besonders bevorzugt 4-Hydroxylgruppen aufweisende Polyetherpolyole eingesetzt mit einer OH-Zahl im Bereich von 20 bis 112, bevorzugt 30 bis 56. Der Ethylenoxidgehalt liegt bei den erfindungsgemäß eingesetzten Polyetherpolyolen bei vorzugsweise ≥ 20 Gew.%.
- Die Polyetherpolyole sind als solche an sich bekannt und werden zum Beispiel durch Polymerisation von Epoxiden, wie Ethylenoxid, Propylenoxid, Butylenoxid oder Tetrahydrofuran, mit sich selbst oder durch Anlagerung dieser Epoxide, vorzugsweise von Ethylenoxid und Propylenoxid – gegebenenfalls im Gemisch untereinander oder separat nacheinander – an Starterkomponenten mit mindestens zwei reaktionsfähigen Wasserstoffatomen, wie Wasser, Ethylenglykol, Propylenglykol, Diethylenglykol, Dipropylenglykol, Glyzerin, Trimethylolpropan, Pentaerythrit, Sorbit oder Succrose, hergestellt. Vertreter der genannten, zu verwendenden höhermolekularen Polyhydroxylverbindungen sind zum Beispiel in High Polymers, Vol. XVI, „Polyurethanes, Chemistry and Technology" (Saunders-Frisch, Interscience Publishers, New York, Bd 1, 1962, S. 32-42) aufgeführt.
- Als Isocyanatkomponente wird monomeres oder trimerisiertes Hexamethylendiisocyanat oder durch Biuret-, Uretdion-, Allophanatgruppen oder durch Prepolymerisierung mit Polyetherpolyolen oder Mischungen von Polyetherpolyolen auf Basis der bekannten Starterkomponenten mit 2 oder > 2 reaktionsfähigen H-Atomen und Epoxiden, wie Ethylenoxid oder Propylenoxid einer OH-Zahl von ≤ 850, bevorzugt 100 bis 600, modifiziertes Hexamethylendiisocyanat eingesetzt. Bevorzugt ist der Einsatz von modifiziertem Hexamethylendiisocyanat, insbesondere durch Prepolymerisierung mit Polyetherdiolen der OH-Zahl 200 bis 600 modifiziertes Hexamethylendiisocyanat. Ganz besonders bevorzugt sind Modifizierungen des Hexamethylendiisocyanats mit Polyetherdiolen der OH-Zahl 200-600, deren Restgehalt an monomeren Hexamethylendiisocyanat unter 0,5 Gew.% liegt.
- Als Katalysatoren kommen für die erfindungsgemäßen Polyurethangele in den wasserfreien Polyetherpolyolen a) lösliche Wismut(III)-Carboxylate auf Basis linearer, verzweigter, gesättigter oder ungesättigter Carbonsäuren mit 2 bis 18, vorzugsweise 6 bis 18 C-Atomen in Frage. Bevorzugt sind Bi(III)Salze verzweigter gesättigter Carbonsäuren mit tertiären Carboxylgruppen, wie der 2,2-Dimethyl- Octansäure (zum Beispiel Versatic-Säuren, Shell). Gut geeignet sind Zubereitungen dieser Bi(III)Salze in überschüssigen Anteilen dieser Carbonsäuren. Hervorragend bewährt hat sich eine Lösung von 1 mol des Bi(III)Salzes der Versatic 10-Säure (2,2-Dimethyloctansäure) in einem Überschuß von 3 mol dieser Säure mit einem Bi-Gehalt von ca. 17%.
- Es werden die Katalysatoren bevorzugt in Mengen von 0,03 bis 0,1 Gew.%, bezogen auf das Polyol a), eingesetzt.
- Als Antioxidantien kommen für die erfindungsgemäßen Polyurethangele insbesondere sterisch gehinderte phenolische Stabilisatoren, wie BHT (2,6-Di-tert.butyl-4-methylphenol), Vulkanox BKF (2,2 min -Methylen-bis-(6-tert.-butyl-4-methyl phenol) (Bayer AG), Irganox 1010 (Pentaerythrityl-tetrakis-[3-(3,5-ditert.-butyl-4- hydroxyphenyl)-propionat]), Irganox 1076 (Octadecyl-3-(3,5-ditert.-butyl-4- hydroxyphenyl)-propionat) (Ciba-Geigy) oder Tocopherol (Vitamin E) in Betracht. Bevorzugt werden solche vom Typ des α-Tocopherol eingesetzt. Die Antioxidantien werden bevorzugt in Mengen von 0,15 bis 0,5 Gew.%, bezogen auf das Polyol a), eingesetzt.
- Die Isocyanatkennzahl (Verhältnis der bei der Reaktion eingesetzten freien NCO-Gruppen zu den freien OH-Gruppen) der erfindungsgemäßen Polyurethangelmassen liegt je nach der Funktionalität der eingesetzten Isocyanat- und Polyolkomponenten im Bereich von 0,30 bis 0,70, bevorzugt im Bereich von 0,45 bis 0,60. Die für eine Gelbildung erforderliche Isocyanatkennzahl kann sehr einfach nach der folgenden Formel abgeschätzt werden:f: Funktionalität der Isocyanat- oder Polyolkomponente

- Je nach angestrebter Klebrigkeit oder Elastizität des Gels kann die tatsächlich zu verwendende Isocyanatkennzahl um bis zu ± 20% von dem berechneten Wert abweichen. Die erfindungsgemäßen Polyurethangelmassen werden hergestellt nach üblichen Verfahren, wie sie beispielsweise beschrieben sind in Becker/Braun, Kunststoff- Handbuch, Bd. 7, Polyurethane, S. 121 ff, Carl-Hauser, 1983.
- Weiter vorzugsweise kommen Polyurethangele zum Einsatz, wie sie in der
EP 0 665 856 B1 offenbart sind. - Die hydrophilen Polyurethane sind demnach erhältlich aus
-
- 1. einem Polyurethangel, welches
(A) 25-62
Gew.%, vorzugsweise 30-60 Gew.%, besonders bevorzugt 40-57 Gew.%,
bezogen auf die Summe aus (A) und (B), eines kovalent vernetzten
Polyurethans als hochmolekulare Matrix und
(B) 75-38 Gew.%,
vorzugsweise 70-40 Gew.%, besonders bevorzugt 60-43 Gew.%, bezogen
auf die Summe aus (A) und (B) einer oder mehrerer in der Matrix
durch Nebenvalenzkräfte
fest gebundenen Polyhydroxylverbindungen mit einem mittleren Molekulargewicht
zwischen 1000 und 12000, vorzugsweise zwischen 1500 und 8000, besonders
bevorzugt zwischen 2000 und 6000, und einer mittleren OH-Zahl zwischen
20 und 112, vorzugsweise zwischen 25 und 84, besonders bevorzugt
zwischen 28 und 56, als flüssigem
Dispersionsmittel, wobei das Dispersionsmittel im wesentlichen frei
ist an Hydroxylverbindungen mit einem Molekulargewicht unter 800,
vorzugsweise unter 1000, besonders bevorzugt unter 1500, sowie gegebenenfalls
(C)
0 bis 100 Gew.%, bezogen auf die Summe aus (A) und (B), an Füll- und/oder
Zusatzstoffen enthält,
und
welches erhältlich
ist durch Umsetzung einer Mischung von
a) einem oder mehreren
Polyisocyanaten,
b) einer oder mehreren Polyhydroxylverbindungen
mit einem mittleren Molekulargewicht zwischen 1000 und 12000, und
einer mittleren OH-Zahl zwischen 20 und 112,
c) gegebenenfalls
Katalysatoren oder Beschleunigern für die Reaktion zwischen Isocyanat-
und Hydroxylgruppen sowie gegebenenfalls
d) aus der Polyurethanchemie
an sich bekannten Füll-
und Zusatzstoffen, wobei diese Mischung im wesentlichen frei ist
von Hydroxylverbindungen mit einem Molekulargewicht unter 800, die
mittlere Funktionalität der
Polyisocyanate (Fl) zwischen 2 und 4 liegt,
die mittlere Funktionalität
der Polyhydroxylverbindung (Fp) zwischen
3 und 6 beträgt
und die Isocyanatkennzahl (K) der Formel gehorcht, in welcher X ≤ 120, vorzugsweise X ≤ 100, besonders bevorzugt X ≤ 90 ist und die Kennzahl K bei Werten zwischen 15 und 70 liegt, wobei die angegebenen Mittelwerte von Molekulargewicht und OH-Zahl als Zahlenmittel zu verstehen sind,
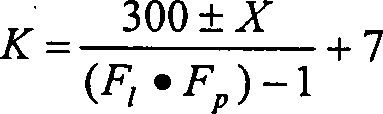
- 2. einem Wasser absorbierenden Material und/oder
- 3. einem nichtwässrigen Schäumungsmittel.
- Wesentlich bei der Herstellung von Polyurethanen ist jedoch, dass bei der Auswahl der gelbbildenden Komponenten die oben definierten Bedingungen eingehalten werden, da sonst anstelle von selbsthaftenden Gelen klebfreie, elastische Gele erhalten werden.
- Bevorzugte Polyhydroxylverbindungen sind Polyetherpolyole, wie sie in den oben genannten Oftenlegungsschriften ausführlich genannt sind.
- Als Polyisocyanatkomponenten sind sowohl (cyclo)aliphatische als auch aromatische Isocyanate geeignet. Bevorzugte (cyclo)aliphatische Polyisocyanate sind 1,6-Hexamethylen-diisocyanat sowie dessen Biurete und Trimerisate bzw. hydrierte Diphenylmethandiisocyanat ("MDI")-Typen. Bevorzugte aromatischen Polyisocyanate sind solche, die durch Destillation erhalten werden, wie MDI-Gemische aus 4,4'- und 2,4'-Isomeren oder 4,4'-MDI, sowie Toluylendiisocyanat ("TDI")-Typen.
- Die Diisocyanate können insbesondere zum Beispiel aus der Gruppe der unmodifizierten aromatischen oder aliphatischen Diisocyanate oder aber aus durch Prepolymerisierung mit Aminen, Polyolen oder Polyetherpolyolen gebildeten modifizierten Produkten gewählt werden.
- Als Vorteile der erfindungsgemäßen Polyurethane im Vergleich zu anderen Polymeren, die für die Herstellung von Verbandsmaterialien verwendet werden, lassen sich folgende Punkte nennen:
-
- – Polyurethan stellt ein selbstklebendes System dar, wodurch auf einen Zusatz weiterer Klebstoffe, die unter Umständen Nebenwirkungen wie Mazeration, Entzündungen der dermalen Bereiche, Reduktion der Hautatmung u.a. hervorrufen, verzichtet werden kann.
- – Polyurethane erweisen sich gegenüber anderen Klebematerialen, wie Polyacrylate, Kautschuk etc., als äußerst vorteilhaft, da sie kein Allergiepotential beinhalten.
- – Polyurethan weist eine sehr gute Wasseraufnahmefähigkeit und Wasserdampfdurchlässigkeit auf. Hierdurch ist gewährleistet, dass bei einer Applikation über einen längeren Zeitraum keine Mazeration durch die Wasserabgabe der Haut erfolgen wird.
- – Die Sauerstoffdurchlässigkeit des Polyurethans sorgt für eine gute Versorgung der abgedeckten Hautstelle mit Sauerstoff, wodurch einer Schädigung des Gewebes entgegengewirkt wird.
- – Polyurethan ist allergieneutral, so dass nach der Applikation mit keiner allergischen Reaktionen des Organismus zu rechnen ist.
- Die Polyurethangel-Matrix kann partiell oder vollflächig geschäumt und/oder ungeschäumt, ungefüllt oder mit zusätzlichen Füllstoffen, wie beispielsweise Superabsorbern, Titandioxid, Zinkoxid, Weichmachern, Farbstoffen etc. eingesetzt werden.
- Darüber hinaus wird über die Schaumbildung ein weicheres Matrixsystem geschaffen, das für den Anwender ein positives Anfassgefühl bietet und die Herstellung eines anschmiegsameren Verbandes ermöglicht.
- Vorteilhaft ist aber auch, dass das gesamte Polymermaterial ungeschäumt ist und dennoch hervorragende Anwendungseigenschaften aufweist.
- Die Polyurethangele können gegebenenfalls aus der Polyurethan-Chemie an sich bekannte Zusatzstoffe enthalten, wie zum Beispiel Füllstoffe und Kurzfasern auf anorganischer oder organischer Basis, Metallpigmente, oberflächenaktive Substanzen oder flüssige Streckmittel wie Substanzen mit einem Siedepunkt von über 150 °C. Als anorganische Füllstoffe seien beispielsweise Schwerspat, Kreide, Gips, Kieserit, Soda, Titandioxid, Ceroxid, Quarzsand, Kaolin, Russ und Mikrohohlkugeln genannt.
- An organischen Füllstoffen können zum Beispiel Pulver auf Basis von Polystyrol, Polyvinylchlorid, Harnstoff-Formaldehyd und Polyhydrazodicarbonamid eingesetzt werden. Als Kurzfasern kommen zum Beispiel Glasfasern von 0,1 – 1 mm Länge oder Fasern organischer Herkunft, wie zum Beispiel Polyester- oder Polyamidfasern, in Frage. Metallpulver, wie zum Beispiel Eisen-, Aluminium-, oder Kupferpulver, können ebenfalls bei der Gelbildung mitverwendet werden. Um den Gelen die gewünschte Färbung zu verleihen, können die bei der Einfärbung von Polyurethanen an sich bekannten Farbstoffe oder Farbpigmente auf organischer oder anorganischer Basis verwendet werden, wie zum Beispiel Eisenoxid- oder Chromoxidpigmente, Pigmente auf Phthalocyanin- oder Monoazo-Basis. Als oberflächenaktive Substanzen seien zum Beispiel Cellulosepulver, Aktivkohle und Kieselsäurepräparate genannt.
Claims (7)
- Verfahren zur Herstellung von Pflastern bestehend aus einer Wundauflage (
6 ) aus selbstklebendem Material (3 ), einer luft- und wasserdampfdurchlässigen Barrierefolie (4 ) und einem Trägermaterial (9 ), auf dem eine Klebeschicht (8 ) aufgebracht ist, dadurch gekennzeichnet, dass – ein bandförmiges Laminat (1 ), bestehend aus Wundauflagenmaterial (3 ) zwischen der Barrierefolie (4 ) und einer Prozessfolie (2 ), mit der Barierefolie (4 ) über eine Stanzwalze (10 ) geführt wird, – dabei beliebig konturierte Wundauflagen (6 ) ausgestanzt werden, – die vollständig ausgestanzten Wundauflagen (6 ) auf eine Vakuumwalze (11 ) übertragen werden, – die Wundauflagen (6 ) von der Vakuumwalze (11 ) mit der Barrierefolie (4 ) auf ein Trägermaterial (9 ), das mit einer Klebeschicht (8 ) beschichtet ist, überführt werden, – wobei die Fördergeschwindigkeit des Trägermaterials (9 ) gegenüber der Umlaufgeschwindigkeit der Vakuumwalze (11 ) höher ist, – mittels einer Vakuumwalze (12 ) die Prozessfolie (2 ) vom Wundauflagenmaterial (3 ) entfernt wird und – abschließend die Pflaster entsprechend vereinzelt und gegebenenfalls eingedeckt und versiegelt werden. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass das Entfernen der Prozessfolie (
2 ) vom Wundauflagenmaterial (3 ) durch Krümmungsführung und einer Umlenkrolle (15 ) unterstützt wird. - Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass alle Verfahrensschritte durch Markierungen auf den verwendeten Folienmaterialien, Lichtschranken, Schrittmotoren und/oder Steuereinheiten aufeinander abgestimmt werden.
- Verfahren nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass die Ausstanzwalze (
10 ) auswechselbar ist. - Verfahren nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass als Wundauflagenmaterial ein elastisches Material verwendet wird.
- Verfahren nach Anspruch 5, dadurch gekennzeichnet, dass als Wundauflagenmaterial Polyurethan verwendet wird.
- Verfahren nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass als Barrierefolie (
4 ) und/oder Trägermaterial (9 ) Polyurethane verwendet werden.
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10301837A DE10301837A1 (de) | 2003-01-20 | 2003-01-20 | Verfahren zur Herstellung von Pflastern |
| EP04001126A EP1438943B1 (de) | 2003-01-20 | 2004-01-20 | Verfahren zur Herstellung von Pflastern |
| ES04001126T ES2268503T3 (es) | 2003-01-20 | 2004-01-20 | Procedimiento para fabricar emplastos. |
| AT04001126T ATE332681T1 (de) | 2003-01-20 | 2004-01-20 | Verfahren zur herstellung von pflastern |
| DE502004000933T DE502004000933D1 (de) | 2003-01-20 | 2004-01-20 | Verfahren zur Herstellung von Pflastern |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10301837A DE10301837A1 (de) | 2003-01-20 | 2003-01-20 | Verfahren zur Herstellung von Pflastern |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| DE10301837A1 true DE10301837A1 (de) | 2004-07-29 |
Family
ID=32520033
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| DE10301837A Withdrawn DE10301837A1 (de) | 2003-01-20 | 2003-01-20 | Verfahren zur Herstellung von Pflastern |
| DE502004000933T Expired - Lifetime DE502004000933D1 (de) | 2003-01-20 | 2004-01-20 | Verfahren zur Herstellung von Pflastern |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| DE502004000933T Expired - Lifetime DE502004000933D1 (de) | 2003-01-20 | 2004-01-20 | Verfahren zur Herstellung von Pflastern |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP1438943B1 (de) |
| AT (1) | ATE332681T1 (de) |
| DE (2) | DE10301837A1 (de) |
| ES (1) | ES2268503T3 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102020109983A1 (de) | 2020-01-17 | 2021-07-22 | Wächter Packautomatik GmbH & Co. KG | Vorrichtung und Verfahren zum Aufbringen eines Zuschnitts auf einen Träger |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE502008001671D1 (de) | 2007-08-21 | 2010-12-09 | Lohmann Therapie Syst Lts | Verfahren zum mehrspurigen konfektionieren transdermaler therapeutischer pflaster |
| DE102008059054A1 (de) | 2008-11-26 | 2010-05-27 | Otto Bock Pur Life Science Gmbh | Polyurethanpflaster für die transdermale Applikation von Wirkstoffen und Verfahren zu dessen Herstellung |
| CN108245699B (zh) * | 2016-12-29 | 2021-06-11 | 深圳清华大学研究院 | 可调节透明度的创面敷料的制备方法 |
| CN109967981B (zh) * | 2019-04-22 | 2023-10-20 | 涿州皓原箔业有限公司 | 一种双层美甲铝箔封边装置 |
| JP2024522589A (ja) * | 2021-06-21 | 2024-06-21 | スキンフィールド リミテッド | 皮膚特性把握方法および装置 |
| GB202317481D0 (en) * | 2023-11-15 | 2023-12-27 | Smith & Nephew | Method of producing a laminate |
| GB202317471D0 (en) * | 2023-11-15 | 2023-12-27 | Smith & Nephew | Method of producing a laminate |
Citations (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1996000544A1 (en) * | 1994-06-29 | 1996-01-11 | Plastod S.P.A. | A machine for manufacturing adhesive dressings having the adsorbing compress completely surrounded by the adhesive support |
| DE19641094C1 (de) * | 1996-10-04 | 1997-06-26 | Beiersdorf Ag | Verfahren zum verlustfreien Stanzen von klebenden Stanzlingen |
| DE19725276A1 (de) * | 1997-06-14 | 1999-01-14 | Pasquini Und Kromer Gmbh | Vorrichtung zum Herstellen eines Streifens mit selbstklebenden Etiketten oder anderen Materialien mit unterlegten Teilen |
| DE69419973T2 (de) * | 1993-05-17 | 1999-12-02 | Nitto Denko Corp., Ibaraki | Klebeband für medizinische Zwecke und Verfahren zu dessen Herstellung |
| DE69510397T2 (de) * | 1994-04-08 | 2000-01-05 | Johnson & Johnson Consumer Products, Inc. | Verfahren zur Herstellung eines elastischen Klebeverbandes |
| DE19837764C1 (de) * | 1998-08-20 | 2000-03-16 | Lohmann Therapie Syst Lts | Verfahren zum Herstellen von klebenden Stanzlingen aus einer endlosen Bahn und nach dem Verfahren hergestellter Stanzling |
| DE19831418C2 (de) * | 1998-07-14 | 2000-07-06 | Lohmann Therapie Syst Lts | Verfahren und Vorrichtung zum Herstellen flächenhafter Produkte aus Laminat, deren Übertragung auf eine Abdeckfolie und Endkonfektionierung |
| DE19905935A1 (de) * | 1999-02-12 | 2000-08-17 | Beiersdorf Ag | Verfahren zur Herstellung einer Beschichtung von lösungsmittelfreien Haftklebesystemen auf insbesondere releasebeschichteten Substraten |
| WO2001001901A1 (en) * | 1999-07-01 | 2001-01-11 | Kimberly-Clark Worldwide, Inc. | Assembly and method for rotating and placing strip of material on a substrate |
| DE69426230T2 (de) * | 1993-03-22 | 2001-03-01 | Minnesota Mining And Mfg. Co., St. Paul | Mit fensterlosem rahmen abgebener verband sowie herstellungsverfahren |
| DE19958274A1 (de) * | 1999-12-03 | 2001-06-21 | Hengstler Gmbh | Abschneider für klebende Etiketten |
| EP1121914A2 (de) * | 1999-12-23 | 2001-08-08 | Johnson & Johnson Consumer Companies, Inc. | Verfahren und Modul zum Herstellen von Wundverbände |
| DE10047700A1 (de) * | 2000-09-22 | 2002-04-11 | Beiersdorf Ag | Verfahren zur Herstellung von mehrschichtigen dünnen Pflastern mit einem Trägermaterial auf Polyurethanbasis |
| EP1297804A2 (de) * | 2001-09-28 | 2003-04-02 | Johnson & Johnson Kabushiki Kaisha | Vorrichtung zum Ausschneiden eines Artikels aus einem langen Band und zum Anhaften eines Artikels an einem Klebeband |
| DE10157153A1 (de) * | 2001-11-22 | 2003-09-04 | Tesa Ag | Verfahren zur Herstellung haftklebriger Stanzprodukte |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH07122052B2 (ja) * | 1987-11-30 | 1995-12-25 | 大正製薬株式会社 | 粘着フィルムに対するパッドの連続貼付方法及びその装置 |
| KR100214007B1 (ko) * | 1996-12-21 | 1999-08-02 | 조민호 | 약물 경피투여제의 제조방법 및 제조장치 |
-
2003
- 2003-01-20 DE DE10301837A patent/DE10301837A1/de not_active Withdrawn
-
2004
- 2004-01-20 AT AT04001126T patent/ATE332681T1/de not_active IP Right Cessation
- 2004-01-20 DE DE502004000933T patent/DE502004000933D1/de not_active Expired - Lifetime
- 2004-01-20 ES ES04001126T patent/ES2268503T3/es not_active Expired - Lifetime
- 2004-01-20 EP EP04001126A patent/EP1438943B1/de not_active Expired - Lifetime
Patent Citations (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE69426230T2 (de) * | 1993-03-22 | 2001-03-01 | Minnesota Mining And Mfg. Co., St. Paul | Mit fensterlosem rahmen abgebener verband sowie herstellungsverfahren |
| DE69419973T2 (de) * | 1993-05-17 | 1999-12-02 | Nitto Denko Corp., Ibaraki | Klebeband für medizinische Zwecke und Verfahren zu dessen Herstellung |
| DE69510397T2 (de) * | 1994-04-08 | 2000-01-05 | Johnson & Johnson Consumer Products, Inc. | Verfahren zur Herstellung eines elastischen Klebeverbandes |
| WO1996000544A1 (en) * | 1994-06-29 | 1996-01-11 | Plastod S.P.A. | A machine for manufacturing adhesive dressings having the adsorbing compress completely surrounded by the adhesive support |
| DE19641094C1 (de) * | 1996-10-04 | 1997-06-26 | Beiersdorf Ag | Verfahren zum verlustfreien Stanzen von klebenden Stanzlingen |
| DE19725276A1 (de) * | 1997-06-14 | 1999-01-14 | Pasquini Und Kromer Gmbh | Vorrichtung zum Herstellen eines Streifens mit selbstklebenden Etiketten oder anderen Materialien mit unterlegten Teilen |
| DE19831418C2 (de) * | 1998-07-14 | 2000-07-06 | Lohmann Therapie Syst Lts | Verfahren und Vorrichtung zum Herstellen flächenhafter Produkte aus Laminat, deren Übertragung auf eine Abdeckfolie und Endkonfektionierung |
| DE19837764C1 (de) * | 1998-08-20 | 2000-03-16 | Lohmann Therapie Syst Lts | Verfahren zum Herstellen von klebenden Stanzlingen aus einer endlosen Bahn und nach dem Verfahren hergestellter Stanzling |
| DE19905935A1 (de) * | 1999-02-12 | 2000-08-17 | Beiersdorf Ag | Verfahren zur Herstellung einer Beschichtung von lösungsmittelfreien Haftklebesystemen auf insbesondere releasebeschichteten Substraten |
| WO2001001901A1 (en) * | 1999-07-01 | 2001-01-11 | Kimberly-Clark Worldwide, Inc. | Assembly and method for rotating and placing strip of material on a substrate |
| DE19958274A1 (de) * | 1999-12-03 | 2001-06-21 | Hengstler Gmbh | Abschneider für klebende Etiketten |
| EP1121914A2 (de) * | 1999-12-23 | 2001-08-08 | Johnson & Johnson Consumer Companies, Inc. | Verfahren und Modul zum Herstellen von Wundverbände |
| DE10047700A1 (de) * | 2000-09-22 | 2002-04-11 | Beiersdorf Ag | Verfahren zur Herstellung von mehrschichtigen dünnen Pflastern mit einem Trägermaterial auf Polyurethanbasis |
| EP1297804A2 (de) * | 2001-09-28 | 2003-04-02 | Johnson & Johnson Kabushiki Kaisha | Vorrichtung zum Ausschneiden eines Artikels aus einem langen Band und zum Anhaften eines Artikels an einem Klebeband |
| DE10157153A1 (de) * | 2001-11-22 | 2003-09-04 | Tesa Ag | Verfahren zur Herstellung haftklebriger Stanzprodukte |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102020109983A1 (de) | 2020-01-17 | 2021-07-22 | Wächter Packautomatik GmbH & Co. KG | Vorrichtung und Verfahren zum Aufbringen eines Zuschnitts auf einen Träger |
| WO2021143964A1 (de) | 2020-01-17 | 2021-07-22 | Wächter Packautomatik GmbH & Co. KG | Vorrichtung und verfahren zum aufbringen eines zuschnitts auf einem träger |
Also Published As
| Publication number | Publication date |
|---|---|
| DE502004000933D1 (de) | 2006-08-24 |
| ATE332681T1 (de) | 2006-08-15 |
| EP1438943B1 (de) | 2006-07-12 |
| EP1438943A1 (de) | 2004-07-21 |
| ES2268503T3 (es) | 2007-03-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0147588B1 (de) | Selbsthaftende Flächengebilde, Verfahren zu deren Herstellung und deren Verwendung | |
| EP0665856B1 (de) | Hydrophile polyurethangelschäume, insbesondere zur behandlung von tiefen wunden, wundverbände auf basis hydrophiler polyurethangelschäume und verfahren zur herstellung | |
| DE69009052T2 (de) | Absorbierende körper sowie deren vorstufen. | |
| DE69517876T2 (de) | Wundverbände | |
| DE69225864T2 (de) | Verfahren zur Herstellung von Polyurethan-Schaumstoff | |
| DE69226330T2 (de) | Wundverband mit Polyurethanschaumstoff | |
| DE69014888T2 (de) | Heftpflaster. | |
| EP1190722B1 (de) | Verband | |
| DE69232777T2 (de) | Hydrogelverband | |
| DE60126322T2 (de) | Schichtmaterialien für den gebrauch als wundverband | |
| EP1190723B1 (de) | Selbsthaftende Wundverbände mit haftfähigem Wundversorgungsbereich | |
| DE69221482T2 (de) | Wundenabdeckmaterial | |
| DE602004012116T2 (de) | Haftklebeband und haftklebemasse für medizinische klebebänder | |
| DE10212866A1 (de) | Narbenreduktionspflaster | |
| DE3786345T2 (de) | Heftpflaster in form eines dünnen films, herstellung und verwendung. | |
| DE68912332T2 (de) | Wundverband. | |
| DE4233289A1 (de) | Hydrophile Polyurethanschaumgele und Verfahren zu deren Herstellung | |
| DE2849570C2 (de) | ||
| EP1438943B1 (de) | Verfahren zur Herstellung von Pflastern | |
| DE60215347T2 (de) | Wundverband | |
| DE10301835A1 (de) | Pflaster mit bedruckter Wundauflage und transparenter Fixierfolie | |
| DE4308445A1 (de) | Wundverbände auf Basis hydrophiler Polyurethangelschäume und Verfahren zu deren Herstellung | |
| DE3785311T2 (de) | Klebstoff, verfahren zu seiner herstellung und seine verwendung. | |
| DE69022159T2 (de) | Verfahren und Vorrichtung zur Herstellung von polymerem Schaumstoff. | |
| DD296838A5 (de) | Materialien fuer orthopaedische stuetzverbaende mit verbesserten schichthaftungseigenschaften und verfahren zur herstellung derselben |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| OM8 | Search report available as to paragraph 43 lit. 1 sentence 1 patent law | ||
| 8141 | Disposal/no request for examination |