EP0665069A1 - Procédé et installation de planage d'une bande métallique mince - Google Patents
Procédé et installation de planage d'une bande métallique mince Download PDFInfo
- Publication number
- EP0665069A1 EP0665069A1 EP95400163A EP95400163A EP0665069A1 EP 0665069 A1 EP0665069 A1 EP 0665069A1 EP 95400163 A EP95400163 A EP 95400163A EP 95400163 A EP95400163 A EP 95400163A EP 0665069 A1 EP0665069 A1 EP 0665069A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- strip
- leveling
- rollers
- nesting
- installation
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims abstract description 27
- 239000002184 metal Substances 0.000 title claims abstract description 11
- 230000008569 process Effects 0.000 title abstract description 8
- 238000009434 installation Methods 0.000 claims abstract description 39
- 230000007547 defect Effects 0.000 claims abstract description 23
- 238000005452 bending Methods 0.000 claims abstract description 17
- 238000013178 mathematical model Methods 0.000 claims description 38
- 238000012937 correction Methods 0.000 claims description 35
- 238000011144 upstream manufacturing Methods 0.000 claims description 13
- 238000005259 measurement Methods 0.000 claims description 12
- 230000000694 effects Effects 0.000 claims description 11
- 210000000056 organ Anatomy 0.000 claims description 10
- 230000003247 decreasing effect Effects 0.000 claims description 6
- 230000003993 interaction Effects 0.000 claims description 6
- 238000011282 treatment Methods 0.000 claims description 6
- 238000012545 processing Methods 0.000 claims description 5
- 238000010200 validation analysis Methods 0.000 claims description 5
- 238000012795 verification Methods 0.000 claims description 4
- 238000006073 displacement reaction Methods 0.000 claims description 2
- 238000012986 modification Methods 0.000 claims description 2
- 230000004048 modification Effects 0.000 claims description 2
- 230000006978 adaptation Effects 0.000 claims 1
- 230000001105 regulatory effect Effects 0.000 abstract 1
- 230000009471 action Effects 0.000 description 7
- 230000006870 function Effects 0.000 description 6
- 230000007246 mechanism Effects 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 239000000835 fiber Substances 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 230000002929 anti-fatigue Effects 0.000 description 1
- 238000004364 calculation method Methods 0.000 description 1
- 238000001514 detection method Methods 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 239000003814 drug Substances 0.000 description 1
- 229940079593 drug Drugs 0.000 description 1
- 235000021183 entrée Nutrition 0.000 description 1
- 238000013213 extrapolation Methods 0.000 description 1
- 235000000396 iron Nutrition 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 230000000284 resting effect Effects 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- 238000009991 scouring Methods 0.000 description 1
- 230000035945 sensitivity Effects 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D1/00—Straightening, restoring form or removing local distortions of sheet metal or specific articles made therefrom; Stretching sheet metal combined with rolling
- B21D1/05—Stretching combined with rolling
Definitions
- the subject of the invention is a method and an installation for leveling under tension a thin metal strip.
- the thin and hard steel sheets such as the white irons used in particular for the manufacture of packaging, are produced by rolling in the form of thin metal strips of great length which, then, are treated, cut and formed according to the intended use.
- a thin metal strip must have a certain number of qualities such as an excellent flatness, a drawing ability, a surface condition and mechanical properties conforming to the standards corresponding to the desired applications.
- the metal strip undergoes a certain number of treatments and, in particular, it is subjected to a leveling often carried out by traction-bending and under imposed elongation.
- a leveling machine comprises one or two bending units each consisting of a pair of small diameter cylinders placed on either side of the strip and offset in height so as to determine, by their nesting, an angled path of the strip producing alternating flexions on the two cylinders.
- the strip is subjected to traction between two tensioning blocks placed on either side of the machine and each consisting of several nested rollers on which the strip is wound.
- the rollers of the two tensioning blocks are rotated at slightly different speeds so that the speed of movement of the strip in the downstream tensioning block is a little higher than the speed of movement in the upstream block.
- Leveling is carried out by subjecting the tensioned strip to at least two alternating flexions on small diameter cylinders. It is known that, during each bending, the taut external part of the strip can be in the field of plastic deformations, even if the applied tensile stress is much lower than the elastic limit. It is thus possible, without subjecting the strip to excessive stress, to determine, between the two tensioning blocks, an elongation sufficient to exceed the length of the longest fiber so as to achieve leveling of the strip by equalizing the lengths of all of its longitudinal fibers.
- the transverse camber generally called “tile”
- the defect in longitudinal camber also called a "hanger”
- a scouring cylinder can be corrected on a scouring cylinder but, for very thin and hard bands, the correction is difficult to perform, in particular because of the very high sensitivity of the devices used. Indeed, for very thin strips, the faults are very fleeting and fluctuating for the same machine setting.
- a residual longitudinal camber can hinder the introduction of the strip into the following treatment plants and, moreover, can lead to deformations when the strip is cut into strips, depending on the dimensions of the products to be manufactured.
- the subject of the invention is a method for satisfactorily correcting the defects induced by leveling, and in particular the longitudinal camber.
- the method according to the invention gives very great operating flexibility and allows, after having made a first choice, to immediately adapt the settings to the properties of the strip, if necessary, during running.
- the object of the invention is essentially to obtain products having weak, fairly homogeneous longitudinal camber, and, in any case, to maintain them, when necessary, in the same direction when it is impossible to obtain a more satisfactory result.
- the method according to the invention applies to an installation comprising a traction-flexion leveler comprising at least one flexion unit consisting of a pair of cylinders offset in height and a multi-roller dressing assembly comprising two frames, respectively lower and upper, each carrying a row of parallel rollers, offset longitudinally and in height, so as to determine, by nesting of the rollers, a corrugated path of the strip with flexions alternating, means for adjusting the nesting of the cylinders of each bending unit, means for adjusting the nesting of the rollers of the straightening assembly and two tensioning blocks placed respectively upstream and downstream of the installation on the path of the strip to apply on it a tensile stress capable of determining an elongation of the strip, the value of which is imposed by adjusting the running speeds in said blocks.
- the flatness defects in the leveler are corrected by adjusting the running speeds and the nesting of the leveling crews so that the elongation imposed for leveling is practically carried out as soon as it leaves the leveler and at least the longitudinal camber defects due to passage through the leveler are corrected in the multi-roller assembly by determining decreasing overlaps of the rollers between the entry and the exit of the multi-roller assembly by tilting a row with respect to the other, so as to cause gradually decreasing alternating flexion effects which determine a relaxation of the stresses, the number and the intensities of the alternating flexions being determined by adjusting the overlaps respectively at the input and at the output of the multi-roller assembly so as to correct the camber defect without significantly increasing the elongation already carried out in the traction-flexion leveler.
- the tile correction can be performed, at the same time as the longitudinal camber correction, in the multi-roller assembly, but an anti-tile device can also be placed between the leveler and the multi-roller assembly to correct at least partially the tile before entering the multi-roller assembly.
- the nestings are adjusted in the flexion units of the leveler taking into account the dimensional and structural characteristics of the strip so as to achieve in the leveler the elongation imposed for the flatness correction while generally maintaining the tensile stress applied to the strip below about 60% of the elastic limit of the metal and the nests are adjusted, respectively at the inlet and at the outlet of the multi-roller assembly, to correct the camber defects by limiting the increase in the traction of such that the additional elongation achieved in the multi-roller assembly does not normally exceed 0.2%.
- the nestings of the leveler and of the multi-roller assembly are adjusted for each reel and / or determined permanently during the running of the strip by an automatic system taking into account all the dimensional characteristics. , structural and qualitative of the product, the known diameters of the active cylinders, the tensions applied to the strip and the interactions between the various components of the installation.
- the automation system is associated with a mathematical model on which are displayed, before processing a coil, all the characteristics specific to the product to be treated and specific to the installation, said mathematical model developing the instructions for nesting the different organs from programmed equations and taking into account the indications obtained by measurement or by observation of the residual defects in flatness and in longitudinal and transverse camber during the processing of a strip of nature and dimensions analogues.
- the automation system determines the nesting of the various organs from established tables, for each type of product, taking into account the characteristics specific to the machine and the indications obtained previously by measurement or by observation of the residual defects of flatness and longitudinal camber and transverse during the treatment of a strip of similar nature and dimensions.
- the operator can at any time manually correct each of the adjustments controlled by the automation system as a function of measurements or observations made on the product during and / or after the treatment.
- the manual corrections thus made are recorded, classified and possibly optimized in a self-adaptation system which memorizes them and, after unlocking by the operator, introduces the necessary modifications in the automation system so that, by thereafter, the nesting instructions thus corrected are imposed on the various members during the course of the strip and for the following strips of the same type.
- the invention therefore makes it possible, when the process for leveling a strip of determined characteristics has been perfected, to automatically apply the same process to all strips having the same characteristics and, in particular, coming from the same origin. , the flatness defects resulting, among other things, from the entire history of the strip and its process of development from liquid steel to its final form and repeating, generally, on strips of the same origin.
- the corrections recorded in the self-adaptation system can be validated and entered in the mathematical model which is readjusted so that the instructions developed correspond to the nests previously corrected.
- the invention also provides the means of very quickly obtaining the right settings even for coils of a product whose characteristics do not correspond to those of one of the coils already processed.
- the unwinding of the reel is then controlled and the operator manually corrects the instructions determined by the automation system as a function of the effects obtained on the strip during unwinding.
- the corrections thus made to the instructions given by the mathematical model are recorded in the self-adaptation system which can be unlocked by the operator, if the corrections made are judicious, so that the corrected instructions are used for the rest of the process. of the coil and for similar coils.
- the corrected instructions can be stored in the mathematical model to constitute a new model usable, thereafter, for all analogous coils.
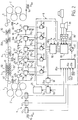
- Figure 1 shows schematically, in section longitudinal, the whole of a leveling installation for implementing the method according to the invention.
- Figure 2 is a block diagram of the entire installation control system.
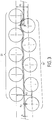
- Figure 3 is a block diagram, on an enlarged scale, showing the passage of the strip in the multi-roller assembly.
- FIG. 1 there is shown in longitudinal section, the whole of a planing installation for a metal strip 1 which, in the Figure, scrolls from right to left passing successively through an upstream tensioning block 2, a leveler 3 comprising, in the example shown, two bending units 31, 32, an anti-tile device 4, a dressing assembly with multi-rollers 5 and a downstream tensioning block 2 '.
- a leveler 3 comprising, in the example shown, two bending units 31, 32, an anti-tile device 4, a dressing assembly with multi-rollers 5 and a downstream tensioning block 2 '.
- All these devices are arranged in a frame 10 in the form of a cage associated with means not shown for the maintenance or replacement of the various members.
- the two tensioning blocks 2, 2 ' each consist, in the usual way, of several rolls of fairly large diameter on which the strip 1 is wound to obtain the necessary traction and which are driven in rotation by a mechanism not shown. , so that the winding speed on the downstream block 2 'is a little higher than that of the upstream block 2, the speed difference being adjustable to determine the desired elongation.
- each bending unit 30 comprises two leveling units 31, 32, placed, respectively, above and below the strip.
- Each leveling unit 31 (32) comprises an active cylinder 33 (33 ') of small diameter which bears, on the side opposite the strip, on support rollers 34 (34'), the assembly being placed on a frame 35 (35 ') who can slide vertically with respect to the cage 10 and whose vertical position can be adjusted by one or more hydraulic or mechanical actuators 36 (36 ').
- the upper assembly 31 can move, under the action of jacks 36, between a high standby position, spaced from the strip, and a low working position, in contact with the strip.
- Mechanical screw jacks 36 make it possible to vary the level of the lower assembly 32 in order to adjust the nesting of the active cylinders 33, 33 ′.
- the second bending unit 30a can be adjusted in the same way.
- the anti-tile device 4 which is of a conventional type, comprises an active cylinder 41 placed between two rollers 45, 45 'of larger diameter and also resting on a set of support rollers 42 carried by a sliding frame 43 of which the position can be adjusted by a jack 44. This makes it possible to adjust the pressure applied to the strip by the anti-tile cylinder 41 which fits between the two rollers 45, 45 '.
- the anti-tile device is not always essential and can be eliminated in the simplest installations. However, it may be preferable to provide on the frame 10 of the installation a location 46 provided for the anti-tile device which, in this way, can be added to the machine if necessary. Similarly, the anti-tile cylinder 41 can be simply moved away from the strip or put into service according to the qualities of the sheets.
- the multi-roller assembly 5 which is placed downstream of the anti-tile device 4 and before the downstream tensioning block 2 ', comprises two sets of rollers, respectively a upper assembly 50 and a lower assembly 50 ′ disposed respectively on either side of the running plane of the strip 1.
- Each assembly 50 (50 ') is carried by a chassis, respectively upper 6 and lower 6', and comprises a row of parallel rollers 51 bearing, on the side opposite to the strip 1, on one or two rows of support rollers 52.
- the two rows of rollers 51, 51 ' are offset longitudinally and can thus overlap one another by adjusting the relative levels of the frames 6, 6'. so as to define a zigzag path.
- the lower row 51 ′ has one more roll than the upper row 51, but this arrangement depends on the circumstances, and in particular on the nature of the strip 1 and the distribution of the stresses.
- the frame 6 carrying the upper assembly 50 is mounted to slide vertically in two windows 61 of the cage 10 can be placed, by means of one or two jacks 62, either in the low working position, or in the waiting position separated from the band.
- chassis 6 'of the lower assembly 50' is mounted on a box-shaped frame 63 which can slide vertically in windows 61 'of the cage 10 and whose position can be adjusted by a jack 64 thus allowing the vertical displacement, parallel to itself, of the lower row of rollers 51 '.
- the lower chassis 6 forms a cradle which rests on two circular tracks 65 formed on the frame 63 and forming a circular raceway centered on a horizontal axis parallel to the axes of the rollers 51' and placed substantially at the plane tangent to these latter.
- the cradle 6 ′ can thus tilt relative to the frame 63 by turning around the axis of the raceway 65 under the action of a screw jack 66 mounted on the frame 55 and supported by an articulated link system , on an arm 67 secured to the cradle 6 ', the latter being kept applied to the raceway 65 by a jack 68 fixed on the frame 63 and allowing the play to be made up.
- the screw jack 66 therefore makes it possible to give the row of lower rollers 51 ′ an adjustable inclination relative to the top row 51 while the screw jacks 64 allow the overall spacing between the two rows to be increased or decreased. rollers 51, 51 '.
- Each positioning means 71 to 75 comprises a regulator receiving, on a first input 71a to 75a, a positioning command supplied by an automation system 8 and, on a second input 71b to 75b, a signal supplied by a device measurement M1 to M5 indicating, at each instant, the respective positions of the corresponding organs, so as to immediately order the correction necessary to adapt the effect of the organ considered to the order given, at the same instant, by the system of automation 8.
- pairs of push buttons B1 to B5 acting in opposite directions, allow the operator to intervene, if necessary, on each positioning means 71 to 75 to bring, in one direction or in the 'other, a correction to the position of the organ considered ordered by the automation system 8, taking into account information of all kinds which reach it, for example by observing the cut product.
- the elongation A is displayed which must be imposed on the strip in order to correct the flatness defect detected upstream of the installation, for example by a flatness measuring roller of known type.
- This imposed elongation is determined in the usual way taking into account the characteristics of the product and of the machine and remaining within the ranges of predetermined tension stresses.
- the mathematical model 80 develops, on the one hand, an elongation instruction and, on the other hand, nesting instructions for the various organs.
- the elongation instruction is displayed at the input 76a of a device 76 for adjusting the drive mechanism 21 of the tensioning blocks 2, 2 ′, such a mechanism making it possible, in known manner, to maintain between the upstream and downstream blocks the speed difference corresponding to the imposed elongation.
- the elongation setpoint A depends on the diameters of the tensioning rollers in the upstream 2 and downstream 2 ′ blocks and can therefore be corrected by a device 83 to take account of possible wear thereof.
- the installation is equipped with devices 22, 23, for measuring the voltages respectively Te at the input and Ts at the output, and the measured voltages are displayed at the input 82a of a device 82 for correcting the instructions.
- the automation system can thus react, either by simple alarm, or by direct action on all or part of the setpoints that it develops.
- the nesting instructions P1, P2 ... P5 developed by the mathematical model 80 and thus corrected, are displayed, respectively, on the positioning means 71 to 75.
- the mathematical model takes account of the interactions between the different members to work out the nesting instructions so that the elongation imposed for the correction of flatness is carried out practically entirely in the leveler 3 by means of the two bending units 30, 30a, or one of between them only, as the case may be.
- the traction-bending effect applied to the product depends on the diameters of the cylinders and rollers and this is why, before being displayed on each of the positioning means 71 to 75, the corresponding setpoint is corrected in a device 84 associated with each positioning means to correct the setpoint according to the actual diameters of the cylinders or rollers of the member under consideration, which can be measured, for example, at each stop of the machine.
- the adjustment system can operate entirely automatically, but with the possibility of correcting the instructions upon operator intervention for adjusting the nestings.
- measuring devices M1 to M5 are associated with each member and each supply a signal representative of the actual position, at the instant considered, of the cylinders or rollers of the corresponding member.
- These signals are displayed on the input 85a of a self-adaptation system 85 which, on the operator's order, can intervene on the automation system to automatically correct the nesting instructions so that they correspond to the measured positions and that the corrections made by the operator are maintained until the end of the reel unwinding as well as for the following reels of the same type.
- the elongation actually carried out is measured and displayed on the input 85b of the self-adaptation system which can thus correct, as a function of the effects observed, the elongation instruction previously displayed on the mathematical model 80.
- the self-adaptation system 85 is a classification and management computer system which records all the adjustments, classifies the results and makes it possible to choose the optimal values for the strip being processed.
- the latter if he judges the corrections correct, can, from the console 81, unlock the self-adaptation system by means of a link 86 of man / machine dialogue to introduce into the automation system the corrected instructions. which will thus be used for the continuation of the unwinding of the reel and for the following reels of the same type.
- the self-adaptation system 85 makes it possible, from a mathematical model established for certain products, to find almost immediately the right settings for new products or else to adapt the system to new, more efficient instructions.
- the operator can also know the flatness defects to be corrected, for example if they are common to a type of product. But it can also measure them by means of a device placed upstream of the installation. From tables or charts, or according to instructions given by a calculation system, the operator determines the elongation that should be imposed in the leveler 3 to correct these defects. This elongation is displayed on the input 80c of the mathematical model 80 which, from the programmed equations, determines the tension imposed by the tensioning blocks 2, 2 ', and the theoretical positions of the leveling crews 30, 30a, making it possible to carry out the lengthening imposed for leveling.
- the mathematical model also calculates the effects of transverse and longitudinal camber theoretically resulting from the actions carried out for leveling and chooses a combination between the tensions and the flexions in the leveler making it possible to minimize the camber.
- the residual effects are calculated and corrected in the multi-roller assembly 5 and, optionally, the anti-tile device 4, the overlaps of which are determined by the mathematical model taking into account all the interactions between the elements of the installation and in such a way that the additional elongation produced in the multi-roller assembly does not exceed 0.2%, the tension stress there being hardly increased.
- the leveling result can be verified by tests carried out on the strip leaving the installation and possibly cut into strips. Measurements of the longitudinal or transverse camber could, possibly, be carried out during the running of the strip. Finally, the operator can also, by direct observation, observe imperfections and residual tape defects.
- the operator preferably acts on the least sensitive actuators which give greater latitude for adjustment.
- it can first of all vary the nesting A2 at the outlet of the multi-roller assembly to increase or decrease the number and the intensity of the degressive flexions and, if necessary, act on the nesting A1 at the input, this setting being more sensitive.
- the operator can also intervene on the levelers 30, 30a, and, optionally, the anti-tile device 4, by means of push buttons B1 to B3, so as to take account of the interactions between the two parts of the installation. and perfect the leveling according to the real characteristics and properties of the strip being unwound.
- the corrections made are recorded and optimized in the self-adaptation system 85.
- the competent authority considers, after verification, that the adjustments made are valid for all the bands of the type in progress, for example for all the bands of the same thickness and classified in the same category, these adjustments are validated by the command 85c and, after unlocking the self-adaptation system 85, the corrections previously made and judged to be optimal are introduced into the memory of the mathematical model so that, thereafter, the corrected setpoints are imposed on the other bands of the same category.
- corrections can be made, after validation, to the values found in the self-adaptation system 85.
- a new coil does not correspond to a known type, one can, according to certain parameters such as its dimensions, the nature of the metal and its hardness, choose, from the known types, one or more types as close as possible to the new coil and display on the mathematical model either the parameters corresponding to a very similar type, or parameters obtained by intrapolation or extrapolation.
- the mathematical model 80 adjusts the voltages and the nests as a function of the parameters displayed and the unwinding of the coil is then controlled.
- the operator can determine, by measurement or by observation and from his own experience, the corrections that should be made to the overlaps determined by the mathematical model. If the result is satisfactory, these corrections are validated by the competent authority and stored in the mathematical model which thus constitutes a new model applicable thereafter to all coils of the same type.
- the leveler could have a single leveling crew 30.
- the second crew can be placed on the machine and, simply, put out of service when it is unnecessary. But it is also possible, for certain types of products, to use a machine with only one crew.
- the multi-roller assembly can correct the tile defect and, in certain cases, the anti-tile device 4 could therefore be eliminated.
- the arrangement of the various members as well as the order and the number of active rollers of the multi-roller assembly 5 will be determined as a function of the characteristics, in particular the thickness and the hardness, of the range of products to be treated, normally, in the installation.
- the upper row of rollers 51 generally has one roll less than the lower row 51 ', as shown in FIGS. 1 and 2, and the first active roller, on which the strip is completely stretched, is often the second of the series, but this arrangement could be modified according to the targeted deformations.
- the two rows could have the same number of rollers, as in the case of Figure 3, or the longest row could be the top row.
- the deflector roller 45 located just after the anti-drug can also be interchangeable and / or of smaller diameter, and adjustable in height so as to make it more or less active compared to a simple deflector.
- the installation can also be completed by a set 9 of measuring means placed downstream of the output tensioning block 2 ′ and comprising, for example, a device 91 for measuring residual flatness defects , for example from the voltage constraints, a device 92 for measuring tiles, for example by laser, and a device 93 for measuring the defect in longitudinal camber or "hanger", the measurements carried out being displayed on the auto system -adaptation 85 which determines possible correction instructions.
- the flatness measurement carried out at 91 can determine a correction on the imposed elongation.
- the detection of tile or longitudinal camber faults can lead to a correction of the nests, in priority on the nesting A2 downstream of the multi-roller assembly 5 and, if necessary, on the nesting A1 to l 'entry or on the nesting of the anti-tile device 4 when it is used.
- the tension of the strip can also be measured outside the installation by tensiometers 94, 95, placed respectively upstream of the input tensioning block 2 and downstream of the output block 2 '. From these measurements of the external voltages, the automatic system 8 can modify the elongation instructions if the multiplying coefficients of the tensioning blocks become too large. Actions on external traction can also be considered in the system, depending on production contingencies and the ability to regulate parameters outside the installation. A possible measurement of the intermediate tension, for example at 96, upstream of the multi-roller assembly 5, can possibly be used to correct the overlaps of the leveling equipments 30, 30a.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Straightening Metal Sheet-Like Bodies (AREA)
Abstract
Description
- L'invention a pour objet un procédé et une installation de planage sous traction d'une bande métallique mince.
- Les tôles d'acier mince et dur telles que les fers blancs utilisées notamment pour la fabrication d'emballages, sont réalisées par laminage sous forme de bandes métalliques minces de grande longueur qui, ensuite, sont traitées, découpées et formées en fonction de l'utilisation prévue.
- D'une façon générale, une bande métallique mince doit présenter un certain nombre de qualités telles qu'une excellente planéité, une aptitude à l'emboutissage, un état de surface et des propriétés mécaniques conformes aux normes correspondant aux applications souhaitées.
- Pour obtenir ces qualités, la bande métallique subit un certain nombre de traitements et, en particulier, elle est soumise à un planage souvent réalisé par traction-flexion et sous allongement imposé.
- Généralement, une machine de planage comprend une ou deux unités de flexion constituées chacune d'une paire de cylindres de faible diamètre placés de part et d'autre de la bande et décalés en hauteur de façon à déterminer, par leur imbrication, un trajet coudé de la bande produisant des flexions alternées sur les deux cylindres.
- La bande est soumise à une traction entre deux blocs tensionneurs placés de part et d'autre de la machine et constitués chacun de plusieurs rouleaux imbriqués sur lesquels s'enroule la bande. Les rouleaux des deux blocs tensionneurs sont entraînés en rotation à des vitesses légèrement différentes de façon que la vitesse de défilement de la bande dans le bloc tensionneur aval soit un peu supérieure à la vitesse de défilement dans le bloc amont.
- Il en résulte un allongement permanent de la bande dont la valeur peut être déterminée par réglage de la différence des vitesses de défilement entre l'amont et l'aval.
- Le planage est réalisé en soumettant la bande sous tension à au moins deux flexions alternées sur des cylindres de faible diamètre. On sait que, lors de chaque flexion, la partie extérieure tendue de la bande peut se trouver dans le domaine des déformations plastiques, même si la contrainte de traction appliquée est bien inférieure à la limite élastique. On peut ainsi, sans soumettre la bande à une contrainte excessive, déterminer, entre les deux blocs tensionneurs, un allongement suffisant pour dépasser la longueur de la fibre la plus longue de façon à réaliser le planage de la bande par égalisation des longueurs de toutes ses fibres longitudinales.
- Les allongements permanents obtenus pour un produit donné sont d'autant plus importants que les rayons de courbure sont faibles et les contraintes de traction élevées, ces dernières restant cependant toujours inférieures à la limite élastique.
- On peut ainsi obtenir des bandes planes mais ces opérations induisent des contraintes internes dans l'épaisseur de la bande. Celles-ci s'équilibrent, mais conduisent cependant à une déformation du profil de la bande, qui présente, généralement, une cambrure dans le sens transversal, et souvent aussi, dans le sens longitudinal.
- La cambrure transversale, généralement appelée "tuile", peut être assez facilement corrigée sur un dispositif dit anti-tuile, placé en aval de la planeuse et comportant un cylindre prenant appui sur la bande du côté opposé à celui du dernier cylindre de la planeuse et associé à deux rouleaux de plus grand diamètre.
- Le défaut de cambrure longitudinale, appelé aussi "cintre", peut être corrigé sur un cylindre décintreur mais, pour des bandes très minces et dures, la correction est difficile à effectuer, notamment en raison de la très grande sensibilité des dispositifs utilisés. En effet, pour des bandes très minces, les défauts sont très fugitifs et fluctuants pour un même réglage de machine.
- Or, une cambrure longitudinale résiduelle peut gêner l'introduction de la bande dans les installations de traitement suivantes et, en outre, peut conduire à des déformations lorsque la bande est découpée en bandelettes, selon les dimensions des produits à fabriquer.
- Il est possible d'agir manuellement sur les réglages de la machine mais, la bande défilant à très grande vitesse, on ne peut ainsi corriger que des défauts détectables et, nécessairement, avec un certain temps de retard. De plus, lors du déroulement d'une autre bobine, il peut être nécessaire de reprendre tous les réglages.
- L'invention a pour objet un procédé permettant de corriger de façon satisfaisante les défauts induits par le planage, et en particulier la cambrure longitudinale. Le procédé selon l'invention donne une très grande souplesse d'exploitation et permet, après avoir effectué un premier choix, d'adapter immédiatement les réglages aux propriétés de la bande, si nécessaire, en cours de défilement.
- D'une façon générale, l'invention a essentiellement pour but d'obtenir des produits présentant des cambrures longitudinales faibles, assez homogènes, et, en tout cas, de les maintenir, quand cela est nécessaire, dans le même sens lorsqu'il est impossible d'obtenir un résultat plus satisfaisant.
- Le procédé selon l'invention s'applique à une installation comprenant une planeuse par traction-flexion comportant au moins une unité de flexion constituée d'une paire de cylindres décalés en hauteur et un ensemble de dressage à multi-rouleaux comportant deux châssis, respectivement inférieur et supérieur, portant chacun une rangée de rouleaux parallèles, décalés longitudinalement et en hauteur, de façon à déterminer, par imbrication des rouleaux, un trajet ondulé de la bande avec flexions alternées, des moyens de réglage de l'imbrication des cylindres de chaque unité de flexion, des moyens de réglage de l'imbrication des rouleaux de l'ensemble de dressage et deux blocs tensionneurs placés respectivement en amont et en aval de l'installation sur le trajet de la bande pour appliquer sur celle-ci une contrainte de traction susceptible de déterminer un allongement de la bande dont la valeur est imposée par réglage des vitesses de défilement dans lesdits blocs.
- Conformément à l'invention, on corrige les défauts de planéité dans la planeuse en réglant les vitesses de défilement et l'imbrication des équipages de planage de façon que l'allongement imposé pour le planage soit, pratiquement réalisé dès la sortie de la planeuse et l'on corrige dans l'ensemble multi-rouleaux au moins les défauts de cambrure longitudinale dûs au passage dans la planeuse en déterminant des imbrications dégressives des rouleaux entre l'entrée et la sortie de l'ensemble multi-rouleaux par basculement d'une rangée par rapport à l'autre, de façon à provoquer des effets de flexions alternées progressivement décroissants qui déterminent une relaxation des contraintes, le nombres et les intensités des flexions alternées étant déterminés par réglage des imbrications respectivement à l'entrée et à la sortie de l'ensemble multi-rouleaux de façon à corriger le défaut de cambrure sans augmenter sensiblement l'allongement déjà réalisé dans la planeuse par traction-flexion.
- La correction de tuile peut être effectuée, en même temps que la correction de cambrure longitudinale, dans l'ensemble multi-rouleaux, mais on peut aussi placer un dispositif anti-tuile entre la planeuse et l'ensemble multi-rouleaux pour corriger au moins partiellement la tuile avant l'entrée dans l'ensemble multi-rouleaux.
- Selon une autre caractéristique particulièrement avantageuse de l'invention, on règle les imbrications dans les unités de flexion de la planeuse en tenant compte des caractéristiques dimensionnelles et structurelles de la bande de façon à réaliser dans la planeuse l'allongement imposé pour la correction de planéité en maintenant, généralement, la contrainte de traction appliquée sur la bande au-dessous de 60 % environ de la limite élastique du métal et l'on règle les imbrications, respectivement à l'entrée et à la sortie de l'ensemble multi-rouleaux, pour corriger les défauts de cambrure en limitant l'augmentation de la traction de telle sorte que l'allongement supplémentaire réalisé dans l'ensemble multi-rouleaux ne dépasse pas, normalement, 0,2 %.
- Selon une autre caractéristique préférentielle, les imbrications de la planeuse et de l'ensemble multi-rouleaux sont ajustées pour chaque bobine et/ou déterminées en permanence au cours du défilement de la bande par un système d'automatisme prenant en compte toutes les caractéristiques dimensionnelles, structurelles et qualitatives du produit, les diamètres connus des cylindres actifs, les tensions appliquées sur la bande et les interactions entre les différents organes de l'installation.
- De façon particulièrement avantageuse, le système d'automatisme est associé à un modèle mathématique sur lequel sont affichées, avant le traitement d'une bobine, l'ensemble des caractéristiques propres au produit à traiter et propres à l'installation, ledit modèle mathématique élaborant les consignes d'imbrication des différents organes à partir d'équations programmées et en tenant compte des indications obtenues par mesure ou par observation des défauts résiduels de planéité et de cambrure longitudinale et transversale au cours du traitement d'une bande de nature et de dimensions analogues.
- Cependant, dans un mode de réalisation simplifié, le système d'automatisme détermine les imbrications des différents organes à partir de tables établies, pour chaque type de produit, en tenant compte des caractéristiques propres à la machine et des indications obtenues précédemment par mesure ou par observation des défauts résiduels de planéité et de cambrure longitudinale et transversale au cours du traitement d'une bande de nature et de dimensions analogues.
- Selon une autre caractéristique extrêmement avantageuse, l'opérateur peut à tout instant corriger manuellement chacun des réglages commandés par le système d'automatisme en fonction de mesures ou d'observations effectuées sur le produit pendant et/ou après le traitement.
- De préférence, les corrections manuelles ainsi effectuées sont enregistrées, classées et éventuellement optimisées dans un système d'auto-adaptation qui les mémorise et, après déverrouillage par l'opérateur, introduit les modifications nécessaires dans le système d'automatisme de façon que, par la suite, les consignes d'imbrication ainsi corrigées soient imposées aux différents organes au cours du déroulement de la bande et pour les bandes suivantes de même type.
- L'invention permet donc, lorsque l'on a mis au point le processus de planage d'une bande de caractéristiques déterminées, d'appliquer automatiquement le même processus à toutes bandes présentant les mêmes caractéristiques et, en particulier, provenant de la même origine, les défauts de planéité résultant, entre autres, de toute l'histoire de la bande et de son processus d'élaboration depuis l'acier liquide jusqu'à sa forme finale et se répétant, généralement, sur les bandes de même origine.
- Par ailleurs, après vérification par une autorité compétente, les corrections enregistrées dans le système d'auto-adaptation peuvent être validées et introduites dans le modèle mathématique qui est recalé de façon que les consignes élaborées correspondent aux imbrications préalablement corrigées.
- Cependant, l'invention donne également les moyens d'obtenir très rapidement les bons réglages même pour des bobines d'un produit dont les caractéristiques ne correspondent pas à celles de l'une des bobines déjà traitées. Dans ce cas, en effet, on peut choisir parmi celles-ci un ou plusieurs types de référence se rapprochant le plus de la nouvelle bobine et l'on affiche sur le système d'automatisme, soit les paramètres correspondant à un type très voisin, soit des paramètres interpolés ou extrapolés, de façon à déterminer, en fonction du ou des types de référence, les consignes de tension et d'imbrication des différents organes, pour la nouvelle bobine. On commande alors le déroulement de la bobine et l'opérateur corrige manuellement les consignes déterminées par le système d'automatisme en fonction des effets obtenus sur la bande en cours de déroulement.
- Les corrections ainsi apportées aux consignes données par le modèle mathématique sont enregistrées dans le système d'auto-adaptation qui peut être déverrouillé par l'opérateur, si les corrections apportées sont judicieuses, de façon que les consignes corrigées soient utilisées pour la suite du déroulement de la bobine et pour les bobines analogues.
- Après approbation et validation par une autorité compétente, les consignes corrigées peuvent être mémorisées dans le modèle mathématique pour constituer un nouveau modèle utilisable, par la suite, pour toutes les bobines analogues.
- Mais l'invention sera mieux comprise par la description suivante d'un mode de réalisation particulier, donné à titre d'exemple et représenté sur les dessins annexés.
- La Figure 1 représente schématiquement, en coupe longitudinale, l'ensemble d'une installation de planage pour la mise en oeuvre du procédé selon l'invention.
- La Figure 2 est un schéma fonctionnel du système de réglage de l'ensemble de l'installation.
- La Figure 3 est un schéma de principe, à échelle agrandie, représentant le passage de la bande dans l'ensemble multi-rouleaux.
- Sur la Figure 1, on a représenté en coupe longitudinale, l'ensemble d'une installation de planage d'une bande métallique 1 qui, sur la Figure, défile de la droite vers la gauche en passant successivement dans un bloc tensionneur amont 2, une planeuse 3 comportant, dans l'exemple représenté, deux unités de flexion 31, 32, un dispositif anti-tuile 4, un ensemble de dressage à multi-rouleaux 5 et un bloc tensionneur aval 2'.
- Tous ces appareils sont disposés dans un bâti 10 en forme de cage associé à des moyens non représentés pour l'entretien ou le remplacement des différents organes.
- Les deux blocs tensionneurs 2, 2', sont constitués chacun, de la façon habituelle, de plusieurs rouleaux d'assez grand diamètre sur lesquels la bande 1 s'enroule pour obtenir les tractions nécessaires et qui sont entraînés en rotation par un mécanisme non représenté, de telle sorte que la vitesse d'enroulement sur le bloc aval 2' soit un peu supérieure à celle du bloc amont 2, la différence de vitesse pouvant être réglée pour déterminer l'allongement souhaité.
- La planeuse 3 est de type classique et, en particulier, chaque unité de flexion 30 comprend deux équipages de planage 31, 32, placés, respectivement, au-dessus et en dessous de la bande.
- Chaque équipage de planage 31 (32) comprend un cylindre actif 33 (33') de faible diamètre qui prend appui, du côté opposé à la bande, sur des rouleaux de soutien 34 (34'), l'ensemble étant placé sur un châssis 35 (35') qui peut coulisser verticalement par rapport à la cage 10 et dont la position verticale peut être réglée par un ou plusieurs actionneurs hydrauliques ou mécaniques 36 (36').
- Généralement, l'équipage supérieur 31 peut se déplacer, sous l'action de vérins 36, entre une position haute d'attente, écartée de la bande, et une position basse de travail, au contact de la bande. Des vérins mécaniques à vis 36 permettent de faire varier le niveau de l'équipage inférieur 32 pour régler l'imbrication des cylindres actifs 33, 33'.
- La seconde unité de flexion 30a peut être réglée de la même façon. En outre, il est possible, comme on l'a représenté sur la Figure 1, d'écarter complètement de la bande les cylindres actifs, ce qui permet, selon les cas, d'utiliser, soit une seule unité de flexion, soit les deux.
- Le dispositif anti-tuile 4, qui est d'un type classique, comprend un cylindre actif 41 placé entre deux rouleaux 45, 45' de plus grand diamètre et reposant également sur un ensemble de rouleaux de soutien 42 portés par un châssis coulissant 43 dont la position peut être réglée par un vérin 44. Celui-ci permet de régler la pression appliquée sur la bande par le cylindre anti-tuile 41 qui s'imbrique entre les deux rouleaux 45, 45'.
- On notera que le dispositif anti-tuile n'est pas toujours indispensable et peut être supprimé dans les installations les plus simples. Toutefois, il peut être préférable de prévoir sur le bâti 10 de l'installation un emplacement 46 prévu pour le dispositif anti-tuile qui, ainsi, pourra être ajouté à la machine en cas de besoin. De même, le cylindre anti-tuile 41 pourra être simplement écarté de la bande ou mis en service selon les qualités des tôles.
- L'ensemble multi-rouleaux 5, qui est placé en aval du dispositif anti-tuile 4 et avant le bloc tensionneur aval 2', comprend deux ensembles de rouleaux, respectivement un ensemble supérieur 50 et un ensemble inférieur 50' disposés respectivement de part et d'autre du plan de défilement de la bande 1.
- Chaque ensemble 50 (50') est porté par un châssis, respectivement supérieur 6 et inférieur 6', et comprend une rangée de rouleaux parallèles 51 prenant appui, du côté opposé à la bande 1, sur une ou deux rangées de galets d'appui 52.
- Les deux rangées de rouleaux 51, 51', sont décalées longitudinalement et peuvent ainsi s'imbriquer l'une dans l'autre en réglant les niveaux relatifs des châssis 6, 6'. de façon à définir un trajet en zig-zag. Généralement, la rangée inférieure 51' compte un rouleau de plus que la rangée supérieure 51, mais cette disposition dépend des circonstances, et notamment de la nature de la bande 1 et de la répartition des contraintes.
Le châssis 6 portant l'ensemble supérieur 50 est monté coulissant verticalement dans deux fenêtres 61 de la cage 10 peut être placé, au moyen d'un ou deux vérins 62, soit en position basse de travail, soit en position d'attente écartée de la bande. - D'une façon analogue, le châssis 6' de l'ensemble inférieur 50' est monté sur un bâti en forme de caisson 63 qui peut coulisser verticalement dans des fenêtres 61' de la cage 10 et dont la position peut être réglée par un vérin 64 permettant ainsi le déplacement vertical, parallèlement à elle-même, de la rangée inférieure de rouleaux 51'.
- Cependant, le châssis inférieur 6' forme un berceau qui repose sur deux pistes circulaires 65 ménagées sur le bâti 63 et formant un chemin de roulement circulaire centré sur un axe horizontal parallèle aux axes des rouleaux 51' et placé sensiblement au niveau du plan tangent à ces derniers.
- Le berceau 6' peut ainsi basculer par rapport au bâti 63 en tournant autour de l'axe du chemin de roulement 65 sous l'action d'un vérin à vis 66 monté sur le bâti 55 et prenant appui, par un système à biellette articulée, sur un bras 67 solidaire du berceau 6', celui-ci étant maintenu appliqué sur le chemin de roulement 65 par un vérin 68 fixé sur le bâti 63 et permettant le rattrapage des jeux.
- D'autres systèmes de basculement pourraient évidemment être utilisés à cet effet.
- Le vérin à vis 66 permet donc de donner à la rangée de rouleaux inférieurs 51' une inclinaison réglable par rapport à la rangée supérieure 51 alors que les vérins à vis 64, permettent d'augmenter ou de diminuer globalement l'espacement entre les deux rangées de rouleaux 51, 51'.
- Il est ainsi possible, en agissant séparément ou simultanément sur les vérins à vis 64 et 66, de régler les imbrications des rouleaux à l'entrée et à la sortie de l'ensemble multi-rouleaux 5 pour déterminer une imbrication progressivement dégressive des rouleaux dans le sens de défilement de la bande, comme on l'a représenté sur la Figure 3.
- Bien entendu, d'autres moyens équivalents, par exemple vérins hydrauliques ou autres actionneurs, peuvent être utilisés pour modifier les imbrications et les orientations relatives des deux ensembles de rouleaux.
- D'une façon générale, il est possible, en agissant de façon combinée sur les vérins de réglage 64 et 66, de régler les entraxes A1 à l'entrée et A2 à la sortie de la planeuse, pour modifier l'intensité et, éventuellement, le nombre des flexions inversées, de la façon indiquée sur la Figure 3.
- A cet effet, l'installation est avantageusement associée à un système de réglage 7, représenté schématiquement sur la Figure 2, et comprenant des moyens de positionnement 71 à 75 agissant respectivement :
- sur les vérins 36, 36a, pour le réglage des imbrications P1, P2, respectivement des deux unités de flexion 30, 30a,
- sur le vérin 44 pour le réglage de l'effet T du dispositif anti-tuile 4,
- sur les vérins à vis 64 et 66, pour le réglage des entraxes A1 à l'entrée et A2 à la sortie de l'ensemble multi-rouleaux 5.
- Chaque moyen de positionnement 71 à 75, comprend un régulateur recevant, sur une première entrée 71a à 75a, un ordre de positionnement fourni par un système d'automatisme 8 et, sur une seconde entrée 71b à 75b, un signal fourni par un dispositif de mesure M1 à M5 indiquant, à chaque instant, les positions respectives des organes correspondants, de façon à commander immédiatement la correction nécessaire pour adapter l'effet de l'organe considéré à l'ordre donné, au même instant, par le système d'automatisme 8.
- En outre, des paires de boutons-poussoirs B1 à B5, agissant en des sens opposés, permettent à l'opérateur d'intervenir, en cas de besoin, sur chaque moyen de positionnement 71 à 75 pour apporter, dans un sens ou dans l'autre, une correction à la position de l'organe considéré ordonnée par le système d'automatisme 8, en tenant compte des informations de toutes sortes qui lui parviennent, par exemple par l'observation du produit découpé.
- Le système d'automatisme 8 élabore la consigne de position, à chaque instant, de chacun des moyens de positionnement 71 à 75, à partir d'un ensemble de tables et/ou un modèle mathématique 80 programmé de façon à tenir compte des différentes caractéristiques de l'installation et du produit à planer et, en particulier :
- de la nature du produit, du code Qualité et du code Défaut,
- de l'épaisseur et de la largeur,
- de la destination.
- On peut en effet établir, de façon connue, des tables et des équations qui permettent de définir les actions à exercer sur le produit par chacun des organes de la machine en tenant compte des caractéristiques mécaniques de la machine, du diamètre connu des cylindres et rouleaux, de leur nombre et de leurs imbrications, ainsi que des contraintes appliquées sur le produit et des interactions entre les différents organes.
- Ces tables et ces équations sont programmées dans le modèle mathématique 80 dans lequel l'opérateur peut introduire, par une entrée 80a, l'ensemble des'paramètres (p) propres au produit et, notamment, ceux qui ont été indiqués ci-dessus, et par une entrée 80b les paramètres (m) propres à la machine, tels que les diamètres des cylindres et rouleaux de chacun des organes de la machine, qui peuvent être mesurés en permanence ou bien vérifiés lors des arrêts. Ces paramètres sont introduits par l'opérateur, au moyen d'un pupitre 81, à l'arrivée d'une nouvelle bobine ou d'une série de bobines d'un certain type.
- Sur une autre entrée 80c du modèle mathématique 80, est affiché l'allongement A qui doit être imposé à la bande pour corriger le défaut de planéité détecté en amont de l'installation, par exemple par un rouleau de mesure de planéité de type connu.
- Cet allongement imposé est déterminé de la façon habituelle en tenant compte des caractéristiques du produit et de la machine et en restant dans des domaines de contraintes de tension prédéterminées.
- A partir de tous ces paramètres et des équations programmées, le modèle mathématique 80 élabore, d'une part, une consigne d'allongement et, d'autre part, des consignes d'imbrication des différents organes.
- La consigne d'allongement est affichée à l'entrée 76a d'un dispositif 76 de réglage du mécanisme d'entraînement 21 des blocs tensionneurs 2, 2', un tel mécanisme permettant, de façon connue, de maintenir entre les blocs amont et aval la différence de vitesse correspondant à l'allongement imposé.
- Cependant, la consigne d'allongement A dépend des diamètres des rouleaux tensionneurs dans les blocs amont 2 et aval 2' et peut donc être corrigée par un dispositif 83 pour tenir compte de l'usure éventuelle de ceux-ci.
- Les tensions Te et Ts appliquées sur la bande, respectivement à l'entrée et à la sortie de l'installation, sont une conséquence du procédé et n'interviennent pas, normalement, dans le système de détermination des consignes. Cependant, ces tensions doivent évidemment être limitées pour des raisons de sécurité et, de toutes façons, doivent toujours rester inférieures à la limite élastique du produit et, de préférence, comprises entre 20 et 60 %, environ, de celle-ci, les plus fortes tractions se rapportant aux bandes les plus minces et à plus forte limite élastique.
- A cet effet, l'installation est équipée de dispositifs 22, 23, de mesure des tensions respectivement Te à l'entrée et Ts à la sortie, et les tensions mesurées sont affichées à l'entrée 82a d'un dispositif 82 de correction des consignes. En cas de dépassement par rapport à des valeurs prédéterminées, le système d'automatisme peut ainsi réagir, soit par alarme simple, soit par action directe sur tout ou partie des consignes qu'il élabore.
- Les consignes d'imbrication P1, P2 ... P5 élaborées par le modèle mathématique 80 et ainsi corrigées, sont affichées, respectivement, sur les moyens de positionnement 71 à 75. Comme on l'a indiqué, le modèle mathématique tient compte des interactions entre les différents organes pour élaborer les consignes d'imbrication de façon que l'allongement imposé pour la correction de planéité soit réalisé pratiquement en totalité dans la planeuse 3 au moyen des deux unités de flexion 30, 30a, ou de l'une d'entre elles seulement, selon les cas.
- Cependant, l'effet de traction-flexion appliqué sur le produit dépend des diamètres des cylindres et rouleaux et c'est pourquoi, avant d'être affichée sur chacun des moyens de positionnement 71 à 75, la consigne correspondante est corrigée dans un dispositif 84 associé à chaque moyen de positionnement pour corriger la consigne en fonction des diamètres réels des cylindres ou rouleaux de l'organe considéré, qui peuvent être mesurés, par exemple, à chaque arrêt de la machine.
- Par ailleurs, l'opérateur peut aussi, comme on l'a indiqué, intervenir sur les réglages des différents organes de la machine au moyen des boutons poussoirs B1 à B5.
- Bien entendu, de telles corrections ne peuvent être faites que par un opérateur habilité.
- Grâce à ces dispositions, le système de réglage peut fonctionner entièrement de façon automatique, mais avec possibilité de correction des consignes sur intervention de l'opérateur pour ajustement des imbrications.
- En effet, des dispositifs de mesure M1 à M5 sont associés à chaque organe et fournissent chacun un signal représentatif de la position réelle, à l'instant considéré, des cylindres ou rouleaux de l'organe correspondant. Ces signaux sont affichés sur l'entrée 85a d'un système d'auto-adaptation 85 qui, sur ordre de l'opérateur, peut intervenir sur le système d'automatisme pour corriger automatiquement les consignes d'imbrication de façon que celles-ci correspondent aux positions mesurées et que les corrections effectuées par l'opérateur soient maintenues jusqu'à la fin du déroulement de la bobine ainsi que pour les bobines suivantes de même type.
- D'autre part, après validation par une autorité compétente sur une entrée 85c du système d'auto-adaptation 85, ce dernier peut intervenir sur le modèle mathématique 80 pour corriger certaines valeurs contenues dans les tables et recaler le modèle mathématique, en fonction des valeurs de réglage effectivement utilisées.
- De même, l'allongement effectivement réalisé est mesuré et affiché sur l'entrée 85b du système d'auto-adaptation qui peut ainsi corriger, en fonction des effets constatés, la consigne d'allongement précédemment affichée sur le modèle mathématique 80.
- Le système d'auto-adaptation 85 est un système informatique de classement et de gestion qui enregistre tous les réglages, classe les résultats et permet de choisir les valeurs optimales pour la bande en cours de traitement.
- Cependant, tous ces réglages sont simplement gardés en réserve dans le système d'auto-adaptation, qui est verrouillé par un dispositif 87, l'installation restant pilotée par le modèle mathématique avec possibilité d'intervention manuelle de l'opérateur.
- Ce dernier, s'il juge les corrections judicieuses, peut, à partir du pupitre 81, déverrouiller le système d'auto-adaptation au moyen d'une liaison 86 de dialogue homme/machine pour introduire dans le système d'automatisme les consignes corrigées qui seront ainsi utilisées pour la suite du déroulement de la bobine et pour les bobines suivantes de même type.
- L'ensemble des corrections apportées restent en mémoire dans le système d'auto-adaptation jusqu'à vérification par une autorité compétente qui, par une commande 85c, peut ordonner la validation de certaines corrections et le recalage correspondant du modèle mathématique 80.
- De la sorte, le modèle mathématique établi à partir d'équations et de considérations théoriques peut être adapté aux effets mesurés ou observés sur le produit.
- En outre, le système d'auto-adaptation 85 permet, à partir d'un modèle mathématique établi pour certains produits, de trouver presque immédiatement les bons réglages pour des produits nouveaux ou bien d'adapter le système à des consignes nouvelles plus performantes.
- En pratique, lorsqu'une nouvelle bobine est introduite dans l'installation, l'opérateur connait un certain nombre de paramètres propres au produit tels que ses différentes caractéristiques mécaniques et dimensionnelles, épaisseur, largeur, dureté, composition, etc... ainsi que sa destination et introduit ces paramètres, au moyen du pupitre 81, dans le modèle mathématique 80.
- L'opérateur peut également connaître les défauts de planéité à corriger, par exemple s'ils sont habituels à un type de produit. Mais il peut aussi les mesurer au moyen d'un dispositif placé en amont de l'installation. A partir de tables ou d'abaques, ou encore selon des consignes données par un système de calcul, l'opérateur détermine l'allongement qu'il y a lieu d'imposer dans la planeuse 3 pour corriger ces défauts. Cet allongement est affiché sur l'entrée 80c du modèle mathématique 80 qui, à partir des équations programmées, détermine la tension imposée par les blocs tensionneurs 2, 2', et les positions théoriques des équipages de planage 30, 30a, permettant de réaliser l'allongement imposé pour le planage. Le modèle mathématique calcule également les effets de cambrure transversale et longitudinale résultant, théoriquement, des actions effectuées pour le planage et choisit une combinaison entre les tensions et les flexions dans la planeuse permettant de minimiser les cambrures. Cependant, les effets résiduels sont calculés et corrigés dans l'ensemble multi-rouleaux 5 et, éventuellement, le dispositif anti-tuile 4, dont les imbrications sont déterminées par le modèle mathématique en tenant compte de toutes les interactions entre les éléments de l'installation et de façon que l'allongement supplémentaire réalisé dans l'ensemble multi-rouleaux ne dépasse pas 0,2 %, la contrainte de tension y étant à peine augmentée.
- Le résultat du planage peut être vérifié par des tests effectués sur la bande sortant de l'installation et éventuellement découpée en bandelettes. Des mesures de la cambrure longitudinale ou transversale pourraient, éventuellement, être effectuées au cours du défilement de la bande. Enfin, l'opérateur peut également, par observation directe, constater des imperfections et des défauts résiduels de la bande.
- Il peut ainsi décider de corriger certaines des consignes d'imbrication élaborées par le modèle mathématique et corriger lui-même certaines des imbrications calculées, grâce aux boutons-poussoirs B1 à B5.
- Ces corrections étant faites en cours de défilement de la bande, l'opérateur agit, de préférence, sur les actionneurs les moins sensibles qui donnent une plus grande latitude de réglage. En particulier, il peut faire varier tout d'abord l'imbrication A2 à la sortie de l'ensemble multi-rouleaux pour augmenter ou diminuer le nombre et l'intensité des flexions dégressives et, en cas de besoin, agir sur l'imbrication A1 à l'entrée, ce réglage étant plus sensible.
- Grâce aux larges possibilités de réglage données par l'ensemble multi-rouleaux, cette action manuelle de l'opérateur est essentielle pour la suppression de la cambrure longitudinale.
- Cependant, l'opérateur peut aussi intervenir sur les planeuses 30, 30a, et, éventuellement, le dispositif anti-tuile 4, au moyen des boutons poussoirs B1 à B3, de façon à tenir compte des interactions entre les deux parties de l'installation et parfaire le planage en fonction des caractéristiques réelles et des propriétés de la bande en cours de déroulement.
- Comme on l'a indiqué, les corrections effectuées sont enregistrées et optimisées dans le système d'auto-adaptation 85.
- Si l'autorité compétente estime, après vérification, que les réglages effectués sont valables pour toutes les bandes du type en cours de déroulement, par exemple pour toutes les bandes de même épaisseur et classées dans une même catégorie, ces réglages sont validés par la commande 85c et, après déverrouillage du système d'auto-adaptation 85, les corrections précédemment effectuées et jugées optimales sont introduites dans la mémoire du modèle mathématique de façon que, par la suite, les consignes corrigées soient imposées aux autres bandes de la même catégorie.
- De même, des corrections peuvent être apportées, après validation, aux valeurs se trouvant dans le système d'auto-adaptation 85.
- D'une façon analogue, si une nouvelle bobine ne correspond pas à un type connu, on peut, en fonction de certains paramètres tels que ses dimensions, la nature du métal et sa dureté, choisir, parmi les types connus, un ou plusieurs types de référence se rapprochant le plus de la nouvelle bobine et afficher sur le modèle mathématique soit les paramètres correspondant à un type très voisin, soit des paramètres obtenus par intrapolation ou extrapolation.
- Le modèle mathématique 80 règle les tensions et les imbrications en fonction des paramètres affichés et l'on commande alors le déroulement de la bobine.
- Au cours du déroulement, l'opérateur peut déterminer, par mesure ou par observation et à partir de son expérience propre, les corrections qu'il y a lieu d'apporter aux imbrications déterminées par le modèle mathématique. Si le résultat est satisfaisant, ces corrections sont validées par l'autorité compétente et mises en mémoire dans le modèle mathématique qui constitue ainsi un nouveau modèle applicable par la suite, à toutes les bobines du même type.
- Bien entendu, l'invention ne se limite pas aux détails du mode de réalisation qui vient d'être décrit à titre de simple exemple et qui pourrait faire l'objet de variantes sans s'écarter du cadre des revendications.
- En particulier, on a décrit une machine complète mais, dans certains cas, certains organes pourraient être inutiles.
- On a déjà indiqué, par exemple, que la planeuse pouvait comporter un seul équipage de planage 30. Le second équipage peut être placé sur la machine et, simplement, mis hors service lorsqu'il est inutile. Mais on peut aussi, pour certains types de produits, utiliser une machine à un seul équipage.
- De même, l'ensemble multi-rouleaux peut corriger le défaut de tuile et, dans certains cas, on pourrait donc supprimer le dispositif anti-tuile 4.
- A cet égard, il faut noter que les dispositions respectives des équipages de planage 30, 30a et du dispositif antituile 4 par rapport à la bande 1, telles qu'elles ont été représentées sur les Figures 1 et 2, correspondent au cas le plus courant, mais pourraient éventuellement être inversées, le cylindre antituile 41 se trouvant alors au-dessus de la bande 1.
- D'une façon générale, en effet, la disposition des différents organes ainsi que l'ordre et le nombre des rouleaux actifs de l'ensemble multi-rouleaux 5 seront déterminés en fonction des caractéristiques, notamment l'épaisseur et la dureté, de la gamme de produits à traiter, normalement, dans l'installation.
- En particulier, la rangée de rouleaux supérieure 51 compte généralement un rouleau de moins que la rangée inférieure 51', comme indiqué sur les Figures 1 et 2, et le premier rouleau actif, sur lequel la bande est compltement tendue, est souvent le deuxime de la série, mais cette disposition pourrait être modifiée en fonction des déformations visées. Par exemple, les deux rangées pourraient présenter le même nombre de rouleaux, comme dans le cas de la Figure 3, ou bien la rangée la plus longue pourrait être la rangée supérieure.
- Le rouleau déflecteur 45 situé juste après l'antituile peut aussi être interchangeable et/ou de plus petit diamètre, et réglable en hauteur de manière à le rendre plus ou moins actif comparé à un simple déflecteur.
- Il est bien évident, d'autre part, que la configuration représentée peut être modifiée, certains déflecteurs peuvent être supprimés ou, au contraire, ajoutés à d'autres endroits de l'installation.
- Par ailleurs, on a décrit une installation particulièrement perfectionnée dans laquelle tous les réglages sont élaborés à partir de tables et d'un modèle mathématique. Dans certains cas simples, cependant, on pourrait se servir uniquement de tables établies pour différents types de produit, à partir des opérations effectuées auparavant sur la même machine pour des produits analogues.
- Si l'on dispose des appareillages nécessaires, on peut aussi compléter l'installation par un ensemble 9 de moyens de mesure placés en aval du bloc tensionneur de sortie 2' et comportant, par exemple, un dispositif 91 de mesure des défauts résiduels de planéité, par exemple à partir des contraintes de tension, un dispositif 92 de mesure de tuile, par exemple par laser, et un dispositif 93 de mesure du défaut de cambrure longitudinale ou "cintre", les mesures effectuées étant affichées sur le système d'auto-adaptation 85 qui détermine des consignes de correction éventuelles. Par exemple, la mesure de planéité effectuée en 91 peut déterminer une correction sur l'allongement imposé. La détection de défauts de tuile ou de cambrure longitudinale peut entraîner une correction des imbrications, en priorité sur l'imbrication A2 à l'aval de l'ensemble multi-rouleaux 5 et, en cas de besoin, sur l'imbrication A1 à l'entrée ou sur l'imbrication du dispositif anti-tuile 4 lorsque celui-ci est utilisé.
- La tension de la bande peut aussi être mesurée à l'extérieur de l'installation par des tensiomètres 94, 95, placés respectivement en amont du bloc tensionneur d'entrée 2 et en aval du bloc de sortie 2'. A partir de ces mesures des tensions extérieures, le système d'automatisme 8 peut modifier les consignes d'allongement si les coefficients multiplicateurs des blocs tensionneurs deviennent trop importants. Des actions sur les tractions extérieures peuvent aussi être envisagées dans le système, en fonction des contingences de production et des capacités de régulation des paramètres à l'extérieur de l'installation. Une mesure éventuelle de la tension intermédiaire, par exemple en 96, en amont de l'ensemble multi-rouleaux 5, peut éventuellement être utilisée pour corriger les imbrications des équipages de planage 30, 30a.
- Les signes de référence, insérés après les caractéristiques techniques mentionnées dans les revendications, ont pour seul but de faciliter la compréhension de ces dernières et n'en limitent aucunement la portée.
Claims (17)
- Procédé de planage sous traction d'une bande métallique mince (1) dans une installation comprenant une planeuse (3) par traction-flexion comportant au moins une unité de flexion (30) à deux équipages de planage (31, 32) décalés en hauteur et un ensemble de dressage à multi-rouleaux (5) comportant deux châssis, respectivement supérieur (6) et inférieur (6'), portant chacun une rangée de rouleaux (51, 51') parallèles et décalés longitudinalement et en hauteur de façon à déterminer, par imbrication des rouleaux, un trajet ondulé de la bande avec flexions alternées, des moyens de réglage de l'imbrication des équipages de planage (31, 32), des moyens de réglage de l'imbrication des rouleaux (51, 51') de l'ensemble de dressage et deux blocs tensionneurs (2, 2') placés respectivement en amont et en aval de l'installation sur le trajet de la bande (1) pour appliquer sur celle-ci une contrainte de traction susceptible de déterminer un allongement de la bande dont la valeur est imposée par réglage des vitesses de défilement dans lesdits blocs (2, 2'),
caractérisé par le fait que l'on corrige les défauts de planéité dans la planeuse (3) en réglant les vitesses de défilement et l'imbrication des équipages de planage (31, 32) de façon que l'allongement imposé pour le planage soit, pratiquement, réalisé dès la sortie de la planeuse et que l'on corrige dans l'ensemble multi-rouleaux (5) au moins les défauts de cambrure longitudinale dûs au passage dans la planeuse (3), en déterminant des imbrications dégressives des rouleaux entre l'entrée et la sortie de l'ensemble multi-rouleaux (5) par basculement d'une rangée (51') par rapport à l'autre (51), de façon à provoquer des effets de flexions alternées progressivement décroissants qui déterminent une relaxation des contraintes, les entraxes à l'entrée et à la sortie de l'ensemble multi-rouleaux (5) étant réglés de façon à faire varier le nombre et les intensités des flexions alternées pour corriger le défaut de cambrure sans augmenter sensiblement l'allongement déjà réalisé dans la planeuse (3) par traction-flexion. - Procédé de planage selon la revendication 1, caractérisé par le fait que la correction de tuile peut être effectuée, en même temps que la correction de cambrure longitudinale, dans l'ensemble multi-rouleaux (5).
- Procédé de planage selon la revendication 1, caractérisé par le fait que la correction de tuile est effectuée, au moins partiellement, dans un dispositif anti-tuile (4) placé entre la planeuse (3) et l'ensemble multi-rouleaux (5) pour corriger au moins partiellement la tuile avant l'entrée dans l'ensemble multi-rouleaux (5).
- Procédé de planage selon l'une des revendications 1, 2, 3, caractérisé par le fait que l'on règle les entraxes des équipages de planage (31, 32) en tenant compte des caractéristiques dimensionnelles et structurelles de la bande (1) de façon à réaliser dans la planeuse (3) l'allongement imposé pour la correction de planéité en maintenant la contrainte de traction appliquée sur la bande au-dessous de 60 % environ de la limite élastique du métal.
- Procédé de planage selon la revendication 4, caractérisé par le fait que l'on règle les imbrications, respectivement à l'entrée et à la sortie de l'ensemble multi-rouleaux (5) pour corriger les défauts de cambrure en limitant l'augmentation de la traction de telle sorte que l'allongement supplémentaire réalisé dans l'ensemble multi-rouleaux (5) ne dépasse pas 0,2 %.
- Procédé de planage selon l'une des revendications précédentes, caractérisé par le fait que les imbrications de la planeuse (3) et de l'ensemble multi-rouleaux (5) sont ajustées pour chaque bobine et réglées en permanence au cours du défilement de la bande par un système d'automatisme (8) prenant en compte les principales caractéristiques dimensionnelles, structurelles et qualitatives du produit (1), les diamètres connus des cylindres actifs, les tensions appliquées sur la bande pour obtenir l'allongement imposé et les interactions entre les différents organes de l'installation.
- Procédé de planage selon la revendication 6, caractérisé par le fait que le système d'automatisme (8) est associé à des tables et à un modèle mathématique (80) sur lequel sont affichées, avant le traitement d'une bobine, l'ensemble des caractéristiques propres au produit (1) à traiter et propres à l'installation, ledit modèle mathématique (80) élaborant les consignes d'imbrication des différents organes à partir d'équations programmées et en tenant compte des indications obtenues par mesure ou par observation des défauts résiduels de planéité et de cambrure longitudinale et transversale au cours du traitement d'une bande de nature et de dimensions analogues.
- Procédé de planage selon la revendication 6, caractérisé par le fait que le système d'automatisme (8) détermine les imbrications des différents organes à partir de tables établies, pour chaque type de produit, en tenant compte des caractéristiques propres à la machine et des indications obtenues précédemment par mesure ou par observation des défauts résiduels de planéité et de cambrure longitudinale et transversale au cours du traitement d'une bande de nature et de dimensions analogues.
- Procédé de planage selon l'une des revendications précédentes, caractérisé par le fait que l'opérateur peut à tout instant corriger manuellement chacun des réglages commandés par le système d'automatisme (8) en fonction de mesures ou d'observations effectuées sur le produit (1) pendant et/ou après le traitement.
- Procédé de planage selon la revendication 9, caractérisé par le fait que les corrections manuelles ainsi effectuées sont enregistrées, classées et optimisées dans un système d'auto-adaptation (85) qui les mémorise et, après déverrouillage par l'opérateur, introduit les modifications nécessaires dans le système d'automatisme (8) de façon que, par la suite, les consignes d'imbrication ainsi corrigées soient imposées aux différents organes au cours du déroulement de la bande et pour les bandes suivantes de même type lorsque les mêmes conditions se représentent.
- Procédé de planage selon la revendication 10, caractérisé par le fait que, après vérification par une autorité compétente, au moins certaines des corrections enregistrées dans le système d'auto-adaptation (85) peuvent être validées et introduites dans le modèle mathématique (80) qui est recalé de façon que les consignes élaborées correspondent aux imbrications préalablement corrigées.
- Procédé de planage selon l'une des revendications 10 et 11, caractérisé par le fait que, pour le traitement d'une bobine dont les caractéristiques ne correspondent pas à celles de l'une des bobines déjà traitées, on choisit parmi celles-ci un ou plusieurs types de référence se rapprochant le plus de la nouvelle bobine et l'on affiche sur le système d'automatisme, soit les paramètres correspondant au type le plus voisin, soit des paramètres interpolés ou extrapolés de façon à déterminer, en fonction du ou des types de référence, les consignes de tension et d'imbrication des différents organes pour la nouvelle bobine, puis l'on commande le déroulement de la bobine et l'opérateur corrige manuellement les consignes déterminées par le système d'automatisme (8) en fonction des effets obtenus sur la bande en cours de déroulement, les corrections ainsi apportées étant enregistrées dans le système d'auto-adaptation (85) et introduites, sur ordre de l'opérateur, dans le système d'automatisme (8), de façon à corriger les consignes élaborées pour la suite du déroulement de la bobine et pour les bobines analogues.
- Procédé de planage selon la revendication 12, caractérisé par le fait qu'au moins certaines des corrections apportées manuellement sont validées par une autorité compétente et introduites dans le modèle mathématique pour recaler celui-ci et constituer un nouveau modèle adapté à toutes les bobines analogues.
- Installation pour la mise en oeuvre du procédé selon l'une des revendications précédentes, comprenant une planeuse (3) par traction-flexion comportant au moins une unité de flexion (30) à deux équipages de planage (31, 32) décalés en hauteur et un ensemble de dressage à multi-rouleaux (5) comportant deux ensembles de rouleaux, respectivement supérieur (50) et inférieur (50'), portant chacun une rangée de rouleaux (51, 51') parallèles et décalés longitudinalement et en hauteur de façon à déterminer, par imbrication des rouleaux, un trajet ondulé de la bande avec flexions alternées, des moyens (36') de réglage de l'imbrication des équipages de planage (31, 32), des moyens (6, 62, 63, 64) de réglage des niveaux relatifs des deux rangées de rouleaux (51, 51') de l'ensemble de dressage (5) et deux blocs tensionneurs (2, 2') placés respectivement en amont et en aval de l'installation sur le trajet de la bande (1) et associés à des moyens (21) de réglage des vitesses de défilement dans lesdits blocs (2, 2') permettant d'appliquer sur la bande (1) une contrainte de.traction susceptible de déterminer un allongement imposé de celle-ci,
caractérisée par le fait qu'au moins l'une (51') des deux rangées de rouleaux est portée par un berceau (6') monté basculant autour d'un axe horizontal parallèle aux axes des rouleaux et associée à des moyens (63, 64) de déplacement vertical et (66) de basculement du berceau (6') pour le réglage des imbrications des rouleaux des deux rangées (51, 51'), par modification des entraxes, respectivement A1 à l'entrée et A2 à la sortie de l'ensemble multi-rouleaux (5), et que lesdits moyens (36', 63, 64, 66) de réglage des imbrications, respectivement, des équipages de planage (31, 32) et de l'ensemble multi-rouleaux (5), sont associés, respectivement, à des moyens de positionnement (71 à 75) commandés par un système d'automatisme (8) comportant des moyens (80) de détermination des imbrications à imposer aux différents organes, compte tenu de l'ensemble des paramètres propres au produit et à l'installation, et des moyens (71 à 75) de positionnement des différents organes en fonction des consignes d'imbrication élaborées par lesdits moyens de détermination (80). - Installation de planage selon la revendication 14, caractérisée par le fait que le système d'automatisme (8) est associé à un modèle mathématique (80) sur lequel peuvent être affichés, au moyen d'un pupitre (81), les paramètres respectivement propres à la machine et propres au produit à traiter ainsi que la consigne d'allongement imposé, ledit modèle mathématique (80) élaborant des consignes d'imbrication pour chacun des moyens de positionnement (71 à 75), ces derniers constituant chacun un moyen de régulation sur lequel est affichée la position réelle de l'organe considéré et qui commande les moyens (36', 63, 64, 66) de réglage des imbrications pour adapter la position mesurée à la consigne d'imbrication correspondante.
- Installation de planage selon l'une des revendications 14 et 15, caractérisée par le fait que les moyens (21) de réglage des vitesses de défilement des blocs tensionneurs (2, 2') sont associés à un dispositif de réglage (76) qui détermine la différence de vitesse entre lesdits blocs tensionneurs correspondant à une consigne d'allongement élaborée par le modèle mathématique (80), ladite consigne pouvant être corrigée en fonction du diamètre connu des rouleaux des blocs tensionneurs (2, 2').
- Installation de planage selon l'une des revendications 14 à 16, caractérisée par le fait qu'elle comprend des moyens (B1 à B5) de réglage manuel des imbrications des différents organes (30, 4, 5) et un système d'auto-adaptation (85) susceptible de classer et de mémoriser les corrections effectuées manuellement, ledit système d'auto-adaptation (85) étant relié au modèle mathématique (80) par une liaison munie d'un système de verrouillage (87) et dont le déverrouillement peut être commandé par une liaison homme/machine (86) de façon à introduire et, après validation éventuelle, à mémoriser dans le modèle mathématique (80) les corrections correspondant à un type de produit et optimisées par le système d'auto-adaptation (85).
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9401090A FR2715592B1 (fr) | 1994-02-01 | 1994-02-01 | Procédé et installation de planage d'une bande métallique mince. |
| FR9401090 | 1994-02-01 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0665069A1 true EP0665069A1 (fr) | 1995-08-02 |
| EP0665069B1 EP0665069B1 (fr) | 1999-12-22 |
Family
ID=9459630
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95400163A Expired - Lifetime EP0665069B1 (fr) | 1994-02-01 | 1995-01-25 | Procédé et installation de planage d'une bande métallique mince |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US5666836A (fr) |
| EP (1) | EP0665069B1 (fr) |
| JP (1) | JPH0833919A (fr) |
| DE (1) | DE69514010T2 (fr) |
| FR (1) | FR2715592B1 (fr) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2011032890A1 (fr) * | 2009-09-18 | 2011-03-24 | Bwg Bergwerk- Und Walzwerk-Maschinenbau Gmbh | Procédé et dispositif pour le dressage par traction et flexion continu de bandes métalliques |
| EP2813299B1 (fr) | 2013-06-14 | 2017-01-25 | Bwg Bergwerk- Und Walzwerk-Maschinenbau Gmbh | Procédé et dispositif destinés au dressage par traction et flexion de bandes de métal |
| CN105290159B (zh) * | 2015-12-04 | 2018-07-24 | 中冶南方工程技术有限公司 | 冷硬带钢板形矫直工艺 |
| CN108698101A (zh) * | 2016-04-05 | 2018-10-23 | 矿山机械和轧钢机械制造有限公司 | 用于将带拉伸弯曲校平的方法和装置 |
| EP3437749A1 (fr) | 2017-08-04 | 2019-02-06 | Primetals Technologies France SAS | Planeuse multi-rouleaux de bande métallique |
Families Citing this family (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10028306A1 (de) * | 2000-06-07 | 2001-12-13 | Sms Demag Ag | Richtmaschine zum Richten von Metallband |
| DE10114883C1 (de) * | 2001-03-26 | 2002-10-31 | Bwg Bergwerk Walzwerk | Zugreckanlage für Stahl- und Metallbänder |
| DE10236139A1 (de) * | 2002-08-07 | 2004-02-26 | harwi GmbH, Schweiß- und Automatisierungstechnik | Rollenrichter |
| FR2860738B1 (fr) * | 2003-10-13 | 2006-02-03 | Vai Clecim | Procede d'augmentation de la precision du controle de la trajectoire du produit dans une machine a planer a rouleaux imbriques et installation de planage permettant la mise en oeuvre du procede. |
| DE102004041732A1 (de) * | 2004-08-28 | 2006-03-02 | Sms Demag Ag | Verfahren zum Richten eines Metallbandes und Richtmaschine |
| US20090321491A1 (en) * | 2008-06-06 | 2009-12-31 | Wick William R W | Edge Detection System |
| DE102011053676B4 (de) * | 2011-09-16 | 2016-09-08 | EISENBAU KRäMER GMBH | Rohrbiegemaschine |
| CN102553924A (zh) * | 2012-03-05 | 2012-07-11 | 无锡亚新通用机械有限公司 | 拉伸弯曲矫直机 |
| WO2014017944A1 (fr) * | 2012-07-27 | 2014-01-30 | Totsky Ivan Timofeevich | Procédé de déformation à froid d'une bande de métal ininterrompue |
| CN103406392A (zh) * | 2013-08-05 | 2013-11-27 | 太仓市旭冉机械有限公司 | 一种自动钢板校平机 |
| DE102016121448B4 (de) | 2016-11-09 | 2018-08-30 | Bwg Bergwerk- Und Walzwerk-Maschinenbau Gmbh | Verfahren und Vorrichtung zum Streckbiegerichten eines Metallbandes |
| CN111185481B (zh) * | 2020-01-15 | 2021-04-27 | 北京科技大学 | 一种组合式冷轧拉伸弯曲矫直机 |
| DE102020117682A1 (de) * | 2020-07-03 | 2022-01-05 | Kohler Maschinenbau Gmbh | Richtmaschine und Verfahren zum Richten eines Metallbandes oder eines flächigen Metallteils |
| CN113009324B (zh) * | 2021-05-24 | 2021-08-03 | 中国电子科技集团公司第二十九研究所 | 一种曲面多探针测试治具 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2251735B2 (de) * | 1971-11-09 | 1976-11-18 | Production Machinery Corp., Mentor, Ohio (V.StA.) | Einrichtung zum richten von metallbaendern |
| DE2330064B2 (de) * | 1973-04-24 | 1977-01-13 | Streckrichtvorrichtung fuer metallbaender | |
| JPS58116931A (ja) * | 1981-12-29 | 1983-07-12 | Mitsubishi Heavy Ind Ltd | テンシヨンレベラの自動運転方法 |
| JPH01317620A (ja) * | 1988-06-20 | 1989-12-22 | Kawasaki Steel Corp | ローラレベラの制御方法 |
| JPH04138821A (ja) * | 1990-10-01 | 1992-05-13 | Mitsubishi Heavy Ind Ltd | テンションレベラ |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1372009A (fr) * | 1963-08-01 | 1964-09-11 | Loire Atel Forges | Dispositif correcteur de tuile pour planeuse de tôles minces travaillant par flexion alternée |
| US3327509A (en) * | 1966-05-10 | 1967-06-27 | Maust Machinery Corp | Roller leveling |
| JPS5730563A (en) * | 1980-07-31 | 1982-02-18 | Nippon Ranzubaagu Kk | Method and apparatus for washing coating device |
| US4881392A (en) * | 1987-04-13 | 1989-11-21 | Broken Hill Proprietary Company Limited | Hot leveller automation system |
| JP2518370B2 (ja) * | 1988-12-28 | 1996-07-24 | 株式会社安川電機 | テンションレベラ制御方法 |
| JPH03294018A (ja) * | 1990-04-11 | 1991-12-25 | Kowa Koken Kk | レベラーラインにおける圧下量自動設定装置 |
-
1994
- 1994-02-01 FR FR9401090A patent/FR2715592B1/fr not_active Expired - Fee Related
-
1995
- 1995-01-25 DE DE69514010T patent/DE69514010T2/de not_active Expired - Lifetime
- 1995-01-25 EP EP95400163A patent/EP0665069B1/fr not_active Expired - Lifetime
- 1995-01-31 US US08/381,680 patent/US5666836A/en not_active Expired - Lifetime
- 1995-02-01 JP JP7036268A patent/JPH0833919A/ja not_active Withdrawn
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2251735B2 (de) * | 1971-11-09 | 1976-11-18 | Production Machinery Corp., Mentor, Ohio (V.StA.) | Einrichtung zum richten von metallbaendern |
| DE2330064B2 (de) * | 1973-04-24 | 1977-01-13 | Streckrichtvorrichtung fuer metallbaender | |
| JPS58116931A (ja) * | 1981-12-29 | 1983-07-12 | Mitsubishi Heavy Ind Ltd | テンシヨンレベラの自動運転方法 |
| JPH01317620A (ja) * | 1988-06-20 | 1989-12-22 | Kawasaki Steel Corp | ローラレベラの制御方法 |
| JPH04138821A (ja) * | 1990-10-01 | 1992-05-13 | Mitsubishi Heavy Ind Ltd | テンションレベラ |
Non-Patent Citations (3)
| Title |
|---|
| PATENT ABSTRACTS OF JAPAN vol. 14, no. 119 (M - 945) 6 March 1990 (1990-03-06) * |
| PATENT ABSTRACTS OF JAPAN vol. 16, no. 410 (M - 1302) 28 August 1992 (1992-08-28) * |
| PATENT ABSTRACTS OF JAPAN vol. 7, no. 223 (M - 247) 4 October 1983 (1983-10-04) * |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2011032890A1 (fr) * | 2009-09-18 | 2011-03-24 | Bwg Bergwerk- Und Walzwerk-Maschinenbau Gmbh | Procédé et dispositif pour le dressage par traction et flexion continu de bandes métalliques |
| CN102548681A (zh) * | 2009-09-18 | 2012-07-04 | 矿山机械和轧钢机械制造有限公司 | 用于连续拉伸-弯曲-校平金属带的方法和装置 |
| CN102548681B (zh) * | 2009-09-18 | 2015-11-25 | 矿山机械和轧钢机械制造有限公司 | 用于连续拉伸-弯曲-校平金属带的方法和装置 |
| EP2813299B1 (fr) | 2013-06-14 | 2017-01-25 | Bwg Bergwerk- Und Walzwerk-Maschinenbau Gmbh | Procédé et dispositif destinés au dressage par traction et flexion de bandes de métal |
| CN105290159B (zh) * | 2015-12-04 | 2018-07-24 | 中冶南方工程技术有限公司 | 冷硬带钢板形矫直工艺 |
| CN108698101A (zh) * | 2016-04-05 | 2018-10-23 | 矿山机械和轧钢机械制造有限公司 | 用于将带拉伸弯曲校平的方法和装置 |
| EP3437749A1 (fr) | 2017-08-04 | 2019-02-06 | Primetals Technologies France SAS | Planeuse multi-rouleaux de bande métallique |
| WO2019025179A1 (fr) | 2017-08-04 | 2019-02-07 | Primetals Technologies France SAS | Planeuse multi-rouleaux de bande métallique |
| US12318830B2 (en) | 2017-08-04 | 2025-06-03 | Clecim S.A.S. | Multi-roll metal strip leveler |
Also Published As
| Publication number | Publication date |
|---|---|
| US5666836A (en) | 1997-09-16 |
| DE69514010T2 (de) | 2000-06-08 |
| FR2715592B1 (fr) | 1996-04-12 |
| JPH0833919A (ja) | 1996-02-06 |
| DE69514010D1 (de) | 2000-01-27 |
| FR2715592A1 (fr) | 1995-08-04 |
| EP0665069B1 (fr) | 1999-12-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0665069B1 (fr) | Procédé et installation de planage d'une bande métallique mince | |
| EP2167248A1 (fr) | Procédé de laminage d'une bande métallique avec régulation de sa position latérale d'une bande et laminoir adapté | |
| EP1673181B1 (fr) | Procede d'augmentation de la precision du controle de la trajectoire du produit dans une machine a planer a rouleaux imbriques et installation de planage permettant la mise en oeuvre du procede | |
| CA2428496C (fr) | Dispositif et procede de calibrage d'une planeuse multi-rouleaux | |
| EP1560667A1 (fr) | PROCEDE POUR ELARGIR LA GAMME DE PRODUCTION D UNE INSTALLATI ON DE LAMINAGE DE PRODUITS METALLIQUES ET INSTALLATION POUR LA MISE EN ŒUVRE DU PROCEDE | |
| EP0298852B1 (fr) | Procédé et installation de planage d'une bande métallique | |
| FR2569583A1 (fr) | Cage de laminoir pour un materiau en forme de feuillard | |
| EP1951455B1 (fr) | Procédé de planage d'un produit plat sous forme de bande ou de tôle dans une machine à planer à rouleaux imbriqués et installation de planage permettant la mise en oeuvre du procédé | |
| EP2132353A1 (fr) | Procede et installation de depot en continu d'un revetement sur un support en bande | |
| CA2517803C (fr) | Dispositif et procede de calibrage d'une planeuse a rouleaux par barre instrumentee | |
| FR2613641A1 (fr) | Procede et installation de laminage d'un produit sous forme de bande, plus specialement une tole metallique ou un feuillard | |
| EP0730918B1 (fr) | Procédé et dispositif de planage de produits plats métalliques, tels que bandes, toles ou feuilles | |
| FR2732982A1 (fr) | Procede pour ajuster et surveiller un dispositif de chauffage a regulation de temperature et dispositif de chauffage permettant sa mise en oeuvre | |
| EP2464470B1 (fr) | Méthode et dispositif de réglage automatique de la position des cylindres de travail d'une installation de laminage | |
| CH684336A5 (fr) | Bobineuse. | |
| FR2774929A1 (fr) | Installation de laminage de produits plats et son procede de mise en oeuvre | |
| EP3600708B1 (fr) | Cage de laminoir équipée d'un dispositif de contrôle de stabilité de laminage et méthode associée | |
| FR2580527A1 (fr) | Procede et dispositif tendeur pour le dressage en continu, en particulier de bandes metalliques minces | |
| FR2739578A1 (fr) | Planeuse a cylindres paralleles | |
| FR2537021A1 (fr) | Cage de laminoir | |
| EP4255835B1 (fr) | Procédé et système de régulation de tension d'une bande de matériau caoutchoutique | |
| FR2844529A1 (fr) | Procede et appareil d'ajustement d'espacement de rouleaux d'etirage | |
| US222483A (en) | Improvement in machines fo | |
| FR2628987A1 (fr) | Dispositif de laminage a froid des toles minces et extra-minces | |
| EP0175621A1 (fr) | Laminoir tandem pour produits plats |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): BE DE FR GB |
|
| 17P | Request for examination filed |
Effective date: 19950728 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: KVAERNER CLECIM |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: KVAERNER CLECIM |
|
| 17Q | First examination report despatched |
Effective date: 19970310 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: KVAERNER METALS CLECIM |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: KVAERNER METALS CLECIM |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): BE DE FR GB |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19991222 |
|
| REF | Corresponds to: |
Ref document number: 69514010 Country of ref document: DE Date of ref document: 20000127 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20140320 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20140115 Year of fee payment: 20 Ref country code: BE Payment date: 20140214 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20140110 Year of fee payment: 20 |
|
| BECA | Be: change of holder's address |
Owner name: SIEMENS VAI METALS TECHNOLOGIES S.A.S Effective date: 20140710 Owner name: ROUTE DE FEURS 41,F-42600 SAVIGNEUX Effective date: 20140710 |
|
| BECN | Be: change of holder's name |
Owner name: ROUTE DE FEURS 41,F-42600 SAVIGNEUX Effective date: 20140710 Owner name: SIEMENS VAI METALS TECHNOLOGIES S.A.S Effective date: 20140710 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 69514010 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 69514010 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: PE20 Expiry date: 20150124 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20150124 |