WO2004048618A1 - Procede pour fabriquer une tole en acier resistant a l'abrasion et tôle obtenue - Google Patents
Procede pour fabriquer une tole en acier resistant a l'abrasion et tôle obtenue Download PDFInfo
- Publication number
- WO2004048618A1 WO2004048618A1 PCT/FR2003/003357 FR0303357W WO2004048618A1 WO 2004048618 A1 WO2004048618 A1 WO 2004048618A1 FR 0303357 W FR0303357 W FR 0303357W WO 2004048618 A1 WO2004048618 A1 WO 2004048618A1
- Authority
- WO
- WIPO (PCT)
- Prior art keywords
- sheet
- optionally
- steel
- titanium
- temperature
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/58—Ferrous alloys, e.g. steel alloys containing chromium with nickel with more than 1.5% by weight of manganese
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/18—Hardening; Quenching with or without subsequent tempering
- C21D1/19—Hardening; Quenching with or without subsequent tempering by interrupted quenching
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/02—Ferrous alloys, e.g. steel alloys containing silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/44—Ferrous alloys, e.g. steel alloys containing chromium with nickel with molybdenum or tungsten
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/50—Ferrous alloys, e.g. steel alloys containing chromium with nickel with titanium or zirconium
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/001—Austenite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/002—Bainite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/008—Martensite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/46—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for sheet metals
Definitions
- the present invention relates to an abrasion-resistant steel and its method of manufacture.
- Abrasive steels of hardness close to 400 Brinell containing about 0.15% of carbon as well as manganese, nickel, chromium and molybdenum are known at levels of less than a few% in order to have sufficient quenchability. These steels are soaked so as to have a completely martensitic structure. They have the advantage of being relatively easy to implement by welding, cutting or folding. But they have the disadvantage of having a limited resistance to abrasion. It is certainly known to increase the resistance to abrasion by increasing the carbon content and therefore the hardness. But this way of proceeding has the disadvantage of deteriorating the ability to implement.
- the object of the present invention is to overcome these disadvantages by providing an abrasion-resistant steel sheet which, all things being equal, has a better abrasion resistance than that of known steels having a hardness of 400. Brinell, while having an implementation ability comparable to that of these steels.
- the subject of the invention is a process for manufacturing a part, and in particular a sheet, made of steel for abrasion, the chemical composition of which comprises, by weight: 0.1% ⁇ C ⁇ 0.23%
- Nb, Ta and V in contents such that Nb / 2 + Ta / 4 + V ⁇ 0.5%
- - optionally at least one element selected from Se, Te, Ca, Bi, Pb in contents of less than or equal to 0.1%, the balance being iron and impurities resulting from the preparation, the chemical composition further satisfying the following relationships :
- the part or the sheet is subjected to a quenching heat treatment, carried out in hot hot shaping such as rolling or after austenitization by reheating in an oven, which consists in:
- quenching may be followed by tempering at a temperature below 350 ° C, and preferably below 250 ° C.
- the invention also relates to a sheet obtained in particular by this method, whose flatness is characterized by an arrow less than or equal to 12 mm / m and preferably less than 5 mm / m, the steel having a structure consisting of 5% to 20% of retained austenite, the rest of the structure being martensitic or martensito- bainitic, and contains carbides.
- the thickness of the sheet may be between 2 mm and 150 mm.
- the hardness is between 280 HB and 450 HB.
- the invention will now be described in a more precise but nonlimiting manner and be illustrated by examples.
- a steel is produced whose chemical composition comprises, in% by weight:
- the sum Ti + Zr / 2 is greater than 0.05%, preferably greater than 0, 1%, and more preferably greater than 0.2%, for the steel to contain large titanium or zirconium carbides which increase the abrasion resistance. But the sum Ti + Zr / 2 must remain below 0.67% because, beyond, the steel would not contain enough free carbon for its hardness is sufficient. In addition, the Ti + Zr / 2 content will be preferentially lower than
- Mo + W / 2 being between 0.05% and 1%, and preferably remains less than 0.8%, or better, less than 0.5% o .
- These elements increase the quenchability and form in martensite or bainite thin carbides hardening, including self-precipitation precipitation during cooling. It is not necessary to exceed a molybdenum content of 1% in order to obtain the desired effect, particularly as regards the precipitation of hardening carbides.
- Molybdenum can be replaced in whole or in part by a double weight of tungsten. However, this substitution is not sought in practice because it offers no advantage over molybdenum and is more expensive.
- the boron content should preferably be greater than 0.0005% o or better 0.001%, and need not exceed substantially 0.01%.
- the steel contains Se and / or Te
- the manganese content must be sufficient in view of the sulfur content so that selenides or tellurides of manganese can be formed.
- the rest being iron and impurities resulting from the elaboration.
- the impurities there is in particular nitrogen, the content of which depends on the production process but does not exceed 0.03%, and remains generally less than
- Nitrogen can react with titanium or zirconium to form nitrides that should not be too big to deteriorate toughness.
- titanium and zirconium can be added to the liquid steel in a very gradual manner, for example by contacting the oxidized liquid steel with an oxidized phase such as a slag loaded with oxides of titanium or zirconium, then deoxidizing the liquid steel, so as to slowly diffuse titanium or zirconium from the oxidized phase to the liquid steel.
- the carbon, titanium, zirconium and nitrogen contents are chosen such that:
- C * C - Ti / 4 - Zr / 8 + 7xN / 8> 0.095% And preferably, C *> 0.12% to have a higher hardness and therefore a better abrasion resistance.
- the quantity C * represents the free carbon content after precipitation of the titanium and zirconium carbides, taking into account the formation of titanium and zirconium nitrides. This free carbon content C * must be greater than 0.095%) to have a martensitic or martensitobasicite structure having a sufficient hardness.
- the chemical composition is chosen so that the quenchability of the steel is sufficient, given the thickness of the sheet that is to be manufactured.
- the chemical composition must satisfy the relation:
- the micrographic structure of the steel consists of martensite or bainite or a mixture of these two structures, and from 5% to 20% > austenite retained .
- this structure comprises large titanium or zirconium carbides formed at high temperature, and optionally carbides of niobium, tantalum or vanadium. Due to the manufacturing process that will be described later, this structure is returned, so that it also includes molybdenum carbides or tungsten and possibly chromium carbides.
- the inventors have found that the effectiveness of large carbides for the improvement of the abrasion resistance could be obelated by premature loosening thereof and that this loosening could be avoided by the presence of metastable austenite which is transformed under the effect of abrasion phenomena.
- the transformation of the metastable austenite is by swelling, this transformation in the abraded undercoat increases the resistance to carburetion and thus improves abrasion resistance.
- This slower cooling in the bainitomensitic range has, in addition, the advantage of causing self-tempering which gives rise to the formation of molybdenum, tungsten or chromium carbides and improves the resistance to wear of the matrix surrounding the large carbides.
- the steel is made, cast in the form of a slab or ingot.
- the slab or slug is hot-rolled to obtain a sheet which is subjected to a heat treatment which makes it possible at the same time to obtain the desired structure and a good flatness without subsequent planing or with limited planing.
- the heat treatment can be carried out in the hot rolling or later, possibly after a cold or mid-heat planing.
- the steel is heated above the point AC 3 so as to give it a completely austenitic structure, in which, however, titanium or zirconium carbides remain,
- the sheet is cooled to an average cooling rate at heart Vr less than 1150xep "1 , 7 , and greater than 0.1 ° C / s, to obtain the desired structure,
- the sheet is cooled to room temperature, preferably, but not necessarily, at a slow speed.
- an expansion treatment such as a tempering at a temperature of less than or equal to 350 ° C, and preferably less than 250 ° C, can be carried out.
- average cooling rate is meant the cooling rate equal to the difference between the start and end temperatures of cooling divided by the cooling time between these two temperatures.
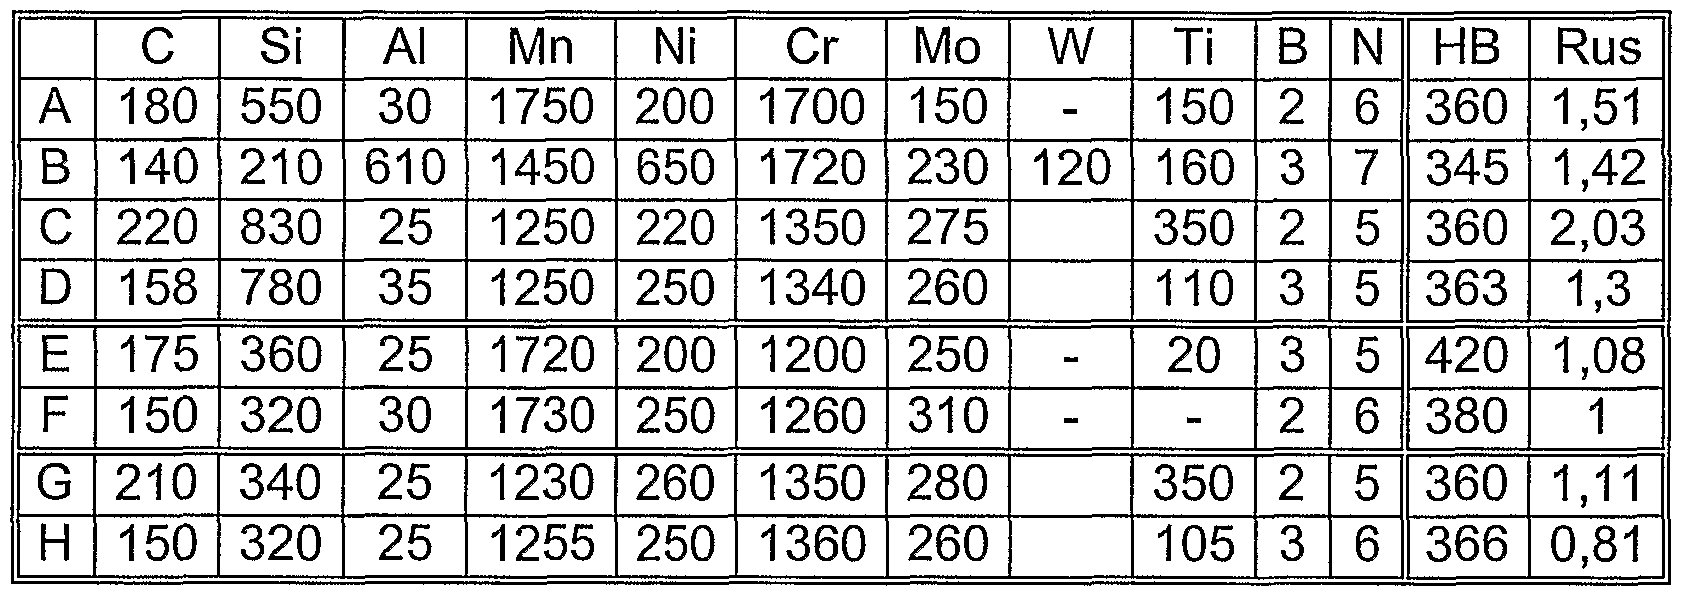
- the wear resistance of the steels is measured by the weight loss of a prismatic specimen rotated in a tank containing calibrated granules of quartzite for a period of 5 hours.
- the wear resistance index Rus of a steel is the ratio of the wear resistance of the steel F, taken as a reference, to the wear resistance of the steel under consideration.
- the sheets A to H are austenitized at 900 ° C. After austenitization:
- the steel sheet A is cooled at an average speed of 0.7 ° C./s above the temperature defined above (approximately 460 ° C.), and at an average speed of 0.13 ° C./s. below, according to the invention;
- the steel sheets B, C, D are cooled at an average speed of 6 ° C./s above the temperature T defined above (approximately 470 ° C.), and at an average speed of 1.4 ° C. s below, according to the invention;
- the steel sheets E, F, G and H given by way of comparison, were cooled at an average speed of 20 ° C./s above the temperature T defined above, and at an average speed of 12 ° C. C / s below.
- the sheets A to D have a martensite-bainitic self-regenerating structure containing about 10% retained austenite, as well as titanium carbides, while the plates E to G have a completely martensitic structure, the sheets G and H also containing large titanium carbides. It can be seen that, although having hardnesses less than those of the E and F sheets, the sheets A, B, C and D have substantially better abrasion resistance. The lower hardnesses, which correspond, for the most part, to lower free carbon contents, lead to better processability.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Heat Treatment Of Steel (AREA)
- Heat Treatment Of Sheet Steel (AREA)
- Heat Treatment Of Articles (AREA)
- Treatment Of Steel In Its Molten State (AREA)
Abstract
Description
Claims
Priority Applications (11)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP03782550A EP1563103B1 (fr) | 2002-11-19 | 2003-11-13 | Procede pour fabriquer une tole en acier resistant a l'abrasion et tole obtenue |
| BRPI0315694-0A BR0315694B1 (pt) | 2002-11-19 | 2003-11-13 | processo para a fabricação de uma peça e peça. |
| JP2004554593A JP4535875B2 (ja) | 2002-11-19 | 2003-11-13 | 耐摩耗性鋼板を製造する方法および得られた鋼板 |
| CA2506347A CA2506347C (fr) | 2002-11-19 | 2003-11-13 | Procede pour fabriquer une tole en acier resistant a l'abrasion et tole obtenue |
| SI200331177T SI1563103T1 (sl) | 2002-11-19 | 2003-11-13 | Postopek za izdelavo abrazijsko odporne jeklene pločevine in tako izdelana jeklena pločevina |
| US10/535,176 US7462251B2 (en) | 2002-11-19 | 2003-11-13 | Method for making an abrasion-resistant steel plate |
| UAA200505982A UA81134C2 (en) | 2002-11-19 | 2003-11-13 | Method for making part and part made of steel having abrasive resistance |
| DE60319567T DE60319567T2 (de) | 2002-11-19 | 2003-11-13 | Verfahren zum herstellen eines abriebfesten stahlblechs und so hergestelltes stahlblech |
| AU2003290187A AU2003290187B2 (en) | 2002-11-19 | 2003-11-13 | Method for making an abrasion resistant steel plate and steel plate obtained |
| US12/141,327 US7998285B2 (en) | 2002-11-19 | 2008-06-18 | Abrasion-resistant steel plate |
| AU2009201117A AU2009201117B8 (en) | 2002-11-19 | 2009-03-19 | An abrasion resistant steel workpiece |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR0214425A FR2847271B1 (fr) | 2002-11-19 | 2002-11-19 | Procede pour fabriquer une tole en acier resistant a l'abrasion et tole obtenue |
| FR02/14425 | 2002-11-19 |
Related Child Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| US10535176 A-371-Of-International | 2003-11-13 | ||
| US12/141,327 Division US7998285B2 (en) | 2002-11-19 | 2008-06-18 | Abrasion-resistant steel plate |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| WO2004048618A1 true WO2004048618A1 (fr) | 2004-06-10 |
Family
ID=32187696
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| PCT/FR2003/003357 Ceased WO2004048618A1 (fr) | 2002-11-19 | 2003-11-13 | Procede pour fabriquer une tole en acier resistant a l'abrasion et tôle obtenue |
Country Status (20)
| Country | Link |
|---|---|
| US (2) | US7462251B2 (fr) |
| EP (1) | EP1563103B1 (fr) |
| JP (1) | JP4535875B2 (fr) |
| KR (1) | KR101010593B1 (fr) |
| CN (1) | CN100348739C (fr) |
| AR (1) | AR042072A1 (fr) |
| AT (1) | ATE388247T1 (fr) |
| AU (1) | AU2009201117B8 (fr) |
| BR (1) | BR0315694B1 (fr) |
| CA (1) | CA2506347C (fr) |
| DE (1) | DE60319567T2 (fr) |
| ES (1) | ES2300636T3 (fr) |
| FR (1) | FR2847271B1 (fr) |
| PE (1) | PE20040486A1 (fr) |
| PL (1) | PL203154B1 (fr) |
| PT (1) | PT1563103E (fr) |
| RU (1) | RU2326180C2 (fr) |
| UA (1) | UA81134C2 (fr) |
| WO (1) | WO2004048618A1 (fr) |
| ZA (1) | ZA200504151B (fr) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN100419114C (zh) * | 2004-11-14 | 2008-09-17 | 林海 | 耐磨合金 |
| CN102560272A (zh) * | 2011-11-25 | 2012-07-11 | 宝山钢铁股份有限公司 | 一种超高强度耐磨钢板及其制造方法 |
| CN103898419A (zh) * | 2012-12-25 | 2014-07-02 | 隆英(金坛)特钢科技有限公司 | 耐磨钢板及其制造方法 |
| CN104498831A (zh) * | 2014-10-26 | 2015-04-08 | 驻马店市三山耐磨材料有限公司 | 湿磨机专用低碳中铬合金钢耐磨衬板 |
| CN106591731A (zh) * | 2015-10-15 | 2017-04-26 | 无锡欣誉户外用品有限公司 | 一种大型半自磨机筒体衬板用合金材料 |
| WO2018004363A1 (fr) * | 2016-06-27 | 2018-01-04 | ArcelorMittal Poland S.A. | Acier multiphasique, en particulier pour la fabrication de rails de voie normale |
Families Citing this family (53)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2847272B1 (fr) * | 2002-11-19 | 2004-12-24 | Usinor | Procede pour fabriquer une tole en acier resistant a l'abrasion et tole obtenue |
| EP1990431A1 (fr) | 2007-05-11 | 2008-11-12 | ArcelorMittal France | Procédé de fabrication de tôles d'acier laminées à froid et recuites à très haute résistance, et tôles ainsi produites |
| US8444776B1 (en) | 2007-08-01 | 2013-05-21 | Ati Properties, Inc. | High hardness, high toughness iron-base alloys and methods for making same |
| BRPI0814141A8 (pt) | 2007-08-01 | 2017-04-04 | Ati Properties Inc | Ligas à base de ferro com alta dureza e resistência, produto laminado de blindagem, artigo de fabricação compreendendo tal liga e método para fabricar um produto laminado de blindagem |
| TWI341332B (en) * | 2008-01-07 | 2011-05-01 | Nippon Steel Corp | Wear-resistant steel sheet having excellent wear resistnace at high temperatures and excellent bending workability and method for manufacturing the same |
| SI2103704T1 (sl) * | 2008-03-10 | 2012-11-30 | Swiss Steel Ag | Vroče valjani dolg proizvod in postopek za njegovo izdelavo |
| EP2123787A1 (fr) * | 2008-05-06 | 2009-11-25 | Industeel Creusot | Acier à hautes caractéristiques pour pièces massives |
| CN101775545B (zh) * | 2009-01-14 | 2011-10-12 | 宝山钢铁股份有限公司 | 一种低合金高强度高韧性耐磨钢板及其制造方法 |
| RU2394932C1 (ru) * | 2009-02-27 | 2010-07-20 | Юлия Алексеевна Щепочкина | Сталь |
| RU2427653C1 (ru) * | 2009-12-29 | 2011-08-27 | Федеральное Государственное Унитарное Предприятие "Центральный Научно-Исследовательский Институт Конструкционных Материалов "Прометей" (Фгуп "Цнии Км "Прометей") | Способ термической обработки листового проката из низкоуглеродистой феррито-перлитной стали |
| CN102127705B (zh) * | 2010-01-12 | 2013-07-17 | 宝山钢铁股份有限公司 | 一种高强度高硬度耐磨钢 |
| CN102199737B (zh) * | 2010-03-26 | 2012-09-19 | 宝山钢铁股份有限公司 | 一种600hb级耐磨钢板及其制造方法 |
| EP2374910A1 (fr) * | 2010-04-01 | 2011-10-12 | ThyssenKrupp Steel Europe AG | Acier, produit plat en acier, composant en acier et procédé de fabrication d'un composant en acier |
| FR2958660B1 (fr) * | 2010-04-07 | 2013-07-19 | Ascometal Sa | Acier pour pieces mecaniques a hautes caracteristiques et son procede de fabrication. |
| CN101880831B (zh) * | 2010-06-13 | 2012-07-04 | 东北大学 | 一种高强度高韧性低合金耐磨钢的制造方法 |
| CN102312174B (zh) * | 2010-06-29 | 2013-07-31 | 鞍钢股份有限公司 | 一种非调质的高强耐磨钢及其生产方法 |
| US9182196B2 (en) | 2011-01-07 | 2015-11-10 | Ati Properties, Inc. | Dual hardness steel article |
| RU2466193C1 (ru) * | 2011-05-18 | 2012-11-10 | Общество с ограниченной ответственностью "Северсталь-Проект" (ООО "Северсталь-Проект") | Способ производства толстолистового низколегированного проката |
| US9657363B2 (en) | 2011-06-15 | 2017-05-23 | Ati Properties Llc | Air hardenable shock-resistant steel alloys, methods of making the alloys, and articles including the alloys |
| EP2855714B1 (fr) * | 2012-05-25 | 2021-07-07 | Gary M. Cola Jr. | Micro-traitement et microstructure de carbure contenant un alliage à base de fer |
| RU2495142C1 (ru) * | 2012-06-26 | 2013-10-10 | Общество с ограниченной ответственностью "Северсталь-Проект" (ООО "Северсталь-Проект") | Способ производства толстолистового проката из низколегированной стали |
| CN104109817A (zh) * | 2013-04-18 | 2014-10-22 | 曹志春 | 高钨钛耐磨合金钢 |
| US9738334B2 (en) * | 2013-05-07 | 2017-08-22 | Arcelormittal | Track shoe having increased service life useful in a track drive system |
| US10435761B2 (en) | 2013-06-07 | 2019-10-08 | Nippon Steel Corporation | Heat-treated steel material and method of manufacturing the same |
| RU2530078C1 (ru) * | 2013-07-23 | 2014-10-10 | Открытое акционерное общество "Северсталь" (ОАО "Северсталь") | Способ производства толстолистового проката для судостроения |
| KR20150061516A (ko) * | 2013-11-27 | 2015-06-04 | 두산중공업 주식회사 | 금형강 및 그 제조방법 |
| WO2015115086A1 (fr) * | 2014-01-28 | 2015-08-06 | Jfeスチール株式会社 | Tôle d'acier résistante à l'usure et son procédé pour de fabrication |
| RU2544216C1 (ru) * | 2014-04-08 | 2015-03-10 | Юлия Алексеевна Щепочкина | Сталь |
| RU2561558C1 (ru) * | 2014-09-15 | 2015-08-27 | Федеральное государственное бюджетное образовательное учреждение высшего профессионального образования "Южно-Уральский государственный университет" (национальный исследовательский университет) (ФГБОУ ВПО "ЮУрГУ" (НИУ)) | Легкообрабатываемая конструкционная хромомарганцевоникелевая сталь |
| RU2556442C1 (ru) * | 2014-10-21 | 2015-07-10 | Юлия Алексеевна Щепочкина | Сталь |
| CN104451453A (zh) * | 2014-11-14 | 2015-03-25 | 无锡信大气象传感网科技有限公司 | 一种风力发电风叶用耐磨合金钢材料 |
| CN104846298A (zh) * | 2015-04-21 | 2015-08-19 | 苏州劲元油压机械有限公司 | 一种积层型溢流阀的制造工艺 |
| CN104846299A (zh) * | 2015-04-22 | 2015-08-19 | 苏州劲元油压机械有限公司 | 一种耐高压溢流阀的制造工艺 |
| CN104911508A (zh) * | 2015-04-23 | 2015-09-16 | 苏州劲元油压机械有限公司 | 一种重型油压缸用轴承座的制造工艺 |
| CN104911509A (zh) * | 2015-04-23 | 2015-09-16 | 苏州劲元油压机械有限公司 | 一种引导型溢流阀的制造工艺 |
| US10400320B2 (en) | 2015-05-15 | 2019-09-03 | Nucor Corporation | Lead free steel and method of manufacturing |
| RU2586949C1 (ru) * | 2015-06-08 | 2016-06-10 | Федеральное государственное бюджетное образовательное учреждение высшего профессионального образования "Южно-Уральский государственный университет" (национальный исследовательский университет) (ФГБОУ ВПО "ЮУрГУ" (НИУ)) | Мартенситно-ферритная коррозионно-стойкая хромоникелевая сталь с улучшенной обрабатываемостью резанием |
| CN105568142B (zh) * | 2016-03-09 | 2017-07-28 | 桂林电子科技大学 | 一种高强韧性低合金耐磨钢挖掘机斗齿及其制备方法 |
| JP6119934B1 (ja) * | 2016-04-19 | 2017-04-26 | Jfeスチール株式会社 | 耐摩耗鋼板および耐摩耗鋼板の製造方法 |
| CN105861930A (zh) * | 2016-05-23 | 2016-08-17 | 安徽鑫宏机械有限公司 | 一种耐高温复合止回阀阀体的铸造方法 |
| TWI756226B (zh) * | 2016-06-30 | 2022-03-01 | 瑞典商伍德赫爾恩股份有限公司 | 用於工具架之鋼 |
| CN106086689B (zh) * | 2016-08-30 | 2018-01-02 | 南阳汉冶特钢有限公司 | 一种高强度耐磨钢板及其生产方法 |
| RU2635641C1 (ru) * | 2017-03-28 | 2017-11-14 | Юлия Алексеевна Щепочкина | Литейная сталь |
| CN107326305A (zh) * | 2017-05-27 | 2017-11-07 | 江苏金基特钢有限公司 | 一种耐腐蚀钢板及其制造方法 |
| RU2651065C1 (ru) * | 2017-11-20 | 2018-04-18 | Юлия Алексеевна Щепочкина | Сплав на основе железа |
| CN107739985A (zh) * | 2017-11-25 | 2018-02-27 | 铜陵市明诚铸造有限责任公司 | 一种中铬合金耐磨钢球及其制备方法 |
| RU2697301C1 (ru) * | 2018-12-03 | 2019-08-13 | Публичное акционерное общество "Северсталь" (ПАО "Северсталь") | Способ производства трубного проката повышенной коррозионной стойкости на реверсивном стане |
| BE1027395B1 (fr) * | 2020-01-16 | 2021-01-29 | Magotteaux Int | Boulets de broyage forges pour broyeur semi-autogene |
| RU2765972C1 (ru) * | 2021-05-07 | 2022-02-07 | Публичное акционерное общество «Северсталь» (ПАО «Северсталь») | Способ производства толстых листов из низколегированных малоуглеродистых сталей на реверсивном стане |
| CN113355609B (zh) * | 2021-05-26 | 2022-08-16 | 西安交通大学 | 一种变质高硼铁基耐磨合金及其制备方法 |
| CN113737097A (zh) * | 2021-09-01 | 2021-12-03 | 温州天和汽车部件有限公司 | 一种用于汽车拔叉制作的碳钢材料及其制备方法 |
| WO2024022531A1 (fr) * | 2022-07-29 | 2024-02-01 | 宝山钢铁股份有限公司 | Tôle d'acier résistante à la corrosion et résistante à l'usure et procédé de fabrication s'y rapportant |
| CN117512279B (zh) * | 2023-11-28 | 2024-12-03 | 巢湖学院 | 一种NiCrMo系薄规格调质板板形的控制方法 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1998040522A1 (fr) * | 1997-03-13 | 1998-09-17 | Thyssen Krupp Stahl Ag | Procede permettant de fabriquer un feuillard d'acier a resistance et a malleabilite elevees |
| US5900082A (en) * | 1996-04-19 | 1999-05-04 | Naco, Inc. | Method of making a heat treated steel casting and a heat treated steel casting |
| EP1072689A1 (fr) * | 1999-07-30 | 2001-01-31 | Usinor | Procédé de fabrication de bandes minces en acier de type "TRIP" , et bandes minces ainsi obtenues |
| US6251198B1 (en) * | 1997-12-19 | 2001-06-26 | Exxonmobil Upstream Research Company | Ultra-high strength ausaged steels with excellent cryogenic temperature toughness |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN1019030B (zh) * | 1989-12-30 | 1992-11-11 | 清华大学 | 空冷高淬透性贝氏体/马氏体复相钢 |
| JP3273391B2 (ja) * | 1993-12-16 | 2002-04-08 | 新日本製鐵株式会社 | 良加工性耐摩耗鋼厚板の製造方法 |
| FR2726287B1 (fr) * | 1994-10-31 | 1997-01-03 | Creusot Loire | Acier faiblement allie pour la fabrication de moules pour matieres plastiques ou pour caoutchouc |
| FR2729974B1 (fr) * | 1995-01-31 | 1997-02-28 | Creusot Loire | Acier a haute ductilite, procede de fabrication et utilisation |
| FR2733516B1 (fr) * | 1995-04-27 | 1997-05-30 | Creusot Loire | Acier et procede pour la fabrication de pieces a haute resistance a l'abrasion |
| JP3757027B2 (ja) * | 1996-06-05 | 2006-03-22 | 株式会社神戸製鋼所 | 溶接性に優れた高強度熱延鋼材及びこれを用いた高強度鋼線並びに高強度棒鋼 |
| JP3475706B2 (ja) * | 1997-03-28 | 2003-12-08 | 住友金属工業株式会社 | 被削性に優れた高強度高靱性調質鋼材 |
| JP3433687B2 (ja) * | 1998-12-28 | 2003-08-04 | Jfeスチール株式会社 | 加工性に優れた高張力熱延鋼板およびその製造方法 |
| JP3551064B2 (ja) * | 1999-02-24 | 2004-08-04 | Jfeスチール株式会社 | 耐衝撃性に優れた超微細粒熱延鋼板およびその製造方法 |
| CA2334672C (fr) * | 1999-04-21 | 2009-09-22 | Kawasaki Steel Corporation | Tole d'acier galvaniseee a haute resistance ayant une excellente ductilite, et procede de production correspondant |
| CN1115423C (zh) * | 2000-09-26 | 2003-07-23 | 上海林沪实业有限公司 | 高硬度耐磨低碳合金钢板 |
-
2002
- 2002-11-19 FR FR0214425A patent/FR2847271B1/fr not_active Expired - Fee Related
-
2003
- 2003-11-13 EP EP03782550A patent/EP1563103B1/fr not_active Expired - Lifetime
- 2003-11-13 DE DE60319567T patent/DE60319567T2/de not_active Expired - Lifetime
- 2003-11-13 PL PL375541A patent/PL203154B1/pl unknown
- 2003-11-13 BR BRPI0315694-0A patent/BR0315694B1/pt active IP Right Grant
- 2003-11-13 AT AT03782550T patent/ATE388247T1/de active
- 2003-11-13 CA CA2506347A patent/CA2506347C/fr not_active Expired - Lifetime
- 2003-11-13 US US10/535,176 patent/US7462251B2/en not_active Expired - Lifetime
- 2003-11-13 WO PCT/FR2003/003357 patent/WO2004048618A1/fr not_active Ceased
- 2003-11-13 UA UAA200505982A patent/UA81134C2/uk unknown
- 2003-11-13 CN CNB2003801036481A patent/CN100348739C/zh not_active Expired - Lifetime
- 2003-11-13 JP JP2004554593A patent/JP4535875B2/ja not_active Expired - Lifetime
- 2003-11-13 KR KR1020057009066A patent/KR101010593B1/ko not_active Expired - Lifetime
- 2003-11-13 ES ES03782550T patent/ES2300636T3/es not_active Expired - Lifetime
- 2003-11-13 RU RU2005119211/02A patent/RU2326180C2/ru active
- 2003-11-13 PT PT03782550T patent/PT1563103E/pt unknown
- 2003-11-18 PE PE2003001169A patent/PE20040486A1/es not_active Application Discontinuation
- 2003-11-18 AR ARP030104258A patent/AR042072A1/es not_active Application Discontinuation
-
2005
- 2005-05-23 ZA ZA200504151A patent/ZA200504151B/en unknown
-
2008
- 2008-06-18 US US12/141,327 patent/US7998285B2/en not_active Expired - Lifetime
-
2009
- 2009-03-19 AU AU2009201117A patent/AU2009201117B8/en not_active Expired
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5900082A (en) * | 1996-04-19 | 1999-05-04 | Naco, Inc. | Method of making a heat treated steel casting and a heat treated steel casting |
| WO1998040522A1 (fr) * | 1997-03-13 | 1998-09-17 | Thyssen Krupp Stahl Ag | Procede permettant de fabriquer un feuillard d'acier a resistance et a malleabilite elevees |
| US6251198B1 (en) * | 1997-12-19 | 2001-06-26 | Exxonmobil Upstream Research Company | Ultra-high strength ausaged steels with excellent cryogenic temperature toughness |
| EP1072689A1 (fr) * | 1999-07-30 | 2001-01-31 | Usinor | Procédé de fabrication de bandes minces en acier de type "TRIP" , et bandes minces ainsi obtenues |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN100419114C (zh) * | 2004-11-14 | 2008-09-17 | 林海 | 耐磨合金 |
| CN102560272A (zh) * | 2011-11-25 | 2012-07-11 | 宝山钢铁股份有限公司 | 一种超高强度耐磨钢板及其制造方法 |
| CN103898419A (zh) * | 2012-12-25 | 2014-07-02 | 隆英(金坛)特钢科技有限公司 | 耐磨钢板及其制造方法 |
| CN104498831A (zh) * | 2014-10-26 | 2015-04-08 | 驻马店市三山耐磨材料有限公司 | 湿磨机专用低碳中铬合金钢耐磨衬板 |
| CN106591731A (zh) * | 2015-10-15 | 2017-04-26 | 无锡欣誉户外用品有限公司 | 一种大型半自磨机筒体衬板用合金材料 |
| WO2018004363A1 (fr) * | 2016-06-27 | 2018-01-04 | ArcelorMittal Poland S.A. | Acier multiphasique, en particulier pour la fabrication de rails de voie normale |
Also Published As
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1563103B1 (fr) | Procede pour fabriquer une tole en acier resistant a l'abrasion et tole obtenue | |
| EP1563105B1 (fr) | Procede pour fabriquer une tole en acier resistant a l'abrasion et tole obtenue | |
| EP1563104B1 (fr) | Procede pour fabriquer une tole en acier resistant a l'abrasion et tole obtenue | |
| CA2680623C (fr) | Acier pour formage a chaud ou trempe sous outil, a ductilite amelioree | |
| CA2617879C (fr) | Procede de fabrication de toles d'acier presentant une haute resistance et une excellente ductilite, et toles ainsi produites | |
| CA2595609C (fr) | Procede de fabrication de toles d'acier austenitique fer-carbone-manganese et toles ainsi produites | |
| CA2847809C (fr) | Acier lamine durcissant par precipitation apres formage a chaud et/ou trempe sous outil a tres haute resistance et ductilite et son procede de fabrication | |
| CA3065036C (fr) | Procede de fabrication de pieces d'acier a haute resistance mecanique et ductilite amelioree, et pieces obtenues par ce procede | |
| JP4956146B2 (ja) | 鍛造性と結晶粒粗大化防止特性に優れた肌焼鋼およびその製造方法並びに浸炭部品 | |
| CA2835533C (fr) | Procede de fabrication d'acier martensitique a tres haute resistance et tole ou piece ainsi obtenue | |
| CA2686940A1 (fr) | Procede de fabrication de toles d'acier laminees a froid et recuites a tres haute resistance, et toles ainsi produites | |
| WO2012153013A1 (fr) | Procede de fabrication d'acier martensitique a tres haute limite elastique tole ou piece ainsi obtenue. | |
| CA2506353C (fr) | Piece d'acier de construction soudable et procede de fabrication | |
| JP2007197784A (ja) | 合金鋼 | |
| CA2506352C (fr) | Piece d'acier de construction soudable et procede de fabrication | |
| JP4320764B2 (ja) | 衝撃疲労強度および耐ピッティング強度に優れた歯車用肌焼鋼 | |
| JP3256184B2 (ja) | 超快削鋼棒線材及び部品の製造方法並びにそれらによる超快削鋼棒線材及び部品 | |
| EP1042524A1 (fr) | Acier de construction cementable, procede pour son obtention et pieces formees avec cet acier |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| AK | Designated states |
Kind code of ref document: A1 Designated state(s): AE AG AL AM AU AZ BA BB BR BY BZ CA CN CO CR CU DM DZ EC GD GE GH GM HR ID IL IN IS JP KE KG KP KR KZ LC LK LR LS LT LV MA MD MG MK MN MW MX MZ NI NO NZ OM PG PH PL RU SC SD SG SL SY TJ TM TN TT TZ UA UG US UZ VC VN YU ZA ZM ZW |
|
| AL | Designated countries for regional patents |
Kind code of ref document: A1 Designated state(s): BW GH GM KE LS MW MZ SD SL SZ TZ UG ZM ZW AM AZ BY KG KZ MD RU TJ TM AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LU MC NL PT RO SE SI SK TR BF BJ CF CG CI CM GA GN GQ GW ML MR NE SN TD TG |
|
| DFPE | Request for preliminary examination filed prior to expiration of 19th month from priority date (pct application filed before 20040101) | ||
| 121 | Ep: the epo has been informed by wipo that ep was designated in this application | ||
| WWE | Wipo information: entry into national phase |
Ref document number: 933/CHENP/2005 Country of ref document: IN |
|
| WWE | Wipo information: entry into national phase |
Ref document number: 2506347 Country of ref document: CA Ref document number: 2003290187 Country of ref document: AU Ref document number: 2003782550 Country of ref document: EP |
|
| WWE | Wipo information: entry into national phase |
Ref document number: 2004554593 Country of ref document: JP |
|
| WWE | Wipo information: entry into national phase |
Ref document number: 20038A36481 Country of ref document: CN Ref document number: 1020057009066 Country of ref document: KR Ref document number: 375541 Country of ref document: PL |
|
| ENP | Entry into the national phase |
Ref document number: 2005119211 Country of ref document: RU Kind code of ref document: A |
|
| WWE | Wipo information: entry into national phase |
Ref document number: 2005/04151 Country of ref document: ZA Ref document number: 200504151 Country of ref document: ZA |
|
| WWP | Wipo information: published in national office |
Ref document number: 2003782550 Country of ref document: EP |
|
| WWP | Wipo information: published in national office |
Ref document number: 1020057009066 Country of ref document: KR |
|
| ENP | Entry into the national phase |
Ref document number: PI0315694 Country of ref document: BR |
|
| ENP | Entry into the national phase |
Ref document number: 2006144483 Country of ref document: US Kind code of ref document: A1 |
|
| WWE | Wipo information: entry into national phase |
Ref document number: 10535176 Country of ref document: US |
|
| WWP | Wipo information: published in national office |
Ref document number: 10535176 Country of ref document: US |
|
| WWG | Wipo information: grant in national office |
Ref document number: 2003782550 Country of ref document: EP |