WO2018003455A1 - 管用ねじ継手及び管用ねじ継手の製造方法 - Google Patents
管用ねじ継手及び管用ねじ継手の製造方法 Download PDFInfo
- Publication number
- WO2018003455A1 WO2018003455A1 PCT/JP2017/021396 JP2017021396W WO2018003455A1 WO 2018003455 A1 WO2018003455 A1 WO 2018003455A1 JP 2017021396 W JP2017021396 W JP 2017021396W WO 2018003455 A1 WO2018003455 A1 WO 2018003455A1
- Authority
- WO
- WIPO (PCT)
- Prior art keywords
- plating layer
- alloy plating
- pin
- box
- pipes
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/10—Electroplating with more than one layer of the same or of different metals
- C25D5/12—Electroplating with more than one layer of the same or of different metals at least one layer being of nickel or chromium
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L15/00—Screw-threaded joints; Forms of screw-threads for such joints
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C19/00—Alloys based on nickel or cobalt
- C22C19/03—Alloys based on nickel or cobalt based on nickel
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D7/00—Electroplating characterised by the article coated
- C25D7/003—Threaded pieces, e.g. bolts or nuts
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L15/00—Screw-threaded joints; Forms of screw-threads for such joints
- F16L15/006—Screw-threaded joints; Forms of screw-threads for such joints with straight threads
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L15/00—Screw-threaded joints; Forms of screw-threads for such joints
- F16L15/04—Screw-threaded joints; Forms of screw-threads for such joints with additional sealings
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L15/00—Screw-threaded joints; Forms of screw-threads for such joints
- F16L15/08—Screw-threaded joints; Forms of screw-threads for such joints with supplementary elements
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D3/00—Electroplating: Baths therefor
- C25D3/02—Electroplating: Baths therefor from solutions
- C25D3/56—Electroplating: Baths therefor from solutions of alloys
- C25D3/565—Electroplating: Baths therefor from solutions of alloys containing more than 50% by weight of zinc
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D3/00—Electroplating: Baths therefor
- C25D3/02—Electroplating: Baths therefor from solutions
- C25D3/56—Electroplating: Baths therefor from solutions of alloys
- C25D3/58—Electroplating: Baths therefor from solutions of alloys containing more than 50% by weight of copper
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/34—Pretreatment of metallic surfaces to be electroplated
- C25D5/36—Pretreatment of metallic surfaces to be electroplated of iron or steel
Definitions
- the present inventors conducted various studies on the relationship between the surface treatment on the contact surface of the threaded joint for pipes and the torque on shoulder resistance ⁇ T. As a result, the following knowledge was obtained.
- the above-described Zn—Ni alloy contains 85 to 91% by mass of Zn and 9 to 15% by mass of Ni with the balance being impurities.
- the method for manufacturing a threaded joint for pipes of the present embodiment is a method for manufacturing a threaded joint for pipes including a pin and a box.
- the pin and box each comprise a contact surface having a threaded portion, a metal seal portion and a shoulder portion.
- the manufacturing method includes a Zn—Ni alloy plating layer forming step, a Cu—Sn—Zn alloy plating layer forming step, and a film forming step.
- a Zn—Ni alloy plating layer made of a Zn—Ni alloy is formed on one contact surface of the pin and the box.
- the threaded joint for pipes may include a Zn—Ni alloy plating layer 100 on a part of one contact surface 34 or 44 of the pin 3 and the box 4.
- the threaded joint for pipes may include the Zn—Ni alloy plating layer 100 on the entire contact surface 34 or 44 of the pin 3 and the box 4.
- the metal seal portions 32 and 42 have particularly high surface pressure at the final stage of screw tightening. Therefore, when the Zn—Ni alloy plating layer 100 is partially disposed on the contact surfaces 34 and 44, it is preferably disposed on the metal seal portion 32 or 42. That is, the threaded joint for pipes may include the Zn—Ni alloy plating layer 100 only on the metal seal portion 32 or 42 on one contact surface 34 or 44 of the pin 3 and the box 4. On the other hand, if the Zn—Ni alloy plating layer 100 is disposed on the entire contact surfaces 34 and 44, the production efficiency of the threaded joint for pipes is increased.
- the threaded joint for pipes includes a lubricating coating 200 on at least one of the Zn—Ni alloy plating layer 100 and the Cu—Sn—Zn alloy plating layer 110. As shown in FIGS. 4 and 5, the threaded joint for pipes may include a liquid or semi-solid lubricating coating 200 on both the Zn—Ni alloy plating layer 100 and the Cu—Sn—Zn alloy plating layer 110. Good. The threaded joint for pipes may include a liquid or semi-solid lubricating coating 200 only on the Zn—Ni alloy plating layer 100. The threaded joint for pipes may be provided with a liquid or semi-solid lubricating coating 200 only on the Cu—Sn—Zn alloy plating layer 110.
- the lubricating coating 200 is liquid or semi-solid.
- “Liquid” is a form of a substance that has a certain volume but does not have a certain shape. If the lubricating coating 200 is liquid, it can flow while freely deforming on the contact surfaces 34 and 44.
- the semi-solid state refers to a state in which it can flow while freely deforming on the contact surfaces 34 and 44 in the same manner as a liquid under an external load (such as pressure and heat).
- the liquid or semi-solid state includes a highly viscous material such as grease.
- the thickness of the lubricating coating 200 is not particularly limited.
- the thickness of the lubricating coating 200 is, for example, 30 to 300 ⁇ m. If the thickness of the lubricating coating 200 is 30 ⁇ m or more, the effect of reducing the shouldering torque Ts is further enhanced. Even if the thickness of the lubricating coating 200 exceeds 300 ⁇ m, the above effect is saturated because the excessive lubricating coating 200 is removed from the contact surfaces 34 and 44 during screw tightening.
- the manufacturing method of the threaded joint for pipes of this embodiment is a manufacturing method of the above-mentioned threaded joint for pipes.
- the manufacturing method includes a Zn—Ni alloy plating layer 100 forming step, a Cu—Sn—Zn alloy plating layer 110 forming step, and a film forming step.
- the Zn—Ni alloy plating layer 100 made of a Zn—Ni alloy is formed on one contact surface of the pin 3 and the box 4.
- the Zn—Ni alloy plating layer 100 is formed by electroplating. Electroplating is performed by immersing one of the contact surfaces of the pin 3 and the box 4 in a plating bath containing zinc ions and nickel ions and energizing them.
- the plating bath preferably contains zinc ions: 1 to 100 g / L and nickel ions: 1 to 50 g / L.
- the conditions for electroplating can be set as appropriate.
- the electroplating conditions are, for example, plating bath pH: 1 to 10, plating bath temperature: 10 to 60 ° C., current density: 1 to 100 A / dm 2 , and processing time: 0.1 to 30 minutes.
- Cu-Sn-Zn alloy plating layer forming step In the step of forming the Cu—Sn—Zn alloy plating layer 110, Cu—Sn made of a Cu—Sn—Zn alloy is formed on the contact surface of the pin 3 and the box 4 where the Zn—Ni alloy plating layer 100 is not formed. A Zn alloy plating layer 110 is formed. The Cu—Sn—Zn alloy plating layer 110 is formed by electroplating. The electroplating is performed by immersing the contact surface of the pin 3 and the box 4 on which the Zn—Ni alloy plating layer 100 is not formed in a plating bath containing copper ions, tin ions and zinc ions, and applying current. .
- a film forming process is performed.
- a liquid or semi-solid lubricating coating 200 is formed on at least one of the Zn—Ni alloy plating layer 100 and the Cu—Sn—Zn alloy plating layer 110.
- the lubricating coating 200 can be formed by applying the above-described lubricant onto the above-described alloy plating layer.
- the application method is not particularly limited. Application methods are, for example, spray application, brush application and immersion. When employing spray coating, the lubricant may be heated and sprayed in a state where the fluidity is enhanced.
- the lubricating coating 200 may be formed on a part of the contact surface, but is preferably formed uniformly on the entire contact surface.
- the film forming process may be performed on both the pin 3 or box 4 including the Zn—Ni alloy plating layer 100 and the pin 3 or box 4 including the Cu—Sn—Zn alloy plating layer 110, or may be performed only on one side. May be.
- the manufacturing method may include a base treatment step before the Zn—Ni alloy plating layer 100 forming step and the Cu—Sn—Zn alloy plating layer 110 forming step, if necessary.
- the ground treatment process is, for example, pickling and alkali degreasing. In the ground treatment process, oil or the like adhering to the contact surface is washed.
- the ground treatment step may further include grinding such as sand blasting and mechanical grinding. Only one type of these base treatments may be performed, or a plurality of base treatments may be combined.
- the steel pipe used in this example was VAM21HT (registered trademark) manufactured by Nippon Steel & Sumitomo Metal Corporation.
- the steel pipe had an outer diameter of 127.00 mm (5 inches) and a wall thickness of 9.19 mm (0.362 inches).
- the steel type was 13Cr steel.
- the chemical composition of the steel pipe is as follows: C: 0.19%, Si: 0.25%, Mn: 0.8%, P: 0.02%, S: 0.01%, Cu: 0.04%, Ni: 0.1%, Cr: 13%, Mo: 0.04%, balance: Fe and impurities.
- plating layer forming process A plating layer was formed on the pin surface and the box surface of each test number.
- the plating layer was formed by electroplating. Details of the manufacturing conditions of the plating layer of each test number were as shown in Table 2.
- the plating bath is The product was constructed using Daiwa Kasei Co., Ltd., trade name Dynejin Alloy N-PL.
- the plating bath is Nippon Chemical Industry Co., Ltd. A plating bath made of metal was used.
- the plating bath contains cyanide containing 20 to 50 g / L of copper ions and 7 to 20 g / L of free cyanide. A copper bath was used.
- Lubricant formation process A lubricant was applied to the pin surface and box surface of each test number at room temperature to form a lubricant film.
- the lubricant film J and the lubricant film D were coated with a lubricant by brush application.
- the lubricating coating S was formed by diluting the lubricant with mineral spirits and spraying it. The following lubricants were used for forming the lubricating coating.
- ⁇ Lubrication coating J JET-LUBE, trade name SEAL-GUARD TM ECF TM ⁇ Lubrication coating S ... Rosin: 10% Stearic acid Ca: 15% Wax: 10% Soil graphite: 5% Basic Ca sulfonate: remainder ⁇ Lubricant coating D: Compound grease specified in American Petroleum Institute (API) Bulletin 5A2
- the lubricating coating J was a so-called yellow dope classified as “Yellow” on the basis of the Harmonized Offshore Chemicals Notification Format (HOCNF).
- the lubricating coating S was a grease-like lubricating coating that does not contain heavy metals.
- the above-mentioned lubricant was diluted with mineral spirits.
- the lubricating coating D was a compound grease containing a heavy metal such as lead (Pb).
- the coating conditions in which the thicknesses of the respective lubricating coatings are as shown in Table 1 were determined in advance, and the lubricating coatings were formed under the coating conditions.
- Torque-on-shoulder resistance measurement test Torque on shoulder resistance was measured using a pin and a box of each test number. Specifically, screws were tightened at a tightening speed of 10 rpm and a tightening torque of 42.8 kN ⁇ m. Torque was measured during screw tightening, and a torque chart as shown in FIG. 6 was created. N in FIG. 6 represents the number of rotations of the screw. T in FIG. 6 represents torque. Ts in FIG. 6 represents a shouldering torque. MTV in FIG. 6 represents a torque value at which the line segment L and the torque chart intersect.
- the line segment L is a straight line having the same inclination as the inclination of the linear region in the torque chart after shouldering and having a rotational speed 0.2% higher than that of the linear region.
- Ty yield torque
- the MTV is defined using the line segment L.
- the difference between MTV and Ts was defined as torque on shoulder resistance ( ⁇ T ′).
- Torque on shoulder resistance ( ⁇ T ′) was determined as a relative value with test number 4 as the reference (100%). The results are shown in Table 3.
- Test number 4 is a combination of surface treatments for a general threaded joint for pipes when compound grease is used.
- the threaded joints for pipes of Test Nos. 1 to 3 have a Zn—Ni alloy plating layer on one contact surface of the pin and the box and Cu—Sn— on the other contact surface. A Zn alloy plating layer was provided.
- the threaded joints for pipes of test numbers 1 to 3 were provided with a lubricating coating on at least one of the Zn—Ni alloy plating layer and the Cu—Sn—Zn alloy plating layer. Therefore, the torque on shoulder resistance exceeded 100%.
- the threaded joints for pipes of test number 4 and test number 5 were not provided with a Zn—Ni alloy plating layer or a Cu—Sn—Zn alloy plating layer on either the pin surface or the box surface. Therefore, the torque on shoulder resistance was as low as 100% or less.
- Test No. 6 threaded joint for pipes was provided with a Cu—Sn—Zn alloy plating layer on the box surface, but no plating layer on the pin surface. Therefore, the torque on shoulder resistance was as low as 91%.
- Test No. 7 threaded joint for pipes was provided with a Zn—Ni alloy plating layer on the box surface, but no plating layer on the pin surface. Therefore, the torque on shoulder resistance was as low as 88%.
- the threaded joint for pipe of test number 8 was provided with a Zn—Ni alloy plating layer on both the pin surface and the box surface, and was not provided with a Cu—Sn—Zn alloy plating layer. Therefore, the torque on shoulder resistance was as low as 90%.
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Non-Disconnectible Joints And Screw-Threaded Joints (AREA)
- Electroplating Methods And Accessories (AREA)
Abstract
Description
管用ねじ継手は、ピン及びボックスを備える。図2は、本実施形態による管用ねじ継手の構成を示す図である。図2を参照して、管用ねじ継手は、鋼管1とカップリング2とを備える。鋼管1の両端には、外面に雄ねじ部を有するピン3が形成される。カップリング2の両端には、内面に雌ねじ部を有するボックス4が形成される。ピン3とボックス4とをねじ締めすることによって、鋼管1の端に、カップリング2が取り付けられる。一方で、カップリング2を使用せず、鋼管1の一方の端をピン3とし、他方の端をボックス4とした、インテグラル形式の油井管用ねじ継手もある。本実施形態の管用ねじ継手は、カップリング方式及びインテグラル形式の両方の管用ねじ継手に使用できる。
Zn-Ni合金めっき層100は、ピン3及びボックス4の一方の接触表面上に配置される。Zn-Ni合金めっき層100は、Zn-Ni合金からなる。Zn-Ni合金は、Zn及びNiを含有し、残部は不純物からなる。好ましくは、Zn-Ni合金は、85~91質量%のZnと、9~15質量%のNiとを含有し残部は不純物からなる。
Cu-Sn-Zn合金めっき層110は、ピン3及びボックス4の、Zn-Ni合金めっき層100が形成されていない方の接触表面上に配置される。Cu-Sn-Zn合金めっき層110は、Cu-Sn-Zn合金からなる。Cu-Sn-Zn合金は、Cuと、Snと、Znとを含有し、残部は不純物からなる。好ましくは、Cu-Sn-Zn合金は、40~70質量%のCuと、20~50質量%のSnと、2~20質量%のZnとを含有し残部は不純物からなる。Cu-Sn-Zn合金めっき層110の組成は、上述のZn-Ni合金めっき層100と同様の方法で測定する。
管用ねじ継手は、Zn-Ni合金めっき層100上及びCu-Sn-Zn合金めっき層110上の少なくとも一方に潤滑被膜200を備える。管用ねじ継手は、図4及び図5に示すとおり、Zn-Ni合金めっき層100上及びCu-Sn-Zn合金めっき層110上の両方に、液状又は半固体状の潤滑被膜200を備えてもよい。管用ねじ継手は、Zn-Ni合金めっき層100上のみに液状又は半固体状の潤滑被膜200を備えてもよい。管用ねじ継手は、Cu-Sn-Zn合金めっき層110上のみに液体又は半固体状の潤滑被膜200を備えてもよい。
管用ねじ継手の母材の化学組成は、特に限定されない。母材はたとえば、炭素鋼、ステンレス鋼及び合金鋼等である。合金鋼の中でも、Cr、Ni及びMo等の合金元素を含んだ二相ステンレス鋼及びNi合金等の高合金鋼は耐食性が高い。そのため、これらの高合金鋼を母材に使用すれば、管用ねじ継手の耐食性が高まる。
本実施形態の管用ねじ継手の製造方法は、上述の管用ねじ継手の製造方法である。製造方法は、Zn-Ni合金めっき層100形成工程と、Cu-Sn-Zn合金めっき層110形成工程と成膜工程とを備える。
Zn-Ni合金めっき層100形成工程では、ピン3及びボックス4の一方の接触表面上に、Zn-Ni合金からなるZn-Ni合金めっき層100を形成する。Zn-Ni合金めっき層100は、電気めっきにより形成される。電気めっきは、亜鉛イオン及びニッケルイオンを含有するめっき浴に、ピン3及びボックス4の一方の接触表面を浸漬し、通電することによって行う。めっき浴には、好ましくは、亜鉛イオン:1~100g/L及びニッケルイオン:1~50g/Lが含有される。電気めっきの条件は適宜設定できる。電気めっきの条件はたとえば、めっき浴pH:1~10、めっき浴温度:10~60℃、電流密度:1~100A/dm2、及び、処理時間:0.1~30分である。
Cu-Sn-Zn合金めっき層110形成工程では、ピン3及びボックス4の、Zn-Ni合金めっき層100を形成していない方の接触表面上に、Cu-Sn-Zn合金からなるCu-Sn-Zn合金めっき層110を形成する。Cu-Sn-Zn合金めっき層110は、電気めっきにより形成される。電気めっきは、銅イオン、錫イオン及び亜鉛イオンを含有するめっき浴にピン3及びボックス4の、Zn-Ni合金めっき層100を形成していない方の接触表面を浸漬し、通電することによって行う。めっき浴には、好ましくは、銅イオン:1~50g/L、錫イオン:1~50g/L及び亜鉛イオン:1~50g/Lが含有される。電気めっきの条件は適宜設定できる。電気めっきの条件はたとえば、めっき浴pH:1~14、めっき浴温度:10~60℃、電流密度:1~100A/dm2、及び、処理時間:0.1~40分である。
上述の合金めっき層をピン3及びボックス4の接触表面上に形成した後に、成膜工程を実施する。成膜工程では、Zn-Ni合金めっき層100上及びCu-Sn-Zn合金めっき層110上の少なくとも一方に、液状又は半固体状の潤滑被膜200を形成する。
製造方法は、必要に応じて、Zn-Ni合金めっき層100形成工程及びCu-Sn-Zn合金めっき層110形成工程の前に下地処理工程を備えてもよい。下地処理工程はたとえば、酸洗及びアルカリ脱脂である。下地処理工程では、接触表面上に付着した油分等を洗浄する。下地処理工程はさらに、サンドブラスト及び機械研削仕上げ等の研削加工を備えてもよい。これらの下地処理は、1種のみ実施してもよく、複数の下地処理を組み合わせて実施してもよい。

試験番号4~試験番号7のピン表面には、下地処理としてサンドブラストを実施した。サンドブラスト後の各ピンの表面粗さは、JIS B0601:2013に規定される算術平均粗さRaが1.0μm、及び、最大高さ粗さRzが5.2μmであった。
各試験番号のピン表面及びボックス表面にめっき層を形成した。めっき層の形成は、電気めっきにより実施した。各試験番号のめっき層の製造条件の詳細は、表2に示すとおりであった。めっき層としてZn-Ni合金めっき層を形成した場合(試験番号1、試験番号2及び試験番号8のピン表面、及び、試験番号3、試験番号7及び試験番号8のボックス表面)、めっき浴は、大和化成株式会社製、商品名ダインジンアロイ N-PLを用いて建浴した。めっき層としてCu-Sn-Zn合金めっき層を形成した場合(試験番号3のピン表面、及び、試験番号1、試験番号2及び試験番号6のボックス表面)、めっき浴は、日本化学産業株式会社製のめっき浴を使用した。めっき層としてCuめっき層を形成した場合(試験番号4及び試験番号5のボックス表面)、めっき浴は、銅イオン:20~50g/L、遊離シアン:7~20g/Lが含有されるシアン化銅浴を使用した。

各試験番号のピン表面及びボックス表面に常温で潤滑剤を塗布し、潤滑被膜を形成した。潤滑被膜J及び潤滑被膜Dは、刷毛による塗布で潤滑剤を塗布した。潤滑被膜Sは、潤滑剤をミネラルスピリッツで希釈して、スプレー塗布することにより形成した。潤滑被膜の形成には、以下の潤滑剤を用いた。
・潤滑被膜J・・・JET-LUBE株式会社製、商標名SEAL-GUARDTMECFTM
・潤滑被膜S・・・ロジン:10%
ステアリン酸Ca:15%
ワックス:10%
土状黒鉛:5%
塩基性Caスルホネート:残部
・潤滑被膜D・・・American Petroleum Institute(API)Bulletin 5A2に規定されたコンパウンドグリース
各試験番号のピン及びボックスを用いて、トルクオンショルダー抵抗を測定した。具体的には、締付け速度10rpm、締付けトルク42.8kN・mでねじ締めを行った。ねじ締めの際にトルクを測定し、図6に示す様なトルクチャートを作成した。図6中のNはねじの回転数を表す。図6中のTはトルクを表す。図6中のTsは、ショルダリングトルクを現す。図6中のMTVは、線分Lと、トルクチャートとが交わるトルク値を現す。線分Lは、ショルダリング後のトルクチャートにおける線形域の傾きと同じ傾きを持ち、同線形域と比べて回転数が0.2%多い直線である。通常、トルクオンショルダー抵抗を測定する場合には、Ty(イールドトルク)を使用する。しかしながら、本実施例では、イールドトルク(ショルダリング後におけるトルクチャートにおける、線形域と非線形域との境界)が不明瞭であった。そのため、線分Lを用いて、MTVを規定した。MTVとTsとの差分を、トルクオンショルダー抵抗(ΔT’)とした。トルクオンショルダー抵抗(ΔT’)は、試験番号4を基準(100%)として、相対値として求めた。結果を表3に示す。試験番号4は、コンパウンドグリースを用いる場合の、一般的な管用ねじ継手の表面処理の組み合わせである。
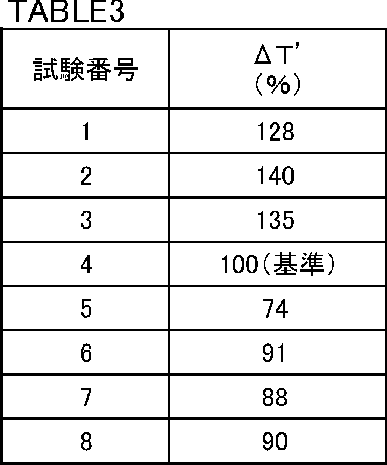
表1及び表3を参照して、試験番号1~試験番号3の管用ねじ継手は、ピン及びボックスの一方の接触表面上にZn-Ni合金めっき層及び他方の接触表面上にCu-Sn-Zn合金めっき層を備えた。試験番号1~試験番号3の管用ねじ継手は、Zn-Ni合金めっき層上及びCu-Sn-Zn合金めっき層上の少なくとも一方に潤滑被膜を備えた。そのため、トルクオンショルダー抵抗が100%を超えた。
4 ボックス
31、41 ねじ部
32、42 金属シール部
33、43 ショルダー部
100 Zn-Ni合金めっき層
110 Cu-Sn-Zn合金めっき層
200 潤滑被膜
Claims (5)
- 各々が、ねじ部、金属シール部及びショルダー部を含む接触表面を有するピン及びボックスと、
前記ピン及び前記ボックスの一方の前記接触表面上に、Zn-Ni合金からなるZn-Ni合金めっき層と、
前記ピン及び前記ボックスの他方の前記接触表面上に、Cu-Sn-Zn合金からなるCu-Sn-Zn合金めっき層と、
前記Zn-Ni合金めっき層上及び前記Cu-Sn-Zn合金めっき層上の少なくとも一方に、液状又は半固体状の潤滑被膜とを備える、管用ねじ継手。 - 請求項1に記載の管用ねじ継手であって、
前記Zn-Ni合金めっき層の厚さは1~20μmであり、前記Cu-Sn-Zn合金めっき層の厚さは1~20μmであり、前記潤滑被膜の厚さは30~300μmである、管用ねじ継手。 - 請求項1又は請求項2に記載の管用ねじ継手であって、
前記Zn-Ni合金は、
85~91質量%のZnと、9~15質量%のNiとを含有し残部は不純物からなる、管用ねじ継手。 - 請求項1~請求項3のいずれか1項に記載の管用ねじ継手であって、
前記Cu-Sn-Zn合金は、
40~70質量%のCuと、20~50質量%のSnと、2~20質量%のZnとを含有し残部は不純物からなる、管用ねじ継手。 - 各々が、ねじ部、金属シール部及びショルダー部を含む接触表面を有するピン及びボックスを備える管用ねじ継手の製造方法であって、
前記ピン及び前記ボックスの一方の前記接触表面上に、Zn-Ni合金からなるZn-Ni合金めっき層を形成する工程と、
前記ピン及び前記ボックスの他方の前記接触表面上に、Cu-Sn-Zn合金からなるCu-Sn-Zn合金めっき層を形成する工程と、
前記Zn-Ni合金めっき層上及び前記Cu-Sn-Zn合金めっき層上の少なくとも一方に、液状又は半固体状の潤滑被膜を形成する工程とを備える、管用ねじ継手の製造方法。
Priority Applications (9)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CA3028938A CA3028938C (en) | 2016-06-30 | 2017-06-08 | Threaded connection for pipe and method for producing threaded connection for pipe |
| EA201990130A EA201990130A1 (ru) | 2016-06-30 | 2017-06-08 | Резьбовое соединение для трубы и способ изготовления резьбового соединения для трубы |
| CN201780040585.1A CN109416140A (zh) | 2016-06-30 | 2017-06-08 | 管用螺纹接头和管用螺纹接头的制造方法 |
| AU2017289362A AU2017289362B2 (en) | 2016-06-30 | 2017-06-08 | Threaded connection for pipe and method for producing threaded connection for pipe |
| MX2018015818A MX2018015818A (es) | 2016-06-30 | 2017-06-08 | Conexion roscada para tuberia y metodo para producir conexion roscada para tuberia. |
| JP2018525010A JPWO2018003455A1 (ja) | 2016-06-30 | 2017-06-08 | 管用ねじ継手及び管用ねじ継手の製造方法 |
| US16/310,644 US20190331262A1 (en) | 2016-06-30 | 2017-06-08 | Threaded Connection for Pipe and Method for Producing Threaded Connection for Pipe |
| EP17819820.6A EP3480504A4 (en) | 2016-06-30 | 2017-06-08 | SCREW CONNECTION FOR PIPE AND PRODUCTION METHOD FOR A SCREW CONNECTION FOR PIPE |
| BR112018075342-4A BR112018075342A2 (pt) | 2016-06-30 | 2017-06-08 | conexão roscada para tubo e método para produzir a conexão roscada para tubo |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016-129518 | 2016-06-30 | ||
| JP2016129518 | 2016-06-30 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| WO2018003455A1 true WO2018003455A1 (ja) | 2018-01-04 |
Family
ID=60786923
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| PCT/JP2017/021396 Ceased WO2018003455A1 (ja) | 2016-06-30 | 2017-06-08 | 管用ねじ継手及び管用ねじ継手の製造方法 |
Country Status (11)
| Country | Link |
|---|---|
| US (1) | US20190331262A1 (ja) |
| EP (1) | EP3480504A4 (ja) |
| JP (1) | JPWO2018003455A1 (ja) |
| CN (1) | CN109416140A (ja) |
| AR (1) | AR108856A1 (ja) |
| AU (1) | AU2017289362B2 (ja) |
| BR (1) | BR112018075342A2 (ja) |
| CA (1) | CA3028938C (ja) |
| EA (1) | EA201990130A1 (ja) |
| MX (1) | MX2018015818A (ja) |
| WO (1) | WO2018003455A1 (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020029946A (ja) * | 2018-08-24 | 2020-02-27 | 日本製鉄株式会社 | 管用ねじ継手及び管用ねじ継手の製造方法 |
| WO2020166500A1 (ja) * | 2019-02-12 | 2020-08-20 | 日本製鉄株式会社 | 管用ねじ継手 |
| WO2022070367A1 (ja) * | 2020-09-30 | 2022-04-07 | Jfeスチール株式会社 | 管のねじ継手およびその接続方法 |
| US11920703B2 (en) | 2020-02-19 | 2024-03-05 | Nippon Steel Corporation | Threaded connection for pipes and method for producing threaded connection for pipes |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111872385B (zh) * | 2020-06-30 | 2022-06-03 | 中国石油天然气集团有限公司 | 一种双金属复合油井管螺纹接头的局部增材制造方法 |
| UA130266C2 (uk) * | 2021-04-28 | 2025-12-31 | Ніппон Стіл Корпорейшн | Сталева труба для нафтової свердловини |
| US12404727B2 (en) * | 2021-09-07 | 2025-09-02 | Nippon Steel Corporation | Oil-well metal pipe |
| JP1745161S (ja) * | 2022-12-12 | 2023-05-31 | 変換継手 | |
| USD1053996S1 (en) * | 2023-07-31 | 2024-12-10 | Shanghai Youbai Hengtong Network Tech. | Threaded connection pipe |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5817285A (ja) * | 1981-07-23 | 1983-02-01 | 住友金属工業株式会社 | 油井管継手 |
| JPH08120499A (ja) * | 1994-10-20 | 1996-05-14 | Nikko Gould Foil Kk | 液中集電法によるプリント回路用銅箔表面処理方法 |
| JP2002327874A (ja) | 2001-05-01 | 2002-11-15 | Sumitomo Metal Ind Ltd | 鋼管用ねじ継手 |
| JP2003074763A (ja) | 2001-08-31 | 2003-03-12 | Kawasaki Steel Corp | 油井鋼管用継手 |
| JP2005514573A (ja) | 2001-12-24 | 2005-05-19 | ハンティング オイルフィールド サービシーズ ユーケー リミテッド | 耐ゴーリング性被覆を有する管状部材 |
| JP2008095019A (ja) | 2006-10-13 | 2008-04-24 | Sumitomo Metal Ind Ltd | 鋼管用ねじ継手に適した潤滑被膜形成用組成物 |
| JP2008215473A (ja) | 2007-03-02 | 2008-09-18 | Sumitomo Metal Ind Ltd | 鋼管用ねじ継手 |
| WO2009057754A1 (ja) | 2007-11-02 | 2009-05-07 | Sumitomo Metal Industries, Ltd. | 潤滑被膜を備えた管ねじ継手 |
| JP2015506445A (ja) * | 2012-05-23 | 2015-03-02 | 新日鐵住金株式会社 | 高トルク締結性能に優れた管状ねじ継手 |
| WO2015198557A1 (ja) * | 2014-06-23 | 2015-12-30 | 新日鐵住金株式会社 | 油井管用ねじ継手及び光硬化被膜用組成物 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ATE449279T1 (de) * | 2002-05-31 | 2009-12-15 | Sumitomo Metal Ind | Schraubverbindung für stahlrohr |
| US7842403B2 (en) * | 2006-02-23 | 2010-11-30 | Atotech Deutschland Gmbh | Antifriction coatings, methods of producing such coatings and articles including such coatings |
| JP5707093B2 (ja) * | 2010-10-27 | 2015-04-22 | 株式会社ニチリン | 管体の接続構造及びホース継手金具 |
| CN203641708U (zh) * | 2014-01-23 | 2014-06-11 | 潍坊鑫海管业股份有限公司 | 一种复合钢管道 |
| AR100422A1 (es) * | 2014-05-15 | 2016-10-05 | Nippon Steel & Sumitomo Metal Corp | Solución para deposición para conexión roscada para un caño o tubo y método de producción de la conexión roscada para un caño o tubo |
-
2017
- 2017-06-08 CN CN201780040585.1A patent/CN109416140A/zh active Pending
- 2017-06-08 CA CA3028938A patent/CA3028938C/en not_active Expired - Fee Related
- 2017-06-08 BR BR112018075342-4A patent/BR112018075342A2/pt not_active IP Right Cessation
- 2017-06-08 MX MX2018015818A patent/MX2018015818A/es unknown
- 2017-06-08 WO PCT/JP2017/021396 patent/WO2018003455A1/ja not_active Ceased
- 2017-06-08 AU AU2017289362A patent/AU2017289362B2/en not_active Ceased
- 2017-06-08 JP JP2018525010A patent/JPWO2018003455A1/ja active Pending
- 2017-06-08 US US16/310,644 patent/US20190331262A1/en not_active Abandoned
- 2017-06-08 EP EP17819820.6A patent/EP3480504A4/en not_active Withdrawn
- 2017-06-08 EA EA201990130A patent/EA201990130A1/ru unknown
- 2017-06-22 AR ARP170101725A patent/AR108856A1/es unknown
Patent Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5817285A (ja) * | 1981-07-23 | 1983-02-01 | 住友金属工業株式会社 | 油井管継手 |
| JPH08120499A (ja) * | 1994-10-20 | 1996-05-14 | Nikko Gould Foil Kk | 液中集電法によるプリント回路用銅箔表面処理方法 |
| JP2002327874A (ja) | 2001-05-01 | 2002-11-15 | Sumitomo Metal Ind Ltd | 鋼管用ねじ継手 |
| JP2003074763A (ja) | 2001-08-31 | 2003-03-12 | Kawasaki Steel Corp | 油井鋼管用継手 |
| JP2005514573A (ja) | 2001-12-24 | 2005-05-19 | ハンティング オイルフィールド サービシーズ ユーケー リミテッド | 耐ゴーリング性被覆を有する管状部材 |
| JP2008095019A (ja) | 2006-10-13 | 2008-04-24 | Sumitomo Metal Ind Ltd | 鋼管用ねじ継手に適した潤滑被膜形成用組成物 |
| JP2008215473A (ja) | 2007-03-02 | 2008-09-18 | Sumitomo Metal Ind Ltd | 鋼管用ねじ継手 |
| WO2009057754A1 (ja) | 2007-11-02 | 2009-05-07 | Sumitomo Metal Industries, Ltd. | 潤滑被膜を備えた管ねじ継手 |
| JP2015506445A (ja) * | 2012-05-23 | 2015-03-02 | 新日鐵住金株式会社 | 高トルク締結性能に優れた管状ねじ継手 |
| WO2015198557A1 (ja) * | 2014-06-23 | 2015-12-30 | 新日鐵住金株式会社 | 油井管用ねじ継手及び光硬化被膜用組成物 |
Non-Patent Citations (1)
| Title |
|---|
| See also references of EP3480504A4 |
Cited By (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020029946A (ja) * | 2018-08-24 | 2020-02-27 | 日本製鉄株式会社 | 管用ねじ継手及び管用ねじ継手の製造方法 |
| JP7553221B2 (ja) | 2018-08-24 | 2024-09-18 | 日本製鉄株式会社 | 管用ねじ継手及び管用ねじ継手の製造方法 |
| WO2020166500A1 (ja) * | 2019-02-12 | 2020-08-20 | 日本製鉄株式会社 | 管用ねじ継手 |
| JPWO2020166500A1 (ja) * | 2019-02-12 | 2021-12-02 | 日本製鉄株式会社 | 管用ねじ継手 |
| EP3926076A4 (en) * | 2019-02-12 | 2022-11-16 | Nippon Steel Corporation | SCREW CONNECTION FOR PIPES |
| JP7301891B2 (ja) | 2019-02-12 | 2023-07-03 | 日本製鉄株式会社 | 管用ねじ継手 |
| US11933431B2 (en) | 2019-02-12 | 2024-03-19 | Nippon Steel Corporation | Threaded connection for pipes |
| US11920703B2 (en) | 2020-02-19 | 2024-03-05 | Nippon Steel Corporation | Threaded connection for pipes and method for producing threaded connection for pipes |
| WO2022070367A1 (ja) * | 2020-09-30 | 2022-04-07 | Jfeスチール株式会社 | 管のねじ継手およびその接続方法 |
| JPWO2022070367A1 (ja) * | 2020-09-30 | 2022-04-07 | ||
| JP7248117B2 (ja) | 2020-09-30 | 2023-03-29 | Jfeスチール株式会社 | 管のねじ継手およびその接続方法 |
| US12110992B2 (en) | 2020-09-30 | 2024-10-08 | Jfe Steel Corporation | Threaded joint of pipe and method for connecting same |
Also Published As
| Publication number | Publication date |
|---|---|
| US20190331262A1 (en) | 2019-10-31 |
| JPWO2018003455A1 (ja) | 2019-04-04 |
| BR112018075342A2 (pt) | 2019-03-19 |
| EP3480504A4 (en) | 2020-01-01 |
| EA201990130A1 (ru) | 2019-05-31 |
| CA3028938C (en) | 2020-06-09 |
| CA3028938A1 (en) | 2018-01-04 |
| AR108856A1 (es) | 2018-10-03 |
| EP3480504A1 (en) | 2019-05-08 |
| AU2017289362A1 (en) | 2019-01-17 |
| MX2018015818A (es) | 2019-05-27 |
| CN109416140A (zh) | 2019-03-01 |
| AU2017289362B2 (en) | 2019-10-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPWO2018003455A1 (ja) | 管用ねじ継手及び管用ねじ継手の製造方法 | |
| JP6893978B2 (ja) | 管用ねじ継手及び管用ねじ継手の製造方法 | |
| JP4924103B2 (ja) | 油井管用ねじ継手 | |
| CN108474502B (zh) | 管用螺纹接头和管用螺纹接头的制造方法 | |
| CA3062608A1 (en) | Threaded connection for pipes or tubes and method for producing the threaded connection for pipes or tubes | |
| JP7301891B2 (ja) | 管用ねじ継手 | |
| WO2020149310A1 (ja) | 管用ねじ継手及び管用ねじ継手の製造方法 | |
| JP2023164546A (ja) | 組成物、及び、その組成物からなる潤滑被膜層を備える管用ねじ継手 | |
| CN101535458A (zh) | 适合于管状螺纹接头的润滑涂层组合物 | |
| JPWO2018074212A1 (ja) | 管用ねじ継手及び管用ねじ継手の製造方法 | |
| JP6918103B2 (ja) | 油井管用ねじ継手及び油井管用ねじ継手の製造方法 | |
| JP6872032B2 (ja) | 組成物、及び、その組成物から形成された潤滑被膜層を備えた管用ねじ継手 | |
| WO2020021691A1 (ja) | 管用ねじ継手及び管用ねじ継手の製造方法 | |
| JP2018123831A (ja) | 管用ねじ継手及び管用ねじ継手の製造方法 | |
| JP2018123349A (ja) | 管用ねじ継手及び管用ねじ継手の製造方法 | |
| OA18972A (en) | Screw joint for pipe and manufacturing method for screw joint for pipe | |
| WO2023243170A1 (ja) | 油井用金属管 | |
| WO2024185640A1 (ja) | 油井用金属管 | |
| WO2024180941A1 (ja) | 油井用金属管及びその油井用金属管の潤滑被膜層を形成するための組成物 | |
| EA050029B1 (ru) | Металлическая труба для нефтяной скважины | |
| EA045795B1 (ru) | Металлическая труба для нефтяной скважины и способ ее изготовления | |
| OA19598A (en) | Composition and threaded joint for pipes provided with lubricating coating film layer that is formed from said composition. | |
| WO2020021710A1 (ja) | 管用ねじ継手及び管用ねじ継手の製造方法 | |
| OA19360A (en) | Threaded joint for pipe and method for producing threaded joint for pipe. | |
| OA18803A (en) | Threaded joint for pipe, and manufacturing method of threaded joint for pipe. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| 121 | Ep: the epo has been informed by wipo that ep was designated in this application |
Ref document number: 17819820 Country of ref document: EP Kind code of ref document: A1 |
|
| ENP | Entry into the national phase |
Ref document number: 2018525010 Country of ref document: JP Kind code of ref document: A |
|
| REG | Reference to national code |
Ref country code: BR Ref legal event code: B01A Ref document number: 112018075342 Country of ref document: BR |
|
| WWE | Wipo information: entry into national phase |
Ref document number: DZP2018000637 Country of ref document: DZ |
|
| ENP | Entry into the national phase |
Ref document number: 3028938 Country of ref document: CA |
|
| NENP | Non-entry into the national phase |
Ref country code: DE |
|
| ENP | Entry into the national phase |
Ref document number: 2017289362 Country of ref document: AU Date of ref document: 20170608 Kind code of ref document: A |
|
| ENP | Entry into the national phase |
Ref document number: 2017819820 Country of ref document: EP Effective date: 20190130 |
|
| ENP | Entry into the national phase |
Ref document number: 112018075342 Country of ref document: BR Kind code of ref document: A2 Effective date: 20181206 |