WO2018047586A1 - 合成樹脂製ボトル - Google Patents
合成樹脂製ボトル Download PDFInfo
- Publication number
- WO2018047586A1 WO2018047586A1 PCT/JP2017/029375 JP2017029375W WO2018047586A1 WO 2018047586 A1 WO2018047586 A1 WO 2018047586A1 JP 2017029375 W JP2017029375 W JP 2017029375W WO 2018047586 A1 WO2018047586 A1 WO 2018047586A1
- Authority
- WO
- WIPO (PCT)
- Prior art keywords
- synthetic resin
- resin bottle
- reduced pressure
- bottle according
- column
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images







Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D1/00—Rigid or semi-rigid containers having bodies formed in one piece, e.g. by casting metallic material, by moulding plastics, by blowing vitreous material, by throwing ceramic material, by moulding pulped fibrous material or by deep-drawing operations performed on sheet material
- B65D1/02—Bottles or similar containers with necks or like restricted apertures, designed for pouring contents
- B65D1/0223—Bottles or similar containers with necks or like restricted apertures, designed for pouring contents characterised by shape
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D1/00—Rigid or semi-rigid containers having bodies formed in one piece, e.g. by casting metallic material, by moulding plastics, by blowing vitreous material, by throwing ceramic material, by moulding pulped fibrous material or by deep-drawing operations performed on sheet material
- B65D1/40—Details of walls
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D79/00—Kinds or details of packages, not otherwise provided for
- B65D79/005—Packages having deformable parts for indicating or neutralizing internal pressure-variations by other means than venting
- B65D79/008—Packages having deformable parts for indicating or neutralizing internal pressure-variations by other means than venting the deformable part being located in a rigid or semi-rigid container, e.g. in bottles or jars
- B65D79/0084—Packages having deformable parts for indicating or neutralizing internal pressure-variations by other means than venting the deformable part being located in a rigid or semi-rigid container, e.g. in bottles or jars in the sidewall or shoulder part thereof
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D2501/00—Containers having bodies formed in one piece
- B65D2501/0009—Bottles or similar containers with necks or like restricted apertures designed for pouring contents
- B65D2501/0018—Ribs
- B65D2501/0027—Hollow longitudinal ribs
Definitions
- An object of the present invention is to provide a synthetic resin bottle that has a reduced pressure absorption capability that absorbs an internal pressure drop, and that the appearance of a body portion to which a label is attached looks like a cylindrical shape close to a perfect circle.
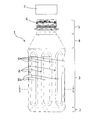
- FIG. 1 It is a front view of the principal part which abbreviate
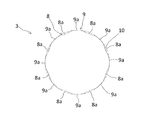
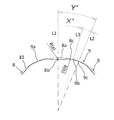
- FIG. 1 It is an enlarged view of the decorating part of the synthetic resin bottles shown in FIG. It is the further enlarged view of the A section of FIG.
- FIG. 1 It is a schematic diagram which shows the angle which the straight line and ridgeline which make the outline of the geometric part of a decoration part make.
- FIG. 1 It is a schematic diagram which arranges and shows the synthetic resin bottles from which the angle which the straight line and the ridgeline which make the outline of the geometric part of a decoration part make differs.
- the technical significance of setting the total perimeter of the entire column portion A to 20 to 50% of the total perimeter of the perfect circle B as described above will be described.
- the total circumferential length A of all the pillars in the cross section of the body portion 3 is 10% or less of the total circumferential length B of the perfect circle.
- the ratio occupied by the reduced-pressure absorption panel 8 is about 90% or more, and it is possible to sufficiently absorb the reduced pressure and suppress deformation of the container 1 to be small.
- the cross-sectional shape is a substantially polygonal shape
- the body part to which the shrink label is attached. 3 is a substantially polygonal rectangular tube.
- a shrink label 11 made of a heat shrink film is attached to the outer surface of the body 3 of the synthetic resin bottle 1 of the present embodiment.
- the shrink label 11 is mainly mounted on the arcuate wall surface 9 a of the column portion 9.
- the recessed part 8a is covered in the state which floated slightly, without closely_contact
- FIG. As a result, due to the shrink label 11, the appearance of the body portion 3 exhibits a cylinder close to the perfect circle 10. However, when the edge 9b (see FIG.
- the shrink label 11 which is the boundary between the vacuum absorbing panel 8 and the column portion 9, is acute, and the shrink label 11 is pressed against the edge 9b, the stripe extending in the vertical direction (vertical direction) is the shrink label. 11 and gives an impression like a polygonal square tube.
- the radius of curvature R (b) of the curved shape described above is about 10 mm.
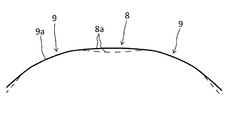
- the synthetic resin bottle 1 of the present embodiment is filled with a beverage, sealed, heated to a temperature of, for example, about 50 ° C. to 60 ° C. by a hot warmer, a hot bender, etc. And the internal pressure rises due to the expansion of the content liquid. Due to this increase in pressure, as schematically shown in the enlarged cross-sectional view of FIG. 6, the recess 8 a of each reduced pressure absorption panel 8 is deformed and bulges outwardly to form an arcuate wall surface 9 a of the column 9.
- FIG. 7 shows the result of analyzing the shape of the recess 8a of the vacuum absorbing panel 8 after heating described above.
- the radius of curvature R (b) in the cross section of the end portion 8c of the vacuum absorbing panel 8 is set to three types of 3 mm, 6.5 mm, and 10 mm, and the radius of curvature R (a) in the cross section of the recess 8a.
- FIG. 7 shows the bulge amount of the recessed portion 8a after heating in various combinations of these dimensions, with 4 being set to 10 mm, 15 mm, 25 mm, and 40 mm.
- One of the major factors that give the impression of the appearance of the body of the synthetic resin bottle that is not a perfect circular cylinder but a polygonal square tube is the edge located at the boundary between the vacuum absorbing panel 8 and the column 9 9b or the vicinity thereof is recognized as a line extending in the vertical direction (vertical direction). That is, when a line extending in the vertical direction is recognized, it is recognized that the shape of the body of the bottle is not a curved surface but a plane and a plane are joined, and the joined portion is seen as a line extending in the vertical direction. As a result, the shape of the body portion of the synthetic resin bottle is recognized as a polygonal square tube, not a perfect circular cylinder.
- a plurality of (for example, eight) decompression absorption panels 8 having concave portions 8 a are arranged at equal intervals on the body portion 3 of the synthetic resin bottle 1.
- Column portions 9 are respectively provided between the vacuum absorbing panels 8.
- the reduced pressure absorption panel 8 has an elongated shape having a contour formed by a ridgeline.
- the beverage is an aseptic (normal temperature) filled beverage
- the decrease in the internal pressure of the synthetic resin bottle 1 after filling and sealing is smaller than that of the high temperature filling and sealing. Therefore, it is not necessary to form the recess 8a of the vacuum absorbing panel 8 shallowly, and it is not necessary to form the contour with a clear ridgeline.
- the body portion 3 can be made.
- the width of the groove is smaller than 5% of the width of the geometric shape portion 12a, there is a problem that the groove is difficult to see. If the width of the groove is larger than 100% of the width of the geometric shape portion 12a, the geometric shape portion 12a or the groove 12b and 12c do not stand out, and the illusion effect is reduced.
- the width referred to here is a dimension in a direction parallel to the other groove (straight line) of one groove (straight line) and the geometric shape portion.
- FIG. 15 shows the dimension (width) of the groove 12b in the direction parallel to the groove 12c, and the dimension (width) of the geometrical part 12a in the same direction. Although not shown, the dimension (width) of the groove 12c in the direction parallel to the groove 12b and the dimension (width) of the geometric part 12a in the same direction are also within the same numerical range (5% to 100%). Is preferred.
- the depth of the grooves 12b and 12c is preferably 0.1 mm to 0.5 mm. If the grooves 12b and 12c are shallower than 0.1 mm, the effect of making the ridge line 13 inconspicuous is small, and if the formability during blow molding is poor, the grooves 12b and 12c themselves cannot be seen.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Ceramic Engineering (AREA)
- Containers Having Bodies Formed In One Piece (AREA)
Abstract
筒状の胴部(3)を有する合成樹脂製ボトル(1)において、前記胴部(3)に等間隔に配置された8つの減圧吸収パネル(8)と、減圧吸収パネル(8)同士の間にそれぞれ配置された円弧状壁面(9a)からなる柱部(9)とを有し、胴部(3)の横断面における柱部(9)の円弧状壁面(9a)が仮想的な1つの真円(10)の一部を構成し、柱部(9)の円弧状壁面(9a)の周長の合計が、真円(10)の全周長の20~50%となるようにすることで、内部圧力の低下を吸収する減圧吸収性能を有し、胴部の外観が真円に近い円筒状に見える合成樹脂製ボトルを実現することができる。
Description
本発明は合成樹脂製ボトル、特に、外周部にラベルが装着された胴部の外観が真円に近い円筒状に見える合成樹脂製ボトルに関する。
PET(ポリエチレンテレフタレート)等の合成樹脂からなる飲料用の合成樹脂製ボトルは、安価で軽量であるなどの種々の利点を有している。非炭酸飲料用のボトルにおいては、飲料を高温に加熱して殺菌し高温の状態で耐熱ボトルに充填して密封する熱間充填、或いは、飲料を高温に短時間加熱して殺菌し、ボトルを薬剤等により滅菌して、無菌条件下で飲料を常温(30℃程度)でボトルに充填して密封する無菌(アセプティック)充填が行われている。無菌充填が行われるボトル(アセプティックボトル)は、未開封状態において、容器内部から外部への経時的な水分透過による飲料の減少や、ヘッドスペース中の気体の飲料への溶解による減少、或いは、飲料の冷蔵保管時の体積減少等による、内部圧力の低下(減圧)が生じ、それによって変形を生じるおそれがある。このような変形を抑制するために、胴部には減圧吸収凹部が設けられている。
特許文献1に記載されている合成樹脂製ボトルは、底板に螺旋状の凹状溝が形成された擂鉢状凹部から成る減圧吸収部を有し、胴部に高さ方向に並列する複数の周状溝から成る補強部を有している。
特許文献2に記載されているプラスチックボトルは、ボトル胴部の断面が八角形であり、各角部に円弧壁面が形成され、各円弧壁面の間に傾斜壁と平坦壁とからなる減圧吸収面が配設された加熱充填可能な八面体のボトルであり、円弧壁面の両側に接続された傾斜壁のなす柱角度が60°~115°の範囲である減圧吸収面を備えている。
特許文献3に記載されている樹脂容器は、胴部に凸部と非突出部とからなる連続模様が形成されており、内部に負圧が発生しても凹みにくくなっている。
特許文献4に記載されているプラスチックボトルには、凹部と凸部がアトランダムに多数配置された凹凸模様が形成されており、内部圧力の減少が生じた時に、その応力が、凹凸模様が形成された胴部の大半全体に分散して変形を生じさせることにより吸収されて、不定な変形を生じないという効果を有している。
特許文献5に記載された円筒状加飾容器は、円筒部分の外側面に、円筒部分の主軸方向が振幅方向で、円周方向が波長方向である帯状の波形が、円筒部分の主軸方向に沿って複数並列に配列されている。
特許文献1に開示されている、底板に減圧吸収部を設け、胴部に高さ方向に並列する複数の周状溝(ビード)から成る補強部を設けた合成樹脂製ボトル、或いは、特許文献2に開示されている、ボトル胴部に減圧吸収面(減圧吸収凹部)を配設したプラスチックボトルにおいては、胴部にラベル、特に熱収縮フィルムからなるシュリンクラベルを装着すると、ビードや減圧吸収凹部が合成樹脂製ボトルにおいて特有の外観を呈する。このような合成樹脂製ボトルの外観は、充填して密封される飲料の種類によっては容器としての外観適性を有さない場合がある。例えば、ガラス製や金属製のボトルと同様に、合成樹脂製ボトルの胴部の外観が真円の円筒状であることが好まれる場合がある。しかしながら、合成樹脂製ボトルにおいて、前述した減圧吸収性能と、ラベルを装着した胴部の外観が真円の円筒状を呈することとを両立させるのは困難であった。
特許文献3に開示されている樹脂容器は連続模様によって、特許文献4に開示されているプラスチックボトルはアトランダムに配置された凹凸模様によって、内部圧力の減少による変形(凹み)をそれぞれ抑制している。しかし、減圧吸収性能と真円状の胴部の外観とを両立させることは、特許文献3,4においても困難であった。
特許文献5に開示されている円筒状加飾容器は、実際は円柱形状であるにもかかわらず多角柱形状に見せることができるが、減圧吸収性能を発揮するための減圧吸収凹部は有しておらず、従って、減圧吸収凹部を有する胴部の外観を真円の円筒状に見せるための技術を何ら示唆していない。
特許文献5に開示されている円筒状加飾容器は、実際は円柱形状であるにもかかわらず多角柱形状に見せることができるが、減圧吸収性能を発揮するための減圧吸収凹部は有しておらず、従って、減圧吸収凹部を有する胴部の外観を真円の円筒状に見せるための技術を何ら示唆していない。
本発明の目的は、内部の圧力低下を吸収する減圧吸収性能を有し、かつラベルを装着した胴部の外観が真円に近い円筒状に見える合成樹脂製ボトルを提供することにある。
本発明は、筒状の胴部を有する合成樹脂製ボトルにおいて、胴部に等間隔に配置された8つの減圧吸収パネルと、減圧吸収パネル同士の間にそれぞれ配置された円弧状壁面からなる柱部とを有し、胴部の横断面における柱部の円弧状壁面が仮想的な1つの真円の一部を構成し、柱部の円弧状壁面の周長の合計が、真円の全周長の20~50%であることを特徴とする。
また、本発明は、筒状の胴部を有する合成樹脂製ボトルにおいて、胴部に等間隔に配置された8つの減圧吸収パネルと、減圧吸収パネル同士の間にそれぞれ配置された円弧状壁面からなる柱部とを有し、胴部の横断面における柱部の円弧状壁面が仮想的な1つの真円の一部を構成し、柱部の周方向中心を通る径方向線と、柱部の周方向の端縁を通る径方向線とがなす角度が、柱部の周方向中心を通る径方向線と、柱部に隣接する減圧吸収パネルの周方向中心を通る径方向線とがなす角度の20~50%であることを他の特徴とする。
また、本発明は、筒状の胴部を有する合成樹脂製ボトルにおいて、胴部は複数の減圧吸収パネルを有し、胴部の全周に亘って、複数の幾何形状部が規則的に並べて配置されていることを他の特徴とする。
また、本発明は、筒状の胴部を有する合成樹脂製ボトルにおいて、胴部に等間隔に配置された8つの減圧吸収パネルと、減圧吸収パネル同士の間にそれぞれ配置された円弧状壁面からなる柱部とを有し、胴部の横断面における柱部の円弧状壁面が仮想的な1つの真円の一部を構成し、柱部の周方向中心を通る径方向線と、柱部の周方向の端縁を通る径方向線とがなす角度が、柱部の周方向中心を通る径方向線と、柱部に隣接する減圧吸収パネルの周方向中心を通る径方向線とがなす角度の20~50%であることを他の特徴とする。
また、本発明は、筒状の胴部を有する合成樹脂製ボトルにおいて、胴部は複数の減圧吸収パネルを有し、胴部の全周に亘って、複数の幾何形状部が規則的に並べて配置されていることを他の特徴とする。
本発明によれば、内部圧力の低下を吸収する減圧吸収性能を有し、胴部の外観が真円に近い円筒状に見える合成樹脂製ボトルを実現することができる。
以下、本発明の実施の形態について図面を参照して説明する。
[合成樹脂製ボトルの基本構造]
図1は本発明の第1の実施形態の合成樹脂製ボトル1の正面図を示し、図2は図1のS-S線に沿う横断面形状を模式的に示している。図3は図2の一部を拡大して示している。この合成樹脂製ボトル1は、主にポリエチレンテレフタレート(PET)などの合成樹脂からなり、公知のブロー成形、例えば、射出成形や圧縮成形で成形した前成形体(プリフォーム)を二軸延伸ブロー成形することなどにより成形される。合成樹脂製ボトル1は、コーヒーや茶等の非炭酸飲料を収容して保存するものであり、特に、前述したアセプティック充填飲料に適している。この合成樹脂製ボトル1は、図1に示すように、下方から上方に向かって、ヒール部(底部)2と、筒状の胴部3と、上方に向かって先細になるテーパ状(略円錐状)の肩部4と、小径の首部5が設けられたボトルであり、ヒール部2の最下部(接地部)が平面(例えば机やテーブルの天面や床面等)の上に載置された状態で自立可能である。首部5の端部は飲み口となる開口部である。開口部の外周には雄ねじ部6が設けられており、飲料を充填した後、雌ねじ部(図示せず)を有するスクリューキャップ7がねじ込まれて封止される。
[合成樹脂製ボトルの基本構造]
図1は本発明の第1の実施形態の合成樹脂製ボトル1の正面図を示し、図2は図1のS-S線に沿う横断面形状を模式的に示している。図3は図2の一部を拡大して示している。この合成樹脂製ボトル1は、主にポリエチレンテレフタレート(PET)などの合成樹脂からなり、公知のブロー成形、例えば、射出成形や圧縮成形で成形した前成形体(プリフォーム)を二軸延伸ブロー成形することなどにより成形される。合成樹脂製ボトル1は、コーヒーや茶等の非炭酸飲料を収容して保存するものであり、特に、前述したアセプティック充填飲料に適している。この合成樹脂製ボトル1は、図1に示すように、下方から上方に向かって、ヒール部(底部)2と、筒状の胴部3と、上方に向かって先細になるテーパ状(略円錐状)の肩部4と、小径の首部5が設けられたボトルであり、ヒール部2の最下部(接地部)が平面(例えば机やテーブルの天面や床面等)の上に載置された状態で自立可能である。首部5の端部は飲み口となる開口部である。開口部の外周には雄ねじ部6が設けられており、飲料を充填した後、雌ねじ部(図示せず)を有するスクリューキャップ7がねじ込まれて封止される。
[胴部の構造]
図1,2に示すように、合成樹脂製ボトル1の胴部3には、上下を円弧状とした8つの減圧吸収パネル8が等間隔に配置され、減圧吸収パネル8同士の間にそれぞれ柱部9が設けられ、減圧吸収パネル8は凹部8aを有している。図2,3に示すように、柱部9は円弧状壁面9aからなり、胴部3の横断面における全ての柱部9の円弧状壁面9aが、仮想的な1つの真円10の一部をそれぞれ構成している。一方、減圧吸収パネル8の壁面は凹状または平面状であり、全ての柱部9の円弧状壁面9aを繋いで仮想的に構成する真円10には重ならない。本発明では、胴部3の横断面(例えばS-S線に沿う横断面)において、各柱部9の円弧状壁面9aの周長の合計(「全柱部総周長A」と称する)が、全ての柱部9の円弧状壁面9aを繋いで仮想的に構成する真円10の全周長(「真円全周長B」と称する)の20~50%である。図示している具体例では、全柱部総周長Aが真円全周長Bの27%である。
図1,2に示すように、合成樹脂製ボトル1の胴部3には、上下を円弧状とした8つの減圧吸収パネル8が等間隔に配置され、減圧吸収パネル8同士の間にそれぞれ柱部9が設けられ、減圧吸収パネル8は凹部8aを有している。図2,3に示すように、柱部9は円弧状壁面9aからなり、胴部3の横断面における全ての柱部9の円弧状壁面9aが、仮想的な1つの真円10の一部をそれぞれ構成している。一方、減圧吸収パネル8の壁面は凹状または平面状であり、全ての柱部9の円弧状壁面9aを繋いで仮想的に構成する真円10には重ならない。本発明では、胴部3の横断面(例えばS-S線に沿う横断面)において、各柱部9の円弧状壁面9aの周長の合計(「全柱部総周長A」と称する)が、全ての柱部9の円弧状壁面9aを繋いで仮想的に構成する真円10の全周長(「真円全周長B」と称する)の20~50%である。図示している具体例では、全柱部総周長Aが真円全周長Bの27%である。
合成樹脂製ボトル1の胴部3において、全ての減圧吸収パネル8の周方向長さが等しく、全ての柱部9が同一形状であって、それらの周方向長さが等しい場合には、前述した真円全周長Bに対する全柱部総周長Aの割合A/Bは、以下のように求めることができる。すなわち、図3に示すように、横断面において、減圧吸収パネル8の周方向中心8bを通る径方向線L1と、それに隣接する柱部9の周方向中心9cを通る径方向線L2とがなす角度Yに対する、径方向線L2と柱部9および減圧吸収パネル8の周方向の端縁9bを通る径方向線L3とがなす角度Xの割合X/Yが、前述した長さの割合A/Bに相当する。柱部9の周方向の端縁9bとは、円弧状壁面9aの曲率が変化する点であって、仮想的な真円10に重なる部分と重ならない部分との境界の点である。なお、本実施形態における減圧吸収パネル8と柱部9の数はいずれも8であるので、角度Yは360°/16=22.5°である。
本実施形態において、前述したように全柱部総周長Aを真円全周長Bの20~50%に設定することの技術的意義について説明する。
一般的な合成樹脂製ボトル1では、胴部3の横断面における全柱部総周長Aは、真円全周長Bの10%以下である。言い換えると、減圧吸収パネル8が占める割合が約90%以上であり、減圧を十分に吸収して容器1の変形を小さく抑えることができる。しかし、胴部3の大部分は、壁面が円弧状ではなく凹状または平面状である減圧吸収パネル8から構成されているので、横断面形状は略多角形状であり、シュリンクラベルを装着した胴部3の外観が略多角形の角筒状である。
一般的な合成樹脂製ボトル1では、胴部3の横断面における全柱部総周長Aは、真円全周長Bの10%以下である。言い換えると、減圧吸収パネル8が占める割合が約90%以上であり、減圧を十分に吸収して容器1の変形を小さく抑えることができる。しかし、胴部3の大部分は、壁面が円弧状ではなく凹状または平面状である減圧吸収パネル8から構成されているので、横断面形状は略多角形状であり、シュリンクラベルを装着した胴部3の外観が略多角形の角筒状である。
これに対し、本発明の合成樹脂製ボトルでは、前述した胴部の構造を、減圧吸収性能を維持しつつ、シュリンクラベルを装着した胴部3(図4参照)の外観が真円10に近い円筒状になる設計条件を導き出している。まず、アセプティック充填により飲料が充填された合成樹脂製ボトル1の未開封状態の経時的な減圧は、主に、首部5のヘッドスペース内の酸素が飲料に溶け込むことによる酸素の体積減少と、合成樹脂製ボトル1内に収容された飲料の、胴部3からの僅かな水分透過による体積減少とに起因する。一方、熱間充填により飲料が充填された合成樹脂製ボトルの減圧は、前述のアセプティック充填により飲料が充填された合成樹脂製ボトル1と同様な体積減少に加え、高温で充填されて密封された飲料及びヘッドスペース内の気体の温度が常温に冷える事による体積減少にも起因する。この為、アセプティック充填用の合成樹脂製ボトル(アセプティックボトル)1における必要減圧吸収量は、熱間充填用の合成樹脂製ボトル(耐熱ボトル)に比して少量である。例えば、内容量400ml程度(高さ:162mm、胴径:66mm、胴部の長さ:103mm、口径:38mm)のアセプティックボトルでは、必要減圧吸収量は約1年で7ml程度である。このような体積減少の違いを考慮し、減圧を吸収して過度の変形が生じない減圧吸収パネル8の大きさを確保するには、減圧吸収パネル8が胴部3の壁面全体の50%以上を占める必要があることを見出した。そこで、本実施形態では、胴部3の横断面における柱部9の総周長Aを、真円10の全周長Bの50%以下に設定して減圧吸収パネル8の大きさを確保し、減圧吸収を可能にしている。なお、十分な減圧吸収性能を得るためには、減圧吸収パネル8の上下方向の長さは、胴部3の上下方向の全長の70%以上であることが好ましい。
一方、胴部3の壁面が凹状または平面状の減圧吸収パネル8が占める割合が大き過ぎると、胴部3の横断面形状が略多角形状になる。そこで、本発明では、胴部3の横断面における全柱部総周長Aを真円全周長Bの20%以上に設定するとともに、減圧吸収パネルの数を8つにすることにより、シュリンクラベルを装着した胴部3の外観を真円10に近い円筒状にすることができる。尚、減圧吸収パネル8の数が少ないと、減圧吸収性能を得るために個々の減圧吸収パネル8を大きくしなければならず、凹状または平坦面である壁面が大きくなり、シュリンクラベルを装着した胴部3の外観が真円10に近い円筒状になることが困難になる。一方、減圧吸収パネル8の数が多いと、個々の減圧吸収パネル8が小さくなり減圧吸収性能が大幅に低下する為、必要な減圧吸収性能が得られなくなる。従って、これらの状況を考慮した上で、本実施形態では、合成樹脂製ボトルの減圧吸収パネルの数(8つ)と、胴部3の横断面における全柱部総周長Aの真円全周長Bに対する割合(20%以上、すなわち従来の2倍以上)を特定した。
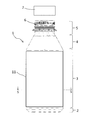
図4,5に示すように、本実施形態の合成樹脂製ボトル1の胴部3の外面には熱収縮フィルムからなるシュリンクラベル11が装着される。図5の拡大横断面に模式的に示すように、シュリンクラベル11は主に柱部9の円弧状壁面9aに装着される。そして、減圧吸収パネル8の凹部8aには密着せずに僅かに浮いた状態で凹部8aを覆う。この結果、シュリンクラベル11によって、胴部3の外観は真円10に近い円筒を呈する。しかしながら、減圧吸収パネル8と柱部9の境界である端縁9b(図3参照)が鋭角的で、シュリンクラベル11が端縁9bに圧接すると、縦方向(上下方向)に延びる筋がシュリンクラベル11に形成され、外観が多角形の角筒のような印象を与える。このため、柱部9の端縁9bと繋がる減圧吸収パネル8の端部8cの横断面形状(図3参照)を、丸みを持った曲線形状に形成することが好ましい。前述した曲線形状の曲率半径R(b)を5mm以上にすることにより、前述した筋の形成が防止され、シュリンクラベル11によって、胴部3の外観が真円10に近い円筒を呈するという目的の妨げにならない。好ましい例としては、曲率半径R(b)は10mm程度である。
[加熱変形について]
本実施形態の合成樹脂製ボトル1は、飲料を充填して密封し、ホットウォーマーやホットベンダー等によって、例えば50℃~60℃程度の温度に加熱されて加温販売されると、内部の空気及び内容液の膨張等によって内部の圧力が上昇する。この圧力の上昇によって、図6の拡大横断面図に模式的に示すように、各減圧吸収パネル8の凹部8aが変形して外向きに凸状に膨らみ、柱部9の円弧状壁面9aと揃って横断面形状が略円弧状になり、合成樹脂製ボトル1の胴部3が真円10に近い円筒を呈し、より一層、その外観を真円10に近い円筒状にすることが期待できる。図6には、変形前(加熱前)の凹部8aの形状を破線で、変形後(加熱後)の凹部8aの形状を実線でそれぞれ示している。この減圧吸収パネル8の凹部8aの変形は、減圧吸収パネル8の凹部8aの曲率半径R(a)が小さいと、合成樹脂製ボトル1が加熱されても凹部8aが外向きに凸状に膨らむ変形は生じにくく、合成樹脂製ボトル1の胴部3が真円10に近い円筒を呈さない傾向を示す。一方、凹部8aの曲率半径R(a)が大きいと、合成樹脂製ボトル1が高温になると凹部8aが外向きに凸状に膨らんで、ボトル1の胴部3が真円10に近い円筒を呈する傾向を示す。
本実施形態の合成樹脂製ボトル1は、飲料を充填して密封し、ホットウォーマーやホットベンダー等によって、例えば50℃~60℃程度の温度に加熱されて加温販売されると、内部の空気及び内容液の膨張等によって内部の圧力が上昇する。この圧力の上昇によって、図6の拡大横断面図に模式的に示すように、各減圧吸収パネル8の凹部8aが変形して外向きに凸状に膨らみ、柱部9の円弧状壁面9aと揃って横断面形状が略円弧状になり、合成樹脂製ボトル1の胴部3が真円10に近い円筒を呈し、より一層、その外観を真円10に近い円筒状にすることが期待できる。図6には、変形前(加熱前)の凹部8aの形状を破線で、変形後(加熱後)の凹部8aの形状を実線でそれぞれ示している。この減圧吸収パネル8の凹部8aの変形は、減圧吸収パネル8の凹部8aの曲率半径R(a)が小さいと、合成樹脂製ボトル1が加熱されても凹部8aが外向きに凸状に膨らむ変形は生じにくく、合成樹脂製ボトル1の胴部3が真円10に近い円筒を呈さない傾向を示す。一方、凹部8aの曲率半径R(a)が大きいと、合成樹脂製ボトル1が高温になると凹部8aが外向きに凸状に膨らんで、ボトル1の胴部3が真円10に近い円筒を呈する傾向を示す。
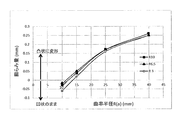
図7に、前述した加熱後の減圧吸収パネル8の凹部8aの形状を解析した結果を示す。この解析において、減圧吸収パネル8の端部8cの横断面における曲率半径R(b)を3mm,6.5mm,10mmの3通りに設定し、かつ凹部8aの横断面における曲率半径R(a)を10mm,15mm,25mm,40mmの4通りに設定して、それらの寸法の様々な組み合わせにおける、加熱後の凹部8aの膨らみ量を、図7に示した。膨らみ量は、膨らみも凹みもなく壁面が平坦な直線状の場合を0mmとし、壁面が内向きに凹んでいる場合を負の値、壁面が外向きの凸状の場合を正の値として示している。図7に示す解析結果によると、減圧吸収パネル8の端部8cの曲率半径R(b)が3mm,6.5mm,10mmのいずれの場合も、凹部8aの曲率半径R(a)が10mm以下の場合には、加熱時に凹部8aが外向きに凸状に膨らむ変形は生じず、内向きの凹状のままである。従って、これらの場合には、加熱による変形は、ボトル1の胴部3を真円10に近い円筒状にすることの実現にあまり寄与しない。これに対し、凹部8aの曲率半径R(a)が15mm以上の場合には、減圧吸収パネル8の端部8cの曲率半径R(b)にかかわらず、加熱時に凹部8aが外向きに凸状に膨んで、ボトル1の胴部3を真円10に近い円筒状にすることの実現に寄与することが判る。このことから、本実施形態の合成樹脂製ボトル1においては、前述した加温販売を行いボトル1の胴部3を真円10に近い円筒にするためには、減圧吸収パネル8の凹部8aの曲率半径R(a)が15mm以上であることが効果的である。
[第2の実施形態]
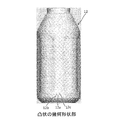
図8に、本発明の第2の実施形態の合成樹脂製ボトル20を示す。この合成樹脂製ボトル20は、ヒール部2、胴部3、肩部4の外周面の全面に亘って、多数の微小な凹凸が形成されている。このような多数の微小な凹凸を有する形状を、ここでは「エンボス加工部12E」と称する。前述した本発明の第1の実施形態の合成樹脂製ボトル1において、前記外周面にこのようなエンボス加工部12Eを形成すると、合成樹脂製ボトルの胴部3を、より一層、真円10に近い円筒の外観の印象を与えることが可能になる。すなわち、エンボス加工部12Eは、胴部3の外周が真円であるかのような錯視を引き起こすための後述する加飾部12(第3の実施形態参照)の1種であると言える。エンボス加工部12Eが、真円10に近い円筒の外観の印象を与える理由について以下に説明する。尚、エンボス加工部12Eは少なくとも胴部3に形成されていれば良い。
図8に、本発明の第2の実施形態の合成樹脂製ボトル20を示す。この合成樹脂製ボトル20は、ヒール部2、胴部3、肩部4の外周面の全面に亘って、多数の微小な凹凸が形成されている。このような多数の微小な凹凸を有する形状を、ここでは「エンボス加工部12E」と称する。前述した本発明の第1の実施形態の合成樹脂製ボトル1において、前記外周面にこのようなエンボス加工部12Eを形成すると、合成樹脂製ボトルの胴部3を、より一層、真円10に近い円筒の外観の印象を与えることが可能になる。すなわち、エンボス加工部12Eは、胴部3の外周が真円であるかのような錯視を引き起こすための後述する加飾部12(第3の実施形態参照)の1種であると言える。エンボス加工部12Eが、真円10に近い円筒の外観の印象を与える理由について以下に説明する。尚、エンボス加工部12Eは少なくとも胴部3に形成されていれば良い。
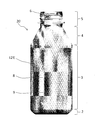
合成樹脂製ボトルの胴部の外観の形状が、真円の円筒ではなく多角形の角筒の印象を与える大きな要因の1つは、減圧吸収パネル8と柱部9の境界に位置する端縁9b、またはその近傍が、縦方向(上下方向)に延びる筋として認識されることである。すなわち、縦方向に延びる筋が認識されると、ボトルの胴部の形状が曲面ではなく平面と平面とが接合し、その接合部分が縦方向に延びる筋として見えていると認識される。その結果、合成樹脂製ボトルの胴部の形状が真円の円筒ではなく多角形の角筒と認識される。従って、縦方向に延びる筋を目立たないようにすれば、胴部の形状が真円の円筒であるような印象を与え易い。すなわち、図8に示すように、合成樹脂製ボトル20の胴部3の外周面にエンボス加工部12Eを設けると、端縁9bまたはその近傍に縦方向に延びる筋が生じていても、エンボス加工部12Eの多数の微小な凹凸が目に入るため、筋が目立たなくなる。その結果、筋が認識され難いため、胴部の形状が真円の円筒であるという印象を与える。本実施形態の合成樹脂製ボトルでは、このように意図的に錯視を利用して、合成樹脂製ボトル20の胴部3の形状が真円10に近い円筒であるという印象を効果的に与えることができる。特に、前述したように図3に示す曲率半径R(b)を5mm以上に設定することに加えて、図8に示すエンボス加工部12Eを形成すると、胴部3の形状が真円10の円筒であるような印象を与える上でより効果的である。この観点からは、エンボス加工部12Eは、少なくとも端縁9bとその近傍のみに設けられていれば良いと考えられる。しかしながら、エンボス加工部12Eとそれ以外の部分との外観の印象が大きく異なることを避けるため、胴部3の外周面の全面にエンボス加工部12Eを形成することが好ましい。また、このエンボス加工部12Eは、合成樹脂製ボトル20に飲料が充填され密封されて加温販売された場合に、購入者が合成樹脂製ボトル20を保持した際に熱さを感じさせにくくする(熱を伝えにくくする)という効果も奏する。
図8に示す例では、エンボス加工部12Eは、互いに交差する複数の細い溝状の凹部を形成することによって、1cm2あたり1~8個程度(一例としては4.5個)の凸部を形成したものである。凹部の深さは、0.1~0.5mm程度(一例としては0.3mm)である。
なお、本実施形態の合成樹脂製ボトル20においても、胴部3の横断面における全柱部総周長Aは、真円全周長Bの20~50%である。その他の構成に関しては、前述した第1の実施形態と同様であるので説明を省略する。
[変形例]
以上説明した第1および第2の実施形態の合成樹脂製ボトルは、上下方向に沿って延びる形状の減圧吸収パネル8を有しているが、上下方向に対して傾斜する減圧吸収パネル8を有することもできる。その場合には、柱部9も同様に上下方向に対して傾斜する形状になる。これらの上下方向に対する傾斜角度は30度以下であることが好ましい。
以上説明した第1および第2の実施形態の合成樹脂製ボトルは、上下方向に沿って延びる形状の減圧吸収パネル8を有しているが、上下方向に対して傾斜する減圧吸収パネル8を有することもできる。その場合には、柱部9も同様に上下方向に対して傾斜する形状になる。これらの上下方向に対する傾斜角度は30度以下であることが好ましい。
[第3の実施形態]
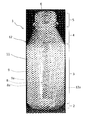
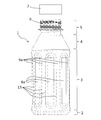
図9は本発明の第3の実施形態の合成樹脂製ボトル1の正面図を示し、図10は、図9に示す合成樹脂製ボトル1からラベルを省略した要部の正面図を示し、図11は図10のS-S線に沿う横断面形状を模式的に示している。この合成樹脂製ボトル1は、第1の実施形態と同様に、主にポリエチレンテレフタレート(PET)などの合成樹脂からなり、下方から上方に向かって、ヒール部(底部)2と、筒状の胴部3と、テーパ状(略円錐状)の肩部4と、小径の首部5が設けられており、自立可能である。首部5の端部の開口部の外周の雄ねじ部6に、雌ねじ部(図示せず)を有するスクリューキャップ7(図10)がねじ込まれて封止される。図9に示すように、胴部3の外周にはラベル11(図10,11では省略)が配置(装着)されている。ラベル11としては、公知のロールラベル(巻きラベル)やシュリンクラベルが用いられる。
図9は本発明の第3の実施形態の合成樹脂製ボトル1の正面図を示し、図10は、図9に示す合成樹脂製ボトル1からラベルを省略した要部の正面図を示し、図11は図10のS-S線に沿う横断面形状を模式的に示している。この合成樹脂製ボトル1は、第1の実施形態と同様に、主にポリエチレンテレフタレート(PET)などの合成樹脂からなり、下方から上方に向かって、ヒール部(底部)2と、筒状の胴部3と、テーパ状(略円錐状)の肩部4と、小径の首部5が設けられており、自立可能である。首部5の端部の開口部の外周の雄ねじ部6に、雌ねじ部(図示せず)を有するスクリューキャップ7(図10)がねじ込まれて封止される。図9に示すように、胴部3の外周にはラベル11(図10,11では省略)が配置(装着)されている。ラベル11としては、公知のロールラベル(巻きラベル)やシュリンクラベルが用いられる。
[胴部の構造]
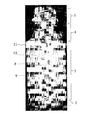
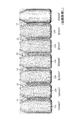
図9~11に示すように、合成樹脂製ボトル1の胴部3には、上下を円弧状とした複数(例えば8つ)の、凹部8aを有する減圧吸収パネル8が等間隔に配置され、減圧吸収パネル8同士の間にそれぞれ柱部9が設けられている。減圧吸収パネル8は、稜線によって輪郭が形成された細長い形状を有している。飲料がアセプティック(常温)充填飲料の場合、充填密封後の合成樹脂製ボトル1の内部圧力の低下は高温充填密封に比べて小さい。そのため、減圧吸収パネル8の凹部8aを浅めに形成し、また、輪郭を明瞭な稜線で形成する必要はないので、縁を丸め、輪郭を目立ちにくくすることで、予め比較的円筒状に近い形状の胴部3とすることが可能である。減圧吸収パネル8の長手方向は胴部3の長手方向(上下方向)と一致するか、または胴部3の長手方向に対して傾斜することが好ましい。ただし、減圧吸収パネル8の長手方向は、胴部3の長手方向に対して直交していても構わないし、胴部3を取り囲む一繋がりの環状の凹部であってもよい。柱部9は円弧状壁面9aからなり、図11に示す胴部3の横断面における全ての柱部9の円弧状壁面9aが、仮想的な1つの真円10の一部をそれぞれ構成している。一方、減圧吸収パネル8の壁面は凹状または平面状であり、全ての柱部9の円弧状壁面9aを繋いで仮想的に構成する真円10には重ならない。減圧吸収パネル8と柱部9(円弧状壁面9a)との境界には、減圧吸収パネル8の長手方向に延びる稜線13が位置している(図10,11参照)。この稜線13は、前述した端縁9b(図3参照)と実質的に同じである。そして、本実施形態では、胴部3の外周が真円であるかのような錯視を引き起こすための加飾部12が、胴部3の外周全体に亘って設けられている。加飾部12は、微小な幾何形状部(図9に示す例では微小な平行四辺形)12aが規則的に配列されたものであり、特に、幾何形状部12aが、減圧吸収パネル8の長手方向に延びる稜線13に対して交差する方向に並ぶように配列されている。
図9~11に示すように、合成樹脂製ボトル1の胴部3には、上下を円弧状とした複数(例えば8つ)の、凹部8aを有する減圧吸収パネル8が等間隔に配置され、減圧吸収パネル8同士の間にそれぞれ柱部9が設けられている。減圧吸収パネル8は、稜線によって輪郭が形成された細長い形状を有している。飲料がアセプティック(常温)充填飲料の場合、充填密封後の合成樹脂製ボトル1の内部圧力の低下は高温充填密封に比べて小さい。そのため、減圧吸収パネル8の凹部8aを浅めに形成し、また、輪郭を明瞭な稜線で形成する必要はないので、縁を丸め、輪郭を目立ちにくくすることで、予め比較的円筒状に近い形状の胴部3とすることが可能である。減圧吸収パネル8の長手方向は胴部3の長手方向(上下方向)と一致するか、または胴部3の長手方向に対して傾斜することが好ましい。ただし、減圧吸収パネル8の長手方向は、胴部3の長手方向に対して直交していても構わないし、胴部3を取り囲む一繋がりの環状の凹部であってもよい。柱部9は円弧状壁面9aからなり、図11に示す胴部3の横断面における全ての柱部9の円弧状壁面9aが、仮想的な1つの真円10の一部をそれぞれ構成している。一方、減圧吸収パネル8の壁面は凹状または平面状であり、全ての柱部9の円弧状壁面9aを繋いで仮想的に構成する真円10には重ならない。減圧吸収パネル8と柱部9(円弧状壁面9a)との境界には、減圧吸収パネル8の長手方向に延びる稜線13が位置している(図10,11参照)。この稜線13は、前述した端縁9b(図3参照)と実質的に同じである。そして、本実施形態では、胴部3の外周が真円であるかのような錯視を引き起こすための加飾部12が、胴部3の外周全体に亘って設けられている。加飾部12は、微小な幾何形状部(図9に示す例では微小な平行四辺形)12aが規則的に配列されたものであり、特に、幾何形状部12aが、減圧吸収パネル8の長手方向に延びる稜線13に対して交差する方向に並ぶように配列されている。
[本実施形態の技術的思想]
本実施形態の技術的思想について説明する。
一般的な合成樹脂製ボトルは、図12,13に示すように、胴部3の外周に、減圧吸収パネル8と、円弧状壁面9a(図13参照)を有する柱部9とが交互に並んで位置する構成を有し、このような胴部3の外周にラベル11が装着されている(図12参照)。胴部3の外周にラベル11が装着され、減圧吸収パネル8の凹部8aは覆われることにより、ラベル11に透明部や半透明部がある場合でもラベル11の上から減圧吸収パネル8の凹部8a自体は若干目立たなくなる。しかし、図12に示すように、減圧吸収パネル8の長手方向に延び減圧吸収パネル8の輪郭を形成する稜線(減圧吸収パネル8と柱部9との境界に位置する稜線)13は、ラベル11の上からであっても目立ちやすく、稜線13が目立つことによって、胴部3の外周が真円ではないと認識されやすい。
本実施形態の技術的思想について説明する。
一般的な合成樹脂製ボトルは、図12,13に示すように、胴部3の外周に、減圧吸収パネル8と、円弧状壁面9a(図13参照)を有する柱部9とが交互に並んで位置する構成を有し、このような胴部3の外周にラベル11が装着されている(図12参照)。胴部3の外周にラベル11が装着され、減圧吸収パネル8の凹部8aは覆われることにより、ラベル11に透明部や半透明部がある場合でもラベル11の上から減圧吸収パネル8の凹部8a自体は若干目立たなくなる。しかし、図12に示すように、減圧吸収パネル8の長手方向に延び減圧吸収パネル8の輪郭を形成する稜線(減圧吸収パネル8と柱部9との境界に位置する稜線)13は、ラベル11の上からであっても目立ちやすく、稜線13が目立つことによって、胴部3の外周が真円ではないと認識されやすい。
そこで、本実施形態では、稜線13が視認されにくくなるように、図10に示す通り、稜線13に交差する方向に沿って並ぶように微小な幾何形状部(例えば微小な平行四辺形)12aを配列している。稜線13と幾何形状部12aの列が交差することによって稜線13が目立たなくなって、減圧吸収パネル8と柱部9との境界が認識されにくくなる。その結果、胴部3全体が稜線13や減圧吸収パネル8の凹部8aの存在しない曲面状の真円または真円に近い形状であるかのように見える錯視効果が得られる。このような幾何形状部12aからなる加飾部12を設けることによって、減圧吸収パネル8の凹部8aを有する胴部3全体の大まかな外形は変更していないにもかかわらず、錯視によって真円に近い印象を与えることが可能である。特に、図9に示すように、胴部3に透明部や半透明部を備えるラベル11を装着した状態で見ると、より効果的である。
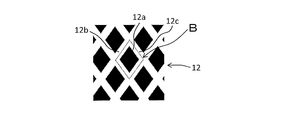
図9~11に示す実施形態では、胴部3の外周において稜線13に交差するとともに互いに交差する2つの方向にそれぞれ延びる直線である溝12b,12cを多数形成することによって、溝12b,12cに囲まれた微小な四角形(平行四辺形)の部分が相対的に凸状になっている。この部分を、便宜上、幾何形状部12aと称している。このようにして形成された平行四辺形の凸状の幾何形状部12aは、その輪郭となる溝12b,12cに沿って並べて配列されており、すなわち稜線13に交差する方向に並んで位置する。この加飾部12は、図8に示す実施形態のエンボス加工部12Eと実質的に同じ構成である。
[幾何形状部の詳細な構成]
このような加飾部12の形状や寸法について説明する。幾何形状部12aの輪郭を構成する直線である溝12b,12cに関しては、全ての溝12b,12cが同一の幅である必要は無い。例えば、図14,15に拡大して示すように、溝12b,12cの中には太い溝12b1,12c1が含まれていてもよい。太い溝12b1,12c1は、ランダムに配置されるのではなく、周期的に配置されていることが好ましい。そして、これらの太い溝12b1,12c1を含む溝12b,12cの幅は、幾何形状部12aの幅の5%~100%の範囲であることが好ましい。仮に、溝の幅が幾何形状部12aの幅の5%よりも小さいと溝が視認しにくくなるという問題が生じ、幾何形状部12aの幅の100%よりも大きいと、幾何形状部12aや溝12b,12cがそれぞれ際立たなくなり、錯視効果が小さくなる。ここで言う幅とは、一方の溝(直線)および幾何形状部の、他方の溝(直線)に平行な方向の寸法である。図15には、溝12cに平行な方向における溝12bの寸法(幅)と、それと同じ方向における幾何形状部12aの寸法(幅)を示している。図示しないが、溝12bに平行な方向における溝12cの寸法(幅)と、それと同じ方向における幾何形状部12aの寸法(幅)も、同様な数値範囲(5%~100%)内であることが好ましい。
このような加飾部12の形状や寸法について説明する。幾何形状部12aの輪郭を構成する直線である溝12b,12cに関しては、全ての溝12b,12cが同一の幅である必要は無い。例えば、図14,15に拡大して示すように、溝12b,12cの中には太い溝12b1,12c1が含まれていてもよい。太い溝12b1,12c1は、ランダムに配置されるのではなく、周期的に配置されていることが好ましい。そして、これらの太い溝12b1,12c1を含む溝12b,12cの幅は、幾何形状部12aの幅の5%~100%の範囲であることが好ましい。仮に、溝の幅が幾何形状部12aの幅の5%よりも小さいと溝が視認しにくくなるという問題が生じ、幾何形状部12aの幅の100%よりも大きいと、幾何形状部12aや溝12b,12cがそれぞれ際立たなくなり、錯視効果が小さくなる。ここで言う幅とは、一方の溝(直線)および幾何形状部の、他方の溝(直線)に平行な方向の寸法である。図15には、溝12cに平行な方向における溝12bの寸法(幅)と、それと同じ方向における幾何形状部12aの寸法(幅)を示している。図示しないが、溝12bに平行な方向における溝12cの寸法(幅)と、それと同じ方向における幾何形状部12aの寸法(幅)も、同様な数値範囲(5%~100%)内であることが好ましい。
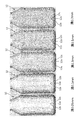
溝12b,12cの深さが異なる複数の合成樹脂製ボトルを示す図16を見ると、溝12b,12cの深さは0.1mm~0.5mmであることが好ましい。溝12b,12cが0.1mmよりも浅いと、稜線13を目立たなくする効果が小さく、さらにブロー成形時の賦形性が悪いと、溝12b,12c自体が見えなくなる。溝12b,12cが0.5mmよりも深いと、合成樹脂製ボトル1の強度に支障を生じたり、減圧吸収パネル8の凹部8aの減圧吸収変形を阻害したり、あるいは、ブロー成形金型側に高い突条を設けなければならないため金型耐久性が劣ったり、ブロー成形後の離型時に合成樹脂製ボトル1を金型突条で傷つけるという問題が生じる。
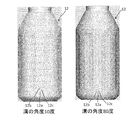
図17Aに示す溝12b,12cが稜線13に交差する角度θは、図17Bに示すように10°~80°であることが好ましい。溝12b,12cの角度θがこの範囲を外れると、幾何形状部12aが稜線13と垂直または平行に近い方向に並んで位置するため、稜線13を目立たなくする効果が小さい。
幾何形状部12aの大きさは、図18A,18Bに示すように,輪郭を形成する溝12b,12cの中心線に囲まれた範囲(図18BのB部分)の面積が3mm2~15mm2の範囲内であることが好ましい。幾何形状部12aが小さすぎると(3mm2より小さいと)、ブロー成形時の賦形性が悪くなり、幾何形状や溝の形がぼやけやすくなるため、不規則で細かい凹凸粗面と大差なくなり、賦形稜線13が目立ち、錯視効果が小さくなる。幾何形状部12aが大きすぎると(15mm2よりも大きいと)、稜線13はあまり目立たなくならず、胴部3が円筒状であるような印象を与える錯視効果が小さい。
また、幾何形状部12aは四角形(平行四辺形)に限られず、角部が丸みを帯びた四角形や円形状や楕円形状等でもよく、図14,15に示す構成に追加の溝や切り欠き部が付け加えられることによって形成された平行四辺形以外の多角形状(三角形または五角形以上の多角形など)であってもよい。幾何形状部が多角形の場合、いずれかの辺に沿って並ぶように配列させ、稜線に対し交差させると、幾何形状部の配列に加え、溝や突条による錯視効果も得られるので好ましい。なお、多角形は、角部が丸み付けられた形状であってもよい。
図19Aに示す実施形態では、胴部3の外周に刻設された溝12b,12cによって、相対的に凸状になった平行四辺形等の幾何形状部12aによって加飾部12を構成している。しかし、本実施形態の加飾部はこのような構成に限定されない。図19Bに示すように、溝12b,12cの代わりに、例えば、胴部3の外周から外側に盛り上がる直線状の突条14b,14cを形成し、突条14b,14cに囲まれて相対的に凹状になっている微小な四角形(平行四辺形)の幾何形状部14aを形成することもできる。すなわち、図19Aに示すように凸状の幾何形状部12aからなる加飾部12であっても、図19Bに示すように、凹状の幾何形状部14aからなる加飾部14であっても、胴部3の外形が真円であるような印象を与える錯視効果を奏することができる。
また、本実施形態に係る凸状または凹状の幾何形状部12a,14aを有する加飾部12,14が設けられた合成樹脂製ボトルによると、高温の飲料が封入された場合に、合成樹脂製ボトルを保持した際に熱さを感じさせにくくする(熱を伝えにくくする)という効果も得られる。これは、凸状または凹状の幾何形状部12a,14aが存在することによって、胴部3とラベル11との接触面積が小さくなり、熱の伝達が小さくなることが主な原因であると考えられる。
本実施形態は、胴部3の外周に凸状または凹状の幾何形状部を形成することによって加飾部を設ける構成に限られない。すなわち、図示しないが、胴部3には加飾部を設けず、胴部3の外周に配置されるラベル11に印刷によって幾何形状部を形成することによって加飾部を設けることもできる。その場合、幾何形状部は三次元的(立体的)な構造を持たない二次元的(平面的)な模様であるが、胴部3の外形が真円であるような印象を与える錯視効果を奏することができる。
以上説明した本実施形態の合成樹脂製ボトルは、減圧吸収パネル8の凹部8aが減圧を十分に吸収して容器1の変形を小さく抑えるという減圧吸収性能を維持しつつ、ラベル11が貼り付けられた胴部3の外観が真円の円筒状に見えるという効果が得られる。幾何形状部が平行四辺形以外の形状である場合や、凸状ではなく凹状である場合や、ラベルへの印刷により形成された2次元的な模様である場合にも、前述した形状や寸法(2次元的な模様の場合は深さや高さは除く)の関係を有していることが好ましい。
なお、合成樹脂製ボトルの減圧吸収パネル8は、上下方向に沿って延びる形状のものに限られず、上下方向に対して傾斜する減圧吸収パネル8や、水平方向に延びる減圧吸収パネル8であってもよい。それらの場合にも、複数の幾何形状部が、減圧吸収パネル8の長手方向に延び減圧吸収パネル8の輪郭を形成する稜線に対して交差する方向に並ぶように配列されることが好ましい。
また、本発明の合成樹脂製ボトルは、アセプティック(常温)充填飲料に限らず、高温充填飲料に用いてもよい。その際、減圧吸収パネル8の凹部8aの凹みや稜線を極力抑えるのが好ましい。例えば、公知のボトル底部による減圧吸収を併用して減圧吸収パネル8の凹部8aの負荷を低減するのが好ましい。
また、透明部や半透明部を有するラベル11は必須ではない。ラベル11は胴部3(減圧吸収パネル8)に部分的に装着されてもよい。その際、ラベルが本発明の加飾部を備えず、全面不透明であっても、未装着部に本発明のいずれかの構成が採用されていれば錯視効果により円筒状に見える効果を有する。また、ラベル11は不要であれば、装着しなくてもよい。
以上説明した本発明の複数の実施形態を任意に組み合わせることが可能であり、胴部3の外観が真円の円筒状に見えるという効果をより向上させることが可能である。
また、本発明の合成樹脂製ボトルは、アセプティック(常温)充填飲料に限らず、高温充填飲料に用いてもよい。その際、減圧吸収パネル8の凹部8aの凹みや稜線を極力抑えるのが好ましい。例えば、公知のボトル底部による減圧吸収を併用して減圧吸収パネル8の凹部8aの負荷を低減するのが好ましい。
また、透明部や半透明部を有するラベル11は必須ではない。ラベル11は胴部3(減圧吸収パネル8)に部分的に装着されてもよい。その際、ラベルが本発明の加飾部を備えず、全面不透明であっても、未装着部に本発明のいずれかの構成が採用されていれば錯視効果により円筒状に見える効果を有する。また、ラベル11は不要であれば、装着しなくてもよい。
以上説明した本発明の複数の実施形態を任意に組み合わせることが可能であり、胴部3の外観が真円の円筒状に見えるという効果をより向上させることが可能である。
1 合成樹脂製ボトル
2 ヒール部(底部)
3 胴部
4 肩部
5 首部
6 雄ねじ部
7 スクリューキャップ
8 減圧吸収パネル
8a 凹部
8b 周方向中心
8c 端部
9 柱部
9a 円弧状壁面
9b 端縁
9c 周方向中心
10 仮想的な真円
11 ラベル(シュリンクラベル)
12,14 加飾部
12a,14a 幾何形状部
12b,12c 溝(直線)
12E エンボス加工部
13 稜線
14b,14c 突条(直線)
2 ヒール部(底部)
3 胴部
4 肩部
5 首部
6 雄ねじ部
7 スクリューキャップ
8 減圧吸収パネル
8a 凹部
8b 周方向中心
8c 端部
9 柱部
9a 円弧状壁面
9b 端縁
9c 周方向中心
10 仮想的な真円
11 ラベル(シュリンクラベル)
12,14 加飾部
12a,14a 幾何形状部
12b,12c 溝(直線)
12E エンボス加工部
13 稜線
14b,14c 突条(直線)
Claims (18)
- 筒状の胴部を有する合成樹脂製ボトルにおいて、
前記胴部に等間隔に配置された8つの減圧吸収パネルと、前記減圧吸収パネル同士の間にそれぞれ配置された円弧状壁面からなる柱部とを有し、
前記胴部の横断面における前記柱部の円弧状壁面が仮想的な1つの真円の一部を構成し、
前記柱部の円弧状壁面の周長の合計が、前記真円の全周長の20~50%であることを特徴とする合成樹脂製ボトル。 - 筒状の胴部を有する合成樹脂製ボトルにおいて、
前記胴部に等間隔に配置された8つの減圧吸収パネルと、前記減圧吸収パネル同士の間にそれぞれ配置された円弧状壁面からなる柱部とを有し、
前記胴部の横断面における前記柱部の円弧状壁面が仮想的な1つの真円の一部を構成し、
前記柱部の周方向中心を通る径方向線と、前記柱部の周方向の端縁を通る径方向線とがなす角度が、前記柱部の周方向中心を通る径方向線と、前記柱部に隣接する減圧吸収パネルの周方向中心を通る径方向線とがなす角度の20~50%であることを特徴とする合成樹脂製ボトル。 - 前記胴部の横断面において、前記柱部の周方向の端縁と繋がる減圧吸収パネルの端部は曲率半径が5mm以上の曲線である、請求項1または2に記載の合成樹脂製ボトル。
- 前記胴部の横断面において、前記減圧吸収パネルは、曲率半径が15mm以上の曲線を含む凹部を有している、請求項1から3のいずれか1項に記載の合成樹脂製ボトル。
- 加温販売用のボトルである、請求項4に記載の合成樹脂製ボトル。
- 少なくとも前記胴部の外周面にエンボス加工部が設けられている、請求項1から5のいずれか1項に記載の合成樹脂製ボトル。
- 筒状の胴部を有する合成樹脂製ボトルにおいて、
前記胴部は複数の減圧吸収パネルを有し、
前記胴部の全周に亘って、複数の幾何形状部が規則的に並べて配置されていることを特徴とする合成樹脂製ボトル。 - 前記減圧吸収パネルは細長い形状を有しており、複数の前記幾何形状部は、前記減圧吸収パネルの長手方向に延び前記減圧吸収パネルの輪郭を形成する稜線に対して交差する方向に並ぶように配列されている、請求項7に記載の合成樹脂製ボトル。
- 前記幾何形状部の配列方向と前記稜線との交差する角度は10度~80度である、請求項8に記載の合成樹脂製ボトル。
- 前記減圧吸収パネルの長手方向は、前記胴部の長手方向と一致するか、または前記胴部の長手方向に対して傾斜している、請求項8または9に記載の合成樹脂製ボトル。
- 個々の前記幾何形状部の面積は3mm2~15mm2である、請求項7から10のいずれか1項に記載の合成樹脂製ボトル。
- 前記幾何形状部は、前記胴部の外周において互いに交差する2つの方向にそれぞれ延びる複数の直線によって囲まれた部分である、請求項7から11のいずれか1項に記載の合成樹脂製ボトル。
- 前記幾何形状部を囲む一方の前記直線の、他方の前記直線に平行な方向の幅は、前記幾何形状部の、他方の前記直線に平行な方向の幅の5%~100%である、請求項12に記載の合成樹脂製ボトル。
- 前記直線は、前記胴部の外周に形成された複数の溝または複数の突条である、請求項12または13に記載の合成樹脂製ボトル。
- 前記幾何形状部を囲む前記溝または前記突条の深さまたは高さは0.1mm~0.5mmである、請求項14に記載の合成樹脂製ボトル。
- 前記胴部に凸状の幾何形状部が設けられている、請求項7から15のいずれか1項に記載の合成樹脂製ボトル。
- 前記胴部に凹状の幾何形状部が設けられている、請求項7から15のいずれか1項に記載の合成樹脂製ボトル。
- 前記胴部の外周に配置されたラベルに幾何形状部が印刷されている、請求項7から13のいずれか1項に記載の合成樹脂製ボトル。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201780054404.0A CN109715506B (zh) | 2016-09-06 | 2017-08-15 | 合成树脂制瓶 |
| US16/330,686 US12030707B2 (en) | 2016-09-06 | 2017-08-15 | Synthetic resin bottle |
| EP17848530.6A EP3511257A4 (en) | 2016-09-06 | 2017-08-15 | SYNTHETIC RESIN BOTTLE |
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016-173672 | 2016-09-06 | ||
| JP2016173672A JP7110544B2 (ja) | 2016-09-06 | 2016-09-06 | 合成樹脂製ボトル |
| JP2016228096A JP2018083650A (ja) | 2016-11-24 | 2016-11-24 | 合成樹脂製ボトル |
| JP2016-228096 | 2016-11-24 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| WO2018047586A1 true WO2018047586A1 (ja) | 2018-03-15 |
Family
ID=61561836
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| PCT/JP2017/029375 Ceased WO2018047586A1 (ja) | 2016-09-06 | 2017-08-15 | 合成樹脂製ボトル |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US12030707B2 (ja) |
| EP (1) | EP3511257A4 (ja) |
| CN (1) | CN109715506B (ja) |
| WO (1) | WO2018047586A1 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019167157A (ja) * | 2018-03-26 | 2019-10-03 | 株式会社吉野工業所 | 合成樹脂製容器 |
| JP2020128241A (ja) * | 2019-02-08 | 2020-08-27 | 大日本印刷株式会社 | プラスチックボトル |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US12297028B2 (en) * | 2020-12-16 | 2025-05-13 | Amcor Rigid Packaging Usa, Llc | Polymeric container including a body with a plurality of oscillations |
| JP7772611B2 (ja) * | 2022-02-14 | 2025-11-18 | アサヒ飲料株式会社 | プラスチックボトルおよび飲料製品 |
| USD1081379S1 (en) * | 2022-07-18 | 2025-07-01 | Stonefall, Llc | Bottle |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH10139027A (ja) * | 1996-11-12 | 1998-05-26 | Mitsubishi Plastics Ind Ltd | プラスチックボトル |
| JP2001206331A (ja) * | 2000-01-25 | 2001-07-31 | Yoshino Kogyosho Co Ltd | プラスチックボトル |
| JP2002370721A (ja) * | 2001-06-13 | 2002-12-24 | Toyo Seikan Kaisha Ltd | 合成樹脂製ボトル |
| JP2006321522A (ja) * | 2005-05-18 | 2006-11-30 | Dainippon Printing Co Ltd | 合成樹脂製壜体 |
| JP2006335383A (ja) * | 2005-05-31 | 2006-12-14 | Yoshino Kogyosho Co Ltd | 合成樹脂製壜体 |
| WO2015187761A1 (en) * | 2014-06-06 | 2015-12-10 | The Procter & Gamble Company | Faceted container |
| JP2016108016A (ja) * | 2014-12-05 | 2016-06-20 | サントリーホールディングス株式会社 | 樹脂製容器 |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4867323A (en) | 1988-07-15 | 1989-09-19 | Hoover Universal, Inc. | Blow molded bottle with improved self supporting base |
| AU124114S (en) | 1994-09-09 | 1995-07-24 | Linton Park Vic Pty Ltd | Bottle |
| US6112925A (en) | 1997-02-21 | 2000-09-05 | Continental Pet Technologies, Inc. | Enhanced shelf-life pressurized container with ribbed appearance |
| SE513744C2 (sv) * | 1998-04-09 | 2000-10-30 | Plm Ab | Plastbehållare |
| JP3088764U (ja) | 2002-03-22 | 2002-09-27 | 東洋硝器株式会社 | 樹脂容器 |
| US6585125B1 (en) | 2002-07-03 | 2003-07-01 | Ball Corporation | Hot fill container with vertically asymmetric vacuum panels |
| US6935525B2 (en) | 2003-02-14 | 2005-08-30 | Graham Packaging Company, L.P. | Container with flexible panels |
| US7347339B2 (en) * | 2004-04-01 | 2008-03-25 | Constar International, Inc. | Hot-fill bottle having flexible portions |
| US20080314862A1 (en) * | 2007-06-20 | 2008-12-25 | The Coca-Cola Company | Beverage container with easy label removal |
| JP2009035267A (ja) | 2007-07-31 | 2009-02-19 | Kirin Brewery Co Ltd | 円筒状加飾容器及びそれに充填された飲料製品 |
| JP5321814B2 (ja) | 2009-03-13 | 2013-10-23 | 東洋製罐株式会社 | 螺旋状減圧吸収パネルを備えた包装用容器 |
| JP6122611B2 (ja) | 2012-07-31 | 2017-04-26 | 株式会社吉野工業所 | ボトル |
| JP6348485B2 (ja) * | 2012-04-30 | 2018-06-27 | ネステク ソシエテ アノニム | 耐減圧性が改善された容器 |
| EP2698320B1 (en) * | 2012-08-16 | 2017-07-19 | Plastipak BAWT S.à.r.l. | Hot-fillable plastic container having vertical pillars and concave deformable sidewall panels |
| JP6043621B2 (ja) | 2012-12-18 | 2016-12-14 | ライオン株式会社 | プラスチックボトル |
| JP6257338B2 (ja) | 2014-01-14 | 2018-01-10 | 三笠産業株式会社 | 合成樹脂製ボトル |
| JP6363009B2 (ja) | 2014-11-28 | 2018-07-25 | 株式会社吉野工業所 | 合成樹脂製ボトル |
| WO2017019127A1 (en) * | 2015-07-24 | 2017-02-02 | Carl Ring | Large format pet container |
| US10850905B2 (en) * | 2016-05-23 | 2020-12-01 | Alpla Werke Alwin Lehner Gmbh & Co. Kg | Hot-fill container having vacuum absorption sections |
| DE102016115646A1 (de) * | 2016-08-23 | 2018-03-15 | Krones Ag | Kunststoff-Flasche mit sich kreuzenden Zugbändern |
-
2017
- 2017-08-15 EP EP17848530.6A patent/EP3511257A4/en not_active Withdrawn
- 2017-08-15 US US16/330,686 patent/US12030707B2/en active Active
- 2017-08-15 WO PCT/JP2017/029375 patent/WO2018047586A1/ja not_active Ceased
- 2017-08-15 CN CN201780054404.0A patent/CN109715506B/zh active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH10139027A (ja) * | 1996-11-12 | 1998-05-26 | Mitsubishi Plastics Ind Ltd | プラスチックボトル |
| JP2001206331A (ja) * | 2000-01-25 | 2001-07-31 | Yoshino Kogyosho Co Ltd | プラスチックボトル |
| JP2002370721A (ja) * | 2001-06-13 | 2002-12-24 | Toyo Seikan Kaisha Ltd | 合成樹脂製ボトル |
| JP2006321522A (ja) * | 2005-05-18 | 2006-11-30 | Dainippon Printing Co Ltd | 合成樹脂製壜体 |
| JP2006335383A (ja) * | 2005-05-31 | 2006-12-14 | Yoshino Kogyosho Co Ltd | 合成樹脂製壜体 |
| WO2015187761A1 (en) * | 2014-06-06 | 2015-12-10 | The Procter & Gamble Company | Faceted container |
| JP2016108016A (ja) * | 2014-12-05 | 2016-06-20 | サントリーホールディングス株式会社 | 樹脂製容器 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019167157A (ja) * | 2018-03-26 | 2019-10-03 | 株式会社吉野工業所 | 合成樹脂製容器 |
| JP7224717B2 (ja) | 2018-03-26 | 2023-02-20 | 株式会社吉野工業所 | 合成樹脂製容器 |
| JP2020128241A (ja) * | 2019-02-08 | 2020-08-27 | 大日本印刷株式会社 | プラスチックボトル |
Also Published As
| Publication number | Publication date |
|---|---|
| US20210323745A1 (en) | 2021-10-21 |
| EP3511257A1 (en) | 2019-07-17 |
| US12030707B2 (en) | 2024-07-09 |
| EP3511257A4 (en) | 2020-09-23 |
| CN109715506A (zh) | 2019-05-03 |
| CN109715506B (zh) | 2023-09-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP7444201B2 (ja) | 合成樹脂製ボトル | |
| AU2003227253B2 (en) | Synthetic resin bottle | |
| JP7427862B2 (ja) | 合成樹脂製ボトル | |
| TWI391298B (zh) | A bottle with a necked part | |
| CN109715506B (zh) | 合成树脂制瓶 | |
| JP6732410B2 (ja) | 合成樹脂製容器 | |
| JP6773508B2 (ja) | 合成樹脂製容器 | |
| JP5658251B2 (ja) | 合成樹脂製容器 | |
| JP2018083650A (ja) | 合成樹脂製ボトル | |
| JP2017518231A (ja) | ファセット容器 | |
| JP4756324B2 (ja) | 合成樹脂製壜体 | |
| JP4192303B2 (ja) | 丸型プラスチックボトル | |
| JP6623520B2 (ja) | プラスチックボトル | |
| JP2007246101A (ja) | 立体模様を有する金属缶 | |
| JP7805695B2 (ja) | 合成樹脂製容器 | |
| JP2008247430A (ja) | 合成樹脂製容器 | |
| JP6476683B2 (ja) | 合成樹脂製容器 | |
| JP5232274B2 (ja) | プラスチックボトル | |
| JP6851771B2 (ja) | 樹脂製容器 | |
| JP6851772B2 (ja) | 樹脂製容器 | |
| JP5232275B2 (ja) | プラスチックボトル | |
| JP2005212857A (ja) | 装飾効果に優れた金属缶及びその製造方法 | |
| JP2025104658A (ja) | 合成樹脂製容器 | |
| JP2025104662A (ja) | 合成樹脂製容器 | |
| JP2019151389A (ja) | プラスチックボトル |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| 121 | Ep: the epo has been informed by wipo that ep was designated in this application |
Ref document number: 17848530 Country of ref document: EP Kind code of ref document: A1 |
|
| NENP | Non-entry into the national phase |
Ref country code: DE |
|
| ENP | Entry into the national phase |
Ref document number: 2017848530 Country of ref document: EP Effective date: 20190408 |