WO2018190370A1 - フィラー高含有組成物及び成形体の製造方法 - Google Patents
フィラー高含有組成物及び成形体の製造方法 Download PDFInfo
- Publication number
- WO2018190370A1 WO2018190370A1 PCT/JP2018/015222 JP2018015222W WO2018190370A1 WO 2018190370 A1 WO2018190370 A1 WO 2018190370A1 JP 2018015222 W JP2018015222 W JP 2018015222W WO 2018190370 A1 WO2018190370 A1 WO 2018190370A1
- Authority
- WO
- WIPO (PCT)
- Prior art keywords
- fiber
- weight
- parts
- polyimide resin
- addition reaction
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C43/00—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor
- B29C43/003—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor characterised by the choice of material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C43/00—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor
- B29C43/32—Component parts, details or accessories; Auxiliary operations
- B29C43/34—Feeding the material to the mould or the compression means
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08F—MACROMOLECULAR COMPOUNDS OBTAINED BY REACTIONS ONLY INVOLVING CARBON-TO-CARBON UNSATURATED BONDS
- C08F2/00—Processes of polymerisation
- C08F2/44—Polymerisation in the presence of compounding ingredients, e.g. plasticisers, dyestuffs, fillers
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08F—MACROMOLECULAR COMPOUNDS OBTAINED BY REACTIONS ONLY INVOLVING CARBON-TO-CARBON UNSATURATED BONDS
- C08F299/00—Macromolecular compounds obtained by interreacting polymers involving only carbon-to-carbon unsaturated bond reactions, in the absence of non-macromolecular monomers
- C08F299/02—Macromolecular compounds obtained by interreacting polymers involving only carbon-to-carbon unsaturated bond reactions, in the absence of non-macromolecular monomers from unsaturated polycondensates
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J5/00—Manufacture of articles or shaped materials containing macromolecular substances
- C08J5/04—Reinforcing macromolecular compounds with loose or coherent fibrous material
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K3/00—Use of inorganic substances as compounding ingredients
- C08K3/01—Use of inorganic substances as compounding ingredients characterized by their specific function
- C08K3/013—Fillers, pigments or reinforcing additives
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K3/00—Use of inorganic substances as compounding ingredients
- C08K3/18—Oxygen-containing compounds, e.g. metal carbonyls
- C08K3/20—Oxides; Hydroxides
- C08K3/22—Oxides; Hydroxides of metals
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K3/00—Use of inorganic substances as compounding ingredients
- C08K3/18—Oxygen-containing compounds, e.g. metal carbonyls
- C08K3/24—Acids; Salts thereof
- C08K3/26—Carbonates; Bicarbonates
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K3/00—Use of inorganic substances as compounding ingredients
- C08K3/30—Sulfur-, selenium- or tellurium-containing compounds
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K3/00—Use of inorganic substances as compounding ingredients
- C08K3/34—Silicon-containing compounds
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K7/00—Use of ingredients characterised by shape
- C08K7/02—Fibres or whiskers
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K7/00—Use of ingredients characterised by shape
- C08K7/02—Fibres or whiskers
- C08K7/04—Fibres or whiskers inorganic
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K7/00—Use of ingredients characterised by shape
- C08K7/02—Fibres or whiskers
- C08K7/04—Fibres or whiskers inorganic
- C08K7/06—Elements
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K7/00—Use of ingredients characterised by shape
- C08K7/02—Fibres or whiskers
- C08K7/04—Fibres or whiskers inorganic
- C08K7/14—Glass
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08L—COMPOSITIONS OF MACROMOLECULAR COMPOUNDS
- C08L79/00—Compositions of macromolecular compounds obtained by reactions forming in the main chain of the macromolecule a linkage containing nitrogen with or without oxygen or carbon only, not provided for in groups C08L61/00 - C08L77/00
- C08L79/04—Polycondensates having nitrogen-containing heterocyclic rings in the main chain; Polyhydrazides; Polyamide acids or similar polyimide precursors
- C08L79/08—Polyimides; Polyester-imides; Polyamide-imides; Polyamide acids or similar polyimide precursors
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C43/00—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor
- B29C43/32—Component parts, details or accessories; Auxiliary operations
- B29C43/52—Heating or cooling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2079/00—Use of polymers having nitrogen, with or without oxygen or carbon only, in the main chain, not provided for in groups B29K2061/00 - B29K2077/00, as moulding material
- B29K2079/08—PI, i.e. polyimides or derivatives thereof
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2105/00—Condition, form or state of moulded material or of the material to be shaped
- B29K2105/0005—Condition, form or state of moulded material or of the material to be shaped containing compounding ingredients
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2105/00—Condition, form or state of moulded material or of the material to be shaped
- B29K2105/06—Condition, form or state of moulded material or of the material to be shaped containing reinforcements, fillers or inserts
- B29K2105/16—Fillers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2509/00—Use of inorganic materials not provided for in groups B29K2503/00 - B29K2507/00, as filler
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2031/00—Other particular articles
- B29L2031/30—Vehicles, e.g. ships or aircraft, or body parts thereof
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K3/00—Use of inorganic substances as compounding ingredients
- C08K3/18—Oxygen-containing compounds, e.g. metal carbonyls
- C08K3/20—Oxides; Hydroxides
- C08K3/22—Oxides; Hydroxides of metals
- C08K2003/2217—Oxides; Hydroxides of metals of magnesium
- C08K2003/222—Magnesia, i.e. magnesium oxide
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K3/00—Use of inorganic substances as compounding ingredients
- C08K3/18—Oxygen-containing compounds, e.g. metal carbonyls
- C08K3/24—Acids; Salts thereof
- C08K3/26—Carbonates; Bicarbonates
- C08K2003/265—Calcium, strontium or barium carbonate
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K3/00—Use of inorganic substances as compounding ingredients
- C08K3/30—Sulfur-, selenium- or tellurium-containing compounds
- C08K2003/3045—Sulfates
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K2201/00—Specific properties of additives
- C08K2201/002—Physical properties
- C08K2201/003—Additives being defined by their diameter
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K2201/00—Specific properties of additives
- C08K2201/002—Physical properties
- C08K2201/004—Additives being defined by their length
Definitions
- the functional fiber dispersed in the above-described addition reaction type polyimide resin conventionally known materials can be used, and carbon fibers, aramid fibers, glass fibers, metal fibers, and the like can be used.
- carbon fiber can be particularly preferably used.
- carbon fibers having an average fiber length of 50 to 6000 ⁇ m and an average fiber diameter of 5 to 20 ⁇ m can be particularly preferably used.
- the average fiber length is shorter than the above range, the effect of carbon fiber as a reinforcing material cannot be sufficiently obtained.
- the average fiber length is longer than the above range, the dispersibility in the polyimide resin becomes poor. .
- Example 3 The same procedure as in Example 1 except that 200 parts by weight of pitch-based carbon fiber and 200 parts by weight of ultrafine heavy calcium carbonate were added to 100 parts by weight of addition-polymerizable polyimide, and the kneader melt-kneading time was 10 minutes. Thus, a plate having a diameter of 40 mm and a thickness of 3.96 mm was obtained.
Landscapes
- Chemical & Material Sciences (AREA)
- Polymers & Plastics (AREA)
- Health & Medical Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Medicinal Chemistry (AREA)
- Organic Chemistry (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Materials Engineering (AREA)
- Compositions Of Macromolecular Compounds (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Polymerisation Methods In General (AREA)
- Reinforced Plastic Materials (AREA)
Abstract
Description
例えば、下記特許文献1には、炭素繊維等のバインダーとして特定の芳香族ポリイミドオリゴマーを用いた摩擦材用樹脂組成物から成る摩擦材が提案されており、この摩擦材においては、従来、摩擦材のバインダーとして好適に使用されていたフェノール樹脂を用いた場合に比べて、バインダー自身の耐熱性や機械的特性が優れ、成形性が良好であることが記載されている。
更に下記特許文献2には、特定の熱伝導率を有する炭素繊維を10~70重量%含む炭素繊維強化合成樹脂から成る転動体が提案されている。
付加反応型ポリイミド樹脂として、トランスファー成形(RTM)と樹脂圧入(RI)によって炭素繊維強化コンポジットを製造可能な高機能の付加反応型ポリイミド樹脂も提案されている(特許文献3)。
上述した繊維強化樹脂成形体のマトリックス樹脂として、付加反応型ポリイミド樹脂を用いる場合、優れた耐熱性、耐久性及び機械的強度が得られるとしても、得られた成形体に反りが生じてしまい、摺動性部材としては実用に供することができないという問題があった。
その一方、付加反応型ポリイミド樹脂は非常に高価な樹脂であることから、付加反応型ポリイミド樹脂の使用量を低減してコストダウンを図ることも望まれている。しかしながら、付加反応型ポリイミド樹脂の使用量を低減するためにフィラー量を増加すると成形性が低下し、成形のために高い圧力を要することから成形設備への負荷が大きくなってしまうと共にエネルギーコストも大きくなり、充分に経済性を向上できない。またフィラーとして、炭素繊維、ポリテトラフルオロエチレン(PTFE)、グラファイト等を多量に添加すると、樹脂の含浸不良を生じさせ成形体の強度や硬さが低下してしまい、繊維強化成形体の性能を損なうことになる。
特許文献1における実施例2では、炭酸カルシウム、硫酸バリウム、アラミド繊維を付加重合型ポリイミド樹脂に高含有量で配合しているが、炭酸カルシウムの平均粒子径が20μmと大きいこと、各フィラーの密度差が異なること、加熱溶融混練行程を経ていないことから成形後の組成物中のフィラーの偏在が発生するという問題がある。一方、本発明では、平均粒子径15μm未満の微粒子無機充填材、機能性繊維及び付加反応型ポリイミド樹脂のプレポリマー(イミドオリゴマー)を加熱溶融混練することで、圧縮成形後の組成物中のフィラーの偏在をなくすことや所望の寸法通りの成形品を得ることが可能である。また、特許文献1の実施例2の組成は自動車のブレーキパッドのような積極的に摩擦抵抗を増大させ機械動作を抑制する部材用途が想定されるのに対し、本発明は、滑り抵抗を下げることを目的とした部材を想定している。
本発明の他の目的は、上記組成物を用いて、優れた摺動性能を有する繊維強化ポリイミド樹脂成形体を低圧力で圧縮成形可能な製造方法を提供することである。
本発明の組成物においては、
1.前記付加反応型ポリイミド樹脂100重量部に対する前記機能性繊維及び無機充填材の合計含有量が、100~600重量部であること、
2.前記機能性繊維が、炭素繊維、ガラス繊維、アラミド繊維、金属繊維の何れか1種以上であること、
3.前記機能性繊維が、平均繊維長50~6000μm、平均繊維径5~20μmの炭素繊維であること、
4.前記微粒子無機充填材が、炭酸カルシウム、タルク、硫酸バリウム、花崗岩、酸化マグネシウムの少なくとも1種以上であること、
が好適である。
本発明の成形体の製造方法においては、前記賦型工程が、圧縮成形により行われることが好適である。
尚、本明細書において、単に「微粒子無機充填材」というときも「平均粒子径が15μm未満の微粒子無機充填材」を意味する。
また平均粒子径が15μm未満の微粒子無機充填材を配合することによって、成形性を低下させることなく、低圧力での圧縮成形も可能になると共に、得られる成形体に適度な硬度を付与することも可能になる。
更に本発明の組成物から成る成形体は、耐摩耗性に優れており、また摺動時の摩擦熱による樹脂の溶融・焼き付き等による動摩擦係数の増大や温度上昇等による成形体の異常摩耗等もなく、摺動性能に優れている。
更にまた微粒子無機充填材として、モース硬度が0.5~4の範囲にあるものを使用することにより、摺動部材としたときに、微粒子無機充填材は相手材を傷つけることなくすり潰され、付加反応型ポリイミド樹脂でコーティングされた機能性繊維を相手材へ移着させ、滑り性を向上することが可能になる。
更に、機能性繊維及び微粒子無機充填材の添加量によっては、組成物の粘度調整工程を省略することもでき、生産性に優れている。
本発明の組成物は、付加反応型ポリイミド樹脂100重量部に対して、40~350重量部の機能性繊維、及び20~300重量部の平均粒子径が15μm未満の微粒子無機充填材が含有されて成ることを特徴とする。
上記組成物においては、機能性繊維及び微粒子無機充填材の合計量が、組成物中100~600重量部、特に150~400重量部の量で含有されていることが好適である。機能性繊維及び微粒子無機充填材の合計量が上記範囲よりも多い場合には、成形体としたときに組成物中に空隙が生じ、その結果成形体が膨張してしまい、所望の厚み(設計厚み)に対する厚みの乖離(%)が大きくなるおそれがある。一方上記範囲よりも機能性繊維及び微粒子無機充填材の合計量が少ない場合には、上記範囲にある場合に比してポリイミド樹脂の使用量が多いことからコストアップにつながるおそれがある。
本発明においては、繊維強化ポリイミド成形体を構成する組成物のマトリックスとなるポリイミド樹脂として、付加反応型ポリイミド樹脂を用いることが重要な特徴である。
本発明に用いる付加反応型ポリイミド樹脂は、末端に付加反応基を有する芳香族ポリイミドオリゴマーから成り、従来公知の製法により調製したものを使用することができる。例えば、芳香族テトラカルボン酸二無水物、芳香族ジアミン、及び分子内に付加反応基と共に無水物基又はアミノ基を有する化合物を、各酸基の当量の合計と各アミノ基の合計とをほぼ等量となるように使用して、好適には溶媒中で反応させることによって容易に得ることができる。
反応の方法としては、100℃以下、好適には80℃以下の温度で、0.1~50時間重合してアミド酸結合を有するオリゴマーを生成し、次いでイミド化剤によって化学イミド化する2工程からなる方法;上記方法でオリゴマーを生成した後140~270℃程度の高温で加熱して熱イミド化する2工程からなる方法;或いは始めから140~270℃の高温で、0.1~50時間重合・イミド化反応を行わせる1工程からなる方法;を例示できる。
これらの反応で用いる溶媒としては、これに限定されないが、N-メチル-2-ピロリドン、N,N-ジメチルホルムアミド、N,N-ジメチルアセトアミド、N,N-ジエチルアセトアミド、γ-ブチルラクトン、N-メチルカプロラクタム等の有機極性溶媒を好適に使用できる。
これらの付加反応基は、分子内に付加反応基と共に無水物基又はアミノ基を有する化合物が、芳香族イミドオリゴマーの末端のアミノ基又は酸無水物基と反応することにより導入される。該反応はイミド環を形成する反応であることが好適である。
分子内に付加反応基と共に無水物基又はアミノ基を有する化合物としては、例えば4-(2-フェニルエチニル)無水フタル酸、4-(2-フェニルエチニル)アニリン、4-エチニル-無水フタル酸、4-エチニルアニリン、ナジック酸無水物、マレイン酸無水物等を好適に使用することができる。
特に、1,3-ジアミノベンゼンと1,3-ビス(4-アミノフェノキシ)ベンゼンとの組み合せからなる混合ジアミン、3,4’-ジアミノジフェニルエーテルと4,4’-ジアミノジフェニルエーテルとの組み合せからなる混合ジアミン、3,4’-ジアミノジフェニルエーテルと1,3-ビス(4-アミノフェノキシ)ベンゼンとの組み合せからなる混合ジアミン、4,4’-ジアミノジフェニルエーテルと1,3-ビス(4-アミノフェノキシ)ベンゼンとの組み合せからなる混合ジアミン、及び2,2’-ビス(トリフルオロメチル)ベンジジンと1,3-ビス(4-アミノフェノキシ)ベンゼンとの組み合せからなる混合ジアミンを使用することが、耐熱性と成形性の点から好適である。
繰返し単位の繰返し数の調整は、芳香族テトラカルボン酸二無水物、芳香族ジアミン、及び分子内に付加反応基と共に無水物基又はアミノ基を有する化合物の割合を変えることにより行うことができる。分子内に付加反応基と共に無水物基又はアミノ基を有する化合物の割合を高くすることにより、低分子量化して繰返し単位の繰返し数は小さくなり、この化合物の割合を小さくすると、高分子量化して繰返し単位の繰返し数は大きくなる。
本発明において、上述した付加反応型ポリイミド樹脂中に分散させる機能性繊維としては、従来公知の物を使用することができ、炭素繊維、アラミド繊維、ガラス繊維、金属繊維等を使用することができるが、特に炭素繊維を好適に用いることができる。
中でも、平均繊維長が50~6000μm及び平均繊維径が5~20μmの範囲にある炭素繊維を特に好適に使用することができる。上記範囲よりも平均繊維長が短い場合には、炭素繊維の強化材としての効果を充分に得ることができず、その一方上記範囲よりも長いとポリイミド樹脂中での分散性に劣るようになる。また上記範囲よりも平均繊維径が細い場合には、取扱い性に劣ると共に高価であり、一方上記範囲よりも平均繊維径が太い場合には機能性繊維の沈降速度が増大して、機能性繊維が偏在しやすくなるおそれがあると共に、繊維の強度が低下する傾向があり、強化材としての効果を充分に得られないおそれがある。
本発明においては、上記機能性繊維と共に、平均粒子径が15μm未満、特に0.5~10μmの範囲にある微粒子の無機充填材が、前述したとおり、付加反応型ポリイミド樹脂100重量部に対して、20~300重量部、特に25~250重量部の量で含有されていることが、組成物の成形性を損なうことなく、付加反応型ポリイミド樹脂の使用量を低減させる上で重要である。尚、本発明において、平均粒子径は、ブレーン空気透過装置を用いた空気透過法にて測定された比表面積をもとに算出された値である。
本発明においては、平均粒子径が15μm未満である限り種々の微粒子無機充填材を使用することができ、これに限定されないが、炭酸カルシウム、タルク、硫酸バリウム、花崗岩、アルミナ、酸化マグネシウム、ジルコニア等を例示することができる。また、摺動部材においてはモース硬度が0.5~4の範囲にある無機充填材であることが好適であり、炭酸カルシウムを特に好適に使用することができる。
本発明の組成物においては、上述した機能性繊維及び微粒子無機充填材以外に、グラファイト、二硫化モリブデン、カーボンブラック等の微細炭素系材料、アルミ粉、銅粉等の金属粉、PTFE等の材料の少なくとも一種を更に含有することもできる。上記材料は、付加反応型ポリイミド100重量部に対して1~150重量部、特に2~100重量部の量で含有できる。これらの材料を上記範囲で配合することにより、付加反応型ポリイミド樹脂の粘度を上昇して、機能性繊維の分散状態を維持できると共に、摺動性を向上させることもできる。
更に無機材料を配合することによって、組成物の熱伝導性が向上し、摺動部材として使用する際に摩擦による熱を系外に逃しやすくなる。
本発明の成形体の製造方法は、付加反応型ポリイミド樹脂のプレポリマー(イミドオリゴマー)と機能性繊維及び微粒子無機充填材を付加反応型ポリイミド樹脂の融点以上、熱硬化開始温度以下の温度で混練する分散混練工程(A)と、分散混練工程を経た混合物を反応型ポリイミド樹脂の熱硬化開始温度以上の温度条件下で加圧賦形する賦形工程(B)からなる。
前述したとおり、付加反応型ポリイミド樹脂のプレポリマーは溶融粘度が低いことから、従来は上記分散混練工程(A)と賦形工程(B)の間に、粘度調整工程を設け、プレポリマーの溶融粘度を上昇させることにより、プレポリマー中での機能性繊維の偏在を防止していたが、本発明の組成物においては、微粒子無機充填材を配合することにより、付加反応型ポリイミド樹脂の含有量が低減されていることから、機能性繊維に含浸されたプレポリマーを、機能性繊維にコーティングされた状態で架橋硬化することが可能であり、機能性繊維が偏在してしまうというおそれが少ないことから、粘度調整工程は必ずしも必要とされない。また、グラファイト等の増粘効果を有する無機材料が添加されている場合にも粘度調整工程は必要としない。
付加反応型ポリイミド樹脂のプレポリマー(イミドオリゴマー)と機能性繊維及び微粒子無機充填材を付加反応型ポリイミド樹脂の融点以上の温度で加熱しプレポリマーを溶融しながら混練し、付加反応型ポリイミド樹脂のプレポリマー(イミドオリゴマー)と機能性繊維及び微粒子無機充填材の混合物を得る。この際、前述したとおり、付加反応型ポリイミド100重量部に対して機能性繊維を40~350重量部、特に50~250重量部の量で用い、微粒子無機充填材を20~300重量部、特に25~250重量部の量で用いる。また上述した「その他」の材料を上述した量配合することもできる。
プレポリマー、機能性繊維及び微粒子無機充填材の混練は、ヘンシェルミキサー、タンブラーミキサー、リボンブレンダ―等の従来公知の混合機を用いることもできるが、機能性繊維の破断を抑制すると共に分散させることが重要であることから、バッチ式の加圧ニーダー(混練機)を用いることが特に好適である。
分散混練工程、または必要により行われる粘度調整工程を経た前記混合物は、用いるポリイミド樹脂の熱硬化開始温度以上の温度条件下で賦形し、所望の形状の成形体として成形される。
また、粘度調整工程は前記混合物に用いるポリイミド樹脂の熱硬化開始温度近傍310±10℃の温度で5~30分間金型内で保持することで、前記混練物を増粘し、樹脂漏れの抑制が可能となる。
尚、賦形は、成形型に導入された混合物を加圧圧縮して成形する圧縮成形やトランスファー成形によることが好適であるが、射出成形や押出成形によっても成形することができる。金型から取り出した成形品については、電気炉等で所望温度及び時間にて加熱保持し、組成物中の熱硬化樹脂の未硬化部分を無くし、耐熱性をさらに向上させる工程を設けても良い。
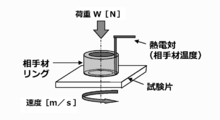
JIS K 7218(プラスチックの滑り摩耗試験方法)に適合したスラスト型摩耗試験機(エー・アンド・デイ社製 摩擦摩耗試験機 EMF-III-F)を用い、図1に示すようなリングオンディスク式にて、荷重(W)300N、速度0.5m/s、すべり距離(L)3km(試験時間100分)、相手材S45C(表面粗さRa=0.8μm)の条件ですべり摩耗試験を行い、3次元輪郭形状測定器(東京精密社製 サーフコム2000SD3)にて試験片の溝の形状から摩耗量(体積V)を測定し、下記式(1)から比摩耗量wsを算出した。
ws≦0.4×10⁻⁵mm3/N・mを合格(○)とした。
ws[mm3/N・m]=V/WL ・・・(1)
摺動時の相手材リングと試験片に発生する摩擦抵抗(動摩擦係数)とその温度を測定した。摺動界面温度は、相手材に熱電対を埋設し、摺動界面近傍の相手材温度を測定することによって摩擦発熱の状況を評価した。動摩擦係数が0.3以下を合格(○)とした。
圧縮成形によって得られた成形品について実際の成形品の厚み(T2)をノギスで測定した。下記式(2)で表す、成形品の設計厚み(T1)との乖離(%)を算出した。厚み乖離(%)が±2.5%以内を合格(○)とした。
厚み乖離(%)=(T2-T1)/T1×100 ・・・(2)
JIS K 7202に準拠しロックウェル硬さ(明石製作所社製 ATK―F1000)を測定した。この試験方法は、試験材料に鋼球を介して一定の基準荷重を加え、次に試験荷重を加え、再び基準荷重に戻すことによって硬さを求める方法であり、スケール:E、圧子:直径1/8インチ鋼球、基準荷重:10kg、試験荷重:100kgの条件にて測定を行い、70以上を合格(○)とした。
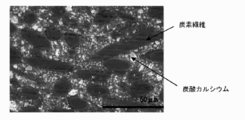
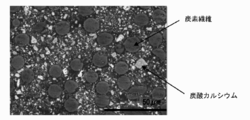
成形体の断面を観察し、繊維の偏在の有無を目視または走査電子顕微鏡(日立ハイテクテクノロジー社製S-3400N)による観察にて確認した。
付加重合型ポリイミド(宇部興産社製PETI-330)100重量部に対して、平均単繊維長さ200μmのピッチ系炭素繊維(三菱樹脂社製K223HM)75重量部、平均粒子径の1.1μmの超微粒子重質炭酸カルシウム(備北粉化工業社製ソフトン2200)75重量部を配合し、ニーダーにより大気圧下280℃、30分で溶融混練した。その後、室温まで冷却された混合物(バルクモールディングコンパウンド、以下BMC)を得た。得られたBMCを扱いが容易なサイズに粉砕したのちに、設計厚み4mm相当量にて圧縮成形機用金型内で、320℃で一定時間保持することで溶融、均熱、粘度調整した後、2.4MPaに加圧しながら、昇温速度3℃/minで371℃まで昇温、60分間保持、徐冷してφ40mm厚さ4.02mmの板を得た。得られた板材を所望の寸法に加工し試験片を得た。
付加重合型ポリイミド100重量部に対して、ピッチ系炭素繊維133重量部、超微粒子重質炭酸カルシウム100重量部を配合した以外は実施例1と同様にして、φ40mm厚さ3.92mmの板を得た。
付加重合型ポリイミド100重量部に対して、ピッチ系炭素繊維200重量部、超微粒子重質炭酸カルシウム200重量部を配合し、ニーダーによる溶融混練時間を10分にした以外は実施例1と同様にして、φ40mm厚さ3.96mmの板を得た。
付加重合型ポリイミド100重量部に対して、ピッチ系炭素繊維150重量部を配合し、超微粒子重質炭酸カルシウムを配合しなかったこと以外は実施例1と同様にして、φ40mm厚さ3.96mmの板を得た。
なお、比較例1で得られた試験片は、ロックウェル硬さ及びすべり摩耗試験による比摩耗量測定にて、ともに判定基準を満足しなかった。
付加重合型ポリイミド100重量部に対して、ピッチ系炭素繊維400重量部を配合し、超微粒子重質炭酸カルシウムを配合せず、ニーダーによる溶融混練時間を10分にした以外は、実施例1と同様にして、φ40mm厚さ5.70mmの板を得た。
なお、比較例2で得られた試験片は、組成中に繊維の割合が増加したことで賦形性が大きく低下したことで、設計厚みに対する厚み乖離が大きくなった。また、ロックウェル硬さは及びすべり摩耗試験による比摩耗量測定にて、ともに判定基準を満足しなかった。
付加重合型ポリイミド100重量部に対して、超微粒子重質炭酸カルシウム400重量部を配合し、ピッチ系炭素繊維を配合せず、ニーダーによる溶融混練時間を10分にした以外は、実施例1と同様にして、φ40mm厚さ3.93mmの板を得た。
なお、比較例3で得られた試験片は、すべり摩耗試験において動摩擦係数及び摺動界面温度が高く、さらに比摩耗量が大きく判定基準を満足しなかった。
付加重合型ポリイミド100重量部に対して、ピッチ系炭素繊維200重量部、超微粒子重質炭酸カルシウムに替えて平均粒子径の18.6μmの一般重質炭酸カルシウム(備北粉化工業社製BF400)200重量部を配合し、ニーダーによる溶融混練時間を10分にした以外は、実施例1と同様にして、φ40mm厚さ5.02mmの板を得た。
なお、比較例4で得られた試験片は、炭酸カルシウムの平均粒子径が大きくなったことで賦形性が低下し、設計厚みに対する厚み乖離が大きくなったことに加え、ロックウェル硬さが判定基準を満足しなかった。

Claims (8)
- 付加反応型ポリイミド樹脂100重量部に対して、40~350重量部の機能性繊維、及び20~300重量部の平均粒子径が15μm未満の微粒子無機充填材が含有されて成ることを特徴とする組成物。
- 前記付加反応型ポリイミド樹脂100重量部に対する前記機能性繊維及び無機充填材の合計含有量が、100~600重量部である請求項1記載の組成物。
- 前記機能性繊維が、炭素繊維、ガラス繊維、アラミド繊維、金属繊維の何れか1種以上である請求項1又は2記載の組成物。
- 前記機能性繊維が、平均繊維長50~6000μm、平均繊維径5~20μmの炭素繊維である請求項1~3の何れかに記載の組成物。
- 前記微粒子無機充填材が、炭酸カルシウム、タルク、硫酸バリウム、花崗岩、酸化マグネシウムの少なくとも1種以上である請求項1~4の何れかに記載の組成物。
- 請求項1~5の何れかに記載の組成物から成る摺動部材。
- 請求項1~6の何れかに記載の組成物から成る成形体の製造方法であって、
前記付加反応型ポリイミド樹脂のプレポリマー、機能性繊維及び微粒子無機充填材を付加反応型ポリイミド樹脂の融点以上の温度で混練する分散混練工程、
分散混練工程を経た混合物を付加反応型ポリイミド樹脂の熱硬化温度以上の温度条件下で加圧賦型する賦型工程、とから成ることを特徴とする成形体の製造方法。 - 前記賦型工程が、圧縮成形により行われる請求項7記載の製造方法。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201880024848.4A CN110520455B (zh) | 2017-04-12 | 2018-04-11 | 具有高填料含量的组合物和成形体的生产方法 |
| EP18783930.3A EP3611201B1 (en) | 2017-04-12 | 2018-04-11 | Composition having high filler content and method for producing molded article |
| BR112019020266-8A BR112019020266B1 (pt) | 2017-04-12 | 2018-04-11 | Composição, elemento deslizante, e, método para produzir um artigo moldado |
| US16/604,360 US20200165451A1 (en) | 2017-04-12 | 2018-04-11 | Composition with high content of filler and method for producing molded article |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017078916A JP6961988B2 (ja) | 2017-04-12 | 2017-04-12 | フィラー高含有組成物及び成形体の製造方法 |
| JP2017-078916 | 2017-04-12 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| WO2018190370A1 true WO2018190370A1 (ja) | 2018-10-18 |
Family
ID=63793469
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| PCT/JP2018/015222 Ceased WO2018190370A1 (ja) | 2017-04-12 | 2018-04-11 | フィラー高含有組成物及び成形体の製造方法 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20200165451A1 (ja) |
| EP (1) | EP3611201B1 (ja) |
| JP (1) | JP6961988B2 (ja) |
| CN (1) | CN110520455B (ja) |
| BR (1) | BR112019020266B1 (ja) |
| WO (1) | WO2018190370A1 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2021246532A1 (ja) * | 2020-06-05 | 2021-12-09 | 東洋製罐グループホールディングス株式会社 | ポリイミド樹脂成形体及びその製造方法 |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102291278B1 (ko) * | 2019-10-15 | 2021-08-23 | 한국생산기술연구원 | 폴리이미드 기반의 유무기 하이브리드 복합소재 제조 |
| JP6755569B1 (ja) | 2020-01-24 | 2020-09-16 | 株式会社Tbm | 生分解性樹脂組成物及び成形品 |
| EP4349929A4 (en) * | 2021-05-31 | 2024-11-06 | Daikin Industries, Ltd. | Coating composition, coating film, and coated article |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5989824A (ja) * | 1982-11-12 | 1984-05-24 | Toray Ind Inc | 摺動材用組成物 |
| JPH02289648A (ja) * | 1989-02-23 | 1990-11-29 | Nippon Oil & Fats Co Ltd | 摺動部材 |
| JP2003526704A (ja) | 1999-05-18 | 2003-09-09 | アメリカ合衆国 | 圧入、トランスファー成形用高能力樹脂組成物とその製造法 |
| WO2009123042A1 (ja) * | 2008-03-31 | 2009-10-08 | 宇部興産株式会社 | 摩擦材及び摩擦材用樹脂組成物 |
| JP2011127636A (ja) | 2009-12-15 | 2011-06-30 | Mitsubishi Plastics Inc | 転動体及び運動案内装置 |
| WO2016039485A1 (ja) * | 2014-09-12 | 2016-03-17 | 東洋製罐グループホールディングス株式会社 | 繊維強化ポリイミド樹脂成形体及びその製造方法 |
| JP2016060914A (ja) | 2014-09-12 | 2016-04-25 | 東洋製罐グループホールディングス株式会社 | 繊維強化ポリイミド樹脂成形体及びその製造方法 |
| JP2016060915A (ja) | 2014-09-12 | 2016-04-25 | 東洋製罐グループホールディングス株式会社 | 繊維強化ポリイミド樹脂成形体及びその製造方法 |
Family Cites Families (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3226991B2 (ja) * | 1991-12-25 | 2001-11-12 | エヌティエヌ株式会社 | オイルシールリング |
| JPH06240138A (ja) * | 1993-02-17 | 1994-08-30 | Ntn Corp | 摺動材用ポリイミド系樹脂組成物 |
| JP2000181113A (ja) * | 1998-12-11 | 2000-06-30 | Fuji Xerox Co Ltd | 有機感光体ドラム |
| EP1029893B1 (en) * | 1999-02-16 | 2004-12-01 | Nichias Corporation | Resin composition |
| JP3529294B2 (ja) * | 1999-02-16 | 2004-05-24 | ニチアス株式会社 | 燃料電池用セパレーター用樹脂組成物及び燃料電池用セパレーター |
| JP3799238B2 (ja) * | 2001-02-14 | 2006-07-19 | 西川化成株式会社 | ガスノズル |
| JP2005281466A (ja) * | 2004-03-29 | 2005-10-13 | Idemitsu Kosan Co Ltd | 反り変形の少ない炭素繊維含有繊維強化樹脂組成物及びその成形体 |
| JP4772381B2 (ja) * | 2004-06-03 | 2011-09-14 | Ntn株式会社 | 合成樹脂製保持器およびこの保持器を用いた玉軸受 |
| US9512378B2 (en) * | 2010-04-08 | 2016-12-06 | Taiho Kogyo Co., Ltd. | Sliding material based on graphite-added resin and sliding member |
| JP5759239B2 (ja) * | 2010-04-27 | 2015-08-05 | ミネベア株式会社 | 自己潤滑性ライナーを有する無潤滑滑り軸受 |
| JP5761203B2 (ja) * | 2010-12-27 | 2015-08-12 | コニカミノルタ株式会社 | ガスバリア性フィルム及び電子デバイス |
| WO2013022094A1 (ja) * | 2011-08-11 | 2013-02-14 | Ntn株式会社 | 摺動ナット、圧縮機用滑り軸受、およびクレイドルガイド |
| KR101586552B1 (ko) * | 2011-09-28 | 2016-01-18 | 가부시끼가이샤 리켄 | 수지 조성물 및 그것을 이용한 미끄럼 이동 부재 |
| EP2783846A4 (en) * | 2011-11-24 | 2015-09-02 | Konica Minolta Inc | GAS BARRIER LAYER AND ELECTRONIC DEVICE THEREFOR |
| CN103360762B (zh) * | 2012-03-27 | 2017-07-18 | 富士施乐株式会社 | 树脂材料、环形带、辊、图像定影单元以及成像装置 |
| WO2013145889A1 (ja) * | 2012-03-27 | 2013-10-03 | Ntn株式会社 | 複合滑り軸受、クレイドルガイド、および摺動ナット |
-
2017
- 2017-04-12 JP JP2017078916A patent/JP6961988B2/ja active Active
-
2018
- 2018-04-11 EP EP18783930.3A patent/EP3611201B1/en active Active
- 2018-04-11 WO PCT/JP2018/015222 patent/WO2018190370A1/ja not_active Ceased
- 2018-04-11 US US16/604,360 patent/US20200165451A1/en not_active Abandoned
- 2018-04-11 CN CN201880024848.4A patent/CN110520455B/zh active Active
- 2018-04-11 BR BR112019020266-8A patent/BR112019020266B1/pt active IP Right Grant
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5989824A (ja) * | 1982-11-12 | 1984-05-24 | Toray Ind Inc | 摺動材用組成物 |
| JPH02289648A (ja) * | 1989-02-23 | 1990-11-29 | Nippon Oil & Fats Co Ltd | 摺動部材 |
| JP2003526704A (ja) | 1999-05-18 | 2003-09-09 | アメリカ合衆国 | 圧入、トランスファー成形用高能力樹脂組成物とその製造法 |
| WO2009123042A1 (ja) * | 2008-03-31 | 2009-10-08 | 宇部興産株式会社 | 摩擦材及び摩擦材用樹脂組成物 |
| JP2009242656A (ja) | 2008-03-31 | 2009-10-22 | Ube Ind Ltd | 摩擦材及び摩擦材用樹脂組成物 |
| JP2011127636A (ja) | 2009-12-15 | 2011-06-30 | Mitsubishi Plastics Inc | 転動体及び運動案内装置 |
| WO2016039485A1 (ja) * | 2014-09-12 | 2016-03-17 | 東洋製罐グループホールディングス株式会社 | 繊維強化ポリイミド樹脂成形体及びその製造方法 |
| JP2016060914A (ja) | 2014-09-12 | 2016-04-25 | 東洋製罐グループホールディングス株式会社 | 繊維強化ポリイミド樹脂成形体及びその製造方法 |
| JP2016060915A (ja) | 2014-09-12 | 2016-04-25 | 東洋製罐グループホールディングス株式会社 | 繊維強化ポリイミド樹脂成形体及びその製造方法 |
Non-Patent Citations (1)
| Title |
|---|
| See also references of EP3611201A4 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2021246532A1 (ja) * | 2020-06-05 | 2021-12-09 | 東洋製罐グループホールディングス株式会社 | ポリイミド樹脂成形体及びその製造方法 |
| JP6984804B1 (ja) * | 2020-06-05 | 2021-12-22 | 東洋製罐グループホールディングス株式会社 | ポリイミド樹脂成形体及びその製造方法 |
| US12590184B2 (en) | 2020-06-05 | 2026-03-31 | Toyo Seikan Group Holdings, Ltd. | Polyimide resin molded body and production method for same |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3611201B1 (en) | 2023-07-19 |
| JP6961988B2 (ja) | 2021-11-05 |
| CN110520455A (zh) | 2019-11-29 |
| EP3611201A1 (en) | 2020-02-19 |
| CN110520455B (zh) | 2022-05-24 |
| BR112019020266A2 (pt) | 2020-04-22 |
| EP3611201A4 (en) | 2021-01-06 |
| US20200165451A1 (en) | 2020-05-28 |
| BR112019020266B1 (pt) | 2023-02-14 |
| JP2018177946A (ja) | 2018-11-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110520455B (zh) | 具有高填料含量的组合物和成形体的生产方法 | |
| CN106715545B (zh) | 纤维增强聚酰亚胺树脂成型体及其制造方法 | |
| EP2270075A1 (en) | Friction material and resin composition for friction material | |
| JP6679860B2 (ja) | 繊維強化ポリイミド樹脂成形体及びその製造方法 | |
| JP7444532B2 (ja) | 摺動性構造体及びその製造方法 | |
| JP6794616B2 (ja) | 繊維強化ポリイミド樹脂成形体及びその製造方法 | |
| WO2019107352A1 (ja) | 繊維強化積層体及びその製造方法 | |
| JP7405097B2 (ja) | 繊維強化ポリイミド樹脂成形前駆体及びその製造方法 | |
| JP6984804B1 (ja) | ポリイミド樹脂成形体及びその製造方法 | |
| JPS61278555A (ja) | 成形品の製造法 | |
| JP2024138909A (ja) | ピッチ系炭素繊維含有ビスマレイミド系樹脂成形体及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| 121 | Ep: the epo has been informed by wipo that ep was designated in this application |
Ref document number: 18783930 Country of ref document: EP Kind code of ref document: A1 |
|
| REG | Reference to national code |
Ref country code: BR Ref legal event code: B01A Ref document number: 112019020266 Country of ref document: BR |
|
| NENP | Non-entry into the national phase |
Ref country code: DE |
|
| ENP | Entry into the national phase |
Ref document number: 2018783930 Country of ref document: EP Effective date: 20191112 |
|
| ENP | Entry into the national phase |
Ref document number: 112019020266 Country of ref document: BR Kind code of ref document: A2 Effective date: 20190927 |