BRPI1101774B1 - processo para obtenção de membranas de fibroína e membranas de fibroína assim obtidas - Google Patents
processo para obtenção de membranas de fibroína e membranas de fibroína assim obtidas Download PDFInfo
- Publication number
- BRPI1101774B1 BRPI1101774B1 BRPI1101774-0A BRPI1101774A BRPI1101774B1 BR PI1101774 B1 BRPI1101774 B1 BR PI1101774B1 BR PI1101774 A BRPI1101774 A BR PI1101774A BR PI1101774 B1 BRPI1101774 B1 BR PI1101774B1
- Authority
- BR
- Brazil
- Prior art keywords
- alginate
- fibroin
- membranes
- membrane
- solution
- Prior art date
Links
- 108010022355 Fibroins Proteins 0.000 title claims abstract description 239
- 238000000034 method Methods 0.000 title claims abstract description 37
- 230000008569 process Effects 0.000 title claims abstract description 22
- 239000012528 membrane Substances 0.000 title claims description 234
- 229920000615 alginic acid Polymers 0.000 claims abstract description 221
- FHVDTGUDJYJELY-UHFFFAOYSA-N 6-{[2-carboxy-4,5-dihydroxy-6-(phosphanyloxy)oxan-3-yl]oxy}-4,5-dihydroxy-3-phosphanyloxane-2-carboxylic acid Chemical compound O1C(C(O)=O)C(P)C(O)C(O)C1OC1C(C(O)=O)OC(OP)C(O)C1O FHVDTGUDJYJELY-UHFFFAOYSA-N 0.000 claims abstract description 219
- 235000010443 alginic acid Nutrition 0.000 claims abstract description 219
- 229940072056 alginate Drugs 0.000 claims abstract description 217
- 239000000203 mixture Substances 0.000 claims abstract description 150
- 239000002131 composite material Substances 0.000 claims abstract description 99
- 239000000835 fiber Substances 0.000 claims abstract description 54
- PEDCQBHIVMGVHV-UHFFFAOYSA-N Glycerine Chemical compound OCC(O)CO PEDCQBHIVMGVHV-UHFFFAOYSA-N 0.000 claims description 58
- LFQSCWFLJHTTHZ-UHFFFAOYSA-N Ethanol Chemical compound CCO LFQSCWFLJHTTHZ-UHFFFAOYSA-N 0.000 claims description 42
- 239000004014 plasticizer Substances 0.000 claims description 42
- 230000008961 swelling Effects 0.000 claims description 39
- HEMHJVSKTPXQMS-UHFFFAOYSA-M Sodium hydroxide Chemical compound [OH-].[Na+] HEMHJVSKTPXQMS-UHFFFAOYSA-M 0.000 claims description 33
- 235000011187 glycerol Nutrition 0.000 claims description 29
- IXPNQXFRVYWDDI-UHFFFAOYSA-N 1-methyl-2,4-dioxo-1,3-diazinane-5-carboximidamide Chemical compound CN1CC(C(N)=N)C(=O)NC1=O IXPNQXFRVYWDDI-UHFFFAOYSA-N 0.000 claims description 25
- 235000010413 sodium alginate Nutrition 0.000 claims description 24
- 239000000661 sodium alginate Substances 0.000 claims description 24
- 229940005550 sodium alginate Drugs 0.000 claims description 24
- QAOWNCQODCNURD-UHFFFAOYSA-N Sulfuric acid Chemical compound OS(O)(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-N 0.000 claims description 17
- 239000002904 solvent Substances 0.000 claims description 12
- OKKJLVBELUTLKV-UHFFFAOYSA-N Methanol Chemical compound OC OKKJLVBELUTLKV-UHFFFAOYSA-N 0.000 claims description 9
- 230000006641 stabilisation Effects 0.000 claims description 8
- 238000011105 stabilization Methods 0.000 claims description 8
- QPRQEDXDYOZYLA-UHFFFAOYSA-N 2-methylbutan-1-ol Chemical compound CCC(C)CO QPRQEDXDYOZYLA-UHFFFAOYSA-N 0.000 claims description 6
- LRHPLDYGYMQRHN-UHFFFAOYSA-N N-Butanol Chemical compound CCCCO LRHPLDYGYMQRHN-UHFFFAOYSA-N 0.000 claims description 6
- KWYUFKZDYYNOTN-UHFFFAOYSA-M Potassium hydroxide Chemical compound [OH-].[K+] KWYUFKZDYYNOTN-UHFFFAOYSA-M 0.000 claims description 6
- BTANRVKWQNVYAZ-UHFFFAOYSA-N butan-2-ol Chemical compound CCC(C)O BTANRVKWQNVYAZ-UHFFFAOYSA-N 0.000 claims description 6
- 229910052799 carbon Inorganic materials 0.000 claims description 6
- 238000007654 immersion Methods 0.000 claims description 5
- 239000003960 organic solvent Substances 0.000 claims description 5
- ZWEHNKRNPOVVGH-UHFFFAOYSA-N 2-Butanone Chemical compound CCC(C)=O ZWEHNKRNPOVVGH-UHFFFAOYSA-N 0.000 claims description 4
- CSCPPACGZOOCGX-UHFFFAOYSA-N Acetone Chemical compound CC(C)=O CSCPPACGZOOCGX-UHFFFAOYSA-N 0.000 claims description 4
- VEXZGXHMUGYJMC-UHFFFAOYSA-N Hydrochloric acid Chemical compound Cl VEXZGXHMUGYJMC-UHFFFAOYSA-N 0.000 claims description 4
- KFZMGEQAYNKOFK-UHFFFAOYSA-N Isopropanol Chemical compound CC(C)O KFZMGEQAYNKOFK-UHFFFAOYSA-N 0.000 claims description 4
- WMFOQBRAJBCJND-UHFFFAOYSA-M Lithium hydroxide Chemical compound [Li+].[OH-] WMFOQBRAJBCJND-UHFFFAOYSA-M 0.000 claims description 4
- DKGAVHZHDRPRBM-UHFFFAOYSA-N Tert-Butanol Chemical compound CC(C)(C)O DKGAVHZHDRPRBM-UHFFFAOYSA-N 0.000 claims description 4
- -1 carbon alcohols Chemical class 0.000 claims description 4
- 238000001704 evaporation Methods 0.000 claims description 4
- 150000007522 mineralic acids Chemical class 0.000 claims description 4
- JYVLIDXNZAXMDK-UHFFFAOYSA-N pentan-2-ol Chemical compound CCCC(C)O JYVLIDXNZAXMDK-UHFFFAOYSA-N 0.000 claims description 4
- VLTRZXGMWDSKGL-UHFFFAOYSA-N perchloric acid Chemical compound OCl(=O)(=O)=O VLTRZXGMWDSKGL-UHFFFAOYSA-N 0.000 claims description 4
- 229910019142 PO4 Inorganic materials 0.000 claims description 3
- WPYMKLBDIGXBTP-UHFFFAOYSA-N benzoic acid Chemical compound OC(=O)C1=CC=CC=C1 WPYMKLBDIGXBTP-UHFFFAOYSA-N 0.000 claims description 3
- 150000007529 inorganic bases Chemical class 0.000 claims description 3
- 235000021317 phosphate Nutrition 0.000 claims description 3
- 150000003013 phosphoric acid derivatives Chemical class 0.000 claims description 3
- 229940116351 sebacate Drugs 0.000 claims description 3
- CXMXRPHRNRROMY-UHFFFAOYSA-L sebacate(2-) Chemical compound [O-]C(=O)CCCCCCCCC([O-])=O CXMXRPHRNRROMY-UHFFFAOYSA-L 0.000 claims description 3
- 235000015112 vegetable and seed oil Nutrition 0.000 claims description 3
- 239000008158 vegetable oil Substances 0.000 claims description 3
- WHXSMMKQMYFTQS-UHFFFAOYSA-N Lithium Chemical compound [Li] WHXSMMKQMYFTQS-UHFFFAOYSA-N 0.000 claims description 2
- GRYLNZFGIOXLOG-UHFFFAOYSA-N Nitric acid Chemical compound O[N+]([O-])=O GRYLNZFGIOXLOG-UHFFFAOYSA-N 0.000 claims description 2
- PHTQWCKDNZKARW-UHFFFAOYSA-N isoamylol Chemical compound CC(C)CCO PHTQWCKDNZKARW-UHFFFAOYSA-N 0.000 claims description 2
- 150000002576 ketones Chemical class 0.000 claims description 2
- 229910052744 lithium Inorganic materials 0.000 claims description 2
- 229910017604 nitric acid Inorganic materials 0.000 claims description 2
- XNLICIUVMPYHGG-UHFFFAOYSA-N pentan-2-one Chemical compound CCCC(C)=O XNLICIUVMPYHGG-UHFFFAOYSA-N 0.000 claims description 2
- 125000005498 phthalate group Chemical class 0.000 claims description 2
- 235000010408 potassium alginate Nutrition 0.000 claims description 2
- 239000000737 potassium alginate Substances 0.000 claims description 2
- MZYRDLHIWXQJCQ-YZOKENDUSA-L potassium alginate Chemical compound [K+].[K+].O1[C@@H](C([O-])=O)[C@@H](OC)[C@H](O)[C@H](O)[C@@H]1O[C@@H]1[C@@H](C([O-])=O)O[C@@H](O)[C@@H](O)[C@H]1O MZYRDLHIWXQJCQ-YZOKENDUSA-L 0.000 claims description 2
- BDERNNFJNOPAEC-UHFFFAOYSA-N propan-1-ol Chemical compound CCCO BDERNNFJNOPAEC-UHFFFAOYSA-N 0.000 claims description 2
- MXLMTQWGSQIYOW-UHFFFAOYSA-N 3-methyl-2-butanol Chemical compound CC(C)C(C)O MXLMTQWGSQIYOW-UHFFFAOYSA-N 0.000 claims 2
- AMQJEAYHLZJPGS-UHFFFAOYSA-N N-Pentanol Chemical compound CCCCCO AMQJEAYHLZJPGS-UHFFFAOYSA-N 0.000 claims 2
- QGZKDVFQNNGYKY-UHFFFAOYSA-O Ammonium Chemical compound [NH4+] QGZKDVFQNNGYKY-UHFFFAOYSA-O 0.000 claims 1
- QSJXEFYPDANLFS-UHFFFAOYSA-N Diacetyl Chemical compound CC(=O)C(C)=O QSJXEFYPDANLFS-UHFFFAOYSA-N 0.000 claims 1
- 238000003756 stirring Methods 0.000 claims 1
- 125000001273 sulfonato group Chemical group [O-]S(*)(=O)=O 0.000 claims 1
- 239000011159 matrix material Substances 0.000 abstract description 42
- 239000012620 biological material Substances 0.000 abstract description 18
- 238000004519 manufacturing process Methods 0.000 abstract description 13
- 229920005615 natural polymer Polymers 0.000 abstract description 7
- 239000008240 homogeneous mixture Substances 0.000 abstract description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Chemical compound O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 74
- 239000000243 solution Substances 0.000 description 59
- 229910001868 water Inorganic materials 0.000 description 41
- 238000012360 testing method Methods 0.000 description 40
- 239000000463 material Substances 0.000 description 39
- 238000011282 treatment Methods 0.000 description 32
- 230000015556 catabolic process Effects 0.000 description 30
- 238000006731 degradation reaction Methods 0.000 description 29
- 239000000523 sample Substances 0.000 description 26
- 229920000642 polymer Polymers 0.000 description 25
- 210000004027 cell Anatomy 0.000 description 23
- 230000035699 permeability Effects 0.000 description 22
- 230000015572 biosynthetic process Effects 0.000 description 20
- 230000003993 interaction Effects 0.000 description 19
- 230000003833 cell viability Effects 0.000 description 16
- 229920001222 biopolymer Polymers 0.000 description 15
- 239000000284 extract Substances 0.000 description 15
- 229920002959 polymer blend Polymers 0.000 description 13
- 229920001661 Chitosan Polymers 0.000 description 12
- 230000005540 biological transmission Effects 0.000 description 12
- 239000000499 gel Substances 0.000 description 12
- 210000001519 tissue Anatomy 0.000 description 12
- 150000001408 amides Chemical class 0.000 description 11
- 230000001976 improved effect Effects 0.000 description 11
- 238000005191 phase separation Methods 0.000 description 11
- 239000000126 substance Substances 0.000 description 11
- 235000011149 sulphuric acid Nutrition 0.000 description 11
- 206010052428 Wound Diseases 0.000 description 10
- 208000027418 Wounds and injury Diseases 0.000 description 10
- 239000011173 biocomposite Substances 0.000 description 10
- 239000010408 film Substances 0.000 description 10
- 238000010438 heat treatment Methods 0.000 description 10
- 230000001965 increasing effect Effects 0.000 description 10
- 230000002787 reinforcement Effects 0.000 description 10
- 230000007423 decrease Effects 0.000 description 9
- 239000002253 acid Substances 0.000 description 8
- 238000004458 analytical method Methods 0.000 description 8
- 239000001257 hydrogen Substances 0.000 description 8
- 229910052739 hydrogen Inorganic materials 0.000 description 8
- 235000018102 proteins Nutrition 0.000 description 8
- 102000004169 proteins and genes Human genes 0.000 description 8
- 108090000623 proteins and genes Proteins 0.000 description 8
- 238000004626 scanning electron microscopy Methods 0.000 description 8
- 230000001954 sterilising effect Effects 0.000 description 8
- 238000004659 sterilization and disinfection Methods 0.000 description 8
- 238000002411 thermogravimetry Methods 0.000 description 8
- 108010013296 Sericins Proteins 0.000 description 7
- 231100000135 cytotoxicity Toxicity 0.000 description 7
- 230000003013 cytotoxicity Effects 0.000 description 7
- 230000035876 healing Effects 0.000 description 7
- 238000010348 incorporation Methods 0.000 description 7
- 238000002156 mixing Methods 0.000 description 7
- 229920002451 polyvinyl alcohol Polymers 0.000 description 7
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 6
- 238000004132 cross linking Methods 0.000 description 6
- 238000000113 differential scanning calorimetry Methods 0.000 description 6
- 239000012153 distilled water Substances 0.000 description 6
- 125000001475 halogen functional group Chemical group 0.000 description 6
- 241000255789 Bombyx mori Species 0.000 description 5
- UXVMQQNJUSDDNG-UHFFFAOYSA-L Calcium chloride Chemical compound [Cl-].[Cl-].[Ca+2] UXVMQQNJUSDDNG-UHFFFAOYSA-L 0.000 description 5
- 108010076876 Keratins Proteins 0.000 description 5
- 102000011782 Keratins Human genes 0.000 description 5
- 150000001413 amino acids Chemical group 0.000 description 5
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 5
- 238000004364 calculation method Methods 0.000 description 5
- 210000000078 claw Anatomy 0.000 description 5
- 238000013270 controlled release Methods 0.000 description 5
- 238000005259 measurement Methods 0.000 description 5
- 239000001301 oxygen Substances 0.000 description 5
- 229910052760 oxygen Inorganic materials 0.000 description 5
- 230000000704 physical effect Effects 0.000 description 5
- 238000002360 preparation method Methods 0.000 description 5
- 239000007787 solid Substances 0.000 description 5
- 238000001228 spectrum Methods 0.000 description 5
- 241000239290 Araneae Species 0.000 description 4
- IAYPIBMASNFSPL-UHFFFAOYSA-N Ethylene oxide Chemical compound C1CO1 IAYPIBMASNFSPL-UHFFFAOYSA-N 0.000 description 4
- CDBYLPFSWZWCQE-UHFFFAOYSA-L Sodium Carbonate Chemical compound [Na+].[Na+].[O-]C([O-])=O CDBYLPFSWZWCQE-UHFFFAOYSA-L 0.000 description 4
- FAPWRFPIFSIZLT-UHFFFAOYSA-M Sodium chloride Chemical compound [Na+].[Cl-] FAPWRFPIFSIZLT-UHFFFAOYSA-M 0.000 description 4
- 238000010521 absorption reaction Methods 0.000 description 4
- 150000007513 acids Chemical class 0.000 description 4
- 239000000654 additive Substances 0.000 description 4
- 235000001014 amino acid Nutrition 0.000 description 4
- 239000007864 aqueous solution Substances 0.000 description 4
- 231100000263 cytotoxicity test Toxicity 0.000 description 4
- 238000011161 development Methods 0.000 description 4
- 230000018109 developmental process Effects 0.000 description 4
- 238000004090 dissolution Methods 0.000 description 4
- 230000000694 effects Effects 0.000 description 4
- 239000007788 liquid Substances 0.000 description 4
- BDAGIHXWWSANSR-UHFFFAOYSA-N methanoic acid Natural products OC=O BDAGIHXWWSANSR-UHFFFAOYSA-N 0.000 description 4
- 244000005700 microbiome Species 0.000 description 4
- 239000011859 microparticle Substances 0.000 description 4
- 230000003287 optical effect Effects 0.000 description 4
- 239000011148 porous material Substances 0.000 description 4
- 230000000087 stabilizing effect Effects 0.000 description 4
- 238000009864 tensile test Methods 0.000 description 4
- 102000008186 Collagen Human genes 0.000 description 3
- 108010035532 Collagen Proteins 0.000 description 3
- 238000004566 IR spectroscopy Methods 0.000 description 3
- 206010061218 Inflammation Diseases 0.000 description 3
- 241001465754 Metazoa Species 0.000 description 3
- 239000004793 Polystyrene Substances 0.000 description 3
- 239000004480 active ingredient Substances 0.000 description 3
- 229960001126 alginic acid Drugs 0.000 description 3
- 239000000783 alginic acid Substances 0.000 description 3
- 150000004781 alginic acids Chemical class 0.000 description 3
- 238000005102 attenuated total reflection Methods 0.000 description 3
- 230000008901 benefit Effects 0.000 description 3
- 239000001110 calcium chloride Substances 0.000 description 3
- 229910001628 calcium chloride Inorganic materials 0.000 description 3
- 235000011148 calcium chloride Nutrition 0.000 description 3
- 239000001913 cellulose Substances 0.000 description 3
- 229920002678 cellulose Polymers 0.000 description 3
- 238000012512 characterization method Methods 0.000 description 3
- 229920001436 collagen Polymers 0.000 description 3
- 230000000295 complement effect Effects 0.000 description 3
- 230000003247 decreasing effect Effects 0.000 description 3
- 238000010790 dilution Methods 0.000 description 3
- 239000012895 dilution Substances 0.000 description 3
- 229940079593 drug Drugs 0.000 description 3
- 239000003814 drug Substances 0.000 description 3
- 230000008020 evaporation Effects 0.000 description 3
- 239000007789 gas Substances 0.000 description 3
- 238000000265 homogenisation Methods 0.000 description 3
- 125000002887 hydroxy group Chemical group [H]O* 0.000 description 3
- 238000001727 in vivo Methods 0.000 description 3
- 230000004054 inflammatory process Effects 0.000 description 3
- 238000005304 joining Methods 0.000 description 3
- YIXJRHPUWRPCBB-UHFFFAOYSA-N magnesium nitrate Chemical compound [Mg+2].[O-][N+]([O-])=O.[O-][N+]([O-])=O YIXJRHPUWRPCBB-UHFFFAOYSA-N 0.000 description 3
- 239000002609 medium Substances 0.000 description 3
- 229910052757 nitrogen Inorganic materials 0.000 description 3
- 210000000056 organ Anatomy 0.000 description 3
- 229920000747 poly(lactic acid) Polymers 0.000 description 3
- 229920001282 polysaccharide Polymers 0.000 description 3
- 239000005017 polysaccharide Substances 0.000 description 3
- 150000004804 polysaccharides Chemical class 0.000 description 3
- 229920002223 polystyrene Polymers 0.000 description 3
- 238000012545 processing Methods 0.000 description 3
- 230000009467 reduction Effects 0.000 description 3
- 230000002829 reductive effect Effects 0.000 description 3
- 230000007928 solubilization Effects 0.000 description 3
- 238000005063 solubilization Methods 0.000 description 3
- 229910021642 ultra pure water Inorganic materials 0.000 description 3
- 239000012498 ultrapure water Substances 0.000 description 3
- 235000013311 vegetables Nutrition 0.000 description 3
- 230000029663 wound healing Effects 0.000 description 3
- OSWFIVFLDKOXQC-UHFFFAOYSA-N 4-(3-methoxyphenyl)aniline Chemical compound COC1=CC=CC(C=2C=CC(N)=CC=2)=C1 OSWFIVFLDKOXQC-UHFFFAOYSA-N 0.000 description 2
- 241000238421 Arthropoda Species 0.000 description 2
- OYPRJOBELJOOCE-UHFFFAOYSA-N Calcium Chemical compound [Ca] OYPRJOBELJOOCE-UHFFFAOYSA-N 0.000 description 2
- BHPQYMZQTOCNFJ-UHFFFAOYSA-N Calcium cation Chemical compound [Ca+2] BHPQYMZQTOCNFJ-UHFFFAOYSA-N 0.000 description 2
- 239000004971 Cross linker Substances 0.000 description 2
- 241000195493 Cryptophyta Species 0.000 description 2
- DHMQDGOQFOQNFH-UHFFFAOYSA-N Glycine Chemical compound NCC(O)=O DHMQDGOQFOQNFH-UHFFFAOYSA-N 0.000 description 2
- 241000199919 Phaeophyceae Species 0.000 description 2
- ISWSIDIOOBJBQZ-UHFFFAOYSA-N Phenol Chemical compound OC1=CC=CC=C1 ISWSIDIOOBJBQZ-UHFFFAOYSA-N 0.000 description 2
- 239000012980 RPMI-1640 medium Substances 0.000 description 2
- 241000700159 Rattus Species 0.000 description 2
- IOYNQIMAUDJVEI-BMVIKAAMSA-N Tepraloxydim Chemical group C1C(=O)C(C(=N/OC\C=C\Cl)/CC)=C(O)CC1C1CCOCC1 IOYNQIMAUDJVEI-BMVIKAAMSA-N 0.000 description 2
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 2
- 238000013019 agitation Methods 0.000 description 2
- 239000012670 alkaline solution Substances 0.000 description 2
- 229920002988 biodegradable polymer Polymers 0.000 description 2
- 239000004621 biodegradable polymer Substances 0.000 description 2
- 239000011575 calcium Substances 0.000 description 2
- 229910052791 calcium Inorganic materials 0.000 description 2
- 235000010410 calcium alginate Nutrition 0.000 description 2
- 239000000648 calcium alginate Substances 0.000 description 2
- 229960002681 calcium alginate Drugs 0.000 description 2
- 229910001424 calcium ion Inorganic materials 0.000 description 2
- OKHHGHGGPDJQHR-YMOPUZKJSA-L calcium;(2s,3s,4s,5s,6r)-6-[(2r,3s,4r,5s,6r)-2-carboxy-6-[(2r,3s,4r,5s,6r)-2-carboxylato-4,5,6-trihydroxyoxan-3-yl]oxy-4,5-dihydroxyoxan-3-yl]oxy-3,4,5-trihydroxyoxane-2-carboxylate Chemical compound [Ca+2].O[C@@H]1[C@H](O)[C@H](O)O[C@@H](C([O-])=O)[C@H]1O[C@H]1[C@@H](O)[C@@H](O)[C@H](O[C@H]2[C@H]([C@@H](O)[C@H](O)[C@H](O2)C([O-])=O)O)[C@H](C(O)=O)O1 OKHHGHGGPDJQHR-YMOPUZKJSA-L 0.000 description 2
- 238000007707 calorimetry Methods 0.000 description 2
- 230000000711 cancerogenic effect Effects 0.000 description 2
- 231100000315 carcinogenic Toxicity 0.000 description 2
- 230000021164 cell adhesion Effects 0.000 description 2
- 238000004113 cell culture Methods 0.000 description 2
- 230000004663 cell proliferation Effects 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 238000007385 chemical modification Methods 0.000 description 2
- 238000006243 chemical reaction Methods 0.000 description 2
- 230000002596 correlated effect Effects 0.000 description 2
- 239000013078 crystal Substances 0.000 description 2
- 238000002425 crystallisation Methods 0.000 description 2
- 230000008025 crystallization Effects 0.000 description 2
- 238000000502 dialysis Methods 0.000 description 2
- 238000001035 drying Methods 0.000 description 2
- 210000002919 epithelial cell Anatomy 0.000 description 2
- 238000011156 evaluation Methods 0.000 description 2
- 238000000605 extraction Methods 0.000 description 2
- 238000001125 extrusion Methods 0.000 description 2
- 210000002950 fibroblast Anatomy 0.000 description 2
- 239000012530 fluid Substances 0.000 description 2
- 239000006260 foam Substances 0.000 description 2
- 235000019253 formic acid Nutrition 0.000 description 2
- 238000004108 freeze drying Methods 0.000 description 2
- 230000009477 glass transition Effects 0.000 description 2
- 230000012010 growth Effects 0.000 description 2
- 239000001963 growth medium Substances 0.000 description 2
- 229920001903 high density polyethylene Polymers 0.000 description 2
- 239000004700 high-density polyethylene Substances 0.000 description 2
- 230000005660 hydrophilic surface Effects 0.000 description 2
- 230000002209 hydrophobic effect Effects 0.000 description 2
- 229910052588 hydroxylapatite Inorganic materials 0.000 description 2
- 239000007943 implant Substances 0.000 description 2
- 230000028709 inflammatory response Effects 0.000 description 2
- 238000002329 infrared spectrum Methods 0.000 description 2
- 238000002347 injection Methods 0.000 description 2
- 239000007924 injection Substances 0.000 description 2
- 230000009878 intermolecular interaction Effects 0.000 description 2
- 150000002500 ions Chemical class 0.000 description 2
- 210000003041 ligament Anatomy 0.000 description 2
- 229920002521 macromolecule Polymers 0.000 description 2
- 230000014759 maintenance of location Effects 0.000 description 2
- 238000001000 micrograph Methods 0.000 description 2
- 239000013642 negative control Substances 0.000 description 2
- 231100000956 nontoxicity Toxicity 0.000 description 2
- 238000000879 optical micrograph Methods 0.000 description 2
- 239000002245 particle Substances 0.000 description 2
- XYJRXVWERLGGKC-UHFFFAOYSA-D pentacalcium;hydroxide;triphosphate Chemical compound [OH-].[Ca+2].[Ca+2].[Ca+2].[Ca+2].[Ca+2].[O-]P([O-])([O-])=O.[O-]P([O-])([O-])=O.[O-]P([O-])([O-])=O XYJRXVWERLGGKC-UHFFFAOYSA-D 0.000 description 2
- 229920003023 plastic Polymers 0.000 description 2
- 239000004033 plastic Substances 0.000 description 2
- 239000000047 product Substances 0.000 description 2
- 230000035755 proliferation Effects 0.000 description 2
- 230000005855 radiation Effects 0.000 description 2
- 230000008929 regeneration Effects 0.000 description 2
- 238000011069 regeneration method Methods 0.000 description 2
- 150000003839 salts Chemical class 0.000 description 2
- 229910000029 sodium carbonate Inorganic materials 0.000 description 2
- 235000017550 sodium carbonate Nutrition 0.000 description 2
- 238000009987 spinning Methods 0.000 description 2
- 238000003860 storage Methods 0.000 description 2
- UCSJYZPVAKXKNQ-HZYVHMACSA-N streptomycin Chemical compound CN[C@H]1[C@H](O)[C@@H](O)[C@H](CO)O[C@H]1O[C@@H]1[C@](C=O)(O)[C@H](C)O[C@H]1O[C@@H]1[C@@H](NC(N)=N)[C@H](O)[C@@H](NC(N)=N)[C@H](O)[C@H]1O UCSJYZPVAKXKNQ-HZYVHMACSA-N 0.000 description 2
- 229940124530 sulfonamide Drugs 0.000 description 2
- 150000003456 sulfonamides Chemical class 0.000 description 2
- 239000000725 suspension Substances 0.000 description 2
- 229920001059 synthetic polymer Polymers 0.000 description 2
- 238000002076 thermal analysis method Methods 0.000 description 2
- 230000017423 tissue regeneration Effects 0.000 description 2
- 231100000331 toxic Toxicity 0.000 description 2
- 230000002588 toxic effect Effects 0.000 description 2
- 238000012546 transfer Methods 0.000 description 2
- 230000035899 viability Effects 0.000 description 2
- MTCFGRXMJLQNBG-REOHCLBHSA-N (2S)-2-Amino-3-hydroxypropansäure Chemical compound OC[C@H](N)C(O)=O MTCFGRXMJLQNBG-REOHCLBHSA-N 0.000 description 1
- KIUKXJAPPMFGSW-DNGZLQJQSA-N (2S,3S,4S,5R,6R)-6-[(2S,3R,4R,5S,6R)-3-Acetamido-2-[(2S,3S,4R,5R,6R)-6-[(2R,3R,4R,5S,6R)-3-acetamido-2,5-dihydroxy-6-(hydroxymethyl)oxan-4-yl]oxy-2-carboxy-4,5-dihydroxyoxan-3-yl]oxy-5-hydroxy-6-(hydroxymethyl)oxan-4-yl]oxy-3,4,5-trihydroxyoxane-2-carboxylic acid Chemical compound CC(=O)N[C@H]1[C@H](O)O[C@H](CO)[C@@H](O)[C@@H]1O[C@H]1[C@H](O)[C@@H](O)[C@H](O[C@H]2[C@@H]([C@@H](O[C@H]3[C@@H]([C@@H](O)[C@H](O)[C@H](O3)C(O)=O)O)[C@H](O)[C@@H](CO)O2)NC(C)=O)[C@@H](C(O)=O)O1 KIUKXJAPPMFGSW-DNGZLQJQSA-N 0.000 description 1
- ZMKVBUOZONDYBW-UHFFFAOYSA-N 1,6-dioxecane-2,5-dione Chemical compound O=C1CCC(=O)OCCCCO1 ZMKVBUOZONDYBW-UHFFFAOYSA-N 0.000 description 1
- KZDCMKVLEYCGQX-UDPGNSCCSA-N 2-(diethylamino)ethyl 4-aminobenzoate;(2s,5r,6r)-3,3-dimethyl-7-oxo-6-[(2-phenylacetyl)amino]-4-thia-1-azabicyclo[3.2.0]heptane-2-carboxylic acid;hydrate Chemical compound O.CCN(CC)CCOC(=O)C1=CC=C(N)C=C1.N([C@H]1[C@H]2SC([C@@H](N2C1=O)C(O)=O)(C)C)C(=O)CC1=CC=CC=C1 KZDCMKVLEYCGQX-UDPGNSCCSA-N 0.000 description 1
- 238000004483 ATR-FTIR spectroscopy Methods 0.000 description 1
- 244000198134 Agave sisalana Species 0.000 description 1
- 229930183010 Amphotericin Natural products 0.000 description 1
- QGGFZZLFKABGNL-UHFFFAOYSA-N Amphotericin A Natural products OC1C(N)C(O)C(C)OC1OC1C=CC=CC=CC=CCCC=CC=CC(C)C(O)C(C)C(C)OC(=O)CC(O)CC(O)CCC(O)C(O)CC(O)CC(O)(CC(O)C2C(O)=O)OC2C1 QGGFZZLFKABGNL-UHFFFAOYSA-N 0.000 description 1
- 241000894006 Bacteria Species 0.000 description 1
- 235000017166 Bambusa arundinacea Nutrition 0.000 description 1
- 235000017491 Bambusa tulda Nutrition 0.000 description 1
- 241000255791 Bombyx Species 0.000 description 1
- 108091003079 Bovine Serum Albumin Proteins 0.000 description 1
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- 229920003043 Cellulose fiber Polymers 0.000 description 1
- 244000060011 Cocos nucifera Species 0.000 description 1
- 235000013162 Cocos nucifera Nutrition 0.000 description 1
- 240000000491 Corchorus aestuans Species 0.000 description 1
- 235000011777 Corchorus aestuans Nutrition 0.000 description 1
- 235000010862 Corchorus capsularis Nutrition 0.000 description 1
- 229920000742 Cotton Polymers 0.000 description 1
- 229920000832 Cutin Polymers 0.000 description 1
- KCXVZYZYPLLWCC-UHFFFAOYSA-N EDTA Chemical compound OC(=O)CN(CC(O)=O)CCN(CC(O)=O)CC(O)=O KCXVZYZYPLLWCC-UHFFFAOYSA-N 0.000 description 1
- 238000002965 ELISA Methods 0.000 description 1
- 241000196324 Embryophyta Species 0.000 description 1
- 102000004190 Enzymes Human genes 0.000 description 1
- 108090000790 Enzymes Proteins 0.000 description 1
- 102000009123 Fibrin Human genes 0.000 description 1
- 108010073385 Fibrin Proteins 0.000 description 1
- BWGVNKXGVNDBDI-UHFFFAOYSA-N Fibrin monomer Chemical compound CNC(=O)CNC(=O)CN BWGVNKXGVNDBDI-UHFFFAOYSA-N 0.000 description 1
- 108010010803 Gelatin Proteins 0.000 description 1
- 239000004471 Glycine Substances 0.000 description 1
- 229920002683 Glycosaminoglycan Polymers 0.000 description 1
- 206010020751 Hypersensitivity Diseases 0.000 description 1
- DGAQECJNVWCQMB-PUAWFVPOSA-M Ilexoside XXIX Chemical compound C[C@@H]1CC[C@@]2(CC[C@@]3(C(=CC[C@H]4[C@]3(CC[C@@H]5[C@@]4(CC[C@@H](C5(C)C)OS(=O)(=O)[O-])C)C)[C@@H]2[C@]1(C)O)C)C(=O)O[C@H]6[C@@H]([C@H]([C@@H]([C@H](O6)CO)O)O)O.[Na+] DGAQECJNVWCQMB-PUAWFVPOSA-M 0.000 description 1
- QNAYBMKLOCPYGJ-REOHCLBHSA-N L-alanine Chemical compound C[C@H](N)C(O)=O QNAYBMKLOCPYGJ-REOHCLBHSA-N 0.000 description 1
- OUYCCCASQSFEME-QMMMGPOBSA-N L-tyrosine Chemical compound OC(=O)[C@@H](N)CC1=CC=C(O)C=C1 OUYCCCASQSFEME-QMMMGPOBSA-N 0.000 description 1
- 241000238902 Nephila clavipes Species 0.000 description 1
- 241000581017 Oliva Species 0.000 description 1
- 208000034530 PLAA-associated neurodevelopmental disease Diseases 0.000 description 1
- 102000035195 Peptidases Human genes 0.000 description 1
- 108091005804 Peptidases Proteins 0.000 description 1
- 244000082204 Phyllostachys viridis Species 0.000 description 1
- 235000015334 Phyllostachys viridis Nutrition 0.000 description 1
- 229920003171 Poly (ethylene oxide) Polymers 0.000 description 1
- 239000006146 Roswell Park Memorial Institute medium Substances 0.000 description 1
- 241000239226 Scorpiones Species 0.000 description 1
- MTCFGRXMJLQNBG-UHFFFAOYSA-N Serine Natural products OCC(N)C(O)=O MTCFGRXMJLQNBG-UHFFFAOYSA-N 0.000 description 1
- 241000258242 Siphonaptera Species 0.000 description 1
- 229920001872 Spider silk Polymers 0.000 description 1
- 229930183415 Suberin Natural products 0.000 description 1
- 102000004142 Trypsin Human genes 0.000 description 1
- 108090000631 Trypsin Proteins 0.000 description 1
- 238000002441 X-ray diffraction Methods 0.000 description 1
- 240000008042 Zea mays Species 0.000 description 1
- 235000005824 Zea mays ssp. parviglumis Nutrition 0.000 description 1
- 235000002017 Zea mays subsp mays Nutrition 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 230000000996 additive effect Effects 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 235000004279 alanine Nutrition 0.000 description 1
- 208000026935 allergic disease Diseases 0.000 description 1
- 125000003368 amide group Chemical group 0.000 description 1
- 125000003277 amino group Chemical group 0.000 description 1
- 235000010407 ammonium alginate Nutrition 0.000 description 1
- 239000000728 ammonium alginate Substances 0.000 description 1
- KPGABFJTMYCRHJ-YZOKENDUSA-N ammonium alginate Chemical compound [NH4+].[NH4+].O1[C@@H](C([O-])=O)[C@@H](OC)[C@H](O)[C@H](O)[C@@H]1O[C@@H]1[C@@H](C([O-])=O)O[C@@H](O)[C@@H](O)[C@H]1O KPGABFJTMYCRHJ-YZOKENDUSA-N 0.000 description 1
- 229940009444 amphotericin Drugs 0.000 description 1
- APKFDSVGJQXUKY-INPOYWNPSA-N amphotericin B Chemical compound O[C@H]1[C@@H](N)[C@H](O)[C@@H](C)O[C@H]1O[C@H]1/C=C/C=C/C=C/C=C/C=C/C=C/C=C/[C@H](C)[C@@H](O)[C@@H](C)[C@H](C)OC(=O)C[C@H](O)C[C@H](O)CC[C@@H](O)[C@H](O)C[C@H](O)C[C@](O)(C[C@H](O)[C@H]2C(O)=O)O[C@H]2C1 APKFDSVGJQXUKY-INPOYWNPSA-N 0.000 description 1
- 239000003242 anti bacterial agent Substances 0.000 description 1
- 230000001857 anti-mycotic effect Effects 0.000 description 1
- 229940088710 antibiotic agent Drugs 0.000 description 1
- 239000002543 antimycotic Substances 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- 230000009118 appropriate response Effects 0.000 description 1
- 238000003556 assay Methods 0.000 description 1
- 239000012298 atmosphere Substances 0.000 description 1
- 239000011425 bamboo Substances 0.000 description 1
- 230000004888 barrier function Effects 0.000 description 1
- 229920005601 base polymer Polymers 0.000 description 1
- 230000003115 biocidal effect Effects 0.000 description 1
- 230000004071 biological effect Effects 0.000 description 1
- 239000003519 biomedical and dental material Substances 0.000 description 1
- 239000007844 bleaching agent Substances 0.000 description 1
- 210000004369 blood Anatomy 0.000 description 1
- 239000008280 blood Substances 0.000 description 1
- 210000001124 body fluid Anatomy 0.000 description 1
- 238000009835 boiling Methods 0.000 description 1
- 210000000988 bone and bone Anatomy 0.000 description 1
- 150000001720 carbohydrates Chemical class 0.000 description 1
- 125000002915 carbonyl group Chemical group [*:2]C([*:1])=O 0.000 description 1
- 125000003178 carboxy group Chemical group [H]OC(*)=O 0.000 description 1
- 210000000845 cartilage Anatomy 0.000 description 1
- 230000030833 cell death Effects 0.000 description 1
- 230000010261 cell growth Effects 0.000 description 1
- 238000013043 cell viability test Methods 0.000 description 1
- 210000002421 cell wall Anatomy 0.000 description 1
- 230000001413 cellular effect Effects 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 210000004978 chinese hamster ovary cell Anatomy 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 230000001143 conditioned effect Effects 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 230000001276 controlling effect Effects 0.000 description 1
- 235000005822 corn Nutrition 0.000 description 1
- 230000000875 corresponding effect Effects 0.000 description 1
- 239000002537 cosmetic Substances 0.000 description 1
- 239000007822 coupling agent Substances 0.000 description 1
- 231100000433 cytotoxic Toxicity 0.000 description 1
- 230000001472 cytotoxic effect Effects 0.000 description 1
- 238000013016 damping Methods 0.000 description 1
- 238000000354 decomposition reaction Methods 0.000 description 1
- 230000008021 deposition Effects 0.000 description 1
- 239000002274 desiccant Substances 0.000 description 1
- 230000000368 destabilizing effect Effects 0.000 description 1
- 238000001514 detection method Methods 0.000 description 1
- 230000002542 deteriorative effect Effects 0.000 description 1
- 238000001938 differential scanning calorimetry curve Methods 0.000 description 1
- 238000009792 diffusion process Methods 0.000 description 1
- 201000010099 disease Diseases 0.000 description 1
- 208000037265 diseases, disorders, signs and symptoms Diseases 0.000 description 1
- 239000006185 dispersion Substances 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 235000013399 edible fruits Nutrition 0.000 description 1
- 238000010894 electron beam technology Methods 0.000 description 1
- 238000000635 electron micrograph Methods 0.000 description 1
- 238000001523 electrospinning Methods 0.000 description 1
- 230000009881 electrostatic interaction Effects 0.000 description 1
- 230000008030 elimination Effects 0.000 description 1
- 238000003379 elimination reaction Methods 0.000 description 1
- 238000005538 encapsulation Methods 0.000 description 1
- 230000007515 enzymatic degradation Effects 0.000 description 1
- 230000002255 enzymatic effect Effects 0.000 description 1
- 229940088598 enzyme Drugs 0.000 description 1
- 230000007717 exclusion Effects 0.000 description 1
- 238000002474 experimental method Methods 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 239000012091 fetal bovine serum Substances 0.000 description 1
- 239000003733 fiber-reinforced composite Substances 0.000 description 1
- 229950003499 fibrin Drugs 0.000 description 1
- 239000000945 filler Substances 0.000 description 1
- 239000000706 filtrate Substances 0.000 description 1
- 235000013305 food Nutrition 0.000 description 1
- 238000009472 formulation Methods 0.000 description 1
- 125000000524 functional group Chemical group 0.000 description 1
- 239000008273 gelatin Substances 0.000 description 1
- 229920000159 gelatin Polymers 0.000 description 1
- 235000019322 gelatine Nutrition 0.000 description 1
- 235000011852 gelatine desserts Nutrition 0.000 description 1
- 238000001879 gelation Methods 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 239000003292 glue Substances 0.000 description 1
- ZDXPYRJPNDTMRX-UHFFFAOYSA-N glutamine Natural products OC(=O)C(N)CCC(N)=O ZDXPYRJPNDTMRX-UHFFFAOYSA-N 0.000 description 1
- PCHJSUWPFVWCPO-UHFFFAOYSA-N gold Chemical compound [Au] PCHJSUWPFVWCPO-UHFFFAOYSA-N 0.000 description 1
- 239000010931 gold Substances 0.000 description 1
- 229910052737 gold Inorganic materials 0.000 description 1
- 239000004519 grease Substances 0.000 description 1
- 125000005613 guluronic acid group Chemical group 0.000 description 1
- 210000004209 hair Anatomy 0.000 description 1
- 238000007731 hot pressing Methods 0.000 description 1
- 229920002674 hyaluronan Polymers 0.000 description 1
- 229960003160 hyaluronic acid Drugs 0.000 description 1
- 125000004435 hydrogen atom Chemical group [H]* 0.000 description 1
- 230000007062 hydrolysis Effects 0.000 description 1
- 238000006460 hydrolysis reaction Methods 0.000 description 1
- 230000009610 hypersensitivity Effects 0.000 description 1
- 230000003100 immobilizing effect Effects 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 238000000338 in vitro Methods 0.000 description 1
- 238000011534 incubation Methods 0.000 description 1
- 230000001939 inductive effect Effects 0.000 description 1
- 230000002757 inflammatory effect Effects 0.000 description 1
- 229960001078 lithium Drugs 0.000 description 1
- 210000005228 liver tissue Anatomy 0.000 description 1
- 230000033001 locomotion Effects 0.000 description 1
- 230000002879 macerating effect Effects 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000000813 microbial effect Effects 0.000 description 1
- 238000000386 microscopy Methods 0.000 description 1
- 230000005012 migration Effects 0.000 description 1
- 238000013508 migration Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000000877 morphologic effect Effects 0.000 description 1
- 231100000065 noncytotoxic Toxicity 0.000 description 1
- 230000002020 noncytotoxic effect Effects 0.000 description 1
- 231100000252 nontoxic Toxicity 0.000 description 1
- 230000003000 nontoxic effect Effects 0.000 description 1
- 239000004745 nonwoven fabric Substances 0.000 description 1
- 235000015097 nutrients Nutrition 0.000 description 1
- 235000016709 nutrition Nutrition 0.000 description 1
- 230000035764 nutrition Effects 0.000 description 1
- 238000000399 optical microscopy Methods 0.000 description 1
- 230000008520 organization Effects 0.000 description 1
- 239000003973 paint Substances 0.000 description 1
- 230000036961 partial effect Effects 0.000 description 1
- 239000002304 perfume Substances 0.000 description 1
- 239000000546 pharmaceutical excipient Substances 0.000 description 1
- 239000002831 pharmacologic agent Substances 0.000 description 1
- VYMDGNCVAMGZFE-UHFFFAOYSA-N phenylbutazonum Chemical compound O=C1C(CCCC)C(=O)N(C=2C=CC=CC=2)N1C1=CC=CC=C1 VYMDGNCVAMGZFE-UHFFFAOYSA-N 0.000 description 1
- 239000008055 phosphate buffer solution Substances 0.000 description 1
- XNGIFLGASWRNHJ-UHFFFAOYSA-L phthalate(2-) Chemical compound [O-]C(=O)C1=CC=CC=C1C([O-])=O XNGIFLGASWRNHJ-UHFFFAOYSA-L 0.000 description 1
- 239000000049 pigment Substances 0.000 description 1
- 229920001610 polycaprolactone Polymers 0.000 description 1
- 238000010094 polymer processing Methods 0.000 description 1
- 229920001184 polypeptide Polymers 0.000 description 1
- 239000013641 positive control Substances 0.000 description 1
- 238000001556 precipitation Methods 0.000 description 1
- 102000004196 processed proteins & peptides Human genes 0.000 description 1
- 108090000765 processed proteins & peptides Proteins 0.000 description 1
- 238000003672 processing method Methods 0.000 description 1
- 230000001737 promoting effect Effects 0.000 description 1
- 229940024999 proteolytic enzymes for treatment of wounds and ulcers Drugs 0.000 description 1
- 238000000746 purification Methods 0.000 description 1
- 230000008707 rearrangement Effects 0.000 description 1
- 230000001172 regenerating effect Effects 0.000 description 1
- 230000003014 reinforcing effect Effects 0.000 description 1
- 230000008439 repair process Effects 0.000 description 1
- 238000012552 review Methods 0.000 description 1
- 238000005488 sandblasting Methods 0.000 description 1
- 239000012047 saturated solution Substances 0.000 description 1
- 238000005204 segregation Methods 0.000 description 1
- SBIBMFFZSBJNJF-UHFFFAOYSA-N selenium;zinc Chemical compound [Se]=[Zn] SBIBMFFZSBJNJF-UHFFFAOYSA-N 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 230000036560 skin regeneration Effects 0.000 description 1
- 239000011734 sodium Substances 0.000 description 1
- 229910052708 sodium Inorganic materials 0.000 description 1
- 239000011780 sodium chloride Substances 0.000 description 1
- 159000000000 sodium salts Chemical class 0.000 description 1
- 239000004334 sorbic acid Substances 0.000 description 1
- 241000894007 species Species 0.000 description 1
- 239000003381 stabilizer Substances 0.000 description 1
- 229960005322 streptomycin Drugs 0.000 description 1
- 239000000758 substrate Substances 0.000 description 1
- 230000002195 synergetic effect Effects 0.000 description 1
- 229920002994 synthetic fiber Polymers 0.000 description 1
- 239000012209 synthetic fiber Substances 0.000 description 1
- 239000012085 test solution Substances 0.000 description 1
- 239000004753 textile Substances 0.000 description 1
- 238000005979 thermal decomposition reaction Methods 0.000 description 1
- 238000001757 thermogravimetry curve Methods 0.000 description 1
- 230000008719 thickening Effects 0.000 description 1
- 239000002562 thickening agent Substances 0.000 description 1
- 238000012345 traction test Methods 0.000 description 1
- 239000012588 trypsin Substances 0.000 description 1
- OUYCCCASQSFEME-UHFFFAOYSA-N tyrosine Natural products OC(=O)C(N)CC1=CC=C(O)C=C1 OUYCCCASQSFEME-UHFFFAOYSA-N 0.000 description 1
- 238000012800 visualization Methods 0.000 description 1
- 238000005406 washing Methods 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
- 239000002023 wood Substances 0.000 description 1
- 210000002268 wool Anatomy 0.000 description 1
Images


Landscapes
- Materials For Medical Uses (AREA)
- Medicinal Preparation (AREA)
Abstract
BLENDAS E COMPÓSITOS COMPREENDENDO FIBROÍNA E ALGINATO, PROCESSOS DE PRODUÇÃO E PRODUTOS OBTIDOS DOS MESMOS. A presente invenção se refere a blendas compreendendo uma mistura solidificada e homogênea de polímeros naturais compreendendo fibroína e alginato, bem como a compósitos compreendendo fibras de fibroína dispersas em uma matriz polimérica de origem natural. Em virtude de suas propriedades físicas e mecânicas, as blendas e compósitos da presente invenção podem ser utilizados na produção de diversos biomateriais. Processos para a produção das blendas e dos compósitos são também descritos.
Description
A presente invenção se refere a blendas compreendendo uma mistura solidificada e homogênea de polímeros naturais compreendendo fibroina e alginato, bem como a compósitos compreendendo fibras de fibroina dispersas em uma matriz polimérica de origem natural. Em virtude de suas propriedades fisicas e mecânicas, as blendas e compósitos da presente invenção podem ser utilizados na produção de diversos biomateriais. Processos para a produção das blendas e dos compósitos são também descritos. natureza e pode ser obtida a baixo custo (Mori e Tsukada, 2000) . As sedas são biopolimeros protéicos, produzidos na forma de fibras por alguns artrópodes, como o bicho-da- seda, a aranha, o escorpião e a pulga. Cada uma destas sedas tem uma sequência de aminoácidos diferente e, portanto, possui diferentes propriedades (Altman et al., 2003). Condições diferentes no processamento da seda, como o clima, ambiente, nutrição do artrópode e velocidade de formação do fio também influenciam diretamente as propriedades mecânicas do fio de seda formado (Hakimi et-al.-,- 2007).
As sedas mais estudadas são as produzidas pelo bicho- da-seda domesticado (Bombyx. mori) e por aranhas do gênero Nephila clavipes. Porém, apesar da seda da aranha possuir melhores propriedades mecânicas, ela não é comercializada para a indústria têxtil ou utilizada em aplicações biomédicas devido à natureza predatória das aranhas, o que restringe sua criação em condições confinadas. Além disso, a aranha produz quantidades pequenas de seda, quando comparada com a produção do bicho-da-seda (Macintosh et al., 2008).
O casulo do bicho-da-seda é composto primariamente por sericina e fibroina. A sericina é responsável por envolver as fibras da fibroina, como uma espécie de cola. Alguns casos de hipersensibilidade à seda já foram relatados e atribuídos à sericina, porém sabe-se que se a mesma for retirada é possível obter membranas adequadas para utilização como biomaterial (Altman et al., 2003).
A estrutura química da fibroina é composta predominantemente por glicina, alanina, serina e, em menor quantidade, tirosina, sendo que a fração molar destes quatro.aminoácidos representa 90% de sua estrutura (Sashina et al., 2006). A fibroina apresenta uma região cristalina, 10 com repetições dos aminoácidos em sequência, e uma região - -amorfa,-- com a maioria- do s~ aminoácidos,_residuais_. com uma _ cadeia de lados volumosos e polares, sendo mais abundantes ~ em„fibroínas _de jeda selvagem. As propriedades de tensão —- •' —’ - - ; —j—a. — 2= das fibras da seda dependem principalmente da estrutura 15 cristalina, enquanto as propriedades físicas, como retenção de umidade e resistência química, dependem do estado da região amorfa (Mori e Tsukada, 2000) .
A fibroina, como a maioria das proteínas, possui três tipos principais de conformações da estrutura secundária: 20 folha-β, hélice-a e enovelamento aleatório presentes em proporções diferentes (Canevarolo Jr., 2006). As conformações do tipo hélice-a e enovelamento aleatório também são chamadas de seda I, enquanto que a conformação do tipo folha-β é denominada de seda II. A conformação do tipo folha-β é a forma mais estável, onde as cadeias da fibroína são ligadas por pontes de hidrogênio entre os segmentos adjacentes das cadeias polipeptídicas. A estrutura β tende a interagir com outra estrutura β, por pontes de hidrogênio entre os grupos carbonila de uma com os grupos amino de outra (Nelson e Cox, 2000; Cozzone, 2002) .
Os fios de fibroína são biodegradáveis e altamente cristalinos, com estrutura folha-β bem alinhada.. Possuem alta resistência à tensão, boa elasticidade e resiliência.. Fios- de fibroína são -al-tamente.. estáveis, ..iniciando sua degradação térmica em temperaturas acima de 150 °C (Lee et al., 2005,) _ _ _ _ '
A fibroína tem sido utilizada em aplicações biomédicas, como sutura, desde o final do século 19, provando ser um biomaterial eficiente para este tipo de utilização (Macintosh et al., 2008) . Vários pesquisadores têm investigado a fibroína como um recurso promissor para biotecnologia e material biomédico devido à sua biocompatibilidade, alta permeabilidade ao oxigênio e vapor d'água, biodegradabilidade, mínima reação inflamatória, possibilidade de esterilização e preparo com diferentes morfologias, alta estabilidade térmica e resistência microbiana (Um et al., 2001; Altman et al., 2003; Li et al., 2002) .
Existem alguns trabalhos relatando as aplicações potenciais da fibroina no campo biomédico, como pele artificial e sistemas de liberação controlada (Ki et al., 2009) , substrato para imobilização enzimática, lentes de contato com alta permeabilidade ao oxigênio e biosensores para a detecção de doenças (Mori e Tsukada, 2000) e cultura de células de vários tecidos, incluindo tecido ósseo, cartilaginoso e de ligamentos (Vepari e Kaplan, 2007; Macintosh et al., 2008).
O alginato é um polissacarideo de cadeia linear obtido da-parede celular de :algas__ marinhas marrons _e bactérias, e é responsável por promover rigidez e flexibilidade às mesmas. A maioria dos alginatos é extraida de algas colhidas de seu habitat natural, uma vez que o seu cultivo é muito caro, o que inviabilizaria sua aplicação industrial (Rinaudo, 2008).
A principal fonte de extração do alginato são as algas marinhas marrons e o seu preparo envolve lavagem e maceração das algas, seguido pela extração do alginato utilizando solução de carbonato de sódio ou hidróxido de sódio. 0 extrato é filtrado e o alginato é isolado por precipitação através da adição de cloreto de cálcio ou cloreto de sódio ao filtrado (Haug e Larsen, 1963; Rinaudo, 2008).
O alginato é uma mistura complexa de dois tipos de ácidos, o ácido β-D-manuronico, com conformação linear e 5 flexivel, e o ácido a-L-gulurônico, de conformação estrutural rigida. Os ácidos β-D-manuronico e a-L- gulurônico são estereoquimicamente diferentes na configuração do carbono C-5 (Qin, 2008) . Dependendo da espécie da qual se extrai o alginato, do local . e da época 10 do ano, a proporção destes ácidos na cadeia do alginato é — diferente, resultando-em propriedades fisicas_ distintas. ao mesmo (Avella et al., 2007).
Considera-se que o alginato é_ constituido por três tipos de blocos. Os blocos GG, contendo unidades de ácido 15 gulurônico, os blocos MM, com unidade de ácido manurônico e os blocos GM, com unidades alternadas de ácido gulurônico e manurônico. As propriedades fisicas do alginato dependem não somente das proporções dos ácidos gulurônico e manurônico 20 em sua cadeia, mas também das proporções relativas dos três tipos de blocos. Por exemplo, a formação de géis de alginato pela adição de ions cálcio envolve os blocos GG, portanto, quanto maior for o conteúdo de blocos GG em sua cadeia, maior será a resistência mecânica deste gel (Qin, 2008).
Os blocos dos ácidos gulurônico e manurônico podem estar arranjados de formas distintas, formando três tipos de configurações: hélice dupla para os blocos manurônicos, 5 hélice tripla para os blocos gulurônicos na presença de sais de sódio e hélice dupla dos blocos gulurônicos na presença de sais de cálcio (Rinaudo, 2008).
O alginato é insolúvel em água à temperatura ambiente, sendo o preparo de sua solução um pouco complicado. Ele 10 deve ser disperso em água, sob alta taxa de cisalhamento (agitação) ou com aquecimento (Oliveira,—-2004)_._ Soluções aquosas de alginato apresentam diminuição de viscosidade - com o .auaento_ da taxa de cisalhamentoz podendo ser classificadas como fluido não-newtoniano. 0 alginato pode 15 ser preparado em uma larga variedade de massas moleculares, variando entre 50 a 100.000 kDa (Augst et al., 2006).
A viscosidade da solução de alginato diminui com o aumento de temperatura. Com relação ao pH, em pH abaixo de 5 os grupos -COO” começam a ser protonados, diminuindo a 20 repulsão eletrostática entre eles, o que permite a formação de pontes de hidrogênio, aumento de viscosidade e, consequentemente, possibilita a formação de gel (Qin, 2008) .
Devido à sua estrutura linear e elevada massa molecular, o alginato é capaz de formar filmes resistentes e boas fibras no estado sólido (Rinaudo, 2008) . O alginato possui facilidade em formar gel, sendo capaz de reter grande quantidade de água. A formação deste gel é 5 independente da temperatura, o que faz com que este biopolimero seja utilizado na maioria das vezes sob esta forma. É um material muito utilizado como agente espessante e estabilizante em alimentos, e também na produção de adesivos, tintas, brinquedos e papéis (Oliveira, 2004).
Para a área biomédica o alginato possui algumas1 características vantajosas, —como _biocompatibilidade, não toxicidade, hidrofilicidade e capacidade de formar gel. A — ~gelificação- do alginato permite a encapsulação de várias substâncias, e quando modificado quimicamente, é utilizado 15 na liberação controlada de proteinas que promovem a regeneração do tecido mineralizado e como carregador de células transplantadas. Porém, a sua baixa taxa de degradação constitui uma desvantagem que ainda está sendo estudada (Augst et al., 2006).
O alginato de sódio vem sendo estudado para usos como matriz para suporte de culturas celulares especificas, imobilização de microorganismos, excipiente para medicamentos, material para impressão dental e curativo para ferimentos (Lee et al., 2004a; Augst et al., 2006; Avella et al., 2007; Qin, 2008; Ko et al., 2010).
A palavra blenda vem do inglês "blend", que significa mistura ou combinação. Uma blenda polimérica, portanto, consiste na mistura de pelo menos dois polimeros de forma que só existam interações intermoleculares secundárias, sem a ocorrência de reações quimicas (Wiebeck e Harada, 2005) . Através da formação de blendas poliméricas é possivel obter uma sinergia das propriedades individuais, de cada material, além da possibilidade de melhorar ou controlar suas propriedades mecânicas finais devido à .interação entre as estruturas quimicas. - Existem -duas formas tradicionais de se, obter blendas poliméricas: sob temperatura suficientemente alta para fundir os polimeros sem causar degradação dos mesmos, ou dissolvendo os polimeros em um solvente comum a ambos, sendo o solvente evaporado posteriormente (Wiebeck e Harada, 2005).
Um dos principais problemas no desenvolvimento de blendas poliméricas é encontrar sistemas misciveis. Uma blenda é dita miscivel quando as moléculas poliméricas se misturam intimamente, não havendo segregação entre as moléculas, ou seja, separação de fase. O termo miscivel está diretamente relacionado com a solubilidade, ou seja, os polímeros são miscíveis quando se dissolvem mutuamente, apresentando uma única fase (Paul e Newman, 1978). Existem diversas técnicas que permitem investigar a miscibilidade entre componentes de uma blenda polimérica, como a 5 microscopia eletrônica de varredura (escala micrométrica), a análise dinâmico-mecânica (escala nanométrica) e a espectroscopia de infravermelho (escala molecular) (Garton, 1992) .
Outro termo ' complementar ao de. miscibilidade de 10 blendas refere-se à sua compatibilidade. Blendas são ditas — compatfívéis 'quando apresentam—propriedades _ úteis ou satisfatórias. Portanto, blendas imiscíveis podem ser -~compatíVeis, - - assim. como blendas miscíveispodem ser incompatíveis. Um dos principais objetivos no estudo de 15 blendas poliméricas é tornar compatíveis os sistemas incompatíveis, e isto pode ser feito através de modificações químicas ou do uso de aditivos (Paul e Newman, 1978; Akcelrud, 2007).
Alguns pesquisadores verificaram que as propriedades 20 físicas de membranas de fibroína de seda podem ser melhoradas com a formação de blendas de fibroína com outros polímeros sintéticos ou naturais, como o poli(vinil álcool) (PVAi) (Sashina et al., 2007b), a celulose (Marsano et al., 2008), a quitosana (Kweon et al., 2001; Sashina et al., 2007a) e o alginato de sódio (Lee et al., 2004a),entre outros.
Membranas de fibroina de seda e queratina foram desenvolvidas por Vasconcelos et al. (2008), sendo a 5 queratina dissolvida tanto em solução aquosa como em solução de ácido fórmico. Foi verificada nas blendas uma modificação nas bandas de amida da fibroina, que caracterizam sua conformação estrutural, provavelmente induzida pela adição da queratina. Isto ocorreu 10 principalmente nas blendas com ácido fórmico, uma vez que " “ “es te“é“capaz de induzir a -cristalização da fibroina.
Yeo et al. (2000) estudaram blendas de - rVa-/auitcsar.a/fibroina. para aplicação na cicatrização de feridas em ratos. Eles verificaram que a cicatrização 15 ocorreu mais rapidamente quando utilizada a blenda contendo os três componentes, seguida da blenda quitosana/fibroina, fibroina pura, blenda PVAi/quitosana e quitosana pura. Os autores relataram a necessidade de ajuste de pH para um valor entre 5,0 e 5,5 para a obtenção das blendas 20 estudadas.
Kweon et al. (2001) estudaram filmes de blendas poliméricas de fibroina de seda e quitosana, a fim de entender o efeito da relação fibroina:quitosana nas características fisicas dos filmes. Eles verificaram que as propriedades mecânicas dos filmes são melhoradas quando formadas blendas de fibroina de seda com 10 a 40% de quitosana e que a permeabilidade ao oxigênio é mais elevada em blendas contendo 40-50% de quitosana. Um estudo 5 semelhante foi conduzido por Park et al. (1999), onde foram verificadas melhorias nas propriedades mecânicas e também uma tendência à cristalização, principalmente em um conteúdo de quitosana de até 30%. She et al. (2008) verificaram que, quanto maior o conteúdo de quitosana na 10 blenda, maior a formação de uma estrutura mais organizada “‘"“na fibroína; Isto—foi atribuído ac fato de serem... formadas, pontes de hidrogênio entre a fibroína e a quitosana, —estabilizando assim_sua conformação.
O alginato de sódio parece ser bastante promissor como o segundo componente de blendas com fibroína de seda, pois possui grupos ativos capazes de interagir com as macromoléculas de fibroína, condição necessária para a compatibilidade dos polímeros em soluções e filmes.
Apesar das potencialidades, são encontrados poucos trabalhos sobre a obtenção de blendas de fibroína de seda com alginato de sódio na literatura, alguns exemplos são Liang e Hirabayashi, 1992, Lee et al., 2004a e Roh et al., 2006.
Inicialmente, Liang e Hirabayashi (1992) estudaram a interação por pontes de hidrogênio entre a fibroina e o alginato de sódio. Além de verificar o aumento da tensão de ruptura das membranas quando adicionado um conteúdo máximo de 30% de alginato na fibroina, e um aumento no alongamento das membranas quanto maior a quantidade de alginato adicionada.
Lee et al. (2004a) estudaram as propriedades fisicas e estruturais de blendas esponjosas de fibroina de seda e alginato de sódio. O método de obtenção das blendas por esfes-”ãu1Sõrês‘ foi por mistcra-e liofil-Lzação,-obtendo assim, a estrutura esponjosa. Os autores verificaram que as características est-ruturais=da fibroina de seda nestas blendas não foram afetadas pela incorporação de alginato de sódio, além disso, foi observada separação macroscópica de fases. Entretanto as propriedades mecânicas das blendas melhoraram, uma vez que o alginato de sódio é um polissacarideo rigido.
Blendas de alginato e fibroina obtidas por liofilização foram também descritas na publicação CN 101700244 A, de 5 de maio de 2010, onde água pura é também utilizada como solvente. Desta forma as blendas apresentam separação macroscópica de fases, um problema solucionado na presente invenção, conforme anteriormente explicado.
Em um estudo complementar, as blendas esponjosas de fibroina e alginato foram utilizadas para a cicatrização de feridas em ratos (Roh et al., 2006). Foi constatado que a cicatrização utilizando as blendas fibroina/alginato, 5 contendo 50% de cada biopolimero, foi a melhor entre as membranas utilizadas, melhor inclusive que o curativo usado clinicamente, o Nu Gauze™ (Johnson & Johnson Co.), usado como controle no estudo. A cicatrização utilizando esta blenda envolve a re-epitelização através da rápida 10 proliferação das células epiteliais e deposição de colágeno. “pela proiif eração—de f ibroblastos A blenda de f ibroina e alginato tem efeito sinérgico na cicatrização de feridas, —acelerando, a re-epitelização e surgindo como um material com grande potencial para ser utilizado clinicamente.
As publicações WO 2008072817 Al, de 19 de junho de 2008 e JP 11049659, de 23 de fevereiro de 1999, descrevem géis de fibroina e alginato, sendo a água utilizada como solvente. Desta forma são obtidos materiais com características fisicas e mecânicas distintas dos da 20 presente invenção. As principais diferenças da presente invenção são o uso de solução alcalina (NaOH) na dissolução do alginato e a obtenção de membranas, podendo estas serem aplicadas na regeneração de tecidos, enquanto nas referidas publicações é utilizada água como solvente, o que causa exclusão de fases entre a fibroína e o alginato, e são feitos géis da mistura fibroína/alginato, não membranas.
Alguns aditivos químicos podem ser também incorporados a filmes poliméricos para conferir propriedades físicas e macânicas aperfeiçoadas. A utilização dos plastificantes, por exemplo, fundamenta-se na diminuição das forças intermoleculares, provocando a separação entre as macromoléculas do polímero e aumentando assim a mobilidade de suas cadeias, melhorando as propriedades mecânicas, como a flexibilidade (Zactiti, 2004). O plastificante atua como um- espaçador molecular, -porém _algumas_ vezes, ele pode_ interagir com o polímero por interações do tipo dipolo- dipolo ou do ;tipo ^pontes _de hidrogênio, sendo que quanto mais forte for esta interação, menor será o espaçamento entre as cadeias do polímero e consequentemente, maior a sua dureza e rigidez. Quanto à alteração nas propriedades mecânicas, pode-se dizer que, geralmente, o uso de plastificantes provoca aumento no alongamento e diminuição na resistência tênsil e no módulo elástico (Rabello, 2000).
A utilização de aditivos (plastificantes) em polímeros vem se tornando cada vez maior, a fim de conferir boas características de processabilidade e uso final. O plastificante pode ser considerado como o principal componente de uma determinada composição polimérica, logo após o polímero base (Zaioncz, 2004).
Em um estudo sobre membranas de fibroina e poli(vinil álcool) (PVAi), Dai et al. (2002) verificaram que as membranas das blendas f ibroína/PVAj. obtidas sem a adição de 5 glicerina apresentaram separação de fases, enquanto que as membranas contendo glicerina mostraram-se bastante homogêneas. Acredita-se que a glicerina ajudou na interação entre a fibroina e o PVAi devido às ligações por pontes de hidrogênio dos grupos hidroxila do PVAi, hidroxila .da 10 glicerina e amida da fibroina. Além disso, a adição da „ _qliceri_na_ melhorou o .alongamento. e_. a forca na .ruptura jdas_ membranas, pois aumentou o espaçamento entre as moléculas da fibroina e do PVAX, tornando seu movimento mais fácil, portanto, mais elástico.
A necessidade da adição de glicerina para atuar como plastificante em membranas também foi verificada por Du et al. (2009), em blendas de fibroina e hidroxiapatita. As membranas contendo glicerina ficaram mais flexíveis e transparentes. As blendas também apresentaram estrutura 20 cristalina (folha-β) induzidas pela adição da glicerina e da hidroxiapatita.
Compósitos são constituídos por uma fase contínua denominada matriz (pode ser metálica, cerâmica ou polimérica) e por uma fase descontinua denominada fase dispersa (fibras continuas, fibras picadas ou partículas). Os biocompósitos, estudados mais recentemente, são definidos como materiais compósitos, compostos por fibras naturais biodegradáveis como reforço e uma matriz polimérica que pode, ou não, ser biodegradável (Lee et al., 2005) .
As propriedades mecânicas de compósitos reforçados com fibras dependem fortemente das propriedades do reforço e da matriz, da carga de fibra (fração volumétrica), da orientaç_ão_ e_ comprimento_das, fibras e das propriedades _ da interface reforço/matriz. A adesão fibra-matriz em um material compósito é um dos pontos principais. Ela está diretamente relacionada à presença de grupos funcionais na superfície da fibra, orientação, cristalinidade e propriedades quimicas da mesma, bem como à conformação molecular e constituição quimica da matriz (Levy Neto e Pardini, .2006) .
As principais vantagens associadas ao uso de fibras naturais estão em sua não-toxicidade, biodegradabilidade, baixo custo e boa resistência por massa de material quando comparadas com fibras sintéticas. As fibras naturais podem ser usadas como reforços biodegradáveis a fim de melhorar suas propriedades mecânicas, controlar a biodegradabilidade do biocompósito e também reduzir o seu peso (Lee et al. 2005).
As fibras naturais são divididas em categorias, de acordo com sua origem: animais e vegetais. Fibras vegetais são compostas por celulose (frutas, sementes, folhas, madeiras),- enquanto que fibras animais são compostas por proteínas, como a fibroína e a queratina (John e Thomas, 2008) .
Existem diversos estudos na literatura relatando o uso de fibras vegetais em biocompósitos, como fibras de sisal, . _ de. bambu , _de_ curauá,. de coco, ..de juta, entre, outros. (Singha.... e Thakur, 2008; Alvarez et al., 2004; Han et al., 2007; I ^Bledzki_ et 2009; Corradini et al., 2009; _Silva_ e Aquino, 2008). Existem inclusive alguns artigos de revisão sobre compósitos reforçados com fibras de celulose (Mishra et al., 2004; Mohanty et al., 2000; Mohanty et al., 2002; John e Thomas, 2008; John e Anandjiwala, 2008) . Porém estudos com fibras animais, como a fibroína, são raros.
As fibras de fibroína exibem algumas vantagens em relação às fibras vegetais, como propriedades das fibras uniformes, tipo de fibra contínua, elevada resistência mecânica, elevada cristalinidade e elevada resistência à umidade e temperatura (Han et al., 2006) . Devido a estas propriedades, alguns cientistas e companhias estão tentando produzir fibroina em laboratório com a finalidade de aplicação em tecidos e cordas de alto desempenho.
Além disso, na manufatura da seda, uma grande quantidade de fios de seda fora das especificações é 5 descartada. Estes fios de descarte, cuja composição compreende fibras de fibroina, podem ser vantajosamente empregados na utilização como reforço em biocompósitos.
As fibras de fibroina têm aproximadamente 10-25 pm de diâmetro e de•um único casulo pode-se= obter- até 1000 m de 10 fibras de fibroina. A purificação da fibra pode ser feita - -- -através-da- remoção da sericina-por imersão em -água-fervente _ ou solução alcalina (Vepari e Kaplan, 2007; Plaza et al., _ ,_2008)_. _______ _ __ _
A elevada resistência mecânica apresentada pelos fios 15 de fibroina, aliada à sua capacidade de adesão celular, torna muito interessante sua utilização como fibra de reforço em compósitos poliméricos (Xia e Lu, 2008) . Apesar disso, existem poucos estudos na literatura sobre a formação de compósitos com fios de fibroina de seda, 20 especialmente para aplicação na área biomédica.
Existem relatos na literatura de compósitos utilizando diretamente os fios de fibroina de seda fornecidos pela fiação com polimeros sintéticos como matrizes, como a poli(ε-caprolactona) (Li et al., 2008) e o poli(butileno sucinato) (Han et al., 2006; Lee et al., 2005), utilizando prensagem a quente para obtenção dos compósitos. Nestes estudos verificou-se a existência de comprimento e conteúdo máximo de fios de fibroina que pode ser adicionado a fim de obter a máxima resistência mecânica. Verificou-se que o comprimento ideal dos fios é de 12,7 a 25,4 mm (1/2 in e 1 in) com um conteúdo máximo de 35 a 50% de fios de fibroina, em massa. Os autores verificaram que, em conteúdos mais elevados, a matriz . não era suficiente para cobrir estes fios, causando menor transferência de carga da matriz para a_ fibra, _ result ando _na. queda da. resistência mecânica . _ _ ..
Um biocompósito para aplicações em engenharia tecidual foi preparado a partir de fibras de fibroina e poli(ácido láctico)- (PLA) (Cheung et al.,- 2008). Os biocompósitos foram obtidos por extrusão e injeção e foram utilizadas fibras curtas, de 3 a 6 mm. O tamanho e conteúdo das fibras foram os principais parâmetros que influenciaram as propriedades mecânicas do biocompósito. O biocompósito com maior resistência mecânica foi obtido quando utilizadas fibras de 5 mm e em um conteúdo mássico de 5%. Os autores consideraram os fios de fibroina ótimos candidatos para atuar como reforço no desenvolvimento de scaffolds (matrizes tridimensionais porosas) poliméricos.
Além das fibras, microparticulas de fibroina (5-50 pm) provaram ser eficientes no reforço de scaffoldscom PLA e melhoraram a proliferação celular (Lv et al., 2007; Hu et al., 2007). As microparticulas eram misturadas ao PLA, em proporção de 50% em massa de cada material, e os scaffolds foram obtidos por liofilização. As microparticulas foram uniformemente distribuídas no scaffolde sua presença melhorou a adesão e crescimento de células HepG2, quando comparado com o material sem a presença das microparticulas de fibroina. Além disso, foi verificado que a presença de fibroina diminuiu a resposta inflamatória do material, melhorando^ _ s_uas_ _ características _ para . _ ^aplicaqãp^ .-Oã regeneração do tecido hepático.
Não foram encontrados trabalhos na literatura que relatassem a utilização, de biopolímeros como matriz em biocompósitos com fibroína de seda. Acredita-se que esta limitação esteja relacionada ao fato de que polímeros naturais não podem ser submetidos aos métodos usuais de processamento de polímeros, como a extrusão e injeção. Um dos maiores desafios ligados à biocompósitos contendo fibroína seria justamente o uso de uma matriz biopoliméríca, obtendo-se um material completamente natural, biodegradável e ecologicamente correto.
Alguns documentos do estado da técnica aproximam-se da presente invenção em certos aspectos, como o emprego de fibras de fibroina para a obtenção de materiais com propriedades mecânicas aperfeiçoadas, mas sem apresentar as vantagens oferecidas pela invenção ora descrita.
Por exemplo, no documento EP 2210971-A1, de 28 de 5 julho de 2010 são usados fios de fibroina para a confecção de estruturas tubulares, contendo fibroina trançada . na parte interna e externa do tubo, com o objetivo de reparar ligamentos. Adicionalmente, os inventores sugerem que a parte, externa do tubo seja recoberta com polímeros 10 biodegradáveis, entre eles o alginato. Este recobrimento é , _ feitO— por _métodos_ que._. depositam, camadas nanométricas. de polímero sobre os fios de fibroina. Este recobrimento pode ser feito para aumentar a proliferação celular.. A principal diferença entre o material da presente invenção e o da 15 referida publicação é que em nosso material os fios de fibroina são embebidos em uma matriz de polímero natural com o objetivo de atuar como reforço mecânico, já na referida publicação são depositadas camadas nanométricas de polímero natural em uma trança de fibroina altamente 20 resistente, com o objetivo de melhorar compatibilidade celular.
Na publicação WO 2004/001103 A2, de 31 de dezembro de 2003 são descritas fibras de fibroina obtidas por electrospinning.De forma semelhante, a publicação WO 2004/090205 A2, de 21 de outubro de 2004 utiliza alginato para melhorar a viscosidade da solução de fibroina para, através de spinning,ser obtida a fibra. Na presente invenção é descrito um método muito mais simples, sem a 5 necessidade de processamento adicional para a obtenção de compósitos com boa dispersão.
A publicação internacional WO 2005034852 A2, de 21 de abril de 2005, descreve a fibroina sendo utilizada como proteina secundária na confecção de coacervados de 10 proteinas com glicosaminoglicanas para diversas aplicações - —médicas. Além disso, - — são adicionados ...neste _material. diversos agentes farmacológicos, como antibióticos e =_f atores de .^crescimento. _O alginato é sugepido somente como um aditivo, sem função especifica no material. Esta 15 publicação sugere a confecção de um material completamente diferente do material preparado na presente invenção, com diferentes componentes, propriedades e aplicações.
O termo biomaterial foi definido na Conferência da 20 Sociedade Européia de Biomateriais como "qualquer substância, diferente de uma droga, ou combinação de substâncias de origem sintética ou natural, que pode ser usada por um periodo de tempo indeterminado, como um todo ou como uma parte de um sistema que trata, melhora ou substitui qualquer tecido, órgão ou função do organismo" (Williams, 1987) . Um conceito complementar ao de biomaterial é a definição de biocompatibilidade, que é a capacidade de um material desempenhar uma resposta apropriada em uma aplicação especifica (Remes e Williams, 1992).
O desenvolvimento de um novo biomaterial envolve conhecimentos multidisciplinares como engenharia e ciência dos materiais,' biotecnologia e ciências médicas. Um determinado material deve apresentar uma série de car a c t e r is t i c as - - c omun s *1 par a - -po de r — s e r . - a p lie ado .como biomaterial. Ele deve ser biocompativel, ser bioestável, -não- ser _ tóxico, ^inflamatório ou carcinogênicoe ter propriedades mecânicas adequadas à sua função (Ratner et al., 2004).
Os biomateriais têm um papel importante na engenharia tecidual, que é a ciência que estuda ou desenvolve processos para sintetizar ou regenerar tecidos e órgãos. Na engenharia tecidual, as células são semeadas in vitroe aderidas em uma matriz sintética, que é implantada no paciente. À medida que a matriz se degrada, uma nova matriz natural é produzida pelo organismo, regenerando o tecido ou órgão (Nogueira, 2005).
Os polímeros biodegradáveis têm ampla aplicação na engenharia tecidual, pois normalmente apresentam um tempo curto de duração e não é necessária sua retirada do organismo, sendo degradados por enzimas ou por hidrólise (Rodas, 2004) .
O estudo de polimeros para aplicação em biomateriais vem se desenvolvendo intensamente, sendo o comportamento mecânico do material estudado crucial para determinar o sucesso ou fracasso de sua aplicação. Um dos objetivos principais da ciência dos materiais é controlar . as 10 propriedades mecânicas através de modificações na ““microestrutura- cri-scalina do - mater ial. As propriedades , biológicas também podem ser modificadas para realçar a —especificidade . de ... tecidos, atividade celular e biocompatibilidade (Maskarinec e Tirrell, 2005) .
Além disso, o conhecimento da taxa de degradação de biomateriais utilizados como implantes é fundamental, pois a degradação do biomaterial deve coincidir com as necessidades mecânicas e fisiológicas enquanto o novo tecido biológico é formado. Estudos de degradação in vitro 20 da fibroina demonstraram que esta é susceptível à degradação biológica quando exposta a enzimas proteoliticas (Monti et al., 2005) . A taxa de degradação de materiais derivados da fibroina está diretamente relacionada ao modo de processamento e conteúdo de conformação estável do tipo folha-β. Já o alginato de sódio não sofre degradação enzimática no organismo e, consequentemente, sua taxa de degradação não pode ser controlada, o que constitui uma desvantagem em aplicações onde o controle da degradação é requerido. A degradação in vivo do alginato é um dos maiores problemas relacionados à sua aplicação como dispositivo médico, entretanto, métodos de modificação fisica e/ou quimica podem ser usados para controlar sua cinética de degradação (Augst et al., 2006; Lee et. al., 2004b).
A esterilização —.também _é uma etapa fundamental no desenvolvimento de dispositivos médicos, e a funcionalidade de qualquer sistema jde esterilização deve ser determinada através de sua eficácia em exterminar microrganismos, além de sua capacidade de não alterar de forma negativa as propriedades funcionais do material (Vangsness et al., 2006). Weska (2009) realizou um estudo bastante completo sobre a influência de diferentes métodos de esterilização nas características fisicas, quimicas e biológicas de membranas de fibroina. Os resultados mostraram que, além de serem eficientes na eliminação de microorganismos, nenhum método ocasionou a degradação das membranas ou a formação de produtos citotóxicos, provando que a fibroina pode ser esterilizada em condições de temperatura, umidade e pressão elevadas, o que é pouco comum dentre os biopolimeros. Além disso, quando utilizados etanol 70%, autoclave ou óxido de etileno as membranas tornaram-se mais estáveis e 5 cristalinas, o que pode ser aproveitado quando se deseja uma degradação in vivo mais lenta.
Em um estudo sobre métodos de esterilização para soluções de alginato, Leo et al. (1990) comparou o efeito da autoclavagem, da radiação gama e da esterilização por 10 óxido de etileno nas propriedades do alginato. Processos “ térmicos~ como—a autoclave, acabaram -causando a._clivagem das cadeias de alginato, deteriorando sua estrutura, uma vez-que -c alginato é_um biopo1imero com baixa resistência térmica. A radiação gama causou grande diminuição da 15 viscosidade da solução, o que indica que houve a quebra de suas moléculas e consequente degradação. Dentre os métodos estudados, o mais adequado foi a esterilização por óxido de etileno, no entanto, alguns cuidados devem ser tomados, uma vez que o óxido de etileno pode reagir quimicamente com o 20 material esterilizado, além de ser um gás tóxico e cancerígeno, o que leva à necessidade de um procedimento de areação subseqüente à esterilização a fim de se evitar efeitos tóxicos residuais (Weska, 2009).
Para a regeneração da pele, os biomateriais normalmente se apresentam na forma de filmes, espumas, géis ou compósitos e devem apresentar como características fundamentais leveza, ausência de odor, impermeabilidade a microorganismos, permeabilidade ao oxigênio e ao vapor d'água, devem ser adequados ao manuseio e resistentes ao rasgo e à tração, além de serem biodegradáveis e não produzirem reações inflamatórias (Rodas, 2004; Dalian, 2005) .
Existem relatos do uso de fios de fibroina por cirurgiões no recobrimento de feridas há pelo menos 3000 anos. Esforços têm sido -feitos para desenvolver curstivos de alto desempenho usando fibroina de seda devido à sua biocompatibilidade e efeitos cicatrizantes. A fibroina apresenta baixa resposta inflamatória quando em contato com o ferimento, enquanto que gases de algodão, comumente utilizadas, podem causar inflamação e inibir a cicatrização. Curativos a base de fibroina podem ser fabricados utilizando uma larga variedade de métodos de processamento e formas do curativo, como filmes ou esponjas (Ki et al., 2009) . Além disso, a fibroina possui boa permeabilidade ao oxigênio e ao vapor d'água, compatibilidade sanguinea e acelera a formação de colágeno e proliferação de fibroblastos (Kweon et al., 2008).
Nos últimos anos, o alginato tem sido utilizado como material para a fabricação de produtos para cicatrização úmida (moist healing)na forma géis, espumas e não-tecidos fibrosos que são usados para cobrir os ferimentos. O alginato pode ser usado tanto na forma seca, com o objetivo de absorver fluido da ferida, ou na forma de gel hidratado, fornecendo umidade ao ferimento seco. Em ambos os casos, a interação entre o curativo de alginato e a superfície do ferimento cria um ambiente com umidade ideal para a cicatrização, uma vez que em ambientes úmidos a migração de células epiteliais das extremidades da ferida para o seu centro, é _mais. rápida do que .quando os -ferimentos são mantidos em um ambiente seco (Qin, 2008) . Já existem curativos de- alginato comercializado como o AlgiDERM® e o Sorbsan®, confeccionados a partir de fibras de alginato de cálcio esterilizadas (Rinaudo, 2006).
Apesar do potencial de aplicação na regeneração da pele, membranas de fibroina de seda e alginato juntos foram pouco estudadas na literatura, sendo que estes dois biopolímeros são bastante promissores para aplicações biomédicas.
Constitui um objetivo da presente invenção fornecer blendas poliméricas sólidas compreendendo uma mistura de fibroina e alginato.
Constitui outro objetivo da invenção o fornecimento de compósitos de fibras de fibroina dispersas em uma matriz polimérica de origem natural.
Constitui mais um objetivo da presente invenção 5 fornecer artigos médicos, compreendendo o polimero ou o compósito da presente invenção, bem como uma mistura dos mesmos.
Outro objetivo da presente invenção é fornecer um sistema para imobilização de células compreendendo a blenda- 10 polimérica ou o compósito da presente invenção, bem como “ uma^Tnú st ura • dos* mesmos . .. ... .. __
Constitui outro objetivo da presente invenção o forneciír.ento -de .sistemas .cie liberação controlada de princípios ativos compreendendo a blenda polimérica ou o 15 compósito da presente invenção, bem como uma mistura dos mesmos.
Constituem mais um objetivo da presente invenção processos para a fabricação dos polimeros e blendas aqui descritos .
Constituem outro objetivo da presente invenção processos para a fabricação dos compósitos aqui descritos.
As figuras a seguir fazem parte do presente relatório e estão aqui incluídas a fim de ilustrar determinados aspectos da invenção. O objeto da presente invenção pode ser mais bem entendido com referência a uma ou mais dessas figuras, em combinação com a descrição detalhada da modalidade preferida aqui apresentada.
A Figura 1 é uma micrografia óptica de luz transmitida da blenda alginato:fibroina na proporção mássica de 75:25 feita com alginato dissolvido em água obtido em testes preliminares.
A Figura 2 é uma fotografia da membrana da blenda alginato:fibroina na proporção mássica de 75:25 compreendendo glicerina como plastificante-- - — -
Na Figura 3 são apresentadas micrografias eletrônicas de- varredura da_superficie (a) e_.da superfície de fratura (b) das membranas da blenda (1), fibroina pura (2) e alginato puro (3) .
Na Figura 4 são apresentados difratogramas de raios X para as membranas de fibroina (a) , blenda (b) e alginato (c), após 24 h de tratamento.
Na Figura 5 são apresentados difratogramas de raios X para as membranas de fibroina (a), blenda (b) e alginato (c), sem tratamento.
Na Figura 6 são apresentados difratogramas de raios X para as membranas de fibroina (a) , blenda (b) e alginato (c), após 2 h de tratamento.
A Figura 7 apresenta espectros de infravermelho para as membranas de fibroina (a), blenda (b) e alginato (c).
A Figura 8 apresenta o perfil tipico de tensão versus deformação para as membranas de fibroina (a) , blenda (b) e alginato (c). Esta figura não se refere à média dos valores de tensão e deformação apresentados por todas as amostras analisadas, e sim ao perfil apresentado por uma amostra especifica, que representasse bem o conjunto de amostras.
A Figura 9 mostra termogramas de calorimetria, exploratória diferencial para as membranas de fibroina (a),. 'blenda' (b)—e alginato (c)-. São- mostradas somente _as curvas_ referentes ao segundo aquecimento realizado em cada amostra -(temperatura ambiente, a .500 °C).... Também vale ressaltar que os valores de DSC (mW) foram normalizados dividindo-os pela massa inicial em cada análise. Isto é feito para que se tenha uma dimensão mais real da intensidade dos picos apresentados.
A Figura 10 é o gráfico representando as curvas termogravimétricas das membranas de fibroina (a) , blenda (b) e alginato (c).
A Figura 11 é o gráfico representando as curvas de massa residual diferencial para as membranas de fibroina (a), blenda (b) e alginato (c).
A Figura 12 apresenta curvas termodinamicomecânicas da membrana da blenda, representadas pelo módulo de armazenamento (a) , módulo de perda (b) e tanδ (c) .
A Figura 13 é uma representação da viabilidade celular das membranas de fibroina, blenda e alginato.
A Figura 14 é um histograma de viabilidade celular das membranas da blenda para o extrato não diluido.
Na Figura 15 são mostradas fotografias e micrografias (MEV) das membranas de compósito com 20% (a), 40% (b) e 60% de fios de fibroina ’(c) .
A Figura 16 mostra o perfil tipico de força em ensaio de tração em compósitos de alginato de^sódio reforçados com- fios de fibroina de seda para as membranas de alginato (a) e~compós i t os- com 20%—(b) , - 40%-(c) è 60%__de fios..de fibroina (d) .
A Figura 17 é uma representação esquemática e fotografias das amostras utilizadas para o teste de propagação do rasgo.
A Figura 18 mostra o perfil tipico de força em ensaio de propagação do rasgo em compósitos de alginato de sódio 20 reforçados com fios de fibroina de seda para as membranas de alginato (a) e compósitos com 20% (b) , 40% (c) e 60% de fios de fibroina (d).
A Figura 19 apresenta termogramas de DSC para as membranas de alginato (a) e compósitos com 20% (b), 40% (c) e 60% de fios de fibroina (d).
A Figura 20 é o gráfico das curvas termogravimétricas das membranas de alginato (a) e compósitos com 20% (b), 40% (c) e 60% de fios de fibroina (d).
A Figura 21 é o gráfico das curvas de massa residual diferencial para as membranas alginato (a) e compósitos com 20% (b) , 40% (c) e 60% de fios de fibroína (d) .
A Figura 22 é uma representação gráfica da viabilidade celular das membranas de alginato e dos diferentes tipos de 10 compósitos.
Na Figura—23 encontra-se um histograma de^=viabilida.de^ celular das membranas do compósito para o extrato não —diluído. -.... , ... ._ _ :. ___
A presente invenção se refere, em uma modalidade, a uma mistura polímeros naturais, compreendendo fibroína e alginato, possuindo propriedades físicas e mecânicas conjugadas dos dois polímeros. Tais misturas poliméricas são também conhecidas como blendas e são formadas devido a 20 interações eletrostáticas entre seus constituintes, sem a ocorrência de reações químicas entre os mesmos. As interações secundárias entre as moléculas de alginato e fibroína resultam em uma organização macromolecular onde as moléculas de fibroína são organizadas na forma de glóbulos microscópicos, distribuídos homogeneamente em uma matriz polimérica de alginato.
Particularmente, a presente invenção descreve a mistura de polimeros conforme acima caracterizados obtidos 5 sob forma sólida e homogênea, proporcionando melhor maleabilidade para a formação de diversos materiais, preferivelmente membranas.
Mais particularmente, a presente invenção descreve blendas poliméricas compreendendo uma mistura de alginato e 10 fibroina, onde a proporção de alginato pode variar de 1 a — 99%,- mais- preferivelmente —de - 20— a- 80.% e _mai.s preferivelmente de 25 a 75% em massa. _ Mais: particularmente, a presente invenção descreve blendas poliméricas compreendendo uma mistura de alginato e 15 fibroina, onde a proporção de fibroina varia de 1 a 99%, preferivelmente de 20 a 80% e mais preferivelmente de 25 a 75% em massa.
Em particular, a presente invenção descreve blendas poliméricas compreendendo uma mistura de alginato e 20 fibroina, conforme descrita nas modalidades acima, compreendendo ainda um plastificante. Exemplos de plastificantes que podem ser utilizados para a obtenção dos polimeros da presente invenção podem ser selecionados do grupo consistindo em plastificantes baseados em ftalatos, plastificantes adipicos, plastificantes trimelitatos, plastificantes maleatos, plastificantes sebacates, plastificantes benzoatos, óleos vegetais, sulf onamidas,. fosfatos, glicolenos, plastificantes poliméricos, glicerina e outros existentes no estado da técnica.
Em outra modalidade, a presente invenção se refere a compósitos compreendendo fibras de fibroina dispersas em uma matriz polimérica de origem natural. Particularmente, a matriz polimérica de origem natural pode ser uma matriz de carboidrato, proteina ou graxa, como ácido algínico, “alginatoquitina, — quitosana, ácido hialurônico, celulose,. colágeno, queratina, gelatina, cutina, suberina, entre -outros, -ou . uma 1. mistura dos mesmos,. Preferivelmente^ a matriz utilizada é alginato.
Mais particularmente, o alginato utilizado nas diversas modalidades da presente invenção é selecionado do grupo compreendendo alginato de sódio, alginato de potássio, alginato de cálcio, alginato de lítio, alginato de amónio ou outros sais inorgânicos.
Mais particularmente, os compósitos da presente invenção compreendem entre 1 e 99% de fios de fibroina, preferivelmente entre 20 e 80%, mais preferivelmente entre 20 e 60% em massa.
Mais preferivelmente, os fios ou fibras de fibroina utilizados para a obtenção dos compósitos da presente invenção são distribuídos uniformemente na matriz polimérica.
Particularmente, as blendas e compósitos da presente invenção são estáveis em soluções aquosas. Mais particularmente, as blendas e compósitos da presente invenção não apresentam citotoxidade.
Em outra modalidade, a presente invenção se refere a biomateriais, como artigos médicos, compreendendo as blendas poliméricas e compósitos ora descritos, bem como misturas dos mesmos. Particularmente, os artigos médicos podem ser selecionados do grupo compreendendo próteses, implantes, curativos, lentes e aparelhos e instrumentos odontológicos e cirúrgicos.
Particularmente, a presente invenção se refere a sistemas de imobilização celular compreendendo as blendas poliméricas e compósitos ora descritos, bem como misturas dos mesmos.
Particularmente, a presente invenção se refere a sistemas de liberação controlada de princípios ativos compreendendo as blendas poliméricas e compósitos aqui descritos, bem como misturas dos mesmos. Particularmente, os sistemas de liberação controlada da presente invenção podem compreender um principio ativo selecionado do grupo consistindo em fármaco, cosmético, perfume, pigmento, alvejante, higienizador, nutriente e gases.
A presente invenção refere-se ainda aos processos de obtenção de blendas poliméricas presentemente descritas.
Preferivelmente, o processo presentemente descrito compreende as etapas de: preparar uma solução de alginato e uma base inorgânica forte; adicionar um plastificante à solução de alginato e 10 base; — adicionar . uma solução, de fibroina à solução de alginato e plastificante; e __ . - •: evaporar -o solvente do sistema.
A presente invenção se refere também a processos para 15 a produção dos compósitos ora descritos. Preferivelmente o referido processo compreende as etapas de: preparar uma solução de alginato e uma base inorgânica forte; adicionar um plastificante à solução de alginato e 20 base; cortar fibras de fibroina uniformemente; adicionar as fibras de fibroina à solução de alginato de sódio e plastificante em base; e evaporar o solvente do sistema.
Particularmente, a solução de base forte utilizada em ambos os processos possui um pH de 7 a 14, preferivelmente de 8 a 13, mais preferivelmente de 9 a 11. Mais particularmente, a solução de base forte utilizada é uma solução de NaOH, KOH e LiOH, ou qualquer outra solução de base inorgânica forte.
Particularmente as soluções de alginato e fibroina de ambos os processos são utilizadas em uma razão de alginato: fibroina de 1:99 a 99:1 em massa, preferivelmente de 20:80 a 80:20 e mais preferivelmente de 20:75 a 75:25 em massa. - — _ — __ _ _ _ _ _
Particularmente, o plastificante é adicionado em uma razão de_ 0,5:1 a 1:0,5 jm relação à_ massa_ do polimero total, preferivelmente de 0,75:1, mais preferivelmente de 1:1. Mais particularmente, os plastificantes que podem ser utilizados nos processos de obtenção dos polimeros da presente invenção podem ser selecionados do grupo consistindo em plastificantes baseados em ftalatos, plastificantes adípicos, plastificantes trimelitatos, plastificantes maleatos, plastificantes sebacatos, plastificantes benzoatos, óleos vegetais, sulfonamidas, fosfatos, glicolenos, plastificantes poliméricos, glicerina e outros existentes no estado da técnica.
Particularmente, os processos da presente invenção compreendem uma etapa de estabilização das blendas e compósitos. Preferivelmente etapa de estabilização compreende o contato do material formado com uma solução de ácido inorgânico forte em um solvente orgânico. Mais 5 preferivelmente, o ácido inorgânico forte é selecionado do grupo compreendendo ácido clorídrico, ácido nitrico, ácido perclórico e ácido sulfúrico. Mais preferivelmente, o solvente orgânico é selecionado do grupo compreendendo alcoóis e cetonas de l a 5 carbonos ou uma mistura dos 10 mesmos. Mais preferivelmente, o solvente orgânico utilizado. — é — selecionado do grupo compreendendo .metanol, etanol, _ propanol, isopropanol, 1-butanol, 2-butanol, terc-butanol, T-rpent.anol, 2-pentanol, isopentanol, 2-metil-1-butanol, 2- metil-3-bütanõl, propanona, butanona, butadiona e4- 15 pentanona.
Preferivelmente, o material formado nos processos presentemente descritos fica em contato com a solução estabilizadora de 2 a 24 horas.
Para permitir uma melhor compreensão da presente invenção e demonstrar claramente os avanços técnicos obtidos são agora apresentados como exemplos os resultados dos diferentes ensaios efetuados com relação a esta invenção.
Inicialmente foi necessário fazer a remoção da sericina dos casulos do bicho-da-seda. Cada 50 g de casulos 5 foram lavados em 600 mL de solução aquosa de Na2CO3 1 g/L, durante 30 min, em banho termostatizado, à temperatura de 85 °C. Este procedimento foi repetido três vezes e, ao final, os fios de fibroina obtidos foram lavados com água destilada em abundância. Os fios foram secos a temperatura 10 ambiente por 24 a 48 h (Li et al. , 2002) .
Os -fios secos e livres -de -sericina -f'oram_moidos em moinho de rotor tipo ciclone (TE-651/2, Tecnal) até fração passante na peneira mesh _n° _10_ (partícula ^com 2^ mm de diâmetro) para facilitar sua dissolução. Para cada 5 g de 15 fios moídos foram adicionados 100 mL de solução ternária de cloreto de cálcio, etanol e água (CaCl2: CH3CH2OH: H2O 1:2:8 molar) e a suspensão obtida foi mantida a 85 °C em banho termostatizado até dissolução completa dos fios da seda por, no máximo, 1 h e 30 min (Um et al., 2001).
A solução salina de fibroina a 5% (m/v) foi dialisada em água destilada por 3 dias, a 10 °C, para a remoção do cálcio presente na solução. A água da diálise foi trocada a cada 24 h, na proporção volumétrica solução de fibroina:água de 1:15 (Nogueira, 2005). Ao final da diálise obteve-se uma solução a 2,5% m/v, que foi diluida em água destilada até a concentração final de 2%.
O alginato de sódio foi dissolvido em NaOH 0,1 M a fim 5 de se obter uma solução em concentração de 2% m/v. A solução foi deixada em repouso por 4 dias e agitada no último dia para completa dissolução. A solução obtida era homogênea e sem partes insolúveis (Paiva, 2009).
Foram testadas diversas formulações para as blendas até ' “sererr: —obtidas- membranas- - -adequadas -mecan:camente = (manuseáveis) e sem separação macroscópica de fases. A -Tsbe'.a 1, a. seguir.,_ mostra_ um_.res.umo _das membranas de blendas obtidas em testes preliminares e suas 15 características. Tabela 1: Resumo dos testes preliminares de formação da blenda.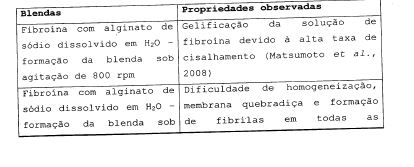

Verifica-se através das observações mostradas na Tabela 1 que as blendas confeccionadas com alginato de sódio dissolvido em água apresentaram dificuldade de homogeneização (a fibroina formava uma pelicula sobre a 5 camada de alginato) e formação de fibrilas em todas as proporções testadas. A figura 1 apresenta a micrografia óptica de luz transmitida das blendas obtidas a partir das soluções aquosas puras.
Quando utilizado o alginato de sódio dissolvido em 10 NaOH era visível a boa interação entre os biopolímeros.
Isto ocorre porque em valores de pH básicos, as interações fibroína-fibroína são enfraquecidas, havendo predominância de conformação seda I, com sítios ativos mais expostos (Du et al., 2009), o que favorece sua interação com as moléculas do alginato. Quando utilizado o alginato dissolvido em água, a mistura fibroína-alginato apresenta valor de pH que favorece a interação fibroína-fibroína, com isso, a interação fibroína-alginato é prejudicada, fato confirmado pela dificuldade de mistura observada nos experimentos e pela formação de fibrilas de fibroina devido à elevada interação entre suas moléculas.
A influência_do pH.na interação, entre, as.moléculas .de. fibroina pode ser confirmada pelo fato de que, baixando o pH de_ - uma solução aquosa de fibroina^ T. 1 solução começa a ficar gradualmente mais viscosa e turva, até atingir o ponto em que a interação fibroína-fibroína é tão forte que a solução gelifica (pH = 5) (Kim et al., 2004) . Neste estágio tem-se uma estrutura sólida, com predominância de conformação estável (seda II).
As membranas confeccionadas com o alginato dissolvido em NaOH, embora possuindo características aperfeiçoadas frente àquelas obtidas pela solução de alginato em água pura, mostraram-se bastante quebradiças, com baixa resistência mecânica, rompendo até mesmo no manuseio. Além disso, quando utilizada quantidade de fibroina acima de 50% era observada a formação de fibrilas devido à separação de fases, muito semelhante às obtidas nas membranas das blendas com alginato dissolvido em água destilada.
Desta maneira, a adição de um plastificante nas 5 membranas é fundamental para a obtenção de membranas possíveis de serem manuseadas. O plastificante utilizado nos exemplos da presente invenção foi a glicerina.
A membrana alginato:fibroina 75:25 adicionada de glicerina era homogênea, sem indícios de separação de fases 10 e maleável, como se pode perceber na Figura 2. Portanto, _ .esba__ blenda ._ foi_ escolhid_a _para _o _ estudo _e _ r.eali zação_ de todas as análises apresentadas.
Para o preparo das blendas foi primeiramente adicionada glicerina na solução de alginato a 2%. A mistura 15 foi agitada em agitador magnético por aproximadamente 10 minutos, para permitir a homogeneização da glicerina no alginato. Após, a solução de fibroina a 2% foi lentamente adicionada à mistura de alginato com glicerina, em agitador magnético a 200 rpm, à temperatura ambiente, por 15 20 minutos. A solubilização das fases foi instantânea, não havendo dificuldade de homogeneização. Para a obtenção das membranas, 55 mL da blenda foram vertidos em placa de poliestireno (d = 14 cm) e o solvente foi evaporado à temperatura ambiente.
Foram testadas diferentes proporções alginato:fibroina como 25:75, 50:50 e 75:25, em massa, respectivamente. A membrana da blenda que apresentou melhores propriedades continha 25% de solução de fibroina e 75% de solução de 5 alginato, mais a glicerina adicionada ao alginato, sendo que todas as caracterizações apresentadas nesta descrição se referem a esta blenda.
Também foram feitas membranas dos componentes puros (55 mL de solução 2% em placas de poliestireno de 14 cm de 10 diâmetro) para ser possivel uma comparação entre estes e a blenda, sendo que a jnembrana^de± alginato. .sempre, .continha-a- mesma quantidade mássica de glicerina que a blenda. Isto foi feito para que as comparações fossem feitas entre: membrana de. fibroina, ..membrana de alginato + glicerina, 15 denominada somente como "alginato" e membrana da blenda contendo 25% de fibroina e 75%' de alginato + glicerina, denominada como "blenda".
A quantidade de glicerina presente nas membranas de alginato e da blenda foi fixada em uma relação 1:1 massa 20 seca total de biopolimero:massa de glicerina PA.
Verificou-se que as membranas de alginato, de fibroina e da blenda eram solubilizadas quando imersas em água. A fim de tornar estas membranas mais estáveis foi feito um estudo para verificar qual o melhor tratamento a ser utilizado, sendo que o tratamento deveria estabilizar tanto a fibroina quanto o alginato.
Foram feitos testes utilizando três diferentes 5 soluções. Pedaços de aproximadamente 2 cm de diâmetro das membranas de fibroina, alginato e da blenda foram imersas em 100 mL em cada uma das soluções teste por 24 horas e imersas em 100 mL de água ultra pura por mais 24 h. Após este tempo foi observado se a... membrana permanecia com sua 10 estrutura integra ou se haviam pontos de solubilização. Os =14_ _=resul_tado.s=. dos=tr.atamentos.. ^utiliza do s_ são.^apresentados^ na Tabela 2 a seguir. Tabela 2: Resultados dos testes de estabilização^ das membranas.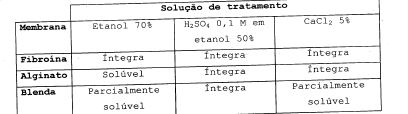
Portanto, após os testes realizados, verificou-se que o H2SO4 0,1 M em etanol 50% foi o melhor tratamento, estabilizando todas asmembranas testadas. Este tratamento foi escolhido como padrão para as membranas utilizadas no decorrer deste trabalho.
A solução de etanol 70% mostrou-se adequada para o tratamento das membranas de fibroina e da blenda, porém não foi capaz de estabilizar a membrana de alginato, que 5 necessita da presença de ions para sua reticulação. Já a solução de cloreto de cálcio estabilizou tanto a membrana de fibroina quanto a membrana de alginato, porém a membrana da blenda mostrou-se solúvel. Isto deve ter ocorrido devido a alguma competição dos ions cálcio para reticular o 10 alginato e desta maneira, as possiveis ligações da blenda entre a “fibroina e o alginato foram, .enfraquecidas, desestabilizando sua estrutura e permitindo a solubilização .—--da membrana- - __ = • ___
Apesar do melhor resultado de estabilidade em água no 15 tratamento com H2SO4 0,1 M em etanol 50%, observou-se perda de glicerina na blenda. Uma solução para o problema foi a adição de glicerina à solução de tratamento na mesma quantidade presente na membrana. Desta maneira ocorreu uma menor transferência de massa de glicerina da membrana para 20 o meio, uma vez que o meio continha moléculas do plastificante.
Após secas, as membranas da blenda foram analisadas em microscópio óptico E-200 (Nikon) a fim de verificar a ocorrência de separação de fases macroscópica na superficie das mesmas. Após as membranas terem sido obtidas por evaporação do solvente, as mesmas foram cortadas em pedaços com aproximadamente 1 cm de diâmetro, em regiões que apresentavam separação de fases e então analisadas no microscópio óptico.
Esta técnica consiste na varredura da superficie da amostra através de um feixe de elétrons e permite verificar a “morfologia e superfície— das membranas._Foi . utilizado^ microscópio eletrônico de varredura da marca LEO 440i, com corrente de..5O p A e ten s ã ode 10 kV. Após terem sido secas a temperatura ambiente, as membranas de alginato, fibroina e da blenda foram congeladas com nitrogênio liquido, fraturadas, liofilizadas por 24 h e recobertas com ouro para realização da microscopia.
As membranas dos componentes puros (fibroina e alginato) apresentaram morfologia tipica de membranas densas poliméricas, com fratura densa e homogênea. As irregularidades apresentadas na superficie da membrana de alginato devem-se à remoção dos cristais formados na superficie da membrana devido ao NaOH utilizado na solução de alginato.
Foi observado que a blenda apresentou a formação de estruturas globulares em toda sua superfície e também no interior da membrana. Estas estruturas apresentaram formato esférico bastante regular, com tamanho variando de 10 a 1 pin de diâmetro, aproximadamente.
A figura 3 apresenta as micrografias obtidas por MEV para as membranas de fibroina, blenda e alginato.
Os dados do difratograma podem ser correlacionados para calcular as distâncias interplanares médias entre as -cadeias- poliméricas, uti-lizando a Lei de-Bragg—(Equação . 1)_: Á = 2 • d • senθ(1) onde:-A é o-comprimento de onda’ do_. feixe de raios X, 1,54 Â e d é a distância interplanar (Â).
Verifica-se na Figura 4 que tanto a membrana de fibroina como a membrana de alginato apresentaram halos de cristalinidade típicos. A fibroina apresentou halos em 20 = 14°, 16,8°, 18,5° e 20°, sendo os dois últimos de menor intensidade. Estes halos estão associados à estrutura seda II, mais organizada e cristalina, e correspondem às distâncias interplanares de 6,32, 5,27, 4,79 e 4,43 Â, respectivamente (Li et al., 2002; Freddi et al., 1997) . Já o alginato apresentou halos característicos de sua estrutura em 20 = 13,7°, 16,7° e 20,7°, correspondendo a 6, 45, 5,30 e 4,28 Â, respectivamente (Lee et al., 2004a; Xiao et al., 2001).
A membrana da blenda apresentou difratograma completamente amorfo. Isto indica que a formação da blenda 5 e de suas estruturas globulares se dá de maneira amorfa, ou seja, as estruturas cristalinas dos dois biopolimeros não interagem uma com a outra e as interações intermoleculares ocorrem somente na região amorfa. Mesmo após tratamento em H2SO4 e etanol, que serviriam para aumentar o nivel 10 organizacional e, consequentemente, a cristalinidade dos biopolimeros, a- estrutura —amorfa— da -blenda—permanece __ inalterada. Este perfil confirma o fato de que a formação - ” t dos_ glóbulos/.. na_ blenda. ocorre com conformação estrutural seda I e para que isto ocorra é fundamental a presença de 15 um componente hidrofilico, como é o caso do alginato (Jin e Kaplan, 2003).
Também foram feitos os difratogramas das membranas sem tratamento para estabilização, a fim de verificar se suas estruturas previamente ao tratamento realmente estavam 20 amorfas e após 2 horas de tratamento, para verificar possíveis alterações na membrana de alginato, já que a mesma apresentou-se solúvel neste tempo de tratamento (Figuras 5 e 6).
Conforme apresentado na Figura 5, verifica-se que a fibroina apresentou-se completamente amorfa sem a presença de halos de cristalinidade, conforme esperado, uma vez que não foi realizado tratamento para tornar esta membrana mais cristalina. Os difratogramas do alginato e da blenda apresentaram halo pouco pronunciado em 20 = 21°, com perfil tipico de substâncias amorfas.
Nas membranas tratadas com H2SO4 O,1M em etanol 50% por 2 horas (Figura 6) o alginato apresenta difratograma de material bastante amorfo, principalmente se compararmos com o difratograma do alginato tratado por 24 horas (Figura 5). Isto -conf irma o - fato—de— que em 2—horas- de- tratamento as. cadeias do alginato ainda não estão organizadas de maneira a_ter-se_um material estáyel_e insolúvel jríi água. Acredita- se que este tempo de estabilização mais elevado do alginato não aconteça devido a barreiras difusionais, mas sim ao tempo necessário para que ocorra o rearranjo estrutural das cadeias do alginato de forma mais estável e cristalina.
Para o caso da fibroina, a localização das bandas de amida permite identificar a conformação da estrutura secundária da mesma. Foi utilizado o equipamento MB 102, da Bomem, com acessório de reflexão total atenuada (ATR) com cristal de ZnSe, na faixa de 650 a 4000 cm-1. Através do uso do acessório ATR, buscou-se dados da superficie da membrana, como bandas de absorção que indicassem a interação entre os materiais estudados.
A espectroscopia de infravermelho fornece informações a respeito da conformação molecular da fibroina de seda, 5 com bandas de absorção especificas associadas aos grupamentos amida das proteínas. As bandas de amida I, II e III são atribuídas ao estiramento C=O, à deformação N-H e ao dobramento O-C-N, respectivamente (Weska, 2009). A tabela a seguir apresenta os comprimentos de onda das 10 bandas de amida I, II e III que podem ser associados às - conformações seda-I (enovelamento aleatório ou hélice-oí) ou — seda II (folha-β). Tabela _3: _ Bandas de amida e comprimentos de onda das ___ conformações seda I e seda II da fibroina.
A Figura 7 apresenta o espectro de infravermelho obtido para as membranas de fibroina, blenda e alginato. Tabela 4: Principais picos obtidos nas membranas de fibroina, blenda e alginato.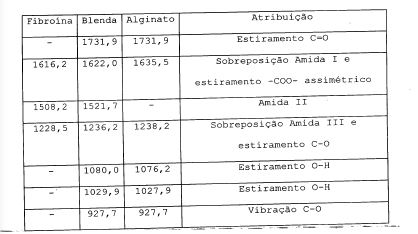
Analisando a Tabela 4, verifica-se que a membrana de fibroina pura apresentou espectro com predominância de estrutura folha-β (seda II), com picos das bandas de amida I e II localizados em 1616,2 e 1508,2 cm'1, 5 respectivamente. Já a banda de amida III apresentou pico em 1228,5 cm-1, atribuído à conformação seda I.
A membrana da blenda apresentou espectro semelhante ao espectro da membrana de alginato. Ainda assim foi possível detectar a presença dos picos das bandas de amida I, II e 10 III, que foram deslocados para valores de número de onda ligeiramente superiores aos da membrana de fibroína pura. A membrana da blenda também apresentou predominância de conformação seda II, porém o deslocamento dos picos seria um indicativo de uma estrutura mais amorfa, seda I.
Nos números de onda referentes às bandas de amida I e III ocorre a sobreposição dos picos com estiramentos característicos do alginato, o que pode ocasionar erros na avaliação do espectro da blenda. Porém, a banda de amida II é claramente visualizada no espectro da blenda em 1521,7 cm’1, região onde não há qualquer pico de absorção da membrana de alginato.
A membrana de alginato apresentou pico na região de 1710-1740 cm'1 devido ao estiramento da ligação C=O, em 1238,2 -cm'-1 ao estiramento -C-0 e-em- 1027-, 9 - cm’-1 devido-ao. estiramento da ligação O-H (Paiva, 2009), sendo que este pico_ é .bastante _ pronunciado jorinçipa3.mente_ dev^do_ à_ presença da glicerina, que fornece um aumento na quantidade de ligações O-H presentes. A membrana de alginato apresentou espectro de acordo com a literatura (Caykara et al., 2005), onde os autores estudaram a interação de blendas de alginato de sódio e poli(óxido de etileno).
A presença- de dois picos na região de 1100 a 1000 cm'1 é atribuída à deformação OH e está diretamente associada com a presença de ácido algínico livre na membrana. Esta banda pode ser associada às ligações por pontes de hidrogênio intra e intermoleculares do alginato, sendo mais sulfúrico, utilizado para transformar o alginato em ácido alginico livre, insolúvel em água (Huang et al., 2000).
As membranas da blenda foram cortadas em pedaços de 5 2,5 cm de diâmetro e mantidas em ambiente com umidade relativa de 50% por 48 h, tempo necessário para atingir o equilibrio. Sua espessura foi medida imediatamente antes da realização do teste em micrômetro digital (MDC-25S, Mitutoyo), com precisão de 0,001 mm.
As amostras foram então pesadas (mi) , imersas em 100 — — mL- de — água - desti-lada - e ~ pesadas- em -períodos- pré- determinados de tempo até o equilíbrio (mf). Foram montadas _ as çurvas„ cinéticas jie_intumescimento das amostras e verificado o grau de intumescimento final das membranas. A 15 espessura das membranas após o teste de intumescimento também foi medida.
O grau de intumescimento foi determinado em função da massa inicial e final da amostra pela Equação 2: onde: GI é o grau de intumescimento. 20 mf é a massa final úmida (g) mi é a massa inicial seca (g) A Tabela a seguir apresenta os resultados do grau de intumescimento para as membranas de fibroina, alginato e da I blenda. Tabela 5: Grau de intumescimento das membranas de fibroina,blenda e alginato.
 5 * Média ± desvio médio (n=3) .
Verifica-se que a membrana de fibroina apresenta intumescimento bastante baixo quando comparada com a membrana de alginato, e que a membrana da blenda apresentou comportamento intermediário entre as duas. 0 valor do grau 10 de intumescimento apresentado pela membrana de alginato está bastante superior ao encontrado na literatura (em torno de 80%), porém neste estudo- os autores fazem a reticulação do alginato com solução de CaC12 (Remunanlopez e Bodmeier, 1997). Este resultado indica que o tratamento 15 do alginato em H2SO4 0,1 M em etanol 50 % é capaz de estabilizar suas cadeias, porém não exerce influência sobre a força coesiva das moléculas do alginato, permitindo um intumescimento elevado quando comparado com outras maneiras de estabilização. O grau de intumescimento do alginato de sódio é influenciado pela extensão da reticulação. Menor intumescimento está associado à maior grau de reticulação, pois a reticulação diminui a quantidade de sitios hidrofilicos disponíveis. Variando fatores como tipo de reticulante, concentração do reticulante e tempo de reticulação, tem-se diferentes valores de intumescimento e também de permeabilidade ao vapor d'água (Remunanlopez e Bodmeier, 1997; Furuyama Lima et al.r 2007) .
O grau de intumescimento está diretamente ligado à mobilidade das cadeias poliméricas. As moléculas do polimero— retêm -água, - afastando- -suas- -cadeias - e^— consequentemente, aumentando sua mobilidade. Sabe-se também que a água é. um. ótimo_plastificante_para alguns polimeros, _ e isto está relacionado ã capacidade de retenção de água. Quanto mais água o polimero é capaz de reter (maior grau de intumescimento), maior será o afastamento molecular e maior o efeito plastificante da água (Rabello, 2000; Olivas e Barbosa-Canovas, 2008).
O alginato de sódio é um polissacarideo altamente hidrofilico devido aos grupos carboxila e hidroxila presentes em sua estrutura, que conferem um intumescimento significativo quando a membrana de alginato é imersa em água (Kalyani et al.r 2008).
Já a fibroina possui em sua estrutura aminoácidos hidrofóbicos e, após o tratamento realizado com o H2SO4, se encontra em uma forma altamente estável e organizada. A estrutura folha-β não permite o intumescimento e afastamento molecular, fato confirmado pela baixa 5 plastificação pela água das membranas de fibroina quando comparadas com as membranas de alginato.
Uma propriedade das membranas que está diretamente relacionada com o grau de intumescimento é a espessura. Com a retenção de água pela membrana, a mesma acaba inchando e 10 isto pode ser quantificado através da relação entre a „ -espessura, inicial- e-final-da_ membrana,. <A - tabela —a .seguir- apresenta os valores de espessura das membranas de _ _ - fibroina, da blenda e cte aJLginato. ______ _ __ Tabela 6: Relação de espessura das membranas da blenda em 15 teste de intumescimento em água .
 1 Média ± desvio médio (n=5). 2 * Média ± desvio médio (n=3).
Verifica-se que a blenda teve comportamento intermediário na relação de espessura, mais voltada para o alginato, uma vez que este biopolimero está presente em maior proporção na blenda. O aumento de espessura da membrana de alginato foi aproximadamente 4 vezes maior que o da membrana de fibroina, o que confirma os resultados obtidos em relação ao grau de intumescimento das mesmas.
A permeabilidade ao vapor d'água foi determinada de acordo com ASTM E 96/E 96M (2005) . O aparato utilizado consiste em um recipiente de acrilico de 500 mL (célula 1), hermeticamente fechado, no interior do qual é colocada outra célula de acrilico (célula 2), com volume interno de 30 mL e abertura de 15,20 cm2 (área de permeação), na qual é fixada a membrana a ser permeada. No interior da célula 1 é colocada solução saturada de NaCl, a fim de manter o ambiente com umidade relativa de 75%, e no interior da célula 2 é colocado cloreto de cálcio anidro granulado, material dessecante. A célula 2 foi pesada a cada 12 h por 5 dias, sendo o aparato acondicionado à temperatura ambiente. O aumento de massa da célula 2 com o tempo corresponde à taxa de permeabilidade da membrana ao vapor d'água. Previamente à realização do teste as membranas foram acondicionadas por 48 h em ambiente com 50% de umidade relativa. Ao final do teste foi medida a espessura das membranas em micrômetro digital (MDC-25S, Mitutoyo), com precisão de 0,001 mm.
Os dados de ganho de massa com o tempo foram ajustados a uma reta, sendo o coeficiente linear desta reta a taxa de variação de massa do sistema. As Equações 3 e 4 apresentam o .cálculo, para — a - .transmissão, -de. vapor- d'ágaa -e- a permeabilidade ao vapor d'água das membranas, respect iy ament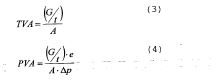 onde: TVA é o coeficiente de transmissão do vapor d'água (g/m2.dia) PVA é o coeficiente de permeabilidade ao vapor de água (g.mm/m2 . dia.kPa) G/t é a taxa de variação de massa do sistema (g/dia) e é a espessura da membrana (mm) A é a área permeada da membrana (m2) Δpe a diferença de pressão parcial do vapor d'água dos lãdos da membrana (kPa)
A Tabela 7 apresenta os valores de transmissão e permeabilidade ao vapor d'água apresentados pelas membranas 5 de fibroina, da blenda e de alginato. Tabela 7: Valores de -transmissão de vapor d'água, espessura e permeabilidade ao vapor d'água das membranas da blenda.
A transmissao de vapour d’agua e um fator importante a ser observa do em membranas para uso como curatives. Os curatives devem evitar a evaporacao elevada deos fluidos corporeos e ao mesmo tempo devem manter o ambiente da ferida com umidade curativos.
O alginato apresentou os maiores valores de transmissão e permeabilidade ao vapor d'água, sendo que estes valores encontram-se de acordo com a literatura 5 (Remunanlopez e Bodmeier, 1997) . A transmissão e a permeabilidade ao vapor d'água podem ser controladas alterando-se o processo de reticulação do alginato. Membranas mais reticuladas implicam em menores valores de transmissão e permeabilidade ao vapor d'água. Também se 10 sabe que a adição de plastificantes nas membranas diminui a — força “das“ligações intermoleculares- entre -as -cadeias- dos- polimeros, aumentando a permeabilidade ao vapor d'água - (Olivas- e -Barbosa=Canovas, 2008)_._ É.importante _lembrar_ que a membrana de alginato e a membrana da blenda possuem 15 glicerina adicionada à sua estrutura, que pode ter ocasionado um aumento nos valores de TVA e PVA obtidos.
Quando um liquido é colocado sobre uma superficie sólida pode ocorrer o seu espalhamento na superficie ou ele 20 irá formar uma gota esférica. O ângulo formado mostra o grau de interação entre os dois materiais, indicando a molhabilidade da superficie. O critério para a molhabilidade implica em que o ângulo de contato (θ) seja menor que 90° (Levy Neto e Pardini, 2006) . As medidas de ângulo de contato foram realizadas em goniómetro da marca Tantec. Foi utilizada água destilada como liquido para formação da gota e as medidas foram realizadas à temperatura de 25 °C e umidade relativa de 50%. A leitura do ângulo de contato entre a gota d'água e a superfície das membranas foi realizada 15 segundos após a deposição da gota. Foram realizadas, no minimo, dez medidas do ângulo de contato para cada membrana, sendo analisadas as membranas de fibroina, blenda e alginato.
A medida do ângulo de contato fornece informações a ‘ respeito "da “ hidrof i 1 icidade do -material. —Superf icies- mais hidrofilicas apresentam menores valores do ângulo de .contato (Cai—et _ai 2002 )._ A hidrofilicidade __é . um dos fatores mais importantes que afetam a citocompatibilidade dos biomateriais. A adesão e o crescimento das células são diretamente influenciados pela molhabilidade das superficies, uma vez que a maior parte das células prefere ancorar em superficies hidrofilicas (Esposito et al., 2007). Tabela 8: Valores médios de ângulo de contato para as diferentes membranas.
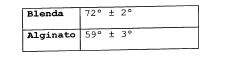 * Média ± desvio padrão (n=10).
Verifica-se pela tabela acima que a membrana de fibroina apresenta maior valor para o ângulo de contato quando comparada com as demais membranas. O alginato apresenta ângulo de contato menor, indicando maior hidrofilicidade quando comparado com a fibroina. Se compararmos as proporções de cada um dos componentes na blenda verifica-se que, para o ângulo de contato, ela foi mais fortemente influenciada pela fibroina, contrariamente ao esperado.
O valor do ângulo de contato da membrana de fibroina está de acordo com o encontrado na literatura para membranas de fibroina tratadas por imersão em metanol, onde o vailor encontrado foi de 81° ± 2o (Jin et al., 2004). Para as membranas de alginato o valor do ângulo de contato também ficou próximo da literatura, que apresentou ângulo de contato de 66° ± Io (Xie et al., 2010) . Porém, não é possivel comparar diretamente os valores de ângulo de contato das membranas obtidas neste trabalho com as existentes na literatura, uma vez que o tratamento para estabilização das membranas aqui proposto é diferente dos métodos usuais, que utilizam ions multivalentes para reticular o alginato.
Foram feitos testes mecânicos de resistência à tração em texturômetro TA.XT2 (Stable Microsystems SMD) com célula de carga de 50 kg. As membranas tratadas e secas à temperatura ambiente foram cortadas com dimensões de 7 x 2,5 cm2 e colocadas por 48 h em dessecador contendo solução saturada de nitrato de magnésio, a fim de manter o ambiente com 50% de umidade relativa.
Para- a- realização do -teste de resistência à- tração*, a distância entre as garras foi de 50 mm e a velocidade de realização do_teste de 10 mm/s._ O _ensaio foi realizado em 8 amostras de cada tipo de membrana e sua média calculada. A espessura das membranas foi medida previamente à realização do teste utilizando micrômetro digital (MDC-25S, Mitutoyo).
A tensão de ruptura e o percentual de alongamento das membranas foram calculados de acordo com as Equações 5 e 6: onde: F é a força na ruptura (N) e é a espessura média da amostra (mm) L é a largura da amostra (mm) d é a distância percorrida pelas garras (mm) H é a altura da amostra entre as garras (mm)
A tabela a seguir apresenta os resultados do teste 5 mecânico de tração realizado nas membranas obtidas. Tabela 9: Resultados do teste de resistência à tração das membranas de fibroina, blenda e alginato, após 2 e 24 h de tratamento. * Média ± desvio padrão (n=8).
Pelos resultados do teste mecânico verifica-se que a incorporação de alginato na fibroina melhorou sua resistência à tração devido ao alginato ser um biopolímero resistente. Além disso, o alongamento das membranas teve um aumento bastante significativo, quando comparado com a membrana de fibroina pura.
O aumento do tempo de tratamento não teve influência significativa na membrana de fibroina, isto pode ser 5 justificado se considerarmos que a membrana de fibroina já tem sua estrutura totalmente estabilizada em 2 h de tratamento em solução de H2SO4 O,1M em etanol 50%. Com o aumento do tempo de tratamento das membranas verificou-se um aumento elevado da tensão de ruptura das membranas da 10 blenda e, principalmente, da membrana de alginato. Isto — -confirma- a- hipótese -de- que — 2 - h - de tratamento -não =o-’“ suficiente para cristalizar a estrutura molecular do _ ’ _alginato_ de sódio._ Quanto_ maior _a _tensão _de_ ruptura da membrana, mais cristalina ela está e, portanto, mais 15 estáveis e organizadas estão suas cadeias.
A Figura 8 apresenta o perfil tipico de tensão versus deformação da membrana da blenda e de seus componentes. Esta figura não se refere à média dos valores de tensão e deformação apresentados por todas as amostras analisadas, e 20 sim ao perfil apresentado por uma amostra especifica, que representasse bem o conjunto de amostras.
A membrana de fibroina, além de não apresentar escoamento, apresenta tensão na ruptura bastante inferior às demais membranas, mostrando o seu comportamento frágil.
A membrana de fibroina não apresenta indicio de deformação plástica quando submetida ao teste de tração, rompendo sem que haja diminuição da largura da amostra. Já a membrana de alginato apresentou comportamento plástico, com escoamento 5 moderado. Os valores de deformação e tensão na ruptura da membrana de alginato foram bastante superiores aos da membrana de fibroina. Para a membrana da blenda tem-se comportamento semelhante à membrana de alginato, porém com alongamento inferior.
Foi utilizado o equipamento DSC-50 da marca Shimadzu. JLnijsialmente _foi realizado aquecimento da amostra até 150 °C, a uma taxa de aquecimento de 10 °C/min. A amostra foi 15 mantida a esta temperatura por 10 min e então foi resfriada até atingir a temperatura ambiente. Este primeiro aquecimento foi feito para apagar o histórico térmico da amostra. Foi então realizado o segundo aquecimento, desde a temperatura ambiente até 500 °C, com taxa de aquecimento de 20 10 °C/min. Somente os dados do segundo aquecimento foram considerados na análise do gráfico.
As amostras analisadas por DSC foram secas por evaporação do solvente à temperatura ambiente (ca. 25 °C) e armazenadas em condições ambiente até a realização da análise, sendo previamente realizada a estabilização das membranas.
A membrana de alginato apresentou um pico endotérmico de fusão em 185,1 °C. Este pico também é apresentado na blenda, porém em temperatura mais elevada (191,2 °C), possivelmente devido à incorporação da fibroina, que é termicamente mais estável. A membrana de fibroina apresentou pico endotérmico em 286,9 °C devido à sua degradação térmica (Freddi et al., 1999), fato confirmado pela curva termogravimétrica da fibroina (Figura 22), sendo .que este, pico .também- está, presente na -membrana -da- blenda, porém em uma temperatura 2 °C menor.
A termogravimetria permite medir a variação da massa em função da temperatura e, assim, verificar o comportamento e estabilidade das membranas. As membranas analisadas foram secas a temperatura ambiente, após tratamento em H2SO4 0,1 M em etanol 50%. Foi utilizado o termogravimetro TGA-50 Shimadzu, com faixa de temperatura de 25 a 600 °C, a uma taxa de aquecimento de 10 °C/min e vazão de nitrogênio de 50 mL/min.
A partir da análise termogravimétrica (Figura 10) verifica-se que a fibroina apresenta a maior estabilidade térmica. A blenda iniciou degradação em um valor intermediário entre a fibroina e o alginato, porém mais próxima ao alginato, tendo em vista que a quantidade deste na blenda é de 75% em massa. A perda de massa no alginato na região de 190-290 °C é atribuída ao rompimento das ligações da matriz polimérica e à formação de residuos carbonáceos (Siddaramaiah et al., 2008).
Para visualização dos picos de degradação das membranas, foram feitos gráficos da derivada da curva termogravimétrica, conforme mostrado na Figura 11. Os valores foram normalizados com os valores das massas -iniciais, — para — poder— -ser -feita- a - comparação —entre- as intensidades dos picos de perda de massa.
A membrana da blenda apresentou^ perf il semelhante ao alginato, porém observa-se a presença de um pico de degradação em 305,5 °C devido à contribuição da fibroina. A membrana de fibroina pura apresenta maior estabilidade térmica, iniciando sua degradação térmica em 313,7 °C, enquanto que o alginato tem perda de massa em 222,1 °C.
A membrana da blenda apresentou picos de degradação térmica dos dois componentes, porém a temperatura destes picos foi deslocada para valores intermediários, o que indica a semi-miscibilidade destes componentes.
Foi realizada a análise dinâmico-mecânica das membranas dos componentes puros e da blenda para verificar a miscibilidade entre os biopolimeros, caracterizada pela presença de uma única temperatura de transição vítrea (Tg) . Esta análise permite obter informações sobre separação de fases entre os componentes em escala nanométrica.
Foi utilizado analisador dinâmico-mecânico 2980, da TA Instruments. As membranas foram cortadas em pedaços de 10 mm de largura e 30 mm de altura. Foi feita a medida da espessura de cada amostra utilizando micrômetro digital (MDC-25S, Mitutoyo). =- - A anáiise-foi- rea-lizada -em -ambiente -controlado’corn -55% de umidade relativa e a 23°C. Inicialmente, a amostra foi resfriada .com^nitrogênio= liquido até ^-65„ °C„e ,.mantida_ a__. esta temperatura por 5 minutos, para estabilização do material. A amostra foi então aquecida até 250°C, a uma velocidade de aquecimento de 2 °C/min. Utilizou-se força de 0,5 N, frequência de 1 Hz e amplitude de 5 pm.
Os resultados de módulo de armazenamento (Ef), módulo de perda (E'' ) e amortecimento (tan δ) são mostrados na Figura 12 para as membranas da blenda.
Devido à degradação do alginato não foi possível verificar a Tg da fibroína presente na blenda, pois o alginato iniciou sua degradação em temperatura inferior à temperatura de transição vítrea da fibroína. Entretanto, pode ser observado que o pico referente à Tg do alginato da membrana da blenda (Tg = 19, 66 °C) foi deslocado para valores ligeiramente superiores quando comparado com a Tg da membrana de alginato puro (Tg = 15,30 °C) (figura não 5 mostrada) . Isto indicaria uma semi-miscibilidade entre os componentes da blenda, fato este, já indicado pelo processo de separação de fases observado pelo MEV.
O teste de citotoxicidade é realizado para a pré- 10 seleção de materiais que futuramente poderão ser submetidos — a-ensaios- in-vivo para—uti-lização- como - biomateriais . Este- teste prevê a compatibilidade das amostras com células _ especificas. _
Para a avaliação da citotoxicidade das blendas e dos 15 compósitos desenvolvidos neste trabalho foi seguida a norma ISO - 10993-5 (2009). As células utilizadas para realização do teste foram células de ovário de Hamster chinês (CHO- kl), mantidas em cultura com meio RPMI 1640 (Gibco) suplementado com antibiótico e antimicótico (penicilina 100 20 unidades/mL, estreptomicina 100 pg/mL e anfotericina 0,025 pg/mL, todos da marca Gibco), 2 mM de glutamina (Gibco) e 10% de soro fetal bovino (Cultilab) em incubadora úmida a 37 °C e atmosfera de 5% de CO2, até atingirem a subconfluência (aproximadamente 90% de utilização da área de cultura) na placa de cultura (Corning) de onde foram descoladas pela ação da solução de tripsina 0,05%/EDTA 0,02% (Sigma) em solução tampão fosfato pH 7,4.
As membranas foram esterilizadas por exposição à 5 lâmpada ultra violeta do fluxo laminar, da Germ-Free classe II, por 30 minutos de cada lado da membrana. Em cada membrana foi adicionado meio de cultura RPMI 1640 na proporção de 1 cm2/ml>, sendo o conjunto mantido a 37 °C por 48 horas em banho termostatizado com agitação constante. Os 10 extratos foram então diluidos de 100 a 6,25 % (v/v) em meio - ~de ~cultura RPMI -=51640“ para -realização -do -teste de viabilidade celular. Como controle negativo foi preparado _um extrato de polietileno de_alta densidade ..(PEAD) ; e. como controle positivo, foi preparado uma solução de fenol a 15 0,5% v/v de meio de cultura.
Para verificar a viabilidade das células, foram colocados 50 pL do extrato em suas diluições e 50 pL da suspensão de CHO-kl com 3000 células em cada poço de uma placa de cultura de 96 poços. A placa foi mantida por 72 20 horas em incubadora úmida com 5% de CO2 a 37 °C. A viabilidade celular foi determinada pela adição de 20 pL de solução de MTS (corante supravital de composto tetrazólico, da marca Promega)/PMS (agente acoplador de elétrons, da Sigma), na proporção de 20:1 e incubação por 2 horas. Após este período, as placas foram analisadas em espectrofotômetro ELISA a 490 nm. A viabilidade celular foi determinada pela Equação 7. onde: VC é a viabilidade celular (%) 5 DOamostra é a densidade óptica da amostra DOcontrole é a densidade óptica do controle O índice de Citotoxicidade - IC50, concentração do extrato que mata 50% da população de células, foi determinado graficamente.
As Figuras 13 e 14 apresentam os resultados do teste de citotoxicidade para as membranas de fibroína, blenda e alginato em todas as diluições analisadas e o histograma de viabilidade celular para o extrato não diluído, respectivamente. 15 " Nenhuma das membranas causou redução da viabilidade celular para valores inferiores ao IC50. A viabilidade celular manteve-se entre 90% e 100% pelo uso de todos os extratos das membranas analisadas, e de acordo com norma ISO 10993-5 (2009), elas podem ser consideradas não 20 citotóxicas. A membrana de alginato, em concentração de extrato igual a 100%, apresentou uma pequena queda na viabilidade celular, ficando em torno de 90%. A membrana de fibroina apresentou viabilidade celular comparável ao controle negativo em todas as concentrações de extrato analisadas. Já a membrana da blenda teve comportamento intermediário entre a fibroina e o alginato.
Com o objetivo de obter um material com resistência mecânica aperfeiçoada, foram realizados testes incorporando fios de fibroina em soluções de alginato.
Foram preparados compósitos utilizando fios de 10 fibroina tipo Gregia 20/22 6A. Estes fios foram cortados manualmente em pedaços de_ aproximadamente l_xm e- -misturados com auxilio de bastão de vidro em solução de alginato de sódio 2% dissolvido, em NaOH 0,1 M, contendo_ gJLicerina._ A mistura foi espalhada em placas de poliestireno de 14 cm de 15 diâmetro e o solvente evaporado à temperatura ambiente.
Após seco, o compósito foi tratado por imersão em 150 mL de solução de H2SO4 0,1 M em etanol 50% por 24 h para estabilizar a camada de alginato presente no compósito. Após o tratamento, o compósito foi lavado com água ultra 20 pura em abundância, até pH 6, e foi seco à temperatura ambiente. Para fins práticos, não foram testados outros tamanhos de fios. Foi variada somente a proporção destes fios no compósito e avaliada sua influência na interação matriz-fibra e nas propriedades térmicas e mecânicas.
Alguns exemplos de compósitos preparados de acordo com os métodos aqui descritos encontram-se na Figura 15.
A quantidade de alginato foi fixada em 55 mL de solução 2 %, ou seja, 1,1 g de alginato de sódio em cada 5 membrana de compósito. Nesta solução foram adicionadas 1,1 g de glicerina PA. A massa de fios de fibroina foi variada em 20, 40 e 60 % em relação à massa de alginato em cada membrana. Não foram testadas quantidades acima de 60 % de fios, pois nestas proporções o volume de alginato é 10 insuficiente para cobrir e unir os fios de fibroina.
Para os ensaios de microscopia eletrônica de varredura, intumescimento em água, permeabilidade ao vapor d'água, resistência à tração, DSC, TGA e citotoxidade 15 indireta foram utilizados os mesmos métodos e aparelhagens acima descritos para os ensaios realizados com as blendas.
O compósito contendo 20% de fios apresentou matriz de alginato continua, sendo todos os fios cobertos pelo 20 alginato, estando bem dispersos no mesmo. Nos compósitos com 40% de fios, observa-se maior quantidade de fios na matriz. O alginato continuou apresentando matriz continua, unindo os fios, porém verifica-se que alguns fios estavam soltos sobre a matriz, não estando totalmente cobertos pelo alginato. Já nos compósitos com 60% de fios, verifica-se a presença de diversas camadas alginato/fios de fibroina. O alginato não conseguiu cobrir totalmente os fios, havendo espaços vazios, como se fossem poros no compósito. Ainda 5 assim os fios se mantiveram bem unidos no compósito, não havendo descolamento quando observados a olho nu.
A tabela a seguir apresenta o grau de intumescimento dos diferentes compósitos. O intumescimento ocorreu 10 principalmente no primeiro minuto em que a membrana entrou _ _em_ contato_ cpm a_ água, _ ser.do. prat icamente estabilizado- nos- primeiros 15 minutos de imersão para todas as membranas. Tabela 10: Grau de intumescimento da membrana de jalginato e dos diferentes compósitos. * Média ± desvio médio (n=3).
Pode ser observado que a membrana de alginato sem incorporação de fios ' de fibroina apresentou maior intumescimento, com aumento de 310% de sua massa quando em contato com a água. Observa-se também que a presença dos fios de fibroina no compósito não exerce influência positiva no grau de intumescimento. Os fios de fibroina são altamente cristalinos e hidrofóbicos, portanto não absorvem água como a matriz de alginato, que é hidrof ilica. Desta maneira, o intumescimento ocorre predominantemente na matriz de alginato. A presença de fios altamente cristalinos acaba, de fato, diminuindo o intumescimento, pois inibe a absorção de água pelas moléculas de alginato na interface -com .os fios._ .
É importante observar que os fios de fibroina utilizados - na fabricação dos __compósitos_ apresentaram intumescimento semelhante ao da membrana de fibroina após tratamento para estabilização. Além disso, verifica-se que o grau de intumescimento de cada um dos compósitos é proporcional às frações mássicas de alginato e fibroina nos mesmos.
A Tabela 11 apresenta os valores de espessura dos compósitos. Não foi possivel medir a espessura antes e após o intumescimento dos fios de fibroina por estes serem muito pequenos, impossibilitando a medida. Tabela 11: Relação de espessura das membranas de compósitos em teste de Intumescimento em água. espessura medida no compósito, pois a espessura medida é a do fio, e o inchamento ocorre na matriz de alginato, que está unindo estes fios em seus interstícios.
Os valores obtidos para a transmissão e a permeabilidade ao vapor d'água dos compósitos são mostrados na Tabela 12. Como a espessura é levada em consideração no cálculo da permeabilidade, e é diretamente proporcional à mesma, quanto maior a espessura, maior a PVA. Isto justifica os elevados valores de PVA encontrados quando é ' considerada a -espessura -do—compôsit-o nc -cálculo . —Conf orme- mencionado na discussão da análise de intumescimento. em água, a_ espessura medida nos _compósitos é a._ espessura ,dos_ fios de fibroina, e não da matriz de alginato propriamente dita, o que pode ocasionar erros ao analisarmos, a PVA.
Por isso, os valores aqui discutidos dirão respeito à TVA, que não considera a espessura do filme em seu cálculo e sim apenas o ganho de massa em função do tempo e a área de permeação da membrana. Tabela 12: Valores de transmissão e de permeabilidade ao vapor d'água das membranas dos compósitos.
 ocorre a presença de alguns pequenos poros em pontos onde a camada de alginato não foi suficiente para unir os fios presentes. Já nos compósitos com 60% de fios, a alta transmissão de vapor d'água é justificada pela presença de poros maiores que permitem a passagem do vapor d'água. Estes poros são bem visualizados pelo MEV (Figura 15c), onde pode ser observado que a quantidade de alginato não é suficiente para unir todos os fios de fibroina.
Estes valores de transmissão de vapor d'água estão de acordo com a faixa de valores de curativos comerciais (7 6- -9360 -g/m2^ dia) 7— encontrados —na =* literatura— (Wu — et— a-l~. 1995) . Além disso, como veremos a seguir, as propriedades _mecânicas „ desta§_. membranas _ _de _compósitos . são _ bastante adequadas para aplicação em curativos, principalmente devido à sua maleabilidade e resistência ao rasgo.
Os resultados de relação de espessura também podem ser usados para relacionar as medidas de espessura com as baixas tensões de ruptura nos compósitos. A ruptura ocorre na matriz de alginato, que está unindo os fios, e a espessura medida (que entra no cálculo da tensão de ruptura) é a espessura das camadas de fios. Desta maneira, serão mostrados aqui os valores de força na ruptura, bem como a espessura média medida em cada tipo de membrana de compósito e a sua tensão de ruptura, para que estes valores possam ser correlacionados e melhor compreendidos.
A Tabela 13 apresenta os resultados do teste mecânico 5 de tração realizado nos compósitos. Tabela 13: Valores de força na ruptura, espessura e tensão na ruptura dos compósitos analisados. fios na matriz. Com exceção do compósito contendo 20% de fios de fibroina, os demais apresentaram valores de força na ruptura bastante superior à força necessária para romper a membrana de alginato sem fios de reforço.
A Figura 16 apresenta o comportamento tipico de compósitos de alginato com fios de fibroina e também da membrana de alginato puro. A figura apresentada não se refere à média dos diversos ensaios de tração realizados, pois a quantidade de dados é muito elevada, inviabilizando 10 os cálculos de média em cada ponto, mesmo com o uso de -ferramenta- computacional. Portanto; foram escolhidos testes - de amostras que representassem bem cada um dos tipos de . _membranas ^analisadas . '— _ _ 1 .
A membrana de alginato apresentou pequeno escoamento e 15 alongamento moderado. Este perfil é diminuído com a adição de fibras de fibroina como reforço no alginato. Porém, quando adicionados 40 e 60% de fios de fibroina no compósito a força na ruptura da matriz é aumentada significativamente. Após a ruptura da matriz das membranas 20 de compósitos, observa-se a presença de diversos picos, referentes ao descolamento das fibras da matriz.
Todos os compósitos reforçados com fios de fibroina apresentaram o fenômeno denominado fiber bridging,onde a fibra não rompe durante o ensaio e forma uma"ponte entre as partes fraturadas da matriz. Quando a camada de alginato é rompida, ela continua sendo unida pelos fios de fibroina. Estes fios são fracionados e arrancados da matriz pouco a pouco, o que justifica o perfil apresentado pelos 5 compósitos após a ruptura da matriz. Ainda assim, ao final do teste puderam-se observar diversos pontos onde a fibra continua a formar a ponte entre as partes fraturadas.
Observou-se que as membranas de compósitos com fios de 10 fibroina apresentavam boa flexibilidade e elevada . „ resistência- ao rasge.- Desta- aar.eira-procu-rcu-se- realizar- testes que demonstrassem adequadamente estas propriedades 1 42. compósito. O teste mais adequado é .o de propagação_ do rasgo, conforme ASTM D1938-08, melhor descrito abaixo.
Foram feitos testes mecânicos de resistência à propagação do rasgo em texturômetro TA.XT2 (Stable Microsystems SMD) com célula de carga de 50 kg. As membranas tratadas e. secas à temperatura ambiente foram cortadas com dimensões de 7 x 2,5 cm2 e colocadas por 48 h 20 em dessecador contendo solução saturada de nitrato de magnésio, a fim de manter o ambiente com 50% de umidade relativa.
Para o teste de resistência à propagação do rasgo, as membranas dos compósitos foram cortadas conforme mostrado na Figura 17. Cada ponta do compósito foi fixada em uma garra e quando iniciado o teste a garra superior era levantada, rasgando a membrana por toda sua extensão. A distância entre as garras foi de 50 mm e a velocidade de 5 realização do teste de 4,16 mm/s (250 mm/min).
Para cada tipo de membrana foram feitas 8 replicatas, a fim de garantir a confiabilidade dos resultados. Para o cálculo da força de resistência à propagação do rasgo dos compósitos foi inicialmente calculada a média de todas as 10 forças registradas pelo equipamento para cada amostra, — - -desconsiderando- as- porções- inicial -e -final -da-curva- Após foi calculada a média das 8 repetições realizadas. Tabela14: Valores de força de resistência à propagação do rasgo dos compósitos. * Média ± desvio padrão (n=8).
Não está mostrado na tabela acima o valor de força de resistência à propagação do rasgo da membrana de alginato, pois a força necessária para rasgar membranas densas, em geral, é minima. O teste foi realizado com membranas densas de alginato e também de fibroina, porém a força necessária 5 para rasgar estas membranas é tão pequena que sequer é detectada pelo equipamento, ficando sempre em torno do zero. Isto confirma que a incorporação de fios de fibroina em membranas de biopolimeros atua não só como carga, mas também como reforço, uma vez que as propriedades mecânicas 10 como a tensão de ruptura e resistência à propagação do - rasgo- são aumentadas consideravelmente. — - “ “ “ “ =-
A Figura 18 apresenta o perfil tipico apresentado _ pelas__ amos_tras _no_ ensaio ,_de._ propagação, do ..rasgo, Koi_ observado que quanto maior a quantidade de fios de fibroina 15 presente no compósito, maior era a força necessária para rasgar o mesmo.
A Figura 19 apresenta os gráficos de DSC para as 20 membranas de alginato e dos compósitos. São mostradas somente as curvas referentes ao segundo aquecimento realizado em cada amostra. Os valores foram normalizados em função da massa inicial em cada análise.
Verifica-se na Figura 19 que o alginato apresentou pico endotérmico em 185 °C. Este pico está associado à degradação térmica do alginato, confirmado pela análise termogravimétrica, e deslocou-se para valores ligeiramente superiores com a incorporação dos fios de fibroina, devido à maior estabilidade térmica dos mesmos.
Observa-se nas membranas dos compósitos a presença de picos endotérmicos em temperaturas na faixa de 315 a 320 °C, que correspondem à degradação térmica de fios de fibroina com orientação bem definida (Freddi et al., 1999). A intensidade destes picos é aumentada com o aumento dá' _quantidade- de fios de fibroina-no compósito- - - — - - -
As_ Figuraj; 20 _e_21 apresentam^as. curvas de_massa residual e massa residual diferencial para as membranas dos compósitos, respectivamente.. —
Verifica-se a presença de duas inflexões na curva termogravimétrica para as membranas dos compósitos. Estas inflexões são mais bem visualizadas analisando o gráfico da derivada da curva, sendo que este foi normalizado com os valores das massas iniciais, para poder ser feita a comparação entre as intensidades dos picos de perda de massa.
A membrana de alginato apresentou apenas um pico de perda de massa em 226 °C, atribuído à degradação térmica do alginato e à formação de residuos carbonáceos (Siddaramaiah et al., 2008) .
A decomposição térmica da fibroina é influenciada pelas propriedades morfológicas e fisicas da amostra, sendo 5 o grau de orientação molecular um dos parâmetros mais importantes (Freddi et al. , 1999). Fibras bem orientadas decompõem em temperaturas acima de 300 °C, materiais com estrutura cristalina folha-β decompõem-se na faixa de 290- 295 °C, enquanto que a decomposição da fibroina de seda com 10 estrutura amorfa ocorre em temperaturas menores que 290°C - • -(Noguerra,— 2005) — -1 - — — - — ~ ' — - - — ~ - :
Com a incorporação dos fios de fibroina nos __ ._compósitos, surge um novo_ pico,._ em. 338 °C, .referente, à degradação térmica dos fios de fibroina. Este pico mostra- 15 se de acordo com a literatura, uma vez que a degradação dos fios de fibroina, de conformação folha-β, ocorre em temperaturas acima de 300 °C.
Com o aumento da quantidade de fios de fibroina nos compósitos, a intensidade do pico relacionado à degradação 20 da fibroina aumenta e o pico relacionado à matriz de alginato tem sua intensidade reduzida gradualmente. Isto ocorre, pois a quantidade mássica de alginato nos compósitos é diminuida, portanto sua influência é menos pronunciada do que na membrana de alginato puro.
As Figuras 22 e 23 apresentam os resultados do teste de citotoxicidade realizado para as membranas dos compósitos desenvolvidos neste trabalho em todas as 5 diluições do extrato estudadas e histograma de viabilidade celular para o extrato não diluído, respectivamente.
Pode ser observado que nenhuma das amostras analisadas resultou em redução de 50% da população de células. Porém, quando utilizada concentração do extrato de 100% houve uma 10 queda na viabilidade celular para valores entre 70% — - (compósito com- 2 0%- fios-) ,-'sendo -considerado -citotóxico; pois está no limite do recomendado na ISO 10993-5 (2009), e — 90% .(alginato ...puro) ... _ . . -
Um fator que pode influenciar a citotoxicidade dos 15 compósitos é a sericina presente nos fios de . fibroina utilizados. Como estes fios nãopassaram pelo processo de remoção da sericina habitualmente realizado no laboratório pode-se esperar que eles tenham um conteúdo residual de sericina maior, o que teria ocasionado a queda da 20 viabilidade celular.
Outro fator seria o tratamento utilizado nas membranas utilizando H2SO4. Caso haja algum traço residual de ácido nas membranas, este causa uma diminuição no pH do extrato e pode ocasionar a morte das células. A fim de evitar que isto acontecesse, após o tratamento por 24 h em H2SO4 0, 1M em etanol 50%, os compósitos e a membrana de alginato puro foram exaustivamente lavados com água destilada e imersos em água ultra pura por diversos dias, antes da realização 5 do teste de citotoxicidade. Esta água foi trocada 2 vezes por dia e considerou-se satisfatório quando o pH da água atingiu um valor de aproximadamente 6.
Além disso, deve-se considerar que o alginato resulta em menor viabilidade celular que a fibroina e, no compósito 10 com 20% de fios de fibroina, por exemplo, sua quantidade “= mássicà é" elevada '(80%) . "Cem _o -aumento-da- quantidade mássica de fios de fibroina e consequente diminuição de ’ — alginato, — ocorre- o- aumento _ da_ viabilidade celular justamente pela presença do alginato ser menos pronunciada..
Claims (2)
1. Processo para obtenção de membranas de fibroina caracterizado por compreender as seguintes etapas: a) preparar uma solução de alginato e uma base inorgânica forte: - o alginato ser selecionado do grupo compreendendo alginato de sódio, alginato de potássio, alginato de lítio e alginato de amónio, preferencialmente alginato de sódio; - a solução de base forte ser selecionado do grupo compreendendo NaOH, KOH, e LiOH, preferencialmente NaOH, com pH entre 9 e 11; - dissolver alginato de sódio em NaOH 0,1 M obtendo uma solução em concentração de 2% m/v, repousar a solução preferencialmente por 4 dias e agitar; b) adicionar um plastificante à solução obtida em (a): - os plastificantes são selecionados do grupo compreendendo plastificantes baseados em ftalatos, plastificantes adípicos, plastificantes trimelitatos, plastificantes maleatos, plastificantes sebacatos, plastificantes benzoatos, óleos vegetais, sulfonamidas, fosfatos, glicolenos, plastificantes poliméricos e glicerina, preferencialmente glicerina; - adicionar o plastificante em uma razão de 0,5:1 a 1:0,5 em relação à massa do alginato, preferencialmente de 1:1; - homogeneizar por 10 minutos; c) obtenção de blendas ou compósitos: - para obtenção de blendas adicionar a solução de fibroina a 2% lentamente à mistura de obtida em (b), em agitador magnético a 200 rpm, à temperatura ambiente, por 15 minutos; - para obtenção de compósitos cortar fibras de fibroína uniformemente de pelo menos 1 cm e adicionar à solução obtida em (b) na faixa de proporção em massa entre 20 e 60% em massa; d) obtenção de membranas: d.1) evaporar o solvente dos produtos obtidos em (c) em temperatura ambiente; e) estabilização das membranas: - imersão das membranas em uma solução de ácido inorgânico forte 0,1 M em um solvente orgânico 50% de 2 a 24 horas; - o ácido inorgânico forte é selecionado do grupo compreendendo ácido clorídrico, ácido nítrico, ácido perclórico e ácido sulfúrico, preferencialmente ácido sulfúrico; e - o solvente orgânico é selecionado do grupo compreendendo alcoóis e cetonas de 1 a 5 carbonos, preferencialmente selecionado do grupo compreendendo metanol, etanol, propanol, isopropanol, 1-butanol, 2- butanol, terc-butanol, 1-pentanol, 2-pentanol, isopentanol, 2-metil-1- butanol, 2-metil-3-butanol, propanona, butanona, butadiona e pentanona.
2. Membranas de fibroína caracterizado por ser obtido de acordo com o processo descrito na reivindicação 1 e ser amorfa, compreender grau de intumescimento na faixa de 220,94 ± 13,21, espessura após intumescimento na faixa 0,105 ± 0,005, estruturas globulares regulares com tamanho variando de 10 a 1 pm de diâmetro e compreendem entre 20 e 80% de fibroína em massa.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| BRPI1101774-0A BRPI1101774B1 (pt) | 2011-02-15 | 2011-02-15 | processo para obtenção de membranas de fibroína e membranas de fibroína assim obtidas |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| BRPI1101774-0A BRPI1101774B1 (pt) | 2011-02-15 | 2011-02-15 | processo para obtenção de membranas de fibroína e membranas de fibroína assim obtidas |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| BRPI1101774A2 BRPI1101774A2 (pt) | 2013-05-28 |
| BRPI1101774B1 true BRPI1101774B1 (pt) | 2020-10-27 |
Family
ID=48447032
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| BRPI1101774-0A BRPI1101774B1 (pt) | 2011-02-15 | 2011-02-15 | processo para obtenção de membranas de fibroína e membranas de fibroína assim obtidas |
Country Status (1)
| Country | Link |
|---|---|
| BR (1) | BRPI1101774B1 (pt) |
-
2011
- 2011-02-15 BR BRPI1101774-0A patent/BRPI1101774B1/pt not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| BRPI1101774A2 (pt) | 2013-05-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| Feng et al. | Shear-thinning and self-healing chitosan-graphene oxide hydrogel for hemostasis and wound healing | |
| Deng et al. | Characterization of gelatin/zein nanofibers by hybrid electrospinning | |
| Mousavi et al. | Comparative study of collagen and gelatin in chitosan-based hydrogels for effective wound dressing: Physical properties and fibroblastic cell behavior | |
| Yin et al. | A silk fibroin hydrogel with reversible sol–gel transition | |
| Sionkowska et al. | Modification of collagen and chitosan mixtures by the addition of tannic acid | |
| Gil et al. | Mixed protein blends composed of gelatin and bombyx m ori silk fibroin: Effects of solvent-induced crystallization and composition | |
| Naseri et al. | Electrospun chitosan-based nanocomposite mats reinforced with chitin nanocrystals for wound dressing | |
| Hu et al. | Biomaterials from ultrasonication-induced silk fibroin− hyaluronic acid hydrogels | |
| Cesar et al. | Development and characterization of natural rubber latex and polylactic acid membranes for biomedical application | |
| Ma et al. | Guided bone regeneration with tripolyphosphate cross-linked asymmetric chitosan membrane | |
| Silva et al. | Soft-matrices based on silk fibroin and alginate for tissue engineering | |
| CN112553785A (zh) | 一种双层引导组织再生膜及其制备方法 | |
| CN113289050A (zh) | 一种止血海绵及其制备方法 | |
| BR112015013755B1 (pt) | Adesivo tecidual no qual o colágeno e a fibrina estão misturados e método para preparar o adesivo | |
| WO2020160491A1 (en) | Microfluidic extrusion | |
| Lu et al. | Bioactive scaffolds based on collagen filaments with tunable physico-chemical and biological features | |
| CN113171488A (zh) | 一种可吸收缝合线及其制备方法 | |
| Hosseini Ravandi et al. | Application of electrospun natural biopolymer nanofibers | |
| dos Santos et al. | Large‐area thin films of silk fibroin prepared by two methods with formic acid as solvent and glycerol as plasticizer | |
| Chen et al. | Preparation, characterization, and potential biomedical application of composite sponges based on collagen from silver carp skin | |
| Yoshioka et al. | Fabrication scheme for obtaining transparent, flexible, and water-insoluble silk films from apparently dissolved silk-gland fibroin of Bombyx mori silkworm | |
| Li et al. | Injectable and self-fused hydrogels with antifouling capability based on amino acid derivatives for postoperative anti-adhesion application | |
| Byram et al. | Exploring Xanthan Gum as a Plasticizer in Silk Fibroin/Gelatin Films: Toward Self‐Assemblies, Robust, and Cytocompatible Structures | |
| Xia et al. | Asymmetric Janus fiber membrane for preventing cerebrospinal fluid leakage and promoting bone regeneration | |
| Sionkowska et al. | Preparation and characterization of new materials based on silk fibroin, chitosan and nanohydroxyapatite |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| B03A | Publication of a patent application or of a certificate of addition of invention [chapter 3.1 patent gazette] | ||
| B07D | Technical examination (opinion) related to article 229 of industrial property law [chapter 7.4 patent gazette] | ||
| B06F | Objections, documents and/or translations needed after an examination request according [chapter 6.6 patent gazette] | ||
| B07E | Notification of approval relating to section 229 industrial property law [chapter 7.5 patent gazette] | ||
| B06V | Preliminary requirement: patent application procedure suspended [chapter 6.22 patent gazette] | ||
| B07A | Application suspended after technical examination (opinion) [chapter 7.1 patent gazette] | ||
| B06A | Patent application procedure suspended [chapter 6.1 patent gazette] | ||
| B09A | Decision: intention to grant [chapter 9.1 patent gazette] | ||
| B16A | Patent or certificate of addition of invention granted [chapter 16.1 patent gazette] |
Free format text: PRAZO DE VALIDADE: 20 (VINTE) ANOS CONTADOS A PARTIR DE 15/02/2011, OBSERVADAS AS CONDICOES LEGAIS. |
|
| B21F | Lapse acc. art. 78, item iv - on non-payment of the annual fees in time |
Free format text: REFERENTE A 11A ANUIDADE. |
|
| B24D | Patent annual fee: restoration after fee payment |