CN100390318C - 细微图案修补方法和细微图案修补装置 - Google Patents
细微图案修补方法和细微图案修补装置 Download PDFInfo
- Publication number
- CN100390318C CN100390318C CNB02827895XA CN02827895A CN100390318C CN 100390318 C CN100390318 C CN 100390318C CN B02827895X A CNB02827895X A CN B02827895XA CN 02827895 A CN02827895 A CN 02827895A CN 100390318 C CN100390318 C CN 100390318C
- Authority
- CN
- China
- Prior art keywords
- fine pattern
- substrate
- glass substrate
- repairing
- metal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images




Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C18/00—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating
- C23C18/02—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating by thermal decomposition
- C23C18/08—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating by thermal decomposition characterised by the deposition of metallic material
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K3/00—Apparatus or processes for manufacturing printed circuits
- H05K3/22—Secondary treatment of printed circuits
- H05K3/225—Correcting or repairing of printed circuits
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C20/00—Chemical coating by decomposition of either solid compounds or suspensions of the coating forming compounds, without leaving reaction products of surface material in the coating
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C26/00—Coating not provided for in groups C23C2/00 - C23C24/00
- C23C26/02—Coating not provided for in groups C23C2/00 - C23C24/00 applying molten material to the substrate
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K1/00—Printed circuits
- H05K1/02—Details
- H05K1/03—Use of materials for the substrate
- H05K1/0306—Inorganic insulating substrates, e.g. ceramic, glass
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K3/00—Apparatus or processes for manufacturing printed circuits
- H05K3/10—Apparatus or processes for manufacturing printed circuits in which conductive material is applied to the insulating support in such a manner as to form the desired conductive pattern
- H05K3/105—Apparatus or processes for manufacturing printed circuits in which conductive material is applied to the insulating support in such a manner as to form the desired conductive pattern by conversion of non-conductive material on or in the support into conductive material, e.g. by using an energy beam
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Organic Chemistry (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Microelectronics & Electronic Packaging (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Manufacturing Of Printed Wiring (AREA)
- Surface Heating Bodies (AREA)
Abstract
一种当加热液体被膜形成固体被膜时不会在基板形成细裂纹和使基板破裂的细微图案修补方法和装置。使高导热板或绝热层接触于基板的背面,该基板具有在形成于其表面的细微图案的缺陷部形成含金属的液体材料的被膜,将该基板的表面加热形成固体被膜,从而修补细微图案。或者加热该基板的背面以形成固体被膜,从而修补该细微图案。按照该方法,该基板不会出现细裂纹或破裂。
Description
技术领域
本发明涉及一种细微图案修补方法,特别是涉及加热液体被膜(film)形成金属固体被膜从而修补细微图案的方法,另外,还涉及修补细微图案的装置。
背景技术
过去,在基板表面的细微图案的缺陷部上形成含有金属的液体材料的液体被膜,从该液体被膜形成金属固体被膜,修补细微图案,此时,通过照射激光形成固体被膜而进行。
或者,通过由热风加热液体被膜形成固体被膜而进行。
在照射激光形成固体被膜的场合,当使用波长1064nm的YAG激光时,液体的固体化容易进行,但激光的作用强烈,可能照射覆盖细微图案的修补部分的液体被膜以外的基板表面或细微图案部分,形成紊乱等损伤。在波长800nm的半导体激光的场合,难以使光束缩小,而且可能对细微图案自身形成损伤。另外,在由热风加热液体被膜形成固体被膜的场合,由于基板由对热冲击承受能力较弱的玻璃板或石英玻璃构成,所以,可能在基板形成细裂纹甚至导致基板破裂。
发明内容
本发明就是鉴于上述问题而作出的,其目的在于提供一种当加热液体被膜形成固体被膜时不会在基板形成细裂纹和使基板破裂的细微图案修补方法和装置。
为了解决上述问题,本发明者等如以下那样构成本发明。本发明的细微图案修补方法(技术方案1)加热在形成于基板表面的细微图案的缺陷部上形成的含有金属的液体材料的液体被膜,形成金属固体被膜,从而修补细微图案;其特征在于:使高导热单元接触于上述基板的背面,从上述基板的表面侧进行加热。
另外,本发明的细微图案修补方法(技术方案2)加热在形成于基板表面的细微图案的缺陷部上形成的含有金属的液体材料的液体被膜,形成金属固体被膜,从而修补细微图案;其特征在于:使高导热单元(手段)接触于上述基板的背面,从上述基板的表面侧喷射热风进行加热。
另外,本发明的细微图案修补方法(技术方案3)加热在形成于基板表面的细微图案的缺陷部上形成的含有金属的液体材料的液体被膜,形成金属固体被膜,从而修补细微图案;其特征在于:使绝热单元接触于上述基板的背面,从上述基板的表面侧进行加热。
另外,本发明的细微图案修补方法(技术方案4)加热在形成于基板表面的细微图案的缺陷部上形成的含有金属的液体材料的液体被膜,形成金属固体被膜,从而修补细微图案;其特征在于:从上述基板的背面侧进行加热。
另外,细微图案修补装置(技术方案5)具有高导热性板和热风加热器,上述高导热性板可装拆地紧密接触于基板的背面,上述基板在形成于表面的细微图案的缺陷部上形成含有金属的液体材料的液体被膜,上述热风加热器从上述基板的表面侧将热风喷射到上述液体被膜进行加热,形成金属固体被膜。
在技术方案1、2、5的发明中,将高导热性板接触于基板的背面,液体被膜从基板的表面受到加热,从液体被膜形成固定被膜。
在技术方案3的发明中,绝热层接触于基板的背面,液体被膜从基板的表面受到加热,从液体被膜形成固体被膜。
在技术方案4的发明中,基板从背面受到加热,液体被膜由来自基板侧的热进行加热,形成固体被膜。
附图说明
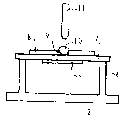
图1为本发明一实施例的细微图案修补装置的示意图。
图2为本发明一实施例的热风加热器的断面图。
图3为用于说明本发明一实施例的、示出由热风从其表面加热紧密接合于聚酰亚胺(ポリイミド)板上的玻璃基板时的温度分布的示意图。
图4为用于说明本发明一实施例的、示出由热风从其表面加热紧密接合于铝板上的玻璃基板时的温度分布的示意图。
图5为本发明第2实施例的细微图案修补装置的示意图。
图6为本发明第3实施例的细微图案修补装置的示意图。
图7为本发明第4实施例的细微图案修补装置的示意图。
图8为本发明第5实施例的细微图案修补装置的示意图。
图9为本发明第6实施例的细微图案修补装置的示意图。
具体实施方式
实施例
下面根据图1~图4说明本发明一实施例的细微图案修补装置。图1为细微图案修补装置的示意图,图2为热风加热器的断面图,图3为示出由热风从其表面加热紧密接合于聚酰亚胺板上的玻璃基板时的温度分布的示意图,图4为示出由热风从其表面加热紧密接合于铝板上的玻璃基板时的温度分布的示意图。
在细微图案修补装置1的基台2立设2根支柱3,在支柱3的上部分别设置止动构件4。另一方面,在基台2的中央立设可上下弹性变形、可充分伸长的支承台5。在支承台5支承金属板6,在金属板6上载置基板7。基板7抑压在金属板6与止动构件4之间进行紧密接触。在基板7绘有铬的细微图案8,在其缺陷部9由图中未示出的液体被膜形成装置按公知的方法形成作为金属含有银胶体的液体材料的液体被膜10。
热风加热器11由立设于基台2的保持构件12在基板7的细微图案8的缺陷部9保持于上方。
金属板6为厚0.2~1mm、不容易变形的铝板。也可为铜板和不锈钢板。相对300~400度左右的温度具有耐热性,如为导热系数大的板,则不一定要限于金属板,例如包含氮化铝等。面积具有以缺陷部9为中心3cm左右的范围即足够,缺陷部9存在多个的场合较多,另外,为了在支承台5载置基板7,具有与基板7相同程度的范围时使用方便。金属板6相对基板7的面必须与基板7紧密接触地足够平坦。基板7通常由玻璃板或石英玻璃制成,两面为良好的研磨面。
热风加热器11包括送风管13、送风机14、及加热部15。送风管13为在两端具有开口部13a、13b的金属制的细圆筒。中央部13c的内径为8mm,与开口部13a、13b之间的长度为100mm。在开口部13a连接送风机14。送风机14从空气取入口14a取入空气送到送风管13。额定风量为每秒150ml。开口部13b成为喷射口16。喷射口16前端的内径为1mm。加热部15为在送风管13的周围通过绝缘物(图中未示出)卷绕的镍铬(ニクロム)线电热器,为500W。送风管13、送风机14、及加热部15内装于圆筒形的外筒17,喷射口16和空气取入口14a露出到基板7外。
下面,说明由热风加热器11喷射热风而形成固体被膜的动作。
首先,在支承台5上支承金属板6,并在其上载置基板7。金属板6具有足够宽的面积,即使缺陷部9为多个也可对应。另外,具有平滑面,而且具有不变形的厚度,可紧密接触于基板7。
使基板7紧密接触于金属板6的动作如下。首先,由图中未示出的推压装置朝下方推压支承台5使其压缩。然后,将基板7载置于金属板6上。将基板7的上面接触到止动构件4的下面,然后,消除推压装置朝下方的推压力。这样,支承台5的压缩被松开而伸长。支承台5充分伸长时,基板7插入到金属板6与止动构件4,接受压力而紧密接触。
支承台5的伸缩也可不由推压装置进行,而是由手动进行。
在热风加热器11的加热机14连接电源,使送风机13开始动作,使喷射口15相对基板7的喷射方向大体垂直,接近细微图案8直到20~30mm左右。喷射口15的直径为2mm。加热到约500℃的空气作为约100m/sec(米/秒)的气流从喷射口15喷射2~3分钟时,液体被膜10至少被加热到300℃以上而且400℃以下,形成固体被膜。此时,不在基板形成细裂纹,基板不破裂,不发生紊乱(粗心)等损伤。
为了进行比较,使用聚酰亚胺板代替作为金属板6的铝板进行同样的动作时,可形成固体被膜,而且不在基板形成细裂纹,基板不破裂,也不发生紊乱等损伤。但在反复多次进行实验的场合,热风喷射后2~3分钟后发生基板形成细裂纹的事故。
另外,为了进行比较,使用氮化铝板代替作为金属板6的铝板进行同样的动作时,形成了固体被膜,而且不在基板形成细裂纹,基板不破裂,也不发生紊乱等损伤。反复多次进行实验后,也不在基板形成细裂纹的事故。
在这里,使用铝板或氮化铝板形成固体被膜,而且在基板不形成细裂纹,基板不破裂,对此考察使用聚酰亚胺板时在基板发生损伤的原因。
铝和氮化铝为热的良导体,聚酰亚胺为热的不良导体,这为两者的大的不同点。
图3为示出由热风从其表面加热紧密接合于聚酰亚胺板上的玻璃基板时的温度分布的示意图。
在图3(a)中,聚酰亚胺板32的表面32a紧密接触于玻璃的基板31的背面31a。在基板31的表面31b形成液体被膜33。
当从热风加热器11将热风喷射到液体被膜33时,液体被膜33的温度上升,当超过约300℃时,金属的析出开始,形成固体被膜33a。另外,此时包含于热风的热线的能量基本上不透过玻璃,在表面31b的近旁被吸收,依次传导至内部。基板31从表面31b的接受热风喷射的部分开始升温。随着时间经过,温度超过300℃的部分的边界线依次朝图3(b)的线34b、图3(c)的线34c扩大,在线34c到达背面31a。在这里,线34c的轮廓单调变化,没有急剧的变化。
然后,依次朝图3(d)的线34d扩大。线34d的一部分属于聚酰亚胺板32。在玻璃与聚酰亚胺之间没有大的导热系数的差,所以,在线34d的轮廓没有大的台阶,只不过为单调的变化。然后,超过300℃的部分扩大到线34后,液体被膜33被充分加热,完成固体被膜33a的形成。在该线34d的基板31的表面31b与背面31a的面方向的范围产生大的差,两面间的大的温度梯度使基板31的背面31a产生大的拉伸应变。当不能承受该应变时,引起基板31的破损。
而在紧密接触于铝板上的玻璃基板,温度分布完全不同。
图4为示出由热风从其表面加热紧密接合于铝板上的玻璃基板时的温度分布的示意图。
在图4(a)中,在玻璃的基板41的背面41a紧密接触铝板42的表面42a。在基板41的表面41b形成液体被膜43。
当将热风从热风加热器11喷射到液体被膜43时,液体被膜43的温度上升,当超过300℃时,析出金属,形成固体被膜43a。此时的基板41的表面41b的一部分的温度开始上升。随着时间的经过,温度超过300℃的部分的边界线扩大,依次朝图4(a)的线44a扩大,到达背面41a。图4(a)与图3(c)同样,其轮廓单调变化,没有急剧的变化。
超过300℃的部分到达背面41a时,铝的导热系数比玻璃的导热系数大得多,所以,热从铝板42的表面42a迅速扩展到铝板42中,如图4(b)的线44b所示那样,在轮廓产生急剧的变化。热进一步在铝板42中迅速扩展,如图4(c)的线44c所示那样,轮廓在铝板42中的部分越过图示范围。即使在玻璃的基板41中,轮廓也未绘出单调的线。传递到铝板42进行扩展的热由传导或辐射加热玻璃基板41,背面41a的温度变得比接近背面41a的内部的线41c的温度高。超过300℃的部分的边界线即线44a的向方向的范围在表面41b最大,依次缩小,但当接近背面41a时,再次扩大。线44a的表面41b与41a的面方向的范围不大。即,在两面间没有大的温度梯度。因此,发生于基板41的背面41a的拉伸应变不变大,不会引起基板41的破损。
在本实施例中,也可由激光等光能代替热风进行加热。
下面,根据图5说明第2实施例。与上述实施例相同或类似的部分用相同的符号说明,省略相同或类似的部分的详细说明。图5为细微图案修补装置的示意图。
在基台2立设2根支柱50,在支柱50设置可由图中未示出的滑动装置相对支柱50朝上下方向滑动的构件51,在构件51的上部分设置止动构件53。另一方面,在基台2的中央立设支承台52,在支承台52的上部设置支座54。载置于支座54上的金属板6与受到止动构件53抑压的基板7紧密接触。
紧密接触的动作如下。首先,由图中未示出的滑动装置使构件51朝上方滑动。然后,将金属板6载置于支座54,进一步将基板7载置于其上。将基板7的上面靠在止动构件53的下面,使构件51朝下方滑动。这样,基板7插到金属板6与止动构件53之间,接受压力而紧密接触。
下面,根据图6说明本发明第3实施例的细微图案修补方法。与上述实施例相同或类似的部分用相同的符号说明,省略相同或类似的部分的详细说明。
在基板7的背面粘贴金属箔55,该基板7与在形成于基板7表面的细微图案8的缺陷部9形成的液体被膜10对应。12~5μm厚的铜箔或铝箔较适当。使表面朝上地将基板7载置到立设于基台2的支柱56上。从设置到基板7上方的热风加热器11将热风喷射到基板7的表面的缺陷部9。
在上述两实施例中,也可由激光等光能代替热风加热。
下面,根据图7说明本发明第4实施例的细微图案修补方法和细微图案修补装置。与上述各实施例相同或类似的部分用相同的符号说明,省略相同或类似的部分的详细说明。在基台2立设支柱63,在支柱63设置平箱61。平箱61包括方角的平板61a和立设于其4边的高度极低的0.5~3mm左右的堤状凸起部61b,凸起部61b形成平滑平面的四边形的框61c。在框61c的上边紧密接触地载置基板7,使在形成于其表面的细微图案8的缺陷部9的液体被膜10与框61c对应。这样,基板7与平箱61形成平坦的薄层空间62。薄层空间62的内部通常由常压的空气充满,但可根据需要由图中示出的减压装置减压。这样,薄层空间62作为绝热层接触在基板7的背面形成。也可在平箱61的底根据需要敷设合成树脂薄膜的那样的绝热材料,进一步提高绝热效果。
当从热风加热器11将热风喷射到基板7表面的缺陷部9时,基板7的从表面受到加热,热依次传导至基板7的内部。此时在基板7的背面薄层空间62作为绝热层起作用,从表面传导的热不散发出到基板7外地储存,表面与背面的温度差不变大。因此,温度梯度不大到破坏基板7的程度,基板7不破损。
在本实施例中,平箱一体构成,但作为另一实施形式,也可在平板上载置四边形或其它形状的框,形成薄层空间。另外,也可将固体的绝热薄膜粘贴到基板背面。
下面,根据图8说明本发明第5实施例的精细图案修补方法及精细图案修补装置。与上述各实施例相同或类似的部分用相同的符号说明,省略相同或类似的部分的详细说明。在基台2立设支承台71,在支承台71支承基板7。
在基台2立设可伸缩的支柱72,在支柱72上端固设具有平滑的表面的加热板73。加热板73连接到图中未示出的电源。与在形成于基板7表面的细微图案8的缺陷部9的液体被膜10对应地使加热板73的表面紧密接触于基板7的背面。如必要,可将金属箔插入到两者之间,提高紧密接触性和导热性。当在加热板73中通电、使温度约上升到约300~400℃时,热从基板7的背面传递到其表面,然后,传递到液体被膜10。加热板73与液体被膜10相比具有较宽的面积,所以,不对基板7进行局部加热,不形成强温度梯度,因此,温度梯度不会增大到破坏基板7的程度,基板7不破损。
另外,液体被膜10不从其表面加热,而是从基板7侧加热,所以,形成的金属被膜不在表面形成折皱,可形成均匀性高的优质的金属被膜。
下面,根据图9说明本发明第6实施例的细微图案修补方法和细微图案修补装置。与上述各实施例相同或类似的部分用相同的符号说明,相同或类似的部分的说明省略详细说明。在基台2立设支承台71,基板7将在细微图案8的缺陷部9形成液体被膜10的表面朝上,支承在支承台71上。
从设置于基板7下方的热风加热器11朝基板7的背面的与液体被膜10对应的部位喷射热风,进行热风加热。
此时,根据基板的厚度、形状、大小,在基板7背面的与液体被膜10对应的部位预先粘贴金属箔75,从而可获得良好的结果。作为金属箔,12~15μm厚的铜箔和铝箔较适当。
发明的效果
如以上那样构成本发明,所以,本发明具有以下效果。即,根据本发明,对形成于基板表面的液体被膜进行加热,当形成固体被膜部时,不会损伤基板或细微图案。
Claims (4)
1.一种细微图案修补方法,加热在形成于玻璃基板表面的细微图案的缺陷部上形成的含有金属的液体材料的液体被膜,形成金属固体被膜,从而修补细微图案;其特征在于:使高导热单元接触于上述玻璃基板的背面,从上述玻璃基板的表面侧进行加热。
2.一种细微图案修补方法,加热在形成于玻璃基板表面的细微图案的缺陷部上形成的含有金属的液体材料的液体被膜,形成金属固体被膜,从而修补细微图案;其特征在于:使高导热单元接触于上述玻璃基板的背面,从上述玻璃基板的表面侧喷射热风进行加热。
3.一种细微图案修补方法,加热在形成于玻璃基板表面的细微图案的缺陷部上形成的含有金属的液体材料的液体被膜,形成金属固体被膜,从而修补细微图案;其特征在于:使绝热单元接触于上述玻璃基板的背面,从上述玻璃基板的表面侧进行加热。
4.一种细微图案修补装置,具有高导热性板和热风加热器,上述高导热性板可装拆地紧密接触于玻璃基板的背面,上述玻璃基板在形成于表面的细微图案的缺陷部上形成含有金属的液体材料的液体被膜,上述热风加热器从上述玻璃基板的表面侧将热风喷射到上述液体被膜进行加热,形成金属固体被膜。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP36079/2002 | 2002-02-14 | ||
| JP2002036079 | 2002-02-14 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN1617950A CN1617950A (zh) | 2005-05-18 |
| CN100390318C true CN100390318C (zh) | 2008-05-28 |
Family
ID=27678074
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CNB02827895XA Expired - Fee Related CN100390318C (zh) | 2002-02-14 | 2002-05-30 | 细微图案修补方法和细微图案修补装置 |
Country Status (5)
| Country | Link |
|---|---|
| JP (1) | JPWO2003069023A1 (zh) |
| KR (1) | KR20050004771A (zh) |
| CN (1) | CN100390318C (zh) |
| AU (1) | AU2002304123A1 (zh) |
| WO (1) | WO2003069023A1 (zh) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20130341077A1 (en) * | 2012-06-25 | 2013-12-26 | Ibiden Co., Ltd. | Method for repairing disconnection in wiring board, method for manufacturing wiring board, method for forming wiring in wiring board and wiring board |
| CN104768331B (zh) * | 2015-03-30 | 2018-01-23 | 深圳崇达多层线路板有限公司 | 一种pcb中线路开路的修补方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02838A (ja) * | 1987-12-17 | 1990-01-05 | Fuji Photo Film Co Ltd | ハロゲン化銀乳剤及びその製造方法 |
| JPH0219838A (ja) | 1988-07-07 | 1990-01-23 | Matsushita Electric Ind Co Ltd | 配線パターンの修正法 |
| US20010006722A1 (en) * | 1997-10-20 | 2001-07-05 | Alps Electric Co., Ltd | Substrate having repaired metallic pattern and method and device for repairing metallic pattern on substrate |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0267517A (ja) * | 1988-09-02 | 1990-03-07 | Seiko Epson Corp | 液晶表示パネルの製造方法 |
| JPH0385523A (ja) * | 1989-08-29 | 1991-04-10 | Sharp Corp | 透明電極の欠陥修正方法 |
| JPH06104255A (ja) * | 1992-09-14 | 1994-04-15 | Hoya Corp | レーザ加工装置 |
| KR100213603B1 (ko) * | 1994-12-28 | 1999-08-02 | 가나이 쯔또무 | 전자회로기판의 배선수정방법 및 그 장치와 전자회로기판 |
-
2002
- 2002-05-30 JP JP2003568128A patent/JPWO2003069023A1/ja active Pending
- 2002-05-30 CN CNB02827895XA patent/CN100390318C/zh not_active Expired - Fee Related
- 2002-05-30 KR KR10-2004-7010884A patent/KR20050004771A/ko not_active Ceased
- 2002-05-30 WO PCT/JP2002/005320 patent/WO2003069023A1/ja not_active Ceased
- 2002-05-30 AU AU2002304123A patent/AU2002304123A1/en not_active Abandoned
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02838A (ja) * | 1987-12-17 | 1990-01-05 | Fuji Photo Film Co Ltd | ハロゲン化銀乳剤及びその製造方法 |
| JPH0219838A (ja) | 1988-07-07 | 1990-01-23 | Matsushita Electric Ind Co Ltd | 配線パターンの修正法 |
| US20010006722A1 (en) * | 1997-10-20 | 2001-07-05 | Alps Electric Co., Ltd | Substrate having repaired metallic pattern and method and device for repairing metallic pattern on substrate |
Also Published As
| Publication number | Publication date |
|---|---|
| AU2002304123A1 (en) | 2003-09-04 |
| KR20050004771A (ko) | 2005-01-12 |
| HK1076491A1 (zh) | 2006-01-20 |
| WO2003069023A1 (fr) | 2003-08-21 |
| JPWO2003069023A1 (ja) | 2005-06-02 |
| CN1617950A (zh) | 2005-05-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TWI658015B (zh) | 在撓性薄玻璃中切割多個半徑的方法和設備與以其製造之玻璃基板 | |
| US5104304A (en) | Glass repair apparatus | |
| CN1419661A (zh) | 用于物体均匀加热的设备 | |
| TW201000413A (en) | Laser working apparatus, and laser working method | |
| TW201321318A (zh) | 具特製邊緣之載玻片 | |
| TW201418705A (zh) | 驗證玻璃片之邊緣強度的方法 | |
| Lu et al. | Laser removal of particles from solid surfaces | |
| CN105682262A (zh) | 长时超高温结构热试验用石英灯 | |
| CN111299839A (zh) | 一种基于约束层改良的激光冲击压印装置与方法 | |
| CN108666230B (zh) | 用于电子产品的整平设备 | |
| CN1617950A (zh) | 细微图案修补方法和细微图案修补装置 | |
| CN108621432A (zh) | 一种用于激光3d增材制造的加热装置 | |
| TWI273940B (en) | Method for repairing fine pattern and apparatus therefor | |
| CN106793196B (zh) | 一种高吸收率薄膜型电加热片 | |
| HK1076491B (zh) | 细微图案修补方法和细微图案修补装置 | |
| CN104263884A (zh) | 基于空气层流的激光冲击波压力约束方法及装置 | |
| CN103794527A (zh) | 静电卡盘加热方法及系统 | |
| CN102173167B (zh) | 热压接合装置 | |
| CN113373410B (zh) | 一种光学镜片热容镀膜装置、方法及光学镜片 | |
| US20180178459A1 (en) | Joining Method and Apparatus | |
| JP2012089586A (ja) | 電子部品接合装置および電子部品接合方法 | |
| TWI564139B (zh) | 電子香熱壓設備 | |
| CN101307434A (zh) | 基片梯度加热器 | |
| CN107727470B (zh) | 一种原位制备热隔离层的激光加热顶砧 | |
| CN101573475A (zh) | 用于加热阳极块的方法以及用于加热阳极块的装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| REG | Reference to a national code |
Ref country code: HK Ref legal event code: DE Ref document number: 1076491 Country of ref document: HK |
|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| REG | Reference to a national code |
Ref country code: HK Ref legal event code: GR Ref document number: 1076491 Country of ref document: HK |
|
| C17 | Cessation of patent right | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20080528 Termination date: 20100530 |