CN103128018A - 一种用于条盒包装机的喷胶供胶系统 - Google Patents
一种用于条盒包装机的喷胶供胶系统 Download PDFInfo
- Publication number
- CN103128018A CN103128018A CN2013100748304A CN201310074830A CN103128018A CN 103128018 A CN103128018 A CN 103128018A CN 2013100748304 A CN2013100748304 A CN 2013100748304A CN 201310074830 A CN201310074830 A CN 201310074830A CN 103128018 A CN103128018 A CN 103128018A
- Authority
- CN
- China
- Prior art keywords
- rifle
- glue
- spray gun
- nozzle
- gun mechanism
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Coating Apparatus (AREA)
- Details Or Accessories Of Spraying Plant Or Apparatus (AREA)
Abstract
本发明提供了一种用于条盒包装机的喷胶供胶系统,其特征在于,包括:密封的、耐腐蚀的供胶桶,白乳胶液存储在供胶桶内,供胶桶连接喷枪机构的入胶口;喷枪机构,架设在转动架上,用于喷射从供胶桶获得的白乳胶液;转动架,由无杆气缸驱动转动架水平伸出或回退,并由回转气缸驱动转动架做顺时针或逆时针旋转;清洗系统,位于喷枪机构的下方;喷口堵塞监控装置,用于检测喷枪机构的喷嘴是否发生堵塞。本发明提供的一种用于条盒包装机的喷胶供胶系统具有如下优点:1、易于控制涂胶量;2、易于维护、清理,节省了开机准备时间;3、白乳胶的胶液损耗量小。
Description
技术领域
本发明涉及一种用于型号为G.D X1或G.D X2包装机组上的条盒包装机的喷胶供胶系统,属于卷烟制造工艺设备领域。
背景技术
G.D X1或G.D X2是现今国内烟草行业香烟包装机的主力机型,机组包括四个单机,分别为:小包机、小透包机、条盒包装机和条透包机。其条盒包装机传统的涂胶机构采用胶缸、胶轮和刮胶片机构。因机构比较原始简单,是包装机上的一个落后环节,主要缺点有:1、涂胶量不易控制,严重时会影响包装质量;2、因胶缸裸露,白乳胶表层容易干结;且胶液容易粘圬周围环境和机构零部件,日常的清理工作比较麻烦,增加了开机准备时间;3、白乳胶胶液损耗量大。
包装行业在使用热熔胶作胶粘剂的情况下,采用喷胶方式的技术已经相对成熟。这是因为使用热熔胶的喷枪,不会像使用白乳胶(俗称冷胶)那样,因裸露在空气里而出现喷胶口和胶路的干结堵塞问题。但是现在比较成熟的热熔胶喷胶方式也有缺陷,主要表现在:1、热熔胶喷胶系统施胶时,胶的喷射方向因重力的影响,不能逆向于重力方向(俗称朝上)喷射;2、热熔胶喷胶系统在自动化生产线上应用时,设备开机时需要30分钟左右的待机准备时间,以熔化热熔胶块使之进入可喷射状态,在高速自动化设备使用领域,这个待机时间影响了整台设备的使用效率。
发明内容
本发明的目的是提供一种新颖的条盒施胶冷胶喷胶系统,以期以较低的成本实现胶量均衡、运行可靠、环境清洁的施胶工艺,减少使用和维护的工作量。
为了达到上述目的,本发明的技术方案是提供了一种用于条盒包装机的喷胶供胶系统,其特征在于,包括:
密封的、耐腐蚀的供胶桶,白乳胶液存储在供胶桶内,供胶桶连接喷枪机构的入胶口;
喷枪机构,架设在转动架上,用于喷射从供胶桶获得的白乳胶液;
转动架,由无杆气缸驱动转动架水平伸出或回退,并由回转气缸驱动转动架做顺时针或逆时针旋转;
清洗系统,位于喷枪机构的下方,用于对喷枪机构的喷嘴进行清洗;
喷口堵塞监控装置,用于检测喷枪机构的喷嘴是否发生堵塞;
控制单元,用于控制喷枪机构、无杆气缸、回转气缸及清洗系统动作,并连接喷口堵塞监控装置;
转动架、回转气缸、无杆气缸及清洗系统均安装在安装支架上。
优选地,存储在所述供胶桶内的白乳胶液在外部的压力空气源的作用下被压出后输送至所述喷枪机构。
优选地,所述喷枪机构包括枪体,枪芯的尾部设于枪体内,在枪芯外套有枪内套,喷嘴设于枪内套的前端,在喷嘴上开有与枪芯前端相配合的喷口,在枪内套外套有枪颈,在枪颈的前端设有分体颈,在分体颈上开有通孔,通孔与喷口同轴布置,枪芯与枪内套之间形成有容许液体通过的液体间隙,液体间隙与开在枪体上的导流口相连通,活塞设于枪芯的尾端,在枪芯的尾部外套有滑动套,活塞在外置的电磁阀的控制下推动枪芯前进或后退,枪芯前进到位后,枪芯前端将喷口堵死,枪芯后退到位后,液体由枪芯前端与喷口之间的间隙经通孔喷出,在枪内套与枪颈之间形成有容许吹气气流通过的气流间隙,气流间隙的一端与开在枪体上的进气孔一相通,气流间隙的另一端与通孔相通,气流经气流间隙由通孔吹出从而将喷嘴口部处的液体吹向指定位置。
优选地,在所述喷嘴的外圆周面上向外延伸一圈凸起,该凸起与所述分体颈的内壁之间密封配合,在凸起的径向均布多个斜孔,所述气流通过斜孔后形成旋风气流。
优选地,在所述枪芯的尾部外套有密封圈,在所述活塞外套有活塞密封圈及弹簧固定座,密封圈及活塞密封圈均与所述枪体的内壁密封配合,所述枪体位于密封圈与活塞密封圈之间的部分形成气腔,在所述枪体上设有安装座,活塞弹簧的两端分别与弹簧固定座及安装座连接固定,喷量调整帽的螺杆端穿设于安装座内,螺杆端与安装座之间螺纹配合,螺杆端的端部露出安装座外,螺杆端的该端部与弹簧固定座之间的距离为所述枪芯的运动行程。
优选地,所述电磁阀选用响应周期至少达26ms/次的高速电磁阀;所述滑动套由聚四氟乙烯材料制得;所述密封圈及所述活塞密封圈均由邵氏65度的氟橡胶材料制得。
优选地,在所述喷量调整帽螺帽端内形成有内腔,张紧弹簧设于内腔内,所述喷量调整帽在旋转过程中,张紧弹簧始终处于轴向张紧状态。
优选地,所述喷嘴与所述枪芯采用环保耐腐蚀的高铬合金钢由以下加工工艺制得:先预精加工,随后热处理,最后外圆精磨,其中,经热处理后,使得所述述喷嘴与所述枪芯的硬度达到HRC45-50,经外圆精磨后,使得所述枪芯的前端与所述喷口的喷口壁的表面光洁度至少达到Ra0.4。
优选地,所述清洗系统包括壳体,在壳体内盛有清洗液,海绵辊设于壳体内,由海绵辊电机驱动海绵辊旋转,清洗时,所述喷枪机构的喷嘴与海绵辊接触,海绵辊在海绵辊电机的驱动下旋转,从而将壳体内的清洗液带至所述喷枪机构的喷嘴位置处,实现对喷嘴的清洗。
优选地,所述喷口堵塞监控装置包括反射式光纤光电开关,该反射式光纤光电开关对准所述喷枪机构的喷口,由喷口喷出的白乳胶雾对光信号发生器产生的发射光进行反射,所述控制单元经由反射式光纤光电开关检测到的反射光光量来判断喷枪机构是否堵塞;
或所述喷口堵塞监控装置采用压力变送器,由压力变送器检测喷枪机构的入胶口处的压力在喷胶瞬间降低的波动值,将压力的波动情况转换为电压信号,通过所述控制单元分析电压信号的变化情况,所述控制单元将实时检测到电压信号的变化情况与预设的喷枪机构正常喷射时的电压信号的变化进行比较来判断喷枪机构是否堵塞。
本发明提供的一种用于条盒包装机的喷胶供胶系统具有如下优点:1、易于控制涂胶量;2、易于维护、清理,节省了开机准备时间;3、白乳胶的胶液损耗量小。
附图说明
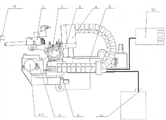
图1为本发明提供的一种用于条盒包装机的喷胶供胶系统的整体结构示意图;
图2为喷枪机构的结构示意图;
图3为喷枪机构的侧视图;
图4为喷枪机构的尾部的局部放大示意图;
图5为喷枪机构的喷嘴部分的局部放大示意图。
具体实施方式
为使本发明更明显易懂,兹以优选实施例,并配合附图作详细说明如下。
如图1所示,本发明提供的一种用于条盒包装机的喷胶供胶系统主要由喷枪机构1、转动架2、回转气缸3、接线盒4、无杆气缸5、清洗系统8、安装支架9、喷口堵塞监控装置10、供胶桶11及控制器单元12组成。控制器单元12采用西门子型号为S7-1200的PLC为控制器,并由PROFACE小型触摸屏为人机界面。
多个喷枪机构1架设在转动架2上,密封的、耐腐蚀的供胶桶11通过胶管连接喷枪机构1。白乳胶液装于供胶桶11内,由外部的压力空气源经调压得到固定压力后将白乳胶液压出,输送至喷枪机构1的入胶口。转动架2、回转气缸3、接线盒4、无杆气缸5及清洗系统8都安装在安装支架9上。清洗系统8固定在安装支架9的前端并位于喷枪机构1的下方。清洗系统8包括壳体,在壳体内盛有清洗液,清洗辊设于壳体内,清洗辊为两个对转的PVA海绵辊,由一个海绵辊电机8-1驱动,下海绵辊接触清洗液,上海绵辊接触喷枪机构1的喷嘴,通过与喷嘴的接触转动实现清洗动作,所有过程受控制器单元12控制。转动架2在无杆气缸5和回转气缸3的控制下可以做水平移动和绕其本身的中心轴转动。工作状态时,无杆气缸5接受到控制器单元12的控制指令向前伸出,转动架2及其上的喷枪机构1跟着伸出至工作位置,进行施胶喷射。停机需清洗时,无杆气缸5带动转动架2和其上喷枪机构1回退至一设定位置后,回转气缸3接收控制器单元12的指令驱动转动架2的中心轴转动从而带动转动架2上的喷枪机构1做逆时针转动,转动角度的调整以转动架2上喷枪机构1的头部喷嘴能够完全接触到清洗系统8上的海绵辊的中心为标准,这样整个系统进入清洗状态,海绵辊电机8-1带动海绵辊转动,将喷枪机构1喷嘴处的残留胶液和胶皮清洁干净,清洗时间由控制器单元12控制,清洗完毕后并进入待机状态时,喷枪机构1的喷嘴一直与海绵辊接触,保证喷嘴一直被水膜包覆从而保证乳胶处于密闭状态不干结。当需要开机工作时,控制器单元12发出指令,回转气缸3先做顺时针转动带动转动架2恢复到水平角度后无杆气缸5接着伸出带动转动架2和喷枪机构1进入施胶喷射状态。喷口堵塞监控装置10、回转气缸3、无杆气缸5及清洗系统8的海绵辊电机8-1连接控制器单元12,接线在接线盒4内完成。
喷口堵塞监控装置10可采用两种模式。模式一:采用反射式光纤光电开关对准喷枪机构1的喷口,由喷口喷出的白乳胶雾对由光信号发生器产生的发射光进行反射,通过检测反射光光量判断喷枪的堵塞情况。模式二:采用压力变送器检测供喷枪机构1的入胶口处的压力在喷胶瞬间降低的波动值,并经对此信号进行分析处理,将压力的波动情况转换为电压信号,通过控制器单元12来分析电压信号的变化情况,检测到胶路压力的变化,正常喷射时与有喷嘴堵塞时的胶路压力波动情况是不一样的,控制器单元12将实时检测到的电压信号的变化情况与预设的正常工作时的电压信号的变化情况进行比较从而判断是否发生堵塞,若发生堵塞则产生报警指示,通过对这种正常与堵塞时的压力差异分析,从而判断胶路堵塞程度,带到检测的目的。
如图2所示,喷枪机构1包括枪体1-1、枪颈1-2、分体颈1-3、枪内套1-4、枪芯1-5、喷嘴1-6、喷量调整帽1-7、滑动套1-8、活塞密封圈1-9、密封圈1-10,O型密封圈1-11、外置的电磁阀1-12、张紧弹簧1-13、气管接头一1-14、气管接头二1-15及活塞弹簧1-16。枪体1-1上开有进气孔一、进气孔二、电磁阀进气口1-18、电磁阀工作口1-19、电磁阀泄压口1-20及导流口1-21。结合图3,在进气孔一及进气孔二上分别安装气管接头一1-14及气管接头二1-15。结合图4,枪芯1-5的尾部位于枪体1-1内,在枪芯1-5的尾部外套有滑动套1-8及密封圈1-10。活塞安装在枪芯1-5的尾端,在活塞外套有活塞密封圈1-9及弹簧固定座,枪体1-1内位于活塞密封圈1-9与密封圈1-10之间的部分中空形成气腔1-17。安装座安装在枪体1-1上,活塞弹簧1-16的两端分别与弹簧固定座及安装座连接固定。喷量调整帽1-7的螺杆部分位于安装座内,其与安装座之间螺纹配合,该螺杆部分的端部与弹簧固定座之间的距离为枪芯1-5的运动行程。在喷量调整帽1-7的螺帽部分内形成有内腔,张紧弹簧1-13位于内腔内,其套在螺杆部分外,张紧弹簧1-13的一端抵住螺帽部分的内壁,另一端抵住安装座。
在枪芯1-5外依次套有枪内套1-4及枪颈1-2,喷嘴1-6安装在枪内套1-4的前端。结合图5,喷嘴1-6上开有一个锥形的喷口,枪芯1-5前端为与喷口相配合的锥体,分体颈1-3安装在枪颈1-2的前端,分体颈1-3套在喷嘴1-6外,在分体颈1-3上开有通孔,喷口的口部位于通孔内,通孔与喷口同轴布置。喷嘴1-6外圆周面上向外延伸一圈凸起,该凸起与分体颈1-3的内壁之间密封配合,在凸起的径向均布多个斜孔1-22。喷嘴1-6与枪内套1-4之间及分体颈1-3与枪颈1-2之间分别通过一个O型密封圈1-11密封。枪芯1-5与枪内套1-4之间形成有容许液体通过的液体间隙,枪内套1-4与枪颈1-2之间形成有容许吹气气流通过的气流间隙。液体间隙与导流口1-21相连通。气流间隙的一端与进气孔一相通,气流间隙的另一端经由斜孔1-22与通孔相通。
活塞在外置的电磁阀1-12的控制下推动枪芯1-5前进或后退,枪芯1-5前进到位后,枪芯1-5前端将喷口堵死,枪芯1-5后退到位后,液体由枪芯1-5前端与喷口之间的间隙经通孔喷出,其具体工作过程为:
液体通过压力传输,从导流口1-21流入,经液体间隙至喷嘴1-6处等待喷射。喷嘴1-6与枪芯1-5的配合状态决定着喷射的状态:喷嘴1-6与枪芯1-5处于紧密配合状态时,喷枪关闭不喷;喷枪喷射时,喷嘴1-6与枪芯1-5由于枪芯1-5的后退运动而产生间隙,压力液体从其所产生的间隙处喷射出来,喷枪处于喷射状态。
本发明提供的喷枪在喷射状态时,吹气气流通过气管接头一1-14接入气流间隙,从该气流间隙经斜孔1-22后由通孔吹出,将喷嘴1-6口部处的液体吹向指定位置,完成一个喷射循环。
喷枪的喷射频率由电磁阀1-12控制枪芯1-5运动确定,具体的控制过程为:压力源气体通过喷枪的气管接头二1-15与电磁阀进气口1-18相通,电磁阀工作口1-19与气腔1-17相通,电磁阀泄压口1-20与大气相通,当电磁阀1-12线圈通电时,电磁阀进气口1-18与电磁阀工作口1-19接通,这时气腔1-17内压力与压力源气体压力相等,气腔1-17内压力气体推动活塞克服活塞弹簧1-16的弹力和枪芯1-5的摩擦力而产生后退,当电磁阀1-12断电时,电磁阀进气口1-18与电磁阀工作口1-19关闭,同时电磁阀工作口1-19与电磁阀泄压口1-20接通,气腔1-17内气体压力瞬间降为大气压力,活塞在活塞弹簧1-16的弹力下做前进运动,所以电磁阀1-12的通断电控制了枪芯1-5的运动。电磁阀1-12通电,枪芯1-5后退,枪芯1-5与喷嘴1-6打开,液体从喷嘴1-6口喷出;电磁阀1-12断电,枪芯1-5前进,枪芯1-5与喷嘴1-6闭合,液体关闭不喷。
每次喷射,由于高速气流的作用,将从喷嘴1-6口部流出的液体,吹送至指定位置,保证喷射后喷嘴1-5口部干净彻底,不影响下次喷射。用气流吹送液态物质的方法彻底解决了喷射粘稠液体时产生的拖尾、飞丝、残液等缺陷,同时解决了喷射角度局限于不能朝重力反方向喷射和喷射易氧化液体时容易引起喷嘴堵塞的问题。
本发明提供的喷枪的高频响应能力,主要表现在枪芯1-5的快速响应运动上。枪芯1-5的运动受力主要受枪芯1-5尾部活塞的推力F1、活塞弹簧1-16的弹力F2、滑动套1-8、活塞密封圈1-9和密封圈1-10给枪芯1-5的摩擦力f3的合力作用,当枪芯1-5后退,喷嘴1-6打开喷射时,枪芯1-5所受的合力F=F1-F2-f3,枪芯1-5前进喷嘴1-6关闭不喷时,枪芯1-5所受合力为F′=F2-f3,从以上两式得知,气压推力F1的响应快慢与摩擦力f3的大小是影响枪芯1-5响应速度的主要因素。气压推力F1的响应周期主要由电磁阀1-12的响应周期确定,本发明提供的喷枪的电磁阀1-12选用响应周期达26ms/次高速电磁阀。同时,滑动套1-8选用摩擦系数较少的聚四氟乙烯材料,活塞密封圈1-9和密封圈1-10分别采用邵氏65度柔软的氟橡胶材料,与普通邵氏70度的丁晴橡胶密封圈比较,材料本身摩擦系数降至较低水平,使枪芯1-5更能响应快速的运动频率。实验证明,本发明提供的喷枪的响应周期在实际应用中达到了40ms/次的响应周期。
本发明提供的喷枪在喷枪后部设计了精确的喷量调整装置,通过旋转带刻度的喷量调整帽1-7,可以改变枪芯1-5的行程,由于喷量调整帽1-7内腔安装了张紧弹簧1-13,旋转喷量调整帽1-7时,其始终与喷枪体处于轴向张紧状态。现有的结构,是通过旋转精密螺纹来调整行程,但不管螺纹加工至如何精密,因螺纹本身的间隙在调整枪芯行程时会因为螺纹的轴向间隙产生误差,而本发明提供喷枪的喷量调整帽7内腔安装的张紧弹簧1-13消除了螺纹本身的轴向配合间隙,保证调整枪芯1-5行程的精确稳定。所以,通过枪芯1-5行程的精确调整,可以改变枪芯1-5与喷嘴1-6的出口间隙,从而精确控制喷嘴的喷射量。
本发明提供的喷枪设置了由12个边缘径向均布的斜孔1-22组成旋风装置,旋风是由斜孔1-22产生的,具体过程为:吹气气流通过喷枪的气管接头一1-14接入气流间隙,经由斜孔1-22后,最后吹出的气流是一种旋风气流。实验证明,经过狭小斜孔1-22的旋风气流与没有经过斜孔的直接气流比较,旋风气流的吹离作用更平稳、更可以保证喷嘴1-6口部干净彻底。此旋风高速平稳气流,在喷射时能准确地将喷嘴1-6处液体平稳吹离,并在喷嘴1-6口部形成圆锥形雾状,对比现有喷枪的射线点状液体,有喷射面积大小可以通过调整喷射距离精确控制,喷射后液体不反溅的优点.
喷嘴1-6与枪芯1-5采用环保耐腐蚀的高铬合金钢由以下加工工艺制得:先预精加工,随后热处理,最后外圆精磨,其中,经热处理后,使得喷嘴1-6与所述枪芯1-5的硬度达到HRC45-50,经外圆精磨后,使得所述枪芯1-5的前端与所述喷口的喷口壁的表面光洁度至少达到Ra0.4。采用上述工艺后,喷嘴1-6与枪芯1-5呈现出优良耐磨和耐腐蚀性能,试验寿命已经达到3千万次,通过试验前和试验后喷嘴1-6及枪芯1-5的尺寸检测未变形,可以推断出本发明提供的喷枪的使用寿命至少可超过3千万次。
Claims (10)
1.一种用于条盒包装机的喷胶供胶系统,其特征在于,包括:
密封的、耐腐蚀的供胶桶(11),白乳胶液存储在供胶桶(11)内,供胶桶(11)连接喷枪机构(1)的入胶口;
喷枪机构(1),架设在转动架(2)上,用于喷射从供胶桶(11)获得的白乳胶液;
转动架(2),由无杆气缸(5)驱动转动架(2)水平伸出或回退,并由回转气缸(3)驱动转动架(2)做顺时针或逆时针旋转;
清洗系统(8),位于喷枪机构(1)的下方,用于对喷枪机构(1)的喷嘴进行清洗;
喷口堵塞监控装置(10),用于检测喷枪机构(1)的喷嘴是否发生堵塞;
控制单元(12),用于控制喷枪机构(1)、无杆气缸(5)、回转气缸(3)及清洗系统(8)动作,并连接喷口堵塞监控装置(10);
转动架(2)、回转气缸(3)、无杆气缸(5)及清洗系统(8)均安装在安装支架(9)上。
2.如权利要求1所述的一种用于条盒包装机的喷胶供胶系统,其特征在于,存储在所述供胶桶(11)内的白乳胶液在外部的压力空气源的作用下被压出后输送至所述喷枪机构(1)。
3.如权利要求1所述的一种用于条盒包装机的喷胶供胶系统,其特征在于,所述喷枪机构(1)包括枪体(1-1),枪芯(1-5)的尾部设于枪体(1-1)内,在枪芯(1-5)外套有枪内套(1-4),喷嘴(1-6)设于枪内套(1-4)的前端,在喷嘴(1-6)上开有与枪芯(1-5)前端相配合的喷口,在枪内套(1-4)外套有枪颈(1-2),在枪颈(1-2)的前端设有分体颈(1-3),在分体颈(1-3)上开有通孔,通孔与喷口同轴布置,枪芯(1-5)与枪内套(1-4)之间形成有容许液体通过的液体间隙,液体间隙与开在枪体(1-1)上的导流口相连通,活塞设于枪芯(1-5)的尾端,在枪芯(1-5)的尾部外套有滑动套(1-8),活塞在外置的电磁阀(1-12)的控制下推动枪芯(1-5)前进或后退,枪芯(1-5)前进到位后,枪芯(1-5)前端将喷口堵死,枪芯(1-5)后退到位后,液体由枪芯(1-5)前端与喷口之间的间隙经通孔喷出,在枪内套(1-4)与枪颈(1-2)之间形成有容许吹气气流通过的气流间隙,气流间隙的一端与开在枪体(1-1)上的进气孔一相通,气流间隙的另一端与通孔相通,气流经气流间隙由通孔吹出从而将喷嘴(1-6)口部处的液体吹向指定位置。
4.如权利要求3所述的一种用于条盒包装机的喷胶供胶系统,其特征在于,在所述喷嘴(1-6)的外圆周面上向外延伸一圈凸起,该凸起与所述分体颈(1-3)的内壁之间密封配合,在凸起的径向均布多个斜孔(1-22),所述气流通过斜孔(1-22)后形成旋风气流。
5.如权利要求3所述的一种用于条盒包装机的喷胶供胶系统,其特征在于,在所述枪芯(1-5)的尾部外套有密封圈(1-10),在所述活塞外套有活塞密封圈(1-9)及弹簧固定座,密封圈(1-10)及活塞密封圈(1-9)均与所述枪体(1-1)的内壁密封配合,所述枪体(1-1)位于密封圈(1-10)与活塞密封圈(1-9)之间的部分形成气腔,在所述枪体(1-1)上设有安装座,活塞弹簧(1-16)的两端分别与弹簧固定座及安装座连接固定,喷量调整帽(1-7)的螺杆端穿设于安装座内,螺杆端与安装座之间螺纹配合,螺杆端的端部露出安装座外,螺杆端的该端部与弹簧固定座之间的距离为所述枪芯(1-5)的运动行程。
6.如权利要求5所述的一种用于条盒包装机的喷胶供胶系统,其特征在于,所述电磁阀(1-12)选用响应周期至少达26ms/次的高速电磁阀;所述滑动套(1-8)由聚四氟乙烯材料制得;所述密封圈(1-10)及所述活塞密封圈(1-9)均由邵氏65度的氟橡胶材料制得。
7.如权利要求5所述的一种用于条盒包装机的喷胶供胶系统,其特征在于,在所述喷量调整帽(1-7)螺帽端内形成有内腔,张紧弹簧(1-13)设于内腔内,所述喷量调整帽(1-7)在旋转过程中,张紧弹簧(1-13)始终处于轴向张紧状态。
8.如权利要求3所述的一种用于条盒包装机的喷胶供胶系统,其特征在于,所述喷嘴(1-6)与所述枪芯(1-5)采用环保耐腐蚀的高铬合金钢由以下加工工艺制得:先预精加工,随后热处理,最后外圆精磨,其中,经热处理后,使得所述述喷嘴(1-6)与所述枪芯(1-5)的硬度达到HRC45-50,经外圆精磨后,使得所述枪芯(1-5)的前端与所述喷口的喷口壁的表面光洁度至少达到Ra0.4。
9.如权利要求1所述的一种用于条盒包装机的喷胶供胶系统,其特征在于,所述清洗系统(8)包括壳体,在壳体内盛有清洗液,海绵辊设于壳体内,由海绵辊电机(8-1)驱动海绵辊旋转,清洗时,所述喷枪机构(1)的喷嘴与海绵辊接触,海绵辊在海绵辊电机(8-1)的驱动下旋转,从而将壳体内的清洗液带至所述喷枪机构(1)的喷嘴位置处,实现对喷嘴的清洗。
10.如权利要求1所述的一种用于条盒包装机的喷胶供胶系统,其特征在于,所述喷口堵塞监控装置(10)包括反射式光纤光电开关,该反射式光纤光电开关对准所述喷枪机构(1)的喷口,由喷口喷出的白乳胶雾对光信号发生器产生的发射光进行反射,所述控制单元(12)经由反射式光纤光电开关检测到的反射光光量来判断喷枪机构(1)是否堵塞;
或所述喷口堵塞监控装置(10)采用压力变送器,由压力变送器检测喷枪机构(1)的入胶口处的压力在喷胶瞬间降低的波动值,将压力的波动情况转换为电压信号,通过所述控制单元(12)分析电压信号的变化情况,所述控制单元(12)将实时检测到电压信号的变化情况与预设的喷枪机构(1)正常喷射时的电压信号的变化进行比较来判断喷枪机构(1)是否堵塞。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201310074830.4A CN103128018B (zh) | 2013-03-08 | 2013-03-08 | 一种用于条盒包装机的喷胶供胶系统 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201310074830.4A CN103128018B (zh) | 2013-03-08 | 2013-03-08 | 一种用于条盒包装机的喷胶供胶系统 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN103128018A true CN103128018A (zh) | 2013-06-05 |
| CN103128018B CN103128018B (zh) | 2015-11-04 |
Family
ID=48488841
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201310074830.4A Active CN103128018B (zh) | 2013-03-08 | 2013-03-08 | 一种用于条盒包装机的喷胶供胶系统 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN103128018B (zh) |
Cited By (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105834045A (zh) * | 2016-05-26 | 2016-08-10 | 淮南市宜留机械科技有限公司 | 喷漆枪喷嘴跳枪预防模块 |
| CN105831895A (zh) * | 2016-05-30 | 2016-08-10 | 汪小立 | 鞋类自动化生产线 |
| CN105901839A (zh) * | 2016-06-23 | 2016-08-31 | 汪小立 | 一种环形回转式鞋面自动化生产线 |
| CN105996310A (zh) * | 2016-07-19 | 2016-10-12 | 汪小立 | 一种鞋面、鞋底自动化生产线 |
| CN107442315A (zh) * | 2016-05-31 | 2017-12-08 | 塔工程有限公司 | 粘性液体排出设备 |
| CN107521744A (zh) * | 2017-09-21 | 2017-12-29 | 北京天申正祥科技有限公司 | 一种香烟条盒纸的喷胶装置及其使用方法 |
| CN107694856A (zh) * | 2017-11-17 | 2018-02-16 | 常德烟草机械有限责任公司 | 一种自动对接系统 |
| CN107899868A (zh) * | 2017-12-10 | 2018-04-13 | 柳州市菱丰科技有限公司 | 一种可防止挂胶的喷嘴 |
| CN108043614A (zh) * | 2017-12-28 | 2018-05-18 | 浙江农林大学 | 自动的液态涂料流量调控型喷枪 |
| CN108160362A (zh) * | 2017-12-10 | 2018-06-15 | 柳州市菱丰科技有限公司 | 一种打胶机气动系统 |
| CN110252602A (zh) * | 2019-07-17 | 2019-09-20 | 东莞市川利制鞋机械有限公司 | 智能型喷胶设备 |
| CN111282757A (zh) * | 2019-12-27 | 2020-06-16 | 中国电子产品可靠性与环境试验研究所((工业和信息化部电子第五研究所)(中国赛宝实验室)) | 一种挂胶气动清洗式压电喷射阀 |
| CN112317247A (zh) * | 2020-10-30 | 2021-02-05 | 南京敏美升商贸有限公司 | 一种避免堵塞的智能制造用led灯具生产点胶装置 |
| CN112387677A (zh) * | 2020-10-19 | 2021-02-23 | 昆明鼎承科技有限公司 | 一种对卷烟接装纸上胶部件进行清洗的装置 |
| CN114229134A (zh) * | 2022-01-04 | 2022-03-25 | 红云红河烟草(集团)有限责任公司 | 条盒包装机条盒胶点检测系统 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4232832A (en) * | 1977-12-23 | 1980-11-11 | Gema Ag | Atomizer device |
| JP2003021309A (ja) * | 2001-07-09 | 2003-01-24 | Kouda Toshiyuki | 多流体噴霧ノズルおよび水添加燃焼方法 |
| CN101688872A (zh) * | 2007-06-28 | 2010-03-31 | 贝克曼考尔特公司 | 清洗装置、清洗管嘴的堵塞检测方法以及自动分析装置 |
| CN102114441A (zh) * | 2009-12-30 | 2011-07-06 | E.I.C.集团有限公司 | 用于喷洒液体的装置和方法 |
| CN102307671A (zh) * | 2009-02-09 | 2012-01-04 | 伊利诺斯工具制品有限公司 | 具有针型阀打开幅度调节部件的喷涂装置 |
| CN202186078U (zh) * | 2011-07-12 | 2012-04-11 | 杭州瓶窑彩色印刷有限公司 | 糊盒机上胶装置 |
| CN202242091U (zh) * | 2011-10-08 | 2012-05-30 | 韦英康 | 一种糊盒专用冷胶喷胶系统 |
-
2013
- 2013-03-08 CN CN201310074830.4A patent/CN103128018B/zh active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4232832A (en) * | 1977-12-23 | 1980-11-11 | Gema Ag | Atomizer device |
| JP2003021309A (ja) * | 2001-07-09 | 2003-01-24 | Kouda Toshiyuki | 多流体噴霧ノズルおよび水添加燃焼方法 |
| CN101688872A (zh) * | 2007-06-28 | 2010-03-31 | 贝克曼考尔特公司 | 清洗装置、清洗管嘴的堵塞检测方法以及自动分析装置 |
| CN102307671A (zh) * | 2009-02-09 | 2012-01-04 | 伊利诺斯工具制品有限公司 | 具有针型阀打开幅度调节部件的喷涂装置 |
| CN102114441A (zh) * | 2009-12-30 | 2011-07-06 | E.I.C.集团有限公司 | 用于喷洒液体的装置和方法 |
| CN202186078U (zh) * | 2011-07-12 | 2012-04-11 | 杭州瓶窑彩色印刷有限公司 | 糊盒机上胶装置 |
| CN202242091U (zh) * | 2011-10-08 | 2012-05-30 | 韦英康 | 一种糊盒专用冷胶喷胶系统 |
Cited By (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105834045A (zh) * | 2016-05-26 | 2016-08-10 | 淮南市宜留机械科技有限公司 | 喷漆枪喷嘴跳枪预防模块 |
| CN105831895A (zh) * | 2016-05-30 | 2016-08-10 | 汪小立 | 鞋类自动化生产线 |
| CN107442315A (zh) * | 2016-05-31 | 2017-12-08 | 塔工程有限公司 | 粘性液体排出设备 |
| CN105901839A (zh) * | 2016-06-23 | 2016-08-31 | 汪小立 | 一种环形回转式鞋面自动化生产线 |
| CN105996310A (zh) * | 2016-07-19 | 2016-10-12 | 汪小立 | 一种鞋面、鞋底自动化生产线 |
| CN107521744A (zh) * | 2017-09-21 | 2017-12-29 | 北京天申正祥科技有限公司 | 一种香烟条盒纸的喷胶装置及其使用方法 |
| CN107694856A (zh) * | 2017-11-17 | 2018-02-16 | 常德烟草机械有限责任公司 | 一种自动对接系统 |
| CN107899868A (zh) * | 2017-12-10 | 2018-04-13 | 柳州市菱丰科技有限公司 | 一种可防止挂胶的喷嘴 |
| CN108160362A (zh) * | 2017-12-10 | 2018-06-15 | 柳州市菱丰科技有限公司 | 一种打胶机气动系统 |
| CN108043614A (zh) * | 2017-12-28 | 2018-05-18 | 浙江农林大学 | 自动的液态涂料流量调控型喷枪 |
| CN110252602A (zh) * | 2019-07-17 | 2019-09-20 | 东莞市川利制鞋机械有限公司 | 智能型喷胶设备 |
| CN111282757A (zh) * | 2019-12-27 | 2020-06-16 | 中国电子产品可靠性与环境试验研究所((工业和信息化部电子第五研究所)(中国赛宝实验室)) | 一种挂胶气动清洗式压电喷射阀 |
| CN112387677A (zh) * | 2020-10-19 | 2021-02-23 | 昆明鼎承科技有限公司 | 一种对卷烟接装纸上胶部件进行清洗的装置 |
| CN112317247A (zh) * | 2020-10-30 | 2021-02-05 | 南京敏美升商贸有限公司 | 一种避免堵塞的智能制造用led灯具生产点胶装置 |
| CN114229134A (zh) * | 2022-01-04 | 2022-03-25 | 红云红河烟草(集团)有限责任公司 | 条盒包装机条盒胶点检测系统 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN103128018B (zh) | 2015-11-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103128018B (zh) | 一种用于条盒包装机的喷胶供胶系统 | |
| CN105903599B (zh) | 喷射角度可调整的高速小液滴发生装置 | |
| CN208679635U (zh) | 一种螺杆泵定量机器人涂胶装置 | |
| CN117927295B (zh) | 一种矿山爆破用抑尘车及其抑尘方法 | |
| CN114472302B (zh) | 一种具有高压喷头的自动调节水压清洗设备及其清洗方法 | |
| CN104942718A (zh) | 一种自动控制喷砂机 | |
| WO2019169919A1 (zh) | 涂装机线外清洗装置 | |
| CN107497808B (zh) | 一种烟厂用周转箱残留叶片自动清理装置 | |
| CN111282757A (zh) | 一种挂胶气动清洗式压电喷射阀 | |
| CN112317190A (zh) | 一种喷涂机器人用自动切换喷头 | |
| CN115415228A (zh) | 一种压力计量仪表清洗系统和方法 | |
| CN103100500A (zh) | 一种气动喷枪 | |
| CN218108628U (zh) | 一种压力计量仪表清洗系统 | |
| CN219024825U (zh) | 一种提升一致性的自动打胶机 | |
| CN103286036B (zh) | 型材涂装装置及其使用方法 | |
| CN207386106U (zh) | 一种烟厂用周转箱残留叶片自动清理装置 | |
| CN203528904U (zh) | 一种用于g.d包装机条盒包装纸包装的施胶系统 | |
| CN209745537U (zh) | 一种喷头通气检测装置 | |
| CN208937260U (zh) | 盘管气密性检测装置 | |
| CN204365536U (zh) | 一种全自动多浓度喷雾系统 | |
| CN209255105U (zh) | 喷胶装置 | |
| CN208253145U (zh) | 一种可调式微量润滑剂喷射装置 | |
| CN106733291A (zh) | 一种木板粘胶用喷射机构 | |
| CN203292022U (zh) | 型材涂装装置 | |
| CN208841990U (zh) | 一种塑料膜生产线复合机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| C41 | Transfer of patent application or patent right or utility model | ||
| TR01 | Transfer of patent right |
Effective date of registration: 20151210 Address after: 200434, room 257, 502 Baoding Road, Shanghai, Hongkou District Patentee after: Shanghai Zhiyuan Automation Technology Co., Ltd. Patentee after: Dezhong Science and Technology Co., Ltd., Shanghai Address before: 200434, room 257, 502 Baoding Road, Shanghai, Hongkou District Patentee before: Shanghai Zhiyuan Automation Technology Co., Ltd. |