CN1069176A - 生产至少一条连续香烟流的方法 - Google Patents
生产至少一条连续香烟流的方法 Download PDFInfo
- Publication number
- CN1069176A CN1069176A CN92104396.1A CN92104396A CN1069176A CN 1069176 A CN1069176 A CN 1069176A CN 92104396 A CN92104396 A CN 92104396A CN 1069176 A CN1069176 A CN 1069176A
- Authority
- CN
- China
- Prior art keywords
- paper slip
- cigarette paper
- signal
- cigarette
- reference marks
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 235000019504 cigarettes Nutrition 0.000 title claims abstract description 64
- 238000000034 method Methods 0.000 title claims abstract description 18
- 241000208125 Nicotiana Species 0.000 claims abstract description 12
- 235000002637 Nicotiana tabacum Nutrition 0.000 claims abstract description 12
- 238000004519 manufacturing process Methods 0.000 claims description 4
- 230000002950 deficient Effects 0.000 description 2
- NJPPVKZQTLUDBO-UHFFFAOYSA-N novaluron Chemical compound C1=C(Cl)C(OC(F)(F)C(OC(F)(F)F)F)=CC=C1NC(=O)NC(=O)C1=C(F)C=CC=C1F NJPPVKZQTLUDBO-UHFFFAOYSA-N 0.000 description 2
- 238000001514 detection method Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 239000011148 porous material Substances 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
Images
Classifications
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24C—MACHINES FOR MAKING CIGARS OR CIGARETTES
- A24C5/00—Making cigarettes; Making tipping materials for, or attaching filters or mouthpieces to, cigars or cigarettes
- A24C5/14—Machines of the continuous-rod type
- A24C5/28—Cutting-off the tobacco rod
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24C—MACHINES FOR MAKING CIGARS OR CIGARETTES
- A24C5/00—Making cigarettes; Making tipping materials for, or attaching filters or mouthpieces to, cigars or cigarettes
- A24C5/14—Machines of the continuous-rod type
- A24C5/18—Forming the rod
- A24C5/1857—Belt construction or driving means
Landscapes
- Manufacturing Of Cigar And Cigarette Tobacco (AREA)
Abstract
一种生产至少一条连续的香烟流的方法,连续烟
纸条(4)上印刷有一连续等间距的参照符号(20或
25),烟纸条(4)被输入到装料部件(8)中,在此,把烟
丝喂入到烟纸条(4)上,烟纸条(4)以预定的运行速度
经过第一个检测器(21),该检测器在参照符号(20)至
少通过部分时发出第一个信号,并且横向切刀(13)上
装有第二个检测器(22),每次切断操作时,它发出第
二个信号。每个第二信号周期与第一信号周期相比,
就得到连续的第三信号,通过第三信号来控制烟纸条
(4)的运行速度。
Description
本发明涉及一种生产至少一条连续香烟流的方法。
在现有的香烟制造机上,一条连续的烟纸条沿着形成一条连续香烟杆的槽送入由电机驱动的传送带上,并通过一个装料部件,在此烟丝流被送到烟纸条上。
沿着烟纸条的通道,在装料部件的上游,印刷装置以与香烟长度相同的等间距,在烟纸条上印刷商标名或商标符号。
在上述类型的机器中,特别是在该机器运行了一段时间后,由于传送带速度的变化,印刷位置相对于切刀就发生了变化。
为了防止发生上述情况,用控制装置来检测印刷中的位偏移,并且,通过传送装置把烟纸条恢复到相对于切刀的正确位置上。
然而,在解决了上述缺陷的同时,这种解决方案也影响了香烟的长度,而香烟长度上的变化,很明显是仅允许在预定范围内的。
本发明的目的是提供一种生产至少一条连续香烟流的方法,该方法克服了现有技术中的上述缺陷。
根据本发明,提供了一种生产至少一条连续香烟流的方法,该方法包括以下预定的速度,传送一个连续的烟纸条,使之通过装料部件进入横向切刀的步骤,其中在装料部件中,烟丝流被到喂到烟纸条上;以与所生产的香烟长度相同的等间距在烟纸条上连续地印刷参照符号的步骤;在烟纸条进入切刀之前,把装有烟丝流的烟纸条卷成连续香烟杆的步骤;和利用所述的切刀切断香烟杆的步骤;其特征在于烟纸条通过第一个检测器,该检测器在所述的参照符号至少通过一部分时发出第一个信号;并且,切刀上装有第二个检测器,在每次切断操作时发出第二个信号,上述第一和第二信号均有各自的周期。每个第二信号的周期与相应的第一信号周期相比,就得到与这两个周期之差成正比的第三个信号,并且通过所述的第三信号的次序来控制烟纸条的传送速度。
在上面所提到的方法中,最好在把烟纸条输入到香烟制造机前,就已在烟纸条上标上了参照符号。
下面将结合附图,通过实施例来对本发明进行说明,其中:
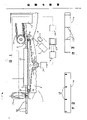
图1是完成本发明方法的香烟制造机的正视图和局部框图;
图2和图3给出了用在图1机器上的两种类型的烟纸条。
图1中的标号1表示香烟制造机,它包括支撑着装置3的基座2,其中,装置3是用于输送连续香烟纸条4的。
在装置3的输出端,纸条4绕过传递辊5,被输送到基本水平的槽6上,槽6被支撑在基座2的固定位置上,并且槽6本身支撑着传送带7的顶部。
当纸条4沿着槽6输送时,它经过一个装料位置,在此处由在已知喂入装置10输出端的负压传送带9把一连续烟丝流送到烟纸条4上。
在装料部件8的下游,烟纸条4被送入一个形成连续香烟杆的位置上,该装置包括一个已知的卷筒11(在图中没有详细画出),它的内部逐渐收缩,以致其末端基本上为一圆柱形。因此,以已知的方式,把装有烟丝的烟纸条4横向地卷成了一条连续的烟杆12。
在槽6的末端,让烟杆12通过一个已知的切刀13,把烟杆12切成连续的香烟流14。
如图1所示,传送带7缠绕在槽6两端的两个传送辊15和16上,并缠绕包括驱动辊17的驱动装置,它利用与已知控制电路18’(在下文中描述)相连的驱动器18作为动力。
在驱动辊17和每个辊15、16之间,在平行于辊15、16的位置上,装有两个张紧辊19。
如图2所示,在烟纸条4输入到机器1之前,以与香烟14长度相同的等间距在烟纸条4上标出了图形标记20。
如图1所示,在纸条4的通道附近,装有一个检测器21,当每个符号20通过它时,该检测器就发出一个电脉冲信号。
同样地,切刀13上也装有一个已知的检测器22,在每次切断操作时,它就发出一个电脉冲。以下把电脉冲称为“机器脉冲或信号”。
由检测器21和22发出的脉冲构成了控制电路23的输入端,控制电路23包括一个数字模块24,它相对于预定值,在两个信号周期内,用数字表示信号的变化。并且控制电路分别发出第一和第二个信号,它们表示所述变化的绝对值和正或负信号变化。
在机器1开始启动之前,操作工这样放置预先印好的烟纸条4,以确保烟杆12由切刀13切成按参照符号20预先规定的长度。
在正常操作情况下,即,当满足上述条件时,数字模块发出零信号,这样驱动器18通过滑轮17和传送带7使烟纸条4的运行速度保持恒定。
相反,由于传送带7的磨损或松弛,或是由于符号20之间的距离发生改变,检测器21相对于符号20的检测,在切断操作的周期内就发生变化,在这种情况下,数字模块24就输出两个非零信号,它们分别表示所述变化的绝对值和正或负信号变化。
根据所述的信号,驱动器18调节辊17的速度,从而调节烟纸条4的运行速度,这样就根据检测器20检测出的符号20,恢复了切断操作的正确周期。
在进行所述调整后,从数字模块24中输出的信号最后变成零。
如图3所示,符号20也可用在烟纸条4上所打的一排孔所替代,该烟纸条专用于生产所谓“打有气孔的香烟”。
当然,也可以不改变滑轮17的速度,而用驱动装置代替滑轮的方式来改变传送带7的速度。该驱动装置包括如美国专利第3,630,092号所述的可变直径的滑轮(图中没有画出)。在这种情况下,驱动装置18必须可以改变滑轮的直径。这样,我们就可以按要求来改变传送带7的速度。
当然,本发明的方法也可以应用于如美国专利第4,336,812号所述的同时生产一根以上香烟杆的机器上。
Claims (6)
1、一种生产至少一条连续香烟流的方法,它包括以预定的速度,传送一连续的烟纸条(4),使之通过装料部件(8)进入横向切刀(13)的步骤,其中在装料部件中,烟丝流被喂入到烟纸条(4)上;以与所生产的香烟长度相同的等间距在烟纸条(4)上连续印刷参照符号(20、25)的步骤;在烟纸条(4)进入切刀(13)之前,把装有烟丝流的烟纸条(4)卷成一连续的香烟杆(12)的步骤;和利用所述切刀(13)切断香烟杆(12)的步骤,其特征在于烟纸条(4)经过第一个检测器(21),该检测器在所述的参照符号(20)(25)至少通过一部分时发出第一个信号;切刀(13)上装有第二个检测器(22),在每次切断操作时,它发出第二个信号,所述第一信号和第二信号均有各自的周期,每个第二信号的周期与相应的第一信号的周期相比,就得到与这两个周期之差成正比的第三信号;并通过所述第三信号的次序来控制烟纸条的传送速度。
2、如权利要求1所述的方法,其特征在于在把烟纸条(4)输入到香烟制造机(1)之前,在烟纸条(4)上已标上了参照符号。
3、如权利要求1或2所述的方法,其特征在于用所述第三信号来控制传送带(7)的驱动辊(17)的转动速度,并以所述的运行速度推进烟纸条(4)。
4、如权利要求3所述的方法,其特征在于用所述的第三信号来改变所述驱动辊(17)的直径。
5、如以上任一项权利要求所述的方法,其特征在于所述参照符号包括图形标记。
6、如权利要求1-4中任一项所述的方法,其特征在于,所述参照符号包括在所述烟纸条(4)上的穿孔。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| ITBO910159A IT1245905B (it) | 1991-05-14 | 1991-05-14 | Metodo per la produzione di almeno un flusso continuo di sigarette. |
| ITBO91A000159 | 1991-05-14 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN1069176A true CN1069176A (zh) | 1993-02-24 |
Family
ID=11337481
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN92104396.1A Pending CN1069176A (zh) | 1991-05-14 | 1992-05-13 | 生产至少一条连续香烟流的方法 |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0513649A1 (zh) |
| JP (1) | JPH0777551B2 (zh) |
| CN (1) | CN1069176A (zh) |
| IT (1) | IT1245905B (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110430766A (zh) * | 2017-03-02 | 2019-11-08 | 国际烟草机械波兰有限责任公司 | 用于减小烟草工业机器中的配装带的应力的方法、用于减少烟草工业机器中的剔除的方法和用于烟草工业机器的配装装置 |
| CN115777984A (zh) * | 2022-12-09 | 2023-03-14 | 苏州潭琨科技有限公司 | 预印刷纸管连续成型切口位置自动调整方法 |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| IT1279644B1 (it) * | 1995-10-06 | 1997-12-16 | Gd Spa | Metodo e dispositivo per la realizzazione di fascette di giunzione di filtri a sigarette ventilate. |
| TW426506B (en) * | 1998-08-06 | 2001-03-21 | Japan Tobacco Inc | Belt conveyor type compression forming apparatus for tobacco stream |
| GB202114604D0 (en) * | 2021-10-12 | 2021-11-24 | Nicoventures Trading Ltd | Apparatus for cutting a sheet of aerosol-generating material |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| IT1168675B (it) * | 1983-05-27 | 1987-05-20 | Gd Spa | Macchina confezionatrice di sigarette |
| IT1181269B (it) * | 1984-12-10 | 1987-09-23 | Gd Spa | Metodo per la produzione contemporanea di due flussi continui di sigarette |
| DE3638751A1 (de) * | 1986-11-13 | 1988-05-26 | Hauni Werke Koerber & Co Kg | Verfahren und anordnung zum steuern der foerderung mindestens eines stranges auf einer strangmaschine der tabakverarbeitenden industrie |
-
1991
- 1991-05-14 IT ITBO910159A patent/IT1245905B/it active IP Right Grant
-
1992
- 1992-05-06 EP EP92107650A patent/EP0513649A1/en not_active Withdrawn
- 1992-05-13 CN CN92104396.1A patent/CN1069176A/zh active Pending
- 1992-05-13 JP JP4120259A patent/JPH0777551B2/ja not_active Expired - Lifetime
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110430766A (zh) * | 2017-03-02 | 2019-11-08 | 国际烟草机械波兰有限责任公司 | 用于减小烟草工业机器中的配装带的应力的方法、用于减少烟草工业机器中的剔除的方法和用于烟草工业机器的配装装置 |
| CN110430766B (zh) * | 2017-03-02 | 2022-04-12 | 国际烟草机械波兰有限责任公司 | 用于减小烟草工业机器中的配装带的应力的方法和用于烟草工业机器的配装装置 |
| CN115777984A (zh) * | 2022-12-09 | 2023-03-14 | 苏州潭琨科技有限公司 | 预印刷纸管连续成型切口位置自动调整方法 |
| CN115777984B (zh) * | 2022-12-09 | 2024-12-17 | 苏州潭琨科技有限公司 | 预印刷纸管连续成型切口位置自动调整方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| IT1245905B (it) | 1994-10-25 |
| EP0513649A1 (en) | 1992-11-19 |
| JPH0777551B2 (ja) | 1995-08-23 |
| ITBO910159A0 (it) | 1991-05-14 |
| JPH05130857A (ja) | 1993-05-28 |
| ITBO910159A1 (it) | 1992-11-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3073001B2 (ja) | ラベル貼り機のためのオンラインエンボス装置 | |
| US5361960A (en) | Off-line web finishing system with splice and missing mark stability | |
| US4572752A (en) | Control stretch laminating device | |
| FI77799C (fi) | Anordning foer avrivning av blankettsatser fraon kontinuerliga blankettbanor laengs rivlinjer. | |
| US5518559A (en) | Method and apparatus for registration of a seal on a plastic bag | |
| US4807420A (en) | Horizontal form-fill-seal packaging machines | |
| US5853140A (en) | Re-reeling machine for rolls of band-shaped material, with control of the introduction of the winding core | |
| CA1288330C (en) | Adaptive torque control of cutoff knife pull roll | |
| JPH11106121A (ja) | ロール製造方法及びリワインダ | |
| EP1061027A3 (en) | Paper web feed used in a rotary press and equipped with a paper web travelling tension controller | |
| US5617134A (en) | Machine for manipulating and working on web material | |
| AU640587B2 (en) | Article wrapping apparatus | |
| US3994209A (en) | Continuous high speed plastic bag fabricating machine | |
| EP3806665A1 (en) | Method for processing a web of wrapping material used to make smoking articles | |
| US4068998A (en) | Apparatus for processing continuously-fed plastics material | |
| US5244449A (en) | Apparatus for feeding a continuous plastic film | |
| US6932752B2 (en) | Multiple garniture belt drive system for filter rod machinery | |
| US20050132664A1 (en) | Device for feeding and cutting film in machines for conditioning products | |
| US4086846A (en) | Apparatus and method to sense and adjust the relative position of hollow tubes within a continuous filter | |
| EP0513649A1 (en) | Method of producing at least one continuous stream of cigarettes | |
| EP0754627A1 (en) | Method and apparatus for providing tension control of a web of bags in a packaging machine | |
| JPH0576418B2 (zh) | ||
| CA2013308A1 (en) | Method and apparatus for adjusting the tension of the paper in a printing and/or die-cutting machine for the formation of commercial continuous forms | |
| WO2024134413A1 (en) | Machine for the production of cigarettes presenting a first graphic pattern and a second graphic pattern | |
| CN220007881U (zh) | 一种保湿包内包纸加工用be机的定位切割装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination |