CN110760765B - 超低成本、高延伸率及抗应变时效脆化600MPa级调质钢板及其制造方法 - Google Patents
超低成本、高延伸率及抗应变时效脆化600MPa级调质钢板及其制造方法 Download PDFInfo
- Publication number
- CN110760765B CN110760765B CN201810843410.0A CN201810843410A CN110760765B CN 110760765 B CN110760765 B CN 110760765B CN 201810843410 A CN201810843410 A CN 201810843410A CN 110760765 B CN110760765 B CN 110760765B
- Authority
- CN
- China
- Prior art keywords
- steel plate
- equal
- temperature
- quenching
- tempering
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/58—Ferrous alloys, e.g. steel alloys containing chromium with nickel with more than 1.5% by weight of manganese
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0221—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the working steps
- C21D8/0226—Hot rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0247—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the heat treatment
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/002—Ferrous alloys, e.g. steel alloys containing In, Mg, or other elements not provided for in one single group C22C38/001 - C22C38/60
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/02—Ferrous alloys, e.g. steel alloys containing silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/06—Ferrous alloys, e.g. steel alloys containing aluminium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/44—Ferrous alloys, e.g. steel alloys containing chromium with nickel with molybdenum or tungsten
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/46—Ferrous alloys, e.g. steel alloys containing chromium with nickel with vanadium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/48—Ferrous alloys, e.g. steel alloys containing chromium with nickel with niobium or tantalum
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/50—Ferrous alloys, e.g. steel alloys containing chromium with nickel with titanium or zirconium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/54—Ferrous alloys, e.g. steel alloys containing chromium with nickel with boron
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/002—Bainite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/005—Ferrite
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Heat Treatment Of Steel (AREA)
Abstract
超低成本、高延伸率及抗应变时效脆化600MPa级调质钢板及其制造方法,采用超低C‑Mn‑(Ti+Nb+V+B)微合金钢的成分体系作为基础,控制Mn/C≥22、(Ni+Mo+Cr)合金化、(%B)‑0.714{(%N)‑[0.292(%Ti)+0.518(%Al)×ξ]}≥6×10‑4,优化控制轧制工艺及在12300≤[1/4(Ac1)+3/4(Ac3)]×(t淬火)≤15900条件下淬火及550~600℃温度之间回火,使成品钢板的显微组织为细小均匀的等轴铁素体晶粒+低碳下贝氏体,钢板平均晶粒尺寸在15μm以下,在获得优良的强韧性、强塑性匹配的同时,钢板具有优良的抗应变时效脆化特性、焊接性及高机械加工性能。
Description
技术领域
本发明涉及调质钢板及其制造技术,特别涉及一种超低成本、高延伸率及抗应变时效脆化600MPa级调质钢板及其制造方法,其抗拉强度≥610MPa、屈服强度≥490MPa、延伸率δ5(比例试样)≥25%、-40℃常规冲击韧性≥100J、-20℃时效冲击韧性(5%塑性应变形变×250℃×1小时)≥100J,具有优良焊接性。
背景技术
众所周知,低碳(高强度)低合金钢是最重要工程结构材料之一,广泛应用于石油天然气管线、海洋平台、造船、桥梁结构、锅炉容器、建筑结构、汽车工业、铁路运输及机械制造之中。低碳(高强度)低合金钢性能取决于其化学成分、制造过程的工艺制度,其中强度、韧性和焊接性是低碳(高强度)低合金钢最重要的性能,它最终决定于成品钢材的显微组织状态。随着科技不断地向前发展,人们对高强钢的强韧性、强塑性匹配提出更高的要求,即在维持较低的制造成本的同时大幅度地提高钢板的综合机械性能和使用性能,以减少钢材的用量节约成本,减轻钢结构的自身重量、稳定性和安全性,更为重要的是为进一步提高钢结构安全稳定性和冷热加工性。目前日韩欧盟范围内掀起了发展新一代高性能钢铁材料的研究高潮,力图通过合金组合设优化计和革新制造工艺技术获得更好的组织匹配,使高强钢获得更优良的强韧性、强塑性匹配。
传统的抗拉强度≥610MPa、钢板厚度>60mm的高强钢板主要通过离线调质工艺(Q+T)生产;但是对于钢板厚度≤60mm,也可以采用在线调质工艺(DQ+T)来生产;这就要求钢板必要具有一定的淬透性,即淬透性指数DI≥1.0×成品钢板厚度〖DI=0.311C1/2(1+0.64Si)×(1+4.10Mn)×(1+0.27Cu)×(1+0.52Ni)×(1+2.33Cr)×(1+3.14Mo)×25.4(mm)〗,以确保钢板显微组织中含有一定数量的下贝氏体,保证钢板具有足够的强度、优良的低温韧性及沿板厚方向显微组织与力学性能的均匀;因而不可避免地向钢中加入较多数量的Cr、Mo、Ni、Cu等合金元素,导致钢板碳当量、冷裂纹敏感指数处于较高水平,严重影响钢板焊接性与钢板均匀延伸率(美国专利US Patent4855106、US Patent5183198、US Patent4137104、US Patent4790885、US Patent4988393、欧洲专利EP 0867520A2);众所周知,较低的延伸率不仅不利于钢板冷热加工性能,而且对钢板的抗疲劳性能、抗应力集中敏感性及结构稳定性影响较大;水电工程中的压力水管涡壳、低温储罐成型加工制作、火电汽轮发电机及海洋采油平台结构等疲劳重载结构上使用时,存在安全较大的隐患;因此大型球罐封头板、压力容器筒体、重载钢结构采用高强调质钢时,一般希望高强调质钢具有优良的强韧性、强塑性匹配,尤其对60公斤级调质钢板抗拉延伸率δ5在20%以上。
现有大量专利文献只是说明如何实现母材钢板的强度和低温韧性,就改善钢板焊接能性,获得优良焊接热影响区HAZ低温韧性说明较少,更没有涉及如何在提高钢板抗拉强度的同时,提高钢板的抗拉延伸率及厚度方向力学性能均匀性(日本专利昭63-93845、昭63-79921、昭60-258410、特平开4-285119、特平开4-308035、平3-264614、平2-250917、平4-143246、、US Patent5798004、EP 0288054A2、西山纪念技术讲座第159-160,P79~P80)。而较低的延伸率不仅不利于钢板冷热加工性能,而且对钢板的抗疲劳性能、抗应力集中敏感性及结构稳定性影响较大;水电工程中的压力水管和涡壳、火电汽轮发电机及海洋采油平台结构等疲劳重载结构上使用时,存在安全较大的隐患;因此大型疲劳重载钢结构采用高强调质钢时,一般希望高强调质钢具有优良的强韧性、强塑性匹配,尤其对60公斤级调质钢板抗拉延伸率δ5在20%以上,以保证复杂构件的机械加工。
中国专利ZL201210077114.7,ZL201110181293.4,ZL201010113835.X,ZL200910196233.2,ZL200810042088.8,ZL200810042124.0等公开,其研究开发主要是解决600MPa级调质钢板的(超)高韧性、优良焊接性、低成本制造、特厚钢板规格拓展及特厚钢板厚度方向性能均匀性保证等问题,取得了重大突破与良好的效果,钢板实现批量工业化生产,并成功应用于国内外重大工程建设与重大装备制造,取得良好的供货业绩,部分品种替代进口,填补国内空白;但是对钢板抗SR脆化与软化涉及较少,对获得钢板优良的机械加工性能的机制研究不多,更没有涉及对SR处理前后钢板抗应变时效脆化特性研究及相关品种开发,也没有开发出优良的抗应变时效脆化、抗SR脆化与软化、高机械加工性能的600MPa调质钢板。
中国专利ZL201610463494.6公开的“抗应变时效脆化与消除残余应力退火脆化特厚600MPa级调质钢板及其制造方法”,虽然钢板具有优良的抗应变时效脆化特性与消除残余应力退火脆化特性,但合金成较高,钢中加入大量的Cu、Ni与Mo,其中Ni、Mo含量较高,造成制造成本居高不下,影响该钢种市场竞争力与大批量使用(只能用在关键部位),也不符合节能减排、低成本制造的发展方向。
发明内容
本发明的目的在于提供一种超低成本、高延伸率及抗应变时效脆化600MPa级调质钢板及其制造方法,在获得优良的600MPa级调质钢板强度与低温韧性、高机械加工性能(即高塑性)及强韧性匹配的同时,钢板的焊接性、钢板沿钢板厚度方向强韧性均匀性也同样优异,并超低成本地解决了600MPa级调质钢板的应变时效脆化的问题,特别适用于制作水电压力水管、涡壳、水轮机部件(座环)、海洋平台、大型工程机械等大型钢结构与设备,并且能够实现低成本稳定批量工业化生产。
为达到上述目的,本发明的技术方案是:
本发明采用超低C-Mn-(Ti+Nb+V+B)微合金钢的成分体系作为基础,控制Mn/C≥22、(Ni+Mo+Cr)合金化、(%B)-0.714{(%N)-[0.292(%Ti)+0.518(%Al)×ξ]}≥6×10-4,优化控制轧制工艺及在12300≤[1/4(Ac1)+3/4(Ac3)]×(t淬火)≤15900条件下淬火及550~600℃温度之间回火,使成品钢板的显微组织为细小均匀的等轴铁素体晶粒+低碳下贝氏体,钢板平均晶粒尺寸在15μm以下,获得优良的强韧性、强塑性匹配的同时,钢板具有优良的抗应变时效脆化特性、焊接性及高机械加工性能。
超低成本、高延伸率及抗应变时效脆化600MPa级调质钢板,其成分重量百分比为:
C:0.040%~0.070%
Si:≤0.20%
Mn:1.60%~1.95%
P:≤0.013%
S:≤0.0030%
Ni:0.10%~0.30%
Cr:0.10%~0.30%
Mo:0.10%~0.30%
Nb:0.010%~0.030%
V:0.030%~0.060%
Ti:0.007%~0.013%
Al:0.040%~0.070%
B:0.0008%~0.0018%
N:≤0.0050%
Ca:0.0010%~0.0040%
其余为Fe和不可避免的夹杂;且上述元素含量必须同时满足如下关系:
控制Mn/C≥22,改善下贝氏体组织形态,细化下贝氏体晶团(packet)尺寸,减小回火下贝氏体内部碳化物析出尺寸,改善回火下贝氏体内部碳化物的分布与形貌,提高下贝氏体组织低温冲击韧性,确保高强度调质钢板韧脆转变温度低于-40℃。
(%B)-0.714{(%N)-[0.292(%Ti)+0.518(%Als)×ξ]}≥6×10⁻⁴,以确保钢中固溶B≥6ppm,固溶B含量稳定,均匀地偏聚于奥氏体晶界,保证钢板具有足够的淬透性且淬透性保持稳定;TiN、AlN以细小弥散状态析出,改善钢板低温韧性、焊接性(尤其焊接热影响区HAZ韧性)及沿板厚方向钢板力学性能均匀,其中,ξ为N与Ti和Als亲和力相对指数,ξ取值为0.012;这是本发明钢板的关键技术之一。
12300≤[1/4(Ac1)+3/4(Ac3)]×(t淬火)≤15900。
1)确保铁素体数量合适,铁素体镶嵌在奥氏体(淬火后形成下贝氏体)基体之中;
2)碳在铁素体/奥氏体两相之间分配达到仲平衡、碳基本完成了向奥氏体中积聚,且奥氏体、铁素体晶粒均匀细小,保证B以固溶状态存在(公式数值过大将导致Fe23(CB)6硼化物在奥氏体晶界析出,严重恶化钢板的淬透性、钢板的低温韧性、延伸率及抗应变时效脆化特性;公式数值过小将导致碳在两相间分配未达到仲平衡、奥氏体富碳量不足及B在奥氏体晶界偏聚不充分,造成奥氏体淬透性不足,造成钢板强度、低温韧性及抗应变时效脆化特性裂化),保证奥氏体具有足够的淬透性,保证钢板淬火后,奥氏体形成低碳下贝氏体,实现钢板强韧性、强塑性匹配的同时,调质钢板具有优良的低温韧性、抗应变时效特性及高延伸率,其中,
Ac1(℃)=723+25(%Si)-7(%Mn)+15(%Cr)-15(%Ni)+30(%W)+40(%Mo)+50(%V);
Ac3(℃)=910-203(%C)1/2+44.7(%Si)-15.2(%Ni)+31.5(%Mo)+104(%V)+13.1(%W)-[30(%Mn)+11(%Cr)+20(%Cu)-700(%P)-400(%Al)-120(%As)-400(%Ti)];
其中,t淬火为淬火保持时间,单位为min,t淬火≥15min;这是本发明钢板的关键技术之一。
Ca与S之间的关系:Ca处理,Ca/S比在1.00~3.00之间且(%Ca)(%S)0.18≤2.5×10-3;以改善钢板低温韧性、焊接性、抗应变时效脆化特性。
在本发明钢板成分设计中:
为了获得优良的610MPa级调质钢板强度、低温韧性、机械加工性能(即高塑性)及强韧性匹配的同时,钢板的焊接性、钢板沿钢板厚度方向强韧性均匀性也同样优异,且610MPa级调质钢板具有优良的抗应变时效脆化特性,本发明钢板成分具有以下特征:
C对调质钢的强度、低温韧性、延伸率及焊接性影响很大,从改善610MPa级调质钢板低温韧性、焊接性、抗应变时效脆化的角度,希望钢中C含量控制得较低;但是从调质钢的淬透性、拉伸强度、抗SR软化、生产制造过程中显微组织控制及制造成本角度,C含量不宜控制得过低;因此,C含量合理范围为0.040%~0.070%。
Si促进钢水脱氧并能够提高钢板强度,但是采用Al脱氧的钢水,Si的脱氧作用不大,Si虽然能够提高钢板的强度,但是Si严重损害钢板(尤其高强调质钢板)的低温韧性、延伸率及焊接性,尤其在较大热输入焊接、多道次焊接条件下,Si不仅促进M-A岛形成,而且形成的M-A岛尺寸较为粗大、分布不均匀,严重损害焊接热影响区(HAZ)韧性和焊接接头性能,因此钢中的Si含量应尽可能控制得低,考虑到炼钢过程的经济性和可操作性,Si含量控制在0.20%以下。
Mn作为最重要的合金元素在钢中除提高钢板的强度外,还具有扩大奥氏体相区、降低Ar3点温度、细化调质钢板晶团尺寸而改善钢板低温韧性的作用、促进低温相变组织形成而提高钢板强度的作用;虽然Mn在钢水凝固过程中容易发生偏析,尤其Mn含量较高时,会造成浇铸操作困难,容易与C、P、S、Mo、Cr等元素发生共轭偏析现象,加重铸坯中心部位的偏析与疏松,导致钢板中心部位易形成异常组织而造成调质钢板低温韧性低下和焊接接头出现裂纹;但是对于超低碳成分设计,高Mn含量对调质钢板力学性能(尤其强韧性、强塑性匹配及延伸率)具有有利的作用,同时对钢板焊接性(尤其大热输入焊接性)影响程度较小,因此为了充分发挥Mn的高淬透性作用,钢板Mn含量设计为1.60~1.95%。
P作为钢中有害夹杂对调质钢板的机械性能,尤其低温冲击韧性、延伸率、焊接性、抗应变时效脆化性能具有巨大的损害作用,理论上要求越低越好;但考虑到炼钢可操作性和炼钢成本,P含量需要控制在≤0.013%。
S作为钢中有害夹杂对调质钢板的低温韧性具有很大的损害作用,更重要的是S在钢中与Mn结合,形成MnS夹杂物,在热轧过程中,MnS的可塑性使MnS沿轧向延伸,形成沿轧向MnS夹杂物带,严重损害调质钢板的低温冲击韧性、延伸率、焊接性、抗应变时效脆化特性,同时S还是热轧过程中产生热脆性的主要元素,理论上要求越低越好;但考虑到炼钢可操作性、炼钢成本和物流顺畅原则,S含量需要控制在≤0.0030%。
添加Ni不仅可以提高铁素体相中位错可动性,促进位错交滑移,而且增大贝氏体板条间位向差;Ni作为奥氏体稳定化元素,降低Ar3点温度,细化贝氏体晶团尺寸,因此Ni具有同时提高调质钢板强度、延伸率、抗应变时效脆化特性和低温韧性的功能;因此从理论上讲,钢中Ni含量在一定范围内越高越好,但是过高的Ni含量会对制造成本不利;但是对于60公斤级调质钢板,必须有一定量的Ni含量,以保证钢板具有具有优良的强韧性、强塑性匹配、板厚方向性能均匀的同时,确保钢板的低温韧性、抗应变时效脆化特性;因此,Ni含量控制在0.10%~0.30%之间。
Cr作为弱碳化物形成元素,添加Cr不仅提高钢板的淬透性、促进低温相变产物--贝氏体形成,而且贝氏体板条间位向差增大,增大裂纹穿过贝氏体晶团的阻力,在提高钢板强度的同时,具有一定的改善钢板韧性之作用;但是当Cr添加量过多时,严重损害钢板的焊接性,尤其抗SR脆化特性及抗应变时效脆化特性;但是对于610MPa级调质钢板,必须有一定的Cr含量,以保证钢板具有足够的淬透性;因此,Cr含量控制在0.10%~0.30%之间。
添加Mo极大提高钢板的淬透性,低温相变产物--贝氏体形成,但是Mo作为强碳化物形成元素,在促进贝氏体形成的同时,增大贝氏体晶团的尺寸且形成的贝氏体板条间位向差很小,减小裂纹穿过贝氏体晶团的阻力;因此Mo在大幅度提高调质钢板强度的同时,降低了调质钢板的低温韧性、延伸率、焊接性及抗应变时效脆化特性;并且当Mo添加过多时,不仅严重损害钢板的延伸率、焊接性、低温韧性、延伸率及抗应变时效脆化特性,而且增加钢板的生产成本;但是对于610MPa级调质钢板,必须有一定的Mo含量,以保证钢板具有足够的淬透性以实现强韧性、强塑性匹配。因此综合考虑Mo的相变强化作用及对母材钢板低温韧性、延伸率及抗应变时效脆化特性的影响,Mo含量控制在0.10%~0.30%之间。
钢中添加微量的Nb元素目的是进行未再结晶控制轧制、细化钢板显微组织尤其钢板芯部显微组织,提高调质钢板强度、韧性及沿板厚方向性能的均匀性,其次添加Nb可以固N与C,降低钢中固溶C、N含量,改善钢板抗应变时效脆化特性;当Nb添加量低于0.010%时,除不能有效发挥的控轧作用与固C、N间隙原子作用;当Nb添加量超过0.035%时,不仅未再结晶控轧作用达到饱和,更重要的是大热输入焊接条件下诱发上贝氏体(Bu)形成和Nb(C,N)二次析出脆化作用,严重损害大线能量焊接热影响区(HAZ)的低温韧性;此外添加过多Nb也增加制造成本、加大板坯表面缺陷产生的风险;因此Nb含量控制在0.010%~0.030%之间,获得最佳的控轧效果、实现610MPa级调质钢板强韧性/强塑性匹配、改善钢板抗应变时效脆化特性的同时,又不损害大热输入焊接及多道次焊接HAZ的韧性。
V含量在0.030%~0.060%之间,并随着钢板厚度的增加,V含量可适当取上限值。添加V目的是通过V(C,N)在贝氏体板条中析出,提高调质钢板的强度、实现调质钢板强韧性、强塑性匹配。V添加过少,低于0.030%,析出的V(C,N)太少,不能有效起到应有的作用;V添加量过多,高于0.060%,损害钢板低温韧性、延伸率、焊接性及抗应变时效脆化特性。
Ti含量在0.007%~0.013%之间,抑制均热和热轧过程中奥氏体晶粒过分长大,改善钢板低温韧性,更重要的是抑制焊接过程中HAZ晶粒长大,改善HAZ韧性;此外,添加Ti可以消除钢中固溶的N含量,提高钢中固溶B含量,充分发挥B的淬透性作用。
钢中的Als能够固定钢中的自由[N],除降低焊接热影响区(HAZ)自由[N],改善焊接HAZ的低温韧性作用之外,更重要的是消除固溶N与固溶B结合,平衡与稳定钢中固溶B含量,确保钢板淬透性稳定;因此Als下限控制在0.040%;但是钢中加入过量的Als不但会造成浇铸困难,而且会在钢中形成大量弥散的针状Al2O3夹杂物,损害钢板内质健全性、低温韧性、焊接性及抗应变时效脆化特性,因此Als上限控制在0.070%。
对于调质工艺来说,钢中添加一定量的B能够极大提高钢板的淬透性,因此B含量控制在0.0008%~0.0018%之间,确保钢板淬透性的同时,不损害高强度调质钢板的低温塑韧性、冷机械加工成型性、抗疲劳/冲击载荷特性、焊接性及板坯表面质量。
为了降低钢中固溶N含量,改善钢板抗应变时效脆化特性、保证钢中固溶B含量的稳定(即确保钢板淬透性稳定)及板坯表面质量(降低板坯角横裂发生率),钢中N含量≤0.0050%。
对钢进行Ca处理,一方面可以进一步纯洁钢液,另一方面对钢中硫化物进行变性处理,使之变成不可变形的、稳定细小的球状硫化物、抑制S的热脆性、提高钢板的低温韧性、延伸率及Z向性能、改善钢板韧性的各向异性。Ca加入量的多少,取决于钢中S含量的高低,Ca加入量过低,处理效果不大;Ca加入量过高,形成Ca(O,S)尺寸过大,脆性也增大,可成为断裂裂纹起始点,降低钢的低温韧性和延伸率,同时还降低钢质纯净度、污染钢液。一般控制Ca含量按ESSP=(wt%Ca)[1-1.24(wt%O)]/1.25(wt%S),其中ESSP为硫化物夹杂形状控制指数,取值范围0.5~5之间为宜,因此Ca含量的合适范围为0.0010%~0.0040%。
本发明所述的超低成本、高延伸率及抗应变时效脆化600MPa级调质钢板的制造方法,其包括如下步骤:
1)冶炼、铸造
按上述成分冶炼、铸造成板坯,其中,浇注过热度ΔT控制在10℃~30℃;
2)轧制,钢板总压缩比即板坯厚度/成品钢板厚度≥3.0;
第一阶段为再结晶轧制,板坯加热温度控制在1100℃~1170℃之间;轧制道次压下率≥8%,累计压下率≥30%,终轧温度≥960℃;
第二阶段采用未再结晶控制轧制,控轧开轧温度≤850℃,轧制道次压下率≥7%,累计压下率≥50%,终轧温度≤800℃,;
3)冷却、保温
钢板厚度≥50mm时,轧制钢板从停冷结束到入缓冷坑保温之间的间隔时间不大于45min;保温工艺为钢板温度表面大于300℃的条件下至少保温24小时;
4)热处理,淬火+回火工艺即调质工艺
淬火,根据钢板成分动态调整钢板淬火温度,淬火温度为[1/4(Ac1)+3/4(Ac3)],淬火保持时间≥15min,淬火保持时间为钢板中心温度达到淬火目标温度时开始计时的保温时间;
回火,钢板回火温度为550℃~600℃,回火保持时间≥10min,回火保持时间为钢板中心温度达到回火目标温度时开始计时的保温时间;回火结束后钢板自然空冷至室温。
在本发明制造方法中:
根据本发明钢的成分体系及厚度规格,制造工艺设计方案是:浇注过热度ΔT控制在10℃~30℃,以改善板坯内部偏析、疏松与缩孔,减少板坯内部夹杂物。
为确保调质钢板中心疏松焊合,钢板中心部位显微组织均匀,钢板总压缩比(板坯厚度/成品钢板厚度)≥3.0。
第一阶段为再结晶轧制,板坯加热温度控制在1100℃~1170℃之间;轧制道次压下率≥8%,累计压下率≥30%,终轧温度≥960℃,保证奥氏体晶粒发生再结晶细化。
第二阶段采用未再结晶控制轧制,控轧开轧温度≤850℃,轧制道次压下率≥7%,累计压下率≥50%,终轧温度≤800℃,细化钢板晶粒尺寸,尤其钢板芯部的晶粒尺寸,改善调质钢板强韧性、强塑性匹配。
钢板厚度≥50mm时,轧制钢板从停冷结束到入缓冷坑保温之间的间隔时间不大于45min,保温工艺为钢板温度表面大于300℃的条件下至少保温24小时,保证钢板脱氢充分,防止产生氢致裂纹。
热处理工艺,采用淬火+回火工艺即调质工艺进行生产,根据钢板成分动态调整钢板淬火温度,淬火温度为[1/4(Ac1)+3/4(Ac3)],以实现钢板成分与淬火温度之间的匹配,获得细小均匀的等轴铁素体+低碳下贝氏体组织且含量适宜的铁素体镶嵌在地碳下贝氏体基体之中,获得发明钢板的技术要求,淬火保持时间≥15min,淬火保持时间为钢板中心温度达到淬火目标温度时开始计时的保温时间。
钢板回火温度(板温)为550℃~600℃,钢板相对较薄时回火温度偏上限、钢板相对较厚时回火温度偏下限,回火保持时间≥10min,回火保持时间为钢板中心温度达到回火目标温度时开始计时的保温时间;回火结束后钢板自然空冷至室温。
本发明的有益效果:
本发明通过充分发挥锰的高淬透性作用,采用廉价合金元素的组合设计,控制轧制工艺与铁素体/奥氏体两相区特殊调质工艺相结合,通过钢板合金元素的组合设计、控制轧制工艺与两相区特殊调质工艺相结合,在获得优良的600MPa级调质钢板强度、低温韧性、机械加工性能(即高延伸率)及强韧性与强塑性匹配的同时,钢板的焊接性、钢板沿钢板厚度方向强韧性均匀性也同样优异,并成功地解决了600MPa级调质钢板的应变时效脆化的问题,极大地抑制了钢板在机械加工、焊接过程中性能裂化,提高了大型重钢结构的加工过程中的可靠性与服役过程中安全稳定性;良好的焊接性节省了用户钢构件制造的成本,缩短了用户钢构件制造的时间,为用户创造了巨大的价值。
附图说明
图1为本发明实施例3的钢显微组织(回火后的显微组织)。
具体实施方式
下面结合实施例和附图对本发明做进一步说明。
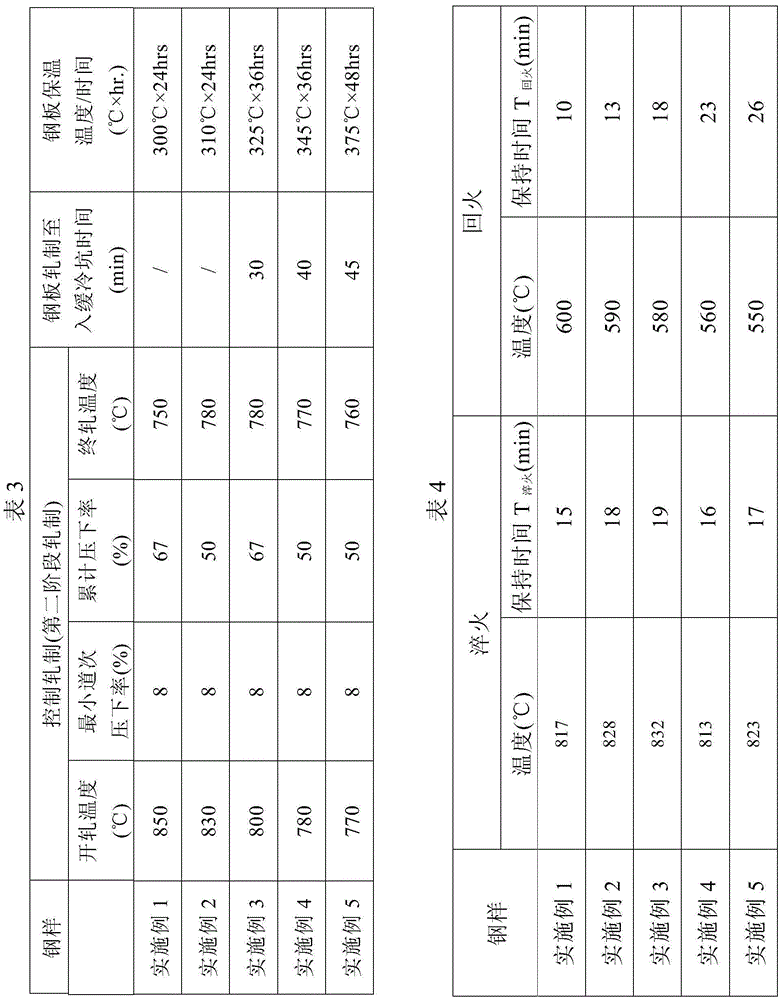
本发明钢成分实施例参见表1,本发明钢制造工艺参见表2~表4,表5所示为母材钢板性能。
由图1中显微组织可以看出,钢板显微组织为细小均匀等轴铁素体+低碳下贝氏体(此图中的低碳下贝氏体为回火状态),实施例3钢的综合力学性能与焊接性极其优良,达到了本发明钢板的技术要求。
目前国内各大钢厂(除宝钢以外)均不能稳定批量生产,国内大型水利发电工程项目、海工项目、海上工程机械及水轮机制造单位所需抗应变时效脆化600MPa级调质钢板均从日本和德国进口;不仅钢板进口价格昂贵,而且交货期无法保证,迫使用户在设计图纸出来前,提前订购具有一定尺寸余量钢板,以便设计图纸出来后,根据设计图纸要求的钢板尺寸要求裁剪钢板,导致材料巨大的浪费。
本发明通过钢板廉价合金元素(C、Mn、Cr、B)的组合设计、大幅度减少贵重合金元素Cu、Ni及Mo用量,采用控制轧制工艺与特殊调质工艺相结合,实现了超低成本制造;在获得优良的600MPa级调质钢板强度、低温韧性、机械加工性能(即高延伸率)及强韧性匹配的同时,钢板的焊接性、钢板沿钢板厚度方向强韧性均匀性也同样优异,并成功地解决了600MPa级调质钢板的应变时效脆化的问题,提高了大型重钢结构的加工、焊接过程中的可靠性与服役过程中安全稳定性;良好的焊接性节省了用户钢构件制造的成本,缩短了用户钢构件制造的时间,为用户创造了巨大的价值,因而此类钢板不仅是高附加值、绿色环保性的产品。
本发明抗应变时效脆化600MPa级调质钢板主要用作制造水电工程的压力水管、涡壳、大型工程机械结构及海洋石油平台,是重大国民经济建设的关键材料。
随着我国国民经济发展,建设节约型和谐社会的要求,国家基础工程建设、能源工程建设、海洋开发建设及建设所需的大型装备制造开发已摆到日事议程,作为战略性基础材料――抗应变时效脆化600MPa级调质钢板具有广阔的市场前景。


Claims (2)
1.超低成本、高延伸率及抗应变时效脆化600MPa级调质钢板,其成分重量百分比为:
C:0.040%~0.070%
Si:≤0.20%
Mn:1.60%~1.95%
P:≤0.013%
S:≤0.0030%
Ni:0.10%~0.30%
Cr:0.10%~0.30%
Mo:0.10%~0.30%
Nb:0.010%~0.030%
V:0.030%~0.060%
Ti:0.007%~0.013%
Als:0.040%~0.070%
B:0.0008%~0.0018%
N:≤0.0050%
Ca:0.0010%~0.0040%
其余为Fe和不可避免的夹杂;且上述元素含量必须同时满足如下关系:
Mn/C≥22;
(%B)-0.714{(%N)-[0.292(%Ti)+0.518(%Als)×ξ]}≥6×10⁻⁴,其中,ξ为N与Ti和Als亲和力相对指数,ξ取值为0.012;
12300≤[1/4(Ac1)+3/4(Ac3)]×(t淬火)≤15900,
其中,
Ac1(℃)=723+25(%Si)-7(%Mn)+15(%Cr)-15(%Ni)+30(%W)+40(%Mo)+50(%V);
Ac3(℃)=910-203(%C)1/2+44.7(%Si)-15.2(%Ni)+31.5(%Mo)+104(%V)+13.1(%W)-[30(%Mn)+11(%Cr)+20(%Cu)-700(%P)-400(%Al)-120(%As)-400(%Ti)];
其中,t淬火为淬火保持时间,单位为min,t淬火≥15min;
Ca与S之间的关系:Ca处理,Ca/S比在1.00~3.00之间,且(%Ca)(%S)0.18≤2.5×10-3;
所述调质钢板的显微组织为细小均匀的等轴铁素体晶粒+低碳下贝氏体,钢板平均晶粒尺寸在15μm以下;
所述调质钢板的抗拉强度≥610MPa、屈服强度≥490MPa、延伸率δ5≥25%、-40℃常规冲击韧性≥100J;在5%塑性应变形变×250℃×1小时条件下,-20℃时效冲击韧性≥100J;并通过如下制造方法获得,包括如下步骤:
1)冶炼、铸造
按上述成分冶炼、铸造成板坯,其中,浇注过热度ΔT控制在10℃~30℃;
2)轧制,钢板总压缩比即板坯厚度/成品钢板厚度≥3.0;
第一阶段为再结晶轧制,板坯加热温度控制在1100℃~1170℃之间;轧制道次压下率≥8%,累计压下率≥30%,终轧温度≥960℃;
第二阶段采用未再结晶控制轧制,控轧开轧温度≤850℃,轧制道次压下率≥7%,累计压下率≥50%,终轧温度≤800℃;
3)冷却、保温
钢板厚度≥50mm时,轧制钢板从停冷结束到入缓冷坑保温之间的间隔时间不大于45min;保温工艺为钢板温度表面大于300℃的条件下至少保温24小时;
4)热处理,淬火+回火工艺即调质工艺
淬火,根据钢板成分动态调整钢板淬火温度,淬火温度为[1/4(Ac1)+3/4(Ac3)],淬火保持时间≥15min,淬火保持时间为钢板中心温度达到淬火目标温度时开始计时的保温时间;
回火,钢板回火温度为550℃~600℃,回火保持时间≥10min,回火保持时间为钢板中心温度达到回火目标温度时开始计时的保温时间;回火结束后钢板自然空冷至室温。
2.如权利要求1所述的超低成本、高延伸率及抗应变时效脆化600MPa级调质钢板的制造方法,其特征是,包括如下步骤:
1)冶炼、铸造
按权利要求1所述成分冶炼、铸造成板坯,其中,浇注过热度ΔT控制在10℃~30℃;
2)轧制,钢板总压缩比即板坯厚度/成品钢板厚度≥3.0;
第一阶段为再结晶轧制,板坯加热温度控制在1100℃~1170℃之间;轧制道次压下率≥8%,累计压下率≥30%,终轧温度≥960℃;
第二阶段采用未再结晶控制轧制,控轧开轧温度≤850℃,轧制道次压下率≥7%,累计压下率≥50%,终轧温度≤800℃;
3)冷却、保温
钢板厚度≥50mm时,轧制钢板从停冷结束到入缓冷坑保温之间的间隔时间不大于45min;保温工艺为钢板温度表面大于300℃的条件下至少保温24小时;
4)热处理,淬火+回火工艺即调质工艺
淬火,根据钢板成分动态调整钢板淬火温度,淬火温度为[1/4(Ac1)+3/4(Ac3)],淬火保持时间≥15min,淬火保持时间为钢板中心温度达到淬火目标温度时开始计时的保温时间;
回火,钢板回火温度为550℃~600℃,回火保持时间≥10min,回火保持时间为钢板中心温度达到回火目标温度时开始计时的保温时间;回火结束后钢板自然空冷至室温。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201810843410.0A CN110760765B (zh) | 2018-07-27 | 2018-07-27 | 超低成本、高延伸率及抗应变时效脆化600MPa级调质钢板及其制造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201810843410.0A CN110760765B (zh) | 2018-07-27 | 2018-07-27 | 超低成本、高延伸率及抗应变时效脆化600MPa级调质钢板及其制造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN110760765A CN110760765A (zh) | 2020-02-07 |
| CN110760765B true CN110760765B (zh) | 2021-03-12 |
Family
ID=69327775
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201810843410.0A Active CN110760765B (zh) | 2018-07-27 | 2018-07-27 | 超低成本、高延伸率及抗应变时效脆化600MPa级调质钢板及其制造方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN110760765B (zh) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113832409A (zh) * | 2020-06-23 | 2021-12-24 | 宝山钢铁股份有限公司 | 高韧性、抗高应变时效脆化的正火特厚钢板及其制造方法 |
| CN113832413B (zh) * | 2020-06-23 | 2022-11-18 | 宝山钢铁股份有限公司 | 芯部低温冲击韧性及焊接性优良的超厚800MPa级调质钢板及其制造方法 |
| CN113322365B (zh) * | 2021-05-19 | 2022-05-20 | 北京理工大学 | 一种同时提高低碳低合金钢强度和塑性的方法 |
| CN114855091A (zh) * | 2022-05-30 | 2022-08-05 | 江苏沃盾耐磨新材料有限公司 | 一种高韧性耐磨复合板及其制备方法 |
| CN115572905B (zh) * | 2022-10-21 | 2023-08-04 | 燕山大学 | 一种690MPa级耐回火低温调质钢及其制造方法 |
Citations (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101045976A (zh) * | 2006-03-27 | 2007-10-03 | 宝山钢铁股份有限公司 | 可超大线能量焊接低温用厚钢板及其制造方法 |
| CN101331019A (zh) * | 2005-10-24 | 2008-12-24 | 埃克森美孚上游研究公司 | 具有低屈服比、高韧性和优异可焊性的高强度双相钢 |
| CN101660105A (zh) * | 2008-08-26 | 2010-03-03 | 宝山钢铁股份有限公司 | 强韧匹配良好的高强特厚调质钢板及其制造方法 |
| CN102041459A (zh) * | 2009-10-23 | 2011-05-04 | 宝山钢铁股份有限公司 | 可大线能量焊接ht690钢板及其制造方法 |
| CN102337478A (zh) * | 2010-07-15 | 2012-02-01 | 宝山钢铁股份有限公司 | 强韧性、强塑性优良的100公斤级调质钢板及其制造方法 |
| CN102618799A (zh) * | 2012-03-22 | 2012-08-01 | 宝山钢铁股份有限公司 | 低碳当量80公斤级高性能调质钢板及其制造方法 |
| CN102703830A (zh) * | 2011-02-07 | 2012-10-03 | 道尔曼股份公司 | 具有低温下最佳韧性和抗硫化物应力腐蚀破裂性能的厚壁钢管 |
| CN102851616A (zh) * | 2011-06-30 | 2013-01-02 | 宝山钢铁股份有限公司 | 焊接性优良的60公斤级低温调质钢板及其制造方法 |
| CN104040011A (zh) * | 2012-01-13 | 2014-09-10 | 新日铁住金株式会社 | 热冲压成型体以及热冲压成型体的制造方法 |
| CN105074038A (zh) * | 2013-04-02 | 2015-11-18 | 新日铁住金株式会社 | 热冲压成型体、冷轧钢板以及热冲压成型体的制造方法 |
| CN105603322A (zh) * | 2016-01-29 | 2016-05-25 | 宝山钢铁股份有限公司 | 超低成本800MPa级高韧性、优良焊接性的钢板及其制造方法 |
| CN105925895A (zh) * | 2016-06-23 | 2016-09-07 | 宝山钢铁股份有限公司 | 抗应变时效脆化与消除残余应力退火脆化特厚600MPa级调质钢板及其制造方法 |
| CN106103749A (zh) * | 2014-01-24 | 2016-11-09 | 罗奇钢铁公司 | 热轧超高强度钢带产品 |
| CN106255773A (zh) * | 2014-05-16 | 2016-12-21 | 新日铁住金株式会社 | 管线管用无缝钢管及其制造方法 |
| CN106319389A (zh) * | 2015-06-17 | 2017-01-11 | 宝山钢铁股份有限公司 | 低成本、高机械加工性的工程机械用钢及其制造方法 |
-
2018
- 2018-07-27 CN CN201810843410.0A patent/CN110760765B/zh active Active
Patent Citations (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101331019A (zh) * | 2005-10-24 | 2008-12-24 | 埃克森美孚上游研究公司 | 具有低屈服比、高韧性和优异可焊性的高强度双相钢 |
| CN101045976A (zh) * | 2006-03-27 | 2007-10-03 | 宝山钢铁股份有限公司 | 可超大线能量焊接低温用厚钢板及其制造方法 |
| CN101660105A (zh) * | 2008-08-26 | 2010-03-03 | 宝山钢铁股份有限公司 | 强韧匹配良好的高强特厚调质钢板及其制造方法 |
| CN102041459A (zh) * | 2009-10-23 | 2011-05-04 | 宝山钢铁股份有限公司 | 可大线能量焊接ht690钢板及其制造方法 |
| CN102337478A (zh) * | 2010-07-15 | 2012-02-01 | 宝山钢铁股份有限公司 | 强韧性、强塑性优良的100公斤级调质钢板及其制造方法 |
| CN102703830A (zh) * | 2011-02-07 | 2012-10-03 | 道尔曼股份公司 | 具有低温下最佳韧性和抗硫化物应力腐蚀破裂性能的厚壁钢管 |
| CN102851616A (zh) * | 2011-06-30 | 2013-01-02 | 宝山钢铁股份有限公司 | 焊接性优良的60公斤级低温调质钢板及其制造方法 |
| CN104040011A (zh) * | 2012-01-13 | 2014-09-10 | 新日铁住金株式会社 | 热冲压成型体以及热冲压成型体的制造方法 |
| CN102618799A (zh) * | 2012-03-22 | 2012-08-01 | 宝山钢铁股份有限公司 | 低碳当量80公斤级高性能调质钢板及其制造方法 |
| CN105074038A (zh) * | 2013-04-02 | 2015-11-18 | 新日铁住金株式会社 | 热冲压成型体、冷轧钢板以及热冲压成型体的制造方法 |
| CN106103749A (zh) * | 2014-01-24 | 2016-11-09 | 罗奇钢铁公司 | 热轧超高强度钢带产品 |
| CN106255773A (zh) * | 2014-05-16 | 2016-12-21 | 新日铁住金株式会社 | 管线管用无缝钢管及其制造方法 |
| CN106319389A (zh) * | 2015-06-17 | 2017-01-11 | 宝山钢铁股份有限公司 | 低成本、高机械加工性的工程机械用钢及其制造方法 |
| CN105603322A (zh) * | 2016-01-29 | 2016-05-25 | 宝山钢铁股份有限公司 | 超低成本800MPa级高韧性、优良焊接性的钢板及其制造方法 |
| CN105925895A (zh) * | 2016-06-23 | 2016-09-07 | 宝山钢铁股份有限公司 | 抗应变时效脆化与消除残余应力退火脆化特厚600MPa级调质钢板及其制造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN110760765A (zh) | 2020-02-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101962741B (zh) | 一种调质钢板及其制造方法 | |
| CN111607748A (zh) | 一种高平直度大厚度抗层状撕裂780cf-z35水电钢及制造方法 | |
| CN108624809B (zh) | 优良的耐海水腐蚀、抗疲劳性能及抗环境脆性的超高强度钢板及其制造方法 | |
| CN101660105B (zh) | 强韧匹配良好的高强特厚调质钢板及其制造方法 | |
| CN102851616B (zh) | 焊接性优良的60公斤级低温调质钢板及其制造方法 | |
| CN104532148A (zh) | 一种800MPa级低焊接裂纹敏感性调质型水电用钢板 | |
| CN102337478A (zh) | 强韧性、强塑性优良的100公斤级调质钢板及其制造方法 | |
| WO2014201887A1 (zh) | 超高韧性、优良焊接性ht550钢板及其制造方法 | |
| CN102851589B (zh) | 低屈强比可超大热输入焊接低温结构用钢及其制造方法 | |
| CN105603322B (zh) | 超低成本800MPa级高韧性、优良焊接性的钢板及其制造方法 | |
| CN106319388B (zh) | 一种80公斤级低预热型高强度钢板及其制造方法 | |
| CN102168227A (zh) | 抗拉强度60公斤级超厚调质钢板及其制造方法 | |
| CN110195193A (zh) | 低成本、高韧性及优良焊接性800MPa级调质钢板及其制造方法 | |
| CN102719757A (zh) | 无镍高韧性80公斤级高强钢及其制造方法 | |
| CN101845597B (zh) | 低成本80公斤级特厚调质钢板及其制造方法 | |
| CN102618799A (zh) | 低碳当量80公斤级高性能调质钢板及其制造方法 | |
| CN102618784B (zh) | 60公斤级低成本、高韧性钢板及其制造方法 | |
| CN116815046B (zh) | 一种抗氢致开裂性能优异的fh36海工钢及其制造方法 | |
| CN113832387A (zh) | 一种低成本超厚1000MPa级钢板及其制造方法 | |
| CN111621723B (zh) | 焊接性及抗疲劳特性优良的700MPa级低温调质钢板及其制造方法 | |
| CN110760765A (zh) | 超低成本、高延伸率及抗应变时效脆化600MPa级调质钢板及其制造方法 | |
| CN105925895B (zh) | 抗应变时效脆化与消除残余应力退火脆化特厚600MPa级调质钢板及其制造方法 | |
| CN112143958A (zh) | 超厚、超高韧性及优良焊接性的1000MPa级钢板及其制造方法 | |
| CN101660100A (zh) | 一种强韧性匹配良好的特厚调质钢板及其制造方法 | |
| CN102286692B (zh) | 一种调质低温用钢及其制造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |