CN111618445A - 一种激光切割机用激光切割头调整转换系统 - Google Patents
一种激光切割机用激光切割头调整转换系统 Download PDFInfo
- Publication number
- CN111618445A CN111618445A CN202010413249.0A CN202010413249A CN111618445A CN 111618445 A CN111618445 A CN 111618445A CN 202010413249 A CN202010413249 A CN 202010413249A CN 111618445 A CN111618445 A CN 111618445A
- Authority
- CN
- China
- Prior art keywords
- laser cutting
- cutting head
- head body
- laser
- servo track
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000003698 laser cutting Methods 0.000 title claims abstract description 144
- 238000006243 chemical reaction Methods 0.000 title claims description 13
- 230000007246 mechanism Effects 0.000 claims abstract description 17
- 239000013307 optical fiber Substances 0.000 claims description 24
- 230000001681 protective effect Effects 0.000 claims description 10
- 230000005540 biological transmission Effects 0.000 claims description 8
- 230000004888 barrier function Effects 0.000 abstract description 4
- 239000000835 fiber Substances 0.000 abstract 3
- 230000006978 adaptation Effects 0.000 abstract 1
- 230000008878 coupling Effects 0.000 abstract 1
- 238000010168 coupling process Methods 0.000 abstract 1
- 238000005859 coupling reaction Methods 0.000 abstract 1
- 238000000034 method Methods 0.000 description 13
- 230000008569 process Effects 0.000 description 12
- 238000010586 diagram Methods 0.000 description 8
- 230000008859 change Effects 0.000 description 7
- 230000000694 effects Effects 0.000 description 3
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/36—Removing material
- B23K26/38—Removing material by boring or cutting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/08—Devices involving relative movement between laser beam and workpiece
- B23K26/0869—Devices involving movement of the laser head in at least one axial direction
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/70—Auxiliary operations or equipment
- B23K26/702—Auxiliary equipment
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Plasma & Fusion (AREA)
- Mechanical Engineering (AREA)
- Laser Beam Processing (AREA)
Abstract
本发明提供的激光切割机用激光切割头调整转换系统包括激光切割头本体、转动圈、柱面镜、聚焦镜、光纤激光器、数字电位器、开关电源、控制器、电容传感器、避障传感器和伺服机构。所述激光切割头本体设置于所述伺服机构,所述激光切割头本体连接所述光纤激光器,所述激光切割头本体内转动设置所述转动圈,所述转动圈内设置所述柱面镜,所述激光切割头本体内滑动所述聚焦镜,所述激光切割头本体端部设置有电容传感器,所述激光切割头本体侧壁设置所述避障传感器,所述光纤激光器通过所述数字电位器电性连接所述开关电源,所述控制器电性连接所述数字电位器、电容传感器、避障传感器。本系统保证激光直径、功率、切割速度与工件厚度适配。
Description
技术领域
本发明涉及激光切割机领域,尤其涉及一种激光切割机用激光切割头调整转换系统。
背景技术
在激光切割机床控制中,由于工件表面的起伏,或者工件形变的因素,使得激光切割头与工件表面之间的距离往往会发生变化,从而影响到切割的效果。
现有技术中,激光切割头往往安装有电容传感器,通过电容传感器与工件之间的距离变化引起电容变化,而通过电容变化计算激光切割头与工件之间的距离,根据切割头与工件之间的距离通过独立的高度调整器对激光切割头所在的z轴进行控制,从而保证激光切割头与工件表面之间的距离。然而实际加工过程中,电容传感器测量工件与激光切割头之间的距离往往只适用于表面连续平缓起伏的工件,当工件表面出现凸起,往往会出现激光切割头撞击工件的情况,对工件和激光切割头造成伤害;而且当切割的工件厚度不均匀,激光切割头的切割速度、焦点位置和激光的输出功率不能够及时的改变来适应工件厚度变化,极容易影响工件的切割效果。
发明内容
为解决上述技术问题,本发明提供一种激光切割机用激光切割头调整转换系统。
本发明提供的激光切割机用激光切割头调整转换系统包括激光切割头本体,其中,
所述激光切割头本体顶端设置有光纤接头,所述光纤接头连接光纤激光器,所述光纤激光器通过数字电位器连接开关电源,所述数字电位器电性连接控制器;
所述激光切割头本体内固定有准直透镜,所述准直透镜下侧的所述激光切割头本体内可控转动连接有柱面镜,所述柱面镜下侧的所述激光切割头本体内可控滑动设置有滑筒,所述激光切割头本体内固定有第二步进电机,所述第二步进电机的输出轴连接滚珠传动螺杆,所述滚珠传动螺杆连接于所述滑筒,所述滑筒内滑动连接有滑动框,所述滑筒的端部固定直线电机,所述直线电机的输出轴连接滑动框,所述滑动框固定聚焦镜;
所述激光切割头本体底端设置有保护镜,所述保护镜外侧的所述激光切割头本体上可拆卸固定有喷嘴;所述喷嘴旁的所述激光切割头本体上固定电容传感器,所述电容传感器竖直向下设置,所述激光切割头本体的外周均匀设置有多个避障传感器,所述电容传感器和所述避障传感器电性连接所述控制器,所述控制器电性连接伺服机构。
优选的,所述激光切割头本体内转动连接转动圈,所述柱面镜固定于所述转动圈,所述激光切割头本体内设置第一步进电机,所述第一步进电机的输出轴连接有蜗杆,所述转动圈的外周设置有咬合于所述蜗杆的锯齿。
优选的,所述避障传感器为红外避障传感器,所述红外避障传感器水平设置,所述红外避障传感器固定于所述激光切割头本体侧壁的底端。
优选的,所述喷嘴内侧的所述激光切割头本体上设置有温度传感器,所述温度传感器电性连接所述控制器,所述控制器电性连接报警机构。
优选的,所述控制器电性连接有键盘和显示器。
优选的,所述准直透镜为凸透镜,所述柱面镜为平凸柱面镜,所述聚焦镜为凸透镜,所述保护镜为平面镜。
优选的,所述伺服机构包括x伺服轨道,所述x伺服轨道上可控滑动设置有龙门架,所述龙门架的顶部设置有y伺服轨道,所述y伺服轨道垂直于所述x伺服轨道设置,所述y伺服轨道上可控滑动z伺服轨道,所述z伺服轨道垂直于所述x伺服轨道和所述y伺服轨道,所述z伺服轨道上可控滑动设置所述激光切割头本体。
与相关技术相比较,本发明提供的激光切割机用激光切割头调整转换系统具有如下有益效果:
本发明提供的激光切割机用激光切割头调整转换系统通过所述避障传感器向所述激光切割头移动路径的前方发出红外信号,红外信号遇到高于所述激光切割头本体的障碍物时发生发射被所述避障传感器接收,所述控制器通过反射的红外信号确定障碍物的位置、高度,所述控制器控制所述z伺服轨道及时调整所述激光切割头本体的高度进行避障,从而避免所述激光切割头本体与工件相撞的危险;所述控制器通过所述电容传感器测量工件与电容传感器之间的电容,所述控制器根据电容计算所述激光切割头本体与工件之间的距离,所述控制器控制所述z伺服轨道调整所述激光切割头本体的高度到适合的位置,保证切割的质量;
调整过程中,为了保证切缝的粗细均匀添加所述柱面镜,所述柱面镜将激光光束截面变成椭圆形,所述激光切割头本体远离或者靠近工件过程中,通过所述柱面镜的转动,调整垂直于所述激光切割头本体运动方向的光束宽度,从而能够保证切缝较为均匀;通过所述滑筒快速移动来快速调整所述聚焦镜的位置,通过所述滑动框的精准移动精确的调整所述聚焦镜的位置,从而实现快速精确的调焦,调焦速度快调焦准确,能够满足工件表面高度突变的情况下的激光光束调焦需求;当切割的工件厚度发生变化时,所述控制器控制所述数字电位器输出合适的电阻值,所述开关电源供给所述光纤激光器的电流发生相应变化,使得所述光纤激光器的输出功率配合工件厚度,从而保证切割质量;当切割的工件厚度发生变化时,所述控制器控制所述伺服机构的移动速度根据厚度进行调整,从而保证切割速度与工件厚度适配,保证工件的切割质量。
附图说明
图1为本发明提供的激光切割机用激光切割头调整转换系统的一种较佳实施例的结构示意图;
图2为激光切割头本体加工工件避障示意图;
图3为图2所示的激光切割头本体的结构示意图;
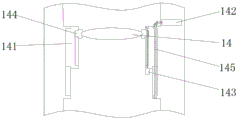
图4为图3所示的聚焦镜的结构示意图;
图5为图3所示的转动圈以及柱面镜的结构示意图;
图6为本发明提供的激光切割机用激光切割头调整转换系统激光功率调整控制示意图。
图中标号:1、激光切割头本体,11、光纤接头,12、准直透镜,13、柱面镜,14、聚焦镜,141、滑筒,142、第二步进电机,143、直线电机,144、滑动框,145、滚珠传动螺杆,15、保护镜,16、转动圈,161、第一步进电机,162、蜗杆,17、喷嘴,2、光纤激光器,3、数字电位器,4、开关电源,5、控制器,51、显示器,52、键盘,6、电容传感器,7、避障传感器,8、伺服机构,81、x伺服轨道,82、y伺服轨道,83、z伺服轨道,9、温度传感器。
具体实施方式
下面结合附图和实施方式对本发明作进一步说明。
请结合参阅图1、图2、图3、图4、图5以及图6,其中图1为本发明提供的激光切割机用激光切割头调整转换系统的一种较佳实施例的结构示意图;图2为激光切割头本体加工工件避障示意图;图3为图2所示的激光切割头本体的结构示意图;图4为图3所示的聚焦镜的结构示意图;图5为图3所示的转动圈以及柱面镜的结构示意图;图6为本发明提供的激光切割机用激光切割头调整转换系统激光功率调整控制示意图。
参阅图1所示,本发明提供的激光切割机用激光切割头调整转换系统,包括伺服机构8,所述伺服机构8包括所述伺服机构8包括x伺服轨道81,所述x伺服轨道81上可控滑动设置有龙门架,所述龙门架的顶部设置有y伺服轨道82,所述y伺服轨道82垂直于所述x伺服轨道81设置,所述y伺服轨道82上可控滑动z伺服轨道83,所述z伺服轨道83垂直于所述x伺服轨道81和所述y伺服轨道82,所述z伺服轨道83上可控滑动设置激光切割头本体1。所述x伺服轨道81和所述y伺服轨道82以及所述z伺服轨道的运动由PID控制器采用闭环控制来进行控制。所述x伺服轨道81设置于放置工件的机台上。
参阅图2和图3所示,所述激光切割头本体1顶端设置有光纤接头11,所述光纤接头11连接光纤激光器2,所述光纤激光器2通过数字电位器3连接开关电源4,所述数字电位器3电性连接控制器5;所述机台上设置所述光纤激光器2,所述光纤激光器2一侧的所述机台上固定有所述开关电源4,所述机台上设置有所述控制器5,所述控制器5电性连接有显示器51和键盘52,具体实施过程中,所述控制器5可以包括连接所述光纤激光器2、数字电位器3以及所述开关电源4的MC9S12xDP512单片机、控制所述伺服机构8的STC89C52RC单片机,所述数字电位器3为DS1867数字电位器,所述开关电源4为PGO-6131开关电源。
所述激光切割头本体1内固定有准直透镜12,所述准直透镜12临近所述光纤接头11,所述准直透镜12为凸透镜,通过所述准直透镜12将所述光纤接头11发出的发散光汇聚成截面为圆形的直线光束,所述准直透镜12下侧的所述激光切割头本体1内可控转动连接有柱面镜13,所述柱面镜13为平凸柱面镜,所述柱面镜13水平设置,所述柱面镜13将截面为圆形的光束转为截面为椭圆的光束,具体实施过程中,参阅图5所示,所述激光切割头本体1内转动连接转动圈16,所述转动圈16呈圆形,所述柱面镜13固定于所述转动圈16,所述激光切割头本体1内设置第一步进电机161,所述第一步进电机161的输出轴连接有蜗杆162,所述蜗杆162沿所述转动圈16切线方向设置,所述转动圈16的外周设置有咬合于所述蜗杆162的锯齿,通过所述第一步进电机161转动带动所述蜗杆162转动,所述蜗杆162带动所述转动圈16转动使得所述柱面镜13转动,从而使得椭圆形的光束发生转动。参阅图4所示,所述柱面镜13下侧的所述激光切割头本体1内可控滑动设置有滑筒141,所述激光切割头本体1内固定有第二步进电机142,所述第二步进电机142的输出轴通过锥齿轮组连接滚珠传动螺杆145,所述滚珠传动螺杆145连接于所述滑筒141,所述滑筒141内侧滑动连接有滑动框144,所述滑筒141的端部固定直线电机143,所述直线电机143的输出轴连接滑动框144,所述滑动框144内侧固定聚焦镜14,所述聚焦镜14为凸透镜,所述直线电机143的输出轴螺纹间距相比所述滚珠传动螺杆螺纹间距小。
所述激光切割头本体1底端设置有保护镜15,所述保护镜15为平面镜,所述保护镜15外侧的所述激光切割头本体1上可拆卸固定有喷嘴17;所述喷嘴17连通有气管接头,所述气管接头设置于所述激光切割头本体1的侧壁,所述喷嘴17旁的所述激光切割头本体1上固定电容传感器6,所述电容传感器6竖直向下设置,所述电容传感器6电性连接所述控制器5。
所述激光切割头本体1的外周均匀设置有多个避障传感器7,多个所述避障传感器7排列成矩形阵列,所述避障传感器7电性连接所述控制器5,具体实施过程中,所述避障传感器7为红外避障传感器,所述红外避障传感器水平设置,所述红外避障传感器固定于所述激光切割头本体1侧壁的底端。
所述喷嘴17内侧的所述激光切割头本体1上设置有温度传感器9,所述温度传感器9为DS18B20温度传感器,所述温度传感器9电性连接所述控制器5,所述控制器5电性连接报警机构。
本发明提供的激光切割机用激光切割头调整转换系统工作原理如下:
所述激光切割头本体1在切割工件过程中,遇到凸起的障碍时,所述避障传感器7构成的矩形阵列水平发出红外线,红外线碰到凸起的障碍会反射回其中一些所述避障传感器7,通过接收到的所述避障传感器7的位置确定障碍的大体形状尺寸,所述控制器5根据反射信号的时间确定所述激光切割头本体1与障碍之间大体距离,所述控制器5根据障碍信息确定所述激光切割头本体1的避障路线,所述控制器5控制所述伺服机构8带动所述激光切割头本体1运动。避障过程中,所述激光切割头本体1距离工件表面的距离会渐渐变化,为了保证激光切割缝隙的均匀,保证激光切割的效果,所述控制器5根据远离工件表面的距离改变所述数字电位器3的输出电阻,使得所述开关电源4改变所述光纤激光器2的供电电流,从而改变激光的功率,从厚到薄功率变小,从薄到厚功率变大,在功率调整过程中,为了避免激光功率过大,在所述激光切割头本体1的端部设置有所述温度传感器9,所述温度传感器9温度达到一定的阈值时,所述控制器5停止控制所述数字电位器3,为了保证切缝的平滑,所述控制器5根据功率变化改变所述伺服机构8带动所述激光切割头本体1的运动速度。避障过程中,通过所述第一步进电机161带动所述蜗杆162转动,使得所述转动圈16转动,所述柱面镜13转动,使得椭圆激光光束的长短轴转动,使得所述激光切割头本体1快速远离或者靠近工件表面时,激光光束在垂直于所述激光切割头本体1移动方向上的宽度变化不大,从而保证切缝的均匀。所述聚焦镜14通过所述滑筒141快速移动来快速调整所述聚焦镜14的位置,通过所述滑动框144的精准移动精确的调整所述聚焦镜14的位置,从而实现快速精确的调焦,调焦速度快调焦准确,能够满足工件表面高度突变的情况下的激光光束调焦需求。
本发明提供的激光切割机用激光切割头调整转换系统通过所述避障传感器7向所述激光切割头移动路径的前方发出红外信号,红外信号遇到高于所述激光切割头本体1的障碍物时发生发射被所述避障传感器7接收,所述控制器5通过反射的红外信号确定障碍物的位置、高度,所述控制器5控制所述z伺服轨道83及时调整所述激光切割头本体1的高度进行避障,从而避免所述激光切割头本体1与工件相撞的危险;所述控制器5通过所述电容传感器6测量工件与电容传感器6之间的电容,所述控制器5根据电容计算所述激光切割头本体1与工件之间的距离,所述控制器5控制所述z伺服轨道83调整所述激光切割头本体1的高度到适合的位置,保证切割的质量;调整过程中,为了保证切缝的粗细均匀添加所述柱面镜13,所述柱面镜13将激光光束截面变成椭圆形,所述激光切割头本体1远离或者靠近工件过程中,通过所述柱面镜13的转动,调整垂直于所述激光切割头本体1运动方向的光束宽度,从而能够保证切缝较为均匀;通过所述滑筒141快速移动来快速调整所述聚焦镜14的位置,通过所述滑动框144的精准移动精确的调整所述聚焦镜14的位置,从而实现快速精确的调焦,调焦速度快调焦准确,能够满足工件表面高度突变的情况下的激光光束调焦需求;当切割的工件厚度发生变化时,所述控制器5控制所述数字电位器3输出合适的电阻值,所述开关电源4供给所述光纤激光器2的电流发生相应变化,使得所述光纤激光器2的输出功率配合工件厚度,从而保证切割质量;当切割的工件厚度发生变化时,所述控制器5控制所述伺服机构8的移动速度根据厚度进行调整,从而保证切割速度与工件厚度适配,保证工件的切割质量。
以上所述仅为本发明的实施例,并非因此限制本发明的专利范围,凡是利用本发明说明书及附图内容所作的等效结构或等效流程变换,或直接或间接运用在其它相关的技术领域,均同理包括在本发明的专利保护范围内。
Claims (7)
1.一种激光切割机用激光切割头调整转换系统,其特征在于,包括激光切割头本体(1),其中,
所述激光切割头本体(1)顶端设置有光纤接头(11),所述光纤接头(11)连接光纤激光器(2),所述光纤激光器(2)通过数字电位器(3)连接开关电源(4),所述数字电位器(3)电性连接控制器(5);
所述激光切割头本体(1)内固定有准直透镜(12),所述准直透镜(12)下侧的所述激光切割头本体(1)内可控转动连接有柱面镜(13),所述柱面镜(13)下侧的所述激光切割头本体(1)内可控滑动设置有滑筒(141),所述激光切割头本体(1)内固定有第二步进电机(142),所述第二步进电机(142)的输出轴连接滚珠传动螺杆(145),所述滚珠传动螺杆(145)连接于所述滑筒(141),所述滑筒(141)内滑动连接有滑动框(144),所述滑筒(141)的端部固定直线电机(143),所述直线电机(143)的输出轴连接滑动框(144),所述滑动框(144)固定聚焦镜(14);
所述激光切割头本体(1)底端设置有保护镜(15),所述保护镜(15)外侧的所述激光切割头本体(1)上可拆卸固定有喷嘴(17);所述喷嘴(17)旁的所述激光切割头本体(1)上固定电容传感器(6),所述电容传感器(6)竖直向下设置,所述激光切割头本体(1)的外周均匀设置有多个避障传感器(7),所述电容传感器(6)和所述避障传感器(7)电性连接所述控制器(5),所述控制器(5)电性连接伺服机构(8)。
2.根据权利要求1所述的激光切割机用激光切割头调整转换系统,其特征在于,所述激光切割头本体(1)内转动连接转动圈(16),所述柱面镜(13)固定于所述转动圈(16),所述激光切割头本体(1)内设置第一步进电机(161),所述第一步进电机(161)的输出轴连接有蜗杆(162),所述转动圈(16)的外周设置有咬合于所述蜗杆(162)的锯齿。
3.根据权利要求1所述的激光切割机用激光切割头调整转换系统,其特征在于,所述避障传感器(7)为红外避障传感器,所述红外避障传感器水平设置,所述红外避障传感器固定于所述激光切割头本体(1)侧壁的底端。
4.根据权利要求1所述的激光切割机用激光切割头调整转换系统,其特征在于,所述喷嘴(17)内侧的所述激光切割头本体(1)上设置有温度传感器(9),所述温度传感器(9)电性连接所述控制器(5),所述控制器(5)电性连接报警机构。
5.根据权利要求1所述的激光切割机用激光切割头调整转换系统,其特征在于,所述控制器(5)电性连接有显示器(51)和键盘(52)。
6.根据权利要求1所述的激光切割机用激光切割头调整转换系统,其特征在于,所述准直透镜(12)为凸透镜,所述柱面镜(13)为平凸柱面镜,所述聚焦镜(14)为凸透镜,所述保护镜(15)为平面镜。
7.根据权利要求1所述的激光切割机用激光切割头调整转换系统,其特征在于,所述伺服机构(8)包括x伺服轨道(81),所述x伺服轨道(81)上可控滑动设置有龙门架,所述龙门架的顶部设置有y伺服轨道(82),所述y伺服轨道(82)垂直于所述x伺服轨道(81)设置,所述y伺服轨道(82)上可控滑动z伺服轨道(83),所述z伺服轨道(83)垂直于所述x伺服轨道(81)和所述y伺服轨道(82),所述z伺服轨道(83)上可控滑动设置所述激光切割头本体(1)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010413249.0A CN111618445A (zh) | 2020-05-15 | 2020-05-15 | 一种激光切割机用激光切割头调整转换系统 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010413249.0A CN111618445A (zh) | 2020-05-15 | 2020-05-15 | 一种激光切割机用激光切割头调整转换系统 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN111618445A true CN111618445A (zh) | 2020-09-04 |
Family
ID=72256049
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010413249.0A Withdrawn CN111618445A (zh) | 2020-05-15 | 2020-05-15 | 一种激光切割机用激光切割头调整转换系统 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN111618445A (zh) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113305450A (zh) * | 2021-06-09 | 2021-08-27 | 广东宏石激光技术股份有限公司 | 一种加工质量可调的激光加工装置及其加工方法 |
| CN115286225A (zh) * | 2022-06-28 | 2022-11-04 | 湖南兴怀新材料科技有限公司 | 玻璃切割装置、玻璃切割系统及玻璃切割方法 |
| CN116511697A (zh) * | 2023-05-15 | 2023-08-01 | 江苏跃格智能装备有限公司 | 一种激光切割机切割头自动调焦系统及其设备 |
| CN116748701A (zh) * | 2023-08-11 | 2023-09-15 | 济南森峰激光科技股份有限公司 | 一种自动避障激光切割头 |
| CN116765625A (zh) * | 2023-07-10 | 2023-09-19 | 广东广粤智能装备有限公司 | 一种激光切割机及激光切割机的自动对焦和防撞方法 |
-
2020
- 2020-05-15 CN CN202010413249.0A patent/CN111618445A/zh not_active Withdrawn
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113305450A (zh) * | 2021-06-09 | 2021-08-27 | 广东宏石激光技术股份有限公司 | 一种加工质量可调的激光加工装置及其加工方法 |
| CN115286225A (zh) * | 2022-06-28 | 2022-11-04 | 湖南兴怀新材料科技有限公司 | 玻璃切割装置、玻璃切割系统及玻璃切割方法 |
| CN115286225B (zh) * | 2022-06-28 | 2024-03-01 | 湖南兴怀新材料科技有限公司 | 玻璃切割装置、玻璃切割系统及玻璃切割方法 |
| CN116511697A (zh) * | 2023-05-15 | 2023-08-01 | 江苏跃格智能装备有限公司 | 一种激光切割机切割头自动调焦系统及其设备 |
| CN116765625A (zh) * | 2023-07-10 | 2023-09-19 | 广东广粤智能装备有限公司 | 一种激光切割机及激光切割机的自动对焦和防撞方法 |
| CN116748701A (zh) * | 2023-08-11 | 2023-09-15 | 济南森峰激光科技股份有限公司 | 一种自动避障激光切割头 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN106862769B (zh) | 熔覆轨迹可调的激光熔覆装置及调节熔覆轨迹宽度的方法 | |
| CN111229737B (zh) | 一种手持式激光清洗动态补偿装置 | |
| EP3693122B1 (en) | Laser beam machining device comprising a single lens for light focussing | |
| EP0554523B1 (en) | Laser beam machining apparatus and method for adjusting the height of its condenser lens | |
| JP5060893B2 (ja) | レーザ加工装置 | |
| JP2000094173A (ja) | レーザ加工機におけるレーザビームの焦点位置調節装置及び調節方法 | |
| US4659900A (en) | Laser cutting machine | |
| CN106862770B (zh) | 一种熔覆轨迹可调的激光熔覆头构件 | |
| CN115431103A (zh) | 补偿超快激光光路回转误差的方法及其装置和机床 | |
| CN206614147U (zh) | 熔覆轨迹可调的激光熔覆装置 | |
| JP2000084689A (ja) | レーザ加工装置 | |
| CN209125110U (zh) | 激光切割机的调焦装置 | |
| CN222176320U (zh) | 一种激光焊接头 | |
| CN219786947U (zh) | 一种可切换打标范围的对焦结构 | |
| CN206614146U (zh) | 一种熔覆轨迹可调的激光熔覆头构件 | |
| EP1600242A2 (en) | Reflector-mirror drive shaft controller for laser beam machine | |
| CN216225906U (zh) | 一种大功率高速扫描的激光清洗系统 | |
| WO2025079270A1 (ja) | 数値制御装置 | |
| CN114799572B (zh) | 一种基于扫描路径控制能量分布的激光切割加工方法 | |
| CN217493611U (zh) | 补偿超快激光光路回转误差的装置和机床 | |
| CN113967638A (zh) | 一种大功率高速扫描的激光清洗系统 | |
| US11623302B2 (en) | Laser tool having a hollow shaft drive and non-rotating lens; method for setting the focal position of the laser beams in a laser tool | |
| CN115255652A (zh) | 用于激光雕刻机的多角度激光发射自适应控制方法及装置 | |
| CN114378458A (zh) | 一种晶圆切割双焦点激光加工装置 | |
| CN112828480A (zh) | 一种曲线细长孔反射斜面加工装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| WW01 | Invention patent application withdrawn after publication | ||
| WW01 | Invention patent application withdrawn after publication |
Application publication date: 20200904 |