CN111834603A - 电池工装和电池灌胶装置 - Google Patents
电池工装和电池灌胶装置 Download PDFInfo
- Publication number
- CN111834603A CN111834603A CN202010838372.7A CN202010838372A CN111834603A CN 111834603 A CN111834603 A CN 111834603A CN 202010838372 A CN202010838372 A CN 202010838372A CN 111834603 A CN111834603 A CN 111834603A
- Authority
- CN
- China
- Prior art keywords
- battery
- sealing
- plate
- grooves
- wall surface
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images



Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/05—Accumulators with non-aqueous electrolyte
- H01M10/058—Construction or manufacture
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- General Chemical & Material Sciences (AREA)
- Primary Cells (AREA)
Abstract
本发明公开了电池工装和电池灌胶装置,涉及新能源技术领域,该电池工装和电池灌胶装置,包括底板,底板的上壁面固定安装有两个镜像对称的气筒块,本发明中,当多个锂电池通过电极卡块与连接板上的局限槽、第二局限槽和第三局限槽卡接在一起后,这时便可以将密封上盖与密封板和第二密封板上壁面卡接在一起,密封上盖便可以通过灌胶槽与电极卡块上端活动卡接,这时多个锂电池在两个密封板和第二密封板与密封上盖的内部就会呈密封保存形式,这时再将通过灌胶槽对密封板和第二密封板的内部会进行灌胶,两个密封板和第二密封板与密封上盖便会将胶体密封在自身内部,防止溢出,从而达到提高电池组内部的密封性和防水性,延长该电池的使用寿命的效果。
Description
技术领域
本发明涉及新能源技术领域,具体为电池工装和电池灌胶装置。
背景技术
工装即工艺装备:指制造过程中所用的各种工具的总称。包括刀具、夹具、模具、量具、检具、辅具、钳工工具、工位器具等、工装为其通用简称,随着电池模组技术的日趋成熟,各模组厂家逐渐意识到了电池模组灌胶工艺的优势,如防止电池晃动、减震,可以缓解电池的起火、爆炸,同时也各自提出了独自的灌胶方案。现有的电池灌胶装置,当胶体灌入电池模组内部时,电池工装的密封如果较不严密时,灌入的胶体可能就会进行漏液,这样电池模组在运输时自身的防水性可能就会较差,从而影响电池的使用寿命,为此,我们提出了电池工装和电池灌胶装置
发明内容
本发明的目的在于提供电池工装和电池灌胶装置,以解决上述背景技术中提出的问题。
为实现上述目的,本发明提供如下技术方案:包括底板,所述底板为矩形板状,所述底板的上壁面固定安装有两个镜像对称的气筒块,气筒块为圆形块状,且气筒块的内部为空心,两个所述气筒块的上端分别开设有开口,开口为圆形槽状,两个所述气筒块的内部分别设置有可以活动的活塞块,两个所述活塞块的外壁面分别与两个所述气筒块的内壁面活动贴合,两个所述活塞块的上端分别固定安装有活动块,活动块为圆形块状,所述底板的上方设置有连接板,连接板为矩形板状,两个所述活动块的上端分别与所述连接板的下壁面固定连接,所述连接板的上壁面开设有两个镜像对称的密封槽,密封槽为矩形槽状,所述连接板的上壁面开设有两个镜像对称的第二密封槽,第二密封槽为矩形槽状,所述连接板的上壁面开设有四个等距排列的局限槽,局限槽为圆形槽状,四个所述局限槽的内部底侧壁面分别开设有固定槽,固定槽为圆形槽状,所述连接板的上壁面开设有四个等距排列的第二局限槽,第二局限槽为圆形槽状,四个所述第二局限槽的内部底侧壁面分别开设有第二固定槽,第二固定槽为圆形槽状,所述连接板的上壁面开设有四个等距排列的第三局限槽,第三局限槽为圆形槽状,四个所述第三局限槽的内部底侧壁面分别开设有第三固定槽,第三固定槽为圆形槽状。
优选的,两个所述密封槽的内部分别活动卡接有密封板,密封板为矩形板状,两个所述第二密封槽的内部活动卡接第二密封板,第二密封板为矩形板状,两个所述密封板和两个所述第二密封板的内部设置有十二个等距排列的锂电池,每个所述锂电池的上下两端分别固定安装有电极卡块,电极卡块为圆形电极块,每四个所述锂电池的下端分别与四个所述局限槽内部活动卡接。
优选的,每四个所述锂电池下端的电极卡块分别与四个所述固定槽内部活动卡接,每四个所述锂电池的下端分别与四个所述第二局限槽内部活动卡接,每四个所述锂电池下端的电极卡块分别与四个所述第二固定槽内部活动卡接,每四个所述锂电池的下端分别与四个所述第三局限槽内部活动卡接,每四个所述锂电池下端的电极卡块分别与四个所述第三固定槽内部活动卡接。
优选的,每个所述第二密封板的上壁面分别开设有两个镜像对称的固定孔,固定孔为圆形孔状,且固定孔的内部为空心,所述锂电池的上端设置有密封上盖,密封上盖为矩形盖体,所述密封上盖的上壁面开设有十二个等距排列的灌胶槽,灌胶槽为圆形槽状,所述密封上盖的下壁面固定安装有四个与四个所述固定孔相互对应的固定杆,固定杆为圆形杆状。
优选的,每个所述固定杆的下端分别固定安装有合页,每个所述合页的外壁面分别活动连接有卡接块,卡接块为矩形块状,每个所述卡接块的右壁面分别固定安装有弹簧,弹簧为现有结构,在此不做赘述,每个所述弹簧的右端分别与每个所述固定杆的外壁面固定连接,四个所述卡接块的左壁面分别与四个所述固定孔的内部活动卡接。
优选的,所述密封上盖的上方设置有上板,上板为矩形板状,所述上板的下壁面固定安装有十二个与十二个所述灌胶槽相互对应的密封块,密封块圆形块状,所述上板的下壁面固定安装有四个等距排列的固定块,固定块为圆形块状,四个所述固定块的下壁面分别固定安装有第二弹簧,四个所述第二弹簧的下端分别固定安装有连接板,连接板为圆形板状。
与现有技术相比,本发明的有益效果是:
(1)、该电池工装和电池灌胶装置,当多个锂电池通过电极卡块与连接板上的局限槽、第二局限槽和第三局限槽卡接在一起后,这时便可以将密封上盖与密封板和第二密封板上壁面卡接在一起,且密封上盖的上端开设有十二个与电极卡块相互对应的灌胶槽,这时当密封上盖下壁面与密封板和第二密封板接触时,密封上盖便可以通过灌胶槽与电极卡块上端活动卡接,这时多个锂电池在两个密封板和第二密封板与密封上盖的内部就会呈密封保存形式,这时再将通过灌胶槽对密封板和第二密封板的内部会进行灌胶,两个密封板和第二密封板与密封上盖便会将胶体密封在自身内部,防止溢出,从而达到提高电池组内部的密封性和防水性,延长该电池的使用寿命的效果。
(2)、该电池工装和电池灌胶装置,在使用时,当该锂电池进行加工包装时,首先将两个密封板和两个第二密封板与连接板上壁面的连接板和密封槽活动卡接在一起,这时两个密封板和两个第二密封板就会相互挤压贴合在一起,这时再将多个锂电池放置在连接板上方的局限槽、第二局限槽和第三局限槽内部,当多个锂电池与局限槽、第二局限槽和第三局限槽内部接触后,这时每个锂电池下端的电极卡块均会与固定槽、第二固定槽和第三固定槽活动贴合在一起,这样每个锂电池便会通过电极卡块与固定槽、第二固定槽和第三固定槽活动卡接,从而达到稳定限位的效果。
(3)、该电池工装和电池灌胶装置,当密封上盖下壁面与密封板和第二密封板的上壁面活动贴合时,这时密封上盖下方的四个固定杆上的卡接块在密封上盖向下移动时,这时四个卡接块便会卡入四个固定孔内部,当四个卡接块进入四个固定孔内部时,四个卡接块便会挤压弹簧,这时四个弹簧也会将自身的反弹力施加在卡接块上,使四个卡接块与四个固定孔内部壁面活动卡接,这样密封上盖便会通过卡接块与密封板和第二密封板上方牢牢卡接在一起,从而达到提高固定性的效果。
(4)、该电池工装和电池灌胶装置,当密封上盖与密封板和第二密封板活动连接在一起后,这时便可以通过灌胶槽进行向密封板和第二密封板的内部进行灌胶,灌胶密封完成后,这时在将上板与密封上盖卡接在一起,上板下壁面固定有密封块,当上板与密封上盖卡接时,多个密封块便会与灌胶槽密封贴合,使密封板和第二密封板内部的胶水无法溢出,从而达到密封的效果。
(5)、该电池工装和电池灌胶装置,当上板与密封上盖上方活动卡接时,上板下方的四个连接板便会与密封上盖上方活动连接,且上板可以通过第二弹簧进行上下的晃动,当该装配的锂电池进行运输时,会有多个底板堆叠在一起,这时当上板上方受到另一个底板的压力时,上板便可以通过第二弹簧进行缓冲抵消,从而达到保护该密封板和第二密封板内部的锂电池不受损伤的效果。
(6)、该电池工装和电池灌胶装置,底板的上方设置有两个气筒块,两个活动块通过活塞块可以在气筒块上进行移动,气筒块内部存储有高压气体,底板通过两个活动块与连接板固定连接在一起,当连接板上整体受到震动,这时连接板上整体就可以通过活动块在气筒块内部通过气压进行缓冲,这样在连接板整体进行运动时,就可以避免连接板上的锂电池因震动碰撞发生损坏,从而达到保护该锂电池的效果。
附图说明
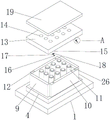
图1为本发明的整体结构示意图;
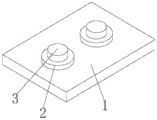
图2为本发明底板局部示意图;
图3为本发明气筒块局部示意图;
图4为本发明连接板局部示意图;
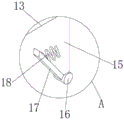
图5为本发明图1中A的放大图;
图6为本发明上板局部示意图。
图中:
1、底板;2、气筒块;3、活动块;4、连接板;5、密封槽;6、第二密封槽;7、局限槽;8、固定槽;9、密封板;10、第二密封板;11、锂电池;12、固定孔;13、密封上盖;14、灌胶槽;15、固定杆;16、合页;17、卡接块;18、弹簧;19、上板;20、密封块;21、固定块;22、第二弹簧;23、连接板;24、开口;25、活塞块;26、电极卡块;27、第二局限槽;28、第二固定槽;29、第三局限槽;30、第三固定槽。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
请参阅图1-6,本发明提供一种技术方案:电池工装和电池灌胶装置,包括底板1,底板1为矩形板状,底板1的上壁面固定安装有两个镜像对称的气筒块2,气筒块2为圆形块状,且气筒块2的内部为空心,两个气筒块2的上端分别开设有开口24,开口24为圆形槽状,两个气筒块2的内部分别设置有可以活动的活塞块25,两个活塞块25的外壁面分别与两个气筒块2的内壁面活动贴合,两个活塞块25的上端分别固定安装有活动块3,活动块3为圆形块状,底板1的上方设置有连接板4,连接板4为矩形板状,两个活动块3的上端分别与连接板4的下壁面固定连接,连接板4的上壁面开设有两个镜像对称的密封槽5,密封槽5为矩形槽状,连接板4的上壁面开设有两个镜像对称的第二密封槽6,第二密封槽6为矩形槽状,连接板4的上壁面开设有四个等距排列的局限槽7,局限槽7为圆形槽状,四个局限槽7的内部底侧壁面分别开设有固定槽8,固定槽8为圆形槽状,连接板4的上壁面开设有四个等距排列的第二局限槽27,第二局限槽27为圆形槽状,四个第二局限槽27的内部底侧壁面分别开设有第二固定槽28,第二固定槽28为圆形槽状,连接板4的上壁面开设有四个等距排列的第三局限槽29,第三局限槽29为圆形槽状,四个第三局限槽29的内部底侧壁面分别开设有第三固定槽30,第三固定槽30为圆形槽状,两个密封槽5的内部分别活动卡接有密封板9,密封板9为矩形板状,两个第二密封槽6的内部活动卡接第二密封板10,第二密封板10为矩形板状,两个密封板9和两个第二密封板10的内部设置有十二个等距排列的锂电池11,锂电池11为现有结构,在此不做赘述,每个锂电池11的上下两端分别固定安装有电极卡块26,电极卡块26为圆形电极块,每四个锂电池11的下端分别与四个局限槽7内部活动卡接,每四个锂电池11下端的电极卡块26分别与四个固定槽8内部活动卡接,每四个锂电池11的下端分别与四个第二局限槽27内部活动卡接,每四个锂电池11下端的电极卡块26分别与四个第二固定槽28内部活动卡接,每四个锂电池11的下端分别与四个第三局限槽29内部活动卡接,每四个锂电池11下端的电极卡块26分别与四个第三固定槽30内部活动卡接,每个第二密封板10的上壁面分别开设有两个镜像对称的固定孔12,固定孔12为圆形孔状,且固定孔12的内部为空心,锂电池11的上端设置有密封上盖13,密封上盖13为矩形盖体,密封上盖13的上壁面开设有十二个等距排列的灌胶槽14,灌胶槽14为圆形槽状,密封上盖13的下壁面固定安装有四个与四个固定孔12相互对应的固定杆15,固定杆15为圆形杆状,每个固定杆15的下端分别固定安装有合页16,合页16为现有结构,在此不做赘述,每个合页16的外壁面分别活动连接有卡接块17,卡接块17为矩形块状,每个卡接块17的右壁面分别固定安装有弹簧18,弹簧18为现有结构,在此不做赘述,每个弹簧18的右端分别与每个固定杆15的外壁面固定连接,四个卡接块17的左壁面分别与四个固定孔12的内部活动卡接,密封上盖13的上方设置有上板19,上板19为矩形板状,上板19的下壁面固定安装有十二个与十二个灌胶槽14相互对应的密封块20,密封块20圆形块状,上板19的下壁面固定安装有四个等距排列的固定块21,固定块21为圆形块状,四个固定块21的下壁面分别固定安装有第二弹簧22,四个第二弹簧22的下端分别固定安装有连接板23,连接板23为圆形板状。
工作原理:在使用时,当该锂电池11进行加工包装时,首先将两个密封板9和两个第二密封板10与连接板4上壁面的连接板4和密封槽5活动卡接在一起,这时两个密封板9和两个第二密封板10就会相互挤压贴合在一起,这时再将多个锂电池11放置在连接板4上方的局限槽7、第二局限槽27和第三局限槽29内部,当多个锂电池11与局限槽7、第二局限槽27和第三局限槽29内部接触后,这时每个锂电池11下端的电极卡块26均会与固定槽8、第二固定槽28和第三固定槽30活动贴合在一起,这样每个锂电池11便会通过电极卡块26与固定槽8、第二固定槽28和第三固定槽30活动卡接,从而达到稳定限位的效果。
当多个锂电池11通过电极卡块26与连接板4上的局限槽7、第二局限槽27和第三局限槽29卡接在一起后,这时便可以将密封上盖13与密封板9和第二密封板10上壁面卡接在一起,且密封上盖13的上端开设有十二个与电极卡块26相互对应的灌胶槽14,这时当密封上盖13下壁面与密封板9和第二密封板10接触时,密封上盖13便可以通过灌胶槽14与电极卡块26上端活动卡接,这时多个锂电池11在两个密封板9和第二密封板10与密封上盖13的内部就会呈密封保存形式,这时再将通过灌胶槽14对密封板9和第二密封板10的内部会进行灌胶,两个密封板9和第二密封板10与密封上盖13便会将胶体密封在自身内部,防止溢出,从而达到提高电池组内部的密封性和防水性,延长该电池的使用寿命的效果。
当密封上盖13下壁面与密封板9和第二密封板10的上壁面活动贴合时,这时密封上盖13下方的四个固定杆15上的卡接块17在密封上盖13向下移动时,这时四个卡接块17便会卡入四个固定孔12内部,当四个卡接块17进入四个固定孔12内部时,四个卡接块17便会挤压弹簧18,这时四个弹簧18也会将自身的反弹力施加在卡接块17上,使四个卡接块17与四个固定孔12内部壁面活动卡接,这样密封上盖13便会通过卡接块17与密封板9和第二密封板10上方牢牢卡接在一起,从而达到提高固定性的效果。
当密封上盖13与密封板9和第二密封板10活动连接在一起后,这时便可以通过灌胶槽14进行向密封板9和第二密封板10的内部进行灌胶,灌胶密封完成后,这时在将上板19与密封上盖13卡接在一起,上板19下壁面固定有密封块20,当上板19与密封上盖13卡接时,多个密封块20便会与灌胶槽14密封贴合,使密封板9和第二密封板10内部的胶水无法溢出,从而达到密封的效果。
当上板19与密封上盖13上方活动卡接时,上板19下方的四个连接板23便会与密封上盖13上方活动连接,且上板19可以通过第二弹簧22进行上下的晃动,当该装配的锂电池11进行运输时,会有多个底板1堆叠在一起,这时当上板19上方受到另一个底板1的压力时,上板19便可以通过第二弹簧22进行缓冲抵消,从而达到保护该密封板9和第二密封板10内部的锂电池11不受损伤的效果。
底板1的上方设置有两个气筒块2,两个活动块3通过活塞块25可以在气筒块2上进行移动,气筒块2内部存储有高压气体,底板1通过两个活动块3与连接板4固定连接在一起,当连接板4上整体受到震动,这时连接板4上整体就可以通过活动块3在气筒块2内部通过气压进行缓冲,这样在连接板4整体进行运动时,就可以避免连接板4上的锂电池11因震动碰撞发生损坏,从而达到保护该锂电池11的效果。
尽管已经示出和描述了本发明的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本发明的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本发明的范围由所附权利要求及其等同物限定。
Claims (9)
1.电池工装和电池灌胶装置,包括底板(1),其特征在于:所述底板(1)的上壁面固定安装有两个镜像对称的气筒块(2),两个所述气筒块(2)的上端分别开设有开口(24),两个所述气筒块(2)的内部分别设置有可以活动的活塞块(25),两个所述活塞块(25)的外壁面分别与两个所述气筒块(2)的内壁面活动贴合,两个所述活塞块(25)的上端分别固定安装有活动块(3),所述底板(1)的上方设置有连接板(4),两个所述活动块(3)的上端分别与所述连接板(4)的下壁面固定连接,所述连接板(4)的上壁面开设有两个镜像对称的密封槽(5),所述连接板(4)的上壁面开设有两个镜像对称的第二密封槽(6),所述连接板(4)的上壁面开设有四个等距排列的局限槽(7)。
2.根据权利要求1所述的电池工装和电池灌胶装置,其特征在于:四个所述局限槽(7)的内部底侧壁面分别开设有固定槽(8),所述连接板(4)的上壁面开设有四个等距排列的第二局限槽(27),四个所述第二局限槽(27)的内部底侧壁面分别开设有第二固定槽(28),所述连接板(4)的上壁面开设有四个等距排列的第三局限槽(29)。
3.根据权利要求2所述的电池工装和电池灌胶装置,其特征在于:四个所述第三局限槽(29)的内部底侧壁面分别开设有第三固定槽(30),两个所述密封槽(5)的内部分别活动卡接有密封板(9),两个所述第二密封槽(6)的内部活动卡接第二密封板(10)。
4.根据权利要求3所述的电池工装和电池灌胶装置,其特征在于:两个所述密封板(9)和两个所述第二密封板(10)的内部设置有十二个等距排列的锂电池(11),每个所述锂电池(11)的上下两端分别固定安装有电极卡块(26),每四个所述锂电池(11)的下端分别与四个所述局限槽(7)内部活动卡接,每四个所述锂电池(11)下端的电极卡块(26)分别与四个所述固定槽(8)内部活动卡接。
5.根据权利要求4所述的电池工装和电池灌胶装置,其特征在于:每四个所述锂电池(11)的下端分别与四个所述第二局限槽(27)内部活动卡接,每四个所述锂电池(11)下端的电极卡块(26)分别与四个所述第二固定槽(28)内部活动卡接,每四个所述锂电池(11)的下端分别与四个所述第三局限槽(29)内部活动卡接。
6.根据权利要求5所述的电池工装和电池灌胶装置,其特征在于:每四个所述锂电池(11)下端的电极卡块(26)分别与四个所述第三固定槽(30)内部活动卡接,每个所述第二密封板(10)的上壁面分别开设有两个镜像对称的固定孔(12),所述锂电池(11)的上端设置有密封上盖(13),所述密封上盖(13)的上壁面开设有十二个等距排列的灌胶槽(14)。
7.根据权利要求6所述的电池工装和电池灌胶装置,其特征在于:所述密封上盖(13)的下壁面固定安装有四个与四个所述固定孔(12)相互对应的固定杆(15),每个所述固定杆(15)的下端分别固定安装有合页(16),每个所述合页(16)的外壁面分别活动连接有卡接块(17)。
8.根据权利要求7所述的电池工装和电池灌胶装置,其特征在于:每个所述卡接块(17)的右壁面分别固定安装有弹簧(18),每个所述弹簧(18)的右端分别与每个所述固定杆(15)的外壁面固定连接,四个所述卡接块(17)的左壁面分别与四个所述固定孔(12)的内部活动卡接。
9.根据权利要求8所述的电池工装和电池灌胶装置,其特征在于:所述密封上盖(13)的上方设置有上板(19),所述上板(19)的下壁面固定安装有十二个与十二个所述灌胶槽(14)相互对应的密封块(20),所述上板(19)的下壁面固定安装有四个等距排列的固定块(21),四个所述固定块(21)的下壁面分别固定安装有第二弹簧(22),四个所述第二弹簧(22)的下端分别固定安装有连接板(23)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010838372.7A CN111834603A (zh) | 2020-08-19 | 2020-08-19 | 电池工装和电池灌胶装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010838372.7A CN111834603A (zh) | 2020-08-19 | 2020-08-19 | 电池工装和电池灌胶装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN111834603A true CN111834603A (zh) | 2020-10-27 |
Family
ID=72918890
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010838372.7A Withdrawn CN111834603A (zh) | 2020-08-19 | 2020-08-19 | 电池工装和电池灌胶装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN111834603A (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113560142A (zh) * | 2021-08-05 | 2021-10-29 | 福建飞毛腿动力科技有限公司 | 一种电池外壳灌胶的低成本高效率工装结构 |
| CN118589008A (zh) * | 2024-05-23 | 2024-09-03 | 苏州市纬迪精密控胶系统有限公司 | 一种锂离子电池单片电芯的灌胶工装 |
-
2020
- 2020-08-19 CN CN202010838372.7A patent/CN111834603A/zh not_active Withdrawn
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113560142A (zh) * | 2021-08-05 | 2021-10-29 | 福建飞毛腿动力科技有限公司 | 一种电池外壳灌胶的低成本高效率工装结构 |
| CN118589008A (zh) * | 2024-05-23 | 2024-09-03 | 苏州市纬迪精密控胶系统有限公司 | 一种锂离子电池单片电芯的灌胶工装 |
| CN118589008B (zh) * | 2024-05-23 | 2025-01-14 | 苏州市纬迪精密控胶系统有限公司 | 一种锂离子电池单片电芯的灌胶工装 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101820935B1 (ko) | 전지모듈 및 이를 포함하는 전지팩 | |
| JP7295951B2 (ja) | 蓄電モジュール及び蓄電モジュールの製造方法 | |
| ITTO940098A1 (it) | Procedimento per l'assemblaggio di una batteria bipolare piombo-acido e batteria bipolare ottenuta con tale procedimento. | |
| CN214898729U (zh) | 电芯模块及电池包 | |
| NO833925L (no) | Flercellet, elektrisk akkumulatorbatteri | |
| US10896786B2 (en) | Processes and systems for supercapacitor stack fabrication | |
| KR20120138848A (ko) | 파우치형 이차전지 및 그 제조방법 | |
| KR20150014544A (ko) | 파우치형 이차전지의 셀 밀착을 위한 가압 트레이 | |
| EP3358643B1 (en) | Assembled battery | |
| US20250279460A1 (en) | Tray, clamping method, and battery production line | |
| CN210535714U (zh) | 一种锂电蓄电池组用保温装置 | |
| CN202616308U (zh) | 锂离子电池并联单元及具有其的锂离子电池模块 | |
| KR20130091172A (ko) | 구조적 신뢰성이 우수한 전지팩 | |
| JP2024158178A (ja) | 電池モジュールの製造方法 | |
| JP2014241207A (ja) | 密閉型電池 | |
| CN2798325Y (zh) | 一种平板形锂电池 | |
| KR20230143480A (ko) | 배터리 셀 실링 장치 | |
| CN213212256U (zh) | 一种电池包 | |
| CN211980790U (zh) | 电池、电池模组、电池包及汽车 | |
| JP2014199782A (ja) | 蓄電素子及び圧接体 | |
| CN110611060A (zh) | 电池包 | |
| CN210527351U (zh) | 一种电动自行车锂电池组存放用防潮箱 | |
| GB2162363A (en) | Electric storage battery | |
| GB2135110A (en) | Assembling electric storage batteries and a clamp therefor | |
| CN224020763U (zh) | 一种锂离子电池结构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| WW01 | Invention patent application withdrawn after publication | ||
| WW01 | Invention patent application withdrawn after publication |
Application publication date: 20201027 |