CN114709694A - 一种引出线软端子制造工艺及引出线组件 - Google Patents
一种引出线软端子制造工艺及引出线组件 Download PDFInfo
- Publication number
- CN114709694A CN114709694A CN202210472671.2A CN202210472671A CN114709694A CN 114709694 A CN114709694 A CN 114709694A CN 202210472671 A CN202210472671 A CN 202210472671A CN 114709694 A CN114709694 A CN 114709694A
- Authority
- CN
- China
- Prior art keywords
- copper
- soft
- outgoing line
- strand
- metal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R43/00—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors
- H01R43/16—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for manufacturing contact members, e.g. by punching and by bending
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R11/00—Individual connecting elements providing two or more spaced connecting locations for conductive members which are, or may be, thereby interconnected, e.g. end pieces for wires or cables supported by the wire or cable and having means for facilitating electrical connection to some other wire, terminal, or conductive member, blocks of binding posts
- H01R11/11—End pieces or tapping pieces for wires, supported by the wire and for facilitating electrical connection to some other wire, terminal or conductive member
- H01R11/16—End pieces terminating in a soldering tip or socket
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R4/00—Electrically-conductive connections between two or more conductive members in direct contact, i.e. touching one another; Means for effecting or maintaining such contact; Electrically-conductive connections having two or more spaced connecting locations for conductors and using contact members penetrating insulation
- H01R4/02—Soldered or welded connections
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R43/00—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors
- H01R43/02—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for soldered or welded connections
- H01R43/0207—Ultrasonic-, H.F.-, cold- or impact welding
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R43/00—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors
- H01R43/02—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for soldered or welded connections
- H01R43/0214—Resistance welding
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Connection Of Batteries Or Terminals (AREA)
Abstract
本发明公开了一种引出线软端子制造工艺及引出线组件,包括以下步骤:步骤一:将若干软质铜材堆叠或交叉成铜股;步骤二:将铜股的两端进行焊接固定;步骤三:准备金属固定件,将铜股的一端与金属固定件进行焊接;步骤四:在金属固定件上进行打孔;步骤五:将铜股另一端焊接在硬质引出线上。本发明通过采用软质铜材制成铜股,使其具有柔软性和导电性,将两端焊接好的铜股分别连接在硬质引出线和金属固定件上,金属固定件可与外部设备进行连接,在铜股的带动下,铜股弯折时,金属固定件随铜股可进行弯折,可以调整与外部设备的固定点,使其安装地更加牢固稳当,具有更强的适配性。
Description
技术领域
本发明涉及引出线技术领域,尤其是一种引出线软端子制造工艺及引出线组件。
背景技术
在很多电气设备中,往往需要用到引出线组件,方便此设备与外部设备进行电性连接。现有的硬质引出线组件的端子往往采用的是硬质端子,在与外部设备连接的过程中,由于硬质引出线和端子的本身特性,使之无法进行调整,一旦端子与外部设备的尺寸有差错时,就无法进行稳固安装,在使用过程中带来了很大的不便。
发明内容
鉴于上述情况,有必要提供一种引出线软端子制造工艺及引出线组件,可以解决现有引出线组件的端子往往是硬质端子所带来的安装不便问题。
为实现上述目的,本发明的技术方案如下:
第一方面,本发明提供了一种引出线软端子制造工艺,包括以下步骤:
步骤一:将若干软质铜材堆叠或交叉成铜股;
步骤二:将铜股的两端进行焊接固定;
步骤三:准备金属固定件,将铜股的一端与金属固定件进行焊接;
步骤四:在金属固定件上进行打孔;
步骤五:将铜股另一端焊接在硬质引出线上。
进一步地,在步骤一中,软质铜材为铜箔片,若干铜箔片堆叠在一起构成铜股。
进一步地,在步骤二中,铜股的一端焊接好后,先将铜股弯折至S形后,再将铜股的另一端进行焊接。
进一步地,在步骤二中,通过超声波焊接将若干铜箔片的两端固定,在铜股两端之间,堆叠的铜箔片之间存在间隙。
进一步地,在步骤三中,金属固定件为两片金属片,两片金属片上下将铜股的一端夹住并焊接。
进一步地,在步骤一中,铜箔片的数量为15-25片。
进一步地,在步骤一中,软质铜材为若干铜丝,若干铜丝编绕成麻花状构成铜股。
进一步地,在步骤三中,金属固定件为带有开口的金属槽,铜股通过开口焊接在金属槽内。
进一步地,在步骤五中,铜股的另一端通过金属环焊接固定在硬质引出线上。
第二方面,本发明提供了一种引出线组件,包括硬质引出线、塑胶块及软端子,软端子为第一方面中任意一种引出线软端子制造工艺所制造;
塑胶块套设在硬质引出线上,硬质引出线的一端与软端子连接,另一端用于连接在其他设备上。
通过以上技术方案,本发明至少具有如下有益效果:
1、本发明的引出线软端子制造工艺,通过采用软质铜材制成铜股,使其具有柔软性和导电性,将两端焊接好的铜股分别连接在硬质引出线和金属固定件上,金属固定件可与外部设备进行连接,在铜股的带动下,铜股弯折时,金属固定件随铜股可进行弯折,可以调整与外部设备的固定点,使其安装地更加牢固稳当,具有更强的适配性;
2、本发明的引出线组件,通过软端子的设置,在外接设备时,对稍微有尺寸偏差的连接头也能够通过调整软端子进行匹配,在安装连接过程中带来了很大的便利,减少了部分尺寸不合格产品的浪费问题。
附图说明
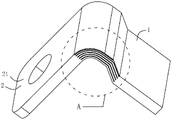
图1是本发明实施例一的立体结构示意图;
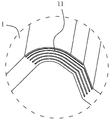
图2是图1中A部分的放大结构示意图;
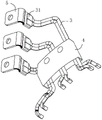
图3是本发明实施例三的立体结构示意图;
1、铜股;11、铜箔片;2、金属固定件;21、金属片;3、硬质引出线;4、塑胶块;5、软端子。
具体实施方式
本发明的总体实施方案如下:
请参照图1-3,一种引出线软端子制造工艺,包括以下步骤:
步骤一:将若干软质铜材堆叠或交叉成铜股1;
步骤二:将铜股1的两端进行焊接固定;
步骤三:准备金属固定件2,将铜股1的一端与金属固定件2进行焊接;
步骤四:在金属固定件2上进行打孔;
步骤五:将铜股1另一端焊接在硬质引出线3上。
本发明通过通过采用软质铜材制成铜股1,使其具有柔软性和导电性。将两端焊接好的铜股1分别连接在硬质引出线3和金属固定件2上,金属固定件2可与外部设备进行连接,在铜股1的带动下,铜股1弯折时,金属固定件2随铜股1可进行弯折,可以调整与外部设备的固定点,使其安装地更加牢固稳当,具有更强的适配性。
为了使本发明的目的、技术方案及优点更加清楚明白,以下结合附图及实施例,对本发明一种引出线软端子制造工艺及引出线组件进行进一步详细说明。应当理解,此处所描述的具体实施例仅用以解释本发明,并不用于限定本发明。
实施例一
请参照图1-2,在本实施例中步骤一中,软质铜材采用铜箔片11,若干铜箔片11堆叠在一起构成铜股1,铜箔片11具有良好的柔软性能和导电性能。在步骤二中,通过超声波焊接将若干铜箔片11的两端固定,超声波焊接是利用高频振动波传递到若干铜箔一端的表面,在加压的情况下,使铜箔片11表面相互摩擦而形成分子层之间的熔合。在铜股1两端之间,堆叠的铜箔片11之间存在间隙,使得铜股1能在保证厚度的情况下,还能具有良好的柔软性。优选的,在本实施例中,当铜股1的一端焊接好后,另一端先不进行焊接。先将铜股1弯折至S形后,再将铜股1的另一端进行焊接。在铜股1为S形的设定下,可以使铜股1弯折的角度更大,且铜箔片11在弯折的过程中不容易崩断。进一步地,在步骤三中,金属固定件2为两片金属片21,两片金属片21上下将铜股1的一端夹住并焊接。在本实施例中,金属片21在步骤二中超声波焊接铜箔片11的时候,就将其固定在铜股1一端的上下两侧一并进行焊接,这样可以提高生产效率,节省耗材。金属片21可以采用铝或铝合金等材料,其具有良好的导电性能。在步骤四中,在金属固定件2上进行打孔,在对金属固定件件2打孔的同时,也将金属固定件2里面的铜箔片11一起打穿。在步骤五中,将铜股1另一端焊接在硬质引出线3上,具体的,硬质引出线3一端连接有金属块31,铜股1通过金属块31与硬质引出线3进行焊接,金属块31可以采用铝材质,可以通过阻焊方式进行焊接。优选的,铜箔片11的数量为15-25片,此时铜股1的厚度大约在0.2mm-0.4mm之间,其柔软效果更加。
故在本实施例中具体工艺步骤如下:
S100:若干铜箔片11堆叠在一起构成铜股1;
S200:通过超声波焊接将若干铜箔片11的一端先进行固定,另一端先不进行焊接。先将铜股1弯折至S形后,再将铜股1的另一端进行焊接;
S300:在S200中的焊接过程中,同时两片金属片21上下将铜股1的一端夹住一起进行焊接;
S400:在金属片21上进行打孔,连带将金属片21内包裹的铜箔片11一起打穿;
S500:通过金属块31将铜股1的另一端焊接在硬质引出线3上。
实施例二
在本实施例步骤一中,软质铜材采用若干铜丝(图中未示出),若干铜丝编绕成麻花状构成铜股1,这样的铜股1同样具有良好的柔软性能及导电性能。在步骤二中,将铜股1的两端进行焊接固定;在步骤三中,金属固定件2为带有开口的金属槽,铜股1通过金属槽开口焊接在金属槽内,优选的,采用超声焊接的方式进行焊接;在步骤四中,在金属槽上进行打孔,连带将金属槽内焊接固定的铜股1一起打穿;在步骤五中,铜股1的另一端通过金属环焊接固定在硬质引出线3上,具体的,先将铜股1的一端及硬质引出线3的端子均置于金属环内,加入铝材,通过阻焊的方式进行焊接,焊接完成后铜股1与硬质引出线3电导通。
故在本实施例中具体工艺步骤如下:
S100:将若干铜丝编绕成麻花状构成铜股1;
S200:将铜股1的两端进行焊接固定。
S300:金属固定件2为带有开口的金属槽,铜股1通过金属槽的开口焊接在金属槽内;
S400:在金属槽上进行打孔,连带将金属槽内焊接固定好的铜股1一起打穿;
S500:铜股1的另一端通过金属环焊接固定在硬质引出线3上。
实施例三
请参照图3,本发明提供了一种引出线组件,包括硬质引出线3、塑胶块4及软端子5,软端子5为第一方面中任意一种引出线软端子制造工艺所制造;塑胶块4套设在硬质引出线3上,硬质引出线3的一端与软端子5连接,另一端用于连接在其他设备上,优选的,硬质引出线3采用漆包线。本发明的引出线组件,通过软端子5的设置,在外接设备时,对稍微有尺寸偏差的连接头也能够通过调整软端子5进行匹配,在安装连接过程中带来了很大的便利,减少了部分尺寸不合格产品的浪费问题。
在具体应用上,本发明的引出线组件可以应用在汽车发电机与电池的连接上,先将硬质引出线3的另一端连接在发动机的接线上,再进行软端子5与电池电源线的接线,在软端子5的作用下,金属固定件2的孔可以很容易对上电池的电极,而后再进行锁紧,在汽车装拆电池上给人们带来了很大的便利。
本发明未详述之处,均为本领域技术人员的公知技术。
对于本领域技术人员而言,显然本发明不限于上述示范性实施例的细节,而且在不背离本发明的精神或基本特征的情况下,能够以其他的具体形式实现本发明。因此,无论从哪一点来看,均应将实施例看作是示范性的,而且是非限制性的,本发明的范围由所附权利要求而不是上述说明限定,因此旨在将落在权利要求的等同要件的含义和范围内的所有变化囊括在本发明内。不应将权利要求中的任何附图标记视为限制所涉及的权利要求。
Claims (10)
1.一种引出线软端子制造工艺,其特征在于,包括以下步骤:
步骤一:将若干软质铜材堆叠或交叉成铜股(1);
步骤二:将所述铜股(11)的两端进行焊接固定;
步骤三:准备金属固定件(2),将所述铜股(1)的一端与所述金属固定件(2)进行焊接;
步骤四:在所述金属固定件(2)上进行打孔;
步骤五:将所述铜股(1)另一端焊接在硬质引出线(3)上。
2.根据权利要求1所述的一种引出线软端子制造工艺,其特征在于,在所述步骤一中,所述软质铜材为铜箔片(11),若干所述铜箔片(11)堆叠在一起构成所述铜股(1)。
3.根据权利要求2所述的一种引出线软端子制造工艺,其特征在于,在所述步骤二中,所述铜股(1)的一端焊接好后,先将所述铜股(1)弯折至S形后,再将所述铜股(1)的另一端进行焊接。
4.根据权利要求2或3所述的一种引出线软端子制造工艺,其特征在于,在所述步骤二中,通过超声波焊接将若干所述铜箔片(11)的两端固定,在所述铜股(1)两端之间,堆叠的所述铜箔片(11)之间存在间隙。
5.根据权利要求2所述的一种引出线软端子制造工艺,其特征在于,在所述步骤三中,所述金属固定件为两片金属片(21),两片所述金属片(21)上下将所述铜股(1)的一端夹住并焊接。
6.根据权利要求2所述的一种引出线软端子制造工艺,其特征在于,在所述步骤一中,所述铜箔片(11)的数量为15-25片。
7.根据权利要求1所述的一种引出线软端子制造工艺,其特征在于,在所述步骤一中,所述软质铜材为若干铜丝,若干所述铜丝编绕成麻花状构成所述铜股(1)。
8.根据权利要求7所述的一种引出线软端子制造工艺,其特征在于,在所述步骤三中,所述金属固定件(2)为带有开口的金属槽,所述铜股(1)通过开口焊接在所述金属槽内。
9.根据权利要求8所述的一种引出线软端子制造工艺,其特征在于,在所述步骤五中,所述铜股(1)的另一端通过金属环焊接固定在所述引出线上。
10.一种引出线组件,其特征在于,包括硬质引出线(3)、塑胶块(4)及软端子(5),所述软端子(5)为权利要求1-9中任意一种引出线软端子制造工艺所制造;所述塑胶块(4)套设在所述硬质引出线(3)上,所述硬质引出线(3)的一端与所述软端子(5)连接,另一端用于连接在其他设备上。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210472671.2A CN114709694A (zh) | 2022-04-29 | 2022-04-29 | 一种引出线软端子制造工艺及引出线组件 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210472671.2A CN114709694A (zh) | 2022-04-29 | 2022-04-29 | 一种引出线软端子制造工艺及引出线组件 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN114709694A true CN114709694A (zh) | 2022-07-05 |
Family
ID=82177078
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202210472671.2A Pending CN114709694A (zh) | 2022-04-29 | 2022-04-29 | 一种引出线软端子制造工艺及引出线组件 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN114709694A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN120049221A (zh) * | 2025-04-24 | 2025-05-27 | 皇裕精密电子(深圳)有限公司 | 一种基于软铜片堆叠的汽车用连接器及其制作方法 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN202816586U (zh) * | 2012-09-07 | 2013-03-20 | 佛山市国电电器有限公司 | 一种端子与线圈连接结构 |
| CN205542035U (zh) * | 2016-01-15 | 2016-08-31 | 苏州科伦特电源科技有限公司 | 一种软硬结合母线排 |
| CN208706911U (zh) * | 2018-09-14 | 2019-04-05 | 苏州众能医疗科技有限公司 | 一种软连接铜排结构 |
| CN209804950U (zh) * | 2019-04-15 | 2019-12-17 | 皇裕精密冲件(昆山)有限公司 | 一种用于电动汽车的前端铜排 |
| CN210607642U (zh) * | 2019-12-14 | 2020-05-22 | 佛山市顺德区赢威电子科技有限公司 | 一种高质量的铜编织线软连接结构 |
| CN210956827U (zh) * | 2019-12-23 | 2020-07-07 | 东莞市麦瑞斯电子材料有限公司 | 一种电动汽车电池包用软连接铜排 |
| CN211351865U (zh) * | 2020-02-27 | 2020-08-25 | 菲仕绿能科技(宁波)有限公司 | 一种电机定子引出线端子 |
| CN112530638A (zh) * | 2020-10-19 | 2021-03-19 | 陕西斯瑞新材料股份有限公司 | 一种变压器用铜编织金属线软连接件的金属加工工艺 |
-
2022
- 2022-04-29 CN CN202210472671.2A patent/CN114709694A/zh active Pending
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN202816586U (zh) * | 2012-09-07 | 2013-03-20 | 佛山市国电电器有限公司 | 一种端子与线圈连接结构 |
| CN205542035U (zh) * | 2016-01-15 | 2016-08-31 | 苏州科伦特电源科技有限公司 | 一种软硬结合母线排 |
| CN208706911U (zh) * | 2018-09-14 | 2019-04-05 | 苏州众能医疗科技有限公司 | 一种软连接铜排结构 |
| CN209804950U (zh) * | 2019-04-15 | 2019-12-17 | 皇裕精密冲件(昆山)有限公司 | 一种用于电动汽车的前端铜排 |
| CN210607642U (zh) * | 2019-12-14 | 2020-05-22 | 佛山市顺德区赢威电子科技有限公司 | 一种高质量的铜编织线软连接结构 |
| CN210956827U (zh) * | 2019-12-23 | 2020-07-07 | 东莞市麦瑞斯电子材料有限公司 | 一种电动汽车电池包用软连接铜排 |
| CN211351865U (zh) * | 2020-02-27 | 2020-08-25 | 菲仕绿能科技(宁波)有限公司 | 一种电机定子引出线端子 |
| CN112530638A (zh) * | 2020-10-19 | 2021-03-19 | 陕西斯瑞新材料股份有限公司 | 一种变压器用铜编织金属线软连接件的金属加工工艺 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN120049221A (zh) * | 2025-04-24 | 2025-05-27 | 皇裕精密电子(深圳)有限公司 | 一种基于软铜片堆叠的汽车用连接器及其制作方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US10348009B2 (en) | Flexible circuits for electrical harnesses | |
| JP5660458B2 (ja) | 端子付き電線とその製造方法 | |
| EP2176027B1 (en) | Ultrasonic joining method using a flat end face of chip provided with straight grooves | |
| JP2013004406A (ja) | 端子付き電線の製造方法 | |
| JP6193122B2 (ja) | 雄電気端子 | |
| JP2022170233A (ja) | 接合体の製造方法及び接合体 | |
| WO2010088499A2 (en) | Crimped solder on a flexible circuit board | |
| JP2011090804A (ja) | 端子金具付き電線および端子金具付き電線の製造方法 | |
| CN106471675A (zh) | 电接触单元、电焊连接、及用于生产接触单元和用于形成焊接连接的方法 | |
| JP2022151329A (ja) | 端子、端子付き電線、およびワイヤハーネス | |
| US11616334B2 (en) | Method of manufacturing cable assembly, horn chip used in the method and cable assembly manufactured by the method | |
| JP2014022142A (ja) | 導電体 | |
| JP2026000531A (ja) | 超音波接合装置、及び、端子付き電線 | |
| JP5223798B2 (ja) | 電線連結構造及びその電線連結構造を有する車両用導電路 | |
| CN113228420A (zh) | 电设备连接件的制造方法、连接件和连接件与电缆的连接 | |
| KR100598250B1 (ko) | 전기 음향 부품용 커넥터 및 그 접속 구조체 | |
| CN114864189A (zh) | 一种制造排线的方法以及排线 | |
| JP2000067943A (ja) | 電気的接続部品 | |
| CN113745863A (zh) | 导体连接结构 | |
| JP2024126811A (ja) | 端子付き電線製造方法、及び、端子付き電線 | |
| CN218940062U (zh) | 一种卷制成型的线束连接器 | |
| JP2026007795A (ja) | 端子付き電線及びその接合方法 | |
| JP2025010715A (ja) | 端子及び端子付き電線 | |
| JP2024103828A (ja) | 端子付き電線及び端子付き電線製造方法 | |
| JP2024165158A (ja) | 端子及び端子付き電線 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| CB03 | Change of inventor or designer information |
Inventor after: Liu Youwen Inventor after: OuYang Zhongmin Inventor after: Liu Aodong Inventor before: Liu Aodong Inventor before: OuYang Zhongmin Inventor before: Liu Youwen |
|
| CB03 | Change of inventor or designer information | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20220705 |
|
| RJ01 | Rejection of invention patent application after publication |