CN116020719A - 一种保温杯表面的复合处理工艺 - Google Patents
一种保温杯表面的复合处理工艺 Download PDFInfo
- Publication number
- CN116020719A CN116020719A CN202211089266.9A CN202211089266A CN116020719A CN 116020719 A CN116020719 A CN 116020719A CN 202211089266 A CN202211089266 A CN 202211089266A CN 116020719 A CN116020719 A CN 116020719A
- Authority
- CN
- China
- Prior art keywords
- workpiece
- vacuum cup
- treatment process
- spraying
- machine
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000000034 method Methods 0.000 title claims abstract description 37
- 239000002131 composite material Substances 0.000 title claims abstract description 31
- 238000005507 spraying Methods 0.000 claims abstract description 74
- 239000004033 plastic Substances 0.000 claims abstract description 45
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims abstract description 40
- 239000000843 powder Substances 0.000 claims abstract description 19
- 239000011248 coating agent Substances 0.000 claims abstract description 17
- 238000000576 coating method Methods 0.000 claims abstract description 17
- 238000010147 laser engraving Methods 0.000 claims abstract description 17
- 239000000463 material Substances 0.000 claims abstract description 14
- 238000004519 manufacturing process Methods 0.000 claims abstract description 12
- 238000007733 ion plating Methods 0.000 claims abstract description 11
- 238000007747 plating Methods 0.000 claims abstract description 9
- 238000005406 washing Methods 0.000 claims description 40
- 239000007921 spray Substances 0.000 claims description 19
- 238000005238 degreasing Methods 0.000 claims description 15
- 150000002500 ions Chemical class 0.000 claims description 12
- 239000007788 liquid Substances 0.000 claims description 10
- 238000000151 deposition Methods 0.000 claims description 8
- 230000008021 deposition Effects 0.000 claims description 8
- 239000000758 substrate Substances 0.000 claims description 8
- 239000008399 tap water Substances 0.000 claims description 8
- 235000020679 tap water Nutrition 0.000 claims description 8
- 239000000956 alloy Substances 0.000 claims description 6
- 229910045601 alloy Inorganic materials 0.000 claims description 6
- 238000004140 cleaning Methods 0.000 claims description 5
- 238000001035 drying Methods 0.000 claims description 5
- 238000001704 evaporation Methods 0.000 claims description 5
- 230000008020 evaporation Effects 0.000 claims description 5
- 238000004544 sputter deposition Methods 0.000 claims description 4
- 238000001816 cooling Methods 0.000 claims description 3
- 238000001723 curing Methods 0.000 claims description 3
- 230000018044 dehydration Effects 0.000 claims description 3
- 238000006297 dehydration reaction Methods 0.000 claims description 3
- 238000005137 deposition process Methods 0.000 claims description 3
- 239000012943 hotmelt Substances 0.000 claims description 3
- 239000012528 membrane Substances 0.000 claims description 3
- 239000007787 solid Substances 0.000 claims description 3
- 230000003068 static effect Effects 0.000 claims description 3
- 238000001771 vacuum deposition Methods 0.000 claims description 3
- 230000005684 electric field Effects 0.000 claims description 2
- 239000002245 particle Substances 0.000 claims description 2
- 239000007888 film coating Substances 0.000 claims 1
- 238000009501 film coating Methods 0.000 claims 1
- 238000005516 engineering process Methods 0.000 abstract description 7
- 238000011079 streamline operation Methods 0.000 abstract description 2
- 239000003973 paint Substances 0.000 description 11
- 238000004381 surface treatment Methods 0.000 description 7
- 239000002699 waste material Substances 0.000 description 7
- 238000010329 laser etching Methods 0.000 description 5
- 239000000047 product Substances 0.000 description 5
- 230000007613 environmental effect Effects 0.000 description 4
- 239000007789 gas Substances 0.000 description 4
- 239000002912 waste gas Substances 0.000 description 4
- 230000000694 effects Effects 0.000 description 3
- 230000004048 modification Effects 0.000 description 2
- 238000012986 modification Methods 0.000 description 2
- 239000002910 solid waste Substances 0.000 description 2
- 239000010935 stainless steel Substances 0.000 description 2
- 229910001220 stainless steel Inorganic materials 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000000861 blow drying Methods 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- 239000011247 coating layer Substances 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 239000010410 layer Substances 0.000 description 1
- 239000004579 marble Substances 0.000 description 1
- 238000005498 polishing Methods 0.000 description 1
- 239000002244 precipitate Substances 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 239000002352 surface water Substances 0.000 description 1
- 238000007738 vacuum evaporation Methods 0.000 description 1
Landscapes
- Application Of Or Painting With Fluid Materials (AREA)
Abstract
本发明公开了一种保温杯表面的复合处理工艺,包括以下步骤:步骤一:将保温杯毛坯件放入离子镀膜机的内部,通过真空镀膜,在保温杯零件的外表面喷涂材料;步骤二:离子镀膜完毕后,取出镀膜完毕的工件,将其放入喷塑机的内部,通过热喷塑,在工件的外表面附着塑粉;步骤三:待喷塑完毕后,取出固化后的工件,放入镭雕机的内部,镭雕机进行保温杯内外表面的镭雕处理,本发明打破该类产品常规性的表面处理方式,离子镀膜固废气、废液、废物排放为零,喷塑塑粉可回收再使用;可实现二维码防伪,提升产品附加值,最后,复合工艺处理后的保温杯在性能上提升品质,具有耐水洗、耐磨损的优势,复合工艺可配置专线流水化作业,提升品质和生产效率。
Description
技术领域
本发明涉及保温杯技术领域,具体涉及一种保温杯表面的复合处理工艺。
背景技术
保温杯一般是由陶瓷或不锈钢加上真空层做成的盛水的容器,顶部有盖,密封严实。保温杯在生产过程中需要对其表面进行喷漆或喷塑处理,以此来提高保温杯的使用寿命、使用舒适度和外部平整度。
现有技术中,如中国专利号为:CN109772655A公开的一种不锈钢保温杯的涂层表面处理工艺。包含以下步骤:1、清洗烘烤:挑选合适的保温杯采用超声清洗仪清洗,把水分烤干;2、检验上件:挑选出表面光滑可以上涂层的保温杯,挂在夹具上,等待喷涂;3、抛光喷底漆:在抛光后的保温杯外壁上喷好五金底漆;4、使用无尘布把大理石纹涂抹在喷好底漆的产品表面,用自来水冲出纹路;5、用喷枪吹干表面水珠;6、将步骤5处理过的保温杯置入烘道进行烘烤,干燥后再进行第二涂。本发明保温杯表面处理可以直接制成图案,并且图案随机波纹灵动,是通过自来水冲出的纹路,工序简单,艺术感强,这样喷制的漆不容易脱落,而且经过处理后喷漆表面光滑,手感好。
但现有技术中,直接对清洗完成的保温杯进行喷漆处理,是该类产品常规性的表面处理方式,喷漆所产生的油漆废气或喷塑产生的飞溅塑粉会直接进入环境中对环境造成污染,无法提高保温杯生成过程的环保性;而且直接对保温杯进行喷漆处理后,漆面在保温杯表面的附着性不佳,因此急需一种保温杯表面的复合处理工艺来打破常规的表面处理方式,减少保温杯表面处理时废气、废物的排放,在提高工艺环保性的同时还能提高保温杯表面的耐水洗、耐磨性,改善成品保温杯的品质。
发明内容
针对现有技术的不足,本发明解决其技术问题所采用的技术方案是:一种保温杯表面的复合处理工艺,包括以下步骤:
步骤一:将保温杯毛坯件放入离子镀膜机的内部,通过真空镀膜,在保温杯零件的外表面喷涂材料;
步骤二:离子镀膜完毕后,取出镀膜完毕的工件,将其放入喷塑机的内部,通过热喷塑,在工件的外表面附着塑料;
步骤三:待喷塑完毕后,工件外部材料冷却固化,取出固化后的工件,放入镭雕机的内部,镭雕机进行保温杯内外表面的镭雕处理。
优选的,在步骤一中,所述的离子镀膜机内部采用真空镀膜,将保温杯放入真空室的内部,真空室内部的气压小于1.013*15PA,镀膜机内部的基片即保温杯为阴极,蒸发源为阳极,真空室内部通入直流高压电源,在真空室的内部建立一个气体放电的等离子区域;
镀材被蒸发源气化后,蒸发粒子进入等离子区域被电离,形成离子,被电场加速后沉积到基片上成膜,本复合工艺提高生产的环保效果,降低油漆废气废液对环境的影响,打破该类产品常规性的表面处理方式,离子镀膜固废气、废液、废物排放为零,喷塑塑粉可回收再使用,保温杯的外表面完成离子镀膜。
优选的,在步骤二中,所述喷塑机的喷塑预处理步骤如下:
脱脂:将工件放入脱脂槽的内部,槽体积3.5m3,温度50-60℃,脱脂时间不低于60S,脱脂时的外部压力为0.1-0.2PA;
第一次水洗:脱脂完毕的工件放入水洗槽的内部,槽体积为1.5m3,温度室温,水洗时间不低于30S,压力0.4PA,水洗槽液为自来水,PH值小于9;
第二次水洗:第一次水洗完毕的工件放入二次水洗槽的内部,槽体积为1.5m3,温度室温,水洗时间不低于30S,压力0.4PA,水洗槽液为自来水,PH值小于9;
表调:第二次水洗完毕的工件进行表调,表调槽体积为1.5m3,温度室温,时间不低于45S,压力1.0PA,PH值7.5-9.5;
磷化:磷化槽槽体积为3.5m3,温度40-45℃,水洗时间120S,压力1.0PA;
纯水洗:磷化完毕的工件放入水洗槽的内部,槽体积1.5m3,温度室温,脱脂时间不低于60S,脱脂时的外部压力为0.3PA,PH值小于7。
优选的,所述喷塑机的喷塑步骤如下:
工件前检查并疏通各条供粉线路和喷枪,清理干净喷粉桶,确保喷枪和线路连接;
向喷粉桶的内部加入指定规格的喷料,电源接通,喷粉桶内部风机启动,空气被压缩;
开启静电发生器,检查各部分仪表是否正常工作,将电压、压缩空气的气压调节到工作指标范围,开启喷枪,进行试喷;
试喷合格后,将喷枪正对工件,保持喷枪与待喷涂面距离为150-200MM,喷枪匀速水平或垂直运动;
喷涂完毕后,开启脱水烘干和固化烘烤,使得固体粉末热熔固化;
自然冷却。
优选的,在步骤三中,所述的镭雕机的镭雕过程如下:
定位:将喷塑完毕的保温杯放入镭雕机的内部,保持工件的相对静止;
雕刻:启动激光发射器,将发射头控制离杯体距离50-100MM,高能激光冲击保温杯的合金表面,腐蚀掉多余的合金,发射头根据编写指令,在规划好的路径下,匀速移动。
镭雕logo精细高档,可实现二维码防伪,提升产品附加值,同时,也能突出审美的需求和个性化的元素体现。
优选的,在步骤一中,真空室内部的加速电压为5000V,真空室的容积为1m3。
优选的,所述喷塑机通过传送带,接收镀膜完毕的工件,传送带在电气控制柜的控制下,间歇性运动,保温杯能够在镀膜机、喷塑机和镭雕机的内部停留一段时间。
优选的,所述保温杯沿着流水线全程自动化运行,镀膜、喷塑和镭雕在同一生产线上完成。
优选的,所述镀膜机内部的离子膜成膜条件为n>nj;
积淀过程: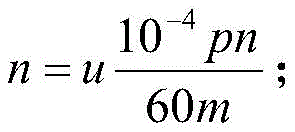
溅射过程:
优选的,所述u为积淀原子在基片表面的沉积速率,p为薄膜的质量密度,m为沉淀物质的摩尔质量,n为阿伏伽德罗常数,j是入射离子形成的电流密度。
本发明的有益效果如下:
目前市场上保温杯表面通常是喷漆或喷塑工艺,本复合工艺提高生产的环保效果,降低油漆废气废液对环境的影响,打破该类产品常规性的表面处理方式,离子镀膜固废气、废液、废物排放为零,喷塑塑粉可回收再使用;镭雕logo精细高档,可实现二维码防伪,提升产品附加值,同时,也能突出审美的需求和个性化的元素体现;最后,复合工艺处理后的保温杯在性能上提升品质,具有耐水洗、耐磨损的优势,复合工艺可配置专线流水化作业,提升品质和生产效率。
具体实施方式
下面结合具体实施方式对本发明做进一步详细的说明。本发明的实施例是为了示例和描述起见而给出的,而并不是无遗漏的或者将本发明限于所公开的形式。很多修改和变化对于本领域的普通技术人员而言是显而易见的。选择和描述实施例是为了更好说明本发明的原理和实际应用,并且使本领域的普通技术人员能够理解本发明从而设计适于特定用途的带有各种修改的各种实施例。
本发明提供一种技术方案:一种保温杯表面的复合处理工艺,包括以下步骤:
步骤一:将保温杯毛坯件放入离子镀膜机的内部,通过真空镀膜,在保温杯零件的外表面喷涂材料;
步骤二:离子镀膜完毕后,取出镀膜完毕的工件,将其放入喷塑机的内部,通过热喷塑,在工件的外表面附着塑料;
步骤三:待喷塑完毕后,工件外部材料冷却固化,取出固化后的工件,放入镭雕机的内部,镭雕机进行保温杯内外表面的镭雕处理。
在步骤一中,离子镀膜机内部采用真空镀膜,将保温杯放入真空室的内部,真空室内部的气压小于1.013*15PA,镀膜机内部的基片即保温杯为阴极,蒸发源为阳极,真空室内部通入直流高压电源,在真空室的内部建立一个气体放电的等离子区域;
镀材被蒸发源气化后,蒸发粒子进入等离子区域被电离,形成离子,被电场加速后沉积到基片上成膜,保温杯的外表面完成离子镀膜。
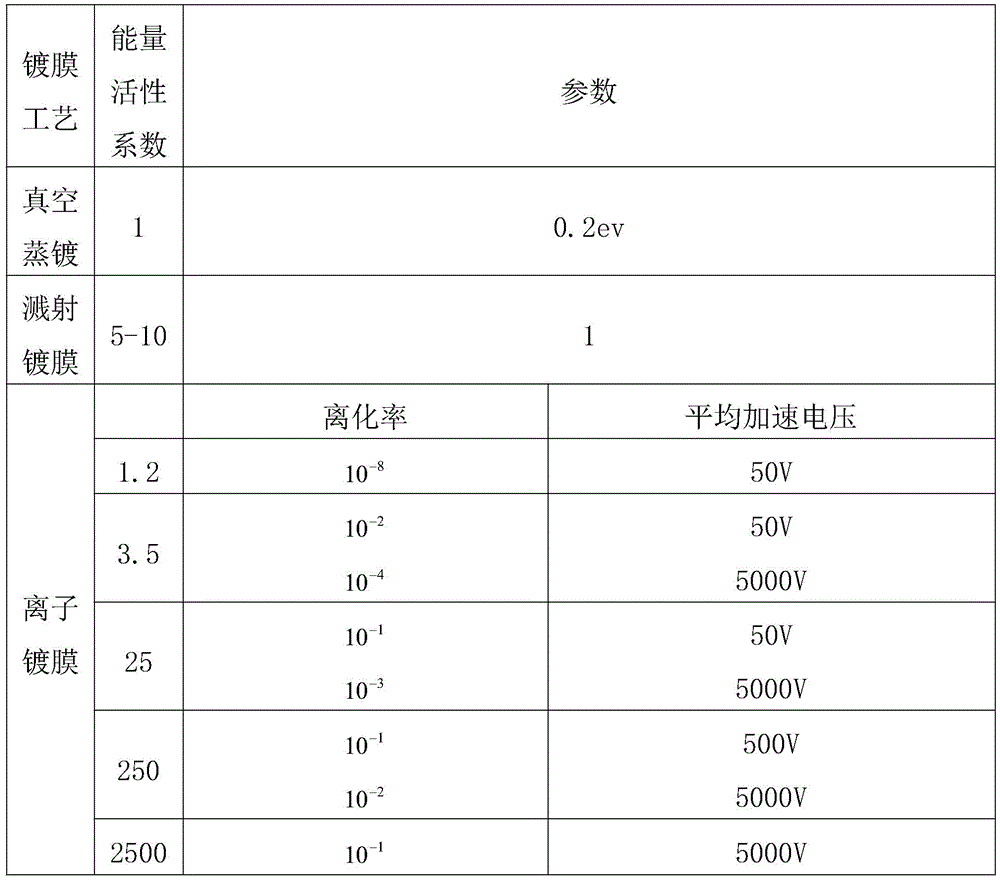
与传统的真空蒸镀和溅射镀膜相比,离子镀膜复合工艺表面能量活性系数的对比如下:
在步骤二中,喷塑机的喷塑预处理步骤如下:
脱脂:将工件放入脱脂槽的内部,槽体积3.5m3,温度50-60℃,脱脂时间不低于60S,脱脂时的外部压力为0.1-0.2PA;
第一次水洗:脱脂完毕的工件放入水洗槽的内部,槽体积为1.5m3,温度室温,水洗时间不低于30S,压力0.4PA,水洗槽液为自来水,PH值小于9;
第二次水洗:第一次水洗完毕的工件放入二次水洗槽的内部,槽体积为1.5m3,温度室温,水洗时间不低于30S,压力0.4PA,水洗槽液为自来水,PH值小于9;
表调:第二次水洗完毕的工件进行表调,表调槽体积为1.5m3,温度室温,时间不低于45S,压力1.0PA,PH值7.5-9.5;
磷化:磷化槽槽体积为3.5m3,温度40-45℃,水洗时间120S,压力1.0PA;
纯水洗:磷化完毕的工件放入水洗槽的内部,槽体积1.5m3,温度室温,脱脂时间不低于60S,脱脂时的外部压力为0.3PA,PH值小于7。
喷塑机的喷塑步骤如下:
工件前检查并疏通各条供粉线路和喷枪,清理干净喷粉桶,确保喷枪和线路连接;
向喷粉桶的内部加入指定规格的喷料,电源接通,喷粉桶内部风机启动,空气被压缩;
开启静电发生器,检查各部分仪表是否正常工作,将电压、压缩空气的气压调节到工作指标范围,开启喷枪,进行试喷;
试喷合格后,将喷枪正对工件,保持喷枪与待喷涂面距离为150-200MM,喷枪匀速水平或垂直运动;
喷涂完毕后,开启脱水烘干和固化烘烤,使得固体粉末热熔固化;
自然冷却。
在步骤三中,的镭雕机的镭雕过程如下:
定位:将喷塑完毕的保温杯放入镭雕机的内部,保持工件的相对静止;
雕刻:启动激光发射器,将发射头控制离杯体距离50-100MM,高能激光冲击保温杯的合金表面,腐蚀掉多余的合金,发射头根据编写指令,在规划好的路径下,匀速移动。
在步骤一中,真空室内部的加速电压为5000V,真空室的容积为1m3。
喷塑机通过传送带,接收镀膜完毕的工件,传送带在电气控制柜的控制下,间歇性运动,保温杯能够在镀膜机、喷塑机和镭雕机的内部停留一段时间,复合工艺处理后的保温杯在性能上提升品质,具有耐水洗、耐磨损的优势,复合工艺可配置专线流水化作业,提升品质和生产效率。
保温杯沿着流水线全程自动化运行,镀膜、喷塑和镭雕在同一生产线上完成。
镀膜机内部的离子膜成膜条件为n>nj;
积淀过程: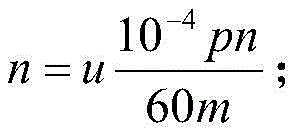
溅射过程: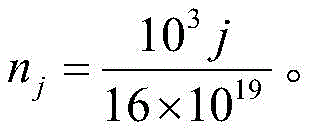
u为积淀原子在基片表面的沉积速率,p为薄膜的质量密度,m为沉淀物质的摩尔质量,n为阿伏伽德罗常数,j是入射离子形成的电流密度。
显然,所描述的实施例仅仅是本发明的一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域及相关领域的普通技术人员在没有做出创造性劳动的前提下所获得的所有其他实施例,都应属于本发明保护的范围。本发明中未具体描述和解释说明的结构、装置以及操作方法,如无特别说明和限定,均按照本领域的常规手段实施。
Claims (10)
1.一种保温杯表面的复合处理工艺,其特征在于,包括以下步骤:
步骤一:将保温杯毛坯件放入离子镀膜机的内部,通过真空镀膜,在保温杯零件的外表面喷涂材料;
步骤二:离子镀膜完毕后,取出镀膜完毕的工件,将其放入喷塑机的内部,通过热喷塑,在工件的外表面附着塑料;
步骤三:待喷塑完毕后,工件外部材料冷却固化,取出固化后的工件,放入镭雕机的内部,镭雕机进行保温杯内外表面的镭雕处理。
2.根据权利要求1所述的一种保温杯表面的复合处理工艺,其特征在于:在步骤一中,所述的离子镀膜机内部采用真空镀膜,将保温杯放入真空室的内部,真空室内部的气压小于1.013*15PA,镀膜机内部的基片即保温杯为阴极,蒸发源为阳极,真空室内部通入直流高压电源,在真空室的内部建立一个气体放电的等离子区域;
镀材被蒸发源气化后,蒸发粒子进入等离子区域被电离,形成离子,被电场加速后沉积到基片上成膜,保温杯的外表面完成离子镀膜。
3.根据权利要求1所述的一种保温杯表面的复合处理工艺,其特征在于:在步骤二中,所述喷塑机的喷塑预处理步骤如下:
脱脂:将工件放入脱脂槽的内部,槽体积3.5m3,温度50-60℃,脱脂时间不低于60S,脱脂时的外部压力为0.1-0.2PA;
第一次水洗:脱脂完毕的工件放入水洗槽的内部,槽体积为1.5m3,温度室温,水洗时间不低于30S,压力0.4PA,水洗槽液为自来水,PH值小于9;
第二次水洗:第一次水洗完毕的工件放入二次水洗槽的内部,槽体积为1.5m3,温度室温,水洗时间不低于30S,压力0.4PA,水洗槽液为自来水,PH值小于9;
表调:第二次水洗完毕的工件进行表调,表调槽体积为1.5m3,温度室温,时间不低于45S,压力1.0PA,PH值7.5-9.5;
磷化:磷化槽槽体积为3.5m3,温度40-45℃,水洗时间120S,压力1.0PA;
纯水洗:磷化完毕的工件放入水洗槽的内部,槽体积1.5m3,温度室温,脱脂时间不低于60S,脱脂时的外部压力为0.3PA,PH值小于7。
4.根据权利要求3所述的一种保温杯表面的复合处理工艺,其特征在于:所述喷塑机的喷塑步骤如下:
工件前检查并疏通各条供粉线路和喷枪,清理干净喷粉桶,确保喷枪和线路连接;
向喷粉桶的内部加入指定规格的喷料,电源接通,喷粉桶内部风机启动,空气被压缩;
开启静电发生器,检查各部分仪表是否正常工作,将电压、压缩空气的气压调节到工作指标范围,开启喷枪,进行试喷;
试喷合格后,将喷枪正对工件,保持喷枪与待喷涂面距离为150-200MM,喷枪匀速水平或垂直运动;
喷涂完毕后,开启脱水烘干和固化烘烤,使得固体粉末热熔固化;
自然冷却。
5.根据权利要求1所述的一种保温杯表面的复合处理工艺,其特征在于:在步骤三中,所述的镭雕机的镭雕过程如下:
定位:将喷塑完毕的保温杯放入镭雕机的内部,保持工件的相对静止;
雕刻:启动激光发射器,将发射头控制离杯体距离50-100MM,高能激光冲击保温杯的合金表面,腐蚀掉多余的合金,发射头根据编写指令,在规划好的路径下,匀速移动。
6.根据权利要求2所述的一种保温杯表面的复合处理工艺,其特征在于:在步骤一中,真空室内部的加速电压为5000V,真空室的容积为1m3。
7.根据权利要求3所述的一种保温杯表面的复合处理工艺,其特征在于:所述喷塑机通过传送带,接收镀膜完毕的工件,传送带在电气控制柜的控制下,间歇性运动,保温杯能够在镀膜机、喷塑机和镭雕机的内部停留一段时间。
8.根据权利要求3所述的一种保温杯表面的复合处理工艺,其特征在于:所述保温杯沿着流水线全程自动化运行,镀膜、喷塑和镭雕在同一生产线上完成。
9.根据权利要求2所述的一种保温杯表面的复合处理工艺,其特征在于:所述镀膜机内部的离子膜成膜条件为n>nj;
积淀过程:
溅射过程: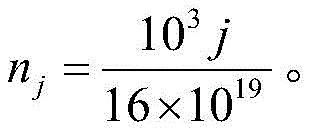
10.根据权利要求9所述的一种保温杯表面的复合处理工艺,其特征在于:所述u为积淀原子在基片表面的沉积速率,p为薄膜的质量密度,m为沉淀物质的摩尔质量,n为阿伏伽德罗常数,j是入射离子形成的电流密度。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202211089266.9A CN116020719A (zh) | 2022-09-05 | 2022-09-05 | 一种保温杯表面的复合处理工艺 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202211089266.9A CN116020719A (zh) | 2022-09-05 | 2022-09-05 | 一种保温杯表面的复合处理工艺 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN116020719A true CN116020719A (zh) | 2023-04-28 |
Family
ID=86069556
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202211089266.9A Pending CN116020719A (zh) | 2022-09-05 | 2022-09-05 | 一种保温杯表面的复合处理工艺 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN116020719A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117187756A (zh) * | 2023-08-16 | 2023-12-08 | 浙江安胜科技股份有限公司 | 一种真空器皿的真空镀膜工艺 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN1931571A (zh) * | 2005-09-15 | 2007-03-21 | 李富春 | 双层防腐塑钢金属构件及其制造方法 |
| CN109926295A (zh) * | 2019-04-03 | 2019-06-25 | 杜弗尼工程机械(苏州)有限公司 | 一种高附着力涂层的喷塑工艺 |
-
2022
- 2022-09-05 CN CN202211089266.9A patent/CN116020719A/zh active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN1931571A (zh) * | 2005-09-15 | 2007-03-21 | 李富春 | 双层防腐塑钢金属构件及其制造方法 |
| CN109926295A (zh) * | 2019-04-03 | 2019-06-25 | 杜弗尼工程机械(苏州)有限公司 | 一种高附着力涂层的喷塑工艺 |
Non-Patent Citations (1)
| Title |
|---|
| 李建军: "阻尼胶喷涂枪头膜片制备技术", vol. 3, 中国轻工业出版社, pages: 380 - 381 * |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117187756A (zh) * | 2023-08-16 | 2023-12-08 | 浙江安胜科技股份有限公司 | 一种真空器皿的真空镀膜工艺 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US4596718A (en) | Vacuum plasma coating apparatus | |
| CN106222610B (zh) | 一种纳米复合硬质涂层及其制备方法 | |
| CN101698934B (zh) | 一种中空阴极电弧离子镀涂层系统 | |
| KR102744252B1 (ko) | 수지 표면 친수화 방법, 플라즈마 처리 장치, 적층체, 및 적층체의 제조 방법 | |
| CN112063975B (zh) | 一种通过调制强流脉冲电弧制备ta-C涂层的方法 | |
| CN210065893U (zh) | 一种自清洁刻蚀阳极装置 | |
| CN110289487A (zh) | 一种利用真空镀结合激光工艺的天线制备方法及5g天线 | |
| CN201169620Y (zh) | 弧光离子源增强磁控溅射装置 | |
| CN105990081A (zh) | 等离子体处理装置及其制作方法 | |
| CN101403101A (zh) | 一种快速硬质陶瓷涂层离子镀装置 | |
| CN204434722U (zh) | 一种等离子体增强制备精密涂层的电弧离子镀设备 | |
| US20120308810A1 (en) | Coated article and method for making the same | |
| CN111411328A (zh) | 金属板材的表面镀膜方法 | |
| CN206494965U (zh) | 多功能真空离子镀膜机 | |
| CN108754444A (zh) | 一种pvd镀膜装置 | |
| CN103911592B (zh) | 一种磁控溅射装置及方法 | |
| JP6896691B2 (ja) | 低温アーク放電イオンめっきコーティング | |
| US20200347490A1 (en) | Metal surface protective layer and preparation method thereof | |
| CN102330057A (zh) | 硬质材质半导体元器件的金属钌薄膜的制备方法 | |
| CN112030117B (zh) | 一种通过调制强流脉冲电弧制备氧化铝涂层的方法 | |
| CN114318249A (zh) | 一种无液滴的等离子体镀膜弧源结构、镀膜系统及镀膜方法 | |
| WO2023141332A1 (en) | Diffusion bonding of pure metal bodies | |
| CN104451565A (zh) | 一种高耐磨、高化学稳定性真空镀膜件的制备方法 | |
| CN111020522B (zh) | 基于气体放电型大功率电子枪的复合型基材连续镀膜系统 | |
| CN107974663A (zh) | 新能源汽车逆变器散热片pvd镀膜工艺 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20230428 |