CN1495005A - 用于加工一种隔热导管的方法 - Google Patents
用于加工一种隔热导管的方法 Download PDFInfo
- Publication number
- CN1495005A CN1495005A CNA031386849A CN03138684A CN1495005A CN 1495005 A CN1495005 A CN 1495005A CN A031386849 A CNA031386849 A CN A031386849A CN 03138684 A CN03138684 A CN 03138684A CN 1495005 A CN1495005 A CN 1495005A
- Authority
- CN
- China
- Prior art keywords
- polyol
- air
- pentane
- pump
- pipe
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims description 21
- 238000012545 processing Methods 0.000 title description 8
- 239000000203 mixture Substances 0.000 claims abstract description 28
- 229920005862 polyol Polymers 0.000 claims abstract description 17
- 150000003077 polyols Chemical class 0.000 claims abstract description 16
- 239000012948 isocyanate Substances 0.000 claims abstract description 13
- 150000002513 isocyanates Chemical class 0.000 claims abstract description 13
- 239000006260 foam Substances 0.000 claims abstract description 10
- 230000003068 static effect Effects 0.000 claims abstract description 9
- 238000009413 insulation Methods 0.000 claims abstract description 5
- 239000007788 liquid Substances 0.000 claims abstract 6
- OFBQJSOFQDEBGM-UHFFFAOYSA-N Pentane Chemical compound CCCCC OFBQJSOFQDEBGM-UHFFFAOYSA-N 0.000 claims description 16
- 229920003023 plastic Polymers 0.000 claims description 7
- 239000004033 plastic Substances 0.000 claims description 7
- 229920002635 polyurethane Polymers 0.000 claims description 3
- 239000004814 polyurethane Substances 0.000 claims description 3
- 238000012856 packing Methods 0.000 claims description 2
- 229920001241 Cyamelide Polymers 0.000 claims 1
- 239000000463 material Substances 0.000 abstract description 8
- 238000002156 mixing Methods 0.000 abstract description 4
- 229920005830 Polyurethane Foam Polymers 0.000 abstract description 2
- 239000011496 polyurethane foam Substances 0.000 abstract description 2
- 238000003860 storage Methods 0.000 abstract description 2
- 239000004604 Blowing Agent Substances 0.000 abstract 5
- 239000003570 air Substances 0.000 abstract 1
- 239000012528 membrane Substances 0.000 abstract 1
- 229920000582 polyisocyanurate Polymers 0.000 abstract 1
- 239000011495 polyisocyanurate Substances 0.000 abstract 1
- 239000007921 spray Substances 0.000 description 8
- 150000008282 halocarbons Chemical class 0.000 description 4
- 238000007796 conventional method Methods 0.000 description 2
- RGSFGYAAUTVSQA-UHFFFAOYSA-N pentamethylene Natural products C1CCCC1 RGSFGYAAUTVSQA-UHFFFAOYSA-N 0.000 description 2
- 125000004817 pentamethylene group Chemical group [H]C([H])([*:2])C([H])([H])C([H])([H])C([H])([H])C([H])([H])[*:1] 0.000 description 2
- 239000004215 Carbon black (E152) Substances 0.000 description 1
- CBENFWSGALASAD-UHFFFAOYSA-N Ozone Chemical compound [O-][O+]=O CBENFWSGALASAD-UHFFFAOYSA-N 0.000 description 1
- 239000004372 Polyvinyl alcohol Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000009835 boiling Methods 0.000 description 1
- 239000003054 catalyst Substances 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000001514 detection method Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000007613 environmental effect Effects 0.000 description 1
- 239000006261 foam material Substances 0.000 description 1
- 238000005187 foaming Methods 0.000 description 1
- 229930191353 frigin Natural products 0.000 description 1
- 229930195733 hydrocarbon Natural products 0.000 description 1
- 150000002430 hydrocarbons Chemical class 0.000 description 1
- 229920000092 linear low density polyethylene Polymers 0.000 description 1
- 239000004707 linear low-density polyethylene Substances 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 229920002451 polyvinyl alcohol Polymers 0.000 description 1
- 239000011148 porous material Substances 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 238000005204 segregation Methods 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 229920001169 thermoplastic Polymers 0.000 description 1
- 239000004416 thermosoftening plastic Substances 0.000 description 1
- 229920002554 vinyl polymer Polymers 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D23/00—Producing tubular articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C44/00—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles
- B29C44/34—Auxiliary operations
- B29C44/3442—Mixing, kneading or conveying the foamable material
- B29C44/3446—Feeding the blowing agent
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C44/00—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles
- B29C44/20—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles for articles of indefinite length
- B29C44/32—Incorporating or moulding on preformed parts, e.g. linings, inserts or reinforcements
- B29C44/322—Incorporating or moulding on preformed parts, e.g. linings, inserts or reinforcements the preformed parts being elongated inserts, e.g. cables
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C67/00—Shaping techniques not covered by groups B29C39/00 - B29C65/00, B29C70/00 or B29C73/00
- B29C67/24—Shaping techniques not covered by groups B29C39/00 - B29C65/00, B29C70/00 or B29C73/00 characterised by the choice of material
- B29C67/246—Moulding high reactive monomers or prepolymers, e.g. by reaction injection moulding [RIM], liquid injection moulding [LIM]
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Thermal Insulation (AREA)
- Polyurethanes Or Polyureas (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
- Molding Of Porous Articles (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Abstract
用于加工一种隔热导管的方法,导管由一个或几个内管、一个与内管间隔距离同心设置的外管和一个充满内管与外管之间环缝的隔热层所组成,隔热层为聚氨酯基泡沫或三聚异氰酸酯基泡沫,所述内管以连续工作方式被外管所包围并将可发泡的塑料装入环缝。在即将与异氰酸酯成分混合之前通过泵将多羟基化合物成分掺入液态工作介质中。
Description
技术领域
本发明涉及一种如权利要求1前序部分所述的用于加工一种隔热导管的方法。
背景技术
由DE 196 29 678 A1已知一种用于加工一种隔热导管的方法,在该方法中至少一个内管被一个形成一个软管的塑料薄膜在构成环缝形空腔的情况下所包围,并在空腔中装入聚氨酯基的可发泡塑料混合物,所述混合物在构成隔热泡沫材料的情况下完全充满空腔。在塑料薄膜上挤上由热塑塑料制成的外管作为机械保护层。在这种已知的方法中,将聚氨酯泡沫-多羟基化合物和异氰酸酯的相互混合成分输送给一个喷注枪,喷注枪将相互混合的成分喷注进空腔。在容器中提供多羟基化合物和异氰酸酯成分,从该容器将多羟基化合物和异氰酸酯相互分开地分别输送到一个混合装置并在那里混合,再将混合物继续输送到喷注枪。
为了改进聚氨酯泡沫的隔热作用,人们已经将目前位于泡沫材料细孔中的空气替换成卤化碳氢化合物,在发泡前人们将卤化碳氢化合物添加到泡沫混合物里面。但是这种例如在市场上熟称为Frigin的卤化碳氢化合物出于环境保护的原因是令人置疑的,因为它可能破坏臭氧层。
人们尝试以非卤化碳氢化合物作为替换材料,如U-戊烷、环戊烷和其它的捣碎物(gestossen),它们制成的泡沫几乎具有相同的特性。
由DE 197 08 570已知一种加工泡沫材料的方法,这种泡沫材料可以用来作为导管中的隔热材料。该泡沫材料通过聚异氰酸酯的转化反应,与异氰酸酯相比,反应的化合物在工作介质和催化剂参与时具有500至800g/mol的摩尔重量。其中,采用含有包括C3或C4环的碳氢化合物的工作介质,C3或C4环在1013毫巴压力下的沸点为0℃至75℃之间。该专利描述了在实验室范围而不是在大生产范围里的泡沫材料加工。
发明内容
本发明的目的是,进一步改进上述的用于加工隔热导管的方法,从已知现有技术出发可以经济地实施这种方法,并以更好的隔热特性在导管上实现隔热层。一个更狭义的目的是,能够以微小的剂量最精确地配比工作介质以及空气。
这个目的通过在权利要求1特征部分中给出的特征而实现。
除了根据发明目的直接产生的优点以外,通过按照本发明的措施还实现下列的优点:
要被配比的成分可以随时改变,
多羟基化合物成分可以随时更换,
与传统方法相比减少投资成本,
与传统方法相比减小了爆炸危险区。
本发明的其它优选方案在从属权利要求中给出。
下面借助于在图1和2中简要示出的实施例详细描述本发明。
附图说明
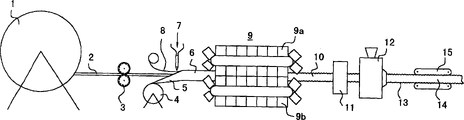
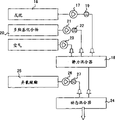
图1为用于加工隔热导管装置的侧视图。图2为泡沫预制备框图。
具体实施方式
从储备线盘1连续地拉出内管2。内管2最好是聚乙烯网织管,在其管壁上衬覆一个聚乙烯醇层。内管2通过一个精整辊副3导引,精整辊副的辊子被驱动。精整辊副3在两个上下竖直的方向上垂直于加工方向可移动地设置。
从储备卷4上拉出由LLDPE制成的薄膜5并围绕内管2与内管同心地形成一个具有粘接或焊接纵缝的有缝管6。将聚氨酯基或聚乙烯基的可发泡塑料混合物加入还敞开的有缝管6。在聚氨酯情况下采用喷注枪7,通过喷注枪将相互混合的成分喷注到薄膜5上。必要时可以将信号芯线8导入有缝管6中。
将封闭的管导入成型模具9,该模具由多个半型9a和9b所组成,它们对于配有隔热层和薄膜5的内管2共同形成一个“移动的模具”。
面向薄膜5的半型9a和9b的表面具有波纹轮廓,由于泡沫压力使薄膜5在波纹轮廓里成形。因此从模具9中出来的管10具有波纹状表面。
接着管10穿过一个伦琴射线装置11,借助于这个装置连续地检验管10是否在内管2的一个精确同心的位置上。在出现偏差的情况下相应地移动精整辊副3。然后通过挤出机12将塑料制成的外壳13挤到管10上,外壳在负压作用下镶嵌到管10的波纹体上。同时外壳由于其由挤出而产生的高温而与塑料薄膜5粘接。
然后可以通过排出带15将完成的管14排出并在一个适当的装置上形成环卷。
也可以选择将管14卷绕在未示出的线盘上。
借助于图2详细描述泡沫加工。
戊烷成分、例如环戊烷,多羟基化合物和空气配比地输入到一个静力混合器里面。在此戊烷由一个储备容器16通过三活塞膜片泵17输送给静力混合器18。该三活塞膜片泵17以0.5%的精度保证0.003克/秒至4.4克/秒的排出量。为了进行检验使用一个质量流量检测计19。多羟基化合物从储备罐20通过一个齿轮泵21输送,其中多羟基化合物的量通过一个流量检测计22进行调节。
空气通过一个增压器输送到一个热的质量调节器23,该质量调节器配给0.5至20nl/h的空气量。
在静力混合器18中预混合的成分被输送给一个紧接在静力混合器18后面布置的动态混合器24。通过静力混合器18与动态混合器24的紧邻性防止成分分离,即成分离析。
异氰酸酯成分由存储容器25通过一个泵26和一个质量流量调节器27加入到动态混合器24中并在那里与预混合的多羟基化合物、戊烷和空气成分加工成优良的非常均匀的泡沫,该泡沫连续地通过喷注枪7加入到位于内管2与薄膜5或外管13之间的环缝里面。
Claims (7)
1.用于加工一种隔热导管的方法,导管由一个或几个内管、一个与内管间隔距离同心设置的外管和一个充满内管与外管之间环缝的隔热层所组成,隔热层为聚氨酯基泡沫或三聚异氰酸酯基泡沫,其中所述内管以连续工作方式被外管所包封并将可发泡的塑料装入环缝,其特征在于,在即将与异氰酸酯成分混合之前将所述多羟基化合物成分通过一个泵掺入液态工作介质中。
2.如权利要求1所述的方法,其特征在于,所述工作介质为戊烷。
3.如权利要求1或2所述的方法,其特征在于,在即将与异氰酸酯成分混合之前为所述多羟基化合物成分配给空气。
4.如权利要求1至3中任一项所述的方法,其特征在于,将所述多羟基化合物成分、戊烷和必要时的空气在一个静力混合器中混合,并且将这个混合物与异氰酸酯成分在一个动态混合器中混合,并将所产生的可发泡混合物送进环缝。
5.如权利要求1至4中任一项所述的方法,其特征在于,将所述液态戊烷通过一个气动泵经过一个安全管道从一个储备罐输送给一个三活塞膜片泵。
6.如权利要求5所述的方法,其特征在于,所述戊烷通过三活塞膜片泵经过一个高弹性软管输送到静力混合器中。
7.如权利要求1至6中任一项所述的方法,其特征在于,将由多羟基化合物成分、戊烷和必要时的空气组成的混合物以及异氰酸酯成分通过齿轮泵输送给动态混合器。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10226041A DE10226041A1 (de) | 2002-06-12 | 2002-06-12 | Verfahren zur Herstellung eines wärmeisolierten Leitungsrohres |
| DE10226041.9 | 2002-06-12 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN1495005A true CN1495005A (zh) | 2004-05-12 |
| CN1319719C CN1319719C (zh) | 2007-06-06 |
Family
ID=29557775
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CNB031386849A Expired - Fee Related CN1319719C (zh) | 2002-06-12 | 2003-06-11 | 用于加工一种隔热导管的方法 |
Country Status (9)
| Country | Link |
|---|---|
| EP (1) | EP1371469B1 (zh) |
| JP (1) | JP2004017657A (zh) |
| KR (1) | KR100967600B1 (zh) |
| CN (1) | CN1319719C (zh) |
| AT (1) | ATE320900T1 (zh) |
| DE (2) | DE10226041A1 (zh) |
| DK (1) | DK1371469T3 (zh) |
| PL (1) | PL205745B1 (zh) |
| RU (1) | RU2320484C2 (zh) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105034238A (zh) * | 2015-08-25 | 2015-11-11 | 青岛科技大学 | 一种高效紧凑的管路保护层连续定型装置 |
| CN105058680A (zh) * | 2015-08-25 | 2015-11-18 | 青岛科技大学 | 一种可升降式管路保护层同步定型装置 |
| CN106493902A (zh) * | 2016-12-23 | 2017-03-15 | 湖南精正设备制造有限公司 | 一种压缩空气辅助的聚氨酯发泡装置 |
| CN114347523A (zh) * | 2021-12-22 | 2022-04-15 | 荥阳市坛山热力保温管道有限公司 | 一种保温管生产线 |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102005020794A1 (de) | 2005-05-04 | 2006-11-09 | Coperion Werner & Pfleiderer Gmbh & Co. Kg | Anlage zur Erzeugung einer Schaumkunststoff-Folie |
| DE102007015660A1 (de) * | 2007-03-31 | 2008-10-02 | Brugg Rohr Ag, Holding | Flexibles wärmeisoliertes Leitungsrohr |
| RU2366856C1 (ru) * | 2007-12-20 | 2009-09-10 | Евгений Владимирович Основин | Способ изготовления и монтажа составной теплоизоляционной оболочки трубопровода и трубопровод с составной теплоизоляционной оболочкой |
| PL2138751T3 (pl) | 2008-06-28 | 2013-08-30 | Brugg Rohr Ag Holding | Sposób wytwarzania elastycznej rury izolowanej termicznie |
| ITMI20091705A1 (it) | 2009-10-05 | 2011-04-06 | Afros Spa | Metodo e apparecchiatura per rivestire una tubazione con una schiuma termicamente isolante. |
| EP2586602B1 (en) | 2010-06-28 | 2018-10-17 | Obschestvo S Ogranichennoy Otvetstvennostiyu "Smit-Yartsevo" | Method for manufacturing a thermally insulated flexible tube |
| WO2012039638A1 (ru) | 2010-09-20 | 2012-03-29 | Общество С Ограниченной Ответственностью "Cmиt-Яpцebo" | Линия для изготовления теплоизолированной гибкой трубы |
| DK2874808T3 (en) * | 2012-07-17 | 2017-02-27 | Basf Se | PROCEDURE FOR CONTINUOUS PREPARATION OF FOAM IN PIPES |
| EP4610037A1 (de) | 2024-03-01 | 2025-09-03 | Georg Fischer Rohrleitungssysteme AG | Rohrproduktion vorisolierter rohrstangen |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4211523A (en) * | 1978-11-29 | 1980-07-08 | Hoover Universal, Inc. | Gas-flow control apparatus for equipment for producing foamed plastic |
| DE3930824A1 (de) * | 1989-06-28 | 1991-02-28 | Bosch Siemens Hausgeraete | Hartschaumstoff sowie verfahren zur herstellung desselben |
| US5387618A (en) * | 1993-12-27 | 1995-02-07 | The Dow Chemical Company | Process for preparing a polyurethane foam in the presence of a hydrocarbon blowing agent |
| DE4418506A1 (de) * | 1994-05-27 | 1995-11-30 | Bayer Ag | Verfahren zur Herstellung von Formkörpern aus Zweikomponenten-Reaktivsystemen mit hohem Füllstoffgehalt |
| DE4422568C1 (de) * | 1994-06-28 | 1996-02-15 | Bayer Ag | Verfahren und Vorrichtung zur Schaumherstellung mittels unter Druck gelöstem Kohlendioxid |
| DE19524434A1 (de) * | 1995-07-05 | 1997-01-09 | Hennecke Gmbh Maschf | Verfahren und Vorrichtung zur Schaumherstellung mittels unter Druck gelöstem Kohlendioxid |
| DE4445140A1 (de) * | 1994-12-17 | 1996-06-20 | Basf Ag | Mit Kohlendioxid getriebener Schaum aus Styrolpolymeren |
| DE4446876A1 (de) * | 1994-12-27 | 1996-07-04 | Bayer Ag | Verfahren und Vorrichtung zur Schaumherstellung mittels unter Druck gelöstem Kohlendioxid |
| DE19622742C1 (de) * | 1996-06-07 | 1998-03-12 | Hennecke Gmbh | Verfahren zur Schaumherstellung mittels unter Druck gelöstem Kohlendioxid |
| DE19629678A1 (de) * | 1996-07-23 | 1998-01-29 | Brugg Rohrsysteme Gmbh | Verfahren zur Herstellung eines wärmeisolierten Leitungsrohres |
| KR100484042B1 (ko) * | 1996-07-23 | 2005-07-18 | 브루그 로드 아게, 홀딩 | 단열도관의제조방법 |
| DE19708570A1 (de) * | 1997-03-03 | 1998-09-10 | Basf Ag | Verfahren zur Herstellung von Schaumstoffen enthaltend Polyisocyanat-Polyadditionsprodukte |
| JP2000128951A (ja) * | 1998-10-26 | 2000-05-09 | Sumitomo Bayer Urethane Kk | 硬質ポリウレタンフォームの製造方法 |
-
2002
- 2002-06-12 DE DE10226041A patent/DE10226041A1/de not_active Withdrawn
-
2003
- 2003-05-10 AT AT03010530T patent/ATE320900T1/de active
- 2003-05-10 EP EP03010530A patent/EP1371469B1/de not_active Expired - Lifetime
- 2003-05-10 DK DK03010530T patent/DK1371469T3/da active
- 2003-05-10 DE DE50302703T patent/DE50302703D1/de not_active Expired - Lifetime
- 2003-06-09 JP JP2003163182A patent/JP2004017657A/ja active Pending
- 2003-06-10 KR KR1020030036998A patent/KR100967600B1/ko not_active Expired - Fee Related
- 2003-06-11 CN CNB031386849A patent/CN1319719C/zh not_active Expired - Fee Related
- 2003-06-11 PL PL360635A patent/PL205745B1/pl unknown
- 2003-06-11 RU RU2003117471/12A patent/RU2320484C2/ru not_active IP Right Cessation
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105034238A (zh) * | 2015-08-25 | 2015-11-11 | 青岛科技大学 | 一种高效紧凑的管路保护层连续定型装置 |
| CN105058680A (zh) * | 2015-08-25 | 2015-11-18 | 青岛科技大学 | 一种可升降式管路保护层同步定型装置 |
| CN106493902A (zh) * | 2016-12-23 | 2017-03-15 | 湖南精正设备制造有限公司 | 一种压缩空气辅助的聚氨酯发泡装置 |
| CN114347523A (zh) * | 2021-12-22 | 2022-04-15 | 荥阳市坛山热力保温管道有限公司 | 一种保温管生产线 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP1371469A3 (de) | 2004-06-16 |
| ATE320900T1 (de) | 2006-04-15 |
| KR100967600B1 (ko) | 2010-07-05 |
| KR20030096002A (ko) | 2003-12-24 |
| RU2320484C2 (ru) | 2008-03-27 |
| DK1371469T3 (da) | 2006-06-06 |
| EP1371469A2 (de) | 2003-12-17 |
| JP2004017657A (ja) | 2004-01-22 |
| EP1371469B1 (de) | 2006-03-22 |
| PL360635A1 (en) | 2003-12-15 |
| DE50302703D1 (de) | 2006-05-11 |
| DE10226041A1 (de) | 2003-12-24 |
| CN1319719C (zh) | 2007-06-06 |
| PL205745B1 (pl) | 2010-05-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN1319719C (zh) | 用于加工一种隔热导管的方法 | |
| US5451104A (en) | Method and apparatus for producing foam | |
| CA1161994A (en) | Frothable polyurethane composition and a cellular foam produced therefrom | |
| US4327053A (en) | Blow molding hollow articles from polyolefins containing anisotropic filler | |
| CN101046273B (zh) | 用于加工用于柔性的隔热的导管的发泡或被充气的外壳的方法 | |
| CN1058603A (zh) | 在制造聚合物泡沫体的液体中加发泡剂并测定其混合物体积膨胀潜力的装置和方法 | |
| US20060113692A1 (en) | Extrusion/reaction injection molding method and system | |
| CN1177537A (zh) | 用于制作隔热的导管的方法 | |
| CN101914247B (zh) | 热塑性塑料发泡厚板连续成型装置及方法 | |
| KR102456140B1 (ko) | Hfo 함유 셀 가스를 가진 단열 중간 파이프 | |
| JP2003522052A (ja) | 物理発泡剤を用いる熱成形性発泡体シートの製造方法 | |
| CA2362597A1 (en) | Nanocomposite articles and process for making | |
| US2993233A (en) | Apparatus and process for making composite structures | |
| RU2003117471A (ru) | Способ изготовления теплоизолированной трубы | |
| JP2003181904A (ja) | 多層発泡シートの製造方法 | |
| KR20020067637A (ko) | 다층 발포 시트의 제조 방법 | |
| RU2026870C1 (ru) | Способ получения пенополистирола и экструзионная установка для его изготовления | |
| CN1702102B (zh) | 制备发泡聚合体的方法 | |
| KR101963461B1 (ko) | 발포 성형물의 제조 방법 | |
| GB1417377A (en) | Method of and a machine for manufacturing foam especially polyurethane foam from a free-flowing reaction mixture | |
| US12053913B2 (en) | Foam molding apparatus and foam molding method thereby | |
| US3073533A (en) | Method of and apparatus for producing plastics | |
| JP5681388B2 (ja) | 液化二酸化炭素供給装置及びこれを備えるポリウレタンフォーム製造装置 | |
| JP2011247323A (ja) | 液化二酸化炭素供給装置及びこれを備えるポリウレタンフォーム製造装置 | |
| KR20150036660A (ko) | 파이프에서의 폼을 연속 제조하는 방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C53 | Correction of patent of invention or patent application | ||
| COR | Change of bibliographic data |
Free format text: CORRECT: APPLICANT; FROM: BROOK TUBE SERIES CO., LTD. TO: BRUGG ROHR AG HOLDING |
|
| CP02 | Change in the address of a patent holder |
Address after: Brugge, Switzerland Applicant after: Brugg Rohr AG Holding Address before: The Federal Republic of Germany Fengsituofu Applicant before: Brucker Pipe Series GmbH |
|
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20070606 Termination date: 20200611 |