CN1966242A - 使用超临界流体的热塑性树脂注射成形法及注射成形装置 - Google Patents
使用超临界流体的热塑性树脂注射成形法及注射成形装置 Download PDFInfo
- Publication number
- CN1966242A CN1966242A CNA2006101470508A CN200610147050A CN1966242A CN 1966242 A CN1966242 A CN 1966242A CN A2006101470508 A CNA2006101470508 A CN A2006101470508A CN 200610147050 A CN200610147050 A CN 200610147050A CN 1966242 A CN1966242 A CN 1966242A
- Authority
- CN
- China
- Prior art keywords
- mentioned
- molten resin
- pressure
- injection molding
- supercritical fluid
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/0013—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor using fillers dispersed in the moulding material, e.g. metal particles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/76—Measuring, controlling or regulating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/18—Feeding the material into the injection moulding apparatus, i.e. feeding the non-plastified material into the injection unit
- B29C45/1816—Feeding auxiliary material, e.g. colouring material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/76—Measuring, controlling or regulating
- B29C45/77—Measuring, controlling or regulating of velocity or pressure of moulding material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/1701—Component parts, details or accessories; Auxiliary operations using a particular environment during moulding, e.g. moisture-free or dust-free
- B29C2045/1702—Component parts, details or accessories; Auxiliary operations using a particular environment during moulding, e.g. moisture-free or dust-free dissolving or absorbing a fluid in the plastic material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/1703—Introducing an auxiliary fluid into the mould
- B29C45/1704—Introducing an auxiliary fluid into the mould the fluid being introduced into the interior of the injected material which is still in a molten state, e.g. for producing hollow articles
- B29C2045/1722—Introducing an auxiliary fluid into the mould the fluid being introduced into the interior of the injected material which is still in a molten state, e.g. for producing hollow articles injecting fluids containing plastic material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/0053—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor combined with a final operation, e.g. shaping
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/1703—Introducing an auxiliary fluid into the mould
- B29C45/1704—Introducing an auxiliary fluid into the mould the fluid being introduced into the interior of the injected material which is still in a molten state, e.g. for producing hollow articles
- B29C45/1706—Introducing an auxiliary fluid into the mould the fluid being introduced into the interior of the injected material which is still in a molten state, e.g. for producing hollow articles using particular fluids or fluid generating substances
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10S—TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10S264/00—Plastic and nonmetallic article shaping or treating: processes
- Y10S264/14—Plastic and nonmetallic article shaping or treating: processes forming integral skin on a foamed product
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Dispersion Chemistry (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Abstract
本发明提供一种能稳定地将超临界流体渗透到树脂成形机的增塑缸内的局部的熔融树脂中去的注射成形方法及注射成形装置。上述注射成形方法包含下列步骤:计量上述增塑缸内的上述熔融树脂的填充量的步骤;使上述螺杆不转动,而从上述计量结束时的上述螺杆的位置后退预定的距离,同时,把超临界流体导入到上述增塑缸内的上述熔融树脂中的步骤;检测上述熔融树脂的压力的步骤;根据上述压力来确定上述螺杆的注射开始位置的步骤。
Description
技术领域
本发明涉及热塑性树脂的注射成形法及注射成形装置,特别是涉及将超临界流体渗透在熔融的树脂中的热塑性树脂注射成形法及注射成形装置。
背景技术
近年来,盛行利用超临界流体作为溶媒的研究。超临界流体,由于其表面张力为零,不仅具有与气体同等的扩散性能,而且具有与液体相近的密度,所以,同时具有作为溶媒的功能。作为一种利用这种超临界流体的物理性能的技术,已经提出来的有,使用了超临界流体的新型塑料的非电解电镀法。(例如,参见非专利文献1-崛照夫著的“超临界流体的最新应用技术”,株式会社エヌ·テイ—·エス出版,p.250~255 2004年)。这种使用了超临界流体的非电解电镀法,是为了克服将在下面说明的以往的塑料的非电解电镀膜的形成技术的缺点而提出来的。
非电解电镀法,作为在由塑料结构件制成的电子产品的表面上形成金属导电膜的手段被广泛地应用。以往,塑料的非电解电镀(镀金)的工艺过程,由于所使用材料而多少有些不同,但,通常都要经过下列工序:树脂成形、成形件的脱脂、浸蚀、中和与湿润化、加催化剂、催化剂的活性化,以及非电解电镀等工序。在上述非电解电镀工艺过程的浸蚀工序中,要使用铬酸溶液和碱金属氢氧化合物溶液等,但是,由于这些浸蚀溶液必须进行中和之类的后处理,所以成为成本高的主要原因。此外,由于在浸蚀工序中使用了毒性很大的腐蚀剂,还存在腐蚀剂的处理问题。在欧洲,制定了限制在电气—电子产品中所含有的特定有害化学物质的标准,即ROHS(Restriction of theuse of certain Hazadous Substances in electrical and electric equipment)。从2006年7月1日开始,材料和零部件的供应商必须保证,投放欧洲市场的新的电气—电子产品中,不得含有六价铬(Cr)之类的元素。根据这种情况,转向开发用于代替以往对环境污染严重的塑料的非电解电镀工艺的技术就成为必须解决的课题。
相对于含有上述浸蚀工序的非电解电镀工艺,在上述非专利文献1记载的方法中,通过使有机金属络合物溶解在超临界二氧化碳中,使这种超临界二氧化碳与各种聚合物接触,则可以把有机金属络合物渗透到聚合物表面中。然后,通过对渗透了有机金属络合物的聚合物进行加热和化学还原处理等等,借助于还原过程使金属微粒子析出来,这样也能在聚合物整个表面上进行非电解电镀。据说,按照这种工艺过程,不需要处理废液,能获得表面光洁度良好的塑料。
此外,以往,作为利用超临界流体而且已工业化的注射成形工艺过程,有发泡成形工艺(例如,参见专利文献1-日本特许2625576号公报)。在这种工艺过程中,用作发泡剂的不是以往的化学发泡剂,而使用N2或者CO2之类的惰性气体,把惰性气体在超临界状态下与熔融树脂混炼。在使用增塑缸内的螺杆对树脂材料进行增塑计量的过程中,用螺杆对被增塑熔融的树脂材料和N2或者CO2的超临界流体进行搅拌的同时,进行这种混炼工序,。
上述非专利文献1中公开的使用了超临界流体的非电解电镀法,由于是分批进行处理,在工业化方面很难进行连续生产。此外,因超临界二氧化碳等使聚合物的表面软化,超临界流体和作为改性材料的金属络合物渗透到聚合物内部会使成形的产品软化,因而,出现难以保持其形状的情况。
此外,在以往的发泡成形等过程中,在增塑缸内部使超临界流体渗透到熔融树脂中去的过程中,虽然能渗透到全部熔融树脂中,但却难以渗透到注射成形件的某一部分中。此外,在以往的发泡成形等过程中,熔融树脂的增塑计量之后的螺杆位置,与平常的注射成形一样,停止在预定的螺杆位置上。而且,所采用的控制熔融树脂内压的方法是,使停止后的螺杆位置固定,同时使得向着螺杆前进侧的背压保持一定的压力。因此,在超临界流体从熔融树脂内部分离出来,因此而使熔融树脂的内压降低到低于背压的情况下,存在无法处理的问题。
发明内容
本发明就是为了解决上述问题而提出来的,本发明的第一目的,是把将超临界流体用作溶媒的塑料表面改性方法应用于注射成形工艺过程,特别是将使用超临界流体、使金属络合物渗透到热塑性树脂中以进行改性的工艺过程,即将清洁的非电解电镀的前处理工艺过程应用于注射成形的工艺过程中。此外,本发明的第二目的是,提供一种新颖的工艺过程,它能局部地把超临界流体稳定地渗透到注射成形机的增塑缸内的熔融树脂中。
按照本发明的第一种实施方式,提供了一种使用了注射成形机的注射成形方法,这种注射成形机具有模具,以及具有螺杆而且能利用该螺杆把热塑性树脂的熔融树脂注射到上述模具内的增塑缸,其特征在于,在这种注射成形方法中,包括下列各种步骤:计量上述增塑缸内的上述熔融树脂的填充量;使上述螺杆不进行转动,从上述计量结束时的上述螺杆的位置后退规定的距离,同时,把超临界流体导入到上述增塑缸内的上述熔融树脂中;检测上述熔融树脂的压力;根据上述压力来确定上述螺杆的注射开始位置。
在本发明的注射成形方法中,通过在熔融树脂的增塑计量之后,不让螺杆转动而使其后退一定的距离(缩回),由于使模腔一侧的熔融树脂的密度和内压降低到比螺杆的前端部低,因而能将超临界流体导入到这些内压降低了的熔融树脂的内部。即,能与缩回的同时进行超临界流体的导入。因此,还能以超临界流体的导入部分附近为中心,把超临界流体导入到熔融树脂的一部分中去。另外,本发明的注射成形方法中,把超临界流体导入到增塑缸内部的部位,只要是在增塑完成之后的螺杆前端部的前方(模腔一侧),可以是任意部位。随后,检测熔融树脂的压力,对该压力进行反馈,用来控制螺杆的位置,以决定注射开始的位置。即,在本发明的注射成形方法中,由于是在把超临界流体导入到熔融树脂中之后,根据熔融树脂的压力来决定螺杆的开始注射位置,所以能以预定的压力使熔融树脂的压力处于稳定状态下进行注射。因此,还能在防止超临界流体从熔融树脂内部分离出来的同时进行注射成形。
另外,在根据熔融树脂的压力确定螺杆的开始注射位置的方法中,不仅直接检测施加在填充了导入超临界流体的熔融树脂的增塑缸内区域的内壁上的压力(树脂内压),以决定螺杆的开始注射位置,而且还包含了间接检测熔融树脂的压力,并根据间接检测出来的压力,确定螺杆的开始注射位置。例如,既可以预先调查树脂内压与施加在螺杆上的压力(背压)之间的关系,对施加在螺杆上的压力进行控制(背压控制)使其达到预定的压力,以确定螺杆的开始注射位置;另外,也可以根据树脂内压与模具内部压力的压差,来确定螺杆的开始注射位置。此外,也可以根据上述间接检测出来的熔融树脂的压力,和直接检测出来的熔融树脂的压力这两种压力,来确定螺杆的开始注射位置。
作为本发明的注射成形方法的根据熔融树脂的压力来确定螺杆的开始注射位置的方法,优选下列各种方法。
作为第一种方法,首先,在缩回的同时把超临界流体导入到增塑缸内之后,一边检测熔融树脂的压力(一边进行反馈控制),一边使螺杆前进,对熔融树脂加压,以超临界流体的导入部分附近为中心,让超临界流体渗透到一部分熔融树脂中。然后,当所检测到的熔融树脂的压力达到规定值时,便让螺杆停止运动,并以该停止位置作为开始注射位置。在这种方法中,由于是使螺杆前进来对熔融树脂加压,因而,与以往的方法相比,能使树脂的内压稳定,在抑制超临界流体与熔融树脂分离的同时,能让超临界流体稳定地渗透到熔融树脂中。
作为第二种方法,也可以通过考虑增塑缸内的熔融树脂压力与模具内部压力之间的压差来确定增塑缸的开始注射位置。根据本发明人的验证试验可知,当注射填充之前的增塑缸内的熔融树脂的压力与模具内部的压力之间的压差过大时,就难以抑制成形件的发泡,相反,当这个压差过小时,就难以将树脂填充到模具中去。因此,为了获得具有更良好表面性能(没有发泡之类)的成形件,最好对增塑缸内熔融树脂的压力与模具内部的压力之间的压差取适当的值。例如,在注射成形时,在模具内部施加反压的情况下,增塑缸内的熔融树脂的压力与模具内部的压力之间的压差优选1~10MPa,更优选1~5MPa。
在上述第二种方法中,在使超临界流体渗透到熔融树脂中去的过程中,从提高生产率的观点出发,虽然理想的是在短时间内用很高的树脂压力来进行渗透,但是,希望把注射填充之前增塑缸内的熔融树脂的压力尽可能地降低。在对模具施加反压的情况下,通过降低增塑缸内的熔融树脂的压力,也可以使反压的压力降低,从而能减小施加在模具的密封机构上的负载。此外,通过尽量降低注射填充之前的增塑缸内的熔融树脂的压力,即使不使用反压,也能使增塑缸内的熔融树脂的压力与模具内部压力之间的压差达到规定的值。另一方面,在把超临界流体渗透到熔融树脂中去的过程中,从提高生产率的观点出发,理想的是在短时间内用很高的树脂压力使其渗透。
因此,在用第二种方法渗透了超临界流体之后,作为对熔融树脂减压后确定开始注射位置的方法,最好使用下述方法。在渗透了超临界流体之后,通过使螺杆反转等措施,降低熔融树脂的压力,当熔融树脂的压力达到规定值(增塑缸内的熔融树脂的压力与模具内部压力之间的压差达到规定值)时,便让增塑缸停止运转,并以这个位置作为开始注射位置。此外,作为另一种方法,是在中途就停止增塑计量,在该状态下以高压条件使超临界流体渗透,然后,通过在低背压下再次开始增塑计量,使熔融树脂的压力降低,使螺杆一直移动到开始注射位置。当使用以上所述的方法时,在正要进行注射填充之前,使增塑缸内的熔融树脂的压力处于低压状态,就能减小增塑缸内的熔融树脂的压力与模具内部压力之间的压差。当在这种状态下注射熔融树脂时,就能形成表面性能优良的成形件。
如上所述,作为本发明的注射成形方法的根据熔融树脂的压力来确定螺杆的开始注射位置的方法,在使用了第一种方法的情况下,是在导入超临界流体之后开始加压,当熔融树脂的压力达到规定值时,停止螺杆的运动,并将该位置作为开始注射位置。另一方面,在第二种方法中,在与第一种方法一样导入超临界流体之后,进行加压,当熔融树脂的压力达到规定值时,停止螺杆的运动,然后,控制螺杆,使熔融树脂的压力减小到规定压力来确定开始注射位置。根据本发明人的观察发现,由于导入到增塑缸内的超临界流体从熔融树脂中分离出来,或者超临界流体在熔融树脂中分布不均匀,因而,导入超临界流体的树脂内压往往不是一定的,而是变化不定的。据此,无论是在上述第一或者第二种方法的哪一个中,在对超临界流体加压过程中的螺杆的停止位置,大都是每一次注射都不相同。即,无论是在第一还是第二种方法的哪一个中,每次注射开始的位置都各不相同,而且螺杆的完成计量的位置也大都各不相同。
还有,在本发明的注射成形方法中,包含了使上述螺杆从上述开始注射位置前进,把上述熔融树脂注射到上述模具内的过程,在此过程中,最好对上述螺杆的移动进行行程的控制。
如上所述,在本发明的注射成形方法中,由于螺杆的开始注射位置在每一次注射时都可能有变化,所以,当从开始注射位置使螺杆继续前进,将熔融树脂注射填充到模腔内的过程中,最好对螺杆的移动距离进行行程控制。即,在一次注射填充时,虽要对螺杆的移动速度进行多级转换控制,但这种控制并不是以往的位置控制(使螺杆从注射开始位置移动到规定位置的控制方法),而是用移动行程来控制(只让螺杆从开始注射位置移动规定的距离的控制方法)。因此,即使开始注射位置变化了,也能让一次填充量达到一定。
在本发明的注射成形方法中,理想的是在上述超临界流体中含有功能性材料。借助于对渗透了含有功能性材料的超临界流体的熔融树脂进行注射成形,就能够利用功能性材料对树脂(成形件)的至少一部分(表面或者内部)进行改性。
另外,作为溶解或者分散在超临界流体中的功能性材料,只要是能溶解或者分散在超临界二氧化碳之类的超临界流体中的材料,都可以使用。例如,在把染料用作功能性材料的情况下,就能对热塑性树脂热的表面或者内部进行染色。在把聚烷基乙二醇用作功能性材料的情况下,就能对热塑性树脂进行亲水化处理。在使用硅油或者氟类化合物作为功能性材料的情况下,就能对热塑性树脂进行疏水化处理。此外,在使用金属络合物或者烷氧基金属作为功能性材料的情况下,就能使热塑性树脂中含有金属微粒子。
本发明的注射成形方法,优选把上述超临界流体导入上述增塑缸内的上述熔融树脂的流体前部。另外,本说明书中所说的“上述增塑缸内的上述熔融树脂的流体前部”,是指在增塑缸内填充了热塑性树脂的区域中,喷嘴前端的模具导入部分附近的区域,是在注射成形时,最初导入模具内部(模腔)中的熔融树脂的区域。
通过让超临界流体和溶解或者分散在其中的功能性材料渗透到增塑缸内的熔融树脂的流体前部中,能利用功能性材料对成形件表面的至少一部分进行改性。流体前部是在注射成形时,最初导入模具内部的熔融树脂部分,在一次填充模腔内的过程中,由于流体前部的熔融树脂能借助于喷射效果而流向模具的表面,结果,在成形件表面上行程了表皮层(含有功能性材料的熔融树脂层)。因此,只要进行增塑计量,把含有功能性材料的超临界流体渗透到停留在模具导入部分,即喷嘴前端与螺杆之间的熔融树脂的模具导入部分附近(流体前部)中,就能制造出功能性材料偏析在表面上的成形件。
本发明的注射成形方法优选上述功能性材料是金属微粒子。以金属络合物等作为产物母体,通过把金属微粒子偏析到热塑性树脂内,取得低热膨胀之类的效果,就能使热塑性树脂的性质接近无机材料的性质。此外,通过使金属微粒子偏析到热塑性树脂的表面上,就能使这种金属微粒子成为电镀膜的催化剂核心。因此,在使金属微粒子偏析到热塑性树脂表面上的情况下,就能借助于非电解法在热塑性树脂表面上形成金属膜。此外,本发明的注射成形方法由于把溶解和分散在超临界流体中的热不稳定的金属产物母体导入到高温的增塑缸内,所以,能很容易地在短时间内使金属络合物热还原,变性为金属微粒子。
另外,可用于本发明的注射成形方法的金属络合物是任意的,例如,可以使用下列各种络合物:双(环戊二烯基)镍、双(乙酰丙酮化物)钯(II)、二甲基(环辛二烯基)铂(II)、六氟乙酰丙酮钯(II)、六氟乙酰丙酮水合铜(II)、六氟乙酰丙酮铂(II)、六氟乙酰丙酮(三甲基膦)银(I)、二甲基(七氟辛二酮化物)银(AgFOD)等。
本发明的注射成形方法在把上述熔融树脂注射到上述模具内的过程中,优选包含在上述模具内施加规定的反压、进行保压,以及施加合模压力的任何一种的步骤。在把超临界流体导入到渗透了超临界流体的熔融树脂中之后,在将已经渗透在树脂内部的超临界流体气化并释放出来,并将熔融树脂注射填充到模具内的过程中,通过在模具内施加规定的反压、进行保压,或者施加合模压力,就能抑制树脂内压的急剧减小,从而抑制成形件表面和内部的发泡。此外,本发明的注射成形方法还优选在把上述熔融树脂填充在上述模具内之后,再对上述熔融树脂进行保压。在把熔融树脂填充到模具内部之后,借助于对熔融树脂进行保压,就能抑制成形件的发泡。在进行表面改性之类的工序时,通过把必要分量的超临界流体渗透到一部分熔融树脂中去,就能很容易地成形非发泡的成形件。
此外,在本发明的注射成形方法中,在把上述熔融树脂注射到上述模具中去的过程中,也可以减小树脂的内压,让成形件的至少一部分发泡。这样,就能注射成形只在注射成形件的芯子部分发泡,而通过渗透超临界流体而具有优良非表面性能的内部发泡的成形件。
本发明的注射成形方法可以使用任何一种热塑性树脂作为渗透超临界流体的热塑性树脂,例如,可以使用下列各种热塑性树脂和它们的复合材料:聚酯类合成纤维、聚丙烯、聚甲基丙烯酸甲酯、聚碳酸酯、非晶态聚烯烃、聚醚酰亚胺、聚对苯二甲酸乙二酯、ABS类树脂、聚酰胺-酰亚胺、聚合乳酸、尼龙树脂等。此外,还可以使用混炼了玻璃纤维、碳纤维、纳米碳等各种无机填料的树脂材料。
可以在本发明的注射成形方法中使用的超临界流体有:处于超临界状态的空气、CO、CO2、O2、N2、H2O、甲烷、乙烷、丙烷、丁烷、戊烷、己烷、甲醇、乙醇、丙酮、(二)乙醚等。与N2的临界温度是-147℃,临界压力是34个大气压,H2O的临界温度是374℃,临界压力是218个大气压相比,CO2的临界温度是31℃,临界压力是73个大气压,具有与n-己烷相同的溶解度。此外,CO2作为增塑剂可对种种热塑性树脂材料发挥作用,在注射成形和挤压成形中的作用很大。从这样的观点出发,作为用于本发明的注射成形方法中的超临界流体,特别优选CO2。此外,以上所列举的超临界流体,既可以一种单独使用,也可以两种以上混合使用。
按照本发明的第二种实施方式,是一种在热塑性树脂上形成电镀膜的方法,它通过使用按照第一种实施方式的注射成形方法,提供了一种形成电镀膜的方法,这种方法包括在表面上形成偏析出金属微粒子的热塑性树脂的步骤,以及在上述热塑性树脂的偏析出金属微粒子的表面上,用非电解电镀法形成电镀膜的步骤。
如上所述,在本发明的注射成形方法中,由于通过把含有金属络合物的超临界流体渗透到熔融树脂的流体前部中,能使金属微粒子作为电镀膜的催化剂核心偏析到热塑性树脂(成形件)的表面上来,因而能很容易地利用非电解电镀法,在该热塑性树脂的表面上形成金属膜。因此,使用本发明的电镀膜成形方法,能在注射成形的同时,利用非电解电镀法在形状复杂的成形件表面上形成电镀膜。
另外,本发明人等发现,用以上所述的本发明的注射成形方法,使作为非电解电镀的催化剂核心的金属微粒子偏析到成形件的整个表面上来的情况下,金属微粒子呈岛状偏析,可以在成形件表面上没有导电性能的状态下使金属微粒子偏析。因此,在使用本发明的注射成形方法使金属微粒子偏析在成形件表面上之后,用非电解电镀法在成形件表面上形成电镀膜的情况下,就能通过掩蔽成形件的任意部位,很容易地利用电镀膜在成形件上形成平面或者立体的电路布线。掩蔽的方法可以是任意的,例如,可以使用下列各种方法来掩蔽:使用了光刻法的抗蚀图形;利用丝网印刷或者喷墨法的墨水图形;使用掩蔽胶带等等。
本发明的注射成形装置,具有:模具;增塑缸,上述增塑缸具有螺杆和利用该螺杆把热塑性树脂的熔融树脂注射到上述模具内;超临界流体导入机构,上述超临界流体导入机构将一种超临界流体导入到上述增塑缸中的上述熔融树脂中;以及位置确定机构,上述位置确定机构根据上述熔融树脂的压力确定上述螺杆的注射开始位置,并在该位置将上述超临界流体导入到上述增塑缸中。
按照本发明的注射成形方法,由于是在把超临界流体导入到熔融树脂的至少一部分中之后,检测增塑缸内熔融树脂的压力,并根据这个压力来决定螺杆的开始注射位置,所以,与以往的方法相比,能在树脂内压稳定的状态下注射熔融树脂。因此,能够在抑制超临界流体与熔融树脂分离的同时,还能使超临界流体稳定地渗透到熔融树脂的一部分中去。
此外,在本发明的注射成形方法中,在使用金属络合物作为功能性材料的情况下,能通过把含有金属络合物的超临界流体渗透到熔融树脂的流体前部中去,从而,可以使金属微粒子偏析到热塑性树脂(成形件)的表面上来,以作为电镀膜的各催化剂核心。因此,在这种场合下,本发明的注射成形方法特别能适用于清洁的非电解电镀的前处理工艺过程。
附图说明
图1是实施例1的注射成形方法所使用的装置的结构示意图;
图2是图1中的用虚线所包围的部分A的放大图,是用于说明把超临界流体导入到增塑缸内的方法的图;
图3是图1中的用虚线所包围的部分A的放大图,也是用于说明把超临界流体导入到增塑缸内的方法的图;
图4是图1中的用虚线所包围的部分A的放大图,也是用于说明把超临界流体导入到增塑缸内的方法的图;
图5是图1中的用虚线所包围的部分A的放大图,也是用于说明把超临界流体导入到增塑缸内的方法的图;
图6是实施例1所使用的装置的注射成形机部分的放大图,是用于说明把熔融树脂注射到模腔内的方法的图;
图7是实施例1所使用的装置的注射成形机部分的放大图,也是用于说明把熔融树脂注射到模腔内的方法的图;
图8是实施例1所使用的装置的注射成形机部分的放大图,也是用于说明把熔融树脂注射到模腔内的方法的图;
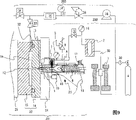
图9是实施例3的注射成形方法所使用的装置的结构示意图。
具体实施方式
下面,参照附图说明本发明的注射成形方法,以及使用了这种方法形成电镀膜的方法的实施例,但,本发明并不限于这些实施例。
实施例1
在实施例1中,把含有金属络合物的超临界流体渗透到熔融树脂的流体前部中,将这种熔融树脂注射成形,便使得成为电镀膜的催化剂核心的金属微粒子偏析到热塑性树脂的表面上来。并且,在这种成形品的表面利用非电解电镀法形成了电镀膜。另外,在本实施例中,使用了超临界二氧化碳(处于超临界状态的二氧化碳)作为超临界流体。使用六氟乙酰丙酮钯(11)金属络合物作为溶解在超临界二氧化碳中的金属络合物。此外,使用加入10%玻璃纤维的聚碳酸酯作为热塑性树脂。
首先,说明塑料注射成形装置。
图1表示实施例1所使用的塑料注射成形装置的大致结构。如图1所示,这个实施例所使用的塑料注射成形装置,由注射成形机部分201和超临界流体发生装置部分202所构成。
如图1所示,注射成形机部分201主要由下列各部分构成:注射熔融树脂的增塑缸23;可动台板25;安装在可动台板25上的可动模具15;固定台板24;安装在固定台板24上的固定模具14。在模具22内,通过固定模具14与可动模具15的对接,在中心形成了有短管12的圆盘形状的内腔19。此外,在本实施例的注射成形机部分201中,可动台板25和可动模具15做成与未图示的电动肘节式合模机构联动,能在图面上的左右方向上开关的结构。此外,如图1所示,在增塑缸23内的流体前部的侧面部分上,设有气体(超临界流体)导入机构7。还设有位置确定机构,该位置确定机构根据熔融树脂的压力确定螺杆的注射开始位置,并在该位置将超临界流体导入到增塑缸中。另外,位置确定机构具有检测熔融树脂的压力的压力传感器。其它结构,则与以往的注射成形机的结构相同。
如图1所示,超临界流体发生装置部分202主要由下列各部分构成:二氧化碳高压储气瓶4;过滤器20;由两台公知的注射泵构成的连续流体装置1(ISCO公司制造的E-260);以及把金属络合物溶解在超临界流体中的溶解槽2。各种构成要素用管道30连接。此外,如图1所示,溶解槽2通过自动阀门3连接在注射成形机部分201的气体导入机构7上。
其次,说明注射成形方法。
首先,说明超临界二氧化碳的生成和金属络合物的溶解方法。储存在二氧化碳高压储气瓶4中的5~7MPa的液化二氧化碳通过过滤器20导入到连续流体装置1中。然后,用连续流体装置1中的至少一台注射泵,总是以规定的压力(10MPa)对所导入的二氧化碳加压和保持这个压力,产生超临界二氧化碳。然后,再把由连续流体装置1产生的超临界二氧化碳导入到溶解槽2中。将金属络合物,即六氟乙酰丙酮钯(11)金属络合物加入到温度升高到40℃的溶解槽2中使其达到过饱和,从而使得在从连续流体装置1导入的超临界二氧化碳中总是饱和溶解有金属络合物。此时,溶解槽2的压力计16显示的压力为10MPa。
其次,使用图1~8说明本实施例的热塑性树脂的注射成形法。另外,图2~图5是图1中的用虚线A所包围的区域的放大图,是用来说明正要把熔融树脂注射到模具内的模腔中之前的螺杆的工作过程,和超临界二氧化碳的导入工序的图。另一方面,图6~图8是注射成形机部分201的放大图,是在把熔融金属注射到模具的模腔中使其成形的过程中,表示包含在超临界二氧化碳中的功能性材料(金属络合物)偏析到成形件的表面上来的情况的图。
首先,与以往一样,按照下列方式对树脂材料增塑。增塑缸23利用带式加热器11升温到300℃,树脂材料制成的颗粒(未图示)在干燥机(未图示)中经过干燥脱水之后,经过料斗和导入口17,供应到增塑缸23内。与以往的注射成形的增塑一样,树脂颗粒借助于螺杆6的转动,通过螺杆凹槽的内部,进行增塑的同时,一边熔融一边向螺杆6的前方(模腔一侧)挤压。于是,树脂的内压由于挤压到螺杆6的前方的增塑熔融树脂而上升,螺杆6后退并开始计量。此时,由关闭销子5关闭增塑缸23的喷嘴前端13,以防止树脂泄漏。另外,关闭销子5由空气驱动的活塞10的力驱动。此外,如图2所示,在本实施例的注射成形机部分201中,在与气体导入机构7相对的位置上设有树脂压力传感器18,用这个树脂压力传感器18来检测所导入的树脂正下方的树脂的内压。
接着,在完成了熔融树脂的增塑之后,按照以下方式,用气体导入机构7导入超临界二氧化碳。另外,图2所示的状态是上一次注射成形完成时刻的状态,增塑缸23内部处于已经填充了熔融树脂103的状态。此外,在图2的状态下,借助于气体导入机构7的密封活塞100来截断超临界二氧化碳104与熔融树脂103的分界面。另外,在上一次注射完成之后,如图2所示,螺杆6的前端已经到达了最前方的位置a。
下面,说明气体导入机构7的工作原理。在气体导入机构7内部的超临界二氧化碳104的压力P1,与由树脂压力传感器18所检测到的熔融树脂103的内压P2之间的压差(P1-P2)在5PMa以下时,如图2所示,气体导入机构7的密封活塞100的前端,借助于弹簧101的弹力和树脂压力P2,布置在截断超临界二氧化碳104与熔融树脂103的界面的位置上。这样,便把气体导入机构7的内部与增塑缸23的内部隔开了。并且,当气体导入机构7内部的超临界二氧化碳的压力P1比树脂内压P2高出很多,P1-P2≥5PMa时,密封活塞100便下降(在图2中,向树脂压力传感器18一侧移动)。这样,便变成了打开密封件,高压的超临界二氧化碳104能向熔融树脂103一侧流动和渗透的结构状态。
接着,如图3所示,让螺杆6转动,在对熔融树脂进行增塑计量的同时,使螺杆6的前端到达完成计量的位置b。在本实施例中,螺杆6的上一次完成注射的位置a是1±0.5mm,而螺杆6完成计量的位置b是20mm。接着,如图4中的箭头a1所示,使螺杆6缩回到25mm的位置c(后退时不让螺杆6转动)。由于这种缩回,能将由树脂压力传感器18所检测到的树脂压力从10MPa减小到7MPa。
此外,与这个缩回动作的同时,打开图1中的超临界流体发生装置部分202的自动阀门3,通过气体导入机构7,把溶解了金属络合物的超临界二氧化碳104从溶解槽2导入到增塑缸23的内部(图4中的箭头a2)。这时,如图4所示,气体导入机构7的密封活塞100下降,把超临界二氧化碳104导入到成为真空状态的区域中。另外,在导入超临界二氧化碳104时,压力表8的压力上升,显示的压力为10MPa。此外,为了不使压力过度上升,可调节安全阀9,使它在20MPa时开始工作。
接着,如图5所示,对控制螺杆6的背压的,未图示的加载启动电动机进行反馈,使螺杆6前进(图5中的箭头a3),对增塑缸23内部加压,从而使树脂压力传感器18的监器值变为12MPa。然后,在树脂压力传感器18的监控值达到12MPa±0.5MPa的时刻,停止螺杆6的运动,以这个位置为开始注射位置。在本实施例中,螺杆6前端的开始注射位置d为19.5±0.2mm。树脂压力的反馈控制大约进行1分钟。
图6表示螺杆6停止在开始注射位置的状态下的注射成形机部分201的整体状态,在这种状态下,如图6所示,填充在增塑缸23内部的熔融树脂,在宏观上停留在分成两种状态的熔融树脂,一种树脂是超临界二氧化碳几乎没有渗透的熔融树脂103,一种树脂是含有金属络合物(功能性材料)的超临界二氧化碳渗透了许多的熔融树脂105。在本实施例中,如图6所示,由于把超临界二氧化碳的导入位置(气体导入机构7)设置在关闭喷嘴的附近,所以能让许多超临界二氧化碳滞留在熔融树脂的流动前部。此外,在本实施例中,由于作为溶解在超临界二氧化碳中的功能性材料(改性材料),使用了热不稳定的材料,是在150℃下完全分解的金属络合物,所以,可以预计到,溶解在超临界二氧化碳中的金属络合物将在熔融树脂内自我分解,成为金属微粒子。
接着,按照下述方式将熔融树脂注射到模腔19中。首先,如图7所示,借助于空气驱动活塞10的驱动力,打开关闭销子5,与此同时,通过行程控制使螺杆6向箭头a4方向前进,进行熔融树脂的第一次充填。在开始向模腔19内充填时,超临界二氧化碳和金属微粒子的渗透层105在向熔融树脂的流体前部流动的同时,还使一部分超临界二氧化碳气化而将其释放出来。在这个过程中,流体前部的熔融树脂,利用喷射流动的效果,一面在模具表面上延伸开来,一面进行充填,形成了表皮层。另一方面,在此之后充填的几乎没有渗透超临界二氧化碳的熔融树脂103层,则作为成形件的芯子层充填在模腔19中。另外,在充填熔融树脂时,由于从流体前部的熔融树脂中发散出来的气体有使成形件的表面质量变劣的情况,所以可以采用预先把作为反压的低压二氧化碳等填充到模腔内,与注射的同时进行排气的方法。此外,也可以采用对模腔保压,或者施加合模压力来代替反压。无论那一种情况都能抑制成形件的发泡。
图8示意地表示如上所述的第一次填充熔融树脂完成时,模腔19的状态。由于在成形件表面上渗透和弥散了超临界二氧化碳和金属微粒子的树脂的固化层占据了支配地位,因而能注射出表面改性了的成形件。此外,在这个实施例中,在填充之后,还对模腔保压,一边填补树脂的收缩孔(在成形件表面上产生的凹坑)。这样,就能通过注射成形获得不发泡的透明的成形件。如上所述,在本实施例中,热塑性树脂的注射成形与表面改性是同时进行的。
当使用XPS对按照本实施例注射成形后的成形件进行表面分析时,检测出Pd多达2.0at%(原子%)。此外,对成形件的中心部分进行同样的分析时,结果Pd的检出量只有0.1at%(原子%),由此可知几乎没有。即,本实施例的注射成形方法可以只在成形件的表面部分使功能性材料(金属微粒子)发生偏析。
其次,当把用上述注射成形法成形后的成形件浸渍在非电解镀Ni液(奥野制药公司制造,ニコロンDK)中,在成形件表面上形成Ni膜(电镀膜)时,形成了整个表面上都有光泽的均匀的Ni膜。经过加速环境试验之后,对电镀膜的附着性能进行调查的结果,所获得的附着力非常牢固。
实施例2
在实施例2中,在刚完成把熔融树脂注射填充到模腔中之后,就让可动模具后退0.1mm。即,在完成了熔融树脂的注射和填充之后,不进行对模腔的保压和补充树脂的工序。除此以外,进行与实施例1同样的注射成形。由本实施例所获得的成形件,虽然内部发泡了,但仍能与实施例1一样,在成形件的表面上形成非电解电镀膜。此外,与实施例1一样,对电解模的附着性能进行了调查,结果,其附着力与实施例1同样的牢固。
实施例3
在实施例3中,在把熔融树脂注射到模具内的模腔中的过程中,为了减小增塑缸内熔融树脂的压力与模具内模腔的压力的压差,实行了对模腔施加反压的注射成形。
下面,说明塑料注射成形装置。
首先,说明本实施例中使用的塑料注射成形装置。图9表示本实施例使用的塑料注射成形装置的大致结构。如图9所示,在本实施例所使用的塑料注射成形装置,由注射成形机部分201、超临界流体产生装置部分202和反压导入装置部分203构成。
如图9所示,在注射成形机部分201中,在固定模具14的与可动模具15接触的表面上设有密封机构14a,把模腔19做成了密封结构。此外,如图9所示,在可动模具上设有连通模腔19与反压导入装置部分203的导入通道15a。在对模腔19施加反压的过程中,通过这条导入通道15a把二氧化碳导入模腔19内。注射成形机部分201的其它结构做成与实施例1的注射成形机部分201相同(参见图1)。此外,在本实施例中,为了评价成形件的复制性,在固定模具14的模腔19一侧的表面上,形成了线条宽度为1μm,深度为1μm的细微的图案。另外,在本实施例中,超临界流体产生装置部分202的结构做成与实施例1的结构相同。
如图9所示,反压导入装置部分203主要由增压泵36和缓冲罐35构成,并用管道把这两个部件连接起来。此外,在这根管道上,在预定的位置上,设有用于控制反压用的二氧化碳的导入和排出的减压阀38和阀门33、34。此外,如图9所示,在反压导入装置部分203中,增压泵36通过过滤器20与高压二氧化碳储气瓶4连通,而缓冲罐35通过阀门33和可动模具15的导入通道15a,与模腔19连通。
下面,说明注射成形方法。
接着,说明本实施例的注射成形方法。一开始,按照下列方式生成了反压用的二氧化碳。另外,作为反压用的气体,可以使用任何一种非活性气体,除了二氧化碳以外,还可以使用氮气、空气等非活性气体。首先,从二氧化碳高压瓶4向增压泵36供应二氧化碳,由增压泵36使二氧化碳的压力升高,生成了反压用的增压二氧化碳。其次,通过减压阀38把增压二氧化碳储存在缓冲罐35中。在此过程中,对二氧化碳减压,使压力表37的显示为6MPa时,将其储存在缓冲罐35中。
接着,与实施例1一样,从溶解槽2通过气体导入机构7,将10Mpa的溶解了金属络合物的超临界二氧化碳104导入到增塑缸23内部。然后,借助于检测施加在螺杆6上的压力的加载启动电动机(未图示)来控制树脂压力。具体的说,使螺杆6前进(图5中的箭头a3),对增塑缸23内部加压,使树脂压力达到25MPa,。此时,螺杆6前端的停止位置d为19.5±0.2mm。借助于这种螺杆6的加压工序,使超临界二氧化碳渗透到熔融树脂中。如本实施例所述,在使超临界流体渗透到熔融树脂的过程中,如果通过控制螺杆6的压力使熔融树脂的压力达到高压,就能在短时间内使超临界流体渗透到熔融树脂中。在本实施例中,借助于螺杆6的加压来使超临界二氧化碳渗透的时间,由于树脂压力的增高而显著地缩短为大约5秒钟。
接着,使螺杆6反转,把熔融树脂的压力减小到8MPa,并锁定该位置。以此时的螺杆6的前端位置作为开始注射位置。不过,在本实施例中,螺杆6的开始注射位置,与熔融树脂的上述加压工序中的螺杆6的停止位置(19.5±0.2mm)相同。
接着,封闭模具22,形成密闭的模腔19。然后,打开反压导入装置部分203的阀门33,通过导入通道15a,把6MPa的反压用的二氧化碳导入模腔19中。然后,使用与实施例1同样的方法,把熔融树脂(压力8MPa)注射并填充在模腔19中。此时,打开阀门34,一边排出模腔19中的二氧化碳,一边把熔融树脂填充到模腔19中。即,在本实施例中,将增塑缸23内在注射填充前的熔融树脂的压力,与反压之间的压差定为2MPa(8MPa-6MPa)来进行注射成形。此后,与实施例1一样,把成形件从模具中取出来。
如上所述,当减小注射填充之前的熔融树脂的压力时,由于能减小增塑缸23内的熔融树脂的压力与模腔19内的压力之间的压差,因而能抑制因注射填充的熔融树脂内的超临界流体急剧的减压和体积膨胀而造成的发泡。因此,使用本实施例的注射成形方法,能获得表面性能优越的(不会发泡的)成形件。另外,在超临界流体渗透到熔融树脂中之后,由于功能性材料分散在树脂内部,所以,注射填充时的树脂压力可以低于超临界流体的临界压力。
其次,对于用上述注射成形方法成形的成形件,与实施例1一样,在成形件的表面上形成了电镀膜。其结果,获得了与实施例1具有同样附着力的,优良的成形件。此外,在本实施例中,还评价了成形件的图案复制性。结果,成形件表面的图案复制率(成形件的凹槽高度/模具的凹槽深度×100)为100%,能确保良好的复制。
还有,在本实施例中,分别使增塑缸23内的注射填充之前的熔融树脂的压力与反压之间的压差为3MPa、4MPa与5MPa,与上述方法一样进行了注射成形。还有,为了进行比较,不让螺杆6进行反向转动,即,在把超临界二氧化碳渗透到熔融树脂中之后,在不减小熔融树脂的压力而进行注射成形的情况下(压差=25MPa-6MPa=19MPa),也进行了上述评价试验。结果,成形件表面的图案复制率在压差为3MPa、4MPa、5MPa和19MPa的情况下,分别为99%、95%、90%和0~10%。从这个结果可知,压差越小,复制率越高,特别是,压差在5MPa以下时,成形件表面的图案复制率达到90%以上,获得了非常优良的复制性能。
另外,在用压差为19MPa进行注射成形的成形件的表面上,确认有一部分发泡,由此可知,复制性能变劣了。这是因为,在填充之前熔融树脂内的压力比模腔19内部的压力高得太多,在将熔融树脂注射到模腔19中时,渗透到树脂内部的超临界流体在模腔内急剧地膨胀而气化的缘故。
此外,虽然未在本实施例中说明,但本发明人进一步改变压差进行了注射成形的结果是,通过使压差低于10MPa,成形件表面的图案复制率达到80%以上,可获得良好的复制性能。而当压差低于1MPa时,要把熔融树脂注射到模腔内变得很困难。
实施例4
实施例4与实施例3一样,是考虑了增塑缸内的填充前的熔融树脂压力与模腔内压力之间的压差进行的注射成形。不过,在本实施例中,不对模腔施加反压,而是通过尽量降低增塑缸内的注射填充前的熔融树脂的压力来调整压差,进行注射成形的。
下面,说明注射成形方法。
本实施例的注射成形方法如下。只是,在本实施例中,使用与实施例1同样的装置(参见图1),进行了热塑性树脂的表面改性和注射成形。
首先,与实施例1一样,进行熔融树脂的增塑计量,在熔融树脂达到预期的填充量之前,使增塑计量暂且停止(第一增塑计量)。在本实施例中,在实施例1的增塑计量结束位置、即比20mm短10mm的10mm的位置(第一增塑计量位置)上停止螺杆6的转动,使计量暂且停止。
然后,在使螺杆6缩回,后退到15mm的位置的同时,从溶解槽2通过气体导入机构7,把10MPa的溶解了金属络合物的超临界二氧化碳104导入增塑缸23内部。接着,使螺杆6前进,对增塑缸23内部加压。在此过程中,借助于检测施加在螺杆6上的压力的加载启动电动机(未图示),对熔融树脂的压力进行反馈控制,将其控制在25MPa。接着,当熔融树脂的压力达到25MPa时,便停止螺杆6的移动。此时的螺杆6前端的停止位置d为10.5±0.2mm。通过这个熔融树脂的加压工序,把超临界二氧化碳104渗透到了熔融树脂中。此时的超临界二氧化碳的加压渗透时间为4秒钟。
接着,一边使螺杆6转动,一边追加树脂,使其进行增塑熔融,把熔融树脂填充到增塑缸23内(第二增塑计量)。即,再次进行熔融树脂的计量。然后,让螺杆6停止在预定的位置(第二增塑计量完成的位置)上。此时,螺杆6是借助行程控制而停止的。具体的说,把螺杆6的停止位置设定为从渗透超临界流体时的螺杆6的停止位置(10mm)后退10mm的位置,即,使螺杆停止在20.5±0.5mm的位置上,并且以这个停止位置作为开始注射位置。另外,此时,用3MPa进行螺杆6的背压控制。借助于这个工序,使增塑缸23内的熔融树脂的压力降低到了3MPa(增塑缸23内的熔融树脂的压力与模腔19内的压力之间的压差减小了)。
接着,与实施例1一样,借助于行程控制,使螺杆6从上述注射开始位置前进,把熔融树脂注射填充到模腔19内。然后,在熔融树脂注射成形之后,与实施例1一样,把成形件从模具22中取出来。
对用如上所述的方法获得的成形件进行调查时,能获得与实施例1同样的,表面性能良好(没有发泡和气孔)的成形件。从这个结果可知,如本实施例那样,借助于降低注射填充时的熔融树脂的压力,即使不像实施例1那样在注射填充后对模具进行保压,也能获得与实施例1同样的,表面性能优良的成形件。
如上所述,在这个实施例的注射成形方法中,暂且中断增塑计量之后,在这样的状态下对熔融树脂加压,用很短的时间渗透超临界流体之后,再通过在减压条件下继续进行增塑计量,使熔融树脂的压力降低,进行注射成形。在这种情况下,由于金属络合物之类的改性材料在短时间内便扩散到熔融树脂中去,因而,此后,即使对熔融树脂减压,改性材料的混合均匀性也很少出现恶化。此外,在本实施例的方法中,由于超临界流体的密度小,即使向低压氛围的模具内进行注射填充,也能抑制由于超临界流体的急剧减压而造成的发泡。
接着,与实施例1一样,在用上述注射成形法所成形的成形件的表面上形成了电镀膜。与实施例1一样,用本实施例制成的成形件能形成附着力很强的非电解电镀膜。
实施例5
在本实施例中,说明在用上述实施例1的注射成形法所成形的成形件的表面上,以预定图案形成电镀膜的方法。
首先,在成形与实施例1同样的成形件之后,把线条宽度为1mm的掩模带粘贴在成形件的表面上,形成掩模。然后,与实施例1同样进行非电解电镀处理而形成了电镀膜。接着,除去掩模带。结果,就可以在成形件表面的粘贴了掩模带区域以外的区域上,形成了电镀膜。
对利用上述方法形成的成形件,调查了形成电镀膜的区域和粘贴了掩模带的区域(未形成电镀膜的区域)的导电性。其结果是,在形成了电镀膜的区域内,显示了导电性,而在粘贴了掩模带的区域内,没有显示导电性。这可以认为是由于下述理由造成的。
本发明人在对用本实施例的注射成形法所成形的成形件(形成电镀膜之前的成形件)的表面上的金属微粒子(改性材料)的偏析分布进行研究时发现,金属微粒子呈岛(孤立)状分布,金属微粒子在成形件表面内以没有导电性的状态分布。因此,可以认为,在粘贴了掩模带的区域内,由于金属微粒子呈孤立状偏析,所以没有显示出导电性来。从上述结果可知,当使用本发明的注射成形法使金属微粒子偏析在成形件的表面上,并使用非电解电镀法在这种成形件表面上形成电镀膜的情况下,通过遮蔽成形件的任意部位,就能很容易地借助于电镀膜,在成形件上形成平面的和立体的电气布线。
比较例1
在比较例1中,在螺杆缩回之后,不对用树脂压力传感器18检测的树脂压力进行反馈,而是直到增塑完成位置的预定位置,用各注射料量的任意压力来恢复螺杆位置的控制方法进行螺杆的移动控制,直到注射开始位置,使螺杆前进,进行注射填充。除此而外,与实施例1一样进行注射成形,并形成了电镀膜。结果,在用比较例1制作成的成形件上,在成形件的外圆周端部与一部分表面上,看到了明显的气泡和树脂飞散的粉末。此外,在比较例1中,成形了多种热塑性树脂,并对所有成形件的渗透在热塑性树脂中的功能性材料(金属微粒子)的密度进行调查时发现,渗透在成形件内的功能性材料的密度随着成形件内的部位不同而不同,此外,功能性材料在成形件内的分布密度在每个成形件中也各不相同。即,使用比较例1的方法,不可能稳定地制造出所要求的表面改性的成形件。这可以认为是因为,在比较例1中,由于不对用树脂压力传感器18检测到的树脂压力进行反馈,就让螺杆6前进到注射开始位置,因而借助于螺杆施加的压力并不能使增塑缸内部的熔融树脂的压力均匀化,致使超临界二氧化碳从熔融树脂中分离出来的缘故。
在上述实施例1中,虽然说明了用来制造不发泡的成形件的注射成形方法,但在制作内部发泡的成形件时,也能使用上述注射成形方法。在这种情况下,在把熔融树脂注射到模腔内的时候,通过降低树脂内压,就能使成形件的一部分(特别是内部)进行发泡。
使用本发明的注射成形方法,能稳定地将超临界流体渗透到注射成形机的增塑缸内的局部熔融树脂中。此外,在把含有功能性材料的超临界流体渗透到熔融树脂的流体前部的情况下,只要把这种熔融树脂注射到模腔中,就能使功能性材料偏析到成形件的表面上来,对表面进行改性。因此,本发明的注射成形方法还是一种适用于同时进行超临界流体用作溶剂的热塑性树脂的表面改性的方法,与注射成形工艺的方法。特别是,在使用金属络合物作为功能性材料的场合下,由于能同时进行清洁的非电解电镀的前处理工艺过程和注射成形工艺过程,就更加适用。
Claims (14)
1.一种使用了注射成形机的注射成形方法,这种注射成形机具有模具,以及具有螺杆而且能利用该螺杆把热塑性树脂的熔融树脂注射到上述模具内的增塑缸,其特征在于,上述方法包括下列步骤:
计量上述增塑缸内的上述熔融树脂的填充量的步骤;
使上述螺杆不转动,而从上述计量结束时的上述螺杆的位置后退预定的距离,同时,把超临界流体导入到上述增塑缸内的上述熔融树脂中的步骤;
检测上述熔融树脂的压力的步骤;
根据上述压力来确定上述螺杆的注射开始位置的步骤。
2.如权利要求1所述的注射成形方法,其特征在于,确定上述螺杆的注射开始位置的步骤包含使上述螺杆前进,对上述熔融树脂加压的步骤。
3.如权利要求2所述的注射成形方法,其特征在于,确定上述螺杆的注射开始位置的步骤还包含在对上述熔融树脂加压后,对这些熔融树脂进行减压的步骤。
4.如权利要求1~3中任何一项所述的注射成形方法,其特征在于,上述螺杆的上述注射开始位置与上述计量结束时的上述螺杆的位置不同。
5.如权利要求1~4中任何一项所述的注射成形方法,其特征在于,还包含进一步使上述螺杆从上述注射开始位置前进,将上述熔融树脂注射到上述模具内的步骤,此时,对上述螺杆的移动进行行程控制。
6.如权利要求5所述的注射成形方法,其特征在于,在将上述熔融树脂注射到上述模具内的过程中,还包含对上述模具内施加预定的反压、进行保压,以及施加合模压力的任何一种步骤。
7.如权利要求5或6所述的注射成形方法,其特征在于,还包含在把上述熔融树脂填充到上述模具内之后,进一步对上述熔融树脂进行保压的步骤。
8.如权利要求5所述的注射成形方法,其特征在于,在将上述熔融树脂注射到上述模具内的过程中,减小树脂的内压,以使成形件的至少一部分进行发泡的步骤。
9.如权利要求1~8中任何一项所述的注射成形方法,其特征在于,在上述超临界流体中含有功能性材料。
10.如权利要求9所述的注射成形方法,其特征在于,将上述超临界流体导入到上述增塑缸内的熔融树脂的流体前部。
11.如权利要求9或10所述的注射成形方法,其特征在于,上述功能性材料是金属微粒子。
12.一种在热塑性树脂上形成电镀膜的方法,其特征在于,它包含下列步骤:
借助于上述权利要求11记载的注射成形方法,形成表面上偏析出金属微粒子的热塑性树脂的步骤;
在上述热塑性树脂的偏析有金属微粒子的表面上,用非电解电镀法形成电镀膜的步骤。
13.一种注射成形装置,其特征在于,具有:
模具;
增塑缸,上述增塑缸具有螺杆和利用该螺杆把热塑性树脂的熔融树脂注射到上述模具内;
超临界流体导入机构,上述超临界流体导入机构将一种超临界流体导入到上述增塑缸中的上述熔融树脂中;以及
位置确定机构,上述位置确定机构根据上述熔融树脂的压力确定上述螺杆的注射开始位置,并在该位置将上述超临界流体导入到上述增塑缸中。
14.如权利要求13所述的注射成形装置,其特征在于,上述位置确定机构具有检测上述熔融树脂的压力的压力传感器。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005328893 | 2005-11-14 | ||
| JP2005328893A JP4758732B2 (ja) | 2005-11-14 | 2005-11-14 | 超臨界流体を用いた熱可塑性樹脂の射出成形方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN1966242A true CN1966242A (zh) | 2007-05-23 |
Family
ID=38039943
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CNA2006101470508A Pending CN1966242A (zh) | 2005-11-14 | 2006-11-13 | 使用超临界流体的热塑性树脂注射成形法及注射成形装置 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US8168098B2 (zh) |
| JP (1) | JP4758732B2 (zh) |
| KR (1) | KR20070051711A (zh) |
| CN (1) | CN1966242A (zh) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102615796A (zh) * | 2011-01-27 | 2012-08-01 | Ls美创有限公司 | 用于注塑成型机的螺杆的控制方法 |
| CN103144244A (zh) * | 2013-03-20 | 2013-06-12 | 四维尔丸井(广州)汽车零部件有限公司 | 一种塑料电镀制品及其制备方法 |
| CN107107423A (zh) * | 2014-11-25 | 2017-08-29 | 宇菱塑胶科技有限公司 | 注射成型方法及注射成型机 |
| CN108025470A (zh) * | 2015-09-04 | 2018-05-11 | 沙特基础工业全球技术公司 | 通过在塑化期间溶解气体在注塑成型的固体零件中生产较长纤维的方法 |
| CN110978365A (zh) * | 2019-12-14 | 2020-04-10 | 泉州师范学院 | 一种tpee超临界连续挤出微发泡的制备方法 |
| CN112060457A (zh) * | 2016-03-15 | 2020-12-11 | 麦克赛尔株式会社 | 制造发泡成形体的制造装置、注射成形装置的螺杆以及注射成形装置 |
Families Citing this family (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4919262B2 (ja) * | 2006-06-02 | 2012-04-18 | 日立マクセル株式会社 | 貯蔵容器、樹脂の成形方法及びメッキ膜の形成方法 |
| JP5070152B2 (ja) * | 2008-07-28 | 2012-11-07 | 日立マクセル株式会社 | 樹脂成形体の製造方法 |
| DE102008061270B4 (de) * | 2008-12-10 | 2010-09-23 | Karl Hehl | Vorrichtung und Verfahren zur Herstellung von Formteilen aus plastifizierbarem Material und aus faserförmigen Einlagen |
| US9427900B2 (en) * | 2010-11-12 | 2016-08-30 | Basf Se | Composite component comprising a polymer phase and a foamed phase, and processes for producing the same |
| EP2821195A4 (en) | 2012-03-02 | 2015-11-11 | Hitachi Maxell | PRODUCTION METHOD FOR A MOLDING ELEMENT, PRODUCTION METHOD FOR A FORMING ELEMENT WITH A PLATING LAYER, PRODUCTION PROCESS FOR RESIN PELLETS, MOLDING PROCESSES THROUGH FOAM INJECTION, NOZZLE UNIT AND INJECTION MOLDING DEVICE |
| KR101607361B1 (ko) | 2012-12-12 | 2016-03-30 | (주)엘지하우시스 | 고분자 역류 방지부를 갖는 고분자 성형 장치 |
| JP6072599B2 (ja) * | 2013-04-26 | 2017-02-01 | 日立マクセル株式会社 | メッキ膜を有する成形体の製造方法及びメッキ膜を有する成形体 |
| US20140374959A1 (en) * | 2013-06-25 | 2014-12-25 | James PEPLINSKI | Injection molding method with infrared preheat |
| US20150021831A1 (en) * | 2013-07-17 | 2015-01-22 | James PEPLINSKI | Injection molding method with infrared preheat |
| CN105839159B (zh) * | 2016-05-23 | 2018-08-03 | 中山恒亿电镀有限公司 | 一种聚乙烯塑料电镀工艺 |
| US11007693B2 (en) | 2018-02-20 | 2021-05-18 | Ford Motor Company | Process for molding thin-walled skins |
| US10843429B2 (en) | 2018-05-21 | 2020-11-24 | O2 Partners, Llc | Biodegradable, industrially compostable, and recyclable injection molded microcellular flexible foams |
| US11155009B2 (en) | 2018-05-21 | 2021-10-26 | O2 Partners, Llc | Biodegradable and industrially compostable injection moulded microcellular flexible foams, and a method of manufacturing the same |
| JP7238533B2 (ja) * | 2019-03-27 | 2023-03-14 | セイコーエプソン株式会社 | 材料供給装置、射出成形装置及び三次元造形装置 |
| MX2023003195A (es) | 2020-11-16 | 2023-04-13 | O2 Partners Llc | Espumas extruidas reciclables, biodegradables e industrialmente compostables y metodos para fabricar las mismas. |
| CN116745090B (zh) * | 2020-12-01 | 2026-08-04 | O2合伙责任公司 | 可生物降解、可工业堆肥且可回收的注塑成型微孔软质泡沫 |
| KR102694106B1 (ko) * | 2021-08-19 | 2024-08-13 | (주)일신오토클레이브 | 초임계 발포 시스템 및 방법 |
| CN113752584B (zh) * | 2021-08-31 | 2023-06-09 | 江苏聚双环新材料科技有限公司 | 一种双环戊二烯成型设备及其联控系统 |
| JP2024070741A (ja) * | 2022-11-11 | 2024-05-23 | 株式会社プラステコ | 射出成形の制御機構など |
| CN120882548A (zh) | 2023-02-22 | 2025-10-31 | O2合伙责任公司 | 可再循环的、可生物降解的和可工业堆肥的泡沫及其制造方法 |
| JP2025034599A (ja) * | 2023-08-31 | 2025-03-13 | 東洋機械金属株式会社 | 射出成形機 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4255368A (en) * | 1979-07-18 | 1981-03-10 | Union Carbide Corporation | Structural foam molding process |
| US5158986A (en) | 1991-04-05 | 1992-10-27 | Massachusetts Institute Of Technology | Microcellular thermoplastic foamed with supercritical fluid |
| JPH04336222A (ja) * | 1991-05-14 | 1992-11-24 | Sumitomo Jukikai Plast Mach Kk | 射出成形機のノズル内樹脂圧による制御方法 |
| US6884823B1 (en) * | 1997-01-16 | 2005-04-26 | Trexel, Inc. | Injection molding of polymeric material |
| MY118653A (en) * | 1998-07-16 | 2004-12-31 | Mitsui Chemicals Inc | Addition method of supercritical carbon dioxide, and production process of expanded thermoplastic resin product by making use of the addition method. |
| US6435853B1 (en) * | 1999-06-18 | 2002-08-20 | The Japan Steelworks, Ltd. | Apparatus for plasticizing material for molding thermoplastic resin foam |
| JP2004510021A (ja) * | 2000-09-29 | 2004-04-02 | トレクセル・インコーポレーテッド | 繊維フィラ成形製品 |
| US7008202B2 (en) * | 2001-03-08 | 2006-03-07 | The Japan Steel Works, Ltd. | Method and apparatus for forming thermoplastic resin foam |
| CN100348401C (zh) * | 2002-05-22 | 2007-11-14 | 日立麦克赛尔株式会社 | 成形件,注射模塑法及装置 |
| JP3806102B2 (ja) * | 2002-05-22 | 2006-08-09 | 日立マクセル株式会社 | 成形品、射出成形方法及び装置 |
-
2005
- 2005-11-14 JP JP2005328893A patent/JP4758732B2/ja not_active Expired - Fee Related
-
2006
- 2006-11-13 US US11/598,054 patent/US8168098B2/en not_active Expired - Fee Related
- 2006-11-13 KR KR1020060111828A patent/KR20070051711A/ko not_active Withdrawn
- 2006-11-13 CN CNA2006101470508A patent/CN1966242A/zh active Pending
Cited By (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102615796A (zh) * | 2011-01-27 | 2012-08-01 | Ls美创有限公司 | 用于注塑成型机的螺杆的控制方法 |
| CN102615796B (zh) * | 2011-01-27 | 2015-02-11 | Ls美创有限公司 | 用于注塑成型机的螺杆的控制方法 |
| CN103144244A (zh) * | 2013-03-20 | 2013-06-12 | 四维尔丸井(广州)汽车零部件有限公司 | 一种塑料电镀制品及其制备方法 |
| CN107107423A (zh) * | 2014-11-25 | 2017-08-29 | 宇菱塑胶科技有限公司 | 注射成型方法及注射成型机 |
| CN107107423B (zh) * | 2014-11-25 | 2019-05-17 | 宇菱塑胶科技有限公司 | 注射成型方法及注射成型机 |
| US10926436B2 (en) | 2014-11-25 | 2021-02-23 | Ube Machinery Corporation, Ltd. | Injection molding method and injection molding machine |
| CN108025470A (zh) * | 2015-09-04 | 2018-05-11 | 沙特基础工业全球技术公司 | 通过在塑化期间溶解气体在注塑成型的固体零件中生产较长纤维的方法 |
| US11273585B2 (en) | 2015-09-04 | 2022-03-15 | Sabic Global Technologies B.V. | Process for producing longer fibers in injection molded solid parts by dissolving of gas during plasticizing |
| CN112060457A (zh) * | 2016-03-15 | 2020-12-11 | 麦克赛尔株式会社 | 制造发泡成形体的制造装置、注射成形装置的螺杆以及注射成形装置 |
| CN112060457B (zh) * | 2016-03-15 | 2022-04-26 | 麦克赛尔株式会社 | 制造发泡成形体的制造装置、注射成形装置的螺杆以及注射成形装置 |
| CN110978365A (zh) * | 2019-12-14 | 2020-04-10 | 泉州师范学院 | 一种tpee超临界连续挤出微发泡的制备方法 |
| CN110978365B (zh) * | 2019-12-14 | 2022-02-22 | 泉州师范学院 | 一种tpee超临界连续挤出微发泡的制备方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4758732B2 (ja) | 2011-08-31 |
| JP2007130982A (ja) | 2007-05-31 |
| US20070108663A1 (en) | 2007-05-17 |
| KR20070051711A (ko) | 2007-05-18 |
| US8168098B2 (en) | 2012-05-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4758732B2 (ja) | 超臨界流体を用いた熱可塑性樹脂の射出成形方法 | |
| JP3914961B2 (ja) | 成形品の製造方法、押し出し成形装置及び成形品 | |
| US8147737B2 (en) | Storage container, method for molding resin, and method for forming plating film | |
| JP6023149B2 (ja) | 発泡成形体の製造方法及び製造装置 | |
| JP6072599B2 (ja) | メッキ膜を有する成形体の製造方法及びメッキ膜を有する成形体 | |
| WO2007023860A1 (ja) | 熱可塑性樹脂の多層成形方法、及び多層成形装置 | |
| JP4134194B2 (ja) | 樹脂成形体の製造方法および無電解メッキ法 | |
| CN1960844A (zh) | 热塑性树脂的注射发泡成形方法 | |
| JP4105753B2 (ja) | プラスチック部材の表面改質方法、金属膜の形成方法及びプラスチック部材の製造方法 | |
| JP2013213276A (ja) | メッキ膜を有する成形体の製造方法、樹脂ペレットの製造方法、メッキ膜を有する発泡成形体及びメッキ膜を有する成形体 | |
| CN1706621A (zh) | 向注射模塑成形机中供应树脂材料的方法和装置 | |
| JP3878962B1 (ja) | ポリマー基体のメッキ前処理方法及びメッキ方法並びに熱可塑性樹脂製成形品の製造方法 | |
| CN1086336C (zh) | 成型热塑性树脂的方法 | |
| EP2270256A2 (en) | Method for producing polymer member having plated film | |
| JP4105214B1 (ja) | メッキ膜の形成方法並びにポリマー部材及びその製造方法 | |
| JP2010253738A (ja) | ナノカーボン分散成形体の製造方法、及びナノカーボン分散成形体 | |
| JP4690302B2 (ja) | 成形品の製造方法 | |
| WO2018117160A1 (ja) | メッキ成形体の製造方法及びメッキ成形体 | |
| JP2004330720A (ja) | 成形品の製造方法、その製造に使用される金型、並びに、成形品 | |
| CN1618594A (zh) | 成形品、成形方法、成形装置和成形品的表面处理方法 | |
| JP2015036432A (ja) | メッキ膜を有する成形体の製造方法 | |
| JP2010132976A (ja) | めっき膜を有するプラスチック部材の製造方法 | |
| JP2005272541A (ja) | ナノカーボンを含有するポリマー及び熱可塑性樹脂、当該熱可塑性樹脂から成形される成形品、並びに、その製造方法 | |
| JP2009113266A (ja) | プラスチック成形体の表面改質方法、それを含む金属膜の形成方法およびプラスチック部品 | |
| JP2007131725A (ja) | 熱可塑性樹脂の表面改質方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| ASS | Succession or assignment of patent right |
Free format text: FORMER OWNER: SEIKO ENGINEERING CO., LTD. |
|
| C41 | Transfer of patent application or patent right or utility model | ||
| TA01 | Transfer of patent application right |
Effective date of registration: 20100728 Address after: Osaka Japan Applicant after: Hitachi Maxell, Ltd. Address before: Osaka Japan Applicant before: Hitachi Maxell, Ltd. Co-applicant before: Seiko Engineering Co., Ltd. |
|
| C12 | Rejection of a patent application after its publication | ||
| RJ01 | Rejection of invention patent application after publication |
Open date: 20070523 |