CN201799752U - 大功率自动tig焊枪外层气流保护喷嘴 - Google Patents
大功率自动tig焊枪外层气流保护喷嘴 Download PDFInfo
- Publication number
- CN201799752U CN201799752U CN2010202977583U CN201020297758U CN201799752U CN 201799752 U CN201799752 U CN 201799752U CN 2010202977583 U CN2010202977583 U CN 2010202977583U CN 201020297758 U CN201020297758 U CN 201020297758U CN 201799752 U CN201799752 U CN 201799752U
- Authority
- CN
- China
- Prior art keywords
- nozzle body
- spray nozzle
- welding gun
- power automatic
- automatic tig
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Landscapes
- Arc Welding In General (AREA)
Abstract
一种大功率自动TIG焊枪外层气流保护喷嘴,所述外层气流保护喷嘴包括喷嘴本体,所述喷嘴本体呈中空结构,所述喷嘴本体中部设供焊枪喷嘴插入的空腔,所述喷嘴本体的上部设有紧固件。本实用新型提供一种有效适应大功率焊接要求、避免保护器产生紊流的大功率自动TIG焊枪外层气流保护喷嘴。
Description
技术领域
本实用新型属于焊枪,尤其是一种TIG焊枪外层气流保护喷嘴,可应用于大功率TIG自动焊接设备。
背景技术
一直以来,采用TIG焊接方法获得的焊缝质量是公认的目前常规焊接工艺(非高能束焊接工艺)中较好的,并已经被广泛使用至各个领域,但由于其许用焊接电流较低,导致焊接熔敷效率比较低,工作效率也较为低下,其主要技术瓶颈在于TIG焊枪,目前的TIG焊枪功率都不够大,焊枪的氩气保护气容易产生紊流,不能适应大功率焊接场合。
发明内容
为了克服现有焊枪的保护气容易产生紊流、无法适应大功率焊接要求的不足,本实用新型提供一种有效适应大功率焊接要求、避免保护器产生紊流的大功率自动TIG焊枪外层气流保护喷嘴。
本实用新型解决其技术问题所采用的技术方案是:
一种大功率自动TIG焊枪外层气流保护喷嘴,所述外层气流保护喷嘴包括喷嘴本体,所述喷嘴本体呈中空结构,所述喷嘴本体中部设供焊枪喷嘴插入的空腔,所述喷嘴本体的上部设有紧固件。
进一步,所述喷嘴本体的壁面设有气体冷却通道。
再进一步,所述空腔呈阶梯形,所述喷嘴本体的上部空腔的直径比下部空腔的直径小,所述喷嘴本体的上部设有辅助气体通道,所述辅助气体通道与所述下部空腔连通。
本实用新型的技术构思为:采用TIG焊接方法时,尤其是大功率TIG焊时,为了获得的更好的焊缝质量,我们在焊枪喷嘴外侧增加了一只可拆卸的外保护喷嘴,为焊枪增加一层外保护气,形成双气流保护焊缝及热影响区,该外保护喷嘴采用水冷方式,更适合大功率TIG焊接,喷嘴喷气口与焊枪喷嘴之间采用多层过滤网以保证保护气不会紊流。另外,外层的保护气同时对电弧有一定的压缩作用,能使电弧能量更集中,提高电弧挺度,该方法可广泛使用至各个TIG焊接领域。
本实用新型的有益效果主要表现在:有效适应大功率焊接要求、避免保护器产生紊流,能够有效保护焊缝和热影响区。
附图说明
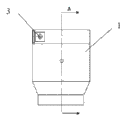
图1是大功率自动TIG焊枪外层气流保护喷嘴的结构图。
图2是图1的A—A截面图。
具体实施方式
下面结合附图对本实用新型作进一步描述。
参照图1和图2,一种大功率自动TIG焊枪外层气流保护喷嘴,所述外层气流保护喷嘴包括喷嘴本体1,所述喷嘴本体1呈中空结构,所述喷嘴本体1中部设供焊枪喷嘴插入的空腔2,所述喷嘴本体1的上部设有紧固件3。
所述喷嘴本体1的壁面设有气体冷却通道4。
所述空腔2呈阶梯形,所述喷嘴本体1的上部空腔的直径比下部空腔的直径小,所述喷嘴本体1的上部设有辅助气体通道5,所述辅助气体通道5与所述下部空腔连通。
本实施例中,焊枪喷嘴外侧增加了一只可拆卸的外保护喷嘴,为焊枪增加一层外保护气,形成双气流保护焊缝及热影响区,该外保护喷嘴采用水冷方式,更适合大功率TIG焊接,喷嘴喷气口与焊枪喷嘴之间采用多层过滤网以保证保护气不会紊流。另外,外层的保护气同时对电弧有一定的压缩作用,能使电弧能量更集中,提高电弧挺度,该方法可广泛使用至各个TIG焊接领域。
Claims (3)
1.一种大功率自动TIG焊枪外层气流保护喷嘴,其特征在于:所述外层气流保护喷嘴包括喷嘴本体,所述喷嘴本体呈中空结构,所述喷嘴本体中部设供焊枪喷嘴插入的空腔,所述喷嘴本体的上部设有紧固件。
2.如权利要求1所述的大功率自动TIG焊枪外层气流保护喷嘴,其特征在于:所述喷嘴本体的壁面设有气体冷却通道。
3.如权利要求1或2所述的大功率自动TIG焊枪外层气流保护喷嘴,其特征在于:所述空腔呈阶梯形,所述喷嘴本体的上部空腔的直径比下部空腔的直径小,所述喷嘴本体的上部设有辅助气体通道,所述辅助气体通道与所述下部空腔连通。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010202977583U CN201799752U (zh) | 2010-08-20 | 2010-08-20 | 大功率自动tig焊枪外层气流保护喷嘴 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010202977583U CN201799752U (zh) | 2010-08-20 | 2010-08-20 | 大功率自动tig焊枪外层气流保护喷嘴 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN201799752U true CN201799752U (zh) | 2011-04-20 |
Family
ID=43869269
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2010202977583U Expired - Fee Related CN201799752U (zh) | 2010-08-20 | 2010-08-20 | 大功率自动tig焊枪外层气流保护喷嘴 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN201799752U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102218585A (zh) * | 2011-05-11 | 2011-10-19 | 中国海洋大学 | 薄板气体保护焊冷弧焊的焊接方法及装置 |
-
2010
- 2010-08-20 CN CN2010202977583U patent/CN201799752U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102218585A (zh) * | 2011-05-11 | 2011-10-19 | 中国海洋大学 | 薄板气体保护焊冷弧焊的焊接方法及装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN108890088A (zh) | 一种钛合金零件垂直角焊缝焊接装置 | |
| CN101733522B (zh) | 小孔tig堆焊枪 | |
| CN102632331A (zh) | 半包式钛管道氩弧焊保护拖罩 | |
| CN102126089A (zh) | 一种将埋弧焊和co2气体保护焊相结合的新型焊接工艺 | |
| CN202894561U (zh) | 一种氩弧焊焊枪 | |
| CN202317400U (zh) | 双电源三丝气体保护焊枪 | |
| CN201755717U (zh) | 用于tig焊枪的连接体 | |
| CN102896408B (zh) | 一种氩弧焊焊枪 | |
| CN205008730U (zh) | 钛换热管角焊缝焊接保护装置 | |
| CN206519646U (zh) | 一种自耗电极焊接用氩气保护罩 | |
| CN204818392U (zh) | 钛合金管道焊接用充氩外保护托罩 | |
| CN209363821U (zh) | 一种气保护焊枪 | |
| CN103801810A (zh) | 一种双丝高效焊枪 | |
| CN206029007U (zh) | 一种电子束焊接搭接接头结构 | |
| CN207077078U (zh) | 一种便于操作的气保焊接设备 | |
| CN203245491U (zh) | 小孔径内腔内对接焊枪 | |
| CN202317394U (zh) | 手动焊缝保护装置 | |
| CN201799754U (zh) | 大功率自动tig焊枪 | |
| CN207285344U (zh) | 一种多功能消防头盔 | |
| CN209223372U (zh) | 一种可压缩电弧的钨极惰性气体保护焊焊枪 | |
| CN202622158U (zh) | 气体螺旋式等离子割嘴 | |
| CN106670631A (zh) | 一种焊接用尾拖气体保护罩 | |
| CN202607064U (zh) | 一种新型手持等离子焊接装置 | |
| CN209578449U (zh) | 等离子切割喷嘴组件及使用该喷嘴组件的等离子弧焊炬 | |
| CN207289135U (zh) | 半裂式空心钨极同轴送丝惰性气体保护焊焊枪 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| C17 | Cessation of patent right | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20110420 Termination date: 20110820 |