CN218097368U - 电池包的冷却管及其管接头以及电池包的冷却系统 - Google Patents
电池包的冷却管及其管接头以及电池包的冷却系统 Download PDFInfo
- Publication number
- CN218097368U CN218097368U CN202221837521.9U CN202221837521U CN218097368U CN 218097368 U CN218097368 U CN 218097368U CN 202221837521 U CN202221837521 U CN 202221837521U CN 218097368 U CN218097368 U CN 218097368U
- Authority
- CN
- China
- Prior art keywords
- pipe
- cavity
- cooling
- composite
- edge
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
Landscapes
- Heat-Exchange Devices With Radiators And Conduit Assemblies (AREA)
Abstract
本实用新型涉及电池包冷却技术领域,具体提供一种电池包的冷却管及其管接头以及电池包的冷却系统,旨在解决现有电池包的冷却系统中冷却管的管接头采用金属块机加成型制造成本较高的问题。为此目的,本实用新型冷却管包括管体和管接头,管体内形成有U形通道,管接头包括扣合在一起钎焊连接的两个覆层为钎料的复合板,二者之间形成具有开口的空腔,两个复合板上形成有豁口,隔板插入豁口并与豁口的边缘钎焊连接而将空腔分隔成第一腔体和第二腔体,复合板上钎焊连接有分别与第一腔体和第二腔体连通的第一接管和第二接管,冷却管的第一端插入开口,隔板靠近开口的边缘以及复合板围成开口的部分与冷却管的端部钎焊连接,降低了制造难度和制造成本。
Description
技术领域
本实用新型涉及电池包冷却技术领域,具体提供一种电池包的冷却管及其管接头以及电池包的冷却系统。
背景技术
目前,电动汽车因其在环保节能方面的优势成备受广大车主的青睐,电动汽车行业蓬勃发展。但是,电动汽车在使用过程中也有其不足之处。其中,在日常使用过程中,电动汽车的电池包在供电时会发热,如果电池包产生的热量不能及时散发很容易引起电池包故障甚至自燃。
现有电动汽车的电池包通常采用风冷或者液冷等方式进行冷却散热。其中,液冷方式的冷却系统包括循环泵、散热器、多根冷却管连接形成的循环回路,循环回路内填充有冷却液。多根冷却管分布在多个电芯之间,以便吸收电芯散发的热量。为了减少冷却系统占用的体积,冷却管采用内部具有U形通道的冷却管。具体地,冷却管包括管体和管接头,U形通道形成在管体内,U形通道的两端位于管体的同一端,该端部与管接头连接,管接头内形成两个腔体,U形通道的两端分别与两个腔体连通,管接头上连接有分别与两个腔体连通的进液管和出液管,进液管和出液管分别与冷却系统的进液总管和出液总管连通。不过,该管接头采用金属块机加成型,严重浪费材料,并且加工过程费时费力,制造成本较高。
因此,本领域需要一种新的技术方案来解决上述问题。
实用新型内容
本实用新型旨在解决上述技术问题,即解决现有电池包的冷却系统中冷却管的管接头采用金属块机加成型制造成本较高的问题。
在第一方面,本实用新型提供了一种电池包的冷却管的管接头,所述冷却管包括管体和所述管接头,所述管体内形成有两端位于所述冷却管的第一端的U形通道,所述管接头包括两个覆层为钎料的复合板,两个所述复合板的三侧边缘贴合钎焊连接而在二者之间形成具有开口的空腔,两个所述复合板上从远离所述开口的边缘朝所述开口所在的边缘延伸有豁口,同一隔板插入所述豁口内,所述隔板与所述豁口的边缘接触的表面形成有钎料,所述隔板与所述豁口的边缘钎焊连接而将所述空腔分隔成第一腔体和第二腔体,所述复合板上钎焊连接有分别与所述第一腔体和所述第二腔体连通的第一接管和第二接管,所述冷却管的第一端插入所述开口,所述隔板靠近所述开口的边缘与所述冷却管的第一端位于所述U形通道的两端之间的部分钎焊连接,所述复合板围成所述开口的部分与所述冷却管的第一端钎焊连接,所述U形通道的两端分别与所述第一腔体和所述第二腔体连通。
在上述管接头的优选技术方案中,所述隔板为V形板,所述V形板由覆层为钎料的复合板形成,所述覆层位于所述V形板的外侧面,所述覆层与所述豁口的边缘和所述冷却管的第一端位于所述U形通道的两端之间的部分接触。
在上述管接头的优选技术方案中,所述隔板包括平板以及包覆所述平板的两个表面和一侧边缘的U形钎料板,所述U形钎料板与所述豁口的边缘和所述冷却管的第一端位于所述U形通道的两端之间的部分接触。
在上述管接头的优选技术方案中,所述隔板包括平板以及设置在所述平板一侧边缘的钎料板,所述平板包括基层以及覆盖在基层两侧的覆层,所述覆层与所述豁口的边缘接触,所述钎料板与所述冷却管的第一端位于所述U形通道的两端之间的部分接触。
在上述管接头的优选技术方案中,两个所述复合板的三侧边缘均形成有折边,两个所述复合板的折边钎焊连接。
在上述管接头的优选技术方案中,所述复合板上形成有安装孔,所述第一接管和所述第二接管的一端均形成有向外翻的翻边,所述第一接管和所述第二接管从所述复合板的内侧穿过所述安装孔,所述翻边贴合至所述复合板的内表面并钎焊连接。
在上述管接头的优选技术方案中,所述第一接管和所述第二接管均为两个,两个所述第一接管分别钎焊连接至两个所述复合板并与所述第一腔体连通,两个所述第二接管分别钎焊连接至两个所述复合板并与所述第二腔体连通。
在上述管接头的优选技术方案中,所述第一接管和所述第二接管均为一个,所述第一接管和所述第二接管分别钎焊连接至两个所述复合板并分别与所述第一腔体和所述第二腔体连通。
在采用上述技术方案的情况下,冷却管包括管体和管接头,管体内形成有两端位于冷却管的第一端的U形通道,管接头包括两个覆层为钎料的复合板,两个复合板的三侧边缘贴合钎焊连接而在二者之间形成具有开口的空腔,两个复合板上从远离开口的边缘朝所述开口所在的边缘延伸有豁口,同一隔板插入豁口内,隔板与豁口的边缘接触的表面形成有钎料,隔板与豁口的边缘钎焊连接而将空腔分隔成第一腔体和第二腔体,复合板上钎焊连接有分别与第一腔体和第二腔体连通的第一接管和第二接管,冷却管的第一端插入开口,隔板靠近开口的边缘与冷却管的第一端位于U形通道的两端之间的部分钎焊连接,复合板围成开口的部分与冷却管的第一端钎焊连接,U形通道的两端分别与第一腔体和第二腔体连通。在制造过程中,采用覆层为钎料的复合板冲压成型并在复合板上加工出豁口以及连接第一接管和第二接管的安装孔,加工出隔板,将复合板扣合在一起,隔板装配至豁口处,并将接管装配至复合板上的安装孔处,之后整体放入烧结炉中加热完成钎焊。优选地,在对管接头的各个部分进行钎焊时,将冷却管的管体与管接头各个部分直接装配好,在管接头各个部分一起放入烧结炉中加热完成钎焊。通过这样的设置,减少了管接头制造时原材料的浪费,降低了制造难度和制造成本。
在第二方面,本实用新型还提供了一种电池包的冷却管,所述冷却管包括上述任一项技术方案所述的冷却管的管接头。
在第三方面,本实用新型还提供了一种电池包的冷却系统包括上述技术方案所述的冷却管。
需要说明的是,该冷却管和冷却系统具有上述任一项技术方案所述的冷却管的管接头的全部技术效果,在此不再赘述。
附图说明
下面结合附图来描述本实用新型的优选实施方式,附图中:
图1是本实用新型一种实施例的电池包的冷却管的管接头的结构示意图;
图2是本实用新型一种实施例的电池包的冷却管的结构示意图;
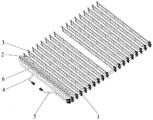
图3是本实用新型一种实施例的电池包的冷却系统的结构示意图。
附图标记列表:
1、管接头;11、第一复合板;111、第一折边;12、第二复合板;121、第二折边;13、开口;14、隔板;15、第一接管;16、第二接管;2、管段;3、端盖;4、进液总管;5、出液总管;6、电芯。
具体实施方式
首先,本领域技术人员应当理解的是,下面描述的实施方式仅仅用于解释本实用新型的技术原理,并非旨在限制本实用新型的保护范围。例如,虽然以下实施例中电池包的冷却系统中冷却管的数量为十八个,但是这并不能对本实用新型的保护范围构成限制,本实用新型电池包的冷却系统中冷却管的数量可以是四个、六个、九个、十二个、二十个或者更多个等。
需要说明的是,在本实用新型的描述中,术语“上”、“下”、“内”、“外”、“左”、“右”等指示的方向或位置关系的术语是基于附图所示的方向或位置关系,这仅仅是为了便于描述,而不是指示或暗示所述装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。此外,术语“第一”、“第二”仅用于描述目的,而不能理解为指示或暗示相对重要性。
此外,还需要说明的是,在本实用新型的描述中,除非另有明确的规定和限定,术语“连接”应作广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体连接;可以是直接相连,也可以通过中间媒介间接相连,还可以是两个元件内部的连通。对于本领域技术人员而言,可根据具体情况理解上述术语在本实用新型中的具体含义。
基于背景技术提到的现有电池包的冷却系统中冷却管的管接头采用金属块机加成型制造成本较高的问题,本实用新型提供了一种电池包的冷却管及其管接头以及电池包的冷却系统,采用覆层为钎料的复合板冲压成型并在复合板上加工出豁口以及连接第一接管和第二接管的安装孔,加工出隔板,将复合板扣合在一起,隔板装配至豁口处,并将接管装配至复合板上的安装孔处,之后整体放入烧结炉中加热完成钎焊,便制造完成管接头,减少了管接头制造时原材料的浪费,降低了制造难度和制造成本。
下面结合图1至3来对本实用新型进行介绍。其中,图1是本实用新型一种实施例的电池包的冷却管的管接头的结构示意图;图2是本实用新型一种实施例的电池包的冷却管的结构示意图;图3是本实用新型一种实施例的电池包的冷却系统的结构示意图。
如图1所示,管接头1包括第一复合板11和第二复合板12,第一复合板11和第二复合板12的覆层为钎料,例如第一复合板11和第二复合板12均为3003+4系的复合铝板。第一复合板11冲压成型而在三个边缘形成三个向覆层侧变形的第一折边111,三个第一折边111与第一复合板11的中部区域平行。第二复合板12冲压成型而在三个边缘形成三个向覆层侧变形的第二折边121,三个第二折边121与第二复合板12的中部区域平行。第一复合板11和第二复合板12以覆层相对的方式扣合在一起,第一折边111和第二折边121贴合钎焊连接,从而在第一复合板11和第二复合板12之间形成具有开口13的空腔,第一复合板11和第二复合板12上从远离开口13的边缘朝开口13所在的边缘延伸有V形豁口,V形的隔板14插入豁口内,V形的隔板14由覆层为钎料的复合板折弯形成,覆层位于V形板的外侧面,V形板的覆层与豁口的边缘接触而钎焊连接在一起。第一复合板11和第二复合板12之间的空腔被隔板14分隔成第一腔体和第二腔体。第一复合板11上在与第一腔体和第二腔体对应的位置分别形成有一个安装孔,第二复合板12上在与第一腔体和第二腔体对应的位置分别形成有一个安装孔。两个第一接管15的一端形成有向外翻的翻边。一个第一接管15从第一复合板11的内侧穿过其上与第一腔体对应位置的安装孔,该第一接管15的翻边贴合至第一复合板11的内表面并钎焊连接;另一个第一接管15从第二复合板12的内侧穿过其上与第一腔体对应位置的安装孔,该第一接管15的翻边贴合至第二复合板12的内表面并钎焊连接。两个第二接管16的一端形成有向外翻的翻边。一个第二接管16从第一复合板11的内侧穿过其上与第二腔体对应位置的安装孔,该第二接管16的翻边贴合至第一复合板11的内表面并钎焊连接;另一个第二接管16从第二复合板12的内侧穿过其上与第二腔体对应位置的安装孔,该第二接管16的翻边贴合至第二复合板12的内表面并钎焊连接。在制造过程中,第一复合板11、第二复合板12、隔板14、第一接管15和第二接管16在装配好的情况下可以一起放入烧结炉内加热完成各个零件的钎焊连接。通过这样的设置,减少了管接头制造时原材料的浪费,降低了制造难度和制造成本。
如图2所示,电池包的冷却管包括管体以及管接头1,管体包括管段2和端盖3,管段2为波纹状的扁平管,扁平管内沿其长度方向形成有两条平行的通道,端盖3安装在管段2的左端并钎焊连接,管段2内的两条通道的左端在端盖3内连通,从而在管体内形成U形通道。管段2的右端插入管接头1的开口13内,隔板14靠近开口的边缘与管段2右端位于U形通道的两端之间的部分钎焊连接,使得U形通道的两端分别与第一腔体和第二腔体连通。在制造过程中,管段2、端盖3和管接头1可以在管接头1的各个零件钎焊之前装配好,与管接头1的各个零件一起放入烧结炉内加热完成钎焊连接。这样,能够进一步减少钎焊工序,进一步提高生产效率,降低制造成本。
如图3所示,电池包的冷却系统包括十八个冷却管,十八个冷却管平行分布,冷却管的两侧分布有电池包的电芯6,每个冷却管的管接头1的位于第一复合板11上的第一接管15与相邻冷却管的管接头1的位于第二复合板12上的第一接管15连接,每个冷却管的管接头1的位于第一复合板11上的第二接管16与相邻冷却管的管接头1的位于第二复合板12上的第二接管16连接,最后一个冷却管的管接头1的位于第一复合板11上的第一接管15和第二接管16被封堵起来,第一个冷却管的管接头1的位于第二复合板12上的第一接管15连接至进液总管4的一端,第一个冷却管的管接头1的位于第二复合板12上的第二接管16连接至出液总管5的一端,进液总管4的另一端连接至循环泵(图中未示出)的出口,出液总管5的另一端连接至散热器(图中未示出)的进口,散热器的出口连接至循环泵的进口,从而形成冷却循环回路,冷却循环回路内具有冷却液(如水、冷却油等)。
在使用过程中,循环泵驱动冷却液经进液总管4分成多股流入多个冷却管,冷却管内的冷却液吸收电芯6散发的热量后汇入出液总管5,经出液总管5进入散热器内,冷却液携带的大量热量在散热器内散热后流向循环泵,如此循环不断。
需要说明的是,在上述实施例中,第一复合板11和第二复合板12上从远离开口13的边缘朝开口13所在的边缘延伸有V形豁口,V形的隔板14插入豁口内,V形的隔板14由覆层为钎料的复合板折弯形成,这仅是一种具体的设置方式,在实际应用中可以对其作出调整,例如,在一种可行的实施例中,第一复合板11和第二复合板12上从远离开口13的边缘朝开口13所在的边缘延伸有“I”形豁口,隔板包括平板以及包覆平板的两个表面和一侧边缘的U形钎料板,隔板插入“I”形豁口内,U形钎料板与豁口的边缘和管段2的右端位于U形通道的两端之间的部分接触并钎焊连接;在另外一种可行的实施例中,第一复合板11和第二复合板12上从远离开口13的边缘朝开口13所在的边缘延伸有“I”形豁口,隔板包括平板以及设置在平板一侧边缘的钎料板,平板包括基层以及覆盖在基层两侧的覆层,也就是说平板为两面具有钎料层的复合板。隔板插入“I”形豁口内,平板的覆层与豁口的边缘接触并钎焊连接,钎料板与管段2的右端位于U形通道的两端之间的部分接触并钎焊连接。此外,冷却管的数量为十八个也是一种具体的设置方式,在实际应用中可以对其作出调整,如冷却管的数量可以是四个、六个、九个、十二个、二十个或者更多个等。
还需要说明的是,第一复合板11冲压成型而在三个边缘形成三个向覆层侧变形的第一折边111,三个第一折边111与第一复合板11的中部区域平行。第二复合板12冲压成型而在三个边缘形成三个向覆层侧变形的第二折边121,三个第二折边121与第二复合板12的中部区域平行。第一复合板11和第二复合板12以覆层相对的方式扣合在一起,第一折边111和第二折边121贴合钎焊连接,从而在第一复合板11和第二复合板12之间形成具有开口13的空腔,这仅是一种具体的设置方式,在实际应用中可以对其调整,例如,在另外一种可行的实施例中,第一复合板冲压成型而在三个边缘形成三个向覆层侧变形的第一折边,三个第一折边与第一复合板的中部区域垂直,第二复合板冲压成型而在三个边缘形成三个向覆层侧变形的第二折边,三个第二折边与第二复合板的中部区域垂直,第一复合板和第二复合板扣合在一起,第一折边和第二折边搭接并钎焊连接,从而在第一复合板和第二复合板之间形成具有开口的空腔;在另外一种可行的实施例中,第一复合板冲压成型而在三个边缘形成三个向覆层侧变形的第一折边,三个第一折边与第一复合板11的中部区域平行,第二复合板为平板,第一折边与第二复合板的三个边缘贴合并钎焊连接,从而在第一复合板和第二复合板之间形成具有开口的空腔。
在另外一种可行的实施例中,冷却管可以设置成包括一个管体,管体内直接形成U形通道。
在另外一种可行的实施例中,管接头上的第一接管和第二接管的数量分别为一个。具体地,第一复合板上与第一腔体对应的位置设置一个安装孔,第一接管的一端形成有向外翻的翻边,第一接管从第一复合板的内侧穿过第一复合板上的安装孔,第一接管上的翻边贴合至第一复合板的内表面并钎焊连接。第二复合板上与第二腔体对应的位置设置一个安装孔,第二接管的一端形成有向外翻的翻边,第二接管从第二复合板的内侧穿过第二复合板上的安装孔,第二接管上的翻边贴合至第二复合板的内表面并钎焊连接。在冷却系统中,每个冷却管的管接头上的第一接管相邻冷却管的管接头上的第二接管连接,从而使多个冷却管依次串联起来。第一个冷却管的管接头上的第二接管与进液总管连接,最后一个冷却管的管结构上的第一接管与出液总管连接。
在上述各个实施例的基础上,可以将第一复合板和第二复合板设置成两面均具有钎料层的复合板,第一接管和第二接管的翻边直接贴合至第一复合板和第二复合板的外侧面并钎焊连接即可。
至此,已经结合附图所示的优选实施方式描述了本实用新型的技术方案,但是,本领域技术人员容易理解的是,本实用新型的保护范围显然不局限于这些具体实施方式。在不偏离本实用新型的原理的前提下,本领域技术人员可以对相关技术特征作出等同的更改或替换,这些更改或替换之后的技术方案都将落入本实用新型的保护范围之内。
Claims (10)
1.一种电池包的冷却管的管接头,其特征在于,所述冷却管包括管体和所述管接头,所述管体内形成有两端位于所述冷却管的第一端的U形通道,所述管接头包括两个覆层为钎料的复合板,两个所述复合板的三侧边缘贴合钎焊连接而在二者之间形成具有开口的空腔,两个所述复合板上从远离所述开口的边缘朝所述开口所在的边缘延伸有豁口,同一隔板插入所述豁口内,所述隔板与所述豁口的边缘接触的表面形成有钎料,所述隔板与所述豁口的边缘钎焊连接而将所述空腔分隔成第一腔体和第二腔体,所述复合板上钎焊连接有分别与所述第一腔体和所述第二腔体连通的第一接管和第二接管,所述冷却管的第一端插入所述开口,所述隔板靠近所述开口的边缘与所述冷却管的第一端位于所述U形通道的两端之间的部分钎焊连接,所述复合板围成所述开口的部分与所述冷却管的第一端钎焊连接,所述U形通道的两端分别与所述第一腔体和所述第二腔体连通。
2.根据权利要求1所述的管接头,其特征在于,所述隔板为V形板,所述V形板由覆层为钎料的复合板形成,所述覆层位于所述V形板的外侧面,所述覆层与所述豁口的边缘和所述冷却管的第一端位于所述U形通道的两端之间的部分接触。
3.根据权利要求1所述的管接头,其特征在于,所述隔板包括平板以及包覆所述平板的两个表面和一侧边缘的U形钎料板,所述U形钎料板与所述豁口的边缘和所述冷却管的第一端位于所述U形通道的两端之间的部分接触。
4.根据权利要求1所述的管接头,其特征在于,所述隔板包括平板以及设置在所述平板一侧边缘的钎料板,所述平板包括基层以及覆盖在基层两侧的覆层,所述覆层与所述豁口的边缘接触,所述钎料板与所述冷却管的第一端位于所述U形通道的两端之间的部分接触。
5.根据权利要求1至4中任一项所述的管接头,其特征在于,两个所述复合板的三侧边缘均形成有折边,两个所述复合板的折边钎焊连接。
6.根据权利要求1至4中任一项所述的管接头,其特征在于,所述复合板上形成有安装孔,所述第一接管和所述第二接管的一端均形成有向外翻的翻边,所述第一接管和所述第二接管从所述复合板的内侧穿过所述安装孔,所述翻边贴合至所述复合板的内表面并钎焊连接。
7.根据权利要求1至4中任一项所述的管接头,其特征在于,所述第一接管和所述第二接管均为两个,两个所述第一接管分别钎焊连接至两个所述复合板并与所述第一腔体连通,两个所述第二接管分别钎焊连接至两个所述复合板并与所述第二腔体连通。
8.根据权利要求1至4中任一项所述的管接头,其特征在于,所述第一接管和所述第二接管均为一个,所述第一接管和所述第二接管分别钎焊连接至两个所述复合板并分别与所述第一腔体和所述第二腔体连通。
9.一种电池包的冷却管,其特征在于,所述冷却管包括权利要求1至8中任一项所述的冷却管的管接头。
10.一种电池包的冷却系统,其特征在于,所述冷却系统包括权利要求9所述的冷却管。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202221837521.9U CN218097368U (zh) | 2022-07-14 | 2022-07-14 | 电池包的冷却管及其管接头以及电池包的冷却系统 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202221837521.9U CN218097368U (zh) | 2022-07-14 | 2022-07-14 | 电池包的冷却管及其管接头以及电池包的冷却系统 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN218097368U true CN218097368U (zh) | 2022-12-20 |
Family
ID=84481333
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202221837521.9U Active CN218097368U (zh) | 2022-07-14 | 2022-07-14 | 电池包的冷却管及其管接头以及电池包的冷却系统 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN218097368U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2026036537A1 (zh) * | 2024-08-12 | 2026-02-19 | 惠州亿纬锂能股份有限公司 | 一种集流体及液冷组件 |
-
2022
- 2022-07-14 CN CN202221837521.9U patent/CN218097368U/zh active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2026036537A1 (zh) * | 2024-08-12 | 2026-02-19 | 惠州亿纬锂能股份有限公司 | 一种集流体及液冷组件 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101589286B (zh) | 热交换器和方法 | |
| EP3351888A1 (en) | Battery heat exchange system | |
| US20020134536A1 (en) | Heat exchanger | |
| CN102459839A (zh) | 集成有增压空气冷却器的吸管 | |
| CN106716044A (zh) | 用于冷却电气元件的热交换器 | |
| CN105990621A (zh) | 一种应用于电动汽车的水冷板结构 | |
| CN101432589A (zh) | 用于机动车的热交换器 | |
| CN101017061A (zh) | 热交换器 | |
| CN107101517A (zh) | 一种换热组件、具有其的板翅式换热器及制造方法 | |
| CN218731266U (zh) | 一种新能源电池包ctp液冷系统 | |
| CN206832096U (zh) | 一种换热组件及具有其的板翅式换热器 | |
| JP2016539454A (ja) | 自動車両バッテリモジュールの温度を制御するための費用効率が高い装置及び製造方法 | |
| CN214842717U (zh) | 热交换装置和电池组 | |
| KR102173395B1 (ko) | 전기소자 냉각용 열교환기 | |
| CN219802938U (zh) | 散热器 | |
| CN111623560B (zh) | 换热器 | |
| CN218586123U (zh) | 集成液冷的电池包壳体和电池包 | |
| CN218731286U (zh) | 一种电池模组冷却系统及电池包 | |
| US20020134535A1 (en) | Heat exchanger | |
| CN210519286U (zh) | 换热柜、变频器及压缩机 | |
| CN205878398U (zh) | 一种平行流室外机中冷凝器与边板的防漏风安装结构 | |
| CN209217163U (zh) | 一种电池模组换热板 | |
| CN221942599U (zh) | 油箱、底盘总成及发电机组 | |
| CN219892326U (zh) | 电池包 | |
| CN215804804U (zh) | 一种中冷器 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |