DE102012201052A1 - Mehrteilige Elektrodenanordnung und Verfahren zur elektrochemischen Bearbeitung von Schaufeln mit Deckbändern - Google Patents
Mehrteilige Elektrodenanordnung und Verfahren zur elektrochemischen Bearbeitung von Schaufeln mit Deckbändern Download PDFInfo
- Publication number
- DE102012201052A1 DE102012201052A1 DE102012201052A DE102012201052A DE102012201052A1 DE 102012201052 A1 DE102012201052 A1 DE 102012201052A1 DE 102012201052 A DE102012201052 A DE 102012201052A DE 102012201052 A DE102012201052 A DE 102012201052A DE 102012201052 A1 DE102012201052 A1 DE 102012201052A1
- Authority
- DE
- Germany
- Prior art keywords
- electrodes
- electrode
- machined
- electrode parts
- parts
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23H—WORKING OF METAL BY THE ACTION OF A HIGH CONCENTRATION OF ELECTRIC CURRENT ON A WORKPIECE USING AN ELECTRODE WHICH TAKES THE PLACE OF A TOOL; SUCH WORKING COMBINED WITH OTHER FORMS OF WORKING OF METAL
- B23H3/00—Electrochemical machining, i.e. removing metal by passing current between an electrode and a workpiece in the presence of an electrolyte
- B23H3/04—Electrodes specially adapted therefor or their manufacture
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23H—WORKING OF METAL BY THE ACTION OF A HIGH CONCENTRATION OF ELECTRIC CURRENT ON A WORKPIECE USING AN ELECTRODE WHICH TAKES THE PLACE OF A TOOL; SUCH WORKING COMBINED WITH OTHER FORMS OF WORKING OF METAL
- B23H7/00—Processes or apparatus applicable to both electrical discharge machining and electrochemical machining
- B23H7/26—Apparatus for moving or positioning electrode relatively to workpiece; Mounting of electrode
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23H—WORKING OF METAL BY THE ACTION OF A HIGH CONCENTRATION OF ELECTRIC CURRENT ON A WORKPIECE USING AN ELECTRODE WHICH TAKES THE PLACE OF A TOOL; SUCH WORKING COMBINED WITH OTHER FORMS OF WORKING OF METAL
- B23H9/00—Machining specially adapted for treating particular metal objects or for obtaining special effects or results on metal objects
- B23H9/10—Working turbine blades or nozzles
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Manufacturing & Machinery (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Electrical Discharge Machining, Electrochemical Machining, And Combined Machining (AREA)
- Structures Of Non-Positive Displacement Pumps (AREA)
Abstract
Die vorliegende Erfindung betrifft ein Verfahren zur elektrochemischen Bearbeitung von Schaufeln einer Strömungsmaschine mit mindestens einem U- oder trapezförmigen Querschnittsprofil der zu bearbeitenden Oberfläche, wobei eine Elektrodenanordnung mit mindestens drei Elektroden bereit gestellt wird, die in verschiedenen Richtungen verfahrbar sind, wobei die Elektroden aus einer Ausgangsposition mit einem ersten Abstand zur zu bearbeitenden Oberfläche in eine Endposition mit einem zweiten Abstand zur zu bearbeitenden Oberfläche verfahren werden, wobei in der Endposition eine geschlossene Arbeitsfläche der Elektroden mit einer Negativform der Oberflächenkontur der zu bearbeitenden Oberfläche dieser gegenüberliegt. Außerdem betrifft die Erfindung eine Elektrodenanordnung zur Durchführung einer elektrochemischen Bearbeitung, wobei die Elektrodenanordnung mindestens drei Elektroden umfasst, die in verschiedenen Richtungen zueinander und zu einer ortsfesten Lagerung verfahrbar sind, wobei die Elektroden aus einer Ausgangsposition in eine Endposition verfahrbar sind.
Description
- HINTERGRUND DER ERFINDUNG
- GEBIET DER ERFINDUNG
- Die vorliegende Erfindung betrifft ein Verfahren zur elektrochemischen Bearbeitung von Schaufeln einer Strömungsmaschine, insbesondere eines Flugtriebwerks, sowie eine Elektrodenanordnung zur Durchführung einer elektrochemischen Bearbeitung.
- STAND DER TECHNIK
- Das elektrochemische Abtragen (electro-chemical machining ECM) ist zum Bearbeiten von elektrisch leitfähigen Bauteilen bekannt und wird im Bereich der Herstellung von Flugtriebwerken zur Bearbeitung der Triebwerkschaufeln eingesetzt.
- Beispielsweise wird in der
US 4,999,093 A eine Elektrodenanordnung für die elektrochemische Bearbeitung von Schaufeln beschrieben, bei der zwei Elektrodenteile zueinander bewegbar sind, um mit den Elektrodenteilen die Kontur der zu bearbeitenden Oberfläche abzubilden. Allerdings werden durch die Elektrodenteile Lücken in der Arbeitsfläche der Elektroden gegenüber der zu bearbeitenden Oberfläche erzeugt, bzw. ergeben sich durch die Elektrodenteile gegenseitige Beeinflussungen, die zu Unebenheiten in der zu bearbeitenden Oberfläche führen, sodass insgesamt die vorgeschlagene Lösung nicht zu gleichmäßig bearbeiteten Oberflächen führt und deshalb für die Bearbeitung von Triebwerksschaufeln ungeeignet ist. - Aus der
WO 2006 137 525 A1 ist ebenfalls eine Elektrodenanordnung bekannt, bei der jeweils für eine zu bearbeitende Oberfläche zwei Elektroden vorgesehen sind, die zueinander beweglich sind, sodass auch schwierige Konturen mit der Elektrodenanordnung bearbeitbar sind. Allerdings sind die zueinander beweglichen Elektrodenteile so angeordnet, dass sie in einer bestimmten Reihenfolge verfahren werden müssen, sodass für einen erheblichen Bearbeitungszeitraum unterschiedlich Verhältnisse für die elektrochemische Bearbeitung vorliegen, was wiederum zu einem ungleichmäßigen Angriff an der zu bearbeitenden Oberfläche und Unregelmäßigkeiten in der bearbeiteten Oberfläche führt. - OFFENBARUNG DER ERFINDUNG
- AUFGABE DER ERFINDUNG
- Es ist deshalb Aufgabe der vorliegenden Erfindung eine Elektrodenanordnung und eine entsprechendes Verfahren zum Betrieb einer derartigen Elektrodenanordnung zur elektrochemischen Bearbeitung von Triebwerksschaufeln anzugeben, bei welchem die Nachteile des Stands der Technik vermieden werden und insbesondere eine gleichmäßige Oberflächenbearbeitung zur Erzielung einer hohen Oberflächengüte möglich ist, wobei die zu bearbeitende Oberfläche komplexe Konturen und insbesondere Hinterschneidungen aufweisen können soll. Eine entsprechende Elektrodenanordnung soll darüber hinaus einfach herstellbar und betreibbar sein.
- TECHNISCHE LÖSUNG
- Diese Aufgabe wird gelöst durch ein Verfahren mit den Merkmalen des Anspruchs 1 bzw. des Anspruchs 5 sowie eine Elektrodenanordnung mit den Merkmalen des Anspruchs 12. Vorteilhafte Ausgestaltungen sind Gegenstand der abhängigen Ansprüche.
- Die Erfindung zeichnet sich dadurch aus, dass mindestens zwei mehrteilige Elektroden oder mindestens drei Elektroden für die Bearbeitung einer Oberfläche vorgesehen werden, wobei die Elektrodenteile der mehrteiligen Elektrode oder die drei Elektroden in verschiedene Richtungen verfahrbar sind, und zwar insbesondere in Bezug zueinander und zu einer ortsfesten Lagerung. Die Verfahrbarkeit der Elektroden oder Elektrodenteile ermöglicht eine Bewegung der Elektroden oder Elektrodenteile von einer Anfangsposition mit einem ersten Abstand der Elektroden zur zu bearbeitenden Oberfläche hin zu einer Endposition mit einem zweitem Abstand der Elektroden bzw. deren Arbeitsflächen zur zu bearbeitenden Oberfläche, sodass ein gleichmäßiger elektrochemische Abtrag an der zu bearbeitenden Oberfläche möglich ist.
- Bei der vorliegenden Erfindung wird sowohl von mehrteiligen Elektroden als auch von mehreren Elektroden gesprochen, wobei hier lediglich zum Ausdruck gebracht wird, dass mehrere Elektroden als eine Einheit (mehrteilige Elektrode) oder als separate Komponenten angesehen werden können, ohne dass sich ein technischer Unterschied zwischen Elektroden oder Elektrodenteilen ergeben muss, soweit die Elektroden oder Elektrodenteile ihre Funktion als Elektrode an sich erfüllen. Lediglich die konstruktive Anordnung der Elektrodenteile kann sich insofern von Elektroden unterscheiden, als Elektrodenteile mehr in Kombination miteinander angeordnet sein können, während Elektroden eher unabhängig voneinander vorgesehen sein können.
- Die Bewegung der Elektroden kann dabei so geführt werden, dass sowohl in der Anfangsposition der Elektroden, als auch in der Endposition eine geschlossene Arbeitsfläche der Elektroden oder Elektrodenteile vorliegt, die im Wesentlichen komplementär zur Oberflächentopographie der zu bearbeitenden Oberfläche ist.
- Die Bewegung der mehrteiligen Elektroden kann eine Hauptbewegungsrichtung aufweisen, die sich dadurch auszeichnen kann, dass alle Elektrodenteile einen einen Bewegungsanteil in dieser Richtung aufweisen, beispielsweise in Richtung des Schaufelblattes einer zu bearbeitenden Triebwerksschaufel. Insbesondere kann durch die Bewegung von mindestens drei Elektroden einer Elektrodenanordnung oder einer mehrteiligen Elektrode eine nahezu kontinuierliche und geschlossene Arbeitsfläche der Elektroden mit im Wesentlichen gleichen Abstand der Arbeitsfläche zu der zu bearbeitenden Oberfläche über die Bearbeitungszeit realisiert werden, sodass über die Bearbeitungszeit ein gleichmäßiger Abtrag über die gesamte zu bearbeitende Oberfläche eingestellt werden kann.
- Durch die Gestaltung der Elektrodenanordnung mit mindestens drei verfahrbaren Elektroden bzw. einer mehrteiligen Elektrode mit mindestens drei verfahrbaren Elektrodenteilen zur Bearbeitung einer zu bearbeitenden Oberfläche kann auch gewährleistet werden, dass alle Elektroden im Wesentlichen gleichzeitig ihre Endposition erreichen, so dass unterschiedlich lange Bearbeitungszeiten ebenfalls vermieden werden und der Abstand der Elektroden oder Elektrodenteile zur Endkontur einer zu bearbeitenden Oberfläche im Wesentlichen gleich ist.
- Damit können sowohl über die gesamte Bearbeitungszeit als auch über die gesamte zu bearbeitende Oberfläche gleichmäßige Abtragsbedingungen mit einem im Wesentlich gleichen Abstand der Arbeitsfläche der Elektroden zu der zu bearbeitenden Oberfläche realisiert werden.
- Hierbei kann das Längsschnittsprofil der zu bearbeitenden Oberfläche U- oder trapezförmig sein, wobei insbesondere die zu bearbeitende Oberfläche einen Teil eines Trapezes bilden kann und zwar den Teil mit der längeren Grundseite (Basis) und hierzu schräg verlaufenden Schenkeln, sodass eine Hinterschneidung gegeben ist. Eine derartige Längsschnittsform kann beispielsweise durch einen Längsschnitt einer Triebwerksschaufel mit einem Deckband, der Kontur des Schaufelblatts und einen Teil des Schaufelfußes, z.B. im Bereich einer Dichtfin, gegeben sein. Eine derartige komplizierte Oberflächenkontur kann mit dem erfindungsgemäßen Verfahren bzw. einer entsprechenden Elektrodenanordnung in einfacher Weise in einem Bearbeitungsschritt bearbeitet werden.
- Die Elektrodenanordnung kann so ausgebildet sein, dass von den mindestens drei Elektroden oder Elektrodenteilen einer mehrteiligen Elektrode sich mindestens eine mittlere Elektrode oder ein mittleres Elektrodenteil entlang einer linearen Bewegungslinie, beispielsweise in Richtung des Schaufelblattes bewegt, während sich die äußeren Elektroden oder Elektrodenteile, zwischen denen die mindestens eine mittlere Elektrode oder das mindestens eine Elektrodenteil angeordnet ist, von der Bewegungsrichtung der mindestens einen mittleren Elektrode oder dem mindestens einen Elektrodenteil schräg nach außen weg bewegen, und zwar in einem spitzen Winkel zwischen 30° und 60° zwischen den Bewegungslinien einerseits der mindestens einen mittleren Elektrode oder des mindestens einen Elektrodenteils und andererseits einer äußeren Elektrode.
- Bei der Elektrodenanordnung können die äußeren Elektroden der mindestens drei Elektroden oder die äußeren Elektrodenteile einer mehrteiligen Elektrode in Bewegungsrichtung gesehen bezüglich ihrer Arbeitsflächen vor der mindestens einen mittleren Elektrode oder dem mindestens einen Elektrodenteil angeordnet sein, also zuerst gegenüber der zu bearbeitenden Oberfläche angeordnet sein, und insbesondere in der Anfangsposition die Arbeitsfläche der mindestens einen mittleren Elektrode oder des mindestens einen Elektrodenteils abdecken. Die mindestens eine mittlere Elektrode oder das mindestens eine Elektrodenteil kann entsprechend bei der Bewegung den äußeren Elektroden geringfügig nachlaufen.
- Die Elektroden oder Elektrodenteile können zueinander isoliert ausgeführt sein und entsprechend mit unterschiedlichen elektrischen Potentialen beaufschlagt werden. Insbesondere kann die mindestens eine mittlere Elektrode oder das mindestens eine mittlere Elektrodenteil gegenüber den äußeren Elektroden oder Elektrodenteilen isoliert sein und mit einer unterschiedlichen Spannung betrieben werden, um eventuell vorhandende geringfügige Unterschiede in der Spaltbreite zwischen den Arbeitsflächen der Elektroden und der zu bearbeitenden Oberfläche durch eine entsprechende Änderung der Potentialunterschiede bzw. der Spannungsverhältnisse auszugleichen.
- Die Elektroden oder Elektrodenteile können sich auf linearen Bewegungspfaden bewegen. Darüber hinaus kann eine gleichmäßige Bewegung mit gleichbleibender Geschwindigkeit eingestellt werden.
- Die Elektroden oder Elektrodenteile können auch miteinander gekoppelt sein, sodass ihre Bewegung aufeinander abgestimmt ist und ihre gegenseitige Bewegung durch die Kopplung zwangsweise gesteuert wird. Zusätzlich oder alternativ ist auch eine Steuerung durch eine geeignete Steuer- oder Regelungseinheit möglich.
- Mehrere Elektroden, beispielsweise 4, 6 oder mehr Elektroden können sternförmig um einen Bearbeitungsplatz, insbesondere eine Triebwerksschaufel angeordnet sein, um verschiedene Seiten der zu bearbeitenden Triebwerksschaufel bearbeiten zu können. Hierbei können mehrteilige Elektroden, insbesondere Elektroden mit drei Elektrodenteilen eingesetzt werden, wobei die Elektrodenteile in einer Ebene quer zur Ebene, in der die mehrteiligen Elektroden angeordnet sind, aufgereiht sein können. Damit lassen sich mehrere Seiten einer Triebwerksschaufel sowie die verschiedenen Bereiche der Triebwerksschaufel, die im Gaskanal dem Gasstrom ausgesetzt sind, also z.B. Schaufelblattbereich und Deckbandbereiche der verschiedenen Seiten der Triebwerksschaufel bearbeiten, auch wenn dort Hinterschneidungen vorhanden sind.
- KURZBESCHREIBUNG DER FIGUREN
- Die beigefügten Zeichnungen zeigen in rein schematischer Weise in
-
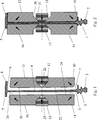
1 eine Längschnittansicht für eine erfindungsgemäße Elektrodenanordnung vor dem Beginn einer elektrochemischen Bearbeitung einer Triebwerksschaufel, -
2 eine Längschnittansicht der Elektrodenanordnung aus1 am Ende der elektrochemischen Bearbeitung einer Triebwerksschaufel, und in -
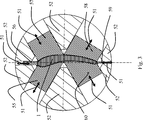
3 eine Querschnittansicht einer Elektrodenanordnung mit mehreren sternförmig angeordneten mehrteiligen Elektroden, wobei jede mehrteilige Elektrode durch eine Elektrodenanordnung gemäß1 und2 gebildet sein kann. - AUSFÜHRUNGSBEISPIEL
- Weitere Vorteile, Kennzeichen und Merkmale der vorliegenden Erfindung werden bei der nachfolgenden detaillierten Beschreibung eines Ausführungsbeispiels anhand der beigefügten Zeichnungen deutlich. Allerdings ist die Erfindung nicht auf dieses Ausführungsbeispiel beschränkt.
- Die
1 zeigt eine erfindungsgemäße Elektrodenanordnung, die insgesamt sechs Elektroden10 ,11 ,12 ,14 ,15 ,16 umfasst, die beidseitig einer zu bearbeitenden Turbinenschaufel1 angeordnet sind. Alternativ könnten auch zwei Elektrodenanordnungen mit jeweils drei Elektroden vorgesehen werden. Somit ist es möglich, beide Seiten des Schaufelblatts3 gleichzeitig zu bearbeiten. Es wäre jedoch auch vorstellbar, nur eine einseitige Bearbeitung der Turbinenschaufel1 vorzunehmen, sodass in der Mindestkonfiguration die Elektrodenanordnung drei Elektroden umfassen könnte. - Die Elektroden sind in geeigneter Weise mit einer Spannungsquelle verbunden, die hier der Einfachheit halber nicht dargestellt ist. Üblicherweise sind die Elektroden
10 ,11 ,12 ,14 ,15 ,16 als Kathode gepolt, während die Turbinenschaufel1 als Anode geschaltet ist. - Die Elektroden
10 ,11 ,12 ,14 ,15 ,16 können gegenseitig isoliert sein, um ein unterschiedliches elektrisches Potential anlegen zu können. Im gezeigten Ausführungsbeispiel der1 ist beispielsweise die Elektrode11 gegenüber den benachbarten, außen liegenden Elektroden10 und12 isoliert und wird separat von einer Spannungsquelle mit Spannung beaufschlagt. In gleicher Weise ist bei der gegenüberliegenden Elektrodenanordnung die Elektrode15 gegenüber den Elektroden14 und16 isoliert und mit einer unterschiedlichen Spannung beaufschlagt. - Die zu bearbeitende Turbinenschaufel
1 weist einen Schaufelfuß2 auf, mit dem die Turbinenschaufel1 in einer Turbinenscheibe angeordnet wird. Am gegenüberliegenden Ende sind am Schaufelblatt3 zwei Deckbänder4 und5 angeordnet, die mit sogenannten Dichtfins im Bereich des Schaufelfußes2 den Strömungsbereich für das Fluid der Strömungsmaschine definieren. Dadurch ergibt sich eine zu bearbeitenden Oberfläche der Turbinenschaufel1 , die sich beidseitig des Schaufelblatts3 von den Deckbändern4 und5 über das Schaufelblatt3 bis in den Fußbereich2 erstreckt und im Schnitt eine U- bzw. trapezförmige Kontur aufweist. Bei dem gezeigten Ausführungsbeispiel der1 liegt diese zu bearbeitende Oberfläche8 auf den beiden Seiten des Schaufelblatts3 vor, sodass jeweils drei Elektroden der Elektrodenanordnung eine entsprechende, im Schnitt U- bzw. trapezförmige Oberfläche8 zugeordnet ist, die mittels der Elektroden10 ,11 ,12 ,14 ,15 ,16 zu bearbeiten ist. - Durch die im Längsschnitt der Schaufel trapezförmige Gestalt, bei der die kürzere Grundseite offen ist und die längere Grundseite (Basis) durch das Schaufelblatt
3 gebildet wird, ergibt sich durch das schräg zum Schaufelblatt zur offenen Grundseite des Trapezes verlaufende Deckband4 in Richtung einer Normalen auf das Schaufelblatt3 eine Hinterschneidung6 , die dazu führt, dass bei einer linearen Bewegung einer Elektrode in Richtung der Normalen des Schaufelblatts3 der Abstand der Elektrode zum Deckband4 im Bereich des Übergangs zum Schaufelblatt größer ist, als am Rand des Deckbands4 . Bei einer elektrochemischen Bearbeitung kommt es jedoch neben der eingestellten Spannung im Wesentlichen auf den Abstand zwischen den Elektroden, d.h. Arbeitsfläche der Elektrode, und dem zu bearbeitenden Bauteil an, sodass im Bereich der Hinterschneidung6 der Abtrag am Rande des Deckbands4 größer wäre als im Bereich der Hinterschneidung. - Diesem Problem wird nunmehr mit der dreiteiligen Elektrodenanordnung beidseits des Schaufelblatts
3 abgeholfen, indem die Elektroden10 und12 bzw.14 und16 sich unter einem Winkel gegenüber der Bewegungsrichtung der Elektroden11 bzw.15 auf die zu bearbeitende Oberfläche8 der Turbinenschaufel bei der Bearbeitung zu bewegen. Die1 zeigt die Ausgangsposition, bei welcher ein Spalt7 mit einem ersten Abstand der zu bearbeitenden Oberfläche8 der Triebwerksschaufel1 zu den Arbeitsflächen20 ,22 ,24 und26 der Elektroden10 ,12 ,14 ,16 eingestellt ist. Die Arbeitsflächen20 ,22 ,24 und26 der Elektroden10 ,12 ,14 ,16 bilden hierbei eine komplementäre Oberfläche zur zu bearbeitenden Oberfläche8 , sodass die Breite des Spalts7 im Wesentlichen über der gesamten zu bearbeitenden Oberfläche8 gleich ist. Die Arbeitsfläche20 der Elektrode12 ist hierbei insbesondere entsprechend komplementär zu der Hinterschneidung6 über das Deckband4 ausgebildet. - Die Arbeitsflächen
21 und25 der Elektroden11 und15 sind in der in1 dargestellten Anfangsposition von den Arbeitsflächen20 ,22 der Elektroden12 ,10 bzw. den Arbeitsflächen26 ,24 der Elektroden16 ,14 verdeckt und stellen noch keinen Teil der Gesamtarbeitsfläche der Elektroden dar. - Allerdings ändert sich diese Situation, wenn die elektrochemische Bearbeitung der Turbinenschaufel
1 begonnen hat, und sich die Elektroden10 ,11 ,12 ,14 ,15 ,16 mit kontinuierlicher Geschwindigkeit in Richtung der Triebwerkschaufel1 bewegen. Hierbei bewegen sich die Elektroden11 ,15 in genau entgegengesetzter Richtung aufeinander zu, und zwar quer zum Schaufelblatt, vorzugsweise entlang der Normalen der Schaufelblattoberfläche. - Dem gegenüber bewegen sich die jeweiligen äußeren Elektroden
10 ,12 bzw.14 ,16 unter einem Winkel schräg zur Bewegungsrichtung der mittleren Elektroden11 ,15 und zwar im einem Winkelbereich von 30° bis 60°, wobei in dem gezeigten Ausführungsbeispiel der Winkel ungefähr jeweils 45° beträgt, wenn unabhängig von der Bewegungsrichtung der spitze Winkel zwischen den Bewegungslinien der Elektroden11 ,15 bzw.12 ,10 und14 ,16 genommen wird. Unter Berücksichtigung der Bewegungsrichtung und der Annahme, dass die Bewegungsrichtung der Elektrode15 0° ist und die Richtungsangabe entsprechend im Uhrzeigersinn gemacht wird, bewegt sich die Elektrode14 ca. unter 45°, die Elektrode10 bei 135°, die Elektrode11 bei 180°, die Elektrode12 bei 225° und die Elektrode16 bei 315°. - Durch diese Art der Bewegung der Elektroden
10 ,11 ,12 ,14 ,15 ,16 wird erreicht, dass der Spalt7 zwischen den Arbeitsflächen20 ,21 ,22 ,24 ,25 ,26 der Elektroden10 ,11 ,12 ,14 ,15 ,16 und der zu bearbeitenden Oberfläche8 der Turbinenschaufel1 gleichmäßig verringert wird, bis die in2 dargestellte Endposition erreicht wird. Die Lücke, die zwischen den Elektroden10 ,12 bzw.14 ,16 durch die schräg nach außen verlaufende Bewegung entsteht, wird in gleicher Weise durch die jeweils mittleren Elektroden11 ,15 ausgefüllt, sodass sich auch in der Endposition eine geschlossene Arbeitsfläche der Elektroden ergibt, die komplementär zu der zu bearbeitenden Oberfläche8 der Schaufel1 ist, wobei insbesondere im Wesentlichen der gleiche Abstand zwischen zu bearbeitender Oberfläche und der Arbeitsfläche der Elektroden vorliegt. - Da die Elektroden
11 ,15 der Bewegung der Elektroden10 ,12 ,14 ,16 etwas nachlaufen, kann durch die isolierte Ausführung der Elektroden11 ,15 gegenüber den Elektroden10 ,12 ,14 ,16 und der separaten Spannungsversorgung ein unterschiedliches Potential an den Elektroden11 ,15 eingestellt werden, sodass mögliche Unterschiede in der Ausbildung des Spalts7 zwischen der zu bearbeitenden Oberfläche8 und den Arbeitsflächen20 ,21 ,22 ,24 ,25 ,26 durch die Potentialeinstellung ausgeglichen werden. - Durch die Ausbildung von Schrägflächen
30 ,31 an den benachbarten Elektroden, wie beispielsweise Elektroden11 und12 , also der mittleren Elektrode11 und einer äußeren Elektrode12 , kann eine Kopplung der Bewegungen der Elektrode11 und der Elektrode12 erreicht werden, die eine koordinierte Bewegung der mittleren Elektroden11 ,15 und der äußeren Elektroden10 ,12 ,14 ,16 ermöglicht. Neben der Ausbildung der hier gezeigten Schrägflächen30 ,31 können auch andere geeignete Kopplungsmaßnahmen zur Kopplung der Bewegungen der Elektroden und insbesondere der mittleren Elektroden11 ,15 mit den äußeren Elektroden10 ,12 ,14 ,16 eingesetzt werden. - Die
3 zeigt einen Querschnitt durch eine Triebwerksschaufel1 und eine sternförmig zur Bearbeitung der Triebwerksschaufel um diese angeordnete Elektrodenanordnung. Die Elektrodenanordnung umfasst sechs Elektroden55 bis60 , von denen jede mehrteilig ausgebildet ist und zwar entsprechend der Ausführungsform, die in1 und2 gezeigt ist, so dass die dort dargestellten Elektroden Elektrodenteile der mehrteiligen Elektroden55 bis60 bilden. - Die mehrteiligen Elektroden
55 bis60 sind durch Dichtelemente52 der Spülkammer voneinander getrennt. Die Doppelpfeile51 zeigen die Hauptbewegungsrichtungen der Elektroden55 bis60 , wobei sich die jeweiligen äußeren Elektrodenteile10 ,12 ,14 ,16 schräg zur Zeichnungsebene bewegen, während die mittleren Elektrodenteile11 und15 parallel zur Zeichnungsebene verschoben werden. - Durch die erfindungsgemäße Ausbildung der Elektrodenanordnung sowie dem entsprechenden Betrieb derartiger Elektrodenanordnungen in Bezug auf die Bearbeitung von Triebwerksschaufeln insbesondere mit zwei Deckbändern, die Hinterschneidungen aufweisen, kann in einer einfachen Weise eine exakte Bearbeitung der Turbinenschaufel mit elektrochemischer Bearbeitung erfolgen, wobei sich eine hohe Qualität der bearbeiteten Oberfläche ergibt. Insbesondere im Bereich der Deckbänder
4 ,5 bzw. der restlichen Arbeitsfläche der Elektroden12 ,16 ist eine hervorragende Bearbeitung möglich, die eine Nacharbeit überflüssig macht. Darüber hinaus kann der Startpunkt der Elektroden näher an der zu bearbeitenden Oberfläche gewählt werden, sodass die Strecke, die die Elektroden während der Bearbeitung verfahren werden müssen, verringert werden kann, was einen Vorteil hinsichtlich der Bearbeitungszeit ergibt. - Darüber hinaus lässt sich die Elektrodenanordnung einfach realisieren und mit anderen Maßnahmen zur Optimierung der Bearbeitungsergebnisse kombinieren, wie beispielsweise die Bearbeitung mit sternförmig angeordneten Elektroden zur Vermeidung eines Seitenspaltes, oder die Bearbeitung mit definiert reduzierten aktiven Senkflächen zur Verbesserung der Spaltverhältnisse über gekrümmte Schaufelblattbereiche.
- Obwohl die vorliegende Erfindung anhand des Ausführungsbeispiels detailliert beschreiben worden ist, ist es für einen Fachmann selbstverständlich, dass die Erfindung nicht auf dieses Ausführungsbeispiel beschränkt ist, sondern dass vielmehr Abwandlungen in der Weise möglich sind, dass einzelne Merkmale weggelassen oder andersartige Kombinationen von Merkmalen vorgenommen werden. Die vorliegende Erfindung offenbart sämtliche Kombinationen der vorgestellten Einzelmerkmale.
- ZITATE ENTHALTEN IN DER BESCHREIBUNG
- Diese Liste der vom Anmelder aufgeführten Dokumente wurde automatisiert erzeugt und ist ausschließlich zur besseren Information des Lesers aufgenommen. Die Liste ist nicht Bestandteil der deutschen Patent- bzw. Gebrauchsmusteranmeldung. Das DPMA übernimmt keinerlei Haftung für etwaige Fehler oder Auslassungen.
- Zitierte Patentliteratur
-
- US 4999093 A [0003]
- WO 2006137525 A1 [0004]
Claims (16)
- Verfahren zur elektrochemischen Bearbeitung von Schaufeln einer Strömungsmaschine, wobei die Schaufel einen Gaskanalbereich aufweist und Deckbänder am Schaufelfuß und/oder an der Schaufelspitze umfasst, die einseitig oder beidseitig so geneigt sind, dass Hinterschneidungen im Gaskanalbereich vorliegen, dadurch gekennzeichnet, dass mindestens zwei mehrteilige Elektroden (
10 ,11 ,12 ;14 ,15 ,16 ) verwendet werden, um von einer Ausgangsposition mit einem ersten Abstand von einer zu bearbeitenden Oberfläche in eine Endposition mit einem zweiten Abstand von einer Endkontur der zu bearbeitenden Oberfläche verfahren werden, so dass in der Endposition eine geschlossene Arbeitsfläche der Elektroden mit einer Negativform der Endkontur der zu bearbeitenden Oberfläche gegenüberliegt. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass alle Elektrodenteile (
10 ,11 ,12 ,14 ,15 ,16 ) gleichzeitig in der Endposition ankommen. - Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass jede mehrteilige Elektrode mindestens drei Elektrodenteile (
10 ,11 ,12 ,14 ,15 ,16 ) umfasst, wobei außen liegende Elektrodenteile (10 ,12 ;14 ,16 ) in einem Winkel von 30° bis 60° zu einer Hauptbewegungsrichtung der Elektrode in Richtung der Deckbänder bewegt werden, während eine oder mehrere mittlere Elektroden die frei werdende Lücke im Bereich des Schaufelblattes schließen. - Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass zwei mehrteilige Elektroden (
10 ,11 ,12 ;14 ,15 ,16 ) verwendet werden, die um 180° versetzt und aufeinander zuweisend angeordnet sind und deren Hauptbewegungsrichtung auf einer Achse in Richtung des Schaufelblattes liegt oder dass drei, vier oder sechs oder mehr mehrteilige Elektroden verwendet werden, die in ihrer Hauptbewegungsrichtung sternförmig auf das Schaufelblatt zubewegt werden. - Verfahren zur elektrochemischen Bearbeitung von Schaufeln (
1 ) einer Strömungsmaschine mit mindestens einem U- oder trapezförmigen Querschnittsprofil der zu bearbeitenden Oberfläche, dadurch gekennzeichnet, dass eine Elektrodenanordnung mit mindestens drei Elektroden (10 ,11 ,12 ,14 ,15 ,16 ) bereit gestellt wird, die in verschiedenen Richtungen verfahrbar sind, wobei die Elektroden aus einer Ausgangsposition mit einem ersten Abstand zur zu bearbeitenden Oberfläche (8 ) in eine Endposition mit einem zweiten Abstand zur zu bearbeitenden Oberfläche verfahren werden, so dass in der Endposition eine geschlossene Arbeitsfläche der Elektroden mit einer Negativform der Oberflächenkontur der zu bearbeitenden Oberfläche dieser gegenüberliegt. - Verfahren nach Anspruch 5, dadurch gekennzeichnet, dass die Elektroden (
10 ,11 ,12 ,14 ,15 ,16 ) jeweils eine Arbeitsflächenkontur aufweisen, die einem Teil der zu bearbeitenden Oberfläche komplementär ist und/oder dass das U- oder trapezförmigen Querschnittsprofil der zu bearbeitenden Oberfläche durch ein Deckband, das Schaufelblatt und einen Teil im Bereich des Schaufelfußes gebildet ist, und dass insbesondere zumindest ein Teil des Deckbandes (4 ) so zum Schaufelblatt (3 ) orientiert ist, dass eine Hinterschneidung in Bezug auf eine Richtung parallel zur Oberflächennormale auf das Schaufelblatt ausgebildet ist. - Verfahren nach einem der Ansprüche 5 bis 6, dadurch gekennzeichnet, dass die Bewegungsrichtungen der Elektroden so eingerichtet sind, dass sich mindestens eine mittlere Elektrode (
11 ,15 ) der mindestens drei Elektroden (10 ,11 ,12 ,14 ,15 ,16 ), die sich zwischen zwei äußeren Elektroden (10 ,12 ,14 ,16 ) befindet, linear auf das Schaufelblatt zu bewegt, während sich die beiden äußeren Elektroden in einem Winkel von 30° bis 60° zur Bewegungsrichtung der mittleren Elektrode von der mittleren Elektrode weg bewegen. - Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass Elektroden oder Elektrodenteile während der Bewegung von der Ausgangsposition in die Endposition mit ihren Arbeitsflächen unterschiedlich zur zu bearbeitenden Oberfläche beabstandet sind, so dass mindestens eine Elektrode oder ein Elektrodenteil gegenüber den anderen Elektroden oder Elektrodenteilen vor- und nachläuft, wobei die nachlaufenden Elektrodenteile oder Elektroden gegenüber den vorauslaufenden Elektrodenteilen der mehrteiligen Elektrode oder Elektroden elektrisch isoliert sind und mit einer höheren Spannung versorgt werden.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass alle Elektrodenteile oder Elektroden in Endposition im Wesentlichen den gleichen Abstand von einer Endkontur der zu bearbeitenden Oberfläche aufweisen.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Elektroden oder Elektrodenteile, insbesondere eine mittlere Elektrode oder ein mittleres Elektrodenteil (
11 ,15 ) gegenüber außen liegenden Elektroden oder Elektrodenteilen (10 ,12 ,14 ,16 ) isoliert sind und/oder mit unterschiedlicher Spannung beaufschlagt werden. - Verfahren nach Anspruch 10, dadurch gekennzeichnet, dass die mindestens eine mittlere Elektrode oder ein mittleres Elektrodenteil (
11 ,15 ) so mit Spannung beaufschlagt wird, dass der effektive elektrochemische Abstand dem Abstand der äußeren Elektroden oder Elektrodenteilen (10 ,12 ,14 ,16 ) zur zu bearbeitenden Oberfläche entspricht. - Elektrodenanordnung zur Durchführung einer elektrochemischen Bearbeitung, insbesondere zur Durchführung des Verfahrens nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Elektrodenanordnung mindestens drei Elektroden (
10 ,11 ,12 ,14 ,15 ,16 ) oder mindestens zwei mehrteilige Elektroden umfasst, wobei die Elektroden und/oder die Elektrodenteile der mehrteiligen Elektrode in verschiedenen Richtungen zueinander und zu einer ortsfesten Lagerung verfahrbar sind, wobei die Elektroden und/oder Elektrodenteile aus einer Ausgangsposition in eine Endposition verfahrbar sind. - Elektrodenanordnung nach Anspruch 12, dadurch gekennzeichnet, dass die Elektroden linear und/oder mit gleichmäßiger Geschwindigkeit verfahrbar sind.
- Elektrodenanordnung nach Anspruch 12 oder 13, dadurch gekennzeichnet, dass die Elektrodenanordnung mindestens zwei mehrteilige Elektroden (
10 ,11 ,12 ,14 ,15 ,16 ) umfasst, die um 180° versetzt und einander zugewandt gegenüberliegend angeordnet sind, oder dass drei, vier oder sechs oder mehr mehrteilige Elektroden sternförmig angeordnet sind. - Elektrodenanordnung nach einem der Ansprüche 12 bis 14, dadurch gekennzeichnet, dass von den mindestens drei Elektroden die außen angeordneten Elektroden (
10 ,12 ,14 ,16 ) oder von der mehrteiligen Elektrode ein außen angeordnetes Elektrodenteil in der Bewegungsrichtung bezüglich ihrer Arbeitsflächen vor der mindestens einen mittleren Elektrode oder einem mittleren Elektrodenteil (11 ,15 ) angeordnet sind und die mittlere Elektrode oder das mittlere Elektrodenteilnachläuft und/oder die Elektroden oder Elektrodenteile zumindest teilweise gekoppelt sind. - Elektrodenanordnung nach einem der Ansprüche 12 bis 15, dadurch gekennzeichnet, dass die Elektroden oder Elektrodenteile mit ihren Arbeitsflächen (
20 ,21 ,22 ,24 ,25 ,26 ) in der Endposition eine kontinuierliche Oberfläche bilden und/oder die Elektroden oder Elektrodenteile gegenseitig, insbesondere eine mittlere Elektrode oder ein mittleres Elektrodenteil gegenüber außen liegenden Elektroden oder Elektrodenteilen, isoliert sind und/oder mit unterschiedlicher Spannung beaufschlagbar sind.
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102012201052A DE102012201052A1 (de) | 2012-01-25 | 2012-01-25 | Mehrteilige Elektrodenanordnung und Verfahren zur elektrochemischen Bearbeitung von Schaufeln mit Deckbändern |
| EP13740866.2A EP2806992B1 (de) | 2012-01-25 | 2013-01-25 | Mehrteilige elektrodenanordnung und verfahren zur elektrochemischen bearbeitung von schaufeln mit deckbändern |
| US14/374,131 US9682437B2 (en) | 2012-01-25 | 2013-01-25 | Multipart electrode array and method for the electrochemical treatment of blades having shrouding bands |
| PCT/EP2013/000218 WO2013110462A2 (de) | 2012-01-25 | 2013-01-25 | Mehrteilige elektrodenanordnung und verfahren zur elektrochemischen bearbeitung von schaufeln mit deckbändern |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102012201052A DE102012201052A1 (de) | 2012-01-25 | 2012-01-25 | Mehrteilige Elektrodenanordnung und Verfahren zur elektrochemischen Bearbeitung von Schaufeln mit Deckbändern |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| DE102012201052A1 true DE102012201052A1 (de) | 2013-07-25 |
Family
ID=48742424
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| DE102012201052A Ceased DE102012201052A1 (de) | 2012-01-25 | 2012-01-25 | Mehrteilige Elektrodenanordnung und Verfahren zur elektrochemischen Bearbeitung von Schaufeln mit Deckbändern |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US9682437B2 (de) |
| EP (1) | EP2806992B1 (de) |
| DE (1) | DE102012201052A1 (de) |
| WO (1) | WO2013110462A2 (de) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2015060975A1 (en) | 2013-10-24 | 2015-04-30 | United Technologies Corporation | Method for creating airfoil leading and trailing edges |
| EP3403754A1 (de) | 2017-05-17 | 2018-11-21 | Leistritz Turbinentechnik Nürnberg GmbH | Vorrichtung und verfahren zur elektrochemischen bearbeitung eines metallenen werkstücks |
| CN108941804A (zh) * | 2017-05-17 | 2018-12-07 | 莱斯特里兹涡轮机技术纽伦堡有限责任公司 | 一种用于生产金属部件,特别是涡轮机的叶片部件的方法 |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102013224199A1 (de) * | 2013-11-27 | 2015-05-28 | MTU Aero Engines AG | Gasturbinen-Laufschaufel |
| CN104858512B (zh) * | 2015-05-07 | 2017-03-08 | 北京航空航天大学 | 一种多个复杂曲面类零件同步电解分割加工装置 |
| US11623290B2 (en) | 2018-10-05 | 2023-04-11 | Raytheon Technologies Corporation | Method of machining gas turbine engine components |
| CN113333878B (zh) * | 2021-05-31 | 2022-12-16 | 中国航空制造技术研究院 | 一种弯扭变截面叶片电化学套形加工装置 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2111982A1 (de) * | 1970-03-13 | 1971-09-23 | Metem Corp | Verfahren und Vorrichtung fuer elektrochemische Bearbeitung |
| DE1515195A1 (de) * | 1963-05-01 | 1971-12-23 | Steel Improvement & Forge Co | Verfahren zum elektrolytischen Abtragen von Material |
| US4999093A (en) | 1989-05-01 | 1991-03-12 | Compressor Components Textron Inc. | Electrochemical machine electrode assembly |
| US5244548A (en) * | 1992-05-06 | 1993-09-14 | Lehr Precision Inc. | Multi-cathode ECM apparatus, method, and product therefrom |
| WO2006137525A1 (ja) | 2005-06-24 | 2006-12-28 | Apc Aerospecialty Inc. | 電解加工方法及び装置 |
| DE102011082795A1 (de) * | 2010-09-17 | 2012-04-26 | Mtu Aero Engines Gmbh | Verfahren und Vorrichtung zum ECM-Senken von Triebwerksschaufeln |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB952719A (en) | 1961-11-21 | 1964-03-18 | Gen Electric | Improvements in or relating to electrode tools for electrical machinery |
| DE2025392A1 (de) | 1970-05-25 | 1971-12-09 | Nassovia Werkzeugmaschf | Vorrichtung und Verfahren zur elektrochemischen Metallabtragung |
| JP2613152B2 (ja) * | 1992-05-18 | 1997-05-21 | エーピーシー エアロスペシャルティ株式会社 | 静翼の電解加工方法および装置 |
| US5882491A (en) | 1996-01-02 | 1999-03-16 | Skf Industrial Trading & Development Company B.V. | Electrode for electrochemical machining, method of electrochemical machining with said electrode, a bearing and a method of determining a profile using said electrode |
| DE102010014242A1 (de) | 2010-04-08 | 2011-10-13 | Mtu Aero Engines Gmbh | Verfahren und Elektrode zum elektrochemischen Bearbeiten eines Werkstücks |
-
2012
- 2012-01-25 DE DE102012201052A patent/DE102012201052A1/de not_active Ceased
-
2013
- 2013-01-25 WO PCT/EP2013/000218 patent/WO2013110462A2/de not_active Ceased
- 2013-01-25 US US14/374,131 patent/US9682437B2/en not_active Expired - Fee Related
- 2013-01-25 EP EP13740866.2A patent/EP2806992B1/de not_active Not-in-force
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1515195A1 (de) * | 1963-05-01 | 1971-12-23 | Steel Improvement & Forge Co | Verfahren zum elektrolytischen Abtragen von Material |
| DE2111982A1 (de) * | 1970-03-13 | 1971-09-23 | Metem Corp | Verfahren und Vorrichtung fuer elektrochemische Bearbeitung |
| US4999093A (en) | 1989-05-01 | 1991-03-12 | Compressor Components Textron Inc. | Electrochemical machine electrode assembly |
| US5244548A (en) * | 1992-05-06 | 1993-09-14 | Lehr Precision Inc. | Multi-cathode ECM apparatus, method, and product therefrom |
| WO2006137525A1 (ja) | 2005-06-24 | 2006-12-28 | Apc Aerospecialty Inc. | 電解加工方法及び装置 |
| US20100051476A1 (en) * | 2005-06-24 | 2010-03-04 | Toshiyuki Matsuo | Electrochemical machining method and electrochemical machining device |
| DE102011082795A1 (de) * | 2010-09-17 | 2012-04-26 | Mtu Aero Engines Gmbh | Verfahren und Vorrichtung zum ECM-Senken von Triebwerksschaufeln |
Cited By (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2015060975A1 (en) | 2013-10-24 | 2015-04-30 | United Technologies Corporation | Method for creating airfoil leading and trailing edges |
| EP3060703A4 (de) * | 2013-10-24 | 2017-08-09 | United Technologies Corporation | Verfahren zur erzeugung von ein- und austrittskanten einer tragfläche |
| EP4101950A1 (de) * | 2013-10-24 | 2022-12-14 | Raytheon Technologies Corporation | Verfahren zur erzeugung von ein- und austrittskanten einer tragfläche |
| EP3403755A3 (de) * | 2017-05-17 | 2019-01-02 | Leistritz Turbinentechnik Nürnberg GmbH | Verfahren und vorrichtung zur herstellung eines metallbauteils, insbesondere eines schaufelbauteils einer strömungsmaschine |
| CN108941813A (zh) * | 2017-05-17 | 2018-12-07 | 莱斯特里兹涡轮机技术纽伦堡有限责任公司 | 一种用电化学处理金属工件的设备 |
| CN108941804A (zh) * | 2017-05-17 | 2018-12-07 | 莱斯特里兹涡轮机技术纽伦堡有限责任公司 | 一种用于生产金属部件,特别是涡轮机的叶片部件的方法 |
| DE102017110733A1 (de) | 2017-05-17 | 2018-11-22 | Leistritz Turbinentechnik Nürnberg Gmbh | Vorrichtung zur elektrochemischen Bearbeitung eines metallenen Werkstücks |
| US10717140B2 (en) | 2017-05-17 | 2020-07-21 | Leistritz Turbinentechnik Nürnberg Gmbh | Device for the electrochemical processing of a metal workpiece |
| EA036410B1 (ru) * | 2017-05-17 | 2020-11-09 | Ляйстритц Турбинентехник Нюрнберг Гмбх | Способ изготовления металлического конструктивного элемента, в частности конструктивного элемента лопатки лопастной машины |
| EA036437B1 (ru) * | 2017-05-17 | 2020-11-11 | Ляйстритц Турбинентехник Нюрнберг Гмбх | Устройство для электрохимической обработки металлической заготовки |
| CN108941804B (zh) * | 2017-05-17 | 2020-12-29 | 莱斯特里兹涡轮机技术纽伦堡有限责任公司 | 一种用于生产金属部件,特别是涡轮机的叶片部件的方法 |
| CN108941813B (zh) * | 2017-05-17 | 2021-05-11 | 莱斯特里兹涡轮机技术纽伦堡有限责任公司 | 一种用电化学处理金属工件的设备 |
| DE102017110733B4 (de) | 2017-05-17 | 2022-07-07 | Leistritz Turbinentechnik Nürnberg Gmbh | Vorrichtung und Verfahren zur elektrochemischen Bearbeitung eines metallenen Werkstücks |
| EP3403754A1 (de) | 2017-05-17 | 2018-11-21 | Leistritz Turbinentechnik Nürnberg GmbH | Vorrichtung und verfahren zur elektrochemischen bearbeitung eines metallenen werkstücks |
Also Published As
| Publication number | Publication date |
|---|---|
| US20150027904A1 (en) | 2015-01-29 |
| EP2806992B1 (de) | 2018-03-21 |
| WO2013110462A9 (de) | 2014-06-05 |
| WO2013110462A2 (de) | 2013-08-01 |
| US9682437B2 (en) | 2017-06-20 |
| WO2013110462A3 (de) | 2014-07-24 |
| EP2806992A2 (de) | 2014-12-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2806992B1 (de) | Mehrteilige elektrodenanordnung und verfahren zur elektrochemischen bearbeitung von schaufeln mit deckbändern | |
| EP1508395B1 (de) | Vorrichtung zum Elysiersenken | |
| DE102010037269A1 (de) | Gekrümmte Elektrode und elektrochemisches Bearbeitungsverfahren und dieses benutzende Einrichtung | |
| EP1430983A2 (de) | Verfahren und Vorrichtung zur Formgebung durch elektrochemisches Abtragen | |
| DE3110180A1 (de) | "verfahren zum reparieren einer luftgekuehlten gasturbinentriebwerksschaufelbaugruppe und dafuer vorgesehenes feingussersatzteil" | |
| DE112016004862T5 (de) | Schaufel, damit ausgestattete Gasturbine und Verfahren zur Herstellung der Schaufel | |
| DE102007002326A1 (de) | Turbinenschaufel- und Leitkranzkonstruktion | |
| EP2823152A1 (de) | Turbinenlaufschaufel und axialer rotorabschnitt für eine gasturbine | |
| DE102012201305A1 (de) | Elektrode und Anlage zum elektrochemischen Bearbeiten sowie Verfahren hierzu | |
| DE102011082795A1 (de) | Verfahren und Vorrichtung zum ECM-Senken von Triebwerksschaufeln | |
| EP3634730B1 (de) | Verfahren zum herstellen eines windenergieanlagen-rotorblattes | |
| DE69605237T2 (de) | Verbesserungen bezuglich der elektrochemische Bearbeitung von Turbinenschaufeln | |
| DE1118374B (de) | Elektroerosives Verfahren zur Herstellung von Ausnehmungen in Werkstuecken aus leitendem Material | |
| EP1491723B2 (de) | Verfahren zum Modifizieren der Kopplungsgeometrie bei Deckbandsegmenten von Turbinenlaufschaufeln | |
| WO2012168136A1 (de) | Verfahren zum herstellen eines metallischen hohlventils mit verbesserter kühlung | |
| DE102011102598A1 (de) | Verfahren zur Herstellung einer Wabendichtung, Wabendichtung sowie Strömungsmaschine | |
| EP4088006B1 (de) | Turbinenschaufelspitze, turbinenschaufel und verfahren | |
| DE102015216844A1 (de) | Vorrichtung und Verfahren zur Herstellung eines Schaufelblattes | |
| CH710045B1 (de) | Vorrichtung zur elektrochemischen Bearbeitung eines metallischen Werkstückes. | |
| WO2021073675A1 (de) | Verfahren und elektrode zum bearbeiten von bauteilen durch elektrochemisches abtragen | |
| EP2639004B1 (de) | Schaufelkranzsegment mit Ringraumbegrenzungsfläche mit einem welligen Höhenprofil sowie Verfahren zur Herstellung desselben | |
| DE69601849T2 (de) | Elektrochemisches Bearbeitungsverfahren | |
| EP2860352A1 (de) | Rotor, zugehöriges Herstellungsverfahren und Laufschaufel | |
| EP2786826B1 (de) | Elektrochemisches Bearbeitungsverfahren zur Herstellung von Ausnehmungen mit und ohne Hinterschneidungen | |
| EP3538315B1 (de) | Verfahren zur herstellung eines hohlraums in einer schaufelplattform ; entsprechender schaufel |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| R012 | Request for examination validly filed | ||
| R002 | Refusal decision in examination/registration proceedings | ||
| R081 | Change of applicant/patentee |
Owner name: MTU AERO ENGINES AG, DE Free format text: FORMER OWNER: MTU AERO ENGINES GMBH, 80995 MUENCHEN, DE Effective date: 20130828 |
|
| R003 | Refusal decision now final |
Effective date: 20131015 |