-
GEBIET DER
ERFINDUNG
-
Diese
Erfindung betrifft einen einschichtigen oder mehrschichtigen Film,
Bogen oder Beschichtung, wobei wenigstens eine Schicht eine Oberflächenmikrostruktur
zeigt. Die Erfindung betrifft ebenfalls Verwendungen eines solchen
verbesserten Films, Bogens oder Beschichtung. Ferner betrifft die
Erfindung ein Verfahren zum Herstellen eines gefransten Films, Bogens
oder Beschichtung nach Anspruch 1.
-
HINTERGRUND
DER ERFINDUNG
-
Kunststoffgegenstände und
-artikel mit einer angenehmen, haptischen Erscheinung, wie einem
textilartigen Tastgefühl,
und guten Optiken sind wünschenswert
für zahlreiche
Anwendungen, einschließlich
Hygieneprodukte oder Kleidungsstücke.
Um die Ästhetik
zu verbessern, beispielsweise eines Kunststofffilms, sind verschiedene
Methoden einer Oberflächenmodifikation
verwendet worden, einschließlich
beispielsweise einer Extrusion unter Bedingungen, welche einen Schmelzbruch
favorisieren, und ein Prägen.
Bekannte Oberflächenmodifikationsverfahren,
um feste Oberflächenmerkmale
herzustellen, insbesondere Filament-artige Strukturen, schließen die
Verwendung einer Kalanderwalze oder eines -bandes mit Löchern in
der Oberfläche, ein
Abziehen der Filme mit einer geschmolzenen Schicht aus einer anhaftenden
Oberfläche
unter Bildung von Fibrillen bei Entfernen und ein elektrostatisches
Flocken ein.
-
Die
US-A-5,518,865 offenbart ein Verfahren zum Herstellen von Mikrostrukturelementen
mit Strukturtiefen von mehreren Mikrometern bis zum Millimeter-Bereich.
-
Die
EP-A-275653 offenbart eine schmelzgesponnene, hohle, faserartige,
vaskuläre
Prothese. Folgend der Herstellung eines ausgehöhlten Rohres wird Polymer aus
der Wand des Rohres entfernt, was eine Wand mit einer inneren Struktur
zurückläßt, welche
beabstandete Fibrillen umfaßt.
Diese Fibrillen sind im wesentlichen ausgerichtet zu der Achse des
Rohres und miteinander auf eine zufällige Art und Weise verbunden.
-
Die
GB-A-1158471, welche den nächstkommenden
Stand der Technik darstellt, offenbart ein thermoplastisches Bogenmaterial
mit einem geprägten
Muster an Hervorstehungen.
-
Die
DE 195 24 076 , welche ebenfalls
den nächstkommenden
Stand der Technik darstellt, offenbart ein Oberflächen-strukturiertes,
Film-artiges Produkt, welches aus mit Metallocenen hergestellten
Polyolefinen, Polyestern, Polyurethanen oder Polyether- oder Polyesteramiden
hergestellt werden kann.
-
Die
DE 198 12 097 C ,
veröffentlicht
am 2. September 1999, offenbart ein Verfahren, um ein Oberflächen-strukturiertes,
Film-artiges Produkt aus einem thermoplastischen Material, wie Polyolefin,
Polyester, Polyurethan, Polyetherester, Polyamiden und Ethylen-lineares,
aliphatisches alpha-Olefin-Copolymeren, herzustellen.
-
Gemäß der
US 5,814,413 wird ein Oberflächentexturieren
eines Polymerfilms erreicht durch Vorteilsnahme des gewöhnlicherweise
unerwünschten
Phänomens
eines Schmelzbruchs. Das Patent offenbart extrudierte Filme, welche
aufgrund ihres Schmelzbruchs eine rauhe Oberflächentextur zeigen.
-
Die
internationale Patentanmeldung WO 99/16608 offenbart ein Verfahren
zum Herstellen eines geprägten,
orientierten Films. Das Verfahren offenbart die Schritte eines Erweichens
wenigstens einer der zwei Hauptoberflächen eines orientierten Films;
Prägen
der erweichten Oberfläche(n),
und Kühlen
des resultierenden, geprägten,
orientierten, thermoplastischen Films. Um die Orientierung aufrechtzuerhalten,
sollten die kombinierten Schritte des Erweichens, Prägens und
Kühlens
innerhalb einer Sekunde stattfinden.
-
Die
internationale Patentanmeldung WO 97/02128 stellt ein Verfahren
zum Herstellen eines Oberflächen-strukturierten,
bogenartigen, halbfertigen Produkts bereit, das aus thermoplastischen
Polymeren hergestellt ist. Von dem resultierenden Produkt wird berichtet,
daß es
eine veloursartige oder samtartige Oberfläche mit zahlreichen festen,
faserartigen Projektionen aufweist, welche länger als 3 mm sein können. Gemäß dem offenbarten
Verfahren wird das thermoplastische Material in dem geschmolzenen
Zustand auf ein sich bewegendes Förderband oder eine Walzenoberfläche extrudiert,
welche mit Aushöhlungen
oder mit Bohrungen mit einer Tiefe von zwischen 2 und 4 mm bedeckt
ist. Die Walzenoberfläche
wird einem Vakuum von der Außenseite
ausgesetzt, wodurch die Luft aus den Aushöhlungen entfernt wird und ermöglicht,
daß diese
mit dem thermoplastischen Material gefüllt werden. Nach Verfestigung
des thermoplastischen Materials wird das halbfertige Produkt, das
mit den faserartigen Projektionen bedeckt ist, von der Oberfläche abgezogen.
-
Die
internationale Patentanmeldung WO 99/47339 beschreibt ein Verfahren
zum Herstellen eines Oberflächen-strukturierten,
filmartigen, halbfertigen Produkts aus einem Thermoplasten, umfassend
ein Bilden eines Stapels, der aus festen Hervorstehungen besteht,
und Verlängern
der Hervorstehungen durch Kombinieren, Bürsten, Messer-Beschichten oder
Scherzusammendrücken.
-
Die
internationale Patentanmeldung WO 99/06623 stellt ein einheitliches
Polymersubstrat mit einer Vielzahl an festen Mikrofasern bereit,
welche eine Vielzahl an Formen aufweisen können, wie endzerfaserte Mikrofasern,
spitz zulaufende Mikrofasern, Mikrofasern mit einer ausgedehnten
Querschnittsform und Mikrofasern mit einem hohen Längenverhältnis. Von
den Mikrofasern wird berichtet, daß sie den Oberflächenbereich steigern
und ein kleidungsartiges Gefühl
verleihen.
-
Die
internationale Patentanmeldung WO 00/16965 betrifft ein Verfahren
zum Herstellen eines Oberflächen-strukturierten,
filmartigen, halbfertigen Produkts, hergestellt aus einem Thermoplasten,
welcher auf eine Oberfläche,
die mit feinen Aushöhlungen
bedeckt ist, aufgetragen wird. Der verfestigte Kunststoff wird von
der Oberfläche
als ein strukturierter Film entfernt. Die offenbarte Struktur ist
ein Stapel, umfaßt
von festen Projektionen und Noppen, welche gestreckt werden können, z.B.
durch Bürsten.
-
Die
US 5,792,411 schlägt unterteilte
Gegenstände
mit Oberflächenstrukturen
vor, welche eine geometrische Saugnapfkonfiguration aufweisen.
-
Es
besteht noch die Notwendigkeit für
Kunststoffgegenstände
mit ausgezeichneter Ästhetik,
wie sie in einer textilartigen, haptischen Erscheinung und vermindertem
Glanz widergespiegelt wird, welche weitere verbesserte Eigenschaften
zeigen. Solche Eigenschaften schließen beispielsweise eine ausgewählte Variabilität der Oberflächenerscheinung,
Anti-Rutschverhalten,
kontrollierte Speicherungs-, Freigabe- oder Trägereigenschaften, kontrollierte
thermische Leistung, wie gesteigerte Wärmewiderstandsfähigkeit,
kontrollierte Barriereleistung und Bioabbaubarkeit, ebenso wie jede
Kombination derselben, ein.
-
Es
ist eine Aufgabe der vorliegenden Erfindung, diese Erfordernisse
zu erfüllen.
Es ist eine Aufgabe der vorliegenden Erfindung, verbesserte Oberflächen-strukturierte
Kunststofffilme-, -bögen
oder -Beschichtungen mit im wesentlichen festen, faserartigen Strukturen
bereitzustellen, welche speziell entworfen sind, um ein gewünschtes
Leistungsattribut zu erfüllen,
oder eine Kombination an Leistungsattributen, und welche hergestellt
werden können
auf eine kosteneffektive Art und Weise. Es ist eine Aufgabe der
vorliegenden Erfindung, einen Oberflächen-strukturierten Kunststoffgegenstand
mit einer bedruckten oder geprägten
Oberfläche
bereitzustellen. Die vorliegende Erfindung betrifft ebenfalls das
Problem der Bereitstellung eines Oberflächen-strukturierten Kunststoffgegenstands
mit einem Reibungsverhalten, welches Anti-Rutscheigenschaften zeigt.
Es ist eine weitere Aufgabe der vorliegenden Erfindung, einen Oberflächen-strukturierten
Kunststoffgegenstand mit gesteigerter Wärmewiderstandsfähigkeit
bereitzustellen. Es ist noch eine weitere Aufgabe der vorliegenden
Erfindung, einen Kunststoffgegenstand mit vergrößerten Speicherungs-, Einfang-
oder Lagereigenschaften bereitzustellen. Es ist noch eine weitere
Aufgabe der vorliegenden Erfindung, einen Kunststoffgegenstand bereitzustellen,
welcher eine gute Wasserabweisung zeigt.
-
Es
ist eine besondere Aufgabe der vorliegenden Erfindung, einen Kunststoffgegenstand
bereitzustellen, welcher jede gewünschte Kombination der oben
erwähnten
Eigenschaften zeigt und zusätzliche,
vorteilhafte Leistungsattribute, abhängig von der beabsichtigten
Endgebrauchsanwendung oder den -anwendungen, liefert.
-
Die
Aufgaben der vorliegenden Erfindung werden erreicht durch Bereitstellung
eines Films, Bogens oder Beschichtung, welcher bzw. welche gekennzeichnet
ist durch eine klare Morphologie. Eine solche Morphologie wird widergespiegelt
in der Gegenwart wenigstens einer Schicht mit einer gefransten Oberflächenmikrostruktur
und, optional, weiteren Schichten, welche bestimmte, zusätzliche
Funktionen leisten, beispielsweise Wärmeversiegelbarkeit, Massen-
oder mechanische Eigenschaften. Die Morphologie und Zusammensetzung
des Films, Bogens oder Beschichtung der Erfindung kann maßgeschneidert
werden, um die besonderen Anforderungen des Herstellungsverfahrens
und der beabsichtigten Endanwendung(en) zu befriedigen.
-
ZUSAMMENFASSUNG
DER ERFINDUNG
-
Die
obigen Aufgaben werden erreicht gemäß der Erfindung durch den einschichtigen
oder mehrschichtigen Film, Bogen oder Beschichtung, wie er bzw.
sie in Anspruch 1 definiert ist, durch die Verwendung des Films,
Bogens oder Beschichtung, wie es in Ansprüchen 8 bis 14 und 16 bis 20
definiert ist, und durch das Verfahren zum Herstellen eines gefransten
Films, Bogens oder Beschichtung, wie es in Anspruch 15 definiert ist.
-
Besondere
Ausführungsformen
der Erfindung sind der Gegenstand der entsprechenden, abhängigen Ansprüche.
-
DETAILLIERTE
BESCHREIBUNG DER ERFINDUNG
-
Grundsätzliche
Definitionen
-
Der
Begriff "Film", wie er hierin verwendet
wird, bezieht sich auf dünne
Gegenstände
und schließt Streifen,
Tapes und Bänder
ein. Der Gegenstand weist eine flache Form und eine Dicke von etwa
250 μm (10 mils)
oder weniger auf. Daten bezüglich
der Dicke für
einen Film mit einer gefransten Mikrostruktur schließen im allgemeinen
die Fransenhöhe
aus.
-
Der
Begriff "Bogen", wie er hierin verwendet
wird, bezieht sich auf einen flachen Gegenstand mit einer Dicke
von größer als
etwa 250 μm
(10 mils).
-
Der
Begriff "Beschichtung", wie er hierin verwendet
wird, bezieht sich auf ein Material, das über oder auf eine Oberfläche eines
Substratmaterials aufgetragen wird. Das Substratmaterial (oder seine
Oberfläche) kann
von jeglicher Form, Gestalt oder Kontur sein. Ebenfalls kann die
Substratoberfläche
hergestellt sein aus einem thermoplastischen oder einem nicht-thermoplastischen
Material, wie beispielsweise, jedoch nicht begrenzt auf Polyethylen,
Polypropylen, Papier, Glas, Keramik, Pappe, Folie, Holz oder Holz-basierte
Materialien, wie Spanplatte oder Faserplatte und Metall, wie Kupfer.
-
Der
Begriff "mehrschichtiger
Film, Bogen oder Beschichtung" (einschließend jeweils
individuell z.B. "mehrschichtiger
Film"), wie er hierin
verwendet wird, zeigt einen Film, Bogen oder Beschichtung an, welcher bzw.
welche aus zwei, drei, vier, fünf,
sechs, sieben oder mehr Schichten besteht.
-
Der
Begriff "geschäumter Film,
Bogen oder Beschichtung" (einschließend jeweils
individuell z.B. "geschäumter Film"), wie er hierin
verwendet wird, bezieht sich auf eine einschichtige oder mehrschichtige
Struktur, bei welcher wenigstens eine Schicht der Struktur geschäumt ist
und eine Dichte von weniger als derjenigen des nicht geschäumten Polymers
aufweist.
-
Der
Begriff "Komposit", wie er hierin verwendet
wird, bezieht sich auf einen mehrschichtigen oder mehrkomponentigen
Gegenstand oder ein Material, das wenigstens eine Film-, Bogen- oder Beschichtungsschicht
mit einer gefransten Oberflächenstruktur
umfaßt
(einschließlich
beispielsweise, jedoch nicht begrenzt auf einen Stoff oder eine
laminierte Struktur, welche beispielsweise Folie oder Papier umfassen
kann).
-
Der
Begriff "polymeres
Material", wie er
hierin verwendet wird, bezieht sich auf eine polymere Verbindung,
die durch Polymerisation eines oder mehrerer Monomere erhältlich ist.
Der allgemeine Begriff "polymere Verbindung" oder "Polymer" ist beabsichtigt,
um ein Homopolymer einzuschließen,
das gewöhnlicherweise verwendet
wird, um sich auf Polymere zu beziehen, die aus lediglich einem
Monomer hergestellt worden sind, und ein Copolymer, wie es im folgenden
definiert wird.
-
Der
Begriff "umfassen", wie er hierin verwendet
wird, bedeutet "einschließen".
-
Der
Begriff "Copolymer", wie er hierin verwendet
wird, bezieht sich auf Polymere, die hergestellt werden durch die
Polymerisation von wenigstens zwei Monomeren. Der allgemeine Begriff
Copolymer erfaßt
somit die Begriffe Copolymer, die gewöhnlich verwendet werden, um
sich auf Polymere zu beziehen, die aus zwei unterschiedlichen Monomeren
hergestellt sind, und Polymere, die aus mehr als zwei unterschiedlichen
Monomeren, wie Terpolymere, hergestellt sind.
-
Sofern
nicht anderweitig spezifiziert, bezieht sich der Begriff "alpha-Olefin" ("α-Olefin"), wie er hierin verwendet wird, auf
ein aliphatisches oder cycloaliphatisches alpha-Olefin mit wenigstens
3, bevorzugt 3 bis 20 Kohlenstoffatomen.
-
Sofern
nicht gegensätzlich
bezeichnet, sind alle Teile, Prozente und Verhältnisse Gewichtsteile, Gewichtsprozente
und Gewichtsverhältnisse.
Der Ausdruck "bis
zu", wenn er verwendet
wird, um einen numerischen Bereich zu spezifizieren, schließt jeden
Wert kleiner als oder gleich dem numerischen Wert ein, welcher diesem
Ausdruck folgt. Die Ausdrücke "cc" oder "ccm" stehen für "Kubikzentimeter".
-
Thermoplastische
Materialien
-
Der
Film, Bogen oder Beschichtung der Erfindung ist basiert auf oder
hergestellt aus einem oder mehreren, thermoplastischen, polymeren
Materialien, einschließlich,
beispielsweise, Latex. Bevorzugte thermoplastische, polymere Materialien
sind semikristalline Polymere, amorphe Polymere oder Mischungen
derselben. Vorteilhafterweise können
geeignete thermoplastische Polymere ausgewählt werden aus der Gruppe,
bestehend aus Polyolefinen, Poly(lactid), Alkenyl-aromatischen Polymeren,
thermoplastischen Polyurethanen, Polycarbonaten, Polyamiden, Polyethern,
thermoplastischen Phenoxyharzen, Polyvinylchloridpolymeren, Polyvinylidenchloridpolymeren
und Polyestern, einschließlich
bestimmter Elastomere und Blockpolymere. Semikristalline, thermoplastische
Materialien und Mischungen derselben sind bevorzugt.
-
Geeignete
Polyolefine schließen
beispielsweise Ethylen-basierte Polymere ein, einschließlich Ethylenhomopolymer
und Copolymer, aliphatische alpha-Olefinhomopolymere, wie Polypropylen,
Polybuten und Polyisopren und deren Copolymere.
-
Ethylenhomopolymere,
beispielsweise Polyethylen niedriger Dichte (LDPE) und Polyethylen
hoher Dichte (HDPE), und Ethylencopolymere sind bekannte Klassen
von thermoplastischen Polymeren, welche jeweils viele Mitglieder
aufweisen. Sie werden hergestellt durch Homopolymerisation von Ethylen
oder Copolymerisation (z.B. Copolymerisation) von Ethylen mit einem
oder mehreren Vinyl- oder Dien-basierten Comonomeren, beispielsweise
alpha-Olefinen mit 3 bis etwa 20 Kohlenstoffatomen, Vinylestern,
Vinylsäuren,
Styrol-basierten
Monomeren; Monomeren, welche zwei oder mehr Stellen einer ethylenischen
Ungesättigtheit aufweisen,
etc., unter Verwendung bekannter Copolymerisationsreaktionen und
Bedingungen.
-
Polymere
auf Ethylenbasis, die zur Verwendung in der vorliegenden Erfindung
geeignet sind, schließen
sowohl homogen verzweigte (homogene) Polymere als auch heterogen
verzweigte (heterogene) Polymere ein.
-
"Homogene" Polymere umfassen
Ethylen-basierte Copolymere, bei welchen jedes Comonomer zufällig verteilt
ist innerhalb eines gegebenen Copolymermoleküls, und im wesentlichen alle
der Copolymermoleküle
weisen das gleiche Ethylen-Comonomer-Verhältnis
innerhalb des Copolymers auf. Homogene Ethylenpolymere werden im
allgemeinen gekennzeichnet, als daß sie einen im wesentlichen
einzigen Schmelzpunkt)-Peak
zwischen –30°C und 150°C aufweisen,
bestimmt durch Differenzialscanningcalorimetrie (DSC). Der einzige
Schmelzpeak kann verhältnismäßig breit
sein, wie in dem Fall, wenn ein Ethylenpolymer mit einer Kristallinität von weniger
als etwa 36% verwendet wird. Der einzige Schmelzpeak kann scharf
sein, wie in dem Fall, wenn ein Ethylenpolymer mit einer Kristallinität von wenigstens
etwa 36% verwendet wird.
-
Typischerweise
werden homogene Ethylenpolymere ebenfalls eine verhältnismäßig schmale
Molekulargewichtsverteilung (MWD) aufweisen, verglichen mit entsprechenden,
heterogenen Ethylenpolymeren. Bevorzugt ist die Molekulargewichtsverteilung,
definiert durch das Verhältnis
des Gewichtsmittelmolekulargewichts zum Zahlenmittelmolekulargewicht (MW/Mn), weniger als
etwa 3,5 (wenn die Dichte des Copolymers weniger als etwa 0,960
g/cc ist), besonders bevorzugt weniger als etwa 3,0.
-
Zusätzlich oder
als Alternative spiegelt sich die Homogenität des Ethylen-basierten Polymers
in einer schmalen Zusammensetzungsverteilung wieder, welche ausgedrückt werden
kann unter Verwendung von Parametern, wie SCBDI (Kurzkettenverzweigungsverteilungsindex)
oder CDBI (Zusammensetzungsverteilungsverzweigungsindex). Der SCBDI
eines Polymers wird leicht berechnet aus Daten, die aus Verfahren
erhalten werden, die aus dem Fachgebiet bekannt sind, wie beispielsweise
einer Temperaturanstiegseluierungsfraktionierung (abgekürzt hierin
als "TREF"), wie es beispielsweise
in Wild et al., "Journal
of Polymer Science",
Poly. Phys. Ed., Band 20, Seite 441 (1982), in der
US 4,798,081 (Hazlitt et al.) oder
in der
US 5,089,321 (Chum
et al.) beschrieben wird. CDBI wird definiert als Gewichtsprozent
der Polymermoleküle
mit einem Comonomergehalt innerhalb 50% des mittleren, gesamtmolaren
Comonomergehalts. Der SCBDI oder CDBI für die homogenen, linearen und
im wesentlichen linearen Ethylen/alpha-Olefinpolymere, die in der
vorliegenden Erfindung verwendet werden, ist typischerweise größer als
etwa 50%.
-
Die
homogenen Ethylenpolymere, die in der vorliegenden Erfindung verwendet
werden können,
fallen in zwei große
Kategorien, die linearen, homogenen Ethylenpolymere und die im wesentlichen
linearen, homogenen Ethylenpolymere. Beide sind bekannt.
-
Homogene,
lineare Ethylenpolymere sind seit langem kommerziell verfügbar. Wie
veranschaulicht in der
US 3,645,992 an
Elston, können
homogene, lineare Ethylenpolymere hergestellt werden in herkömmlichen Polymerisationsverfahren
unter Verwendung von Ziegler-artigen Katalysatoren, wie beispielsweise
Zirkonium- und Vanadium-Katalysatorsystemen.
Die
US 4,937,299 an
Ewen et al. und die
US 5,218,079 an
Tsutsui et al. offenbaren die Verwendung von Metallocenkatalysatoren,
wie Katalysatorsystemen, die auf Hafnium basiert sind, für die Herstellung
von homogenen, linearen Ethylenpolymeren. Kommerziell verfügbare Beispiele
von homogenen, linearen Ethylenpolymeren schließen beispielsweise solche ein,
die von Mitsui Petrochemical Industries als TAFMER
®-Harze
und von Exxon Chemical Company als EXACT
®- und
EXCEED
®-Harze
verkauft werden.
-
Die
im wesentlichen linearen Ethylenpolymere (SLEPs) sind homogene Polymere
mit Langkettenverzweigung.
-
Der
Begriff "im wesentlichen
lineares Ethylenpolymer",
wie er hierin verwendet wird, bedeutet, daß das Rohethylenpolymer substituiert
ist, durchschnittlich mit etwa 0,01 Langkettenverzweigungen/1.000
Gesamtkohlenstoffe bis etwa 3 Langkettenverzweigungen/1.000 Gesamtkohlenstoffe
(wobei "Gesamtkohlenstoffe" sowohl Hauptketten-
als auch Verzweigungskohlenstoffatome einschließen). Bevorzugte Polymere sind
substituiert mit etwa 0,01 Langkettenverzweigungen/1.000 Gesamtkohlenstoffe
bis etwa 1 Langkettenverzweigungen/1.000 Gesamtkohlenstoffe, besonders
von etwa 0,05 Langkettenverzweigungen/1.000 Gesamtkohlenstoffe bis
etwa 1 Langkettenverzweigung/1.000 Gesamtkohlenstoffe, und insbesondere
von etwa 0,3 Langkettenverzweigungen/1.000 Gesamtkohlenstoffe bis
etwa 1 Langkettenverzweigung/1.000 Gesamtkohlenstoffe.
-
Wenn
er hierin verwendet wird, bezieht sich der Begriff "Hauptkette" auf ein diskretes
Molekül,
und der Begriff "Polymer" oder "Rohpolymer" bezieht sich im
herkömmlichen
Sinn auf das Polymer, das in einem Reaktor gebildet wird. Damit
das Polymer ein "im
wesentlichen lineares Ethylenpolymer" ist, muß das Polymer wenigstens genug
Moleküle
mit Langkettenverzweigung aufweisen, so daß die mittlere Langkettenverzweigung
in dem Rohpolymer wenigstens durchschnittlich von etwa 0,01/1.000
Gesamtkohlenstoffe bis etwa 3 Langkettenverzweigungen/1.000 Gesamtkohlenstoffe
ist.
-
Der
Begriff "Rohpolymer", wenn er hierin
verwendet wird, meint das Polymer, welches aus dem Polymerisationsverfahren
als eine Mischung von Polymermolekülen resultiert und schließt für im wesentlichen
lineare Ethylenpolymere Moleküle
mit einer Abwesenheit von Langkettenverzweigung ebenso, wie Moleküle mit Langkettenverzweigung,
ein. Somit schließt
ein "Rohpolymer" alle Moleküle ein,
die während
einer Polymerisation gebildet werden. Es wird verstanden, daß für die im
wesentlichen linearen Polymere nicht alle Moleküle Langkettenverzweigung aufweisen;
jedoch tut dies eine ausreichende Menge, so daß der durchschnittliche Langkettenverzweigungsgehalt
des Rohpolymers positiv die Schmelzrheologie beeinflußt (d.h.
die Schmelzbrucheigenschaften), wie es hierin unten und anderswo
in der Literatur beschrieben wird.
-
Langkettenverzweigung
(LCB) wird hierin definiert als eine Kettenlänge von wenigstens einem (1) Kohlenstoff(atom)
weniger als die Anzahl an Kohlenstoffen in dem Comonomer, wohingegen
Kurzkettenverzweigung (SCB) hierin definiert wird als eine Kettenlänge der
gleichen Anzahl von Kohlenstoffen in dem Rest des Comonomers, nachdem
es in die Polymermolekülhauptkette
eingebaut worden ist. Beispielsweise weist ein im wesentlichen lineares
Ethylen/1-Octen-Polymer Hauptketten mit Langkettenverzweigungen
von wenigstens sieben (7) Kohlenstoffen in der Länge auf; jedoch weist es ebenfalls
Kurzkettenverzweigungen von lediglich sechs (6) Kohlenstoffen in
der Länge
auf.
-
Langkettenverzweigungen
können
von Kurzkettenverzweigungen unter Verwendung von 13C-Nuklearmagnetresonanz-Spektroskopie
(NMR) unterschieden werden, und zu einem begrenzten Ausmaß, z.B.
für Ethylenhomopolymere,
kann dies quantifiziert werden unter Verwendung des Verfahrens von
Randall, ("Rev. Macromol.
Chem. Phys"., C29
(2 und 3), Seiten 285–297).
Jedoch kann aus praktischen Gründen
eine gegenwärtige 13C-Nuklearmagnetresonanzspektroskopie
nicht die Länge
einer Langkettenverzweigung in einem Übermaß von etwa sechs (6) Kohlenstoffatomen
bestimmen, und als solche kann diese analytische Methode nicht zwischen
einer sieben (7)-Kohlenstoffverzweigung und einer siebzig (70)-Kohlenstoffverzweigung
unterscheiden. Die Langkettenverzweigung kann etwa so lang sein
wie etwa die gleiche Länge
wie die Länge
der Polymerhauptkette.
-
Obwohl
herkömmliche
13C-Nuklearmagnetresonanzspektroskopie die
Länge einer
Langkettenverzweigung von über
sechs Kohlenstoffatomen nicht bestimmen kann, gibt es andere bekannte
Methoden, die zur Quantifizierung oder Bestimmung der Gegenwart
von Langkettenverzweigungen in Ethylenpolymeren geeignet sind, einschließlich Ethylen/1-Octen-Copolymeren.
Beispielsweise die
US 4,500,648 ,
die hierin durch Bezugnahme eingeschlossen ist, lehrt, daß eine Langkettenverzweigungshäufigkeit
(LCB) dargestellt werden kann durch die Gleichung LCB = b/M
W, wobei b die Gewichtsdurchschnittszahl
von Langkettenverzweigungen pro Molekül und M
W das
Gewichtsmittelmolekulargewicht ist. Die Molekulargewichtsmittel
und die Langkettenverzweigungscharakteristika werden bestimmt durch
Gelpermeationschromatographie bzw. intrinsische Viskositätsverfahren.
-
Zwei
weitere geeignete Verfahren zum Quantifizieren oder Bestimmen der
Gegenwart von Langkettenverzweigungen in Ethylenpolymeren, einschließlich Ethylen/1-Octen-Copolymeren, sind
Gelpermeationschromatographie, die mit einem Kleinwinkellaserlichtstreudetektor
(GPC-LALLS) gekoppelt ist, und Gelpermeationschromatographie, die
mit einem Differentialviskometerdetektor (GPC-DV) gekoppelt ist.
Die Verwendung dieser Methoden für
Langkettenverzweigungsdetektion und die zugrundeliegenden Theorien
sind in der Literatur gut dokumentiert worden. Siehe z.B. Zimm,
G.H. und Stockmayer, W.H., "J.
Chem. Phys.", 17,
1301 (1949) und Rudin, A., "Modern
Methods of Polymer Characterization", John Wiley & Sons, New York (1991), Seiten 103– 112.
-
A.
Willem deGroot und P. Steve Chum, beide von der Dow Chemical Company,
präsentierten
auf der Konferenz der Föderation
der Gesellschaft für
Analytische Chemie und Spektroskopie (FACSS) am 4. Oktober 1994
in St. Louis, Missouri, Daten, welche demonstrierten, daß GPC-DV
tatsächlich
eine geeignete Methode zum Quantifizieren der Gegenwart von Langkettenverzweigungen
in im wesentlichen linearen Ethylenpolymeren ist. Insbesondere fanden
deGroot und Chum, daß der
Gehalt an Langkettenverzweigungen in im wesentlichen linearen Ethylenhomopolymerproben,
gemessen unter Verwendung der Zimm-Stockmayer- Gleichung, gut mit dem Gehalt an Langkettenverzweigungen
korrelierte, der unter Verwendung von 13C-NMR
gemessen wurde.
-
Ferner
fanden deGroot und Chum, daß die
Gegenwart von Octen das hydrodynamische Volumen der Polyethylenproben
in Lösung
nicht verändert,
und als solches kann man die Molekulargewichtszunahme, die Octenkurzkettenverzweigungen
zuschreibbar ist, durch Kenntnis der Molprozente Octen in der Probe
erklären. Durch
Dekonvulotion der Verteilung der Molekulargewichtszunahme, die 1-Octenkurzkettenverzweigungen zuschreibbar
ist, zeigten deGroot und Chum, daß GPC-DV verwendet werden kann,
um den Gehalt an Langkettenverzweigungen in im wesentlichen linearen
Ethylen/Octencopolymeren zu quantifizieren.
-
DeGroot
und Chum zeigten ebenfalls, daß eine
Auftragung von log(l2, Schmelzindex) als
eine Funktion von log(GPC-Gewichtsmittelmolekulargewicht), wie bestimmt
durch GPC-DV, veranschaulicht, daß die Langkettenverzweigungsaspekte
(jedoch nicht das Ausmaß der
Langkettenverzweigung) von im wesentlichen linearen Ethylenpolymeren
vergleichbar sind zu denjenigen von hochverzweigtem Hochdruckpolyethylen
mit niedriger Dichte (LDPE) und klar unterschiedlich sind von Ethylenpolymeren,
die unter Verwendung von Ziegler-artigen Katalysatoren, wie Titankomplexen,
und gewöhnlichen,
homogenen Katalysatoren, wie Hafnium- und Vanadiumkomplexen, hergestellt
werden.
-
Für im wesentlichen
lineare Ethylenpolymere wird der empirische Effekt der Gegenwart
von Langkettenverzweigung manifestiert als verbesserte, rheologische
Eigenschaften, welche quantifiziert und ausgedrückt werden in Begriffen von
Gasextrusionsrheometrie-Ergebnissen (GER) und/oder Schmelzflußzunahmen I10/I2.
-
Die
im wesentlichen linearen Ethylenpolymere, die für den Zweck der vorliegenden
Erfindung geeignet sind, sind eine einzigartige Klasse an Verbindungen,
die weiter definiert wird in den
US
5,272,236 ,
US 5,278,272 und
US 5,665,800 . SLEPs sind
verfügbar
von The Dow Chemical Company als Polymere, die durch die INSITE
®-Verfahrens-
und Katalysatortechnologie hergestellt werden, wie AFFINITY
®-Polyolefinplastomere (POPs)
und von DuPont Dow Elastomers, L.L.C. als ENGAGE
®-Polyolefinelastomere
(POEs).
-
Im
wesentlichen lineare Ethylenpolymere unterscheiden sich beträchtlich
von der Klasse von Polymeren, die herkömmlicherweise als homogen verzweigte,
lineare Ethylenpolymere, die oben beschrieben wurden, bekannt sind.
Als ein entscheidender Unterschied weisen im wesentlichen lineare
Ethylenpolymere keine lineare Polymerhauptkette in dem herkömmlichen
Sinne des Begriffs "linear" auf, wie es der
Fall fÜr
homogen verzweigte, lineare Ethylenpolymere ist. Im wesentlichen
lineare Ethylenpolymere unterscheiden sich ebenfalls beträchtlich
von der Klasse von Polymeren, die herkömmlicherweise als heterogen-verzweigte, herkömmliche
Ziegler-polymerisierte, lineare Ethylencopolymere bekannt sind (beispielsweise
Polyethylen mit ultraniedriger Dichte; lineares Polyethylen mit
niedriger Dichte (LLDPE) oder Polyethylen mit hoher Dichte (HDPE),
hergestellt, beispielsweise, unter Verwendung der Methode, die von
Anderson et al. in der
US 4,076,
698 offenbart ist, in welchem im wesentlichen lineare Ethylencopolymere
homogen verzweigte Polymere sind; d.h. im wesentlichen lineare Ethylenpolymere
weisen einen SCBDI von größer als
oder gleich 50% auf, bevorzugt größer als oder gleich 70%, noch
bevorzugter größer als
oder gleich 90%. Im wesentlichen lineare Ethylenpolymere unterscheiden
sich ebenfalls von der Klasse von heterogen verzweigten Ethylenpolymeren,
als daß im
wesentlichen lineare Ethylenpolymere gekennzeichnet sind mit im
wesentlichen einem Mangel einer meßbare, hochdichten oder kristallinen
Polymerfraktion, bestimmt unter Verwendung einer Temperaturanstiegseluierungsfraktionierungsmethode.
-
Das
im wesentlichen lineare Ethylenpolymer zur Verwendung in der vorliegenden
Erfindung kann gekennzeichnet werden mit:
- a)
einem Schmelzflußverhältnis I10/I2 · 5,63;
- b) einer Molekulargewichtsverteilung MW/Mn, bestimmt durch Gelpermeationschromatographie
und definiert durch die Gleichung: (MW/Mn) ≤ (I10/I2) – 4,63;
- c) einer Gasextrusionsrheologie, so daß die kritische Schergeschwindigkeit
beim Einsetzen eines Oberflächenschmelzbruchs
für das
im wesentlichen lineare Ethylenpolymer wenigstens 50% größer ist
als die kritische Schergeschwindigkeit beim Einsetzen eines Oberflächenschmelzbruchs
für ein
lineares Ethylenpolymer, wobei das im wesentlichen lineare Ethylenpolymer
und das lineare Ethylenpolymer das gleiche Comonomer oder Comonomere
umfassen, das lineare Ethylenpolymer einen I2 und
MW/Mn innerhalb
von 10 des im wesentlichen linearen Ethylenpolymers aufweist, und
wobei die jeweiligen kritischen Schergeschwindigkeiten des im wesentlichen
linearen Ethylenpolymers und des linearen Ethylenpolymers gemessen
werden bei der gleichen Schmelztemperatur unter Verwendung eines
Gasextrusionsrheometers;
- d) einem einzigen Differentialscanningcalorimetrie-Schmelzpeak
(DSC) zwischen –30°C und 150°C, und
- e) einem Kurzkettenverzweigungsverteilungsindex von größer als
50%.
-
Eine
Bestimmung der kritischen Schergeschwindigkeit und der kritischen
Scherspannung bezüglich eines
Schmelzbruchs ebenso wie andere rheologische Eigenschaften, wie "rheologischer Verarbeitungsindex" (PI), wird durchgeführt unter
Verwendung eines Gasextrusionsrheometers (GER). Das Gasextrusionsrheometer
wird beschrieben von M. Shida, R.N. Shroff und L.V. Cancio in "Polymer Engineering
Science", Band 17, Nr.
11, Seite 770 (1977) und in "Rheometers
for Molten Plastics" von
John Dealy, veröffentlicht
von Van Nostrand Reinhold & Co.
(1982) auf Seiten 97–99.
-
Der
Verarbeitungsindex (PI) wird bei einer Temperatur von 190°C bei Stickstoffdruck
von 2.500 psig unter Verwendung einer 20 : 1-L/D-Düse mit einem
Einfallwinkel von 180°C
mit einem Durchmesser von 0,0296 Inch (752 μm) (bevorzugt einer Düse mit 0,0143
Inch Durchmesser für
Hochflußpolymere,
z.B. 50–100 I2-Schmelzindex oder größer) gemessen. Der GER-Verarbeitungsindex
wird berechnet in Millipoise-Einheiten aus der folgenden Gleichung: PI = 2,15 × 10⁶ dyne/cm2/(1000 × Schergeschwindigkeit),wobei:
2,15 × 10⁶ dyne/cm2 die Scherspannung
bei 2.500 psi ist, und die Schergeschwindigkeit ist die Schergeschwindigkeit
an der Wand, wie es durch die folgende Gleichung dargestellt wird: 32 Q'/(60
sek/min)(0,745)(Durchmesser × 2,54
cm/in)3, wobei:
Q' die Extrusionsgeschwindigkeit
(gms/min) ist,
0,745 die Schmelzdichte von Polyethylen (gm/cm3) ist und
Durchmesser der Öffnungsdurchmesser
der Kapillare (Inch) ist.
-
Der
PI ist die scheinbare Viskosität
eines Materials, gemessen bei scheinbarer Scherspannung von 2,15 × 10⁶ dyne/cm2.
-
Für im wesentlichen
lineare Ethylenpolymere ist der PI kleiner als oder gleich 70% von
demjenigen eines herkömmlichen
linearen Ethylenpolymers mit einem I2, MW/Mn und einer Dichte
jeweils innerhalb von 10% des im wesentlichen linearen Ethylenpolymers.
-
Eine
scheinbare Scherspannung gegenüber
einer scheinbaren Schergeschwindigkeitsauftragung wird verwendet,
um die Schmelzbruchphänomene über einen
Bereich von Stickstoffdrücken
von 5.250 bis 500 psig unter Verwendung der Düsen- oder GER-Testvorrichtung, die zuvor
beschrieben wurden, zu identifzieren. Gemäß Ramamurthy in "Journal of Rheology", 30(2), 337–357, 1986,
können
oberhalb einer bestimmten, kritischen Fließgeschwindigkeit die beobachteten
Extrudatirregularitäten
in großen
Zügen in
zwei Haupttypen klassifiziert werden: Oberflächenschmelzbruch und Gesamtschmelzbruch.
-
Oberflächenschmelzbruch
tritt auf unter offensichtlich stetigen Fließbedingungen und reicht im
Detail von einem Verlust von spiegelndem Glanz zu der ernsteren
Form einer "Haihaut". In dieser Offenbarung
wird das Einsetzen eines Oberflächenschmelzbruchs
gekennzeichnet bei dem Beginn eines Verlustes an Extrudatglanz,
bei welchem die Oberflächenrauhigkeit
des Extrudats lediglich durch 40-fache Vergrößerung detektiert werden kann.
Die kritische Schergeschwindigkeit bei Einsetzen eines Oberflächenschmelzbruchs
für das
im wesentlichen lineare Ethylenpolymer ist wenigstens 50% größer als
die kritische Schergeschwindigkeit bei Einsetzen eines Oberflächenschmelzbruchs
eines linearen Ethylenpolymers mit etwa dem gleichen I2 und
MW/Mn.
-
Bevorzugt
ist die kritische Scherspannung beim Einsetzen eines Oberflächenschmelzbruchs
für die
im wesentlichen linearen Ethylenpolymere der Erfindung größer als
etwa 2,8 × 10⁶ dyne/cm2.
-
Gesamtschmelzbruch
tritt auf unter unsteten Fließbedingungen
und reicht im Detail von regulären
(alternierend rauh und glatt, helixförmig etc.) bis zu zufälligen Verzerrungen.
Für eine
kommerzielle Akzeptanz (z.B. in geblasenen Filmprodukten) sollten
Oberflächendefekte
minimal sein, wenn nicht sogar abwesend. Die kritische Schergeschwindigkeit
beim Einsetzen eines Oberflächenschmelzbruchs
(OSMF) und die kritische Scherspannung beim Einsetzen eines Gesamtschmelzbruchs
(OGMF) wird hierin verwendet, basierend auf den Veränderungen
der Oberflächenrauhigkeit
und den Konfigurationen der Extrudate, die durch ein GER extrudiert
werden. Für
die im wesentlichen linearen Ethylenpolymere, die in der Erfindung
verwendet werden, ist die kritische Scherspannung beim Einsetzen
eines Gesamtschmelzbruchs bevorzugt größer als etwa 4 × 10⁶ dyne/cm2.
-
Für die Verarbeitungsindexbestimmung
und für
die GER-Schmelzbruchbestimmung werden im wesentlichen lineare Ethylenpolymere
mit anorganischen Füllstoffen
getestet und weisen nicht mehr als 20 ppm Aluminiumkatalysatorrückstand
auf. Bevorzugt enthalten jedoch für die Verarbeitungsindex- und
Schmelzbruchtests die im wesentlichen linearen Ethylenpolymere Antioxidantien,
wie Phenole, gehinderte Phenole, Phosphite oder Phosphonite, bevorzugt
eine Kombination aus einem Phenol oder gehindertem Phenol und einem
Phosphit oder einem Phosphonit.
-
Die
Molekulargewichtsverteilungen von Ethylenpolymeren werden bestimmt
durch Gelpermeationschromatographie (GPC) auf einer chromatographischen
Waters-Einheit bei 150°C
Hochtemperatur, ausgerüstet
mit einem Differentialrefraktometer und drei Säulen von gemischter Porosität. Die Säulen werden
geliefert von Polymer Laboratories und werden gewöhnlich gepackt
mit Porengrößen von
103, 104, 105 und 106 Ångström. Das Lösungsmittel
ist 1,2,4-Trichlorbenzol, von dem etwa 0,3-gewichtsprozentige Lösungen der
Proben zur Injektion hergestellt werden. Die Fließgeschwindigkeit
ist etwa 1,0 ml/min; die Einheitsbetriebstemperatur ist etwa 140°C und die
Injektionsgröße ist etwa
100 μl.
-
Die
Molekulargewichtsbestimmung in Bezug auf die Polymerhauptkette wird
durchgeführt
unter Verwendung von Polystyrolstandards mit enger Molekulargewichtsverteilung
(von Polymer Laboratories) in Verbindung mit deren Eluierungsvolumina.
Die äquivalenten
Polyethylenmolekulargewichte werden bestimmt unter Verwendung geeigneter
Mark-Houwink-Koeffizienten
für Polyethylen
und Polystyrol (wie beschrieben von Williams und Ward in "Journal of Polymer
Science", "Polymer Letters", Band 6, Seite 621,
1968), um die folgende Gleichung zu erhalten: MPolyethylen = a * (MPolystyrol)b.
-
In
dieser Gleichung sind a = 0,4316 und b = 1,0. Gewichtsmittelmolekulargewicht,
MW, wird berechnet auf die gewöhnliche
Art und Weise gemäß der folgenden
Formel: Mj = (Σ wi(Mi j))j,wobei wi der
Gewichtsanteil der Moleküle
mit Molekulargewicht Mi ist, das von der
GPC-Säule in Fraktion
i eluiert, und j = 1 ist, wenn MW berechnet
wird, und j = –1
ist, wenn Mn berechnet wird.
-
Im
wesentlichen lineare Ethylenpolymere sind dafür bekannt, ausgezeichnete Verarbeitbarkeit
aufzuweisen, obwohl sie eine verhältnismäßig enge Molekulargewichtsverteilung
(d.h. das MW/Mn-Verhältnis ist
typischerweise kleiner als etwa 3,5) aufweisen. Überraschenderweise kann im
Gegensatz zu homogen und heterogen verzweigten, linearen Ethylenpolymeren
das Schmelzflußverhältnis (I10/I2) von im wesentlichen
linearen Ethylenpolymeren im wesentlichen unabhängig von der Molekulargewichtsverteilung
MW/Mn variiert werden.
-
Geeignete
Constrained-Geometry-Katalysatoren zum Herstellen von im wesentlichen
linearen Ethylenpolymeren schließen Constrained-Geometry-Katalysatoren
ein, wie sie in der US-Anmeldungsnummer 07/545,403,
eingereicht am 3. Juli 1990; der US-Anmeldungsnummer 07/758,654,
eingereicht am 12. September 1991; der
US 5,132,380 ; der
US 5,064,802 ; der
US 5,470,993 ; der
US 5,453,410 ; der
US 5,374,696 ; der
US 5,532,394 ; der
US 5,494,874 , und der
US 5,189,192 offenbart werden.
-
Geeignete
Katalysatorkomplexe können
ebenfalls hergestellt werden gemäß den Lehren
der WO 93/08199 und der Patente, die daraufhin erteilt werden, die
allesamt hierin durch Bezugnahme eingeschlossen sind. Ebenfalls
wird von den Monocyclopentadienyl- Übergangsmetallolefinpolymerisationskatalysatoren,
die in der
US 5,026,798 gelehrt
werden, die hierin durch Bezugnahme eingeschlossen ist, angenommen,
daß sie ebenfalls
geeignet sind zur Verwendung zur Herstellung der Polymere der vorliegenden
Erfindung, solange wie die Polymerisationsbedingungen im wesentlichen
zu denjenigen konform sind, die in der
US 5,272,236 ;
US 5,278,272 und
US 5,665,800 beschrieben werden, insbesondere
unter strikter Aufmerksamkeit bezüglich der Erfordernis einer
kontinuierlichen Polymerisation. Solche Polymerisationsverfahren
werden ebenfalls beschrieben in der PCT/LJS92/08812 (eingereicht
am 15. Oktober 1992).
-
Die
vorangehenden Katalysatoren können
weiter beschrieben werden, als daß sie einen Metallkoordinationskomplex
umfassen, welcher ein Metall der Gruppen 3–10 oder der Lanthanidreihe
des Periodensystems der Elemente und eine delokalisierte, β-gebundene
Einheit, die mit einer Zwang-induzierenden Einheit substituiert
ist, umfaßt,
wobei der Komplex eine gezwungene Geometrie um das Metallatom aufweist,
so daß der
Winkel an dem Metall zwischen dem Centroid der delokalisierten,
substituierten, pi-gebundenen Einheit und dem Zentrum von wenigstens
einem verbleibenden Substituenten kleiner ist als ein solcher Winkel
in einem ähnlichen
Komplex, der eine ähnliche,
pi-gebundene Einheit aufweist, jedoch eines solchen Zwang-induzierenden
Substituenten mangelt, und weiter vorausgesetzt, daß für solche
Komplexe, die mehr als eine delokalisierte, substituierte, pi-gebundene Einheit
umfassen, lediglich einer derselben für jedes Metallatom des Komplexes
eine cyclische, delokalisierte, substituierte, pi-gebundene Einheit
ist. Der Katalysator umfaßt
ferner einen aktivierenden Co-Katalysator.
-
Geeignete
Co-Katalysatoren zur Verwendung hierin schließen polymere oder oligomere
Aluminoxane, insbesondere Methylaluminoxan, ein, ebenso wie inerte,
kompatible, nicht-koordinierende,
Ionen-bildende Verbindungen. So genanntes, modifiziertes Methylaluminoxan
(MMAO) ist ebenfalls geeignet zur Verwendung als ein Co-Katalysator.
Eine Methode zum Herstellen solchen modifizierten Aluminoxans ist
in der
US 5,041,584 offenbart,
deren Offenbarung hierin durch Bezugnahme eingeschlossen ist. Aluminoxane
können ebenfalls hergestellt
werden, wie es in der
US 5,218,071 ;
US 5,086,024 ;
US 5,041,585 ,
US 5,041,583 ;
US 5,015,749 ;
US 4,960,878 ; und
US 4,544,762 offenbart ist.
-
Aluminoxane,
einschließlich
modifizierte Methylaluminoxane, wenn sie in der Polymerisation verwendet
werden, werden bevorzugt so verwendet, daß der Katalysatorrest, der
in dem (fertigen) Polymer verbleibt, bevorzugt in dem Bereich von
etwa 0 bis etwa 20 ppm Aluminium liegt, insbesondere von etwa 0
bis etwa 10 ppm Aluminium und besonders bevorzugt von etwa 0 bis
etwa 5 ppm Aluminium. Um die Rohpolymereigenschaften (z.B. PI oder
Schmelzbruch) zu messen, wird wäßrige HCl
verwendet, um das Aluminoxan aus dem Polymer zu extrahieren. Bevorzugte
Co-Katalysatoren sind jedoch inerte, nicht-koordinierende Borverbindungen, wie
solche, die in der EP-A-0520732 offenbart sind.
-
Im
wesentlichen lineare Ethylene werden hergestellt über ein
kontinuierliches (im Gegensatz zu einem Chargen-Verfahren), gesteuertes
Polymerisationsverfahren unter Verwendung wenigstens eines Reaktors (wie
z.B. offenbart in der WO 93/07187, WO 93/07188 und WO 93/07189),
können
jedoch ebenfalls hergestellt werden unter Verwendung von mehreren
Reaktoren (wie beispielsweise unter Verwendung einer Konfiguration mit
mehreren Reaktoren, wie sie in der
US
3,914,342 beschrieben ist) bei einer Polymerisationstemperatur
und einem Druck, die ausreichend sind, um die Copolymere mit den
gewünschten
Eigenschaften zu erzeugen. Die mehreren Reaktoren können in
Reihe oder parallel betrieben werden, mit wenigstens einem Constrained-Geometry-Katalysator,
der in wenigstens einem der Reaktoren verwendet wird.
-
Im
wesentlichen lineare Ethylenpolymere können hergestellt werden über die
kontinuierliche Lösungs-,
Slurry- oder Gasphasenpolymerisation in der Gegenwart eines Constrained-Geometry-Katalysators, wie
nach dem Verfahren, das in der EP-A-416815 offenbart ist. Die Polymerisation
kann im allgemeinen durchgeführt
werden in irgendeinem Reaktorsystem, das auf dem Fachgebiet bekannt
ist, einschließlich,
jedoch nicht begrenzt auf einen oder mehrere Rührkessel, einen oder mehrere
Kugelreaktoren (sphere reactor), einen oder mehrere recycelnde Schlaufenreaktoren
oder Kombinationen derselben und dergleichen, wobei jeder Reaktor
oder alle Reaktoren teilweise oder vollständig adiabatisch, nicht-adiabatisch
oder als eine Kombination von beiden und dergleichen betrieben werden.
Bevorzugt wird ein kontinuierliches Schlaufenreaktorlösungspolymerisationsverfahren
verwendet, um das im wesentlichen lineare Ethylenpolymer herzustellen,
das in der vorliegenden Erfindung verwendet wird.
-
Im
allgemeinen kann die kontinuierliche Polymerisation, die erforderlich
ist, um im wesentlichen lineare Ethylenpolymere herzustellen, erreicht
werden bei Bedingungen, die im Stand der Technik für Ziegler-Natta- oder
Kaminsky-Sinn-artige Polymerisationsbedingungen gut bekannt sind,
d.h. Temperaturen von 0 bis 250°C und
Drücken
von atmosphärischem
Druck bis 1.000 Atmosphären
(100 MPa). Suspensions-, Lösungs-,
Slurry-, Gasphasen- oder andere Verfahrensbedingungen können, falls
gewünscht,
verwendet werden.
-
Ein
Träger
kann in der Polymerisation verwendet werden, jedoch werden die Katalysatoren
bevorzugt auf eine homogene (d.h. lösliche) Art und Weise verwendet.
Es wird selbstverständlich
angenommen, daß sich das
aktive Katalysatorsystem in situ bildet, wenn die Katalysator- und
die Co-Katalysatorkomponenten derselben unmittelbar zu dem Polymerisationsverfahren
zugefügt
werden und ein geeignetes Lösungsmittel
oder Verdünnungsmittel,
einschließlich
kondensiertes Monomer, in dem Polymerisationsverfahren verwendet
wird. Es ist jedoch bevorzugt, den aktiven Katalysator in einem
getrennten Schritt in einem geeigneten Lösungsmittel vor dem Zufügen desselben
zu der Polymerisationsmischung zu bilden.
-
Bevorzugt
sind die im wesentlichen linearen Ethylenpolymere, die in der vorliegenden
Erfindung verwendet werden, Copolymere von Ethylen mit wenigstens
einem C3–C20-α-Olefin und/oder C4–C18-Diolefin, gemäß den Definitionen und Vorzügen, die
hierin unten gegeben werden. Copolymere aus Ethylen und einem alpha-Olefin
mit C3–C20-Kohlenstoffatomen
sind bevorzugt.
-
Heterogene,
Ethylen-basierte Polymere umfassen Ethylen/α-Olefin-Copolymere, die gekennzeichnet sind
durch eine lineare Hauptkette und eine DSC-Schmelzkurve mit einem
klaren Schmelzpunktpeak größer als
115°C, der
einer Fraktion mit hoher Dichte zuzuschreiben ist. Solche heterogenen
Copolymere weisen typischerweise eine breitere Molekulargewichtsverteilung
als homogene Copolymere auf, was sich in einem MW/Mn-Verhältnis von
größer als
etwa 3,5 widerspiegelt (wenn die Dichte des Copolymers kleiner ist
als etwa 0,960 g/cc). Typischerweise haben heterogene Ethylencopolymere
einen CDBI von etwa 50% oder weniger, was anzeigt, daß solche
Copolymere eine Mischung von Molekülen mit unterschiedlichen Comonomergehalten
und differierenden Anteilen an Kurzkettenverzweigung sind.
-
Die
heterogenen Ethylenpolymere, die in der Praxis dieser Erfindung
verwendet werden können,
fallen in zwei große
Kategorien, solche, die mit einem freien Radikalinitiator bei hoher
Temperatur und hohem Druck hergestellt werden, und solche, die mit
einem Koordinationskatalysator bei hoher Temperatur und verhältnismäßig niedrigem
Druck hergestellt werden. Die ersteren sind allgemein bekannt als
Polyethylene mit geringer Dichte (LDPE) und sind gekennzeichnet
durch verzweigte Ketten von polymerisierten Monomereinheiten, die an
der Polymerhauptkette hängen.
LDPE-Polymere weisen im allgemeinen eine Dichte von zwischen etwa 0,910
und 0,935 g/cc auf. Ethylenpolymere und -copolymere, die durch die
Verwendung eines Koordinationskatalysators, wie eines Ziegler- oder Phillips-Katalysators,
hergestellt werden, sind im allgemeinen bekannt als lineare Polymere
aufgrund der erheblichen Abwesenheit von Verzweigungsketten von
polymerisierten Monomereinheiten, die an der Hauptkette hängen. Polyethylen
mit hoher Dichte (HDPE), das im allgemeinen eine Dichte von etwa
0,941 bis etwa 0,965 g/cc aufweist, ist typischerweise ein Homopolymer
von Ethylen, und es enthält
verhältnismäßig wenig
verzweigte Ketten im Verhältnis
zu den verschiedenen, linearen Copolymeren von Ethylen und einem α-Olefin.
HDPE ist gut bekannt, in unterschiedlichen Reinheitsstufen kommerziell
erhältlich
und kann in dieser Erfindung verwendet werden.
-
Lineare
Copolymere von Ethylen und wenigstens einem α-Olefin mit 3 bis 12 Kohlenstoffatomen,
bevorzugt 4 bis 8 Kohlenstoffatomen, sind ebenfalls gut bekannt
und kommerziell erhältlich.
Wie auf dem Fachgebiet gut bekannt ist, ist die Dichte eines linearen
Ethylen/α-Olefin-Copolymers
eine Funktion sowohl der Länge
des α-Olefins
als auch der Menge solchen Monomers in dem Copolymer relativ zu
der Menge an Ethylen, je größer die
Länge des α-Olefins,
und je größer die
Menge an α-Olefin
ist, die vorhanden ist, desto geringer ist die Dichte des Copolymers.
Lineares Polyethylen mit niedriger Dichte (LLDPE) ist typischerweise
ein Copolymer aus Ethylen und einem α-Olefin mit 3 bis 12 Kohlenstoffatomen,
bevorzugt 4 bis 8 Kohlenstoffatomen (z.B. 1-Buten, 1-Octen etc.),
das einen ausreichenden α-Olefingehalt
aufweist, um die Dichte des Copolymers auf diejenige von LDPE zu
vermindern. Wenn das Copolymer sogar mehr α-Olefin enthält, wird die Dichte unter etwa
0,91 g/cc fallen, und diese Copolymere sind als Polyethylene mit
ultraniedriger Dichte (ULDPE) oder Polyethylene mit sehr niedriger
Dichte (VLDPE) bekannt. Die Dichten dieser linearen Polymere reichen
im allgemeinen von etwa 0,87 g/cc bis etwa 0,91 g/cc.
-
Sowohl
die Materialien, die durch die freien Radikalkatalysatoren als auch
durch die Koordinationskatalysatoren hergestellt werden, sind auf
dem Fachgebiet gut bekannt, ebenso wie deren Herstellungsverfahren.
Beispielsweise sind heterogene, lineare Ethylenpolymere von The
Dow Chemical Company als DOWLEX
® LLDPE-Polymere
und als ATTANE
® ULDPE-Harze
erhältlich.
Heterogene, lineare Ethylenpolymere können hergestellt werden über die
Lösungs-,
Slurry- oder Gasphasenpolymerisation von Ethylen und einem oder mehreren
optionalen α-Olefincomonomeren
in der Gegenwart eines Ziegler-Natta-Katalysators, durch Verfahren, wie sie
in der
US 4,076,698 an
Anderson et al. offenbart werden.
-
Wie
oben gezeigt, können
die Ethylenpolymere, die für
den Zweck der vorliegenden Erfindung geeignet sind, Copolymere aus
Ethylen und wenigstens einem α-Olefin
sein. Geeignete α-Olefine
zur Verwendung als Comonomere in einem Lösungs-, Gasphasen- oder Slurrypolymerisationsverfahren
oder Kombinationen derselben schließen 1-Propylen, 1- Buten, 1-Isobutylen,
1-Penten, 1-Hexen, 4-Methyl-1-penten, 1-Hepten und 1-Octen ein,
ebenso wie andere Monomerarten, wie Tetrafluorethylen, Vinylbenzocyclobutan,
1,4-Hexadien, 1,7-Octadien,
und Cycloalkene, beispielsweise Cyclopenten, Cyclohexen, Cycloocten,
Norbornen (NB), und Ethylidennorbornen (ENB)). Bevorzugt wird das α-Olefin 1-Buten,
1-Penten, 4-Methyl-1-penten, 1-Hexen, 1-Hepten, 1-Octen, NB oder
ENB, oder Mischungen derselben sein. Besonders bevorzugt wird das α-Olefin 1-Penten,
1-Hexen, 1-Hepten,
1-Octen oder Mischungen derselben sein. Am bevorzugtesten ist das α-Olefin 1-Octen.
-
Ethylen/α-Olefin/Dien-Terpolymere
können
ebenfalls als elastomere Polymere in dieser Erfindung verwendet
werden. Geeignete α-Olefine
schließen
die α-Olefine
ein, die oben als geeignet zur Herstellung von Ethylen-α-Olefin-Copolymeren
beschrieben worden sind. Die Diene, die als Monomere für die Herstellung
solcher Terpolymere geeignet sind, sind typischerweise nicht-konjugierte
Diene mit von 6 bis 15 Kohlenstoffatomen. Veranschaulichende Beispiele
von geeigneten, nicht-konjugierten Dienen, die verwendet werden
können,
um das Terpolymer herzustellen, schließen ein:
- a)
geradkettige, acyclische Diene, wie 1,4-Hexadien, 1,5-Heptadien
und 1,6-Octadien;
- b) verzweigtkettige, acyclische Diene, wie 5-Methyl-l,4-hexadien,
3,7-Dimethyl-l,6-octadien
und 3,7-Dimethyl-l,7-octadien;
- c) einringige, alicyclische Diene, wie 4-Vinylcyclohexen, 1-Allyl-4-isopropylidencyclohexan,
3-Allylcyclopenten, 4-Allylcyclohexen und 1-Isopropenyl-4-butenylcyclohexan;
- d) mehrringige, alicyclische, kondensierte und verbrückte Ringdiene,
wie Dicyclopentadien; Alkenyl-, Alkyliden-, Cycloalkenyl und Cycloalkylidennorbornen,
wie 5-Methylen-2- norbornen,
5-Methylen-6-methyl-2-norbornen, 5-Methylen-6,6-dimethyl-2-norbornen,
5-Propenyl-2-norbornen,
5-(3-Cyclopentenyl)-2-norbornen, 5-Ethyliden-2-norbornen, 5-Cyclohexyliden-2-norbornen
etc.
-
Die
bevorzugten Diene werden ausgewählt
aus der Gruppe, bestehend aus 1,4-Hexadien, Dicyclopentadien, 5-Ethyliden-2-norbornen,
5-Methylen-2-norbornen, 7-Methyl-l,6-octadien, Piperylen, 4-Vinylcyclohexen
etc.
-
Die
bevorzugten Terpolymere für
die Praxis der Erfindung sind Terpolymere aus Ethylen, Propylen
und einem nicht-konjugierten Dien (EPDM). Solche Terpolymere sind
kommerziell erhältlich.
Ethylen/α-Olefin-Dien-Terpolymere
sind geeignet, wenn es gewünscht
ist, elastomere Polymermischungen herzustellen, die mit dem bekannten
Schwefelverbindungsvulkanisierungsverfahren vulkanisierbar sind.
-
Ethylen/ungesättigte Carbonsäure-, Salz-
und Ester-Copolymere können
ebenfalls in dieser Erfindung verwendet werden. Dies sind Copolymere
aus Ethylen mit wenigstens einem Comonomer, das ausgewählt ist aus
der Gruppe, bestehend aus Vinylestern einer gesättigten Carbonsäure, wobei
der Säurerest
bis zu 4 Kohlenstoffatome aufweist, ungesättigten Monooder Dicarbonsäuren mit
3 bis 5 Kohlenstoffatomen, einem Salz der ungesättigten Säure, Estern der ungesättigten
Säure,
die aus einem Alkohol mit 1 bis 8 Kohlenstoffatomen erhalten werden,
und Mischungen derselben. Terpolymere aus Ethylen und diesen Comonomeren
sind ebenfalls geeignet. Ionomere, welche vollständig oder teilweise neutralisierte
Copolymere aus Ethylen und den oben beschriebenen Säuren sind,
werden in größerem Detail
in der
US 3,264,272 diskutiert.
Zusätzlich
können ebenfalls
Terpolymere aus Ethylen/Vinylacetat/Kohlenstoffmonoxid oder Ethylen/Methylacrylat/Kohlenstoffmonoxid,
welche bis zu etwa 15 Gew.% Kohlenstoffmonoxid enthalten, verwendet
werden.
-
Geeignete
Ethylen/ungesättigte
Carbonsäure-,
Salz- und Ester-Copolymere schließen Ethylen/Vinylacetat (EVA)
ein, einschließlich,
jedoch nicht begrenzt auf stabilisiertes EVA, das in der
US 5,096,955 beschrieben
wird; Ethylen/Acrylsäure
(EAA) und seine Ionomere; Ethylen/Methacrylsäure und seine Monomere; Ethylen/Methylacrylat;
Ethylen/Ethylacrylat; Ethylen/Isobutylacrylat; Ethylen/normal-Butylacrylat;
Ethylen/Isobutylacrylat/Methacrylsäure und seine Ionomere; Ethylen/normal-Butylacrylat/Methacrylsäure und
seine Ionomere; Ethylen/Isobutylacrylat/Acrylsäure und seine Ionomere; Ethylen/normal-Butylacrylat/Acrylsäure und
seine Ionomere; Ethylen/Methylmethacrylat; Ethylen/Vinylacetat/Methacrylsäure und
seine Ionomere; Ethylen/Vinylacetat/Acrylsäure und seine Ionomere; Ethylen/Vinylacetat/Kohlenstoffmonoxid;
Ethylen/Methacrylat/Kohlenstoffmonoxid; Ethylen/normal-Butylacrylat/Kohlenstoffmonoxid;
Ethylen/Isobutylacrylat/Kohlenstoffmonoxid; Ethylen/Vinylacetat/Monoethylmaleat
und Ethylen/Methylacrylat/Monoethylmaleat. Besonders geeignete Copolymere
sind EVA; EAA; Ethylen/Methylacrylat; Ethylen/Isobutylacrylat und
Ethylen/Methylmethacrylat-Copolymere und Mischungen derselben. Von
bestimmten Eigenschaften, wie Dehnung bei Zugbeanspruchung, wird gelehrt,
daß sie
durch bestimmte Kombinationen dieser Ethylencopolymere verbessert
werden, beschrieben in der
US
4,379,190 . Die Vorgehensweisen zum Herstellen dieser Ethylencopolymere
sind auf dem Fachgebiet gut bekannt, und viele sind kommerziell
erhältlich.
-
Propylen-basierte
Polymere sind ebenfalls geeignet, um einen Film, Bogen oder Beschichtung
gemäß dieser
Erfindung herzustellen. Solche Propylen-basierten Polymere sind
beispielsweise Homopolypropylen und Propylencopolymere, wie Copolymere
aus Propylen mit Ethylen und/oder einem C4–C20-alpha-Olefin, einschließlich Impakt-Copolymere
und statistische Polypropylencopolymere.
-
Weitere
thermoplastische Copolymere, die geeignet sind, um die vorliegende
Erfindung zu praktizieren, sind Polyolefincopolymere, welche umfassen:
- i) Polymereinheiten, die aus wenigstens einem
Ethylen- und/oder einem alpha-Olefinmonomer
erhalten werden, und
- ii) Polymereinheiten, die aus einem oder mehreren, aromatischen
Vinyl- oder Vinyliden-Monomeren und/oder
einem oder mehreren sterisch gehinderten, aliphatischen oder cycloaliphatischen
Vinyl- oder Vinyliden-Monomeren oder einer Kombination wenigstens
eines aromatischen Vinyl- oder Vinyliden-Monomers erhalten werden
und
- iii) optional Polymereinheiten, die aus einem oder mehreren
ethylenisch ungesättigten,
polymerisierbaren Monomer(en) erhalten werden, die andere sind als
solche, die aus i) und ii) erhalten werden.
-
Geeignete α-Olefine
schließen
beispielsweise α-Olefine
ein, die von 3 bis etwa 20, bevorzugt von 3 bis etwa 12, besonders
bevorzugt von 3 bis etwa 8 Kohlenstoffatome enthalten. Diese α-Olefine
enthalten keinen aromatischen Rest. Insbesondere geeignet sind Ethylen,
Propylen, Buten-1, 4-Methyl-1-penten, Hexen-1 oder Octen-1 oder
Ethylen in Kombination mit einem oder mehreren von Propylen, Buten-1,4-methyl-1-penten, Hexen-1
oder Octen-1.
-
Polymerisierbare,
ethylenisch ungesättigte
Monomer(e) schließen
gespannte Ringolefine, wie Norbornen und C1–C10-Alkyl- oder C6–C10-Aryl-substituierte Norbornen, ein, wobei
ein beispielhaftes Copolymer Ethylen/Styrol/Norbornen ist.
-
Geeignete
aromatische Vinyl- oder Vinylidenmonomere schließen beispielsweise solche ein,
die durch die folgende Formel dargestellt werden:
wobei R
1 ausgewählt ist
aus der Gruppe von Resten, die aus Wasserstoff und Alkylresten,
die von 1 bis etwa 4 Kohlenstoffatome enthalten, bestehen, bevorzugt
Wasserstoff oder Methyl; jedes R
2 unabhängig ausgewählt ist
aus der Gruppe von Resten, die aus Wasserstoff und Alkylresten bestehen,
die von 1 bis etwa 4 Kohlenstoffatome enthalten, bevorzugt Wasserstoff
oder Methyl; Ar eine Phenylgruppe ist oder eine Phenylgruppe, die
mit von 1 bis 5 Substituenten substituiert ist, die ausgewählt sind
aus der Gruppe, bestehend aus Halogen, C
1–C
4-Alkyl und C
1–C
4-Halogenalkyl, und n einen Wert von 0 bis
etwa 4 aufweist, bevorzugt von 0 bis 2, am bevorzugtesten 0. Beispielhafte
aromatische Vinylmonomere schließen Styrol, Vinyltoluol, α-Methylstyrol, t-Butylstyrol,
Chlorstyrol, einschließlich
aller Isomere dieser Verbindungen und dergleichen, ein. Besonders
geeignete Monomere schließen
Styrol und mit niederem Alkyl oder Halogen substituierte Derivate
desselben ein. Bevorzugte Monomere schließen Styrol, α-Methylstyrol,
die mit niederem Alkyl (C
1–C
4) oder Phenyl-Ring-substituierten Derivate von Styrol,
wie beispielsweise ortho-, meta- und para-Methylstyrol, die Ring-halogenierten Styrole,
para-Vinyltoluol oder Mischungen derselben und dergleichen ein.
Das bevorzugteste, aromatische Vinylmonomer ist Styrol.
-
Mit
dem Begriff "sterisch
gehinderte, aliphatische oder cycloaliphatische Vinyl- oder Vinylidenverbindungen" ist gemeint der
Zusatz von polymerisierbaren Vinyl- oder Vinyliden-Monomeren entsprechend
der Formel:
wobei A
1 ein
sterisch anspruchsvoller, aliphatischer oder cycloaliphatischer
Substituent mit bis zu 20 Kohlenstoffen ist; R
1 ausgewählt ist
aus der Gruppe von Resten, die aus Wasserstoff und Alkylresten bestehen,
die von 1 bis etwa 4 Kohlenstoffatomen enthalten, bevorzugt Wasserstoff
oder Methyl; jedes R
2 unabhängig ausgewählt ist
aus der Gruppe von Resten, die aus Wasserstoff und Alkylresten,
die von 1 bis 4 Kohlenstoffatome enthalten, bestehen, bevorzugt
Wasserstoff oder Methyl, oder alternativerweise bilden R
1 und A
1 zusammen ein
Ringsystem.
-
Mit
dem Begriff "sterisch
anspruchsvoll" ist
gemeint, daß das
Monomer, das diesen Substituenten trägt, normalerweise nicht in
der Lage ist, für
eine Additionspolymerisation durch standardmäßige Ziegler-Natta-Polymerisationskatalysatoren
mit einer Geschwindigkeit, die mit Ethylenpolymerisationen vergleichbar
ist.
-
Ethylen
und α-Olefine
mit einer linearen, aliphatischen Struktur, wie Propylen, Buten-1,
Hexen-1 und Octen-1, werden nicht als sterisch gehinderte, aliphatische
Monomere betrachtet.
-
Bevorzugte,
sterisch gehinderte, aliphatische oder cycloaliphatische Vinyl-
oder Vinyliden-Verbindungen
sind Monomere, bei denen eines der Kohlenstoffatome, welches ethylenische
Ungesättigtheit
trägt,
tertiär oder
quartär
substituiert ist. Beispiele solcher Substituenten schließen cyclische,
aliphatische Gruppen, wie Cyclohexyl, Cyclohexenyl, Cyclooctenyl,
oder Ringalkyl- oder Aryl-substituierte Derivate derselben, tert.-Butyl, Norbornyl
und dergleichen, ein. Bevorzugteste aliphatische oder cycloaliphatische
Vinyl- oder Vinylidenverbindungen sind die verschiedenen isomeren
Vinyl-Ring-substituierten Derivate von Cyclohexen und substituierten Cyclohexenen
und 5-Ethyliden-2-norbornen. Besonders bevorzugt sind 1-, 3und 4-Vinylcyclohexen.
Einfache, lineare, nicht-verzweigte α-Olefine, welche beispielsweise α-Olefine
einschließen,
die von 3 bis etwa 20 Kohlenstoffatome enthalten, wie Propylen,
Buten-1, 4-Methyl-1-penten, Hexen-1 oder Octen-1, sind keine Beispiele
für sterisch
gehinderte, aliphatische oder cycloaliphatische Vinyl- oder Vinylidenverbindungen.
-
Die
Copolymere, welche die oben unter i), ii) und iii) definierten Polymereinheiten
umfassen, können im
wesentlichen statistisch, pseudo-statistisch, statistisch, alternierend,
diadisch, triadisch, tetradisch oder irgendeine Kombination derselben
sein. Das heißt,
das Copolymerprodukt kann variabel eingebaut sein und optional variabel
sequenziert sein. Die bevorzugte Sequenz ist im wesentlichen statistisch.
Die bevorzugten, im wesentlichen statistischen Copolymere sind die
sogenannten pseudo-statistischen Copolymere, wie sie in der EP-A-0416815
von James C. Stevens et al., und der
US
5,703,187 von Francis J. Timmers beschrieben werden.
-
Das
bevorzugte Olefincopolymer sind Ethylen/Styrol-Copolymere. Insbesondere
bevorzugt sind im wesentlichen statistische Ethylen/Styrol-Copolymere.
-
Der
Begriff "variabel
eingebaut", wie
er hierin verwendet wird, bezieht sich auf ein Copolymer, insbesondere
ein Ethylen/Styrol-Copolymer, das unter Verwendung wenigstens zweier
Katalysatorsysteme hergestellt wird, wobei während der Copolymerisation
die Katalysatorsysteme mit unterschiedlichen Einbau- oder Reaktivitätsgeschwindigkeiten
arbeiten. Beispielsweise ist das Copolymerprodukt mit einem Gesamtstyrolgehalt
von 36 Gew.-% variabel eingebaut, wo ein Katalysatorsystem 22 Gew.-%
Styrol und das andere Katalysatorsystem 48 Gew.-% Styrol einbaut
und die Produktionsaufteilung zwischen den zwei Katalysatorsystemen 47/53
Gewichtsanteile ist.
-
Veranschaulichende, "pseudo-statistische" Copolymere sind
die Ethylen/Styrol-Copolymere, die in der
US 5,703,187 beschrieben werden.
-
"Statistische" Copolymere sind
solche, bei denen die Monomereinheiten in der Kette so eingebaut sind,
daß zahlreiche
Kombinationen der Anordnung, einschließlich einer Blockbildung, existieren,
z.B. wo entweder das Ethylen oder das aliphatische alpha-Olefin-Monomer oder das
sterisch gehinderte Vinylidenmonomer oder beides benachbart zueinander
wiederholt werden können.
-
Veranschaulichende "alternierende" Copolymere sind
beispielsweise alternierende Ethylen/Styrol-Copolymere, bei denen
das Ethylen und das sterisch gehinderte Vinylidenmonomer in sich
wiederholenden alternierenden Sequenzen an der Polymerkette in ataktischen
oder stereospezifischen Strukturen (wie isotaktischen oder syndiotaktischen)
oder in Kombinationen der allgemeinen Formel (AB)n auftreten.
-
Der
Begriff "im wesentlichen
statistisch", wie
er hierin verwendet wird in bezug auf die Copolymere, die die oben
beschriebenen Monomere i), ii) und iii) umfassen, und in bezug auf
Ethylen/Styrol-Copolymere insbesondere, bedeutet, daß die Verteilung
der Monomere der Copolymere durch das statistische Bernoulli-Modell
oder durch ein statistisches Markov-Modell erster oder zweiter Ordnung beschrieben
werden kann, wie beschrieben von J. C. Randall in "Polymer Sequence
Determination",
Carbon-13-NMR-Method, Academic Press, New York, 1977, Seiten 71–78. Im
wesentlichen statistische Copolymere enthalten nicht mehr als 15
Mol-% der Gesamtmenge an aromatischen Vinyl- oder Vinyliden-Monomeren
in Blöcken
von aromatischen Vinyl- oder Vinyliden-Monomeren von mehr als 3
Einheiten.
-
Bevorzugt
wird das im wesentlichen statistische Copolymer nicht gekennzeichnet
durch einen hohen Grad (größer als
50 Mol-%) an entweder Isotaktizität oder Syndiotaktizität. Dies
heißt,
daß in
dem Kohlenstoff-l3-NMR-Spektrum des im wesentlichen statistischen
Copolymers die Peakbereiche, welche den Hauptkettenmethylen- und
-Methin-Kohlenstoffen entsprechen, welche entweder meso-Diadensequenzen
oder racemische Diadensequenzen darstellen, 75% des gesamten Peakbereichs
der Hauptkettenmethylen- und -Methinkohlenstoffe nicht überschreiten
sollten.
-
Ein
bevorzugtes Herstellungsverfahren der im wesentlichen statistischen
Copolymere schließt
ein Polymerisieren einer Mischung von polymerisierbaren Monomeren
in der Gegenwart eines oder mehrerer Metallocene oder Constrained-Geometry-Katalysatoren
in Kombination mit unterschiedlichen Co-Katalysatoren ein, wie beschrieben
in der EP-A-0416815 von James C. Stevens et al. und der
US 5,703,187 von Francis
J. Timmers. Bevorzugte Arbeitsbedingungen für solche Polymerisationsreaktionen
sind Drücke
von atmosphärischem
Druck bis zu 3.000 Atmosphären
und Temperaturen von –30°C bis 200°C. Polymerisationen
und ein Entfernen von nicht reagiertem Monomer bei Temperaturen
oberhalb der Autopolymerisationstemperatur der jeweiligen Monomere
kann in einer Bildung von einigen Mengen an Homopolymerpolymerisationsprodukten resultieren,
die aus einer freien Radikalpolymerisation resultieren.
-
Beispiele
solcher Katalysatoren und Verfahren zum Herstellen der im wesentlichen
statistischen Copolymere werden offenbart in der EP-A-514828; ebenso
in der
US 5,055,438 ;
5,057,475; 5,096,867; 5,064,802; 5,132,380; 5,189,192; 5,321,106;
5,347,024; 5,350,723; 5,374,696; 5,399,635; 5,470,993; 5,703,187
und 5,721,185.
-
Die
im wesentlichen statistischen α-Olefin/vinylaromatischen
Copolymere können
ebenfalls hergestellt werden durch die Verfahren, die in der JP
07/278230 beschrieben werden, welche Verbindungen verwenden, die
durch die allgemeine Formel:
gezeigt sind, wobei Cp
1 und Cp
2 Cyclopentadienylgruppen,
Indenylgruppen, Fluorenylgruppen oder Substituenten von diesen,
unabhängig
voneinander, sind; R
1 und R
2 Wasserstoffatome,
Halogenatome, Kohlenwasserstoffgruppen mit Kohlenstoffzahlen von
1–12,
Alkoxylgruppen oder Aryloxylgruppen, unabhängig voneinander, sind; m ein
Metall der Gruppe IV ist, bevorzugt Zr oder Hf, am bevorzugtesten
Zr, und R
3 eine Alkylengruppe oder Silandiylgruppe
ist, die verwendet wird, um Cp
1 und Cp
2 zu verbrücken.
-
Die
im wesentlichen statistischen α-Olefin/Vinyl-aromatischen
Copolymere können
ebenfalls hergestellt werden durch die Verfahren, die von John G.
Bradfute et al. (W.R. Grace & Co.)
in der WO 95/32095; von R.B. Pannell (Exxon Chemical Patents, Inc.)
in WO 94/00500, und in Plastics Technology, Seite 25 (September 1992)
beschrieben werden.
-
Ebenfalls
geeignet sind die im wesentlichen statistischen Copolymere, welche
wenigstens eine α-Olefin/Vinyl-aromatische/Vinyl-aromatische/α-Olefin-Tetrade
umfassen, offenbart in der US-Anmeldung Nr. 08/708,869, eingereicht
am 4. September 1996 und der WO 98/09999, beide von Francis J. Timmers
et al. Diese Copolymere enthalten zusätzliche Signale in ihren Kohlenstoff-l3-NMR-Spektren
mit Intensitäten,
die dreimal größer sind
als das Peak-zu-Peak-Rauschen. Diese Signale erscheinen in den chemischen
Verschiebungsbereichen von 43,70–44,25 ppm und 38,0–38,5 ppm.
Insbesondere werden Hauptpeaks bei 44,1; 43,9 und 38,2 ppm beobachtet.
Ein Protonentest-NMR-Experiment zeigt, daß die Signale in dem chemischen
Verschiebungsbereich 43,70–44,25
ppm Methinkohlenstoffe sind und die Signale in dem Bereich 38,0–38,5 ppm Methylenkohlenstoffe
sind.
-
Es
wird angenommen, daß diese
neuen Signale wegen der Sequenzen vorhanden sind, welche die zwei
Kopf-zu-Schwanz-Vinyl-aromatischen Monomerinsertionen involvieren,
vorangehend und gefolgt von wenigstens einer α-Olefininsertion, z.B. eine
Ethylen/Styrol/Styrol/Ethylen-Tetrade, wobei die Styrolmonomerinsertionen
der Tetrade ausschließlich
in einer 1,2-(Kopf-zu-Schwanz)-Art stattfinden. Es wird verstanden
von einem Fachmann auf diesem Gebiet, daß für solche Tetraden, die ein
Vinyl-aromatisches Monomer, das von Styrol verschieden ist, und
ein α-Olefin,
das von Ethylen verschieden ist, involvieren die Ethylen/Vinyl-aromatisches
Monomer/Vinyl-aromatisches Monomer/Ethylen-Tetrade Anhaltspunkte
gibt für ähnliche
Kohlenstoff-l3-NMR-Peaks, jedoch mit leicht verschiedenen, chemischen
Verschiebungen.
-
Diese
Copolymere können
hergestellt werden durch Durchführen
der Polymerisation bei Temperaturen von etwa –30°C bis etwa 250°C in der
Gegenwart solcher Katalysatoren, wie solchen, die durch die Formel:
dargestellt werden, wobei:
jedes Cp unabhängig,
bei jedem Auftreten, eine substituierte Cyclopentadienylgruppe ist,
die n-gebunden zu M ist, E Kohlenstoff oder Si ist; M ein Metall
der Gruppe IV ist, bevorzugt Zr oder Hf, am bevorzugtesten Zr, jedes
R unabhängig,
bei jedem Auftreten, Wasserstoff, Hydrocarbyl, Silahydrocarbyl oder
Hydrocarbylsilyl ist, enthaltend bis zu etwa 30, bevorzugt von 1
bis etwa 20, besonders bevorzugt von 1 bis etwa 10 Kohlenstoff-
oder Siliciumatome; jedes R' unabhängig, bei
jedem Auftreten, Wasserstoff, Halogen, Hydrocarbyl, Hydrocarbyloxy,
Silahydrocarbyl, Hydrocarbylsilyl ist, enthaltend bis zu etwa 30,
bevorzugt von 1 bis etwa 20, besonders bevorzugt von 1 bis etwa
10 Kohlenstoffoder Siliciumatome, oder zwei R'-Gruppen zusammen ein C
1–C
10-Hydrocarbyl-substituiertes 1,3-Butadien
sind; M 1 oder 2 ist und optional, jedoch bevorzugt in der Gegenwart
eines aktivierenden Co-Katalysators. Insbesondere schließen geeignete,
substituierte Cyclopentadienylgruppen solche ein, die durch die
Formel:
veranschaulicht werden, wobei
jedes R unabhängig,
bei jedem Auftreten, Wasserstoff, Hydrocarbyl, Silahydrocarbyl oder
Hydrocarbylsilyl ist, enthaltend bis zu etwa 30, bevorzugt von 1
bis etwa 20, besonders bevorzugt von 1 bis etwa 10 Kohlenstoff-
oder Siliciumatome, oder zwei R-Gruppen zusammen ein divalentes
Derivat einer solchen Gruppe bilden. Bevorzugt ist R unabhängig bei
jedem Auftreten (einschließlich,
wo es geeignet ist, aller Isomere) Wasserstoff, Methyl, Ethyl, Propyl,
Butyl, Pentyl, Hexyl, Benzyl, Phenyl oder Silyl, oder (wo geeignet)
zwei solche R-Gruppen werden zusammen verknüpft unter Bildung eines kondensierten
Ringsystems, wie Indenyl, Fluorenyl, Tetrahydroindenyl, Tetrahydrofluorenyl
oder Octahydrofluorenyl.
-
Besonders
bevorzugte Katalysatoren schließen
beispielsweise racemisches (Dimethylsilandiyl)-bis-(2-methyl-4-phenylindenyl)-zirkoniumdichlorid,
racemisches (Dimethylsilandiyl)-bis-(2-methyl-4-phenylindenyl)-zirkonium-l,4-diphenyl-l,3-butadien,
racemisches (Dimethylsilandiyl)-bis-(2-methyl-4-phenylindenyl)-zirkonium-di-C1–4-alkyl,
racemisches (Dimethylsilandiyl)-bis-(2-methyl-4-phenylindenyl)-zirkonium-di-C1–4-alkoxid
oder irgendeine Kombination derselben und dergleichen ein.
-
Es
ist ebenfalls möglich,
die folgenden Constrained-Geometry-Katalysatoren auf Titanbasis
zu verwenden, [N-(1,1-Dimethylethyl)-1,1-dimethyl-1-[(1,2,3,4,5-η)-1,5,6,7-tetrahydro-s- indacen-1-yl]silanaminato(2-)-N]titandimethyl;
(1-Indenyl)(tert.-butylamido)dimethylsilantitandimethyl; ((3-tert.-Butyl)(1,2,3,4,5-η)-1-indenyl)(tert.-butylamido)-dimethylsilantitandimethyl,
und ((3-iso-Propyl)(1,2,3,4,5-η)-1-indenyl)(tert.-butylamido)dimethylsilantitandimethyl
oder irgendeine Kombination derselben und dergleichen.
-
Weitere
präparative
Verfahren für
die Copolymere, die in der vorliegenden Erfindung verwendet werden,
sind in der Literatur beschrieben worden. Longo und Grassi ("Makromol. Chem.", Band 191, Seiten 2387–2396 [1990])
und D'Anniello et
al. ("Journal of
Applied Polymer Science",
Band 58, Seiten 1701–1706 [1995])
berichteten die Verwendung eines katalytischen Systems, das auf
Methylalumoxan (MAO) und Cyclopentadienyltitantrichlorid (CpTiCl
3) basiert ist, um ein Ethylen-Styrol-Copolymer
herzustellen. Xu und Lin ("Polymer
Preprints", Am.
Chem. Soc., Div. Polym. Chem., Band 35, Seiten 686–687 [1994])
haben eine Copolymerisation berichtet unter Verwendung eines MgCl
2/TiCl
4/NdCl
3/Al(iBu)
3-Katalysators, um
statistische Copolymere aus Styrol und Propylen zu ergeben. Lu et
al. ("Journal of
Applied Polymer Science",
Band 53, Seiten 1453–1460,
1994) haben die Copolymerisation von Ethylen und Styrol unter Verwendung
eines TiCl
4/NdCl
3/MgCl
2/Al(Et)
3-Katalysators
beschrieben. Sernetz und Mülhaupt
("Macromol. Chem.
Phys"., Band 197,
Seiten 1071–1083,
1997) haben den Einfluß von
Polymerisationsbedingungen auf die Copolymerisation von Styrol mit
Ethylen unter Verwendung von Me
2Si(Me
4Cp)(n-tert.-Butyl)TiCl
2/Methylaluminoxan-Ziegler-Natta-Katalysatoren beschrieben.
Copolymere aus Ethylen und Styrol, hergestellt durch verbrückte Metallocen-Katalysatoren,
sind beschrieben worden von Arai, Toshiaki und Suzuki (Polymer Preprints,
Am. Chem. Soc., "Div.
Polym. Chem.", Band
38, Seiten 349–350,
1997;
US 5,883,213 und
DE-A 197 11 339) und in der
US
5,652,315 , ausgegeben an Mitsui Toatsu Chemicals, Inc.
Die Herstellung von Copolymeren aus α-Olefin/Vinyl-aromatischem Monomer,
wie Propylen/Styrol und Buten/Styrol, ist beschrieben in der
US 5,244,996 , ausgegeben
an Mitsui Petrochemical Industries Ltd., oder in der
US 5,652,315 , ebenfalls ausgegeben
an Mitsui Petrochemical Industries Ltd., oder ist offenbart in der
DE-A-197 11 339 an Denki Kagaku Kogyo KK. Ebenfalls können, obwohl
von hoher Isotakizität
und daher nicht "im
wesentlichen statistisch",
die statistischen Copolymere aus Ethylen und Styrol, wie sie in "Polymer Preprints", Band 39, Nr. 1,
März 1998
von Toru Aria et al. offenbart wurden, für die Zwecke der vorliegenden
Erfindung verwendet werden.
-
Während der
Herstellung des im wesentlichen statistischen Copolymers kann eine
Menge an ataktischem, aromatischem Vinylhomopolymer aufgrund der
Homopolymerisation des aromatischen Vinylmonomers bei erhöhten Temperaturen
gebildet werden. Das Vorhandensein des aromatischen Vinylhomopolymers ist
im allgemeinen nicht schädlich
für die
Zwecke der vorliegenden Erfindung und kann toleriert werden.
-
Das
im wesentlichen statistische Copolymer enthält gewöhnlich von etwa 5 bis etwa
65, bevorzugt etwa 5 bis etwa 55, besonders bevorzugt von etwa 10
bis etwa 50 Mol-% wenigstens eines aromatischen Vinyl- oder Vinylidenmonomers,
oder ein sterisch gehindertes, aliphatisches oder cycloaliphatisches
Vinyl- oder Vinylidenmonomer, oder beides, und von etwa 35 bis etwa
95, bevorzugt von etwa 45 bis etwa 95, besonders bevorzugt von etwa
50 bis etwa 90 Mol-% Ethylen und/oder wenigstens eines aliphatischen α-Olefins
mit von etwa 3 bis etwa 20 Kohlenstoffatomen.
-
Die
bevorzugtesten, im wesentlichen statistischen Copolymere sind Copolymere
aus Ethylen und Styrol und Copolymere aus Ethylen, Styrol und wenigstens
einem α-Olefin,
das von 3 bis 8 Kohlenstoffatome enthält.
-
Das
Vorhandensein weiterer, polymerisierbarer, ethylenisch ungesättigter
Monomere ist optional.
-
Die
Dichte des im wesentlichen statistischen Copolymers ist im allgemeinen
etwa 0,930 g/cm3 oder mehr, bevorzugt von
etwa 0,930 bis etwa 1,045 g/cm3, besonders
bevorzugt von etwa 0,930 bis etwa 1,040 g/cm3,
am bevorzugtesten von etwa 0,930 bis etwa 1,030 g/cm3.
-
Die
Molekulargewichtsverteilung, MW/Mn ist im allgemeinen von etwa 1,5 bis etwa
20, bevorzugt von etwa 1,8 bis etwa 10, besonders bevorzugt von
etwa 2 bis etwa 5.
-
Thermoplastische
Polymere, die in der vorliegenden Erfindung geeignet sind, schließen ebenfalls
aromatische Alkenylpolymere ein. Die aromatischen Alkenylpolymere
können
umfaßt
sein einzig aus einem oder mehreren aromatischen Alkenylhomopolymeren,
einem oder mehreren aromatischen Alkenylcopolymeren, einer Mischung
aus einem oder mehreren jeweils eines aromatischen Alkenylhomopolymers
und Copolymers, oder Mischungen von irgendwelchen der vorangehenden
mit einem aromatischen Nicht-Alkenylpolymer. Ohne Rücksicht
auf die Zusammensetzung umfaßt
das aromatische Alkenylpolymermaterial mehr als 50 Gew.-% und bevorzugt
mehr als 70 Gew.-% aromatische, monomere Alkenyleinheiten. Am bevorzugtesten
ist das aromatische Alkenylpolymermaterial vollständig von
aromatischen, monomeren Alkenyleinheiten umfaßt.
-
Geeignete
aromatische Alkenylpolymere schließen Homopolymere und Copolymere
ein, die von aromatischen Alkenylverbindungen, wie Styrol, alpha-Methylstyrol,
Ethylstyrol, Vinylbenzol, Vinyltoluol, Chlorstyrol und Bromstyrol,
t-Butylstyrol, erhalten werden, einschließlich aller Isomere dieser
Verbindungen. Geeignete Polymere schließen ebenfalls aromatische Alkenylpolymere
mit einem hohen Grad an syndiotaktischer Konfiguration ein. Ein
bevorzugtes, aromatisches Alkenylpolymer ist Polystyrol. Kleinere
Mengen an monoethylenisch ungesättigten
Verbindungen, wie C2-C6-Alkylsäuren und
-Ester, ionomere Derivate und C4-C6-Diene können
mit aromatischen Alkenylverbindungen copolymerisiert werden. Beispiele
für copolymerisierbare
Verbindungen schließen
Acrylsäure,
Methacrylsäure,
Ethacrylsäure,
Maleinsäure,
Itakonsäure,
Acrylnitril, Maleinanhydrid, Methylacrylat, Ethylacrylat, Isobutylacrylat,
n-Butylacrylat, Methylmethacrylat, Vinylacetat und Butadien ein.
-
Polystyrol
zu allgemeinen Zwecken ist das bevorzugteste, aromatische Alkenylpolymermaterial.
Der Begriff "Polystyrol
für allgemeine
Zwecke" ist definiert
in der "Encyclopedia
of Polymer Science and Engineering", Band 16, Seiten 62–71, 1989. Ein solches Polystyrol
wird häufig
ebenfalls bezeichnet als Kristallpolystyrol oder Polystyrolhomopolymer.
-
Die
aromatischen Monoalkenylpolymere können geeignet modifiziert werden
durch Kautschuke, um ihre Schlageigenschaften zu verbessern. Beispiele
für geeignete
Kautschuke sind Homopolymere von C4–C6-konjugierten Dienen, insbesondere Butadien
oder Isopren; Copolymere eines oder mehrerer aromatischer Alkenylmonomere,
und eines oder mehrerer C4–C6-konjugierter Diene; Copolymere von Ethylen
und Propylen oder Ethylen, Propylen und einem nicht konjugierten
Dien, insbesondere 1,6-Hexadien oder Ethylidennorbornen; Homopolymere
von C4–C6-Alkylacrylaten; Copolymere von C4–C6-Alkylacrylaten und einem copolymerisierbaren
Comonomer, insbesondere einem aromatischen Alkenylmonomer oder einem
C1-C4-Alkylmethacrylat.
Ebenfalls eingeschlossen sind Pfropfpolymere der vorangegangenen
kautschukartigen Polymere, wobei das Pfropfpolymer ein aromatisches
Alkenylpolymer ist. Ein bevorzugtes, aromatisches Alkenylpolymer
zur Verwendung in allen der vorangegangenen, kautschukartigen Polymere
ist Styrol. Ein am meisten bevorzugtes, kautschukartiges Polymer
ist Polybutadien oder ein Styrol/Butadien-Copolymer.
-
Schlagfest
modifizierte, aromatische Alkenylpolymere sind ebenfalls auf dem
Fachgebiet gut bekannt und kommerziell erhältlich.
-
Geeignete
Polymere, die als Komponente (A) zu verwenden sind, schließen ebenfalls
aromatische Alkenylpolymere mit einem hohen Grad an syndiotaktischer
Konfiguration ein.
-
Bevorzugte
aromatische Alkenylpolymere schließen Polystyrol, syndiotaktisches
Polystyrol, Kautschuk-modifiziertes, schlagfestes Polystyrol, Poly(vinyltoluol)
und Poly(alphamethylstyrol) ein.
-
Thermoplastische
Polymere zur Verwendung in der vorliegenden Erfindung schließen ebenfalls schmelzstabile
Lactidpolymere oder Poly(lactid) ein. Mit "schmelzstabil" ist gemeint, daß das Lactidpolymer seine physikalischen
Eigenschaften adäquat
aufrechterhält,
wenn es Schmelzbearbeitungsmethoden unterworfen wird und keine Nebenprodukte
in ausreichenden Mengen erzeugt, um Verarbeitungsausrüstung zu
verschmutzen oder zu beschichten. Lactidpolymere sind erhältlich aus
Milchsäure
und können
daher ebenfalls als PLA-Harze bezeichnet werden. Solche Lactidpolymere
werden beispielsweise offenbart in der
US 5,773,562 . Geeignete PLA-Harze
werden kommerziell von Cargill Dow unter der Bezeichnung EcoPLA
geliefert. Poly(lactid) bietet den Nutzen, ein erneuerbares Ressourcenmaterial
zu sein, welches aus Mais erhalten werden kann, und welches bioabbaubar
(kompostierbar) ist. Somit kann Poly(lactid) auf eine umweltfreundliche
Art und Weise entsorgt werden.
-
Die
Poly(lactid)-Zubereitung kann einen Weichmacher einschließen. Geeignete
Weichmacher und Auswahlkriterien werden in der
US 5,773,562 (Spalte 14, Zeile 35,
bis Spalte 15, Zeile 28) offenbart.
-
Um
bestimmte Eigenschaften des Poly(lactids) zu verbessern, kann es
vorteilhaft sein, ein zweites Polymer mit dem Poly(lactid) zu mischen.
Geeignete "zweite
Polymere" und Auswahlkriterien
werden in der
US 5,773,562 (Spalte
7, Zeilen 21–47)
offenbart.
-
Geeignete
Elastomere und Blockpolymere schließen beispielsweise Blockcopolymere,
wie Styrol/Butadien-Blockcopolymere (SB), Styrol/Ethylen-Buten/Styrol-Blockpolymere
(SEBS), Styrol/Ethylen-Propylen/Styrol-Blockpolymere (SEPS), Styrol/Isopren/Styrol-Blockpolymere
(SIS) und Styrol/Butadien/Styrol-Blockpolymere (SBS); Polyester/Polyether-Blockpolymere
(z.B. HYTEL®);
Ethylen/Propylen-Kautschuke, und Ethylen/Propylen/Dien-Elastomere
(EPDM) ein. Bevorzugte Elastomere sind Vinyl-aromatische/konjugierte-Dien-Blockpolymere (z.B.
SBS), die im wesentlichen hydriert worden sind; d.h. das Blockcopolymer
wird gekennzeichnet durch jeweils einen hydrierten, aromatischen Vinylpolymerblock
mit einem Hydriergehalt von größer als
90% und jeweils einen hydrierten, konjugierten-Dienpolymerblock
mit einem Hydriergehalt von größer als
95%, wo eine Hydrierung ungesättigte
Reste in gesättigte
Reste umwandelt. Ebenfalls weisen bevorzugte Blockpolymere ein größeres Verhältnis von
starren Polymerblöcken
(z.B. aromatischen Vinylpolymerblöcken) zu Kautschukpolymerblöcken (z.B.
konjugierten Dien-Polymerblöcken) auf.
-
Geeignete
thermoplastische Phenoxyharze schließen Polyhydroxyaminoether,
Polyhydroxyesterether oder Polyhydroxyether ein.
-
Die
Polymere, die in der vorliegenden Erfindung verwendet werden, können modifiziert
werden, beispielsweise, jedoch nicht begrenzt, durch typisches Aufpfropfen,
Hydrieren, Funktionalisieren oder andere Reaktionen, die Fachleuten
auf diesem Gebiet gut bekannt sind.
-
Die
Pfropfmodifikation von Polymeren, insbesondere Polyolefinen, wie
Polyethylenen und Polypropylenen, mit verschiedenen, ungesättigten
Monomeren ist auf dem Fachgebiet gut bekannt. Eine solche Modifikation
macht ein im wesentlichen nicht polares Material kompatibel, wenigstens
zu einem gewissen Ausmaß, mit
einem polaren Material. Pfropfmodifikation der Polymere wird vorteilhaft
erreicht durch Verwenden einer organischen Verbindung, die wenigstens
eine ethylenische Ungesättigtheit
(z.B. wenigstens eine Doppelbindung) und wenigstens eine Carbonylgruppe
(-C=O) enthält.
Beispielverbindungen, welche wenigstens eine Carbonylgruppe enthalten,
sind die Carbonsäuren,
Anhydride, Ester und deren Salze, sowohl metallisch als auch nicht-metallisch.
Bevorzugt enthält
die organische Verbindung eine ethylenische Ungesättigtheit,
die mit einer Carbonylgruppe konjugiert ist. Beispielverbindungen
schließen
Malein-, Fumar-, Acryl-, Methacryl-, Itacon-, Croton-, Methylcroton-
und Zimtsäure
und deren Anhydride, Ester und Salzderivate, falls vorhanden, ein. Maleinsäureanhydrid
ist die bevorzugte, ungesättigte,
organische Verbindung, welche wenigstens eine ethylenische Ungesättigtheit
und wenigstens eine Carbonylgruppe enthält.
-
Der
Gehalt des gepfropften Polymers an der ungesättigten, organischen Verbindung
ist wenigstens etwa 0,01 Gew.-% und bevorzugt wenigstens etwa 0,05
Gew.-%, basierend auf dem vereinigten Gewicht des Polymers und der
organischen Verbindung. Die maximale Menge des Gehalts an ungesättigter,
organischer Verbindung kann nach Belieben variieren; jedoch steigt
es typischerweise nicht über
10 Gew.-%; bevorzugt steigt es nicht über 5 Gew.-%, und besonders bevorzugt steigt es
nicht über
2 Gew.-%. Die ungesättigte,
organische Verbindung kann auf das Polymer durch irgendeine bekannte
Methode aufgepfropft werden. Das Pfropf-modifizierte Polymer kann
gemischt werden mit einem oder mehreren weiteren Polymeren, entweder gepfropft
oder nicht-gepfropft. Beispielsweise kann ein Pfropf-modifiziertes, Ethylen-basiertes
oder Propylen-basiertes Polymer mit einem oder mehreren weiteren
Polyolefinen, entweder gepfropft oder nicht-gepfropft, oder mit
einem oder mehreren Polymeren, welches andere sind als ein Polyolefin,
entweder gepfropft oder nicht-gepfropft,
gemischt werden.
-
Die
Polymere können
sulfoniert oder chloriert sein, um funktionalisierte Derivate gemäß etablierter
Methoden bereitzustellen. Zusätzlich
oder alternativ können
die Polymere modifiziert sein durch geeignete Kettenverlängerungs-
oder Vernetzungsverfahren unter Verwendung z.B. einer physikalischen
oder einer chemischen Methode, einschließend, jedoch nicht begrenzt
auf Peroxid-, Silan-, Schwefel-, Strahlungs- oder Azid-basierte
Härtungssysteme.
Eine detailliertere Beschreibung der verschiedenen Vernetzungsmethoden wird
beschrieben in der
US 5,869,591 und
der EP-A-778,852. Duale Härtungssysteme,
welche eine Kombination von Wärme,
Feuchtigkeitshärtung
und Strahlungsschritten verwenden, können effektiv verwendet werden. Duale
Härtungssysteme
werden beispielsweise in der EP-A-0 852 596 offenbart, welche hierin
durch Bezugnahme eingeschlossen ist. Beispielsweise kann es wünschenswert
sein, Peroxidvernetzungsagentien in Verbindung mit Strahlung, und
Schwefel-enthaltende Vernetzungsagentien in Verbindung mit Silanvernetzungsagentien
zu verwenden.
-
Die
vorliegende Erfindung stellt ebenfalls einen Film, Bogen oder Beschichtung
bereit, wobei der Film, Bogen oder Beschichtung, das thermoplastische,
polymere Material oder beides gehärtet worden sind, bestrahlt
worden sind oder vernetzt worden sind. Bevorzugt ist das gehärtete, bestrahlte
oder vernetzte, thermoplastische Polymer ein Polyolefin, besonders
bevorzugt ein Polyolefin, wie es oben definiert ist, und am bevorzugtesten
ein Ethylen-basiertes
Polymer. Wie hierin verwendet, schließen "vernetzen" und "vernetzt" ein teilweises Vernetzen (vernetzt)
ebenso wie ein vollständiges
Vernetzen (vernetzt) ein, solange wie das Vernetzen in einem Gel
resultiert, welches verifizierbar ist über ASTM D2765, Vorgehensweise
A. Die verschiedenen Vernetzungsagentien können alleine oder in Kombination
mit einem anderen verwendet werden.
-
Geeignete,
wärmeaktivierte
Vernetzungsagentien schließen
freie Radikalinitiatoren, bevorzugt organische Peroxide, besonders
bevorzugt solche mit Halbwertszeiten von einer Stunde bei Temperaturen
größer als
120°C ein.
Beispielsweise sind geeignete Vernetzungsagentien organische Peroxide,
wie 1,1-Di-t-butylperoxy-3,3,5-trimethylcyclohexan, Dicumylperoxid,
2,5-Dimethyl-2,5-di(t-butylperoxy)hexan, t-Butylcumylperoxid, α,α'-Di(butylperoxy)diisopropyl-benzol,
Di-t-butylperoxid und 2,5-Dimethyl-2,5-di-(t-butylperoxy)hexin.
Dicumylperoxid ist das bevorzugte Agens. Zusätzliche Lehren bezüglich organischer
Peroxidvernetzungsagentien werden in C.P. Park, Supra, Seiten 198–204 gezeigt.
-
Alternativerweise
können
Polymere vernetzt oder gehärtet
werden durch zunächst
ein Pfropfen eines Silans auf die Polymerhauptkette und ein anschließendes Unterziehen
oder Aussetzen des Silan-gepfropften Polymers zu Wasser oder atmosphärischer
Feuchtigkeit. Bevorzugt wird das Silan-gepfropfte Polymer Wasser oder
atmosphärischer
Feuchtigkeit nach einem Formungs- oder Herstellungsbetrieb unterworfen
oder ausgesetzt.
-
Geeignete
Silane zum Silanvernetzen des Polymers, z.B. des Ethylenpolymers,
schließen
solche der allgemeinen Formel:
ein, in welcher R
1 ein Wasserstoffatom oder eine Methylgruppe
ist; x und y 0 oder 1 sind, mit der Maßgabe, daß, wenn x 1 ist, y 1 ist; n
eine ganze Zahl von 1 bis 12 einschließlich ist, bevorzugt 1 bis
4, und jedes R unabhängig
eine hydrolysierbare, organische Gruppe ist, wie eine Alkoxygruppe
mit von 1 bis 12 Kohlenstoffatomen (z.B. Methoxy, Ethoxy, Butoxy),
Aryloxygruppe (z.B. Phenoxy), Araloxygruppe (z.B. Benzyloxy), aliphatische
Acyloxygruppe mit von 1 bis 12 Kohlenstoffatomen (z.B. Formyloxy,
Acetyloxy, Propanoyloxy), Amino- oder substituierte Aminogruppen
(Alkylamino, Arylamino) oder eine niedere Alkylgruppe mit 1 bis
6 Kohlenstoffatomen einschließlich
ist, mit der Maßgabe,
daß nicht
mehr als eine der drei R-Gruppen ein Alkyl ist.
-
Geeignete
Silane können
auf ein geeignetes (Ethylen)polymer aufgepfropft werden durch die
Verwendung einer geeigneten Menge eines organischen Peroxids, entweder
vor oder während
eines Formens oder eines Herstellens. Jedoch wird das Silan bevorzugt
auf dem Polymer vor einem Formen oder Herstellen aufgepfropft. In
jedem Fall findet die Härtungs-
oder Vernetzungsreaktion nach dem Formen oder Herstellen statt, durch
Reaktion zwischen den aufgepfropften Silangruppen und Wasser. Das
Wasser permeiert in das Rohpolymer aus der Atmosphäre oder
aus einem Wasserbad oder einer "Sauna". Die Verfahrensphase,
während welcher
die Vernetzungen erzeugt werden, wird im allgemeinen bezeichnet
als die "Härtungsphase", und das Verfahren
selbst wird häufig
bezeichnet als "Härten".
-
Jedes
Silan, das wirksam aufpfropfbar ist und das Polymer vernetzt, kann
in der vorliegenden Erfindung verwendet werden. Geeignete Silane
schließen
ungesättigte
Silane ein, die eine ethylenisch ungesättigte Hydrocarbylgruppe umfassen,
wie Vinyl, Allyl, Isopropenyl, Butenyl, Cyclohexenyl oder γ-(Meth)acryloxyallyl, und
eine hydrolysierbare Gruppe, wie beispielsweise eine Hydrocarbyloxy-,
Hydrocarbonyloxy- oder Hydrocarbylaminogruppe. Beispiele von hydrolysierbaren
Gruppen schließen
Methoxy-, Ethoxy-, Formyloxy-, Acetoxy-, Propionyloxy- und Alkyl-
oder Arylamino-Gruppen ein. Bevorzugte Silane sind die ungesättigten
Alkoxysilane, welche auf das Polymer aufgepfropft werden können. Diese
Silane und deren Herstellungsverfahren werden vollständiger beschrieben
in der
US 5,266,627 an
Meverden et al. Vinyltrimethoxysilan, Vinyltriethoxysilan, γ- (Meth)acryloxypropyltrimethoxysilan
und Mischungen dieser Silane sind die bevorzugten Silanvernetzer
zur Verwendung in dieser Erfindung. Falls ein Füllstoff vorhanden ist, schließt dann
bevorzugt der Vernetzer Triethoxysilan ein.
-
Die
Menge an Silanvernetzer, die in der vorliegenden Erfindung verwendet
wird, kann stark variieren, abhängig
von mehreren Faktoren, wie dem Silan selbst, Verarbeitungsbedingungen,
Aufpfropfeffizienz, organischer Peroxidauswahl, der letztendlichen
Anwendung und ähnlichen
Faktoren. Jedoch werden typischerweise wenigstens 0,5, bevorzugt
wenigstens 0,7 Teile pro 100 Teile Harz (phr) verwendet. Betrachtungen
der Zweckmäßigkeit
und Wirtschaftlichkeit sind gewöhnlicherweise
die zwei prinzipiellen Begrenzungen der maximalen Menge des verwendeten
Silanvernetzers, und typischerweise überschreitet die maximale Menge
an Silanvernetzer nicht 5, bevorzugt nicht 2 phr.
-
Der
Silanvernetzer wird auf das Polymer durch irgendeine herkömmliche
Methode aufgepfropft, typischerweise in der Gegenwart eines freien
Radikalinitiators, z.B. Peroxiden und Azoverbindungen, oder durch ionisierende
Strahlung, etc. Ein geeignetes Aufpfropfverfahren wird in der WO
95/29197 offenbart.
-
Für ein effizientes
Silanaufpfropfen sind jedoch organische Initiatoren bevorzugt, wie
eine Azoverbindung oder irgendeiner der Peroxidinitiatoren, beispielsweise
Dicumylperoxid, Ditert.-butylperoxid, t-Butylperbenzoat, Benzoylperoxid,
Cumolhydroperoxid, t-Butylperoctoat, Methylethylketonperoxid, 2,5-Dimethyl-2,5-di(t-butylperoxy)hexan,
Laurylperoxid und tert.-Butylperacetat.
Eine geeignete Azoverbindung ist Azobisisobutylnitrit. Die Menge
an Initiator kann variieren; jedoch ist er typischerweise vorhanden
in einer Menge von wenigstens 0,04, bevorzugt wenigstens 0,06 phr.
Typischerweise überschreitet
der Initiator nicht 0,15, bevorzugt nicht etwa 0,10 phr. Das Verhältnis von
Silanvernetzer zu Initiator kann ebenfalls breit variieren; jedoch ist
das typische Vernetzer-zu-Initiator-Verhältnis zwischen 10 zu 1 bis
30 zu 1, bevorzugt zwischen 18 zu 1 und 24 zu 1.
-
Während irgendein
herkömmliches
Verfahren verwendet werden kann, um die Silanvernetzer auf das Polymer
aufzupfropfen, ist ein bevorzugtes Verfahren ein Mischen der zwei
mit dem Initiator in der ersten Stufe eines Reaktorextruders, wie
eines Buss-Kneters. Die Aufpfropfbedingungen können variieren; jedoch liegen die
Schmelztemperaturen typischerweise zwischen 160°C und 260°C, bevorzugt zwischen 190°C und 230°C, abhängig von
der Verweilzeit und der Halbwertszeit des Initiators.
-
Ebenfalls
geeignet für
den Zweck der vorliegenden Erfindung sind Feuchtigkeits-härtende Silancopolymere,
wie Ethylen-Vinyl-Silancopolymere und Ethylen-Vinylacetat-Vinylsilanpolymere.
-
Ein
Vernetzen durch Bestrahlung kann erreicht werden durch die Verwendung
von hoher Energie, ionisierenden Elektronen (Elektronenstrahl),
Ultraviolettstrahlen, Röntgenstrahlen,
Gammastrahlen, Beta-Teilchen, kontrolliertem thermischem Erhitzen
oder irgendeiner Kombination derselben. Elektronenstrahlbestrahlung
ist bevorzugt. Vorteilhafterweise werden Elektronen mit bis zu 70
Megarad-Dosierungen verwendet. Die Bestrahlungsquelle kann irgendeine
Vorrichtung sein, die auf dem Fachgebiet bekannt ist, wie ein Elektronenstrahlgenerator,
der in einem Bereich von etwa 50 Kilovolt bis etwa 12 Megavolt mit
einer Energieausgabe arbeitet, die in der Lage ist, die gewünschte Dosierung
zu liefern. Die Spannung des Elektronenstrahlgenerators kann auf
geeignete Niveaus eingestellt werden, welche beispielsweise 100.000,
300.000, 1.000.000 oder 2.000.000 oder 3.000.000 oder 6.000.000
oder höher
oder niedriger sein können.
In der Elektronenstrahlbestrahlung wird die Bestrahlung gewöhnlich durchgeführt mit
einer Dosierung zwischen etwa 1 Megarad bis etwa 150 Megarad, bevorzugt
zwischen etwa 3 bis etwa 50 Megarad. Ferner kann eine Elektronenstrahlbestrahlung
durchgeführt
werden einfach bei Raumtemperatur, obwohl höhere und niedrigere Temperaturen,
beispielsweise 0°C
bis etwa 60°C,
ebenfalls verwendet werden können. Überdies
kann eine Elektronenstrahlbestrahlung durchgeführt werden in Luftatmosphäre, oder
in reduzierter Sauerstoffatmosphäre
oder in Inertgasatmosphäre.
Bevorzugt wird die Elektronenstrahlbestrahlung nach dem Formen oder
Herstellen des Gegenstands durchgeführt.
-
Ebenfalls
wird in einer bevorzugten Ausführungsform
ein Polyolefin mit einem Pro-Bestrahlungsadditiv eingesetzt
und wird anschließend
bestrahlt mit Elektronenstrahlbestrahlung mit etwa 8 bis etwa 20
Megarad. Geeignete Pro-Bestrahlungsadditive
sind Verbindungen, welche während
einer normalen Herstellung oder Verarbeitung des Polymers nicht
aktiviert sind, jedoch aktiviert werden durch die Beaufschlagung
von Temperaturen (Wärme)
beträchtlich
oberhalb normaler Verarbeitungs- oder
Herstellungstemperaturen oder ionisierender Energie (oder beidem),
um eine meßbare
Gelbildung oder bevorzugt ein beträchtliches Vernetzen auszulösen.
-
Veranschaulichende
Pro-Bestrahlungsadditive schließen
ein, sind jedoch nicht begrenzt auf Azoverbindungen, organische
Peroxide und polyfunktionelle Vinyl- oder Allylverbindungen, wie
beispielsweise Triallylcyanurat, Triallyisocyanurat, Pentaerythritoltetramethacrylat,
Glutaraldehyd, Ethylenglycoldimethacrylat, Diallylmaleat, Dipropargylmaleat,
Dipropargylmonoallylcyanurat, Dicumylperoxid, Di-tert.-butylperoxid,
t-Butylperbenzoat, Benzoylperoxid, Cumolhydroperoxid, t-Butylperoctoat,
Methylethylketonperoxid, 2,5-Dimethyl-2,5-di(t-butylperoxy)hexan,
Laurylperoxid, tert.-Butylperacetat, Azobisisobutylnitrit und dergleichen
und Kombinationen derselben. Bevorzugte Pro-Bestrahlungsadditive
zur Verwendung in der vorliegenden Erfindung sind Verbindungen,
welche polyfunktionelle (d.h. wenigstens zwei) Reste aufweisen,
wie C=C, C=N oder C=O.
-
Wenigstens
ein Pro-Bestrahlungsadditiv kann in das Polymer durch irgendein
Verfahren eingeführt werden,
das auf dem Fachgebiet bekannt ist. Jedoch wird das bzw. die Pro-Bestrahlungsadditiv(e)
bevorzugt über
ein Masterbatch-Konzentrat eingeführt, das das gleiche oder unterschiedliche
Basisharz als das Polymer umfaßt.
Bevorzugt ist die Pro-Bestrahlungsadditivkonzentration
für den
Masterbatch verhältnismäßig hoch, z.B.
etwa 25 Gew.-% (basierend auf dem Gesamtgewicht des Konzentrats).
-
Pro-Bestrahlungsadditive
werden in das Polyolefin in jeder wirksamen Menge eingeführt. Bevorzugt ist
die wenigstens eine Pro-Bestrahlungsadditiveinführungsmenge von etwa 0,001 bis
etwa 5 Gew.-%, besonders bevorzugt von etwa 0,005 bis etwa 2,5 Gew.-%
und am bevorzugtesten von etwa 0,015 bis etwa 1 Gew.-%, basierend
auf dem Gesamtgewicht des Polymers. Ein Vernetzen kann ebenfalls
gefördert
werden mit einem Vernetzungskatalysator, und jeder Katalysator,
der diese Funktion bereitstellt, kann verwendet werden. Geeignete
Katalysatoren schließen
im allgemeinen organische Basen, Carbonsäuren und Organometallverbindungen
ein, einschließlich
organische Titanate und Komplexe oder Carboxylate von Blei, Kobalt,
Eisen, Nickel, Zink und Zinn. Dibutylzinndilaurat, Dioctylzinnmaleat,
Dibutylzinndiacetat, Dibutylzinndioctoat, Zinnacetat, Zinnoctoat,
Bleinaphthenat, Zinkcaprylat, Kobaltnaphthenat und dergleichen.
Zinncarboxylat, insbesondere Dibutylzinndilaurat und Dioctylzinnmaleat,
sind besonders wirksam für
diese Erfindung. Der Katalysator (oder die Mischung der Katalysatoren)
ist in einer katalytischen Menge vorhanden, typischerweise zwischen etwa
0,015 und etwa 0,035 phr.
-
Der
Film, Bogen oder Beschichtung der Erfindung kann ebenfalls geeignete
Mischungen, wie Blends, aus thermoplastischen Polymeren umfassen.
Polymermischungen oder Zusammensetzungen können gebildet werden durch
irgendeine herkömmliche
Methode. Falls gewünscht
oder erfordert, kann eine Kompatibilisierung zwischen zwei nicht-mischbaren
oder inkompatiblen Polymeren erreicht werden durch einen geeigneten
Kompatibilisierer. Ein Herstellen der Zusammensetzungen durch ein
physikalisches Vermischen schließt ein Trockenmischen, Schmelzmischen
und Lösungsmischen
ein, d.h. ein Auflösen
einer oder beider der Komponenten in einem geeigneten Lösungsmittel,
wie beispielsweise einem Kohlenwasserstoff, und Vereinigen der Komponenten
gefolgt von einem Entfernen des Lösungsmittel oder der Lösungsmittel.
Ein Trockenmischen schließt
ein Mischen der einzelnen Komponenten in fester, teilchenförmiger Form
und ein anschließendes
Schmelzmischen in einem Mischer oder durch Mischen der Komponenten
unmittelbar zusammen in einem Mischer (beispielsweise einem Banbury-Mischer,
einem Haake-Mischer, einem Brabender-Innenmischer oder einem Ein-
oder Zweischneckenextruder, einschließlich eines compoundierenden
Extruders und eines Seitenarmextruders, verwendend unmittelbar den
Downstream eines Copolymerisationsverfahrens) ein.
-
Die
Mischungen können
ferner in situ gebildet werden. Beispielsweise können Blends, welche ein im wesentlichen
lineares Ethylencopolymer umfassen, gebildet werden über Copolymerisation
von Ethylen und dem gewünschten α-Olefin unter
Verwendung eines Constrained-Geometry-Katalysators in wenigstens
einem Reaktor und einem Constrained-Geometry-Katalysator oder einem Ziegler-artigen
Katalysator in wenigstens einem weiteren Reaktor. Die Reaktoren
können
sequentiell oder parallel betrieben werden. Ein exemplarisches in-situ-Copolymerisationsverfahren
wird in der internationalen Anmeldung WO 94/01052 offenbart. Die Blends
können
hergestellt werden unter Verwendung von zwei Reaktoren, die in Serie
oder parallel betrieben werden, oder durch ein Vermischen in einem
Reaktor unter Verwendung von zwei oder mehreren Katalysatoren in
einem einzigen Reaktor oder Kombinationen von mehreren Katalysatoren
und mehreren Reaktoren. Das allgemeine Prinzip zum Herstellen von
Polymerblends durch Vermischen in einem Reaktor unter Verwendung von
zwei oder mehreren Katalysatoren in einem einzigen Reaktor oder
Kombinationen von mehreren Katalysatoren und mehreren Reaktoren
ist beschrieben in der WO 93/13143, EP-A-0 619 827 und der
US 3,914,362 . Die vorliegenden
Polyolefinzusammensetzungen können
hergestellt werden durch Auswählen
geeigneter Katalysator- und Verfahrensbedingungen mit einem Blick
auf die endgültigen
Zusammensetzungseigenschaften.
-
Thermoplastische
Polymere, die für
die vorliegende Erfindung geeignet sind, können ebenfalls recyclierte
und Ausschußmaterialien
und Streckpolymere (beides umfaßt
durch den Ausdruck "Streckmaterialien") einschließen, bis
zu dem Ausmaß,
daß die
gewünschten
Leistungseigenschaften aufrechterhalten werden. Beispielhafte Streckmaterialien
schließen
beispielsweise Elastomere, Kautschuke und Anhydrid-modifizierte Polyethylene
(beispielsweise Polybutylen und Maleinsäureanhydrid-gepfropftes LLDPE
und HDPE), ebenso wie Hochdruckpolyethylene, wie beispielsweise
Polyethylen niedriger Dichte (LDPE), EAA-Copolymere, Ethylen/Vinylacetat-Copolymere
(EVA) und Ethylen/Methacrylat-Copolymere
(EMA) und Kombinationen derselben ein. In manchen Fällen ist
es bevorzugt für
eine Polymermischung, weniger als 50 Gew.-%, besonders bevorzugt
weniger als 30 Gew.-% Streckmaterial zu enthalten, insbesondere,
wenn das Streckmaterial ein Styrolcopolymer, ein Styrol/Butadien-Kautschuk
oder ein Styrol/Butadien/Styrol-Blockcopolymer (SBS) ist.
-
Additive
-
Optional
kann der Film, Bogen oder Beschichtung der vorliegenden Erfindung
ferner Additive umfassen, einschließlich, jedoch nicht begrenzt
auf Antioxidantien (z.B. gehinderte Phenole, wie IRGANOX® 1010 oder
IRGANOX® 1076,
geliefert von Ciba Speciality Chemicals), Phosphite (z.B. IRGAFOS® 168,
ebenfalls geliefert von Ciba Speciality Chemicals), Klebeadditive
(z.B. Polyisobutylen (PIB), SANDOSTAB PEPQ® (geliefert
z.B. von Ciba Speciality Chemicals), Pigmente, Farbmittel, Deodorants,
Füllstoffe,
Weichmacher, medizinische Ornamente, wie Windelausschlagornamente,
UV-Stabilisatoren, Wärmestabilisatoren,
Verarbeitungshilfen und Kombinationen derselben.
-
Obwohl
es im allgemeinen nicht erforderlich ist, können der Film, Bogen oder Beschichtung
der vorliegenden Erfindung ebenfalls Additive enthalten, um ein
Antiblockieren (Antiblockierungsagentien) von Reibungskoeffizienteneigenschaften
(Rutschagentien) zu verbessern, einschließlich, jedoch nicht begrenzt
auf nicht-behandeltes und behandeltes Siliciumdioxid, Kalk, Calciumcarbonat
und Ton, ebenso wie primäre,
sekundäre
und substituierte Fettsäureamide
und Kombinationen derselben.
-
Noch
weitere Additive, wie quartäre
Ammoniumverbindungen, allein oder in Kombination mit Ethylen-Acrylsäure-Copolymeren
(EAA) oder weiteren funktionellen Polymeren, können ebenfalls zugefügt werden,
um die antistatischen Eigenschaften des Films, Bogens oder Beschichtung
der Erfindung zu verbessern. Verbesserte, antistatische Eigenschaften
fördern
die Geeignetheit des erfinderischen Films, Bogens oder Beschichtung
bei beispielsweise einem dämpfenden
Verpacken von elektronisch empfindlichen Gütern.
-
Filme, Bögen, Beschichtungen
-
Die
Filme, Bögen
oder Beschichtungen, die in und gemäß der vorliegenden Erfindung
verwendet werden, sind gekennzeichnet dadurch, daß sie wenigstens
eine Schicht umfassen, welche eine "gefranste" Oberflächenmikrostruktur aufweist.
In diesem Dokument wird ein Film, Bogen oder Beschichtung oder eine
Schicht derselben, welche eine solche gefranste Oberflächenmikrostruktur
aufweist, ebenfalls bezeichnet als ein "gefranster Film, Bogen, Beschichtung
oder Schicht", einschließlich jedes
Ausdrucks individuell, z.B. "gefranster Film". Die gefranste Oberflächenmikrostruktur
kann ein gewünschtes
Teil oder Teile oder im wesentlichen das gesamte gefranste Produkt
abdecken, abhängig
von der beabsichtigten Verwendung des Produkts. Bei Vergrößerung wird
diese gefranste Oberflächenmikrostruktur
gezeigt, als daß sie
durch eine aufgebrochene Basis oder eine Matrix gebildet ist, die
mit Fibrillen-artigen, Strang-artigen oder Haar-artigen, dornigen
Aberrationen bedeckt ist. Die Basis wird erkannt, daß sie aus
einem Muster von Peaks oder Vorsprüngen besteht, die durch Furchen
oder Täler
getrennt sind. Unregelmäßig geformte,
feine Tentakel oder Fibrillen (hierin bezeichnet als "Fransen") stehen von diesen
Peaks hervor. Die Fransen können
erkannt werden, als daß sie
einen wellenartigen Rand aufweisen. Ein besonderer Peak kann eine,
zwei, drei, vier oder mehr Fransen tragen. Peaks mit mehreren Fransen
können
eine kronenartige Erscheinung aufweisen. Die gefranste Mikrostruktur
des Films, Bogens oder Beschichtung kann lediglich mikroskopisch
sichtbar sein, beispielsweise bei einer Vergrößerung von wenigstens etwa
10-fach, unter Verwendung beispielsweise der Scanning Electron Microscopy
(SEM), oder bei einer Vergrößerung von
40-fach bis etwa 100-fach, z.B. unter Verwendung eines optischen
Mikroskops. Die Fransen sind im wesentlichen feste Aberrationen,
z.B. im Gegensatz zu ausgehöhlten
oder teilweise ausgehöhlten
Vorsprüngen.
Dies bedeutet, daß die
Fransen kompakte Strukturen sind, die im wesentlichen vollständig mit
dem thermoplastischen Material, welches die gefranste Schicht bildet,
gefüllt
sind und aus diesem bestehen, möglicherweise
leicht eingerillt an der Spitze.
-
Die
Basis (der Fransenschicht) und die Fransen (selbst) sind aus dem
gleichen thermoplastischen, polymeren Material zusammengesetzt.
Die Fransen sind integrale Komponenten der Schicht, welche die gefranste
Oberflächenmikrostruktur
bildet.
-
Geeignete
Parameter, um die Fransenoberflächenmikrostruktur
zu charakterisieren, schließen
beispielsweise Fransendichte und Fransenlänge ein. Verfahren zum Bestimmen
dieser Parameter sind auf dem Fachgebiet bekannt, z.B. optische
Mikroskopie und bevorzugt Scanning Electron Microscopy (SEM), ebenso wie
optische Oberflächenprofilometrie.
-
Die
Dichte der einzelnen Fransen ist wenigstens etwa 1.000 pro Quadratzentimeter
(cm2), bevorzugt wenigstens etwa 2.000/cm2, besonders bevorzugt wenigstens etwa 4.000
cm2 und am bevorzugtesten von etwa 4.000
bis etwa 15.000 pro cm2. Falls gewünscht, kann
die Fransendichte ausgewählt
werden, um innerhalb der gefransten Oberflächenmikrostruktur zu variieren.
Im allgemeinen hängt
die Länge
der Fransen (neben anderen Dingen) von der schließlichen
Dehnung und Zugfestigkeit des thermoplastischen, polymeren Materials
ab, welches die Peaks und Fransen bildet.
-
Wie
hierin verwendet, ist die Länge
einer Franse der größte Abstand
zwischen einem (Basis)tal und der Spitze einer Franse, die von einem
Peak auftaucht. Die Fransen sollten eine minimale Höhe von wenigstens
etwa 40 Mikrometer (Mikrons) oder mehr, bevorzugt wenigstens etwa
80 Mikrometer oder mehr, am bevorzugtesten wenigstens etwa 120 Mikrometer
oder mehr aufweisen. Typischerweise ist die Fransenhöhe kleiner
als etwa 1 mm, bevorzugt kleiner als 600 Mikrometer. Am bevorzugtesten
ist die Fransenhöhe
in dem Bereich von etwa 200 bis etwa 400 Mikrometer.
-
Ein
weiterer Parameter, der die gefranste Oberflächenmikrostruktur kennzeichnet,
ist der Mitte-zu-Mitte-Abstand zwischen zwei benachbarten Fransen.
Bevorzugt ist der Mitte-zu-Mitte-Abstand
von etwa 100 bis etwa 300 Mikrometer.
-
Die
besondere dreidimensionale, gefranste Oberflächenkonfiguration, welche wenigstens
eine Schicht des Films, Bogens oder Beschichtung gemäß der vorliegenden
Erfindung kennzeichnet, kann erhalten werden, ausgehend von einem
geeigneten Vorstufenfilm, -bogen oder -Beschichtung. Die Struktur
dieser Vorstufe ist gekennzeichnet durch eine klare Oberflächentextur,
die aus einem Muster von unterschiedlichen (Oberflächen)dicken
besteht, d.h. Bereichen reduzierter Dicke (Täler oder Furchen) und Bereichen
größerer Dicke
(Peaks oder Vorsprünge).
Vorteilhafterweise ist dieses Muster vorbestimmt und kann irregulär oder regulär sein.
-
Alternativerweise
kann die Vorstufe eine geschäumte
Struktur, z.B. ein Film, Bogen oder Beschichtung mit einer geschäumten Oberflächenschicht,
sein. In einem solchen Fall werden die Vorstufenvorsprünge gebildet
durch die Mikroblasen des Schaums.
-
Im
folgenden wird ein Film, Bogen oder Beschichtung, der bzw. die durch
ein solches Muster von unterschiedlichen Oberflächendicken gekennzeichnet ist
und geeignet ist, um eine gefranste Oberflächenmikrostruktur gemäß der vorliegenden
Erfindung zu bilden, bezeichnet werden als "Vorstufe" (Film, Bogen oder Beschichtung). Dies
schließt
einen Film, Bogen oder Beschichtung ein, welcher bzw. welche teilweise
gekennzeichnet wird durch ein solches Muster von unterschiedlichen
Oberflächendicken.
Die Vorsprünge
der Vorstufenoberfläche
sind wesentlich für
die Bildung der gefransten Oberflächenmikrostruktur, indem solche
Mikrostruktur nicht leicht erhalten werden kann aus einem regelmäßigen, glatten
Film. Beispielsweise wurde gefunden, daß Bürsten einer glatten Oberfläche, z.B.
eines Grundfilms, -Bogens oder -Beschichtung gemäß den Methoden, die unten beschrieben
werden, nicht in der gewünschten,
regelmäßig gefransten
Oberflächenqualität resultiert.
-
Vorteilhafterweise
ist die Höhe
der Vorsprünge
wenigstens etwa 20 Mikrometer, bevorzugt wenigstens etwa 50 Mikrometer
und am bevorzugtesten wenigstens etwa 80 Mikrometer. Die Höhe der Vorsprünge sollte kleiner
sein als etwa 1 mm. Bevorzugt ist die Höhe der Vorsprünge in dem
Bereich von etwa 60 Mikrometer bis etwa 500 Mikrometer, besonders bevorzugt
in dem Bereich von etwa 80 Mikrometer bis etwa 300 Mikrometer. Vorteilhafterweise
weisen die Vorsprünge
eine abgeflachte oder gerundete Spitze relativ zu den dornigen Enden
der Fransen auf; geränderte
Strukturen sind ebenfalls geeignet, um Fransen zu bilden. Bevorzugt
sind Vorsprünge
in der Form von Beulen, Näpfen,
Hubbeln oder abgestumpften Kegeln. Im allgemeinen wird die Form der
Peaks oder Vorsprünge
beeinflußt
durch die Viskosität
des thermoplastischen, polymeren Materials, welches die Peaks oder
Vorsprünge
bildet.
-
Um
die gefranste Oberflächenmikrostruktur
zu erhalten, werden die Vorsprünge
auf der Vorstufenoberfläche
deformiert, so daß sie
im wesentlichen länglich
und permanent gestreckt sind. Die Deformation sollte wenigstens
bis, bevorzugt hinter den Fließpunkt
des Polymers sein, welches die Vorsprünge bildet. Bevorzugt ist eine
solche Streckung das Ergebnis einer Behandlung unter Verwendung
mechanischer Mittel. Vorteilhafterweise und bevorzugt werden die
Fransen erhalten durch Strecken der Vorsprünge um einen Faktor von etwa 2
bis etwa 4. Ein Strecken mit einem Faktor von unter 2, z.B. um einen
Faktor von wenigstens 1,1, kann ebenfalls das gewünschte Ergebnis
liefern. Ein Strecken um einen Faktor von z.B. 2 bedeutet, daß ein Vorsprung, welcher
100 μm hoch
ist, zu einer Fransenlänge
von 200 μm
gestreckt wird. Verglichen mit der Vorstufe stellt die gefranste
Oberflächenmikrostruktur
einen im wesentlichen vergrößerten Oberflächenbereich
dar.
-
Beispielsweise
kann eine mechanische Deformation, die geeignet ist, um eine gefranste
Oberflächenmikrostruktur
gemäß der vorliegenden
Erfindung zu erzeugen, auf dem Reibungsprinzip beruhen und die Verwendung
einer Abschleifvorrichtung einschließen, welche eine härtere Oberfläche oder
Oberflächenbeschichtung
als die Polymeroberfläche,
die zu behandeln ist, aufweist. Geeignete Abschleifmittel schließen ein,
sind jedoch nicht begrenzt auf Sandpapier oder Sandpapier-artige
Materialien, Bürsten,
Stahlwolle oder abschleifende Gewebe, wie ein Fleece oder ein Nicht-Gewebtes
mit der erforderlichen Oberflächenhärte. Geeignete Materialien
für die
Bürste
sind beispielsweise Nylon, Glasfaser oder Metalldraht, wie Bronze.
Es ist leicht ersichtlich für
einen Fachmann auf dem Gebiet, daß die Anzahl (Dichte) und Länge der
Fransen beeinflußt
wird durch die Art des Abschleifmaterials und der besonderen Behandlungsmethode
damit. Entscheidende Parameter schließen die deformierende Geschwindigkeit,
den beaufschlagten Druck, Temperatur, insbesondere die Polymeroberflächentemperatur
und die Härte
(Unterschied) ein. Während
jede Form der Deformationsbewegung eine gefranste Oberflächenmikrostruktur
erzeugen kann, werden beste Ergebnisse erhalten durch kreisförmige, oszillierende
oder lineare Bewegungen oder irgendeine Kombination derselben. Die
allgemeine Richtung dieser Bewegungen relativ zu der Filmoberfläche und
die Filmorientierung kann longitudinal, transversal, gewinkelt oder
irgendeine Kombination derselben sein. Falls die Behandlung im wesentlichen
in einer Richtung ist, ist es bevorzugt, wenigstens zwei aufeinanderfolgende
Schritte entweder einer Bewegung in einer Richtung oder einer gewinkelten
Bewegung zu haben. In dem Fall einer rotierenden oder oszillierenden
Bewegung können
sequentielle Behandlungsschritte die Endqualität der Oberfläche verbessern.
Für jede
Kombination von Oberflächenhärten, d.h.
Oberflächenhärte des
Abschleifmaterials und Oberflächenhärte der
Polymeroberfläche,
existiert eine optimale Art der Bewegung und Geschwindigkeit, um
eine besondere, gefranste Oberflächenmikrostruktur
zu erhalten, z.B. Fransenlänge
und Aushöhlungsindex.
Eine solche Optimierung ist innerhalb einer Routineerprobung. Bei
Vergrößerung,
z.B. unter Verwendung des SEM-Verfahrens, können die Spitzen der Wände des
Kraters als zerfasert, zerrissen und verlängert erkannt werden.
-
Die
mechanische Behandlung der Vorstufe kann in einem Inline- oder einem
Offline-Verfahren
durchgeführt
werden.
-
Der
Vorstufenfilm, -bogen oder -Beschichtung kann unter Verwendung herkömmlicher
Verfahren hergestellt werden. Der Vorstufenfilm kann uniaxial oder
biaxial orientiert sein.
-
Im
allgemeinen kann ein Film hergestellt werden durch irgendein bekanntes
Verfahren, einschließlich, jedoch
nicht begrenzt auf Lösungsmittelgießen (z.B.
Dispersion in einem Lösungsmittel,
Lösungsmittel,
einschließlich
einer wäßrigen Mediumsextrusion
(z.B. geblasen oder gegossen), Kompression (beispielsweise Spritzguß), Walzenmahlen
oder Kalandrieren oder irgendeine Kombination derselben. Extrusion,
wie es hierin verwendet wird, ist beabsichtigt, um Koextrusion,
Extrusionsbeschichten oder jede Kombination derselben einzuschließen. Ein
oder mehrere Filme können
laminiert werden, um eine mehrschichtige Struktur zu bilden. Der Film
kann orientiert sein, nach dem Bilden, unter Verwendung bekannter
Methoden und Ausrüstung,
wie Spannrahmen-, Doppelblasen- oder Einschlußblasenorientierungsmethoden.
Eine oder mehrere Schichten des Films können expandiert sein, beispielsweise
mit einem herkömmlichen
Blasagens, um einen geschäumten
Film herzustellen. Um geschäumte
Filmstrukturen oder Schichten zu bilden, können entweder physikalische
oder chemische Blasagentien verwendet werden, um geeignete Schaumdichten
zu erhalten, z.B. Schaumdichten von 1 g/cc bis so niedrig wie 0,01
g/cc. Geeignete Blasagentien sind auf dem Fachgebiet bekannt. Die
Schäume
können
offene oder geschlossene Zellen sein, gemäß ASTM D2856. Die Zellgrößen des Schaums
liegen typischerweise von etwa 0,01 mm bis etwa 5,0 mm, bevorzugt
von etwa 0,02 bis etwa 2,0 mm. Die Schäume können vernetzt oder nicht-vernetzt
sein. Wie oben erwähnt,
kann die gefranste Oberflächenmikrostruktur
durch mechanische Behandlung einer geschäumten Oberfläche gebildet
werden.
-
Ein
Bogen kann hergestellt werden durch irgendein bekanntes Verfahren,
einschließlich,
jedoch nicht begrenzt auf Lösungsmittelgießen, Extrusion,
Walzenmahlen, Kompression oder Kalandrieren oder jede Kombination
derselben.
-
Eine
Beschichtung kann gemäß Verfahren
hergestellt werden, die auf dem Fachgebiet bekannt sind, z.B. durch
Extrusionsbeschichtung oder unter Einschluß einer Walze oder eines Rakelmessers.
-
Beispielsweise
kann ein Verfahren, das zum Herstellen eines Vorstufenfilms, -Bogens
oder -beschichtung geeignet ist, ein Extrudieren eines thermoplastischen
Materials in einem geschmolzenen Zustand auf ein sich bewegendes
Band oder eine Walzenoberfläche
umfassen, welches bzw. welche eine negative oder Umkehr-Struktur
in Bezug auf die gewünschte Oberflächentextur
darstellt, so daß das
thermoplastische Material die Umkehrstruktur eng berührt. Vorteilhafterweise
ist die Oberflächentemperatur
des sich bewegenden Bandes oder der Walze einstellbar. Die negative
Struktur kann beispielsweise aus sehr feinen Aushöhlungen
bestehen. Bevorzugt sind die Verfahrensbedingungen so, daß die Aushöhlungen
im wesentlichen vollständig durch
das thermoplastische Material gefüllt sind. Dies kann erreicht
werden durch geeignete Auswahl des thermoplastischen Materials,
z.B. ein Polymer mit einer niedrigen Viskosität, und/oder geeignete Auswahl
der Temperatur der Polymermasse und/oder durch Aussetzen der Aushöhlungen
in einem Vakuum, so daß die
Luft entfernt wird. Vorteilhafterweise ist die Polymermasse, welche
die Aushöhlungen
füllt,
bei oder oberhalb des Vikat-Erweichungspunktes. Das thermoplastische
Material wird verfestigt, um sich einer Oberflächentextur anzupassen, welche
das positive Gegenteil der negativen Struktur des sich bewegenden
Bandes oder der Walzenoberfläche
darstellt und somit die gewünschte
Vorstufe bildet. Nach Verfestigung wird die Vorstufe von der Walzen- oder sich bewegenden
Bandoberfläche
entfernt und weiterer mechanischer Behandlung unterzogen, die geeignet
ist, um die gefranste Oberflächenmikrostruktur
zu erzeugen, z.B. Behandlung, wie sie oben beschrieben wird. Ein
Verfahren, das zum Herstellen einer Vorstufenstruktur geeignet ist,
ist in WO 97/02128 offenbart.
-
Eine
gute gefranste Oberflächenqualität kann ebenfalls
erhalten werden, indem sich das geschmolzene Polymer vollständig auf
der Matrixwalze während
des Oberflächenformens
verfestigen kann, was bedeutet, daß mehr als etwa 90% des Polymers
gut unter den Vikat-Erweichungspunkt
gekühlt
wird. Ein Formpreßverfahren,
das geeignet ist, um die gefranste Oberflächenstruktur, die in der vorliegenden
Erfindung verwendet wird, herzustellen, ist in der WO 00/16965 offenbart.
Bevorzugt schließt
das Verfahren nicht die Beaufschlagung eines Vakuums ein.
-
Eine
geeignete Ausrüstung
für ein
solches kontinuierliches Formpreßverfahren, um einen gefransten Film,
Bogen oder Beschichtung herzustellen, umfaßt einen Satz von Oberflächen, wie
sie beispielsweise durch ein Paar von Walzen bereitgestellt werden,
vorzugsweise ermöglichend
eine Temperatursteuerung mit definierten Oberflächenqualitäten. Die Oberflächen können unterschiedliche, ähnliche
oder gleiche Oberflächenrauhigkeit
und Form aufweisen. Die Oberflächen
können
Teil der Hauptausrüstung
sein, die verwendet wird, um den (Basis)film, -bogen oder -Beschichtung
herzustellen (Inline-Verfahren), oder können für ein zweites Formpreßverfahren
offline installiert werden. Wenigstens eine Oberfläche, bezeichnet
im folgenden als Matrixoberfläche,
ist gekennzeichnet durch die Gegenwart von zahlreichen Aushöhlungen
mit einem vorstehenden Bereich von wenigstens etwa 1000 Quadratmikrometer
und einer Tiefe von wenigstens etwa 100 Mikrometern. Eine solche
Matrixoberflächenstruktur
kann bereitgestellt werden durch ein poröses Material, wie Gußeisen, ein
offenzelliges, geschäumtes
Material, durch gewebte oder verfilzte, faserartige Strukturen (z.B.
natürliche, metallische,
polymerische), durch Sintern eines geeigneten Materials, wie von
metallischen, keramischen, polymeren oder natürlichen Teilchen, oder faserartigen
Materialien, durch mechanische oder chemische Behandlung eines geeigneten
Materials, oder durch Einbrennmethoden (elektrisch, chemisch, lasern).
Geeignete Methoden und Technologien sind auf dem Fachgebiet bekannt.
Eine solche Matrixoberfläche
wird auf eine Vorrichtung aufgetragen, die zum Verarbeiten eines
Films, Bogens oder Beschichtung geeignet ist, wie eine Walze oder
ein Band. Typischerweise wird der Winkel der Aushöhlungen
relativ zu der Matrixoberfläche
in dem Bereich von etwa 45 bis etwa 90° liegen.
-
Um
die gewünschte
Vorstufe mit einem Muster von unterschiedlichen Oberflächendicken
herzustellen, wird eine Polymermasse, z.B. in der Form einer Polymerschmelze,
Polymerdispersion, Polymersuspension, Polymerlösung, Film, Bogen oder Beschichtung,
auf die Matrixoberfläche
aufgetragen. Vorteilhafterweise und bevorzugt wird die Polymermasse
in Form eines festen, halbfertigen Produkts aufgetragen, insbesondere
in der Form eines Films, Bogens oder Beschichtung. Falls gewünscht, kann
eine Laminierung (auf die Oberfläche des
halbfertigen Produkts, welche nicht der Matrixoberfläche gegenüberliegt)
gleichzeitig mit dem kontinuierlichen Formpreßschritt erreicht werden. Die
mechanischen Eigenschaften des halbfertigen Produkts werden nicht
wesentlich in dem Formpreßverfahren
verschlechtert oder wesentlich beeinflußt.
-
Eine
oder mehrere Gegenoberflächen,
die geeignet sind, um Druck auf die Polymermasse auszuüben, wie
eine Walze oder Bänder,
werden verwendet, um die Polymermasse in die Aushöhlungen
der Matrixoberfläche
zu treiben. Bevorzugt wird die Penetration der Polymermasse in die
Aushöhlungen
erleichtert durch Erwärmen
der Oberfläche
der Masse auf eine Temperatur, welche bei oder oberhalb des Vikat-Erweichungspunktes
ist. Die Oberfläche
der Polymermasse ist so geformt, daß einzelne, deutliche Oberflächenerhöhungen oder
Vorsprünge
in den Hohlräumen
gebildet werden, was eine geeignete Vorstufenstruktur liefert. Gleichzeitig wird
die andere Oberfläche
der Polymermasse gemäß der Struktur
der Gegenoberfläche
der drückenden
Vorrichtung geformt. Die Oberflächen
der Vorstufe spiegeln die Oberflächencharakteristika
beider Walzen, der Druckwalze und der Matrixwalze, wider. Eine niedrige
Viskosität
des Polymers, welches die Aushöhlungen
füllt, ist
bevorzugt.
-
Nach
der Oberflächenformung
wird der Film, Bogen oder Beschichtung von der Matrixoberfläche freigegeben,
welcher Schritt eine ausreichende Festigkeit erfordert, um die geformten
Erhöhungen
aus den Aushöhlungen
herauszuziehen. Ausreichende Festigkeit wird erreicht durch entsprechendes
Kühlen
der Vorstufe, falls gewünscht
unter Verwendung von zusätzlichen,
externen Kühlquellen,
wie einem Luftmesser oder Kühlwasser.
Die Fransenschichttemperatur und Bandgeschwindigkeit sollten so
eingestellt werden, um einen minimalen oder keinen Abzug des Polymers
während
des Entfernens von der Matrixoberfläche zu erreichen, und eine
minimale bis keine Anhaftung an die Aushöhlungswände.
-
Die
Zugfestigkeit der Vorstufe kann vergrößert werden durch Trageschichten.
Wenn die Polymermasse, die in die Formpreßausrüstung eingeführt wird,
eine Suspension oder Emulsion ist, kann ein (zusätzliches) Trocknen oder Härten und/oder
Vernetzen auf der Matrixwalze oder dem Band durchgeführt werden,
optional in der Gegenwart zusätzlicher
Energiequellen zum Härten
oder Vernetzen, nachdem das Oberflächenformen stattgefunden hat.
Optional kann der gefranste Film, Bogen oder Beschichtung, der bzw.
die so erhalten wird, einer weiteren mechanischen Behandlung, z.B.
mit einer Abschleifvorrichtung, unterzogen werden.
-
Um
ein Ankleben des Films, Bogens oder Beschichtung gemäß der Erfindung
an der Ausrüstung
zu vermeiden, die verwendet wird bei der Herstellung des Produkts,
oder um die Freigabe des Produkts zu erleichtern, kann es wünschenswert
sein, eine Opferrückschicht
oder Schutzschicht zu verwenden. Die Opferschicht kann sein, ist
jedoch nicht begrenzt auf orientierten oder nicht-orientierten PET-Film,
Aluminiumfolie, Nicht-Gewebtes/Vlies, orientierten oder nicht-orientierten
Polypropylenfilm, orientierten oder nicht-orientierten Polystyrolfilm,
orientierten oder nicht-orientierten PLA (Polymilchsäure)-Film,
oder natürliche
Fasersubstrate und/oder eine "Freigabehilfe", wie PTFE, Silikon,
etc. als Ausrüstungsbeschichtungsmaterialien
(z.B. auf der Druckwalze oder Gegenwalze), oder Weichmacher oder
Migrationsadditive in der Polymermatrix (Fettsäuren etc.). Ein Film oder Bogen,
welcher einen Schmelzpunkt zeigt, welcher wenigstens 20°C höher ist
als derjenige des gefransten Schichtmaterials, ist als Opferschicht
geeignet.
-
Vorteilhafterweise
und bevorzugt ist das thermoplastische Polymer oder der Polymerblend,
welches bzw. welcher die gefranste Oberflächenmikrostruktur bildet, ausgewählt, so
daß die
Fransen (nach der Bildung) dimensionsstabil, elastisch und resistent
gegenüber
einer Deformation unter Belastung bei Umgebungstemperatur sind.
Im allgemeinen wird die Polymerauswahl diktiert durch die besonderen
Verfahrensbedingungen zum Herstellen der Vorstufe und der gefransten
Oberfläche
und der spezifischen Leistungserfordernisse der beabsichtigten Endgebrauchsanwendungen.
Ein optimales Befüllen
der Aushöhlungen
mit dem Polymer wird begünstigt
durch Verwendung eines Thermoplasten mit einer niedrigen Viskosität bei der
relevanten Verarbeitungstemperatur.
-
Gefranste
Filme, Bögen
oder Beschichtungen und Herstellungsgegenstände, welche einen solchen gefransten
Film, Bogen oder Beschichtung umfassen, nehmen bevorzugt Vorteil
von der gefransten Oberflächenmikrostruktur.
Leistungsattribute, welche speziell durch die gefranste Oberflächenmikrostruktur
bereitgestellt oder verbessert werden können, schließen ein
weiches, samtartiges und textil-artiges Gefühl oder Tastgefühl, matte
Erscheinung, Flüssigkeitsabweisung,
Antirutsch- und gute Grippeigenschaften, Oberflächenvariabilität und Oberflächenprägbarkeit,
gesteuerte Freigabeeigenschaften, Speicherfähigkeiten und Schutzeigenschaften
ein. Abhängig
von der beabsichtigen Endgebrauchsanwendung kann die gefranste Oberflächenmikrostruktur
entworfen und optimiert werden, um speziell eines oder mehrere dieser
Leistungsattribute auszunutzen oder zu favorisieren, beispielsweise
durch Auswahl eines geeigneten Polymermaterials oder Polymermaterialien,
und/oder einer geeigneten Fransenstruktur. Falls gewünscht oder
erfordert, kann der gefranste Film, Bogen oder Beschichtung hergestellt
werden, um zusätzliche
funktionelle Eigenschaften, wie Atmungsaktivität, gesteigerte Wärmeresistenz
oder Barriereeigenschaften, bereitzustellen.
-
Die
vorliegende Erfindung betrifft ebenfalls einen Herstellungsgegenstand,
hergestellt aus oder umfassend einen gefransten Film, Bogen oder
Beschichtung. Basierend auf den spezifischen, vorteilhaften Leistungsattributen,
die durch die gefranste Oberflächenmikrostruktur
geliefert werden, sind solche Herstellungsgegenstände beispielsweise
geeignet zur Dekoration oder als dekorative Materialien, zum Verpacken
oder als Verpackungsmaterial, zur Verwendung als Labels oder Zeichen,
in Automobilanwendungen, für
industrielle, persönliche
oder medizinisch-hygienische Anwendungen, für Gewand- oder Schutzkleidung,
und für
Haushaltsanwendungen.
-
Insbesondere
bietet die gefranste Oberflächenmikrostruktur,
welche die Gegenstände
der Erfindung kennzeichnet, ein ausgezeichnetes weiches, samtartiges
und textil-artiges Gefühl
oder Tastgefühl.
Der gefranste Film, Bogen oder Beschichtung der vorliegenden Erfindung
weist verbesserte Haptiken auf und ist sehr angenehm und leicht
auf der Haut einer Person. Basierend auf dieser Eigenschaft ist
ein solcher gefranster Film, Bogen oder Beschichtung geeignet, um
Kunststoff-basierte Gegenstände
herzustellen, die für
Anwendungen mit weichem Tastgefühl,
weichem Gefühl
verwendet werden. Beispielsweise sind Materialien mit weichem Tastgefühl, weichem
Gefühl
wünschenswert
in der Automobilindustrie, beispielsweise auf Automobilinnenoberflächen, einschließlich, jedoch
nicht begrenzt auf Instrumentenpaneele, Konsolenauskleidungen, Türpaneele,
Sitzabdeckungen, Kopfstützen
und Steuerradabdeckungen. Die gefransten Filme, Bögen oder
Beschichtungen gemäß der Erfindung
sind ebenfalls geeignet, um dekorative Gewebe oder Gegenstände mit
(direktem) Hautkontakt herzustellen, beispielsweise Möbelbezüge, einschließlich Outdoor-Möblierung, wie
Tischabdeckungen, Kissen, einschließlich Verandaluftkissen, Vorhänge, Tagesdecken
und Tischwäsche;
Ostomietaschen, Matratzen, einschließlich Luftmatratzen, Lebenswesten;
künstliches
Leder(ersatz); Bodenabdeckungen; medizinische und persönliche Hygienegegenstände, einschließlich beispielsweise
Bandagen, Bindenhilfen, Kondome, Inkontinenzgegenstände, wie
Windeln oder Teile derselben, einschließlich beispielsweise Oberbögen, Ohren
oder Flügel,
Manschetten, Seitenpaneele und Rückbögen; (wegwerfbare)
Kleidungsgewänder
und Schutzzeug, wie medizinische Vorhänge und Kleidungen, Sportbekleidung,
Regenmäntel,
Hüte und
Kappen; Griffbänder;
(Taschen)griffe; Auskleidungen, beispielsweise für Gepäck, Taschen oder Handtaschen
oder Schuhe; Handschuhe und Schutzzeug, künstliche Haut, Hautimitationen,
Spielzeug, industrielle Hygieneartikel, wie Tücher oder wegwerfbare Toilettensitzabdeckungen,
Kopfruheabdeckungen und dergleichen. Für Endgebrauchsanwendungen,
welche ein weiches Gefühl
erfordern, ist die Fransenlänge
vorteilhafterweise wenigstens etwa 150 Mikrometer oder mehr. Im
allgemeinen wird eine Verwendung von Polymeren mit einem niedrigen
Moduluspolymer vorteilhaft sein, um ein weiches Gefühl zu erhalten.
Die Verwendung von Polymeren mit einem höheren Modulus wird in differenzierten
Haptiken und einer Taktizität
resultieren, was eher ein (verhältnismäßig) rauhes
Gefühl
als ein weiches Gefühl
liefern wird. Gegenstände
mit einer gefransten Oberflächenmikrostruktur,
basierend auf einem polymeren Material mit einem hohen Modulus,
können
geeignet sein, beispielsweise, als Kratz- oder Abschleifvorrichtungen,
oder um eine Anti-Gleitleistung bereitzustellen.
-
Ein
weiterer Nutzen, der durch die gefranste Oberflächenmikrostruktur bereitgestellt
wird, ist eine matte Erscheinung und weiter verminderter Glanz (relativ
zu der Vorstufe). Glanz wird bestimmt gemäß ASTM D2457. Die Filme, Bögen oder
Beschichtungen gemäß der Erfindung
sind geeignet, um Gegenstände
herzustellen, die auf einer ausgezeichneten Ästhetik und einer matten optischen
Erscheinung beruhen, einschließlich
beispielsweise dekorativen Überzügen, einschließlich Wand-,
Boden- oder Deckenabdeckprodukten; künstlichen Blumen; Auskleidungen
für Schmuckkästen und
Gepäck;
Anti-Grelloberflächen,
wie Reklametafeln und Fensterklemmsummer, Einkaufstaschen und Projektions-
und Filmschirme.
-
Eine
weitere, vorteilhafte Eigenschaft, welche den gefransten Film, Bogen
oder Beschichtung kennzeichnet, ist eine differenzierte Oberflächenspannung,
bestimmt durch die Testverfahren nach ASTM D-2578 oder DIN 53364,
und ein Wasserkontaktwinkel. Die gefransten Filme, Bögen oder
Beschichtungen der Erfindung sind geeignet für Anwendungen und Gegenstände, wo
Oberflächenwasser-
oder Flüssigkeitsabfließmanagement,
so daß Wasser
aufperlt und abtropft, benötigt
wird. Solche Anwendungen und Gegenstände schließen beispielsweise Kleidung
mit flüssigkeitsabweisenden
Oberflächen
ein, z.B. Regenbekleidung, wie Hüte, Umhänge oder
Ponchos, Schutzkleidung, Frauenhygieneoberbögen, (wegwerfbare) Tischwäsche und
Duschvorhänge.
-
Überdies
stellt die gefranste Oberflächenmikrostruktur
ein Reibungsverhalten bereit, wie es widergespiegelt wird z.B. in
dem dynamischen Reibungskoeffizienten, was Anti-Rutsch- oder Anti-Gleit-
und bessere Gripp-Leistungsattribute für einen gefransten Film, Bogen
oder Beschichtung, oder einen Herstellungsgegenstand mit einer Oberfläche, die
aus einem gefransten Film, Bogen oder Beschichtung der Erfindung
hergestellt ist oder diesen umfaßt, liefert. Der dynamische
Reibungskoeffizient einer bestimmten gefransten Oberfläche kann
bestimmt werden gemäß ISO 8295,
relativ zu verschiedenen Oberflächen
nach Wahl, einschließlich,
beispielsweise, die gleiche oder eine unterschiedliche, gefranste
Oberfläche,
oder eine Glas-, Metall-, Keramik- oder Polyolefin-Oberfläche. Die
gefranste Oberflächenmikrostruktur,
die hierin bereitgestellt wird, stellt typischerweise einen vergrößerten Reibungskoeffizienten
bereit, wenn er mit einem nicht-gefransten (einfachen) Film der
gleichen Zusammensetzung verglichen wird. Der bessere Gripp und
die Anti-Rutscheigenschaften machen
den gefransten Film, Bogen oder Beschichtung der Erfindung geeignet
für eine
Vielzahl an Anwendungen und Gegenständen, einschließend, jedoch
nicht begrenzt auf Bodenabdeckungsverstärkungen, Möbelabdeckungen, Handschuhe,
Tischwäsche,
Badezimmergegenstände,
wie Duschschuhe und Duschmatten, Bedachung, Konstruktionstarps,
Wagenbettabdeckungen, Boxbeschichtungen, Bedientabletts (z.B. verwendet
in Flugzeugen oder Restaurants), Griffbänder oder Tapes, und nicht-gleitende
Operationsraum-Tischabdeckungen.
-
Das
Verfahren zum Herstellen von Handschuhen umfaßt ein Eintauchen von Handformen
in eine geeignete Dispersion, wie Latex. Die Handformen werden gereinigt,
gespült
und getrocknet. Anschließend
werden die Formen erwärmt
und ein Koagulans für
das Latex wird zugefügt,
um ein Härten
des Latex zu unterstützen.
Der Latex wird aufgetragen auf die Formen durch Eintauchen der Formen
in das Latexbad. Bevor das Produkt gehärtet wird, können jede
nicht-gewünschten
Lösungsmittel
oder Materialien während
eines Bleichschritts ausbleichen. Die Handschuhe können dann
aus der Form entfernt werden durch Wegblasen derselben durch Luft,
was ziemlich schwierig zu erreichen ist, oder durch Abziehen des
Latex von der Form, während
er gleichzeitig invertiert wird. Vor den Härtungs- oder Bleichschritten
werden die Handschuhe in ein Bad zum Beschichten mit einem weiteren
Material eingetaucht. Beispielsweise kann die Beschichtung dienen,
um die Griffigkeit zu verbessern, um die Fähigkeit des Trägers zu
steigern, rutschige oder feuchte Instrumente zu halten oder um das
Gefühl
gegenüber
der Haut einer Person zu verbessern. Das kontinuierliche Formpreßverfahren gemäß der vorliegenden
Erfindung kann vorteilhaft verwendet werden, um Handschuhe mit einer
gefransten Oberflächenmikrostruktur
herzustellen. In einem solchen Verfahren werden die Formen als Matrixoberfläche verwendet.
Das Abzieh/Inversionsverfahren, um die Handschuhe von der Form zu
entfernen, wird beaufschlagt, um die gefranste Oberflächenmikrostruktur
zu ergeben. Somit wird der zweite Eintauchschritt des herkömmlichen
Verfahrens überflüssig.
-
Ein
weiterer Nutzen, der durch die gefranste Oberflächenmikrostruktur geliefert
wird, ist eine Oberflächenvariabilität, insbesondere
eine Oberflächenbedruckbarkeit
oder -prägbarkeit
(Prägen),
wie es in der Möglichkeit
widergespiegelt wird, klare Bereiche unterschiedlicher Topographie
zu erzeugen, z.B. unter Verwendung geeigneter Prägemethoden. Die gefranste Oberfläche kann
mit oder ohne Tinte bedruckt oder geprägt werden. Eine Bedruckbarkeit
kann eingeschätzt
werden bezüglich
der Tintenanhaftung, Farbdichte (Helligkeit), Druckdefinition, verwendend
geeignete Verfahren, die auf dem Fachgebiet bekannt sind, einschließlich beispielsweise
adhäsiver
Bandabzugtests, Schleiftests oder einfach visueller Erscheinung.
Die Tinte kann zwischen den Fransen ebenso wie an den Spitzen der
Franse liegen. Eine annehmbare Tintenanhaftung ist möglich für Wasser-basierte
und Lösungsmittel- basierte Tinten und
sollte ausgewählt
werden, basierend auf dem Fransenschichtpolymer. Die Farbdichte
kann variieren, abhängig
von dem Blickwinkel, was eine einzigartige, 3D-artige Erscheinung
erzeugt. Ein klarer, gefranster Film kann revers bedruckt werden,
z.B. durch Bedrucken der gefransten Mikrostruktur und Blicken von
der entgegengesetzten Seite.
-
Unter
Verwendung, beispielsweise, eines Heißstempels, heißer Luft
oder Reibung, um einen Teil der Fransen in ein ausgewähltes, regelmäßiges oder
unregelmäßiges Muster
zurückzuschmelzen
und/oder zurückzudrücken, um
eine glatte Oberfläche
zu bilden, werden haptische und/oder optische Effekte erreicht durch
den resultierenden Unterschied der Oberflächenstruktur und Erscheinung.
Somit können
Bedruckungseffekte erhalten werden ohne die Notwendigkeit von Farbe
oder Tinte. Falls der Unterschied der Oberflächenstruktur markiert ist,
kann er ebenfalls von einer Person mit einer verminderten Sehfähigkeit
oder einer blinden Person bemerkt werden. Nichtsdestotrotz kann
Farbe oder Tinte zugefügt
werden, um diese Effekte zu vergrößern.
-
Die
gewünschten
Prägeeffekte
können
realisiert werden, beruhend auf den gleichen Prinzipien, die beim
Bedrucken oder Abdichten verwendet werden. Beispielsweise eine Matrize
oder Drucknegativ, welches ein Metall oder ein Thermoset-Material
ist, das ohne Verzerrung auf Temperaturen oberhalb des Schmelzpunkts
des thermoplastischen Materials, was die Fransen ausbildet, erwärmt werden
kann, kann verwendet werden. Geeignete Temperaturen für Polyethylen
sind in dem Bereich von etwa 50°C
bis etwa 200°C,
bevorzugt von etwa 60°C
bis etwa 160°C,
besonders bevorzugt von etwa 70°C
bis etwa 120°C.
Das Bild oder Muster der Matrize oder des Drucknegativs wird aufgetragen
durch Aufdrücken
desselben auf die gefranste Oberfläche, so daß ein dreidimensionaler Effekt
erhalten wird. Diese Effekte sind ebenfalls erhältlich in einem Verfahren,
welches nicht ein Kontaktieren der gefransten Oberfläche einschließt, z.B.
durch Beaufschlagen eines Strahls von heißem Abfluß (z.B. Luft), ähnlich zu
einem Air-Brush-Bedruckungsverfahren. Ein weiteres Verfahren, das
geeignet ist, um Prägeeffekte
zu erreichen, besteht darin, die Fransen auf der Oberfläche durch
ein mechanisches Verfahren abzuschleifen und somit Bereiche von
differenzierter Topographie zu erzeugen, was in druckartigen Bildern
resultiert. Alternativerweise kann die gefranste Oberfläche, um
die gewünschten
Effekte zu erhalten, erzeugt werden lediglich auf Teilen des Basisfilms,
-Bogens oder -Beschichtung 'a
priori'.
-
Die
gefranste Oberflächenmikrostruktur
kann bedruckt werden mit Tinte und kann Tinte davon abhalten, abgekratzt
oder abgerieben zu werden, wodurch die Haltbarkeit und Erscheinung
des gefransten Gegenstands oder Produkts verbessert wird. Der Nutzen
einer verbesserten Abriebs- und Kratzresistenz wird ebenfalls erreicht
durch Beschichtungen, wie Barrierebeschichtungen, oder eine Metallisierung.
Durch ein kratzfesteres und abriebfesteres Herstellen der (Barriere)beschichtungen
werden ihre bestimmten Eigenschaften für eine längere Zeitdauer aufrechterhalten.
Der Vorteil einer verbesserten Kratzresistenz betrifft ebenfalls
bedruckte oder bemalte Oberflächen,
z.B. in einem Automobil, wie Armaturenbretter, Instrumentenpaneele,
etc., metallisierte Filme, z.B. verwendet in der Verpackung von
Nahrungsmitteln, medizinische Produkte oder elektronische Geräte und Barriere-beschichtete
Filme.
-
Basierend
auf seiner Oberflächenvariabilität und/oder
Prägbarkeit
ist der gefranste Film, Bogen oder Beschichtung der vorliegenden
Erfindung insbesondere geeignet, um Neuheitsballons, Buchabdeckungen, Einhüllpapier,
Bodenabdeckung, Deckenabdeckung oder Wandabdeckung, Labels, einschließlich beispielsweise
in-mold-Labels und Stretch-Labels, z.B. für Flaschen, Reklametafeln oder
Pappbeschichtungen, z.B. Trinkbecher, Grußkarten und Partygegenstände, herzustellen.
-
Der
vergrößerte Oberflächenbereich
des gefransten Films, Bogens oder Beschichtung liefert verbesserte
Trage-, Einfang- oder Speichereigenschaften, welche für zahlreiche
Anwendungen und Gegenstände ausgenutzt
werden können,
einschließlich,
jedoch nicht begrenzt auf Gegenstände, welche ein kontrolliertes Freigabesystem
umfassen. Beispielsweise kann ein solches System die kontrollierte
Freigabe von Antibiotika bereitstellen und kann nützlich sein,
z.B. in Wundabdeckungen oder Duschvorhängen, der kontrollierten Freigabe
von Duftstoffen oder der kontrollierten Freigabe von Arzneimitteln.
Verbesserte Trage-, Einfang- oder Speichereigenschaften können ebenfalls
ausgenutzt werden in Tüchern,
Geweben, Trägersubstraten
für Katalyse,
Filtrationsmedien, Windeloberschichten, z.B. beschichtet mit Windelausschlagsalben,
antistatischen Bögen,
Anti-Nebelfilmen und für
eine HF-Schweißbarkeit,
thermische Isolierung, Geräuschauffangen,
Fleischverpacken und Geflügelwindeln.
Die Fransen sind geeignete Strukturen, in welche andere Substanzen
eingebettet oder darauf beschichtet werden können. Solche Strukturen ermöglichen
beispielsweise die allmähliche Diffusion
oder die kontrollierte Freigabe von Substanzen, wie Arzneimitteln
oder Duftstoffen. Solche Strukturen sind geeignet z.B. bei transdermalen
Arzneimittelversorgungssystemen, Duftstoffversorgungssystemen, wie weichen
Verpackungen für
Kosmetika oder Parfums, parfümierte
Wandabdeckungen oder als Filtrationssysteme. Eine poröse Membran
kann über
die Oberfläche
der Strukturen gelegt werden, um es der weichen Oberfläche zu ermöglichen,
zu der Haut (Arzneimittel) oder Luft (Duftstoffe) zu atmen. Falls
eine Barriere, beispielsweise hergestellt aus SARAN® oder
EVOH-Harz, über
der Oberfläche
der Reservoirs beschichtet ist und die Basis des Films aus einem
porösen
Material hergestellt ist, wird das Arzneimittel durch das Basispolymer
geliefert. Linderungsmittel oder Balsame können zwischen oder auf den
Fransen angeordnet werden, um Feuchtigkeit für Brandwunden oder für Windelausschlagcrèmes mit
der weichen Seite gegenüber
der Haut aufrechtzuerhalten. Antibakterielle Agenzien können angeordnet
werden auf der Oberfläche,
um Schimmel- und Mehltaubildung, z.B. in Duschvorhängen, zu
verhindern. Das Anordnen einer statischen Ladung auf der Oberfläche vergrößert weiter
die Fähigkeit,
Substanzen aufzunehmen, wie Schmutz oder Staub.
-
Überdies
können
absorbierende Materialien auf der gefransten Oberfläche oder
in dem Polymer (als eine Art Füllstoff)
eingebaut werden, bevor der gefranste Film, Bogen oder Beschichtung
hergestellt wird, beispielsweise um die Absorption von Beschichtungen
oder Tinte zu verbessern. Beispiele von geeigneten, absorbierenden
Füllstoffen
schließen
beispielsweise Superabsorbentien, die in Hygieneanwendungen verwendet
werden, Talk und Calciumcarbonat ein.
-
Der
gefranste Film, Bogen oder Beschichtung kann hergestellt werden,
um (feuchtigkeits)dampfpermeabel oder atmungsaktiv zu sein. Beispielsweise
schließen
atmungsaktive Filme gefüllte
und gestreckte mikroporöse
Filme oder monolithische Filme ein, beispielsweise hergestellt aus
einem thermoplastischen Polyurethan, einem thermoplastischen Copolyesterether-Elastomer,
einem thermoplastischen Copolyesteramid-Elastomer oder einem anderen, gut Wasserdampf übertragenden
Polymer, wie Polyamid. Eine (dünne) gefranste
Schicht kann coextrudiert werden auf der Oberfläche einer zuvor gestreckten,
mikroporösen
Schicht, oder der gefranste Film kann gestreckt werden. Eine (dünne) gefranste
Schicht kann ebenfalls auf der Oberfläche einer inhärent atmungsaktiven,
monolithischen Schicht extrudiert werden. Wasserdampfatmungsaktivität ist ein
Leistungsattribut, das gewünscht
oder erforderlich ist zur Verwendung des gefransten Films, Bogens oder
Beschichtung der Erfindung in Kleidung, wie Schutzkleidung, oder
in Hygienegegenständen,
wie (Windel)rückschichten.
-
Beispielsweise
wird ein atmungsaktiver, monolithischer, gefranster Film gekennzeichnet
durch eine hohe Wasserdampftransmissionsgeschwindigkeit (WVTR) und
weist ein weiches Tastgefühl
auf. In herkömmlichen,
atmungsaktiven Filmen wurde das weiche Tastgefühl bereitgestellt durch Laminieren
eines Nicht-Gewebten auf den Film. Falls gewünscht, kann der atmungsaktive,
monolithische, gefranste Film laminiert werden auf anderes Material,
welches eine unterschiedliche Funktion in dem Komposit bereitstellt,
wie eine Lärmreduktion
oder eine elastische Erholung. Vorteilhaft ist die gefranste Mikrostruktur
entworfen, um die gewünschte Wasserabweisungsleistung
oder Flüssigkeitsimpermeabilität bereitzustellen.
Thermoplastische Polymere, die geeignet sind, um (inhärent) atmungsaktive,
gefranste Filme herzustellen, schließen beispielsweise Polyetherblockcopolymer
(z.B. PEBAX®-Copolymer)
und thermoplastisches Polyurethan (z.B. PELLETHANE®, ein.
Die Filme können
einschichtige oder mehrschichtige Strukturen sein; bevorzugt weist
jede Schicht eine hohe WVTR auf. Die WVTR, die bei 38°C und bei
90% relativer Feuchtigkeit (unter Verwendung von ASTM-Verfahren
E96) gemessen wird, sollte in dem Bereich von 500 bis 10.000 g/m2/Tag sein, noch typischer in dem Bereich
von 1000 bis 6500 g/m2/Tag. Ein solcher
Film ist geeignet für
Kleidung oder andere Anwendungen, für welche Atmungsaktivität wünschenswert
ist, einschließlich
Sportkleidung, Seitenpaneele in Windeln oder Inkontinenzprodukte
für Erwachsene.
-
Die
gefransten Filme, Bögen
oder Beschichtungen sind geeignet für Verpackungsanwendungen, z.B. Verpackungsanwendungen,
welche einen verbesserten Schutz erfordern, z.B. gegenüber Zerkratzen,
oder ein Polstern erfordern und/oder Bedruckbarkeit. Beispielhafte
Verpackungsanwendungen schließen
Beutel, z.B. Beutel für
fließfähige Materialien,
wie Milch oder Reinigungsmittelbeutel, Taschen, z.B. Boutiquetaschen,
und Schutzabdeckungen, z.B. für
Autos, Fahrräder
oder Boote, ein. Ein gefranster Film, Bogen oder Beschichtung, welcher
bzw. welche Poly(lactid) umfaßt,
ist besonders geeignet für
wegwerfbare Gegenstände.
-
Der
gefranste Film, Bogen oder Beschichtung kann elastisch sein. Der
elastische Film der Erfindung umfaßt ein Material, welches hochstreckbar
ist und welches zu seiner ursprünglichen
oder nahezu ursprünglichen
Form bei Freigabe jeglichen Drucks oder Kraft, der bzw. die auf
das Filmmaterial beaufschlagt wurde, zurückfällt. In einer bevorzugten Ausführungsform
erreicht der elastische Film, Bogen oder Beschichtung der Erfindung
wenigstens etwa 50% seiner gestreckten Länge nach dem ersten Zug und
nach dem vierten Zug zu 100% Spannung (Verdoppelung der Länge). Eine
Erholung bezieht sich auf eine Kontraktion eines gestreckten Materials
bei Beendigung einer Kraft, gefolgt von einem Strecken des Materials.
Prozent-Erholung kann ausgedrückt
werden als: [(maximale Strecklänge – endgültige Probenlänge)/(maximale
Strecklänge – anfängliche
Probenlänge)] × 100. Die
Elastizität
kann ebenfalls beschrieben werden durch die "bleibende Verformung" des Films. Die bleibende Verformung
ist das Umgekehrte der Elastizität.
Ein Film wird gestreckt bis zu einem bestimmten Punkt und anschließend freigegeben
zu seiner ursprünglichen
Position, bevor er gestreckt wurde, und dann erneut gestreckt. Der
Punkt, an welchem das elastische Material beginnt, eine Belastung
zu ziehen, wird bezeichnet als die prozentuale, bleibende Verformung.
Elastische, polymere Materialien schließen beispielsweise AB- und ABA-Block
oder -Pfropfcopolymere ein (wo A ein thermoplastischer Endblock
ist, wie beispielsweise ein Styrolrest, und B ein elastomerer Mittelblock
ist, der beispielsweise aus konjugierten Dienen oder niederen Alkenen
erhalten wird), chlorierte Elastomere und Kautschuke, Ethylen-Propylen-Dien-Monomer-Kautschuke
(EDPM), Ethylen-Propylen-Kautschuke,
thermoplastische Polyurethane, Ethylen-alpha-Olefin-Copolymere,
spezifischerweise mit einer Dichte von weniger als 0,89 g/cc, und
Ethylen-Styrol-Copolymere mit einem Styrolgehalt von weniger als
40 Gewichtsprozent. Blends dieser Polymere allein oder mit anderen
modifizierenden, elastischen oder nicht-elastomeren Materialien
werden ebenfalls als geeignet in der vorliegenden Erfindung betrachtet.
Der geringe Modul von elastischen Filmen ist ebenfalls vorteilhaft
bezüglich
der Haptik.
-
In
einem Nachbehandlungsschritt kann der gefranste Film, Bogen oder
Beschichtung gemäß der Erfindung
uniaxial oder biaxial orientiert werden gemäß Verfahren, die auf dem Fachgebiet
bekannt sind.
-
Falls
gewünscht,
kann der gefranste Film weiter behandelt werden (Nachbehandlung),
und die Oberflächencharakteristika
eines gefransten Films können
modifiziert werden durch Methoden, die auf dem Fachgebiet bekannt
sind, einschließlich,
beispielsweise einer Koronabehandlung. Eine Koronabehandlung steigert die
Polarität
der Oberfläche,
wodurch die Benetzungsspannung gesteigert wird. Je größer die
polare Komponente ist, desto aktiver wird die Oberfläche mit
unterschiedlichen, polaren Grenzflächen reagieren.
-
Ein
einschichtiger Film, Bogen oder Beschichtung oder ein Herstellungsgegenstand,
welcher einen solchen Film, Bogen oder Beschichtung umfaßt, kann
gekennzeichnet sein durch eine gefranste Oberflächenmikrostruktur auf einer
Seite oder auf beiden Seiten. Die gefranste Mikrostruktur kann Teile
der Oberfläche oder
die gesamte Oberfläche
abdecken. Eine solche einschichtige Struktur ist bevorzugt hergestellt
aus einem geeigneten, thermoplastischen, polymeren Material, das
zuvor als bevorzugt bezeichnet worden ist. Die einschichtige Schicht
kann hergestellt werden aus einem einzigen thermoplastischen Polymer,
bevorzugt einem Ethylen-basierten Polymer, einschließlich, beispielsweise,
einem heterogen oder, bevorzugt, einem homogen verzweigten Ethylenpolymer,
und einem im wesentlichen statistischen Ethylen/Styrol-Copolymer,
einem Polypropylenpolymer oder einem (Poly)lactid oder einer Mischung
oder einem Blend von thermoplastischen Polymeren, bevorzugt umfassend
die Polymere, die als bevorzugt gezeigt worden sind. Beispielsweise
kann ein geeignetes Polymerblend zusammengesetzt sein aus zwei homogen
verzweigten, Ethylen-basierten Polymeren.
-
Die
vorliegende Erfindung stellt ferner einen einschichtigen oder mehrschichtigen
Film, Bogen oder Beschichtung bereit, welcher bzw. welche ein thermoplastisches,
polymeres Material umfaßt,
wobei der Film, Bogen oder Beschichtung, das thermoplastische, polymere
Material oder beides gehärtet,
bestrahlt oder vernetzt worden sind. Vorteilhafterweise wird ein
Härten,
Bestrahlen oder Vernetzen durchgeführt, nachdem die gefranste
Oberflächenmikrostruktur
gebildet worden ist. Bevorzugt ist das gehärtete, bestrahlte oder vernetzte, thermoplastische
Polymer ein Polyolefin, am bevorzugtesten ein Ethylen(Co)polymer.
Ein Vernetzen wird erreicht unter Verwendung der Verfahren und Methoden,
die in größerem Detail
oben beschrieben worden sind. Ein solcher Film, Bogen oder Beschichtung
liefert den Nutzen einer vergrößerten Wärmeresistenz,
wie es beispielsweise für
Anwendungen in der Automobilindustrie erforderlich ist, wie Automobilinnenanwendungen,
wie Lenkradabdeckungen, oder Gegenstände mit viel Sonnenaussetzung,
wie Möbelkissenabdeckungen
im Außenbereich.
-
Im
allgemeinen weist in einem mehrschichtigen Film, Bogen oder Beschichtung
gemäß der Erfindung wenigstens
eine Schicht eine gefranste Oberflächenmikrostruktur auf und ist
umfaßt
von einem thermoplastischen Polymer, wie es hierin definiert ist.
Die gefranste Mikrostruktur kann vorhanden sein auf einer oder beiden
Seiten der Schicht oder Schichten. Die gefranste Schicht kann eine
innere und/oder eine äußere Schicht sein.
Ein mehrschichtiger Film, Bogen oder Beschichtung, bei welchem bzw.
welcher die gefranste Schicht eine äußere Schicht ist, ist bevorzugt.
-
In
einer Mehrschichtstruktur wird jede Schicht eine besondere Funktion
erfüllen
oder stellt eine bestimmte Eigenschaft für die gesamte Struktur bereit.
Die Zusammensetzung dieser Schichten wird gewählt abhängig von der beabsichtigen
Endgebrauchsanwendung, Kostenüberlegungen
und dergleichen.
-
Beispielsweise
können
Schichten dazu dienen, bestimmte strukturelle oder funktionelle
Charakteristika bereitzustellen, z.B. Masse zu der Struktur hinzuzufügen, eine
Zwischenschichtadhäsion
zu fördern,
Barriereeigenschaften, thermische Eigenschaften, optische Eigenschaften,
Abdichtungscharakteristika, chemische Resistenz, mechanische Eigenschaften
oder Abnutzungsresistenz bereitzustellen. Eine adhäsionsfördernde Zwischenschicht
wird ebenfalls bezeichnet als eine Verbindungsschicht. Falls eine
Barriereschicht gewünscht oder
erforderlich ist für
die beabsichtigte Endgebrauchsanwendung, wird sie ausgewählt, um
den beabsichtigten Grad an Gas- oder Feuchtigkeits(im)permeabilität zu erfüllen.
-
Unterschiedliche
Materialien können
für diese
Schichten verwendet werden, wobei einige derselben in einer oder
mehr als einer Schicht in der gleichen Filmstruktur verwendet werden.
Geeignete Materialien schließen
beispielsweise Nylon, Ethylen/Vinylalkohol-Copolymere (EVOH), Polyvinylidenchlorid
(PVDC), Polyethylenterephthalat (PET), orientiertes Polyethylen
(OPP), Ethylen/Vinylacetat-Copolymere (EVA), Ethylen/Acrylsäure-Copolymere (EAA),
Ethylen/Methacrylsäure-Copolymere
(EMAA), LLDPE, HDPE, LDPE, adhäsive
Pfropfpolymere, wie aufgepfropftes Maleinsäureanhydrid-Polyethylen, ein.
-
Beispielsweise
kann eine Gasbarriereschicht hergestellt werden aus Vinylidenchloridcopolymer, EVOH-Copolymer
oder SARAN®.
-
Beispiele
für thermoplastische
Polymere, die zur Verwendung in der Abdichtungsschicht geeignet sind,
schließen
LLDPE, ULDPE, VLDPE, POP, EVA-Copolymer, EAA-Copolymer und Ionomere
ein.
-
Thermoplastische
Polymere zur Verwendung in der Massenschicht werden vorteilhaft
ausgewählt,
basierend auf Kostenüberlegungen
und schließen
recyclierte Materialien ein. Veranschaulichende Polymere sind beispielsweise
LLDPE, wie Ethylen/Buten-Copolymere, LDPE, EVA-Copolymer, (recycliertes)
HDPE, Polypropylen-Polymere und Blends derselben.
-
Beispiele
von thermoplastischen Polymeren, die zur Verwendung in einer Schicht
geeignet sind, welche vorteilhafte, mechanische Eigenschaften bereitstellt,
schließen
beispielsweise Ethylen/C4–C8-Copolymere ein. Die gefransten, mehrschichtigen
Strukturen gemäß der Erfindung
bestehen typischerweise aus zwei bis sieben Schichten. Bevorzugt
sind mehrschichtige Filme mit drei oder mehr Schichten.
-
Eine
Permeabilität
kann durch eine poröse
Membran bereitgestellt werden.
-
Beispielsweise
liegt es innerhalb des Umfangs der vorliegenden Erfindung, einen
mehrschichtigen Film, Bogen oder Beschichtung bereitzustellen, welcher
bzw. welche die folgenden allgemeinen, zweischichtigen und dreischichtigen
Strukturen einschließt,
wobei die jeweiligen Zusammensetzungen der Schichten ausgewählt werden
aus thermoplastischen Polymerharzen, welche die erforderlichen,
funktionellen Eigenschaften bereitstellen:
- gefranst/Masse
- gefranst/Abdichtung
- gefranst/Adhäsion
- gefranst/Masse/Abdichtung
- gefranst/Masse/Adhäsion
- gefranst/mechanisch/Abdichtung
- gefranst/mechanisch/Adhäsion
- Permeabilität/gefranst/Barriere
-
Für jede dieser
allgemeinen Strukturen können
weitere innere oder äußere Schichten
zugefügt
werden, um die innere Schichtadhäsion
zu fördern
oder, wie geeignet, Masse hinzuzufügen.
-
Die
vorliegende Erfindung betrifft ebenfalls die Verwendung eines Films,
Bogens oder Beschichtung, bevorzugt eines Films, in einem Hygieneprodukt,
einschließlich
eines wegwerfbaren Hygieneprodukts, wie eines Frauenhygieneartikels,
Bandagen und Wundabdeckungsmaterialien, und Inkontinenzgegenständen, beispielsweise
Windeln.
-
Die
vorliegende Erfindung betrifft ebenfalls die Verwendung eines gefransten
Films, Bogens oder Abdeckung in Geomembranen.
-
Überdies
betrifft die vorliegende Erfindung die Verwendung eines gefransten
Films in medizinischen Ostomietaschen, urologischen Sammeltaschen
oder anderen Flüssigkeitsinhaltsbeuteln. Überdies
betrifft die Erfindung medizinische Sammeltaschen, wie Ostomietaschen,
urologische Sammeltaschen und andere Flüssigkeitsinhaltstaschen oder
-beutel, welche einen gefransten Film, insbesondere einen mehrschichtigen,
coextrudierten, gefransten Film, umfassen. Die gefranste Oberflächenmikrostruktur
ist insbesondere vorteilhaft und wünschenswert für Taschen,
die durch eine Person getragen werden und in Kontakt mit seiner
oder ihrer Haut sind. Ostomietaschen und urologische Sammelbeintaschen
sind Beispiele für
von Patienten getragene Taschen. In vielen kommerziellen Anwendungen
werden heutzutage Barrierefilme mit weichen, nicht-gewebten Textilien
kombiniert, wie spinngebundene oder schmelzgeblasene Polyolefin-
oder Polyester-Nicht-Gewebe, um eine Laminatstruktur bereitzustellen,
die einen Patientenkomfort bereitstellen kann, wenn sie in Kontakt
mit dem Körper
getragen wird. Die Verwendung eines gefransten Films, um ein weiches "Nicht Gewebtes-" oder textil-artiges
Gefühl
für eine
coextrudierte Barrierefilmstruktur zu vermitteln, kann in einer
Eliminierung eines getrennten, nichtgewebten Textils von einer laminierten
Taschenstruktur resultieren.
-
Von
besonderem Interesse zum Einbau eines gefransten Films sind coextrudierte
Barrierefilme, die gute Sauerstoff-, Kohlenstoffdioxid- und Geruchsbarriereeigenschaften
bereitstellen. Barriereeigenschaften können erreicht werden durch
Verwendung von herkömmlichen
Barrierepolymeren, wie Polyvinylidenchlorid (PVDC, wie SARAN®-Harz
von The Dow Chemical Company), Ethylen-Vinylalkohol (EVOH, wie EVAL®-Harz von
der EVAL Company of America), Nylon oder amorphes Nylon (wie GRILON®-
oder GRILAMIDE®-Harz
von EMS-Chemie, CAPRON®-Nylon von Allied Chemical
oder MXD6®-Nylon
von Mitsubishi Gas Chemical Company), Polyester (PET und PETG, wie
EASTAR®-Polyesterharze
von Eastman Chemical Company) oder Phenoxy (wie BLOX®thermoplastische
Epoxyharze von The Dow Chemical Company). Beim Herstellen eines coextrudierten
Barrierefilms ist es wünschenswert,
eine äußerste Filmschicht
bereitzustellen, die Festigkeit und Abdichtbarkeit bereitstellt,
wie bei Polyolefinharzen. Geeignete Polyolefinharze schließen Polyethylen
mit niedriger Dichte (LDPE), lineares Polyethylen mit niedriger
Dichte (LLDPE), Polyethylen mit hoher Dichte (HDPE), Metallocen-
oder Plastomerpolyethylen (mPE), Ethylen-Styrol-Copolymere (ESI),
Ethylen-Vinylacetat (EVA), Ethylenmethylacrylat (EMA), Ethylen-Acrylsäure (EAA)
und Polypropylenhomopolymere (PP) oder Polypropylencopolymere (coPP),
chloriertes Polyethylen (CPE), thermoplastisches Polyurethan (TPU),
Styrolblockcopolymere, wie Styrol-Butadien-Styrol (SBS) und Styrol-Ethylen-Butylen-Styrol
(SEBS) ein. Diese Harze weisen typischerweise eine schlechte Affinität für und Adhäsion gegenüber verschiedenen
Barriereharzen auf, was die Verbindungsschichtharze erforderlich
macht, um diese Schichten zusammenzubinden. Verbindungsschichten
können
Polyolefincopolymere einschließen,
die mit einem polaren Monomer modifiziert sind, wie Ethylencopolymere
mit 1 bis etwa 40 Gewichtsprozent eines polaren Comonomers. Geeignete
Ethylencopolymere schließen
EVA, EMA, EAA, Ethylen-n-butylacrylat
(EnBA) und gepfropfte Maleinsäureanhydridpolyolefine
(MAH), wie PE-Graft-MAH,
PP-Graft-MAH und EVA-Graft-MAH ein. Diese Harze weisen typischerweise 0,05 – 1,4 Gewichtsprozent
MAH auf, das auf dem Polyolefinpolymer aufgepfropft ist.
-
Barrierefilme
der vorliegenden Erfindung sind typischerweise etwa 25 μm (1,0 mils)
bis etwa 250 μm (10
mils) dick und bevorzugt etwa 50 μm
(2,0 mils) bis etwa 150 μm
(6,0 mils) dick.
-
Eine
Dicke, die signifikant größer ist
als der bevorzugte Bereich, kann in Ostomietaschen oder Sammeltaschen
resultieren, die steif und inflexibel sind, was in einer schlechten
Konformation an den Körper
eines Patienten resultiert. Dies resultiert in einem nicht komfortablen
Tragen der Tasche, ebenso wie einem ästhetisch nicht annehmbaren
Wölben
oder Hervorstehen der Tasche unter der Kleidung des Patienten, was
die Diskretion des Tragens der Vorrichtung eliminiert. Um gute Barriereeigenschaften
zu erzielen, wird ein typischer Barrierefilm eine Barriereschicht
von wenigstens etwa 5 μm
(0,2 mils) Dicke aufweisen.
-
Geeignete
Filmstrukturen schließen
beispielsweise einen symmetrischen, fünfschichtigen Film mit einer
Kernbarriereschicht, angrenzenden Klebschichten auf jeder Seite
der Barriereschicht und äußersten
Hautschichten auf jeder Seite des Films ein. Solche mehrschichtige
Struktur kann symbolisch dargestellt werden als eine "ABCBA"-Struktur, wobei
die "C"-Schicht eine Barriereschicht,
die "B"-Schichten Klebverbindungs- oder
Bindungsschichten und die "A"-Schichten die Hautschichten sind. Ein
repräsentativer,
100-μm(4,0 mil)-Film
könnte
eine "C"-Barriereschicht aus PVDC oder EVOH oder
PETG bei 10% Gesamttiefgang; "B"-Klebverbindungsschichten aus EVA oder
EVA-g-MAH bei jeweils 10% Gesamttiefgang, und äußerste "A"-Hautschichten
aus LLDPE, mPE oder coPP bei jeweils 35% des Gesamttiefgangs aufweisen.
Dies kann dargestellt werden als ein 35/10/10/10/35-Schichtverhältnis des
100-μm(4,0
mil)-Films. Eine mögliche 5-schichtige,
asymmetrische Filmstruktur kann dargestellt werden als ABCBD, wobei
die "D"-Schicht ein unterschiedliches
Hautmaterial als das "A"-Material ist. Eine
weitere veranschaulichende Barrierefilmstruktur, die zum Herstellen
von Ostomie- oder Sammeltaschen geeignet ist, ist eine 4-schichtige,
asymmetrische Struktur. Diese kann veranschaulicht werden als "ABCB", wobei die "C"-Schicht eine Barriereschicht, die "B"-Schichten Klebverbindungs- oder Bindungsschichten
und die "A"-Schicht eine Hautschicht
ist. In diesem Fall kann die exponierte "B"-Klebschicht
verwendet werden, um thermisch zwei Lagen des Films zusammenzubinden,
wie während
eines Wärmeabdichtens
eines Taschensaums.
-
Für Ostomietaschen,
urologische Sammeltaschen und andere Vorrichtungen, die an dem Körper getragen
werden, ist es wünschenswert,
daß sie
ausgezeichnete Haptiken, Weichheit und Komfort zeigen. Die Verwendung
von gewebten und nicht-gewebten Laminaten oder Abdeckungen über der
Tasche wird gewöhnlich
verwendet, um den direkten Kontakt eines Kunststoffilms mit der
Haut zu eliminieren. Ein direkter Kontakt eines glatten Films kann
ein Schwitzen und "Haften" des Films an der
Haut bewirken, kann Blasen und Wundstellen bewirken, die sich aufgrund
eines Abriebs gegenüber
der Haut zusätzlich
zu heißem
und feuchtem Kontakt bilden, und kann bakterielles oder infektiöses Wachstum
zwischen der Tasche und der Haut des Patienten fördern. Die Barriereeigenschaften
der Inhaltstasche oder -beutels, welche erforderlich sind, um eine
Geruchspermeation von ausgeschiedenen, menschlichen Abfallprodukten
durch die Tasche zu eliminieren, verhindert ebenfalls, daß sich Feuchtigkeit
in der Form von Hautschweiß aus
dem Bereich verflüchtigt,
wo der Beutel oder die Vorrichtung getragen wird. Die Verwendung
einer oder zwei gefranster Schichten gemäß der Erfindung als Hautschichten
oder Schichten "A" stellt den gewünschten,
weichen Hautkontakt bereit und ermöglicht es, daß sich die
Transpiration hinter der Vorrichtung verflüchtigen kann. Es ist ferner
wünschenswert,
daß Filme
mit geringem Biege- oder Zugmodul und niedriger Durometer-"Härte" für
die äußersten
Schichten des Films verwendet werden, um eine weichere, komfortablere
Oberfläche
bereitzustellen. Elastomere Filme, wie solche, die aus TPU, CPE,
Styrol-Blockcopolymeren, ESI und homogenen Polyolefinharzen hergestellt
werden, sind besonders bevorzugt für coextrudierte Schichten auf
einer Ostomieoder Sammeltasche. Diese Filme fördern ebenfalls Geräuscharmut,
welche ein gewünschtes
Attribut einer Taschen- oder Beutelvorrichtung ist. Ein Patient,
der einen Beutel trägt,
wünscht,
daß die
Vorrichtung keinen Lärm
oder ein raschelndes Geräusch
macht, während
er sich bewegt, wie es gewöhnlich
auftritt, wenn herkömmliche
Kunststoffilme geknickt, gefaltet oder "geknittert" werden.
-
Es
ist zusätzlich
wünschenswert,
Kunststoffröhren
und/oder Kunststoffansätze
oder Verbinder auf dem Film, der für medizinische Taschen, Beutel
oder Vorrichtungen verwendet wird, zu verwenden. Diese Anschlußstücke und
Röhren
werden gewöhnlich
hergestellt aus einem Material, das mit dem Film kompatibel und mit
dem Film verbindbar ist. Röhren
oder Anschlußstücke können hergestellt
werden aus Polyolefinen, wie Polyethylen, EVA oder EMA, oder aus
TPU oder flexiblem Vinyl (PVC). Filmstruktur und Oberflächenzusammensetzungen
können
eine Zubereitung so erfordern, um ein geeignetes Binden über thermisches
Verschweißen, Impulsabdichten,
Hochfrequenzabdichten (ebenfalls bekannt als Radiofrequenz) oder
mechanisches Befestigen bereitzustellen. Zusätzlich kann die Verwendung
von flüssigen,
härtbaren
Haftmitteln oder in heißer Schmelze
aufgetragenen Haftmitteln verwendet werden, um Röhren oder Anschlußstücke an eine
Taschenstruktur anzuheften.
-
In
noch einer weiteren Erscheinung betrifft die vorliegende Erfindung
ein Boden- oder Wandabdeckungsprodukt, welches einen gefransten
Film, Bogen oder Beschichtung gemäß der Erfindung umfaßt. In einer
bevorzugten Ausführungsform
ist die Boden- oder Wandabdeckung ein mehrschichtiger Film oder
Bogen, welcher wenigstens eine Schicht umfaßt, die eine gefranste Oberflächenmikrostruktur
aufweist. Das Produkt kann ferner eine optionale bedruckte Schicht,
eine optionale, verstärkte
Schicht und/oder eine optionale Schaumverstärkungsschicht umfassen. In
einem Wandabdeckungsprodukt kann die gefranste Schicht beispielsweise
als die Oberflächen-
oder Oberschicht, die Druckschicht oder beides vorhanden sein. (Warum nicht
ebenfalls als Verstärkungsschicht,
um den Klebstoff zu speichern?) In einem Bodenabdeckungsprodukt kann
die gefranste Schicht die Oberflächenschicht,
die Druckschicht und/oder die Verstärkungsschicht sein, wobei die
gefranste Mikrostruktur dem Boden gegenüberliegt. Verwendet als eine
Oberflächenschicht
ist die gefranste Mikrostruktur entworfen, um ein weiches Tastgefühl und Gefühl zu liefern
und kann geprägt
sein, falls gewünscht.
Falls die gefranste Schicht als eine Druckschicht dient, wird die
gefranste Mikrostruktur entworfen, um eine geeignete Oberflächenvariabilität und Prägbarkeit
bereitzustellen. Diese Schicht wird geprägt und bevorzugt abgedeckt
(auf der Oberfläche)
durch eine transparente, obere Abnutzungsschicht. Als eine Versteifungsschicht
liefert die gefranste Schicht Anti-Rutscheigenschaften. Falls vorhanden,
ist die Versteifungsschicht eine Zwischenschicht, welche die Dimensionsstabilität für das Produkt
bereitstellt, bevorzugt eine Bodenabdeckung, welche über 4 Meter
in der Breite sein kann. Die optionale Zwischenversteifungsschicht
kann ein schmelzverarbeitetes Polyolefin-Polymer oder ein nicht-gewebtes
oder gewebtes Textilmaterial sein. Bevorzugt ist die optionale Zwischenversteifungsschicht
ein nicht-gewebtes Glasfleecematerial oder ein nicht-gewebtes, polymeres
Material. Falls vorhanden, verleiht die Schaumverstärkungsschicht
elastische, einbettende Eigenschaften für das Produkt und kann dem
Produkt ebenfalls Geräusch-
und thermische Isolierungscharakteristika verleihen, ebenso wie
eine Barriere gegenüber
Mikroorganismen bereitstellen. Geeignete, elastische Schaumverstärkungsschichten
umfassen oder bestehen aus einem Lösungsmittel-dispergierten Polyolefin-Polymer,
einem schmelzverarbeiteten Polyolefin-Polymer oder einer Latexzusammensetzung.
Das Produkt kann ferner geeignete Additive enthalten, z.B. flammhemmende
Additive, um eine Verträglichkeit
mit flammhemmenden Ausrüstungen
oder anderen regulativen Erfordernissen zu gewährleisten.
-
Beispiele
-
Die
folgenden Beispiele sind veranschaulichend für die Erfindung, sind jedoch
nicht konstruiert, um den Umfang derselben auf irgendeine Art und
Weise zu begrenzen. Die folgenden Abkürzungen werden verwendet:
ESI
= im wesentlichen statistisches Ethylen/Styrol-Copolymer;
MFI
oder MI = Schmelzflußindex
(gemessen bei 2,16 kg/190°C
gemäß ASTM D-1238,
Bedingung E);
N/T = nicht getestet; die Drücke sind in MegaPascal (MPa)
und die Temperaturen in Grad Celsius angezeigt.
-
Beispiel 1
-
Dreischichtige, co-extrudierte
Vorstufenfilme
-
Ein
Kalander, welcher zwei Stahlwalzen umfaßt, wird verwendet, um dreischichtige,
co-extrudierte Vorstufenfilme
herzustellen, welche auf einer äußeren Schicht
Oberflächentexturisiert
sind. Die obere Walze wird elektrisch beheizt. Die untere Walze
oder Matrixwalze wird mit einem vernetzten Fluorelastomer beschichtet,
lasermikroperforiert und stellt Mittel zur Temperaturkontrolle bereit.
Die Beschichtungsschicht enthält
2.500 Mikrolöcher
pro Quadratzentimeter. Die Löcher
sind rund und 200 Mikrometer lang. Eine äußere Erwärmungsvorrichtung (Heißluftgebläse) ist
verfügbar,
um die Filmoberfläche
vorzuerwärmen
und wird, wie erforderlich, verwendet. Variable Parameter sind:
Kalandergeschwindigkeit, Walzentemperatur (Filmtemperatur), Walzenabstand
und Walzendruck.
-
Der
dreischichtige, co-extrudierte Film mit einer äußeren Schicht mit einem niedrigen
Vicat-Erweichungspunkt
wird gegen die perforierte Walze gedrückt, um eine Oberflächen-texturisierte Seite
mit Beulen variabler Länge
(abhängig
von der Temperatur der perforierten Walze, der Filmtemperatur und
dem Druck) zu erzeugen. Anschließend werden die Oberflächen-texturisierten
Seiten dieser "Vorstufenfilme" gebürstet oder geschrubbt
in einem Offline-Verfahren, um eine faserartige Deformation zu erhalten
und einen gefransten Film zu erzeugen.
-
Die
dreischichtigen, co-extrudierten (Basis)filme, die verwendet werden,
um die Vorstufenfilme herzustellen, weisen die folgende, allgemeine
Struktur auf:
Äußere Schicht/Verstärkungsschicht
A/Verstärkungsschicht
B.
-
In
jedem dieser Filme: die äußere Schicht
wird hergestellt aus einem Blend von Harzen aus 73% ENGAGE®8401
und 27% ENGAGE®8402,
beide erhältlich
von DuPont Dow Elastomers; die Verstärkungsschicht A dient dazu,
Masse bereitzustellen und wird hergestellt aus LDPE-Harz, z.B. LDPE
300R, erhältlich
von The Dow Chemical Company, und die Verstärkungsschicht B weist eine
variierende Zusammensetzung (und Funktion) auf, welche hergestellt
ist aus:
- a) VLDPE- oder ULDPE-Harz, wie ATTANE® SL4101,
erhältlich
von The Dow Chemical Company;
- b) HDPE;
- c) Polypropylen;
- d) Ethylenacrylsäurecopolymer.
-
Jede
der drei Schichten kann optional weiter Pigmente, Mineralfüllstoffe,
Weichmacher und/oder Migrationsadditive enthalten.
-
Die
drei Schichtstrukturen sind 60 Mikrometer, 80 Mikrometer und 100
Mikrometer dick. In jeder Struktur macht die äußere Schicht bis zu 60% der
Gesamtdicke aus, und die Verstärkungsschichten
machen jeweils bis zu 20% aus.
-
Beispiel 2
-
Dreischichtige, gefranste
Filme
-
Die äußeren Schichten
der Vorstufenfilme aus Beispiel 1 werden mechanisch mit den folgenden
Vorrichtungen behandelt:
- – Rechtwinklige, flache Phosphorbronzebürste, wobei
die Filamente einen Durchmesser von •0,2 und eine Länge von
25 mm aufweisen.
- – Rechtwinklige,
flache Bronzebürste,
wobei die Filamente einen Durchmesser von 0,15 und eine Länge von
20 mm aufweisen.
- – Runde
Bronzebürste,
rund, wobei die Filamente einen Durchmesser von 0,15 und eine Länge von
20 mm aufweisen.
- – Runde
Glasfaserbürste,
wobei die Filamente einen Durchmesser von •0,2 und eine Länge von
20 mm aufweisen.
- – Rundes
Abschleifgewebe (PET-Nicht-Gewebtes, imprägniert).
- – Rechtwinkliges,
flaches Abschleifgewebe (PET-Nicht-Gewebtes, imprägniert).
- – Sandpapier.
- – Stahlwolle.
-
Die
flachen Bürsten
werden verwendet, um den Film zu bürsten, der über einen Polyethylenzylinder (Durchmesser
von 5 cm) mit Bewegungen in einer Richtung und kreisförmigen Bewegungen
in verschiedenen Filmorientierungsrichtungen gestreckt wird. Die
runden Bürsten
werden auf einem herkömmlichen
Bohrer befestigt, der bei unterschiedlichen Geschwindigkeiten betrieben
wird. Das Abschleifgewebe, Sandpapier oder Stahlwolle wird verwendet
in Bewegungen in einer Richtung und oszillierenden Bewegungen bei
unterschiedlichen Geschwindigkeiten. Beste Ergebnisse in Bezug auf
die Regelmäßigkeit
der gefransten Oberfläche
und des weichen, samtartigen, Textil-artigen Tastgefühls werden
erhalten mit oszillierenden Bewegungen oder Bewegungen in mehreren
Richtungen unter Verwendung eines Abschleifgewebes. Die erzeugten
Fransen sind bis zu 250 bis 280 Mikrometer lang.
-
Während der
Bildung des Vorstufenfilms kann das Polymer sich vollständig verfestigen
auf der Matrixwalze, so daß mehr
als 90% des Polymers deutlich unterhalb des Vicat-Erweichungspunktes
des Polymers abgekühlt
ist, bevor der Film entfernt wird, wobei eine zufriedenstellende
Fransenoberflächenqualität sogar
mit anschließendem
Bürsten
oder Schrubben erreicht wird.
-
Beispiel 3
-
Einschichtiger, gefranster
Film, welcher im wesentlichen statistische Ethylen/Styrol-Copolymere
(ESI) umfaßt
-
Der
Vorstufenfilm wird hergestellt aus einer Zusammensetzung, welche
die folgenden Bestandteile enthält,
wobei die Zahlen in Klammern die Gewichtsprozent bezeichnen:
- ESI-1-Blend (50,6)
- ESI-2 (36,8)
- Polystyrol STYRON® 648 (4,6)
- Zinkstearat ZnSt2 (0,46)
- Irganox B225 (0,18)
- CaCO3 (5,6)
- TiO2 Kronos 2220 (1,67)
- Andere Additive (0,09).
-
ESI-1-Blend
ist ein Blend aus ESI-1 (MFI: 1g/10 min; Copolymerstyrolgehalt:
30 %; ataktisches Polystyrol: unter 10 %) und HDPE IP 60 (MFI: 60
g/10 min, Dichte: 0,952 g/cc) in einem Verhältnis von 75 : 25. Der Blend
weist einen berechneten MFI von 22 g/10 min und einen berechneten
Styrolgehalt von 22% auf. ESI-2 weist einen MFI von 1,0 und einen
Styrolgehalt von 69% auf.
-
Der
einschichtige Basisfilm mit einer Dicke von 70 Mikrometer wird in
einen Vorstufenfilm gebildet unter Verwendung der Ausrüstung, die
in Beispiel 1 oben beschrieben ist. Um ein Ankleben des Films an
der (oberen) Stahlwalze zu vermeiden, wird Aluminiumfolie zwischen
den ESI und der Stahlwalze angeordnet, wobei die Folie als eine
Opfer- oder Schutzrückschicht
dient, welche anschließend
von dem Vorstufenfilm entfernt wird. Ein Bürsten des Vorstufenfilms ergibt
einen gefransten Film mit einem weichen, samtartigen und Textil-artigen
Tastgefühl.
-
Im
allgemeinen wird erwartet, daß alle
Film- oder Bogensubstrate, welche einen Schmelzpunkt von > 20°C, verglichen mit dem Fransenschichtmaterial,
zeigen oder gute Freigabeeigenschaften gegenüber geschmolzenen Polymeren
bereitstellen, als Opferschichten verwendet werden können. Es
wird ebenfalls erwartet, daß die
gleiche Leistung erreicht werden kann, wenn solche Materialien mit
dem Fransenschichtmaterial co-extrudiert werden.
-
Beispiel 4
-
Gefranster Film, welcher
Poly(lactid) umfaßt
-
Ein
dreischichtiger, co-extrudierter A/B/A-Gießfilm der Zusammensetzung 15/70/15
Bionolle 1001 + 17% TiO2/EcoPLA 4002/Bionolle
1001 + 17% TiO2 wird in einen Vorstufenfilm
gebildet. EcoPLA 4002 ist erhältlich
von Cargill Dow und besteht aus Poly(lactid) (12,5 % D-Isomer + 20% Citroflex
A4 (Acetyl-tri-n-butylcitrat). Bionolle 1001 ist ein aliphatischer
Polyester (Polybutylensuccinat), erhältlich von Showa High Polymer Co.
Ltd. Unter Verwendung der Ausrüstung
und der Methoden, die in Beispiel 1 beschrieben werden, wird der Basisfilm
in einen Vorstufenfilm gebildet, welcher anschließend gebürstet wird,
um einen gefransten Film mit einem weichen, samtartigen Tastgefühl zu ergeben.
-
Beispiel 5
-
Wasserabweisung eines
gefransten Films
-
Um
die Wasserabweisung oder Wassermanagementcharakteristika eines gefransten
Films zu untersuchen, wird der Wasserkontaktwinkeltest verwendet.
Das Testen wird durchgeführt
gemäß ASTM D-5946
unter Verwendung von Verfahren 1 in 3.1.2.1. In diesem Testverfahren
werden Wassertropfen auf der Oberfläche einer Filmprobe angeordnet,
und die Kontaktwinkelwerte werden gemessen und dann gemittelt. Der
Kontaktwinkel wird unmittelbar mit einem Protraktor unter Verwendung
einer tangentialen Ausrichtung einer Quer-Haarlinie zu dem Punkt
gemessen, an dem die Seite des Wassertropfens das Substrat berührt. Der
Wasserkontaktwinkel kann dann in Relation gesetzt werden mit der
Benetzungsspannung über
eine Umrechnungstabelle. Dieser Test wird verwendet, um den Effekt
zu vergleichen, den die gefranste Oberflächenmikrostruktur auf die Wasserabweisung
oder die Fähigkeit
hat, daß sich
das Wasser auf der Oberfläche
aufperlen kann.
-
Es
wird gefunden, daß der
gefranste Film etwa 40 bis 45% höhere
Kontaktwinkelmessungen, verglichen mit nicht-texturierten Filmen,
ergibt, was anzeigt, daß die
gefranste Oberfläche
es ermöglicht,
daß mehr Wasser
sich aufperlen kann als bei der Kontrolle. Ein solcher Effekt ist
wichtig für
Anwendungen, welche Wasserabweisung erfordern, wie Regenmäntel und
andere Wasserabweisungsaußenbekleidung,
Haushaltstücher,
Frauenhygiene- und Windeloberbögen
und (Latex)handschuhe (verhindert die Bildung einer rutschigen Oberfläche).
-
Beispiel 6
-
Physikalische Eigenschaften
-
Zug-
und Reißeigenschaften
werden für
einen dreischichtigen, gefransten Film (Schichtverhältnisse: 50%
gefranst/30% Kern/20% Außenseite)
der folgenden Zusammensetzung bestimmt:
Gefranste Schicht:
6 Gew.-% Slip-Masterbatch; 27 Gew.-% eines homogenen Ethylen/Octen-Copolymers mit einer
Dichte von 0,885 g/cm3 und einem MFI von
30 g/min; 67 Gew.-% eines homogenen Ethylen/Octen-Copolymers mit
einer Dichte von 0,902 g/cm3 und einem MFI
von 30);
Kernschicht: 87 Gew.-% LDPE 300R, 13 Gew.-% White-Masterbatch;
Äußere Schicht:
92 Gew.-% HDPE 35060E (Dichte: 0,960 g/cm3;
MFI 0,29 g/10 min), 8 Gew.-% White-Masterbatch.
-
Ein
glatter (nicht-texturierter) Basisfilm der entsprechenden Struktur
und Zusammensetzung wird als Kontrolle verwendet. Zugpeakbelastungen
in Maschinen- und Querrichtung werden gemäß dem ASTM-D-882-Verfahren
getestet; das Elmendorf-Reißtesten
wird gemäß ASTM D-1922
durchgeführt.
-
-
Beispiel 7
-
Gefranster Film, welcher
Polyvinylchlorid (PVC) umfaßt
-
Eine
Zusammensetzung, welche aus den folgenden Komponenten und Mengen
besteht, wird auf einer Mischwalze geliert und in einen 100-Mikrometer-Film
umgewandelt:
s-PVC, K 50: 100 phr
DOP (Dioctylphthalat):
30 phr
Ba-Zn-Stabilisator (Metallcarboxylat): 3 phr
ESBO
(epoxidiertes Sojabohnenöl):
0,5 phr
Unter Verwendung eines Formpreßverfahrens werden feste Fransen
mit einer Länge
von 120 Mikrometer erhalten.
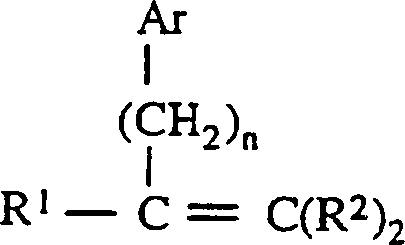


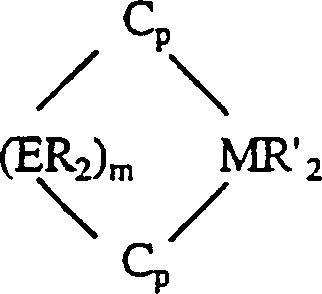 veranschaulicht werden, wobei jedes R unabhängig, bei jedem Auftreten, Wasserstoff, Hydrocarbyl, Silahydrocarbyl oder Hydrocarbylsilyl ist, enthaltend bis zu etwa 30, bevorzugt von 1 bis etwa 20, besonders bevorzugt von 1 bis etwa 10 Kohlenstoff- oder Siliciumatome, oder zwei R-Gruppen zusammen ein divalentes Derivat einer solchen Gruppe bilden. Bevorzugt ist R unabhängig bei jedem Auftreten (einschließlich, wo es geeignet ist, aller Isomere) Wasserstoff, Methyl, Ethyl, Propyl, Butyl, Pentyl, Hexyl, Benzyl, Phenyl oder Silyl, oder (wo geeignet) zwei solche R-Gruppen werden zusammen verknüpft unter Bildung eines kondensierten Ringsystems, wie Indenyl, Fluorenyl, Tetrahydroindenyl, Tetrahydrofluorenyl oder Octahydrofluorenyl.


