DE69816042T2 - Poröse faserstoffbahn - Google Patents
Poröse faserstoffbahn Download PDFInfo
- Publication number
- DE69816042T2 DE69816042T2 DE69816042T DE69816042T DE69816042T2 DE 69816042 T2 DE69816042 T2 DE 69816042T2 DE 69816042 T DE69816042 T DE 69816042T DE 69816042 T DE69816042 T DE 69816042T DE 69816042 T2 DE69816042 T2 DE 69816042T2
- Authority
- DE
- Germany
- Prior art keywords
- fibers
- layer
- heat
- layers
- weight
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000000835 fiber Substances 0.000 title claims description 86
- 239000000463 material Substances 0.000 claims description 59
- 238000001802 infusion Methods 0.000 claims description 17
- 235000013361 beverage Nutrition 0.000 claims description 15
- 238000004519 manufacturing process Methods 0.000 claims description 15
- 238000000034 method Methods 0.000 claims description 11
- 239000004743 Polypropylene Substances 0.000 claims description 7
- -1 polypropylene Polymers 0.000 claims description 7
- 229920001155 polypropylene Polymers 0.000 claims description 7
- 235000013311 vegetables Nutrition 0.000 claims description 7
- 239000002245 particle Substances 0.000 claims description 6
- 229920002955 Art silk Polymers 0.000 claims description 5
- 230000014759 maintenance of location Effects 0.000 claims description 5
- 239000002243 precursor Substances 0.000 claims description 3
- 239000002657 fibrous material Substances 0.000 claims 2
- 239000007787 solid Substances 0.000 claims 2
- 239000012815 thermoplastic material Substances 0.000 claims 2
- 239000010410 layer Substances 0.000 description 87
- 241001122767 Theaceae Species 0.000 description 13
- 229920002994 synthetic fiber Polymers 0.000 description 7
- 239000012209 synthetic fiber Substances 0.000 description 7
- 229920003043 Cellulose fiber Polymers 0.000 description 5
- 239000000428 dust Substances 0.000 description 5
- 239000011121 hardwood Substances 0.000 description 5
- 239000012790 adhesive layer Substances 0.000 description 4
- 238000004806 packaging method and process Methods 0.000 description 4
- 239000011148 porous material Substances 0.000 description 4
- 238000010276 construction Methods 0.000 description 3
- 239000004033 plastic Substances 0.000 description 3
- 238000007789 sealing Methods 0.000 description 3
- 239000011122 softwood Substances 0.000 description 3
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 3
- 240000004178 Anthoxanthum odoratum Species 0.000 description 2
- 229920000297 Rayon Polymers 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 239000002131 composite material Substances 0.000 description 2
- 238000007796 conventional method Methods 0.000 description 2
- 230000008021 deposition Effects 0.000 description 2
- 238000001035 drying Methods 0.000 description 2
- 239000010419 fine particle Substances 0.000 description 2
- 238000002074 melt spinning Methods 0.000 description 2
- 239000002964 rayon Substances 0.000 description 2
- 238000003786 synthesis reaction Methods 0.000 description 2
- 238000006243 chemical reaction Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 239000000945 filler Substances 0.000 description 1
- 238000001914 filtration Methods 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 239000011236 particulate material Substances 0.000 description 1
- 230000035515 penetration Effects 0.000 description 1
- 229920000642 polymer Polymers 0.000 description 1
- 239000012925 reference material Substances 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 239000000725 suspension Substances 0.000 description 1
- 229920001169 thermoplastic Polymers 0.000 description 1
- 239000004416 thermosoftening plastic Substances 0.000 description 1
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D85/00—Containers, packaging elements or packages, specially adapted for particular articles or materials
- B65D85/70—Containers, packaging elements or packages, specially adapted for particular articles or materials for materials not otherwise provided for
- B65D85/804—Disposable containers or packages with contents which are mixed, infused or dissolved in situ, i.e. without having been previously removed from the package
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F11/00—Processes for making continuous lengths of paper, or of cardboard, or of wet web for fibre board production, on paper-making machines
- D21F11/02—Processes for making continuous lengths of paper, or of cardboard, or of wet web for fibre board production, on paper-making machines of the Fourdrinier type
- D21F11/04—Processes for making continuous lengths of paper, or of cardboard, or of wet web for fibre board production, on paper-making machines of the Fourdrinier type paper or board consisting on two or more layers
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F11/00—Processes for making continuous lengths of paper, or of cardboard, or of wet web for fibre board production, on paper-making machines
- D21F11/14—Making cellulose wadding, filter or blotting paper
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H27/00—Special paper not otherwise provided for, e.g. made by multi-step processes
- D21H27/30—Multi-ply
- D21H27/38—Multi-ply at least one of the sheets having a fibrous composition differing from that of other sheets
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H11/00—Pulp or paper, comprising cellulose or lignocellulose fibres of natural origin only
- D21H11/12—Pulp from non-woody plants or crops, e.g. cotton, flax, straw, bagasse
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H13/00—Pulp or paper, comprising synthetic cellulose or non-cellulose fibres or web-forming material
- D21H13/02—Synthetic cellulose fibres
- D21H13/08—Synthetic cellulose fibres from regenerated cellulose
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H13/00—Pulp or paper, comprising synthetic cellulose or non-cellulose fibres or web-forming material
- D21H13/10—Organic non-cellulose fibres
- D21H13/12—Organic non-cellulose fibres from macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds
- D21H13/14—Polyalkenes, e.g. polystyrene polyethylene
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H15/00—Pulp or paper, comprising fibres or web-forming material characterised by features other than their chemical constitution
- D21H15/02—Pulp or paper, comprising fibres or web-forming material characterised by features other than their chemical constitution characterised by configuration
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H27/00—Special paper not otherwise provided for, e.g. made by multi-step processes
- D21H27/08—Filter paper
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/249921—Web or sheet containing structurally defined element or component
- Y10T428/249953—Composite having voids in a component [e.g., porous, cellular, etc.]
- Y10T428/249981—Plural void-containing components
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T442/00—Fabric [woven, knitted, or nonwoven textile or cloth, etc.]
- Y10T442/60—Nonwoven fabric [i.e., nonwoven strand or fiber material]
- Y10T442/659—Including an additional nonwoven fabric
- Y10T442/668—Separate nonwoven fabric layers comprise chemically different strand or fiber material
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Packages (AREA)
- Apparatus For Making Beverages (AREA)
- Laminated Bodies (AREA)
Description
- Die vorliegende Erfindung betrifft ein faseriges, poröses Bahnmaterial vom Heißsiegeltyp das speziell und jedoch nicht ausschließlich vorgesehen ist für die Verwendung zur Herstellung von Aufgussbeuteln zum Aufbrühen von Getränken, wie beispielsweise Tee, Kaffee und dergleichen.
- Infusionsbeutel zum Aufbrühen von Getränken (sog. Teebeutel und Kaffeebeutel) werden allgemein entweder aus faserigem, porösem Bahnmaterial mit dem Sammelbegriff "Heißsiegel" oder "Nicht-Heißsiegel"-Typ hergestellt (nachfolgend zur Vereinfachung auch bezeichnet als Papier). Heißsiegelfähiges Papier (auf das sich die vorliegende Erfindung bezieht) weist in der Regel 2 Lagen auf. Eine dieser 2 Lagen ist eine klebende Lage, in die schmelzfähige polymere Fasern einbezogen sind, mit denen es möglich ist, bei der Herstellung von Infusionsbeuteln
2 Lagen des Papiers durch Heißsiegeln miteinander zu verbinden. Die andere Lage dient als Isolierschicht, um zu verhindern, dass das Polymer (in der anderen Lage) während der Umwandlung des Papiers bei der Erzeugung von Infusionsbeuteln an den erhitzten Werkzeugen klebt. - Eines der Beispiele von kommerziell verfügbarem Papier zum Heißsiegeln ist das unter dem Namen SUPERSEAL (eingetragenes Warenzeichen) von J. R. Crompton Limited hergestellte Papier, das eine Klebschicht aufweist, in die relativ lange (z. B. etwa 5 mm) Fasern aus Polypropylen, Kunstseide und pflanzliche Fasern eingearbeitet sind, sowie eine thermisch inerte Lage von Cellulosefasern. Insgesamt hat das SUPERSEAL-Papier eine Tiefe, die eine Dicke von etwa 6 bis 8 Fasern entspricht, wobei die Klebschicht eine größere Dicke als die thermisch inerte Lage hat (in der die "langen" Fasern der Klebschicht verankert sind).
- Bei den bekannten Heißsiegelpapieren für die Verwendung in der Herstellung von Teebeuteln besteht auf einigen Gebieten jedoch ein Problem darin, dass feiner Teestaub (der aus der wechselseitigen Einwirkung der Teeblätter während ihrer Verarbeitung resultiert) oder Feinpartikel von Tee die Neigung haben, das Papier zur Außenseite des Teebeutels zu durchdringen. Da Teebeutel in der Regel in Schachteln oder anderen Formen von "äußerer" Verpackung verpackt sind, befinden sich die feinen Teepartikel oder der Staub "lose" in der Verpackung, was vom ästhetischen Standpunkt unerwünscht ist.
- In Abhängigkeit von Verpackungsgröße können in der Verpackung bis zu einigen Milligramm Feinteepartikel oder Staub "lose" vorhanden sein.
- Eine der Vorgehensweisen zur Lösung dieses Problems wäre die Erhöhung des prozentualen Anteils von feineren Fasern (vorzugsweise Hartholzfasern) in dem Papierstoff, aus dem das 2-lagige Papier erzeugt wird. Dieses würde zu einem Papier mit kleineren Poren führen und dadurch den Anteil von Feintee oder Teestaub verringern, der das Papier durchdringen kann. Zweifelsohne wäre die Verringerung der Porosität nicht so groß, dass ein Durchdringen von Wasser durch das Material während der Infusion des Getränkes verhindert wird.
- Allerdings wird ein erhöhter Anteil von Hartholz- oder anderen Kurzfasern in einer der 2 Lagen die Festigkeit des Papiers möglicherweise in einem solchen Maß verringern, dass (bei der erforderlichen Porengröße) die Festigkeit zu Verarbeitung des Papiers zu Infusionsbeuteln unzureichend sein würde. Ein weiterer Nachteil, der im Zusammenhang mit der Verwendung von Hartholz- oder anderen Kurzfasern stehen würde, wäre die Erzeugung von feinen Löchern ("Pinholes") in dem Papier, die aus allgemeinen Problemen bei der Papiererzeugung resultieren, z. B. Lufteinschluss und Nässe.
- Ein weiterer Vorschlag zur Verbesserung der Eigenschaften der Feinstoffzurückhaltung eines heißsiegelfähigen Filtennaterials, das für die Herstellung von Getränkeinfusionsbeuteln verwendet wird, wurde in der US-A-5601716 offenbart. Nach diesem Vorschlag wird ein Filtermaterial durch Nassauflage einer ersten Faserlage auf einer Maschine für die Papierfabrikation erzeugt und anschließend auf dieser Lage eine Vielzahl einzelner Synthese- oder Kunststofffasern (die für das Filtermaterial die Heißsiegeleigenschaften vermitteln) in einem erhitzten Zustand abgeschieden, so dass die Synthese- oder Kunststofffasern in der Lage sind, untereinander aber auch mit den Fasern der ersten Lage zu verschmelzen. Die Synthese- oder Kunststofffasern können nach einer konventionellen Methode des Schmelzspinnens erzeugt und abgeschieden werden. Die Notwendigkeit zur Erzeugung der erhitzten Synthese- oder Kunststofffasern mit separaten Verfahrensschritten nach dem Prozess des Nassauflegens und des Trocknens der ersten Faserschicht stellt einen Nachteil dieses Verfahrens dar. Darüber hinaus "trifft" die regellose Abscheidung der Synthese- oder Kunststofffasern nicht notwendigerweise große Poren in der nassaufgelegten Lage, so dass es zu einer inkonsistenten Verbesserung des Filtrationswirkungsgrades kommen kann.
- Die EP-A-0109282 offenbart die Herstellung eines Papiers, das für einen Batterieseparator oder ein Filter verwendet werden kann. Das Papier wird durch nacheinander folgende Nassauflage zweier Lagen mit Drainage zwischen jeder Stelle der Papierstoffabscheidung erzeugt, um eine Verbundstruktur zu bilden. Nach Erfordernis kann eine dritte Lage über einen Zusatzdraht aufgetragen werden, um auf die Verbundschicht aufgepresst zu werden. Mindestens eine der Lagen kann darin eingebaute heißsiegelfähige Fasern aufweisen.
- Es ist daher eine Aufgabe der vorliegenden Erfindung, die vorgenannten Nachteile zu umgehen oder zu mildem.
- Nach einem ersten Aspekt der vorliegenden Erfindung wird ein faseriges, poröses Bahnmaterial vom Heißsiegel-Typ mit verbesserten Eigenschaften der Partikelzurückhaltung zur Verwendung in der Herstellung von Getränkeinfusionsbeuteln gewährt, wobei das Material angrenzend und nacheinander nassaufgelegte erste, zweite und dritte Faserschichten aufweist, und wobei mindestens eine der Schichten über darin eingebaute heißsiegelfähige Fasern verfügt, wobei die Fasern in der ersten Lage ein größeres Höhe-Breite-Verhältnis haben als solche in der zweiten Lage, deren Höhe-Breite-Verhältnis größer ist als derjenigen der dritten Lage.
- Nach einem zweiten Aspekt der vorliegenden Erfindung wird ein Verfahren zum Herstellen eines faserigen, porösen Bahnmaterials des heißsiegelfähigen Typs mit verbesserten Eigenschaften der Partikelzurückhaltung zur Verwendung in der Herstellung von Getränkeinfusionsbeuteln gewährt, wobei das Verfahren nacheinander das Auflegen erster, zweiter und dritter Faserschichten umfasst, während von der Erzeugung der ersten Lage bis zur Erzeugung der dritten Lage in der Struktur eine Drainage herbeigeführt wird und wobei mindestens eine der Lagen über darin eingebaute heißsiegelfähige Fasern verfügt, wobei die Fasern in der ersten Lage ein größeres Höhe-Breite-Verhältnis haben als die in der zweiten Lage, deren Höhe-Breite-Verhältnis größer ist als das der Fasern in der dritten Lage.
- Die Materialien haben nach dem ersten Aspekt der Erfindung eine verringerte Porengröße, so dass das Durchdringen von Feinpartikeln oder von Staub des Getränke-Präkursormaterials (z. B. Teeblätter) bei Verwendung für Getränkeinfusionsbeutel gehemmt wird. Nichtsdestoweniger verfügen die Materialien über eine ausreichende Festigkeit zur Verarbeitung zu Getränkeinfusionsbeuteln sowie über eine ausreichende Porosität, um Wasser durch das Material während der Infusion des Getränkes durchzulassen.
- Das Material wird durch aufeinanderfolgendes Nassauflegen der ersten, zweiten und dritten Lagen (von denen in mindestens einer die heißsiegelfähigen Fasern eingebaut sind) auf einem wasserdurchlässigen Band in beabstandeten Lagen hergestellt. Dieses kann durch drei separate derart angeordnete Stoffauflauflcästen erfolgen, dass es freie Durchläufe des Bandes zwischen den Positionen gibt, an denen die hintereinander geschalteten Stoffauflaufkästen ihre entsprechenden Fasersuspensionen niederlegen. Die Drainage durch das Band wird mindestens von der Erzeugung der ersten Lagenstruktur zur Erzeugung der zweiten Lagenstruktur bewirkt (d. h. über den Regionen der freien Durchläufe des Bandes). Die Drainage des freien Durchlaufs zwischen den ersten und zweiten Stoffauflauflcästen gewährleistet, dass die erste Lage eine besser zusammenhängende Struktur hat, bevor die zweite Lage darauf aufgebracht wird. Dieses gewährleistet, dass ein Zerreißen der ersten Lage durch das Auflegen der zweiten Lage verhindert wird. In ähnlicher Weise gewährleistet der freie Durchlauf des Bandes zwischen den zweiten und dritten Stoffauflauflcästen, dass ein Reißen der 2-lagigen Strktur durch Niederlegen der dritten Lage verhindert wird.
- Vorzugsweise setzt sich die Drainage der Faserbahn über die Ablage der dritten Lage hinaus fort.
- Das erfindungsgemäße Verfahren hat den Vorteil, dass etwaige Hohlräume in der ersten Lage, die (beispielsweise) durch Lufteinschluss hervorgerufen werden, von Fasern der zweiten Lage ausgefüllt werden (als Ergebnis der Drainage durch die Hohkäume) und etwaige in der vereinten Struktur der ersten und zweiten Lagen verbleibende Hohhäume von Fasern der dritten Lage ausgefüllt werden (wiederum als Ergebnis der Drainage durch die Hohlräume). Dieses Ausfüllen der Hohlräume vermittelt dem erfindungsgemäßen Produkt die guten Filtereigenschaften. Ein derartiges Auffüllen der Hohkäume in der nassaufgelegten Faserschicht des Produktes der US-A-5601716 ist durch das regellose Niederlegen von Synthese- oder Kunststofffasern nicht gewährleistet. Darüber hinaus hat die Erfindung gegenüber der US-A-5601716 den Vorteil, dass das Material ausschließlich mit Hilfe der Methode des Nassauflegens erzeugt wird und dadurch die Notwendigkeit zum Schmelzspinnen und Abscheiden von Synthese- und Kunststofffasern vermieden wird.
- Das erfindungsgemäße Verfahren hat außerdem den Vorteil, dass der Prozess für ein Material mit einem speziellen Flächengewicht eine erhöhte Fertigungsgeschwindigkeit im Vergleich zu der Herstellung eines 2-lagigen Materials des gleichen Flächengewichts in Abhängigkeit von stehenden Einschränkungen erlaubt.
- Das Verfahren kann auf einer "Schrägsieb"-Papiennaschine ausgeführt werden. Nach Erfordernis kann das "Sieb" (d. h. das Band der Papiermaschine) Vorsprünge aufweisen (sogenannte Höcker), um ein Perforationsmuster in dem Papier zu erzeugen. Alternativ kann das Material unter Verwendung einer Flüssigkeitsstrahlperforation mit Muster versehen werden.
- Vorzugsweise werden die heißsiegelfähigen Fasern in mindestens einer der äußeren Lagen des Materials vorgesehen, obgleich es im Geltungsbereich der Erfindung liegt, dass diese Fasern in einer Zwischenschicht bereitgestellt werden.
- Das erfindungsgemäße Material hat vorzugsweise ein Flächengewicht von 13 bis 19 g/m2, mehr bevorzugt 14 bis 18 g/m2 und noch mehr bevorzugt 15 bis 17 g/m2.
- Die Fasern in der ersten Lage haben ein größeres Höhe-Breite-Verhältnis (d. h. Länge : Durchmesser) als diejenigen in der zweiten Lage, die wiederum ein größeres Höhe-Breite-Verhältnis haben als diejenigen in der dritten Lage. Bevorzugt ist das Höhe-Breite-Verhältnis der Fasern in der ersten Lage größer als
140 bis450 (vorzugsweise200 bis450 ), dasjenige der Fasern in der zweiten Lage140 bis200 und dasjenige in der dritten Lage10 bis150 (vorzugsweise40 bis150 ). Nach Erfordernis ist es jedoch möglich, dass die Faser der zweiten und/oder dritten Lagen länger als die der ersten Lage sind oder die gleiche Länge haben (und/oder stärker fibrilliert sind). - Vorzugsweise haben die Fasern der ersten Lage eine Länge von 1 bis 7mm (mehr bevorzugt 3 bis 6mm und am meisten bevorzugt mehr als 5 mm), während die Fasern der zweiten Lage eine Länge von 2 bis 6mm (mehr bevorzugt 2 bis 4 mm und am meisten bevorzugt etwa 3 mm) haben und die der dritten Lage eine Länge von 0,2 bis 2,0 mm (bevorzugt 0,5 bis 1,5 mm) und mehr bevorzugt etwa 1 mm haben.
- In bevorzugten erfindungsgemäßen Konstruktionen stellen die Fasern der ersten Lage 50% bis 90 Gew.% des Gesamtgewichts des Bahnmaterials dar. Vorzugsweise beträgt im Allgemeinen das Flächengewicht der ersten Lage 8 bis 1,0 g/m2 (z. B. 8 bis 9 g/m2), das der zweiten Lage 2 bis 4 g/m2 und das der dritten Lage 1 bis 4 g/m2.
- Die thermisch aktive Lage kann beispielsweise 20% bis 40 Gew.% (bezogen auf das Gesamtgewicht des Papiers) der heißsiegelfähigen Fasern aufweisen. Die heißsiegelfähigen Fasern sind bevorzugt ein thermoplastischer Kunststoff und mehr bevorzugt Polypropylen.
- Um Festigkeit zu vermitteln, können in die thermisch aktive Lage andere Arten von Fasern zusätzlich yu den heißsiegelfähigen Fasern einbezogen werden. Diese zusätzlichen Fasern können beispielsweise Kunstseidefasern und/oder pflanzliche Fasern sein und zwar jeweils in einer Menge von 5% bis 60% des Gewichts der thermisch aktiven Lage. Die anderen Lagen können aus Cellulosefasern sein.
- In einer bevorzugten Konstruktion von Papier nach der vorliegenden Erfindung werden die heißsiegelfähigen Fasern in der ersten Lage bereitgestellt. Vorzugsweise ist die erste Lage von größerer Tiefe als die Gesamttiefe der thermisch inerten Lagen. Die Gesamtdicke des Materials kann beispielsweise 6 bis 12 Fasern (
40 bis90 Mikrometer) betragen, wobei jede der thermisch inerten Lagen normalerweise eine Tiefe von etwa 2 Fasern hat und der Rest der Tiefe von der thermisch aktiven Lage kommt. - Die Erfindung wird anhand lediglich eines Beispiels unter Bezugnahme auf die beigefügte Zeichnung beschrieben, mit der die Herstellung von Bahnmaterial nach der vorliegenden Erfindung veranschaulicht wird.
- Das Bahnmaterial wird aus 3 Papierfaserstoffen erzeugt. Der eine Papierstoff (zur Erzeugung der ersten Lage) weist heißsiegelfähige Fasern (bevorzugt Polypropylen), Kunstseide- und pflanzliche Fasern auf, die vorzugsweise insgesamt eine Länge von etwa 3 bis 6 mm (z. B. etwa 5 mm) haben. Die anderen 2 Papierstoffe (die die zweiten und dritten Lagen bilden), weisen jeweils Cellulosefasern auf. Die zweiten und dritten Lagen können Weichholz-, Hartholzfasern und/oder pflanzliche Fasern mit entsprechenden Längen von 2 bis 6 mm, 0,8 bis 1,5 mm und 0,8 bis 3 mm aufweisen.
- Wie in der Zeichnung dargestellt, wird der Papierstoff (der aus Polypropylen-, Kunstseide- und pflanzlichen Fasern bestehen kann) zur Erzeugung der ersten Lage
1 auf einem sich kontinuierlich bewegenden, Papier erzeugenden Gewebe2 aus einem ersten Stoffauflaufkasten3 niedergelegt. Wie mit den Pfeilen4 gezeigt, wird das Wasser durch die erste Lage abgelassen. Die zweite Lage5 (aus Cellulosefasern) wird sodann aus einem weiteren Stoffauflaufkasten6 vor dem Niederlegen der dritten Lage7 (aus Cellulosefasern) aus einem dritten Stoffauflaufkasten8 niedergelegt. Während der gesamten Erzeugung der3 Lagen wird für Drainage gesorgt (Pfeile4 ). Als Ergebnis dieser Drainage werden Abschnitte von Fasern der zweiten und dritten Lage mit der ersten Lage so "verankert", dass sie mechanisch darin eingeschlossen sind. - Bei der Abnahme des Papier erzeugenden Gewebes läuft die Bahn um einen dampfbeheizten Trockenrylinder (nicht gezeigt), gefolgt von einem Heißluft-Schmelzschritt und einem Nachbefeuchtungsschritt, bevor sie aufgerollt wird.
- Getränkeinfusionsbeutel, die ein Getränke-Präkursormaterial (z. B. Tee oder Kaffee) enthalten, können aus der Bahn durch Heißsiegeln angrenzender thermisch aktiver Lagen unter Anwendung konventioneller Methoden erzeugt werden.
- Die vorliegende Erfindung wird unter Bezugnahme auf das nicht einschränkende Beispiel weiter beschrieben.
- BEISPIEL
- Es wurde ein Heißsiegel-Papier nach der vorliegenden Erfindung als eine 3-lagige Konstruktion erzeugt, das die erste Lage Kunstseide- und Polypropylenfaser aufwies, die zweite Lage Weichholzfasern und die dritte Lage Hartholzfasern aufwies. Die Breite-Höhe-Verhältnisse der Fasern, die für die Lagen verwendet wurden, sind in der folgenden Tabelle angegeben.
- Es wurde vergleichsweise ein 2-lagiges Material erzeugt, in dem die erste Lage Kunstseide- und Polypropylenfasern aufwies und die zweite Lage Weichholzfasern aufwies. Die Höhe-Breite-Verhältnisse dieser Fasern sind in der Tabelle angegeben.
- Die Flächengewichte der zweiten und dritten Lagen des erfindungsgemäßen Materials betrugen 75% und 25% des Flächengewichtes (5 g/m2) der zweiten Lage des Vergleichsmaterials.
- Die Eigenschaften des Materials sind in der Tabelle dargestellt.
- TABELLE
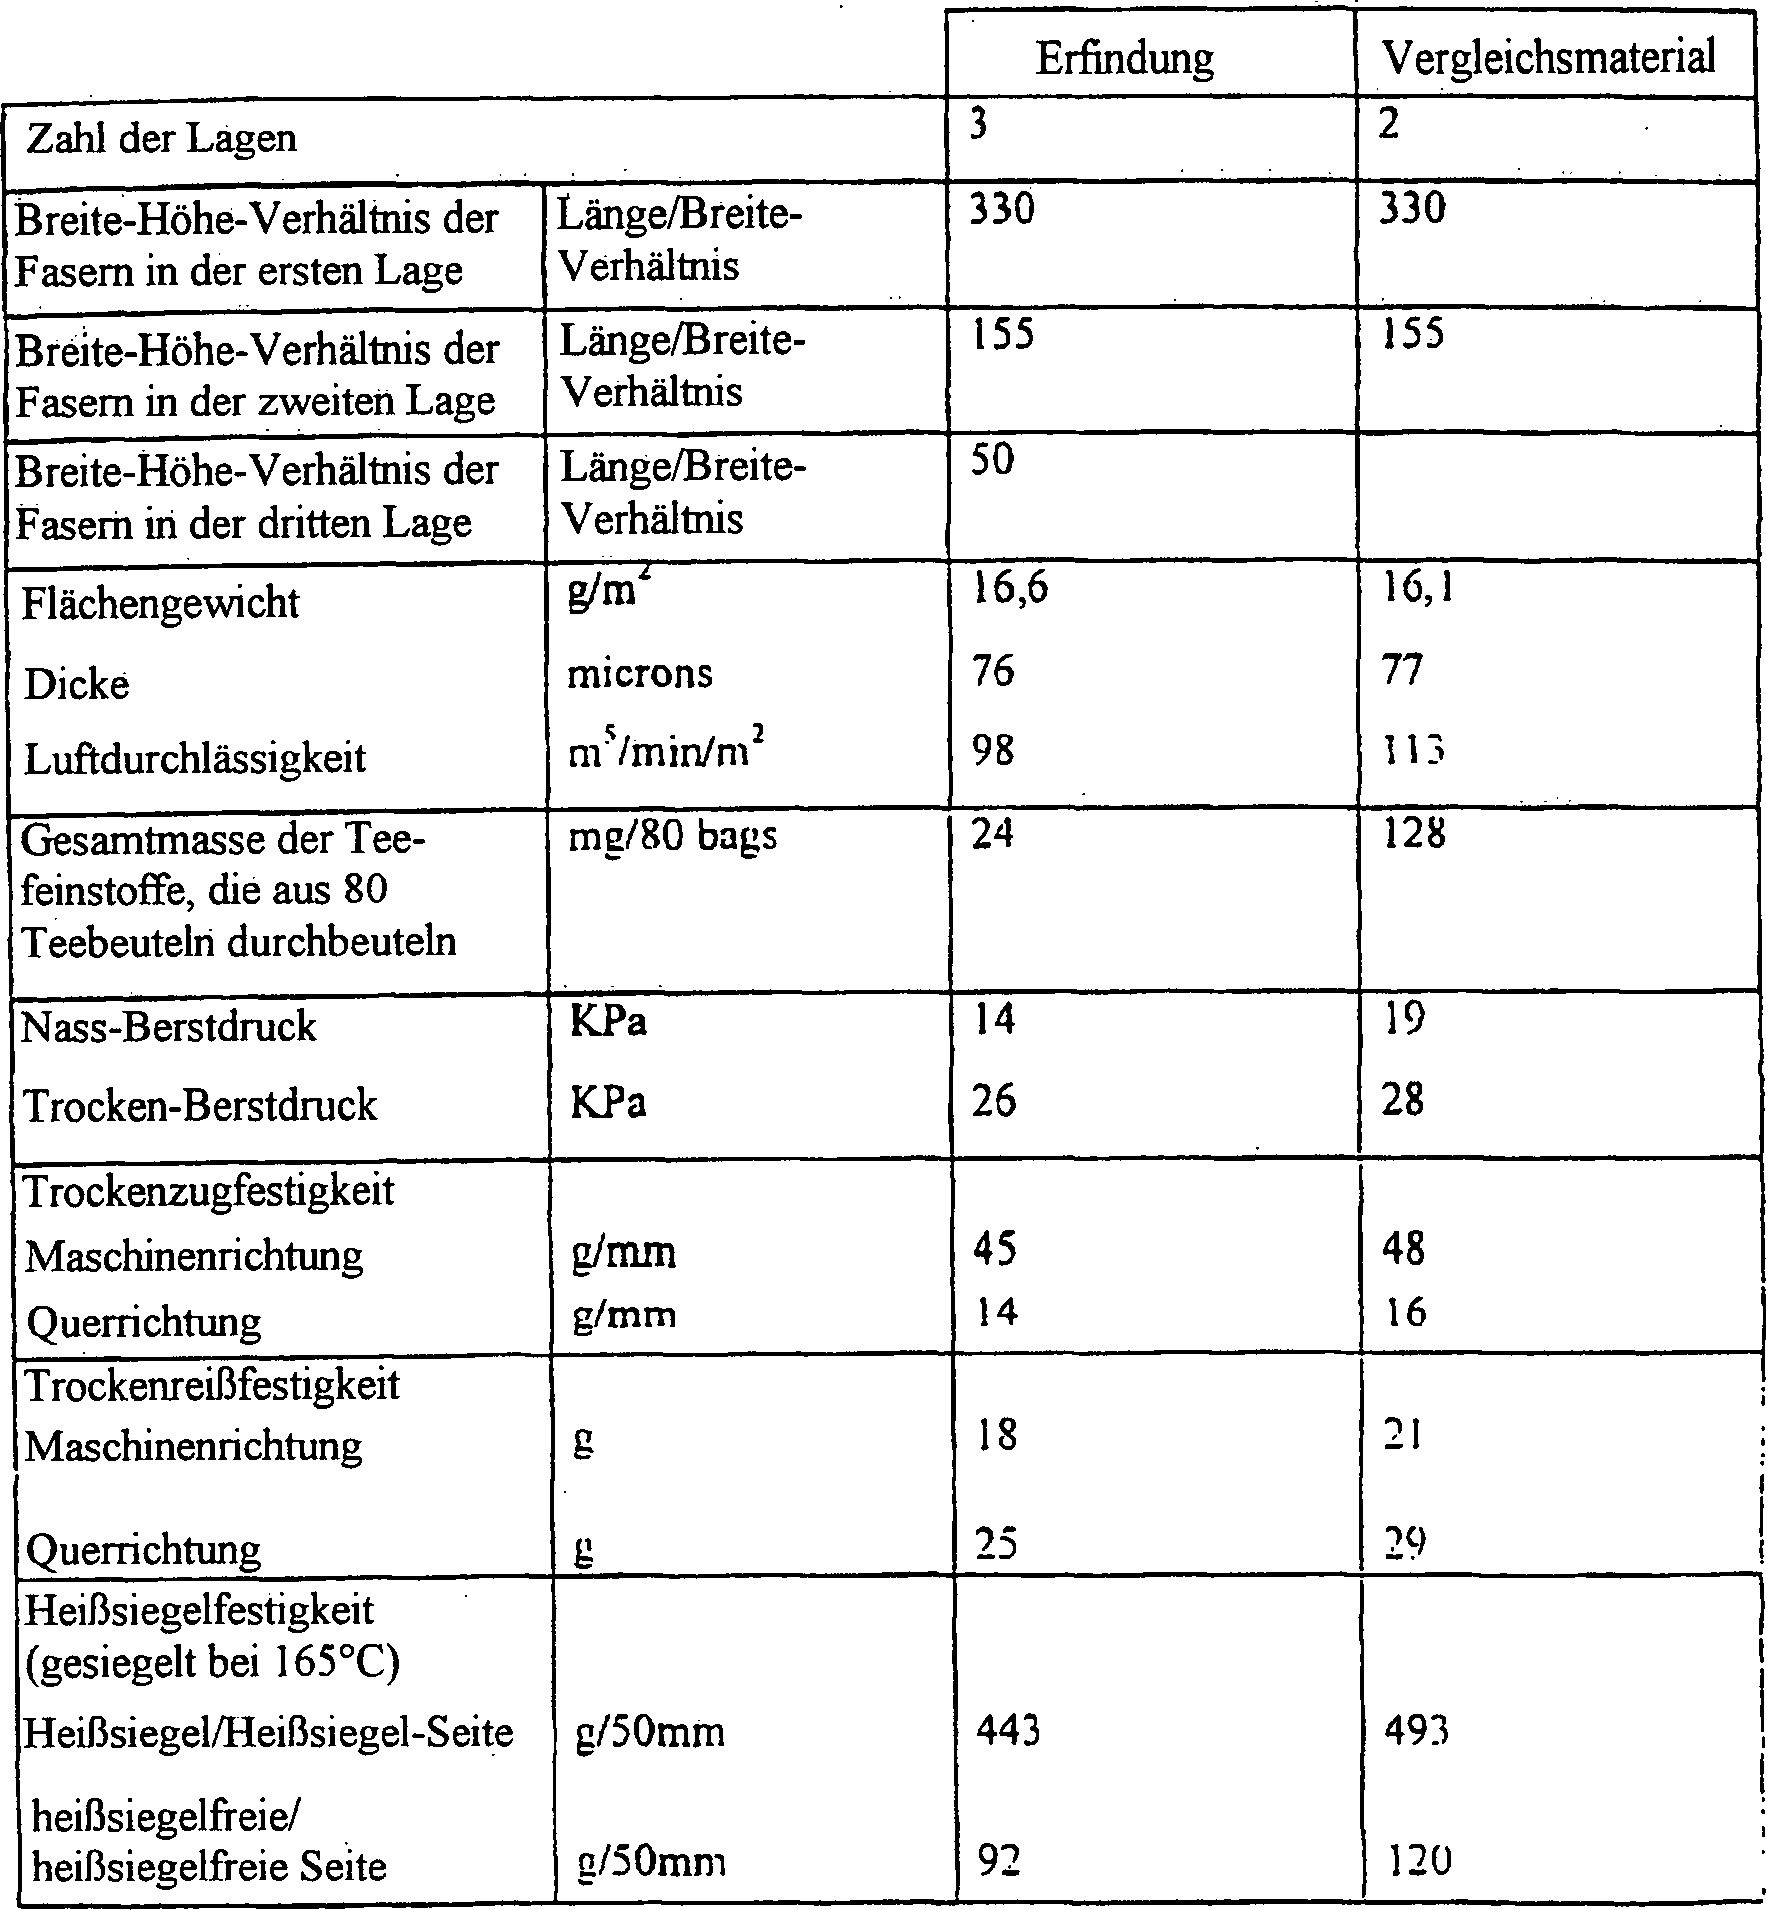
- Die 2 Materialien wurden zu Teebeuteln verarbeitet, die sodann für eine feste Zeitdauer geschüttelt wurden. Anschließend wurde die Masse (bezogen auf 80 Teebeutel) von partikulärem Material gemessen, die durch die Beutel "durchgebeutelt" sind. Die Ergebnisse sind in der Tabelle dargestellt, aus denen ersichtlich ist, dass 24 mg Feinstoffe (bezogen auf 80 Teebeutel) aus den Beuteln "durchgebeutelt" sind, die aus dem erfindungsgemäßen Papier erzeugt wurden im Vergleich zu 128 mg für das Vergleichsmaterial. Die Vorteile der Erfindung sind damit eindeutig.
- Die Tabelle zeigt, dass andere Eigenschaften des erfindungsgemäßen Materials (z. B. Berstdruck, Reißfestigkeit, Tee-Stärke und Heißsiegelfestigkeit) so sind, wie es für ein Material erforderlich ist, das für die Erzeugung von Getränkeinfusionsbeuteln verwendet werden soll.
Claims (20)
- Faseriges, poröses Bahnmaterial vom Heißsiegeltyp mit verbesserten Eigenschaften der Feststoffpartikeketention zur Verwendung in der Herstellung von Getränkeinfusionsbeuteln, wobei das Material nebeneinander in Reihenfolge nass gelegte erste, zweite und dritte Lagen von Fasermaterial aufweist, wobei von diesen Lagen in mindestens eine heißsiegelfähige Fasern eingebaut sind, und wobei die Fasern in der ersten Lage ein größeres Höhe-Breite-Verhältnis haben als diejenigen in der zweiten Lage, die wiederum ein höheres Höhe-Breite-Verhältnis haben als diejenigen in der dritten Lage.
- Material nach Anspruch 1 mit einem Flächengewicht von 13 bis 19 g m –2.
- Material nach Anspruch 2 mit einem Flächengewicht von 14 bis 18 g m–2.
- Material nach Anspruch 3 mit einem Flächengewicht von 15 bis 17 g m–2.
- Material nach einem der Ansprüche 1 bis 4, wobei das Höhe-Breite-Verhältnis der Fasern in der ersten Lage größer ist als
140 bis450 , das der Fasern in der zweiten Lage140 bis200 und das der Fasern in der driten Lage10 bis150 . - Material nach einem der Ansprüche 1 bis 5, wobei die Fasern der ersten gelegten Lage eine Länge von 1 bis 7 mm haben.
- Material nach einem der Ansprüche 1 bis 6, wobei die Fasern der zweiten gelegten Lage eine Länge von 2 bis 6 mm haben.
- Material nach einem der Ansprüche 1 bis 7, wobei die Fasern der dritten gelegten Lage eine Länge von 0,2 bis 2,0 mm haben.
- Material nach einem der Ansprüche 1 bis 8, wobei die Fasern der ersten Lage zum Gesamtgewicht des Bahnmaterials 50% bis 90 Gew.% beitragen.
- Material nach einem der Ansprüche 1 bis 9, wobei die thermisch aktive Lage 20% bis 40 Gew.% der Heißsiegelfasern bezogen auf das Gesamtgewicht des Bahnmaterials aufweist.
- Material nach einem der Ansprüche 1 bis 10, wobei die Heißsiegelfasern ein thermoplastisches Material sind.
- Material nach Anspruch 11, wobei das thermoplastische Material Polypropylen ist.
- Material nach einem der Ansprüche 1 bis 12, wobei in die Lage, in die heißsiegelfähige Fasern eingebaut sind, zusätzlich Kunstseidefasern und/oder pflanzliche Fasern eingebaut enthält.
- Material nach Anspruch 13, wobei in die Lage, in die heißsiegelfähige Fasern eingebaut sind, 5% bis 60 Gew.% Kunstseidefasern und/oder 5% bis 60 Gew.% pflanzliche Fasern eingebaut sind.
- Material nach einem der Ansprüche 1 bis 14, wobei die heißsiegelfähigen Fasern in mindestens einer der äußeren Lagen des Materials bereitgestellt sind.
- Material nach Anspruch 15, worin die heißsiegelfähigen Fasern in der ersten gelegten Lage bereitgestellt sind.
- Material nach einem der Ansprüche 1 bis 16 mit einer Gesamtdicke von 6 bis 12 Fasern.
- Material nach Anspruch 17, wobei 2 der Lagen thermisch inerte Lagen sind und jede eine Tiefe von etwa 2 Fasern hat und der Rest der Tiefe des Materials von der thermisch aktiven Lage bestellt wird.
- Getränkeinfusionsbeutel, aufweisend ein Getränke-Präkursormaterial in einem heißversiegelten Sachet eingeschlossen ist, das aus einem Material nach einem der Ansprüche 1 bis 18 erzeugt ist.
- Verfahren zum Erzeugen eines faserigen, porösen Bahnmaterials vom Heißsiegeltyp mit verbesserten Eigenschaften der Feststoffpartikelretention zur Verwendung in der Herstellung von Getränkeinfusionsbeuteln, welches Verfahren das aufeinanderfolgende Ablegen einer ersten (
1 ), zweiten (5 ) und dritten (7 ) Lage aus Faserstoff umfasst, während ein Ablaufen (4 ) aus der Erzeugung der ersten Lage zur Erzeugung der dritten Lage der Struktur herbeigeführt wird, wobei in mindestens eine der Lagen heißsiegelfähige Fasern eingebaut sind, wobei die Fasern in der ersten Lage (1 ) ein größeres Höhe-Breite-Verhältnis haben als diejenigen in der zweiten Lage (5 ), die ein höheres Höhe-Breite-Verhältnis haben als diejenigen in der dritten Lage (7 ).
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| GBGB9702857.5A GB9702857D0 (en) | 1997-02-12 | 1997-02-12 | Porous web material |
| GB9702857 | 1997-02-12 | ||
| PCT/GB1998/000311 WO1998036128A1 (en) | 1997-02-12 | 1998-02-12 | Porous web material |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| DE69816042D1 DE69816042D1 (de) | 2003-08-07 |
| DE69816042T2 true DE69816042T2 (de) | 2004-04-22 |
Family
ID=10807490
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| DE69816042T Expired - Fee Related DE69816042T2 (de) | 1997-02-12 | 1998-02-12 | Poröse faserstoffbahn |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US6548433B1 (de) |
| EP (1) | EP0963489B1 (de) |
| AU (1) | AU6220298A (de) |
| DE (1) | DE69816042T2 (de) |
| GB (1) | GB9702857D0 (de) |
| WO (1) | WO1998036128A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102008060152A1 (de) * | 2008-12-02 | 2010-06-10 | Mahle International Gmbh | Verfahren zur Herstellung eines nassgelegten Filtermediums |
Families Citing this family (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB0002339D0 (en) | 2000-02-02 | 2000-03-22 | Crompton J R Plc | Beverage infusion packages and materials therefor |
| EP1266997A4 (de) * | 2000-02-03 | 2003-05-07 | Mitsui Chemicals Inc | Heissiegelpapier mit Luftdurchlässigkeit |
| GB0011726D0 (en) * | 2000-05-16 | 2000-07-05 | Crompton J R Plc | Beverage infusion packages and materials therefor |
| EP1229166A1 (de) * | 2001-01-31 | 2002-08-07 | MELITTA HAUSHALTSPRODUKTE GmbH & Co. Kommanditgesellschaft | Verfahren zur Herstellung eines Filterpapieres |
| GB0219600D0 (en) | 2002-08-22 | 2002-10-02 | J R Crompton Ltd | Beverage package |
| GB2403719A (en) | 2003-07-07 | 2005-01-12 | Reckitt Benckiser Nv | Water-softening method |
| US20070190157A1 (en) * | 2006-01-20 | 2007-08-16 | Monosoirx, Llc. | Film lined packaging and method of making same |
| US20080095959A1 (en) * | 2006-10-20 | 2008-04-24 | The Republic Of Tea | Infusion package |
| US9428328B2 (en) | 2011-09-01 | 2016-08-30 | 2266170 Ontario Inc. | Beverage capsule |
| US9353480B2 (en) | 2012-04-11 | 2016-05-31 | Ahlstrom Corporation | Sterilizable and printable nonwoven packaging materials |
| CA2833096C (en) | 2012-11-12 | 2016-05-31 | 2266170 Ontario Inc. | Beverage capsule and process and system for making same |
| CA2905217C (en) | 2013-04-03 | 2016-11-08 | 2266170 Ontario Inc. | Capsule machine and components |
| US20140305604A1 (en) * | 2013-04-16 | 2014-10-16 | Burrows Paper Corporation | Specialty Papers And/or Methods For Making Specialty Papers |
| CA2912723C (en) | 2013-05-23 | 2017-02-07 | 2266170 Ontario Inc. | Capsule housing |
| US9428329B2 (en) | 2013-08-20 | 2016-08-30 | 2266170 Ontario Inc. | System for making capsule containing a dosing agent |
| US10314319B2 (en) * | 2013-11-20 | 2019-06-11 | 2266170 Ontario Inc. | Method and apparatus for accelerated or controlled degassing of roasted coffee |
| WO2015139140A1 (en) | 2014-03-21 | 2015-09-24 | 2266170 Ontario Inc. | Capsule with steeping chamber |
Family Cites Families (26)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA651488A (en) | 1962-10-30 | Celanese Corporation Of America | Beverage infusor | |
| GB500542A (en) | 1937-05-10 | 1939-02-10 | Russell John Reaney | Improvements in or relating to composite products and methods of making the same |
| US2531594A (en) | 1949-08-23 | 1950-11-28 | Koffy Pak Corp | Packaged coffee |
| US2928765A (en) | 1957-02-11 | 1960-03-15 | C H Dexter & Sons Inc | Air filter paper and method of making same |
| US3386834A (en) | 1964-07-17 | 1968-06-04 | Dexter Corp | Infuser web material, method of preparing same and infusion package |
| US3529925A (en) | 1967-09-25 | 1970-09-22 | Itt Rayonier Inc | Process for interfiber bonding of cellulosic fibrous webs |
| US3640727A (en) | 1970-06-26 | 1972-02-08 | Procter & Gamble | Coffee brewing packet |
| IT1011142B (it) * | 1974-03-25 | 1977-01-20 | Montedison Spa | Procedimento per preparare accoppia ti di fogli di carta con pellicole di materiale polimerico |
| DE2636486C3 (de) | 1976-08-13 | 1980-09-11 | Papierfabrik Schoeller & Hoesch Gmbh, 7562 Gernsbach | Filtermaterial aus Pflanzenfasern und/oder Kunststoffstapelfasern, insbesondere aus Papieren oder Vliesen, für faserquellend wirkende Extraktionsmittel |
| GB2041030A (en) | 1979-02-02 | 1980-09-03 | St Annes Board Mill Co Ltd | Compound Paper |
| ZA82846B (en) | 1981-02-27 | 1983-01-26 | Dexter Ltd C H | Method and apparatus for making a patterned non-woven fabric |
| EP0106908B1 (de) | 1982-10-22 | 1986-05-28 | Gessner & Co. GmbH | Mehrschichtiges Filtermaterial, Verfahren zu dessen Herstellung und Verwendung desselben |
| EP0109282B1 (de) * | 1982-11-16 | 1988-09-21 | Whatman Reeve Angel Plc | Papier und Verfahren zu dessen Herstellung |
| FI874429A7 (fi) | 1986-02-20 | 1987-10-08 | Vsesojuzny Nauchno Issledovatelsky Proek | Valokaarihitsausmenetelmä. |
| US4801464A (en) | 1986-06-17 | 1989-01-31 | Hubbard Jr Maury A | Single serving brewing packet and method of making same |
| US5173154A (en) * | 1989-01-26 | 1992-12-22 | Unicon Papier Und Kanststoffhandel Sgesellschaft Mbh | Heat sealable tea bag paper and process of producing same |
| JP2930365B2 (ja) | 1989-08-01 | 1999-08-03 | 山中産業株式会社 | コーヒーフィルター材料およびコーヒーフィルターバッグ |
| JPH04313313A (ja) | 1991-04-12 | 1992-11-05 | Mitsubishi Paper Mills Ltd | 液体濾過用フィルター濾材 |
| US5169496A (en) * | 1991-04-23 | 1992-12-08 | International Paper Company | Method of producing multi-ply paper and board products exhibiting increased stiffness |
| US5443606A (en) | 1992-03-26 | 1995-08-22 | The University Of Tennessee Reserch Corporation | Post-treatment of laminated nonwoven cellulosic fiber webs |
| GB9305461D0 (en) | 1993-03-17 | 1993-05-05 | Gen Foods Ltd | Beverage packages |
| US5433859A (en) | 1993-07-12 | 1995-07-18 | Pall Corporation | Supported microporous filtration membrane and method of using same |
| DE9318405U1 (de) * | 1993-12-01 | 1994-01-27 | Papierfabrik Schoeller & Hoesch GmbH, 76593 Gernsbach | Filtermaterial |
| WO1997004956A1 (en) * | 1995-07-29 | 1997-02-13 | J.R. Crompton Limited | Porous web material |
| US6235377B1 (en) | 1995-09-05 | 2001-05-22 | Bio Med Sciences, Inc. | Microporous membrane with a stratified pore structure created in situ and process |
| US5780369A (en) | 1997-06-30 | 1998-07-14 | Kimberly-Clark Worldwide, Inc. | Saturated cellulosic substrate |
-
1997
- 1997-02-12 GB GBGB9702857.5A patent/GB9702857D0/en active Pending
-
1998
- 1998-02-12 EP EP98904252A patent/EP0963489B1/de not_active Expired - Lifetime
- 1998-02-12 US US09/367,427 patent/US6548433B1/en not_active Expired - Fee Related
- 1998-02-12 AU AU62202/98A patent/AU6220298A/en not_active Abandoned
- 1998-02-12 WO PCT/GB1998/000311 patent/WO1998036128A1/en not_active Ceased
- 1998-02-12 DE DE69816042T patent/DE69816042T2/de not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102008060152A1 (de) * | 2008-12-02 | 2010-06-10 | Mahle International Gmbh | Verfahren zur Herstellung eines nassgelegten Filtermediums |
Also Published As
| Publication number | Publication date |
|---|---|
| US6548433B1 (en) | 2003-04-15 |
| EP0963489A1 (de) | 1999-12-15 |
| GB9702857D0 (en) | 1997-04-02 |
| WO1998036128A1 (en) | 1998-08-20 |
| AU6220298A (en) | 1998-09-08 |
| DE69816042D1 (de) | 2003-08-07 |
| EP0963489B1 (de) | 2003-07-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0656224B1 (de) | Filtermaterial | |
| EP1382373B1 (de) | Heisssiegelfähiges Filtermaterial | |
| DE69034120T2 (de) | Voluminöse Papierbahn | |
| DE10206924B4 (de) | Heisssiegelfähige Filtermaterialien | |
| DE2008605C3 (de) | Verfahren zum Herstellen von Papier | |
| DE69729936T2 (de) | Hochpräzisionsfilter | |
| DE10051186B4 (de) | Staubfilterbeutel mit hochporöser Trägermateriallage | |
| EP1514587B1 (de) | Filtermaterial | |
| DE102018107944B3 (de) | Verbessertes filterpapier, herstellungsverfahren und daraus gefertigter beutel | |
| DE69607757T2 (de) | Poröse materialbahn | |
| DE2435376A1 (de) | Papiermaschinenfilz bzw. -tuch und verfahren zu seiner herstellung | |
| DE102006041772B4 (de) | Aufgussbeutel und Verwendung desselben | |
| US6548433B1 (en) | Porous web material | |
| EP0951854A1 (de) | Filter für Aufgussgetränke, insbesondere Kaffeefilter, und Verfahren zur Herstellung eines derartigen Filters | |
| EP1526911B1 (de) | Heisssiegelfähige filtermaterialien | |
| EP3307647B1 (de) | Portionskapsel mit einem dreilagigen vlies | |
| DE2528311C3 (de) | Einlagiges laminares Papiertuch-Material und Verfahren zu dessen Herstellung | |
| DE3325649C2 (de) | Verfahren zur Herstellung für ein Trennelement für Akkumulatoren | |
| DE3005793C2 (de) | Hochporöses Filterpapier und Verfahren zu seiner Herstellung | |
| EP0380127B1 (de) | Heisssiegelfähiges Teebeutelpapier und Vefahren zu dessen Herstellung | |
| DE102014102404A1 (de) | Filtereinsatz, insbesondere zum Zubereiten eines Kaffee- oder Teefiltrats | |
| DE102004024551B4 (de) | Kombiniertes Tissue/Airlaid-Produkt, Verwendung und Verfahren zu dessen Herstellung | |
| DE2147322C2 (de) | Bahnmaterial aus Papierfasern und heißsiegelfähigem Material, Verfahren zu seiner Herstellung sowie seine Verwendung zur Herstellung von Aufgußbeuteln | |
| AT381333B (de) | Mehrschichtige, heissiegelbare faserstoffbahn und verfahren zu ihrer herstellung | |
| DE1546330C3 (de) | Verfahren zur Herstellung von heiBversiegelbarem Papier, insbesondere für Teebeutel |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| 8364 | No opposition during term of opposition | ||
| 8339 | Ceased/non-payment of the annual fee |