EP0006820A1 - Procédé de fabrication de pièces à base de particules de bois, dispositif pour la mise en oeuvre de ce procédé et pièces fabriquées - Google Patents
Procédé de fabrication de pièces à base de particules de bois, dispositif pour la mise en oeuvre de ce procédé et pièces fabriquées Download PDFInfo
- Publication number
- EP0006820A1 EP0006820A1 EP79400447A EP79400447A EP0006820A1 EP 0006820 A1 EP0006820 A1 EP 0006820A1 EP 79400447 A EP79400447 A EP 79400447A EP 79400447 A EP79400447 A EP 79400447A EP 0006820 A1 EP0006820 A1 EP 0006820A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- parts
- mold
- sheet
- ply
- precompression
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N5/00—Manufacture of non-flat articles
- B27N5/02—Hollow articles
Definitions
- the present invention relates to a method for manufacturing parts from elongated particles of agglomerated wood, as well as to a device for implementing this method and to the parts produced by this method.
- the invention is particularly applicable to the manufacture of parts having a bottom and at least one wall extending relative to this bottom at a relatively large angle, for example close to 90 °.
- the invention allows for example the manufacture of cases, boxes, crates, or many other pieces of agglomerated wood particles.
- wood particle materials are currently produced by various techniques; some of these techniques use wood chips or sawdust and require a large amount of resin for polymerization, without leading to satisfactory performance.
- the compression of these particles is carried out in a mold and provision has already been made, when wishes to make a hollow part, for example in the form of a box or crate, to place in the mold a sheet of abundant particles or having possibly undergone a first precompression, as a result of which different pistons come, in different directions, to compress the sheet fibers to give it its final shape, as a result of which, the sheet of particles or fibers is polymerized.
- the invention therefore proposes to provide a process for the production of pieces of elongated particles or fibers of agglomerated wood having a bottom and at least one wing or wall extending at a significant angle relative to said bottom, and this in a simple manner. , practical and by using equipment, and in particular press means, which is not very important, while making it possible to obtain particularly rapid industrial production rates.
- the invention provides a method of manufacturing pieces of agglomerated wood particles comprising a bottom and at least one wall or wing extending relative to said bottom at a significant angle, in which a sheet of particles coated with binder is precompressed prior to its final compression in a two-part mold, characterized in that the precompression is applied to the part or parts of the ply which is to form said wall or wing so as to obtain a pre-compressed ply whose part which is to form the bottom has a thickness substantially greater than the thickness of the parts to form said walls or wings.
- a precompression of also is carried out. the part to form the bottom but to a degree substantially lower than that of the parts to form said walls or wings.
- relatively large angle between the bottom and the wall or the wing means an angle which can go up to 86 °, this angle preferably being close to 80 to 83 ° but can also be much less.
- the pre-compression ratio between the thickness of the initial expanding ply and the thickness of the precompressed wall or wing is between 10 and 18.
- a first precompression of the parts of the sheet having to form the two wings bringing for example the thickness of these parts to a value 2 to 3 times greater than that of the wings in the finished state, and preferably also a precompression of the part forming the bottom to a thickness between 10 and 15 of the final thickness of the bottom.
- the sheet having undergone the precompression is then loaded into a mold having a female part in a substantially U shape and a corresponding male part capable of penetrating into the female part.
- the parts to form the wings fold correspondingly and are then compressed between the side walls of the mold parts while the bottom is compressed between the corresponding surfaces of the mold parts. .
- the press which actuates the mold should only develop significant molding power during the very last phase, for example a pressure of 100 to 120 kg / cm2 on the bottom, and once the mold parts are brought together the distance required for this pressure, it can release the pressure to a much lower value, for example of the order of 70 to 80 K g / cm 2 , while the part remains compressed in the initial state corresponding to the strong compression, this probably due to cornering effects acting between the compressed part and the mold parts and the weak reaction of the over-compressed material.
- the polymerization takes place in the mold and extremely short durations, for example of the order of 10 to 20 seconds have been reached.
- the mold parts are moved aside, the part is ejected.
- the ejection in the case of parts in the form of a profile, for example in a U shape, can be carried out at the same time as the introduction of a new precompressed sheet.
- the invention has the advantage of requiring only a very short stroke under high pressure, if care has been taken to sufficiently compress the bottom during the step of precompressing the wings or the side walls.
- the invention also makes it possible to mold in said walls or wings, and also if desired in the bottom, ribs or grooves or other deformations.
- the invention also relates to a molding device for the implementation of this process comprising means for producing a sheet of wood particles coated with binder, a station for precompressing this sheet and means for definitive compression of this sheet.
- said precompression station comprises means for compressing the part or parts of the ply which must form said wall or wing so as to obtain a pre-compressed ply whose part which forms the bottom has a substantially greater thickness to the thickness of the parts which are to form said walls or wings.
- the female part of the mold has, facing the wing to be compressed, a wall extending, relative to the bottom, at said relatively large angle, this part being surmounted by a second part preferably vertical or very close to vertical, and having a rough surface, for example by means of striations.
- this rough part tends to prevent the downward sliding of the material forming the wing, under the effect of the penetration of the male mold part favoring the compression of the wing, which at the as the male part descends, decreases in thickness and also in height until it leaves this rough part and is finally compressed against the female mold wall part extending with said relatively large angle.
- the device comprises means for automatic transfer of the sheet to the precompression station and from the precompression station to the mold, as well as means for automatic evacuation from the mold.
- the device may advantageously include, before the precompression station, a station capable of slightly compressing the plentiful sheet of particles coated with binder in order to give a certain cohesion to this sheet and allow subsequent easier transport. This can be achieved for example by scrolling the teeming web between two slightly converging endless bands.
- a station capable of slightly compressing the plentiful sheet of particles coated with binder in order to give a certain cohesion to this sheet and allow subsequent easier transport. This can be achieved for example by scrolling the teeming web between two slightly converging endless bands.
- the precompression station includes a table on which the section of ply is placed and a plate of suitable shape allowing compression of one or more lateral parts to form side walls or wings while the part central is little or not compressed.
- the precompression station supplies a battery of compression stations thanks to corresponding transfer means.
- transfer means being capable of alternately bringing the sections to the different molds.
- the transfer means may comprise parts capable of being folded laterally so as to incline the precompressed parts of the section relative to the bottom of the section for easier introduction into the mold.
- parts with a U-shaped section are produced which have no variation in length, it is easy to provide molds having two open ends and allow the section to penetrate, with its wings folded by one of the ends, in the mold while the section which has been compressed in the mold is simultaneously evacuated by the other side.
- the invention also relates to the parts obtained by the method according to the invention.
- the device according to the invention shown comprises means for manufacturing, transferring and impregnating particles constituted by defibrated wood fibers, in the direction of the fibers, according to French patent 75.36492.
- the wood fibers which constitute the particles described in the present example are fibers corresponding to the aforementioned French patent and having lengths of the order of 70 mm on average with larger or smaller individual lengths and sections of the 0.6 mm 2 . These fibers are obtained by defibration of logs lengthwise.
- the sheet of fibers comes out in state 4 and there is taken care of by a cutting device.
- the latter first of all carries a retractable stop 5 capable of temporarily immobilizing the sheet of fibers while the conveyors are slipping, and a vertically movable knife 6 working with a counter knife not shown, and capable of cutting the sheet into sections of ply 7. These sections are then taken care of in an accelerated manner so as to be brought to a precompression device 8.
- a saw for example a circular saw carried by a carriage moving with the ply and at the same speed as the latter, during the operation sawing, then returning to the initial position after the sawing operation.
- the precompression device 8 has a lower table 9 on which rests an individual section 7 and a plate 10 capable of being brought closer to the table 9 by two jacks 11 which can provide a compression force of 120 to 200 Kg / cm2 on the section of tablecloth 7.
- the thickness of the section of ply 7 is for example of the order of 30 to 50 mm while the initial thickness of the ply, before passing between the strips 3 is of the order of 100 to 120 mm. After precompression, the precompressed wings have, after elastic return, a thickness of the order of 6 to 7 mm for a desired thickness of final product of the order of 3 mm.
- the section When the section has been precompressed at this precompression station, it is transferred by a suitable transfer means 12 to an assembly composed of two parallel groups of three presses. This group of presses is supplied by suitable transfer means 13 moving laterally capable of presenting the sections 14 which have been precompressed opposite the different individual presses.
- the means 13 can be strips moving laterally relative to the outlet of the precompression station and taking charge of the sections 14 delivered by the means 12.
- support means 15 can move, capable of individually pushing a section 14 in one direction perpendicular to the direction of movement of the conveyor belts 13.
- the various compression stations 17 are supplied automatically by the means 16 which, as can be seen in FIG. 6, comprise a plate 18 with two edges 19 which can be folded down by jacks 20. These plates 18, of small thickness , roll on rollers and can introduce the section 14, the wings of which are folded back, into the female mold 21, in the manner of tart shovels to withdraw back when the section is in the mold. The movement can be transmitted by a mobile retractable arm 22.
- the upper male mold part 23 is brought closer to the female part and, towards the end of the race we develop a compression power from 100 to 120 Kg / cm 2 .
- the pressure is lowered to approximately 70 to 80 kg / cm 2 and this pressure is maintained while the polymerization is carried out simultaneously by heating the mold.
- the total duration can be less than 20 seconds.
- the male mold part 23 is again moved upwards and the part formed by the mold end opposite the end by which the folded section is ejected Between.
- the formed part designated by 24 is thus taken care of first by longitudinal distance means such as strips 25 and then by lateral transfer means 26 to be brought to a central evacuation strip 27.
- step A in Figure 6 we see the section of ply 7 cut and having undergone a very slight precompression to give it strength.
- the section 7 is then brought to the table 9 where it is compressed by bringing the plate 10 closer together.
- the impression made in the plate 10 has a hollow part of greater depth, the bottom 25 of which corresponds to the part which is to form the bottom in the section of tablecloth.
- the side plate parts 26 are less deep and therefore make it possible to give the wings of the section 14 a significantly greater degree of compression than that of the central part of this section.
- This female mold part 21 has a generally U-shaped section with a flat base and two edges the faces 27 of which are preferably inclined by 83 ° relative to the horizontal.
- the height of the faces 27 corresponds substantially to the height of the finished product. Beyond the upper end of the wall part 27, extends a female wall part 28 vertical or very close to the vertical so as to facilitate the passage of the male mold element 23.
- This part 28 preferably has a height greater than the height of the part 27.
- this part 28 has, as shown in Figure 6C ', a rough surface 2 8', for example by means of a grooving, knurling or otherwise.
- the folded wings 26 extend as far as the upper part of the female mold 28, and when the male mold part 23 is lowered, the roughness of the surface 28 slows the descent towards the bottom of the upper part of the wing 26, so that as the mold part 23 descends downwards, it progressively compresses the wings 26, decreasing both their thickness and their length.
- the male mold part 23 has a lower surface 29 intended for molding the bottom and lateral parts 30 having substantially the same inclination as the parts 27.
- a sudden detachment leads to a flat projection 31 whose role is to push down l 'protruding end of the wings and seal the mold. We see in position D the form finally taken.
- This corresponding face also has complementary slides maintained for example flush with the surface 27 by springs and pushed horizontally away from the walls 27 by the slides of the male mold part.
- the invention makes it possible, surprisingly, to economically manufacture, using compression in one direction only, parts made of particles of great length, having in themselves excellent mechanical qualities but which are difficult to handle.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Dry Formation Of Fiberboard And The Like (AREA)
- Fertilizers (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
Abstract
Description
- La présente invention a trait à un procédé de fabrication de pièces à partir de particules allongées de bois agglomérées, ainsi qu'à un dispositif pour la mise en oeuvre de ce procédé et aux pièces fabriquées par ce procédé.
- L'invention est applicable notamment à la fabrication de pièces possédant un fond et au moins une paroi s'étendant par rapport à ce fond suivant un angle relativement fort, par exemple proche de 90°. Ainsi, l'invention permet par exemple la fabrication de caisses, caissettes, cageots, ou de nombreuses autres pièces en particules de bois agglomérées.
- Les matériaux en particules de bois connus, sont actuellement fabriqués par diverses techniques ; certaines de ces techniques utilisent des copeaux ou de la sciure de bois et nécessitent une grande quantité de résine pour la polymérisation, sans conduire à des performances satisfaisantes.
- D'autres procédés utilisent au contraire des particules allongées ou fibres de bois allongées telles que celles par exemple produites et traitées dans le brevet français 1.573.928, l'addition 95.386, et le brevet français 75.36492, fibres qui se caractérisent par une grande longueur par rapport à la section et également des inégalités de section, soit sur une même fibre, soit d'une fibre à l'autre.
- Ces particules peuvent être agglomérées avec une quantité minimale de résine et conduire à des objets de forme assez compliquée et possédant des qualités mécaniques exceptionnelles.
- D'une façon générale, la compression de ces particules est effectuée dans un moule et l'on a déjà prévu, lorsque l'on désire réaliser une pièce creuse, par exemple en forme de caisse ou de cageot, de disposer dans le moule une nappe de particules foisonnantes ou ayant éventuellement subi une première précompression, à la suite de quoi différents pistons viennent, selon différentes directions, comprimer la nappe de fibres pour lui donner sa forme définitive, à la suite de quoi, la nappe de particules ou fibres se trouve polymérisée.
- Si un tel procédé donne satisfaction, quant aux qualités de l'article obtenu, il nécessite cependant une installation relativement lourde et complexe, ce qui se traduit sur le prix de revient des pièces obtenues.
- L'invention se propose donc de fournir un procédé permettant la fabrication de pièces de particules ou fibres allongées de bois agglomérées présentant un fond et au moins une aile ou paroi s'étendant avec un angle important par rapport audit fond, et ceci de façon simple, pratique et en utilisant un matériel, et notamment des moyens de presse, peu important, tout en permettant d'obtenir des cadences de fabrication industrielles particulièrement rapides.
- A cet effet, l'invention prévoit un procédé de fabrication de pièces en particules de bois agglomérées comprenant un fond et au moins une paroi ou aile s'étendant par rapport audit fond avec un angle important, dans lequel une nappe de particules enrobée de liant est précomprimée préalablement à sa compression difinitive dans un moule en deux parties, caractérisé par le fait que la précompression est appliquée à la ou aux parties de la nappe devant former ladite paroi ou aile de façon à obtenir une nappe précomprimée dont la partie devant former le fond possède une épaisseur sensiblement supérieure à l'épaisseur des parties devant former lesdites parois ou ailes.
- Avantageusement, on effectue également une précompression de la partie devant former le fond mais à un degré sensiblement plus faible que celle des parties devant former lesdites parois ou ailes.
- Par angle relativement important entre le fond et la paroi ou l'aile on entend un angle qui peut aller jusqu'à 86°, cet angle étant de préférence voisin dé 80 à 83° mais pouvant être aussi très inférieur.
- De préférence, lorsque le rapport de compression entre la nappe foisonnante initiale et la pièce terminée est de 25 à 40, le rapport de précompression entre l'épaisseur de la nappe foisonnante initiale et l'épaisseur de la paroi ou aile précomprimée est compris entre 10 et 18.
- Ainsi, dans une forme de réalisation particulière de l'invention, destinée à fabriquer des pièces ayant sensiblement une section en U avec un fond et deux ailes formant un angle assez proche de la perpendiculaire avec le fond, on effectue une première précompression des parties de la nappe devant former les deux ailes, amenant par exemple l'épaisseur de ces parties à une valeur 2 à 3 fois supérieure à celle des ailes à l'état terminé, et de préférence également une précompression de la partie formant le fond à une épaisseur comprise entre 10 et 15 de l'épaisseur finale du fond. La nappe ayant subi la précompression est ensuite chargée dans un moule ayant une partie femelle en forme sensiblement de U et une partie mâle correspondante susceptible de pénétrer dans la partie femelle.
- Au cours de la pénétration de la partie mâle de moule, les parties devant former les ailes se plient de façon correspondante et sont ensuite comprimées entre les parois latérales des parties de moule pendant que le fond se trouve comprimé entre les surfaces correspondantes des parties de moule.
- De façon surprenante, on a constaté que lorsque les ailes forment un angle assez proche de 80°, par exemple de 83°, la presse qui actionne le moule ne doit développer une puissance importante de moulage que pendant la toute dernière phase, à titre d'exemple une pression de 100 à 120 kg/cm2 sur le fond, et une fois que les parties de moule sont rapprochées de la distance nécessaire correspondant à cette forte pression, on peut relâcher la pression jusqu'à une valeur beaucoup plus faible, par exemple de l'ordre de 70 à 80 Kg/cm2, alors que la pièce reste comprimée dans l'état initial correspondant à la forte compression, ceci vraisemblablement en raison d'effets de coins jouant entre la pièce comprimée et les parties de moule et de la faible réaction de la matière surcomprimée.
- De préférence, la polymérisation s'effectue dans le moule et des durées extrêmement faibles, par exemple de l'ordre de 10 à 20 secondes ont pu être atteintes.
- Après la polymérisation, les parties de moule sont écartées, la pièce est éjectée.
- L'éjection, dans le cas de pièces en forme de profil, par exemple en U, peut se faire en même temps que l'introduction d'une nouvelle nappe précomprimée.
- En outre, l'invention présente l'avantage de ne nécessiter qu'une course très réduite sous forte pression, si l'on a pris la précaution de suffisamment comprimer le fond lors de l'étape de précompression des ailes ou des parois latérales.
- Dans le cas où l'on cherche à réaliser un produit ayant non pas une forme générale de U, mais une forme de caisse avec quatre parois ou davantage, on peut avantageusement prévoir une nappe avec des découpes aux différents coins du fond entre deux parties d'ailes adjacentes.
- Lorsque la nappe, après précompression, est insérée dans le moule de compression, les ailes viennent se rabattre et les bords correspondants de deux ailes adjacentes viennent se disposer l'un à proximité de l'autre. La poursuite de la descente de la partie mobile de moule provoque par déplacement de matière la liaison entre les deux ailes, liaison qui reste définitivement maintenue après polymérisation.
- Il est ainsi possible de fabriquer par exemple des caisses ayant un fond et plusieurs côtés, par exemple quatre, les côtés s'étendant presque perpendiculairement par rapport au fond et ceci en une seule opération de moulage avec un simple moule en deux parties.
- L'invention permet également de mouler dans lesdites parois ou ailes, et également si on le désire dans le fond, des nervures ou rainures ou autres déformations.
- L'invention a également pour objet un dispositif de moulage pour la mise en oeuvre de ce procédé comprenant des moyens pour réaliser une nappe de particules de bois enrobée de liant, un poste de précompression de cette nappe et des moyens de compression définitive de cette nappe dans un moule, caractérisé par le fait que ledit poste de précompression comporte des moyens pour comprimer la ou les parties de la nappe devant former ladite paroi ou aile de façon à obtenir une nappe précomprimée dont la partie devant former le fond possède une épaisseur sensiblement supérieure à l'épaisseur des parties devant former lesdites parois ou ailes.
- Selon une forme de réalisation préférée de l'invention, la partie femelle du moule présente au regard de l'aile à comprimer, une paroi s'étendant, par rapport au fond, selon ledit angle relativement important, cette partie étant surmontée d'une deuxième partie de préférence verticale ou très proche de la verticale, et ayant une surface rugueuse, par exemple au moyen de striures.
- Au début de la phase de compression, cette partie rugueuse tend à empêcher le glissement vers le bas de la matière formant l'aile, sous l'effet de la pénétration de la partie mâle de moule favorisant la compression de l'aile, laquelle au fur et à mesure de la descente de la partie mâle, diminue d'épaisseur et également de hauteur jusqu'à abandonner cette partie rugueuse et se trouver définitivement comprimée contre la partie de paroi de moule femelle s'étendant avec ledit angle relativement important.
- De préférence, le dispositif comporte des moyens de transfert automatique de la nappe vers le poste de précompression et depuis le poste de précompression vers le moule, ainsi que des moyens d'évacuation automatique hors du moule.
- Dans une forme de réalisation particulière le dispositif peut avantageusement comporter, avant le poste de précompression, un poste susceptible de comprimer légèrement la nappe foisonnante de particules enrobées de liant afin de donner une certaine cohésion à cette nappe et permettre un transport ultérieur plus facile. Ceci peut être obtenu par exemple en faisant défiler la nappe foisonnante entre deux bandes sans fin légèrement convergent. A la sortie de la nappe on peut avantageusement prévoir des moyens de massicotage ou de découpe permettant de former des tronçons de nappe qui sont ensuite adressés au poste de précompression.
- De façon avantageuse le poste de précompression comporte une table sur laquelle vient se disposer le tronçon de nappe et un plateau de forme convenable permettant d'effectuer une compression d'une ou plusieurs parties latérales devant former des parois latérales ou des ailes alors que la partie centrale se trouve peu ou pas comprimée.
- Dans une forme de réalisation préférée le poste de précompression alimente une batterie de postes de compression grâce à des moyens de transfert correspondants. Ainsi à titre d'exemple on peut prévoir deux batteries de trois postes de compression comprenant chacun un moule en deux parties, des moyens de transfert étant susceptibles d'amener alternativement les tronçons aux différents moules.
- De façon avantageuse les moyens de transfert peuvent comprendre des parties susceptibles de se rabattre latéralement de façon à incliner les parties précomprimées du tronçon par rapport au fond du tronçon pour une introduction plus facile dans le moule. Dans le cas où l'on fabrique des pièces à section en U n'ayant pas de variation dans la longueur on peut facilement prévoir des moules ayant deux extrémités ouvertes et faire pénétrer le tronçon, avec ses ailes repliées par l'une des extrémités, dans le moule tandis que le tronçon qui a été comprimé dans le moule se trouve simultanément évacué par l'autre côté.
- L'invention a également pour objet les pièces obtenues par le procédé selon l'invention.
- D'autres avantages et caractéristiques de l'invention apparat- tront à la lecture de la description suivante, faite à titre d'exemple non limitatif, et se référant au dessin annexé dans lequel :
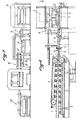
- - la figure 1 représente une vue de dessus générale d'un dispositif selon l'invention,
- - la figure 2 représente une vue de côté de ce dispositif,
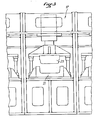
- - la figure 3 représente une vue en bout d'un ensemble de presses de ce dispositif,
- - la figure 4 représente une vue en élévation d'un dispositif de précompression selon l'invention,
- - la figure 5 représente une vue en coupe d'un dispositif d'introduction dans le moule,
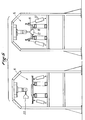
- - la figure 6 représente schématiquement, vues en coupe transversale, différentes étapes du procédé selon l'invention,
- - la figure 7 représente schématiquement une pièce en U terminée.
- Le dispositif selon l'invention représenté comporte des moyens de fabrication, de transfert et d'imprégnation de particules constituées par des fibres de bois défibrées, dans le sens des fibres, selon le brevet français 75.36492.
- Les fibres de bois qui constituent les particules décrites dans le présent exemple, sont des fibres correspondant au brevet français précité et ayant des longueurs de l'ordre de 70 mm en moyenne avec des longueurs individuelles plus grandes ou plus petites et des sections de l'ordre de 0,6 mm2. Ces fibres sont obtenues par défibrage de rondins de bois dans le sens de la longueur.
- Les fibres après avoir été imprégnées d'un faible pourcentage de liant, par exemple 8 % de liant, conformément au brevet français précité, parviennent tout d'abord sous forme d'une nappe foisonnante continue 1 portée par un tapis convoyeur 2 à un poste de calandrage comprenant un tapis sans fin supérieur 3 se rapprochant progressivement du tapis intérieur pour provoquer progressivement une légère compression de la nappe de fibres.
- La nappe de fibres sort à l'état 4 et là se trouve prise en charge par un dispositif de tronçonnement. Celui-ci porte tout d'abord une butée rétractable 5 susceptible d'immobiliser temporairement la nappe de fibres pendant que les convoyeurs patinent, et un couteau verticalement mobile 6 travaillant avec un contre-couteau non représenté, et susceptible de débiter la nappe en tronçons de nappe 7. Ces tronçons sont ensuite pris en charge de façon accélérée pour être apportés à un dispositif de précompression 8.
- En variante on peut avantageusement utiliser pour tronçonner la nappe de fibres qui sort à l'état 4 une scie, par exemple une scie circulaire portée par un chariot se déplaçant avec la nappe et à la même vitesse que celle-ci, pendant l'opération de sciage, puis revenant en position initiale après l'opération de sciage.
- Le dispositif de précompression 8 présente une table inférieure 9 sur laquelle vient reposer un tronçon individuel 7 et un plateau 10 susceptible d'être rapproché de la table 9 par deux vérins 11 pouvant procurer une force de compression de 120 à 200 Kg/cm2 sur le tronçon de nappe 7.
- L'épaisseur du tronçon de nappe 7 est par exemple de l'ordre de 30 à 50 mm alors que l'épaisseur initiale de la nappe, avant passage entre les bandes 3 est de l'ordre de 100 à 120 mm. Après la précompression, les ailes précomprimées ont, après retour élastique, une épaisseur de l'ordre de 6 à 7 mm pour une épaisseur de produit final désirée de l'ordre de 3 mm.
- Lorsque le tronçon a été précomprimé à ce poste de précompression, il est transféré par un moyen de transfert 12 convenable vers un ensemble composé de deux groupes parallèles de trois presses. Ce groupe de presses est alimenté par des moyens de transfert 13 convenables se déplaçant latéralement susceptibles de présenter les tronçons 14 qui ont été précomprimés en face des différentes presses individuelles.
- Les moyens 13 peuvent être des bandes se déplaçant latéralement par rapport à la sortie du poste de précompression et prenant en charge les tronçons 14 délivrés par le moyen 12.
- On voit sur la figure 1 les différents tronçons 14 dans cette position. Au-dessus des moyens de transfert 13, peuvent se déplacer des moyens de prise en charge 15, susceptibles de repousser individuellement un tronçon 14 dans une direction perpendiculaire à la direction de déplacement des bandes convoyeuses 13.
- Ces moyens 15 permettent ainsi de repousser les tronçons vers des moyens d'alimentation 16 des différentes presses individuelles où s'effectuent la compression et la polymérisation. En raison de l'existence de six postes de compression 17 et de polymérisation, la durée totale de l'alimentation, de la compression et de la polymérisation peut être environ six fois plus grande que la durée de précompression au poste 8.
- L'alimentation des différents postes de compression 17 s'effectue de façon automatique par les moyens 16 qui, comme on le voit sur la figure 6 comportent un plateau 18 à deux bords 19 rabattables par des vérins 20. Ces plateaux 18, de faible épaisseur, roulent sur des galets et peuvent introduire le tronçon 14, dont les ailes sont repliées, dans le moule femelle 21, à la façon de pelles à tarte pour se retirer en arrière quand le tronçon est dans le moule. Le mouvement peut être transmis par un bras escamotable mobile 22.
- Lorsqu'un tronçon précomprimé 14, avec ailes repliées, a été introduit dans la partie de moule femelle 21 et que la plaque 18 est ressortie du moule on rapproche la partie du moule mâle supérieur 23 de la partie femelle et, vers la fin de la course on développe une puissance de compression de 100 à 120 Kg/cm2. Lorsque la fin de course est atteinte on baisse la pression jusqu'à environ 70 à 80 kg/cm2 et l'on maintient cette pression pendant que l'on effectue simultanément la polymérisation par chauffage du moule. La durée totale peut être inférieure à 20 secondes.
- A la fin de l'opération de compression et de polymérisation on écarte à nouveau la partie de moule mâle 23 vers le haut et l'on éjecte la pièce formée par l'extrémité de moule opposée à l'extrémité par laquelle le tronçon replié est entré. La pièce formée désignée par 24 est ainsi prise en charge d'abord par des moyens d'éloignement longitudinaux tels que des bandes 25 puis par des moyens de transfert latéral 26 pour être amenée sur une bande d'évacuation centrale 27.
- Les différentes opérations individuelles de fonctionnement au niveau de la matière vont maintenant être décrites plus en détail en se référant notamment à la figure 6.
- A l'étape A sur la figure 6 on voit le tronçon de nappe 7 découpé et ayant subi une très légère précompression pour lui donner de la tenue. Le tronçon 7 est ensuite amené sur la table 9 où il est comprimé par rapprochement du plateau 10. On voit que l'empreinte pratiquée dans le plateau 10 présente une partie creuse de plus grande profondeur dont le fond 25 correspond à la partie devant former le fond dans le tronçon de nappe. Après un décrochement les parties de plateau latérales 26 sont moins profondes et permettent donc de conférer aux ailes du tronçon 14 un degré de compression nettement plus important que celui de la partie centrale de ce tronçon.
- Après que les ailes du tronçon 14 aient été repliées, il est introduit, comme on le voit en C, dans la partie de moule femelle 21. Cette partie femelle de moule présente une section généralement en forme de U avec une base plane et deux bords dont les faces 27 sont inclinées de préférence de 83° par rapport à l'horizontale.
- La hauteur des faces 27 correspond sensiblement à la hauteur du produit fini. Au-delà de l'extrémité supérieure de la partie de paroi 27, s'étend une partie de paroi femelle 28 verticale ou très proche de la verticale de façon à faciliter le passage de l'élément de moule mâle 23.
- Cette partie 28 présente de préférence une hauteur supérieure à la hauteur de la partie 27.
- Avantageusement, cette partie 28 présente, comme montré à la figure 6C', une surface rugueuse 28', par exemple au moyen d'un striage, d'un moletage ou de toute autre façon.
- Avant la descente de la partie de moule mâle 23, les ailes rabattues 26 s'étendent jusque sur la partie supérieure de moule femelle 28, et lorsque la partie de moule mâle 23 est abaissée, la rugosité de la surface 28 freine la descente vers le bas de la partie supérieure de l'aile 26, de sorte que au fur et à mesure que la partie de moule 23 descend vers le bas, elle comprime progressivement les ailes 26 en diminuant à la fois leur épaisseur et leur longueur.
- La partie de moule mâle 23 présente une surface inférieure 29 destinée à mouler lé fond et de parties latérales 30 ayant sensiblement la même inclinaison que les parties 27. Un brusque décrochement conduit à un ressaut plat 31 dont le rôle est de repousser vers le bas l'extrémité dépassante des ailes et d'obturer le moule. On voit dans la position D la forme finalement prise.
- Lorsque le moule se trouve dans sa position complètement obturée représentée en D l'expérience montre que l'on peut ne maintenir qu'une pression relativement faible pour conserver l'état de pression qui a été atteint sous forte pression pendant le mouvement de descente, ceci en raison probablement d'effets de coins entre les parois de moule et la matière.
- En se référant à la figure 7, on voit une pièce en U moulée selon l'invention et ayant,dans ses ailes et au niveau du fond,des nervures. Les nervures au niveau des ailes sont réalisées de préférence selon des plans verticaux, celles du fond pouvant être dans une direction quelconque.
- Lorsque l'on réalise des nervures telles que celles représentées sur la figure 7 sur les parois latérales de la pièce moulée on comprend qu'il suffit de donner aux parties mâle et femelle de moule une forme appropriée pour obtenir ces nervures par simple rapprochement des parties de moule mâle et femelle.
- Si au contraire, on souhaite pratiquer dans les ailes des reliefs ou nervures s'étendant parallèlement au fond 24, il est alors nécessaire de prévoir dans les parties de moule mâle et femelle, des coulisseaux correspondants. Ainsi, à titre d'exemple, on peut prévoir dans la partie mâle des coulisseaux normalement effacés susceptibles de se déplacer horizontalement. Au départ les extrémités de ces coulisseaux affleurent la paroi latérale de l'élément mâle dont elles assurent localement la continuité. Au fur et à mesure que la partie de moule mâle 23 descend, ces coulisseaux par un mécanisme quelconque sont repoussés vers l'extérieur au moment de la fin de course de l'élément mâle, et vont repousser la matière déjà sérieusement comprimée qu'ils rencontrent vers la face correspondante de la partie de moule femelle.
- Cette face correspondante présente également des coulisseaux complémentaires maintenus par exemple en affleurement avec la surface 27 par des ressorts et repoussés horizontalement à l'écart des parois 27 par les coulisseaux de la partie de moule mâle.
- Pour extraire l'objet moulé, il faut alors préalablement à la remontée de partie de moule mâle 23, ramener les coulisseaux de cette partie mâle à son intérieur.
- Ainsi l'invention permet, d'une façon surprenante, de fabriquer économiquement à l'aide d'une compression dans une seule direction des pièces réalisées en particules de grandes longueurs, présentant en elles-mêmes d'excellentes qualités mécaniques mais qui sont difficiles à manier.
Claims (19)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR7819980A FR2430307A1 (fr) | 1978-07-05 | 1978-07-05 | Procede de fabrication de pieces a base de particules de bois, dispositif pour la mise en oeuvre de ce procede et pieces fabriquees |
| FR7819980 | 1978-07-05 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0006820A1 true EP0006820A1 (fr) | 1980-01-09 |
| EP0006820B1 EP0006820B1 (fr) | 1984-07-11 |
Family
ID=9210330
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP79400447A Expired EP0006820B1 (fr) | 1978-07-05 | 1979-06-29 | Procédé de fabrication de pièces à base de particules de bois, dispositif pour la mise en oeuvre de ce procédé et pièces fabriquées |
Country Status (14)
| Country | Link |
|---|---|
| US (1) | US4435347A (fr) |
| EP (1) | EP0006820B1 (fr) |
| JP (1) | JPS5511896A (fr) |
| BR (1) | BR7904214A (fr) |
| DE (1) | DE2967101D1 (fr) |
| DK (1) | DK282179A (fr) |
| ES (1) | ES482207A1 (fr) |
| FR (1) | FR2430307A1 (fr) |
| GR (1) | GR70263B (fr) |
| IE (1) | IE48443B1 (fr) |
| IL (1) | IL57726A0 (fr) |
| MA (1) | MA18510A1 (fr) |
| OA (1) | OA06286A (fr) |
| ZA (1) | ZA793339B (fr) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0049299A1 (fr) * | 1980-10-03 | 1982-04-14 | Board Of Control Of Michigan Technological University | Articles, tels que palettes, moulés à partir de copeaux de bois et procédé de moulage de tels articles |
| EP0667218A1 (fr) * | 1994-02-09 | 1995-08-16 | Ta Sheng Hwang | Procédé de fabrication de récipients à partir de vannures |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT377228B (de) * | 1980-07-24 | 1985-02-25 | Lignotock Verfahrenstech | Verfahren und vorrichtung zum herstellen von formteilen aus ebenen wirrfaservliesmatten, vorzugsweise aus mit bindemittel versehenen zellulose-oder lignozellulosefasern |
| DE3307557A1 (de) * | 1983-03-03 | 1984-09-06 | Heggenstaller, Anton, 8892 Kühbach | Verfahren und vorrichtung zum formpressen von profilen konstanten querschnitts aus pflanzlichen kleinteilen |
| RU2224864C2 (ru) * | 1999-05-19 | 2004-02-27 | Ильин Николай Николаевич | Дверное полотно из волокнистой массы и устройство для его изготовления |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1090834A (fr) * | 1952-11-15 | 1955-04-04 | Procédé et dispositif pour la fabrication d'éléments moulés | |
| FR1179242A (fr) * | 1956-11-27 | 1959-05-21 | Procédé et dispositif de fabrication de corps creux ouverts d'un côté, à partir d'une masse se travaillant à la presse, par exemple de copeaux de bois comprimés | |
| FR1360704A (fr) * | 1961-11-13 | 1964-05-15 | Werz Furnier Sperrholz | Procédé de fabrication de corps creux à parois perpendiculaires ou presque perpendiculaires à partir de particules organiques fibreuses et d'un liant |
| FR1457930A (fr) * | 1965-12-14 | 1966-11-04 | Procédé pour presser des corps moulés d'assez grande longueur selon les trois coordonnées spatiales, dispositif et presse pour la mise en oeuvre du procédé | |
| US3373079A (en) * | 1964-09-18 | 1968-03-12 | Eastman | Pulp and fiber molding apparatus including resin application means |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2618813A (en) | 1950-09-14 | 1952-11-25 | Curtis Companies Inc | Method for making cellulosic board |
| US2719328A (en) | 1950-10-07 | 1955-10-04 | Curtis Companies Inc | Method for making cellulosic board |
| US3354248A (en) | 1965-06-08 | 1967-11-21 | Furnierund Sperrholzwerk J F W | Process and machine for producing multidimensionally molded articles |
| FR1573928A (fr) | 1968-01-29 | 1969-07-11 | ||
| US3809736A (en) | 1969-04-28 | 1974-05-07 | Werz Furnier Sperrholz | Method of producing molded elements with parts of different thicknesses from fibrous mixtures |
-
1978
- 1978-07-05 FR FR7819980A patent/FR2430307A1/fr active Granted
-
1979
- 1979-06-29 DE DE7979400447T patent/DE2967101D1/de not_active Expired
- 1979-06-29 EP EP79400447A patent/EP0006820B1/fr not_active Expired
- 1979-07-04 GR GR59508A patent/GR70263B/el unknown
- 1979-07-04 JP JP8406679A patent/JPS5511896A/ja active Pending
- 1979-07-04 MA MA18707A patent/MA18510A1/fr unknown
- 1979-07-04 OA OA56839A patent/OA06286A/fr unknown
- 1979-07-04 IL IL57726A patent/IL57726A0/xx unknown
- 1979-07-04 ZA ZA793339A patent/ZA793339B/xx unknown
- 1979-07-04 BR BR7904214A patent/BR7904214A/pt unknown
- 1979-07-04 ES ES482207A patent/ES482207A1/es not_active Expired
- 1979-07-04 DK DK282179A patent/DK282179A/da not_active Application Discontinuation
- 1979-08-08 IE IE1284/79A patent/IE48443B1/en unknown
-
1981
- 1981-06-16 US US06/274,267 patent/US4435347A/en not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1090834A (fr) * | 1952-11-15 | 1955-04-04 | Procédé et dispositif pour la fabrication d'éléments moulés | |
| FR1179242A (fr) * | 1956-11-27 | 1959-05-21 | Procédé et dispositif de fabrication de corps creux ouverts d'un côté, à partir d'une masse se travaillant à la presse, par exemple de copeaux de bois comprimés | |
| FR1360704A (fr) * | 1961-11-13 | 1964-05-15 | Werz Furnier Sperrholz | Procédé de fabrication de corps creux à parois perpendiculaires ou presque perpendiculaires à partir de particules organiques fibreuses et d'un liant |
| US3373079A (en) * | 1964-09-18 | 1968-03-12 | Eastman | Pulp and fiber molding apparatus including resin application means |
| FR1457930A (fr) * | 1965-12-14 | 1966-11-04 | Procédé pour presser des corps moulés d'assez grande longueur selon les trois coordonnées spatiales, dispositif et presse pour la mise en oeuvre du procédé |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0049299A1 (fr) * | 1980-10-03 | 1982-04-14 | Board Of Control Of Michigan Technological University | Articles, tels que palettes, moulés à partir de copeaux de bois et procédé de moulage de tels articles |
| EP0667218A1 (fr) * | 1994-02-09 | 1995-08-16 | Ta Sheng Hwang | Procédé de fabrication de récipients à partir de vannures |
Also Published As
| Publication number | Publication date |
|---|---|
| ES482207A1 (es) | 1980-04-01 |
| US4435347A (en) | 1984-03-06 |
| GR70263B (fr) | 1982-09-02 |
| IE791284L (en) | 1980-01-05 |
| BR7904214A (pt) | 1980-03-25 |
| OA06286A (fr) | 1981-06-30 |
| JPS5511896A (en) | 1980-01-28 |
| DE2967101D1 (en) | 1984-08-16 |
| FR2430307B1 (fr) | 1981-08-07 |
| EP0006820B1 (fr) | 1984-07-11 |
| IE48443B1 (en) | 1985-01-23 |
| FR2430307A1 (fr) | 1980-02-01 |
| ZA793339B (en) | 1980-06-25 |
| IL57726A0 (en) | 1979-11-30 |
| DK282179A (da) | 1980-01-06 |
| MA18510A1 (fr) | 1980-04-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1044790B1 (fr) | Procédé de réalisation d'une pièce en matière plastique renforcée par surmoulage d'une feuille, dispositif pour la mise en oeuvre de ce procédé et chaíne de fabrication comprenant ce dispositif | |
| EP1134314B2 (fr) | Produit intermédiaire composite, procédé de production d'un tel produit et utilisation à titre de matériau de moulage | |
| FR2487252A1 (fr) | Procede et dispositif pour la confection de pieces moulees a partir de nappes planes de fibres non orientees, de preference de fibres de cellulose ou de lignocellulose pourvues d'un liant | |
| EP0142438B1 (fr) | Méthode et appareillage pour l'ensachage de matières fibreuses | |
| FR2686827A1 (fr) | Procede et appareillage de thermoformage et d'extraction d'objets creux d'un fond a partir d'une bande de matiere thermoplastique. | |
| CH448865A (fr) | Procédé d'emballage et machine pour sa mise en oeuvre | |
| FR2493210A1 (fr) | Procede et dispositif pour couper une structure complexe et allongee | |
| FR2705984A1 (fr) | Procédé et appareil pour fabriquer un ensemble isolant. | |
| EP0006820B1 (fr) | Procédé de fabrication de pièces à base de particules de bois, dispositif pour la mise en oeuvre de ce procédé et pièces fabriquées | |
| EP0469976B1 (fr) | Procédé et machine automatique de fabrication d'anneaux calibrés à partir d'un extrudat filé ou profilé | |
| EP0351289B1 (fr) | Machine de conditionnement en continu de produits en particulier alimentaires ou pharmaceutiques, dans des récipients en matière plastique | |
| EP0447479A1 (fr) | Procede et installation pour la fabrication d'un objet estampe en un materiau composite thermoplastique | |
| FR2468222A1 (fr) | Fabrication de manchons et/ou de gaines a partir de plaques separatrices | |
| EP0202138B1 (fr) | Procédé de fabrication de blocs de construction, moyens en vue de la mise en oeuvre de ce procédé et produit ainsi obtenu | |
| FR2956342A1 (fr) | Machine automatisee de decoupe de quartiers de bois de chauffage en buches | |
| WO1999026846A1 (fr) | Procede et dispositif de conditionnement de materiaux compressibles | |
| FR2518454A1 (fr) | Machine de scellement d'un fond ou d'un couvercle sur le chant d'un troncon de profile | |
| FR2965747A1 (fr) | Procede de fabrication d'un raidisseur en materiau composite | |
| EP4155044B1 (fr) | Installation pour la réalisation en continu de coquilles cylindriques à propriétés isolantes et coquilles cylindriques associées | |
| FR2470000A1 (fr) | Procede de fabrication d'objets tels que des recipients a partir de resine et de fibrilles de bois et dispositif pour sa mise en oeuvre | |
| FR2729602A1 (fr) | Procede de moulage sous pression, et installation pour la mise en oeuvre de ce procede | |
| EP0150859A2 (fr) | Procédé et dispositif de fabrication de carreaux, panneaux et éléments de construction analogues par pressage d'un mélange de poudre | |
| FR2493104A1 (fr) | Unite de moulage de produits charcutiers et dispositif pour sa mise en oeuvre | |
| FR2464190A1 (fr) | Dispositif d'obturation de recipients au moyen d'un couvercle en un materiau en feuille plastiquement deformable | |
| FR3097157A1 (fr) | Module de dépose pour tête de dépose de tronçons de bande de fibres pour la réalisation de pièce en matériaux composites, tête de dépose, robot de dépose, et procédé de dépose. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): BE DE GB IT LU NL SE |
|
| 17P | Request for examination filed | ||
| ITCL | It: translation for ep claims filed |
Representative=s name: MODIANO & ASSOCIATI S.R.L. |
|
| DET | De: translation of patent claims | ||
| ITF | It: translation for a ep patent filed | ||
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: ANVAR AGENCE NATIONALE DE VALORISATION DE LA RECHE |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): BE DE GB IT LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 2967101 Country of ref document: DE Date of ref document: 19840816 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19850630 |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19860630 Ref country code: BE Effective date: 19860630 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19860630 Year of fee payment: 8 |
|
| BERE | Be: lapsed |
Owner name: ANVAR AGENCE NATIONALE DE VALORISATION DE LA RECH Effective date: 19860630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19870303 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19880101 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19881118 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 79400447.3 Effective date: 19870505 |