EP0050767A1 - Anordnung zum Aufschweissen eines Kontaktstückes auf einen Kontaktträger - Google Patents
Anordnung zum Aufschweissen eines Kontaktstückes auf einen Kontaktträger Download PDFInfo
- Publication number
- EP0050767A1 EP0050767A1 EP81108097A EP81108097A EP0050767A1 EP 0050767 A1 EP0050767 A1 EP 0050767A1 EP 81108097 A EP81108097 A EP 81108097A EP 81108097 A EP81108097 A EP 81108097A EP 0050767 A1 EP0050767 A1 EP 0050767A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- contact piece
- contact
- receptacle
- welding
- piece carrier
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000003466 welding Methods 0.000 title claims abstract description 39
- 239000000463 material Substances 0.000 claims abstract description 14
- 238000002604 ultrasonography Methods 0.000 claims abstract description 7
- 238000007789 sealing Methods 0.000 claims description 7
- 230000000284 resting effect Effects 0.000 claims description 3
- 238000000034 method Methods 0.000 description 17
- 239000000969 carrier Substances 0.000 description 5
- 239000011324 bead Substances 0.000 description 3
- 238000005476 soldering Methods 0.000 description 3
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 2
- BQCADISMDOOEFD-UHFFFAOYSA-N Silver Chemical compound [Ag] BQCADISMDOOEFD-UHFFFAOYSA-N 0.000 description 2
- 229910052802 copper Inorganic materials 0.000 description 2
- 239000010949 copper Substances 0.000 description 2
- 229910052709 silver Inorganic materials 0.000 description 2
- 239000004332 silver Substances 0.000 description 2
- 229910001316 Ag alloy Inorganic materials 0.000 description 1
- 230000001133 acceleration Effects 0.000 description 1
- 230000003628 erosive effect Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 238000007788 roughening Methods 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 230000001960 triggered effect Effects 0.000 description 1
Images
Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01H—ELECTRIC SWITCHES; RELAYS; SELECTORS; EMERGENCY PROTECTIVE DEVICES
- H01H11/00—Apparatus or processes specially adapted for the manufacture of electric switches
- H01H11/04—Apparatus or processes specially adapted for the manufacture of electric switches of switch contacts
- H01H11/041—Apparatus or processes specially adapted for the manufacture of electric switches of switch contacts by bonding of a contact marking face to a contact body portion
Definitions
- the invention relates to an arrangement for welding a contact piece onto a contact carrier for an electrical switching device by means of ultrasound, with a welding anvil, a receptacle resting thereon for holding the contact carrier, wherein the welding anvil and the receptacle are penetrated by an opening in which the contact material by means of a Stamp is pressed against the contact carrier.
- contact pieces on contact carriers have either been soldered or riveted.
- certain erosion-resistant materials such as Ag-CdO, Ag-SnO and the like
- soldering or welding is very difficult because such contact piece materials have a low soldering and / or welding ability.
- the contact piece made of the materials mentioned and the contact piece support made of copper one or more intermediate layers of silver or a silver alloy applied, which "mediate” the soldering or welding on the one hand on the copper contact piece carrier and on the other hand on the contact piece.
- the raw material prices, and especially silver prices which have risen sharply in the past, such welding is complex and expensive.
- a method for connecting contact bodies to contact carriers has become known (DE-AS 15 64 572), in which an ultrasonic welding is carried out.
- the contact body is fed as a blank to the oscillator (sonotrode) of an ultrasonic welding device, which is also formed as a stamp for the contact, and is deformed to its final shape by the simultaneous action of considerable pressure and ultrasonic vibrations and, at the same time, welded to the contact carrier.
- oscillator oscillator
- the object of the invention is to provide an arrangement of the type mentioned at the outset in which the contact piece material does not flow away during the welding process.
- a bead-like sealing edge is provided on the contact surface between the contact carrier and the receptacle, which surrounds the opening in the receptacle like a ring.
- the annular bead can be provided either on the receiving part or on the contact carrier itself.
- the ring bead in question can be integrally formed on the sonotrode or on the oscillator itself.
- the annular beads which act as a sealing edge, prevent the contact piece material from flowing away laterally during the actual welding process.
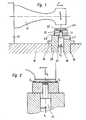
- An ultrasound welding device 12 is attached to a base frame 10 and carries a sonotrode 14 or an oscillator 14.
- F denotes the direction of vibration of the sonotrode 14.
- the base base frame 10 has an opening 16 or recess 16 into which an anvil 20 provided with a collar 18 is fitted, on the upper surface of which a receptacle 22 is fastened, on which a contact piece carrier 24 is placed.
- the anvil 20 and the receptacle 22 are each penetrated by a bore 26 or 28, the diameter of the bore 26 being larger than the diameter of the bore 28.
- a piston 30 is a pressure device, not shown provided, which is formed in stages with two areas 29 and 31.
- the area 29 with a larger diameter is guided in the bore 26 of the anvil 20 and the area 31 with a smaller diameter is guided in the bore 28 of the receptacle 22.
- the outer diameter of the area 29 corresponds to the inner diameter of the bore 26 and the outer diameter of the area 31 corresponds to the inner diameter of the bore 28.
- This inner diameter of the bore 28 also corresponds in cross section to the cross section of the contact piece not shown in FIG.
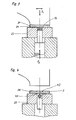
- FIGS. 4 and 5 A further embodiment of the invention can be seen from FIGS. 4 and 5.
- Figure 4 shows the device before welding and
- Figure 5 shows the device during of the welding process.
- the contact piece carrier 38 has a projection 40 on its surface facing the receptacle 22, which conversely corresponds to the projection 34 on the receptacle.
- This projection 40 has been effected in that the contact piece 38 is punched accordingly in its entirety; one can see on the surface of the contact piece carrier 38 opposite the projection, an annular groove 42 originating from the stamping process, but which is not necessary for the invention.
- the contact piece carrier 38 is pressed onto the receptacle 22 in the same way as in the known embodiment.
- the optimal solution is the one according to the configuration according to FIG. 3.
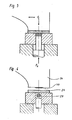
- FIG. 6 shows a further embodiment of the device according to the invention.
- a projection 44 is formed on the surface of the sonotrode 14, which is placed on the contact piece carrier 24, the circumscribed cross-sectional area of which corresponds to the cross-sectional area of the bore 28 in the receptacle 22 or the contact piece attached later corresponds.
- this arrangement can only be used with relatively thin contact piece carriers, in other words in those contact piece carriers in which the local strong pressure increase exerted by the projection is passed on to the contact piece carrier, so that a pressure peak from the contact piece carrier to the area 28 outside the opening 28 top surface of the receptacle is exercised, similar to the configuration according to FIG. 4.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Pressure Welding/Diffusion-Bonding (AREA)
- Manufacture Of Switches (AREA)
- Manufacturing Of Electrical Connectors (AREA)
- Connections Effected By Soldering, Adhesion, Or Permanent Deformation (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
- Electric Connection Of Electric Components To Printed Circuits (AREA)
- Push-Button Switches (AREA)
Abstract
Description
- Die Erfindung betrifft eine Anordnung zum Aufschweißen eines Kontaktstückes auf einen Kontaktträger für ein elektrisches Schaltgerät mittels Ultraschall, mit einem Schweißamboß, einer darauf aufliegenden Aufnahme zur Halterung des Kontaktträgers, wobei der Schweißamboß und die Aufnahme von einer Öffnung durchdrungen sind, in der das Kontaktmaterial mittels eines Stempels gegen den Kontaktträger gedrückt ist.
- In der Vergangenheit sind Kontaktstücke auf Kontaktträger entweder aufgelötet oder aufgenietet worden. Bei bestimmten abbrandfesten Materialien, wie zum Beispiel Ag-CdO, Ag-SnO und dergleichen, ist ein Auflöten oder Aufschweißen sehr schwierig, weil derartige Kontaktstückmaterialien eine geringe Löt- und/oder Schweißfähigkeit besitzen. In der Vergangenheit hat man daher zwischen dem Kontaktstück aus den genannten Materialien und dem Kontaktstückträger aus Kupfer eine oder mehrere Zwischenschichten aus Silber oder aus einer Silberlegierung aufgebracht, die die Lötung bzw. Schweißung einerseits am Kupferkontaktstückträger und andererseits am Kontaktstück "vermitteln". Bei den in der Vergangenheit stark ängestiegenen Rohstoffpreisen und insbesondere Silberpreisen ist eine derartige Verschweißung aufwendig und teuer.
- Es ist ein Verfahren zum Verbinden von Kontaktkörpern mit Kontaktträgern bekanntgeworden (DE-AS 15 64 572), bei dem eine Ultraschallschweißung vorgenommen wird. Der Kontaktkörper wird als Rohling dem zugleich als Prägestempel für den Kontakt ausgebildeten Schwinger (Sonotrode) eines Ultraschallschweißgerätes zugeführt und durch die gleichzeitige Einwirkung von erheblichem Druck und Ultraschallschwingungen zu seiner Endform verformt und zugleich mit dem Kontaktträger verschweißt.
- Es ist ferner bekannt, vergleiche DE-AS 26 42 339, einen Kontaktkörper herzustellen, bei dem ein Kontaktstück durch Schall- bzw. Ultraschallschweißung mit einem Träger verbunden wird. Dabei werden zwischen dem Kontaktstück und dem Träger im Bereich der Trennebene Partikel eines Schleifpulvers zwischengefügt, die beim Ultraschall-Schweißvorgang die Oberfläche des Kontaktstückes und des Trägers im Verbindungsbereich unregelmäßig aufreißen, so daß durch diese Anrauhung der zu verschweißenden Oberflächen eine günstige Beeinflussung des Schweißvorganges und eine Beschleunigung der Kaltschweißung erzielt wird.
- Bei allen diesen Schweißverfahren besteht das Problem, daß zwischen der den Kontaktträger haltenden Aufnahme und dem Kontaktträger Kontaktstückmaterial seitlich herausfließen kann, wodurch eine Nachbearbeitung erforderlich werden kann.
- Aufgabe der Erfindung ist es, eine Anordnung der eingangs genannten Art zu schaffen, bei der ein Wegfließen des Kontaktstückmaterials während des Schweißvorganges vermieden wird.
- Diese Aufgabe wird erfindungsgemäß dadurch gelöst, daß an der Berührungsfläche zwischen Kontaktträger und Aufnahme eine wulstartige Dichtkante vorgesehen ist, die die Öffnung in der Aufnahme ringartig umgibt. Dabei kann der Ringwulst entweder am Aufnahmeteil oder am Kontaktträger selbst vorgesehen sein.
- Gemäß einer weiteren Ausgestaltung der Erfindung kann - insbesondere bei dünnen Kontaktstückträgern - der betreffende Ringwulst an der Sonotrode bzw. an dem Schwinger selbst angeformt sein.
- Durch die Ringwulste, die als Dichtkante wirken, wird verhindert, daß das Kontaktstückmaterial während des eigentlichen Schweißvorganges seitlich wegfließen kann.
- Anhand der Zeichnung, in der sowohl eine bekannte Ausführung als auch -einige erfindungsgemäße Ausführungsbeispiele dargestellt sind, sollen die Erfindung sowie weitere vorteilhafte Ausgestaltungen und Verbesserungen der Erfindung näher erläutert und beschrieben werden.
- Es zeigt:
- Figur 1
- und 2 eine bekannte Anordnung vor dem Schweißvorgang und während des Schweißvorganges,
- Figuren
- 3 bis 6 jeweils unterschiedliche Ausgestaltungen einer erfindungsgemäßen Anordnung.
- Auf einem Basisgrundrahmen 10 ist ein Ultraschallschweißgerät 12 angebracht, welches eine Sonotrode 14 oder einen Schwinger 14 trägt. F bezeichnet die Schwingungsrichtung der Sonotrode 14. Der Basisgrundrahmen 10 besitzt eine Öffnung 16 oder Ausnehmung 16, in die ein mit einem Kragen 18 versehener Amboß 20 eingepaßt ist, auf dessen oberer Fläche eine Aufnahme 22 befestigt ist, auf den ein Kontaktstückträger 24 aufgelegt ist. Der Amboß 20 und die Aufnahme 22 sind jeweils von einer Bohrung 26 bzw. 28 durchdrungen, wobei der Durchmesser der Bohrung 26 größer ist als der Durchmesser der Bohrung 28. Zum Aufbringen einer.Druckkraft beim eigentlichen Verschweißvorgang ist ein Kolben 30 einer nicht weiter dargestellten Druckeinrichtung vorgesehen, der gestuft mit zwei Bereichen 29 und 31 ausgebildet ist. Der Bereich 29 mit größerem Durchmesser ist in der Bohrung 26 des Ambosses 20 und der Bereich 31 mit geringerem Durchmesser ist in der Bohrung 28 der Aufnahme 22 geführt. Dabei entspricht selbstverständlich der Außendurchmesser des Bereiches 29 dem Innendurchmesser der Bohrung 26 bzw. der Aussendurchmesser des Bereiches 31 dem Innendurchmesser der Bohrung 28. Dieser Innendurchmesser der Bohrung 28, entspricht weiterhin im Querschnitt dem Querschnitt des in der Figur 1 nicht dargestellten Kontaktstückes.
- Die Wirkungsweise der Vorrichtung ist wie folgt:
- ein Drahtabschnitt 32, der aus Kontaktstückmaterial hergestellt ist, wird manuell oder automatisch in die Bohrung 26 des Ambosses 20 eingelegt. Danach wird der Kontaktstückträger 24 auf die dem Kontaktstückträger 24 angepaßte Aufnahme aufgelegt. Beim Schweißvorgang fährt die Sonotrode 14 gemäß Pfeilrichtung F1 auf den Kontaktträger 24 zu und drückt diesen mit einer bestimmten Druckkraft auf die Aufnahme 22. Danach drückt der Kolben 30, der in die Bohrung 28 der Aufnahme hineingreift, den Drahtabschnitt 32 mit einer bestimmten Druckkraft F2 an das Trägerteil 2. Danach wird der Ultraschall ausgelöst und der Drahtabschnitt wird unter gleichzeitigem Formen des Kontaktstückes an das Trägerteil angeschweiß. Nach Beendigung des Schweißvorganges fahren die einzelnen beweglichen Elemente,; die Sönotrode 14 und der Kolben 30, wieder in die in der Figur 1 gezeigten Ausgangsstellung zurück.
- Bei der Ausgestaltung gemäß der Figur 1 bzw. Figur 2 treten insoweit Probleme auf, als Teile des .Drahtes 32 infolge Kaltfluß durch Einwirkung von Druck und Ultraschall zwischen der oberen Fläche der Aufnahme 22 und der diese berührenden Fläche des Kontaktstückträgers 24 herausfließen (siehe Pfeilrichtung F3 bzw. F4). Der Grund hierfür ist darin zu sehen, daß der Anpreßdruck, mit dem der Kolben unten gegen das Kontaktstück angepreßt wird, sehr hoch ist, daß der Anpreßdruck der Sonotrode 14 in Pfeilrichtung F1 verringert wird und soidie Abdichtung im Bereich der sich berührenden Flächen zwischen Kontaktstückträger und der Aufnahme nicht mehr ausreicht. Eine Verringerung des Anpreßdruckes derart, daß ein Wegfließen nicht mehr stattfindet, ist aber nicht möglich, da sonst eine ausreichende Verschweißung nicht mehr vollständig gewährleistet werden kann.
- Um ein Wegfließen zu verhindern, kann man mehrere Möglichkeiten vorsehen:
- Gemäß der Figur 3 wird an der Fläche der Aufnahme 22, die dem Kontaktträger zugewandt ist, eine wulstförmige Dichtkante 34 angeformt, die die Bohrung 28 der Aufnahme 22,umgibt. Beim Schweißvorgang wird nun aufgrund der Ultraschall-Schwingungen und der resultierenden Andruckkraft, mit dem der Kontaktstückträger 24 von der Sonotrode 14 gem. Pfeilrichtung F1 auf die Aufnahme gedrückt wird, von der Dichtkante 34 eine ringförmige Nut 36 in den Kontaktstückträger 24 eingedrückt, was als Dichtung wirkt und ein Wegfließen des Kontaktmaterials verhindert.
- Eine weitere Ausgestaltung der Erfindung ist aus den Figuren 4 und 5 zu ersehen. Dabei zeigt die Figur 4 die Vorrichtung vor dem Schweißen und die Figur 5 die Vorrichtung während des Schweißvorganges. Der Kontaktstückträger 38 besitzt auf seiner der Aufnahme 22 zugewandten Fläche einen Vorsprung 40, der umgekehrt dem Vorsprung 34 an der Aufnahme entspricht. Dieser Vorsprung 40 ist dadurch bewirkt worden, daß das Kontaktstück 38 in seiner Gesamtheit entsprechend gestanzt ist; man erkennt auf der dem Vorsprung gegenüberliegenden Fläche des Kontaktstückträgers 38 eine vom Stanzvorgang herrührende Ringnut 42, welche aber für die Erfindung nicht notwendig ist. Beim Schweißvorgang wird in gleicher Weise wie bei der bekannten Ausgestaltung der Kontaktstückträger 38 auf die Aufnahme 22 gedrückt. Unter der Einwirkung der Ultraschall-Schwingungen schmiegt sich der Vorsprung 40 dicht an die Aufnahme 22 an und verhindert ebenfalls definitiv ein Wegfließen des Kontaktmaterials. Es hat sich herausgestellt, daß nach Abschluß des Schweißvorganges der Vorsprung 40 vollständig zurückgeformt ist. Diese Lösung ist zwar relativ wirkungsvoll. Die optimale Lösung aber ist diejenige gem. der Ausgestaltung nach Figur 3.
- Die Figur 6 zeigt eine weitere Ausgestaltung der erfindungsgemäßen Vorrichtung. Im Gegensatz zu den Anordnungen gemäß den Figuren 3 bis 5 ist an der Fläche der Sonotrode 14, die auf den Kontaktstückträger 24 aufgelegt ist, ein Vorsprung 44 angeformt, dessen umschriebene Querschnittsfläche der Querschnittsfläche der Bohrung 28 in der Aufnahme 22 bzw. dem später angebrachten Kontaktstück entspricht. Diese Anordnung ist allerdings nur bei relativ dünnen Kontaktstückträgern zu verwenden, bei solchen Kontaktstückträgern also, bei denen die durch den Vorsprung ausgeübte örtliche starke Druckerhöhung weitergegeben wird an den Kontaktstückträger, so daß im Bereich-außerhalb der.Öffnung 28 eine Druckspitze von dem Kontaktstückträger auf die obere Fläche der Aufnahme ausgeübt wird, ähnlich wie bei der Ausgestaltung gemäß der Figur 4.
- Bei allen diesen Ausgestaltungen hat es sich herausgestellt, daß eine Abdichtung gegen Wegfließen des Kontaktstückmaterials beim Schweißvorgang sicher bewirkt wurde.
Claims (4)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT81108097T ATE8826T1 (de) | 1980-10-23 | 1981-10-09 | Anordnung zum aufschweissen eines kontaktstueckes auf einen kontakttraeger. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19803039939 DE3039939A1 (de) | 1980-10-23 | 1980-10-23 | Anordnung zum aufschweissen eines kontaktstueckes auf einen kontakttraeger |
| DE3039939 | 1980-10-23 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0050767A1 true EP0050767A1 (de) | 1982-05-05 |
| EP0050767B1 EP0050767B1 (de) | 1984-08-01 |
Family
ID=6114980
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP81108097A Expired EP0050767B1 (de) | 1980-10-23 | 1981-10-09 | Anordnung zum Aufschweissen eines Kontaktstückes auf einen Kontaktträger |
Country Status (5)
| Country | Link |
|---|---|
| EP (1) | EP0050767B1 (de) |
| JP (1) | JPS57101310A (de) |
| AT (1) | ATE8826T1 (de) |
| DE (1) | DE3039939A1 (de) |
| ES (1) | ES506239A0 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ES2036935B1 (es) * | 1991-10-16 | 1996-08-01 | Valeo Clausor S A | Sistema de embornado para interruptores de contacto y arranque de vehiculos automoviles y analogos y terminal para su realizacion. |
| EP2242605A4 (de) * | 2008-02-08 | 2014-02-26 | Fuji Elec Fa Components & Sys | Verfahren zur herstellung eines elektrischen kontakts und ausrüstung zur herstellung eines elektrischen kontakts |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2700087A (en) * | 1949-05-31 | 1955-01-18 | Cutler Hammer Inc | Electrical contact member |
| US3337947A (en) * | 1964-06-29 | 1967-08-29 | Aluminum Co Of America | Method of joining electrical contacts to aluminum parts |
| CH458560A (de) * | 1966-04-21 | 1968-06-30 | Siemens Ag | Verfahren und Vorrichtung zum Verbinden von Kontaktkörpern aus schweissfeindlichem Kontaktmaterial mit Kontaktträgern |
| DE1652865A1 (de) * | 1968-01-08 | 1971-04-29 | Bergbau U Huettenkombinat Albe | Verfahren und Vorrichtung zur Herstellung von Mehrmetallteilen,insbesondere Nietschaltstuecken |
| FR2078455A5 (de) * | 1970-02-04 | 1971-11-05 | Bihler Otto Kg | |
| FR2084015A5 (de) * | 1970-03-02 | 1971-12-17 | Hitachi Ltd | |
| FR2308181A1 (fr) * | 1975-04-19 | 1976-11-12 | Rau Fa G | Corps de contact et procede de fabrication d'un tel corps |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1483998A (de) * | 1965-05-14 | 1967-09-13 | ||
| US3926357A (en) * | 1973-10-09 | 1975-12-16 | Du Pont | Process for applying contacts |
| JPS5450323A (en) * | 1977-09-29 | 1979-04-20 | Nippon Chemical Ind | Stop down control apparatus of single lens reflex camera |
-
1980
- 1980-10-23 DE DE19803039939 patent/DE3039939A1/de not_active Withdrawn
-
1981
- 1981-10-09 AT AT81108097T patent/ATE8826T1/de not_active IP Right Cessation
- 1981-10-09 EP EP81108097A patent/EP0050767B1/de not_active Expired
- 1981-10-14 ES ES506239A patent/ES506239A0/es active Granted
- 1981-10-22 JP JP56169395A patent/JPS57101310A/ja active Pending
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2700087A (en) * | 1949-05-31 | 1955-01-18 | Cutler Hammer Inc | Electrical contact member |
| US3337947A (en) * | 1964-06-29 | 1967-08-29 | Aluminum Co Of America | Method of joining electrical contacts to aluminum parts |
| CH458560A (de) * | 1966-04-21 | 1968-06-30 | Siemens Ag | Verfahren und Vorrichtung zum Verbinden von Kontaktkörpern aus schweissfeindlichem Kontaktmaterial mit Kontaktträgern |
| DE1564572B1 (de) * | 1966-04-21 | 1970-03-12 | Siemens AG, 1000 Berlin u. 8000 München | Verfahren zum Verbinden von Kontaktkörpern mit Kontaktträgern |
| DE1652865A1 (de) * | 1968-01-08 | 1971-04-29 | Bergbau U Huettenkombinat Albe | Verfahren und Vorrichtung zur Herstellung von Mehrmetallteilen,insbesondere Nietschaltstuecken |
| FR2078455A5 (de) * | 1970-02-04 | 1971-11-05 | Bihler Otto Kg | |
| FR2084015A5 (de) * | 1970-03-02 | 1971-12-17 | Hitachi Ltd | |
| FR2308181A1 (fr) * | 1975-04-19 | 1976-11-12 | Rau Fa G | Corps de contact et procede de fabrication d'un tel corps |
Also Published As
| Publication number | Publication date |
|---|---|
| JPS57101310A (en) | 1982-06-23 |
| DE3039939A1 (de) | 1982-06-16 |
| ES8207381A1 (es) | 1982-09-01 |
| ES506239A0 (es) | 1982-09-01 |
| EP0050767B1 (de) | 1984-08-01 |
| ATE8826T1 (de) | 1984-08-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE1452782A1 (de) | Verfahren und Vorrichtung zum nietlosen Verbinden zweier duktiler Blechteile | |
| EP0132878A1 (de) | Verfahren und Vorrichtung zur Herstellung einer Düsenplatte für Tintenstrahldrucker | |
| DD294439A5 (de) | Verfahren zum tiefziehen von werkstoffen in tafelform | |
| DE2727445C2 (de) | Verfahren und Vorrichtung zum Ausschneiden und/oder Lochen von Werkstücken aus metallischen Flachwerkstoffen | |
| DE2517347A1 (de) | Kontaktkoerper und herstellungsverfahren hierzu | |
| DE19907247C2 (de) | Vorrichtung zur Herstellung insbesondere bauchiger hinterschnittener Hohlkörper | |
| EP0027893B1 (de) | Verfahren und Vorrichtung zur Aufbringung von Kontaktkörpern auf Kontaktträger | |
| EP0050767B1 (de) | Anordnung zum Aufschweissen eines Kontaktstückes auf einen Kontaktträger | |
| DE2647550C2 (de) | ||
| EP0615651B1 (de) | Kontaktstück mit einer schaltsilber-kontaktauflage und verfahren zu seiner herstellung | |
| DE3428794A1 (de) | Verfahren zur herstellung eines doppelten bundes und ein nach diesem verfahren erhaltenes werkstueck mit doppeltem bund | |
| DE4445579C1 (de) | Verfahren zum Herstellen einer Falzverbindung | |
| EP0835700B1 (de) | Zweilagen-Verbundblech und Verfahren zur Herstellung | |
| DE3537169A1 (de) | Verfahren und vorrichtung zum umhuellen eines polsterkoerpers, insbesondere einer sonnenblende, mit einem aus zwei zuschnitten bestehenden, bahnfoermigen umhuellungsmaterial | |
| DE10204474B4 (de) | Spannvorrichtung und Verfahren zum Laserstrahlschweißen beschichteter Bleche | |
| DE4435719C1 (de) | Vorrichtung zum Abkanten von Blechen | |
| DE2646850A1 (de) | Verfahren und werkzeug zum gleichzeitigen lochen und boerdeln | |
| DE19816566C2 (de) | Werkzeug und Verfahren zum Herstellen eines Hohlkörpers durch Innenhochdruckumformen | |
| EP1153734A2 (de) | Vorrichtung zum Verbinden zweier Bauteile durch Verkleben | |
| DE3916665C2 (de) | ||
| DE19922660B4 (de) | Schließvorrichtung, vorzugsweise zum Querfließpressen | |
| DE102008018481B3 (de) | Verfahren und Vorrichtung zum Herstellen eines topfförmigen Zahnrades | |
| DE102017209020A1 (de) | Fügevorrichtung und Verfahren zum Betreiben einer Fügevorrichtung | |
| DE19633712C1 (de) | Vorrichtung zum Aufbringen eines Klebebands auf ein Leadframe | |
| DE69612364T2 (de) | Verbindungsanordnung für Metallplatten |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH FR GB IT NL SE |
|
| 17P | Request for examination filed |
Effective date: 19820607 |
|
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH FR GB IT LI NL SE |
|
| REF | Corresponds to: |
Ref document number: 8826 Country of ref document: AT Date of ref document: 19840815 Kind code of ref document: T |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19840808 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19840820 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19840930 Year of fee payment: 4 Ref country code: BE Payment date: 19840930 Year of fee payment: 4 |
|
| ET | Fr: translation filed | ||
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| 26 | Opposition filed |
Opponent name: SIEMENS AKTIENGESELLSCHAFT, BERLIN UND MUENCHEN Effective date: 19850429 |
|
| NLR1 | Nl: opposition has been filed with the epo |
Opponent name: SIEMENS AKTIENGESELLSCHAFT |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19860916 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19861031 Year of fee payment: 6 |
|
| PLBN | Opposition rejected |
Free format text: ORIGINAL CODE: 0009273 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: OPPOSITION REJECTED |
|
| 27O | Opposition rejected |
Effective date: 19861012 |
|
| NLR2 | Nl: decision of opposition | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Effective date: 19871009 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19871010 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19871031 Ref country code: CH Effective date: 19871031 Ref country code: BE Effective date: 19871031 |
|
| BERE | Be: lapsed |
Owner name: BROWN BOVERI & CIE A.G. Effective date: 19871031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19880501 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19880630 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19881118 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 81108097.7 Effective date: 19880707 |