EP0051868A1 - Einweg-Behälter - Google Patents
Einweg-Behälter Download PDFInfo
- Publication number
- EP0051868A1 EP0051868A1 EP81109548A EP81109548A EP0051868A1 EP 0051868 A1 EP0051868 A1 EP 0051868A1 EP 81109548 A EP81109548 A EP 81109548A EP 81109548 A EP81109548 A EP 81109548A EP 0051868 A1 EP0051868 A1 EP 0051868A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- container
- impressed
- container according
- elevations
- wall material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 239000000463 material Substances 0.000 claims abstract description 19
- 230000001788 irregular Effects 0.000 claims abstract description 7
- 239000011888 foil Substances 0.000 claims abstract description 4
- 239000002184 metal Substances 0.000 claims abstract description 4
- 229910052751 metal Inorganic materials 0.000 claims abstract description 4
- 229910052782 aluminium Inorganic materials 0.000 claims abstract description 3
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 claims abstract description 3
- 235000013305 food Nutrition 0.000 claims abstract description 3
- 238000004049 embossing Methods 0.000 claims description 7
- 239000011324 bead Substances 0.000 claims description 6
- AZDRQVAHHNSJOQ-UHFFFAOYSA-N alumane Chemical class [AlH3] AZDRQVAHHNSJOQ-UHFFFAOYSA-N 0.000 claims description 2
- 238000000465 moulding Methods 0.000 claims description 2
- 239000004411 aluminium Substances 0.000 abstract 1
- 150000001399 aluminium compounds Chemical class 0.000 abstract 1
- 239000005030 aluminium foil Substances 0.000 abstract 1
- 229940077746 antacid containing aluminium compound Drugs 0.000 abstract 1
- 230000000994 depressogenic effect Effects 0.000 abstract 1
- 235000012054 meals Nutrition 0.000 abstract 1
- 238000007493 shaping process Methods 0.000 abstract 1
- 238000004519 manufacturing process Methods 0.000 description 4
- 238000013461 design Methods 0.000 description 3
- 238000000034 method Methods 0.000 description 2
- 238000005452 bending Methods 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 238000002474 experimental method Methods 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- 238000012549 training Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D1/00—Rigid or semi-rigid containers having bodies formed in one piece, e.g. by casting metallic material, by moulding plastics, by blowing vitreous material, by throwing ceramic material, by moulding pulped fibrous material or by deep-drawing operations performed on sheet material
- B65D1/34—Trays or like shallow containers
Definitions
- the invention relates to a disposable container with and without subdivision made of thin-walled material made of aluminum or aluminum compounds, esp. For use as a menu bowl and for storing food.
- the object of the present invention is therefore to design a container of the type mentioned at the outset in such a way that the material thickness can be reduced while maintaining sufficient container rigidity. Furthermore, the training should take place in such a way that the pleats which are optically unsightly in the known containers no longer appear.
- the disposable container designed according to the invention has a considerably higher rigidity than the corresponding containers known in the prior art with the same material thickness. If comparable stiffness is maintained, a significantly lower material thickness can be used for the disposable containers according to the invention.
- containers designed according to the invention with a material thickness of approximately 60 ⁇ m have approximately the same stability as the previously produced containers with a material thickness of 80 ⁇ m.
- a material saving of 25% is possible, which means that the costs for production can be reduced correspondingly high.
- stiffening beads can additionally be provided, as stated in claim 6. These stiffening beads are known per se in the manufacture of such containers. They then “overlay" the embossed structure according to the invention, so to speak.
- the embossed structure 14 or 24 is shown in FIG. 2 as an irregular structure, both with regard to the distribution and also with regard to the shape of the depressions or elevations.
- the structure can also be formed by geometrically uniform elevations or depressions, cf. 4, which in turn is irregular or even in the form of a specific pattern or grid, cf. Fig. 5, can be arranged.
- the structure 14 or 24 is already embossed in the case of the semi-finished metal foil provided for the production of the containers, for example by means of suitable embossing rollers or after the production of the containers by a special embossing tool in a subsequent work cycle.
Landscapes
- Engineering & Computer Science (AREA)
- Ceramic Engineering (AREA)
- Mechanical Engineering (AREA)
- Containers Having Bodies Formed In One Piece (AREA)
- Packging For Living Organisms, Food Or Medicinal Products That Are Sensitive To Environmental Conditiond (AREA)
Abstract
Die Erfindung betrifft einen Einweg-Behälter mit und ohne Unterteilung aus dünnwandigem Material aus Aluminium oder Aluminiumverbindungen, insbesondere zur Verwendung als Menüschale und zur Aufbewahrung von Lebensmitteln. Um die Materialstärke der verwendeten Aluminiumfolie verringern zu können und ausserdem die bisher beim Formvorgang aufgetretenen Plissierfalten optisch zum Verschwinden zu bringen, sind der Boden und/oder die Wände des Behälters etwa ganzflächig mit einer dem Boden- und Wandmaterial eingeprägten dreidimensionalen Struktur (14) versehen. Die Prägestruktur kann durch eine Vielzahl von gleichmässig oder ungleichmässig angeordneten, eine geometrisch regelmässige oder unregelmässige Form aufweisenden Vertiefungen (16) oder Erhöhungen (20) im Boden- und Wandmaterial gebildet sein. Um die Steifigkeit des Einwegbehälters zu erhöhen, können noch Vertiefungssicken vorgesehen werden. Die Prägestruktur wird mit Hilfe von Prägewalzen erzeugt, wobei die Struktur den Metallfolien vor der Bearbeitung oder den fertig geformten Behältern eingeprägt werden kann.
Description
- Die Erfindung betrifft einen Einweg-Behälter mit und ohne Unterteilung aus dünnwandigem Material aus Aluminium oder Aluminiumverbindungen, insbes. zur Verwendung als Menüschale und zur Aufbewahrung von Lebensmitteln.
- Es sind solche Behälter mit glattem Boden und plissierten Wänden bekannt. Die Wände sind mit oder ohne Rollkante versehen.
- Es ist ferner bekannt, derartige Behälter zur Erhöhung der Steifigkeit mit leicht einwärts gewölbten Seitenwänden herzustellen.
- Außerdem ist es bekannt, Sicken in den Boden der Behälter ebenfalls zur Erhöhung der Steifigkeit einzuprägen.
- Diese bekannten Behälter haben mehrere Nachteile. Durch den sogenannten Plissiervorgang beim Formen der Behälter entstehen die bereits erwähnten plissierten Seitenwände, die optisch wenig ansprechend sind. Bei den bekannten Einweg-Behältern darf eine bestimmte Materialstärke von etwa 5o µm nicht unterschritten werden, um die notwendige Stabilität zu erreichen. Hierdurch sind die Behälter relativ teuer, wenn man bedenkt, daß sie als Einweg-Behälter nur einmal Verwendung finden. Außerdem zeigt sich, daß bei Verwendung der erwähnten minimalen Wandstärke (50 µm) die Behälter nicht sehr biegesteif und relativ druck- und stoßempfindlich sind.
- Die Aufgabe der vorliegenden Erfindung besteht deshalb darin, einen Behälter der eingangs genannten Art so auszubilden, daß beiEinhaltung einer ausreichenden Behälter-Steifigkeit die Materialstärke verringert werden kann. Ferner soll die Ausbildung so erfolgen, daß die bei den bekannten Behältern optisch unschönen Plissierfalten nicht mehr in Erscheinung treten.
- Diese Aufgabe'wird durch die im Kennzeichen des Anspruchs 1 angegebenen Gestaltungsmerkmale gelöst.
- Der erfindungsgemäß ausgebildete Einweg-Behälter weist bei gleicher Materialstärke eine beträchtlich höhere Steifigkeit als die entsprechenden im Stand der Technik bekannten Behälter auf. Bei Einhaltung vergleichbarer Steifigkeit kann für die erfindungsgemäßen Einweg-Behälter eine wesentlich geringere Materialstärke eingesetzt werden. Versuche haben gezeigt, daß erfindungsgemäß ausgebildete Behälter mit einer Materialstärke von etwa 60 µm etwa die gleiche Stabilität aufweisen wie die bisher hergestellten Behälter bei einer Materialstärke von 80 µm . Durch die erfindungsgemäßen Einweg-Behälter ist somit eine Materialeinsparung von 25% möglich, wodurch die Kosten für die Herstellung entsprechend hoch gesenkt werden können. Durch die Ausbildung der Behälter mit der erfindungsgemäßen dreidimensionalen Prägestruktur sind diese weniger druck- und stoßempfindlich als die bekannten Behälter. Durch die erfindungsgemäße Ausbildung kann auch auf besondere nur mit zusätzlichem Aufwand herzustellende Wandungsformen (Krümmungen usw.) verzichtet werden, welche zur Erzielung der notwendigen Steifigkeit bisher erforderlich waren. Durch den Behälter-Formvorgang entstehen zwar prinzipiell auch beim erfindungsgemäß hergestellten Behälter Plissierfalten. Diese werden aber durch die sozusagen überlagerte Prägestruktur zum Verschwinden gebracht. Die Plissierfalten treten optisch nicht mehr in Erscheinung, so daß der Behälter auch äußerlich ein ansehnlicheres Erscheinungsbild aufweist.
- Zweckmäßige und vorteilhafte weitere Ausgestaltungen der erfindungsgemäßen Aufgabenlösung sind in den Unteransprüchen gekennzeichnet.
- Die Prägestruktur gemäß der vorliegenden Erfindung kann, wie in den Ansprüchen 2 und 3 angegeben, durch gleichmäßige oder ungleichmäßige Vertiefungen oder Erhöhungen im Boden- und Wandmaterial gebildet sein.
- Diese Vertiefungen und Erhöhungen selbst können, wie im Anspruch 4 angegeben, geometrisch regelmäßig oder unregelmäßig ausgebildet sein. Die Anordnung der Erhöhungen und Vertiefungen kann aber auch, wie im Anspruch 5 angegeben, nach einem vorgebbaren Muster oder Raster erfolgen.
- Um eine zusätzliche Erhöhung der Steifigkeit des erfindungsgemäßen Einweg-Behälters zu erzielen, können zusätzlich, wie im Anspruch 6 angegeben, Versteifungssicken vorgesehen werden. Diese Versteifungssicken sind an sich bei der Herstellung solcher Behälter bekannt. Sie "überlagern" dann sozusagen die erfindungsgemäße Prägestruktur.
- Die Herstellungsweise des erfindungsgemäßen Einweg- Behälters erfährt dadurch eine gewisse Vereinfachung, daß die erfindungsgemäße dreidimensionale Prägestruktur bereits den Metallfolien eingeprägt wird, die zur Herstellung der Behälter verwendet werden, wie dies im Anspruch 7 angegeben ist.
- Die Einprägung der erfindungsgemäßen dreidimensionalen Struktur kann aber auch beim fertig geformten Behälter erfolgen, wie dies im Anspruch 8 angegeben ist.
- Die Erfindung soll nun anhand der beigefügten Zeichnung, in der Ausführungsbeispiele dargestellt sind, näher erläutert werden.
- Es zeigen
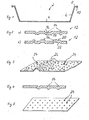
- Fig. 1 eine übliche Behälterform im Schnitt ohne Unterteilung,
- Fig. 2a und b Querschnitte durch Materialstücke des Bodens oder der Wand des Behälters nach Fig. 1, und
- Fig. 3 ein Materialstück des Behälters nach Fig. 1 mit einer Struktur nach Fig. 2 und einer zusätzlichen Versteifungssicke,
- Fig. 4 eine Darstellung ähnlich der nach Fig. 2 mit regelmäßig ausgebildeten Einprägungen (Vertiefungen) und
- Fig. 5 eine Darstellung ähnlich der nach Fig. 3 mit einer gleichmäßig angeordneten Prägestruktur.
- In den Figuren sind gleiche Bestandteile mit der gleichen Bezugsziffer versehen.
- Die Fig. 1 zeigt einen Behälter 2 im Schnitt, der einen Boden 4 und eine Seitenwandung 6 aufweist. Die Seitenwandung 6 ist mit einem nach außen zeigenden Rand 8 versehen, der eine Rollkante 1o aufweist.
- Die Fig. 2a zeigt eine stark vergrößerte Schnittansicht eines Boden- oder Wandungsstückes 12 des Behälters 2 nach Fig. 1 mit einer Prägestruktur 14, die aus eingeprägten unregelmäßigen Vertiefungen 16 besteht, welche sich auf der gegenüberliegenden Seite als Erhebungen 18 darstellen.
- Die Fig. 2b zeigt eine Ansicht ähnlich wie die Fig. 2a, bei der die Prägestruktur 14 allerdings aus eingeprägten unregelmäßigen Erhöhungen 2o besteht, die sich entsprechend auf der gegenüberliegenden Seite als Vertiefungen 22 darstellen.
- Die Fig. 3 zeigt schematisch eine andere Ausbildung des Materials des Behälters, bei der zusätzlich zu einer Prägestruktur 24, die der Struktur nach der Fig. 2 entspricht, größer dimensionierte Sicken 26 zur weiteren Versteifung vorgesehen sind, die sozusagen die feinere Prägestruktur 24 "überlagert".
- Die Prägestruktur 14 bzw. 24 ist in der Fig. 2 als eine unregelmäßige Struktur dargestellt, sowohl hinsichtlich der Verteilung als auch hinsichtlich der Form der Vertiefungen bzw. Erhöhungen. Die Struktur kann aber auch gebildet sein durch geometrisch gleichmäßige Erhöhungen oder Vertiefungen, vgl. Fig. 4, die wiederum unregelmäßig oder gleichmäßig in Form eines bestimmten Musters oder Rasters, vgl. Fig. 5, angeordnet sein können.
- Das Einprägen der Struktur 14 bzw. 24 erfolgt bereits bei dem zur Herstellung der Behälter vorgesehenen Metallfolien-Halbzeug beispielsweise vermittels geeigneter Prägewalzen oder nach Herstellung der Behälter durch ein besonderes Prägewerkzeug in einem nachfolgenden Arbeitstakt.
Claims (8)
1. Einweg-Behälter mit und ohne Unterteilung aus dünnwandigem Material aus Aluminium oder Aluminiumverbindungen, insbes. zur Verwendung als Menüschale und zur Aufbewahrung von Lebensmitteln, dadurch gekennzeichnet, daß der Boden (4) und/oder die Wände (6) des Behälters (2) etwa ganzflächig mit einer dem Boden- und Wandmaterial eingeprägten dreidimensionalen Struktur (14, 24) versehen sind.
2. Behälter nach Anspruch 1, dadurch gekennzeichnet, daß die Prägestruktur (14) durch eine Vielzahl von gleichmäßig oder ungleichmäßig angeordneten Vertiefungen (16) im Boden- und Wandmaterial gebildet ist.
3. Behälter nach Anspruch 1, dadurch gekennzeichnet, daß die Prägestruktur (14) durch eine Vielzahl von gleichmäßig oder ungleichmäßig angeordneten Erhöhungen (2o) im Boden- und Wandmaterial gebildet ist.
4. Behälter nach Anspruch 2 oder 3, dadurch gekennzeichnet, daß die Vertiefungen (16) und Erhöhungen (2o) selbst eine geometrisch regelmäßige oder unregelmäßige Form aufweisen.
5. Behälter nach einem der Ansprüche 2 bis 4, dadurch gekennzeichnet, daß die Erhöhungen und Vertiefungen nach einem vorgebbaren Muster oder Raster eingeprägt sind.
6. Behälter nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß zusätzlich zu der eingeprägten Struktur (14, 24) an sich bekannte Versteifungssicken (26) im Boden und/oder in den Wänden des Behälters angeordnet sind.
7. Behälter nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß die dreidimensionale Prägestruktur (14, 24) bereits den der Behälter-Formstation zugeführten Metallfolien vermittels entsprechender Prägewalzen eingeprägt ist.
8. Behälter nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, daß die Einprägung der dreidimensionalen Struktur (14, 24) beim fertig geformten Behälter nach Durchlaufen der Formstation durch einen weiteren Arbeitsvorgang vermittels eines entsprechenden Prägewerkzeugs erfolgt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3042209 | 1980-11-08 | ||
| DE19803042209 DE3042209A1 (de) | 1980-11-08 | 1980-11-08 | Einweg-behaelter |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0051868A1 true EP0051868A1 (de) | 1982-05-19 |
Family
ID=6116307
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP81109548A Ceased EP0051868A1 (de) | 1980-11-08 | 1981-11-06 | Einweg-Behälter |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0051868A1 (de) |
| DE (1) | DE3042209A1 (de) |
| DK (1) | DK492781A (de) |
| ES (1) | ES269992Y (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0192923A1 (de) * | 1985-01-25 | 1986-09-03 | NESPAK S.p.A. Società Generale per L'Imballaggio | Vorrichtung zum Prägen der Innenflächen von mittels einer Warmformmaschine kontinuierlich geformten Schalen |
| CN111372861A (zh) * | 2017-11-24 | 2020-07-03 | 卡迪斯制造(德国)有限公司 | 用于储物升降机的托盘 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB956710A (en) * | 1960-08-08 | 1964-04-29 | Reynolds Metals Co | Manufacture of food container and the like from aluminum foil or other thin metallic material |
| GB1363765A (en) * | 1971-07-29 | 1974-08-14 | Sidaplax | Packages |
-
1980
- 1980-11-08 DE DE19803042209 patent/DE3042209A1/de not_active Withdrawn
-
1981
- 1981-11-06 EP EP81109548A patent/EP0051868A1/de not_active Ceased
- 1981-11-07 ES ES1981269992U patent/ES269992Y/es not_active Expired
- 1981-11-09 DK DK492781A patent/DK492781A/da not_active Application Discontinuation
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB956710A (en) * | 1960-08-08 | 1964-04-29 | Reynolds Metals Co | Manufacture of food container and the like from aluminum foil or other thin metallic material |
| GB1363765A (en) * | 1971-07-29 | 1974-08-14 | Sidaplax | Packages |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0192923A1 (de) * | 1985-01-25 | 1986-09-03 | NESPAK S.p.A. Società Generale per L'Imballaggio | Vorrichtung zum Prägen der Innenflächen von mittels einer Warmformmaschine kontinuierlich geformten Schalen |
| CN111372861A (zh) * | 2017-11-24 | 2020-07-03 | 卡迪斯制造(德国)有限公司 | 用于储物升降机的托盘 |
| US11649086B2 (en) | 2017-11-24 | 2023-05-16 | Kardex Produktion Deutschland Gmbh | Tray for a storage lift |
| US12145765B2 (en) | 2017-11-24 | 2024-11-19 | Kardex Produktion Deutschland Gmbh | Tray for a storage lift |
| CN111372861B (zh) * | 2017-11-24 | 2025-09-12 | 卡迪斯制造(德国)有限公司 | 用于储物升降机的托盘 |
| CN120756793A (zh) * | 2017-11-24 | 2025-10-10 | 卡迪斯制造(德国)有限公司 | 用于储物升降机的托盘 |
| CN120756793B (zh) * | 2017-11-24 | 2026-05-08 | 卡迪斯制造(德国)有限公司 | 用于储物升降机的托盘 |
Also Published As
| Publication number | Publication date |
|---|---|
| ES269992U (es) | 1983-08-01 |
| ES269992Y (es) | 1984-02-16 |
| DE3042209A1 (de) | 1982-06-16 |
| DK492781A (da) | 1982-05-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69001890T2 (de) | Verfahren und Vorrichtung zum Formen eines Blechzuschnittes insbesondere zur Herstellung einer Maske für eine Kathodenstrahlröhre. | |
| DE69112025T2 (de) | Blech aus Papier zum Backen von Kuchen und Verfahren zu seiner Herstellung. | |
| EP0900131B1 (de) | Verfahren zur oberflächenschönenden, versteifenden strukturierung dünner materialbahnen | |
| DE2808215A1 (de) | Vorrichtung zum filtern von fluessigkeiten | |
| DE19651937B4 (de) | Verfahren zur Herstellung mehrfach beulstrukturierter dünnwandiger Materialbahnen sowie Verfahren zur Herstellung mehrfach beulstrukturierter Dosenrümpfe | |
| DE2523687C2 (de) | Vorrichtung zur Herstellung eines zusammengesetzten Behälters | |
| WO1994006581A2 (de) | Verfahren zum herstellen eines durch pressen oder tiefziehen gefertigten formkörpers | |
| DE3001787A1 (de) | Gebinde und verfahren zu seiner herstellung | |
| DE68912112T2 (de) | Verfahren zur herstellung eines nietnagels, beziehungsweise eines umhüllten nietnagels und vorrichtung zur durchführung des verfahrens. | |
| DE672476C (de) | Metallener Hohlkoerper | |
| DE3042209A1 (de) | Einweg-behaelter | |
| DE8029894U1 (de) | Einweg-Behaelter | |
| DE69815790T2 (de) | Verfahren und Vorrichtung zum Formen einer Seitenwand an eine Grundplatte | |
| DE2458938A1 (de) | Verfahren zur herstellung von brotformen | |
| DE3204949A1 (de) | Werkzeug zur behaelterherstellung | |
| DE102014108726A1 (de) | Verfahren zur Herstellung einer Funktions- oder Zierleiste | |
| DE2511302A1 (de) | Oeldichtung und verfahren zu ihrer herstellung | |
| DE2638238C3 (de) | Palettenbehälter und Verfahren zu seiner Herstellung | |
| DE102018120091B4 (de) | Dosenverpackung, Dosenverpackungsrohling sowie Vorrichtung und Verfahren zu deren Herstellung | |
| DE102021104038A1 (de) | Verfahren zur Herstellung einer Sanitäreinrichtung | |
| DE69904207T2 (de) | Verfahren zum herstellen von dosenkörpern, und von gefüllten und geschlossen behältern von dosen | |
| DE2431382A1 (de) | Behaelter aus kunststoff | |
| DE935186C (de) | Verfahren zum Herstellen von Behaeltern wie Kochtoepfe, Wasserkessel u. dgl. mit verstaerktem Boden | |
| DE8116180U1 (de) | "einweg-behaelter" | |
| DE727356C (de) | Verfahren zur Herstellung von Koerpern aus einer mit Bindemitteln versetzten Holzmasse |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): FR IT SE |
|
| 17P | Request for examination filed |
Effective date: 19821118 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: WACHSMUTH, GERD Owner name: BACHMANN, ADOLF |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN REFUSED |
|
| 18R | Application refused |
Effective date: 19850111 |