EP0065678A1 - Verfahren und Vorrichtung zur abschnittsweisen Wärmebehandlung von Bauteilen aus Eisenwerkstoffen - Google Patents
Verfahren und Vorrichtung zur abschnittsweisen Wärmebehandlung von Bauteilen aus Eisenwerkstoffen Download PDFInfo
- Publication number
- EP0065678A1 EP0065678A1 EP82103913A EP82103913A EP0065678A1 EP 0065678 A1 EP0065678 A1 EP 0065678A1 EP 82103913 A EP82103913 A EP 82103913A EP 82103913 A EP82103913 A EP 82103913A EP 0065678 A1 EP0065678 A1 EP 0065678A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- bath
- quenching
- quenching medium
- sections
- heat treatment
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims abstract description 13
- CWYNVVGOOAEACU-UHFFFAOYSA-N Fe2+ Chemical compound [Fe+2] CWYNVVGOOAEACU-UHFFFAOYSA-N 0.000 title claims description 3
- 238000010438 heat treatment Methods 0.000 claims abstract description 9
- 238000010791 quenching Methods 0.000 claims abstract description 9
- 230000000171 quenching effect Effects 0.000 claims abstract description 9
- 239000000463 material Substances 0.000 claims abstract description 3
- 150000003839 salts Chemical class 0.000 claims description 4
- 239000002184 metal Substances 0.000 claims description 2
- 238000006243 chemical reaction Methods 0.000 claims 1
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 abstract 1
- 229910001018 Cast iron Inorganic materials 0.000 abstract 1
- 229910002804 graphite Inorganic materials 0.000 abstract 1
- 239000010439 graphite Substances 0.000 abstract 1
- 230000001939 inductive effect Effects 0.000 abstract 1
- 229910001563 bainite Inorganic materials 0.000 description 4
- 230000006698 induction Effects 0.000 description 3
- 239000007858 starting material Substances 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 229910001562 pearlite Inorganic materials 0.000 description 1
- 238000005507 spraying Methods 0.000 description 1
- 238000005496 tempering Methods 0.000 description 1
- 229910000859 α-Fe Inorganic materials 0.000 description 1
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D5/00—Heat treatments of cast-iron
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/18—Hardening; Quenching with or without subsequent tempering
- C21D1/19—Hardening; Quenching with or without subsequent tempering by interrupted quenching
- C21D1/20—Isothermal quenching, e.g. bainitic hardening
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/62—Quenching devices
- C21D1/63—Quenching devices for bath quenching
Definitions
- the present invention relates to a method and an apparatus for section-wise heat treatment of components made of ferrous materials.
- the disadvantage here is that the high-strength structural properties of the bainite are also transferred to those sections of the component in which they are not desired.
- the object of the present invention is to propose an economical method and apparatus by which a partial formation of bainitic structures on B au- part is possible.
- Bainitic boundary layers were produced on test specimens with dimensions of 16 x 60 mm with a largely pearlitic basic structure.
- the sections to be treated were inductively heated to a temperature between 850 and 1000 ° C.
- the drop height between the heating coil and the tempering bath was set at approx. 90 mm.
- the test specimens were then kept in a salt bath at 275 ° C. for 120 minutes.
- the method was also tested on a module 3 gearwheel.
- the starting material was GGG with a pearlitic structure.
- the temperature was raised to 900 ° C.
- the heating-up time was 32 seconds.
- the test wheel was maintained in the salt bath at 28 0 0 C for 120 minutes.
- Module 3 gears were also treated in such a way that a bainitic structure was set from the tooth head to about 4 mm below the tooth base.
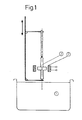
- the quenching bath 1 shows a modified induction hardening system, the quenching bath 1 being arranged directly under the induction coil 2, so that the component 3 falls directly into the bath without the usual spraying by means of a shower arranged between the induction coil and bath 1.
- the quenching medium can be a tempered salt bath or oil.
- a metal bath can also be used.
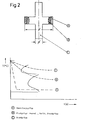
- a component A is shown in FIG. 2, the microstructure to be expected, together with the temperature curves to be expected, being indicated in the corresponding ZTU diagram.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Heat Treatment Of Articles (AREA)
- Heat Treatments In General, Especially Conveying And Cooling (AREA)
- Processing Of Solid Wastes (AREA)
- Manufacture And Refinement Of Metals (AREA)
- Furnace Charging Or Discharging (AREA)
Abstract
Description
- Die vorliegende Erfindung bezieht sich auf ein Verfahren und eine Vorrichtung zur abschnittsweisen Wärmebehandlung von Bauteilen aus Eisenwerkstoffen.
- Zur Erzielung hochfester Eigenschaften ist es bekannt Bauteile, wie z.B. Wellen, Zahnringe, Stirnräder, Schaltgabeln u.a. einer isothermen Wärmebehandlung in der Bainitstufe zu unterziehen. Dabei werden die Bauteile vollständig austenitisiert, und anschliessend in einem Haltebad umgewandelt.
- Nachteilig dabei ist, dass die hochfesten Gefügeeigenschaften des Bainits auch auf solche Abschnitte des Bauteiles übertragen werden, in denen sie nicht erwünscht sind.
- Als nachteilig sind dabei besonders Bearbeitungsoperationen nach dem Härten anzusehen, sowie massliche Veränderungen über das gesamte Bauteil.
- Aufgabe der vorliegenden Erfindung ist es eine wirtschaftliche Methode und Vorrichtung vorzuschlagen, durch die eine partielle Ausbildung von bainitischen Gefügen am Bau- teil möglich wird.
- Es sollen Probleme des Verzugs weitgehend eliminiert werden, Folgebearbeitungsoperationen an nicht gehärteten Stellen möglich sein und erweiterte Eigenschaftskombinationen erzielt werden.
- Diese Aufgabe wird erfindungsgemäss durch die Lehre der Ansprüche 1 und 7 gelöst.
- Weitere vorteilhafte Ausführungen ergeben sich aus den abhängigen Ansprüchen.
- Anhand der Figuren soll im folgenden ein Beispiel näher erläutert werden.
- Es zeigen:
- Fig. 1 eine schematische Darstellung der vorgeschlagenen Anlage zur isothermen Behandlung in der Bainitstufe, und
- Fig. 2 zu erwartende Temperaturkurven eines beliebigen Bauteils, sowie die zu erwartende Gefügeausbildung.
- Auf Probekörpern mit einer Dimensionierung von 16 x 60 mm mit weitgehend perlitischem Grundgefüge wurden bainitische Randschichten erzeugt.
- Probekörper mit einem Ausgangsmaterial der Zusammensetzung: 3,65 Gew. % C; 2,38 Gew. % Si; 0,46 Gew. % Mn, Rest Fe und einem Grundgefüge von 75 % Perlit und 25 % Ferrit wurden partiell wärmebehandelt. Zunächst wurden die zu behandelnden Abschnitte induktiv auf eine Temperatur zwischen 850 und 1000 C erwärmt.
- Die Fallhöhe zwischen Heizspule und Vergütungsbad war auf ca. 90 mm festgesetzt. Anschliessend wurden die Probekörper im Salzbad bei 275° C während 120 Min. gehalten.
- Die Erprobung des Verfahrens erfolgte auch an einem Zahnrad Modul 3. Ausgangsmaterial war GGG mit perlitischem Grundgefüge.
- Die Erwärmung erfolgte, wie bei den Probekörpern, auf eine Temperatur von 900° C. Die Aufheizzeit betrug 32 Sekunden. Anschliessend wurde das Prüfrad im Salzbad bei 280 0 C während 120 Minuten gehalten.
- Ebenso wurden Zahnräder Modul 3 in der Weise behandelt, dass vom Zahnkopf bis etwa 4 mm unter den Zahnfuss ein bainitisches Gefüge eingestellt wurde.
- Die Fig. 1 zeigt eine modifizierte Induktionshärteanlage wobei das Abschreckbad 1 unmittelbar unter der Induktionsspule 2 angeordnet ist, so dass das Bauteil 3 direkt, ohne die übliche Besprühung mittels einer zwischen Induktionsspule und Bad 1 angeordneten Brause, ins Bad fällt. Das Abschreckmedium kann ein temperiertes Salzbad oder Oel sein. Es kann aber auch ein Metallbad verwendet werden. In der Fig. 2 ist ein Bauteil A dargestellte wobei die zu erwartende Gefügeausbildung zusammen mit den zu erwartenden Temperaturkurven im entsprechenden ZTU-Diagramm angegeben sind.
- Es hat sich gezeigt, dass bainitischees Gefüge sich durch hervorragendes Verschleissverhalten bei hohen Festigkeiten auszeichnen.
- Durch die Verwendung des Verfahrens wurden ausgezeichnete Resultate erzielt. Bei einem Bainitgnehalt von ca. 90 % wurden bei den Probekörpern Härtewer-te im Bereich von 46 - 48 HRc gemessen. Der Härteverlauf vom Zahnkopf zum Zahngrund lag bei 48 bis 38 HR .
Claims (7)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT82103913T ATE27465T1 (de) | 1981-05-21 | 1982-05-06 | Verfahren und vorrichtung zur abschnittsweisen waermebehandlung von bauteilen aus eisenwerkstoffen. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH3312/81 | 1981-05-21 | ||
| CH3312/81A CH653706A5 (de) | 1981-05-21 | 1981-05-21 | Verfahren und vorrichtung zur abschnittsweisen waermebehandlung von bauteilen aus eisenwerkstoffen. |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0065678A1 true EP0065678A1 (de) | 1982-12-01 |
| EP0065678B1 EP0065678B1 (de) | 1987-05-27 |
Family
ID=4253262
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP82103913A Expired EP0065678B1 (de) | 1981-05-21 | 1982-05-06 | Verfahren und Vorrichtung zur abschnittsweisen Wärmebehandlung von Bauteilen aus Eisenwerkstoffen |
Country Status (7)
| Country | Link |
|---|---|
| EP (1) | EP0065678B1 (de) |
| JP (1) | JPS57194208A (de) |
| AT (1) | ATE27465T1 (de) |
| BR (1) | BR8202893A (de) |
| CA (1) | CA1200741A (de) |
| CH (1) | CH653706A5 (de) |
| DE (1) | DE3276438D1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5028281A (en) * | 1988-06-14 | 1991-07-02 | Textron, Inc. | Camshaft |
| EP0794262A1 (de) * | 1996-03-05 | 1997-09-10 | Aisin Aw Co., Ltd. | Verfahren zum Durchführen einer Bainittransformation mit Temperaturanstieg |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1687656A (en) * | 1925-07-23 | 1928-10-16 | Westinghouse Electric & Mfg Co | Heat-treating method |
| DE1113225B (de) * | 1957-09-19 | 1961-08-31 | Tiroler Roehren & Metallwerk | Verfahren zur Oberflaechenhaertung von Gusseisen |
| DE2334992A1 (de) * | 1972-07-12 | 1974-02-07 | Kymin Oy Kymmene Ab | Legiertes gusseisen mit kugelgraphit |
| DE2010125B2 (de) * | 1969-03-06 | 1978-02-02 | Vereinigte Edelstahlwerke AG (VEW), Wien Niederlassung Vereinigte Edelstahlwerke AG (VEW) Verkaufsniederlassung Büderich, 4005 Meerbusch | Verfahren zur partiellen haertung von werkstuecken bzw. werkzeugen |
-
1981
- 1981-05-21 CH CH3312/81A patent/CH653706A5/de not_active IP Right Cessation
-
1982
- 1982-05-06 AT AT82103913T patent/ATE27465T1/de not_active IP Right Cessation
- 1982-05-06 EP EP82103913A patent/EP0065678B1/de not_active Expired
- 1982-05-06 DE DE8282103913T patent/DE3276438D1/de not_active Expired
- 1982-05-13 JP JP57079267A patent/JPS57194208A/ja active Pending
- 1982-05-19 BR BR8202893A patent/BR8202893A/pt unknown
- 1982-05-20 CA CA000403373A patent/CA1200741A/en not_active Expired
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1687656A (en) * | 1925-07-23 | 1928-10-16 | Westinghouse Electric & Mfg Co | Heat-treating method |
| DE1113225B (de) * | 1957-09-19 | 1961-08-31 | Tiroler Roehren & Metallwerk | Verfahren zur Oberflaechenhaertung von Gusseisen |
| DE2010125B2 (de) * | 1969-03-06 | 1978-02-02 | Vereinigte Edelstahlwerke AG (VEW), Wien Niederlassung Vereinigte Edelstahlwerke AG (VEW) Verkaufsniederlassung Büderich, 4005 Meerbusch | Verfahren zur partiellen haertung von werkstuecken bzw. werkzeugen |
| DE2334992A1 (de) * | 1972-07-12 | 1974-02-07 | Kymin Oy Kymmene Ab | Legiertes gusseisen mit kugelgraphit |
Non-Patent Citations (2)
| Title |
|---|
| GIESSERIE, Band 65, Nr. 4, Februar 1978, Düsseldorf, J. DODD: "Zwischenstufenvergütung von Gusseisen mit Kugelgraphit" Seiten 73 bis 80 * |
| VDI ZEITSCHRIFT, Band 123, Nr. 4, Februar 1981, Düsseldorf, K. HORNUNG et al.: "Gusseisenwerkstoffe für hochbeanspruchte Fahrzeugteile wie Zahnräder" Seiten 16 bis 24 * |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5028281A (en) * | 1988-06-14 | 1991-07-02 | Textron, Inc. | Camshaft |
| EP0794262A1 (de) * | 1996-03-05 | 1997-09-10 | Aisin Aw Co., Ltd. | Verfahren zum Durchführen einer Bainittransformation mit Temperaturanstieg |
| US5840136A (en) * | 1996-03-05 | 1998-11-24 | Aisin Aw Co., Ltd. | Temperature-raising bainite forming process |
Also Published As
| Publication number | Publication date |
|---|---|
| DE3276438D1 (en) | 1987-07-02 |
| EP0065678B1 (de) | 1987-05-27 |
| CH653706A5 (de) | 1986-01-15 |
| BR8202893A (pt) | 1983-05-03 |
| ATE27465T1 (de) | 1987-06-15 |
| CA1200741A (en) | 1986-02-18 |
| JPS57194208A (en) | 1982-11-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE19849681C1 (de) | Verfahren zur Wärmebehandlung von Bauteilen aus Stahl oder Gußeisen | |
| DE2439338B1 (de) | Verfahren zur Wärmebehandlung von Schienen | |
| DE3616518C2 (de) | ||
| DE69928463T2 (de) | Verfahren zur Herstellung von Stahlkomponenten | |
| CH648353A5 (de) | Gussteile mit hoher schlagzaehigkeit und ein verfahren zu deren herstellung. | |
| DE19546204C1 (de) | Verfahren zur Herstellung von hochfesten Gegenständen aus einem Vergütungsstahl und Anwendung dieses Verfahrens zur Erzeugung von Federn | |
| DE60003553T2 (de) | Wälzlagerstahl mit einem unterbainitischen oberflächengefüge | |
| EP0160616A2 (de) | Verwendung eines Stahls in schwefelwasserstoffhaltiger Atmosphäre | |
| DE19849679C1 (de) | Verfahren zur Wärmebehandlung von Werkstücken aus Stahl | |
| DE3804654A1 (de) | Verfahren zum herstellen von waelzlagerelementen aus einem mikrolegierten stahl | |
| DE102004037074B3 (de) | Verfahren zur Wärmebehandlung von Werkstücken aus Stahl | |
| EP0065678B1 (de) | Verfahren und Vorrichtung zur abschnittsweisen Wärmebehandlung von Bauteilen aus Eisenwerkstoffen | |
| DE4340568C2 (de) | Verfahren zum kontinuierlichen Vergüten von Stahldraht | |
| DE2309531A1 (de) | Verfahren zum herstellen von vollraedern aus stahl | |
| DE69015028T2 (de) | Verfahren zum Herstellen von Werkstücken mit hervorragenden mechanischen Eigenschaften aus nichtbehandeltem Stahl. | |
| DE2916218A1 (de) | Verfahren zur herstellung von walzstahlerzeugnissen mit mehrschichtigem gefuegeaufbau | |
| CH648350A5 (de) | Verfahren zum isothermen bainitisieren von werkstuecken aus eisenwerkstoffen. | |
| DE3142359A1 (de) | Verfahren und vorrichtung zur waermebehandlung von werkstuecken | |
| DE102019118884A1 (de) | Verfahren zur Herstellung eines partiell pressgehärteten und mit einer Zinkbeschichtung versehenen Blechformteils | |
| DE963608C (de) | Haerten der Innenflaeche von zylindrischen Buchsen | |
| DE926913C (de) | Verfahren zum Haerten von Stahl auf elektroinduktivem Wege | |
| CH666053A5 (de) | Verfahren zum behandeln von werkstuecken aus gusseisenwerkstoffen. | |
| EP0542951B1 (de) | Verfahren zum vergüten eines schienenfahrzeugrades | |
| AT262716B (de) | Verfahren zum Schweißen von kriechbeständigem, ferritischem Stahl | |
| DE3442130A1 (de) | Verfahren zur randschichthaertung in die bainitstufe von gussstuecken aus duktilen eisen-kohlenstoff-gusswerkstoffen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19820506 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH DE FR GB IT LU NL SE |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE FR GB IT LI LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 27465 Country of ref document: AT Date of ref document: 19870615 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 3276438 Country of ref document: DE Date of ref document: 19870702 |
|
| ITF | It: translation for a ep patent filed | ||
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19880531 |
|
| ITTA | It: last paid annual fee | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 82103913.8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20000410 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20000412 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20000417 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20000418 Year of fee payment: 19 Ref country code: AT Payment date: 20000418 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20000420 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20000422 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20000428 Year of fee payment: 19 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010506 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010506 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010507 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010605 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010605 |
|
| BERE | Be: lapsed |
Owner name: GEORG FISCHER A.G. Effective date: 20010531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20011201 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20010506 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020131 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20011201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020301 |