EP0072037B1 - Verfahren und Einrichtung zum Herstellen einer Wickelverbindung - Google Patents
Verfahren und Einrichtung zum Herstellen einer Wickelverbindung Download PDFInfo
- Publication number
- EP0072037B1 EP0072037B1 EP82107329A EP82107329A EP0072037B1 EP 0072037 B1 EP0072037 B1 EP 0072037B1 EP 82107329 A EP82107329 A EP 82107329A EP 82107329 A EP82107329 A EP 82107329A EP 0072037 B1 EP0072037 B1 EP 0072037B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- wire
- winding
- pin
- groove
- insert
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000000034 method Methods 0.000 title claims abstract description 26
- 238000004804 winding Methods 0.000 claims description 85
- 239000011810 insulating material Substances 0.000 claims description 6
- 230000008878 coupling Effects 0.000 claims description 5
- 238000010168 coupling process Methods 0.000 claims description 5
- 238000005859 coupling reaction Methods 0.000 claims description 5
- 238000005520 cutting process Methods 0.000 claims description 5
- 230000001960 triggered effect Effects 0.000 claims description 3
- 239000002184 metal Substances 0.000 claims 2
- 238000009413 insulation Methods 0.000 description 5
- 239000000463 material Substances 0.000 description 5
- 238000003466 welding Methods 0.000 description 4
- 230000000694 effects Effects 0.000 description 3
- 229920001817 Agar Polymers 0.000 description 2
- 230000001419 dependent effect Effects 0.000 description 2
- 238000005096 rolling process Methods 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- 238000010618 wire wrap Methods 0.000 description 2
- 241001295925 Gegenes Species 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000000977 initiatory effect Effects 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 230000035515 penetration Effects 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
Images




Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R43/00—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors
- H01R43/033—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for wrapping or unwrapping wire connections
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/51—Plural diverse manufacturing apparatus including means for metal shaping or assembling
- Y10T29/5147—Plural diverse manufacturing apparatus including means for metal shaping or assembling including composite tool
- Y10T29/5148—Plural diverse manufacturing apparatus including means for metal shaping or assembling including composite tool including severing means
- Y10T29/515—Plural diverse manufacturing apparatus including means for metal shaping or assembling including composite tool including severing means to trim electric component
- Y10T29/5151—Means comprising hand-manipulatable implement
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/51—Plural diverse manufacturing apparatus including means for metal shaping or assembling
- Y10T29/5187—Wire working
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/53—Means to assemble or disassemble
- Y10T29/5313—Means to assemble electrical device
- Y10T29/532—Conductor
- Y10T29/53209—Terminal or connector
- Y10T29/53213—Assembled to wire-type conductor
- Y10T29/53222—Means comprising hand-manipulatable implement
- Y10T29/53226—Fastening by deformation
Definitions
- the present invention relates to a method and a device for producing an electrically conductive winding connection between a, in particular insulated, wire and a metallic pin using a tool surface rotating with the winding movement for transmitting radial forces to the outer circumference of the winding.
- the contact quality was dependent on the contact pressure of the tool, which results in contact points of quite different quality, particularly when the winding tool is guided manually.
- the disadvantageous effects of this influence can be reduced in part by the fact that even more wire windings per winding connection are applied as a safety reserve, but this increases the amount of material, time and work involved.
- the present invention therefore has as its object to provide a simple method with which, regardless of the tensile stress, the contact pressure of the winding tool, the material properties of the wire and pin, a defined, ie. H. reproducible contact surface can always be ensured, both in the case of bare solid wire and in the case of wire coated with insulating material, the insulation of which should not be removed, slit or notched before the winding process.
- This makes it possible to work more efficiently and to achieve better and more uniform contacting with a minimum number of turns, while the insulation at the non-contacted wire locations is retained when using wire coated with insulating material.
- the basic idea of the invention is therefore to make winding and contacting uncouplable from one another in that the force required to achieve the electrical contact is not exerted by the tensile stress, but brought into direct contact with the wire by a special one rotated with the winding movement Tool, whereby the deformation work required for contacting is taken directly from the tool drive and a tensile stress is only required in the size required for the pure winding process.
- One embodiment of the method according to the invention is to bring radially acting forces simultaneously into action at at least two mutually opposite locations of the individual turns. This can prevent the pin from evading.
- a further embodiment of the method according to the invention consists in that the individual turns are each rolled against the pin by means of at least one tool surface rotating with the winding movement.
- the present device further relates to a method for producing an electrically conductive winding connection between a wire, in particular an insulating material-coated wire, and a metallic pin, a winding insert leading the wire to be wound in a longitudinal channel, receiving the pin in a central bore and inserted in a fixed guide sleeve, is provided, using a tool surface rotating with the winding movement to transmit radial forces to the outer periphery of the winding.
- This facility is now said to correspond to the task of the present Er Invention can be upgraded in the simplest way to carry out the method described above, which is achieved in that the side of the winding insert facing the pin has a transverse groove into which the longitudinal channel opens and which widens at least in sections towards the groove base, so that from the transverse groove flanks and the Pin is formed a gap narrowing against the wire end, which is so small at its narrowest point that the wire is crimped on the pin.
- the basic idea of this embodiment is to detect the individual turn when it arises between the pin and the flanks of the transverse groove and then to have the flank of the transverse groove exert the required contact pressure when the winding insert rotates.
- a second surface F ' which rotates in the same direction symmetrically to the surface F, ie parallel and at the same distance from the center Z. , with which then an opposite radially directed force K r 'is brought into effect on the winding or on the pin 3, which cancels the effect of the radial force K r on the pin.
- FIG. 3 shows an overall view of a device suitable for carrying out the method according to the invention.
- 4 denotes the front end of a drive tool, the shaft 5 of which is driven by an electric motor and can be connected to a winding insert 6 by means of an engaging clutch (not shown).
- the winding insert is mounted in a fixed guide sleeve 7, on which an attachment piece 8 is mounted, in which a knife 9 is mounted, which, when pressed on a button 10 protruding from the attachment piece 8, counteracts the force of a spring 11 into a in the insert piece 6 attached annular groove 12 can be introduced.
- a wire 1 which can be inserted from behind through a corresponding bore in the shaft 5 and an adjoining wire guide channel 13 running in the winding insert 6 can be cut off when the push button 10 is actuated and the shaft 5 or the insert 6 connected to it is rotated.
- the knife can also be provided with cutting edges on both sides, so that cutting off the wire is possible not only in the indicated direction of rotation ⁇ p of the shaft 5 but also in the opposite direction of rotation.
- the longitudinal channel 13 initially running in the axis of rotation continues in the insert 6 near the circumference and ends in one Cross groove 14.
- the flanks of this transverse groove form, as will be illustrated in detail later, the tool surfaces which, with positive locking with the winding, bring about the deformation of the wire.
- the guide sleeve 7 has a finger-shaped extension 15 with a guide groove 16 for fixing the wire 1 which can be inserted from behind.
- the insert 6 also has a further wire guide channel 16, which begins at the bottom of the transverse groove 14 and ends at a cut-off window 17 of the guide sleeve 7.
- the wire guide channel 15 can be provided if the wire to be wound up is to be inserted from the front instead of from the rear.
- the winding insert 6 or the coupling connecting it to the shaft 5 is designed such that it can be latched in a manner known per se so that the end of the wire guide channel 16 comes to rest under the cut-off window 17 each time the winding insert 6 comes to a standstill and is thus cut to length each time it is started again can.
- the guide sleeve 7 shown in FIG. 4 has at its end assigned to the drive tool a recess 19 into which a fixed part of the drive tool engages and secures it against rotation.
- a further recess 20 serves to hold a wire that can be inserted from the front, while this is effected by the finger-shaped extension 15 when the wire 1 is inserted from behind and guided in the channel 13.
- FIGS. 5 and 6 show in detail the winding insert 6 in two views rotated by 90 °.
- 5 shows the continuous longitudinal channel 13, which ends at the front end of the winding insert in a groove 14 running transversely to the longitudinal axis.
- the flanks 21 of this symmetrically designed transverse groove 14 do not run perpendicular to the groove base but are inclined at an angle ⁇ against it, the angle ⁇ being able to move in a range between 60 and 89 °.
- t is the depth of the transverse groove 14, which is greater than the diameter D of the wire to be wound or the diameter of its sheathing in the case of insulated wire (t> D), so that there is at least half a turn in the transverse groove 14 and thus radially acting forces are brought to bear on the winding at opposite points.
- the symmetrical design of the transverse groove also allows the winding to be applied both by turning the winding insert to the right and to the left.
- the outlet opening of the wire guide channel 17 is designated for front wire insertion.
- the central bore 23 serves to receive the pin 3 and has a diameter which is only slightly larger than the diagonal of a pin of rectangular cross section.
- FIG. 7 shows a view in the direction designated VII in FIGS. 4 and 5 with the winding insert 6 introduced into the guide sleeve 7.
- FIG. 7 shows a square pin 3 with the edge dimension K received by the central bore 23 and it can also be seen how a wire 1 inserted from behind is fixed in the guide groove 16 of the finger-shaped extension 15 of the guide sleeve 7.
- opposing, radial forces can simultaneously be exerted on the flanks 21 by positive locking with the winding, and windings can be applied both under clockwise and anti-clockwise rotation of the winding insert 6 and this can be inserted either from the front or from the rear Wire.
- the variant of the winding tool according to the invention shown in FIGS. 4 to 7 can therefore be used extremely universally.
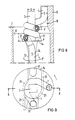
- Figure 8 shows a sectional view to illustrate the winding process according to the invention.
- the wire 1 inserted from behind runs in the wire guide channel 13 in the direction of arrow 24 into the transverse groove 14 and is gripped between its flank 21 and the pin 3.
- the dimensions of the transverse groove 14 are chosen so that a clear dimension between the flank 21 and pin 3 is available in the radial direction for the wire entering the groove base, which corresponds approximately to the size D / 2 + d, D being the Diameter of the insulating jacket and d is the diameter of the wire.
- FIGS. 9 and 10 show a top view and a sectional view of a transverse groove 14 of the winding insert 6, in which, compared to the embodiment shown in FIGS. 5 to 7, the flanks 21, which in turn are inclined by the angle ⁇ against the groove base, are partly in a conical bore consist.
- the winding to be created is thereby covered over a larger part of its circumference by the flanks 21 of the transverse groove 14, so that the pressing process can be more sustainable and continuous.
- this embodiment of the transverse groove 14 is only suitable for the direction of rotation ⁇ .
- the groove depth t determines which part of a turn or what number of turns are currently located within the transverse groove 14 during winding. Together with the width of the transverse groove, the edge dimension k of the pin and the angle of inclination ⁇ of the groove flanks 21 and the rotational speed of the winding insert 6, the extent and speed of the deformation of the wire or its insulation can thus be determined and adapted to the particular circumstances. It was also recognized that the inclination ⁇ of the groove flanks 21 is important for the secure mounting of the winding start between the groove flank 21 and pin 3 at the start of the winding process.
- FIG. 11 shows a further possible variant for the design of the transverse groove 14, in which a flank ends in a surface parallel to the longitudinal axis of the pin, which may prove expedient depending on the material properties of the wire to be wound or its insulation.
- This embodiment of the transverse groove is preferably provided for the direction of rotation of the winding insert 6 indicated by the rotation arrow ⁇ p.
- flanks 21 of the transverse groove 14 are curved concavely and adapt better to the wire 1 to be wound on the groove base. At the groove opening, the flanks 21 are in turn inclined against the groove base at the angle ⁇ .
- This cross-sectional shape is suitable for both directions of rotation of the winding insert 6.
- FIGS. 13 and 14 finally show a variant for forming the transverse groove, in which, as in FIG. 9, the flanks of the transverse groove merge into a conical bore, but which now extends over a central angle of 180 °.
- the wire 1 to be wound is thus grasped in the longest possible way with positive locking by the transverse groove, so that this design promises a particularly gentle and nevertheless very sustainable deformation.
- FIG. 15 shows an example of this.
- the commercially available winding tool 25 intended for driving a winding insert essentially consists of a motor, a pistol-like handle 26 and a pressure switch 27.
- the switch 27 is no longer used to ensure a constant, in particular minimal number of turns operated by hand, but by an electromagnet 28 flanged to the housing of the tool, the armature of which actuates the pressure switch 27 via a linkage 29 for a defined time, this time being determined by a time relay or a time stage which is triggered by means of a manually operated push button 30 becomes.
- FIG. 16 shows an example of an electrical circuit suitable for controlling the electromagnet 28, which, as indicated in FIG. 14, can expediently be integrated in the pistol grip 26 as a function block 31.
- This control circuit contains a power supply 32 connected to the mains voltage U, which generates a constant DC control voltage P.
- a monostable flip-flop 33 is triggered, which after each initiation, i. H. after each closing of the button 30 emits a pulse at its output, which lasts for a period determined by its tipping time T and actuates the armature 35 and thus the switch 27 via the line 34.
- the circuit according to FIG. 16 also contains an expedient embodiment which simply prevents the wire whirling when the wire is inserted from behind through the winding tool and the winding insert and therefore makes it unnecessary to use a supply spool fastened on the winding tool 25 and to be wound in a special working step.
- the basic idea is to make the winding connection alternately by turning to the right and to the left.
- a bistable multivibrator 37 is provided, the dynamic input of which is also acted upon by the button 30 with direct voltage.
- the two outputs of the bistable multivibrator 37 are antivalent and either have a signal which corresponds to the DC voltage P or have zero or ground potential.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Manufacturing Of Electrical Connectors (AREA)
- Manufacture Of Motors, Generators (AREA)
- Making Paper Articles (AREA)
- Wire Processing (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren und eine Einrichtung zum Herstellen einer elektrisch leitenden Wickelverbindung zwischen einem, insbesondere isolierstoffummantelten, Draht und einem metallischen Stift unter Verwendung einer mit der Wickelbewegung rotierenden Werkzeugfläche zur Übertragung von radialen Kräften auf den äußeren Umfang der Wicklung.
- Ein derartiges Verfahren ist aus der US-A-32 13 894 (entspricht FR-A-1379723) bekannt und eingehend, beispielsweise in der Zeitschrift « Elektrotechnik », Heft 1/2, 1981, Seiten 33 bis 34, als sogenannte «Wire-wrap- Technik" beschrieben. Hierbei wird ein Massivdraht unter Zug um einen rechteckigen Pfosten gewickelt. Unter dem Einfluß der Zugspannung wird der Draht gedehnt und verformt sich an den vier Stiftkanten, wodurch die zur Kontaktierung erforderliche Berührungsfläche zwischen Draht und Stift geschaffen wird. Bei konventioneller Wire-wrap-Technik wird die zur Kontaktierung erforderliche Radialkraft ausschließlich von der Zugkraft abgeleitet, mit welcher der Draht um den Stift gewickelt wird und ist demzufolge durch die Zerreißfestigkeit des Drahtmaterials begrenzt. Dies hat zur Folge, daß zur Erzielung eines genügend kleinen Übergangswiderstandes zwischen Stift und Draht bzw. zur Sicherstellung einer ausreichend großen Haftung der Wickelverbindung auf dem Stift eine relativ große Anzahl von Drahtwindungen erforderlich war. Weiterhin gelang das Kontaktieren von isolierstoffummantelten Draht überhaupt nur bei relativ wenig widerstandsfähigen Isolationen oder wenn mit speziellen Schneidvorrichtungen zuvor der Isoliermantel entfernt bzw. an den zur Kontaktierung vorgesehenen Stellen aufgekerbt oder aufgeschlitzt wurde, wobei dann laufend die Schärfe der Schneiden bzw. der Messer zu überwachen war, um durchweg eine gleichmäßige Kontaktierung zu gewährleisten. Schließlich war bei dem bekannten Verfahren die Kontaktqualität abhängig vom Anpreßdruck des Werkzeugs, wodurch sich insbesondere bei manueller Führung des Wickelwerkzeugs Kontaktstellen recht unterschiedlicher Qualität ergeben. Es lassen sich zwar die nachteiligen Wirkungen dieses Einflusses zum Teil dadurch vermindern, daß als Sicherheitsreserve noch mehr Drahtwindungen pro Wickelverbindung aufgebracht sind, es steigen dadurch jedoch Material-, Zeit und Arbeitsaufwand.
- Alle diese Mängel lassen das bisherigen Wickelverfahren ziemlich unrationell erscheinen. Die vorliegende Erfindung stellt sich daher die Aufgabe, ein einfaches Verfahren anzugeben, mit dem unabhängig von der Zugspannung, dem Anpreßdruck des Wickelwerkzeugs, den Materialeigenschaften von Draht und Stift eine definierte, d. h. stets reproduzierbare Kontaktfläche sichergestellt werden kann und dies sowohl bei blankem Massivdraht als auch bei isolierstoffummantelten Draht, dessen Isolation vor dem Wickelvorgang weder entfernt noch aufgeschlitzt oder aufgekerbt werden soll. Damit kann rationeller gearbeitet und bei minimaler Anzahl von Windungen eine bessere und gleichmäßigere Kontaktierung erreicht werden, wobei bei Verwendung von isolierstoffummantelten Draht die Isolation an den nicht kontaktierten Drahstellen erhalten bleibt.
- Gelöst wird diese Aufgabe erfindungsgemäß dadurch, daß der jeweils noch nicht gewickelte Draht in einen von der Werkzeugfläche und dem Stift begrenzten, sich gegen das gewickelte Drahtende verengenden Spalt eingebracht wird und die einzelnen Windungen durch den Spalt gequetscht und dabei gegen den Stift gewalzt werden.
- Grundgedanke der Erfindung ist es also, Wickeln und Kontaktieren Kräftemäßig voneinander entkoppelbar zu machen, in dem die zum Erreichen des elektrischen Kontaktes erforderliche Kraft nicht von der Zugspannung aufgebracht wird, sondern von einem besonderen, mit der Wickelbewegung gedrehtem, in direkte Berührung mit dem Draht gebrachten Werkzeug, wodurch die zur Kontaktierung erforderliche Verformungsarbeit unmittelbar vom Werkzeugantrieb abgenommen wird und eine Zugspannung nur noch in solcher Größe erforderlich ist, wie sie zum reinen Wickelvorgang benötigt wird.
- Eine Ausgestaltung des erfindungsgemäßen Verfahrens besteht darin, radial wirkende Kräfte gleichzeitig jeweils an mindestens zwei einander gegenüberliegenden Stellen der einzelnen Windungen zur Wirkung zu bringen. Damit kann einem Ausweichen des Stiftes begegnet werden.
- Eine weitere Ausgestaltung des erfindungsgemäßen Verfahrens besteht darin, daß mittels mindestens einer mit der Wickelbewegung rotierenden Werkzeugfläche die einzelnen Windungen jeweils gegen den Stift gewalzt werden. Damit erfolgt die zur Kontaktierung bzw. Kaltverschweißung zwischen Stift und Draht erforderliche Verformung des Drahtes nicht schlagartig, sondern allmählich, analog wie beim Walzen eines Materials, welches durch einen sich allmählich verengenden Walzspalt bewegt wird.
- Die vorliegende Einrichtung betrifft weiterhin ein Verfahren zum Herstellen einer elektrisch leitenden Wickelverbindung zwischen einem, insbesondere isolierstoffummantelten Draht und einem metallischen Stift, wobei ein den aufzuwickelnden Draht in einem Längskanal führender, in einer Mittelbohrung den Stift aufnehmender und in einer feststehenden Führungshülse eingebrachter Wickeleinsatz vorgesehen ist, unter Verwendung einer mit der Wickelbewegung rotierenden Werkzeugfläche zur Übertragung von radialen Kräften auf den äußeren Umfang der Wicklung. Diese Einrichtung soll nun entsprechend der Aufgabe der vorliegenden Erfindung in einfachster Weise zur Durchführung des zuvor beschriebenen Verfahrens ertüchtigt werden, was dadurch gelingt, daß die dem Stift zugewandte Seite des Wickeleinsatzes eine Quernut aufweist, in welche der Längskanal einmündet und welche sich zumindest abschnittsweise zum Nutgrund hin erweitert, sodaß von den Quernutflanken und dem Stift ein sich gegen das Drahtende verengender Spalt gebildet wird, welcher an seiner engsten Stelle so klein ist, daß der Draht an den Stift angequetscht wird. Grundgedanke dieser Ausgestaltung ist es, die einzelne Windung bei ihrem Entstehen zwischen Stift und Flanken der Quernut zu erfassen und von den Flanken der Quernut dann beim Rotieren des Wickeleinsatzes die erforderliche Anpreßkraft ausüben zu lassen.
- Die Erfindung samt ihren weiteren Ausgestaltungen, welche in Unteransprüchen gekennzeichnet sind, soll nachstehend anhand der Figuren näher veranschaulicht werden.
- Figur 1 zeigt zunächst eine prinzipielle Darstellung des Wickelverfahrens entsprechend dem eingangs genannten Stand der Technik. Ein Draht 1 wird um das Zentrum Z auf einer Umlaufbahn 2 geführt und dabei mit der Zugkraft P um einen feststehenden Stift 3 gewickelt. Bei der Umschlingung der Stiftkanten durch den kreisförmig geführten Draht 1 liefert die auf das Zentrum Z gerichtete radiale Komponente der Zugkraft P den erforderlichen Anpreßdruck, welcher seinen kleinsten Wert bei der in Figur 1 links oben dargestellten Ecke dann hat, wenn der Draht diese Kante zu berühren beginnt und seinen größten Wert hat, wenn der Draht 1 die nächstfolgende Kante berührt. Der Draht 1 dehnt sich beim Wickeln und verformt sich an den Kanten so, daß sich diese in den Draht einkerben und damit eine Kontaktfläche schaffen. Wesentlich ist, daß sich Kontaktstellen lediglich im Bereich der Kanten ausbilden und daß die Verformungsarbeit nur von der Zugkraft P aufgebracht werden kann.
- Figur 2 zeigt das Prinzipbild für das erfindungsgemäße Wickelverfahren, wobei dieselbe momentane Stellung des Endes des Drahtes 1 dargestellt ist. Konzentrisch und gleichsinnig mit der Drahtführung rotiert eine mit F bezeichnete Fläche im Abstand R vom Zentrum Z, welche sich ständig in Formschluß mit der jeweils gerade entstehenden Windung der Wicklung befindet. Das aus der Drahtführung kommende jeweilige momentane Ende der Wicklung gerät zwischen Stift 3 und Fläche F und wird von der Fläche F durch den sich bei weiterer Drehung örtlich verengenden Spalt gegen den Stift 3 gequetscht bzw. gewalzt, bis schließlich die fertige Windung den Radius R aufweist, welcher dem Abstand der Fläche F vom Zentrum Z entspricht. Es wird dadurch nicht nur an den Stiftkanten sondern bei entsprechender Wahl des radialen Abstands R auch am gesamten Umfang des Stiftes ein inniger Kontakt (Kaltverschweißung) mit dem Draht 1 möglich, wobei die jeweils hierfür erforderliche radiale Kraft Kr nicht aus der Zugkraft P und damit unter entsprechender Zugbeanspruchung des Drahtes 1 aufgebracht werden muß, sondern von der rotierenden Fläche F und damit vom Antriebsmoment des Wickelwerkzeugs. Die Zugkraft P kann dementsprechend sehr klein gehalten werden, nachdem sie die zur Kontaktierung erforderliche Komponente wie bei dem Verfahren nach Figur 1 nicht mehr aufzubringen hat. Selbstverständlich könnte zur Unterstützung der durch das Anwalzen bedingten Verformung die Zugspannung P über den zum reinen Wickelvorgang erforderlichen Betrag noch erhöht werden. Wesentlich ist bei dem erfindungsgemäßen Verfahren auch noch der Vorteil, daß die Endabmessungen der fertigen Wicklung und damit die Eindringtiefe des Stiftes bzw. die Größe der Kontaktflächen eindeutig und reproduzierbar durch das in großen Grenzen frei wählbare Abstandsmaß R der Fläche F vom Zentrum Z festgelegt werden können. Das erfindungsgemäße Wickelverfahren erlaubt damit auch das Kontaktieren von Stiften beliebigen, beispielsweise sechseckigen oder gar runden Querschnitts.
- Es kann sich zur Vermeidung einer einseitigen Beanspruchung des Stiftes, insbesondere zur Verhinderung eines Ausweichens des Stiftes bei nicht spielfreier Halterung desselben als zweckmäßig erweisen, symmetrisch zur Fläche F, d. h. parallel und im gleichen Abstand vom Zentrum Z eine zweite, gleichsinnig mitrotierende Fläche F' anzuordnen, womit dann auf die Wicklung bzw. auf den Stift 3 jeweils eine entgegengesetzt radial gerichtete Kraft Kr' zur Wirkung gebracht ist, welche die Wirkung der Radialkraft Kr auf den Stift aufhebt.
- Figur 3 zeigt eine Gesamtansicht einer zur Durchführung des erfindungsgemäßen Verfahrens geeigneten Einrichtung. Mit 4 ist das vordere Ende eines Antriebswerkzeuges bezeichnet, dessen Schaft 5 von einem Elektromotor angetrieben wird und mittels einer nicht weiter dargestellten einrückbaren Kupplung mit einem Wickeleinsatz 6 verbunden werden kann. Der Wickeleinsatz ist in einer feststehenden Führungshülse 7 gelagert, auf der ein Aufsatzstück 8 angebracht ist, in welchem ein Messer 9 gelagert ist, das bei Druck auf einen aus dem Aufsatzstück 8 herausragenden Knopf 10 entgegen der Kraft einer Feder 11 in eine in dem Einsatzstück 6 angebrachte Ringnut 12 einbringbar ist. Damit kann ein von hinten durch eine entsprechende Bohrung des Schaftes 5 und einen sich daran anschließenden, im Wickeleinsatz 6 verlaufenden Drahtführungskanal 13 einschiebbarer Draht 1 bei Betätigung des Druckknopfes 10 und Drehung des Schaftes 5 bzw. des mit ihm verbundenen Einsatzstückes 6 abgeschnitten werden. Das Messer kann auch beiderseits mit Schneiden versehen werden, so daß ein Abschneiden des Drahtes nicht nur bei der angedeuteten Drehrichtung <p des Schafts 5 sondern auch bei der entgegengesetzten Drehrichtung möglich wird.
- Der anfänglich in der Drehachse verlaufende Längskanal 13 setzt sich im Einsatzstück 6 in der Nähe des Umfangs fort und endet in einer Quernut 14. Die Flanken dieser Quernut bilden, wie noch später ausführlich veranschaulicht wird, die Werkzeugflächen, welche unter Formschluß mit der Wicklung die Verformung des Drahtes bewirken. Die Führungshülse 7 weist an ihrem Ende einen fingerförmigen Fortsatz 15 mit einer Führungsrille 16 zum Fixieren des von hinten einschiebbaren Drahtes 1 auf. Das Einsatzstück 6 weist noch einen weiteren Drahtführungskanal 16 auf, welcher am Grunde der Quernut 14 beginnt und an einem Abschneidfenster 17 der Führungshülse 7 endet. Der Drahtführungskanal 15 kann vorgesehen werden, wenn der aufzuwickelnde Draht anstatt von hinten von vorne eingeschoben werden soll. Der Wickeleinsatz 6 bzw. die ihm mit dem Schaft 5 verbindende Kupplung ist in an sich bekannter Weise verrastbar ausgeführt, damit bei jedem Stillstand des Wickeleinsatzes 6 das Ende des Drahtführungskanals 16 unter dem Abschneidfenster 17 zu liegen kommt und er so bei jedem erneutem Anlauf abgelängt werden kann.
- Die in Figur 4 dargestellten Führungshülse 7 weist an ihrem dem Antriebswerkzeug zugeordneten Ende eine Ausnehmung 19 auf, in welche ein feststehender Teil des Antriebswerkzeugs eingreift und sie gegen Verdrehung sichert. Eine weitere Ausnehmung 20 dient zum Festhalten eines jeweils von vorne einschiebbaren Drahtes, während dies bei von hinten eingeschobenen und in dem Kanal 13 geführten Draht 1 durch den fingerförmigen Fortsatz 15 bewirkt wird.
- Die Figuren 5 und 6 zeigen im Detail den Wickeleinsatz 6 in zwei um 90° gedrehten Ansichten. Man erkennt in Figur 5 den durchgehenden Längskanal 13, welcher am vorderen Ende des Wickeleinsatzes in einer quer zur Längsachse verlaufenden Nut 14 endet. Die Flanken 21 dieser symmetrisch ausgebildeten Quernut 14 verlaufen nicht senkrecht zum Nutgrund sondern sind gegen diese unter einem Winkel ß geneigt, wobei der Winkel β sich in einem Bereich zwischen 60 und 89° bewegen kann. Mit t ist die Tiefe der Quernut 14 bezeichnet, welche größer als der Durchmesser D des zu wickelnden Drahtes bzw. des Durchmessers seiner Ummantelung bei isoliertem Draht gewählt wird (t > D), damit sich jeweils mindestens eine halbe Windung in der Quernut 14 befindet und damit unter Formschluß radial einwirkende Kräfte jeweils an einander gegenüberliegenden Stellen auf die Wicklung zur Wirkung gebracht werden. Die symmetrische Ausbildung der Quernut gestattet außerdem das Aufbringen von Wicklungen sowohl unter Rechtsdrehung als auch unter Linksdrehung des Wickeleinsatzes. Mit 22 ist die Austrittsöffnung des Drahtführungskanals 17 für stirnseitige Drahteinführung bezeichnet. Die Mittelbohrung 23 dient zur Aufnahme des Stiftes 3 und weist einen Durchmesser auf, welcher nur wenig größer als die Diagonale eines Stiftes von rechteckigem Querschnitt ist.
- Figur 7 zeigt eine Ansicht in der bei Figur 4 und 5 mit VII bezeichneten Richtung bei in die Führungshülse 7 eingebrachtem Wickeleinsatz 6. In der Figur 7 ist ein von der Zentralbohrung 23 aufgenommener quadratischer Stift 3 mit dem Kantenmaß K dargestellt und es ist weiterhin zu sehen, wie ein von hinten eingeschobener Draht 1 in der Führungsrille 16 des fingerförmigen Fortsatzes 15 der Führungshülse 7 fixiert wird. Mit der symmetrischen Ausbildung der Quernut 14 können von ihren Flanken 21 unter Formschluß mit der Wicklung gleichzeitig entgegengesetzt gerichtete, radiale Kräfte auf dieselbe ausgeübt sowie Wicklungen sowohl unter Rechtsdrehung als auch unter Linksdrehung des Wickeleinsatzes 6 aufgebracht werden und dies bei wahlweise von vorn oder von hinten einschiebbarem Draht. Die in den Figuren 4 bis 7 dargestellte Variante des erfindungsgemäßen Wickelwerkzeugs ist also äußerst universell einsetzbar.
- Figur 8 zeigt eine Schnittansicht zur Verdeutlichung des erfindungsgemäßen Wickelvorgangs. Der von hinten eingeschobene Draht 1 läuft im Drahtführungskanal 13 in Richtung des Pfeiles 24 in die Quernut 14 ein und wird zwischen ihrer Flanke 21 und dem Stift 3 gefaßt. Beim dargestellten Beispiel sind die Abmessungen der Quernut 14 so gewählt, daß in radialer Richtung für den in den Nutgrund einlaufenden Draht ein lichtes Maß zwischen Flanke 21 und Stift 3 zur Verfügung steht, welches etwa der Größe D/2 + d entspricht, wobei D der Durchmesser der Isolierstoffummantelung und d der Durchmesser des Drahtes ist. Bei Drehung des Wickeleinsatzes 6 in der angegebenen Drehrichtung ϕ schraubt sich der Wickeleinsatz 6 in Gegenrichtung des Pfeiles 24 an der entstehenden Wicklung entlang, wobei durch die Neigung (3 der Nutflanken 21 der Draht 1 sicher gefaßt wird und den auf ihn einwirkenden radialen Kräften nicht ausweichen kann. Da die Nuttiefe t größer gewählt ist als der Durchmesser D des Drahtes 1, befindet sich stets mehr als eine halbe Windung innerhalb der Quernut 14 und jede Stelle der Windung wird einmal von jeder der beiden Nutflanken 21 gegen den Stift 3 gewalzt. Wie aus dem in Figur 8 dargestellten, bereits sich außerhalb der Quernut befindlichen Teil der Wicklung ersichtlich ist, hat bei ihm eine Kaltverschweißung des Drahtes 1 mit den Seiten des Stiftes 3 stattgefunden ; an den Kantes des Stiftes wird - wie auch aus Figur 2 ersichtlich - eine derartige Kaltverschweißung in noch größerem Maße stattfinden, so daß eine sehr gut leitende Verbindung und Haftung zwischen Stift und Draht längs des gesamten Umfangs des Stiftes erreicht werden kann.
- In den Figuren 9 und 10 ist eine Draufsicht und eine Schnittansicht einer Quernut 14 des Wickeleinsatzes 6 dargestellt, bei welchen gegenüber der in den Figuren 5 bis 7 dargestellten Ausführungsform die wiederum um den Winkel β gegen den Nutgrund geneigten Flanken 21 zum Teil in einer konusförmigen Bohrung bestehen. Wie aus dem in Figur 9 eingezeichneten Teil einer Wicklung des Drahtes 1 ersichtlich ist. wird dadurch die zu erstellende Wicklung auf einem größeren Teil ihres Umfangs von den Flanken 21 der Quernut 14 umfaßt, so daß der Anpreßvorgang nachhaltiger und kontinuierlicher verlaufen kann. Allerdings ist diese Ausführungsform der Quernut 14 nur für die Drehrichtung ϕ geeignet.
- Mit der Nuttiefe t wird festgelegt, welcher Teil einer Windung bzw. welche Anzahl von Windungen sich beim Wickeln jeweils momentan innerhalb der Quernut 14 befinden. Zusammen mit der Breite der Quernut, dem Kantenmaß k des Stiftes und dem Neigungswinkel ß der Nutflanken 21 sowie der Drehzahl des Wickeleinsatzes 6 kann damit Ausmaß und Geschwindigkeit der Verformung des Drahtes bzw. seiner Isolierung bestimmt und den jeweiligen Gegebenheiten angepaßt werden. Es wurde weiterhin erkannt, daß die Neigung β der Nutflanken 21 wichtig ist für die sichere Fassung des Windungsanfangs zwischen Nutflanke 21 und Stift 3 zu Beginn des Wickelvorgangs.
- Figur 11 zeigt eine weitere mögliche Variante für die Ausbildung der Quernut 14, bei welcher eine Flanke in einer zur Stiftslängsachse parallelen Fläche endet, was sich je nach den Materialeigenschaften des zu wickelnden Drahtes bzw. seiner Isolation als zweckmäßig erweisen kann. Diese Ausführungsform der Quernut wird vorzugsweise für die durch den Drehpfeil <p bezeichnete Drehrichtung des Wickeleinsatzes 6 vorgesehen.
- Bei der Variante der Figur 12 sind die Flanken 21 der Quernut 14 konkav gekrümmt und passen sich am Nutgrund besser dem zu wickelnden Draht 1 an. An der Nutöffnung sind die Flanken 21 wiederum gegen den Nutgrund unter dem Winkel ß geneigt. Diese Querschnittsform ist für beide Drehrichtungen des Wickeleinsatzes 6 geeignet.
- Figur 13 und 14 zeigen schließlich eine Variante zur Ausbildung der Quernut, bei welcher ähnlich wie in Figur 9, die Flanken der Quernut in eine konusförmige Bohrung übergehen, welche sich aber nun über einen Zentriwinkel von 180° erstreckt. Damit wird der zu wickelnde Draht 1 auf längst möglichen Weg unter Formschluß von der Quernut erfaßt, so daß diese Ausbildung eine besonders schonende und trotzdem sehr nachhaltige Verformung verspricht.
- Wie schon erwähnt, ist es bei stirnseitiger Einführung des zu wickelnden Drahtes Stand der Technik, durch eine verrückbare, verrastbare Kupplung dafür zu sorgen, daß beim Ausschalten des Elektroantriebs das Ende des Drahtführungskanals 17 stets unter einem in der Führungshülse 7 angebrachtem Abschneidefenster zum Stillstand kommt. Bei den hierfür bekannten Wickelantrieben wird für die Dauer der manuellen Betätigung eines Druckschalters der Antriebsmotor eingeschaltet und gleichzeitig über ein mit dem Druckschalter mechanisch verbundenen Gestänge die Kupplung eingerückt. Damit werden stets volle, d. h. den Zentriwinkel von 360° aufweisende Windungen aufgebracht, wobei die Anzahl dieser Windungen abhängig von der Betätigungsdauer des Druckschalters ist. Es erscheint nun. insbesondere bei dem erfindungsgemäßen Verfahren, mit welchem grundsätzlich eine gleichbleibend gute Wickelverbindung mit minimaler Windungszahl erreichtbar ist, zweckmäßig, die Einstellung dieser Windungszahl nicht dem Menschen zu überlassen, sondern für eine selbsttätige Begrenzung der Windungszahl zu sorgen.
- Figur 15 zeigt hierfür ein Beispiel. Das handelsübliche, zum Antrieb eines Wickeleinsatzes bestimmte Wickelwerkzeug 25 besteht im wesentlichen aus einem Motor, einem pistolenartigen Haltegriff 26 und einem Druckschalter 27. Gemäß einer weiteren Ausgestaltung der Erfindung wird zum Zwecke der Sicherstellung einer gleichbleibenden, insbesondere minimalen Anzahl von Windungen der Schalter 27 nicht mehr von Hand betätigt, sondern von einem am Gehäuse des Werkzeugs angeflanschten Elektromagneten 28, dessen Anker über ein Gestänge 29 den Druckschalter 27 eine definierte Zeit lang betätigt wobei diese Zeit von einem Zeitrelais bzw. einer Zeitstufe bestimmt ist, welche mittels eines manuell betätigbaren Tasters 30 angestoßen wird.
- Figur 16 zeigt ein Beispiel für eine zur Ansteuerung des Elektromagneten 28 geeignete elektrische Schaltung, welche zweckmäßigerweise, wie in Figur 14 angedeutet, im Pistolengriff 26 als Funktionsblock 31 integriert werden kann. Diese Ansteuerschaltung enthält ein an die Netzspannung U angeschlossenes Netzgerät 32, welches eine konstante Steuergleichspannung P erzeugt. Mittels des Tasters 30 wird eine monostabile Kippstufe 33 angestoßen, welche nach jedem Anstoß, d. h. nach jedem Schließen des Tasters 30 einen Impuls an ihrem Ausgang abgibt, der für die Dauer einer durch ihre Kippzeit T bestimmten Zeit anhält und über die Leitung 34 den Anker 35 und damit den Schalter 27 betätigt. Dieser verbindet den Anker des Antriebsmotors 36 mit der Netzspannung U und kuppelt gleichzeitig nach Aufhebung einer Verrastung die Welle des Motors 36 mit dem Wickeleinsatz, was jedoch nicht weiter dargestellt ist. Nach Beendigung der konstanten Kippzeit T wird der Magnet entregt, der Motor ausgeschaltet und die Kupplung ausgerückt.
- Die Schaltung gemäß Figur 16 enthält noch eine zweckmäßige Ausgestaltung, welche auf einfache Weise das Drahtquirlen bei von hinten durch das Wickelwerkzeug und den Wickeleinsatz eingeführten Draht verhindert und daher die Verwendung einer auf dem Wickelwerkzeug 25 befestigten, in einem besonderen Arbeitsschritt zu bewickelnden Vorratsspule entbehrlich macht. Deren Grundidee besteht darin, die Wickelverbindung abwechselnd unter Rechts-und Linksdrehung herzustellen. Hierzu ist eine bistabile Kippstufe 37 vorgesehen, deren dynamischer Eingang ebenfalls vom Taster 30 mit Gleichspannung beaufschlagt wird. Die beiden Ausgänge der bistabilen Kippstufe 37 sind antivalent und weisen entweder ein Signal auf, welches der Gleichspannung P entspricht oder Null- bzw. Massepotential aufweisen. Wenn der eine Ausgang also Nullsignal aufweist, erscheint am anderen Ausgang eine Spannung mit dem eine jeweils mit diesem Ausgang verbundene Spule 38 bzw. 39 erregt wird. wodurch der den beiden Spulen gemeinsame Anker den Wendepolschalter 40 in seine eine oder andere Lage bringt. Bei jedem am Eingang der bistabilen Kippstufe 37 eintreffenden Impuls, d. h. bei jeder Betätigung des Tasters 30, wird also die bistabile Kippstufe von der einen in die andere Lage gebracht, wodurch der Wendepolschalter 40 betätigt und die Feldwicklung 41 des Motors jedesmal umgepolt wird. Damit wechselt der Antriebsmotor bei jeder Betätigung des Tasters 30 seine Drehrichtung.
Claims (10)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT82107329T ATE24074T1 (de) | 1981-08-12 | 1982-08-12 | Verfahren und einrichtung zum herstellen einer wickelverbindung. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19813131945 DE3131945A1 (de) | 1981-08-12 | 1981-08-12 | Verfahren und einrichtung zum herstellen einer wickelverbindung |
| DE3131945 | 1981-08-12 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0072037A1 EP0072037A1 (de) | 1983-02-16 |
| EP0072037B1 true EP0072037B1 (de) | 1986-12-03 |
Family
ID=6139203
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP82107329A Expired EP0072037B1 (de) | 1981-08-12 | 1982-08-12 | Verfahren und Einrichtung zum Herstellen einer Wickelverbindung |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US4603457A (de) |
| EP (1) | EP0072037B1 (de) |
| AT (1) | ATE24074T1 (de) |
| DE (2) | DE3131945A1 (de) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1122202A1 (de) * | 2000-02-07 | 2001-08-08 | Loctite (R & D) Limited | Wickelvorrichtung |
| US20060137178A1 (en) * | 2004-12-23 | 2006-06-29 | Kevin Larkin | Wire wrapper |
| EP2415144A4 (de) * | 2009-04-03 | 2016-07-06 | Jones Robert M | Überformter flüssigkeitsgekühlter dreiphasenmotor |
| CN104682157B (zh) * | 2015-03-13 | 2017-10-20 | 国家电网公司 | 传输线缆断裂便捷连接装置 |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2746124A (en) * | 1951-12-28 | 1956-05-22 | Bell Telephone Labor Inc | Wire wrapping tool for coated wire |
| US2758797A (en) * | 1952-05-09 | 1956-08-14 | Western Electric Co | Tool for winding wire on terminals |
| US2793419A (en) * | 1954-02-05 | 1957-05-28 | Western Electric Co | Device for winding conductors around terminals |
| US3143307A (en) * | 1962-10-31 | 1964-08-04 | Gardner Denver Co | Conductor wrapping bit |
| FR1379723A (fr) * | 1963-10-14 | 1964-11-27 | Western Electric Co | Procédés et dispositifs permettant de connecter un fil métallique et une borne, et procédé de fabrication de tels dispositifs |
| US3378906A (en) * | 1965-10-28 | 1968-04-23 | Ted C. Dorsey | Wire wrapping tool |
| US3704501A (en) * | 1971-06-11 | 1972-12-05 | Ostby & Barton Co | Wire wrapping device |
| US3781932A (en) * | 1971-12-16 | 1974-01-01 | Gardner Denver Co | Cutting, stripping, and wrapping bit for insulated conductor wire |
| US3893491A (en) * | 1974-09-06 | 1975-07-08 | Ostby & Barton Co | Combination insulated conductor wire stripping cutting and wrapping tool |
| US4064581A (en) * | 1976-04-23 | 1977-12-27 | O.K. Machine And Tool Corporation | Wire strip, wrap and unwrap tool |
| DE2744221A1 (de) * | 1977-09-30 | 1979-04-05 | Siemens Ag | Wickelvorrichtung zum einsatz in einem wickelwerkzeug nach dem wire-wrap- system |
-
1981
- 1981-08-12 DE DE19813131945 patent/DE3131945A1/de not_active Withdrawn
-
1982
- 1982-08-12 EP EP82107329A patent/EP0072037B1/de not_active Expired
- 1982-08-12 US US06/407,595 patent/US4603457A/en not_active Expired - Fee Related
- 1982-08-12 AT AT82107329T patent/ATE24074T1/de not_active IP Right Cessation
- 1982-08-12 DE DE8282107329T patent/DE3274605D1/de not_active Expired
Also Published As
| Publication number | Publication date |
|---|---|
| US4603457A (en) | 1986-08-05 |
| DE3274605D1 (en) | 1987-01-15 |
| ATE24074T1 (de) | 1986-12-15 |
| DE3131945A1 (de) | 1983-03-17 |
| EP0072037A1 (de) | 1983-02-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60028846T2 (de) | Installation mit elektrischem schaltgerät und gegenseitiger seilzugverriegelung | |
| DE3783903T2 (de) | Automatisches drahtschneide- und -entmantelungsverfahren und -geraet. | |
| DE3736388A1 (de) | Elektrische kontakt- und anschlussvorrichtung und verfahren zu deren zusammenbau | |
| DE2241893A1 (de) | Schneid-, abisolier- und wickelkopf fuer isolierten leitungsdraht | |
| DE3705034A1 (de) | Hebelgefuehrtes ritzel in einem anlassermotor | |
| DE2633571A1 (de) | Werkzeug zum herstellen einer wickelverbindung | |
| EP0051103A1 (de) | Vorrichtung zum Anklemmen einer isolierten Kabelader an ein Kontaktelement | |
| EP0072037A1 (de) | Verfahren und Einrichtung zum Herstellen einer Wickelverbindung | |
| EP0013877B1 (de) | Verfahren und Vorrichtung zum Prüfen einer Klammer einer lötfreien elektrischen Verbindung | |
| DE3737430A1 (de) | Starter der bauart mit einspurdrehung | |
| EP0333650B1 (de) | Kraftübertragung im elektromagnetischen Auslösesystem eines Installationseinbauschalters | |
| DE3233254C2 (de) | Verfahren zur Herstellung eines elektromagnetischen Miniatur-Relais | |
| DE2856739C2 (de) | Anwickel- und Schneidvorrichtung | |
| DE1640224B1 (de) | Elektrisches Anschlussstueck | |
| DE69424695T2 (de) | Verfahren zum Herstellen einer Spulenteile | |
| DE2340951A1 (de) | Drahtwickelvorrichtung | |
| DE19649979C1 (de) | Elektrodynamischer Antrieb, insbesondere für Hochspannungsschaltgeräte | |
| DE3213061C2 (de) | Vorrichtung zum Herstellen von Leiterstücken und zu deren Einlegen in die Nuten eines Ankers einer elektrischen Kommutatormaschine | |
| EP0924848A2 (de) | Reihenschlussmotor mit Kommutator | |
| DE2248758C3 (de) | Elektrischer Vibratormotor | |
| DE2437399A1 (de) | Klemmelement zum anschluss isolierter elektrischer leiter | |
| DE942071C (de) | Scheibenwischer, insbesondere fuer Kraftfahrzeuge | |
| DE3233269A1 (de) | Verfahren und vorrichtung zur kennlinienjustierung von elektro-stellmagneten | |
| DE4028987A1 (de) | Elektrisches verbindungselement fuer kraftfahrzeuge | |
| WO1998012720A1 (de) | Drahtführungsvorrichtung für eine spulenwickelmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH DE FR GB IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19830321 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE FR GB IT LI LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 24074 Country of ref document: AT Date of ref document: 19861215 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 3274605 Country of ref document: DE Date of ref document: 19870115 |
|
| ET | Fr: translation filed | ||
| ITF | It: translation for a ep patent filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19870831 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19900719 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19900727 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19900822 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19900827 Year of fee payment: 9 Ref country code: FR Payment date: 19900827 Year of fee payment: 9 |
|
| ITTA | It: last paid annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19900831 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19900913 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19901025 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19901123 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19910812 Ref country code: AT Effective date: 19910812 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19910813 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19910831 Ref country code: CH Effective date: 19910831 Ref country code: BE Effective date: 19910831 |
|
| BERE | Be: lapsed |
Owner name: SIEMENS A.G. BERLIN UND MUNCHEN Effective date: 19910831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19920301 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19920430 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19920501 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| EUG | Se: european patent has lapsed |
Ref document number: 82107329.3 Effective date: 19920306 |