EP0093685A1 - Procédé pour le cintrage de profilés en acier - Google Patents
Procédé pour le cintrage de profilés en acier Download PDFInfo
- Publication number
- EP0093685A1 EP0093685A1 EP83630075A EP83630075A EP0093685A1 EP 0093685 A1 EP0093685 A1 EP 0093685A1 EP 83630075 A EP83630075 A EP 83630075A EP 83630075 A EP83630075 A EP 83630075A EP 0093685 A1 EP0093685 A1 EP 0093685A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- wing
- pressure
- core
- bending
- force
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims abstract description 25
- 238000005452 bending Methods 0.000 title claims abstract description 20
- 229910000831 Steel Inorganic materials 0.000 title claims abstract description 5
- 239000010959 steel Substances 0.000 title claims abstract description 5
- 238000009434 installation Methods 0.000 description 4
- 238000010276 construction Methods 0.000 description 2
- 238000007796 conventional method Methods 0.000 description 2
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000003631 expected effect Effects 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- 230000002269 spontaneous effect Effects 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D7/00—Bending rods, profiles, or tubes
- B21D7/06—Bending rods, profiles, or tubes in press brakes or between rams and anvils or abutments; Pliers with forming dies
Definitions
- the present invention relates to a method for bending profiles, in particular steel beams.
- the current method used to bend beams is to arrange the beam so that one of the wings touches two fixed and spaced stops and to exert on the other wing, at a point located in the middle between said stops sufficient to achieve the desired counter-jib.
- the beams currently used in heavy construction eg bridges
- the pressures exerted on the wings can be 400-500 t and the counter-arrows to be made can reach 200 mm.
- the object of the invention was to propose a bending method which eliminates the problems described.
- the pressure and the back pressure are exerted only on the wing which delimits the maximum radius of the curved profile.
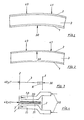
- FIG. 1 represents a plan view of the beam undergoing bending according to the conventional method
- FIG. 2 shows the same beam subjected to bending carried out according to the preferred form of the method according to the invention
- Fig.3 shows a schematic transverse view of a beam subjected to conventional bending
- Fig.4 shows a non-limiting section through a possible embodiment of the installation for the implementation of the method according to the invention
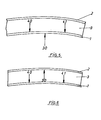
- Fig.5 and 6 show the beam of Figures 1 resp. 2, in the process of bending according to other possible embodiments of the method according to the invention.
- Fig. 4 shows the diagram of the installation according to the invention which comprises in particular two fixed stops 40, 41 which are spaced apart and I two stops 10, 11 serving to impart force 30 to the wing 2.
- Force 30 is created by a press, not shown.
- the stops 10, 11 are applied to the wing 2; they have a profile such that contact with wing 1 is avoided.
- the installation may also include two plates 20, 21 intended to tighten the core of the beam during bending; the use of these clamping plates being de rrequisite for the execution of a conventional bending, it is only optional in the case of the present invention.
- Figs. 5 and 6 show possible embodiments of the process; in both cases the forces created in the core 3 are only tensile forces.
- the pressure 30 acts on the wing 1 which defines the minimum radius of the curved profile; the same applies to the back pressure 40, 41.
- a device must therefore be provided which has two stops 40, 41 each of which will have the form of the stops 10, 11 shown in fig. 4. It is understood that this device will be more complicated than that of fig.4.
- the embodiment shown in fig.6 provides that pressure is exerted on the wing 2, which delimits the maximum radius of the curved profile and the back pressure 40, 41 on the wing 1, which delimits the minimum radius of the curved profile. In this specific case it is therefore necessary to provide a stopper and two stops executed as shown in fig.4.
- the counter-jib to be made was 175 mm.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
Description
- La présente invention concerne un procédé pour le cintrage de profilés, notamment de poutrelles en acier.
- Il est connu depuis fort longtemps qu'il est avantageux de réaliser des poutrelles en acier qui présentent un cintrage, dans le but de compenser la flexion des poutrelles sous leur propre poids et celle des dalles en béton et d'augmenter leur force portante.
- Il est également connu de réaliser des poutrelles dont l'âme présente une épaisseur inférieure à celle des ailes, ce qui permet d'éviter des constructions trop lourdes. Or, il n'est pas évident que l'on puisse cintrer des poutrelles à âme réduite en épaisseur, sans rencontrer certains problèmes de déformation de l'âme que l'on appelle flambage.
- La méthode courante utilisée pour cintrer des poutrelles consiste à disposer la poutrelle de manière à ce que l'une des ailes touche deux butées fixes et espacées et à exercer sur l'autre aile, en un point situé au milieu entre lesdites butées, une pression suffisante pour aboutir à la contre-flèche désirée. Pour situer les grandeurs en jeu il faut souligner que les poutrelles utilisées actuellement dans la construction lourde, p.ex. de ponts, peuvent présenter des longueurs de l'ordre de 40 m, des épaisseurs d'aile de 30-35 mm et des épaisseurs d'âme de 15-20 mm. Les pressions exercées sur les ailes peuvent être de 400-500 t et les contre-flèches à réaliser peuvent atteindre les 200 mm.
- On a dû constater qu'il est impossible de cintrer des poutrelles à âme réduite par rapport aux ailes, selon la méthode traditionnelle, sans déformer l'âme et on a pu se rendre compte que la déformation de l'âme a lieu dans la zone de l'âme qui attouche l'aile sur laquelle agit la pression directe. Ceci indique que l'âme n'est pas capable de transmettre l'effort exercé sur une aile à l'autre aile, sans qu'il y ait flambage, si bien qu'il existe un rapport minimum épaisseur d'âme/épaisseur d'aile qu'il faut respecter en vue de pouvoir réaliser des cintrages sans risque de flambage. On peut également formuler une contrainte dans ce sens qu'il existe une contre-flèche maximum réalisable pour un rapport épaisseur d'âme/épaisseur d'aile donné, sans qu'il y ait risque de flambage de l'âme.
- Le but de l'invention était de proposer un procédé de cintrage qui élimine les problèmes décrits.
- Ce but est atteint par le procédé suivant l'invention qui prévoit que l'on exerce la pression et la contre-pression destinées à conduire au cintrage de la poutrelle de manière à ce qu'elles provoquent dans l'âme uniquement des forces de traction.
- Suivant une forme d'exécution préférée du procédé suivant l'invention, on exerce la pression et la contre-pression uniquement sur l'aile qui délimite le rayon maximum du profilé cintré.
- En mettant en oeuvre le procédé suivant l'invention, on constate que non seulement toute déformation de l'âme est évitée, mais qu'en plus l'opération de cintrage parvient à éliminer des déformations qui existaient avant celle-ci. Ainsi on se trouve en présence d'un procédé qui, à côté de conduire à l'effet escompté, amène en plus des avantages inattendus. En effet le procédé nouveau permet également de réduire considérablement le temps de travail réel vis-à-vis de la méthode traditionnelle, étant donné que le cintrage s'effectue d'une manière plus spontanée dans ce sens que les forces qui sont imparties au profilé sont reprises par celui-ci. Le cintrage prend forme rapidement, sans que l'on soit obligé à recourir aux précautions habituelles comme p.ex. un grand nombre de passes qu'il fallait effectuer en mettant en oeuvre des forces relativement faibles, justement pour éviter le flambage.
- Une illustration du nouveau procédé et de l'installation pour sa mise en oeuvre est fournie par la voie des dessins schématisés où la fig.1 représente une vue en plan de la poutrelle en voie de cintrage suivant la méthode classique, tandis que la fig.2 montre la même poutrelle soumise à un cintrage effectué suivant la forme préférée du procédé selon l'invention; la fig.3 montre une vue schématisée transversale d'une poutrelle soumise à un cintrage classique; la fig.4 représente de manière non-limitative une coupe à travers une forme d'exécution possible de l'installation pour la mise en oeuvre du procédé suivant l'invention, tandis que les fig.5 et 6 montrent la poutrelle des figures 1 resp. 2, en voie de cintrage suivant d'autres formes d'exécution possibles du procédé suivant l'invention.
- En considérant les fig. 1 et 2 on se rend compte que l'idée qui est à la base de l'invention consiste à éliminer les efforts de compression qui sont exercées sur l'âme 3 selon la technique connue. Tandis que la force 30 exerée sur l'aile 1 doit se transmettre à l'aile 2 en sollicitant l'âme 3 en compression, il en est autrement lorsque la force 30 est appliquée à l'aile 2. Dans ce cas les forces à transmettre à travers l'âme sont des forces de traction qui non seulement ne déforment pas l'âme, mais réussissent même à redresser des déformations éventuelles, déjà existantes et qui étaient survenues lors du laminage.
- Comme le montre la fig. 3, il existe dans l'âme d'une poutrelle soumise à un cintrage classique, une zone X qui est particulièrement sensible à la déformation. Cette zone qui est située à proximité immédiate de l'aile 1, se déforme lorsque l'épaisseur de l'âme n'est pas suffisante. Une fois amorcée, cette déformation s'accentue, étant donné que toute énergie supplémentaire introduite par la force 30 est absorbée dans la zone X.
- Par contre, en procédant suivant l'invention, comme illustré en fig. 2 la force 30 est appliquée à l'aile 2 qui s'appuie contre les butées 40, 41 et l'énergie est transmise à travers l'âme 3 vers l'aile 1 en tant que traction et on peut constater dans la pratique que cette traction arrive à redresser des déformations éventuellement présentes avant le cintrage.
- La fig. 4 montre le schéma de l'installation suivant l'invention qui comprend notamment deux butées fixes 40, 41 qui sont espacées et I deux butoirs 10, 11 servant à impartir la force 30 à l'aile 2 . La force 30 est créée par une presse non représentée. Les butoirs 10,11 sont appliqués sur l'aile 2; ils ont un profil tel que tout contact avec l'aile 1 est évité. L'installation peut également comprendre deux plateaux 20, 21 destinés à serrer l'âme de la poutrelle lors du cintrage; l'utilisation de ces plateaux de serrage étant de rigueur pour l'exécution d'un cintrage classique, elle n'est que facultative dans le cas de la présente invention.
- Les fi g.5 et 6 représentent des formes d'exécution possibles du procédé; dans les 2 cas les forces créées dans l'âme 3 sont uniquement des forces de traction. En fig.5 la pression 30 agit sur l'aile 1 qui délimite le rayon minimum du profilé cintré; il en est de même pour la contre-pression 40, 41. En cas de mise en oeuvre de cette forme d'exécution, il faut donc prévoir un dispositif qui présente deux butées 40,41 dont chacune aura la forme des butoirs 10, 11 représentés en fig.4. Il est bien entendu que ce dispositif sera plus compliqué que celui de la fig.4.
- Le mode d'exécution représenté en fig.6 prévoit que l'on exerce la pression 30 sur l'aile 2, qui délimite le rayon maximum du profilé cintré et la contre-pression 40, 41 sur l'aile 1, qui délimite le rayon minimum du profilé cintré. Dans ce cas précis il faut donc prévoir un butoir et deux butées exécutés comme représenté en fig.4.
- Il faut donc 3 ensembles 10,11 suivant la fig.4.
- L'exemple spécifique décrit ci-après illustrera la mise en oeuvre du procédé suivant l'invention et les avantages qui en découlent.
- Cintrage d'une poutrelle à ailes parallèles, exécuté suivant la forme représentée en fig.2
-

- La contre-flèche à réaliser était de 175 mm.
- Il a suffi de 3 passes successives; les points d'attaque étaient espacés d'environ 0.5 m. La force appliquée était de 450 t en chaque point. L'espacement entre les butées fixes était de 5 m. La pression exercée sur les plateaux de serrage était de 30 bars.
- Il y a lieu de relever qu'il s'est avéré impossible d'effectuer le même travail suivant la méthode classique, étant donné que l'âme se déforma avant que la contre-flèche n'ait atteint les 50 mm, donc moins que le tiers de la valeur désirée, et ceci en dépit du fait que l'on avait poussé la pression de serrage de l'âme au-delà de 150 bars.
Claims (4)
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| LU84126A LU84126A1 (fr) | 1982-05-04 | 1982-05-04 | Procede pour le cintrage de profiles en acier |
| LU84126 | 1982-05-04 | ||
| LU84289A LU84289A1 (fr) | 1982-07-23 | 1982-07-23 | Procede pour le cintrage de profiles en acier |
| LU84289 | 1982-07-23 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0093685A1 true EP0093685A1 (fr) | 1983-11-09 |
| EP0093685B1 EP0093685B1 (fr) | 1986-09-10 |
Family
ID=26640289
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19830630075 Expired EP0093685B1 (fr) | 1982-05-04 | 1983-04-29 | Procédé pour le cintrage de profilés en acier |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0093685B1 (fr) |
| DE (1) | DE3365992D1 (fr) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2492015C1 (ru) * | 2011-12-28 | 2013-09-10 | Российская Федерация, от имени которой выступает Министерство промышленности и торговли РФ (МИНПРОМТОРГ РОССИИ) | Способ изготовления шпангоута |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1335539U (fr) * | ||||
| US1351472A (en) * | 1919-09-12 | 1920-08-31 | James E Conway | Bending-machine |
| US1890949A (en) * | 1931-05-07 | 1932-12-13 | Commercial Shearing | Method and apparatus for bending |
| DE920703C (de) * | 1944-03-18 | 1954-11-29 | Dortmunder Union Brueckenbau A | Vorrichtung zum Kaltbiegen flacher Konstruktionsteile, insbesondere Wulsteisen |
| US3017915A (en) * | 1956-04-30 | 1962-01-23 | Bethlehem Steel Corp | Beam bending machine |
-
1983
- 1983-04-29 DE DE8383630075T patent/DE3365992D1/de not_active Expired
- 1983-04-29 EP EP19830630075 patent/EP0093685B1/fr not_active Expired
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1335539U (fr) * | ||||
| US1351472A (en) * | 1919-09-12 | 1920-08-31 | James E Conway | Bending-machine |
| US1890949A (en) * | 1931-05-07 | 1932-12-13 | Commercial Shearing | Method and apparatus for bending |
| DE920703C (de) * | 1944-03-18 | 1954-11-29 | Dortmunder Union Brueckenbau A | Vorrichtung zum Kaltbiegen flacher Konstruktionsteile, insbesondere Wulsteisen |
| US3017915A (en) * | 1956-04-30 | 1962-01-23 | Bethlehem Steel Corp | Beam bending machine |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2492015C1 (ru) * | 2011-12-28 | 2013-09-10 | Российская Федерация, от имени которой выступает Министерство промышленности и торговли РФ (МИНПРОМТОРГ РОССИИ) | Способ изготовления шпангоута |
Also Published As
| Publication number | Publication date |
|---|---|
| DE3365992D1 (en) | 1986-10-16 |
| EP0093685B1 (fr) | 1986-09-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5345682A (en) | Tube cutter | |
| EP1566334A1 (fr) | Arrêt de raidisseur à pentes décalées et panneau muni d'un tel arrêt | |
| FR2487424A1 (fr) | Etai de mine | |
| JP2004503726A (ja) | 締結装置 | |
| EP1124028B1 (fr) | Dispositif permettant de limiter le déplacement relatif de deux éléments d'une structure de génie civil et structure comprenant un tel dispositif | |
| EP0093685B1 (fr) | Procédé pour le cintrage de profilés en acier | |
| CN104136693A (zh) | 接合金属件和建筑结构 | |
| FR2966173A1 (fr) | Procede de coffrage des extremites d'un tablier comportant des poutres ayant une ame localement amincie, et poutre pour la mise en œuvre de ce procede | |
| Cui et al. | Seismic performance of bolted beam-to-column composite joints with integrated precast edge composite hollow floor slab | |
| LU84126A1 (fr) | Procede pour le cintrage de profiles en acier | |
| LU84289A1 (fr) | Procede pour le cintrage de profiles en acier | |
| CN110644802B (zh) | 一种自锁式锚固形状记忆合金预应力加固装置 | |
| JP3476131B2 (ja) | 補強板を用いた橋梁の補強方法 | |
| JP2003074117A (ja) | 鉄骨ラーメン構造物 | |
| JP2015025299A (ja) | き裂進展防止装置と方法 | |
| JP7073196B2 (ja) | 切断補助器具及び構造物の切断方法 | |
| FR3065238A1 (fr) | Equerre de fixation d'un panneau isolant | |
| JP4697869B2 (ja) | 接合補助部材 | |
| Takai et al. | Numerical Analysis of the Load-carrying Capacity of Built-up Columns with Damaged or Missing Lacing Bars. | |
| JPH09133119A (ja) | 木質材と薄鋼板の接合用高強度ドリリングタッピンビス | |
| JP5103826B2 (ja) | 高力ボルト摩擦接合構造 | |
| JP2004232238A (ja) | 金属系部材の接合方法 | |
| KR20220142643A (ko) | 원자력 발전소의 rc-sc접합부 구조물 전단마찰내력 실험방법 및 실험장치 | |
| Kim et al. | Safety Evaluation of Cruciform Columns Corrected by Heating (Mechanics, Strength & Structural Design) | |
| Halme et al. | Design life assessment of thin walled structural component using hot spot method and generalised beam theory |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): DE FR GB |
|
| 17P | Request for examination filed |
Effective date: 19840510 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB |
|
| REF | Corresponds to: |
Ref document number: 3365992 Country of ref document: DE Date of ref document: 19861016 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19890429 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19891228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19900103 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |