EP0095628B1 - Verfahren zur Herstellung der Bildung von Faltschachteln dienender Zuschnitte sowie Vorrichtung zum Aufrichten und Verschweissen derselben - Google Patents
Verfahren zur Herstellung der Bildung von Faltschachteln dienender Zuschnitte sowie Vorrichtung zum Aufrichten und Verschweissen derselben Download PDFInfo
- Publication number
- EP0095628B1 EP0095628B1 EP83104718A EP83104718A EP0095628B1 EP 0095628 B1 EP0095628 B1 EP 0095628B1 EP 83104718 A EP83104718 A EP 83104718A EP 83104718 A EP83104718 A EP 83104718A EP 0095628 B1 EP0095628 B1 EP 0095628B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- blank
- parts
- ultrasonic
- blanks
- dispersion lacquer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/60—Uniting opposed surfaces or edges; Taping
- B31B50/64—Uniting opposed surfaces or edges; Taping by applying heat or pressure, e.g. by welding
- B31B50/66—Uniting opposed surfaces or edges; Taping by applying heat or pressure, e.g. by welding by high-frequency electric heating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/26—Folding sheets, blanks or webs
- B31B50/44—Folding sheets, blanks or webs by plungers moving through folding dies
- B31B50/46—Folding sheets, blanks or webs by plungers moving through folding dies and interconnecting side walls
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/60—Uniting opposed surfaces or edges; Taping
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/60—Uniting opposed surfaces or edges; Taping
- B31B50/64—Uniting opposed surfaces or edges; Taping by applying heat or pressure, e.g. by welding
Definitions
- the present invention relates to a method for producing the formation of blanks serving blanks to be erected in a device, the erected and mutually opposing parts of which are to be connected to one another by gluing.
- German patent application 27 19 338 (DE-A 2 719 338) it is already known, for example, in the manufacture of folding boxes from pre-cut blanks, the parts which are to be connected to one another immediately before the blanks are introduced into the erecting device with a hot melt adhesive to be provided, which is applied to the blank parts by means of a special application element and which brings about the connection to the other blank part to be applied to it.
- the continuous operation of such an erecting device as well as stoppers and incorrect deformations of the blanks result in a high degree of contamination of the tools, which in turn causes a high level of maintenance.
- the Swiss patent 623 532 (CH-A-623 532) already discloses a packaging with a rectangular cross section, which consists of four interconnected side parts which are joined together along a protruding side tongue.
- the filling opening located in the area of the upper end face of this packaging has an easy-to-open head closure.
- Rectangular containers of this type are generally used for holding foods or the like, in which it is necessary to provide the surface of the cardboard or cardboard with a thermoplastic protective coating.
- This thermoplastic coating is also used as an adhesive in the areas of the rectangular container to be glued together.
- the thermoplastic protective layer is heated in these areas and thus rendered viscous and adhesive again. The heating takes place by means of ultrasound devices, each of which consists of a sonotrode which effects the ultrasound and an anvil serving as a counterbearing.
- this invention is based on the object of creating both a method for producing blanks for the formation of folding boxes and a device for erecting and welding these blanks, it being particularly important when erecting and Bonding these folding boxes to high feed speeds and thus high throughput.
- This object is achieved in that on at least one of the two opposite sides of the cut parts to be joined together, a full or only partial application of a dispersion varnish by means of pressure and this applied to the cut parts and already cured dispersion varnish when erecting the cut parts by the action of ultrasound and the resulting heating is at least viscous and thus made adhesive.
- these blanks produced according to the invention which serve to form folding boxes, have reached the consumer at a later point in time and are to be processed into folding boxes, these blanks are erected one after the other by means of a special device, the dispersion varnish printed on the blanks then in each case by the action of Ultrasound and the resulting heating on the sealing surface is again at least viscous and thus made adhesive.
- This type of connection of the cut parts to one another by means of ultrasound according to the invention is particularly advantageous in that it is a flawless and clean connection without any residues of an adhesive passing beyond the adhesive points and soiling the box to be produced.
- the use of ultrasound does not require any special preparatory work and / or preparation times, such as are indispensable when using hot-melt adhesive by heating the same and also using special adhesive devices.
- the energy consumption required for the manufacture of such folding boxes is greatly reduced, which not only has a favorable effect on the production and operating costs, but is also very environmentally friendly.
- the dispersion lacquer itself to be applied to the blanks to be joined expediently consists of about 40; Acrylic resin and about 60% solvent, the preferred solvent being water with an ammonia additive.
- This dispersion varnish also has advantageously a high viscosity, the throughput speed of this highly viscous dispersion lacquer then being about 60 to 70 seconds in a 4 mm Din cup.
- an amount of varnish of about 7 to 8 g / wet weight per square meter is expediently applied.
- this dispersion varnish is fed to the printing press's varnish container by means of a pump, in particular a centrifugal pump.
- a device according to the invention for carrying out the method which has a punch which interacts with a tool, is characterized by at least one displaceably mounted device which produces an ultrasound which brings about the welding of the cut parts and which can be advanced against the parts of the cut erected in the device and back into theirs Starting position is retractable.
- the parts to be connected to one another are heated by the ultrasound at the connection points to such an extent that they can be welded intensively to one another, in particular if the head of the ultrasound device is immediate the parts of the blanks which are supported on the stamp of the device which serves as the anvil are placed under pressure.
- the blanks to be erected consist of an uncoated cardboard and, in this case, the areas to be welded to one another are already coated in the manner described above with a high-solids dispersion varnish, this is then reactivated by the ultrasound caused by the ultrasound device and thus made adhesive.
- the mode of operation of this ultrasonic device can be improved according to the invention in that a plurality of projections directed against the parts of the blank to be connected are arranged on the side facing the head of this ultrasonic device, which simultaneously serves as an anvil, by means of which the specific surface pressure when applied the head of the ultrasound device is to be increased.
- These projections can either taper to a point or have a butt-tapered cap.
- these projections can also be formed as ribs formed on the counter bearing. Regardless of their respective design, these projections penetrate into the box of the cut parts to be connected to one another, as a result of which their distance from the head of the ultrasound device is reduced and the effect of the ultrasound is thus improved.
- this device according to the invention is equipped with a large number of such displaceable ultrasound devices, which then expediently interact in pairs and are each arranged opposite one another.
- These ultrasound devices can also be moved pneumatically, the feed rate and also the return speed can be individually adapted to the given requirements by the arrangement of control disks between the ultrasound device in question and the pneumatic device causing its displacement.
- a cutting of folding boxes according to the invention for processing on the device is characterized in that it consists of a cardboard which is coated over the entire surface or only partially at the points to be joined with a hardened dispersion lacquer which is caused by the action of ultrasound and the resulting Heating is again at least viscous and thus made adhesive.
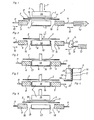
- the erection device 1 shown strictly schematically in FIG. 1, has a preparation plate designated by 2, in which there is, for example, a rectangular opening 3. Underneath this supply plate 2 there is also a deformation shaft, designated 4, which, as required, does not have an auxiliary floor 5 specially shown retainers is equipped. Above the supply plate 2 there is also a stamp designated 6, which can be lowered in the direction of arrow 7 and is guided through the opening 3 in the supply plate 2 and also through the deformation shaft 4 when it is lowered.
- sonotrodes 8 and 9 On both sides of the deformation shaft 4 there are also two sonotrodes 8 and 9, which form the heads of an ultrasound device, for generating an ultrasound. These sonotrodes 8 and 9 are arranged so as to be longitudinally displaceable in the direction of the arrows 10 on guide rods designated by 11. These guide rods 11 are connected to a pneumatic cylinder 12 in the manner shown in FIG. 1.
- a control disc 14 which can be pivoted about the axis 13, on the one hand the associated guide rod 11 abuts and on the other hand the piston rod 15 of the pneumatic cylinder 12 engages .
- a blank, designated 16 is inserted between the raised punch 6 and the supply plate 2, on the parts of which are to be connected to one another by means of ultrasound a high solids content, in the meantime hardened dispersion varnish has been applied.
- this blank 16 which is made of cardboard in particular
- the stamp 6 is lowered in the direction of the arrow 7, this stamp 6 taking the blank 16 with it, the edges 17 of which stand up when they pass through the opening 3 in the preparation plate 2 and in which in the Fig. 2 shown way to create the outer jacket 18 of the stamp 6.
- the deformation shaft 4 and the auxiliary floor 5 are omitted in FIG. 2.
- the pneumatic cylinders 12 assigned to the sonotrodes 8 and 9 come into action and move the sonotrodes 8 and 9 in the direction of the arrows 10 against the edges 17 of the erected blank 16, which thereby move support on the stamp 6. Since the sonotrodes 8 and 9 face each other, the pressure exerted by the pneumatic cylinders 12 is canceled.
- projections are arranged on the outer casing 18 of the stamp 6 serving as an anvil, which protrusions against the end face 19 in the manner shown in FIG. 4 protrude from the opposing sonotrode 8 or 9 and lie against the respective inner sides 21 of the parts of the edges 17 of the blank 16 to be connected to one another. If these projections are formed, for example, as ribs or run out into protruding tips, these projections or tips penetrate into the sides of the cut parts facing them in such a way that the distance between the punch 6 and the opposite sonotrode is reduced, which at the same time results in a corresponding improvement in the effect of ultrasound.
- a direct stop of the end faces 19 of the sonotrodes 8 and 9 on the cutting edges 17 can be made possible, for example, by cutting out corresponding windows in the deformation shaft 4, which is no longer particularly shown in FIGS. 2 to 5, through which the sonotrodes 8 and 9 reach through.
- the ultrasound generated by the sonotrodes 8 and 9 acts on them, which results in either heating of the cutting material made of plastic or one Plastic coating of the same causes and then a welding of the adjacent and interconnected edge parts results.
- the blank 16 is made from a cardboard and has a coating consisting of the dispersion varnish already treated above, which is also heated by the ultrasound. the edge parts to be joined together are now joined together by this heated and viscous dispersion lacquer.
- the sonotrodes 8 and 9 remain on the cutting edges 17 during the holding phase until the welded plastic or the dispersion varnish has hardened sufficiently and the desired connection between the parts of the cutting edges 17 has been completed. This completes the folding box 22.
- the sonotrodes 8 and 9 are taken back into the starting position shown in FIGS. 1 and 2 against the direction of the arrows 10 and the stamp 6 is pulled up against the direction of the arrow 7.
- Retainers arranged on the deformation shaft 4 but not specifically shown hold the finished folding box 22 in the position shown in FIG. 5.
- a second blank 16 is placed on the supply plate 2 so that the process described in detail above can then be repeated.
- the punch 6 is lowered and the second blank 16 is erected by the already completed folding box 22 is ejected downwards.
Landscapes
- Making Paper Articles (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
- Table Devices Or Equipment (AREA)
- Arc Welding In General (AREA)
- Treatment Of Fiber Materials (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
- Cartons (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Rigid Containers With Two Or More Constituent Elements (AREA)
- Error Detection And Correction (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur Herstellung der Bildung von Haltschachteln dienender, in einer Vorrichtung aufzurichtender Zuschnitte, deren aufgerichtete und jeweils einander gegenüberstehende Teile durch Verkleben miteinander zu verbinden sind.
- Durch die deutsche Offenlegungsschrift 27 19 338 (DE-A 2 719 338) ist es beispielsweise bereits vorbekannt, bei der Herstellung von Faltschachteln aus vorgestanzten Zuschnitten die Teile, die miteinander verbunden werden sollen, unmittelbar vor dem Einbringen der Zuschnitte in die Aufrichtvorrichtung mit einem Schmelzkleber zu versehen, der mittels eines besonderen Auftragselementes auf die Zuschnitteile aufgebracht wird und der die Verbindung zu dem anderen, an ihm anzulegenden Zuschnitteil bewirkt. Insbesondere der Dauerbetrieb einer solchen Aufrichtvorrichtung sowie Stopper und Fehlverformungen der Zuschnitte haben dabei einen hohen Verschmutzungsgrad der werkzeuge zur Folge, was wieder insgesamt einen hohen wartungsaufwand verursacht. Ist der Schmelzkleber dagegen schon bereits vorab auf den Zuschnitt aufgebracht worden, so sind besondere Erwärmungsvorrichtungen notwendig, um den bereits auf dem Zuschnitt befindlichen Schmelzkleber wieder zu aktivieren. Handelt es sich schließlich um Zuschnitte, die durchgehend aus einem verschweißbaren Kunststoff bestehen oder aber mit einem Kunststoff beschichtet sind, so sind besondere Heißluftdüsen erforderlich, mittels denen die miteinander zu verbindenden Stellen der Zuschnitte vor dem Einbringen derselben in die Aufrichtvorrichtung erwärmt und weichgemacht werden.
- Darüber hinaus ist durch die schweizerische Patentschrift 623 532 (CH-A-623 532) bereits eine im Querschnitt rechteckige Verpackung vorbekannt, die aus vier miteinander verbundenen Seitenteilen besteht, die längs einer überstehenden Seitenzunge miteinander verbünden sind. Außerdem weist die im Bereich der oberen Stirnseite dieser Verpackung befindliche Einfüllöffnung einen leicht zu öffnenden Kopfverschluß auf. Derartige Rechteckbehälter werden im allgemeinen zur Aufnahme von Lebensmitteln od. dgl. verwendet, bei denen es notwendig ist, die Oberfläche der Pappe oder des Kartons mit einem thermoplastischen Schutzüberzug zu versehen. Dieser thermoplastische Überzug wird dabei im Bereich der miteinander zu verklebenden Stellen des Rechteckbehälters gleichzeitig auch als Klebstoff verwendet. Um hierbei das Verkleben der miteinander zu verbindenden Behälterteile herbeizuführen, wird die thermoplastische Schutzschicht in diesen Bereichen erwärmt und damit wieder zähflüssig und klebefähig gemacht. Die Erwärmung erfolgt dabei mittels Ultraschalleinrichtungen, die jeweils aus einer den Ultraschall bewirkenden Sonotrode und einem als Gegenlager dienenden Amboss besteht.
- Gegenüber diesem oben aufgezeigten Stand der Technik liegt dieser Erfindung nun die Aufgabe zugrunde, sowohl ein Verfahren zur Herstellung von der Bildung von Faltschachteln dienender Zuschnitte als auch eine Vorrichtung zum Aufrichten und zum Verschweißen dieser Zuschnitte zu schaffen, wobei es insbesondere darauf ankommt, beim Aufrichten und Verkleben dieser Faltschachteln hohe Vorschubgeschwindigkeiten und damit einen hohen Durchsatz zu erreichen.
- Diese Aufgabe wird erfindungsgemäß dadurch gelöst, daß auf mindestens einer der beiden einander gegenüberstehenden Seiten der miteinander zu verbindenden Zuschnitteile vollflächig oder nur partiell ein Dispersionslack mittels Druck aufgebracht und dieser auf die Zuschnitteile aufgebrachte und bereits ausgehärtete Dispersionslack beim Aufrichten der Zuschnitteile durch das Einwirken von Ultraschall und der dadurch bedingten Erwärmung wieder mindestens zähflüssig und damit klebefähig gemacht wird.
- Sobald diese erfindungsgemäß hergestellten, der Bildung von Faltschachteln dienenden Zuschnitte zu einem späteren Zeitpunkt bei dem Verbraucher eingetroffen sind und zu Faltschachteln verarbeitet werden sollen, werden diese Zuschnitte nacheinander mittels einer besonderen Vorrichtung aufgerichtet, wobei dann der auf die Zuschnitte aufgedruckte Dispersionslack jeweils durch das Einwirken von Ultraschall und der dadurch bedingten Erwärmung auf der Siegelfläche wieder mindestens zähflüssig und damit auch klebefähig gemacht wird.
- Diese erfindungsgemäße Art der Verbindung der Zuschnitteile miteinander mittels Ultraschall ist dabei insofern besonders vorteilhaft, als es sich hierbei um eine einwandfreie und saubere Verbindung handelt, ohne daß etwa Reste eines Klebers über die Klebestellen hinaustreten und die zu fertigende Schachtel beschmutzen. Außerdem bedarf es bei der Verwendung von Ultraschall keiner besonderen Vorbereitungsarbeiten und/oder Vorbereitungszeiten, wie diese bei der Benutzung von Schmelzkleber durch ein Erwärmen desselben und auch durch besondere Klebvorrichtungen unerläßlich sind. Da außerdem das bisher erforderliche besondere Erwärmen dieses Schmelzklebers entfällt, wird auch der bei der Fertigung solcher Faltschachteln erforderliche Energieverbrauch stark reduziert, was sich nicht nur auf die Fertigungs- und Betriebskosten günstig auswirkt, sondern darüberhinaus auch sehr umweltfreundlich ist.
- Was nun weiterhin den auf die miteinander zu verbindenden Zuschnitte aufzubringenden Dispersionslack selbst betrifft, so besteht dieser zweckmäßig aus etwa 40; Acrylharz und etwa 60 % Lösungsmittel, wobei als Lösungsmittel vorzugsweise wasser mit einem Ammoniakzusatz vorzusehen ist. Auch weist dieser Dispersionslack vorteilhaft eine hohe Viskosität auf, wobei dann die Durchlaufgeschwindigkeit dieses hochviskosen Dispersionslackes bei einem 4 mm Din-Becher etwa 60 bis 70 Sekunden beträgt. Bei dem Auftragen dieses Dispersionslackes mittels insbesondere Offsetdruck auf die einzelnen Zuschnitte wird dabei zweckmäßig eine Lackmenge von etwa 7 bis 8 gr/Naßgewicht pro Quadratmeter aufgebracht.
- Um einen sicheren Zufluß des bereitstehenden, in einem Vorratsbehälter befindlichen Dispersionslackes zur Druckmaschine zu gewährleisten, ist es auch noch von Vorteil, wenn dieser Dispersionslack mittels einer Pumpe, insbesondere einer Kreiselpumpe, dem mit einer Schöpfwalze ausgestatteten Lackbehälter der Druckmaschine zugeführt wird.
- Nachdem die in dieser Art behandelten Zuschnitte dem üblichen Verfahren der Fassonierung (Konturen) durch Stanzmaschinen oder Autoplatinen unterzogen worden sind, werden die Zuschnitte dem Verbraucher flachliegend zugeführt und dort verarbeitet. Eine erfindungsgemäße Vorrichtung zum Durchführen des Verfahrens, die einen mit einem Werkzeug zusammenwirkenden Stempel aufweist, ist gekennzeichnet durch mindestens eine verschiebbar gelagerte, einen das Verschweißen der Zuschnitteile bewirkenden Ultraschall erzeugende Einrichtung, die gegen die in der Vorrichtung aufgerichteten Teile des Zuschnittes vorschiebbar und wieder in ihre Ausgangsstellung zurückziehbar ist.
- Werden hierbei durchgehend aus einem Kunststoff bestehende oder auch vollständig oder partiell kunststoffbeschichtete Zuschnitte verarbeitet, so werden die miteinander zu verbindenden Teile dabei an den Verbindungsstellen soweit durch den Ultraschall erwärmt, daß sie sich intensiv miteinander verschweißen lassen, insbesondere dann, wenn der Kopf der Ultraschalleinrichtung unmittelbar an die sich an dem als Amboß dienenden Stempel der Vorrichtung abstützenden Teile der Zuschnitte unter Druck angelegt wird. Bestehen die aufzurichtenden Zuschnitte dagegen aus einem unbeschichteten Karton und sind in diesem Fall die miteinander zu verschweißenden Stellen derselben jeweils bereits in der beschriebenen Weise vorab mit einem einen hohen Festkörpergehalt aufweisenden Dispersionslack beschichtet, so wird dieser durch den von der Ultraschalleinrichtung bewirkten Ultraschall wieder aktiviert und damit klebefähig gemacht.
- Die Wirkungsweise dieser Ultraschalleinrichtung läßt sich dabei erfindungsgemäß noch dadurch verbessern, daß an der dem Kopf dieser Ultraschalleinrichtung zugekehrten Seite des gleichzeitig als Amboß dienenden Gegenlagers eine eine Vielzahl gegen die miteinander zu verbindenden Teile des Zuschnittes gerichtete Vorsprünge angeordnet ist, durch die die spezifische Flächenpressung beim Anlegen des Kopfes der Ultraschalleinrichtung zu erhöhen ist. Diese Vorsprünge können dabei entweder spitz auslaufen oder aber weisen eine stumpf auslaufende Kappe auf. Desgleichen können diese Vorsprünge aber auch als an dem Gegenlager angeformte Rippen ausgebildet sein. Unabhängig von ihrer jeweiligen Gestaltung dringen diese Vorsprünge dabei in den Karton der miteinander zu verbindenden Zuschnitteile ein, wodurch ihr Abstand gegenüber dem Kopf der Ultraschalleinrichtung reduziert und damit die wirkung des Ultraschalls verbessert wird.
- Ferner ist es noch von Vorteil, wenn diese erfindungsgemäße Vorrichtung mit einer Vielzahl derartiger verschiebbarer Ultraschalleinrichtungen ausgestattet ist, die dann zweckmäßigerweise paarweise zusammenwirken und jeweils einander gegenüberstehend angeordnet sind.
- Diese Ultraschalleinrichtungen können dabei auch pneumatisch verschoben werden, wobei sich die Vorschubgeschwindigkeit und auch die Rückholgeschwindigkeit individuell den jeweils gegebenen Erfordernissen anpassen läßt durch die Anordnung von Steuerscheiben zwischen der betreffenden Ultraschalleinrichtung und der deren Verschiebung bewirkenden pneumatischen Einrichtung.
- Ein erfindungsgemäßer Zuschnitt von Faltschachteln zur Verarbeitung auf die Vorrichtung ist dadurch gekennzeichnet, daß dieser aus einem Karton besteht, der vollflächig oder auch nur partiell an den miteinander zu verbindenden Stellen mit einem ausgehärteten Dispersionslack beschichtet ist, der durch das Einwirken von Ultraschall und der dadurch bedingten Erwärmung wieder mindestens zähflüssig und damit klebefähig gemacht wird.
- Weitere Einzelheiten des erfindungsgemäßen Verfahrens sowie der zur Durchführung dieses Verfahrens geeigneten Vorrichtung ergeben sich aus der folgenden Beschreibung einer auf der Zeichnung dargestellten beispielsweisen Ausführungsform sowie den sich hieran anschließenden Ansprüchen.
- Es zeigen
- Fig. 1 eine schematische Darstellung der Vorrichtung mit zugeführtem Zuschnitt,
- Fig. 2 eine der Fig. 1 entsprechende Darstellung mit aufgerichtetem Zuschnitt,
- Fig. 3 das Anlegen der Sonotroden,
- Fig. 4 einen Ausschnitt aus der Fig. 3 in einem vergrößertem Maßstab,
- Fig. 5 die Haltephase und
- Fig. 6 eine der Fig. 1 entsprechende Darstellung mit zugeführtem zweiten Zuschnitt und aufgerichtetem ersten Zuschnitt.
- Die in der Fig. 1 streng schematisch dargestellte Aufrichtvorrichtung 1 weist eine mit 2 bezeichnete Bereitstellungsplatte auf, in der sich eine beispielsweise rechteckige Öffnung 3 befindet. Unterhalb dieser Bereitstellungsplatte 2 ist ferner ein mit 4 bezeichneter Verformungsschacht fest angeordnet, der je nach Bedarf mit einem Hilfsboden 5 sowie nicht besonders dargestellten Rückhaltern ausgestattet ist. Oberhalb der Bereitstellungsplatte 2 befindet sich ferner ein mit 6 bezeichneter Stempel, der in Richtung des Pfeiles 7 absenkbar ist und beim Absenken durch die in der Bereitstellungsplatte 2 befindliche öffnung 3 sowie auch dem Verformungsschacht 4 hindurchgeführt wird.
- Beiderseits des Verformungsschachtes 4 befinden sich ferner noch zwei, die Köpfe einer Ultraschalleinrichtung bildenden Sonotroden 8 und 9 zur Erzeugung eines Ultraschalls. Diese Sonotroden 8 und 9 sind dabei längsverschiebbar in Richtung der Pfeile 10 an mit 11 bezeichneten Führungsstangen angeordnet. Diese Führungsstangen 11 stehen dabei in der in der Fig. 1 dargestellten Weise mit einem Pneumatikzylinder 12 in Verbindung. Hierbei kann, wie aus der Fig. 2 ersichtlich ist, zwischen der betreffenden Führungsstange 11 und dem pneumatikzylinder 12 noch eine um die Achse 13 schwenkbare Steuerscheibe 14 angeordnet sein, an der einerseits die zugehörige Führungsstange 11 anliegt und andererseits die Kolbenstange 15 des Pneumatikzylinders 12 angreift.
- Die Wirkungsweise dieser erfindungsgemäßen Vorrichtung ist dabei die folgende: Zunächst einmal wird in der in der Fig. 1 dargestellten Weise zwischen dem den hochgezogenen Stempel 6 und der Bereitstellungsplatte 2 ein mit 16 bezeichneter Zuschnitt eingelegt, auf dessen mittels Ultraschall miteinander zu verbindenden Teile zuvor schon ein einen hohen Festkörpergehalt aufweisender, in der Zwischenzeit ausgehärteter Dispersionslack aufgebracht worden ist. Nach dem Einlegen dieses insbesondere aus Karton bestehenden Zuschnittes 16 wird der Stempel 6 in Richtung des Pfeiles 7 abgesenkt, wobei dieser Stempel 6 den Zuschnitt 16 mitnimmt, sich dessen Ränder 17 beim Passieren der in der Bereitstellungsplatte 2 befindlichen Öffnung 3 hochstellen und in der in der Fig. 2 dargestellten Weise an dem Außenmantel 18 des Stempels 6 anlegen. Der Deutlichkeit halber sind in dieser Fig. 2 der Verformungsschacht 4 und der Hilfsboden 5 weggelassen.
- Ist dieser Vorgang des Aufrichtens der Ränder 17 des Zuschnittes 16 beendet, so treten die den Sonotroden 8 und 9 zugeordneten Pneumatikzylinder 12 in Tätigkeit und verschieben die Sonotroden 8 und 9 in Richtung der Pfeile 10 gegen die Ränder 17 des aufgerichteten Zuschnittes 16, die sich dabei an dem Stempel 6 abstützen. Da die Sonotroden 8 und 9 einander gegenüberstehen, hebt sich der von den Pneumatikzylindern 12 ausgeübte Druck auf.
- Um die beim Anlegen der planen Stirnseiten 19 der Sonotroden 8 und 9 bewirkte Flächenpressung spezifisch zu erhöhen, sind an dem Außenmantel 18 des als Amboß dienenden Stempels 6 mit 20 bezeichnete Vorsprünge angeordnet, die in der aus der Fig. 4 ersichtlichen Weise gegen die Stirnseite 19 der jeweils gegenüberstehenden Sonotrode 8 bzw. 9 vorstehen und sich an die jeweiligen Innenseiten 21 der miteinander zu verbindenden Teile der Ränder 17 des Zuschnittes 16 anlegen. Sind diese Vorsprünge dabei beispielsweise als Rippen ausgebildet oder aber laufen in vorstehende Spitzen aus, so dringen diese Vorsprunge oder Spitzen derart in die ihnen zugekehrten Seiten der ihnen gegenüberstehenden Zuschnitteile ein, daß hierdurch der Abstand zwischen dem Stempel 6 und der gegenüberstehenden Sonotrode reduziert wird, was gleichzeitig eine entsprechende Verbesserung der Wirkung des Ultraschalls zur Folge hat. Ein unmittelbarer Anschlag der Stirnseiten 19 der Sonotroden 8 und 9 an den Zuschnitträndern 17 läßt sich beispielsweise dadurch ermöglichen, daß in dem in den Fig. 2 bis 5 nicht mehr besonders dargestellten Verformungsschacht 4 entsprechende Fenster ausgeschnitten sind, durch die dann die Sonotroden 8 und 9 hindurchgreifen.
- Sobald die Sonotroden 8 und 9 mit ihren Stirnseiten 19 an den sich an den Vorsprüngen 20 des Stempels 6 abstützenden Zuschnitträndern 17 anlegen, wirkt auf diese der von den Sonotroden 8 und 9 erzeugte Ultraschall ein, was ein Erwärmen entweder des aus Kunststoff bestehenden Zuschnittmaterials oder einer Kunststoffbeschichtung desselben bewirkt und sodann ein Verschweißen der aneinanderliegenden und miteinander zu verbindenden Randteile zur Folge hat. Ist der Zuschnitt 16 dagegen aus einem Karton gefertigt und weist eine aus dem oben schon behandelten Dispersionslack bestehende Beschichtung auf, die durch den Ultraschall ebenfalls erwärmt wird. so werden nunmehr die miteinander zu verbindenden Randteile durch diesen erwärmten und zähflüssigen Dispersionslack miteinander verbunden.
- Gemäß der Fig. 5 bleiben während der Haltephase die Sonotroden 8 und 9 solange an den Zuschnitträndern 17 angelegt, bis der verschweißte Kunststoff bzw. der Dispersionslack ausreichend ausgehärtet und die gewünschte Verbindung zwischen den Teilen der Zuschnittränder 17 abgeschlossen ist. Damit ist die Faltschachtel 22 fertiggestellt.
- Ist auch dieser Vorgang abgeschlossen, so werden die Sonotroden 8 und 9 entgegen der Richtung der Pfeile 10 wieder in ihre in der Fig. 1 und 2 dargestellten Ausgangsstellung zurückgenommen und der Stempel 6 entgegen der Richtung des pfeiles 7 hochgezogen. An dem Verformungsschacht 4 angeordnete, jedoch nicht besonders dargestellte Rückhalter halten die fertiggestellte Faltschachtel 22 dabei in der in der Fig. 5 dargestellten Lage fest. Hat der Stempel 6 seine angehobene Stellung erreicht, so wird ein zweiter Zuschnitt 16 auf die Bereitstellungsplatte 2 gelegt, so daß sich anschließend der zuvor ausführlich geschilderte Vorgang wiederholen kann. Beim Absenken des Stempels 6 und dem Aufrichten des zweiten Zuschnittes 16 wird durch diesen die bereits fertiggestellte Faltschachtel 22 nach unten ausgeworfen.
-

Claims (18)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT83104718T ATE22844T1 (de) | 1982-06-02 | 1983-05-13 | Verfahren zur herstellung der bildung von faltschachteln dienender zuschnitte sowie vorrichtung zum aufrichten und verschweissen derselben. |
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19828215958U DE8215958U1 (de) | 1982-06-02 | 1982-06-02 | Vorrichtung zum aufrichten und verschweissen von der herstellung von faltschachteln dienender zuschnitte |
| DE8215958U | 1982-06-02 | ||
| DE19823246325 DE3246325A1 (de) | 1982-06-02 | 1982-12-15 | Verfahren zur herstellung von der bildung von faltschachteln dienender zuschnitte sowie vorrichtung zum aufrichten und verschweissen derselben |
| DE3246325 | 1982-12-15 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0095628A1 EP0095628A1 (de) | 1983-12-07 |
| EP0095628B1 true EP0095628B1 (de) | 1986-10-15 |
Family
ID=25806553
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP83104718A Expired EP0095628B1 (de) | 1982-06-02 | 1983-05-13 | Verfahren zur Herstellung der Bildung von Faltschachteln dienender Zuschnitte sowie Vorrichtung zum Aufrichten und Verschweissen derselben |
Country Status (10)
| Country | Link |
|---|---|
| EP (1) | EP0095628B1 (de) |
| JP (1) | JPS59120441A (de) |
| AT (1) | ATE22844T1 (de) |
| AU (1) | AU568322B2 (de) |
| CA (1) | CA1211972A (de) |
| DE (3) | DE8215958U1 (de) |
| FI (1) | FI834569A7 (de) |
| NO (1) | NO162408C (de) |
| NZ (1) | NZ206569A (de) |
| ZA (1) | ZA839330B (de) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT386560B (de) * | 1985-12-20 | 1988-09-12 | Neupack Gmbh | Verfahren zur herstellung eines behaelters aus karton, insbesondere aus feuchtigkeitsdichtendem karton, sowie ein derartiger behaelter |
| DE19906873A1 (de) * | 1999-02-18 | 2000-08-24 | Branson Ultraschall | Vorrichtung zum Fügen von Materiallagen durch Ultraschallschweißen |
| WO2011110482A1 (de) | 2010-03-08 | 2011-09-15 | Basf Se | Verwendung einer aktivierbaren klebstoffzusammensetzung zur herstellung von faltschachtelzuschnitten |
| WO2011110527A1 (de) | 2010-03-08 | 2011-09-15 | Basf Se | Mikrowellenaktivierbare klebstoffzusammensetzungen für die herstellung von faltschachtelzuschnitten |
| DE102013225737A1 (de) * | 2013-12-12 | 2015-06-18 | Robert Bosch Gmbh | Verfahren zum Herstellen einer Verpackung und Verpackungsmaschine |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1761734C3 (de) * | 1968-07-01 | 1975-01-23 | Kliklok Corp., New York, N.Y. (V.St.A.) | Vorrichtung zum Aufrichten und Verkleben der Schachtelecken eines beiderseitig mit einer thermoplastischen Beschichtung versehenen Zuschnitts |
| US3956975A (en) * | 1973-11-30 | 1976-05-18 | Ex-Cell-O Corporation | Packaging method and apparatus |
| US4011800A (en) * | 1976-03-31 | 1977-03-15 | Ex-Cell-O Corporation | Bottom seal horn and mandrel |
| GB1585153A (en) * | 1976-04-30 | 1981-02-25 | Freemantle A J | Manufacture of cartons |
| ZA775779B (en) * | 1976-10-08 | 1978-05-30 | Ex Cell O Corp | Carton sealing method and apparatus |
| JPS6042832B2 (ja) * | 1977-10-18 | 1985-09-25 | 富士写真フイルム株式会社 | インクジエツト記録用インク組成物 |
| US4187768A (en) * | 1977-11-15 | 1980-02-12 | Nihon Dixie Company, Limited | Method for the manufacture of a paper container |
| US4173554A (en) * | 1978-07-10 | 1979-11-06 | Sun Chemical Corporation | Aqueous printing inks with improved transfer properties |
| GB2093762A (en) * | 1981-03-02 | 1982-09-08 | Metal Box Co Ltd | Forming and/or closing cartons |
-
1982
- 1982-06-02 DE DE19828215958U patent/DE8215958U1/de not_active Expired
- 1982-12-15 DE DE19823246325 patent/DE3246325A1/de not_active Withdrawn
-
1983
- 1983-05-13 AT AT83104718T patent/ATE22844T1/de not_active IP Right Cessation
- 1983-05-13 EP EP83104718A patent/EP0095628B1/de not_active Expired
- 1983-05-13 DE DE8383104718T patent/DE3366867D1/de not_active Expired
- 1983-12-13 FI FI834569A patent/FI834569A7/fi not_active Application Discontinuation
- 1983-12-13 CA CA000443184A patent/CA1211972A/en not_active Expired
- 1983-12-13 NO NO834589A patent/NO162408C/no unknown
- 1983-12-13 NZ NZ206569A patent/NZ206569A/en unknown
- 1983-12-13 AU AU22353/83A patent/AU568322B2/en not_active Ceased
- 1983-12-15 ZA ZA839330A patent/ZA839330B/xx unknown
- 1983-12-15 JP JP58235251A patent/JPS59120441A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| NZ206569A (en) | 1987-10-30 |
| CA1211972A (en) | 1986-09-30 |
| DE3366867D1 (en) | 1986-11-20 |
| AU568322B2 (en) | 1987-12-24 |
| ATE22844T1 (de) | 1986-11-15 |
| NO834589L (no) | 1984-06-18 |
| FI834569L (fi) | 1984-06-16 |
| NO162408C (no) | 1990-01-03 |
| JPS59120441A (ja) | 1984-07-12 |
| AU2235383A (en) | 1984-06-21 |
| ZA839330B (en) | 1984-08-29 |
| DE3246325A1 (de) | 1984-06-20 |
| FI834569A0 (fi) | 1983-12-13 |
| NO162408B (no) | 1989-09-18 |
| FI834569A7 (fi) | 1984-06-16 |
| DE8215958U1 (de) | 1983-01-27 |
| EP0095628A1 (de) | 1983-12-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CH623532A5 (de) | ||
| DE102013223854A1 (de) | Vorrichtung und Verfahren zum Rillen von Wellpappe und Vollpappe | |
| DE2759138B2 (de) | Verfahren und Vorrichtung zur Herstellung von insbesondere zylinderförmigen Behältern | |
| DE3015112A1 (de) | Verfahren zum herstellen eines fluessigkeitsdichtenbehaelters und vorichtung dazu | |
| DE3222017A1 (de) | Behaelter aus packstoff-verbundmaterial fuer eine pasteuse, insbesondere fluessige masse sowie verfahren und vorrichtung zu seiner herstellung | |
| DE3447771A1 (de) | Verfahren zum verschliessen der oeffnung einer schachtel sowie schachtel und vorrichtung zur durchfuehrung dieses verfahrens | |
| DE3707675A1 (de) | Heft, mappe, umschlag od. dgl. | |
| DE1761315B2 (de) | Heizvorrichtung fuer faltbehaelter | |
| DE2930191A1 (de) | Vorrichtung zum formen und schliessen von faltschachteln | |
| EP0095628A1 (de) | Verfahren zur Herstellung der Bildung von Faltschachteln dienender Zuschnitte sowie Vorrichtung zum Aufrichten und Verschweissen derselben | |
| DE1436760A1 (de) | Verfahren und Vorrichtung zur Verbindung eines durch Waerme und/oder Druck siegelbaren Materials | |
| DE2932726A1 (de) | Verfahren zum verschliessen eines ventilsackes | |
| EP0265632B1 (de) | Verfahren zum Herstellen eines Furnierwerkstückes mit Ausschnitt sowie Pressstanzwerkzeug zu seiner Durchführung | |
| DE69223812T2 (de) | Vorrichtung und verfahren zum herstellen von akten | |
| DE19750075A1 (de) | Verfahren und Vorrichtung zum Herstellen und Aufbringen von Deckeln aus einer Werkstoffbahn, insbesondere Deckblattfolien aus einer dünnen Kunststoffolienbahn | |
| DE19508817C2 (de) | Verfahren und Vorrichtung zur Herstellung von Behältern mit einer Bodenwand, einer Seitenwand und einer offenen Oberseite aus einem thermoplastischen Materialstreifen | |
| EP0388647A2 (de) | Verfahren und Vorrichtung zum Verschliessen einer Flüssigkeitspackung | |
| DE4234857A1 (de) | Verfahren und Vorrichtung zum Herstellen von einseitig offenen, trommel- oder beutelartigen Behältern | |
| DE4325181C2 (de) | Vorrichtung zum Falten und Verschließen der Stirnwände von Faltkartons | |
| DE3829308C1 (de) | ||
| DE2719338A1 (de) | Verfahren und vorrichtung zur herstellung von behaeltern, boden- und deckelteilen aus flachmaterial | |
| DE3134666A1 (de) | Karton und vorrichtung zu dessen maschineller herstellung | |
| DE1586642C3 (de) | Zuschnitt für einen Faltbehälter zu Verpackungs- und Transportzwecken sowie Verfahren und Vorrichtung zu seiner Herstellung | |
| DE2218287A1 (de) | Verfahren und Vorrichtung zur Verstärkung von zylindrischen Einfüllstutzen an Behältern aus thermoplastischem Kunststoff und für das Verfahren besonders geeignetes Mundstück | |
| DE3722982A1 (de) | Verfahren zum verkleben von aufeinanderliegenden schichten |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH DE FR GB IT LI NL SE |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AT BE CH DE FR GB IT LI NL SE |
|
| 17P | Request for examination filed |
Effective date: 19840522 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE FR GB IT LI NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 19861015 |
|
| REF | Corresponds to: |
Ref document number: 22844 Country of ref document: AT Date of ref document: 19861115 Kind code of ref document: T |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19861031 |
|
| REF | Corresponds to: |
Ref document number: 3366867 Country of ref document: DE Date of ref document: 19861120 |
|
| ET | Fr: translation filed | ||
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| 26 | Opposition filed |
Opponent name: COPACO GESELLSCHAFT FUER VERPACKUNGEN GMBH & CO. Effective date: 19870715 |
|
| 26 | Opposition filed |
Opponent name: COPACO GESELLSCHAFT FUER VERPACKUNGEN GMBH & CO. Effective date: 19870715 |
|
| NLR1 | Nl: opposition has been filed with the epo |
Opponent name: COPACO GESELLSCHAFT FUER VERPACKUNGEN GMBH & CO. Opponent name: COPACO GESELLSCHAFT FUER VERPACKUNGEN GMBH & CO. K |
|
| PLAB | Opposition data, opponent's data or that of the opponent's representative modified |
Free format text: ORIGINAL CODE: 0009299OPPO |
|
| R26 | Opposition filed (corrected) |
Opponent name: COPACO GESELLSCHAFT FUER VERPACKUNGEN GMBH & CO. Effective date: 19870715 |
|
| NLXE | Nl: other communications concerning ep-patents (part 3 heading xe) |
Free format text: IN PAT.BUL.19/87,PAGE 2440 CORR.:870627 UNILEVER N.V. |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19890720 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19900405 Year of fee payment: 8 Ref country code: CH Payment date: 19900405 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19900412 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19900423 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19900510 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19900531 Year of fee payment: 8 |
|
| RDAG | Patent revoked |
Free format text: ORIGINAL CODE: 0009271 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: PATENT REVOKED |
|
| 27W | Patent revoked |
Effective date: 19900514 |
|
| GBPR | Gb: patent revoked under art. 102 of the ep convention designating the uk as contracting state | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| NLR2 | Nl: decision of opposition | ||
| BERE | Be: lapsed |
Owner name: FIT CONTAINER A.G. Effective date: 19910531 |
|
| PLAB | Opposition data, opponent's data or that of the opponent's representative modified |
Free format text: ORIGINAL CODE: 0009299OPPO |