EP0100766B1 - Vorrichtung zum Einziehen von Blechbändern in eine Bandbearbeitungsanlage - Google Patents
Vorrichtung zum Einziehen von Blechbändern in eine Bandbearbeitungsanlage Download PDFInfo
- Publication number
- EP0100766B1 EP0100766B1 EP19830890080 EP83890080A EP0100766B1 EP 0100766 B1 EP0100766 B1 EP 0100766B1 EP 19830890080 EP19830890080 EP 19830890080 EP 83890080 A EP83890080 A EP 83890080A EP 0100766 B1 EP0100766 B1 EP 0100766B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- clamping
- armature
- jaw
- gripping
- magnet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 239000002184 metal Substances 0.000 claims description 12
- 229910052751 metal Inorganic materials 0.000 claims description 12
- 210000000887 face Anatomy 0.000 claims description 5
- 238000009826 distribution Methods 0.000 description 4
- 230000015572 biosynthetic process Effects 0.000 description 3
- 230000005291 magnetic effect Effects 0.000 description 3
- 238000009827 uniform distribution Methods 0.000 description 3
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- 230000005284 excitation Effects 0.000 description 2
- BGPVFRJUHWVFKM-UHFFFAOYSA-N N1=C2C=CC=CC2=[N+]([O-])C1(CC1)CCC21N=C1C=CC=CC1=[N+]2[O-] Chemical compound N1=C2C=CC=CC2=[N+]([O-])C1(CC1)CCC21N=C1C=CC=CC1=[N+]2[O-] BGPVFRJUHWVFKM-UHFFFAOYSA-N 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000003302 ferromagnetic material Substances 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/02—Advancing work in relation to the stroke of the die or tool
- B21D43/18—Advancing work in relation to the stroke of the die or tool by means in pneumatic or magnetic engagement with the work
Definitions
- the invention relates to a device for pulling sheet metal strips into a strip processing system with a pull-in carriage, which has two clamping jaws for detecting the beginning of the strip, one of which can be pressed against the other.
- pull-in carriages are usually provided (AT-B-354 390), which have two clamping jaws, between which the beginning of the strip is clamped, so that the strips to be processed can be threaded into the individual system parts via the pull-in carriage. It is essential for a trouble-free operation of such a pull-in carriage that the individual belt starts are securely grasped between the clamping jaws.
- a sufficient clamping force must therefore be exerted on the beginning of the strip via the clamping jaws, which can lead to difficulties, in particular in the case of longitudinally divided sheet metal strips, if the individual longitudinal strips due to a clamping pressure which is not uniformly distributed over the length of the clamping jaws or due to thickness deviations the individual sheet metal strips cannot act evenly. Since the draw-in cart with the clamped tapes has to be pulled through the tape processing system, the design of the draw-in cart must be low, which makes it difficult to apply the same clamping forces transversely to the tape longitudinal direction, i.e. over the length of the clamping jaws.
- Clamping devices that act on the side of the clamping jaws, which are designed, for example, as eccentric drives or work with the aid of clamping wedges, allow comparatively low overall heights for the pull-in trolley, but the clamping jaws are subjected to torsion and bending, so that the clamping force distribution over the length of the clamping jaw is uneven. If the clamping force is applied via a plurality of clamping drives arranged along the clamping jaws, a corresponding distribution of the clamping force over the length of the jaw can be ensured, but with the resulting higher technical complexity, a greater overall height is necessary.
- the invention is therefore based on the object to avoid these shortcomings and to improve a device for pulling sheet metal strips into a strip processing system of the type described in such a way that a uniform distribution of clamping force over the length of the clamping jaws can be ensured with simple means without the overall height of the Pull-in car in a disruptive manner.
- the invention achieves the stated object in that the one jaw forms the pole face of at least one magnet, the armature of which consists of the other jaw, and that an actuating drive, preferably a cylinder drive, is provided for positioning the jaw forming the armature.
- the overall height of the pull-in carriage can remain low. It only has to be ensured that the necessary clamping forces can be effective with an economical use of energy. This is ensured by the formation of the press-on clamping jaw as the armature of the magnet. The attraction force of the armature to the pole faces of the magnet results in pressure forces between the beginning of the band to be clamped and the two clamping jaws, which result in corresponding frictional forces and thus a safe entrainment of the bands with the pull-in carriage, regardless of whether the metal strips are made of a ferromagnetic material exist or not.
- a magnetic field that is uniformly distributed over the length of the jaws can be achieved, for example, with a three-legged magnet design if the legs extend in the longitudinal direction of the jaws, so that they extend over field lines closing the anchor run between the legs in the longitudinal direction of the strip.
- an actuating drive preferably a cylindrical drive, is provided for positioning the clamping jaw forming the armature. Since this actuator only has to cope with the weight of the adjustable jaw, it can be designed to be comparatively weak. The required clamping force is ensured by the magnet that comes into effect after the clamping jaw is turned on.
- the bearing eyes being elongated in the manner of an oblong hole transversely to the pole faces.
- This elongated hole-like extension of the bearing eyes enables a flat contact of the armature against the sheet metal beginning to be clamped, regardless of the sheet thickness.
- a pull-in carriage 1 which consists of a frame 2 forming a chassis with side wheels 3 attached to the side.
- two DC magnets 4 are used in the frame 2, which are fastened with the aid of brackets 5 and form one of two clamping jaws 6 and 7.
- the other jaw 7 is held in two lateral pivot arms 8, which are pivotally mounted in two arms 9 of the frame 2.
- the jaw 7 can not only be rotated about the pin 10, but also moved within the bearing eyes 11, so that the jaw 7 independently of the can apply the respective sheet thickness flat to the sheet to be clamped.
- the clamping jaw 7 forms an armature 12 for the magnet 4, which closes the iron circuit of the direct current magnets 4.
- the two magnets each have three legs 13, 14 and 15 running in the longitudinal direction of the clamping jaw 6, the excitation winding 16 being arranged on the middle leg 14.
- the magnetic field lines run between the leg 14 on the one hand and the legs 13 and 15 on the other hand, and they close via the armature 12 when the armature is drawn from the opening position shown in full lines to the dash-dotted line Clamped position is brought.
- two lifting cylinders 18 are provided, which are articulated on the frame 2 and act on the swivel arms 8. Since no clamping forces have to be applied via these lifting cylinders 18, the lifting cylinders 18 can be designed to be comparatively weak.
- the sheet metal strip 19 inserted between the clamping jaws 6 and 7 with its beginning is clamped between the clamping jaws after excitation of the direct current magnets 4, with a uniform distribution of the clamping force in the longitudinal direction of the clamping jaws 6 and 7 due to the formation of the clamping jaws 6 and 7 as parts of a magnet. that is, transversely to the longitudinal direction of the strip, since a corresponding magnetic field distribution can be forced by the formation of the magnets.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Replacement Of Web Rolls (AREA)
- Straightening Metal Sheet-Like Bodies (AREA)
Description
- Die Erfindung bezieht sich auf eine Vorrichtung zum Einziehen von Blechbändern in eine Bandbearbeitungsanlage mit einem Einziehwagen, der zum Erfassen der Bandanfänge zwei Klemmbacken aufweist, von denen eine gegen die andere drückbar ist.
- Um ein ungeteiltes oder ein in Längsstreifen geteiltes Blechband mit Hilfe der hiefür vorgesehenen Treibrollen durch eine Bandbearbeitungsanlage hindurchfördern zu können, müssen die Bandanfänge zunächst in die Bearbeitungsanlage eingezogen werden. Zu diesem Zweck sind üblicherweise Einziehwagen vorgesehen (AT-B-354 390), die zwei Klemmbacken aufweisen, zwischen denen die Bandanfänge festgeklemmt werden, so daß die zu bearbeitenden Bänder über den Einziehwagen in die einzelnen Anlagenteile eingefädelt werden können. Wesentlich für eine störungsfreie Wirkungsweise eines solchen Einziehwagens ist es, die einzelnen Bandanfänge sicher zwischen den Klemmbacken zu erfassen. Es muß daher über die Klemmbacken eine ausreichende Klemmkraft auf die einzufädelnden Bandanfänge ausgeübt werden können, was insbesondere bei längsgeteilten Blechbändern zu Schwierigkeiten führen kann, wenn auf die einzelnen Längsstreifen auf Grund eines nicht gleichmäßig über die Länge der Klemmbacken verteilten Klemmdruckes bzw. auf Grund von Dickenabweichungen der einzelnen Blechstreifen keine gleichmäßige Klemmung einwirken kann. Da der Einziehwagen mit den geklemmten Bändern durch die Bandbearbeitungsanlage gezogen werden muß, ist bei der Konstruktion der Einziehwagen auf eine niedrige Bauhöhe zu achten, die das Aufbringen gleicher Klemmkräfte quer zur Bandlängsrichtung, also über die Länge der Klemmbacken erschwert. Seitlich an den Klemmbacken angreifende Spanneinrichtungen, die beispielsweise als Exzentertriebe ausgebildet sind oder mit Hilfe von Spannkeilen arbeiten, erlauben zwar vergleichsweise niedrige Bauhöhen für den Einziehwagen, doch werden dabei die Klemmbacken auf Torsion und Biegung beansprucht, so daß die Klemmkraftverteilung über die Klemmbackenlänge ungleichmäßig ist. Wird die Klemmkraft über mehrere entlang der Klemmbacken angeordnete Klemmtriebe aufgebracht, so kann zwar eine entsprechende Klemmkraftverteilung über die Backenlänge sichergestellt werden, doch wird mit dem dadurch bedingten höheren technischen Aufwand eine größere Bauhöhe notwendig.
- Der Erfindung liegt demnach die Aufgabe zugrunde, diese Mängel zu vermeiden und eine Vorrichtung zum Einziehen von Blechbändern in eine Bandbearbeitungsanlage der eingangs geschilderten Art so zu verbessern, daß mit einfachen Mitteln eine gleichmäßige Klemmkraftverteilung über die Länge der Klemmbacken sichergestellt werden kann, ohne die Bauhöhe des Einziehwagens in störender Weise vergrößern zu müssen.
- Die Erfindung löst die gestellte Aufgabe dadurch, daß die eine Klemmbacke die Polfläche wenigstens eines Magneten bildet, dessen Anker aus der anderen Klemmbacke besteht, und daß zum Anstellen der den Anker bildenden Klemmbacke ein Stelltrieb, vorzugsweise ein Zylindertrieb, vorgesehen ist.
- Da zum Aufbringen der erforderlichen Klemmkräfte ein Magnet herangezogen wird, kann die Bauhöhe des Einziehwagens gering bleiben. Es muß nur sichergestellt sein, daß mit einem wirtschaftlichen Energieeinsatz die erforderlichen Klemmkräfte wirksam werden können. Dies wird durch die Ausbildung der einen andrückbaren Klemmbacke als Anker des Magneten gewährleistet. Die Anziehungskraft des Ankers an die Polflächen des Magneten ergibt zwischen den zu klemmenden Bandanfängen und den beiden Klemmbacken Druckkräfte, die entsprechende Reibungskräfte und damit eine sichere Mitnahme der Bänder mit dem Einziehwagen zur Folge haben, und zwar unabhängig davon, ob die Blechbänder aus einem ferromagnetischen Werkstoff bestehen oder nicht. Da die Anziehungskraft für den Anker mit kleiner werdendem Luftspalt zwischen dem Anker und den Polflächen des Magneten größer wird, ergeben sich insbesondere bei dünnen Blechbändern, die beim Einfädeln in eine Blechbarbeitungsanlage die meisten Störungen verursachen, besonders hohe Klemmkräfte. Die gleichmäßige Verteilung der Klemmkräfte über die Klemmbackenlänge ist dabei in einfacher Weise zu verwirklichen, weil lediglich für eine entsprechende Feldverteilung gesorgt werden muß. Bei der Verwendung von Gleichstrommagneten, die in der Praxis aus naheliegenden Gründen Permanentmagneten oder Wechselstrommagneten vorgezogen werden, kann beispielsweise mit einer dreischenkeligen Magnetausbildung ein über die Klemmbackenlänge gleichmäßig verteiltes Magnetfeld erreicht werden, wenn sich die Schenkel in Längsrichtung der Klemmbacken erstrecken, so daß die sich über den Anker schließenden Feldlinien zwischen den Schenkeln in Bandlängsrichtung verlaufen.
- Damit der Magnet trotz einer möglichen großen Öffnungsweite nur für einen der zulässigen maximalen Bandstärke angepaßten Luftspalt ausgelegt zu werden braucht, ist zum Anstellen der den Anker bildenden Klemmbacke ein Stelltrieb, vorzugsweise ein Zylindertrieb, vorgesehen. Da dieser Stelltrieb lediglich das Gewicht der anstellbaren Klemmbacke bewältigen muß, kann er vergleichsweise schwach ausgelegt sein. Die erforderliche Klemmkraft wird ja durch den nach dem Anstellen der Klemmbacke zur Wirkung kommenden Magneten sichergestellt.
- Wegen der Forderung nach einer geringen Bauhöhe für den Einziehwagen ist es schließlich vorteilhaft, die den Anker bildende Klemmbacke drehbar zu lagern, wobei die Lageraugen quer zu den Polflächen langlochartig erweitert sind. Diese langlochartige Erweiterung der Lageraugen ermöglicht in einfacher Weise ein flächiges Anliegen des Ankers an dem zu klemmenden Blechanfang unabhängig von der Blechdicke.
- In der Zeichnung ist der Erfindungsgegenstand beispielsweise dargestellt. Es zeigen
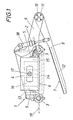
- Figur 1 einen Einziehwagen nach der Erfindung in einer teilweise aufgerissen Seitenansicht und
- Figur 2 diesen Einziehwagen in Draufsicht in einem kleineren Maßstab.
- Um ein der Länge nach geteiltes oder ein ungeteiltes Blechband durch eine Bandbearbeitungsanlage mit seinem Bandanfang einziehen zu können, ist ein Einziehwagen 1 vorgesehen, der aus einem ein Fahrgestell bildenden Rahmen 2 mit seitlich angesetzten Laufrädern 3 besteht. Gemäß dem dargestellten Ausführungsbeispiel sind in den Rahmen 2 zwei Gleichstrommagnete 4 eingesetzt, die mit Hilfe von Haltewinkeln 5 befestigt sind und eine von zwei Klemmbacken 6 und 7 bilden. Die andere Klemmbacke 7 ist in zwei seitlichen Schwenkarmen 8 gehalten, die in zwei Auslegern 9 des Rahmens 2 schwenkbar gelagert sind. Da die Schwenkzapfen 10 in langlochartig erweiterte Lageraugen 11 eingreifen, wie dies in Figur 1 strichliert angedeutet ist, kann die Klemmbacke 7 nicht nur um die Zapfen 10 verdreht, sondern auch innerhalb der Lageraugen 11 verschoben werden, so daß sich die Klemmbacke 7 unabhängig von der jeweiligen Blechstärke flächig an das zu klemmende Blech anlegen kann. Die Klemmbacke 7 bildet für den Magneten 4 einen Anker 12, der den Eisenkreis der Gleichstrommagneten 4 schließt. Die beiden Magneten besitzen jeweils drei in Längsrichtung der Klemmbacke 6 verlaufende Schenkel 13, 14 und 15, wobei die Erregerwicklung 16 auf dem mittleren Schenkel 14 angeordnet ist. Bei einer Erregung der Magneten 4 über die Anschlußleitungen 17 verlaufen demnach die magnetischen Feldlinien zwischen dem Schenkel 14 einerseits und den Schenkeln 13 und 15 anderseits, wobei sie sich über den Anker 12 schließen, wenn dieser aus seiner mit vollen Linien gezeichneten Öffnungsstellung in die strichpunktiert angedeutete Klemmstellung gebracht wird. Zu diesem Zweck sind zwei Hubzylinder 18 vorgesehen, die am Rahmen 2 angelenkt sind und an den Schwenkarmen 8 angreifen. Da über diese Hubzylinder 18 keine Klemmkräfte aufgebracht werden müssen, können die Hubzylinder 18 vergleichsweise schwach ausgelegt werden.
- Das zwischen die Klemmbacken 6 und 7 mit seinem Anfang eingeführte Blechband 19 wird nach dem Erregen der Gleichstrommagnete 4 zwischen den Klemmbacken festgeklemmt, wobei sich wegen der Ausbildung der Klemmbacken 6 und 7 als Teile eines Magneten eine gleichmäßige Klemmkraftverteilung in Längsrichtung der Klemmbacken 6 und 7, also quer zur Bandlängsrichtung, ergibt, da durch die Ausbildung der Magneten eine entsprechende Magnetfeldverteilung erzwungen werden kann.
Claims (2)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT2958/82 | 1982-08-02 | ||
| AT0295882A AT374126B (de) | 1982-08-02 | 1982-08-02 | Vorrichtung zum einziehen von blechbaendern in eine bandbearbeitungsanlage |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0100766A1 EP0100766A1 (de) | 1984-02-15 |
| EP0100766B1 true EP0100766B1 (de) | 1985-09-18 |
Family
ID=3543069
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19830890080 Expired EP0100766B1 (de) | 1982-08-02 | 1983-05-11 | Vorrichtung zum Einziehen von Blechbändern in eine Bandbearbeitungsanlage |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0100766B1 (de) |
| AT (1) | AT374126B (de) |
| DE (1) | DE3360831D1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA1251156A (en) * | 1984-04-11 | 1989-03-14 | Leo J. Emenaker | Color printer |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2082493B (en) * | 1980-08-02 | 1984-05-31 | Hunter Douglas Ind Bv | Discharge device for apparatus for making slats for a slatted blind |
-
1982
- 1982-08-02 AT AT0295882A patent/AT374126B/de not_active IP Right Cessation
-
1983
- 1983-05-11 EP EP19830890080 patent/EP0100766B1/de not_active Expired
- 1983-05-11 DE DE8383890080T patent/DE3360831D1/de not_active Expired
Also Published As
| Publication number | Publication date |
|---|---|
| AT374126B (de) | 1984-03-26 |
| ATA295882A (de) | 1983-08-15 |
| EP0100766A1 (de) | 1984-02-15 |
| DE3360831D1 (en) | 1985-10-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3004952A1 (de) | Vorrichtung zum abtrennen von schopfenden bzw. probestreifen von zu bunden aufgewickeltem metallband | |
| DE3718936A1 (de) | Vorrichtung und verfahren zum ausloeschen von magnetischen feldlinien und zum entmagnetisieren | |
| EP0284918A2 (de) | Überleitvorrichtung für Bänder zwischen einer Ablaufhaspel und einer Bandbe- oder Bandverarbeitungseinrichtung | |
| DE1237050B (de) | Kontinuierlich arbeitender Mehrtrommelhaspel fuer steifes Metallband | |
| DE3125483A1 (de) | Verfahren zum bewickeln von geschlossenen kernen, insbesondere ringkernen, fuer elektrische spulen und vorrichtung zur durchfuehrung dieses verfahrens | |
| DE1902619A1 (de) | Vorrichtung zum Zusammendruecken und Bandagieren einer Drahtspule | |
| EP0100766A1 (de) | Vorrichtung zum Einziehen von Blechbändern in eine Bandbearbeitungsanlage | |
| DE1489988C3 (de) | Verfahren und Schaltungsanordnung zur kontinuierlichen Entmagnetisierung von ferromagnetischen Halb- oder Fertigfabrikaten bei Anwesenheit von Störfeldern | |
| EP1590107B1 (de) | Vorrichtung zum überleiten oder einfädeln von bandanfängen | |
| DE69201318T2 (de) | Umkehrbare Vorrichtung zum Anbringen von Selbstklebeetiketten. | |
| DE3504211A1 (de) | Verfahren zur herstellung einer gekruemmten magnetspule und vorrichtung zur durchfuehrung dieses verfahrens | |
| DE3334426C2 (de) | Bearbeitungsmaschine für Materialbahnen | |
| DE1178469B (de) | Magnetkopfanordnung | |
| DE3538777C2 (de) | ||
| DE3106897A1 (de) | Elektromagnetische verstelleinrichtung fuer blechbaender | |
| EP0701957A1 (de) | Vorrichtung zum Auf- und Abwickeln von flachen Druckprodukten | |
| DE69014586T3 (de) | Verfahren und Einrichtung zum automatischen Anlassen und Beendigen des Wickelns von Metalldraht auf Haspeln. | |
| DE3724473C1 (en) | Clamping device for sectional bars to be deformed in a drawing installation | |
| DE2214097A1 (de) | Transporteinrichtung | |
| DD292990B5 (de) | Jochmagnetisierungs- und -entmagnetisierungsgeraet mit veraenderbaren Polabstaenden | |
| DE10017908A1 (de) | Verfahren und Drahtbundbindemaschine zum Abbinden von auf einem Tisch aufliegenden Drahtbunden | |
| DE3006697A1 (de) | Verfahren zum zufuehren einseitig beschichteten klebebandes an elektrischen spulen | |
| Becker | Device for magnetizing specimens and inspecting them for cracks in orbitrary direction | |
| DE8418183U1 (de) | Vorrichtung zur aufnahme von lasten | |
| DE2945946C2 (de) | Vorrichtung zum Vorführen von an Schienen hängenden bahnförmigen Mustern |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): BE DE FR GB IT LU NL |
|
| 17P | Request for examination filed |
Effective date: 19840112 |
|
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): BE DE FR GB IT LU NL |
|
| REF | Corresponds to: |
Ref document number: 3360831 Country of ref document: DE Date of ref document: 19851024 |
|
| ET | Fr: translation filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19860531 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19870531 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19880511 |
|
| BERE | Be: lapsed |
Owner name: VOEST-ALPINE A.G. Effective date: 19880531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19881201 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19890131 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19890201 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Effective date: 19890531 |