EP0115546A1 - Verfahren zum automatischen Ermitteln und Einregeln der Druckqualität eines Druckers - Google Patents
Verfahren zum automatischen Ermitteln und Einregeln der Druckqualität eines Druckers Download PDFInfo
- Publication number
- EP0115546A1 EP0115546A1 EP83100692A EP83100692A EP0115546A1 EP 0115546 A1 EP0115546 A1 EP 0115546A1 EP 83100692 A EP83100692 A EP 83100692A EP 83100692 A EP83100692 A EP 83100692A EP 0115546 A1 EP0115546 A1 EP 0115546A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- print quality
- value
- pcs
- image
- printer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000001303 quality assessment method Methods 0.000 title 1
- 238000000034 method Methods 0.000 claims abstract description 11
- 230000005693 optoelectronics Effects 0.000 claims abstract description 3
- 230000001105 regulatory effect Effects 0.000 claims 1
- 230000007547 defect Effects 0.000 description 3
- 230000003247 decreasing effect Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 238000013213 extrapolation Methods 0.000 description 1
- 230000014509 gene expression Effects 0.000 description 1
- 230000007774 longterm Effects 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 238000012109 statistical procedure Methods 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 230000001960 triggered effect Effects 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J7/00—Type-selecting or type-actuating mechanisms
- B41J7/96—Means checking correctness of setting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F33/00—Indicating, counting, warning, control or safety devices
- B41F33/0036—Devices for scanning or checking the printed matter for quality control
Definitions
- the print quality is a subjective variable and can be determined empirically from a statistically relevant number of individual assessments of a series of equally good or of gradually or continuously increasing (or decreasing) quality by a likewise statistically relevant number of observers. In this way, as detailed tests have shown in good agreement with one another, a reasonably reliable statement about the print quality can actually be obtained, in particular if the results are classified into a number of graded quality classes, for example six quality classes.
- the new method is intended to constantly monitor and, if necessary, correct the print image of a line printer, raster printer or the like.
- the hammer flight time is not controlled or the type carrier moves too quickly or too slowly, the hammer is triggered too early or too late. Unclear or too strong pressure can indicate that the stop of the print hammer or printhead is too strong or too weak, for example. This can also be an indication that the ink ribbon or blanket is brand new or, on the contrary, has been used up so much that the structure of the ink ribbon or ink can be seen in the print.
- a medium print quality will be specified, which must still be described as very good, and attempts will be made to adjust to this medium print quality, which is certainly the optimum for long-term operation.
- a representative set of print templates which may be of the same and / or different quality, is submitted to an equally representative group of evaluators for assessment.
- the evaluators are asked to rate the quality with a factor between 1 and 6 with the possibility of intermediate values 1.5, 2.5, etc.
- These assessments are evaluated using statistical procedures. This results in a formula which allows the assessment by the assessors to be mathematically predicted with sufficient accuracy if the corresponding print quality parameters have been determined by measurement.
- One of these parameters is the print contrast signal (PCS). This is determined along the skeleton line according to DIN 66 223 and also over the template background by scanning using the scanning method mentioned above. This parameter results from the different reflection values of the skeleton line to the background.
- PCS print contrast signal
- the value (1-PCS defects) as an average value can also be referred to as the completeness of a character.
- x 2 (1 - PCS defects).
- PCS PCS standard deviation
- This x 2 value can be linearized using the natural logarithm and a linear scale of 1-6 is then obtained. An extrapolation to values less than 1 and greater than 6 is then possible. In most cases, the completeness of the characters is ensured; so that the formula for x 2 simplifies too
- This formula can be used for all artwork in which the print contrast, the fluctuations in the print contrast along the skeleton line, the fluctuations in the print contrast between different characters and the completeness of the individual characters as well as the edge sharpness of the individual characters are the essential components for the print quality factor.
- the control process runs in such a way that the parameters accessible in the printer of a control system are stored in a list memory and that the control variables effect the readjustments of the individual parameters, which are subordinate to their efficiency, one after the other until the optimum print quality is achieved by constant comparison with the stored value is approximated or reached.
- the sampled values can be obtained either from the characters of a print line itself or from special characters to be printed outside the typeface, which are particularly suitable for precise adjustment to the optimal print quality.
- These patterns can be, for example, dot grids, line grids, or grids with only one dot or grids with concentric circles or the like.
- the sample values are expediently recorded using a photoelectronic scanner attached directly to the print line in a very small space and the print quality factor DQ is derived using a simple arithmetic circuit.
Landscapes
- Engineering & Computer Science (AREA)
- Quality & Reliability (AREA)
- Accessory Devices And Overall Control Thereof (AREA)
- Electronic Switches (AREA)
- Image Analysis (AREA)
- Dot-Matrix Printers And Others (AREA)
- Image Processing (AREA)
- Fax Reproducing Arrangements (AREA)
- Feedback Control In General (AREA)
- Inking, Control Or Cleaning Of Printing Machines (AREA)
Abstract
Description
- Die Erfindung betrifft ein rechnergesteuertes Verfahren zum automatischen Ermitteln des jeweiligen Wertes der Druckqualität eines Druckers in Richtung auf einen optimalen Wert unter Verwendung sowohl des empirisch ermittelten durchschnittlichen Bildkontrastsignals PCS als auch der Standardabweichung a PCS, das sich aus der Beziehung

- Die Druckqualität ist eine subjektive Größe und kann empirisch aus einer statistisch relevanten Anzahl von Einzelbeurteilungen einer Reihe von gleich guten oder von stufenweise oder kontinuierlich in ihrer Qualität zunehmenden (oder auch abnehmenden) Vorlagen durch eine ebenfalls statistisch relevante Anzahl von Beobachtern ermittelt werden. Auf diese Weise kann man, wie eingehende Versuche in guter Übereinstimmung miteinander gezeigt haben, tatsächlich zu einer einigermaßen zuverlässigen Aussage über die Druckqualität kommen, insbesondere dann, wenn man die Ergebnisse in eine Anzahl von abgestuften Qualitätsklassen, beispielsweise sechs Qualitätsklassen, einordnet.
- Das neue Verfahren soll vor allen Dingen dazu dienen, das Druckbild eines Zeilendruckers, Rasterdruckers, oder dgl. ständig zu überwachen und ggf. zu korrigieren. Es gibt dabei eine ganze Reihe von Parametern für die Druckqualität, die je nach Druckverfahren und Drucker verschiedene Bedeutung bzw. Wichtigkeit haben. Bei teilweise abgeschnittenen Buchstaben stimmt beispielsweise die Steuerung der Hammerflugzeit nicht oder es bewegt sich der Typenträger zu schnell oder zu langsam, die Hammerauslösung erfolgt zu früh oder zu spät. Undeutlicher oder zu starker Druck kann darauf hinweisen, daß der Anschlag des Druckhammers oder Druckkopfes beispielsweise zu stark oder zu schwach ist. Dies kann ferner ein Hinweis darauf sein, daß das Farbband oder Drucktuch ganz neu oder im Gegenteil schon fast so stark verbraucht ist, daß die Struktur des Farbbandes oder Farbtusches im Druck zu erkennen ist. Um diesen Schwierigkeiten Herr zu werden, wird man beispielsweise eine mittlere Druckqualität vorgeben, die trotzdem noch als sehr gut bezeichnet werden muß und versuchen, auf diese mittlere Druckqualität, die für Langzeitbetrieb mit Sicherheit das Optimum darstellt, einzuregeln. Dies wird erfindungsgemäß dadurch erreicht, daß durch optoelektronische Abtastung aller Bildelemente i eines Zeichens längs der Skelettlinie und des Hintergrundes der tatsächliche Wert des Bildkontrastsignals aus den Einzelwerten pCS = RB-R RB für alle n Bildelemente gebildet und aus diesen Abtastwerten ein Faktor
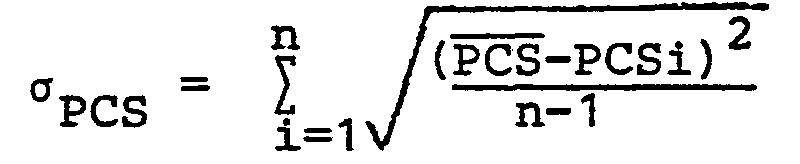
PCS σPCS und davon ln x2 gebildet wird, daß anschließend daraus der tatsächliche Wert der Druckqualität DQ = a0 + a1· lnx2 ermittelt wird und daß durch iterativen automatischen Vergleich zwischen dem abgespeicherten optimalen Wert DCopt der Druckqualität und dem ermittelten Wert der Druckqualität in einer geschlossenen Regelschleife die Regelgrößen zur Nachregelung der verschiedenen Parameter des Druckers abgeleitet und benutzt werden. - Weitere Ausführungsformen der Erfindung sind den Unteransprüchen zu entnehmen.
- Die Erfindung wird nunmehr anhand eines Ausführungsbeispiels in Verbindung mit der beigefügten Zeichnung, auf die im Text bezug genommen werden wird, näher beschrieben.
- Zur Ermittlung eines subjektiven Druckqualitätsfaktors wird eine repräsentative Menge von Druckvorlagen, die von gleicher und/oder unterschiedlicher Qualität sein können einer ebenso repräsentativen Gruppe von Bewertern zur Beurteilung vorgelegt. Die Bewerter werden dabei gebeten, die Qualität mit einem Faktor zwischen 1 und 6 mit der Möglichkeit von Zwischenwerten 1,5, 2,5, usw., zu bewerten. Diese Beurteilungen werden mit Hilfe statistischer Verfahren ausgewertet. Dies ergibt eine Formel, die hinreichend genau die Bewertung durch die Beurteiler mathematisch vorherzusagen gestattet, wenn die entsprechenden Druckqualitätsparameter durch Messung ermittelt worden sind. Einer dieser Parameter ist das Druckkontrastsignal PCS (Print Contrast Signal). Dieses wird entlang der Skelettlinie gemäß DIN 66 223 und auch über den Vorlagenhintergrund durch Abtastung mittels des oben genannten Abtastverfahrens ermittelt. Dieser Parameter ergibt sich also aus den unterschiedlichen Reflexionswerten der Skelettlinie zum Hintergrund.
- Bei dieser Abtastung erhält man je nach Qualität der abgetasteten Zeichen einen anderen Wert. Die Variation dieses Parameters auf der Druckvorlage kann in drei Ausdrücken beschrieben werden:
- 1. PCS (Mittelwert),
- 2. PCS Standardabweichung oder upCS und
- 3. PCS (Fehlstellen).
- Demgemäß kann der Wert (1-PCS Fehlstellen) als Durchschnittswert auch als Vollständigkeit eines Zeichens bezeichnet werden. Faßt man diese Begriffe in folgender Formel zusammen: x2 = (1 - PCS Fehlstellen) . PCS PCS (Standardabweichung) so ergibt sich eine hinreichend genaue Beschreibung des Beurteilungsverhaltens dieser Gruppe von menschlichen Bewertern bezüglich der Druckqualität der Vorlage. Dies zeigt die Zeichnung. Dort sind auf der Ordinate die Beurteilungswerte abgetragen, während der Druckqualitätsfaktor x2 auf der Abszisse angegeben ist. Dabei ist unterstellt, daß die Gesamtheit der bewerteten Druckvorlagen durch diese Untermenge mit einer im Rahmen liegenden Genauigkeit hinreichend repräsentiert wird. Außerdem wird vorausgesetzt, daß die Standardabweichung einen von Null verschiedenen Wert aufweist. Dies ist im Normalfall immer der Fall.
- Dieser x2-Wert kann über den natürlichen Logarithmus linearisiert werden und man erhält dann eine lineare Skala von 1-6. Dabei ist dann eine Extrapolation auf Werte kleiner als 1 und größer als 6 möglich. In den meisten Fällen ist die Vollständigkeit der Zeichen sichergestellt; so daß sich die Formel für x2 vereinfacht zu

- Dies gilt immer entlang der Skelettlinie.
- Für den unwahrscheinlichen Fall, daß PCS Standardabweichung Null ist, ist diese Formel natürlich nicht anwendbar. Der Grund dafür liegt darin, daß die wahre Funktion von x2 erwartungsgemäß logarithmisch ist und GE 982 031 daß die Formel für die Klassifizierung des Wertes der Druckqualität nur eine Annäherung aus einer Reihenentwicklung ist, damit die Formel nicht zu abstrakt wird. Für Untersuchungen mit sehr guten Druckqualitäten oder Schriftqualitäten sollte x2 durch ln x2 ersetzt werden. Dadurch erhält man eine lineare Abhängigkeit.
- Diese Formel ist für alle Druckvorlagen anwendbar, bei denen der Druckkontrast, die Schwankungen des Druckkontrastes längs der Skelettlinie, die Schwankungen des Druckkontrastes zwischen verschiedenen Zeichen und die Vollständigkeit der einzelnen Zeichen sowie die Randschärfe der einzelnen Zeichen, die wesentlichen Komponenten für den Druckqualitätsfaktor sind.
- Das Regelverfahren läuft dabei so ab, daß die in dem Drucker einer Regelung zugänglichen Parameter in einem Listenspeicher abgespeichert sind, und daß die Regelgrößen die Nachregelungen der einzelnen Parameter, die ihrer Effizienz nachgeordnet sind, nacheinander bewirken, bis die optimale Druckqualität durch ständigen Vergleich mit dem eingespeicherten Wert angenähert oder erreicht ist.
- Die Abtastwerte können dabei prinzipiell entweder aus den Zeichen einer Druckzeile selbst oder aber durch außerhalb des Schriftbildes zu druckende besondere Zeichen, die sich für eine genaue Einregelung auf die optimale Druckqualität besonders eignen, gewonnen werden. Diese Muster können beispielsweise Punktraster, Strichraster, oder Raster mit nur einem Punkt oder Raster mit konzentrischen Kreisen oder ähnliches sein. Zur Durchführung des Verfahrens wird man dabei zweckmäßigerweise mit einem auf kleinstem Raum direkt über der Druckzeile angebrachten photoelektronischen Abtaster die Abtastwerte erfassen und mit Hilfe einer einfachen Rechenschaltung den Druckqualitätsfaktor DQ ableiten. GE 982 031
Claims (3)


Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE8383100692T DE3382418D1 (de) | 1983-01-26 | 1983-01-26 | Verfahren zum automatischen ermitteln und einregeln der druckqualitaet eines druckers. |
| EP19830100692 EP0115546B1 (de) | 1983-01-26 | 1983-01-26 | Verfahren zum automatischen Ermitteln und Einregeln der Druckqualität eines Druckers |
| CA000441818A CA1204880A (en) | 1983-01-26 | 1983-11-24 | Method of automatically determining and controlling the print quality of a printer |
| JP58223390A JPS59138457A (ja) | 1983-01-26 | 1983-11-29 | 印刷品質値測定制御方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP19830100692 EP0115546B1 (de) | 1983-01-26 | 1983-01-26 | Verfahren zum automatischen Ermitteln und Einregeln der Druckqualität eines Druckers |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0115546A1 true EP0115546A1 (de) | 1984-08-15 |
| EP0115546B1 EP0115546B1 (de) | 1991-09-25 |
Family
ID=8190262
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19830100692 Expired - Lifetime EP0115546B1 (de) | 1983-01-26 | 1983-01-26 | Verfahren zum automatischen Ermitteln und Einregeln der Druckqualität eines Druckers |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0115546B1 (de) |
| JP (1) | JPS59138457A (de) |
| CA (1) | CA1204880A (de) |
| DE (1) | DE3382418D1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0159880A3 (en) * | 1984-04-13 | 1988-05-11 | Fujitsu Limited | Apparatus for evaluating density and evenness of printed patterns |
| EP0772145A3 (de) * | 1995-11-06 | 1999-02-24 | JOHNSON & QUIN, INC. | System und Verfahren zur Qualitätsbestimmung von Drucksachen |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4142481A1 (de) * | 1991-08-12 | 1993-02-18 | Koenig & Bauer Ag | Qualitaetskontrolle einer bildvorlage z. b. eines gedruckten musters |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2727227A1 (de) * | 1977-06-16 | 1978-12-21 | Heidelberger Druckmasch Ag | Einrichtung zur qualitaetssicherung von druckerzeugnissen |
| DE2727426B2 (de) * | 1977-06-18 | 1981-04-30 | Heidelberger Druckmaschinen Ag, 6900 Heidelberg | Vorrichtung zum Steuern der Farbzuführung einer Bogen-Offsetdruckmaschine |
-
1983
- 1983-01-26 EP EP19830100692 patent/EP0115546B1/de not_active Expired - Lifetime
- 1983-01-26 DE DE8383100692T patent/DE3382418D1/de not_active Expired - Lifetime
- 1983-11-24 CA CA000441818A patent/CA1204880A/en not_active Expired
- 1983-11-29 JP JP58223390A patent/JPS59138457A/ja active Pending
Non-Patent Citations (3)
| Title |
|---|
| 4th IFAC/IFIP INTERNATIONAL CONFERENCE ON DIGITAL COMPUTER APPLICATIONS TO PROCESS CONTROL, Zürich, Schweiz, 19.-22. März 1974, Teil II, Seiten 477-487, Springer-Verlag, Berlin, DE. * |
| ELEKTRONISCHE RECHENANLAGEN, 18. Jahrgang, Heft 6, Dezember 1976, Seiten 280-286 * |
| IEEE TRANSACTIONS ON SYSTEMS, MAN, AND CYBERNETICS, Band SMC-8, Nr. 5, Mai 1978, Seiten 371-381, IEEE, New York, USA * |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0159880A3 (en) * | 1984-04-13 | 1988-05-11 | Fujitsu Limited | Apparatus for evaluating density and evenness of printed patterns |
| EP0772145A3 (de) * | 1995-11-06 | 1999-02-24 | JOHNSON & QUIN, INC. | System und Verfahren zur Qualitätsbestimmung von Drucksachen |
Also Published As
| Publication number | Publication date |
|---|---|
| DE3382418D1 (de) | 1991-10-31 |
| EP0115546B1 (de) | 1991-09-25 |
| CA1204880A (en) | 1986-05-20 |
| JPS59138457A (ja) | 1984-08-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3783542T2 (de) | Verfahren zur erzeugung eines graustufenbildes. | |
| DE3830732C2 (de) | Verfahren zur Feuchtmittelführung bei einer Offset-Druckmaschine | |
| DE3134782C2 (de) | ||
| DE2253189C3 (de) | Verfahren und Vorrichtung zur maschinellen Kontrolle der Farbdichte von auf eine laufende Bahn aufgebrachten Druckfarben | |
| DE10136259A1 (de) | Verfahren und Einrichtung zum Steuern eines Druckprozesses bei hoher Farbdichte | |
| EP0741029B1 (de) | Verfahren zur Einstellung der Farbgebung einer Druckmaschine | |
| DE3316370A1 (de) | Verfahren und system zur verarbeitung von bildsignalen | |
| DE3117337C2 (de) | ||
| DE2401672C3 (de) | Vorrichtung zur Kontrolle der Bildqualität eines in einem Reproduktions- und Druckverfahren zu verarbeitenden Bildes und Verfahren zur Herstellung der Vorrichtung | |
| EP0356705A2 (de) | Datenerfassung für Farbregelanlagen | |
| EP0759192B1 (de) | Prozesskontrollstreifen und verfahren zur aufzeichnung | |
| CH681929A5 (en) | Quality control testing of printing processes - uses test pattern consisting of mixt. of line dot and chess board patterns | |
| EP0115546B1 (de) | Verfahren zum automatischen Ermitteln und Einregeln der Druckqualität eines Druckers | |
| DE102008027035A1 (de) | Messfeld zum Bestimmen der Schmiergrenze beim Drucken | |
| DE3442955A1 (de) | Verfahren und vorrichtung zur herstellung fotografischer bilder durch punktweises aufbelichten | |
| DE3839089A1 (de) | Halbton-drucksystem | |
| DE3603920C2 (de) | ||
| DE2026033C3 (de) | Rasterverfahren zur Klassifizierung von Schriftzeichen | |
| EP1495633B1 (de) | Druckvorrichtung und verfahren zum betreiben einer druckvorrichtung | |
| DE1264829B (de) | Verfahren zur Guetebestimmung von Druckzeichen und Anordnung zur Durchfuehrung des Verfahrens | |
| DE2348955C3 (de) | Verfahren zur Faksimile-Übertragung einer graphischen Vorlage | |
| DE2728135A1 (de) | Vorrichtung zum reproduzieren von bildern | |
| EP0016234B1 (de) | Verfahren zur visuellen Kontrolle der Wiedergabequalität von Druckerzeugnissen, welche mittels Kathodenstrahlfotosatz erzeugt werden | |
| DE102019102581A1 (de) | Verfahren zur Qualitätssteigerung eines Inkjet-Druckbilds | |
| DE3402823A1 (de) | Verfahren zum herstellen einer druckplatte |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): DE FR GB IT |
|
| 17P | Request for examination filed |
Effective date: 19841123 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB IT |
|
| REF | Corresponds to: |
Ref document number: 3382418 Country of ref document: DE Date of ref document: 19911031 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| ET | Fr: translation filed | ||
| ITF | It: translation for a ep patent filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19920121 Year of fee payment: 10 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19921222 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19921223 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19931001 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19940126 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19940126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19940930 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| APAH | Appeal reference modified |
Free format text: ORIGINAL CODE: EPIDOSCREFNO |