EP0124503A2 - Walzanlage zum Walzen insbesondere von Flachstahl - Google Patents
Walzanlage zum Walzen insbesondere von Flachstahl Download PDFInfo
- Publication number
- EP0124503A2 EP0124503A2 EP84890053A EP84890053A EP0124503A2 EP 0124503 A2 EP0124503 A2 EP 0124503A2 EP 84890053 A EP84890053 A EP 84890053A EP 84890053 A EP84890053 A EP 84890053A EP 0124503 A2 EP0124503 A2 EP 0124503A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- rolling
- roll
- flat steel
- drives
- pairs
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B1/00—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations
- B21B1/22—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length
- B21B1/30—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length in a non-continuous process
- B21B1/32—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length in a non-continuous process in reversing single stand mills, e.g. with intermediate storage reels for accumulating work
- B21B1/34—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length in a non-continuous process in reversing single stand mills, e.g. with intermediate storage reels for accumulating work by hot-rolling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B35/00—Drives for metal-rolling mills, e.g. hydraulic drives
- B21B35/06—Drives for metal-rolling mills, e.g. hydraulic drives for non-continuously-operating mills or for single stands
- B21B35/08—Drives for metal-rolling mills, e.g. hydraulic drives for non-continuously-operating mills or for single stands for reversing rolling mills
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B37/00—Control devices or methods specially adapted for metal-rolling mills or the work produced thereby
- B21B37/46—Roll speed or drive motor control
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B35/00—Drives for metal-rolling mills, e.g. hydraulic drives
- B21B2035/005—Hydraulic drive motors
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B39/00—Arrangements for moving, supporting, or positioning work, or controlling its movement, combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills
- B21B39/14—Guiding, positioning or aligning work
- B21B39/16—Guiding, positioning or aligning work immediately before entering or after leaving the pass
Definitions
- the invention relates to a rolling system for rolling flat steel, in particular, with at least three rolling stands combined to form a rolling block, which have 90 ° offset pairs of rollers made of smooth rollers, the pairs of rollers being individually drivable and symmetrical to the axis of the roller and associated with the narrow sides of the flat steel Interacting roller pairs with adjustable rolling stock guides for the broad sides of the flat steel.
- a single roll stand is to be provided, through which plurality of roll stands the rolling stock may have to be passed in correspondingly long passes, with turning and tipping.
- the rolled stock cools prematurely and there is a risk of edge breakage, so that intermediate heating must be provided in order to avoid cracking during rolling.
- the invention is therefore based on the object to provide a rolling mill which is characterized by its particularly small space requirement, allows compact cycle times throughput times, ensures the rational production of flat steel and also the possibility of rolling every square from square to extreme right offers corner cross-section without complex conversions.
- the invention solves this problem in that all rolling stands are reversible, that rolling stock guides that are symmetrical to the rolling axis are located in front of and behind the associated pairs of rolls and that the roller drives, the drives for rolling adjustment and the drives for adjusting the rolling stock guides after each pass of the rolling stock can be controlled by the roll block by means of a numerical control in the sense of a reversal of the direction of travel for the continuous decrease in cross-section in accordance with a specific rolling program.
- the smooth, adjustable roller pairs and their 90 ° offset allow the rolling of every rectangular square cross-section and the rolling stock guides reliably prevent the rolling stock from tipping or evading even the narrowest cross-sections from the center of the roll, so that everything from the starting stick to any flat cross-section really does this reversible rolling mill can be produced.
- the respective An drives and adjusting drives are controlled by means of a numerical control according to the alternating direction of passage and the processing progress.
- This numerical control allows the programmable coordination and monitoring of the individual drives for the rolls, the roll adjustment and also the rolling stock guides and guarantees an exact rolling process with a simple choice of different rolling programs.
- flat steel production is possible in the shortest possible time and in the most efficient manner, and the entire rolling mill with its reversible rolling block can also be accommodated in a relatively small space.
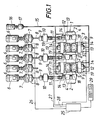
- the rolling mill illustrated in FIG. 1 consists of five rolling stands 2, 3 combined to form a common rolling block 1, of which the rolling stands 2 each have a horizontal pair of smooth rolls 4 and the rolling stands 3 each have a vertical pair of smooth rolls 5.
- the roller pairs 4, 5 can be driven independently of one another, each drive consisting of a three-phase motor 6, a controllable hydraulic pump 7 and a hydraulic motor 9 connected to the latter via hydraulic lines 8, which hydraulic motor rotates the rollers 4, 5 via a transmission 10 and cardan shafts 11 transferred.
- the roller speed can be changed by changing the Swivel angle of the control pump 7 can be changed continuously and the direction of rotation of the rollers can also be reversed via this control pump.
- the rollers 4, 5 are adjustably supported in the roll stands 2, 3, for which purpose the roller bearings 12 of each pair of rollers can be displaced symmetrically to the center of the roller via adjusting drives 13.
- the adjusting drives 13 are driven by hydraulic motors 14, which are supplied by means of hydraulic valves and a supply line 15 from a common hydraulic pump 17 coupled to an electric motor 16.
- the vertical rolls 5 are assigned rolling stock guides 18 which guide the broad sides of the narrow sides of the flat steel and prevent the flat steel from tipping over during rolling.
- these rolling stock guides 18 are adjustable in the vertical direction, which adjustment is in turn carried out by hydraulic motors 19 which are connected to the supply line 15 and the hydraulic pump 17 via hydraulic valves. As indicated in FIGS.
- the rolling stock guides 18 each consist of two angular parts 18 ', which complement one another to form a rectangular cross section 20, the horizontal guide legs 18' of which protrude into the roll gap in a tongue-like manner and, in order to protect the rolling stock surface, can carry rollers in a manner not shown
- These angular parts 18 ' are seated in vertical guides 21 and can be fitted into one another by means of an adjusting shaft 22 which interacts via a pinion 23 with a rack 24 fastened to the angular parts 18' move in the opposite direction.
- the adjusting shaft 22 is drive-connected to the hydraulic motor 19.
- the rolling block 1 with its horizontal and vertical pairs of smooth rollers 4, 5, the reversible roller drives and the possibility of the roller adjustment and the adjustable rolling stock guides 18 allows multiple passes to be carried out in one pass per pass and the rolling of any number of passes and by the series of oppositely directed passes the achievement of various flat cross sections.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Metal Rolling (AREA)
- Heat Treatment Of Steel (AREA)
Abstract
Description
- Die Erfindung betrifft eine Walzanlage zum Walzen insbesondere von Flachstahl, mit wenigstens drei zu einem Walzblock zusammengefaßten Walzgerüsten, die zueinander um 90° winkelversetzte Walzenpaare aus glatten Walzen aufweisen, wobei die Walzenpaare einzeln antreibbar und symmetrisch zur Walzenachse anstellbar sind und die den Schmalseiten des Flachstahls zugeordneten Walzenpaare mit verstellbaren Walzgutführungen für die Breitseiten des Flachstahls zusammenwirken.
- Um Stabstahl rechteckigen Querschnittes, sogenannter Flachstahl, der heute in großen Mengen und in den verschiedensten Querschnittsdimensionen benötigt wird, herzustellen, ist es bekannt, Walzgerüste zu kontinuierlichen Walzstraßen (DE-PS 916 165) oder kompakteren Walzblöcken (DE-OS 23 26723) aneinanderzureihen. Bei diesen Walzanlagen sind aber die Walzgerüste fest aufeinander abgestimmt und die Durchlaufrichtung des Walzgutes muß stets gleich bleiben.
- Für jeden der vom Startquerschnitt bis zum Erreichen des Fertigquerschnittes notwendigen Walzstiche ist jeweils ein einzelnes Walzgerüst vorzusehen, durch welche Vielzahl von Walzgerüsten das Walzgut gegebenenfalls unter Wenden und Kippen in entsprechend langen Durchläufen hindurchgeführt werden muß. Es entstehen weit ausgedehnte Walzanlagen, die trotz ihres Bauaufwandes immer nur Stabstahl ganz bestimmten Querschnittes walzen können und für eine Änderung des Walzprogrammes umfangreichste Umrüstarbeiten voraussetzen. Außerdem kommt es durch die hohen Durchlaufzeiten zu einem frühzeitigen Erkalten des Walzgutes und zur Gefahr der Kantenbrüchigkeit, so daß Zwischenhitzen vorgesehen werden müssen, um Rißbildungen beim Walzen zu vermeiden.
- Es gibt auch bereits reversible Walzgerüste (DE-OS 22 54 6761 die aber ausschließlich als Einzelgerüste verwendet werden und sich immer nur zum Bearbeiten einer der beiden Seiten, also entweder die Breite oder die Höhe, eines Flachstahls eignen. Da die der anderen Seite zugeordneten Walzgutführungen nicht nach jedem Stich, sondern nur für eine Änderung des Walzprogrammes verstellbar sind, bleibt der Anwendungsbereich dieser Walzgerüste von vornherein beschränkt.
- Der Erfindung liegt daher die Aufgabe zugrunde, eine Walzanlage zu schaffen, die sich durch ihren besonders geringen Platzbedarf auszeichnet, bei kompakter Bauweise kürzeste Durchlaufzeiten erlaubt, die rationelle Herstellung von Flachstahl gewährleistet und außerdem die Möglichkeit zum Walzen jeden Vierkants vom Quadrat bis zum extremen Rechteckquerschnitt ohne aufwendige Umrüstungen bietet.
- Die Erfindung löst diese Aufgabe dadurch, daß alle Walzgerüste reversibel sind, daß für sich symmetrisch zur Walzachse verstellbare Walzgutführungen vor und hinter den ihnen zugehörenden Walzenpaaren liegen und daß die Walzenantriebe, die Antriebe zur Walzenanstellung und die Antriebe zur Verstellung der Walzgutführungen nach jedem Durchlauf des Walzgutes durch den Walzblock mittels einer numerischen Steuerung im Sinne einer Durchlaufrichrungsumkehr zur fortgesetzten Querschnittsabnahme entsprechend einem bestimmten Walzprogramm ansteuerbar sind.
- Durch diese Maßnahmen entsteht gewissermaßen eine kontinuierliche und reversible Walzstraße, auf der pro Durchlauf der Anzahl der Walzgerüste entsprechend viele Stiche gewalzt werden können. Die Reversibilität erlaubt darüber hinaus mit dieser Walzstraße allein beliebig viele Stiche vorzunehmen, wozu das Walzgut lediglich in entsprechender Durchlaufzahl in beiden Richtungen durch die Walzstraße geschickt werden muß. Die glatten, anstellbaren Walzenpaare und ihr jeweils 90°-iger Versatz lassen dabei das Walzen jedes rechtwinkeligen Vierkantquerschnittes zu und die Walzgutführungen verhindern sicher ein Kippen oder Ausweichen von Walzgut auch schmalster Querschnitte aus der Walzmitte, so daß vom Startknüppel bis zum beliebigen Flachquerschnitt wirklich alles auf dieser reversiblen Walzstraße herstellbar ist. Um die Walzgerüste nach jedem Walzgutdurchlauf umstellen und für eine fortgesetzte Bearbeitung bei geänderter Durchlaufrichtung aufeinander abstimmen zu können, werden die jeweiligen Antriebe und Verstelltriebe mittels einer numerischen Steuerung entsprechend der alternierenden Durchlaufrichtung und dem Bearbeitungsfortschritt angesteuert. Diese numerische Steuerung erlaubt die programmierbare Koordination und Überwachung der einzelnen Antriebe für die Walzen, die Walzenanstellung und auch die Walzgutführungen und gewährleistet bei einfacher Wahl verschiedener Walzprogramme jeweils einen exakten Walzvorgang. Dadurch ist eine Flachstahlherstellung in kürzester Zeit und auf rationellste Weise möglich und die ganze Walzanlage mit ihrem reversiblen Walzblock kann außerdem auf verhältnismäßig kleinem Raum untergebracht werden.
- In der Zeichnung ist der Erfindungsgegenstand beispielsweise dargestellt, und zwar zeigen
- Fig. 1 eine erfindungsgemäße Walzanlage in schematischer Draufsicht und die
- Fig. 2 und 3 eine erfindungsgemäße Walzgutführung im Horizontalschnitt bzw. im Aufriß.
- Die in Fig. 1 veranschaulichte Walzanlage besteht aus fünf zu einem gemeinsamen Walzblock 1 zusammengefaßten Wälzgerüsten 2, 3, von denen die Walzgerüste 2 jeweils ein horizontales Paar glatter Walzen 4 und die Walzgerüste 3 jeweils ein vertikales Paar glatter Walzen 5 aufweisen. Die Walzenpaare 4,5 sind unabhängig voneinander antreibbar, wobei jeder Antrieb aus einem Drehstrommotor 6, einer regelbaren Hydraulikpumpe 7 und einem über Hydraulikleitungen 8 mit dieser verbundenen Hydraulikmotor 9 besteht, welcher Hydraulikmotor über ein Getriebe 10 und Gelenkwellen 11 die Walzen 4, 5 in Drehung versetzt. Die Walzendrehzahl kann dabei durch Veränderung des Schwenkwinkels der Regelpumpe 7 stufenlos verändert werden und über diese Regelpumpe läßt sich auch die Drehrichtung der Walzen umkehren.
- Die Walzen 4, 5 sind in den Walzgerüsten 2, 3 anstellbar gelagert, wozu die Walzenlager 12 eines jedes Walzenpaares über Verstelltriebe 13 symmetrisch zur Walzmitte versetzbar sind. Die Verstelltriebe 13 werden über Hydraulikmotore 14 angetrieben, die mittels aufgebauter Hydraulikventile und einer Versorgungsleitung 15 von einer gemeinsamen, an einen Elektromotor 16 gekoppelte Hydraulikpumpe 17 versorgt werden.
- Um mit den glatten Walzen 4, 5 Flachprofile walzen zu können, sind den vertikalen Walzen 5 Walzgutführungen 18 zugeordnet, die für das Walzen der Schmalseiten des Flachstahls dessen Breitseiten führen und beim Walzen ein Kippen des Flachstahls verhindern. Zur Anpassung an verschiedene Querschnitte sind diese Walzgutführungen 18 in vertikaler Richtung verstellbar, welche Verstellung wiederum durch Hydraulikmotoren 19 erfolgt, die über Hydraulikventile an die Versorgungsleitung 15 und die Hydraulikpumpe 17 angeschlossen sind. Wie in den Fig. 2 und 3 angedeutet, bestehen die Walzgutführungen 18 jeweils aus zwei sich zu einem Rechteckquerschnitt 20 ergänzenden Winkelteilen 18', deren horizontale Führungsschenkel 18" zungenförmig weit in den Walzspalt vorragen und__zur Schonung der Walzgutoberfläche in nicht näher dargestellter Weise Rollen tragen können. Diese Winkelteile 18' sitzen in Vertikalführungen 21 und lassen sich mit einer Verstellwelle 22, die über ein Ritzel 23 mit einer an den Winkelteilen 18' befestigten Zahnstange 24 zusammenwirkt, in einander entgegengesetzter Richtung bewegen. Die Verstellwelle 22 ist dazu mit dem Hydraulikmotor 19 antriebsverbunden.
- Der Walzblock 1 mit seinen horizontalen und vertikalen Paaren glatter Walzen 4, 5, den reversiblen Walzenantrieben sowie der Möglichkeit der Walzenanstellung und der verstellbaren Walzgutführungen 18 erlaubt pro Durchlauf die Durchführung mehrerer Stiche unmittelbar hintereinander und durch das Aneinanderreihen entgegengesetzt gerichteter Durchläufe das Walzen einer beliebigen Stichzahl und das Erreichen verschiedenster Flachquerschnitte. Eine numerische Steuerung 25, die über entsprechende Steuerleitungen 26, 27, 28 die Hydraulikpumpen 7 für die Walzenantriebe, die Hydraulikventile für die Hydraulikmotoren 14 zur Walzenanstellung und die Hydraulikventile für die Hydraulikmotoren 19 zur Verstellung der Walzgutführungen 18 ansteuert, übernimmt dabei in Abhängigkeit des von einem Kommandopult 29 aus eingegebenen Walzprogramms die Steuerung und Kontrolle der aufeinander abzustimmenden Regelgrößen, wie Walzendrehrichtung, Walzendrehzahl, Anstellmaß der Walzen und Verstellmaß der Walzgutführungen, so daß ein funktionssicherer Ablauf des Walzens von Flachstahl auf einem kompakten reversiblen Walzblock aus mehreren Walzgerüsten gewährleistet ist.
Claims (1)
- Walzanlage zum Walzen insbesondere von Flachstahl, mit wenigstens drei zu einem Walzblock zusammengefaßten Walzgerüsten, die zueinander um 90° winkelversetzte Walzenpaare aus glatten Walzen aufweisen, wobei die Walzenpaare einzeln antreibbar und symmetrisch zur Walzenachse anstellbar sind und die den Schmalseiten des Flachstahls zugeordneten Walzenpaare mit verstellbaren Walzgutführungen für die Breitseiten des Flachstahls zusammenwirken, dadurch gekennzeichnet, daß alle Walzgerüste (2, 3) des Walzblockes (1) reversibel sind, daß für sich symmetrisch zur Walzachse verstellbare Walzgutführungen (18) vor und hinter den ihnen zugehörenden Walzenpaaren (5) liegen und daß die Walzenantriebe (7, 9), die Antriebe (15) zur Walzenanstellung und die Antriebe (19) zur Verstellung der Walzgutführungen (18) nach jedem Durchlauf des Walzgutes durch den Walzblock (1) mittels einer numerischen Steuerung (25) im Sinne einer Durchlaufrichtungsumkehr zur fortgesetzten Querschnittsabnahme entsprechend einem bestimmten Walzprogramm ansteuerbar sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT1501/83 | 1983-04-26 | ||
| AT150183A AT387531B (de) | 1983-04-26 | 1983-04-26 | Walzanlage zum walzen insbesondere von flachstahl |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0124503A2 true EP0124503A2 (de) | 1984-11-07 |
| EP0124503A3 EP0124503A3 (en) | 1985-03-27 |
| EP0124503B1 EP0124503B1 (de) | 1988-01-13 |
Family
ID=3515161
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19840890053 Expired EP0124503B1 (de) | 1983-04-26 | 1984-03-21 | Walzanlage zum Walzen insbesondere von Flachstahl |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0124503B1 (de) |
| JP (1) | JPS59209407A (de) |
| AT (1) | AT387531B (de) |
| DE (1) | DE3468631D1 (de) |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT72772B (de) * | 1912-12-11 | 1916-11-25 | Gustav Schwabe | Kontinuierliches Warmwalzwerk. |
| DE914361C (de) * | 1948-10-02 | 1954-07-01 | E H Gustav Asbeck Dr Ing | In der Hoehenlage entsprechend der Dicke der Walzstaebe einstellbare Fuehrung ueber dem Walzgut in Walzgeruesten mit zwei senkrechten Walzen zum Auswalzen der Laengsseitenflaechen plattenfoermiger Koerper |
| DE969231C (de) * | 1952-08-09 | 1958-05-14 | Bau Von Stahl Und Metallindust | Einrichtung zum Walzen von Stahl oder Buntmetallen |
| DE916165C (de) * | 1952-10-17 | 1954-08-05 | Schloemann Ag | Walzenstrasse zum Walzen von Halbzeug |
| US3332263A (en) * | 1963-12-10 | 1967-07-25 | Gen Electric | Computer control system for metals rolling mill |
| US3367162A (en) * | 1965-04-07 | 1968-02-06 | United States Steel Corp | Apparatus for reducing slab width |
| GB1150073A (en) * | 1965-06-16 | 1969-04-30 | British Iron Steel Research | Improvements in or relating to rolling |
| JPS498447A (de) * | 1972-05-24 | 1974-01-25 | ||
| JPS4949856A (de) * | 1972-05-26 | 1974-05-15 | ||
| US3848447A (en) * | 1972-11-06 | 1974-11-19 | Metalform Ab | Rolling method and a rolling mill for carrying out the method |
| JPS4974649A (de) * | 1972-11-09 | 1974-07-18 | ||
| DE2362450C3 (de) * | 1973-12-15 | 1982-02-25 | Schloemann-Siemag AG, 4000 Düsseldorf | Walzgerüst, insbes. für Reversierbetrieb |
| DE2614758C3 (de) * | 1976-04-06 | 1978-09-28 | Moeller & Neumann Gmbh, 6670 St Ingbert | Walzgerüstgruppe, bestehend aus einem Horizontal-Triowalzgerüst und einem Vertikal-Triowalzgeriist |
| JPS5449962A (en) * | 1977-09-27 | 1979-04-19 | Ishikawajima Harima Heavy Ind Co Ltd | Continuous reversing mill |
| JPS5592223A (en) * | 1979-01-08 | 1980-07-12 | Hitachi Ltd | Rolling mill |
-
1983
- 1983-04-26 AT AT150183A patent/AT387531B/de not_active IP Right Cessation
-
1984
- 1984-03-21 DE DE8484890053T patent/DE3468631D1/de not_active Expired
- 1984-03-21 EP EP19840890053 patent/EP0124503B1/de not_active Expired
- 1984-04-26 JP JP8308284A patent/JPS59209407A/ja active Granted
Also Published As
| Publication number | Publication date |
|---|---|
| AT387531B (de) | 1989-02-10 |
| JPS59209407A (ja) | 1984-11-28 |
| ATA150183A (de) | 1985-05-15 |
| JPH0525568B2 (de) | 1993-04-13 |
| DE3468631D1 (en) | 1988-02-18 |
| EP0124503A3 (en) | 1985-03-27 |
| EP0124503B1 (de) | 1988-01-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0291719B1 (de) | Universalwalzgerüst mit anstellbaren Horizontal- und Vertikalwalzensätzen | |
| DE2446905A1 (de) | Drahtwalzwerk in blockform, sog. drahtblock | |
| DE3238938C2 (de) | ||
| DE69108373T2 (de) | Führungsvorrichtung für das Walzen von Profilen. | |
| DE2254676A1 (de) | Walzverfahren und walzwerk zur durchfuehrung des verfahrens | |
| EP0124503B1 (de) | Walzanlage zum Walzen insbesondere von Flachstahl | |
| DE2555583B2 (de) | Keilquerwalzmaschine | |
| DE1248599B (de) | Vorrichtung zum radialen Verstellen der Walzen von Walzwerken in einer zur Walzrichtung parallel verlaufenden Ebene | |
| DE69300944T2 (de) | Verfahren und Vorrichtung zum Herstellen von einzelnen runden Stangen im warmen Zustand aus warmen Mehrfachelementen. | |
| DE764163C (de) | Blechrichtmaschine | |
| DE2458087A1 (de) | Einadriges walzwerk mit ortsfester walzmitte | |
| DE3644783C2 (de) | ||
| DE4227842C2 (de) | Walzgutführung | |
| DE1452077C3 (de) | Verfahren und Vorrichtung zum Walzen von vorzugsweise Knüppeln | |
| DE1000255B (de) | Maschine zur gleichzeitigen Bearbeitung beider Oberflaechen eines kontinuierlich bewegten Glasbandes | |
| DE1945046U (de) | Rollenrichtmaschine. | |
| DE911482C (de) | Vorrichtung zur Erzeugung von Walzstaeben von zusammengesetztem, z.B. T- oder kreuzfoermigem Profil | |
| DE2614758C3 (de) | Walzgerüstgruppe, bestehend aus einem Horizontal-Triowalzgerüst und einem Vertikal-Triowalzgeriist | |
| DE2400411A1 (de) | Verfahren und vorrichtung zum walzen unsymmetrischer flanschprofile | |
| DE2462279B2 (de) | Verfahren und vorrichtung zum herstellen von achtkantquerschnitten als ausgangsmaterial fuer das walzen auf schraegwalzwerken mit planetenantrieb | |
| DE887484C (de) | Blechrichtmaschine mit verschwenkbaren Endwalzengruppen | |
| DE2556569C2 (de) | Verfahren zum Herstellen von Vierkantknüppeln durch Walzen | |
| DE2740627A1 (de) | Profilierwalzwerk, insbesondere zur erzeugung von blechprofilen | |
| DE804436C (de) | Walzwerk fuer die Bearbeitung der schmalen Langseitenflaechen von breiten Streifen und Blechen | |
| DE102031C (de) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): DE FR GB IT SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Designated state(s): DE FR GB IT SE |
|
| 17P | Request for examination filed |
Effective date: 19850424 |
|
| 17Q | First examination report despatched |
Effective date: 19860418 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB IT SE |
|
| REF | Corresponds to: |
Ref document number: 3468631 Country of ref document: DE Date of ref document: 19880218 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| ET | Fr: translation filed | ||
| ITF | It: translation for a ep patent filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| ITTA | It: last paid annual fee | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 84890053.6 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20030226 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20030304 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20030311 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20030314 Year of fee payment: 20 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20040320 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: PE20 |
|
| EUG | Se: european patent has lapsed |