EP0146819A2 - Ventilsack aus Kunststoffolie - Google Patents
Ventilsack aus Kunststoffolie Download PDFInfo
- Publication number
- EP0146819A2 EP0146819A2 EP84114516A EP84114516A EP0146819A2 EP 0146819 A2 EP0146819 A2 EP 0146819A2 EP 84114516 A EP84114516 A EP 84114516A EP 84114516 A EP84114516 A EP 84114516A EP 0146819 A2 EP0146819 A2 EP 0146819A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- base
- valve
- adhesive
- sheet
- width
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 239000000463 material Substances 0.000 title claims description 7
- 239000004033 plastic Substances 0.000 title description 3
- 229920003023 plastic Polymers 0.000 title description 3
- 239000000853 adhesive Substances 0.000 claims abstract description 62
- 230000001070 adhesive effect Effects 0.000 claims abstract description 62
- 239000002985 plastic film Substances 0.000 claims abstract description 7
- 229920006255 plastic film Polymers 0.000 claims abstract description 7
- 239000004820 Pressure-sensitive adhesive Substances 0.000 claims description 3
- 230000002093 peripheral effect Effects 0.000 claims 1
- 239000002585 base Substances 0.000 description 50
- 238000004026 adhesive bonding Methods 0.000 description 6
- 239000010410 layer Substances 0.000 description 6
- 239000004821 Contact adhesive Substances 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 2
- 229920000573 polyethylene Polymers 0.000 description 2
- 229920000098 polyolefin Polymers 0.000 description 2
- 239000002904 solvent Substances 0.000 description 2
- 239000004698 Polyethylene Substances 0.000 description 1
- 239000012790 adhesive layer Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 239000011888 foil Substances 0.000 description 1
- 239000012458 free base Substances 0.000 description 1
- 125000002887 hydroxy group Chemical group [H]O* 0.000 description 1
- 239000012948 isocyanate Substances 0.000 description 1
- 150000002513 isocyanates Chemical class 0.000 description 1
- 210000004185 liver Anatomy 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 229920000728 polyester Polymers 0.000 description 1
- 229920001225 polyester resin Polymers 0.000 description 1
- 239000004645 polyester resin Substances 0.000 description 1
- -1 polyethylene Polymers 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 239000012815 thermoplastic material Substances 0.000 description 1
- 239000002966 varnish Substances 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D31/00—Bags or like containers made of paper and having structural provision for thickness of contents
- B65D31/14—Valve bags, i.e. with valves for filling
- B65D31/145—Valve bags, i.e. with valves for filling the filling port being provided in a flat upper sealing-edge
Definitions
- the invention relates to a valve sack made of plastic film, consisting of a sack tube closed at its ends by a stand-up base and a valve base, the sack bases each being formed by a molded base, the corner inserts and bottom side envelopes lying opposite one another in pairs, an inner base sheet and an outer cover sheet and one Includes valve insert in the valve base, which are connected to one another by adhesive applications on the outside of the bag hose along its edge and on the inside of the cover sheet comprehensive adhesive connections for forming the bottom.
- the adhesive applications provided for the mutual bonding of the bottom parts are carried out in the manner of a thin layer of contact adhesive, the bottom folding and the mutual bonding of the bottom parts taking place after the solvent of the contact adhesive has dried.
- the adhesive is then in a dry or almost dry state and only sticks to itself, i.e. two similar layers of adhesive.
- outer cover sheets in the known valve sack which are thicker than the bag tube film and are therefore not as conformable during the bonding as would be required for a full-area bonding.
- the use of thicker outer bottom cover sheets is caused by the bottom side envelopes which partially overlap each other in the closed molded bottom, because otherwise the top sheet in its longitudinal direction can easily break along the edge of the outer bottom side envelope under impact loads.
- the invention has for its object to create a valve bag made of plastic film of the type mentioned, the mold bottoms have an increased tightness and de can be produced at high machine speeds
- the adhesive applications are designed in the manner of pressure-sensitive adhesives, the width of each bottom side envelope measured in the transverse direction of the mold base is less than half the base width of the respective mold base and the inner base sheet itself is kept free of adhesive applications, with the adhesive application on at least one of the Ver is sticky and has a width exceeding the bottom width and the combined width of the bottom side envelopes.
- the adhesive-like design of the adhesive applications allows the inner base sheet to be bonded without the latter itself having a corresponding adhesive application.
- the adhesive used for the adhesive applications is set to be soft and sticky in such a way that a very sticky surface is provided by the adhesive applications at the time of mutual bonding of the parts of the floor to be connected, the adhesive strength being improved by correspondingly thick adhesive applications can.
- an adhesive based on a known contact adhesive which consists of a mixture of isocyanate-modified polyesters with free hydroxyl groups and isocyanate resins and is dissolved for application in a solvent, for example by using polyester resins with a correspondingly low level Molecular weight, a soft adjustment of this adhesive with increased surface stickiness at the time of the layer adhesive bonding can be achieved in such a way that the adhesive applications are also bonded to areas free of liver, in the manner of a pressure sensitive adhesive.
- the inner bottom sheet is glued to the respective corner wedge with the adhesive application in the inventive design of the valve bag in such a way that a channel Formation on the folded edges between the corner folds and the bottom side envelopes is avoided if the side parts of the base sheet lying outside the usual bottom side fold lines are folded inwards together with the bottom side envelopes to close the shaped bottom.
- the adhesive application lying on top of the corner wrap is covered by the inner base sheet or, in the case of a valve base, by a valve insert, so that there is no need to worry about the sticky adhesive orders being smeared when the sack hoses are transported through the floor folding station is.
- the valve bag according to the invention can therefore be manufactured at high machine speeds.
- each bottom side envelope is less than half the bottom width of the respective mold bottom in the sack configuration according to the invention, mutual overlap of the bottom side envelopes in the mold bottom and thus an area of the outer cover sheet which is prone to breakage are avoided.
- the outer cover sheet can therefore be dimensioned correspondingly thinner and, for this reason, has an improved conformability when gluing, which further improves the tightness of the adhesive connection of the mold base.
- the starting workpiece for the valve bag shown in the drawing is a bag hose 1 made of thermoplastic material Material film, such as a polyolefin film, for example polyethylene film, which is provided with an all-round adhesive application 2 along the edge of its initially open ends on the outside.
- the bag hose 1 is drawn up at both ends in a floor-laying machine to form open floors 3 and 4.
- the mold base 3 forms the stand base and the mold base 4 the valve base of the bag hose 1.
- the shaped bottoms 3 and 4 each have the shape of a cross bottom in the example shown, but in their place, so-called block bottoms can also take place, if, unlike in the example shown, a tube piece with inserted side gussets is used as the starting workpiece .
- the shaped or cross bottoms 3 and 4 comprise pairs of opposing corner inserts 5,6 and bottom side envelopes 7,8.
- portions 2a of the adhesive application 2 lie on the top of the corner inserts 5 and 6 and portions 2b on the underside of the bottom side envelopes 7 and 8, which are folded inward to close the bottom along bottom-side fold lines 9 drawn in dash-dot lines in FIG. 4.
- an inner base sheet 10 is glued onto the sections 2a of the adhesive application 2, which has a strongly sticky surface, and which itself does not carry an adhesive application on its underside or on its upper side.
- an incoming floor sheet 10 has a width which exceeds the floor width determined by the transverse between the two bottom side fold lines 9 of the respective floor and the combined width of the bottom side envelopes 7 and 8, so that it corresponds to the Representation in Fig. 1 protrudes beyond the marginal edges 11 and 12 of the bottom side envelopes 7 and 8.
- Bottom side envelopes 7 and 8 have a width that is less than the base width.
- the design of the valve base 4 differs from that of the base 3 in that the inner base sheet 10 'is shortened in length so that it is only glued to the portion 2a of the adhesive application 2 in the area of the corner wrap 6.
- the base sheet 10 ' is shortened in length to such an extent that it is limited to only one half of the base; however, it can also have a length which is further drawn towards the corner wedge 5, but which does not reach it, since a tubular valve insert 13 is glued onto the section 2a of the adhesive application 2 of the corner wedge 5.
- the valve insert 13 forms an outside pocket valve, known per se, with a sleeve 14. the valve insert 13 opening into the sack is filled, the sack being filled after filling, the outer part 15 of the valve insert 13 into an outer pocket formed by the sleeve 14 as a valve closure.
- the base side flaps 7 and 8 of both bases 3 and 4 are folded inward about the base side fold lines 9, as is shown in FIG. 2.
- the bottom sheet 10, 10 ' which is selected to be thinner than the film material of the bag tube 1, is folded over together with the bottom side envelopes 7 and 8.
- Triangular end regions 16 of the corner inserts 5 and 6 are included in the bottom side envelopes 7 and 8 to form folded edges 17 between the corner inserts 5, 6 and the bottom side envelopes 7, 8.
- the width of the bottom sheet 10, 10 ' is selected such that the side parts 10a and 10b of the bottom sheet 10, 10' folded inwards together with the bottom side envelopes 7 and 8 along the fold lines 9 match with them mutually facing edge areas overlap each other. This results in a reinforcement along the center of the floor.
- an outer cover sheet 18 is glued onto the molded trays 3 and 4 with their inwardly folded bottom side envelopes 7 and 8, which for this purpose carries an adhesive application on its underside.
- this adhesive application on the underside which, like the adhesive application 2 mentioned at the outset, is formed by a soft and tacky adhesive
- the bottom sheet 18 is finally bonded not only to the portions 2b of the adhesive which are not shown in FIGS. 2 and 3.
- the cover sheet 18 projects with its end parts 19 over the edge edges of the inner base sheet 10 in the area of the corner turns 5 and 6 of the base 3 or the edge edge of the inner base sheet 10' in Area of the corner fold 6 of the valve base 4, the other end part 19 of the cover sheet 18 being glued to the top of the valve insert 13 here.
- the cover sheet 18 can in turn have a smaller thickness than the film material of the bag hose 1, so that it has a good conformability to the material layers in the respective mold base 3, 4 in the interest of a full-surface, tight adhesive bond.
- the exemplary embodiment according to FIGS. 4 to 6 differs from that according to FIGS. 1 to 3 by a different design of the valve base 4. For the same or corresponding parts, the same reference numerals are used as in the case of the exemplary embodiment according to FIGS 3 have been used.
- a tubular valve insert 20 is glued in the middle to the corner wrap 5 on the portion 2a of the adhesive application 2, the inner region 21 of which extends beyond the inner edge of the corner wrap 5 and projects into the interior of the sack.
- the valve insert 20 forms a so-called inner valve, the inner region 21 of which causes an automatic valve closure after the bag has been filled with filling material.
- the tubular valve insert 20 which e.g. is formed from a seamlessly extruded, thin piece of hose made of plastic film, is glued as a flat hose to the corner wrap 5 and carries an adhesive application 22 on the outside on its upper side or the upper half of the flat hose, which corresponds in its nature to the adhesive application 2.
- an adhesive-free base sheet 10 of the same size as the base sheet 10 of the base 3 glued into the open valve base 4 its gluing in the area of the corner wrap 6 with the portion 2a of the adhesive application 2 and in the area of the corner wrap 5 with the areas of Part 2a takes place on both sides of the valve insert 20 and in the area in between with the adhesive application 22 of the valve insert 20.
- a further modification of the first embodiment is made in that the width of the base sheet 10 in both the stand base 3 and in the valve base 4 is dimensioned such that the side parts 10a and 10b of the base sheet 10 folded over together with the base side envelopes 7 and 8 in the closed base according to Fig. 5 with their facing edge edges 23 and 24 at a distance are arranged differently.
- a layered gradation between the bottom side envelopes 7 and 8 towards the center of the bottom is achieved in the closed mold base 3, 4, which, due to an improved application possibility for the cover sheet 18 finally applied to the closed mold bases 3, 4, advantageously closes the tightness of the cover sheet 18 by means of the cover sheet 18 induced bonding affects.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Bag Frames (AREA)
- Making Paper Articles (AREA)
Abstract
Description
- Die Erfindung betrifft einen Ventilsack aus Kunststoffolie, bestehend aus einem an seinen Enden durch einen Standboden und einen Ventilboden geschlossenen Sackschlauch, wobei die Sackböden jeweils von einem Formboden gebildet sind, der paarweise einander gegenüberliegende Eckeinschläge und Bodenseitenumschläge, ein inneres Bodenblatt und ein äußeres Deckblatt sowie eine Ventileinlage im Ventilboden umfaßt, die durch Klebstoffaufträge auf der Außenseite des Sackschlauches entlang dessen Randkante und auf der Innenseite des Deckblattes umfassende Klebeverbindungen zur Bodenbildung miteinander verbunden sind.
- Bei einem bekannten Ventilsack aus Kunststoffolie dieser Art sind die zur gegenseitigen Verklebung der Bodenteile vorgesehenen Klebstoffaufträge nach Art einer dünnen Schicht eines Kontaktklebers ausgeführt, wobei die Bodenfaltung und die gegenseitige Verklebung der Bodenteile erfolgt, nachdem das Lösungsmittel des Kontaktklebers abgetrocknet ist. Der Klebstoff befindet sich dann in einem trockenen oder fast trockenen Zustand und verklebt nur mit sich selbst, d.h. zwei gleichartigen Klebstoffschichten.
- Auf diese Weise ist es zwar möglich, die jeweils an ihren beiden Enden mit einem Formboden zu versehenden Sackschläuche durch eine Bodenlegemaschine zu fördern, ohne daß durch die sich im trockenen oder fast trockenen Zustand befindlichen Klebstoffaufträge auf der Außenseite des Sackschlauches entlang dessen Randkanten ein Abschmieren der-Klebstoffschicht auf Leitschienen u.dgl. Faltwerkzeuge der Bodenlegemaschine zu befürchten ist. Es hat sich jedoch gezeigt, daß durch die der den Sackschlauch bildenden Kunststoffolie innewohnenden Rückstellkräfte insbesondere an den Faltkanten zwischen den Eckeinschlägen und den Bodenseitenumschlägen des Formbodens Kanäle entstehen, die zu schließen die Kraft der dünnen miteinander zur Verklebung zu bringenden Kontaktkleberschichten nicht ausreicht und die daher die Ursache für Undichtigkeiten des Bodens sind.
- Eine weitere Gefahr für Bodenundichtigkeiten stellt bei dem bekannten Ventilsack die Verwendung äußerer Deckblätter dar, die dicker als die Sackschlauchfolie und daher bei der Verklebung nicht so anschmiegsam sind, wie es für eine durchgehend vollflächige Verklebung erforderlich wäre. Die Verwendung dickerer äußerer Bodendeckblätter ist bei den bekannten Ventilsäcken durch die sich im geschlossenen Formboden bereichsweise gegenseitig überlappenden Bodenseitenumschläge bedingt, weil anderenfalls entlang der Kante des äußeren Bodenseitenumschlags bei stoßartiger Belastung leicht ein Bruch des Deckblattes in seiner Längsrichtung eintreten kann.
- Der Erfindung liegt die Aufgabe zugrunde, einen Ventilsack aus Kunststoffolie der eingangs angegebenen Art zu schaffer, dessen Formböden eine erhöhte Dichtigkeit aufweisen und de dabei mit hohen Maschinengeschwindigkeiten herstellbar ist
- Diese Aufgabe wird nach der Erfindung dadurch gelöst, daß die Klebstoffaufträge haftkleberartig ausgebildet sind, die in Querrichtung des Formbodens gemessene Breite jedes Bodenseitenumschlags geringer als die halbe Bodenbreite des jeweiligen Formbodens ist und das innere Bodenblatt selbst von Klebstoffaufträgen freigehalten, mit dem Klebstoffauftrag auf zumindest einem der Eckeinschläge des Formbodens verklebt ist und eine die Bodenbreite und die zusammengenommene Breite der Bodenseitenumschläge übersteigende Breite aufweist.
- Bei dieser Ausgestaltung kann durch die haftkleberartige Ausbildung der Klebstoffaufträge, d.h. zunächst der Klebstoffaufträge, die sich auf der Außenseite des Sackschlauches entlang dessen Randkante erstrecken, eine Verklebung mit dem inneren Bodenblatt erfolgen, ohne daß dieses selbst einen entsprechenden Klebstoffauftrag besitzt. Der für die Klebstoffaufträge verwendete Klebstoff ist zu diesem Zweck in derser Weise weich und klebrig eingestellt, daß zum Zeitpunkt der gegenseitigen Verklebung der miteinander zu verbindenden Bodenteile von den Klebstoffaufträgen eine sehr klebrige Oberfläche dargeboten wird, wobei die Klebkraft noch durch entsprechend dick bemessene Klebstoffaufträge verbessert werden kann. Für die Erzielung einer solchen klebrigen Oberfläche der Klebstoffaufträge zum Zeitpunkt der Lagenverbindung, die auch eine Verklebung mit klebststofffreien Folienbereichen eingeht, stehen dem Fachmann geeignete Klebstoffe oder Kleblacke zur Verfügung, die zum Verkleben der bei de: Herstellung von Kunststoffsäcken Verwendung findenden Kunststoffolien, z.B. Polyolefinfolien, insbesondere Poly- äthylehfolien, erprobt sind. So kann beispielsweise ein Klebstoff auf der Grundlage eines bekannten Kontaktklebers verwer let werden, der aus einer Mischung von isocyanat-modifizierten Polyestern mit freien Hydroxylgruppen und Isocyanatharzen besteht und zum Auftragen in einem Lösungsmittel gelöst wird, wobei beispielsweise durch eine Verwendurg von Polyesterharzen mit einem entsprechend niedrigen Molekulargewicht eine Weicheinstellung dieses Klebstoffs mit erhöhter Oberflächenklebrigkeit zum Zeitpunkt der Lagen- werklebung in der Weise erreicht werden kann, daß nach Art eines Haftklebers auch eine Verklebung der Klebstoffaufträge mit lebstofffreien Bereichen stattfindet. So erfolgt eine Verklebung des inneren Bodenblatts mit dem Klebstoffauftrag auf dem jeweiligen Eckeinschlag bei der erfindungsgemäßen Ausgestaltung des Ventilsackes in der Weise, daß eine Kanalbildung an den Faltkanten zwischen den Eckeinschlägen und den Bodenseitenumschlägen vermieden ist, wenn die außerhalb der Üblichen Bodenseitenfalzlinien liegenden seitenteile des Bodenblattes zusammen mit den Bodenseitenumschlägen zum Schließen des Formbodens nach innen gefaltet werden. Während des Transports durch die Faltstation der Bodenlegemaschine ist der jeweils oben auf dem Eckeinschlag liegende Klebstoffauftrag von dem inneren Bodenblatt bzw. bei einem Ventilboden von einer Ventileinlage abgedeckt, so daß kein Abschmieren der an sich stark klebrigen Klebstoffaufträge beim Transport der Sackschläuche durch die Bodenfaltstation zu befürchten ist. Der erfindungsgemäße Ventilsack kann daher insoweit mit hohen Maschinengeschwindigkeiten hergestellt werden. Da ferner in der erfindungsgemäßen Sackausgestaltung die Breite jedes Bodenseitenumschlags geringer als die halbe Bodenbreite des jeweiligen Formbodens ist, ist eine gegenseitige Überlappung der Bodenseitenumschläge im Formboden und damit ein bruchgefährdeter Bereich des äußeren Deckblattes vermieden. Das äußere Deckblatt kann daher entsprechend dünner bemessen sein und besitzt aus diesem Grunde eine verbesserte Anschmiegsamkeit bei der Verklebung, die die Dichtigkeit der Klebeverbindung des Formbodens weiter verbessert.
- Zahlreiche weitere Merkmale und Vorteile der Erfindung ergeben sich aus den Unteransprüchen und der nachstehenden Beschreibung in Verbindung mit der Zeichnung, in der zwei Ausführungsbeispiele des Gegenstands der Erfindung schematisch veranschaulicht sind. In der Zeichnung zeigen:
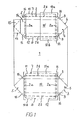
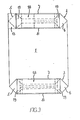
- Fig. 1 je eine Draufsicht auf einen Ventilsack nach einem
- bis 3 ersten Ausführungsbeispiel in verschiedenen Herstellungsstadien und
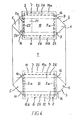
- Fig. 4 Ansichten entsprechend den Fig. 1 bis 3 zur Ver-
- bis 6 anschaulichung eines weiteren Ausführungsbeispiels.
- Das Ausgangswerkstück für den in der Zeichnung dargestellten Ventilsack ist ein Sackschlauch 1 aus thermoplastischer Kunststoffolie, wie einer Polyolefinfolie, z.B. Polyäthylenfolie, der entlang den Randkanten seiner anfänglich offenen Enden auf der Außenseite jeweils mit einem rundum verlaufenden Klebstoffauftrag 2 versehen ist. Im mit den Rlebaufträgen 2 versehenen Zustand wird der Sackschlauch 1 an seinen beiden Enden in einer Bodenlegemaschine zu offenen Formböden 3 und 4 aufgezogen. Der Formboden 3 bildet den Standboden und der Formboden 4 den Ventilboden des Sackschlauches 1.
- Die Formböden 3 und 4 besitzen bei dem dargestellten Beispiel jeweils die Form eines Kreuzbodens, an dessen Stelle jedoch in an sich bekannter Weise auch sog. Blockböden treten können, wenn, anders als bei dem dargestellten Beispiel, ein Schlauchstück mit eingelegten Seitenfalten als Ausgangswerkstück Verwendung findet. Die Form- bzw. Kreuzböden 3 und 4 umfassen paarweise einander gegenüberliegende Eckeinschläge 5,6 und Bodenseitenumschläge 7,8. Nach dem Aufziehen der offenen Enden des Sackschlauches 1 zu den offenen Kreuzböden 3 und 4 liegen in dem dargestellten, flachgelegten Zustand des Sackwerkstücks Teilstücke 2a des Klebstoffauftrags 2 auf der Oberseite der Eckeinschläge 5 und 6 und Teilstücke 2b auf der Unterseite der Bodenseitenumschläge 7 und 8, die zum Schließen des Bodens entlang in Fig. 4 strichpunktiert eingezeichneter Bodenseitenfalzlinien 9 einwärts umgefaltet werden.
- Im Standboden 3 ist auf die Teilstücke 2a des eine stark klebrige Oberfläche darbietenden Klebstoffauftrags 2 ein inneres Bodenblatt10 aufgeklebt, das selbst weder auf seiner Unterseite noch auf seiner Oberseite einen Klebstoffauftrag trägt. Das auf diese Weise mit den Eckeinschlägen 5 und 6 eine Verklebung eingehende Bodenblatt 10 besitzt eine Breite, die die von dem QuermaB zwischen den beiden Bodenseitenfalzlinien 9 des jeweiligen Bodens bestimmte Bodenbreite und die zusammengenommene Breite der Bodenseitenumschläge 7 und 8 übersteigt, so daß es entsprechend der Darstellung in Fig. 1 über die Randkanten 11 und 12 der Bodenseitenumschläge 7 und 8 hinausragt. Die Bodenseitenumschläge 7 und 8 besitzen dabei selbst eine Breite, die geringer ist als die Bodenbreite.
- Die Ausbildung des Ventilbodens 4 unterscheidet sich von der des Standbodens 3 dadurch, daß das innere Bodenblatt 10' in seiner Länge verkürzt ist, so daß es nur auf das Teilstück 2a des Klebstoffauftrags 2 im Bereich des Eckeinschlags 6 aufgeklebt ist. Bei dem dargestellten Beispiel ist das Bodenblatt 10' in seiner Länge soweit verkürzt, daß es auf nur eine Bodenhälfte beschränkt ist; es kann jedoch auch eine Länge aufweisen, die weiter zum Eckeinschlag 5 hin vorgezogen ist, diesen jedoch nicht erreicht, da auf das Teilstück 2a des Klebstoffauftrags 2 des Eckeinschlags 5 eine schlauchförmige Ventileinlage 13 aufgeklebt ist. Die Ventileinlage 13 bildet bei dem dargestellten Beispiel ein an sich bekanntes Außentaschenventil mit einer Manschette 14. Durch. die in das Sackinnere einmündende Ventileinlage 13 erfolgt die Befüllung des Sackes, wobei nach der Befüllung der äußere Teil 15 der Ventileinlage 13 in eine mit Hilfe der Manschette 14 gebildete Außentasche als Ventilverschluß eingesteckt wird.
- Zum Schließen der offenen Formböden 3 und 4 nach Fig. 1 werden die Bodenseitenumschläge 7 und 8 beider Böden 3 und 4 um die Bodenseitenfalzlinien 9 einwärtsgefaltet, wie es in Fig. 2 dargestellt ist. Dabei wird das Bodenblatt 10,10', das dünner als das Folienmaterial des Sackschlauches 1 gewählt ist, gemeinsam mit den Bodenseitenumschlägen 7 und 8 umgefaltet. In die Bodenseitenumschläge 7 und 8 sind dreieckige Endbereiche 16 der Eckeinschläge 5 und 6 unter Ausbildung von Faltkanten 17 zwischen den Eckeinschlägen 5,6 und den Bodenseitenumschlägen 7,8 einbezogen. Durch das auf die Eckeinschläge 5 und 6 im Standboden 3 und auf den Eckeinschlag 6 im Ventilboden 4 aufgeklebte, gemeinsam mit den Bodenseitenumschlägen 7,8 umgefaltete dünne Bodenblatt 10,10' ist eine satte Verklebung entlang den Innenseiten der Faltkanten 17 erreicht, so daß hier undichte Kanäle zwischen den Eckeinschlägen 5,6 und den Bodenseitenumschlägen 7,8 vermieden sind.
- Bei dem Ausführungsbeispiel nach den Fig. 1 bis 3 ist die Breite des Bodenblattes 10,10' so gewählt, daß die gemeinsam mit den Bodenseitenumschlägen 7 und 8 entlang den Falzlinien 9 einwärts umgefalteten Seitenteile 10a und 10b des Bodenblattes 10,10' sich mit ihren einander zugewandten Randbereichen gegenseitig überlappen. Hierdurch ist eine Verstärkung entlang der Bodenmitte erreicht.
- Abschließend wird auf die Formböden 3 und 4 mit ihren einwärts-gefalteten Bodenseitenumschlägen 7 und 8 gemäß Fig. 2 ein äußeres Deckblatt 18 aufgeklebt, das zu diesem Zweck auf seiner Unterseite einen Klebstoffauftrag trägt. Mittels dieses unterseitigen Klebstoffauftrags, der wie der eingangs erwähnte Klebstoffauftrag 2 von einem weich und klebrig eingestellten Klebstoff gebildet ist, erfolgt eine abschließende Verklebung des Bodenblattes 18 nicht nur mit den in den Fig. 2 und 3 nicht dargestellten Teilstücken 2b der Kleb- . stoffaufträge 2 auf der Außen- bzw. Oberseite der Bodenseitenumschläge 7 und 8, sondern auch mit sämtlichen, klebstofffreien Bereichen der Bodenseitenumschläge 7 und 8 sowie mit den ihrerseits von Klebstoffaufträgen freigehaltenen, für eine Verklebung mit dem Deckblatt 18 dargebotenen Bereichen des inneren Bodenblattes 10,10' und der Eckeinschläge 5,6 bzw. der Ventileinlage 13. In Bodenlängsrichtung überragt dabei das Deckblatt 18 mit seinen Endteilen 19 die Randkanten des inneren Bodenblattes 10 im Bereich der Eckeinschläge 5 und 6 des Standbodens 3 bzw. die Randkante des inneren Bodenblattes 10' im Bereich des Eckeinschlags 6 des Ventilbodens 4, wobei hier der andere Endteil 19 des Deckblatts 18 auf die Oberseite der Ventileinlage 13 aufgeklebt ist. Das Deckblatt 18 kann seinerseits eine geringere Dicke als das Folienmaterial des Sackschlauchs 1 aufweisen, so daß es eine gute Anschmiegsamkeit an die Materiallagen in jeweiligen Formboden 3,4 im Interesse einer vollflächigen, dichten Verklebung besitzt. Das Ausführungsbeispiel nach Fig. 4 bis 6 unterscheidet sich von dem nach den Fig. 1 bis 3 durch eine andere Ausgestaltung des Ventilbodens 4. Für gleiche bzw. entsprechende Teile" sind dabei die gleichen Bezugszeichen wie im Falle des Ausführungsbeispiels nach den Fig. 1 bis 3 verwendet worden.
- Wie insbesondere aus Fig. 4 ersichtlich ist, ist auf das Teilstück 2a des Klebstoffauftrags 2 eine schlauchförmige Ventileinlage 20 mittig auf den Eckeinschlag 5 aufgeklebt, die mit ihrem inneren Bereich 21 über die innere Randkante des Eckeinschlags 5 hinausgeführt ist und in das Sackinnere hineinragt. Die Ventileinlage 20 bildet dabei ein sog. Innenventil, dessen innerer Bereich 21 nach Befüllung des Sackes mit Füllgut einen selbsttätigen Ventilverschluß bewirkt.
- Die schlauchförmige Ventileinlage 20, die z.B. von einem nahtlos extrudierten, dünnen Schlauchstück aus Kunststofffolie gebildet ist, ist als Flachschlauch auf den Eckeinschlag 5 aufgeklebt und trägt auf ihrer Oberseite bzw. der oberen Flachschlauchhälfte außenseitig einen Klebstoffauftrag 22, der in seiner Beschaffenheit dem Klebstoffauftrag 2 entspricht. Es ist sodann ein klebstofffreies Bodenblatt 10 von der gleichen Größe wie das Bodenblatt 10 des Standbodens 3 in den offenen Ventilboden 4 eingeklebt, wobei seine Verklebung im Bereich des Eckeinschlags 6 mit dem Teilstück 2a des Klebstoffauftrags 2 und im Bereich des Eckeinschlags 5 mit den Bereichen des Teilstücks 2a beidseits der Ventileinlage 20 und im dazwischenliegenden Bereich mit dem Klebstoffauftrag 22 der Ventileinlage 20 erfolgt.
- Eine weitere Abwandlung des ersten Ausführungsbeispiels ist dadurch vorgenommen, daß die Breite des Bodenblattes 10 sowohl im Standboden 3 als auch im Ventilboden 4 derart bemessen ist, daß die gemeinsam mit den Bodenseitenumschlägen 7 und 8 umgefalteten Seitenteile 10a und 10b des Bodenblattes 10 im geschlossenen Boden gemäß Fig. 5 mit ihren einander zugewandten Randkanten 23 und 24 im Abstand zueinander angeordnet sind. Hierdurch ist im geschlossenen Formboden 3,4 eine Lagenstaffelung zwischen den Bodenseitenumschlägen 7 und 8 zur Bodenmitte hin erreicht, die sich durch eine verbesserte Anlegemöglichkeit für das abschließend auf die geschlossenen Formböden 3,4 aufgebrachte Deckblatt 18 günstig auf die Dichtigkeit der mittels des Deckblatts 18 abschließend herbeigeführten Verklebung auswirkt.
Claims (7)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE8337443U DE8337443U1 (de) | 1983-12-28 | 1983-12-28 | Ventilsack aus Kunststoffolie |
| DE8337443U | 1983-12-28 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0146819A2 true EP0146819A2 (de) | 1985-07-03 |
| EP0146819A3 EP0146819A3 (en) | 1986-11-05 |
| EP0146819B1 EP0146819B1 (de) | 1989-04-12 |
Family
ID=6760349
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP84114516A Expired EP0146819B1 (de) | 1983-12-28 | 1984-11-30 | Ventilsack aus Kunststoffolie |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US4637062A (de) |
| EP (1) | EP0146819B1 (de) |
| DE (2) | DE8337443U1 (de) |
| ES (1) | ES283621U (de) |
| PT (1) | PT79754A (de) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3918741A1 (de) * | 1989-06-08 | 1990-12-13 | Honsel Karl Heinz | Beutel |
| WO2018166833A1 (de) * | 2017-03-13 | 2018-09-20 | Dy-Pack Verpackungen Gustav Dyckerhoff Gmbh | Mehrlagiger ventilsack |
| DE102021128582A1 (de) | 2021-11-03 | 2023-05-04 | Urs Lendenmann | Faltbehälter mit Traggriff, Traggriff für einen Faltbehälter und Verwendung eines Faltbehälters als Sportgerät |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| USD362618S (en) | 1993-10-13 | 1995-09-26 | Koninklijke Emballage Industrie Van Leer B.V. | Combined drink container and straw |
| FI20000169A7 (fi) * | 2000-01-28 | 2001-07-29 | Upm Kymmene Corp | Venttiilisäkki |
| DE102007015099A1 (de) * | 2007-03-29 | 2008-10-02 | Construction Research & Technology Gmbh | Papierventilsack mit Innenriegel |
| DE102008017446A1 (de) * | 2008-04-03 | 2009-10-15 | Windmöller & Hölscher Kg | Vorrichtung und Verfahren zur Herstellung von Säcken |
| DE202009003080U1 (de) * | 2009-03-04 | 2009-04-30 | Dy-Pack Verpackungen Gustav Dyckerhoff Gmbh | Papiersack |
| BR112013004340A2 (pt) * | 2010-08-25 | 2016-05-31 | Windmoeller & Hoelscher | saco, processo e dispositivo para produzir sacos |
| DE202021102384U1 (de) * | 2021-05-04 | 2022-08-05 | Dy-Pack Verpackungen Gustav Dyckerhoff Gmbh | Sack für Schüttgut |
Family Cites Families (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2201675A (en) * | 1936-10-17 | 1940-05-21 | Smidth & Co As F L | Bag |
| GB483330A (en) * | 1936-10-17 | 1938-04-19 | Smidth & Co As F L | Improvements in valve bags |
| US2275505A (en) * | 1939-03-07 | 1942-03-10 | St Regis Paper Co | Valve bag |
| DE869292C (de) * | 1950-07-02 | 1953-03-02 | Natronzellstoff Und Papierfabr | Kreuzbodensack mit innerem Bodenblatt |
| FR1175846A (fr) * | 1957-05-29 | 1959-04-02 | Antwerp Jute Company | Procédé de fabrication de sacs et sacs obtenus par ce procédé |
| US3130897A (en) * | 1961-06-08 | 1964-04-28 | St Regis Cons Packaging Ltd | Valve inserts for valve bags |
| NL288313A (de) * | 1962-01-29 | 1900-01-01 | ||
| DE1411863A1 (de) * | 1962-07-21 | 1969-05-14 | Windmoeller & Hoelscher | Kreuzbodensack aus schweissbarem Werkstoff sowie Verfahren und Einrichtung zu seiner Herstellung |
| DE1486380A1 (de) * | 1963-03-12 | 1969-04-24 | Psg Plastik Sack Gmbh | Kunststoffsack mit nach Art eines Kreuzbodens gefalteten Boeden |
| DE1753634B2 (de) * | 1963-04-11 | 1971-10-14 | Verfahren klebstoff und vorrichtung zum bilden eines kreuz bodens an einem schlauchstueck zur herstellung eines kreuz bodensackes | |
| DE1486470A1 (de) * | 1964-04-03 | 1969-06-04 | Lissner & Co Geb | Aus Kunststoffolie bestehender Sack mit Kreuzboden |
| US3291376A (en) * | 1965-05-05 | 1966-12-13 | Bemis Co Inc | Bags |
| US3397622A (en) * | 1965-05-05 | 1968-08-20 | Bemis Co Inc | Bags |
| DE1611668A1 (de) * | 1967-09-08 | 1971-01-14 | Hans Lissner | Sackartiger Behaelter aus Kunststoff mit Kreuzboden sowie Verfahren zur Herstellung eines solchen Behaelters |
| DE2323726A1 (de) * | 1973-05-10 | 1974-11-21 | Windmoeller & Hoelscher | Kreuzbodensack |
| US4049191A (en) * | 1976-02-02 | 1977-09-20 | Great Plains Bag Corporation | Block bottom valve bag |
| DE2644546A1 (de) * | 1976-10-01 | 1978-04-06 | Windmoeller & Hoelscher | Kreuzboden eines aus einem schlauchabschnitt hergestellten sackes |
| DE2755514C2 (de) * | 1977-12-13 | 1985-05-09 | Windmöller & Hölscher, 4540 Lengerich | Sack aus Kunststoff mit Innenriegel, Bodendeckblatt und Einrichtung zum Entleeren |
| NL8101126A (nl) * | 1981-03-09 | 1982-10-01 | Wavin Bv | Kunststofzak met ontluchting. |
-
1983
- 1983-12-28 DE DE8337443U patent/DE8337443U1/de not_active Expired
-
1984
- 1984-11-30 DE DE8484114516T patent/DE3477656D1/de not_active Expired
- 1984-11-30 EP EP84114516A patent/EP0146819B1/de not_active Expired
- 1984-12-21 US US06/684,466 patent/US4637062A/en not_active Expired - Lifetime
- 1984-12-24 ES ES1984283621U patent/ES283621U/es active Pending
- 1984-12-27 PT PT79754A patent/PT79754A/de unknown
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3918741A1 (de) * | 1989-06-08 | 1990-12-13 | Honsel Karl Heinz | Beutel |
| WO2018166833A1 (de) * | 2017-03-13 | 2018-09-20 | Dy-Pack Verpackungen Gustav Dyckerhoff Gmbh | Mehrlagiger ventilsack |
| DE102021128582A1 (de) | 2021-11-03 | 2023-05-04 | Urs Lendenmann | Faltbehälter mit Traggriff, Traggriff für einen Faltbehälter und Verwendung eines Faltbehälters als Sportgerät |
| WO2023078933A1 (de) | 2021-11-03 | 2023-05-11 | Urs Lendenmann | Faltbehälter mit traggriff, traggriff für einen faltbehälter und verwendung eines faltbehälters als sportgerät |
Also Published As
| Publication number | Publication date |
|---|---|
| DE3477656D1 (en) | 1989-05-18 |
| EP0146819A3 (en) | 1986-11-05 |
| DE8337443U1 (de) | 1984-02-02 |
| US4637062A (en) | 1987-01-13 |
| PT79754A (de) | 1985-01-01 |
| EP0146819B1 (de) | 1989-04-12 |
| ES283621U (es) | 1985-05-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE1934642A1 (de) | Sack oder Beutel mit geklebtem Kreuz- oder Klotzboden und Verfahren zu seiner Herstellung | |
| EP0146819B1 (de) | Ventilsack aus Kunststoffolie | |
| EP0130390B1 (de) | Ventilsack | |
| DE2935971C2 (de) | Kreuz- oder Klotzbodenventilsack aus Papier oder Papier umfassendem Werkstoff | |
| DE69814470T2 (de) | Geschlossener sack mit luftaustritt | |
| DE4021801A1 (de) | Sack oder beutel mit im gefuellten zustand rechteckigem boden und angeklebtem griffteil | |
| DE202021102384U1 (de) | Sack für Schüttgut | |
| EP0078967B1 (de) | Versandtasche | |
| DE2462424A1 (de) | Einstueckiger quadratischer behaelter | |
| DE2811857A1 (de) | Verfahren zum herstellen von mit kreuzboeden versehenen saecken | |
| WO1996018549A1 (de) | Rollverschluss für packsäcke oder dergleichen | |
| DE4133959A1 (de) | Leicht zu oeffnender verpackungsbeutel aus folien- oder papiermaterial und verfahren zu seiner herstellung | |
| EP0815024B1 (de) | Kreuz- oder klotzbodenventilsack | |
| DE1250249B (de) | ||
| DE69626326T2 (de) | Sack mit verbesserter dichtheit | |
| DE1934642C (de) | Verfahren zum Herstellen von Beuteln oder Säcken mit geklebtem, im gefüllten Zustand rechteckigem Boden | |
| DE2615543C2 (de) | Kreuzbodenventilsack aus zueinander gestaffelten Papierlagen | |
| EP0004396A2 (de) | Bodenventilsack | |
| DE2334936C3 (de) | Mehrlagiger Ventilsack mit mehreren PapferauBenlagen und einer Kunststoffolien-Innenlage | |
| DE3740057C2 (de) | ||
| CH583650A5 (en) | Sack with hose type valve insert - has filler opening sealed by glue layer activated after filling | |
| DE2832256C2 (de) | ||
| DE1479846C (de) | Verfahren zum Bilden eines Ven tilbodens an einem Flachsack aus Polyolefin Folie | |
| DE2644546A1 (de) | Kreuzboden eines aus einem schlauchabschnitt hergestellten sackes | |
| DE1201745B (de) | Klotzbodenbeutel aus einem Schlauch aus flexiblem Blattmaterial |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): BE DE FR IT LU NL SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): BE DE FR IT LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19861231 |
|
| 17Q | First examination report despatched |
Effective date: 19871201 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): BE DE FR IT LU NL SE |
|
| ITF | It: translation for a ep patent filed | ||
| REF | Corresponds to: |
Ref document number: 3477656 Country of ref document: DE Date of ref document: 19890518 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| ITTA | It: last paid annual fee | ||
| EPTA | Lu: last paid annual fee | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 84114516.2 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20031031 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 20031118 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20031124 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20031128 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20031130 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20031208 Year of fee payment: 20 |
|
| BE20 | Be: patent expired |
Owner name: *BISCHOF UND KLEIN G.M.B.H. & CO. Effective date: 20041130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20041130 Ref country code: LU Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20041130 |
|
| EUG | Se: european patent has lapsed | ||
| NLV7 | Nl: ceased due to reaching the maximum lifetime of a patent |
Effective date: 20041130 |
|
| EUG | Se: european patent has lapsed |