EP0161372A1 - Rouleuse automatique pour la production en continu de rouleaux de papiers peints - Google Patents
Rouleuse automatique pour la production en continu de rouleaux de papiers peints Download PDFInfo
- Publication number
- EP0161372A1 EP0161372A1 EP84440043A EP84440043A EP0161372A1 EP 0161372 A1 EP0161372 A1 EP 0161372A1 EP 84440043 A EP84440043 A EP 84440043A EP 84440043 A EP84440043 A EP 84440043A EP 0161372 A1 EP0161372 A1 EP 0161372A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- rotation
- drum
- integral
- station
- driving
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000004804 winding Methods 0.000 title claims description 31
- 238000010924 continuous production Methods 0.000 title claims description 5
- 238000005520 cutting process Methods 0.000 claims abstract description 19
- 230000005540 biological transmission Effects 0.000 claims description 30
- 238000005096 rolling process Methods 0.000 claims description 25
- 230000015572 biosynthetic process Effects 0.000 claims description 6
- 230000000712 assembly Effects 0.000 claims description 4
- 238000000429 assembly Methods 0.000 claims description 4
- 238000010586 diagram Methods 0.000 description 5
- 238000009825 accumulation Methods 0.000 description 1
- 239000000969 carrier Substances 0.000 description 1
- 230000003111 delayed effect Effects 0.000 description 1
- 230000001627 detrimental effect Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000008030 elimination Effects 0.000 description 1
- 238000003379 elimination reaction Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000003797 telogen phase Effects 0.000 description 1
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H19/00—Changing the web roll
- B65H19/22—Changing the web roll in winding mechanisms or in connection with winding operations
- B65H19/2284—Simultaneous winding at several stations, e.g. slitter-rewinders
Definitions
- the invention relates to an automatic rolling machine for the continuous production of rolls, in particular wallpaper rolls without cores from a master roll.
- Document FR-A-2 191 542 already discloses a paper cutting and rolling machine which can be used in particular for making wallpaper rolls.
- This machine comprises a station for unwinding a mother reel. The strip is driven by a motor element towards a cutting device. After the cutting device, the machine has a directional element alternately directing the strips towards one or the other of two winding assemblies. Because it is considered that the winding of the wallpaper rolls takes place at a slower speed than the unwinding speed of the mother reel, each winding assembly comprises an accumulator-conveyor element, in which the section tape follows a path formed by five horizontal paths, a compensating element consisting of several groups of rollers approaching or moving away from each other to absorb the accumulation of paper, a conveyor belt and a forming element.
- the accumulator-transporter elements and the elements The purpose of compensators is to reduce the winding speed of the wallpaper rolls in relation to the speed of unwinding of the strip from the mother reel. This necessarily results in a decrease in the profitability of the machine.
- the present invention aims to remedy these drawbacks.
- the invention as characterized in the claims solves the problem of creating an automatic rolling machine for the continuous production of rollers, in particular wallpaper rolls devoid of a mandrel from a mother reel whose speed winding, contrary to a preconceived idea, is identical to the speed of unwinding of the strip of the mother reel, this strip of paper passing uniformly at the same speed through a rotary cutting and counting station, a station of transport and routing and a two-track roller forming station, the paper strip being driven by a drum incorporated in the rotary cutting and counting station and actuated by a single motor.
- the automatic rolling machine 1, allowing the continuous production of rolls devoid of a mandrel, in particular of wallpaper rolls 2, 3 comprises a station 4 for unwinding a mother reel 5.
- the strip 6 coming from the mother reel 5 is introduced into a rotary cutting and counting station 7.
- the strip sections 9 are conveyed by a transport station 10 to a switching station 11.
- the latter alternately directs the strip sections 9 by l intermediary of upper and lower transport means 13 To one or the other winding head 14, 15 of a roll forming station 16.
- the winding speed of the paper rolls 2, 3 is identical to the unwinding speed of the mother reel.
- FIGS. 2 and 3 schematically showing the rotary cutting and counting station 7.
- the automatic rolling machine 1 comprises a motor 17 (see FIG. 5).
- the shaft 18 of the latter is provided with a drive pulley 19.
- the latter via a transmission 20, drives a driven pulley 21 mounted on the shaft 22 of a drive drum 23.
- Around this drum 23 is partially wound up the strip 6 which, coming from the mother reel 5, is partially wound around a first return drum 24 then around a second return drum 25.
- the tension of the strip 6 from the mother reel 5 to the drive drum 23 is provided by a tension roller 26 mounted on the end 27 of two lever arms 28 pivoting about a hinge pin 29. These arms lever 28 are arranged on either side of the median plane of the automatic rolling machine 1.
- the tensioning roller 26 describes an arc 30 whose center is the axis of articulation 29.
- a driving pinion 31 On the shaft 22 of the drum drive 23 is mounted, integral in rotation, with a driving pinion 31.
- the latter meshes with an intermediate pinion 32, pivoting about an axis 33 and meshing with a driven wheel 34.
- the latter meshes with a toothed wheel 37 mounted on a shaft 38.
- On this shaft 38 is arranged, integral in rotation, a toothed pinion 39 acting on the switching station 11.
- the rotation of the toothed wheel 37 causes the rotation of a cam 40.
- This cam 40 cooperates with an adjustment roller 41 whose the axis 42 passes through a light 43 produced in a support 44.
- the pressure between the cam 40 and the adjustment roller 41 can be modified by means of an adjustment device 45.
- the cam 40 is integral in rotation with a shaft 46 passing through, on the one hand, a second lumen 47 made in the support 44 and, on the other hand, the end 48 of a lever 49.
- the latter pivots about an articulation axis lation 50.
- the other end 51 of the lever 49 is connected by an axis 52 to the end 53 of a lever 54 which can pivot freely around an axis 55.
- On the latter is mounted a hub 56 provided with a support 57 of a counter knife 58.
- the linear position of the counter knife 58 can be modified by means of an adjusting screw 59.
- the angular position of the counter knife 58 can be modified by causing, by l by means of the adjustment device 45, a modification of the position of the shaft 46 in the second lumen 47.
- the ratio between the driving pinion 31, the intermediate pinion 32, the driven wheel 34, the driving pinion 36, the toothed wheel 37, the toothed pinion 39 and the cam 40 is such that a given number of revolutions of the drum d drive 23 causes the lever 54 to tilt and the counter knife 58 to act.
- the latter cooperates with a knife 60 held by a support 61 provided with an adjustment screw 62.
- the strip 6 slides between a table 63 and a guide 64.
- the support 61 is integral with a sleeve 65 fixed on a shaft 66. On this shaft 66 is mounted a toothed wheel 67.
- the sleeve 65, the shaft 66 and the toothed wheel 67 are integral in rotation.
- the toothed wheel 67 meshes with an intermediate pinion 68 pivoting around a shaft 69, the intermediate pinion 68 is rotated by a driven pinion 70 mounted on a shaft 71.
- This driven pinion 70 is itself driven by a motor pinion 72 integral in rotation with the drive drum 23.
- the number of teeth of the motor pinion 72 is identical to the toothed wheel 67 of the sleeve 65.
- the number of teeth of the intermediate pinion 68 is the same as that of the pinion driven 70.
- the speed of rotation of the sleeve 65 and, consequently of the knife 60 is the same as the speed of rotation of the drive drum 23.
- a pivoting counter-drum 73 around an axis 74.
- the pressure of the counter-drum 73 on the drive drum 23 is adjusted by means of a jack 75.
- the action of the drive drum 23 and of the counter-drum 73 causes the advance of the strip 6 interposed between these two elements 23, 73.
- the cooperation of the contr e-knife 58 with the knife 60 is produced after a given number of rotations of the drive drum 23 defining the length of the strip section 9.
- the given number of rotations causing the action of the counter knife 58 is determined by the different gear ratios existing between the different elements drive elements inserted between the counter knife 58 and the drive drum 23 and described above.
- the intermediate pinion 68 also meshes with a toothed wheel 76 mounted on the axis 55 and driving a driven toothed wheel 77 mounted on a shaft 78 provided with a drive pulley 79 of the transport station 10.
- the transport station 10 is composed of a driven upper conveyor 80 and a motor driven conveyor 81.
- the upper conveyor 80 comprises two drums 82 and 83 and two intermediate rollers 84, 85. These drums 82, 83, pressing on the strip section 9, drive at least one conveyor belt 86.
- the lower conveyor 81 comprises a drive drum 87, a driven drum 88 and two intermediate rollers 89, 90 on which the strip section 9 rests, driving at least a conveyor belt 91.
- This lower conveyor 81 and the motor conveyor and the upper strand 92 of the belt 91 drive the lower strand 93 of the belt 86 of the upper conveyor 80.
- the drum motor 87 of the conveyor r lower 81 is driven via a belt transmission 94 by the entrainment pulley 79.
- This transmission 94 is partially wound around return pulleys 95, 96, 97, 98 and around pulleys 99, 100 a tensioner 101 pivoting about a hinge pin 102.
- the tension of this transmission 94 can be modified.
- the latter drives a driven pulley 103 integral in rotation with a shaft 104 on which is mounted a toothed wheel 105 also integral in rotation with the shaft 104.
- a chain 106 partially winding around a tensioning pinion 107, a toothed wheel 108 of the switching station 11 intended to drive the carriers of the latter.
- a second chain transmission 109 driven by the toothed pinion 39 itself driven by the drive drum 23.
- This chain transmission 109 partially winding around intermediate sprockets 110, 111, 112, 113, 114 , drives a drive gear 115 of the referral station 11 and intended essentially for the operation of the referral station -11.
- a tensioning pinion 116 mounted on the end 117 of a lever 118 pivoting about a hinge pin 119.
- the referral station 11 comprises a pair of levers 120 pivoting about a hinge pin 121 on which is mounted, free to rotate relative to said hinge pin 121, a toothed wheel 108 1 integral in rotation with the toothed wheel 108.
- These levers 120 serve to support an upper conveyor belt 122 and a lower conveyor belt 123.
- the latter is the driving element and comprises a motor drum 124 and a driven drum 125 around which a conveyor belt 126 is wound.
- the upper strand 127 of the latter drives the lower strand 128 of a conveyor belt 129 of the upper conveyor belt 122.
- the latter is wound around of two drums 130, 131 and around a deflection roller 132.
- This deflection roller 132 is positioned in such a way that a cone 133 is introduced for introducing the front edge of the strip section 9.
- a toothed pinion 135 driven by a chain transmission 136 by the toothed wheel 108 (see FIG. 4).
- a tensioner 137 is provided to ensure the tension of the chain transmission 136.
- a cam 138 integral in rotation with a shaft 139 on which is fixed a toothed wheel 140. This meshes with the driving toothed wheel 115 (see FIG. 4). .
- the periphery 141 of the cam 138 dividing into an upper zone 142 causing the levers 120 to be raised and into a low zone 143 causing the levers 120 to be lowered, cooperates with a roller 144 pivoting about an articulation axis 145 integral levers 120.
- the tilting of the switching station 11 is caused by the cam 40, via the toothed pinion 39, the drive gear 115 and the gear 140, acting on the cam 138.
- the station. switch 1 1 directs the strip section 9 either to the upper means of transport 12, or to the means of transport. lower 13.
- the upper transport means 12 consist of an upper conveyor 146 and a lower conveyor 147.
- the lower conveyor 147 acting as an element driver, comprises a drive drum 148 and a driven drum 149 around which a conveyor belt 150 is partially wound.
- the upper strand 151 of this conveyor belt 150 is in contact with the lower strand 152 of a conveyor belt 153 of the upper conveyor 146
- This conveyor belt 153 is partially wound around two drums 154, 155 and around an intermediate roller 156.
- the position of the latter is such that a cone 157 is introduced for introducing the start of the strip section 9 , this cone 157 facing the outlet 158 of the switching station 10.
- the drum 154 is secured to a support 159 pivoting about a hinge pin 160 so that the angle d can be modified 'inclinaiso n of the upper conveyor 146 relative to the drum 155.
- the drum 148 of the lower conveyor 147 is also secured to a support 161 pivoting about a hinge pin 162 making it possible to modify the angle of inclination of the lower conveyor relative to the driven drum 149. Therefore , the position of the two conveyors 146, 147 relative to each other is a function of the thickness of the strip section 9.
- the two supports 159, 161 are held by the side walls 163 of the training station 16.
- Near the outlet 164 of the upper transport means 12 is disposed a train of rollers 165, 166 constituting the fixed part of the upper winding head 14. These rollers 165, 166 rotate around an axis 167, 168 integral with the side walls 163.
- a guide path 169 Between the outlet 164 of the upper transport means 12 and the train of rollers 165, 166 is disposed a guide path 169.
- This comprises a lower slide. 170 and an adjustable upper slide 171.
- the lower face 172 of the slide. adjustable upper 171 has an extra thickness 173 throttling the passage 174 located between the routers 165, 166.
- the front edge of the strip section 9 abuts against this extra thickness 173, which causes the winding on yourself from the beginning of the strip section 9.
- the lower transport means 13 are practically identical to the upper transport means 12. They also consist of an upper conveyor 175 formed by two drums 176, 177 and a conveyor belt 1-78 and a lower conveyor 179 consisting a driving drum 180, a driven drum 181, an intermediate roller 182 and a conveyor belt 207.
- the drum 176 of the upper conveyor 175 is secured to a support 183 pivoting about an axis 184 secured side walls 163 of the training station 16.
- the drum motor 180 of the lower conveyor 179 is secured to a support 185 pivoting about an axis 186 secured to the same side walls 163.
- the means transport conveyor 13 have a cone 187 for introducing the start of the strip section 9 and at its outlet 188 a train of rollers 189, 190 of the lower winding head 15.
- These lower transport means 13 also include a path n guide 191 formed by a lower slide 192 and an adjustable upper slide 193, the extra thickness 194 of which serves as a stop for the front edge of the strip section 9.
- the drive drum 87 of the lower conveyor 81 of the transport station 10 comprises a drive pulley 195, integral in rotation of the driving drum 87 and which is connected by a belt transmission 196 to a driven pulley 197.
- This driven pulley 197 rotates a shaft 198 on which is fixed a driving pulley 199.
- This belt transmission 196 partially wrapped around idler rollers 203, 204 pivoting around axes of rotation 205, 206. These idler rollers 203, 204 ensure the advance in the same direction of conveyor belts 150, 153, 178, 207.
- the train of rollers 165, 166 is driven by a belt transmission 208 partially winding around a return roller 209. This belt transmission is driven by a driving pulley 210 parallel to the driven pulley 201 and integral in rotation with the drive drum 148 of the lower conveyor 147 of the upper transport means 12.
- the train of rollers 189, 190 is entrai - born by a belt transmission 211 partially winding around a return roller 212 which is entraliné by a driving pulley 213 parallel to the driven pulley 202 and integral in rotation with the drum motor 180 of the lower conveyor 179 of the means of transport lower 13.
- the winding head 14 comprises a second pair of rollers 214, 215 pivoting about an axis of rotation 216, 217 arranged at the lower end 218 of a first balance 219 The latter can pivot around an axis of rotation formed by a shaft 220 disposed at the other end 221 and integral with the upper end 222 of the side walls 163.
- the winding head 15 comprises a second pair of rollers 223, 224 pivoting about an axis of rotation 225, 226 arranged at the lower end 227 of a second balance 228. This can pivot around an axis of rotation formed by a shaft 229 integral with the same laterate walls 163.
- a driving toothed wheel 237 integral in rotation with the driven toothed wheel 235.
- This driving toothed wheel 237 drives a chain transmission 238 s' partially wrapping around a first driven toothed wheel 239 integral in rotation with the shaft 240 on which the cam 230 is arranged, around a tensioning pinion 241 then around a second driven toothed wheel 242 integral in rotation with the shaft 243 on which the cam 231 is arranged.
- the tilting of the lever 54 causes the action of the counter knife 58 and, consequently, the cutting of the strip 6 causes the action of the cam 138 causing the tilting of the switching station 11 and the action of the cams 230 and 231.
- the latter are arranged relative to each other so that the cam 138 cooperates alternately with the one or the other of the cams 230, 231.
- This driving wheel 247 drives a belt transmission 248.
- the latter is partially wound around two idler rollers 249, 250 mounted on axes 251, 252 integral with one of the side walls 163 then around a first driven pulley 253 integral in rotation with the shaft 220 of the first balance 219, then around a return pulley 254 mounted on an axis 255, then around a second driven pulley 256 integral in rotation with the shaft 229 of the second balance 228 and finally around a tensioner roller 257.
- a drive pulley 258 integral in rotation with the first driven pulley 253.
- This drive pulley 258 drives a belt transmission 259 acting on a driven pulley 260 pivoting on an axis 261 disposed at the end 218 of the first balance 219 and partially winding around a tension roller 262.
- the shaft 229 of the second balance 228 is provided with a driving pulley 263 integral in rotation with the second driven pulley 256.
- This driving pulley 263 drives a belt transmission 264 acting on a driven pulley 265 pivoting on an axis 266 disposed at the end 227 of the second balance 228 and partially winding around a tension roller 262.
- the roll formed then falls on an evacuation conveyor 268.
Landscapes
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
- Advancing Webs (AREA)
Abstract
Une rouleuse automatique pour la production en continu de rouleaux, notamment de rouleaux de papiers peints dépourvus de mandrin à partir d'une bobine-mêre dont la bande de papier (6) passe uniformément à la même vitesse à travers une station de coupe rotative et de comptage (7), une station de transport (10) et d'aiguillage (11) et une station (16) de formation de rouleaux (2, 3) à deux pistes (12, 14) et (13, 15), cette vitesse correspondant à la vitesse de déroulement de la bobine-mère (5).
Description
- L'invention concerne une rouleuse automatique pour la production en continu de rouleaux, notamment de rouleaux de papiers peints dépourvus de mandrins à partir d'une bobine-mère.
- On connaît déjà, par le document FR-A-2 191 542, une machine à couper et à rouler du papier utilisable en particulier pour la confection de rouleaux de papiers peints. Cette machine comporte un poste de déroulement d'une bobine-mère. La bande est entraînée par un élément moteur vers un dispositif de coupe. Après le dispositif de coupe, la machine comporte un élément directionnel dirigeant alternativement les bandes vers l'un ou l'autre de deux ensembles d'enroulement. Du fait que l'on considère que l'enroulement des rouleaux de papiers peints se fait à une vitesse plus lente que la vitesse de déroulement de la bobine-mère, chaque ensemble d'enroulement comporte un élément accumulateur-transporteur, dans lequel le tronçon de bande suit un trajet formé de cinq parcours horizontaux, un élément compensateur se composant de plusieurs groupes de rouleaux se rapprochant ou s'éloignant l'un de l'autre pour absorber l'accumulation de papier, d'un tapis transporteur et d'un élément de formage.
- Cependant, cette machine à couper présente de graves inconvénients. D'une part, le dédoublement des ensembles d'enroulement, notamment des éléments accumulateurs-transporteurs et des éléments compensateurs, non seulement entraîne une augmentation du coût de la machine, mais, nécessite une place relativement importante allongeant considérablement la longueur de la machine. D'autre part, il y a un déclenchement différé entre l'élément accumulateur-transporteur et l'élément compensateur. En effet, le déclenchement de l'élément accumulateur-transporteur ne peut se faire que lorsque le début du tronçon de bande est déjà en contact avec l'élément compensateur. Or, les différentes actions de ces ralentisseurs sont néfastes à la tenue latérale des tronçons de bande.
- Finalement, les éléments accumulateurs-transporteurs et les éléments compensateurs ont pour rôle de réduire la vitesse d'enroulement des rouleaux de papiers peints par rapport à la vitesse de déroulement de la bande de la bobine-mère. Il en résulte forcément une diminution de la rentabilité de la machine.
- La présente invention a pour but de remédier à ces inconvénients. L'invention telle qu'elle est caractérisée, dans les revendications résout le problème consistant à créer une rouleuse automatique pour la production en continu de rouleaux, notamment de rouleaux de papiers peints dépourvus de mandrin à partir d'une bobine-mère dont la vitesse d'enroulement, contrairement à une idée préconçue, est identique à la vitesse de déroulement de la bande de la bobine-mère, cette bande de papier passant uniformément à la même vitesse à travers une station de coupe rotative et de comptage, une station de transport et d'aiguillage et une station de formation de rouleaux à deux pistes, l'entraînement de la bande de papier étant assuré par un tambour incorporé dans la station de coupe rotative et de comptage et actionné par un moteur unique.
- Les avantages obtenus grâce à cette invention consistent essentiellement dans la suppression de tout ralentisseur permettant une meilleure tenue latérale des tronçons de bande tout en annihilant les effets secondaires de ces ralentisseurs, à savoir diminution du coût de la machine et réduction sensible de la longueur de la rouleuse automatique. Par ailleurs, un autreavantage essentiel réside dans l'augmentation de la rentabilité de la rouleuse.
- L'invention est exposée ci-après plus en détail à l'aide de dessins représentant seulement un mode d'exécution.
- La figure 1 représente, en vue schématique, la rouleuse automatique conforme à l'invention montrant la position des différentes stations les unes par rapport aux autres.
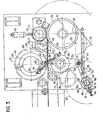
- La figure. 2 représente, en vue en élévation, la station de coupe rotative et de comptage.
- La figure 3 représente, en vue agrandie et en élévation, le dispositif de coupe de la station de coupe rotative.
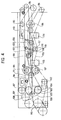
- La figure 4 représente un schéma synoptique de la station de transport.
- La figure 5 représente, en vue agrandie, la station de transport.
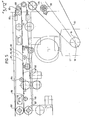
- La figure 6 représente un schéma synoptique de la station d'aiguillage.
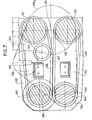
- La figure 7 représente, en vue agrandie, la station d'aiguillage.
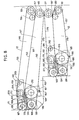
- La figure 8 représente, en vue en élévation, les moyens de transport incorporés dans la station de formation des rouleaux.
- La figure 9 représente un schéma synoptique des moyens d'entraînement des transporteurs de la station de formation des rouleaux.
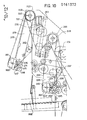
- La figure 10 représente, en vue en élévation, la station de formation des rouleaux .
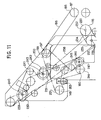
- La figure 11 représente un schéma synoptique des moyens de commande de la station de formation des rouleaux.
- La figure 12 représente un schéma synoptique des moyens de commande des têtes mobiles.
- On se réfère à la figure 1.
- La rouleuse automatique 1, permettant la production en continu de rouleaux démunis de mandrin, notamment de rouleaux de papiers peints 2, 3 comporte une station 4 de déroulement d'une bobine-mère 5. La bande 6 en provenance de la bobine-mère 5 est introduite dans une station de coupe rotative et de comptage 7. Après la coupe 8, les tronçons de bande 9 sont acheminés par une station de transport 10 à une station d'aiguillage 11. Cette dernière dirige alternativement les tronçons de bande 9 par l'intermédiaire de moyens de transport supérieur 12 et inférieur 13 Vers l'une ou l'autre tête d'enroulement 14, 15 d'une station de formation de rouleaux 16. Conformément à l'invention, la vitesse d'enroulement des rouleaux de papier 2, 3 est identique à la vitesse de déroulement de la bobine-mère.
- Ci-dessous seront décrits les différents ensembles, notamment la station de coupe rotative et de comptage 7, la station de transport 10, la station d'aiguillage 11 et la station de formation de rouleaux 16.
- On se réfère aux figures 2 et 3 représentant schématiquement la station de coupe rotative et de comptage 7.
- La rouleuse automatique 1 comporte un moteur 17 (voir figure 5). L'arbre 18 de celui-ci est pourvu d'une poulie motrice 19. Cette dernière, par l'intermédiaire d'une transmission 20, entraîne une poulie menée 21 montée sur l'arbre 22 d'un tambour d'entraînement 23. Autour de ce tambour 23 s'enroule partiellement la bande 6 qui, en provenance de la bobine-mère 5, s'enroule partiellement autour d'un premier tambour de renvoi 24 puis autour d'un second tambour de renvoi 25. La tension de la bande 6 depuis la bobine-mère 5 jusqu'au tambour d'entraînement 23 est assurée par un rouleau tendeur 26 monté sur l'extrémité 27 de deux bras de levier 28 pivotant autour d'un axe d'articulation 29. Ces bras de levier 28 sont disposés de part et d'autre du plan médian de la rouleuse automatique 1. Le rouleau tendeur 26 décrit un arc de cercle 30 dont le centre est l'axe d'articulation 29. Sur l'arbre 22 du tambour d'entraînement 23 est monté, solidaire en rotation, un pignon moteur 31. Celui-ci s'engrène avec un pignon intermédiaire 32, pivotant autour d'un axe 33 et s'engrènant avec une roue menée 34. Cette-ci entraîne en rotation un arbre 35 sur lequel est monté, solidaire en rotation, un pignon moteur 36. Ce dernier s'engrène avec une roue dentée 37 montée sur un arbre 38. Sur cet arbre 38 est disposé, solidaire en rotation, un pignon denté 39 agissant sur la station d'aiguillage 11. La rotation de la roue dentée 37 provoque la rotation d'une came 40. Cette came 40 coopère avec un galet de réglage 41 dont l'axe 42 traverse une lumière 43 réalisée dans un support 44. La pression entre la came 40 et le galet de réglage 41 est modifiable par l'intermédiaire d'un dispositif de réglage 45. La came 40 est solidaire en rotation d'un arbre 46 traversant, d'une part, une seconde lumière 47 réatisée dans le support 44 et, d'autre part, l'extrémité 48 d'un levier 49. Celui-ci pivote autour d'un axe d'articulation 50. L'autre extrémité 51 du levier 49 est reliée par un axe 52 à l'extrémité 53 d'un levier 54 pouvant pivoter librement autour d'un axe 55. Sur ce dernier est monté un moyeu 56 pourvu d'un support 57 d'un contre-couteau 58. La position linéaire du contre-couteau 58 est modifiable par l'intermédiaire d'une vis de réglage 59. Par contre, la position angulaire du contre-couteau 58 peut être modifiée en provoquant, par l'intermédiaire du dispositif de réglage 45, une modification de la position de l'arbre 46 dans la seconde lumière 47.
- Le rapport entre le pignon moteur 31, le pignon intermédiaire 32, la roue menée 34, le pignon moteur 36, la roue dentée 37, le pignon denté 39 et la came 40 est tel qu'un nombre donné de tours de rotations du tambour d'entraînement 23 provoque un basculement du levier 54 et l'action du contre-couteau 58. Celui-ci coopère avec un couteau 60 maintenu par un support 61 pourvu d'une vis de réglage 62. La bande 6 glisse entre une table 63 et un guide 64. Le support 61 est solidaire d'un manchon 65 fixé sur un arbre 66. Sur cet arbre 66 est montée une roue dentée 67. Le manchon 65, l'arbre 66 et la roue dentée 67 sont solidaires en rotation. La roue dentée 67 s'engrène avec un pignon intermédiaire 68 pivotant autour d'un arbre 69, le pignon intermédiaire 68 est entraîné en rotation par un pignon mené 70 monté sur un arbre 71. Ce pignon mené 70 est lui-même entraîné par un pignon moteur 72 solidaire en rotation du tambour d'entraînement 23. Le nombre de dents du pignon moteur 72 est identique à la roue dentée 67 du manchon 65. De même, le nombre de dents du pignon intermédiaire 68 est le même que celui du pignon mené 70. De ce fait, la vitesse de rotation du manchon 65 et, par voie de conséquence du couteau 60, est la même que la vitesse de rotation du tambour d'entraînement 23. Contre ce dernier prend appui un contre-tambour 73 pivotant autour d'un axe 74. La pression du contre-tambour 73 sur le tambour d'entraînement 23 est réglée par l'intermédiaire d'un vérin 75. L'action dutambour d'entraînement 23 et du contre-tambour 73 provoque l'avance de la bande 6 intercalée entre ces deux éléments 23, 73. La coopération du contre-couteau 58 avec le couteau 60 se réalise après un nombre donné de rotations du tambour d'entraînement 23 définissant la longueur du tronçon de bande 9. Le nombre donné de rotations provoquant l'action du contre-couteau 58 est déterminé par les différents rapports démultiplicateurs existant entre les différents éléments d'entraînement intercalés entre le contre-couteau 58 et le tambour d'entraînement 23 et décrits ci-dessus.
- Le pignon intermédiaire 68 s'engrène également avec une roue dentée 76 montée sur l'axe 55 et entraînant une roue dentée menée 77 montée sur un arbre 78 pourvu d'une poulie d'entraînement 79 de la station de transport 10.
- On se réfère aux figures 4 et 5.
- La station de transport 10 est composée d'un transporteur supérieur mené 80 et d'un transporteur inférieur moteur 81. Le transporteur supérieur 80 comporte deux tambours 82 et 83 et deux rouleaux intermédiaires 84, 85. Ces tambours 82, 83, appuyant sur le tronçon de bande 9, entrainent au moins une courroie transporteuse 86. De même, le transporteur inférieur 81 comporte un tambour moteur 87, un tambour mené 88 et deux rouleaux intermédiaires 89, 90 sur lesquels prend appui le tronçon de bande 9, entraînant au moins une courroie transporteuse 91. Ce transporteur inférieur 81 et le transporteur moteur et le brin supérieur 92 de la courroie 91 entrainent le brin inférieur 93 de la courroie 86 du transporteur supérieur 80. Le tronçon de bande 9, s'intercalant entre le brin supérieur 92 du transporteur inférieur 81 et le brin inférieur 93 du transporteur supérieur 80, est entraîné par les courroies 86 et 91 des transporteurs supérieur 80 et inférieur 81. Le tambour moteur 87 du transporteur inférieur 81 est entraîné par l'intermédiaire d'une transmission à courroie 94 par la poulie d'entraihement 79. Cette transmission 94 s'enroule partiellement autour de poulies de renvoi 95, 96, 97, 98 et autour de poulies 99, 100 d'un tendeur 101 pivotant autour d'un axe d'articulation 102. En fonction de l'inclinaison conférée à ce tendeur 101 par un dispositif de réglage, on peut modifier la tension de cette transmission 94. Cette dernière entraîne une poulie menée 103 solidaire en rotation d'un arbre 104 sur lequel est montée une roue dentée 105 également solidaire en rotation de t'arbre 104. Par l'intermédiaire d'une chaîne 106, s'enroulant partiellement autour d'un pignon tendeur 107, on entraîne une roue dentée 108 de la station d'aiguillage 11 destinée à entraîner les transporteurs de cette dernière. Parallètement à cette transmission 94 est disposée une seconde transmission à chaîne 109 entraînée par le pignon denté 39 lui-même entraîné par le tambour d'entraînement 23. Cette transmission à chaîne 109, s'enroulant partiellement autour de pignons intermédiaires 110, 111, 112, 113, 114, entraîne une roue dentée motrice 115 de la station d'aiguillage 11 et destinée essentiellement à la manoeuvre de la station d'aigûillage -11. On prévoit également un pignon tendeur 116 monté sur l'extrémité 117 d'un levier 118 pivotant autour d'un axe d'articulation 119.
- On se réfère aux figures 6 et 7 se rapportant à la station d'aiguillage 11. La station d'aiguillage 11 comporte une paire de leviers 120 pivotant autour d'un axe d'articulation 121 sur laquelle est montée, libre en rotation par rapport audit axe d'articulation 121, une roue dentée 1081 solidaire en rotation de la roue dentée 108. Ces leviers 120 servent de support à une bande transporteuse supérieure 122 et une bande transporteuse inférieure 123. Cette dernière est l'élément moteur et comporte un tambour moteur 124 et un tambour mené 125 autour desquels s'enroule une courroie transporteuse 126. Le brin supérieur 127 de cette dernière entraîne le brin inférieur 128 d'une courroie transporteuse 129 de la bande transporteuse supérieure 122. Celle-ci s'enroule autour de deux tambours 130, 131 et autour d'un rouleau de renvoi 132. Ce rouleau de renvoi 132 est positionné de telle façon que l'on obtient un cône 133 d'introduction du bord avant du tronçon de bande 9. Sur l'arbre 134 du tambour moteur 124 est monté un pignon denté 135 entraîné par l'intermédiaire d'une transmission à chaîne 136 par la roue dentée 108 (voir figure 4). On prévoit un tendeur 137 pour assurer la tension de la transmission à chaîne 136.
- Par le basculement de la station d'aiguillage 11, on prévoit une came 138 solidaire en rotation d'un arbre 139 sur lequel est fixée une roue dentée 140. Celle-ci s'engrène avec la roue dentée motrice 115 (voir figure 4). Le pourtour 141 de la came 138, se divisant en une zone haute 142 provoquant le relèvement des leviers 120 et en une zone basse 143 provoquant le rabaissement des leviers 120, coopère avec un galet 144 pivotant autour d'un axe d'articulation 145 solidaire des leviers 120. Ainsi, le basculement de la station d'aiguillage 11 est provoqué par la came 40, via le pignon denté 39, la roue dentée motrice 115 et la roue dentée 140, agissant sur la came 138.
- La station. d'aiguillage 11 dirige le tronçon de bande 9 soit vers les moyens de transport supérieur 12, soit vers les moyens de transport. inférieur 13. A cet effet, on se reporte aux figures 6, 8 et 9. Les moyens de transport supérieur 12 se composent d'un transporteur supérieur 146 et d'un transporteur inférieur 147. Le transporteur inférieur 147, faisant fonction d'élément entraîneur, comporte un tambour moteur 148 et un tambour mené 149 autour desquels s'enroule partiellement une courroie transporteuse 150. Le brin supérieur 151 de cette courroie transporteuse 150 est en contact avec le brin inférieur 152 d'une courroie transporteuse 153 du transporteur supérieur 146. Cette courroie transporteuse 153 s'enroule partiellement autour de deux tambours 154, 155 et autour d'un rouleau intermédiaire 156. La position de ce dernier est telle que l'on obtient un cône 157 d'introduction du début de tronçon de bande 9, ce cône 157 faisant face à la sortie 158 de la station d'aiguillage 10. Le tambour 154 est solidaire d'un support 159 pivotant autour d'un axe d'articulation 160 de sorte que l'on peut modifier l'angle d'inclinaison du transporteur supérieur 146 par rapport au tambour 155.
- De même, le tambour 148 du transporteur inférieur 147 est également solidaire d'un support 161 pivotant autour d'un axe d'articulation 162 permettant de modifier l'angle d'inclinaison du transporteur inférieur par rapport au tambour mené 149. De ce fait, la position des deux transporteurs 146, 147 l'un par rapport à l'autre est fonction de l'épaisseur du tronçon de bande 9. Les deux supports 159, 161 sont maintenus par les parois latérales 163 de la station de formation 16. A proximité de la sortie 164 des moyens de transport supérieur 12 est disposé un train de rouleaux 165, 166 constituant la partie fixe de la tête d'enroutement supérieure 14. Ces rouleaux 165, 166 tournent autour d'un axe 167, 168 solidaire des parois latérales 163. Entre la sortie 164 des moyens de transport supérieur 12 et le train de rouleaux 165, 166 est disposé un chemin de guidage 169. Celui-ci comporte une glissière inférieure. 170 et une glissière supérieure réglable 171. La face inférieure 172 de la glissière. supérieure réglable 171 présente une surépaisseur 173 étranglant le passage 174 situé entre les routeaux 165, 166. Lors de la formation du rouleau de papier 2, le chant avant du tronçon de bande 9 vient buter contre cette surépaisseur 173, ce qui provoque l'enroulement sur soi-même du début du tronçon de bande 9.
- Les moyens de transport inférieur 13 sont pratiquement identiques aux moyens de transport supérieur 12. Ils se composent également d'un transporteur supérieur 175 formé de deux tambours 176, 177 et d'une courroie transporteuse 1-78 et d'un transporteur inférieur 179 constitué d'un tambour moteur 180, d'un tambour mené 181, d'un rouleau intermédiaire 182 et d'une courroie transporteuse 207. Le tambour 176 du transporteur supérieur 175 est solidaire d'un support 183 pivotant autour d'un axe 184 solidaire des parois latérales 163 de la station de formation 16. De même, le tambour moteur 180 du transporteur inférieur 179 est solidaire d'un support 185 pivotant autour d'un axe 186 solidaire des mêmes parois latérales 163. A l'entrée, les moyens de transport inférieur 13 présentent un cône 187 d'introduction du début du tronçon de bande 9 et à sa sortie 188 un train de rouleaux 189, 190 de la tête d'enroulement inférieure 15. Ces moyens de transport inférieur 13 comportent également un chemin de guidage 191 formé par une glissière inférieure 192 et une glissière supérieure réglable 193 dont la surépaisseur 194 sert de butée au chant avant du tronçon de bande 9.
- Pour l'entraînement des moyens de transport supérieur 12 et inférieur 13, il y a lieu de se reporter plus particulièrement à la figure 9. Le tambour moteur 87 du transporteur inférieur 81 de la station de transport 10 comporte une poulie motrice 195, solidaire en rotation du tambour moteur 87 et qui est reliée par une transmission à courroie 196 à une poulie menée 197. Cette poulie menée 197 entraîne en rotation un arbre 198 sur lequel est fixée une poulie motrice 199. Celle-ci entraîne par l'intermédiaire d'une transmission à courroie 200 une poulie menée 201, 202 solidaire en rotation respectivement du tambour moteur 148 du transporteur inférieur 147 des moyens de transport supérieur 12 et du tambour moteur 180 du transporteur inférieur 179 des moyens de transport inférieur 13. Cette transmission à courroie 196 s'enroule partiellement autour de galets de renvoi 203, 204 pivotant autour d'axes de rotation 205, 206. Ces galets de renvoi 203, 204 assurent l'avance dans le même sens des courroies transporteuses 150, 153, 178, 207. Le train de rouleaux 165, 166 est entraîné par une transmission à courroie 208 s'enroulant partiellement autour d'un galet de renvoi 209. Cette transmission à courroie est entraînée par une poulie motrice 210 parallèle à la poulie menée 201 et solidaire en rotation du tambour moteur 148 du transporteur inférieur 147 des moyens de transport supérieur 12. De même, le train de rouleaux 189, 190 est entrai- né par une transmission à courroie 211 s'enroulant partiellement autour d'un galet de renvoi 212 qui est entraliné par une poulie motrice 213 parallèle à la poulie menée 202 et solidaire en rotation du tambour moteur 180 du transporteur inférieur 179 des moyens de transport inférieur 13.
- On se réfère aux figures 10, 11, 12. La tête d'enroulement 14 comporte une seconde paire de rouleaux 214, 215 pivotant autour d'un axe de rotation 216, 217 disposés à l'extrémité inférieure 218 d'un premier balancier 219. Celui-ci peut pivoter autour d'un axe de rotation formé par un arbre 220 disposé à l'autre extrémité 221 et solidaire de l'extrémité supérieure 222 des parois latérales 163. De même, la tête d'enroulement 15 comporte une seconde paire de rouleaux 223, 224 pivotant autour d'un axe de rotation 225, 226 disposés à l'extrémité inférieure 227 d'un second balancier 228. Celui-ci peut pivoter autour d'un axe de rotation formé par un arbre 229 solidaire des mêmes parois latérates 163.
- Au-fur-et-à-mesure de la réalisation de l'un ou de l'autre rouleau de papier 2, 3, soit le premier balancier 219, soit le second balancier 228 s'écarte de sa position d'attente. A cet effet, on prévoit une came 230, 231 exerçant une poussée sur le premier balancier ou sur le second balancier 228. Pour l'entraînement des cames 230, 231, on se réfère à la figure 11. On dispose sur l'arbre 232 de la roue dentée motrice 115 de la station d'aiguillage 11 un pignon denté 233 solidaire en rotation de l'arbre 232 et, par voie de conséquence, de la roue dentée motrice 115. Ce pignon denté 233 entraîne par l'intermédiaire d'une transmission à chaihe 234 une roue dentée menée 235 montée sur un arbre 236. Sur cet arbre 236 est disposée une roue dentée motrice 237 solidaire en rotation de la roue dentée menée 235. Cette roue dentée motrice 237 entraîne une transmission à chaîne 238 s'enroulant partiellement autour d'une première roue dentée menée 239 solidaire en rotation de l'arbre 240 sur lequel est disposée la came 230, autour d'un pignon tendeur 241 puis autour d'une seconde roue dentée menée 242 solidaire en rotation de l'arbre 243 sur lequel est disposée la came 231. Ainsi, le basculement du levier 54 provoque l'action du contre-couteau 58 et, par voie de conséquence, la coupe de la bande 6 entraîne l'action de la came 138 provoquant le basculement de la station d'aiguillage 11 et l'action des cames 230 et 231. Cependant, ces dernières sont disposées l'une par rapport à l'autre de telle manière que la came 138 coopère alternativement avec l'une ou l'autre des cames 230, 231. Ainsi, lorsque la came 230 agit sur le premier balancier 219, la came 231 est en phase de repos.
- L'écartement de l'un ou de l'autre des balanciers 219, 228 se fait au fur-et-à-mesure du grossissement des rouleaux de papier 2, 3. Cependant lorsque le rouleau est réalisé, il est nécessaire de le dégager de l'emprise des trains de rouleaux 165, 166, 214, 215 et 189, 190, 223, 224. Il faut alors écarter davantage les balanciers 219, 228. On se réfère principalement à la figure 12. On dispose sur le tambour moteur 180 du transporteur inférieur 179 des moyens de transport inférieur 13 une roue dentée motrice 244. Celle-ci est solidaire en rotation dudit tambour moteur 180. Cette dernière s'engrène avec une roue dentée 245 solidaire en rotation d'un arbre 246 sur lequel est disposée une roue motrice 247. Cette roue motrice 247 entraîne une transmission à courroie 248. Cette dernière s'enroule partiellement autour de deux galets de renvoi 249, 250 montés sur des axes 251, 252 solidaires de l'une des parois latérales 163 puis autour d'une première poulie menée 253 solidaire en rotation de l'arbre 220 du premier balancier 219, puis autour d'une poulie de renvoi 254 montée sur un axe 255, puis autour d'une seconde poulie menée 256 solidaire en rotation de l'arbre 229 du second balancier 228 et finalement autour d'un galet tendeur 257.
- On se réfère à la figure 10.
- Sur l'arbre 220 du premier balancier 219 est disposée une poulie motrice 258 solidaire en rotation de la première poulie menée 253. Cette poulie motrice 258 entraîne une transmission à courroie 259 agissant sur une poulie menée 260 pivotant sur un axe 261 disposé à l'extrémité 218 du premier balancier 219 et s'enroulant partiellement autour d'un galet tendeur 262.
- De même, l'arbre 229 du second balancier 228 est pourvu d'une poulie motrice 263 solidaire en rotation de la seconde poulie menée 256. Cette poulie motrice 263 entraîne une transmission à courroie 264 agissant sur une poulie menée 265 pivotant sur un axe 266 disposé à l'extrémité 227 du second balancier 228 et s'enroulant partiellement autour d'un galet tendeur 262.
- Le rouleau formé tombe ensuite sur un transporteur d'évacuation 268.
Claims (16)
1. Rouleuse automatique pour la production en continu de rouleaux, notamment de rouleaux de papiers peints dépourvus de mandrin à partir d'une bobine-mère, caractérisée en ce que la bande de papier (6) passe uniformément à la même vitesse à travers une station de coupe rotative et de comptage (7), une station de transport (10) et d'aiguillage (11) et une station (16) de formation de rouleaux (2, 3) à deux pistes, cette vitesse correspondant à la vitesse de déroulement de la bobine-mère (5), l'entraînement de la bande de papier (6) étant assuré par un tambour (23) incorporé dans la station de coupe rotative et de comptage (7) et actionné par un moteur unique (2).
2. Rouleuse automatique selon la revendication 1, caractérisée en ce que le tambour d'entraînement (23) coopère avec deux ensembles d'entraînement :
- le premier, destiné à l'avance à vitesse constante de la bande de papier (6) et des tronçons de bande de papier (9) et agissant sur des transporteurs (80, 81) de la station de transport (10), sur des bandes transporteuses (122, 123) de la station d'aiguillage (11), sur des moyens de transport supérieur (12) et inférieur (13) et sur des têtes d'enroulement (14, 15) des rouleaux de papier (2, 3), étant composé d'un pignon moteur (72), solidaire en rotation du tambour d'entraînement (23), s'engrènant avec un pignon mené (70) agissant sur un pignon intermédiaire (68), d'une part, s'engrènant avec une roue dentée (67) solidaire en rotation d'un manchon (65) pourvu d'un couteau (60) et, d'autre part, comportant une liaison coopérant par l'intermédiaire de moyens d'entraînement intercalés avec les transporteurs (80, 81) de la station de transport (10), la rotation du couteau (60) étant identique à celle du tambour d'entraînement.
- le second, destiné à la coupe de la bande de papier (6) entraînant le basculement de la station d'aiguillage (11) et une ouverture de balanciers (219, 228) supportant les têtes d'enroulement (14, 15) des deux pistes (12, 14) et (13, 15) en fonction de l'augmentation du diamètre des rouleaux de papiers (2, 3), étant constitué d'un ensemble d'entraînement démultiplicateur interposé entre le tambour d'entraînement (23) et un contre-couteau (58) coopérant pour la coupe avec un couteau (60) après un nombre donné de tours de rotations du tambour d'entrainement (23), cet ensemble d'entraînement démultiplicateur comportant un pignon moteur (31), solidaire en rotation du tambour d'en- trainement (23), un pignon intermédiaire (32) transmettant la rotation à une roue menée (34) solidaire en rotation d'un pignon moteur (36) s'engrènant avec une roue dentée (37) agissant sur une came réglable (40) disposée à une des extrémités (48) d'un levier (49) pivotant autour d'un axe (50) et dont l'autre extrémité présente un moyeu (56) pourvu du contre-couteau (58).
3. Rouleuse automatique selon la revendication 1, caractérisée en ce que la station de transport (10) comporte un transporteur supérieur mené (80), composé de deux tambours (82, 83), de deux rouleaux intermédiaires (84, 85) et d'au moins une courroie transporteuse (86), et un transporteur inférieur moteur (81), composé d'un tambour moteur (87), d'un tambour mené (88), de deux rouleaux intermédiaires (89,90), d'au moins une courroie transporteuse (91) dont le brin supérieur (92) entraîne le brin inférieur de la courroie transporteuse (86) du transporteur supérieur mené (80) et de moyens d'entraînement constitués d'une poulie (79), de poulies de renvoi (95, 96, 97, 98), d'un tendeur (101) muni de poulies (99, 100) et d'une transmission à courroie (94) entraînant le tambour moteur (87) du transporteur inférieur moteur (81) et d'une poulie menée (103), ces moyens d'entraînement coopérant avec les moyens d'entraînement intercalés, faisant partie du premier ensemble d'entrainement et formé du pignon intermédiaire (68) s'engrènant avec une roue dentée menée (77) solidaire en rotation de la poulie (79) des moyens d'entraînement du transporteur inférieur moteur (81).
4. Rouleuse automatique selon la revendication 1, caractérisée en ce que la station de transport (10) comporte un tronçon du second ensem- bie d'entrainement transmettant une commande de la came réglable (40) à la station d'aiguillage (11), ce tronçon du second ensemble étant formé d'un pignon denté (39), solidaire en rotation de la came réglable (40) de la station de coupe et de comptage (7) et entraînant par une transmission à chaine (109) s'enroulant partiellement autour de pignons intermédiaires (110, 111, 112, 113, 114) une roue dentée motrice (115) provoquant le basculement de la station d'aiguillage (11).
5. Rouleuse automatique selon la revendication 1, caractérisée en ce que le premier ensemble d'entraînement comporte, à hauteur de la station de transport (10), une poulie menée (103) pourvue d'une roue dentée (105), solidaire en rotation de la poulie menée (103), entraînant par l'intermédiaire d'une chaîne (106) s'enroulant partiellement autour d'un pignon tendeur (107), une roue dentée (108) de la station d'aiguillage.
6. Rouleuse automatique selon la revendication 1, caractérisée en ce que la station d'aiguillage (11) comporte une paire de leviers (120) pivotant autour d'un axe d'articulation (121) sur lequel est montée, libre en rotation, la roue dentée (108) ; une bande transporteuse supérieure menée (122) et composée de deux tambours (130, 131), d'un rouleau de renvoi (132) et d'une courroie transporteuse (129) ; une bande transporteuse inférieure motrice (123) composée d'un tambour moteur (124), un tambour mené (125) et une courroie transporteuse (126) ; des moyens d'entraînement du premier ensemble d'entraînement et des moyens d'entraînement du second ensemble d'entraînement.
7. Rouleuse automatique selon la revendication 1, caractérisée en ce que les moyens du premier ensemble d'entraînement comportent une roue dentée motrice (1081), solidaire en rotation de la roue dentée (108), une transmission à chaîne (136) entraînée par cette dernière, un tendeur (137) et un pignon denté (135) solidaire en rotation du tambour moteur (124) et que les moyens du second ensemble d'entraînement comportent la roue dentée motrice (115) et une roue dentée (140) solidaire en rotation d'une came (138) dont le pourtour (141), se divisant en zone haute (142) provoquant le relèvement de la station d'aiguillage (11) et une zone basse (143) pour le rabaissement de la station d'aiguillage (11), coopère avec un galet (144) des leviers (120).
8. Rouleuse automatique selon la revendication 1, caractérisée en ce que la station (16) de formation des rouleaux (2, 3) comporte, d'une part, des moyens de transport supérieur (12) constitués par un transporteur inférieur moteur (147) se composant d'un tambour moteur (148), d'un tambour mené (149) et d'une courroie transporteuse (150) et par un transporteur supérieur mené (146) se composant de deux tambours (154, 155), d'un rouleau intermédiaire (156) et d'une courroie transporteuse (153) et , d'autre part, des moyens de transport inférieur (13) constitués par un transporteur inférieur moteur (179) se composant d'un tambour moteur (180), d'un tambour mené (181), d'un rouleau intermédiaire (182) et d'une courroie transporteuse (207) et par un transporteur supérieur mené (175) se composant de deux tambours (176, 177) et d'une courroie transporteuse (178).
9. Rouleuse automatique selon la revendication 1, caractérisée en ce que la station (16) de formation des rouleaux (2, 3) comporte des moyens d'entrainement du premier ensemble d'entraînement reliés au tambour moteur (87) du transporteur inférieur moteur (81) de la station de transport (10) par une poulie motrice (195), solidaire en rotation du tambour moteur (87), reliée par une transmission à courroie (196) à une poulie menée (197) solidaire en rotation d'un arbre (198), cet arbre (198) comportant, solidaire en rotation, une poulie motrice (199) entraînant, par l'intermédiaire d'une transmission à courroie (200) s'enroulant partiellement autour de galets de renvoi (203, 204), d'une part, une poulie menée (201) solidaire en rotation du tambour moteur (148) du transporteur inférieur (147) des moyens de transport supérieur (12) et, d'autre part, une poulie menée (202) solidaire en rotation du tambour moteur (180) du transporteur inférieur (179) des moyens de transport inférieur (13).
10. Rouleuse automatique selon la revendication 1, caractérisée en ce que les moyens de transport supérieur (12) comportent un train de rouleaux (165, 166), constituant la partie fixe de la tête d'enroulement supérieure (14), et un chemin de guidage (169) des tronçons de bande (9) composé d'une glissière inférieure (170) et d'une glissière supérieure réglable (171) dont la face inférieure (171) présente une surépaisseur (173) étranglant le passage (174) entre les rouleaux (165, 166) contre laquelle vient buter le chant avant du tronçon de bande (9) du rouleau en formation (2).
11. Rouleuse automatique selon la revendication 1, caractérisée en ce que les moyens de transport inférieur (13) comportent un train de rouleaux (189, 190), constituant la partie fixe de la tête d'enroulement inférieure (15), et un chemin de guidage (191). des tronçons de bande (9) composé d'une glissière inférieure (192) et d'une glissière supérieure réglable (193) dont la face inférieure présente une surépaisseur (194) contre laquelle vient buter le chant avant du tronçon de bande (9) du rouleau en formation (3).
12. Rouleuse automatique selon la revendication 1, caractérisée en ce que le tambour moteur (148) comporte une poulie motrice (210), solidaire en rotation de ce dernier, entraînant, par l'intermédiaire d'une transmission à courroie (208) s'enroulant partiellement autour d'un galet de renvoi (209), le train de rouleaux (165, 166).
13. Rouleuse automatique selon la revendication 1, caractérisée en ce que le tambour moteur (180) comporte une poulie motrice (213), solidaire en rotation de ce dernier, entraînant, par l'intermédiaire d'une transmission à courroie (211) s'enroulant partiellement autour d'un galet de renvoi (212), le train de rouleaux (189, 190).
14. Rouleuse automatique selon la revendication 1, caractérisée en ce que la station (16) de formation de rouleaux comporte deux balanciers (219, 228) pivotant autour d'un axe de rotation formé par des arbres (220) et (229) et présentant à leur extrémité inférieure (218, 227) une paire de rouleaux (214, 215) et (223, 224) coopérant respectivement avec les rouleaux (165, 166) et (189, 190) des moyens de transport supérieur (12) et inférieur (13) pour la formation des rouleaux de papier (2, 3).
15. Rouleuse automatique selon la revendication 1, caractérisée en ce que les moyens d'entraînement provoquant l'ouverture des têtes d'enroulement (14, 15) et faisant partie du second ensemble d'entraînement comportent un pignon denté (233), solidaire en rotation de la roue dentée (115) de la station d'aiguillage (11), entraînant, par l'intermédiaire d'une transmission à chaîne (234), une roue dentée menée (235) solidaire en rotation d'une roue dentée motrice (237) entraînant, par l'intermédiaire d'une transmission à chaîne (238), une première roue dentée (239) solidaire en rotation d'une came (230) agissant sur le premier balancier (219), et une seconde roue dentée (242), solidaire en rotation d'une came (231) agissant sur le second balancier (228), les cames (230) et (231) ayant une action de sens contraire.
16. Rouleuse automatique selon la revendication 1, caractérisée en ce que chaque arbre (220) et (229) des balanciers (219, 228) comporte, d'une part, une poulie menée (253, 256) entraînée par une transmission à courroie (248) s'enroutant partiellement autour de galets de renvoi (249, 250) et de poulies de renvoi (254, 256) et actionnée par une roue motrice (247) solidaire en rotation d'une roue dentée (245) s'en- grènant avec une roue dentée motrice (244) du tambour moteur (180) et, d'autre part, une poulie motrice (258, 263), solidaire en rotation de la poulie menée (253, 256), entraînant par l'intermédiaire d'une transmission à courroie (259, 264), s'enroulant partiellement autour d'un galet tendeur (267), une poulie menée (260, 265) disposée à l'extrémité inférieure (218, 227) des balanciers (219, 228).
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8407252A FR2564077A1 (fr) | 1984-05-09 | 1984-05-09 | Rouleuse automatique pour la production en continu de rouleaux de papiers peints |
| FR8407252 | 1984-05-09 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0161372A1 true EP0161372A1 (fr) | 1985-11-21 |
Family
ID=9303863
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP84440043A Withdrawn EP0161372A1 (fr) | 1984-05-09 | 1984-10-18 | Rouleuse automatique pour la production en continu de rouleaux de papiers peints |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0161372A1 (fr) |
| FR (1) | FR2564077A1 (fr) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1997003422A1 (fr) * | 1995-07-13 | 1997-01-30 | Fleury Annette & Hf | Appareil de distribution automatique de feuille de conditionnement |
| WO1997012825A3 (fr) * | 1995-10-06 | 1997-06-05 | Goebel Gmbh Maschf | Dispositif d'enroulement |
| WO1999061360A1 (fr) * | 1998-05-27 | 1999-12-02 | Valmet Corporation | Procede de bobinage de bande de papier ou de carton et bobineuse de bande de papier ou de carton |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN109179005A (zh) * | 2018-06-26 | 2019-01-11 | 山西天地王坡煤业有限公司 | 一种皮带卷带装置及卷带方法 |
| CN110480708B (zh) * | 2019-08-29 | 2024-07-12 | 五邑大学 | 一种带进料装置的面包切片机 |
| CN114348746B (zh) * | 2022-01-12 | 2024-03-12 | 安徽丽达制衣有限公司 | 一种校服布匹收卷智能生产线 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB973422A (fr) * | 1900-01-01 | |||
| FR1110778A (fr) * | 1954-07-12 | 1956-02-16 | Etudes De Machines Speciales | Appareil de rebobinage et de comptage de vignettes pour l'obtention en continu de bobines élémentaires de longueur exacte |
| FR1122103A (fr) * | 1954-02-12 | 1956-09-03 | Amals Gjuteri & Mek Verkst Ab | Machine pour l'enroulage du papier en rouleaux |
| FR1514786A (fr) * | 1966-03-18 | 1968-02-23 | Wiggins Teape Res Dev | Perfectionnements aux machines à empiler les feuilles |
| FR2191542A5 (fr) * | 1972-07-03 | 1974-02-01 | Parthiot Jean P Erre |
-
1984
- 1984-05-09 FR FR8407252A patent/FR2564077A1/fr not_active Withdrawn
- 1984-10-18 EP EP84440043A patent/EP0161372A1/fr not_active Withdrawn
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB973422A (fr) * | 1900-01-01 | |||
| FR1122103A (fr) * | 1954-02-12 | 1956-09-03 | Amals Gjuteri & Mek Verkst Ab | Machine pour l'enroulage du papier en rouleaux |
| FR1110778A (fr) * | 1954-07-12 | 1956-02-16 | Etudes De Machines Speciales | Appareil de rebobinage et de comptage de vignettes pour l'obtention en continu de bobines élémentaires de longueur exacte |
| FR1514786A (fr) * | 1966-03-18 | 1968-02-23 | Wiggins Teape Res Dev | Perfectionnements aux machines à empiler les feuilles |
| FR2191542A5 (fr) * | 1972-07-03 | 1974-02-01 | Parthiot Jean P Erre |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1997003422A1 (fr) * | 1995-07-13 | 1997-01-30 | Fleury Annette & Hf | Appareil de distribution automatique de feuille de conditionnement |
| WO1997012825A3 (fr) * | 1995-10-06 | 1997-06-05 | Goebel Gmbh Maschf | Dispositif d'enroulement |
| WO1999061360A1 (fr) * | 1998-05-27 | 1999-12-02 | Valmet Corporation | Procede de bobinage de bande de papier ou de carton et bobineuse de bande de papier ou de carton |
| US6585186B1 (en) | 1998-05-27 | 2003-07-01 | Metso Paper, Inc. | Method in reeling of a paper or paperboard web and reel-up for a paper or paperboard web |
Also Published As
| Publication number | Publication date |
|---|---|
| FR2564077A1 (fr) | 1985-11-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| FR2672878A1 (fr) | Dispositif de bobinage de matieres en bande ou en ruban. | |
| EP0737794A1 (fr) | Perfectionnements aux dispositifs de fermeture à enroulement | |
| FR2623176A1 (fr) | Appareillage et procede pour traiter la partie d'extremite d'une feuille de papier en rouleau disposee en un emplacement de raccordement | |
| FR2518973A1 (fr) | Dispositif pour machines a bobiner sans axe | |
| EP0130852B1 (fr) | Installation pour produire des caisses en carton sous forme pliée | |
| FR2496615A1 (fr) | Procede et dispositif pour remplacer une premiere bobine vide de materiau en bande, par une seconde bobine pleine | |
| EP0074453A1 (fr) | Procédé et machine de fabrication de tube en carton par enroulement hélicoidal, et tubes obtenus par ce procédé | |
| FR2504505A1 (fr) | Procede et dispositif pour deposer des feuilles | |
| EP0125175B1 (fr) | Dispositif de tronçonnage pour tubes de carton fabriqués en continu | |
| FR2538361A1 (fr) | Bobinoir continu pour nappes larges | |
| FR2564077A1 (fr) | Rouleuse automatique pour la production en continu de rouleaux de papiers peints | |
| FR2584053A1 (fr) | Procede et dispositif de stockage temporaire d'articles imprimes se presentant selon une formation disposee a la maniere de tuiles etagees. | |
| FR2544701A1 (fr) | Bobineuse a entrainement peripherique, notamment du type sans arbre support | |
| EP0031286B1 (fr) | Dispositif d'enroulement pour grillage à simple torsion | |
| EP1189829B1 (fr) | Dispositif d'approvisionnement en papier, en particulier, pour une ligne de fabrication de carton | |
| EP0699610B1 (fr) | Dispositif de coupe et d'application, sans colle, du début de bande d'une nouvelle bobine sur un mandrin d'un enrouleur | |
| BE1009744A4 (fr) | Appareil de distribution automatique de matiere en feuille de conditionnement. | |
| FR2474005A1 (fr) | Machine pour fixer l'extremite de queue d'une nappe enroulee | |
| FR2865722A1 (fr) | Dispositif d'enroulement a deux rouleaux d'entrainement pour machine a enrouler en continu et procede d'enroulement avec regulation de l'effort d'application des rouleaux d'entrainement | |
| FR2525527A1 (fr) | Installation pour la fabrication de tubes en carton, cylindriques, carres, rectangulaires, ou autres, coupes en longueur | |
| EP0285536A1 (fr) | Dévidoir pour bobines de matériaux en bandes | |
| EP0261698B1 (fr) | Dispositif guide-fil pour la formation de bobines croisées dans les machines textiles | |
| FR2549811A1 (fr) | Montage de rouleaux a rotation, pour machines a imprimer | |
| FR2585685A1 (fr) | Procede de fabrication de bobines de papier crepe frange, ou muni d'autres decoupes, ou autres papiers, et machine pour la mise en oeuvre de ce procede | |
| FR2698033A1 (fr) | Dispositif pour la coupe transversale d'un matériau alimenté en continu. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH DE GB IT LI LU NL SE |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19860722 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: BRAEDLE, GILBERT |