EP0184481A1 - Cage de laminoir perfectionnée - Google Patents
Cage de laminoir perfectionnée Download PDFInfo
- Publication number
- EP0184481A1 EP0184481A1 EP85402164A EP85402164A EP0184481A1 EP 0184481 A1 EP0184481 A1 EP 0184481A1 EP 85402164 A EP85402164 A EP 85402164A EP 85402164 A EP85402164 A EP 85402164A EP 0184481 A1 EP0184481 A1 EP 0184481A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- rolling
- chocks
- working
- stand according
- working rolls
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000005096 rolling process Methods 0.000 title claims abstract description 35
- 230000001154 acute effect Effects 0.000 claims abstract description 4
- 238000005097 cold rolling Methods 0.000 claims abstract description 4
- 238000005098 hot rolling Methods 0.000 claims abstract description 4
- 239000002184 metal Substances 0.000 claims description 8
- 238000004364 calculation method Methods 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 229920000297 Rayon Polymers 0.000 description 2
- 238000005452 bending Methods 0.000 description 2
- 230000007547 defect Effects 0.000 description 2
- 239000002964 rayon Substances 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000002159 abnormal effect Effects 0.000 description 1
- 239000002775 capsule Substances 0.000 description 1
- 230000000295 complement effect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 238000011160 research Methods 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 238000003892 spreading Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B13/00—Metal-rolling stands, i.e. an assembly composed of a stand frame, rolls, and accessories
- B21B13/02—Metal-rolling stands, i.e. an assembly composed of a stand frame, rolls, and accessories with axes of rolls arranged horizontally
- B21B13/023—Metal-rolling stands, i.e. an assembly composed of a stand frame, rolls, and accessories with axes of rolls arranged horizontally the axis of the rolls being other than perpendicular to the direction of movement of the product, e.g. cross-rolling
Definitions
- the present invention relates to an improved rolling mill stand which is integrated in particular in a cold or hot rolling train for strip and in particular in a finishing train.
- the support cylinders have lateral extensions between which is applied the force causing the flexion.
- the rolling mill stand is equipped with six cylinders, an intermediate cylinder being interposed between each pair of support and working rolls.
- These intermediate cylinders have the particularity of being able to move axially in one direction or the other over large distances.
- Such a device makes it possible in principle to continuously control the flatness of the strip without causing abnormal forces on the working and / or support rolls, but its implementation requires a complex installation for the controlled movement of the intermediate rolls.
- the working or support cylinders comprise a hollow hooped envelope connected to a hydraulic pressurizing device.
- the variation of the crown of the cylinder is then obtained by varying the oil pressure inside the hooped envelope.
- the object of the invention is to produce an improved rolling stand, capable of effectively regulating the flatness of the sheet, as well as the uniformity of its thickness in the transverse direction, which is simpler than the devices mentioned above and which avoids the application of large bending forces abnormally stressing chocks.
- the offset of the working rolls is obtained by inserting shims between the bearings and the chocks of the working rolls.
- relatively thin sheet metal strip means sheet metal with a thickness of less than 20 mm and preferably less than 10 mm.
- the rolling stand shown in Figs. 1 to 3 is of the four-cylinder type, known as the quarto, and is integrated in a rolling train and preferably in a finishing group, where the strip reaches its final thickness.
- This cage the general arrangement of which is conventional, will therefore not be described in detail. It comprises a frame 1 provided, on each of its sides, with a rectangular opening 2. Crosswise to the frame 1, two support cylinders 3 and two working cylinders 4 are superimposed horizontally so that the working cylinders 4, directly adjacent, are framed by the support cylinders 3.
- the support cylinders 3 revolve in bearings carried by chocks 5 and the working cylinders 4 revolve in bearings 6, the latter being carried by chocks 7 which are guided, with chocks 5 of the support cylinders, in which they are housed, in the side openings 2 of the frame 1.
- a pressure screw 8 allows the application of a vertical thrust in order to maintain the rolling force on a metal strip which passes between the working rolls 4.
- a hydraulic capsule 8a for example, of the known type "AGC" forming part a rolling regulation device.
- the axes Z 1 -Z 1 , Z 2 - Z 2 of the working rolls 4 seen in projection on a horizontal plane, each form an acute angle c ⁇ of offset with respect to the axis YY perpendicular to the rolling axis XX and are arranged on either side of it (Fig. 2).
- the angular offset of angle ⁇ which is between 0.2 and 5 degrees, and preferably between 0.5 and 2 degrees, is obtained by inserting shims 9a, 9b of different thicknesses between the chocks 5 of the support cylinders 3 and the chocks 7 of the working cylinders 4.
- the shims 9a, 9b (Fig. 4) have a generally rectangular shape and are each provided at their ends, in the direction of their width, with flanges 10 projecting from the same face, these flanges being intended to cooperate with shoulders 11 provided on the chocks 5 of the support cylinders 3. Furthermore, bores 12 are formed in the wedges 9a, 9b so as to be able to screw the latter onto the chocks 5.
- the shims 9a, 9b, associated with the chocks 7 of the same cylinder 4, are arranged symmetrically (FIG. 3) relative to the point C, point of intersection of the axes Z 1 -Z 1 , Z 2 -Z 2 of the cylinders 4 with the rolling axis XX (Fig. 2) to shift sy metrically the cylinder considered with respect to the axis XX.
- the shims 9a, 9b associated with the other cylinder have, of course, reversed positions.
- the crossing of the working rolls 4 according to the invention has the effect of spreading the generators thereof, in an increasing manner on either side of their center at the crossing point C in the direction of their ends and, Similarly, to separate each working cylinder 4 from the adjacent support cylinder 3, which is equivalent to giving the cylinders a certain convexity.
- the laminated strip between the working cylinders 4 crossed does not undergo the same rolling force over its width, in particular, the latter will be less on the banks.
- the crossing of the working rolls 4 therefore makes it possible to effectively adjust the flatness of the metal strips without for this requiring the application of significant bending forces on the rolls 3,4 at the level of chocks 5, 7, so that the desired objectives are well achieved.
- the crossing of the working cylinders 4 can be advantageously combined with the use of concave or convex convex cylinders, which gives the assembly a "convex" resulting concave or convex complementary to that obtained by crossing said cylinders 4.
- the chocks 7 of the working rolls are independent of the chocks 5 of the support cylinders and then directly housed in the opening 2 of the frame 1.
- the hydraulic cylinders are housed between the chocks 7 of the working rolls and the frame 1.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Metal Rolling (AREA)
Abstract
Cette cage de laminoir perfectionnée, du type quarto, comprend un bâti (1) supportant des empoises (7) dans lesquelles tourillonnent deux cylindres de travail (4). Suivant une caractéristique essentielle de l'invention, vus en projection sur un plan horizontal, les axes (Tel Z2) des cylindres de travail (4) forment chacun un angle aigu de décalage par rapport à l'axe (Y-Y) perpendiculaire à l'axe de laminage (X-X) et sont disposés de part et d'autre de celui-ci. Une telle cage pour bandes de tôle relativement minces est destinée à être intégrée dans un train de laminage à chaud ou à froid, où elle permet d'améliorer la planéité, ainsi que l'uniformité de l'épaisseur dans le sens transversal de la tôle.
Description
- La présente invention est relative à une cage de laminoir perfectionnée s'intégrant notamment dans un train de laminage à froid ou à chaud pour feuillards et en particulier dans un train finisseur.
- La planéité des produits laminés fait l'objet de spécifications de plus en plus sévères de la part des industries de transformation de ces produits. De plus, pour accroître la rentabilité des unités de production des industries sidérurgiques, il apparaît nécessaire de limiter tout défaut donnant lieu, à un déclassement ou à une mise au rebut du produit laminé. Cette condition est particulièrement impérative lorsque des tôles de grande largeur sont refendues à froid pour obtenir des tôles plus étroites.C'est pourquoi, les efforts de recherche se concentrent sur un problème délicat à résoudre, en l'occurrence :la maîtrise de la planéité des bandes métalliques laminées, aussi bien au niveau des rives qu'en leur centre.
- Les études effectuées jusqu'à présent ont donné naissance à des dispositifs hydrauliques dans lesquels on fait varier le profil des génératrices actives des cylindres de travail, indépendamment du processus de laminage, en appliquant des forces aux extrémités des cylindres de travail ou de soutien pour provoquer une mise en flexion de ces cylindres et modifier ainsi la pression exercée au centre ou en rive. Dans un premier agencement, on applique une force variable entre les empoises des cylindres de travail durant le laminage.
- Dans un second dispositif, les cylindres de soutien comportent des prolongements latéraux entre lesquels est appliquée la force provoquant la mise en flexion.
- Dans le troisième agencement, on applique une force de séparation entre les empoises des cylindres de travail et celles des cylindres de soutien. Le bombé obtenu est alors négatif. Cependant, de tels dispositifs nécessitent l'application de forces importantes et de ce fait, entraînent des problèmes de maintenance au niveau des empoises qui doivent supporter ces efforts.
- Dans un quatrième dispositif, la cage de laminoir est équipée de six cylindres, un cylindre intermédiaire étant interposé entre chaque couple de cylindres de soutien et de travail. Ces cylindres intermédiaires ont la particularité de pouvoir se déplacer axialement dans un sens ou dans l'autre sur des distances importantes. Un tel dispositif permet en principe de contrôler en continu la planéité de la bande sans provoquer d'efforts anormaux sur les cylindres de travail et/ou de soutien, mais sa mise en oeuvre nécessite une installation complexe pour le déplacement contrôlé des cylindres intermédiaires.
- Enfin, dans un cinquième agencement, les cylindres de travail ou de soutien comportent une enveloppe creuse frettée reliée à un dispositif de mise en pression hydraulique. La variation du bombé du cylindre est alors obtenue en faisant varier la pression d'huile à l'intérieur de l'enveloppe frettée. On conçoit qu'un tel agencement qui nécessite d'une part un frettage étanche d'une enveloppe sur les cylindres concernés et d'autre part une alimentation hydraulique soit, en raison de sa complexité, d'un coût élevé et d'une fiabilité discutable.
- Aux différentes techniques précédemment exposées s'ajoute une régulation du laminage qui, par la mesure des caractéristiques de planéité de la bande à la sortie de la cage du laminoir agit sur le dispositif de modification du bombé des cylindres dont cette dernière est équipée. Les appareils de mesure couramment utilisés sont des jauges de planéité et des jauges du profil qui détectent les éventuels défauts et les irrégularités de profil.
- Le but de l'invention est de réaliser une cage de laminoir perfectionnée, susceptible de régler efficacement la planéité de la tôle, ainsi que l'uniformité de son épaisseur dans le sens transversal, qui soit plus simple que les dispositifs évoqués ci- dessus et qui permette d'éviter l'application de forces de flexion importantes sollicitant anormalement les empoises.
- A cet effet, l'invention a pour objet une cage de laminoir perfectionnée pour train de laminage à chaud ou à froid, permettant d'améliorer la planéité d'une bande de tôle relativement mince, comprenant un bâti supportant des empoises dans lesquelles tourillonnent deux cylindres de travail, caractérisée en ce que vus en projection sur un plan horizontal, les axes des cylindres de travail forment chacun un angle aigu de décalage par rapport à l'axe perpendiculaire à l'axe de laminage et sont disposés de part et d'autre de celui-ci. Suivant d'autres caractéristiques de l'invention :
- les angles de décalage des cylindres de travail sont égaux.
- Le décalage des cylindres de travail est obtenu en insérant des cales entre les paliers et les empoises des cylindres de travail.
- On entend par bande de tôle relativement mince, une tôle d'épaisseur inférieure à 20 mm et de préférence, inférieure à 10 mm.
- L'invention va être décrite plus en détail ci-dessous en se référant aux dessins annexés, donnés uniquement à titre d'exemples, et sur lesquels :
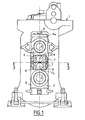
- - La Fig. 1 est une vue en élévation latérale schématique d'une cage de laminoir selon l'invention ;
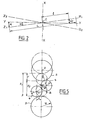
- - La Fig. 2 est un schéma montrant en projection sur un plan horizontal, la position des axes des cylindres de travail ;
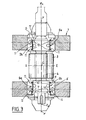
- - La Fig. 3 est une vue en coupe transversale de la cage de la Fig. 1, suivant la ligne 3-3 de cette Fig. 1 ;
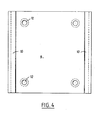
- - La Fig. 4 est une vue en élévation d'une cale ;
- - la Fig. 5 est une vue en coupe schématique des cylindres de la cage de laminoir parallèlement à l'axe X-X de laminage, prise à une extrémité de la table de travail des cylindres ; et
- - la Fig. 6 est un graphique qui illustre la variation du bombé théorique des cylindres pour différentes valeurs du décalage angulaire entre les cylindres.
- La cage de laminoir représentée aux Fig. 1 à 3 est du type à quatre cylindres, dit quarto, et s'intègre dans un train de laminage et de préférence dans un groupe finisseur, où la bande atteint son épaisseur finale.
- Cette cage, dont l'agencement général est classique, ne sera pas, en conséquence, décrite en détail. Elle comprend un bâti 1 muni, sur chacun de ses flancs, d'une ouverture 2 rectangulaire. Transversalement au bâti 1, deux cylindres de soutien 3 et deux cylindres de travail 4 sont superposés horizontalement de telle façon que les cylindres de travail 4, directement voisins, soient encadrés par les cylindres de soutien 3.
- Les cylindres de soutien 3 tourillonnent dans des paliers portés par des empoises 5 et les cylindres de travail 4 tourillonnent dans des paliers 6, ces derniers étant portés par des empoises 7 qui sont guidées, avec les empoises 5 des cylindres de soutien, dans lesquelles elles sont logées, dans les ouvertures latérales 2 du bâti 1. Une vis de pression 8 permet l'application d'une poussée verticale afin de maintenir l'effort de laminage sur une bande métallique qui passe entre les cylindres de travail 4. Entre cette vis 8 et le cylindre de soutien 3 supérieur est interposée une capsule 8a hydraulique, par exemple, du type connu "AGC" faisant partie d'un dispositif de régulation du laminage.
- Suivant l'invention, les axes Z1-Z1, Z 2-Z 2 des cylindres de travail 4, vus en projection sur un plan horizontal, forment chacun un angle aigu c< de décalage par rapport à l'axe Y-Y perpendiculaire à l'axe X-X de laminage et sont disposés de part et d'autre de celui-ci (Fig.2).
- Suivant un mode de réalisation de l'invention, le décalage angulaire d'angle α qui est compris entre 0,2 et 5 degrés,et de préférence entre 0,5 et 2 degrés, est obtenu en insérant des cales 9a, 9b d'épaisseurs différentes entre les empoises 5 des cylindres d'appui 3 et les empoises 7 des cylindres de travail 4.
- Les cales 9a, 9b (Fig. 4) ont une forme générale rectangulaire et sont munies chacune au niveau de leurs extrémités, dans le sens de leur largeur, de rebords 10 faisant saillie sur une même face, ces rebords étant destinés à coopérer avec des épaulements 11 prévu sur les empoises 5 des cylindres d'appui 3. Par ailleurs, des alésages 12 sont formés dans les cales 9a, 9b afin de pouvoir visser ces dernières sur les empoises 5.
- Les cales 9a,9b, associées aux empoises 7 d'un même cylindre 4, sont disposées symétriquement (Fig. 3) par rapport au point C, point d'intersection des axes Z1-Z1, Z2-Z2 des cylindres de travail 4 avec l'axe X-X de laminage (Fig.2) pour décaler ainsi symétriquement le cylindre considéré par rapport à l'axe X-X. Afin d'obtenir un décalage angulaire identique et dans l'autre sens (Fig.2), les cales 9a, 9b associées à l'autre cylindre ont bien entendu, des positions inversées.
- Le croisement des cylindres de travail 4 suivant l'invention a pour effet d'écarter les génératrices de ceux-ci, d'une manière croissante de part et d'autre de leur centre au point de croisement C en direction de leurs extrémités et, de même, d'écarter chaque cylindre de travail 4 du cylindre de soutien 3 adjacent, ce qui équivaut à donner aux cylindres un certain bombé.
- Ainsi, la bande laminée entre les cylindres de travail 4 croisés, ne subit pas un même effort de laminage sur sa largeur, en particulier, ce dernier sera moindre sur les rives.
- En supposant que l'application d'une pression sur les cylindres 3, 4 de la cage déforme les cylindres de soutien et de travail jusqu'à rapprocher leurs génératrices, on peut calculer la valeur du rapprochement F entre les cylindres de soutien, à une distance de l'axe de laminage X-X égale à la demi largeur L (Fig. 2) de la table de travail (Fig. 5).
- Le calcul est effectué de la façon suivante, en supposant que
- - R = 2r avec R : rayon du cylindre de soutien 3, et
- - r = rayon du cylindre de travail 4,
- - E1 = distance entre les génératrices des cylindres de soutien 3 au repos,
- - E2 = distance entre les génératrices des cylindres de soutien 3 après rapprochement,
- - E 1 = 4r, et,
- - E 2 = 2 OA + O'B - 4r,
- Par ailleurs, O'B = O'O''cos β = 2r cos β
avec
on en déduit : F = 6r(1-cos γ )+ 2r(1-cos β ) - On remarquera qu'un calcul identique peut être effectué peur des décalages angulaires différents et des largeurs de tables différentes dans la mesure où l'on peut relier la valeur de d à celle de l'angle de décalage suivant l'expression :

- Le même mode de calcul est applicable en un point quelconque situé sur un cylindre de travail 4 et distant du point C d'une valeur e (Fig. 2) avec
-

- Dans ce cas, la valeur du décalage de l'axe Z-Z du cylindre par rapport à l'axe Y-Y est formulée de la façon suivante : dρ = ρ sin α. Il est donc possible de déterminer F en un point quelconque de la table.
- La variation de la valeur du rapprochement F entre les cylindres de soutien 3 sur la largeur de la table est assimilable au même rapprochement qui serait obtenu en utilisant des cylindres de travail 4 bombés. Ce bombé théorique est représenté graphiquement sur la Fig. 5 pour différentes valeurs de décalage d. On voit sur cette figure que la valeur du bombé théorique convexe obtenu est particulièrement sensible à la variation du décalage d des cylindres de travail 4 et que ce bombé peut être relativement accentué pour des valeurs de d qui restent faibles (≤ 5mm).
- Les résultats obtenus sont très satisfaisants. On voit sur le tableau disposé ci-dessous que par rapport à un essai normal (d = o mm) le croisement des cylindres a pour effet de diminuer sensiblement les valeurs de bombé et de tombé de rives de la bande laminée. Ce effet est particulièrement notable pour un décalage de 5 mm, valeur pour laquelle le bombé et le tombé de rives se trouvent pratiquement divisés par deux.

- Le croisement des cylindres de travail 4 permet donc de régler de manière efficace la planéité des bandes métalliques sans pour cela nécessiter l'application de forces de flexion importantes sur les cylindres 3,4 au niveau des empoises 5, 7, de sorte que les objectifs recherchés sont bien atteints.
- Dans une variante de réalisation de l'invention, le croisement des cylindres de travail 4 peut être avantageusement combiné avec l'emploi de cylindres bombés concaves ou convexes, ce qui donne à l'ensemble un "bombé" résultant concave ou convexe complémentaire de celui obtenu par le croisement desdits cylindres 4.
- De plus, l'emploi de vérins hydrauliques remplaçant les cales 9 disposés entre les empoises 7 des cylindres de travail 4 et les empoises 5 des cylindres d'appui 3 et agissant en sens inverse sur lesdites empoises, permet un ajustage aisé de la valeur de l'angle de décalage α. En combinaison avec une jauge de profil ou de planéité, connue en soi et disposée en aval de la cage de laminoir, ces vérins peuvent corriger en continu la valeur de l'angle 0< en fonction de la planéité de la bande mesurée par la jauge à la sortie de la cage et produire, ainsi, automatiquement des bandes métalliques d'une planéité satisfaisante.
- Il est à noter que dans certaines cages de laminoir, les empoises 7 des cylindres de travail sont indépendantes des empoises 5 des cylindres d'appui et alors directement logées dans l'ouverture 2 du bâti 1. Dans ce cas, les vérins hydrauliques sont logés entre les empoises 7 des cylindres de travail et le bâti 1.
d'où F = E1- E2 = 8r - 2 OA - O'B or, d'après la figure, OA = OO'cos γ = 3r cos γ
avec

(d : décalage entre l'axe Z-Z d'un cylindre de travail 4 par rapport à l'axe Y-Y perpendiculaire à l'axe X-X de laminage pris à l'extrémité du cylindre).
Claims (10)
1. Cage de laminoir perfectionnée, pour train de laminage à chaud ou à froid, permettant d'améliorer la planéité d'une bande de tôle relativement mince, comprenant un bâti (1) supportant des empoises (7) dans lesquelles tourillonnent deux cylindres de travail (4), caractérisée en ce que vus en projection sur un plan horizontal, les axes (Z1, Z2) des cylindres de travail (4) formant chacun un angle (α) aigu de décalage par rapport à l'axe (Y-Y) perpendiculaire à l'axe (X-X) de laminage et sont disposés de part et d'autre de celui-ci.
2. Cage de laminoir suivant la revendication 1, caractérisée en ce que les angles de décalage (α) des cylindres de travail (4) sont égaux.
3. Cage de laminoir suivant l'une des revendications 1 ou 2, caractérisée en ce que les angles (0() de décalage sont compris entre 0,2 et 5° et de préférence entre 0,5 et 2°.
4. Cage de laminoir suivant l'une quelconque des revendications 1 à 3, caractérisée en ce que le décalage des cylindres de travail (4) est obtenu en insérant des cales (9a, 9b) entre les empoises (5) des cylindres d'appui (3) et les empoises (7) des cylindres de travail (4).
5. Cage de laminoir suivant la revendication 4, caractérisée en ce que les cales associées à un cylindre de travail (4) comportent deux paires de cales (9a,9b) d'épaisseurs différentes, les cales d'une même paire étant disposées symétriquement par rapport au point d'intersection (C) de l'axe (X-X) de laminage avec les axes (Z-Z) des cylindres de travail (4).
6. Cage de laminoir suivant l'une quelconque des revendications 1 à 3, caractérisée en ce que le décalage des cylindres de travail (4) est obtenu à l'aide de vérins hydrauliques ou équivalents disposés entre les empoises (5) des cylindres d'appui et les empoises (7) des cylindres de travail, ces vérins agissant en sens inverse sur lesdites empoises.
7. Cage de laminoir suivant l'une quelconque des revendications 1 à 3, caractérisée en ce que le décalage des cylindres de travail est obtenu à l'aide de vérins hydrauliques ou équivalents disposés entre les empoises (7) des cylindres de travail et le bâti (1), ces vérins agissant en sens inverse sur lesdites empoises.
8. Cage de laminoir suivant la revendication 6 ou 7, caractérisée en ce que les vérins qui commandent le décalage des cylindres de travail (4) sont incorporés à un dispositif de régulation du laminage pour faire varier l'angle ( 0<) de décalage en fonction des caractéristiques de la tôle à la sortie de la cage.
9. Cage de laminoir suivant l'une quelconque des revendications précédentes, caractérisée en ce que les cylindres de travail (4) sont droits.
10. Cage de laminoir suivant l'une quelconque des revendications précédentes, caractérisée en ce que les cylindres de travail (4) sont bombés concaves ou convexes.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8417133A FR2572961A1 (fr) | 1984-11-09 | 1984-11-09 | Cage de laminoir perfectionnee |
| FR8417133 | 1984-11-09 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0184481A1 true EP0184481A1 (fr) | 1986-06-11 |
Family
ID=9309450
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP85402164A Withdrawn EP0184481A1 (fr) | 1984-11-09 | 1985-11-08 | Cage de laminoir perfectionnée |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0184481A1 (fr) |
| FR (1) | FR2572961A1 (fr) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0506138A1 (fr) * | 1991-03-29 | 1992-09-30 | Hitachi, Ltd. | Laminoir, système de laminage à chaud, procédé de laminage et procédé de rattrapage pour laminoirs |
| EP0590682A1 (fr) * | 1992-10-02 | 1994-04-06 | Hitachi, Ltd. | Laminoir à cylindres de travail croisés, système de laminage et procédé de laminage |
| US5524465A (en) * | 1991-03-29 | 1996-06-11 | Hitachi, Ltd. | Work rolls crossing type mill, rolling system and rolling method |
| US6076388A (en) * | 1991-03-29 | 2000-06-20 | Hitachi, Ltd. | Rolling mill, hot rolling system, rolling method and rolling mill revamping method |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116532493A (zh) * | 2023-01-18 | 2023-08-04 | 鞍钢股份有限公司 | 一种基于agc缸的轧制力获取方法及装置 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5446159A (en) * | 1977-09-20 | 1979-04-11 | Ishikawajima Harima Heavy Ind Co Ltd | Rolling mill with intermediate roll equipped with shape controller |
| SU816586A1 (ru) * | 1979-05-03 | 1981-03-30 | Московский Ордена Трудового Крас-Ного Знамени Институт Стали Исплавов | Рабоча клеть четырехвалковогопРОКАТНОгО CTAHA |
| JPS58138505A (ja) * | 1982-02-12 | 1983-08-17 | Sumitomo Metal Ind Ltd | スキユ−圧延機 |
-
1984
- 1984-11-09 FR FR8417133A patent/FR2572961A1/fr not_active Withdrawn
-
1985
- 1985-11-08 EP EP85402164A patent/EP0184481A1/fr not_active Withdrawn
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5446159A (en) * | 1977-09-20 | 1979-04-11 | Ishikawajima Harima Heavy Ind Co Ltd | Rolling mill with intermediate roll equipped with shape controller |
| SU816586A1 (ru) * | 1979-05-03 | 1981-03-30 | Московский Ордена Трудового Крас-Ного Знамени Институт Стали Исплавов | Рабоча клеть четырехвалковогопРОКАТНОгО CTAHA |
| JPS58138505A (ja) * | 1982-02-12 | 1983-08-17 | Sumitomo Metal Ind Ltd | スキユ−圧延機 |
Non-Patent Citations (3)
| Title |
|---|
| PATENTS ABSTRACTS OF JAPAN, vol. 3, no. 72, (C-49), 21 juin 1979, page 70 C 49; & JP - A - 54 46 159 (ISHIKAWAJIMA HARIMA JUKOGYO K.K.) 11.04.1979 * |
| PATENTS ABSTRACTS OF JAPAN, vol. 7, no. 254 (M-255) [1399], 11 novembre 1983; & JP - A - 58 138 505 (SUMITOMO KINZOKU KOGYO K.K.) 17.08.1983 * |
| SOVIET INVENTIONS ILLUSTRATED, DERWENT PUBLICATION LTD., Section Mechanical, semaine E01, no. 01308 E/01 M 21 P 51, 17 février 1982; & SU - A - 816 586 (MOSCOW STEEL ALLOYS INST.) 30.03.1981 * |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0506138A1 (fr) * | 1991-03-29 | 1992-09-30 | Hitachi, Ltd. | Laminoir, système de laminage à chaud, procédé de laminage et procédé de rattrapage pour laminoirs |
| US5524465A (en) * | 1991-03-29 | 1996-06-11 | Hitachi, Ltd. | Work rolls crossing type mill, rolling system and rolling method |
| US6076388A (en) * | 1991-03-29 | 2000-06-20 | Hitachi, Ltd. | Rolling mill, hot rolling system, rolling method and rolling mill revamping method |
| EP0590682A1 (fr) * | 1992-10-02 | 1994-04-06 | Hitachi, Ltd. | Laminoir à cylindres de travail croisés, système de laminage et procédé de laminage |
Also Published As
| Publication number | Publication date |
|---|---|
| FR2572961A1 (fr) | 1986-05-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1601474B1 (fr) | Procede de changement de configuration d'un laminoir et laminoir perfectionne pour la mise en oeuvre du procede | |
| EP1673181B1 (fr) | Procede d'augmentation de la precision du controle de la trajectoire du produit dans une machine a planer a rouleaux imbriques et installation de planage permettant la mise en oeuvre du procede | |
| FR2569583A1 (fr) | Cage de laminoir pour un materiau en forme de feuillard | |
| EP0743107B1 (fr) | Perfectionnements relatifs à un dispositif pour croiser ou déplacer axialement des cylindres d'un laminoir | |
| FR2564757A1 (fr) | Dispositif pour detecter et regler la planeite d'un produit lamine en forme de feuillard, notamment de feuillards fins, pour des laminoirs a froid | |
| EP0286533B1 (fr) | Procédé et installation de laminage d'un produit sous forme de bande, plus spécialement une tôle métallique ou un feuillard | |
| FR2486423A1 (fr) | Train de laminoir en tandem pour plaques et toles metalliques | |
| EP0112969A3 (en) | Method of and device for rolling metal strip | |
| US3459019A (en) | Method of and apparatus for rolling flat strip | |
| EP0707902B1 (fr) | Installation de laminage | |
| US3593556A (en) | Rolling mill with prestressed housing | |
| JP2778875B2 (ja) | ロールクロス式タンデム圧延機列 | |
| FR2572961A1 (fr) | Cage de laminoir perfectionnee | |
| AU757096B2 (en) | A rolling mill with roll deflection bi-dimensionally controlled | |
| DE3331339C2 (fr) | ||
| CA2286566A1 (fr) | Installation de laminage de produits plats | |
| EP3003590B1 (fr) | Procédé de changement de configuration d'un laminoir et laminoir pour la mise en oeuvre du procédé | |
| US4312209A (en) | Method for operating a strip rolling mill | |
| FR2537021A1 (fr) | Cage de laminoir | |
| SU1666236A1 (ru) | Способ воздействи на форму прокатываемой полосы на стане кварто | |
| JPH10137821A (ja) | 異速圧延機 | |
| FR2522547A1 (fr) | Procede et dispositif pour controler la largeur et l'epaisseur d'une bande | |
| DE3066195D1 (en) | Two-high rolling stand for bar and/or wire rolling mill | |
| JP2545947B2 (ja) | 多段鋼管圧延機の芯出し方法 | |
| JP2919061B2 (ja) | 冷間圧延におけるエッジドロップ制御方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE FR GB IT LI LU NL SE |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19870212 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: DERELLE, DANIEL |