EP0188648A1 - Transferpresse - Google Patents
Transferpresse Download PDFInfo
- Publication number
- EP0188648A1 EP0188648A1 EP85100729A EP85100729A EP0188648A1 EP 0188648 A1 EP0188648 A1 EP 0188648A1 EP 85100729 A EP85100729 A EP 85100729A EP 85100729 A EP85100729 A EP 85100729A EP 0188648 A1 EP0188648 A1 EP 0188648A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- lead screw
- shafts
- bearing bush
- gripper
- support element
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 230000005540 biological transmission Effects 0.000 claims description 7
- 230000001360 synchronised effect Effects 0.000 description 4
- 230000008878 coupling Effects 0.000 description 2
- 238000010168 coupling process Methods 0.000 description 2
- 238000005859 coupling reaction Methods 0.000 description 2
- 230000005484 gravity Effects 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 238000009966 trimming Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/02—Advancing work in relation to the stroke of the die or tool
- B21D43/04—Advancing work in relation to the stroke of the die or tool by means in mechanical engagement with the work
- B21D43/05—Advancing work in relation to the stroke of the die or tool by means in mechanical engagement with the work specially adapted for multi-stage presses
- B21D43/055—Devices comprising a pair of longitudinally and laterally movable parallel transfer bars
Definitions
- the invention relates to a transfer press with workpieces converting gripper rails in the processing stages, with guide means and drive means for moving the gripper rails at least in and against the transfer direction and in the closing-opening directions in time with the ram movement and with an adjusting device for changing the initial width of the gripper rails .
- gripper-fitted rails that convey the workpieces from the input station to the first processing stage, between the processing stages and from the last processing stage to an output area.
- the gripper rails are to be driven in at least two axes - moving the workpieces and closing-opening for gripping and releasing the workpieces - in synchronous movement with one another.
- the tools required for punching, shaping and trimming are generally installed aligned with the longitudinal center of the transfer press. Often, the center of gravity of the workpieces is not centered on the tool and therefore not on the longitudinal center of the transfer press, and because of the shape of the workpieces the gripping tongs on the workpieces are often not symmetrical to the longitudinal center of the transfer press.
- the gripper rails are then loaded unevenly. One gripper rail is to be equipped with longer gripping tools, the other gripper rail is to be equipped with shorter gripping tools.
- the press described in DF-OS 31 03 046 has an adjustment tap in the linkage the gripper rails score a drive system in the area of the stand consisting of an adjustment motor with a coupling, connecting shafts and bevel gear drives.
- the gripper rails articulated in the articulation points for the closing-open movement are mounted so as to be longitudinally displaceable on slide-like movable support elements; the support elements can be driven transversely with the plunger movement via a rack and pinion drive.
- a spindle is introduced, the position of the gripper rails relative to one another in the sense of a larger or smaller starting width being adjustable by the adjusting motor.
- Changing the initial width of the gripper rails is only possible by simultaneously adjusting both gripper rails to the new workpiece dimensions.
- the one-sided attack of the adjusting means for changing the initial width of the gripper rails requires larger protrusion of the press structure in the case of larger changes in width, for example greater than 400 nm, since the spindle must be supported and thus must be guided over the length of the adjustment dimension.
- the object of the invention is to provide a device for changing the initial width of the gripper rails, which is independent of the drive for the closing-open movement, which allows further training for the individual setting of the starting position of each gripper rail and which uses the space between the gripper rails.
- each gripper rail in each articulation area for moving in the closing-open directions via a support element, a bearing bush rotatably mounted in the support element, at least one cam part which is effective when the bearing bush rotates, and one cam follower part in operative connection with a push part stands that each thrust part is movable in the closing-opening directions and articulated on the press-side drive means and that the bearing bush can be rotated by a servomotor via rotary transmission means.
- a particular advantage of the invention can be seen in the intermediate member designed as a bearing bush between the support element and the lead screw, which allows the output width of the gripper rails to be adjusted by means of a cam part and one or more cam follower parts between the bearing bush and the lead screw or also between the bearing bush and the support element.
- the multi-part nature of the La The positioning of the lead screw in the support element by means of the bearing bush ensures high adjustment accuracy with a long service life.
- Claim 2 characterizes a first preferred embodiment according to the invention, which permits a synchronous change in the initial width of the gripper rails and a separate change in the initial position thereof using conventional components.
- Claim 3 characterizes a further embodiment according to the invention with a curve follower part introduced between the support element and the curve part designed as a lead screw.
- this embodiment of the invention also makes further development within the meaning of claims 4 and 5 possible.
- the features of claim 4 characterize the synchronous adjustment drive of both gripper rails in all articulation areas.
- the features according to claim 5 characterize the possibility of a separate change in the starting position of the gripper rails by different adjustment dimensions.
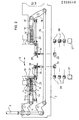
- each gripper rail 1 is supported in each of its articulation areas, area of each bracket 2, via a respective support element 3, in this by means of guide means 4 in the direction of transfer of the workpieces, a direction perpendicular to the plane of the drawing, adjustable by a press-side transfer drive (not shown) and movable by means of the supporting elements 3 and roller guides, rollers 6 on the supporting elements 3 and running rails 7 on the console 2, in the closing-open directions indicated by an arrow 8 .
- the movement drive of the gripper rails 1 in the closing-opening directions 8 takes place from a press-driven, for example up and down movable drive rod 9 via rotatable in the bracket 2 angular lever 11, one tab 12 and one in each rail 7 in the Closing-open directions 8 slidably mounted, roller-guided slide 13.
- a coupling rod 19 is arranged for the synchronous opposite movement of the gripper rails 1 in the closing-open directions 8.
- a lead screw 14 is rotatably mounted, which extends into the area of the associated support element 3 and in a central bore of the support element 3 via a bearing bush 16 or directly in the support element 3 is stored.
- the lead screw 14 can be provided with a thread-like guide groove in which, as shown, in the bearing bush 16 or in the support element 3, rotatably mounted balls or rollers 17 are guided to take the support element 3 with the movement of the drive means from the drive rod 9, angle lever 11 , Tab 12 and slide 13 in the closing-open directions 8.
- each support element 3 to the lead screw 14 for changing the starting position of the gripper rails 1 can, as shown, by rotating the bearing bush 16 in the support element 3 or in the event of failure the bushing 16 in a second embodiment by rotating the lead screw 14 with a corresponding rotary bearing of this in the carriage 13.
- Lead screw 14 and balls or rollers 17 are mentioned as examples.
- Other configurations of curve part 14 and curve follower part 17 are conceivable, in which, for example, the bearing bush 16 is rotatable on the lead screw 14 but cannot be displaced axially and is provided with a curve part, for example a spiral guide groove, which is provided with a curve follower part, for example a pin in the support element 3 cooperates.
- the rotation of the bearing bush 16 or of a rotatable lead screw 14 according to the second embodiment mentioned takes place via a gearwheel 21 formed or attached to the end regions thereof, a second, in the support element 3 rotatably mounted gear 22 which engages in the gear 21, a longitudinally profiled shaft 23 which is rotatably mounted on the bracket 2 and which is guided through the same profiling of the inner bore 20 in the gear 22, the longitudinally profiled shaft 23 extending over the total adjustment range of the support element 3 extends.
- the longitudinally profiled shaft 23 is operatively connected via shafts or cardan shafts 24 and angular gear 26 to a servomotor 27, FIG. 1, common to all longitudinally profiled shafts 23. Additional angular gears 28 are assigned to the individual articulation areas of the gripper rail closing-opening movements.
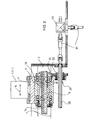
- Fig. 2 sees, in contrast to Fig. 1, a separate drive each gripper rail 1, 1 'in front of each with an actuator 27, 27' and angular gear 28, 28 'and shafts or cardan shafts 24, 24' in double number, whereby each gripper rail 1, 1 'with appropriate control of the respective servo motor 27, 27' individually (separately) for a change in the basic width taking into account, for example the center of gravity of the workpieces is articulated.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Press Drives And Press Lines (AREA)
Abstract
Description
- Die Erfindung betrifft eine Transferpresse mit Werkstücke in den Bearbeitungsstufen umsetzenden Greiferschienen, mit Führungsmitteln und Antriebsmitteln für ein Bewegen der Greiferschienen zumindest in und entgegen der Umsetzrichtung und in den Schließ-Öffnen-Richtungen im Takt der Stößelbewegung und mit einer Einstellvorrichtung zur Änderung der Ausgangsweite der Greiferschienen.
- In Transferpressen sind greiferbestüakte Schienen vorhanden, die die Werkstücke aus der Eingabestation in die erste Bearbeitungsstufe, zwischen den Bearbeitungsstufen und aus der letzten Bearbeitungsstufe in einen Ausgabebereich fördern. Die Greiferschienen sind in zumindest zwei Achsen - Umsetzen der Werkstücke und Schließen-Öffnen zum Erfassen und Freigeben der Werkstücke - in zueinander synchroner Bewegung anzutreiben.
- Die für das Stanzen, Formen und Beschneiden erforderlichen Werkzeuge werden im allgemeinen zur Längsmitte der Transferpresse ausgerichtet eingebaut. Oftmals liegt der Masseschwerpunkt der Werkstücke nicht mittig zum Werkzeug und somit nicht auf der Längsmitte der Transferpresse und es befinden sich zudem die Angriffspunkte der Greifzangen an den Werkstücken wegen der Form der Werkstücke oftmals nicht symmetrisch zur Längsmitte der Transferpresse. Die Greiferschienen werden dann ungleichmäßig beansprucht. Die eine Greiferschiene ist mit längeren Greifzeugen, die andere Greiferschiene ist mit kürzeren Greifzeugen zu bestücken.
- Zur Anpassung der Hublage (Änderung der Ausgangsweite) an andere Werkstückabmessungen nach einem Werkzeugwechsel weist die in der DF-OS 31 03 046 beschriebene Presse zum Verstellabgriff in den Anlenkpunkten der Greiferschienen im Bereich der Ständer ein Antriebssystem auf aus einem Verstellmotor mit einer Kupplung, Verbindungswellen und Kegelradgetrieben. Die in den Anlenkpunkten für die Schließ-Öffnen-Bewegung angelenkten Greiferschienen sind auf schlittenartig bewegbaren Tragelementen längsverschieblich gelagert; die Tragelemente sind mit der Stößelbewegung über einen Zahnstangen-Ritzel-Antrieb quer dazu antreibbar. In dem gemeinsamen Anlenkpunkt von Stößel und Verstellmotor ist eine Spindel eingebracht, bei deren Verstellung durch den Verstellmotor die Lage der Greiferschienen zueinander im Sinne einer größeren oder geringeren Ausgangsweite einstellbar ist. Die Änderung der Ausgangsweite der Greiferschienen ist nur durch gleichzeitiges Verstellen beider Greiferschienen an die neuen Werkstückabmessungen möglich. Der einseitige Angriff der Einstellmittel zur Änderung der Ausgangsweite der Greiferschienen erfordert bei größeren Weitenänderungen, z.B. größer 400 nm, eine seitlich überstehende Ausladung des Pressenaufbaues, da die Spindel gelagert und somit über die Länge des Verstellmaßes geführt werden muß.
- Die Aufgabe der Erfindung liegt in der Schaffung einer Vorrichtung zur Änderung der Ausgangsweite der Greiferschienen, die von Antrieb für die Schließ-Öffnen-Bewegung unabhängig ist, die eine Weiterbildung für die Einzeleinstellung der Ausgangslage jeder Greiferschiene zuläßt und die den Freiraum zwischen den Greiferschienen nutzt.
- Diese Aufgabe ist dadurch gelöst, daß jede Greiferschiene in jedem Anlenkbereich für ein Bewegen in den Schließ-Öffnen-Richtungen über ein Tragelement, eine drehbar in dem Tragelement gelagerte Lagerbuchse, zumindest je einem bei Drehung der Lagerbuchse wirksamen Kurventeil und Kurvenfolgerteil mit einem Schubteil in Wirkverbindung steht, daß jeder Schubteil in den Schließ-Öffnen-Richtungen bewegbar und an den pressenseitigen Antriebsmitteln angelenkt ist und daß die Lagerbuchse über Drehübertragungsmittel von einem Stellmotor drehbeaufschlagbar ist.
- Ein besonderer Vorteil der Erfindung ist in dem als Lagerbuchse ausgebildeten Zwischenglied zwischen Tragelement und leitspindel zu sehen, das eine Verstellung der Ausgangsweite der Greiferschienen durch einen Kurventeil und einen oder mehrere Kurvenfolgerteile zwischen der Lagerbuchse und der Leitspindel oder auch zwischen der Lagerbuchse und dem Tragelement zuläßt. Die Mehrteiligkeit der Lagerung der Leitspindel in dem Tragelement vermittels der Lagerbuchse gewährleistet eine hohe Verstellgenauigkeit bei langer Lebensdauer.
- Anspruch 2 kennzeichnet eine erste bevorzugte Ausgestaltung nach der Erfindung, die eine synchrone Änderung der Ausgangsweite der Greiferschienen und eine separate Veränderung deren Ausgangslage zuläßt unter Verwendung herkömmlicher Bauelemente.
- Anspruch 3 kennzeichnet eine weitere Ausgestaltung nach der Erfindung mit zwischen dem Tragelement und dem als Ieitspindel ausgebildeten Kurventeil eingebrachtem Kurvenfolgerteil. Neben dem Vorteil der geringeren Bauteileanzahl und des geringeren Fertigungs- und Montageaufwandes ermäglicht auch diese Ausgestaltung der Erfindung eine Weiterbildung im Sinne der Ansprüche 4 und 5.
- Die Merkmale nach dem Anspruch 4 kennzeichnen den synchronen Verstellantrieb beider Greiferschienen in allen Anlenkbereichen.
- Die Merkmale nach dem Anspruch 5 kennzeichnen die Möglichkeit einer separaten Veränderung der Ausgangslage der Greiferschienen um unterschiedliche Verstellmaße.
- Mit Hilfe der Merkmale nach dem Anspruch 6 ist die Anzahl an Drehwellen, Lagerstellen und Getrieben für die Drehübertragung zu ver- ringern.
- Die Erfindung wird im folgenden anhand von Ausführungsbeispielen in den Skizzen näher erläutert. Es zeigen:
- Fig. 1 eine erste Einstellvorrichtung nach der Erfindung,
- Fig. 2 eine zweite Einstellvorrichtung nach der Erfindung und
- Fig. 3 Einzelheiten der Drehübertragungselemente der Einstellvorrichtungen in einer im Vergleich zu den Fig. 1 und 2 vergrößerten Darstellung.
- Von der Transferpresse sind nur die Teile dargestellt, die zum Verständnis der Erfindung erforderlich sind. In den Figuren werden für gleiche bzw. gleichwirkende Teile gleiche Kennziffern verwendet.
- In den Anlenkbereichen für die Übertragung der Schließ-öffnen-Bewegungen auf Greiferschienen 1 sind pressenfeste Konsolen 2 angebracht. Jede Greiferschiene 1 ist in jedem ihrer Anlenkbereiche, Bereich jeder Konsole 2, über je ein Tragelement 3 abgestützt, in diesem vermittels Führungsmitteln 4 in Umsetzrichtung der Werkstücke, einer Richtung senkrecht zur Zeichenebene, von einem pressenseitigen Transferantrieb (nicht dargestellt) verstellbar und vermittels der Tragelemente 3 und Rollenführungen, Rollen 6 an den Tragelementen 3 und Laufschienen 7 an der Konsole 2, in den durch einen Pfeil 8 angegebenen Schließ-öffnen-Richtungen bewegbar. Der Bewegungsantrieb der Greiferschienen 1 in den Schließ-Öffnen-Richtungen 8 erfolgt von einer pressegetriebenen, z.B. auf- und abwärts bewegbaren Antriebsstange 9 aus über drehbar in der Konsole 2 gelagerte Winkelhebel 11, je eine Lasche 12 und je einen in jeder Laufschiene 7 in den Schließ-öffnen-Richtungen 8 verschieblich gelagerten, rollengeführten Schlitten 13. Zwischen jeweils einem Winkelhebel 11 und einem zweiarmigen Umlenkhebel 18 ist eine Koppelstange 19 zur synchronen gegenläufigen Bewegung der Greiferschienen 1 in den Schließ-Öffnen-Richtungen 8 angeordnet. In jedem Schlitten 13 ist, bezogen auf die in den Figuren gezeigten Ausführungsformen, jeweils eine Leitspindel 14 drehfest gelagert, die bis in den Bereich des zugehörenden Tragelementes 3 geführt und in einer zentralen Bohrung des Tragelementes 3 über eine Lagerbuchse 16 oder direkt in dem Tragelement 3 gelagert ist. Die Leitspindel 14 kann mit einer gewindeartigen Führungsnut versehen sein, in der, wie gezeigt, in der Lagerbuchse 16 oder in dem Tragelement 3, drehbeweglich gelagerte Kugeln oder Rollen 17 geführt werden zur Mitnahme des Tragelementes 3 bei Bewegung der Antriebsmittel aus Antriebsstange 9, Winkelhebel 11, Lasche 12 und Schlitten 13 in den Schließ-öffnen-Richtungen 8. Die relative Lage jedes Tragelementes 3 zur Leitspindel 14 zur Veränderung der Ausgangslage der Greiferschienen 1 kann zum einen, wie gezeigt, durch Drehung der Lagerbuchse 16 in dem Tragelement 3 oder bei Fortfall der Legerbuchse 16 in zweiter Ausgestaltung durch Drehung der Leitspindel 14 bei entsprechender Drehlagerung dieser in dem Schlitten 13 erfolgen. Leitspindel 14 und Kugeln bzw. Rollen 17 sind beispielhaft genannt. Es sind andere Ausgestaltungen von Kurventeil 14 und Kurvenfolgerteil 17 denkbar, in dem z.B. die Lagerbuchse 16 auf der Leitspindel 14 drehbar, jedoch achsial nicht verschieblich gelagert ist und mit einem Kurventeil, z.B. einer spiralförmigen Führungsnut versehen ist, die mit einem Kurvenfolgerteil, z.B. einem Zapfen in dem Tragelement 3, zusammenwirkt. Die Drehung der Lagerbuchse 16 bzw. einer drehbaren Leitspindel 14 nach der erwähnten zweiten Ausgestaltung erfolgt über je ein an deren Endbereichen angeformtes oder angebrachtes Zahnrad 21, ein zweites, in dem Tragelement 3 drehbeweglich gelagertes Zahnrad 22, das in das Zahnrad 21 eingreift, eine an der Konsole 2 drehgelagerte längsprofilierte Welle 23, die durch eine gleiche Profilierung der Innenbohrung 20 in dem Zahnrad 22 hindurchgeführt ist, wobei sich die längsprofilierte Welle 23 über den Gesamtverstellbereich des Tragelementes 3 erstreckt. Die längsprofilierte Welle 23 steht über Wellen bzw. Gelenkwellen 24 und Winkelgetriebe 26 mit einem allen längsprofilierten Wellen 23 gemeinsamen Stellmotor 27, Fig. 1, in Wirkverbindung. Weitere Winkelgetriebe 28 sind den einzelnen Anlenkbereichen der Greiferschienen-Schließ-öffnen-Bewegungen zugeordnet.
- Fig. 2 sieht, im Unterschied zu Fig. 1, einen getrennten Antrieb jeder Greiferschiene 1, 1' vor mit je einem Stellmotor 27, 27' und Winkelgetrieben 28, 28' und Wellen bzw. Gelenkwellen 24, 24' in doppelter Anzahl, wodurch jede Greiferschiene 1, 1' bei entsprechender Ansteuerung des jeweiligen Stellmotors 27, 27' einzeln (separat) für eine Änderung der Grundweite unter Berücksichtigung z.B. des Masseschwerpunktes der Werkstücke anlenkbar ist.
- Desweiteren ist vorgesehen, unter Einsparung von Winkelgetrieben 28, 28', Wellen und Gelenkwellen 24, 24', an den Konsolen 2 Stellmotore 27, 27' in der Anzahl der Tragelemente 3 anzuordnen zur Verbesserung der Feinabstimmung und zur Verringerung der sich bewegenden Massen.
Claims (6)
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE8585100729T DE3583332D1 (de) | 1985-01-25 | 1985-01-25 | Transferpresse. |
| EP19850100729 EP0188648B1 (de) | 1985-01-25 | 1985-01-25 | Transferpresse |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP19850100729 EP0188648B1 (de) | 1985-01-25 | 1985-01-25 | Transferpresse |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0188648A1 true EP0188648A1 (de) | 1986-07-30 |
| EP0188648B1 EP0188648B1 (de) | 1991-06-26 |
Family
ID=8193253
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19850100729 Expired - Lifetime EP0188648B1 (de) | 1985-01-25 | 1985-01-25 | Transferpresse |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0188648B1 (de) |
| DE (1) | DE3583332D1 (de) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2640531A1 (fr) * | 1988-12-15 | 1990-06-22 | Mueller Weingarten Maschf | Dispositif d'entrainement de barres preneuses pour des presses a etages |
| FR2658101A1 (fr) * | 1990-02-21 | 1991-08-16 | Erfurt Umformtechnik Gmbh | Dispositif d'actionnement pour un reglage d'espacement des rails de prise d'une presse-transfert. |
| EP0620072A1 (de) * | 1993-03-15 | 1994-10-19 | Mabi Ag | Vorrichtung und Verfahren zur Dünnblechbearbeitung |
| CN105903839A (zh) * | 2016-04-28 | 2016-08-31 | 安徽兴远家电成套设备有限公司 | 一种新型冷柜围板钣金板材输送机械手 |
| TWI919427B (zh) | 2024-09-12 | 2026-03-21 | 英業達股份有限公司 | 自動標識壓合裝置 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2359912A1 (de) * | 1973-11-29 | 1975-06-12 | Hitachi Shipbuilding Eng Co | Vorschubstangenantriebsvorrichtung fuer eine transfer-presse |
| DE2525616A1 (de) * | 1975-06-02 | 1976-12-16 | Komatsu Mfg Co Ltd | Vorrichtung zum justieren des seitlichen abstandes zwischen einem foerderschienenpaar einer aufgabevorrichtung |
| JPS566743A (en) * | 1979-06-29 | 1981-01-23 | Aida Eng Ltd | Stepless adjusting device of inside width of feed bar in transfer |
| DE3103046A1 (de) * | 1981-01-30 | 1982-08-12 | Maschinenfabrik Weingarten Ag, 7987 Weingarten | Vorrichtung zur weiteneinstellung der greiferschienen in pressen, insbesondere stufenpressen |
-
1985
- 1985-01-25 DE DE8585100729T patent/DE3583332D1/de not_active Expired - Lifetime
- 1985-01-25 EP EP19850100729 patent/EP0188648B1/de not_active Expired - Lifetime
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2359912A1 (de) * | 1973-11-29 | 1975-06-12 | Hitachi Shipbuilding Eng Co | Vorschubstangenantriebsvorrichtung fuer eine transfer-presse |
| DE2525616A1 (de) * | 1975-06-02 | 1976-12-16 | Komatsu Mfg Co Ltd | Vorrichtung zum justieren des seitlichen abstandes zwischen einem foerderschienenpaar einer aufgabevorrichtung |
| JPS566743A (en) * | 1979-06-29 | 1981-01-23 | Aida Eng Ltd | Stepless adjusting device of inside width of feed bar in transfer |
| DE3103046A1 (de) * | 1981-01-30 | 1982-08-12 | Maschinenfabrik Weingarten Ag, 7987 Weingarten | Vorrichtung zur weiteneinstellung der greiferschienen in pressen, insbesondere stufenpressen |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2640531A1 (fr) * | 1988-12-15 | 1990-06-22 | Mueller Weingarten Maschf | Dispositif d'entrainement de barres preneuses pour des presses a etages |
| FR2658101A1 (fr) * | 1990-02-21 | 1991-08-16 | Erfurt Umformtechnik Gmbh | Dispositif d'actionnement pour un reglage d'espacement des rails de prise d'une presse-transfert. |
| EP0620072A1 (de) * | 1993-03-15 | 1994-10-19 | Mabi Ag | Vorrichtung und Verfahren zur Dünnblechbearbeitung |
| CN105903839A (zh) * | 2016-04-28 | 2016-08-31 | 安徽兴远家电成套设备有限公司 | 一种新型冷柜围板钣金板材输送机械手 |
| TWI919427B (zh) | 2024-09-12 | 2026-03-21 | 英業達股份有限公司 | 自動標識壓合裝置 |
Also Published As
| Publication number | Publication date |
|---|---|
| DE3583332D1 (de) | 1991-08-01 |
| EP0188648B1 (de) | 1991-06-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2000054904A1 (de) | Transportsystem | |
| EP0324168A2 (de) | Walzwerksantrieb mit Zahngelenkspindel | |
| DE102010004781A1 (de) | Trenn- und Abisoliereinrichtung für eine Kabelverarbeitungsmaschine | |
| DE3725310C2 (de) | Mechanischer Umsetzförderer | |
| DE2309439A1 (de) | Maschine zum pressen von zaehnen und dergleichen in ein werkstueck | |
| DE602005000347T2 (de) | Kraftübertragungsvorrichtung und diese enthaltendes Zufuhrgerät für plattenförmiges Material | |
| EP0685276A1 (de) | Umsetzvorrichtung in einer Umformmaschine, insbesondere einer Transferpresse | |
| EP0728543B1 (de) | Vorrichtung zum Transfer von Werkstücken durch eine Folge von Bearbeitungsstationen | |
| DE102013214017B3 (de) | Positioniervorrichtung zum Positionieren von Werkstücken, Werkzeugmaschine mit einer derartigen Positioniervorrichtung, Verfahren zum Positionieren von Werkstücken | |
| DE2550831A1 (de) | Antriebskupplung | |
| EP2988926A1 (de) | Faltstation und faltschachtelklebemaschine | |
| EP0188648B1 (de) | Transferpresse | |
| EP0310898B1 (de) | Vorrichtung zum Walzen von Gewinden od. dgl. Profilen | |
| DE2245994A1 (de) | Mehrspindel-drehautomat | |
| EP0728540B1 (de) | Werkzeug zur Blechumformung | |
| DE69702860T2 (de) | Vorrichtung zum verschieben eines teils einer maschine und ausüben einer kraft am bewegungsende | |
| DE3405291C2 (de) | Maschine zum Endenbearbeiten von benachbarten Bereichen von Glasformlingen | |
| DE3413166C2 (de) | ||
| DE4336854A1 (de) | Antriebseinrichtung für einen mehrachsigen Transport von Werkstücken in einer Transferpresse | |
| EP1658962B1 (de) | Mehrstufenpresse | |
| DE19542895B4 (de) | Draht- und Bandeinzugseinrichtung | |
| EP0976552A1 (de) | Lagerung für einen Zylinder in einer Druckmaschine | |
| EP1004394B1 (de) | Werkzeughalter für eine Werkzeugmaschine | |
| DE3512514C2 (de) | Querwalzmaschine mit zwei geradlinig, hydraulisch angetriebenen Walzschlitten | |
| EP0515882B1 (de) | Einrichtung zur Änderung des Hebelverhältnisses eines zweiarmigen Schwinghebels |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE |
|
| 17P | Request for examination filed |
Effective date: 19861223 |
|
| 17Q | First examination report despatched |
Effective date: 19880126 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE |
|
| REF | Corresponds to: |
Ref document number: 3583332 Country of ref document: DE Date of ref document: 19910801 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20000307 Year of fee payment: 16 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20011101 |