EP0190623A1 - Verfahren zur Herstellung einer gekrümmten Magnetspule und Vorrichtung zur Durchführung dieses Verfahrens - Google Patents
Verfahren zur Herstellung einer gekrümmten Magnetspule und Vorrichtung zur Durchführung dieses Verfahrens Download PDFInfo
- Publication number
- EP0190623A1 EP0190623A1 EP86100929A EP86100929A EP0190623A1 EP 0190623 A1 EP0190623 A1 EP 0190623A1 EP 86100929 A EP86100929 A EP 86100929A EP 86100929 A EP86100929 A EP 86100929A EP 0190623 A1 EP0190623 A1 EP 0190623A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- conductor
- winding
- winding body
- roller
- elements
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims abstract description 26
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 5
- 238000004804 winding Methods 0.000 claims abstract description 111
- 239000004020 conductor Substances 0.000 claims abstract description 62
- 239000002245 particle Substances 0.000 claims abstract description 6
- 238000003825 pressing Methods 0.000 claims description 25
- 238000003860 storage Methods 0.000 description 6
- 230000033001 locomotion Effects 0.000 description 2
- 230000000750 progressive effect Effects 0.000 description 2
- 235000010724 Wisteria floribunda Nutrition 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 238000011031 large-scale manufacturing process Methods 0.000 description 1
- 238000005339 levitation Methods 0.000 description 1
- 239000002887 superconductor Substances 0.000 description 1
Images
Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01F—MAGNETS; INDUCTANCES; TRANSFORMERS; SELECTION OF MATERIALS FOR THEIR MAGNETIC PROPERTIES
- H01F41/00—Apparatus or processes specially adapted for manufacturing or assembling magnets, inductances or transformers; Apparatus or processes specially adapted for manufacturing materials characterised by their magnetic properties
- H01F41/02—Apparatus or processes specially adapted for manufacturing or assembling magnets, inductances or transformers; Apparatus or processes specially adapted for manufacturing materials characterised by their magnetic properties for manufacturing cores, coils, or magnets
- H01F41/04—Apparatus or processes specially adapted for manufacturing or assembling magnets, inductances or transformers; Apparatus or processes specially adapted for manufacturing materials characterised by their magnetic properties for manufacturing cores, coils, or magnets for manufacturing coils
- H01F41/06—Coil winding
- H01F41/071—Winding coils of special form
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01F—MAGNETS; INDUCTANCES; TRANSFORMERS; SELECTION OF MATERIALS FOR THEIR MAGNETIC PROPERTIES
- H01F41/00—Apparatus or processes specially adapted for manufacturing or assembling magnets, inductances or transformers; Apparatus or processes specially adapted for manufacturing materials characterised by their magnetic properties
- H01F41/02—Apparatus or processes specially adapted for manufacturing or assembling magnets, inductances or transformers; Apparatus or processes specially adapted for manufacturing materials characterised by their magnetic properties for manufacturing cores, coils, or magnets
- H01F41/04—Apparatus or processes specially adapted for manufacturing or assembling magnets, inductances or transformers; Apparatus or processes specially adapted for manufacturing materials characterised by their magnetic properties for manufacturing cores, coils, or magnets for manufacturing coils
- H01F41/06—Coil winding
- H01F41/082—Devices for guiding or positioning the winding material on the former
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49002—Electrical device making
- Y10T29/4902—Electromagnet, transformer or inductor
- Y10T29/49071—Electromagnet, transformer or inductor by winding or coiling
Definitions
- the invention relates to a method for producing a curved, disc-shaped magnetic coil, in particular for particle accelerator systems, the conductors of which have a convex-shaped outer side and a concave-shaped inner side, thus having a partially negative curvature, using the conductors on the inside of the Winding body or elements already pressing there applied conductor windings is wound and fixed in position after the winding process.
- the invention further relates to an apparatus for performing this method.
- a corresponding superconducting magnet coil is e.g. from the reference "Fuji Electric Review", Vol. 19, No. 3, 1973, pages 112 to 118.
- This coil wound from superconductors is curved along a circular arc length with a predetermined radius and a predetermined arc (center) angle, so that it has a convex outside and a concave inside.
- This magnetic coil, the conductors of which are fixed in their geometric position by struts between these sides, is intended to serve as a lifting magnet for the contact-free levitation of a vehicle along a roadway.
- Magnets the windings of which have negative curvatures
- a successive clamping of the conductor using special pressure elements such as Individual clamps to be fixedly attached to the outer edge of the winding body are known.
- the conductor pieces clamped in each case with these elements must then be fixed, for example glued, piece by piece to the winding body or, if appropriate, to conductor windings already applied thereon.
- winding techniques are very complex and time-consuming, especially for superconducting dipole magnets of storage rings.
- each pressure element has a device with a pressure roller for pressing the conductor from the outside onto the concavely shaped inside and that the pressure elements are spoke-like at a point around the center of the radius of curvature thereof Inside rotatably mounted support part are attached.
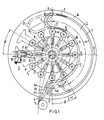
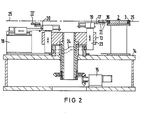
- FIGS. 1 and 2 schematically illustrate a device for carrying out the method according to the invention in a different view in each case.
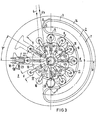
- FIG. 3 shows a further device according to the invention in FIG. 1 corresponding representation. Corresponding parts in the figures are provided with the same reference numerals.
- FIG. 1 shows a plan view of a planar winding body 2, as can be provided, for example, for the production of a planar dipole magnet coil for an electron storage ring.
- this winding former is already provided with a partial winding 3.
- the winding is to be created from at least one flat, in particular superconducting conductor 4, which is taken from a storage drum (not shown in the figure) and, for winding the inner contour of the winding body, via a deflection roller 5, the partial area of the winding body to be wound there or already on it applied part winding 3 is supplied.
- Radius of curvature p extending winding body g has a constant width of 2 x s.
- the size s is the distance from the arc line b to the two concentrically curved long sides 6 and 7 of the winding core 2.
- This constant width of the winding core generally extends over an arc length ⁇ • ⁇ • ⁇ / 180 °, where a is the measured in degrees Is center or arc angle. According to the illustrated embodiment, a should have a value of 180 °.
- the front ends 8 and 9 of the winding core g are formed by semicircles with diameters of 2 ⁇ s each. The semicircles thus connect the convex-shaped outside 7 to be wrapped to the concave-shaped inside 6 of the winding body 2 to be wrapped.
- the outer contour of the winding body 2 curved in this way and fastened on a winding table 14 is to be wound with the at least one conductor 4 quasi continuously under a relatively high winding tension and the inner contour under a greatly reduced winding tension.
- special pressing elements 11 are provided, which lead to the concavely shaped inside 6 of the winding body and are regularly spaced from one another.
- a predetermined radial contact pressure K is exerted on the respective part of the conductor 4, so that it is on the concave inner side 6 of the winding body 2 or. is held immovably on conductor windings already applied there until the entire winding that has been created has been fixed in its position.
- the winding device provided for this purpose can be seen both from the top view of FIG. 1 and from the corresponding cross section of FIG. 2.
- a special carrier part 13 is rotatably mounted in the winding table 14 and provided with a drive 15 in the radius center M of the curved, disk-shaped winding 3 or its winding body 2.
- This carrier part is plate-shaped since the individual pressing elements 11 on it are spoke-like, i.e. are fastened radially outward and these elements 11 each have a roller, the plate-like carrier part can also be referred to as a roller plate.
- the winding table 14 is rotated in the direction indicated by an arrow until the "stop" position shown in FIG. 1 is reached. In this position, the one to be unwound from the storage drum is located Conductor 4 tangentially at approximately the outermost apex S of the semicircular end piece 8 of the winding body 2.
- the windings already wound on the winding body are also held immovably in the region of the end piece 8, which extends from the apex S to the beginning of the outside 7 of the winding body, due to the high winding tension and, if appropriate, an additionally attached clamp.
- the pressing elements 11 to be provided for this purpose in each case contain a pressure roller 16 which is attached to the radially outer end of a roller arm 17 2 can be seen, the roller arms 17 are radially displaceable.
- the adjusting device 18 is used for coupling to an actuator 20 in the position shown in FIG. 1 marked with an angle y rotation range taken from the roller table 13 in the circumferential direction, disengaged at the end of the adjusting process and pivoted back into its starting position by a tension spring 21.
- the angle of rotation y corresponds, for example, to the arc or central angle enclosed between two adjacent pressing elements.
- the conductor turns of the winding thus created are finally fixed in their desired position in a known manner, for example with one another and glued to the winding body
- FIG. 3 shows a further winding device which largely corresponds to the device shown in FIG. 1.
- This winding device differs from the device according to FIG. 1 essentially only in a changed conductor routing.
- the conductor 4 is here for winding the inside 6 of the winding body 2 or.
- Conductor turns of a partial winding 3 already applied there are guided over a now centrally arranged deflection roller 27 and placed on the corresponding inner contour via the pressure roller 28 of a pressure element 29
- the diameter d 'of this roller is compared to the diameter d of the pressure rollers 1 6 of the other pressing elements 11 and 11 'chosen to be relatively large.
- the pressing elements 11 are used only for adhering the conductor to the inner contour.
- the figure also shows the progressive winding of the inner contour, with an advantageous counter-rotation of the 1, is indicated in dashed lines by corresponding individual positions of the roller 28 or the conductor.
- the individual conductor positions are denoted by 4'a to 4'g.
- the directions of rotation are A 'and C 'of the winding table 14 or the roller table 13 with respect to the corresponding directions of rotation A and C of the device of FIG. 1 reversed
- all drives of the actuators can be designed both mechanically and hydraulically or pneumatically.
- the control of all movements during the winding process takes place e.g. through an electronically controlled sequence control.
- the motion sequences can also be controlled via program and NC controls, because interventions by changing the program are possible in a simple manner.
- the embodiment of the winding device was based on a curved winding body 2, the central or arc angle a of which is chosen to be 180 °.
- Magnetic coils with a corresponding shape are provided in particular for storage rings of electron accelerator systems.
- curved bobbins with smaller arc angles can also be wound in a corresponding manner.
- so-called double disks can also advantageously be produced on a large industrial scale in a relatively simple manner by assembling them from single disks according to the assumed exemplary embodiments
Landscapes
- Engineering & Computer Science (AREA)
- Power Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Coil Winding Methods And Apparatuses (AREA)
Abstract
Description
- Die Erfindung bezieht sich auf ein Verfahren zur Herstellung einer gekrümmten, scheibenförmigen Magnetspule, insbesondere für Teilchenbeschleuniger-Anlagen, deren Leiter um einen eine konvex geformte Außenseite und eine konkav geformte Innenseite aufweisenden Wickelkörper mit somit teilweise negativer Krümmung unter Verwendung von den Leiter auf die Innenseite des Wickelkörpers bzw. dort bereits aufgebrachte Leiterwindungen pressenden Elementen gewickelt und nach dem Wickelvorgang in seiner Lage fixiert wird. Die Erfindung betrifft ferner eine Vorrichtung zur Durchführung dieses Verfahrens.
- Eine entsprechende supraleitende Magnetspule ist z.B. aus der Literaturstelle "Fuji Electric Review",Vol. 19, No. 3, 1973, Seiten 112 bis 118 bekannt. Diese aus Supraleitern gewickelte Spule ist längs einer Kreisbogenlänge mit vorbestimmtem Radius und vorbestimmtem Bogen -(Zentri-)-Winkel gekrümmt, so daß sie eine konvex geformte Außenseite und eine konkav geformte Innenseite aufweist. Diese Magnetspule, deren Leiter durch Verstrebungen zwischen diesen Seiten in ihrer geometrischen Lage fixiert werden, soll als Hubmagnet zur berührungsfreien Schwebeführung eines Fahrzeugs längs einer Fahrbahn dienen.
- Auch in Teilchenbeschleuniger-Anlagen müssen Speicherringe für geladene Teilchen wie z.B. Elektronen aufgrund ihrer gekrümmten Teilchenbahnen entsprechend gekrümmte Dipolmagnete aufweisen. Diese Magnete können dabei insbesondere halbkreisförmig gebogen sein - (vergl. z.B. "IEEE Transactions on Nuclear Sience", Vol. NS-30, No. 4, August 1983, Seiten 2531 bis 2533). Wegen der erforderlichen hohen Feldstärken werden hierfür bevorzugt supraleitende Wicklungen vorgesehen. Um eine unveränderte Lage der aus entsprechenden Leitern zu erstellenden Windungen dieser Wicklungen zu garantieren, müssen diese zunächst um einen entsprechend geformten Wickelkörper gewickelt und an diesen befestigt werden. Dabei stellt sich jedoch das Problem des Wickelns mit negativem Krümmungsradius im Bereich der konkaven Innenseiten der Wickelkörper.
- Magnete, deren Wicklungen negative Krümmungen aufweisen, können beispielsweise durch zugfreies Legen des mindestens einen Leiters in Nuten und anschließendes Verkeilen hergestellt werden. Auch ist ein sukzessives Anklemmen des Leiters unter Verwendung besonderer Anpreßelemente wie z.B. einzelner, am Außenrand des Wickelkörpers ortsfest anzubringender Klemmen bekannt Die mit diesen Elementen jeweils angeklemmten Leiterstücke müssen dann Stück für Stück an den Wickelkörper bzw. an gegebenenfalls auf diesen schon aufgebrachten Leiterwindungen fixiert, beispielsweise angeklebt werden. Derartige Wickeltechniken sind jedoch insbesondere für supraleitende Dipolmagnete von Speicherringen sehr aufwendig und zeitraubend.
- Aufgabe der vorliegenden Erfindung ist es deshalb, ein Verfahren zu schaffen, mit dem eine großtechnische Herstellung von scheibenförmigen, gekrümmten Magnetspulen auf verhältnismäßig einfache Weise ermöglicht wird, wobei insbesondere supraleitende Leiter vorgesehen werden können.
- Diese Aufgabe wird für das eingangs genannte Verfahren erfindungsgemäß dadurch gelöst daß der Leiter an den Wickelkörper oder an die dort bereits vorhandenen Leiterwindungen im Bereich der konvex geformten Außenseite unter Zug aufgebracht und im Bereich der konkav geformten innenseite unter demgegenüber vermindertem Zug mittels der an dieser Seite entlangzuführenden, untereinander zumindest weitgehend regelmäßig beabstandeten und eine vorbestimmte radiale Anpreßkraft ausübenden Anpreßelemente angefügt und dort bis zur Fixierung gehalten wird.
- Die mit dieser Ausgestaltung des Verfahrens verbundenen Vorteile sind insbesondere darin zu sehen, daß aufgrund der Verwendung einer Vielzahl von hintereinandergereihten und längs der konkav geformten Innenseite des Wickelkörpers beweglich angeordneten Anpreßelementen ein quasi-kontinuierlicher Wickelvorgang ermöglicht wird, indem der Leiter mit einem dieser Elemente an den Wickelkörper angelegt und mit nachfolgenden Elementen an diesem gehalten wird. Auf diese Weise ist eine Spule mit negativer Krümmung auszubilden, ohne daß es einer besonderen, im allgemeinen sehr aufwendigen ortsfesten Halterung einzelner Teile der Windungen während des Wickelvorganges bedarf.
- Das erfindungsgemäße Verfahren kann vorteilhaft mit einer Vorrichtung durchgeführt werden, die dadurch gekennzeichnet ist, daß jedes Anpreßelement eine Einrichtung mit einer Andruckrolle zum Anpressen des Leiters von außen an die konkav geformte Innenseite aufweist und daß die Anpreßelemente speichenartig an einem um den Mittelpunkt des Krümmungsradius' dieser Innenseite drehbar gelagerten Trägerteil befestigt sind.
- Vorteilhafte Ausbildungen des erfindungsgemäßen Verfahrens bzw. der entsprechenden Vorrichtung gehen aus den restlichen Unteransprüchen hervor.
- Zur weiteren Erläuterung der Erfindung und deren in den Unteransprüchen gekennzeichneten Weiterbildungen wird nachfolgend auf die Zeichnung Bezug genommen, in deren Figuren 1 und 2 eine Vorrichtung zur Durchführung des erfindungsgemäßen Verfahrens schematisch in jeweils verschiedener Ansicht veranschaulicht ist Figur 3 zeigt eine weitere erfindungsgemäße Vorrichtung in Figur 1 entsprechender Darstellung. Dabei sind in den Figuren übereinstimmende Teile mit den gleichen Bezugszeichen versehen.
- Aus Fig. 1 ist in Draufsicht ein ebener Wickelkörper 2ersichtlich, wie er beispielsweise für die Erstellung einer ebenen Dipolmagnetspule für einen Elektronenspeicherring vorgesehen werden kann. Dieser Wickelkörper ist gemäß der Darstellung nach der Figur bereits mit einer Teilwicklung 3 versehen. Die Wicklung ist dabei aus mindestens einem flachen, insbesondere supraleitenden Leiter 4 zu erstellen, der einer in der Figur nicht dargestellten Vorratstrommel entnommen und zur Bewicklung der Innenkontur des Wickelkörpers über eine Umlenkrolle 5 dem jeweils dort zu bewickeinden Teilbereich des Wickelkörpers bzw. der auf ihm bereits aufgebrachten Teilwicklung 3 zugeführt wird.
- Der sich längs einer vorbestimmten Bogenlänge b mit einem Bogen-bzw. Krümmungsradius p erstreckende Wickelkörper g hat eine konstante Breite von 2 x s. Die Größe s ist dabei der Abstand von der Bogenlinie b zu den beiden konzentrisch gekrümmten Längsseiten 6 und 7 des Wickelkems 2. Diese konstante Breite des Wickelkerns erstreckt sich allgemein über eine Bogenlänge π • α • ρ/180°, wobei a der in Grad gemessene Zentri- oder Bogenwinkel ist. Gemäß dem dargestellten Ausführungsbeispiel soll a einen Wert von 180 ° haben. Die stimseitigen Enden 8 und 9 des Wickelkerns g werden von Halbkreisen mit Durchmessern von jeweils 2 x s gebildet Über diese Halbkreise ist somit die zu bewickelnde, konvex geformte Außenseite 7 mit der zu bewickeinden, konkav geformten Innenseite 6 des Wickelkörpers 2 verbunden.
- Erfindungsgemäß soll nun die Außenkontur des so gekrümmten und auf einem Wickeltisch 14 befestigten Wickelkörpers 2unter einem verhältnismäßig hohen und die Innenkontur unter stark reduziertem Wickelzug quasi kontinuierlich mit dem mindestens einen Leiter 4 bewickelt werden. Hierzu sind besondere Anpreßelemente 11 vorgesehen, die an der konkav geformten Innenseite 6 des Wickelkörpers entfangzuführen und untereinander regelmäßig beabstandet sind. Mittels dieser Elemente 11wird eine vorbestimmte radiale Anpreßkraft K auf den jeweiligen Teil des Leiters 4 ausgeübt, so daß dieser an der konkav geformten Innenseite 6 des Wickelkörpers 2bzw. an dort bereits aufgebrachten Leiterwindungen unverrückbar solange gehalten wird, bis die erstellte gesamte Wicklung in ihrer Lage fixiert worden ist Die hierzu vorgesehene Wickelvorrichtung ist sowohl der Draufsicht der Fig. 1 als auch aus dem entsprechenden Querschnitt der Fig. 2 zu entnehmen.
- Zur Bewicklung mit dieser Vorrichtung ist im Radiusmittelpunkt M der gekrümmten, scheibenförmigen Wicklung 3 bzw. ihres Wickelkörpers 2 ein besonderes Trägerteil 13 drehbar in dem Wickeltisch 14 gelagert und mit einem Antrieb 15 versehen. Dieses Trägerteil ist tellerförmig ausgebildet Da an ihm die einzelnen Anpreßelemente 11 speichenartig, d.h. radial nach außen weisend befestigt sind und diese Elemente 11 jeweils eine Rolle aufweisen, kann das tellerartige Trägerteil auch als Rollenteller bezeichnet werden.
- Um nun den Leiter 4 unter entsprechend hohem Wickelzug auf die positiv, d.h. konvex gekrümmte Außenseite 7 des Wickelkörpers 2 aufzuwickeln, wird der Wickeltisch 14 so weit in die durch einen mit A gekennzeichneten Pfeil angedeutete Richtung gedreht, bis die in Fig. 1 dargestellte "Stopp"-Stellung erreicht ist In dieser Stellung liegt der von der Vorratstrommel abzuwickelnde Leiter 4 tangential etwa an dem äußersten Scheitelpunkt S des halbkreisförmigen Endstückes 8 des Wickelkörpers 2 an. Dabei werden die bereits auf den Wickelkörper aufgewickelten Windungen auch in dem mit B bezeichneten Bereich des Endstückes 8, welcher sich von dem Scheitelpunkte S bis zum Anfang der Außenseite 7 des Wickelkörpers erstreckt, aufgrund des hohen Wickelzuges und gegebenenfalls einer zusätzlich angesetzten Klammer unverrückbar festgehalten.
- Nach der Bewicklung über den Scheitelpunkt S hinaus wird der Wickelzug stark reduziert und fortschreitend der Leiter 4 mittels eines Anpreßelementes 11 in die negative Krümmung der Wicklung 3 gelegt, während die übrigen Elemente 11 lediglich zur Halterung des Leiters in dem Bereich der konkaven Innenseite 6 dienen. Hierzu wird der die Anpreßelemente tragende Rollenteller 13 in entsprechender, in der Figur durch einen mit C gekennzeichneten Pfeil veranschaulichten Drehrichtung gedreht Die sich dabei ergebende, fortschreitende Führung des aufzubringenden, über die Umlenkrolle 5 laufenden Leiters 4 ist in Fig. 1 durch gestrichelte Linien 4a bis 4e angedeutet
- Zum Festhalten des Leiters 4 an der Innenseite 6 des Wickelkörpers 2 bzw. den dort bereits aufgebrachten Leiterwindungen der Teilwicklung 3 enthalten die hierfür in entsprechender Anzahl vorzusehenden Anpreßelemente 11 jeweils eine Andruckrolle 16, welche am radial äußeren Ende eines Rollenarmes 17 befestigt ist Wie insbesondere aus Fig. 2 zu entnehmen ist, sind die Rollenarme 17 radial verschiebbar. Sie werden jeweils in einer sogenannten Freizone F, in welcher einzelne und dort mit 11' bezeichnete Anpreßelemente radial frei nach außen ragen, d.h. nicht an der Innenkontur des Wickelkörpers 2 anzuliegen kommen, über eine Stellvorrichtung 18 auf das um die Leiterdicke der jeweils zuletzt aufgebrachten Leiterwindung reduzierte Radiafmaß eingestellt Dabei sorgt ein elastisches Zwischenglied 19, welches nur in radialer Richtung wirksam ist, für einen Toleranzausgleich und einen gleichmäßigen Anpreßdruck K an die Wicklungsinnenkontur der konkaven Innenseite 6. Die Stellvorrichtung 18 wird für eine Kopplung mit einem Stelltrieb 20 in dem in Fig. 1 mit einem Winkel y gekennzeichneten Drehbereich von dem Rollenteller 13 in Umfangsrichtung mitgenommen, am Ende des Stellvorganges ausgeklinkt und durch eine Zugfeder 21 in ihre Ausgangsstellung zurückgeschwenkt Der Drehwinkel y entspricht dabei z.B. dem zwischen zwei benachbarten Anpreßelementen eingeschlossenen Bogen- oder Zentriwinkel.
- Alle nicht von der negativen Krümmung eingeschlossenen Anpreßelemente in der Freizone Z, die mit 11' gekennzeichnet sind, werden durch Schieber 23 auf einer Kurvenbahn 24 vertikal in Position gebracht, d.h. in dieser Freizone F sind die Anpreßelemente unter die durch eine strichpunktierte Linie angedeutete Leiterebene 25 abgesenkt Dies ist erforderlich, weil beim Wickeln im Kopfbereich B des Wickelkörperendstückes 8 der Leiter 4 diese Ebene schneidet Während des Wickelns der negativen Krümmung wird der Leiter 4 über die Umlenkrolle 5, die ebenfalls absenkbar ist, geführt Gleichzeitig wird der auch den Wickelkörper 2 tragende Wickeltisch 14 um einen Winkel β entgegen dem Uhrzeigersinn in die in Fig. 1 durch eine gepfeilte Linie D dargestellte Richtung gedreht Der Drehwinkel β kann dabei z.B. dem Ein- oder Mehrfachen des Bogenwinkels zwischen zwei benachbarten Anpreßelementen entsprechen. Auf diese Weise läßt sich eine Kollission des Leiters mit der Wicklung in diesem Bereich verhindern und wird außerdem die Leiterführung am Auslauf der Andruckrollen verbessert Die nach diesem Drehvorgang eingenommene Position des Wickelkörpers bzw. seiner Teilwicklung ist in dieser Figur durch gestrichelte, mit 3' bezeichnete Linien angedeutet.
- Die Leiterwindungen der so erstellten Wicklung werden schließlich noch in bekannter Weise in ihrer Sollage fixiert, beispielsweise untereinander und mit dem Wickelkörper verklebt
- Bei der in Fig. 1 dargestellten Wickelvorrichtung zur Durchführung des erfindungsgemäßen Verfahrens wurden nur zwölf radial nach außen weisende Anpreßelemente 11bzw. 11' angenommen, wobei der zwischen benachbarten Elementen ausgebildete Abstand eine verhältnismäßig große Weite w aufweist Im allgemeinen wird man jedoch, um den Leiter 4 sicher an der Innenseite 6 des Wickelkörpers halten zu können, diese Abstände wesentlich geringer wählen. Da zugleich eine große Anzahl von Halte-oder Anpreßpunkten vorteilhaft ist, ist dann bei verhältnismäßig kleinem Durchmesser d der Anpreßrollen 16 eine entsprechend größere Anzahl von Anpreßelementen vorzusehen.
- Fig. 3 zeigt eine weitere Wickelvorrichtung, die weitgehend der in Fig. 1 dargestellten Vorrichtung entspricht Diese Wickelvorrichtung unterscheidet sich von der Vorrichtung nach Fig. 1 im wesentlichen nur durch eine geänderte Leiterfühung. Der Leiter 4 wird hierbei zur Bewicklung der Innenseite 6 des Wickelkörpers 2bzw. dort bereits aufgebrachter Leiterwindungen einer Teilwicklung 3 über eine nunmehr zentral angeordnete Umlenkrolle 27 geführt und über die Andruckrolle 28 eines Anpreßelementes 29 an die entsprechende Innenkontur gelegt Um dabei die Biegebelastung des Leiters zu begrenzen, ist der Durchmesser d' dieser Rolle gegenüber dem Durchmesser d der Andruckrollen 16 der übrigen Anpreßelemente 11 bzw. 11' verhältnismäßig groß gewählt Die Anpreßelemente 11 dienen lediglich zur Hafterung des Leiters an der Innenkontur. In der Figur ist außerdem die fortschreitende Bewicklung der Innenkontur, wobei vorteilhaft eine Gegendrehung des Wickeltisches 14 wie bei der Vorrichtung nach Fig. 1 nicht mehr erforderlich ist, durch entsprechende, einzelne Positionen der Rolle 28 bzw. des Leiters gestrichelt angedeutet Die einzelnen Leiterpositionen sind mit 4'a bis 4'g bezeichnet Dabei sind die Drehrichtungen A' und C' des Wickeltisches 14 bzw. des Rollentellers 13 gegenüber den entsprechenden Drehrichtungen A und C der Vorrichtung nach Fig. 1 umgekehrt
- Bei den erfindungsgemäßen Wickelvorrichtungen können alle Antriebe der Stellglieder sowohl mechanisch als auch hydraulisch oder pneumatisch ausgeführt werden. Die Steuerung aller Bewegungen im Ablauf des Wickelprozesses erfolgt z.B. durch eine elektronisch geregelte Folgesteuerung. Die Bewegungsabläufe lassen sich jedoch auch über Programm- und NC-Steuerungen regeln, weil hier Eingriffe durch Programmänderung auf einfache Weise möglich sind.
- Wie insbesondere aus den Figuren 1 und 3 hervorgeht, wurde dem Ausführungsbeispiel der Wickelvorrichtung ein gekrümmter Wickelkörper 2 zugrunde gelegt, dessen Zentri- oder Bogenwinkel a zu 180° gewählt ist Magnetspulen mit entsprechender Gestalt werden insbesondere für Speicherringe von Elektronenbeschleuniger-Anlagen vorgesehen. Mit dem erfindungsgemäßen Verfahren bzw. den entsprechenden Vorrichtungen lassen sich jedoch in entsprechender Weise auch gekrümmte Wickelkörper mit kleineren Bogenwinkeln bewickeln.
- Mit dem erfindungsgemäßen Verfahren bzw. den entsprechenden Vorrichtungen können vorteilhaft auch sogenannte Doppelscheiben auf verhältnismäßig einfache Weise großtechnisch hergestellt werden, indem man diese aus Einzelscheiben gemäß den angenommenen Ausführungsbeispielen zusammensetzt
Claims (13)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3504211 | 1985-02-07 | ||
| DE19853504211 DE3504211A1 (de) | 1985-02-07 | 1985-02-07 | Verfahren zur herstellung einer gekruemmten magnetspule und vorrichtung zur durchfuehrung dieses verfahrens |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0190623A1 true EP0190623A1 (de) | 1986-08-13 |
| EP0190623B1 EP0190623B1 (de) | 1988-12-14 |
Family
ID=6261945
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP86100929A Expired EP0190623B1 (de) | 1985-02-07 | 1986-01-24 | Verfahren zur Herstellung einer gekrümmten Magnetspule und Vorrichtung zur Durchführung dieses Verfahrens |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US4709470A (de) |
| EP (1) | EP0190623B1 (de) |
| JP (1) | JPS61183909A (de) |
| DE (2) | DE3504211A1 (de) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3661672D1 (en) * | 1985-06-24 | 1989-02-09 | Siemens Ag | Magnetic-field device for an apparatus for accelerating and/or storing electrically charged particles |
| DE4000666C2 (de) * | 1989-01-12 | 1996-10-17 | Mitsubishi Electric Corp | Elektromagnetanordnung für einen Teilchenbeschleuniger |
| US5532664A (en) * | 1989-07-18 | 1996-07-02 | Superconductivy, Inc. | Modular superconducting energy storage device |
| US5463291A (en) * | 1993-12-23 | 1995-10-31 | Carroll; Lewis | Cyclotron and associated magnet coil and coil fabricating process |
| US5511733A (en) * | 1994-02-23 | 1996-04-30 | Northrop Grumman Corporation | Negative radius coil winders |
| DE102006018635B4 (de) * | 2006-04-21 | 2008-01-24 | Siemens Ag | Bestrahlungsanlage mit einem Gantry-System mit einem gekrümmten Strahlführungsmagneten |
| KR100805284B1 (ko) | 2006-08-31 | 2008-02-20 | 한국전기연구원 | 고온초전도 선재의 굽힘변형에 따른 임계전류 측정용 홀더및 그 홀더가 장착된 가속시험장치 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1139585B (de) * | 1959-09-29 | 1962-11-15 | Siemens Ag | Vorrichtung fuer eine Spulenwickelmaschine |
| DE1281030B (de) * | 1964-02-14 | 1968-10-24 | Licentia Gmbh | Vorrichtung zum Fuehren, Aufwickeln und Anpressen der Draehte beim Herstellen von Wicklungen elektrischer Geraete |
| DE2446713A1 (de) * | 1974-09-30 | 1976-04-08 | Siemens Ag | Verfahren zum bewickeln von wicklungstraegern, insbesondere spulenkoerpern und spulenkernen und vorrichtung zur durchfuehrung des verfahrens |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4448054A (en) * | 1981-04-03 | 1984-05-15 | Westinghouse Electric Corp. | Coil winding apparatus |
| NL8300544A (nl) * | 1983-02-14 | 1984-09-03 | Philips Nv | Werkwijze voor het vervaardigen van een zadelvormige spoel. |
-
1985
- 1985-02-07 DE DE19853504211 patent/DE3504211A1/de not_active Withdrawn
-
1986
- 1986-01-17 US US06/820,205 patent/US4709470A/en not_active Expired - Fee Related
- 1986-01-24 EP EP86100929A patent/EP0190623B1/de not_active Expired
- 1986-01-24 DE DE8686100929T patent/DE3661451D1/de not_active Expired
- 1986-02-04 JP JP61022802A patent/JPS61183909A/ja active Granted
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1139585B (de) * | 1959-09-29 | 1962-11-15 | Siemens Ag | Vorrichtung fuer eine Spulenwickelmaschine |
| DE1281030B (de) * | 1964-02-14 | 1968-10-24 | Licentia Gmbh | Vorrichtung zum Fuehren, Aufwickeln und Anpressen der Draehte beim Herstellen von Wicklungen elektrischer Geraete |
| DE2446713A1 (de) * | 1974-09-30 | 1976-04-08 | Siemens Ag | Verfahren zum bewickeln von wicklungstraegern, insbesondere spulenkoerpern und spulenkernen und vorrichtung zur durchfuehrung des verfahrens |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0190623B1 (de) | 1988-12-14 |
| DE3661451D1 (en) | 1989-01-19 |
| US4709470A (en) | 1987-12-01 |
| JPH0260207B2 (de) | 1990-12-14 |
| JPS61183909A (ja) | 1986-08-16 |
| DE3504211A1 (de) | 1986-08-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4205742C2 (de) | Haltezange für einen Spulenkörper, Wickelverfahren mit dieser Haltezange und geeigneter Spulenkörper | |
| EP0190623B1 (de) | Verfahren zur Herstellung einer gekrümmten Magnetspule und Vorrichtung zur Durchführung dieses Verfahrens | |
| DE19545881C2 (de) | Halte- und Abstandsveränderungsvorrichtung | |
| DE3514819A1 (de) | Magnetfelderzeugungs-spule fuer ein mit kernmagnetischer resonanz arbeitendes abbildungsgeraet | |
| AT391037B (de) | Spulenwickeleinrichtung | |
| DE2722914A1 (de) | Spulen-wickelvorrichtung | |
| DE3884035T2 (de) | Verfahren zum Wickeln einer nichtradialen Windung für eine Kathodenstrahlröhrenablenkeinheit. | |
| EP0185955B1 (de) | Verfahren zur Herstellung einer scheibenförmigen, gekrümmten Magnetspule und Vorrichtungen zur Durchführung dieses Verfahrens | |
| EP3351670A1 (de) | Flechtmaschine mit magnetischen flügelrädern | |
| DE102017124859A1 (de) | Verfahren zum Herstellen einer elektrischen Spule und Wickelvorrichtung | |
| EP0563422B1 (de) | Drahteinziehvorrichtung | |
| EP0267205B1 (de) | Haltefutter für glasbearbeitungsmaschinen | |
| DE4232882A1 (de) | Vorrichtung zum Wickeln von Fingerprint-Spulen | |
| DE3533621C2 (de) | ||
| EP0622137A1 (de) | Vorrichtung zur Herstellung von Bewehrungskäfigen | |
| EP0171686B1 (de) | Verfahren und Vorrichtung zum Bewickeln von Ringkernen, Ringspulen, Ringkernteilen oder Ringspulenteilen | |
| EP0377719B1 (de) | Wickelvorrichtung | |
| DE737881C (de) | Verfahren zum Aufbringen von Wickelkernen auf Spulen bzw. Wicklungen von Transformatoren, Drosseln, Wandlern u. dgl. | |
| DE102022128250B3 (de) | Herstellvorrichtung und Herstellverfahren für eine Induktionseinrichtung | |
| EP1356481A1 (de) | Verfahren zum bewickeln eines ringkerns | |
| DE2357832A1 (de) | Wicklung elektromagnetischer spulen | |
| DE3514859A1 (de) | Verseiljoch fuer korbverseilmaschinen | |
| DE1151321B (de) | Verfahren und Maschine zum Wickeln ortho-zyklischer Spulen zwischen Flanschen und auf eine Schablone oder einen Spulenkoerper | |
| DE2165798C3 (de) | Vorrichtung zum kontinuierlichen Überleiten von Stranggut, insbesondere von Draht | |
| DE102022106485A1 (de) | Induktor zur Erwärmung eines Fahrzeugrads |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE FR GB IT LI |
|
| 17P | Request for examination filed |
Effective date: 19860923 |
|
| 17Q | First examination report despatched |
Effective date: 19880301 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE FR GB IT LI |
|
| REF | Corresponds to: |
Ref document number: 3661451 Country of ref document: DE Date of ref document: 19890119 |
|
| ET | Fr: translation filed | ||
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19901217 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19910121 Year of fee payment: 6 |
|
| ITTA | It: last paid annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19910325 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19910423 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19920124 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19920131 Ref country code: CH Effective date: 19920131 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19920930 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19921001 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050124 |