EP0197079B1 - Procede de trempe au defile de toles d'un metal tel que l'acier et installation pour sa mise en oeuvre - Google Patents
Procede de trempe au defile de toles d'un metal tel que l'acier et installation pour sa mise en oeuvre Download PDFInfo
- Publication number
- EP0197079B1 EP0197079B1 EP19850904831 EP85904831A EP0197079B1 EP 0197079 B1 EP0197079 B1 EP 0197079B1 EP 19850904831 EP19850904831 EP 19850904831 EP 85904831 A EP85904831 A EP 85904831A EP 0197079 B1 EP0197079 B1 EP 0197079B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cooling
- zone
- sheet
- tempering
- hard
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000000034 method Methods 0.000 title claims description 18
- 229910000831 Steel Inorganic materials 0.000 title claims description 7
- 239000010959 steel Substances 0.000 title claims description 7
- 238000005496 tempering Methods 0.000 title claims 13
- 239000002184 metal Substances 0.000 title abstract description 12
- 229910052751 metal Inorganic materials 0.000 title abstract description 12
- 238000001816 cooling Methods 0.000 claims abstract description 92
- 230000004907 flux Effects 0.000 claims abstract description 20
- 230000001105 regulatory effect Effects 0.000 claims abstract description 5
- 238000009434 installation Methods 0.000 claims description 23
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 20
- 238000005507 spraying Methods 0.000 claims description 5
- 238000000605 extraction Methods 0.000 claims 1
- 238000002347 injection Methods 0.000 claims 1
- 239000007924 injection Substances 0.000 claims 1
- 238000010791 quenching Methods 0.000 description 49
- 230000000171 quenching effect Effects 0.000 description 43
- 238000009835 boiling Methods 0.000 description 6
- 229910000734 martensite Inorganic materials 0.000 description 5
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 4
- 238000010438 heat treatment Methods 0.000 description 4
- 239000007921 spray Substances 0.000 description 4
- 238000005096 rolling process Methods 0.000 description 3
- 241001080024 Telles Species 0.000 description 2
- 229910052742 iron Inorganic materials 0.000 description 2
- 230000009466 transformation Effects 0.000 description 2
- 238000011282 treatment Methods 0.000 description 2
- 240000008042 Zea mays Species 0.000 description 1
- 230000006978 adaptation Effects 0.000 description 1
- 238000005275 alloying Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 235000009508 confectionery Nutrition 0.000 description 1
- 239000000498 cooling water Substances 0.000 description 1
- 238000009792 diffusion process Methods 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 238000005265 energy consumption Methods 0.000 description 1
- 238000009998 heat setting Methods 0.000 description 1
- 238000005098 hot rolling Methods 0.000 description 1
- 238000005272 metallurgy Methods 0.000 description 1
- 238000010583 slow cooling Methods 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
- 230000000930 thermomechanical effect Effects 0.000 description 1
- 238000009834 vaporization Methods 0.000 description 1
- 230000008016 vaporization Effects 0.000 description 1
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/62—Quenching devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B37/00—Control devices or methods specially adapted for metal-rolling mills or the work produced thereby
- B21B37/74—Temperature control, e.g. by cooling or heating the rolls or the product
- B21B37/76—Cooling control on the run-out table
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/46—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for sheet metals
Definitions
- the invention relates to a process for the quenching of metal sheets such as steel, making it possible to carry out in the same installation the hard quenching and the soft quenching and an installation for carrying out the process.
- the heat flux necessary to cool a sheet is proportional to the thickness of the latter and to the cooling rate.
- the cooling rate required is approximately 10 ° C / s between 800 ° C and 600 ° C and does not depend on the thickness of the sheet, at least for thicknesses less than 25 mm .
- the invention provides a quenching method as defined in claim 1 making it possible to carry out, with the same installation, either hard quenching or soft quenching.
- the sheet to be treated is scrolled through a primary zone with a high cooling flow so as to bring the surface of the sheet into the temperature range corresponding to the desired structure, cooling is completed by passing through a secondary zone with cooling flow. moderate.
- the cooling flow and the residence time are chosen so that the super temperature sheet thickness does not fall below 500 ° C in the high-cooling zone and is maintained above 500 ° C in the moderately-cooling zone, the cooling being effected by caléfaction or boiling in film; in the case of hardening the cooling flow and the residence time are chosen so that the surface temperature of the sheet is rapidly close to 100 ° C. so that in the zone with moderate cooling the cooling is carried out by nucleated boiling .
- the high cooling flow is around 1.5 MW / m 2 in the case of soft quenching and is approximately three times higher in the case of hard quenching, while the moderate cooling flow can vary between 0.2 and 0.8 MW / m 2 approximately, in the case of soft quenching, the heat exchange taking place by film boiling or heat-setting, and is approximately three times higher in the case of hard quenching, l 'heat exchange by nucleated boiling.
- the installation according to the invention intended for the implementation of this process is defined in claim 5.
- This comprises a cooling section with high thermal flow followed by a cooling section with moderate thermal flow, the flow of cooling of the first section being adjustable in a ratio of 1 to 3 and that of the second section, in a ratio of 1 to 4, for a given boiling regime (either nucleated boiling, or calefaction) to allow their adaptation to the speeds cooling demanded.
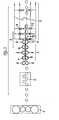
- Figure 1 is a schematic representation of a first embodiment of a cooling installation for the implementation of the method according to the invention.
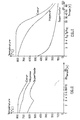
- Figure 2 shows the cooling curves of a sheet subjected to gentle quenching.
- Figure 3 shows the cooling curves of a sheet subjected to hard quenching.
- the sheet to be treated leaving the rolling mill at a temperature of the order of 800 ° C, passes through a primary cooling zone capable of evacuating a high thermal flux or intense cooling zone. At least the surface of the sheet is thus brought, at the exit from this zone, into a temperature range corresponding to the desired final martensitic or perlitic-ferritic structure depending on whether it is a question of obtaining a hard quench or a quench sweet. Cooling is continued in a secondary cooling zone capable of evacuating a moderate thermal flux sufficient to maintain the surface temperature of the product substantially at the level corresponding to the desired final structure.
- the surface temperature of the sheets at the exit from the cooling zone with high thermal flux does not depend on their thickness but only on the initial temperature and the cooling thermal flux.
- thermal modeling has shown that if a sheet metal at least 12 mm thick is cooled for 3 seconds and whose initial temperature is above 750 ° C with a flow of the order 2 MVII / m z , the surface temperature of the sheet does not depend on its thickness and does not drop below 500 ° C and therefore does not reach the areas of hard quench structure formation.
- the average temperature of the sheet remains above 600 ° C and depends on the thickness.
- Cooling can then be completed in the secondary moderate-flow cooling zone (0.8 to 0.2 MW / M 2 depending on the thickness of the sheet), which is adjusted so as to maintain an average cooling rate of 10 ° C / second approximately up to 600 ° C.
- the surface temperature always remains between 600 ° C and 500 ° C.
- Cooling is therefore obtained comparable to that obtained by cooling at a constant speed of 10 ° C / s considered necessary for obtaining soft quenching structures.
- the initial temperature of which is 800 ° C.
- the final temperature of 600 ° C. with a running speed of 2 m / s
- the heat flow for cooling the primary zone being of the order of 2 MW / m 2
- the length of the primary zone is 6 m and that of the secondary zone 24 m, resulting in an installation of 30 m total length.
- FIG. 3 shows the evolution of the surface, average and core temperatures of a 25 mm thick sheet having passed through the installation as indicated above.
- the sheets must be brought into the martensitic domain by very rapid cooling.
- hard quenching tests have shown that the sheets should be cooled to an average temperature below 150 ° C, which for thick sheets leads to high cooling times, for example 120 seconds for a sheet of 50 mm thick.
- the maximum tolerable temperature difference between the head and the tail of a sheet imposing a minimum speed of the order of 0.1 to 0.2 m / s, the maximum residence time of a sheet moving in the area at intense cooling is 60 seconds.
- a thermal modeling shows that, after leaving the first zone of intense cooling adjusted to the maximum of its capacities, the heat flow necessary in the second zone to complete the cooling to 150 ° C hardly exceeds 2 MW / m 2 .
- FIG. 3 shows the evolution of the surface, average and core temperatures of a sheet 50 mm thick having passed through the installation as indicated above.
- FIG. 1 schematically represents an exemplary embodiment of a cooling installation for implementing the method according to the invention.
- the sheets leaving the rolling mill 1 pass into a leveling installation 2, then into the cooling installation 3.
- This installation comprises a primary zone 4 with a high cooling flow and a secondary zone 5 with a moderate cooling flow.
- the sheet to be treated 6 circulating in the intense cooling zone 4, between upper rollers 7 and lower 8, must have good flatness.
- the sheet leaving the rolling mill is passed through the leveling installation 2, which has a double advantage: in terms of leveling, straightening the sheet hot, therefore with low energy consumption , and in terms of cooling, better water distribution.
- the intense cooling zone consists of elements such as those described in French patent 2,223,096. It comprises a number of pairs of guide rollers between which the sheet passes. These rollers are enclosed in an enclosure 9 having between the rollers flat walls, mutually parallel and with the upper and lower faces of the sheet. These walls allow passage to a blade of cooling water supplied by intakes provided on the casings of some of the rollers and discharged by outlets provided on the casings of other rollers. The adjustment of the water flow allows the cooling flow to be varied in a ratio of 3.
- the pairs of guide rollers allow the sheet metal to move, but also help maintain it to prevent accidental deformation during cooling.
- the thickness of the sheets subjected to the treatment being variable, the upper part of the machine carrying the upper rollers must be mobile to allow the adjustment of the passage between the rollers, also this part of the installation is expensive and it is advantageous to decrease its length. In practice, we limit our to a length of the order of 6 meters.
- the moderate cooling zone 5 comprises drive rollers 10 on which the sheet rests and sprayers or sprinkler devices with a water blade or laminar jets provided between the rollers.
- two-dimensional jet spraying devices 11, 12 are used, as described in French patent 2,421,678. These devices consist of hollow bodies, terminated by an elongated slot, supplied with gas under moderate pressure and with water. The water, injected inside the hollow bodies, is ejected by a stream of pressurized gas, through the slot, giving a two-dimensional spray jet.
- the length of the secondary zone 5 is of the order of 24 meters.
- the speed of rotation of the rollers is adjustable.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Crystallography & Structural Chemistry (AREA)
- Thermal Sciences (AREA)
- Physics & Mathematics (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Heat Treatments In General, Especially Conveying And Cooling (AREA)
- Heat Treatment Of Strip Materials And Filament Materials (AREA)
- Heat Treatment Of Sheet Steel (AREA)
- Heat Treatment Of Articles (AREA)
Abstract
Description
- L'invention concerne un procédé de trempe au défilé de tôles d'un métal tel que l'acier permettant de réaliser dans une même installation la trempe dure et la trempe douce et une installation pour la mise en oeuvre du procédé.
- Les traitements thermiques ou thermomécani- ques d'aciers peu chargés en éléments d'alliage permettent dans certaines conditions d'obtenir des caractéristiques mécaniques égales et mêmes supérieures à celles d'aciers plus fortement alliés de manière classique. On a donc, dans un but de compétitivité des prix, développé des méthodes de trempe directe dans la chaude de laminage.
- On utilise actuellement deux types de traitement thermique:
- - la trampe dure qui a pour but l'obtention d'une structure martensitique, et qui nécessite une vitesse de refroidissement maximale jusqu'à une température inférieure à 200°C, pour atteindre le domaine martensitique
- - la trempe douce, ayant pour but l'obtention d'une structure ferritique, perlitique ou bainitique se formant dans une zone de température supérieure à 400°C, nécessite des vitesses de refroidissement pouvant être 10 fois moindres que précédemment dans la zone des températures allant de 800°C (température initiale) à 600°C (témperature finale).
- Ces conditions sont réalisés notamment dans deux types de machines:
- - pour la trempe dure dans une machine à refroidissement accéléré, telle que celle décrite par exemple dans le brevet français 2.223.096, dans laquelle des rouleaux de guidage font progresser la tôle à traiter dans une enceinte alimentée de chaque côté des faces de la tôle par des admissions d'eau dont le débit permet l'évacuation d'un flux de chaleur de l'ordre de 5 MW/m2. Egalement, pour la trempe dure, l'article «Use of controlled spray cooling for quenched steels» de N.V. ZIMIN paru dans «Metal Science and Heat Treatment», vol. 19 N° 1/2 janvier/février, pages 117-120, une méthode de refroidissement en plusieurs étapes. On refroidit la surface de la tôle par une pulvérisation vigoureuse d'eau (0,6-0,8 m3/sec m2) jusqu'à la transformation martensitique puis on continue le refroidissement jusqu'au coeur du métal par pulvérisation modérée de l'orde de -0,1 m3/ sec m2. C'est une méthode de trempe dure dans laquelle on utilise deux pulvérisateurs de débits différents pour obtenir les deux types de refroidissement. On connaît également de l'article «Bethle- hem installs new plate quench and temper facili- ty» publié dans «Iron and Steel Engineer» vol. 43, N° 10 octobre 1966, pages 169-170, une unité de trempe dure présentant deux zones: une première de refroidissement rapide à haute pression et fort débit et une deuxième zone de refroidissement lent maintenant la surface de la tôle à une basse température comme dans l'article précédent.
- Les unités de trempe ci-dessus décrites ont la possibilité de faire varier le refroidissement en fonction de l'épaisseur des tôles, mais toujours dans des proportions correspondant au seul type de trempe dure. Aucun de ces dispositifs ne permet d'obtenir les deux types de trempe dure et douce,
- - pour la trempe douce par une machine de refroidissement à jets laminaires ou à lame d'eau, telle par exemple celle décrite dans la publication «Transactions I.S.J.» vol. 22, 1982, p. B 245.246 et permettant l'évacuation d'un flux de chaleur de l'ordre'de 0,4 à 0,8 MW/m2.
- Les caractéristiques des tôles soumises à une trempe dure ou douce étant différentes, il serait intéressant de pouvoir, avec une installation unique et avec une dépense énergétique réduite, produire des tôles selon l'une ou l'autre méthode. Malheureusement, pour des raisons d'ordre hydrodynamique, l'installation de trempe douce ne peut en aucun cas évacuer le flux de chaleur nécessaire à la trempe dure et l'installation de trempe dure ne peut descendre aux valeurs de flux de la trempe douce.
- En effet, le flux thermique nécessaire pour refroidir une tôle est proportionnel à l'épaisseur de celle-ci et à la vitesse de refroidissement.
- Dans le cas de la trempe douce, la vitesse de refroidissement nécessaire est d'environ 10°C/s entre 800°C et 600°C et ne dépend pas l'épaisseur de la tôle, du moins pour des épaisseurs inférieures à 25 mm.
- Dans le cas de la trempe dure, la vitesse de refroidissement est nettement plus importante et dépend de l'épaisseur de la tôle. C'est ainsi qu'entre 800°C et 200°C, on a:
-
- environ 100°C/s pour une tôle de 10 mm
- environ 30°C/s pour une tôle de 30 mm
- environ 10°C/s pour une tôle de 50 mm.
- Pour les tôles épaisses (au dessus de 30 mm), la diffusion de la chaleur dans le métal limite la vitesse de refroidissement.
- Des remarques précédentes, il découle que, selon l'épaisseur de la tôle, il peut y avoir un rapport de 10 entre le flux thermique nécessaire à une trempe dure et celui nécessaire à une trempe douce. Quel que soit le procédé de refroidissement utilisé en métallurgie, le flux thermique en régime de caléfaction (pour une température superficielle du métal supérieure à 400°C) varie sensiblement comme la puissance 0,6 à 0,9 du débit d'eau. Les débits d'eau doivent donc varier dans un rapport très supérieur à 10 pour réaliser à la fois la trempe dure et la trempe douce.
- L'invention propose un procédé de trempe tel qu'il a été défini dans la revendication 1 permettant de réaliser avec une même installation soit la trempe dure, soit la trempe douce.
- On fait défiler la tôle à traiter dans une zone primaire à flux de refroidissement élevé de manière à amener la superficie de la tôle dans le domaine de température correspondant à la structure désirée, on achève le refroidissement par passage dans une zone secondaire à flux de refroidissement modéré.
- Avantageusement, dans le cas de la trempe douce, le flux de refroidissement et le temps de séjour sont choisis pour que la température superficielle de la tôle ne descende pas au-dessous de 500°C dans la zone à refroidissement élevé et soit maintenue au-dessus de 500°C dans la zone à refroidissement modéré, le refroidissement s'effectuant par caléfaction ou ébullition en film; dans le cas de la trempe dure le flux de refroidissement et le temps de séjour sont choisis pour que la température superficielle de la tôle soit rapidement proche de 100°C de façon que dans la zone à refroidissement modéré le refroidissement s'effectue par ébullition nucléée.
- Le flux de refroidissement élevé est de l'ordre de 1,5 MW/m2 dans le cas de la trempe douce et est environ trois fois plus élevé dans le cas de la trempe dure, tandis que le flux de refroidissement modéré peut varier entre 0,2 et 0,8 MW/m2 environ, dans le cas de la trempe douce, l'échange thermique se faisant par ébullition en film ou caléfaction, et est environ trois fois plus élevé dans le cas de la trempe dure, l'échange thermique se faisant par ébullition nucléée.
- L'installation selon l'invention destinée à la mise en oeuvre de ce procédé est définie dans la revendication 5. Celle-ci comporte une section de refroidissement à flux thermique élevé suivi d'une section de refroidissement à flux thermique modéré, le flux de refroidissement de la première section étant réglable dans un rapport de 1 à 3 et celui de la deuxième section, dans un rapport de 1 à 4, pour un régime d'ébullition donné (soit ébullition nuclée, soit caléfaction) pour permettre leur adaptation aux vitesses de refroidissement demandées.
- Les explications et figures données ci-après à titre d'exemples permettront de comprendre comment l'invention peut être réalisée.
- La figure 1 est une représentation schématique d'une première forme de réalisation d'une installation de refroidissement pour la mise en oeuvre du procédé selon l'invention. La figure 2 montre les courbes de refroidissement d'une tôle soumise à une trempe douce. La figure 3 montre les courbes de refroidissement d'une tôle soumise à une trempe dure.
- Selon le procédé de l'invention, la tôle à traiter, sortant du laminoir à une température de l'ordre de 800°C, passe dans une zone primaire de refroidissement susceptible d'évacuer un flux thermique élevé ou zone de refroidissement intense. Au moins la surface de la tôle est ainsi amenée, à la sortie de cette zone, dans un domaine de température correspondant à la structure finale désirée martensitique ou perlitique-ferritique selon qu'il s'agit d'obtenir une trempe dure ou une trempe douce. Le refroidissement est poursuivi dans une zone secondaire de refroidissement susceptible d'évacuer un flux thermique modéré suffisant pour maintenir la température superficielle du produit sensiblement au niveau correspondant à la structure finale désirée.
- Comme il a été précédemment signalé, la température superficielle des tôles à la sortie de la zone de refroidissement à flux thermique élevé ne dépend pas de leur épaisseur mais uniquement de la température initiale et du flux thermique de refroidissement. En ce qui concerne la trempe douce une modélisation thermique a montré que si l'on refroidit pendant 3 secondes une tôle d'au moins 12 mm d'épaisseur et dont la température initiale est supérieure à 750°C avec un flux de l'ordre de 2 MVII/mz, la température superficielle de la tôle ne dépend pas de son épaisseur et ne descend pas en dessous de 500°C et par conséquent n'atteint pas des domaines de formation de structure de trempe dure. Par contre la température moyenne de la tôle reste supérieure à 600°C et dépend de l'épaisseur.
- Le refroidissement peut alors être achevé dans la zone secondaire de refroidissement à flux modéré (0,8 à 0,2 MW/M 2 selon l'épaisseur de la tôle), qui est réglée de façon à maintenir une vitesse de refroidissement moyenne de 10°C/seconde environ jusqu'à 600°C. Dans cette zone secondaire, la température superficielle reste toujours comprise entre 600°C et 500°C.
- On obtient donc un refroidissement comparable à celui obtenu par un refroidissement à la vitesse constante de 10°C/s jugée nécessaire à l'obtention de structures de trempe douce.
- Selon un exemple de réalisation d'installation conforme à l'invention: pour une tôle de 25 mm d'épaisseur dont la température initiale est de 800°C, et la température finale de 600°C avec une vitesse de défilement de 2 m/s, le flux thermique de refroidissement de la zone primaire étant de l'ordre de 2 MW/m2, la longueur de la zone primaire est de 6m et celle de la zone secondaire de 24 m, d'où une installation de 30 m de longueur totale.
- La figure 3 montre l'évolution des températures superficielles, moyennes et à coeur d'une tôle de 25 mm d'épaisseur ayant traversé l'installation comme indiqué ci-dessus.
- Une installation de trempe douce, comme actuellement connue, aurait eu une longueur de 40m.
- Pour obtenir une trempe dure, il faut amener les tôles dans le domaine martensitique par un refroidissement très rapide. En outre, des essais de trempe dure ont montré que les tôles devaient être refroidies jusqu'à une température moyenne inférieure à 150°C, ce qui pour des tôles épaisses conduit à des temps de refroidissement élevés, par exemple 120 secondes pour une tôle de 50 mm d'épaisseur.
- L'écart de température maximum tolérable entre la tête et la queue d'une tôle imposant une vitesse minimum de l'ordre de 0,1 à 0,2 m/s, le temps de séjour maximum d'une tôle défilant dans la zone à refroidissement intense est de 60 secondes.
- Une modélisation thermique montre que, après sortie de la première zone de refroidissement intense réglée au maximum de ses capacités, le flux thermique nécessaire en deuxième zone pour achever le refroidissement jusqu'à 150°C ne dépasse guère 2 MW/m 2.
- La température de peau des tôles en sortie de la zone primaire à flux de refroidissement élevé (ou zone de refroidissement intense) étant proche de 100°C, le phénomène de caléfaction, qui, dans le cas de la trempe douce, limitait les échanges thermiques, a disparu et le refroidissement classique par eau pulvérisée devient important et montre une efficacité de l'ordre de 40% par suite d'une vaporisation intense. Ainsi, pour un flux thermique de 2 MW/m2 et une efficacité de refroidissement de 40%, le débit surfacique d'eau à réaliser est de 2 kg/m2. Ce débit est du même ordre de grandeur que celui nécessaire au refroidissement dans la zone secondaire à flux de refroidissement modéré et correspondant aux caractéristiques des installations classiques de trempe douce (environ 0,8 MW/m2 en régime de caléfaction).
- L'exemple d'installation précédemment décrite avec une zone primaire de 6 m et une zone secondaire de 24 m permettra de traiter des tôles de 50 mm d'épaisseur défilant à la vitesse de 0,2 m/s ou de 70 mm défilant à 0,1 m/s.
- La figure 3 montre l'évolution des températures superficielles, moyennes et à coeur d'une tôle de 50 mm d'épaisseur ayant traversé l'installation comme indiqué ci-dessus.
- La figure 1 représente schématiquement un exemple de réalisation d'une installation de refroidissement pour la mise en oeuvre du procédé selon l'invention. Les tôles sortant du laminoir 1 passent dans une installation de planage 2, puis dans l'installation de refroidissement 3. Cette installation comprend une zone primaire 4 à flux de refroidissement élevé et une zone secondaire 5 à flux de refroidissement modéré.
- La tôle à traiter 6 circulant, dans la zone de refroidissement intense 4, entre des rouleaux supérieurs 7 et inférieurs 8, doit présenter une bonne planéité. Afin d'obtenir la planéité requise, on fait passer la tôle sortant du laminoir dans l'installation de planage 2, ce qui présente un double avantage: au niveau du planage, redresser la tôle à chaud, donc avec consommation d'une faible énergie, et au niveau du refroidissement, une meilleure répartition de l'eau.
- La zone de refroidissement intense est constituée par des éléments tels que ceux décrits dans le brevet français 2.223.096. Elle comporte un certain nombre de couples de rouleaux de guidage entre lesquels passe la tôle. Ces rouleaux sont enfermés dans une enceinte 9 présentant entre les rouleaux des parois planes, parallèles entre elles et avec les faces supérieure et inférieure de la tôle. Ces parois laissent le passage à une lame d'eau de refroidissement alimentée par des admissions prévues sur les carters de certains des rouleaux et évacuée par des sorties prévues sur les carters d'autres rouleaux. Le réglage du débit d'eau permet de faire varier le flux de refroidissement dans un rapport de 3.
- Les couples de rouleaux de guidage permettent le déplacement de la tôle mais participent également au maintien de celle-ci pour empêcher sa déformation accidentelle lors du refroidissement. L'épaisseur des tôles soumises au traitement étant variable, la partie haute de la machine portant les rouleaux supérieurs doit être mobile pour permettre le réglage du passage entre les rouleaux, aussi cette partie de l'installation est onéreuse et l'on a intérêt à en diminuer sa longueur. Pratiquement, on se limite à une longueur de l'ordre de 6 mètres.
- La zone de refroidissement modéré 5 comporte des rouleaux d'entraînement 10 sur lesquels repose la tôle et des pulvérisateurs ou des dispositifs à aspersion à lame d'eau ou jets laminaires prévus entre les rouleaux. Selon une forme préférée, on utilise des dispositifs de pulvérisation à jet bidimensionnel 11, 12, tels que décrits dans le brevet français 2.421.678. Ces dispositifs sont constitués par des corps creux, terminés par une fente allongée, alimentés en gaz sous pression modérée et en eau. L'eau, injectée à l'intérieur des corps creux, est éjectée par un courant de gaz sous pression, au travers de la fente en donnant un jet pulvérisé bidimensionnel. Par suite de la bonne définition du jet pulvérisé, il est possible d'obtenir un refroidissement homogène sur la largeur de la tôle et semblable sur les deux faces avec un appareillage relativement peu onéreux et dont la puissance de refroidissement est aisément réglable dans un rapport de 4. Ce refroidissement homogène et symétrique permet d'éviter les déformations de la tôle.
- Dans l'exemple représenté, la longueur de la zone secondaire 5 est de l'ordre de 24 mètres.
- L'installation conforme à la description précédente permet:
- - d'effectuer une trempe dure au défilé, la zone de refroidissement intense étant réglée au maximum de ses capacités avec des tôles épaisses de 70 mm au plus et pouvant dépasser 10 m de longueur,
- - d'effectuer une trempe dure ou statique de tôles d'épaisseur supérieure à 70 mm, (on fait alors subir à la tôle des mouvements de va-et- vient dans la zone de refroidissement secondaire),
d'effectuer une trempe douce avec la zone de refroidissement intense réglée pour un flux de refroidissement de 1 à 2 MW/m2 et une vitesse de défilement de l'ordre de 2 m/s. - Dans les différents exemples, la vitesse de rotation des rouleaux est réglable.
Claims (7)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT85904831T ATE38689T1 (de) | 1984-10-09 | 1985-10-04 | Verfahren und vorrichtung zum abschrecken von durchlaufenden metallblechen, insbesondere von stahlblechen. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8415458A FR2571384A1 (fr) | 1984-10-09 | 1984-10-09 | Procede de trempe au defile de toles d'un metal tel que l'acier et installation pour sa mise en oeuvre |
| FR8415458 | 1984-10-09 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0197079A1 EP0197079A1 (fr) | 1986-10-15 |
| EP0197079B1 true EP0197079B1 (fr) | 1988-11-17 |
Family
ID=9308468
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19850904831 Expired EP0197079B1 (fr) | 1984-10-09 | 1985-10-04 | Procede de trempe au defile de toles d'un metal tel que l'acier et installation pour sa mise en oeuvre |
Country Status (6)
| Country | Link |
|---|---|
| EP (1) | EP0197079B1 (fr) |
| JP (1) | JPS62501300A (fr) |
| AU (1) | AU5011185A (fr) |
| DE (1) | DE3566272D1 (fr) |
| FR (1) | FR2571384A1 (fr) |
| WO (1) | WO1986002384A1 (fr) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3809645A1 (de) * | 1988-03-18 | 1989-09-28 | Mannesmann Ag | Verfahren zum abkuehlen von hohlkoerpern |
| EP0970260B1 (fr) * | 1997-03-25 | 2004-08-18 | Aluminum Company Of America | Procede de trempe adaptable pour des alliages metalliques aptes au traitement thermique |
| WO2000001857A1 (fr) * | 1998-07-07 | 2000-01-13 | Didier Tecnica, S.A. | Unite de refroidissement rapide de tole par pulverisation d'eau |
| AU4596899A (en) * | 1998-07-10 | 2000-02-01 | Ipsco Inc. | Method and apparatus for producing martensite- or bainite-rich steel using steckel mill and controlled cooling |
| EP4257709A4 (fr) * | 2021-01-29 | 2024-04-10 | JFE Steel Corporation | Appareil de durcissement par trempe de tôle métallique et procédé de durcissement par trempe, et procédé de production de tôle d'acier |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3300198A (en) * | 1963-12-27 | 1967-01-24 | Olin Mathieson | Apparatus for quenching metal |
| FR2223096B1 (fr) * | 1973-03-26 | 1976-09-10 | Usinor | |
| JPS5337511A (en) * | 1976-09-21 | 1978-04-06 | Ishikawajima Harima Heavy Ind Co Ltd | Heat treating equipment for steel sheet |
| FR2421678A2 (fr) * | 1978-04-03 | 1979-11-02 | Bertin & Cie | Dispositif de pulverisation a jet bidimensionnel |
| JPS5864320A (ja) * | 1981-10-14 | 1983-04-16 | Kobe Steel Ltd | 厚鋼板用冷却設備 |
-
1984
- 1984-10-09 FR FR8415458A patent/FR2571384A1/fr not_active Withdrawn
-
1985
- 1985-10-04 DE DE8585904831T patent/DE3566272D1/de not_active Expired
- 1985-10-04 JP JP60504377A patent/JPS62501300A/ja active Pending
- 1985-10-04 EP EP19850904831 patent/EP0197079B1/fr not_active Expired
- 1985-10-04 WO PCT/FR1985/000275 patent/WO1986002384A1/fr not_active Ceased
- 1985-10-04 AU AU50111/85A patent/AU5011185A/en not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| FR2571384A1 (fr) | 1986-04-11 |
| JPS62501300A (ja) | 1987-05-21 |
| WO1986002384A1 (fr) | 1986-04-24 |
| AU5011185A (en) | 1986-05-02 |
| DE3566272D1 (en) | 1988-12-22 |
| EP0197079A1 (fr) | 1986-10-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1058588B1 (fr) | Installation de fabrication de bandes d'acier inoxydable laminees a froid | |
| EP2100673B1 (fr) | Procédé et dispositif de soufflage de gaz sur une bande en défilement. | |
| US4168993A (en) | Process and apparatus for sequentially forming and treating steel rod | |
| FR2498092A1 (fr) | Installation pour le laminage direct d'une piece coulee en acier et production a partir de ladite piece d'un produit fini en acier | |
| RU2745923C1 (ru) | Установка и способ для производства толстого стального листа | |
| CA2385685C (fr) | Procede de fabrication de bandes d'acier au carbone, notamment d'acier pour emballages, et bandes ainsi produites | |
| EP2304060B1 (fr) | Procede et dispositif de regulation de refroidissement et de recuperation d' energie d' une bande d' acier en phase de recuit ou de galvanisation | |
| FR2738843A1 (fr) | Procede de traitement thermique d'un rail en acier | |
| EP0795616A1 (fr) | Procédé de traitement thermique en continu de bandes métalliques dans des atmosphères de nature différente | |
| FR2571384A1 (fr) | Procede de trempe au defile de toles d'un metal tel que l'acier et installation pour sa mise en oeuvre | |
| EP0761829B1 (fr) | Dispositif de refroidissement d'un produit laminé | |
| WO2010049600A1 (fr) | Four pour une installation de traitement thermique d'une bande d'acier en défilement continu et procédé associé | |
| EP0161236B1 (fr) | Dispositif perfectionnés pour la fabrication de rails | |
| JP3460583B2 (ja) | 厚鋼板の製造装置及び厚鋼板の製造方法 | |
| US4052235A (en) | Method of preventing oxidation during water quenching of steel strip | |
| JPH032561B2 (fr) | ||
| EP0169827B1 (fr) | Procédé pour fabriquer du fil machine en acier dur | |
| FR2650298A1 (fr) | Procede de patentage direct d'un fil metallique lamine a chaud | |
| CA1248783A (fr) | Dispositif et methode de refroidissement a l'air des tiges d'acier venant de laminage a chaud | |
| EP1061139B1 (fr) | Procédé de fabrication de tôles d'acier aptes à l'emboutissage par coulée directe de bandes | |
| EP0686209B1 (fr) | Procede et installation de traitement continu d'une bande d'acier galvanisee | |
| CN219503684U (zh) | 一种板坯连铸机冷却系统及连铸机 | |
| BE1004526A6 (fr) | Procede de traitement thermique d'un produit en acier. | |
| JP2012512029A (ja) | 金属ストリップのスケールを除去するための方法および装置 | |
| US4422884A (en) | Method of treating a continuously cast strand formed of stainless steel |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19860526 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE FR GB IT LI LU NL SE |
|
| 17Q | First examination report despatched |
Effective date: 19870629 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE FR GB IT LI LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 38689 Country of ref document: AT Date of ref document: 19881215 Kind code of ref document: T |
|
| ITF | It: translation for a ep patent filed | ||
| REF | Corresponds to: |
Ref document number: 3566272 Country of ref document: DE Date of ref document: 19881222 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| ITTA | It: last paid annual fee | ||
| EPTA | Lu: last paid annual fee | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 85904831.6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19950914 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19950922 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19950925 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19950926 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19951001 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19951017 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19951102 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19951116 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19951121 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19961004 Ref country code: GB Effective date: 19961004 Ref country code: AT Effective date: 19961004 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19961005 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19961031 Ref country code: CH Effective date: 19961031 Ref country code: BE Effective date: 19961031 |
|
| BERE | Be: lapsed |
Owner name: BERTIN & CIE Effective date: 19961031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19970501 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19961004 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19970630 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 19970501 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19970701 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 85904831.6 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |