EP0197887A1 - Schutzmanschette - Google Patents
Schutzmanschette Download PDFInfo
- Publication number
- EP0197887A1 EP0197887A1 EP86810101A EP86810101A EP0197887A1 EP 0197887 A1 EP0197887 A1 EP 0197887A1 EP 86810101 A EP86810101 A EP 86810101A EP 86810101 A EP86810101 A EP 86810101A EP 0197887 A1 EP0197887 A1 EP 0197887A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- carbon
- anode
- spade
- bitumen
- cuff according
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25C—PROCESSES FOR THE ELECTROLYTIC PRODUCTION, RECOVERY OR REFINING OF METALS; APPARATUS THEREFOR
- C25C3/00—Electrolytic production, recovery or refining of metals by electrolysis of melts
- C25C3/06—Electrolytic production, recovery or refining of metals by electrolysis of melts of aluminium
- C25C3/08—Cell construction, e.g. bottoms, walls, cathodes
- C25C3/12—Anodes
- C25C3/125—Anodes based on carbon
Definitions
- the present invention relates to a sleeve for protecting the iron spar of an anode rod for a carbon block, which serves as an anode for the electrolytic production of aluminum.
- Burnt carbon electrodes for the melt flow electrolysis of aluminum in a fluoride electrolyte are usually provided with anode rods with two or four spades or pins made of iron, which are inserted into the upper part of the carbon anode and e.g. attached by pouring liquid iron.
- the carbon anode which has a cross-section of about 500x1500 mm and a height of 400-550 mm, for example, is connected to the anode rods and thus to the power supply by means of the iron spade.
- the carbon anode After inserting the carbon anode into the electrolysis furnace, its head warms up to approximately 180 ° C. After about 6 days, the temperature rose to around 400-500 ° C on average. Because of the burn-off caused by the oxygen released during electrolysis, the carbon anode must be lowered by approx. 15-20 mm / day. After various subsidence, it finally lies so deep that the iron spades used are also below the surface of the molten electrolyte. The end of the spade surrounded by the coal mass is protected by this mass, but not the part protruding from the anode. So that it does not scale and does not partially dissolve in the electrolyte, the part of the iron patene protruding from the anode carbon must also be protected. This is achieved with the help of charcoal materials by filling them in an envelope that is inserted around the iron spade in a recess in the anode.
- a type of sleeve made of cardboard or aluminum sheet is suitable as a sleeve, which can have two opposite, inwardly projecting side parts (DE-AS 27 56 756), so that they lie clamped on the iron spades.
- the filling material consists of granules of anthracite, graphite, petroleum coke, pitch coke, metallurgical coke and / or lining or. Egg electrode residues, which are processed with the help of coal tar pitch as a binder to form a granulate or paste.
- the filling material calcines, whereby binder vapors escape and the volume shrinks by approx. 50%.
- the cuff moves slightly from its assigned position despite the side parts used for adjustment, with the result that after filling the filler material, the intended distance to the spade is not guaranteed everywhere or the cuff no longer fits snugly on the anode block and therefore the filler material underneath the cuff runs out. Furthermore, the cuff is often damaged and the filling material is spilled on the transport route from the filling station to the electrolysis cell.
- coal tar pitch binds for the production of the filling compound is also disadvantageous.
- coal tar pitch contains polycyclic aromatic hydrocarbons which escape in gaseous form during the production and / or operation of refractory materials made from it.
- the polycyclic aromatic hydrocarbons can be carcinogenic.
- the binder vapors generated during the manufacture or use of the filling materials mentioned at the beginning with coal tar pitch as binders are therefore suitable for having a harmful effect on human health and the environment.
- the workers who are already entrusted with the activities described above, which are already troubled by dust accumulation during the production of filler material and noise, are thereby additionally endangered.
- the inventors have therefore set themselves the task of creating a sleeve for protecting the iron spar of an anode rod for a carbon block, which serves as an anode for the electrolytic production of aluminum, which does not at least partially have the disadvantages mentioned above, but is nevertheless simple and economical Can be made.
- the sleeve has several, in particular two carbon bodies, each with two form-fitting end faces and corresponding to the spade or Pin cross section adapted recesses which encompass the spade or pin protruding from the coal body, and bottom surfaces which form a plane which is in contact with the coal block.
- any suitable, i.e. conceivable form that does not hinder operation of the electrolysis furnace simple shapes such as rectangles, rhombuses, circles or combinations of these shapes such as However, diamond and rectangle are preferred.
- the height of the sleeve is to be adapted accordingly to the masses of the spade or spigot as well as the carbon anode and their use, and in extreme cases can be equal to the total spade or protruding from the anode. Pin length.
- a cuff typical for the invention has a height of approximately 200 mm with a length of 260 mm and a width of 220 mm.
- the end faces of the carbon bodies interlock with one another.
- the end faces and / or the bottom surfaces can be provided with an adhesive film for better positioning.
- Particularly suitable is an adhesive that does not yet have any adhesive properties at room temperature and thus does not impair the handling of the carbon bodies, but after positioning the carbon bodies around the spades or pins, they are glued to a single body, the sleeve, at a slight increase in temperature and, if appropriate, this again glued to the coal block.
- a low-viscosity bitumen has proven to be a particularly suitable adhesive.
- bitumen is understood to mean the general definition given in accordance with DIN 55946.
- additional clips in particular those made of aluminum sheet, can be attached.
- Aluminum is particularly suitable because the melting metal does not contaminate the electrolysis bath and is recovered during the electrolysis.
- a carbon-containing mass which is 60-90% by weight of carbon-containing solid in the usual granulometry and 10-40% by weight bitumen as a binder consists.
- a particularly suitable carbon mass for the production of the carbon bodies is achieved if the bitumen portion just mentioned consists of 70-90% by weight hard bitumen and 10-30% by weight soft bitumen.
- Hard bitumen is understood here to mean a bitumen with a ring and ball softening point of approximately 80-110 ° C, soft bitumen one of approximately 40-65 ° C, the density of the two types of bitumen not exceeding 1.1 g / cm '(at 25 ° C).
- bitumen In contrast to coal tar pitch, bitumen contains polycyclic aromatic hydrocarbons only in extremely small concentrations, which are not harmful to the health of industrial workers.
- the polycyclic aromatics of the ring number 4-6 are not to be expected in the binder vapors generated during the warm-up phase of the bitumen.
- the escaping vapors mainly consist of naphthenoaromatics and alkylarylene. There is therefore no carcinogenic health hazard either in the production of the carbon mass, in its further processing into the carbon bodies or sleeves, or in the use thereof.
- the carbon bodies are produced by placing the plastic mass in suitable shapes and compressing it to a bulk density of about 1.5-1.7 g / cm 'in the usual manner.
- the cuff made from these individual carbon bodies calculates under a very low volume loss (approx. 6%). Due to the pre-compression of the carbon mass, the pore volume is very much smaller than in the case of sleeves manufactured according to the prior art. As a result, the sodium uptake is reduced in such a way that the cuff remnants remaining after use in the electrolysis can be processed again into new cuffs or carbon anode blocks. With the protective devices manufactured according to the state of the art, this was only possible with the loss of quality due to the high sodium intake.
- the solid has the following particle size distribution (sieve analysis):> 8 mm: 5% by weight. 3-8 mm: 24% by weight, 1-3 mm: 22% by weight, ⁇ 1 mm: 49% by weight.
- the solids are preheated to 160 ° C and mixed homogeneously. Then the hard bitumen heated to 190 ° C. and then the soft bitumen heated to 90 ° C. are slowly added continuously, the solid particles encasing the binder. During the addition of the binder and about 20 minutes later, the mass is mixed intensively. After the mass has cooled to a temperature suitable for the press, it is pressed into the carbon bodies according to the invention with a bulk density of between 1.5-1.7 g / cm 3 .
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Electrolytic Production Of Metals (AREA)
- Secondary Cells (AREA)
Abstract
Description
- Die vorliegende Erfindung bezieht sich auf eine Manschette zum Schutz des Eisenspatens einer Anodenstange für einen Kohleblock, der als Anode zur elektrolytischen Herstellung von Aluminium dient.
- Gebrannte Kohleelektroden für die Schmelzflusselektrolyse von Aluminium in einem Fluoridelektrolyten sind meist mit Anodenstangen mit zwei oder vier Spaten bzw. Zapfen aus Eisen versehen, die in den oberen Teil der Kohleanode eingesetzt und z.B. durch Eingiessen von flüssigem Eisen daran befestigt werden.
- Die Kohleanode, die beispielsweise einen Querschnitt von etwa 500x1500 mm und eine Höhe von 400-550 mm aufweist, wird mittels der Eisenspaten mit den Anodenstangen und damit mit der Stromzuführung durch Anklemmen verbunden.
- Nach dem Einsetzen der Kohleanode in den Elektrolyseofen erwärmt sich deren Kopf auf etwa 180°C. Nach ungefähr 6 Tagen ist die Temperatur auf etwa 400-500°C im Mittel gestiegen. Wegen des Abbrands durch den bei der Elektrolyse freigesetzten Sauerstoff muss die Kohleanode ca. 15-20 mm/Tag gesenkt werden. Nach diversen Absenkungen liegt sie schliesslich so tief, dass auch die eingesetzten eisemen Spaten unterhalb der Oberfläche des schmelzflüssigen Elektrolyten liegen. Das von der Kohlemasse umgebene Ende des Spatens ist von dieser Masse geschützt, nicht aber der aus der Anode herausragender Teil. Damit dieser nicht abzundert und sich nicht im Elektrolyten teilweise auflöst, muss auch der aus der Anodenkohle herausragende Teil des Eisenpatens geschützt werden. Dies wird mit Hilfe von Kunstkohlematerialien erreicht, indem diese in einer Hülle, die um die Eisenspaten in einer Vertiefung der Anode eingesetzt ist, eingefüllt wird.
- Als Hülle eignet sich eine Art Manschette aus Karton oder Aluminiumblech, weiche zwei gegenüberstehende nach innen ragende Seitenteile aufweisen kann (DE-AS 27 56 756), so dass diese klemmend auf den Eisenspaten aufliegen.
- Das Füllmaterial besteht aus Körnungen von Anthrazit, Graphit, Petrolkoks, Pechkoks, metallurgischem Koks und/oder Auskleidungs-bzw. Eiektrodenresten, das mit Hilfe von Steinkohlenteerpech als Bindemittel zu einem Granulat oder einer Paste verarbeitet wird. Während des Einsatzes der Kohleanode kalziniert das Füllmaterial, wobei Bindemitteldämpfe entweichen und ein Volumenschwund um ca. 50 % stattfindet.
- Diese und ähnlich bekannte Vorrichtungen zum Schutz der Spaten bzw. Zapfen haben jedoch Nachteile. Durch die starke Schwindung während des Kalzinationsprozesses wird die Schutzwirkung der Manschette erheblich veringert. Darüber hinaus nimmt die nach dem Kalzinationsprozess relativ poröse Manschette während des Elektrolyseprozesses verstärkt Natrium auf. Aber auch die Handhabung der Manschette vor dem bestimmungsgemässen Einsatz ist mit Nachteilen verbunden.
- Die Manschette verschiebt sich leicht trotz der der Justierung dienenden Seitenteile aus ihrer zugewiesenen Position, mit der Folge, dass nach dem Einfüllen des Füllmaterials nicht überall der vorgesehene Abstand zum Spaten gewährleistet ist oder die Manschette nicht mehr satt auf dem Anodenblock aufliegt und dadurch das Füllmaterial unter der Manschette heraus rinnt. Ferner kommt es häufig zu einer Beschädigung der Manschette und Verschüttung des Füllmaterials auf dem Transportweg von der Einfüllstation zur Elektrolysezelle.
- Ausserdem wirkt sich nachteilig aus, dass bei Verwendung von Füllmaterial in Granulatform dieses auch im Laufbereich der Arbeiter verloren geht und zu Boden fällt, wodurch die Gefahr des Ausrutschens der Arbeiter auf den kugelförmigen Partikeln gegeben ist.
- Aber auch die Verwendung von Steinkohlenteerpech ats Bindet zur Herstellung der Füllmasse ist nachteilig. Verschiedene Untersuchungen haben nämlich gezeigt, dass Steinkohlenteerpech polycyclische aromatische Kohlenwasserstoffe enthält, die bei der Herstellung und/oder beim Betrieb von daraus hergestellten refraktären Materialien gasförmig entweichen. Die polycyclischen aromatischen Kohlenwasserstoffe können krebsauslösend sein. Die bei der Herstellung oder Verwendung eingangs genannter Füllmaterialien mit Steinkohlenteerpech als Bindemittel entstehenden Bindemitteldämpfe sind daher geeignet, gesundheitsschädigend auf Mensch und Umwelt einzuwirken. Der mit oben beschriebenen Tätigkeiten betraute ohnehin schon durch Staubanfall bei der Füllmaterialherstellung und Lärm belästigte Arbeiter wird dadurch noch zusätzlich gefährdet.
- Die Erfinder haben sich deshalb die Aufgabe gestellt, eine Manschette zum Schutz des Eisenspatens einer Anodenstange für einen Kohleblock, der als Anode zur elektrolytischen Herstellung von Aluminium, dient zu schaffen, welche die oben erwähnten Nachteile mindestens teilweise nicht aufweist, aber dennoch auf einfache und wirtschaftliche Art hergestellt werden kann.
- Die Aufgabe wird erfindungsgemäss dadurch gelöst, dass die Manschette mehrere, insbesondere zwei Kohlekörper mit je zwei formschlüssig aufeinanderstossenden Stirnflächen und entsprechend dem Spaten-bzw. Zapfenquerschnitt angepassten Ausnehmungen, die den aus dem Kohlekörper ragenden Spaten bzw. Zapfen umgreifen, und Bodenflächen, die eine Ebene bilden, welche sich in Kontakt mit dem Kohleblock befindet, aufweist.
- Als äussere Umgrenzung der Manschette ist im Prinzip jede geeignete, d.h. die Elektrolyseofenbedienung nicht hindernde Form denkbar; einfache Formen wie Rechtecke, Rauten, Kreise oder Kombinationen dieser Formen wie z.B. Raute und Rechteck werden jedoch bevorzugt. Die Höhe der Manschette ist den Massen des Spatens bzw. Zapfens sowie der Kohleanode und deren Einsatz entsprechend anzupassen und kann im Extremfall gleich der gesamten aus der Anode herausragenden Spaten-bzw. Zapfenlänge sein. Eine für die Erfinung typische Manschette hat etwa eine Höhe von 200 mm bei einer Länge von 260 mm und einer Breite von 220 mm.
- Nach einer Weiterbildung der Erfindung greifen die Stirnflächen der Kohlekörper falzartig ineinander. Zur besseren Positionierung können die Stirnflächen und/oder die Bodenflächen mit einem Klebefilm versehen werden. Besonders geeignet ist ein Kleber, der bei Raumtemperatur noch keine Klebeigenschaften aufweist und dadurch die Handhabung der Kohlekörper nicht beeinträchtigt, jedoch nach Positionie rung der Kohlekörper um die Spaten bzw. Zapfen diese bei geringer Temperaturerhöhung zu einem einzigen Körper, der Manschette, verklebt und dieser gegebenfalls wiederum mit dem Kohleblock verklebt. Als besonders geeigneter Kleber hat sich ein niedrig viskose Bitumen herausgestellt. Unter Bitumen wird hier und nachfolgend die nach DIN 55946 gegebene allgemeine Definition verstanden.
- Zur Unterstützung des Zusammenhalts der Kohlenkörper können zusätzlich .die Kohlekörper übergreifende Spangen, insbesondere solche aus Aluminiumblech, angebracht sein. Aluminium eignet sich besonders gut, denn das abschmelzende Metall verunreinigt das Elektrolysebad nicht und wird während der Elektrolyse wieder zurückgewonnen.
- Zur Fertigung der einzelnen Kohlekörper der Manschette hat es sich als günstig erwiesen, eine kohlenstoffhaltige Masse zu wählen, die zu 60-90 Gew.-% aus kohlenstoffhaltigem Feststoff in der an sich üblichen Granulometrie und 10-40 -Gew.-% Bitumen als Bindemittel besteht. Eine besonders geeignete Kohlenstoffmasse zur Herstellung der Kohlekörper wird erzielt, wenn der eben genannte Bitumenanteil zu 70-90 Gew.-% aus Hartbitumen und 10-30 Gew.-% Weichbitumen besteht.
- Als Hartbitumen wird hier ein Bitumen mit einem Erweichungspunkt nach Ring und Kugel von etwa 80-110°C, als Weichbitumen eines von etwa 40-65°C verstanden, wobei die Dichte der beiden Bitumensorten nicht über 1,1 g/cm' (bei 25°C) liegt.
- Im Gegensatz zu Steinkohlenteerpech enthält Bitumen polycy clische aromatische Kohlenwasserstoffe nur in ausserordentlich kleiner, für die Gesundheit des Industriearbeiters nicht schädlicher, Konzentration.
- Insbesondere sind die polycyclischen Aromate der Ringzahl 4-6 in den während der Aufwärmphase des Bitumens entstehenden Bindemitteldämpfen nicht zu erwarten. Die entweichenden Dämpfe bestehen vorwiegend aus Naphtenoaromaten und Alkylarylen. Eine karzinogene Gesundheitsgefährdung ist deshalb weder bei der Herstellung der Kohlenstoffmasse noch bei deren Weiterverarbeitung zu den Kohlekörpern bzw. Manschetten oder deren Verwendung gegeben.
- Desweiteren werden praktisch alle anderen vorgenannten Nachteile vermieden.
- Die Kohlekörper werden hergestellt, indem die Kunststoffmasse in geeignete Formen gegeben wird und in an sich üblicher Weise auf eine Rohdichte von etwa 1.5-1.7 g/cm' verdichtet wird. Während des Einsatzes im Elektrolyseprozess kalziniert die aus diesen einzelnen Kohlenkörpern gefertigte Manschette unter einen nur sehr geringen Volumenschwund (ca. 6 %). Durch die Vorverdichtung der Kohlenstoffmasse ist das Porenvolumen sehr viel geringer als bei nach dem Stand der Technik gefertigten Manschetten. Dadurch wird die Natriumaufnahme derart reduziert, dass die nach Einsatz in der Elektrolyse verbleibenden Manschettenreste wieder zu neuen Manschetten oder Kohleanodenblöcken verarbeitet werden können. Dies war bei den nach dem Stand der Technik gefertigten Schutzvorrichtungen bedingt durch die hohe Natriumaufnahme nur unter Inkaufnahme von Qualitätseinbussen möglich.
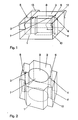
- Weitere Vorteile, Merkmale und Einzelheiten ergeben sich anhand der folgenden Ausführungsbeispiele. Es zeigen schematisch in
- Fig. 1 und 2: Schutzmanschetten in perspektivischer Darstellung,
- Fig. 3 und 4: Vertikalschnitte durch Anodenblöcke mit aufgesetzten Schutzmanschetten.
-
- Die Figur 1 zeigt eine Schutzmanschette von rechteckiger Umgrenzung, bestehend aus zwei Kohlekörpern 1 und 2. Jeder Kohlekörper hat zwei Stirnflächen 3 und 4 bzw. 5 und 6, von denen in der Figur nur die Spuren auf der Oberseite und teilweise an der Seite zu sehen sind, und eine geradlinige, U-förmige Ausnehmung 7, 8. Die Ausnehmung ist geringfügig grösser als die entsprechende Dimension des Eisenspatens. In dem durch die Ausnehmungen 7, 8 gebildeten Kanal von rechteckigem Querschnitt befindet sich der nicht dargestellte Anodenspaten. Dieser hat einen gleichen, jedoch geringfügig kleineren Querschnitt. Die Stirnflächen 3, 4 bzw. 5, 6 sind falzartig ausgebildet. Eine anders geartete Ausbildung liegt im Rahmen des Erfindungsgedankens, denn eine derartige Ausbildung hat den Zweck, dass die einzelnen Kohlekörper 1, 2 beim Umlegen um den Eisenspaten leicht in die richtige Position gebracht werden können. Zur Sicherung einer solchen Position können auf die beiden Kohlekörper 1, 2 übergreifende Spangen 12, 13 angebracht werden. Dies ist dann besonders von Vorteil, wenn die formschlüssig aufeinanderstossenden Sfimflächen 3, 4 und 5, 6 nicht verklebt werden.
- Figur 2 zeigt eine im Prinzip gleiche Schutzmanschette wie Figur 1. Die Umgrenzung stellt jedoch eine Kombination von Rechteck und Raute dar und die Ausnehmungen 7, 8 sind halbkreisförmig, was diese Ausführungsform für Zapfen besonders geeignet macht, weil die Zapfenquerschnitte üblicherweise kreisförmig sind.
- Figuren 3 und 4 zeigen Anoden mit unterschiedlich aufgeführten Spaten-bzw. Zapfenlöchern. In Figur 3 hat die Anode 19 ein Zapfenloch 20, das vollständig vom Anodenspaten 9 ausgefüllt ist. Der Kohlekörper 2 der Manschette mit seinen Stirnflächen 5 und 6 umgreift den Spaten 9 und liegt mit der Bodenfläche 11 auf der Anode 19 auf. Der Kohlekörper 2 umgreift den freien Teil des Spatens 9 bis zu seiner vollen Höhe h.
- In Figur 4 ist das Zapfenloch 20 stufenförmig ausgebildet, wobei der untere, engere Teil zur Befestigung des Spatens 9 dient und der noch verbleibende Raum durch den Kohlekörper 2 ausgefüllt wird. Diese Ausführung hat den Vorteil, dass die erfindungsgemässe Schutzmanschette auch bei Spaten-bzw. Zapfenlöchern, wie sie häufig bei Verwendung von Metaiimanschetten nach dem Stand der Technik in Gebrauch sind, verwendet werden kann.
- Zur Herstellung der Kunststoffmasse werden 67 Gew.-% Petrolkoks, 17 Gew.-% Manschettenreste aus einem Elektrolyseeinsatz, 14 Gew.-% Hart-und 2 Gew.-% Weichbitumen verwendet. Der Feststoff hat folgende Kornverteilung - (Siebanalyse): > 8 mm: 5 Gew.-%. 3-8 mm: 24 Gew.-%, 1-3 mm: 22 Gew.-%, < 1 mm: 49 Gew.- %. Die Feststoffe werden auf 160°C vorgewärmt und homogen durchmischt. Dann wird das auf 190°C erwärmte Hartbitumen, anschliessend das auf 90°C erwärmte Weichbitumen langsam kontinuierlich zugegeben, wobei sich die Feststoffpartikei mit dem Bindemittel umhüllen. Während der Zugabe des Bindemittels und etwa noch 20 Minuten danach wird die Masse intensiv weitergemischt. Nach Abkühlung der Masse auf eine je nach Presse geeignete Temperatur wird diese zu den erfindungsgemässen Kohlekörpem mit einer zwischen 1.5-1.7 g/cm3 liegenden Rohdichte verpresst.
Claims (9)
dadurch gekennzeichnet,
dass diese mehrere, insbesondere zwei Kohlekörper (1, 2) mit je zwei formschlüssig aufeinanderstossenden Stimflächen (3, 4 und 5, 6) und entsprechend dem Spaten-bzw. Zapfenquerschnitt angepassten Ausnehmungen (7, 8), die den aus dem Kohlekörper ragenden Spaten bzw. Zapfen - (9) umgreifen und Bodenflächen (10, 11), die eine Ebene bilden, welche sich in Kontakt mit der Kohleanode befindet, aufweist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH1010/85 | 1985-03-06 | ||
| CH101085 | 1985-03-06 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0197887A1 true EP0197887A1 (de) | 1986-10-15 |
Family
ID=4200340
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP86810101A Ceased EP0197887A1 (de) | 1985-03-06 | 1986-02-27 | Schutzmanschette |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US4687566A (de) |
| EP (1) | EP0197887A1 (de) |
| JP (1) | JPS61264190A (de) |
| AU (1) | AU588569B2 (de) |
| ES (2) | ES296466Y (de) |
| HU (1) | HUT44293A (de) |
| IS (1) | IS1356B6 (de) |
| NO (1) | NO860809L (de) |
| ZA (1) | ZA861429B (de) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2606796A1 (fr) * | 1986-11-14 | 1988-05-20 | Savoie Electrodes Refract | Revetement de protection destine aux rondins d'anodes precuites |
| WO1989010436A1 (en) * | 1988-04-29 | 1989-11-02 | Robotec Engineering A/S | A method for providing a collar about an anode nipple, and a device for carrying out said method |
| EP0378842A1 (de) * | 1989-01-17 | 1990-07-25 | Hoogovens Aluminium Hüttenwerk Gmbh | Schutzmantel für Stromzuführungselemente |
| EP0617145A1 (de) * | 1993-03-17 | 1994-09-28 | Norsk Hydro A/S | Schutzvorrichtung für Anodenhängerzapfen |
| DE10300444A1 (de) * | 2003-01-07 | 2004-07-22 | Corus Aluminium Voerde Gmbh | Kragen zum Schutz des Verbindungsbereichs zwischen Anode und Anodenaufhängung sowie Verfahren zur Herstellung eines solchen Kragens |
| CN100595340C (zh) * | 2007-10-10 | 2010-03-24 | 四川启明星铝业有限责任公司 | 一种铝用炭素阳极混捏成型方法 |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN100381611C (zh) * | 2003-06-13 | 2008-04-16 | 李汉国 | 一种铝用阳极钢爪保护套的冷压成型方法及用该方法生产的保护套 |
| CN106345719B (zh) * | 2016-10-28 | 2019-01-18 | 贵州顺安机电设备有限公司 | 一种炭块清理设备 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2547061A1 (de) * | 1975-10-21 | 1977-04-28 | Kaiser Preussag Aluminium Gmbh | Zapfenschutz fuer kohleanoden in gekapselten aluminium-elektrolysezellen und verfahren zu seiner herstellung |
| EP0092704A1 (de) * | 1982-04-26 | 1983-11-02 | C. CONRADTY NÜRNBERG GmbH & Co. KG | Verwendung von temperatur- und korrosionsbeständigen gasdichten Materialien als Schutzüberzug für den Metallteil von Kombinationselektroden für die Schmelzflusselektrolyse zur Gewinnung von Metallen, sowie hieraus gebildete Schutzringe |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BE484042A (de) * | 1947-09-08 | |||
| US2680143A (en) * | 1951-04-20 | 1954-06-01 | Elektrokemisk As | Method of supplying current to continuous electrodes |
| US3202600A (en) * | 1951-05-04 | 1965-08-24 | British Aluminium Co Ltd | Current conducting element for aluminum reduction cells |
| US3024178A (en) * | 1958-04-19 | 1962-03-06 | Elektrokemisk As | Process for operating soderberg anodes with vertical contact studs |
| US3244610A (en) * | 1961-11-29 | 1966-04-05 | Union Carbide Canada Ltd | Tamped connections |
| US3398081A (en) * | 1966-04-05 | 1968-08-20 | Pechiney Prod Chimiques Sa | Prebaked carbon anodes and anode assembly for the production of aluminum |
| US3745107A (en) * | 1971-09-07 | 1973-07-10 | Aluminum Co Of America | Protected electrode lead for use in a corrosive environment |
| US3745106A (en) * | 1971-09-07 | 1973-07-10 | Aluminum Co Of America | Fluid sheathed electrode lead for use in a corrosive environment |
| US4297180A (en) * | 1976-08-25 | 1981-10-27 | Aluminum Company Of America | Electrolytic production of metal |
| CH625560A5 (de) * | 1977-12-16 | 1981-09-30 | Alusuisse | |
| US4145564A (en) * | 1978-01-30 | 1979-03-20 | Andrew Dennie J | Non-consumable electrode with replaceable graphite tip |
| DE2910811C2 (de) * | 1979-02-16 | 1982-02-18 | Schweizerische Aluminium AG, 3965 Chippis | Stromzuleitereinrichtung für Elektroden |
| JPS57200586A (en) * | 1981-06-02 | 1982-12-08 | Mitsubishi Keikinzoku Kogyo Kk | Method of replacing anode spike |
| CH660030A5 (de) * | 1982-07-12 | 1987-03-13 | Alusuisse | Kathodenwanne einer aluminiumelektrolysezelle. |
| WO1984001178A1 (fr) * | 1982-09-13 | 1984-03-29 | Moise Piat | Appareil de w.c. a clapet hydraulique incorpore dans la partie terminale du siphon |
-
1986
- 1986-02-07 US US06/827,082 patent/US4687566A/en not_active Expired - Fee Related
- 1986-02-11 AU AU53392/86A patent/AU588569B2/en not_active Ceased
- 1986-02-19 IS IS3078A patent/IS1356B6/is unknown
- 1986-02-24 ES ES1986296466U patent/ES296466Y/es not_active Expired
- 1986-02-26 ZA ZA861429A patent/ZA861429B/xx unknown
- 1986-02-27 EP EP86810101A patent/EP0197887A1/de not_active Ceased
- 1986-03-04 NO NO860809A patent/NO860809L/no unknown
- 1986-03-05 HU HU86916A patent/HUT44293A/hu unknown
- 1986-03-06 JP JP61049521A patent/JPS61264190A/ja active Pending
-
1987
- 1987-10-01 ES ES557766A patent/ES8900233A1/es not_active Expired
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2547061A1 (de) * | 1975-10-21 | 1977-04-28 | Kaiser Preussag Aluminium Gmbh | Zapfenschutz fuer kohleanoden in gekapselten aluminium-elektrolysezellen und verfahren zu seiner herstellung |
| EP0092704A1 (de) * | 1982-04-26 | 1983-11-02 | C. CONRADTY NÜRNBERG GmbH & Co. KG | Verwendung von temperatur- und korrosionsbeständigen gasdichten Materialien als Schutzüberzug für den Metallteil von Kombinationselektroden für die Schmelzflusselektrolyse zur Gewinnung von Metallen, sowie hieraus gebildete Schutzringe |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2606796A1 (fr) * | 1986-11-14 | 1988-05-20 | Savoie Electrodes Refract | Revetement de protection destine aux rondins d'anodes precuites |
| EP0269534A1 (de) * | 1986-11-14 | 1988-06-01 | S.E.R.S. SOCIETE DES ELECTRODES & REFRACTAIRES SAVOIE | Schutzbeschichtung für Zapfen und herausragende Teile von vorgebrannten Anoden |
| WO1989010436A1 (en) * | 1988-04-29 | 1989-11-02 | Robotec Engineering A/S | A method for providing a collar about an anode nipple, and a device for carrying out said method |
| US5096631A (en) * | 1988-04-29 | 1992-03-17 | Robotec Engineering A/S | Method and device for providing a collar about an anode nipple |
| EP0378842A1 (de) * | 1989-01-17 | 1990-07-25 | Hoogovens Aluminium Hüttenwerk Gmbh | Schutzmantel für Stromzuführungselemente |
| EP0617145A1 (de) * | 1993-03-17 | 1994-09-28 | Norsk Hydro A/S | Schutzvorrichtung für Anodenhängerzapfen |
| DE10300444A1 (de) * | 2003-01-07 | 2004-07-22 | Corus Aluminium Voerde Gmbh | Kragen zum Schutz des Verbindungsbereichs zwischen Anode und Anodenaufhängung sowie Verfahren zur Herstellung eines solchen Kragens |
| CN100595340C (zh) * | 2007-10-10 | 2010-03-24 | 四川启明星铝业有限责任公司 | 一种铝用炭素阳极混捏成型方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| IS1356B6 (is) | 1989-04-19 |
| IS3078A7 (is) | 1986-09-07 |
| ES557766A0 (es) | 1989-05-01 |
| ES296466U (es) | 1989-03-16 |
| ES8900233A1 (es) | 1989-05-01 |
| ES296466Y (es) | 1989-09-01 |
| HUT44293A (en) | 1988-02-29 |
| US4687566A (en) | 1987-08-18 |
| AU588569B2 (en) | 1989-09-21 |
| NO860809L (de) | 1986-09-08 |
| AU5339286A (en) | 1986-09-11 |
| ZA861429B (en) | 1986-10-29 |
| JPS61264190A (ja) | 1986-11-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69422689T2 (de) | Verbund Zangen-/Schneidwerkzeug mit Schneid-Einsatz mit Schwerwirkung | |
| DE2919477C2 (de) | Verschleißfester Verbundwerkstoff, Verfahren zu seiner Herstellung und Verwendung des Verbundwerkstoffes | |
| DE19841521A1 (de) | Schneide-/Brechvorrichtung | |
| DE2631673C3 (de) | Kathodenelement für Elektrolysezellen, insbesondere zur Aluminiumelektrolyse | |
| DE1122714B (de) | Verfahren zum Betrieb eines Aluminiumelektrolyseofens mit selbstbackender, kontinuierlicher Anode | |
| DE2335588C3 (de) | Verfahren zum herstellen metallischer verbundgusstuecke | |
| DE3404030C1 (de) | Räumleiste für den Räumschild eines Schneepfluges | |
| DE3821794C2 (de) | ||
| DE2756756C2 (de) | Schutzmanschette | |
| US4687566A (en) | Protective collar for anode spade pin | |
| DE102016210693A1 (de) | Kathodenblock aufweisend eine neuartige Nut-Geometrie | |
| DE1483633C2 (de) | Auskleidung für einen Gußformaufsatz | |
| DE1483617A1 (de) | Isoliertafel fuer Waermehauben | |
| DE8702601U1 (de) | Vorrichtung zur Verschleißminderung | |
| DE450520C (de) | Giessform zur Herstellung von Platten aus Zement oder aehnlicher Masse | |
| DE570245C (de) | Verfahren und Vorrichtung zum Herstellen feuerfester Gegenstaende, insbesondere von Schmelztiegeln | |
| DE9404703U1 (de) | Stopfpickel oder Stampfwerkzeug | |
| DE1187807B (de) | Vorgebrannte Kohleanoden fuer die Herstellung von Metallen, insbesondere von Aluminium, durch Schmelzflusselektrolyse | |
| DE1202942B (de) | Blockkopfausfuetterung und Vorrichtung zum Einsetzen der Ausfuetterung | |
| AT298950B (de) | Schnittwerkzeug zur Formgebung von Erzeugnissen unSchnittwerkzeug zur Formgebung von Erzeugnissen und Verfahren zu seiner Herstellung d Verfahren zu seiner Herstellung | |
| DE2164214A1 (de) | Gleitschutz- und/oder reifenschutzkette sowie stuetzorgane fuer eine solche | |
| DE2426563C2 (de) | Verfahren zum Befestigen eines Einsatzes an der Grundplatte einer Kokille sowie eine entsprechende Anordnung | |
| DE2312958A1 (de) | Verfahren zum vergiessen einer metallstange in einem kohleblock | |
| AT25465B (de) | Asphalt-, Kunststein- oder dgl. Formziegel mit Kantenschutz aus Metall für Straßenfahrbahnen. | |
| DE590975C (de) | Gummiabsatz |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT CH DE FR GB IT LI NL |
|
| 17P | Request for examination filed |
Effective date: 19870402 |
|
| 17Q | First examination report despatched |
Effective date: 19880715 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: ALUSUISSE-LONZA SERVICES AG |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN REFUSED |
|
| 18R | Application refused |
Effective date: 19900520 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: FRANKE, ALOIS Inventor name: NOBEL, REINHARD Inventor name: FOERSTER, LUDWIG |