EP0230312A2 - Verfahren und Vorrichtung zum Dosieren und Mischen von Mehrkomponentenkunststoffen, insbesondere Polyurethan - Google Patents
Verfahren und Vorrichtung zum Dosieren und Mischen von Mehrkomponentenkunststoffen, insbesondere Polyurethan Download PDFInfo
- Publication number
- EP0230312A2 EP0230312A2 EP87100780A EP87100780A EP0230312A2 EP 0230312 A2 EP0230312 A2 EP 0230312A2 EP 87100780 A EP87100780 A EP 87100780A EP 87100780 A EP87100780 A EP 87100780A EP 0230312 A2 EP0230312 A2 EP 0230312A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- piston
- cylinder unit
- hydraulic fluid
- filling
- metering
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000034 method Methods 0.000 title claims abstract description 15
- 239000004033 plastic Substances 0.000 title claims abstract description 5
- 229920003023 plastic Polymers 0.000 title claims abstract description 5
- 229920002635 polyurethane Polymers 0.000 title claims abstract description 4
- 239000004814 polyurethane Substances 0.000 title claims abstract description 4
- 239000012530 fluid Substances 0.000 claims abstract description 26
- 239000000463 material Substances 0.000 abstract description 7
- 239000003999 initiator Substances 0.000 description 6
- 230000036316 preload Effects 0.000 description 5
- 239000013589 supplement Substances 0.000 description 2
- 239000000654 additive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 238000005429 filling process Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F04—POSITIVE - DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS FOR LIQUIDS OR ELASTIC FLUIDS
- F04B—POSITIVE-DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS
- F04B9/00—Piston machines or pumps characterised by the driving or driven means to or from their working members
- F04B9/08—Piston machines or pumps characterised by the driving or driven means to or from their working members the means being fluid
- F04B9/10—Piston machines or pumps characterised by the driving or driven means to or from their working members the means being fluid the fluid being liquid
- F04B9/109—Piston machines or pumps characterised by the driving or driven means to or from their working members the means being fluid the fluid being liquid having plural pumping chambers
- F04B9/117—Piston machines or pumps characterised by the driving or driven means to or from their working members the means being fluid the fluid being liquid having plural pumping chambers the pumping members not being mechanically connected to each other
- F04B9/1172—Piston machines or pumps characterised by the driving or driven means to or from their working members the means being fluid the fluid being liquid having plural pumping chambers the pumping members not being mechanically connected to each other the movement of each pump piston in the two directions being obtained by a double-acting piston liquid motor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01F—MIXING, e.g. DISSOLVING, EMULSIFYING OR DISPERSING
- B01F35/00—Accessories for mixers; Auxiliary operations or auxiliary devices; Parts or details of general application
- B01F35/80—Forming a predetermined ratio of the substances to be mixed
- B01F35/88—Forming a predetermined ratio of the substances to be mixed by feeding the materials batchwise
- B01F35/882—Forming a predetermined ratio of the substances to be mixed by feeding the materials batchwise using measuring chambers, e.g. volumetric pumps, for feeding the substances
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F04—POSITIVE - DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS FOR LIQUIDS OR ELASTIC FLUIDS
- F04B—POSITIVE-DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS
- F04B13/00—Pumps specially modified to deliver fixed or variable measured quantities
- F04B13/02—Pumps specially modified to deliver fixed or variable measured quantities of two or more fluids at the same time
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01F—MIXING, e.g. DISSOLVING, EMULSIFYING OR DISPERSING
- B01F2101/00—Mixing characterised by the nature of the mixed materials or by the application field
- B01F2101/2805—Mixing plastics, polymer material ingredients, monomers or oligomers
Definitions
- the invention relates to a method for dosing and mixing multi-component plastics according to the preamble of claim 1 and an apparatus for performing the method.
- multicomponent plastics in particular polyurethane, mentioned here.
- One possibility is the use of continuously operating metering pumps for the components, for example rotary lobe pumps.
- the other option is to use conventional piston pumps.
- work is then carried out discontinuously, since filling and dosing strokes are carried out in succession.
- Dosing into the mixing chamber i.e. a shot can only take place when the piston has traveled a certain distance in order to build up the pressure required for metering.
- the volume of the dosing piston must therefore always be slightly larger than the amount required for the respective work cycle per component.
- Such a device is known for example from DE-PS 33 09 964.
- the pressure booster units are operated separately and pneumatically.
- the entire control takes place on the component side, which can cause difficulties in the control due to the strong adhesive effect of the components.
- a large number of valves are required in the component streams, the actuation of which can also lead to difficulties.
- the invention is based on the object of creating a method and a device of the type mentioned which are simpler and work more economically and in particular enable more reliable control.
- the entire control takes place via the hydraulics, so that commercially available hydraulic components can be used. Difficulties due to sticking, wear or the like do not occur in the hydraulic area.
- the hydraulic fluid displaced during metering by the one piston and cylinder unit for the one component is supplied to the other piston and cylinder unit for this component during filling in a simple and economical manner, i.e. the hydraulic fluid displaced from the first cylinder is used to fill the other cylinder for one and the same component.
- the additional hydraulic fluid added during filling now ensures that the filling process runs faster than the dosing process. It is therefore always ensured that before “consumption" of the quantity of components in one piston and cylinder unit, the other piston and cylinder unit is ready for metering.
- the filling stroke for this piston and cylinder unit begins at a correspondingly faster speed, due to the supply of additional hydraulic fluid.
- the additional hydraulic fluid is also supplied before the start of the metering stroke in order to ensure that the component is biased to the corresponding pressure required for metering.
- the invention enables continuous delivery without pressure fluctuations and changes in volume flow with so-called pure piston pumps, which can also process difficult components with abrasive additives and the like.
- a pressure and volume jump at the reversal point is avoided.
- the additional hydraulic fluid can be provided in different ways.
- a separate hydraulic unit can be used. It is also possible to flange another pump to the dosing pump. This is economical because there is only one electric motor must be used. Finally, it is also possible to work as specified in claim 5.
- a mixing head is not shown in the drawing. Only one component line 34 leading to the mixing head for component A and one line 33 coming from the pressurized reservoir for this component are shown.
- the hydraulic pump which operates continuously, is designated 35.
- a hydraulic main line 30 leads from this hydraulic pump into the system.
- Line 31 leads to the tank.
- the hydraulic line 32 is used to supply the hydraulic volume flow, which can be provided in different ways.
- the two piston and cylinder units for component A are designated A1 and A2.
- valves in positions 1, 2, 4, 5, 6 are preferably seat valves in order to avoid leaks during metering.
- valve 7 supplements the control of hydraulic pump 35.
- Valve 1 and 2 control the additional volume flow.
- Valve 3 serves both to control the additional volume flow and to connect the two rod-side spaces of the hydraulic units to the tank line 31.
- a servo pump is used as the hydraulic pump, which is controlled hydraulically in conjunction with a setpoint.
- the actual value for this control is recorded by a suitable measurement of the metering flow on the hydraulic side.
- initiators are designated for the two piston and cylinder units A1 and A2, which serve to detect the piston positions.
- valve switched being understood to mean that the valve changes to its second switching position.
- FIG. 2 shows a possibility of how the current can be provided for the additional hydraulic fluid.
- a bypass line 37 which branches off from the hydraulic main line 30, specifically in front of a metering throttle 36.
- a current regulator 38 In the bypass line 37 there is a current regulator 38 and a pressure control valve 39 to avoid a pressure drop.
- a pressure limiting valve 40 is provided in order to be able to continuously remove a constant volume flow from the metering pump 35 even when the corresponding piston and cylinder unit is preloaded, in order to avoid a control process of the pump.
- the feed takes place via line 32 for the additional hydraulic fluid.
- a position is assumed in which the piston of the piston and cylinder unit A 1 is in the upper position, i.e. filled with component material, and the piston of the other piston and cylinder unit A2 in the lower position, i.e. emptied of component material.
- the initiators give X1 and X4 signal.
- the hydraulic fluid flows when the valve 6 is in the basic position, to the piston and cylinder unit A 1 and moves the piston down to displace the corresponding component material.
- the simultaneously displaced hydraulic fluid flows out, together with the additional volume flow, since valve 3 is also switched the line 32, to the piston and cylinder unit A2, so that the piston moves in the filling direction.
- valve 3 Since valve 3 is switched back to its rest position, the displaced hydraulic fluid flows from both piston and cylinder units via line 31 into the tank.
- the preload pressure must be set in relation to the metering pressure in such a way that the check valve 20 cannot open, since otherwise a metering error would occur.
- Both piston and cylinder units are connected to the tank again.
- valve 1 the component volume in the piston and cylinder unit A 1 is biased by means of an additional volume flow from the line 32.
- valve 1 and valve 6 are switched to their basic position. The dosing is again done solely by the piston and cylinder unit A1.
- valve 3 and valve 5 are switched.
- the oil displaced from the piston and cylinder unit A 1 thus flows together again with the additional volume flow from line 32 into the piston and cylinder unit A2 and moves it in the filling direction.
- the oil displaced from A2 flows by switching valve 5 via line 31 into the tank.
- the component-side check valves 18 to 21 are provided so that during dosing, e.g. with the piston of the piston and cylinder unit A1, the components do not flow back into the tank (check valve 19 and 20). When dosing with the piston of the piston and cylinder unit A2, the valves 21 and 18 are required accordingly.
- the device according to the invention can also be operated with one piston and cylinder unit per component alone. Then, of course, work is carried out discontinuously in a conventional manner. This can e.g. be the case when maintenance work is carried out on the other piston and cylinder unit. However, production can then be maintained.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Abstract
Description
- Die Erfindung betrifft ein Verfahren zum Dosieren und Mischen von Mehrkomponentenkunststoffen nach dem Oberbegriff des Anspruches 1 sowie eine Vorrichtung zur Durchführung des Verfahrens. Grundsätzlich gibt es auf dem hier angesprochenen Gebiet der Verarbeitung von Mehrkomponentenkunststoffen, insbesondere Polyurethan, zwei Möglichkeiten, die Komponenten zu dosieren. Die eine Möglichkeit besteht in dem Einsatz von kontinuierlich arbeitenden Dosierpumpen für die Komponenten, beispielsweise Drehkolbenpumpen. Die andere Möglichkeit besteht in dem Einsatz von herkömmlichen Kolbenpumpen. In diesem zweiten Fall wird dann diskontinuierlich gearbeitet, da nacheinander Füll- und Dosierhübe ausgeführt werden. Ein Eindosieren in die Mischkammer, d.h. ein Schuß, kann erst erfolgen, wenn der Kolben einen bestimmten Weg zurückgelegt hat, um den für die Dosierung erforderlichen Druck aufzubauen. Das Volumen des Dosierkolbens muß also immer etwas größer sein als die für den jeweiligen Arbeitstakt pro Komponente erforderliche Menge. Eine solche Vorrichtung ist beispielsweise aus der DE-PS 33 09 964 bekannt.
- Aus der DE-PS 33 29 296 ist nun ein Verfahren und eine Vorrichtung nach dem Oberbegriff des Patentanspruches 1 bekannt, bei der durch Verwendung von zwei Kolben- und Zylindereinheiten für jede Komponente ein praktisch kontinuierlicher Betrieb ermöglicht wird. Bei dieser bekannten Vorrichtung sind jeweils zwei Kolben- und Zylindereinheiten für die beiden Komponenten mechanisch durch einen Balken miteinander verbunden und mit einem gemeinsamen hydraulischen Antrieb versehen. Die Steuerung erfolgt komponentenseitig. Zum Füllen werden die Komponenten durch Komponentenpumpen in die entsprechenden Zylinder gedrückt und die Dosierkolben hierbei verschoben. Weiterhin ist für jede Komponente eine sog. Druckerhöhungseinheit vorgesehen, die einen Speicher für die jeweilige Komponente darstellt. Die jeweilige Druckerhöhungseinheit speichert Komponentenmaterial, um vor dem Umschalten von der einen Dosiereinheit auf die andere für eine Druckangleichung an den Dosierdruck zu sorgen. Die Druckerhöhungseinheiten werden getrennt betrieben und zwar pneumatisch. Die gesamte Steuerung findet komponentenseitig statt, wodurch Schwierigkeiten bei der Steuerung durch die starke Klebewirkung der Komponenten auftreten können. Weiterhin sind eine Vielzahl von Ventilen in den Komponentenströmen erforderlich, deren Betätigung ebenfalls zu Schwierigkeiten führen kann.
- Der Erfindung liegt nun die Aufgabe zugrunde, ein Verfahren und eine Vorrichtung der eingangs genannten Art zu schaffen, die einfacher und wirtschaftlicher arbeiten und insbesondere eine zuverlässigere Steuerung ermöglichen.
- Diese Aufgabe wird grundsätzlich durch das Kennzeichen des Anspruches 1 bzw. des Anspruches 3 gelöst.
- Die gesamte Steuerung erfolgt über die Hydraulik, so daß handelsübliche Hydraulikbauteile verwendet werden können. Schwierigkeiten durch Verkleben, Verschleiß oder dergleichen treten im Hydraulikbereich nicht auf.
- Erfindungsgemäß wird die beim Dosieren durch die eine Kolben- und Zylindereinheit für die eine Komponente verdrängte hydraulische Flüssigkeit der anderen Kolben- und Zylindereinheit für diese Komponente beim Füllen in einfacher und wirtschaftlicher Weise zugeführt, d.h. zum Füllen des jeweils anderen Zylinders für ein und dieselbe Komponente wird die aus dem ersten Zylinder verdrängte hydraulische Flüssigkeit verwendet. Die zusätzlich beim Füllen hinzugeführte hydraulische Flüssigkeit sorgt nun dafür, daß der Füllvorgang schneller abläuft als der Dosiervorgang. Es ist also immer sichergestellt, daß vor "Verbrauch" der Komponentenmenge in der einen Kolben- und Zylindereinheit die andere Kolben- und Zylindereinheit zum Dosieren bereitsteht. Wenn die erste Kolben- und Zylindereinheit ihre Endstellung nach vollständiger Entleerung des entsprechenden Komponentenmateriales erreicht hat, beginnt für diese Kolben- und Zylindereinheit der Füllhub mit entsprechend schnellerer Geschwindigkeit, bedingt durch die Zuführung von zusätzlicher hydraulischer Flüssigkeit.
- Die zusätzliche hydraulische Flüssigkeit wird auch noch vor Beginn des Dosierhubes zugeführt, um dafür zu sorgen, daß die Komponente auf den entsprechenden Druck vorgespannt wird, der zum Dosieren erforderlich ist.
- Die Erfindung ermöglicht in einfacher und wirtschaftlicher Weise eine kontinuierliche Förderung ohne Druckschwankungen und Volumenstromänderungen mit sog. reinen Kolbenpumpen, die auch schwierige Komponenten mit abrasiven Zuschlagstoffen und dergl. verarbeiten können. Durch die Steuerung der Kolben- und Zylindereinheiten im Umkehrpunkt durch ein Ventilsignal und vorangegangener Druckangleichung an den Dosierdruck wird ein Druck- und Volumensprung im Umkehrpunkt vermieden.
- Die Bereitstellung der zusätzlichen hydraulischen Flüssigkeit kann in unterschiedlicher Weise erfolgen. Es kann ein separates Hydraulikaggregat eingesetzt werden. Es ist auch möglich, an die Dosierpumpe eine weitere Pumpe anzuflanschen. Dieses ist wirtschaftlich, da nur ein Elektromotor eingesetzt werden muß. Schließlich ist es auch noch möglich so zu arbeiten, wie in Anspruch 5 angegeben.
- Durch die Verwendung einer entsprechenden Anordnung wird ein konstanter Volumenstrom von der hydraulischen Hauptleitung entnommen und somit ein Regelvorgang der hydraulischen Pumpe vermieden.
- Bei den meisten Anwendungsfällen genügen zwei hydraulische Kolben- und Zylindereinheiten pro Komponente. Wenn entsprechend hohe Anforderungen hinsichtlich Menge pro Zeiteinheit bestehen, so können auch mehr als zwei hydraulische Kolben- und Zylindereinheiten pro Komponente eingesetzt werden, die dann entsprechend betätigt werden, so daß keine Druckschwankungen auftreten und praktisch für eine kontinuierliche Dosierung gesorgt wird.
- Im folgenden wird die Erfindung unter Hinweis auf die Zeichnung näher erläutert.
- Es zeigt:
- Fig. 1 eine schematische Darstellung, insbesondere der hydraulischen Schaltung einer Vorrichtung nach der Erfindung, und zwar nur für eine Komponnte, da die Anordnung für die andere Komponente identisch ist, und
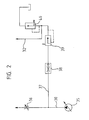
- Fig. 2 eine Ergänzung der hydraulischen Schaltung der Fig. 1 zur Bereitstellung der zusätzlichen hydraulischen Flüssigkeit durch eine Bypass-Leitung.
- In der Zeichnung ist ein Mischkopf nicht dargestellt. Es ist lediglich eine zum Mischkopf führende Komponentenleitung 34 für eine Komponente A und eine vom unter Druck stehenden Vorratsbehälter kommende Leitung 33 für diese Komponente gezeigt.
- Die hydraulische Pumpe, die kontinuierlich arbeitet, ist mit 35 bezeichnet. Von dieser hydraulischen Pumpe führt eine hydraulische Hauptleitung 30 in das System. Die Leitung 31 führt zum Tank. Die hydraulische Leitung 32 dient der Zuführung des hydraulischen Volumenstroms, der in unterschiedlicher Weise bereitgestellt werden kann.
- Die beiden Kolben- und Zylindereinheiten für die eine Komponente A sind mit A₁ und A₂ bezeichnet.
- Für die Steuerung entsprechend Figur 1 sind sechs Hydraulikventile eingesetzt, von denen die Ventile in den Positionen 1, 2, 4, 5, 6 vorzugsweise Sitzventile sind, um bei der Dosierung Leckagen zu vermeiden.
- In der Position 3 ist ein sogenanntes 4/2 Wegeventil, d.h. ein Ventil mit vier Wegen und zwei Schaltpositionen vorgesehen. Ventil 7 ergänzt die Steuerung der Hydraulikpumpe 35.
- Ventil 1 und 2 steuern den zusätzlichen Volumenstrom. Ventil 3 dient sowohl zur Steuerung des zusätzlichen Volumenstromes, als auch zur Verbindung der beiden stangenseitigen Räume der Hydraulikeinheiten mit der Tankleitung 31.
- Als hydraulische Pumpe wird eine Servopumpe verwendet, die hydraulisch in Verbindung mit einem Sollwert geregelt wird. Der Istwert für diese Regelung wird durch eine geeignete Messung des hydraulikseitigen Dosierstromes erfaßt.
- Mit X₁-X₄ sind für die beiden Kolben- und Zylindereinheiten A₁ und A₂ sogenannte Initiatoren bezeichnet, die zum Erfassen der Kolbenpositionen dienen.
- Im folgenden wird die Wirkungsweise unter Bezugnahme auf Fig. 1 beschrieben, wobei unter dem Begriff "Ventil geschaltet" verstanden wird, daß das Ventil in seine zweite Schaltstellung wechselt.
- In Fig. 2 ist eine Möglichkeit dargestellt, wie der Strom für die zusätzliche hydraulische Flüssigkeit bereitgestellt werden kann. Dieses geschieht durch eine Bypass-Leitung 37, die von der hydraulischen Hauptleitung 30 abzweigt und zwar vor einer Dosierdrossel 36. In der Bypass-Leitung 37 liegt ein Stromregler 38 und ein Druckregelventil 39 zum Vermeiden eines Druckabfalls. Ein Druckbegrenzungsventil 40 ist vorgesehen, um auch beim Vorspannen der entsprechenden Kolben- und Zylindereinheit ständig einen konstanten Volumenstrom der Dosierpumpe 35 entnehmen zu können um somit einen Regelvorgang der Pumpe zu vermeiden. Die Einspeisung erfolgt über die Leitung 32 für die zusätzliche hydraulische Flüssigkeit.
- Es wird von einer Stellung ausgegangen, in der sich der Kolben der Kolben- und Zylindereinheit A₁ in der oberen Stellung, d.h. mit Komponentenmaterial gefüllt, und der Kolben der anderen Kolben- und Zylindereinheit A₂ in der unteren Stellung, d.h. von Komponentenmaterial entleert, befindet. In dieser Stellung geben die Initiatoren X₁ und X₄ Signal.
- Die hydraulische Flüssigkeit strömt, wenn das Ventil 6 in Grundstellung ist, zu der Kolben- und Zylindereinheit A₁ und bewegt den Kolben zur Verdrängung des entsprechenden Komponentenmateriales nach unten. Die gleichzeitig verdrängte hydraulische Flüssigkeit fließt, da Ventil 3 ebenfalls geschaltet wird, zusammen mit dem zusätzlichen Volumenstrom aus der Leitung 32, zur Kolben- und Zylindereinheit A₂, so daß sich der Kolben in Füllrichtung bewegt.
- Die aus der Kolben- und Zylindereinheit A₂ austretende hydraulische Flüssigkeit strömt über Leitung 31 in den Tank, da das Ventil 5 ebenfalls geschaltet wird.
- Mit dem zusätzlichen Volumenstrom wird die Füllbewegung des Kolbens der Kolben- und Zylindereinheit A₂ beschleunigt.
- Erreicht der Kolben dieser Kolben- und Zylindereinheit A₂ seine oberste Stellung (Initiator X₃ gibt Signal), dann kehrt er seine Bewegungsrichtung um. Mit dem zusätzlichen Volumenstrom wird nun das Komponentenmaterial in der Kolben- und Zylindereinheit A₂ vorgespannt; Ventil 2 wird geschaltet.
- Da Ventil 3 in seine Ruhelage zurückgeschaltet wird, strömt die verdängte hydraulische Flüssigkeit aus beiden Kolben- und Zylindereinheiten über die Leitung 31 in den Tank. Der Vorspanndruck muß hierbei im Verhältnis zum Dosierdruck so eingestellt sein, daß das Rückschlagventil 20 nicht öffnen kann, da es sonst zu einem Dosierfehler kommen würde.
- Erreicht der Kolben der Kolben- und Zylindereinheit A₁ den Initiator X₂, wird das Ventil 2 geschlossen und der Zufluß der zusätzlichen hydraulischen Flüssigkeit wird abgeschaltet. Außerdem wird das Ventil 6 geschaltet. Die Dosierung erfolgt jetzt durch den Kolben der Kolben- und Zylindereinheit A₂. Die aus A₂ verdrängte hydraulische Flüssigkeit wird jetzt zusammen mit dem zusätzlichen Volumenstrom - Ventil 3 wird geschaltet - in die Kolben- und Zylindereinheit A₁ gepumpt und bewegt diese in Füllrichtung. Über das geschaltete Ventil 4 fließt die hydraulische Flüssigkeit aus A₁ durch die Leitung 31 in den Tank. Erreicht der Kolben der Kolben- und Zylindereinheit A₁ seine oberste Position, gibt der Initiator X₁ Signal. Der Kolben kehrt dann seine Bewegungsrichtung um, das Ventil 4 wird geschlossen und das Ventil 3 wird in seine Ruhelage zurückgeschaltet. Beide Kolben- und Zylindereinheiten sind wieder mit dem Tank verbunden. Durch Schalten von Ventil 1 wird das Komponentenvolumen in der Kolben- und Zylindereinheit A₁ mittels zusätzlichem Volumenstrom aus der Leitung 32 vorgespannt. Erreicht nun der Kolben der Kolben- und Zylindereinheit A₂ den Initiator X₄, werden Ventil 1 und Ventil 6 in ihre Grundstellung geschaltet. Die Dosierung erfolgt also wieder allein durch die Kolben- und Zylindereinheit A₁. Außerdem werden Ventil 3 und Ventil 5 geschaltet. Das aus der Kolben- und Zylindereinheit A₁ verdrängte Öl fließt also wieder zusammen mit dem zusätzlichen Volumenstrom aus der Leitung 32 in die Kolben- und Zylindereinheit A₂ und bewegt diese in Füllrichtung. Das aus A₂ verdrängte Öl fließt durch Schalten von Ventil 5 über die Leitung 31 in den Tank.
- Man kann auf eine Steuerung der Überlagerung des Dosiervorganges von zwei Kolben- und Zylindereinheiten verzichten, da die Vorspann- und Dosierdrücke exakt aufeinander abgestimmt sind. Dies erfolgt durch ein Differenzdruckventil, wie in Position 8 der Fig. 1 gezeigt. Das Ventil ist solange geschlossen wie der Dosierdruck größer oder gleich dem Vorspanndruck plus z.B. Federkraft ist. Steigt der Vorspanndruck weiter, so öffnet das Ventil 8 und stellt das Gleichgewicht wieder her.
- Der Vorteil einer solchen Steuerung ist auch, daß der Vorspanndruck bei verändertem Dosierdruck vom Betreiber nicht angepaßt werden muß.
- Die komponentenseitigen Rückschlagventile 18 bis 21 sind vorgesehen, damit beim Dosieren, z.B. mit dem Kolben der Kolben- und Zylindereinheit A₁, die Komponenten nicht in den Tank zurückfließt (Rückschlagventil 19 und 20). Beim Dosieren mit dem Kolben der Kolben- und Zylindereinheit A₂ werden entsprechend die Ventile 21 und 18 benötigt.
- Die Vorrichtung nach der Erfindung kann auch mit einer Kolben- und Zylindereinheit pro Komponente allein betrieben werden. Dann wird natürlich in herkömmlicher Weise diskontinuierlich gearbeitet. Dies kann z.B. der Fall sein, wenn Wartungsarbeiten an der anderen Kolben- und Zylindereinheit durchgeführt werden. Die Produktion kann dann aber aufrechterhalten werden.
Claims (5)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19863601806 DE3601806A1 (de) | 1986-01-22 | 1986-01-22 | Verfahren und vorrichtung zum dosieren und mischen von mehrkomponentenkunststoffen, insbesondere polyurethan |
| DE3601806 | 1986-01-22 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0230312A2 true EP0230312A2 (de) | 1987-07-29 |
| EP0230312A3 EP0230312A3 (de) | 1987-10-14 |
Family
ID=6292367
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP87100780A Withdrawn EP0230312A3 (de) | 1986-01-22 | 1987-01-21 | Verfahren und Vorrichtung zum Dosieren und Mischen von Mehrkomponentenkunststoffen, insbesondere Polyurethan |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0230312A3 (de) |
| DE (1) | DE3601806A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0664192A1 (de) * | 1994-01-21 | 1995-07-26 | Dow Corning Corporation | Verfahren zum kontinuierlichem Mischen von zwei oder mehreren Materialien in nicht pulsierendem Mischen und Füllen von Speicherbehälter |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3329296C2 (de) * | 1983-08-12 | 1985-06-05 | Reinhardt-Technik GmbH, 5883 Kierspe | Verfahren und Einrichtung zum Dosieren von viskosen Stoffen, insbesondere Zweikomponenten-Kunststoffen |
| DE3415253C2 (de) * | 1983-08-12 | 1994-06-30 | Reinhardt Technik Gmbh & Co | Vorrichtung zum Dosieren von einem viskosen Stoff bei niedrigem Anlagedruck |
-
1986
- 1986-01-22 DE DE19863601806 patent/DE3601806A1/de not_active Withdrawn
-
1987
- 1987-01-21 EP EP87100780A patent/EP0230312A3/de not_active Withdrawn
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0664192A1 (de) * | 1994-01-21 | 1995-07-26 | Dow Corning Corporation | Verfahren zum kontinuierlichem Mischen von zwei oder mehreren Materialien in nicht pulsierendem Mischen und Füllen von Speicherbehälter |
Also Published As
| Publication number | Publication date |
|---|---|
| DE3601806A1 (de) | 1987-07-23 |
| EP0230312A3 (de) | 1987-10-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2024140B1 (de) | Selbsttätige schmierpumpe mit doppelt wirkendem antriebskolben | |
| EP0105473B1 (de) | Hydrauliksystem mit zwei Verstellpumpen, die durch Überschuss-Ölströme gesteuert werden | |
| DE2129322A1 (de) | Einrichtung zum Synchronisieren einer Mehrzahl von hydraulischen Kolbenkrafttrieben | |
| DE69221642T2 (de) | Schmierungsanlage für punktschmierung der arbeitszylinder in grosskolbenmaschinen, insbesondere schiffdieselmotoren | |
| DE3127831A1 (de) | "system und vorrichtung zum pumpen" | |
| DE3048776A1 (de) | Druckwandlergeraet | |
| DE2646290A1 (de) | 4/2-wegeventil | |
| DE1729531A1 (de) | Hochdruck-Schussgeraet mit Dosier- und Mischvorrichtung zur Erzeugung von Kunststoffen,insbesondere Polyurethanschaumstoffen | |
| EP0245790B1 (de) | Vorrichtung zum Dosieren von Reaktionsgemischen | |
| CH337087A (de) | Einrichtung zum automatischen Steuern der Werkzeugzustellung an Schleifmaschinen, insbesondere Innenschleifmaschinen | |
| DE69117978T2 (de) | Ölnebel als schmiermittel | |
| EP0206073A2 (de) | Kolbendosiergerät zur Herstellung eines Kunststoff, insbesondere Schaumstoff bildenden, fliessfähigen Reaktionsgemisches aus mindestens zwei fliessfähigen Reaktionskomponenten | |
| DE3710830C2 (de) | ||
| EP0287968A2 (de) | Verfahren und Vorrichtung zum Dosieren und Mischen von Mehrkomponenten-Kunststoffen, insbesondere Polyurethan | |
| DE2855916C2 (de) | Vorrichtung zum Herstellen eines Reaktionsgemisches aus Schaumstoff oder Massivstoff bildenden, fließfähigen Komponenten | |
| DE4137177A1 (de) | Verfahren und vorrichtung zum schmieren einer saegemaschine | |
| DE2056071A1 (de) | Hydraulische Nachstellvorrichtung fur Werkzeuge | |
| DE69301045T2 (de) | Verteiler für Druckflüssigkeit, insbesondere Schmiermittel in einer Zentralschmieranlage | |
| DE3427327A1 (de) | Mischkopf zum erzeugen eines vorzugsweise chemisch reaktionsfaehigen gemisches aus mindestens zwei kunststoffkomponenten | |
| DE2419975C3 (de) | Hydraulische Steuervorrichtung für eine Einspritzeinheit einer Kunststoff-Spritzgießmaschine zum Steuern unterschiedlicher Hydraulikdrücke | |
| DE3601806A1 (de) | Verfahren und vorrichtung zum dosieren und mischen von mehrkomponentenkunststoffen, insbesondere polyurethan | |
| DE2905685A1 (de) | Spritzgiessmaschine und verfahren zum betreiben derselben | |
| DE3504107A1 (de) | Hydraulisches dosier- und foerdersystem | |
| DE3003589A1 (de) | Hydraulische versorgungseinrichtung | |
| DE856393C (de) | Kolbenschiebersteuerung fuer Zentralschmierapparate |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): BE DE FR GB IT NL SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN WITHDRAWN |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): BE DE FR GB IT NL SE |
|
| 18W | Application withdrawn |
Withdrawal date: 19870905 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: BECKER, GUNTHER Inventor name: REISINGER, GERHARD Inventor name: TAUBENMANN, PETER |