EP0247021B1 - Einrichtung zur gesteuerten Wärmebehandlung von Weichenteilen - Google Patents
Einrichtung zur gesteuerten Wärmebehandlung von Weichenteilen Download PDFInfo
- Publication number
- EP0247021B1 EP0247021B1 EP19870890068 EP87890068A EP0247021B1 EP 0247021 B1 EP0247021 B1 EP 0247021B1 EP 19870890068 EP19870890068 EP 19870890068 EP 87890068 A EP87890068 A EP 87890068A EP 0247021 B1 EP0247021 B1 EP 0247021B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- nozzles
- nozzle
- spherical
- penstock
- jet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000007669 thermal treatment Methods 0.000 title 1
- 238000010438 heat treatment Methods 0.000 claims description 12
- 239000002826 coolant Substances 0.000 claims description 9
- 238000001816 cooling Methods 0.000 claims description 8
- 229910000831 Steel Inorganic materials 0.000 claims description 7
- 239000010959 steel Substances 0.000 claims description 7
- 230000009466 transformation Effects 0.000 claims description 3
- 239000007788 liquid Substances 0.000 claims description 2
- 230000000712 assembly Effects 0.000 description 8
- 238000000429 assembly Methods 0.000 description 8
- 229910001562 pearlite Inorganic materials 0.000 description 5
- 238000006243 chemical reaction Methods 0.000 description 4
- 230000007704 transition Effects 0.000 description 4
- 229910019582 Cr V Inorganic materials 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 2
- 230000001788 irregular Effects 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 241000269350 Anura Species 0.000 description 1
- 238000007664 blowing Methods 0.000 description 1
- 229910001567 cementite Inorganic materials 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- KSOKAHYVTMZFBJ-UHFFFAOYSA-N iron;methane Chemical compound C.[Fe].[Fe].[Fe] KSOKAHYVTMZFBJ-UHFFFAOYSA-N 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 238000010791 quenching Methods 0.000 description 1
- 230000000171 quenching effect Effects 0.000 description 1
- 239000007921 spray Substances 0.000 description 1
- 238000009864 tensile test Methods 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/04—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for rails
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/62—Quenching devices
- C21D1/667—Quenching devices for spray quenching
Definitions
- the invention relates to a device for controlled heat treatment of switch parts made of steel with which after heating to austenitizing temperature, in particular 840-860 ° C, accelerated cooling to a transition temperature between 450 ° C and 650 ° C using a gaseous and / or liquid coolant is carried out, at least two nozzle assemblies having a plurality of nozzles adjustable in their jet direction being provided.
- the compressed air can hiebei water, steam or the like. be added.
- a disadvantage of this known embodiment is that only the running surface and thus the surface area of the switch parts located above is subjected to a heat treatment. In view of the different profile shapes of such switch parts, heat treatment, which covers the entire cross section of the switch parts evenly, does not appear to be readily possible.
- the invention now aims to provide a device of the type mentioned, with which the heat treatment can be carried out not only in areas close to the surface, but over the entire profile, different profiles by simple replacement and insertion of the nozzles and adaptability the beam characteristic can be taken into account in order to achieve increased security against brittle fractures and more favorable mechanical properties, in particular better notched impact strength over the entire component cross section.
- the inventive device of the type mentioned is characterized essentially in that the nozzles are designed as bores in spherical, in particular spherical, bearing surfaces having nozzle bodies that the spherical, in particular spherical, bearing surfaces against spherical and / or hollow conical seat surfaces of the nozzle assembly can be pressed, the coolant supply opening into the seat surfaces of the nozzle assembly, and that the nozzles are detachably connected to the nozzle assembly.
- the seat surface of the nozzle body can be formed with edges which, for example, encompass spherical nozzle body, so that the nozzle body is directly held by being pressed into the spherical seat surface.
- One of the two sides can be designed, for example, as a soft-jet nozzle and the other, after turning through 180 °, the nozzle side which takes effect as a narrow-jet nozzle.
- the arrangement of the nozzles in at least two nozzle assemblies means that a plurality of nozzles can be directed over a larger area of the surface of the component, in particular on different sides of the component, against the component previously brought to the austenitizing temperature, for example in an oven. Since the nozzles of the nozzle sticks can be adjusted in their jet direction, jet directions adapted to the respective profile can be selected, which enable accelerated cooling over the entire cross section to the transition temperature and maintenance at the transition temperature.
- the desired cooling characteristics can be achieved through the nozzles, which can be adjusted in their jet direction and, if necessary, in their jet characteristics, even with different profile shapes over the entire profile cross-section, whereby the nozzles can also be designed to be throttled in order to achieve the most uniform possible Temperature distribution over the To achieve cross section of the irregular component.
- the nozzles are also detachably connected to the nozzle assembly, and individual nozzles can be exchanged, for example for the purpose of setting the desired amount of compressed air per nozzle.
- the nozzle assemblies can each have at least one coolant supply line, into which a control valve is switched on.
- FIG. 1 shows a schematic perspective view of the device according to the invention
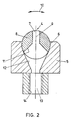
- 2 shows a detail of a fixation of a nozzle on the nozzle assembly
- 1 denotes two nozzle assemblies, to the coolant supply of which separate control valves 2 are connected.
- the switch part to be treated is designated 3 and, after being brought to the austenitizing temperature over its entire cross section in an oven, is placed on the device according to the invention according to FIG. Compressed air is injected via the nozzle assemblies 1 and is expelled against the switch part 3 via nozzles 4.
- Such a nozzle 4 is shown enlarged in the illustration according to FIG.
- the nozzle 4 is latched in a seat part 5, which has a spherical seat 6.
- the nozzle 4 is provided as a bore 7 in a spherical nozzle body 8 and can be rotated in the spherical seat 6 of the seat part 5 so that the axis 9 of the jet direction of the nozzle is adjustable.
- the conically widening part 11 of the nozzle body 8 reaches the outside, so that a soft outflow is effected in this way.
- a comparatively hard jet emerges through the bore 7.
- the spherical seat 6 of the seat body 5 merges into a conical funnel 12, in the bottom of which the supply line 13 for the coolant opens.
- the seat part 5 can be fixed, for example, by means of the thread 14 on the nozzle assembly 1 according to FIG. 1.
- the direction and the jet characteristics of the nozzle can be adjusted by correspondingly adjusting the axis 9 of the nozzle body 8, a plurality of such nozzles being contained in the nozzle assemblies 1.
- Mn Si Cr V 0.5-0.9 0.7 - 2.5 0.05-1.2 0 - 1.5 0-0.15 were brought to an austenitizing temperature of 840-860 ° C in a heat treatment furnace and then accelerated to a transformation temperature of 450-650 ° C by means of a device according to FIGS. 1 and 2 using compressed air (approx. 7 atm). The temperature was measured using a milliscope or contact thermometer. Appropriate adjustment of the compressed air nozzles with regard to the jet direction and jet cross-section ensured a uniform structure across the different cross-sectional shapes of the switch parts and also a holding time necessary for complete conversion to the pearlite stage due to the residual heat present in the component core.
- the mixture was cooled further in still air or by a quenching medium such as H2O or oil.
- a quenching medium such as H2O or oil.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Heat Treatment Of Articles (AREA)
Description
- Die Erfindung bezieht sich auf eine Einrichtung zur gesteuerten Wärmebehandlung von Weichenteilen aus Stahl mit welcher nach einer Erwärmung auf Austenitisierungstemperatur, insbesondere 840-860°C, eine beschleunigte Abkühlung auf eine Umwandlungstemperatur zwischen 450°C und 650°C unter Anwendung eines gasförmigen und/oder flüssigen Kühlmittels vorgenommen wird, wobei wenigstens zwei Düsenstöcke mit einer Mehrzahl von in ihrer Strahlrichtung verstellbaren Düsen vorgesehen sind.
- Aus der AT-PS 323 224 ist es bereits bekannt, gewalzte Schienen einer Wärmebehandlung zu unterziehen, um die Festigkeitseigenschaften zu verbessern, wobei Düsenstöcke mit verstellbaren Düsen Verwendung finden. Im Zusammenhang mit der Wärmebehandlung von Weichenteilen ist es bisher, beispielsweise aus der DE-OS 25 41 978, bereits bekannt geworden, lediglich die Lauffläche der Weichenteile einer entsprechenden Behandlung zu unterziehen, wobei in dieser DE-OS vorgeschlagen wird, Stähle mit einer Analyse, die den naturharten Schienenstählen entspricht, im Durchlauf einer Wärmebehandlung zu unterziehen, wobei die Lauffläche in hinreichender Tiefe auf Austenitisierungstemperatur erhitzt wird und anschließend die austenitisierte Lauffläche durch Aufblasen von Preßluft abgeschreckt wird. Es soll hiebei in einer ersten Stufe durch starkes Aufblasen, ausgehend von der Austenitisierungstemperatur, bis in den Bereich der Perlitumwandlung, d.h. in einen Bereich zwischen etwa 450°C und 650°C, abgeschreckt werden, um auf diese Weise die Ausbildung eines feinperlitischen Gefüges sicherzustellen, wobei nachfolgend in üblicher Weise ein Halten des eingestellten Temperaturbereiches durch gedrosseltes Aufblasen erzielt werden soll, um möglichst rasch eine vollständige Perlitumwandlung zu erzielen. Der Preßluft kann hiebei Wasser, Wasserdampf od.dgl. zugesetzt werden.
- Nachteilig bei dieser bekannten Ausführungsform ist, daß nur die Lauffläche und damit der obenliegende Oberflächenbereich der Weichenteile einer Wärmebehandlung unterzogen wird. Mit Rücksicht auf die unterschiedlichen Profilformen derartiger Weichenteile erscheint eine Wärmebehandlung, welche den gesamten Querschnitt der Weichenteile gleichmäßig erfaßt, nicht ohne weiteres möglich.
- Aus der EP-A2-0 161 236 ist eine Einrichtung zum Abkühlen von Schienenstählen bekanntgeworden, bei welcher eine Mehrzahl von Düsen über den Umfang des Schienenquerschnittes verteilt angeordnet sind. Die Anordnung ist hiebei an eine bestimmte Schienenprofilform angepaßt. Mehrere Sprühdüsen für feinverteiltes Wasser sind auch in der DE-OS 32 09 918 bereits vorgeschlagen worden, um eine entsprechende Abkühlung des Schienenprofiles zu erzielen. Kompliziertere Bauteile, wie beispielsweise Herzstücke, wurden, wie aus der DE-PS 249 086 bekannt ist, durch entsprechend speziell geformte Düsenstöcke mit Kühlmittel beaufschlagt.
- Die Erfindung zielt nun darauf ab, eine Einrichtung der eingangs genannten Art zu schaffen, mit welcher die Wärmebehandlung nicht nur in oberflächennahen Bereichen, sondern über das gesamte Profil vollständig durchgeführt werden kann, wobei unterschiedlichen Profilen durch einfachen Austausch und einfaches Einsetzen der Düsen und eine Anpaßbarkeit der Strahlcharakteristik Rechnung getragen werden kann, um auf diese Weise eine erhöhte Sicherheit gegenüber Sprödbrüchen und günstigere mechanische Eigenschaften, insbesondere eine bessere Kerbschlagzähigkeit über den gesamten Bauteilquerschnitt zu erzielen. Zur Lösung dieser Aufgabe ist die erfindungsgemäße Einrichtung der eingangs genannten Art im wesentlichen dadurch gekennzeichnet, daß die Düsen als Bohrungen in ballige, insbesondere kugelige, Auflageflächen aufweisenden Düsenkörpern ausgebildet sind, daß die balligen, insbesonders kugeligen, Auflageflächen gegen ballige und/oder hohlkonische Sitzflächen des Düsenstockes preßbar sind, wobei die Kühlmittelzufuhr in den Sitzflächen des Düsenstockes mündet, und daß die Düsen lösbar mit dem Düsenstock verbunden sind. Bei einer derartigen Ausbildung, mit welcher eine besonders gut an unterschiedliche Querschnittsprofile anpaßbare Einrichtung geschaffen wird, kann die Sitzfläche der Düsenkörper mit einen beispielsweise kugeligen Düsenkörper übergreifenden Rändern ausgebildet werden, so daß der Halt der Düsenkörper durch Eindrücken in die ballige Sitzfläche unmittelbar erzielt wird. Durch Verdrehen der Achse der Düse in ihrem Sitz im Düsenstock läßt sich die Strahlrichtung in einfacher Weise beeinflussen und wenn ein Düsenkörper mit asymmetrischem Düsenquerschnitt gewählt wird, läßt sich durch Verdrehen des Düsenkörpers, beispielsweise um 180°, eine völlig andere Strahlcharakteristik erzielen. Die eine der beiden Seiten kann hiebei beispielsweise als weichstrahlende Düse und die andere nach Verdrehen um 180° zur Wirkung gelangende Düsenseite als engstrahlende Düse ausgebildet sein. Durch die Anordnung der Düsen in wenigstens zwei Düsenstöcken lassen sich eine Mehrzahl von Düsen über einen größeren Bereich der Oberfläche des Bauteiles, insbesondere zu verschiedenen Seiten des Bauteiles gegen den zuvor beispielsweise in einem Ofen zur Gänze auf Austenitisierungstemperatur gebrachten Bauteil richten. Da die Düsen der Düsenstöcke in ihrer Strahlrichtung verstellbar sind, können dem jeweiligen Profil angepaßte Strahlrichtungen gewählt werden, welche ein beschleunigtes Abkühlen über den gesamten Querschnitt auf die Umwandlungstemperatur und ein Halten auf der Umwandlungstemperatur ermöglichen. Mit Rücksicht auf den relativ unregelmäßigen Querschnitt von Weichenteilen läßt sich durch die in ihrer Strahlrichtung und gegebenenfalls in ihrer Strahlcharakteristik verstellbaren Düsen die gewünschte Abkühlcharakteristik auch bei unterschiedlicher Profilform über den gesamten Profilquerschnitt erzielen, wobei zusätzlich noch die Düsen drosselbar ausgebildet sein können, um eine möglichst gleichmäßige Temperaturverteilung über den Querschnitt des unregelmäßigen Bauteiles erzielen zu können. Zur Erzielung unterschiedlicher Strahlcharakteristiken sind darüberhinaus die Düsen lösbar mit dem Düsenstock verbunden, wobei ein Austausch einzelner Düsen beispielsweise zum Zwecke der Einstellung der gewünschten Preßluftmenge je Düse erfolgen kann.
- Zur besseren Regelung der Kühlmittelzufuhr können die Düsenstöcke jeweils wenigstens eine Kühlmittelzuführungsleitung aufweisen, in welche ein Regelventil eingeschaltet ist.
- Die Erfindung wird nachfolgend an Hand der Zeichnung näher erläutert. In dieser zeigen Fig.1 eine schematische perspektivische Ansicht der erfindungsgemäßen Einrichtung; Fig.2 eine Detail einer Festlegung einer Düse am Düsenstock und Fig.3 den Festigkeitstiefenverlauf, welcher mit der erfindungsgemäßen Einrichtung nach Fig.1 und 2 durch Behandlung des gesamten Profilquerschnittes eines Weichenteiles erzielbar ist.
- In Fig.1 sind mit 1 zwei Düsenstöcke bezeichnet, an deren Kühlmittelzuleitung jeweils gesonderte Regelventile 2 angeschlossen sind. Der zu behandelnde Weichenteil ist mit 3 bezeichnet und wird, nachdem er in einem Ofen über seinen gesamten Querschnitt auf Austenitisierungstemperatur gebracht wurde, auf die erfindungsgemäße Einrichtung gemäß Fig.1 aufgelegt. Über die Düsenstöcke 1 wird Preßluft eingepreßt, welche gegen den Weichenteil 3 über Düsen 4 ausgestoßen wird.
- Bei der Darstellung nach Fig.2 ist eine derartige Düse 4 vergrößert dargestellt. Die Düse 4 ist in einem Sitzteil 5 rastend aufgenommen, welcher eine ballige Sitzfläche 6 aufweist. Die Düse 4 ist als Bohrung 7 in einem kugeligen Düsenkörper 8 vorgesehen und kann in der balligen Aufnahme bzw. Sitzfläche 6 des Sitzteiles 5 verdreht werden, so daß die Achse 9 der Strahlrichtung der Düse verstellbar ist. Durch Verdrehen der Achse 9 im Sinne des Teiles 10 um 180° gelangt der konisch sich erweiternde Teil 11 des Düsenkörpers 8 nach außen, so daß auf diese Weise ein weiches Ausströmen bewirkt wird. In der dargestellten Position des Düsenkörpers 8 tritt über die Bohrung 7 ein vergleichsweise harter Strahl aus. Die ballige Sitzfläche 6 des Sitzkörpers 5 geht in einen konischen Trichter 12 über, in dessen Grund die Zuführungsleitung 13 für das Kühlmittel mündet. Der Sitzteil 5 kann beispielsweise mittels des Gewindes 14 am Düsenstock 1 gemäß Fig.1 festgelegt werden.
- Durch entsprechende Verstellung der Achse 9 des Düsenkörpers 8 läßt sich die Richtung und die Strahlcharakteristik der Düse verstellen, wobei eine Mehrzahl derartiger Düsen in den Düsenstöcken 1 enthalten ist.
- Die Erfindung wird nachfolgend an Hand eines mit einer Einrichtung nach Fig.1 und 2 durchgeführten Ausführungsbeispieles näher erläutert, wobei die erzielten Festigkeitseigenschaften in Fig.3 illustriert sind.
- Ausführungsbeispiele:
- Naturharte bzw. auf bessere Zerspanbarkeit geglühte Bauteile aus Schienenstählen mit der Analyse
C Mn Si Cr V 0,5 - 0,9 0,7 - 2,5 0,05 - 1,2 0 - 1,5 0 - 0,15
wurden in einem Wärmebehandlungsofen auf Austenitisierungstemperatur 840-860°C gebracht und sodann mittels einer Einrichtung nach Fig.1 und 2 unter Anwendung von Preßluft (ca. 7 atü) beschleunigt auf Umwandlungstemperatur 450-650°C gebracht. Die Temperaturmessung erfolgte mittels Milliskop bzw. Anlegethermometer. Durch entsprechende Einstellung der Preßluftdüsen bezüglich Strahlrichtung und Strahlquerschnitt wurde eine gleichmäßige Gefügeausbildung über die unterschiedlichen Querschnittsformen der Weichenteile und ebenso eine für die vollständige Umwandlung in die Perlitstufe notwendige Haltezeit durch die im Bauteilkern vorhandene Restwärme gewährleistet. Nach erfolgter Umwandlung erfolgte die weitere Abkühlung an ruhender Luft bzw. durch ein Abschreckmedium wie H₂O oder öl. Durch besondere Anordnung der Preßluftaustrittsbohrungen konnte die Abkühlungsgeschwindigkeit so gesteuert werden, daß sich ein allmählicher Festigkeitsabfall zu den Anschweißenden der Bauteile einstellte. Da die Radüberlaufsbauteile wie z.B. Herzstückspitze und Flügelschienen in der Regel mit Schienen von 880 N/mm² Mindestfestigkeit verschweißt werden, bietet dies den Vorteil eines allmählichen Festigkeitsüberganges, womit keine Dellenbildung, die bei einem abrupten Festigkeitssprung entsteht, mehr auftreten kann. - Es wurden Herzstückspitzen aus 50 Cr V 4 W.Nr. 1.8159 mit der Analyse
C Si Mn Cr V 0,55 0,28 0,95 1,1 0,11
vollständig in einem Wärmebehandlungsofen bei 860°C austenitisiert. - Anschließend erfolgte eine beschleunigte Abkühlung mittels Preßluft (7 atü) über die Preßluftverteiler und die Preßluftaustrittsbohrungen auf 570°C. Die Umwandlungstemperatur wurde mittels Anlegethermometer gemessen. Es stellte sich eine Abkühlgeschwindigkeit im Bereich von 800°C bis 500°C von 0,5°C - 1°C/sek. ein.
- Nach erfolgter Umwandlung in die Perlitstufe wurden die Bauteile an ruhender Luft auf Raumtemperatur weiter abgekühlt.
- Über den gesamten Bauteilquerschnitt wurde feinlamellarer Perlit festgestellt, wobei der Abstand der Zementitlamellen zum Bauteilkern hin geringfügig zunahm.
- Weiters wurden als Oberflächenfestigkeit 1190-1330 N/mm² (ermittelt aus HB 30) und bei der Zugversuch-Auswertung als Mittelwerte (Zugproben entnommen 10 mm unter Oberfläche) die nachfolgenden Werte im Vergleich zu üblichen vergüteten Stählen ermittelt:
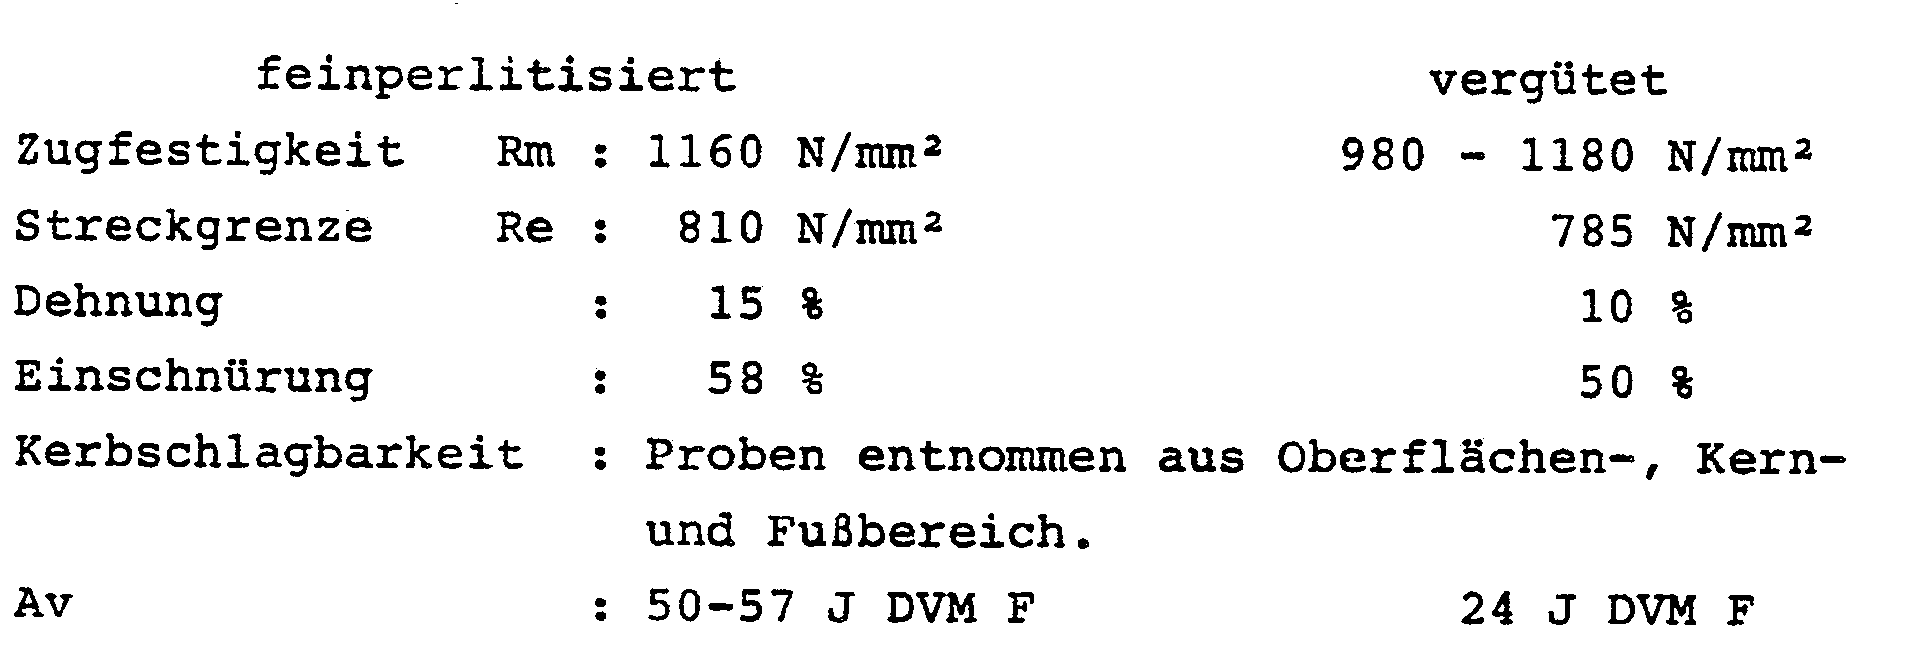
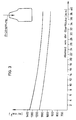
Der Festigkeitstiefenverlauf ist in Fig.3 dargestellt. - Der Vergleich mit dem vergüteten Werkstoff derselben Festigkeitsstufe zeigt, daß der feinperlitisierte Werkstoff wesentlich höhere Zähigkeitswerte aufweist.
Claims (1)
- Einrichtung zur gesteuerten Wärmebehandlung von Weichenteilen aus Stahl, mit welcher nach einer Erwärmung auf Austenitisierungstemperatur, insbesondere 840-860°C, eine beschleunigte Abkühlung auf eine Umwandlungstemperatur zwischen 450°C und 650°C unter Anwendung eines gasförmigen und/oder flüssigen Kühlmittels vorgenommen wird, wobei wenigstens zwei Düsenstöcke (1) mit einer Mehrzahl von in ihrer Strahlrichtung verstellbaren Düsen (4) vorgesehen sind, dadurch gekennzeichnet, daß die Düsen (4) als Bohrungen (7) in ballige, insbesondere kugelige, Auflageflächen aufweisenden Düsenkörpern (8) ausgebildet sind, daß die balligen, insbesondere kugeligen, Auflageflächen gegen ballige und/oder hohlkonische Sitzflächen (6) des Düsenstockes (1) preßbar sind, wobei die Kühlmittelzufuhr in den Sitzflächen (6) des Düsenstockes (1) mündet, und daß die Düsen (4) lösbar mit dem Düsenstock (1) verbunden sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT137186A AT384624B (de) | 1986-05-22 | 1986-05-22 | Einrichtung zur gesteuerten waermebehandlung von weichenteilen |
| AT1371/86 | 1986-05-22 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0247021A2 EP0247021A2 (de) | 1987-11-25 |
| EP0247021A3 EP0247021A3 (en) | 1988-09-07 |
| EP0247021B1 true EP0247021B1 (de) | 1991-12-04 |
Family
ID=3512440
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19870890068 Expired - Lifetime EP0247021B1 (de) | 1986-05-22 | 1987-04-08 | Einrichtung zur gesteuerten Wärmebehandlung von Weichenteilen |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0247021B1 (de) |
| AT (1) | AT384624B (de) |
| DE (1) | DE3774931D1 (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT401359B (de) * | 1991-04-05 | 1996-08-26 | Vae Ag | Verfahren zur herstellung eines herzstückes |
| DE4200545A1 (de) * | 1992-01-11 | 1993-07-15 | Butzbacher Weichenbau Gmbh | Gleisteile sowie verfahren zur herstellung dieser |
| AT406834B (de) | 1997-12-18 | 2000-09-25 | Voest Alpine Ind Anlagen | Kühlvorrichtung zum kühlen eines heissen bewegten metallbandes |
| RU2456352C1 (ru) * | 2010-11-11 | 2012-07-20 | Общество С Ограниченной Ответственностью Научно-Производственное Предприятие "Томская Электронная Компания" | Способ и устройство термической обработки рельсов |
| CN103898303B (zh) * | 2012-12-31 | 2016-06-08 | 攀钢集团攀枝花钢铁研究院有限公司 | 一种道岔轨的热处理方法和道岔轨 |
| EP4348148B1 (de) * | 2021-05-31 | 2026-01-14 | SMS group GmbH | Zwangsluftkühlung zur kühlung von langstahlerzeugnissen |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE249086C (de) * | ||||
| FR2109121A5 (de) * | 1970-10-02 | 1972-05-26 | Wendel Sidelor | |
| DE2541978C3 (de) * | 1975-09-20 | 1978-08-24 | Butzbacher Weichenbau Gmbh, 6308 Butzbach | Verfahren zur Wärmebehandlung von Weichenteilen im Durchlaufverfahren |
| DE3209918A1 (de) * | 1982-03-18 | 1983-10-06 | Kloeckner Werke Ag | Verfahren zum waermebehandeln von weichenteilen |
| BE899617A (fr) * | 1984-05-09 | 1984-11-09 | Centre Rech Metallurgique | Procede et dispositif perfectionnes pour la fabrication de rails. |
-
1986
- 1986-05-22 AT AT137186A patent/AT384624B/de not_active IP Right Cessation
-
1987
- 1987-04-08 EP EP19870890068 patent/EP0247021B1/de not_active Expired - Lifetime
- 1987-04-08 DE DE8787890068T patent/DE3774931D1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| AT384624B (de) | 1987-12-10 |
| EP0247021A3 (en) | 1988-09-07 |
| ATA137186A (de) | 1987-05-15 |
| DE3774931D1 (de) | 1992-01-16 |
| EP0247021A2 (de) | 1987-11-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69113358T2 (de) | Hochfeste beschädigungssichere Schiene. | |
| DE2439338B1 (de) | Verfahren zur Wärmebehandlung von Schienen | |
| DE10137596A1 (de) | Verfahren zur Kühlung von Werkstücken, insbesondere von Profilwalzprodukten, aus Schienenstählen | |
| EP3350352A1 (de) | Durchlaufkühlvorrichtung und verfahren zum abkühlen eines metallbandes | |
| DE69517213T2 (de) | Verfahren und Vorrichtung zum Härten einer Glasscheibe mittels Kontakt | |
| DE69409524T2 (de) | Schienen | |
| EP0247021A2 (de) | Einrichtung zur gesteuerten Wärmebehandlung von Weichenteilen | |
| EP0620865B1 (de) | Gleisteile sowie verfahren zur herstellung dieser | |
| AT397475B (de) | Verfahren zum bearbeiten der stahlkanten von skiern | |
| DE19757485A1 (de) | Vorrichtung zum kontrollierten Abkühlen von warmgewalzten Profilen, insbesondere Trägern, direkt aus der Walzhitze | |
| DE2541978C3 (de) | Verfahren zur Wärmebehandlung von Weichenteilen im Durchlaufverfahren | |
| DE19613719C1 (de) | Verfahren und Anlage zur Herstellung spannungsarmer Schienen | |
| EP1392929B2 (de) | Herzstück für weichen und verfahren zu seiner herstellung | |
| WO2006042538A1 (de) | Verfahren zum verzugsarmen einsatzhärten von metallischen bauteilen | |
| DE2627791C2 (de) | Verfahren zum Oberflächenhärten von Werkstücken | |
| AT401359B (de) | Verfahren zur herstellung eines herzstückes | |
| EP2601322B1 (de) | Verfahren zur wärmebehandlung des radkranzes von schienenfahrzeugrädern | |
| DE29713958U1 (de) | Vorrichtung zum Abschrecken einer Charge metallischer Werkstücke | |
| DE10123674A1 (de) | Gleitkantenprofil | |
| EP0542951B1 (de) | Verfahren zum vergüten eines schienenfahrzeugrades | |
| DE2940826A1 (de) | Verfahren zur tiefenhaertung von werkstuecken sowie vorrichtung zur durchfuehrung dieses verfahrens | |
| DE955775C (de) | Verfahren und Vorrichtung zum Flammenthaerten von Schienen | |
| DE2616184C3 (de) | Verfahren zur Herstellung einer Schweißverbindung und nach dem Verfahren hergestelltes Werkstück | |
| DE1302366B (de) | ||
| DE2009305A1 (de) | Reifen- oder Gleitschutznetz für Fahrzeugreifen sowie Verfahren zu seiner Herstellung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): BE CH DE FR GB IT LI LU NL SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): BE CH DE FR GB IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19880908 |
|
| 17Q | First examination report despatched |
Effective date: 19891117 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: VOEST-ALPINE EISENBAHNSYSTEME GESELLSCHAFT M.B.H. |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| ITF | It: translation for a ep patent filed | ||
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): BE CH DE FR GB IT LI LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 3774931 Country of ref document: DE Date of ref document: 19920116 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| ET | Fr: translation filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19920408 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19920409 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19920430 Ref country code: LI Effective date: 19920430 Ref country code: CH Effective date: 19920430 Ref country code: BE Effective date: 19920430 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| BERE | Be: lapsed |
Owner name: VOEST-ALPINE EISENBAHNSYSTEME G.M.B.H. Effective date: 19920430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19921101 |
|
| 26N | No opposition filed | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19921230 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19930101 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| EUG | Se: european patent has lapsed |
Ref document number: 87890068.7 Effective date: 19921108 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050408 |