EP0251932A1 - Procédé et dispositif de thermoformage et de mise en place d'un couvercle thermoplastique à contre-dépouille sur un récipient et récipient muni d'un tel couvercle - Google Patents
Procédé et dispositif de thermoformage et de mise en place d'un couvercle thermoplastique à contre-dépouille sur un récipient et récipient muni d'un tel couvercle Download PDFInfo
- Publication number
- EP0251932A1 EP0251932A1 EP87401550A EP87401550A EP0251932A1 EP 0251932 A1 EP0251932 A1 EP 0251932A1 EP 87401550 A EP87401550 A EP 87401550A EP 87401550 A EP87401550 A EP 87401550A EP 0251932 A1 EP0251932 A1 EP 0251932A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- container
- cover
- bell
- edge
- support
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 229920001169 thermoplastic Polymers 0.000 title claims abstract description 51
- 239000004416 thermosoftening plastic Substances 0.000 title claims abstract description 51
- 238000000034 method Methods 0.000 title claims description 9
- 238000003856 thermoforming Methods 0.000 title description 5
- 238000004519 manufacturing process Methods 0.000 claims abstract description 12
- 230000000694 effects Effects 0.000 claims abstract description 4
- 238000005520 cutting process Methods 0.000 claims description 10
- 238000003825 pressing Methods 0.000 claims 1
- 230000006378 damage Effects 0.000 description 4
- 240000008042 Zea mays Species 0.000 description 2
- 239000011159 matrix material Substances 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 239000012815 thermoplastic material Substances 0.000 description 2
- 230000006978 adaptation Effects 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 210000004027 cell Anatomy 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B7/00—Closing containers or receptacles after filling
- B65B7/16—Closing semi-rigid or rigid containers or receptacles not deformed by, or not taking-up shape of, contents, e.g. boxes or cartons
- B65B7/162—Closing semi-rigid or rigid containers or receptacles not deformed by, or not taking-up shape of, contents, e.g. boxes or cartons by feeding web material to securing means
- B65B7/167—Securing by heat-shrinking
Definitions
- the present invention relates to a method and a device for manufacturing and placing a thermoplastic undercut cover on a container as well as a container provided with such a cover.
- thermoplastic covers in particular those intended to act first as an overcap covering the sealed cover sheet on the container and then as a permanent cover after the destruction of the cover sheet, are prefabricated by thermoforming in a thermoplastic strip using a mold of suitable shape and are then cut from the thermoplastic strip before being fixed to the corresponding containers by screwing or snap-fastening.
- thermoplastic containers are also subject to variations. It has been found that the wear of the tooling used for the manufacture of lids and containers and their cutting also contribute to this variation in dimensions or dimensions. Furthermore, it has proved difficult to correctly center the prefabricated covers relative to the edge of the containers.
- the object of the present invention is to eliminate these drawbacks and to propose a method and a device for manufacturing and installing a thermoplastic undercut cover on a container which allow the rapid adaptation of the cover to the corresponding container without that account should be taken of variations in dimensions compared to the average dimensions of the receptacles.
- the cover or over-cover takes exactly the shape of the upper end of the container and is already placed thereon at the end of the thermoforming operation.
- the cover molded on the container and the upper part of the container support is cut from the thermoplastic strip while it is still under the forming bell.
- the device for manufacturing and installing a thermoplastic undercut cover and comprising a forming bell provided with an annular lower edge and connections to a source of pressurized gas, as well as a lower blank holder capable of applying an annular zone of a preheated thermoplastic strip against the lower face of said lower edge, is characterized in that it comprises, below the bell and inside the inner beam of the lower edge of said bell, a support annular container whose upper part partially covered by the upper end of the container simultaneously serves as a punch or male forming mold for the marginal part of the cover to be thermoformed.
- thermoformed cover is automatically adapted to the shape of the container it is to cover.
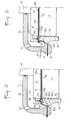
- the device for manufacturing and installing a thermoplastic undercut cover comprises a forming bell 1 disposed above the horizontal plane 2 determined by the horizontal path of a thermoplastic strip 3 in which will be thermoformed lids or overlids 4 called undercut.
- the lower end of the forming bell has an enlarged annular edge 5, the lower face 5a of which is flat and horizontal and serves to support an annular zone of the thermoplastic strip 3 when this zone is applied against said lower face 5a to 1 '' using an annular blank holder 6 disposed below the horizontal plane 2 so as to be able to move vertically between a high position in which it applies the thermoplastic strip 3 against the edge 5 of the forming bell 1 and a lower position (see representation in broken lines in FIG. 1) in which a container 7 can be brought laterally below the thermoplastic strip 3 and the bell 1.
- the device according to the invention also comprises below the thermoplastic strip 3 and inside the inner periphery of the lower edge 5 of the bell 1 and consequently also inside the inner periphery of the blank holder 6 which preferably vertically coincides with said lower edge 5, a container support 8 which comprises a housing receiving the container 7 and which supports the container 7, either by its upper lateral edge 8a (FIGS. 1 to 7), or by its lower end 8b (FIG. 8), either by its upper edge 8a and its lower end 8b ( Figure 10).
- a container support 8 which comprises a housing receiving the container 7 and which supports the container 7, either by its upper lateral edge 8a (FIGS. 1 to 7), or by its lower end 8b (FIG. 8), either by its upper edge 8a and its lower end 8b (Figure 10).
- This container support 8 is also movable vertically between, on the one hand, a high position in which said support penetrates at least with its upper part, the external face 8c of which has the shape of a skirt flaring from top to bottom and from the inside to the outside up to an annular shoulder 8d and constitutes a male punch or mold of forming, in the enclosure of the bell 1 (see FIG. 2) and, on the other hand, a lower position (see FIG. 1, support in broken lines) in which a container 7 can be loaded laterally and from above into the container holder 8.
- a support plate 9 which covers the entire area of the thermoplastic strip 3 located opposite the container 7 and delimited by the upper edge 7a thereof.
- the periphery of the upper end of the container 7 generally coincides with the periphery of the support plate 9 disposed above the horizontal plane 2 and generally, of the thermoplastic strip 3.
- This support plate 9 is vertically movable inside the bell 1 between, on the one hand, a high position in which the annular part 3a of the thermoplastic strip 3, part 3a between the lower edge 5 of the bell 1 or the clamp corresponding blank 6 and the edge of the support plate 9 or the upper edge 7a of the container 7, is stretched (see FIG. 2) relative to its initial radial length (see FIG.
- the support plate 9 is controlled by means of a rod 10 secured to the upper face of the support plate 9, sealingly passing through the upper wall 1a of the bell 1 and connected to the piston a control cylinder not shown.
- the forming bell 1 can, if necessary, move vertically by a few millimeters or more to clear the path of advance of the thermoplastic strip 3 while it is under the bell 1. In the other cases, the bell 1 can be installed in a fixed position.
- the lower face 9a of the support plate 9 is provided with an annular groove 9b, the bottom of which is connected by a plurality of channels suction 9c to a vacuum pump not shown.
- the enclosure 11 delimited by the forming bell 1 and the thermoplastic strip 3 clamped between the lower edge 5 of the bell 1 and the blank holder 6 (FIG. 1) is connected through several orifices 12 formed in the wall of the bell 1, and by means of a control valve to a source of gaseous fluid under pressure, both not shown.
- the cover 4 generally consists of an upper wall 4a and a side skirt 4b which, depending on the shape of the upper end of the containers 7 can have various configurations.
- the upper wall 4a of the cover 4 has in its marginal part, an annular stiffening rib 4c obtained by the suction of the thermoplastic material located opposite the annular groove 9b connected to the suction channels 9c themselves connected by means of a control valve to a vacuum source such as a vacuum pump.
- This annular rib 4c is thermoformed when the thermoplastic strip 3 is clamped between the edge 5 of the bell 1 and the blank holder 6 and when the horizontal plane edge 7a of the container 7 and the corresponding part of the preheated thermoplastic strip at the forming temperature are held between the support plate 9 in the low position and the container support 8 in the intermediate position (see Figure 1).
- the assembly comprising the container support 8, the container 7, the part of thermoplastic strip covering the upper end and in particular the upper edge 7a of said container, and the support plate 9 can also move upwards until the annular lateral shoulder 8d reaches almost at the level of the horizontal plane 2 of the thermoplastic strip and practically seals the base of the bell 1 at the lower face 5a thereof ( Figure 2).
- the outer face 8c in the form of a skirt of the upper part of the container support 8 has a vertical cylindrical upper part 8c 'followed by a flared lower part 8c "of generally frustoconical shape which is connected to the substantially horizontal annular lateral shoulder 8d.
- the horizontal shoulder 8d is connected at its periphery to a vertical cylindrical wall 8e, the periphery of which is inscribed without significant lateral play in the internal periphery of the lower edge 5 of the bell on the one hand and that of the hold-down 6 on the other hand.
- the shoulder 8d is located just below the level of the thermoplastic strip 3 sandwiched between the bell 1 and the blank holder 6, it is possible to use the upper part 8c of the container support 8 as a molding punch by supplying the chamber 11 of the bell with a pressurized gas, for example compressed air, through the orifices 12, so that the annular part 3a of the thermoplastic strip 3, part included between the blank holder 6 or edge 5, and the support plate 9 and being at the thermoforming temperature, will be applied against the edge 7a of the container 7 and against the outer face or skirt 8c of the container support 8 where it will be immediately frozen as a result of the cooling effect due to its coming into contact with the cold container support 8.
- a pressurized gas for example compressed air
- the cover 4 could be removed from the mold together with the container 7 which is integral with it because at least certain parts of the cover 4 are molded in undercut 4d and are applied against a part of the lower face of the horizontal edge 7a of the container.
- the bell 1 and the support plate 9 on the one hand, and the blank holder 6 and the container support 8 on the other hand, would have to be released upwards and downwards respectively. of a step the container assembly 7, formed cover 4 and thermoplastic strip 3 which at this operating phase is still secured to the formed cover 4.
- the cover 4 must then be cut from the thermoplastic strip 3 in a separate cutting station.
- the annular shoulder 8d of the container support 8 is used as the cutting edge of a movable stamping punch and the inner edge of the lower edge 5 of the bell 1 as a counterblade of a fixed stamping die cooperating with the cutting edge of the stamping punch.
- the cover 4 is cut or stamped from the thermoplastic strip 3 immediately after its forming, at the lower end of its skirt 4b when the annular shoulder 8d of the container support 8 enters the enclosure 11 of the bell 1 and exceeds upwards the level of the lower face 5a of the lower edge 5 of the bell 1 (see FIG. 3).
- the container 7 and cover 4 assembly can then be removed from the bell 1 in a known manner by lowering the blank holder 6 and the container support 8 and removing the container 7.
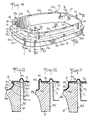
- the upper part of the container support 8 therefore comprises only at a few predetermined locations depending on the general shape of the container edge 7a, a wall thickness such that its external face 8c, and more precisely the lateral face 8c 'connecting to the horizontal upper face 8a is slightly recessed, for example 0.5 to 2 mm relative to the vertical face of the container edge 7a, when a container 7 is placed in the container support 8.
- the container support comprises on its periphery, outside the upper horizontal face 8a and inside the annular shoulder 8d a number of fingers or vertical centering keys 14 which have at their free end 14a projecting a few millimeters from the horizontal upper face 8a of the container support 8 an inner centering face 14b inclined more or less slightly relative to the vertical, from top to bottom and from the outside towards the inside of the container support 8.
- zones, for example 15, of the upper horizontal face 8a, comprised between two vertical centering fingers 14 can be arranged so as to avoid any undercut formation.
- the width of the horizontal upper face 8a of the container support 8 is such, taking into account the position of the centering fingers 14 and of the container edge 7a, that the vertical outer face or around the container edge 7a coincides with the outer edge of the horizontal face 8a and consequently with the upper end of the outer lateral face 8c of the container support 8 (see FIG. 4, section VII-VII, reference 15 and FIG. 7). It is at these locations or zones 15 that the thermoformed cover 4 does not have an undercut, but only a side skirt 4b which is connected directly to the edge of the horizontal part 4a of said cover 4.
- These zones 15 without undercut can exist either between two adjacent centering fingers 14, or between a centering finger 14 and an undercut zone 13, or between two undercut areas 13.
- the number and locations of the undercuts 4d of the cover 4 are determined according to the dimensions and the general configuration of the said cover 4 and so that, in the case of a removable and reusable cover, the fixing by latching of the cover 4 on the container edge 7a can be carried out in an easy, safe manner and without permanent deformation of the cover.
- a device for the production of the covers 4 shown in FIGS. 9 and 10, a device is used which has the same general structure as the device according to FIG. 1, the centering of the container 7 relative to the container support 8 being ensured by the side wall inner 8f thereof.
- the cover 4 does not have a stiffening rib and that consequently, its horizontal upper face 4a is planar, the lower face 9a of the support plate 9 is entirely planar and does not have an annular groove.
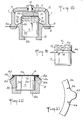
- the container 7 is supported at its lower end by the lower part 8b of the container support 8 and protrudes with its coarsely threaded upper part 7c from the frusto-conical upper face 8c of the support container 8, frustoconical face 8c whose outer and lower part coincides with the annular shoulder 8d which plays the role of stamping edge with the matrix formed by the lower edge 5 of the forming bell 1.
- the container 7 covered with part of the thermoplastic strip 3 occupies a position in which the annular shoulder 8d is located just below the level of the lower face 5a of the lower edge 5 of the bell 1 (see also FIG.
- cover 4 can thermoform the cover 4 provided with an undercut thread 15 by sending compressed air through the orifices 12 into the enclosure 11, the cover 4 being able to be cut immediately after its forming (see figure 8).
- the molded cover 4 can then be removed from the container 7 after destruction of the connection of a weak locking pin 16 secured to the container 7 at the threaded part 7c and unscrewing the cover 4 (FIG. 9), the frustoconical skirt 4b being connected to the threaded part 15.
- the container support 8 comprises an annular horizontal upper face of small width 8a which is housed under the container edge 7a which is wider than said horizontal face 8a and which projects laterally towards the outside thereof, an outer frustoconical face 8c connecting to the horizontal face 8a of the container support 8.
- the frustoconical outer face 8c of the upper part of the container support 8 acts as male mold for forming the cover 4 and its lower edge assimilated to the annular shoulder 8d of the example according to FIGS. 1 to 7, plays the role of a stamping edge in cooperation with the edge of the formed matrix by the lower edge 5 of the bell 1.
- a cover 4 having a con continuous annular undercut 4d so that said cover 4 can only be removed after partial destruction of the latter.
- This type of cover is particularly suitable for so-called tamper-proof covers.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Blow-Moulding Or Thermoforming Of Plastics Or The Like (AREA)
- Closures For Containers (AREA)
Abstract
L'invention concerne un procédé de fabrication et de mise en place d'un couvercle thermpolastique à contre-dépouille (4) sur un récipient (7) à partir d'une bande thermoplastique (3) à l'aide d'une cloche de formage (1), d'un serre-flan (6) serrant une zone annulaire de la bande thermoplastique (3). Selon l'invention, on utilise la partie supérieure (8c) du support de récipient (8) ainsi que la partie supérieure (7a, 7c) du récipient (7) dépassant de l'extrémité supérieure dudit support (8) en tant que poinçon ou moule mâle de formage et l'on applique la partie de bande thermoplastique (3) délimitée par le bord inférieur (5) de la cloche (1), contre la face extérieure des parties supérieures (7a, 8c) du récipient (7) et de son support (8) sous l'effet d'une surpression créée à l'intérieur d'une enceinte fermée (11) délimitée par la cloche (1) et la bande thermoplastique (3).
Description
- La présente invention concerne un procédé et un dispositif de fabrication et de mise en place d'un couvercle thermoplastique à contre-dépouille sur un récipient ainsi qu'un récipient muni d'un tel couvercle.
- Certains des couvercles thermoplastiques à contre-dépouille connus, notamment ceux destinés à faire office d'abord de surcouvercle coiffant la feuille de couvercle scellée sur le récipient et ensuite de couvercle permanent après la destruction de la feuille de couvercle, sont préfabriqués par thermoformage dans une bande thermoplastique à l'aide d'un moule de forme appropriée et sont ensuite découpés de la bande thermoplastique avant d'être fixés sur les récipients correspondants par vissage ou par encliquetage.
- Les cotes de ces couvercles varient d'un lot de couvercles à l'autre. Ces variations des cotes peuvent provenir de l'emploi de matériaux de base différents présentant des retraits de degrés différents. En plus, les cotes des bords des récipients thermoplastiques sont égalemement sujettes à des variations. On a constaté que l'usure de l'outillage utilisé pour la fabrication des couvercles et récipients et leur découpe contribute également à cette variation des cotes ou dimensions. Par ailleurs, il s'est avéré difficile de centrer correctement les couvercles préfabriqués par rapport au bord des récipients.
- La présente invention a pour but de supprimer ces inconvénients et de proposer un procédé et un dispositif de fabrication et de mise en place d'un couvercle thermoplastique à contre-dépouille sur un récipient qui permettent l'adaptation rapide du couvercle sur le récipient correspondant sans qu'il y ait lieu de tenir compte des variations des dimensions par rapport aux dimensions moyennes des récipients.
- Dans un procédé de fabrication d'un couvercle à partir d'une bande thermoplastique à l'aide d'une cloche de formage, d'un serre-flan serrant une zone annulaire de la bande thermoplastique contre le bord annulaire inférieur de la cloche de formage, et d'un poinçon ou moule mâle de formage qui pousse la partie de bande délimitée par ladite cloche à l'intérieur de volume entouré par cette cloche, ce but est atteint conformément à l'invention du fait que l'on utilise la partie supérieure du support de récipient ainsi que la partie supérieure du récipient dépassant de l'extrémité supérieure du support de récipient en tant que poinçon ou moule mâle de formage et on applique la partie de bande thermoplastique délimitée par le bord inférieur de la cloche, contre la face extérieure des parties supérieures du récipient et de son support sous l'effet d'une surpression créée à l'intérieur d'une enceinte fermée et délimitée par la cloche et la bande thermoplastique.
- Grâce à cette conception, le couvercle ou surcouvercle prend exactement la forme de l'extrémité supérieure du récipient et est déjà mis en place sur celle-ci à la fin de l'opération de thermoformage.
- Selon une autre particularité avantageuse de l'invention, le couvercle moulé sur le récipient et la partie supérieure du support de récipient est découpé de la bande thermoplastique pendant qu'il se trouve encore sous la cloche de formage.
- Cette mesure évite tout recentrage du récipient et du couvercle surmoulé par rapport à un outil de découpe.
- Le dispositif de fabrication et de mise en place d'un couvercle thermoplastique à contre-dépouille et comprenant une cloche de formage munie d'un bord inférieur annulaire et de raccords à une source de gaz sous pression, ainsi qu'un serre-flan inférieur susceptible d'appliquer une zone annulaire d'une bande thermoplastique préchauffée contre la face inférieure dudit bord inférieur, est caractérisé en ce qu'il comporte en dessous de la cloche et à l'intérieur du poutour intérieur du bord inférieur de ladite cloche un support annulaire de récipient dont la partie supérieure partiellement recouverte par l'extrémité supérieure du récipient sert en même temps de poinçon ou moule mâle de formage pour la partie marginale du couvercle à thermoformer.
- Grâce à cette conception, le couvercle thermoformé est automatiquement adapté à la forme du récipient qu'il doit couvrir.
- D'autres caractéristiques et avantages de l'invention ressortiront de la description suivante de plusieurs modes de réalisation donnés à titre d'exemples seulement et représentés sur les dessins annexés sur lesquels :
- - la figure 1 est une vue en élévation d'une coupe verticale axiale à travers le dispositif de fabrication et de mise en place d'un couvercle thermoplastique, les différents éléments du dispositif étant en position prête au thermoformage ;
- - la figure 2 est une vue en élévation analogue à celle de la figure 1, mais montrant les différents éléments du dispositif dans une position dans laquelle le couvercle est déjà partiellement formé ;
- - la figure 3 est une vue en élévation analogue à celles des figures 1 et 2 mais montrant les différents éléments du dispositif dans une position dans laquelle le couvercle est complètement thermoformé sur le récipient et découpe de la bande en matière thermoplastique ;
- - la figure 4 est une vue schématique en perspective du support de récipient faisant partie du dispositif selon l'invention ;
- - les figures 5 à 7 sont des vues en élévation de plusieurs coupes verticales transversales du support de récipient suivant les lignes V-V, VI-VI et VII-VII de la figure 4 ;
- - la figure 8 est une vue en élévation à travers quelques éléments d'un dispositif selon l'invention, coopérant avec un récipient dont l'extrémité supérieure est filetée ;
- - la figure 9 est une vue en élévation d'une coupe axiale à travers un récipient muni d'un couvercle avec l'aide du dispositif selon la figure 8 ;
- - la figure 10 montre un support de récipient et son récipient correspondant pour la réalisation d'un couvercle inviolable, et
- - la figure 11 montre une vue en plan d'un détail du couvercle selon la figure 10.
- Tel que représenté sur les dessins, le dispositif de fabrication et de mise en place d'un couvercle thermoplastique à contre-dépouille comprend une cloche de formage 1 disposée au-dessus du plan horizontal 2 déterminé par le trajet horizontal d'une bande thermoplastique 3 dans laquelle seront thermoformés des couvercles ou surcouvercles 4 dits à contre-dépouille. L'extrémité inférieure de la cloche de formage présente un bord élargi annulaire 5 dont la face inférieure 5a est plane et horizontale et sert d'appui à une zone annulaire de la bande thermoplastique 3 lorsque cette zone est appliquée contre ladite face inférieure 5a à l'aide d'un serre-flan annulaire 6 disposé en dessous du plan horizontal 2 de façon à pouvoir se déplacer verticalement entre une position haute dans laquelle il applique la bande thermoplastique 3 contre le bord 5 de la cloche de formage 1 et une position inférieure (voir représentation en traits interrompus sur la figure 1) dans laquelle un récipient 7 peut être amené latéralement en dessous de la bande thermoplastique 3 et de la cloche 1.
- Le dispositif selon l'invention comprend également en dessous de la bande thermoplastique 3 et à l'intérieur du pourtour intérieur du bord inférieur 5 de la cloche 1 et par suite aussi à l'intérieur du pourtour intérieur du serre-flan 6 qui de préférence coïncide verticalement avec ledit bord inférieur 5, un support de récipient 8 qui comporte un logement recevant le récipient 7 et qui support le récipient 7, soit par son bord latéral supérieur 8a (figures 1 à 7), soit par son extrémité inférieure 8b (figure 8), soit par son bord supérieur 8a et son extrémité inférieure 8b (figure 10). Ce support de récipient 8 est également mobile verticalement entre, d'une part, une position haute dans laquelle ledit support pénètre au moins avec sa partie supérieure dont la face extérieure 8c présente la forme d'une jupe s'évasant du haut vers le bas et de l'intérieur vers l'extérieur jusqu'à un épaulement annulaire 8d et constitue un poinçon ou moule mâle de formage, dans l'enceinte de la cloche 1 (voir figure 2) et, d'autre part, une position inférieure (voir figure 1, support en traits interrompus) dans laquelle un récipient 7 peut être chargé latéralement et par le haut dans le support de récipient 8.
- Dans la cloche 1 est prévue une plaque d'appui 9 qui couvre toute la zone de la bande thermoplastique 3 se trouvant en face du récipient 7 et délimitée par le bord supérieur 7a de celui-ci. Ainsi, le pourtour de l'extrémité supérieure du récipient 7 coïncide généralement avec le pourtour de la plaque d'appui 9 disposée au-dessus du plan horizontal 2 et d'une façon générale, de la bande thermoplastique 3. Cette plaque d'appui 9 est verticalement mobile à l'intérieur de la cloche 1 entre, d'une part, une position haute dans laquelle la partie annulaire 3a de la bande thermoplastique 3, partie 3a comprise entre le bord inférieur 5 de la cloche 1 ou le serre-flan correspondant 6 et le bord de la plaque d'appui 9 ou le bord supérieur 7a du récipient 7, est étirée (voir figure 2) par rapport à sa longueur radiale initiale (voir figure 1), ou bien est découpée du reste de la bande thermoplastique 3 (voir figure 3), et d'autre part, une position basse dans laquelle la face inférieure 9a de la plaque d'appui 9 est située au niveau de la face horizontale inférieure 5a du bord inférieur 5 de la cloche 1 (figure 1). Le mouvement vertical de la plaque d'appui 9 est commandé à l'aide d'une tige 10 solidaire de la face supérieure de la plaque d'appui 9, traversant de façon étanche la paroi supérieure 1a de la cloche 1 et reliée au piston d'un vérin de commande non représenté. La cloche de formage 1 peut, le cas échéant, se déplacer verticalement de quelques millimètres ou plus pour dégager le trajet d'avancement de la bande thermoplastique 3 pendant qu'il se trouve sous la cloche 1. Dans les autres cas, la cloche 1 peut être installée à poste fixe.
- Au-dessus du bord de récipient 7a, et notamment en face de l'extrémité supérieurs 8a du support de récipient 8, la face inférieure 9a de la plaque d'appui 9 est munie d'une gorge annulaire 9b dont le fond est relié par une pluralité de canaux d'aspiration 9c à une pompe à vide non représentée. Par contre, l'enceinte 11 délimitée par la cloche de formage 1 et la bande thermoplastique 3 serrée entre le bord inférieur 5 de la cloche 1 et le serre-flan 6 (figure 1) est raccordée à travers plusieurs orifices 12 pratiqués dans la paroi de la cloche 1, et par l'intermédiaire d'une soupape de commande à une source de fluide gazeux sous pression toutes deux non représentées.
- Le courvercle 4 se compose d'une façon générale d'une paroi supérieure 4a et d'une jupe latérale 4b qui, en fonction de la forme de l'extrémité supérieure des récipients 7 peut présenter diverses configurations.
- Selon un premier mode de réalisation, la paroi supérieure 4a du couvercle 4 présente dans sa partie marginale, une nervure annulaire de raidissement 4c obtenue par l'aspiration de la matière thermoplastique se trouvant en face de la gorge annulaire 9b raccordée aux canaux d'aspiration 9c eux-mêmes reliés à l'aide d'une soupape de commande à une source de vide telle qu'une pompe à vide. On procède au thermoformage de cette nervure annulaire 4c, lorsque la bande thermoplastique 3 est serrée entre le bord 5 de la cloche 1 et le serre-flan 6 et lorsque le bord plan horizontal 7a du récipient 7 et la partie correspondante de la bande thermoplastique préchauffée à la température de formage sont tenus entre la plaque d'appui 9 en position basse et le support de récipient 8 en position intermédiaire (voir figure 1). Bien entendu, pendant le formage de la nervure de raidissement 4c du couvercle 4, l'ensemble comprenant le support de récipient 8, le récipient 7, la partie de bande thermoplastique couvrant l'extrémité supérieure et notamment le bord supérieur 7a dudit récipient, et la plaque d'appui 9, peut aussi se déplacer vers le haut jusqu'à ce que l'épaulement latéral annulaire 8d parvienne presqu'au niveau du plan horizontal 2 de la bande thermoplastique et obture pratiquement la base de la cloche 1 au niveau de la face inférieure 5a de celle-ci (figure 2).
- Dans le cas particulier de l'exemple de réalisation représenté en coupe verticale aux figures 1 à 3, la face extérieure 8c en forme de jupe de la partie supérieure du support de récipient 8 présente une partie supérieure cylindrique verticale 8c' suivie d'une partie inférieure évasée 8c" de forme générale tronconique qui se raccorde à l'épaulement latéral annulaire pratiquement horizontal 8d.
- D'une manière générale, l'épaulement horizontal 8d est raccordé à sa périphérie à une paroi verticale cylindrique 8e dont le pourtour s'inscrit sans jeu latéral notable dans le pourtour intérieur du bord inférieur 5 de la cloche d'une part et celui du serre-flan 6 d'autre part. Lorsque le support de récipient 8 se trouve dans la position représentée à la figure 2, dans laquelle l'épaulement 8d se trouve juste en dessous du niveau de la bande thermoplastique 3 enserrée entre la cloche 1 et le serre-flan 6, on peut utiliser la partie supérieure 8c du support de récipient 8 en tant que poinçon de moulage en alimentant l'enceinte 11 de la cloche avec un gaz sous pression, par exemple de l'air comprimé, à travers les orifices 12, de sorte que la partie annulaire 3a de la bande thermoplastique 3, partie comprise entre le serre-flan 6 ou bord 5, et la plaque d'appui 9 et se trouvant à la température de thermoformage, sera appliquée contre le bord 7a du récipient 7 et contre la face extérieur ou jupe 8c du support de récipient 8 où elle sera aussitôt figée par suite de l'effet de refroidissement dû à sa venue en contact avec le support de récipient froid 8.
- Dès que le couvercle 4 a été thermoformé sur le bord 7a du récipient et la face extérieure 8c de la partie supérieure du support de récipient 8, on pourrait démouler le couvercle 4 ensemble avec le récipient 7 qui lui est solidaire du fait qu'au moins certaines parties du couvercle 4 sont moulées en contre-dépouille 4d et s'appliquent contre une partie de la face inférieure du bord horizontal 7a du récipient. A cet effet, il faudrait dégager respectivement vers le haut et vers le bas la cloche 1 et la plaque d'appui 9 d'une part, et le serre-flan 6 et le support de récipient 8 d'autre part, pour pouvoir avancer d'un pas l'ensemble récipient 7, couvercle formé 4 et bande thermoplastique 3 qui à cette phase opératoire, est encore solidaire du couvercle formé 4. Il faut alors découper le couvercle 4 de la bande thermoplastique 3 dans un poste de découpage distinct.
- Dans certain cas, il est cependant plus avantageux de prévoir ce poste de découpage à l'endroit même de la cloche 1.A cet effet, on utilise l'épaulement annulaire 8d du support de récipient 8 en tant qu'arête de découpe d'un poinçon d'estampage mobile et l'arête intérieure du bord inférieur 5 de la cloche 1 en tant que contre-lame d'une matrice d'estampage fixe coopérant avec l'arête de découpe du poinçon d'estampage. De cette façon, le couvercle 4 est découpé ou estampé de la bande thermoplastique 3 aussitôt après son formage, à l'extrémité inférieure de sa jupe 4b lorsque l'épaulement annulaire 8d du support de récipient 8 pénètre dans l'enceinte 11 de la cloche 1 et dépasse vers le haut le niveau de la face inférieure 5a du bord inférieur 5 de la cloche 1 (voir figure 3). L'ensemble récipient 7 et couvercle 4 peut alors être évacué de la cloche 1 d'une manière connue par abaissement du serre-flan 6 et du support de récipient 8 et enlèvement du récipient 7.
- Dans la mesure où le couvercle 4 doit pouvoir être enlevé du récipient 7 sans être déchiré, les contre-dépouilles 4d du couvercle 4 doivent être d'un nombre réduit et déformables. La partie supérieure du support de récipient 8 comporte donc seulement à quelques endroits prédéterminés en fonction de la forme générale du bord de récipient 7a, une épaisseur de paroi telle que sa face extérieure 8c, et plus précisément la face latérale 8c' se raccordant à la face supérieure horizontale 8a est légèrement en retrait, par exemple de 0,5 à 2 mm par rapport à la face verticale du bord de récipient 7a, lorsqu'un récipient 7 est placé dans le support de récipient 8. Ces endroits permettant la réalisation d'une contre-dépouille sont indiqués sur les figures 4 et 5 par la référence 13 (voir aussi coupe V-V, figures 4 et 5).
- Il est également avantageux de centrer chaque récipient 7 par rapport au support de récipient 8 avant de le munir d'un couvercle 4. A cet effet, le support de récipient comprend sur son pourtour, à l'extérieur de la face horizontale supérieure 8a et à l'intérieur de l'épaulement annulaire 8d un certain nombre de doigts ou touches verticaux de centrage 14 qui comportent à leur extrémité libre 14a dépassant de quelques millimètres de la face supérieure horizontale 8a du support de récipient 8 une face intérieure de centrage 14b inclinée plus ou moins faiblement par rapport à la verticale, de haut en bas et de l'extérieur vers l'intérieur du support de récipient 8. Ainsi par la coopération entre les faces de centrage 14b des différents doigts de centrage 14 et le bord de récipient 7a, il est possible de loger le récipient 7 dans le support 8 de sorte que la face latérale 7b du récipient se trouve à une distance prédéterminée de la face latérale interne 8f du support 8 et que le bord de récipient 7a occupe également une position prédéterminée par rapport à la face horizontale supérieure 8a dudit support 8. Dans certains cas, il peut être avantageux de prévoir au moins certains des endroits à contre-dépouille 13 entre deux doigts ou touches de centrage 14 plus ou moins espacés l'un l'autre.
- D'autres zones par exemple 15, de la face horizontale supérieure 8a, comprises entre deux doigts verticaux de centrage 14 peuvent être agencées de façon à éviter toute formation de contre-dépouille. Dans ce cas, la largeur de la face supérieure horizontale 8a du support de récipient 8 est telle, compte tenu de la position des doigts de centrage 14 et du bord de récipient 7a, que la face extérieure verticale ou pourtour du bord de récipient 7a coïncide avec le bord extérieur de la face horizontale 8a et en conséquence avec l'extrémité supérieure de la face latérale extérieure 8c du support de récipient 8 (voir figure 4, coupe VII-VII, référence 15 et figure 7). C'est à ces endroits ou zones 15 que le couvercle thermoformé 4 ne présente pas de contre-dépouille, mais seulement une jupe latérale 4b qui se raccorde directement au bord de la partie horizontale 4a dudit couvercle 4. Ces zones 15 sans contre-dépouille peuvent exister soit entre deux doigts de centrage voisins 14, soit entre un doigt de centrage 14 et une zone à contre-dépouille 13, soit entre deux zones à contre-dépouille 13.
- Bien entendu, on détermine le nombre et les emplacements des contre-dépouilles 4d du couvercle 4 en fonction des dimensions et de la configuration générale dudit couvercle 4 et de telle sorte que, dans le cas d'un couvercle amovible et reutilisable, la fixation par encliquetage du couvercle 4 sur le bord de récipient 7a puisse être effectuée de manière aisée, sure et sans déformation permanente du couvercle.
- Pour la réalisation des couvercles 4 représentés sur les figures 9 et 10, on utilise un dispositif qui présente la même structure générale que le dispositif selon la figure 1, le centrage du récipient 7 par rapport au support de récipient 8 étant assuré par la paroi latérale intérieure 8f de celui-ci. Lorsque le couvercle 4 ne comporte pas de nervure de raidissement et qu'en conséquence, sa face supérieure horizontale 4a est plane, la face inférieure 9a de la plaque d'appui 9 est entièrement plane et ne comporte pas de gorge annulaire.
- Selon le mode de réalisation représenté sur les figures 8 et 9, le récipient 7 est soutenu à son extrémité inférieure par la partie inférieure 8b du support de récipient 8 et dépasse avec sa partie supérieure grossièrement filetée 7c de la face supérieure tronconique 8c du support de récipient 8, face tronconique 8c dont la partie extérieure et inférieure est confondue avec l'épaulement annulaire 8d qui jou le rôle d'arête d'estampage avec la matrice constituée par le bord inférieur 5 de la cloche de formage 1. Lorsque le récipient 7 recouvert d'une partie de la bande thermoplastique 3 occupe une position dans laquelle l'épaulement annulaire 8d se trouve juste en dessous du niveau de la face inférieure 5a du bord inférieur 5 de la cloche 1 (voir aussi figure 2) ou peut thermoformer le couvercle 4 muni d'un filetage à contre-dépouille 15 en envoyant dans l'enceinte 11 de l'air comprimé à travers les orifices 12, le couvercle 4 pouvant être découpé aussitôt après son formage (voir figure 8). Le couvercle moulé 4 peut alors être enlevé du récipient 7 après destruction de la liaison d'un faible téton de blocage 16 solidaire du récipient 7 au niveau de la partie filetée 7c et dévissage du couvercle 4 (figure 9), la jupe tronconique 4b étant raccordée à la partie filetée 15.
- Selon le mode de réalisation représenté sur la figure 10, le support de récipient 8 comporte une face supérieure horizontale annulaire de faible largeur 8a qui se loge sous le bord de récipient 7a qui est plus large que ladite face horizontale 8a et qui dépasse latéralement vers l'extérieur de celle-ci, une face tronconique extérieure 8c se raccordant à la face horizontale 8a du support de récipient 8. Comme dans l'exemple précédent, la face extérieure tronconique 8c de la partie supérieure du support de récipient 8 joue le rôle de moule mâle pour le formage du couvercle 4 et son arête inférieure assimilée à l'épaulement annulaire 8d de l'exemple selon les figures 1 à 7, joue le rôle d'une arête d'estampage en coopération avec l'arête de la matrice constituée par le bord inférieur 5 de la cloche 1. Du fait que le bord de récipient 7a dépasse de partout de la face horizontale supérieure 8a du support de récipient 8, on obtient lors du moulage du couvercle 4, un couvercle 4 ayant une contre-dépouille annulaire continue 4d de sorte que ledit couvercle 4 ne peut être enlevé qu'après destruction partielle de celui-ci. Pour faciliter cette destruction, on prévoit dans la jupe 4b du couvercle 4 au moins une entaille de déchirement, de préférence deux entailles 4e et une languette de préhension 4f (voir figure 11). Ce type de couvercle est particulièrement adapté aux couvercles dits inviolables.
- Bien entendu, les modes de réalisation précédemment décrits peuvent subir un certain nombre de modifications à la portée de l'homme de l'art sans que l'on sorte du cadre de protection défini par les revendications annexées. En outre, pour plus de clarté, on a omis de décrire et de représenter un certain nombre d'éléments non essentiels pour la présente invention. Tel est par exemple le cas des plateaux-supports dits éjecteurs sur lesquels reposent les récipients lorsqu'ils se trouvent dans une position identique ou analogue à celle représentée à la figure 1 et dans laquelle l'extrémité supérieure du récipient se trouve à l'extérieur et juste en dessous de la cloche de formage.
Claims (15)
1. Procédé de fabrication et de mise en place d'un couvercle thermoplastique à contre-dépouille (4) sur un récipient (7) à partir d'une bande thermoplastique (3) à l'aide d'une cloche de formage (1), d'un serre-flan (6) serrant une zone annulaire de la bande thermoplastique (3) contre le bord annulaire inférieur (5) de ladite cloche, et d'un poinçon ou moule mâle (8) qui pousse la partie de bande délimitée par ladite cloche (1) à l'intérieur du volume entouré par celle-ci,
caractérisé en ce que l'on utilise la partie supérieure (8c) du support de récipient (8) ainsi que la partie supérieure (7a, 7c) du récipient (7) dépassant de l'extrémité supérieure dudit support (8) en tant que poinçon ou moule mâle de formage et l'on applique la partie de bande thermoplastique (3) délimitée par le bord inférieur (5) de la cloche (1), contre la face extérieure des parties supérieures (7a, 8c) du récipient (7) et de son support (8) sous l'effet d'une surpression créée à l'intérieur d'une enceinte fermée (11) délimitée par la cloche (1) et la bande thermoplastique (3).
caractérisé en ce que l'on utilise la partie supérieure (8c) du support de récipient (8) ainsi que la partie supérieure (7a, 7c) du récipient (7) dépassant de l'extrémité supérieure dudit support (8) en tant que poinçon ou moule mâle de formage et l'on applique la partie de bande thermoplastique (3) délimitée par le bord inférieur (5) de la cloche (1), contre la face extérieure des parties supérieures (7a, 8c) du récipient (7) et de son support (8) sous l'effet d'une surpression créée à l'intérieur d'une enceinte fermée (11) délimitée par la cloche (1) et la bande thermoplastique (3).
2. Procédé selon la revendication 1, caractérisé en ce que l'on découpe le couvercle thermoformé (4) de la bande thermoplastique (3) pendant qu'il se trouve encore sous la cloche de formage (1).
3. Procédé selon l'une des revendication 1 et 2, caractérisé en ce que l'on réalise sur la face plane supérieure (4a) du couvercle (4) au moins une nervure annulaire de raidissement (4c).
4. Procédé selon l'une des revendications 1 à 3, caractérisé en ce que l'on thermoforme entre la face supérieure (4a) du couvercle (4) et la jupe latérale (4b) de celui-ci plusieurs contre-dépouilles (4d) séparées par des zones (15) sans contre-dépouille.
5. Procédé selon l'une des revendications 1 à 3, caractérisé en ce que l'on thermoforme entre la face supérieure (4a) du couvercle (4) et la jupe latérale (4b) de celui-ci une partie filetée à contre-dépouilles (15).
6. Procédé selon l'une des revendications 1 à 3, carcactérisé en ce que l'on thermoforme entre la face supérieure (4a) du couvercle (4) et la jupe latérale (4b) une contre-dépouille annulaire (4d).
7. Dispositif de fabrication et de mise en place d'un couvercle thermoplastique à contre-dépouille (4) sur un récipient (7), du type comprenant une cloche de formage (1) munie d'un bord inférieur annulaire (5) et de raccords (12) à une source de gaz sous pression, ainsi qu'un serre-flan inférieur (6) susceptible d'appliquer une zone annulaire d'une bande thermoplastique préchauffée (3) contre la face inférieure (5a) du bord inférieur (5) de la cloche (1),
caractérisé en ce qu'il comporte, en dessous de la cloche (1) et à l'intérieur du pourtour intérieur du bord inférieur (5) un support annulaire de récipient (8) qui est verticalement mobile et dont la partie supérieure (8c) partiellement recouverte par l'extrémité supérieure (7z, 7c) du récipient (7) sert de poinçon ou moule mâle de formage à la partie marginale du couvercle.
caractérisé en ce qu'il comporte, en dessous de la cloche (1) et à l'intérieur du pourtour intérieur du bord inférieur (5) un support annulaire de récipient (8) qui est verticalement mobile et dont la partie supérieure (8c) partiellement recouverte par l'extrémité supérieure (7z, 7c) du récipient (7) sert de poinçon ou moule mâle de formage à la partie marginale du couvercle.
8. Dispositif selon la revendication 7, caractérisé en ce qu'il comporte en outre une plaque d'appui (9) disposée de façon mobile verticalement à l'intérieur de la cloche et destinée à recouvrir la paroi supérieure horizontale (4a) du couvercle (4).
9. Dispositif selon la revendication 8, caractérisé en ce que la face inférieure (9a) de la plaque d'appui (9) est munie d'une gorge annulaire (9b) dont le fond est relié par une pluralité de canaux d'aspiration (9c) à une pompe à vide.
10. Dispositif selon l'une des revendications 7 à 9, caractérisé en ce qu'il comprend sous la cloche (1) un poste de découpage (5, 8d) pour le couvercle (4).
11. Dispositif selon la revendication 10, caractérisé en ce que le poste de découpage comprend l'épaulement annulaire (8d) du support de récipient (8) en tant qu'arête de découpe d'un poinçon d'estampage mobile et l'arête intérieure de bord inférieur (5) de la cloche (1) en tant que contre-lame d'une matrice d'estampage fixe.
12. Dispositif selon l'une des revendications 7 à 11, caractérisé en ce que la largeur de la face supérieure horizontale (8a) du support de récipient (8) est constante et inférieure à la largeur du bord de récipient (7a).
13. Dispositif selon l'une des revendications 7 à 11, caractérisé en ce que la face supérieure horizontale (8a) comprend des zones (13) dont la largeur est inférieure à celle du bord de récipient (7a) qui dépasse vers l'extérieur ladite face supérieure horizontale (8a) ainsi que des zones (15) dans lesquelles le pourtour du bord de récipient (7a) coïncide avec le bord extérieur de la face horizontale (8a).
14. Dispositif selon l'une des revendications 7 à 13, caractérisé en ce que le support de récipient (8) comporte plusieurs doigts verticaux de centrage (14) destinés à coopérer avec le bord de récipient (7a).
15. Récipient (7) muni d'un couvercle thermoplastique (4) selon le procédé conforme à l'une des revendications 1 à 6.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8609631 | 1986-07-02 | ||
| FR8609631A FR2600995B1 (fr) | 1986-07-02 | 1986-07-02 | Procede et dispositif de fabrication et de mise en place d'un couvercle thermoplastique a contre-depouille sur un recipient et recipient muni d'un tel couvercle |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0251932A1 true EP0251932A1 (fr) | 1988-01-07 |
Family
ID=9337003
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP87401550A Ceased EP0251932A1 (fr) | 1986-07-02 | 1987-07-02 | Procédé et dispositif de thermoformage et de mise en place d'un couvercle thermoplastique à contre-dépouille sur un récipient et récipient muni d'un tel couvercle |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US4811550A (fr) |
| EP (1) | EP0251932A1 (fr) |
| JP (1) | JPS6334129A (fr) |
| FR (1) | FR2600995B1 (fr) |
Families Citing this family (38)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5718101A (en) * | 1996-06-04 | 1998-02-17 | W. R. Grace & Co.-Conn. | Method and apparatus for packaging a product in a dual-lid package |
| SE514723C2 (sv) * | 1996-11-01 | 2001-04-09 | Tetra Laval Holdings & Finance | Sätt och anordning för att applicera ett täckskikt över en hällöppning |
| US5769228B1 (en) * | 1996-12-20 | 2000-11-21 | Gillette Canada | Display package |
| USD408278S (en) * | 1997-03-04 | 1999-04-20 | Gillette Canada Inc. | Blister package for a toothbrush |
| IT1299023B1 (it) | 1998-04-03 | 2000-02-07 | Rigo Group S R L | Stazione di termoformatura con sistema di raffreddamento rapido della stampata e procedimento di termoformatura realizzato con questa |
| US6848160B1 (en) * | 2000-10-31 | 2005-02-01 | Thermal Shield Solutions, Llc | Method of forming a product in a moving web |
| USD552424S1 (en) | 2002-10-22 | 2007-10-09 | Pactiv Corporation | Container |
| USD525083S1 (en) | 2002-10-22 | 2006-07-18 | Pactiv Corporation | Container |
| US20050189350A1 (en) * | 2002-10-22 | 2005-09-01 | Pactiv Corporation | Container assemblies with releasable locking feature |
| USD514880S1 (en) | 2002-10-22 | 2006-02-14 | Pactiv Corporation | Container |
| US20060159807A1 (en) * | 2002-10-22 | 2006-07-20 | Hayes Thomas J | Container assemblies with releasable locking feature |
| US6886704B2 (en) * | 2002-10-22 | 2005-05-03 | Pactiv Corporation | Containers and container assemblies with releasable locking feature |
| USD576840S1 (en) | 2002-10-22 | 2008-09-16 | Pactiv Corporation | Bowl |
| USD546621S1 (en) | 2002-10-22 | 2007-07-17 | Pactiv Corporation | Ribs pattern for container |
| US20060000076A1 (en) * | 2002-10-22 | 2006-01-05 | Hayes Thomas J | Method of using a container assembly |
| USD527584S1 (en) | 2002-10-22 | 2006-09-05 | Pactiv Corporation | Bowl |
| USD526163S1 (en) | 2004-06-18 | 2006-08-08 | Pactiv Corporation | Bowl |
| USD520303S1 (en) | 2004-06-18 | 2006-05-09 | Pactiv Corporation | Container |
| USD545134S1 (en) | 2004-06-18 | 2007-06-26 | Pactiv Corporation | Bowl |
| USD525487S1 (en) | 2004-06-18 | 2006-07-25 | Pactiv Corporation | Container |
| USD528867S1 (en) | 2004-06-18 | 2006-09-26 | Pactiv Corporation | Container |
| USD533031S1 (en) | 2004-06-18 | 2006-12-05 | Pactiv Corporation | Bowl |
| USD525832S1 (en) | 2004-06-18 | 2006-08-01 | Pactiv Corporation | Container |
| USD524100S1 (en) | 2004-06-18 | 2006-07-04 | Pactiv Corporation | Ribs for a container |
| USD526853S1 (en) | 2004-07-28 | 2006-08-22 | Pactiv Corporation | Container |
| WO2007016030A1 (fr) * | 2005-07-26 | 2007-02-08 | Pactiv Corporation | Ensembles récipients avec accessoire de verrouillage libérable |
| US8343560B2 (en) * | 2005-09-30 | 2013-01-01 | Reynolds Consumer Products Inc. | Modular container assembly and merchandizing container display |
| USD559036S1 (en) | 2006-02-07 | 2008-01-08 | Pactiv Corporation | Set of ribs for container |
| US8083084B2 (en) * | 2007-09-06 | 2011-12-27 | Pwp Industries, Inc. | Invertible tray |
| USD634626S1 (en) | 2008-06-20 | 2011-03-22 | The Procter & Gamble Company | Portion of a toothbrush package |
| WO2012061507A1 (fr) * | 2010-11-02 | 2012-05-10 | Ross Industries, Inc. | Appareil de scellage pour film multicouche |
| US8984846B2 (en) * | 2010-12-26 | 2015-03-24 | Oriya KLEIN | Container closure tool |
| US9174751B2 (en) * | 2011-11-11 | 2015-11-03 | Jason J. Grobbel | Sealing die assembly for form fill packaging machine |
| USD823644S1 (en) | 2016-06-06 | 2018-07-24 | Reynolds Consumer Products LLC | Plate |
| USD823645S1 (en) | 2016-06-06 | 2018-07-24 | Reynolds Consumer Products LLC | Plate |
| USD818319S1 (en) | 2016-08-17 | 2018-05-22 | Reynolds Consumer Products LLC | Plate |
| DE102020207551A1 (de) * | 2020-06-18 | 2021-12-23 | Multivac Sepp Haggenmüller Se & Co. Kg | Siegeln mit Druckluftunterstützung |
| IT202000015670A1 (it) * | 2020-06-29 | 2021-12-29 | Sarong Spa | Apparato e metodo di applicazione di un corpo anulare ad una flangia perimetrale di una capsula |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3720038A (en) * | 1971-03-26 | 1973-03-13 | Reynolds Metals Co | Method and apparatus for covering open ended container bodies |
| FR2268691A1 (fr) * | 1974-04-23 | 1975-11-21 | Sumitomo Bakelite Co | |
| FR2341485A1 (fr) * | 1976-02-19 | 1977-09-16 | Minnesota Mining & Mfg | Dispositif pour apposer par fusion des troncons de pellicule sur les extremites ouvertes de gobelets. |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA649756A (en) * | 1962-10-02 | Plastic Packaging Limited | Method of and means for applying closures to tubular containers | |
| US2012529A (en) * | 1931-10-17 | 1935-08-27 | Kraft Phenix Cheese Corp | Package for perishable material and method and apparatus for making same |
| GB447447A (en) * | 1935-04-30 | 1936-05-19 | Axel Hugo Severin Karlsson | Improvements in apparatus for making and applying bottle caps or capsules |
| US3688464A (en) * | 1970-02-25 | 1972-09-05 | Continental Can Co | Method of and apparatus for closing container |
| US3724161A (en) * | 1971-09-29 | 1973-04-03 | Sidaplax Nv | Closuring containers |
| GB2051668B (en) * | 1979-07-05 | 1983-04-07 | Metal Box Co Ltd | Making containers |
| US4282699A (en) * | 1979-08-27 | 1981-08-11 | The Mead Corporation | Heat sealing apparatus |
-
1986
- 1986-07-02 FR FR8609631A patent/FR2600995B1/fr not_active Expired
-
1987
- 1987-06-29 US US07/066,980 patent/US4811550A/en not_active Expired - Fee Related
- 1987-07-02 EP EP87401550A patent/EP0251932A1/fr not_active Ceased
- 1987-07-02 JP JP62164132A patent/JPS6334129A/ja active Pending
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3720038A (en) * | 1971-03-26 | 1973-03-13 | Reynolds Metals Co | Method and apparatus for covering open ended container bodies |
| FR2268691A1 (fr) * | 1974-04-23 | 1975-11-21 | Sumitomo Bakelite Co | |
| FR2341485A1 (fr) * | 1976-02-19 | 1977-09-16 | Minnesota Mining & Mfg | Dispositif pour apposer par fusion des troncons de pellicule sur les extremites ouvertes de gobelets. |
Also Published As
| Publication number | Publication date |
|---|---|
| US4811550A (en) | 1989-03-14 |
| JPS6334129A (ja) | 1988-02-13 |
| FR2600995B1 (fr) | 1988-10-28 |
| FR2600995A1 (fr) | 1988-01-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| FR2600995A1 (fr) | Procede et dispositif de fabrication et de mise en place d'un couvercle thermoplastique a contre-depouille sur un recipient et recipient muni d'un tel couvercle | |
| EP1346925B1 (fr) | Procédé de conditionnement en suspension de produits divers et les emballages obtenus | |
| EP1275580B1 (fr) | Procédé et installation de thermoformage, remplissage et fermeture de récipients à contre-dépouille | |
| EP0462861A1 (fr) | Procédé pour le conditionnement d'un produit dans un conteneur, permettant d'assurer une conservation du produit au cours du stockage et ensemble de conditionnement | |
| FR2471325A1 (fr) | Pot en matiere plastique a peinture, appareil de demoulage dudit pot et son procede de mise en oeuvre | |
| EP0945184A1 (fr) | Ensemble de conditionnement et de distribution d'un produit liquide | |
| CA2422957A1 (fr) | Conteneur scelle empli d'eau destine a la fabrication de glacons et conditionnement le comportant | |
| EP0668221A1 (fr) | Procédé pour la réalisation d'un joint scellable pour l'obturation d'un récipient à fermeture par bouchon ou capsule et joint scellable ainsi obtenu | |
| EP0791538B1 (fr) | Procédé de fermeture d'un récipient métallique et machine pour la mise en oeuvre du procédé | |
| EP2368807B1 (fr) | Ensemble de bouchage d'un contenant du type "brique" | |
| EP0709302A1 (fr) | Emballage en deux pièces pourvu d'un système facilitant la séparation de celles-ci | |
| FR2950030A1 (fr) | Dispositif d'operculage a tete de soudure demontable | |
| EP0099306B1 (fr) | Procédé de fabrication d'articles en matière synthétique obtenus par thermoformage et liés les uns aux autres par des pattes d'accrochage pouvant être facilement rompues et dispositif pour sa mise en oeuvre | |
| EP3291963B1 (fr) | Dispositif et procede pour fabriquer par thermoformage des recipients pourvus de banderoles de decor. | |
| EP0734971B1 (fr) | Récipient thermoformé en matière plastique, par exemple pour produit alimentaire, et son outillage de fabrication | |
| EP0669177B1 (fr) | Boíte métallique pour contenu démoulable constituée d'un corps et d'un couvercle métallique refermable aprés ouverture et procédé de fabrication d'une telle boíte | |
| FR2659579A1 (fr) | Procede de fabrication d'element creux et de recipient metalliques de forme troncopyramidale et element creux et recipient metalliques de forme troncopyramidale. | |
| FR2731679A1 (fr) | Couvercle pour recipient de produits alimentaires et son procede de fabrication | |
| EP0442770A1 (fr) | Emballage métallique à opercule thermoscellé et procédé de fabrication d'un tel emballage | |
| EP2143655A1 (fr) | Matrice pour une presse de filage | |
| FR2576881A1 (fr) | Emballage pour portions de produits alimentaires | |
| WO1994011179A1 (fr) | Procede et dispositif de realisation par thermoformage d'une coupe a pied en matiere plastique, et coupe ainsi obtenue | |
| FR2564317A1 (fr) | Gobelets trouvant notamment application comme crachoirs pour hopitaux | |
| EP0188940A1 (fr) | Procédé et dispositif pour l'emballage de produits alimentaires, en particulier de fromage fondu et frais | |
| FR2738216A1 (fr) | Procede et dispositif de controle d'atmosphere de pots scelles par un opercule |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE ES FR GB IT SE |
|
| 17P | Request for examination filed |
Effective date: 19880704 |
|
| 17Q | First examination report despatched |
Effective date: 19900112 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN REFUSED |
|
| 18R | Application refused |
Effective date: 19911227 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: HAUTEMONT, JEAN-CLAUDE |