EP0262022A1 - Tuyauterie pour installation de nettoyage centralisée par aspiration et procédé de réalisation d'un tube utilisable dans une telle tuyauterie - Google Patents
Tuyauterie pour installation de nettoyage centralisée par aspiration et procédé de réalisation d'un tube utilisable dans une telle tuyauterie Download PDFInfo
- Publication number
- EP0262022A1 EP0262022A1 EP87402022A EP87402022A EP0262022A1 EP 0262022 A1 EP0262022 A1 EP 0262022A1 EP 87402022 A EP87402022 A EP 87402022A EP 87402022 A EP87402022 A EP 87402022A EP 0262022 A1 EP0262022 A1 EP 0262022A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- tube
- strip
- socket
- connector
- conductive
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 238000000034 method Methods 0.000 title claims description 14
- 238000004140 cleaning Methods 0.000 title claims description 4
- 239000004020 conductor Substances 0.000 claims abstract description 63
- 238000009434 installation Methods 0.000 claims abstract description 28
- 238000001125 extrusion Methods 0.000 claims description 9
- 239000010410 layer Substances 0.000 claims description 9
- 239000000463 material Substances 0.000 claims description 8
- 229910052751 metal Inorganic materials 0.000 claims description 7
- 239000002184 metal Substances 0.000 claims description 7
- 229910052782 aluminium Inorganic materials 0.000 claims description 3
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 claims description 3
- 238000000151 deposition Methods 0.000 claims description 3
- 238000007747 plating Methods 0.000 claims description 3
- 238000007789 sealing Methods 0.000 claims description 3
- 239000012777 electrically insulating material Substances 0.000 claims description 2
- 239000011241 protective layer Substances 0.000 claims description 2
- 238000010407 vacuum cleaning Methods 0.000 abstract description 7
- 230000005540 biological transmission Effects 0.000 abstract description 3
- 210000002105 tongue Anatomy 0.000 description 12
- 238000001465 metallisation Methods 0.000 description 5
- 239000002966 varnish Substances 0.000 description 5
- 239000003973 paint Substances 0.000 description 4
- 230000000694 effects Effects 0.000 description 3
- 125000006850 spacer group Chemical group 0.000 description 3
- 238000004026 adhesive bonding Methods 0.000 description 2
- 238000010276 construction Methods 0.000 description 2
- 238000009429 electrical wiring Methods 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 208000031968 Cadaver Diseases 0.000 description 1
- 241000287107 Passer Species 0.000 description 1
- 208000027418 Wounds and injury Diseases 0.000 description 1
- 238000005299 abrasion Methods 0.000 description 1
- 238000000429 assembly Methods 0.000 description 1
- 230000000712 assembly Effects 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 230000006378 damage Effects 0.000 description 1
- 239000010408 film Substances 0.000 description 1
- 239000003292 glue Substances 0.000 description 1
- 208000014674 injury Diseases 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 238000009413 insulation Methods 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000011104 metalized film Substances 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images



Classifications
-
- A—HUMAN NECESSITIES
- A47—FURNITURE; DOMESTIC ARTICLES OR APPLIANCES; COFFEE MILLS; SPICE MILLS; SUCTION CLEANERS IN GENERAL
- A47L—DOMESTIC WASHING OR CLEANING; SUCTION CLEANERS IN GENERAL
- A47L9/00—Details or accessories of suction cleaners, e.g. mechanical means for controlling the suction or for effecting pulsating action; Storing devices specially adapted to suction cleaners or parts thereof; Carrying-vehicles specially adapted for suction cleaners
- A47L9/28—Installation of the electric equipment, e.g. adaptation or attachment to the suction cleaner; Controlling suction cleaners by electric means
- A47L9/2894—Details related to signal transmission in suction cleaners
-
- A—HUMAN NECESSITIES
- A47—FURNITURE; DOMESTIC ARTICLES OR APPLIANCES; COFFEE MILLS; SPICE MILLS; SUCTION CLEANERS IN GENERAL
- A47L—DOMESTIC WASHING OR CLEANING; SUCTION CLEANERS IN GENERAL
- A47L5/00—Structural features of suction cleaners
- A47L5/12—Structural features of suction cleaners with power-driven air-pumps or air-compressors, e.g. driven by motor vehicle engine vacuum
- A47L5/22—Structural features of suction cleaners with power-driven air-pumps or air-compressors, e.g. driven by motor vehicle engine vacuum with rotary fans
- A47L5/38—Built-in suction cleaner installations, i.e. with fixed tube system to which, at different stations, hoses can be connected
-
- A—HUMAN NECESSITIES
- A47—FURNITURE; DOMESTIC ARTICLES OR APPLIANCES; COFFEE MILLS; SPICE MILLS; SUCTION CLEANERS IN GENERAL
- A47L—DOMESTIC WASHING OR CLEANING; SUCTION CLEANERS IN GENERAL
- A47L9/00—Details or accessories of suction cleaners, e.g. mechanical means for controlling the suction or for effecting pulsating action; Storing devices specially adapted to suction cleaners or parts thereof; Carrying-vehicles specially adapted for suction cleaners
- A47L9/24—Hoses or pipes; Hose or pipe couplings
- A47L9/242—Hose or pipe couplings
- A47L9/246—Hose or pipe couplings with electrical connectors
-
- A—HUMAN NECESSITIES
- A47—FURNITURE; DOMESTIC ARTICLES OR APPLIANCES; COFFEE MILLS; SPICE MILLS; SUCTION CLEANERS IN GENERAL
- A47L—DOMESTIC WASHING OR CLEANING; SUCTION CLEANERS IN GENERAL
- A47L9/00—Details or accessories of suction cleaners, e.g. mechanical means for controlling the suction or for effecting pulsating action; Storing devices specially adapted to suction cleaners or parts thereof; Carrying-vehicles specially adapted for suction cleaners
- A47L9/28—Installation of the electric equipment, e.g. adaptation or attachment to the suction cleaner; Controlling suction cleaners by electric means
- A47L9/2889—Safety or protection devices or systems, e.g. for prevention of motor over-heating or for protection of the user
Definitions
- the present invention relates to a piping system for a central vacuum cleaning installation, and more particularly to the pipes arranged between a central vacuum system and the suction ports located in the various rooms of a building. These pipes can be attached to the walls or floors of various parts of the building. The movable and visible part of the cleaning installation can be connected at will to any of these suction outlets.
- the assembly constituted by the conventional vacuum cleaner hose comprising a flexible part and a rigid part for gripping
- only the appropriate end pieces are needed to connect the tube. in the suction mouth.
- Each mouth is provided with a shutter device and is equipped with a built-in contactor electrically connected to the motor of the suction turbine so that, by simple introduction or removal of the suction pipe, this electrically engages or cuts turbine.
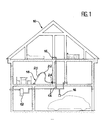
- FIG. 1 attached shows, seen in section, a building 10 (for example an individual pavilion) equipped with such a central vacuum cleaning system.
- This includes a central vacuum unit 12 connected by a number of tubes 14 to mouths 16.
- a mouth 16 in each room. So when you want to clean a room by suction, it is no longer necessary to drag a vacuum cleaner which can be heavy and bulky. It suffices to open the cover which closes the mouth 16 located in the room under consideration and to connect a flexible tube to this mouth.
- the assembly to be manipulated 18 is a conventional vacuum cleaner hose comprising a rigid part 20 for gripping and a flexible part 22, the end opposite to the rigid part 20 is introduced into the mouth 16 using a nozzle. appropriate 24.
- the object of the present invention is to remedy these drawbacks by proposing piping for a central vacuum cleaning installation which is simple and therefore inexpensive to produce while ensuring good protection of the conductors and good electrical contact at the connections.
- this electrical conductor is in the form of a thin strip made of an electrically conductive material and integral with the tube.
- thin strip used in the present description designates a strip of conductive material deposited on the tube and having a relatively large width (of the order of a few millimeters and which can range up to 10 or 15 millimeters) and a thickness very small compared to its width (of the order of a fraction of a millimeter or even much less).
- the expression “integrating with the tube” it means that the thin strip is fixed to the tube by one of its faces by any suitable means, for example by gluing or deposited by a method which avoids that the strip thin only separates from the tube.
- a thin conductive strip formed, for example, by a metallization, a conductive paint, a conductive varnish, a metallized film, etc. can be considered as a "thin strip forming a body with the tube”.
- the tube will be made of a plastic material such as PVC and the strip will be metallic, preferably aluminum.
- the face of the thin strip which is not in contact with a wall of the tube can be coated with a protective layer of electrically insulating material.
- the piping which is the subject of the invention, it also comprises: at least one connector having at least one cylindrical part or socket having dimensions which allow the tube and this cylindrical part or socket to be inserted one into the other, and - Means of electrical connection between the thin strip and another part of the installation.
- these electrical connection means comprise: a conductive strip extending over part of the periphery of said cylindrical part or socket, the arrangement of the thin strip and of the conductive strip being such that, by introducing the tube and this cylindrical part into each other , the strip can be brought opposite the conductive strip and at a small or zero distance therefrom, and - A conductor can be put in electrical connection on the one hand with this conductive strip and on the other hand with said other part of the installation.
- the thin strip (s) are located on the external face of the tubes and the conductive strip (s) on the internal face of the socket of the fitting.
- the tube which is introduced into the socket.
- the conductive strip placed on the cylindrical part or socket is in the form of a thin strip integral with said connector.
- it can be in the form of a metal strip, a conductive paint, a conductive varnish, a metallization, etc.
- it can be in the form of a plastic-conductive compl exe, i.e. a conductive material deposited on a strip of plastic, the latter then being deformed to have a cylindrical shape and being able to be fixed on said cylindrical part or socket.
- the conductive strip may be in the form of a thin metal strip, a conductive strip, a conductive varnish, a metallization, etc.
- said conductor is also in the form of a thin strip integral with the connector and having one end in contact with said conductive strip.
- the conductive strip can be made in one piece with the conductor, from a pre-cut conductive strip and fixed on the connector.
- the conductor can be in the form of a single-conductor independent or not of the connector, a conductive paint or a conductive varnish, a metallization, etc. It can also, as mentioned above for the conductive strip, be in the form of a plastic-conductive complex: the conductive material is deposited on a plastic support, which is then fixed on the connector.
- the dimensions of the tube and of the cylindrical part are such that, by simply fitting these two parts, the strip can be brought into direct contact with said conductive strip.
- the system further comprises a tongue made of electrically conductive material intended to be force-fitted between the thin strip and the conductive strip in order to ensure electrical contact between these two elements when the tube and the cylindrical part of the connector are nested one inside the other.
- the means of electrical connection between the thin strip and another part of installation include: a tongue made of electrically conductive material which can be force-fitted between the tube and the cylindrical part of the connector when these elements are fitted one inside the other, so as to be in contact with said thin strip, and - A conductor which can be electrically connected on the one hand to this tab and on the other hand to said other part of the installation.
- this tongue has one end having a folded part which can come to bear on an end edge of the tube or of said cylindrical part of the connector.
- the means of electrical connection between the thin strip and another part of the installation comprises: a jumper able to overlap an end edge of the tube or of said cylindrical part of the connector, part of this jumper being able to be brought into contact with the thin strip when the tube and the cylindrical part are fitted one into the other, and - A conductor which can be electrically connected on the one hand to this jumper and on the other hand to said other part of the installation.
- step c it is possible to cause the strip to heat up before it comes into contact with the tube in order to facilitate bonding.
- this heating is carried out by passing the strip along a thin slot made in the die and in which it can slide without friction.
- step (d) it may be advantageous to provide an additional step (d), performed before step (c), consisting in depositing a bonding layer on the face of the strip which must be in contact with the tube. The role of this bonding layer will be explained later in the remainder of this description.
- these conductors are in the form of thin strips 28 integral with the tube.
- the construction of the centralized suction system is such that the opening of the cover covering a suction mouth or the introduction of a nozzle therein causes the closure of a circuit comprising these two conductors, the closing of this circuit leading to the start-up of the central vacuum unit. It is understood that the two strips 28a and 28b must be electrically isolated from each other.
- the strips 28a and 28b are arranged along generatrices of the diametrically opposite tube while, in the case of FIG. 2b, they are placed along adjacent generators, but separated from each other by a space 29 in order to keep them electrically isolated from each other.
- the width of the space 29 is substantially equal to the width of the strips themselves.
- the thickness of the strips 28 has been exaggerated with respect to the thickness of the tube 26 in FIG. 2 as well as in certain other figures.
- the thickness of the tube is of the order of a millimeter and that of the strips of the order of a tenth of a millimeter if it is a metal strip, or even less if it is a conductive paint or varnish or a metallization.
- Figure 3 shows how such tubes can be introduced into fittings used in a central vacuum cleaning installation piping according to the invention. Indeed, the presence of such fittings is necessary because it is almost never possible to have a single straight tube between the central vacuum and a mouth located in a room of the building. It is necessary to have elbows or fittings allowing diversions in order to serve all the vents in the building.
- the material of the fittings can be the same as that of the tubes, in particular a plastic material such as PVC.
- FIG. 3 we see two tubes 26 and 27 whose axes are not aligned and which are connected to each other by means of a connector 30 forming an elbow.
- This comprises, at each of its ends, hollow cylindrical parts or sockets 34, 35.
- Inside the socket 34 are two conductive strips 32a and 32b, each of which extends over part of the periphery of the socket 34. Each of these strips 32 extends over almost half of the periphery, but these two strips are electrically isolated from one another.
- the inside diameter of the socket 34 of the connector 30 is substantially equal to or slightly greater than the outside diameter of the tube 26 so that the latter can penetrate into the socket.
- each of the strips 28a and 28b comes into contact with one of the strips 32a and 32b respectively.
- Each of these strips for example 32a, is in electrical connection with a conductor in the form of a thin strip 36 disposed on the external face of the connector 30 and forming a body with it.
- the strip 36 can be deposited on the connector 30 by any of the methods usable for depositing the strap 28 on the tube 26.
- the strip 36 is in electrical contact with another conductive strip arranged like the strip 32a. The insertion of the tube 27 into the socket 35 takes place in the same way as that of the tube 26 into the socket 34.
- the dimensions of the tube and of the connector are such that, by simply fitting the tube into the connector, the strips 28 of the tube come into contact with the strips 32a and 32b, thus ensuring the electrical continuity of the 'together.
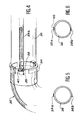
- a metal tongue 38 can be interposed between the tube and the connector, this tongue pressing on the one hand on one of the strips 28 and on the other hand on one strips 32. This improves the electrical contact and makes it safer.
- the strip in question for example 28a
- the strip in question is located in a shallow groove formed on the surface of the tube.
- the different possible arrangements of the strips are illustrated in the sectional views of Figures 5 and 6.
- the thin strips 28a and 28b which, in the particular case, are diametrically opposed, are deposited on the surface of the tube without prior machining thereof, and, despite their very small thickness, somehow protrude from this surface.
- This arrangement ensures electrical contact when the tube is forced into the fitting.
- the strips 28a and 28b are slightly recessed, that is to say are located in grooves 40 of shallow depth formed from the surface of the tube. This arrangement facilitates the introduction and above all the positioning of the tongue 38 of FIG. 4.
- This may have a first part 39 in contact with the strip 28a and the conductive strip 32a and a folded part 41 making an angle with the part 39 and bearing on the edge of the socket 34.
- the presence of the folded part 41 facilitates the handling and the positioning of the tongue 38.
- the connector 30 always comprises, domme previously, a cylindrical part or socket 34.
- the conductive strips 32 are no longer placed directly on the internal surface of the cylindrical part 34 but on the internal surface d 'A spacer ring 42 intended to be inserted inside the socket 34.
- the conductive strips 32a and 32b are connected to another part of the installation (for example another tube, another part of the same connection or central vacuum unit) by single-wire conductors 44.
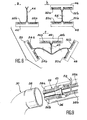
- the spacer ring 42 is shaped from a flat plate on which are deposited the conductive strips as illustrated in Figures 8a to 8c.
- FIG. 8a shows an elongated plate 46 on which the two strips 32a and 32b have been deposited, which are electrically connected to conductors 44.
- the deformation of the plate 46 will lead to a ring 42 having a longitudinal slot 43, as illustrated in Figure 7.
- a single plate 46 equipped with two strips 32a and 32b connected to a conductor 44.
- Such an arrangement is used for example to connect a mouth of suction at the last connection or the central vacuum control at the first connection.
- FIG. 8b there are two plates 46 and 48 carrying conductive strips 32a, 32b and 50a, 50b respectively.
- the strip 32a is connected by one of the conductors 44 to the strip 50a while the strip 32b is connected by the other of the conductors 44 to the strip 50b.
- This arrangement is used for a connection with two sockets and serving for example to produce an elbow or a junction between two consecutive tubes.
- FIG. 8c there are three plates 46, 48 and 52 which each carry a set of two conductive strips, namely the strips 32a and 32b on the plate 46, the strips 50a and 50b on the plate 48 and the strips 54a and 54b on the plate 52.
- the conductors 45 differ slightly from the conductors 44 of FIGS. 8a and 8b. Indeed, the conductors are more numerous so that each of the strips of the plate 46 is electrically connected to a strip of the plate 48 and a strip of the plate 52.
- This arrangement with three sockets allows connections or branches to be made, for example to connect the main pipe on the one hand to another tube, on the other hand to a suction mouth, or to two different suction mouths.
- FIGS 9 to 11 illustrate another mode of connection between a tube and a fitting.
- the connector 30 which has a cylindrical part or socket 34 into which can be introduced one end of the tube 26.
- the two strips 28a and 28b are arranged longitudinally along the tube and substantially side by side as in Figure 2b. The first strip 56a is in contact with the strip 28a while the second strip 56b is in contact with the second strip 28b.
- both lamellae 56 may be integral with a support plate 60, which may for example be made of plastic.
- a support plate 60 which may for example be made of plastic.
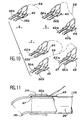
- FIG. 10a there is only one set of two strips 56a and 56b mounted on a plate 60 and connected by a set 58 of conductors to another part of the installation.
- FIG. 10b there are two sets of two strips, namely 56a, 56b and 62a, 62b mounted on plates 60 and 64 respectively.
- the conductors 58 are arranged so as to connect the strip 56a to the strip 62a and the strip 56b to the strip 62b respectively.
- FIG. 10c there are three sets of two strips, namely 56a-56b, 62a-62b, and 66a-66b mounted on the plates 60, 64 and 68 respectively.
- each strip is connected by a set of conductors 59, shown as in FIGS. 10a and 10b in phantom, arranged in such a way that each of the strips 56a and 56b is electrically connected to a strip of the set 62a , 62b and to a strip of the assembly 66a, 66b.
- each strip can have, at one of its ends, a folded part like the folded part 67 provided at the end of the strips 66a and 66b. This folded part bears on the end edge of the tube 26 and makes it possible to avoid slipping of the strip during the introduction of the tube into the socket of the fitting.
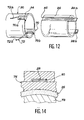
- FIG. 12 illustrates yet another embodiment of the connection between a tube and a fitting.
- This figure shows the cylindrical part or socket 34 of the connector 30 intended to receive one end of the tube 26.
- the electrical connection between the strips 28a and 28b of the tube and another part of the installation is ensured by means two jumpers 70a and 70b each of which straddles the edge end of the fitting.
- a part of each of the jumpers 70 is located inside the cylindrical part 34 and another outside.
- the arrangement of the jumpers is such that, when the tube is inserted inside the socket 34, the part of each jumper located inside this socket comes into contact by pressure against one of the two strips 28a or 28b.
- the strips 28a and 28b are located in grooves 40 provided on the surface. of the tube, as described above with reference to FIG. 6.
- this depth is generally d '' about 1 mm.
- the tube for example PVC
- the tube can be produced in conventional manner by extrusion from a blank 74 which is passed between a die 76 and a mandrel 78.
- the strip 28 is introduced into a slot 80 formed in the mass of the die 76 and it exits from this slot at the outlet of the die so at this point, it is in contact with the external face of the tube.
- the width of the slot 80 is substantially equal to that of the strip 28 and the height is very small so that the path of the strip along the slot 80 causes it to heat up by friction.
- the face of the strip 28 intended to be brought into contact with the tube can be coated with a bonding layer 82.
- This bonding layer which can be a PVC copolymer, when the tube is made of PVC and the aluminum strip, heats up sufficiently when passing through the slot 80 to allow at least partial adhesion of the strip to the material of the tube thanks on the one hand to the heating due to the passage along the slot and , else part, to the pressure exerted at the outlet of the die on the assembly constituted by the tube and the strip.
- the tube leaving the die 76 passes through a calibrator 84 which has an orifice 86 of cylindrical shape whose internal diameter is equal to the external diameter of the tube to be produced.
- This subsequent deformation of the tube is made possible by the fact that it is already in the plastic state when it leaves the die 76.
- the internal walls of the orifice 86 have cells 87 which can be evacuated using a pump or any other suitable device (not shown). This evacuation has the effect of pressing the tube by suction on the walls of the orifice 86 because the interior of the tube remains filled with air.
- This plating exerts a pressure which has the effect on the one hand of bringing the tube to the desired dimensions and, on the other hand, of consolidating the adhesion of the strip 28 on the tube.
- the tube After leaving the orifice 86, the tube passes into a chamber 88 also placed under vacuum and which contains a mass of water 90 intended to cool the tube without dissociating the assembly constituted by the tube and the strip.
- a chamber 88 also placed under vacuum and which contains a mass of water 90 intended to cool the tube without dissociating the assembly constituted by the tube and the strip.
- the arrangement of such an apparatus is adapted as a function of the number of strips which it is desired to fix on the tube and of the desired arrangement thereof. To do this, it suffices to provide one or more slots such as 80 in the die 76 in the appropriate places.
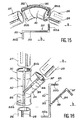
- Figures 15 and 16 show how the conductive strip and the conductor provided on a connector can be made in one piece from a pre-cut conductive strip.
- Figure 15a is a perspective view similar to Figure 3 showing a connector 30 for connecting two tubes 26 and 27. However, the conductive strips at the ends of the connector and the conductor which connects them are made in one piece from a precut strip shown in Figure 15b.
- This strip bearing the general reference 92, is made up of three parts: a first rectilinear part 93a, a second rectilinear part 95, perpendicular to the first and starting from one end of the latter, and a third part 93b perpendicular to the second and starting from the end thereof opposite the first part 93a.
- the connector 30 consists of a straight tubular part 31 to which a second tubular part 33 is connected, the axis of which forms a non-zero angle with that of the part 31. It is thus possible to connect the tube 26 on the one hand to the tube 27 thanks to the part 31 of the connector 30 and on the other hand to a second tube 29 thanks to the part 33 of this connector.
- Figure 16b shows that, in this case, two types of precut strips are required.
- a first strip 92 similar to that of FIG. 15a, will be disposed along the part 31, as described above.
- a second strip 94 will be placed along the part 33 of the connector 30.
- the strip 94 has substantially the shape of an L; it has a first part 97 which will play the role of the conductive strips 32 described above and a second part 99, perpendicular to the first, and which will play the role of the conductors 36 connecting the strips 32 to another part of the installation.
- the part 99 of the strip 94 is in electrical contact with the part 95 of the strip 92 (for example by welding the two parts one on the other).
- the strips such as 92 and 94 are coated with a bonding layer on their face which must be brought into contact with the connector, this bonding layer being able to be made of a PVC copolymer.
- the installation on the connector 30 (FIG. 15a) is done first by clipping one of the parts 93a or 93b into a suitable housing provided at one end of the connector (in the cylindrical part mentioned above). The part 95 is then folded back and placed on the external face of the fitting. Finally, the other part 93b or 93a is clipped to the other end of the fitting. Next, the strip is fixed by gluing or heat-sealing using the bonding layer. The process is the same for placing the strip 92 on the part 31 of the connector 30 of FIG. 16a.
- the band 94 its parts 97 and 99 are fixed as one of the parts 93 and the part 95 of the band 92 respectively.
- the reliability of the electrical contact can be improved by forcibly interposing a metal lug or a thin tab between the conductive strips of the fittings and the thin sheets of the tubes when the tubes are bonded to the fittings.
- the piping for a central vacuum cleaning installation which is the subject of the invention has particularly advantageous advantages.
- the fact that the conductors are in the form of thin strips deposited on the tubes reduces the size of this installation and facilitates handling of the tubes during installation since the thin strip follows the shape of the tube.
- the adhesion of the strip to the tube is good thanks to the production method described above with, in the case of metal strips, the use of a bonding layer which promotes this adhesion during the operation. extrusion.
- the contact surface of the conductor is larger than in the prior art, and in particular larger than in the document US-A-3,465,111 and the electrical contact between a tube and a fitting can be made more securely since there is no risk of injury to the conductor during the stripping operation.
- the possible protective film which covers the strip is preferably made of a material which dissolves in the glue used to seal between the tube and the connector at the time of assembly thereof.
- the protection of the strip is improved while facilitating the introduction of the tube into a fitting when a strip or a tongue is used to ensure a better electrical contact.
- such tubes or fittings are inexpensive to produce because they can be manufactured in a simple and rapid manner, in particular given the simplicity of the forms.
- the invention is not limited to the embodiments which have just been described, but that many variants can be envisaged without departing from the scope of the invention, in particular as regards the constituent material of the tubes, fittings and the various conductors, as well as the arrangement and the means of fixing the latter.
- the strips are outside the tubes and the conductive strips inside the sockets of the fittings, it would not go beyond the scope of the invention by placing the strips inside the tubes and the bands outside the fittings: in this case, the diameters would be adapted so that it is the socket of the fitting that can be introduced into the tube.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Electric Vacuum Cleaner (AREA)
- Rigid Pipes And Flexible Pipes (AREA)
Abstract
Tuyauterie pour installation de nettoyage centralisé par aspiration. Cette tuyauterie comporte, de manière connue, un ensemble de tubes (26, 27) et de raccords (30) reliant une centrale d'aspiration à une ou plusieurs bouches d'aspiration, les tubes (26, 27) et les raccords (30) étant équipés de conducteurs électriques basse tension pour la transmission d'un signal électrique de mise en marche ou d'arrêt de la centrale. Selon l'invention, les conducteurs équipant les tubes (26, 27) se présentent sous la forme de feuillards (28a, 28b) faisant corps avec les tubes (26, 27). De tels feuillards (36) peuvent aussi équiper les raccords (30).
Description
- La présente invention concerne un système de tuyauterie d'installation de nettoyage central par aspiration et plus particulièrement les canalisations disposées entre une centrale d'aspiration et les bouches d'aspiration se trouvant dans les différentes pièces d'un bâtiment. Ces canalisations peuvent être fixées aux parois ou aux planchers des diverses pièces du bâtiment. La partie mobile et visible de l'installation de nettoyage vient se brancher à volonté sur l'une quelconque de ces bouches d'aspiration. Ainsi, lors de l'opération de nettoyage, en plus de l'ensemble constitué par le tuyau d'aspirateur classique comprenant une partie flexible et une partie rigide pour la préhension, on n'a besoin que d'embouts appropriés pour brancher le tube dans la bouche d'aspiration. Chaque bouche est muni d'un dispositif d'obturation et est équipée d'un contacteur incorporé relié électriquement au moteur de la turbine d'aspiration afin que, par simple introduction ou retrait du tuyau d'aspiration, on enclenche ou on coupe électriquement cette turbine.
- Pour ce type d'installation, qui suppose la présence d'une commande électrique du groupe d'aspiration au niveau de chaque bouche située dans les différentes pièces du bâtiment, il est nécessaire de relier les commandes électriques individuelles à la centrale d'aspiration par un câble électrique. Pour des raisons de sécurité, on utilise de préférence des câbles du type basse tension (24 volts). Or, cette opération oblige, lors du montage du système d'aspiration, à passer dans les parois ou les planchers du bâtiment un câblage électrique central et à brancher individuellement chaque bouche sur ce dernier. Une telle opération s'avère fastidieuse et onéreuse car nécessitant un personnel spécialisé sur le chantier.
- La figure 1 ci-jointe montre, vu en coupe, un bâtiment 10 (par exemple un pavillon individuel) équipé d'un tel système de nettoyage central par aspiration. Celui-ci comprend une centrale d'aspiration 12 reliée par un certain nombre de tubes 14 à des bouches 16. Il y a une bouche 16 dans chaque pièce. Ainsi, lorsqu'on veut procéder au nettoyage d'une pièce par aspiration, il n'est plus nécessaire de traîner un aspirateur qui peut être lourd et encombrant. Il suffit d'ouvrir le capot qui ferme la bouche 16 se trouvant dans la pièce considérée et de brancher un tube flexible dans cette bouche. L'ensemble à manipuler 18 est un tuyau d'aspirateur classique comprenant une partie rigide 20 pour la préhension et une partie flexible 22 dont l'extrémité opposée à la partie rigide 20 est introduite dans la bouche 16 à l'aide d'un embout approprié 24.
- Afin de simplifier le montage du câblage électrique, il a été proposé de faire cheminer les conducteurs le long des tubes et des raccords.
- Le document US-A-3 465 111 décrit un tel système dans lequel les câbles se présentent sous la forme de conducteur unifilaires de petit diamètre. Les raccords comprennent une partie femelle présentant un certain nombre de plaques en matériau conducteur. Pour réaliser la connexion, on arrache l'isolant se trouvant sur les conducteurs à l'extrémité d'un tube et on introduit l'extrémité de celui-ci dans le raccord afin que la partie dénudée des conducteurs vienne en contact avec les plaques.
- Cette solution, si elle permet de réduire l'encombrement de l'installation en faisant cheminer les conducteurs le long des tubes, présente cependant un certain nombre d'inconvénients. La réalisation d'un tel système est complexe, donc coûteuse. De plus, le dénudage est une opération délicate et le contact du conducteur dénudé avec les plaques des raccords n'est pas sûr car il y a peu de surface en contact. Enfin, le logement des conducteurs crée une proéminence à l'intérieur des tubes et cette proéminenc e est soumise à l'abrasion des corps étrangers aspirés dans l'installation.
- La présente invention a pour but de remédier à ces inconvénients en proposant une tuyauterie pour installation de nettoyage central par aspiration qui soit simple et donc peu coûteuse à réaliser tout en assurant une bonne protection des conducteurs et un bon contact électrique au niveau des raccords.
- La tuyaurie objet de l'invention, destinée à relier une centrale d'aspiration à au moins une bouche d'aspiration comprend, de manière connue, au moins un tube équipé d'au moins un conducteur électrique pour la transmission d'un signal électrique de commande de la centrale d'aspiration. Selon l'invention, ce conducteur électrique se présente sous la forme d'un feuillard mince réalisé en un matériau électriquement conducteur et faisant corps avec le tube.
- L'expression "feuillard mince" utilisée dans la présente description désigne une bande de matière conductrice déposée sur le tube et ayant une largeur relativement importante (de l'ordre de quelques millimètres et pouvant aller jusqu'à 10 ou 15 millimètres) et une épaisseur très faible par rapport à sa largeur (de l'ordre d'une fraction de millimètre ou encore beaucoup moins). Quant à l'expression "faisant corps avec le tube", elle signifie que le feuillard mince est fixé sur le tube par l'une de ses faces par tout moyen approprié, par exemple par collage ou déposé par une méthode qui évite que le feuillard mince ne se sépare du tube. C'est ainsi qu'une bande conductrice mince constituée, par exemple, par une métallisation, une peinture conductrice, un vernis conducteur, un film métallisé, etc... peut être considérée comme un "feuillard mince faisant corps avec le tube".
- De préférence, le tube sera réalisé en une matière plastique telle que le PVC et le feuillard sera métallique, de préférence en aluminium.
- Eventuellement, la face du feuillard mince qui n'est pas en contact avec une paroi du tube peut être revêtue d'une couche protectrice en matériau électriquement isolant.
- Selon un autre aspect de la tuyauterie objet de l'invention, celle-ci comprend en outre:
- au moins un raccord présentant au moins une partie cylindrique ou emboîture ayant des dimensions qui permettent au tube et à cette partie cylindrique ou emboîture d'être introduits l'un dans l'autre, et
- des moyens de liaison électrique entre le feuillard mince et une autre partie de l'installation. - Selon un premier mode de réalisation, ces moyens de liaison électrique comprennent:
-une bande conductrice s'étendant sur une partie de la périphérie de ladite partie cylindrique ou emboîture, la disposition du feuillard mince et de la bande conductrice étant telle que, par introduction du tube et de cette partie cylindrique l'un dans l'autre, le feuillard puisse être amené en regard de la bande conductrice et à une distance faible ou nulle de celle-ci, et
- un conducteur pouvant être mis en liaison électrique d'une part avec cette bande conductrice et d'autre part avec ladite autre partie de l'installation. - Dans le mode de réalisation préféré, le ou les feuillards minces se trouvent sur la face externe des tubes et la ou les bandes conductrices sur la face interne de l'emboîture du raccord. Dans ce cas, c'est le tube qui est introduit dans l'emboîture. Mais on ne sortirait pas du cadre de l'invention en plaçant les feuillards sur la face interne du tube et les bandes conductrices sur la face externe de l'emboîture. Dans ce cas, c'est cette dernière qui est introduite dans le tube.
- De préférence, la bande conductrice placée sur la partie cylindrique ou emboîture se présente sous la forme d'un feuillard mince faisant corps avec ledit raccord. Dans ce cas, elle peut se présenter sous la forme d'une bande métallique, d'une peinture conductrice, d'un vernis conducteur, d'une métallisation, etc... Dans un autre mode de réalisation, elle peut se présenter sous la forme d'un compl exe plastique-conducteur, c'est-à-dire d'une matière conductrice déposée sur une bande de matière plastique, cette dernière étant ensuite déformée pour avoir une forme cylindrique et pouvoir être fixée sur ladite partie cylindrique ou emboîture. Dans ce dernier cas aussi, la bande conductrice peut se présenter sous la forme d'une bande métallique mince, d'une bande conductrice, d'un vernis conducteur, d'une métallisation, etc...
- De préférence, ledit conducteur se présente également sous la forme d'un feuillard mince faisant corps avec le raccord et ayant une extrémité en contact avec ladite bande conductrice. Dans ce cas, la bande conductrice peut être réalisée d'une seule pièce avec le conducteur, à partir d'une bande conductrice prédécoupée et fixée sur le raccord. Dans d'autres modes de réalisation, le conducteur peut se présenter sous la forme d'un conducteur unifilaire indépendant ou non du raccord, d'une peinture conductrice ou d'un vernis conducteur, d'une métallisation, etc... Il peut également, comme mentionné plus haut pour la bande conductrice, se présenter sous la forme d'un complexe plastique-conducteur : le matériau conducteur est déposé sur un support en plastique, lequel est ensuite fixé sur le raccord.
- Quant à la liaison électrique entre les feuillards du tube et les bandes conductrices prévues sur le raccord, elle peut se faire de deux manières.
- Dans un premier cas, les dimensions du tube et de la partie cylindrique sont telles que, par simple emboîtement de ces deux pièces, le feuillard puisse être mis en contact direct avec ladite bande conductrice.
- Dans un deuxième cas, le système comporte en outre une languette en matériau électriquement conducteur destinée à être introduite à force entre le feuillard mince et la bande conductrice afin d'assurer le contact électrique entre ces deux éléments lorsque le tube et la partie cylindrique du raccord sont emboîtés l'un dans l'autre.
- Dans une autre réalisation, les moyens de liaison électrique entre le feuillard mince et une autre partie de l'installation comprennent :
- une languette en matériau électriquement conducteur pouvant être introduite à force entre le tube et la partie cylindrique du raccord lorsque ces éléments sont emboîtés l'un dans l'autre, de manière à être en contact avec ledit feuillard mince, et
- un conducteur pouvant être relié électriquement d'une part à cette languette et d'autre part à ladite autre partie de l'installation. - Eventuellement, cette languette a une extrémité présentant une partie repliée pouvant venir en appui sur un bord d'extrémité du tube ou de ladite partie cylindrique du raccord.
- Dans une dernière réalisation, les moyens de liaison électrique entre le feuillard mince et une autre partie de l'installation comprennent :
- un cavalier apte à chevaucher un bord d'extrémité du tube ou de ladite partie cylindrique du raccord, une partie de ce cavalier pouvant être mise en contact avec le feuillard mince lorsque le tube et la partie cylindrique sont emboîtés l'un dans l'autre, et
- un conducteur pouvant être relié électriquement d'une part à ce cavalier et d'autre part à ladite autre partie de l'installation. - L'invention a encore pour objet un procédé de réalisation d'un tube tel que décrit ci-dessus, c'est-à-dire avec des conducteur se présentant sous la forme de feuillards minces faisant corps avec le tube. Il s'agit d'un procédé dans lequel le tube est réalisé par extrusion en faisant passer une ébauche de tube entre une filière et un mandrin. Selon l'invention, ce procédé comporte les étapes suivantes consistant à :
- (a) - introduire une partie d'un feuillard mince entre la filière et le tube au niveau de la sortie de la filière de sorte qu'une face de ce feuillard soit en contact avec le tube et qu'une pression appliquant le feuillard sur le tube soit exercée, et
- (b) - entraîner simultanément le tube et le feuillar d lors de l'étape d'extrusion, ce mouvement provoquant progressivement l'adhésion au moins partielle du feuillard sur le tube grâce à ladite pression.
- Eventuellement, on peut provoquer un échauffement du feuillard avant qu'il n'arrive en contact avec le tube afin de faciliter le collage (étape c). De préférence, cet échauffement est réalisé par passage du feuillard le long d'une fente mince ménagée dans la filière et dans laquelle il peut glisser sans frottement. Enfin, il peut être avantageux de prévoir une étape supplémentaire (d), effectuée avant l'étape (c), consistant à déposer une couche d'accrochage sur la face du feuillard qui doit être en contact avec le tube. Le rôle de cette couche d'accrochage sera expliqué plus loin dans la suite de la présente description.
- Enfin, de préférence, le procédé comprend en outre les étapes suivantes, effectuées après l'étape (b), et consistant à :
- (e) - faire passer le tube, après sa sortie de la filière, dans un calibreur ayant un orifice cylindrique dont le diamètre interne est égal au diamètre nominal du tube terminé, la face interne de cet orifice cylindrique présentant un certain nombre d'alvéoles, et
- (f) - mettre les alvéoles sous vide, réalisant ainsi, par plaquage du tube sur ledit orifice cylindrique, d'une part la mise du tube au diamètre voulu et, d'autre part, le scellement définitif du feuillard sur le tube.
- L'invention apparaîtra mieux à la lecture de la description qui va suivre, donnée à titre purement illustratif et nullement limitatif, en référence aux dessins annexés dans lesquels :
- - la figure 1 est une vue schématique en coupe d'un bâtiment équipé d'un système de nettoyage central par aspiration,
- - la figure 2 est une vue schématique en perspective montrant deux dispositions possibles des feuillards minces sur les tubes objets de l'invention,
- - la figure 3 est une vue schématique en perspective montrant comment les tubes selon l'invention peuvent être reliés à un raccord qui est lui-même équipé d'un feuillard mince faisant corps avec lui,
- - la figure 4 est une vue schématique en perspective montrant comment on peut introduire une languette mince entre le feuillard d'un tube et une bande conductrice prévue sur un raccord,
- - la figure 5 est une vue schématique en coupe montrant comment le feuillard peut être déposé en faisant légèrement saillie sur la paroi externe du tube,
- - la figure 6 est une vue schématique en coupe montrant comment le feuillard peut être encastré dans une gorge de faible profondeur prévue à la surface du tube,
- - la figure 7 est une vue schématique en perspective montrant un autre mode de contruction d'un raccord utilisable dans l'invention,
- - les figures 8a à 8c sont des vues schématiques illustrant différents modes de réalisation d'entretoises sur lesquelles sont déposées les bandes conductrices utilisées dans les raccords tels que celui qui est illustré à la figure 7,
- - la figure 9 est une vue schématique en perspective illustrant un autre moyen de raccordement entre un tube et un raccord à l'aide de languettes en contact avec les feuillards minces,
- - les figures 10a à 10c sont des vues schématiques en perspective illustrant différents montages possibles pour les languettes utilisées dans le dispositif de la figure 9,
- - la figure 11 est une vue schématique partiellement en coupe montrant comment les languettes utilisées dans les montages des figures 9 et 10 sont placées entre le tube et le raccord,
- - la figure 12 est une vue schématique en perspective illustrant un autre mode de liaison entre un tube et un raccord à l'aide d'un cavalier,
- - la figure 13 est une vue schématique en coupe d'un appareil d'extrusion utilisable pour réaliser un tube selon l'invention,
- - la figure 14 est une vue schématique en coupe à échelle agr andie suivant la ligne XIV-XIV de la figure 13, et
- - les figures 15 (a et b) et 16 (a et b) sont des vues schématiques en perspective montrant comment la bande conductrice et le conducteur d'un raccord peuvent être réalisés d'une seule pièce à partir d'une bande conductrice prédécoupée.
- Si l'on se reporte à la figure 2, on voit que le tube objet de l'invention, portant la référence 26, est équipé de deux conducteurs servant à la transmission du courant électrique basse tension de commande de la centrale d'aspiration.
- Selon l'invention, ces conducteurs se présentent sous la forme de feuillards minces 28 faisant corps avec le tube. Dans le cas illustré ici, qui est le cas général, il y a deux conducteurs de ce type sur chaque tube. En effet, la construction du système d'aspiration centralisée est telle que l'ouverture du capot recouvrant une bouche d'aspiration ou l'introduction d'un embout dans celle-ci provoque la fermeture d'un circuit comprenant ces deux conducteurs, la fermeture de ce circuit entraînant la mise en route de la centrale d'aspiration. Il est bien entendu que les deux feuillards 28a et 28b doivent être isolés électriquement l'un de l'autre.
- On voit sur la figure 2 qu'ils sont placés suivant des génératrices du tube et sur la face extérieure de celui-ci : c'est la solution la plus pratique, mais on ne sortirait pas du cadre de l'invention en utilisant une autre disposition, par exemple avec les feuillards sur la face interne du tube ou des feuillards qui ne soient pas disposés suivant les génératrices. La largeur des feuillards 28 est petite par rapport à la circonférence du tube (par exemple de l'ordre de 10 mm de large pour un tube dont le diamètre est de l'ordre de 5 cm).
- Dans le cas de la figure 2a, les feuillards 28a et 28b sont disposés suivant des génératrices du tube diamétralement opposées tandis que, dans le cas de la figure 2b, ils sont placés suivant des génératrices voisines, mais séparés l'un de l'autre par un espace 29 afin de les maintenir électriquement isolés l'un de l'autre. Dans ce cas, la largeur de l'espace 29 est sensiblement égale à la largeur des feuillards eux-mêmes.
- Il est à noter que, pour la clarté du dessin, on a exagéré l'épaisseur des feuillards 28 par rapport à l'épaisseur du tube 26 sur la figure 2 ainsi que sur certaines autres figures. En réalité, l'épaisseur du tube est de l'ordre du millimètre et celle des feuillards de l'ordre du dixième de millimètre s'il s'agit d'un feuillard métallique, ou même moins s'il s'agit d'une peinture ou d'un vernis conducteur ou d'une métallisation.
- La figure 3 montre comment de tels tubes peuvent être introduits dans des raccords utilisés dans une tuyauterie d'installation de nettoyage central d'aspiration conforme à l'invention. En effet, la présence de tels raccords est nécessaire car il n'est pratiquement jamais possible d'avoir un seul tube rectiligne entre la centrale d'aspiration et une bouche située dans une pièce du bâtiment. Il est nécessaire d'avoir des coudes ou des raccords permettant des dérivations afin de déservir toutes les bouches se trouvant dans le bâtiment. Le matériau constitutif des raccords peut être le même que celui des tubes, notamment une matière plastique telle que le PVC.
- Sur la figure 3 on voit deux tubes 26 et 27 dont les axes ne sont pas alignés et qui sont reliés l'un à l'autre au moyen d'un raccord 30 formant un coude. Celui-ci comprend, à chacune de ses extrémités, des parties cylindriques creuses ou emboîtures 34, 35. A l'intérieur de l'emboîture 34 se trouvent deux bandes conductrices 32a et 32b dont chacune s'étend sur une partie de la périphérie de l'emboîture 34. Chacune de ces bandes 32 s'étend sur presque la moitié de la périphérie, mais ces deux bandes sont électriquement isolées l'une de l'autre. Le diamètre intérieur de l'emboîture 34 du raccord 30 est sensiblement égal ou légèrement supérieur au diamètre extérieur du tube 26 afin que ce dernier puisse pénétrer dans l'emboîture. Les dimensions sont telles que, sous l'effet de cet emboîtement, chacun des feuillards 28a et 28b vienne en contact avec l'une des bandes 32a et 32b respectivement. Chacune de ces bandes, par exemple 32a, est en liaison électrique avec un conducteur se présentant sous la forme d'un feuillard mince 36 disposé sur la face externe du raccord 30 et faisant corps avec celui-ci. Le feuillard 36 peut être déposé sur le raccord 30 par n'importe laquelle des méthodes utilisables pour déposer le feuillard 28 sur le tube 26. A l'autre extrémité du raccord 30, c'est-à-dire au niveau de l'emboîture 35, le feuillard 36 est en contact électrique avec une autre bande conductrice disposée comme la bande 32a. L'introduction du tube 27 dans l'emboîture 35 se fait de la même façon que celle du tube 26 dans l'emboîture 34.
- Dans le cas de la figure 3, les dimensions du tube et du raccord sont telles que, par simple emboîture du tube dans le raccord, les feuillards 28 du tube viennent en contact avec les bandes 32a et 32b, assurant ainsi la continuité électrique de l'ensemble. Cependant, dans une autre réalisation illustrée à la figure 4, on peut intercaler une languette métallique 38 entre le tube et le raccord, cette languette faisant pression d'une part sur l'un des feuillards 28 et d'autre part sur l'une des bandes 32. On améliore ainsi le contact électrique et on le rend plus sûr.
- Dans ce cas, il est préférable que le feuillard en question, par exemple 28a, se trouve dans une rainure de faible profondeur ménagée à la surface du tube. Les différentes dispositions possibles des feuillards sont illustrées sur les vues en coupe des figures 5 et 6. On voit sur la figure 5 que les feuillards minces 28a et 28b qui, dans le cas particulier, sont diamétralement opposés, sont déposés sur la surface du tube sans usinage préalable de celui-ci, et, malgré leur très faible épaisseur, font en quelque sorte saillie par rapport à cette surface. Cette disposition assure le contact électrique lorsque le tube est introduit à force dans le raccord. Sur la figure 6, on voit que les feuillards 28a et 28b sont légèrement encastrés, c'est-à-dire se trouvent dans des rainures 40 de faible profondeur ménagées à partir de la surface du tube. Cette disposition facilite l'introduction et surtout le positionnement de la languette 38 de la figure 4. Celle-ci peut présenter une première partie 39 en contact avec le feuillard 28a et la bande conductrice 32a et une partie repliée 41 faisant un certain angle avec la partie 39 et prenant appui sur le bord de l'emboîture 34. La présence de la partie repliée 41 facilite la manipulation et la mise en place de la languette 38.
- On va maintenant décrire d'autres modes de réalisation des raccords et de la liaison électrique entre les tubes et les autres parties de l'installation en référence aux figures 7 à 12.
- Dans le cas de la figure 7, le raccord 30 comporte toujours, domme précédemment, une partie cylindrique ou emboîture 34. Cependant, les bandes conductrices 32 ne sont plus placées directement sur la surface interne de la partie cylindrique 34 mais sur la surface interne d'une bague entretoise 42 destinée à être introduite à l'intérieur de l'emboîture 34. Dans cette variante, les bandes conductrices 32a et 32b sont reliées à une autre partie de l'installation (par exemple un autre tube, une autre partie du même raccord ou la centrale d'aspiration) par des conducteurs unifilaires 44.
- La bague entretoise 42 est mise en forme à partir d'une plaque plane sur laquelle sont déposées les bandes conductrices comme cela est illustré aux figures 8a à 8c.
- La figure 8a montre une plaque allongée 46 sur laquelle ont été déposées les deux bandes 32a et 32b, lesquelles sont électriquement reliées à des conducteurs 44. La déformation de la plaque 46 conduira à une bague 42 présentant une fente longitudinale 43, comme cela est illustré à la figure 7. Dans le cas de la figure 8a, il n'y a qu'une seule plaque 46 équi pée de deux bandes 32a et 32b reliées à un conducteur 44. Une telle disposition est utilisée par exemple pour relier une bouche d'aspiration au dernier raccord ou la commande de la centrale d'aspiration au premier raccord.
- Dans le cas de la figure 8b, il y a deux plaques 46 et 48 portant des bandes conductrices 32a, 32b et 50a, 50b respectivement. Dans ce cas, la bande 32a est reliée par l'un des conducteurs 44 à la bande 50a tandis que la bande 32b est reliée par l'autre des conducteurs 44 à la bande 50b. Cette disposition est utilisée pour un raccord à deux emboîtures et servant par exemple pour réaliser un coude ou une jonction entre deux tubes consécutifs.
- Dans le cas de la figure 8c, il y a trois plaques 46, 48 et 52 qui portent chacune un ensemble de deux bandes conductrices, à savoir les bandes 32a et 32b sur la plaque 46, les bandes 50a et 50b sur la plaque 48 et les bandes 54a et 54b sur la plaque 52. Dans cette réalisation, les conducteurs 45 diffèrent légèrement des conducteurs 44 des figures 8a et 8b. En effet, les conducteurs sont plus nombreux afin que chacune des bandes de la plaque 46 soit reliée électriquement à une bande de la plaque 48 et une bande de la plaque 52. Cette disposition à trois emboîtures permet de réaliser des branchements ou dérivations, par exemple pour relier la canalisation principale d'une part à un autre tube, d'autre part à une bouche d'aspiration, ou à deux bouches d'aspiration différentes.
- Les figures 9 à 11 illustrent un autre mode de liaison entre un tube et un raccord. Sur ces figures, on retrouve le raccord 30 qui comporte une partie cylindrique ou emboîture 34 dans laquelle peut être introduite une extrémité du tube 26. Cependant, dans ce cas, il n'y a plus de bande conductrice sur l'emboîture 34 mais un ensemble de lamelles 56 de forme allongée dont chacune est placée sur la surface du tube, en contact avec les feuillards minces 28. Dans le cas particulier illustré à la figure 9, les deux feuillards 28a et 28b sont disposés longitudinalement le long du tube et sensiblement côte à côte comme dans le cas de la figure 2b. La première lamelle 56a est en contact avec le feuillard 28a tandis que la deuxième lamelle 56b est en contact avec le deuxième feuillard 28b. Pour plus de commodité lors de la manipulation de l'ensemble, les deux lamelles 56 peuvent être solidaires d'une plaque support 60, laquelle peut être par exemple en matière plastique. Suivant le nombre d'emboîtures du raccord, on aura affaire aux différentes dispositions illustrées aux figures 10a à 10c qui correspondent aux mêmes applications que les dispositions illustrées aux figures 8a à 8c.
- Dans le cas de la figure 10a, il n'y a qu'un seul ensemble de deux lamelles 56a et 56b montées sur une plaque 60 et reliées par un ensemble 58 de conducteurs à une autre partie de l'installation. Dans le cas de la figure 10b, il y a deux ensembles de deux lamelles, à savoir 56a, 56b et 62a, 62b montées sur des plaques 60 et 64 respectivement. Les conducteurs 58 sont disposés de manière à relier la lamelle 56a à la lamelle 62a et la lamelle 56b à la lamelle 62b respectivement. Enfin, dans le cas de la figure 10c, il y a trois ensembles de deux lamelles, à savoir 56a-56b, 62a-62b, et 66a-66b montées sur les plaques 60, 64 et 68 respectivement. Dans ce cas, les diverses lamelles sont reliées par un ensemble de conducteurs 59, représentés comme sur les figures 10a et 10b en traits mixtes, disposés de telle manière que chacune des lamelles 56a et 56b soit reliée électriquement à une lamelle de l'ensemble 62a, 62b et à une lamelle de l'ensemble 66a, 66b. Pour plus de commodité, comme cela est illustré aux figures 10c et 11, chaque lamelle peut comporter, à une de ses extrémités, une partie repliée comme la partie repliée 67 prévue à l'extrémité des lamelles 66a et 66b. Cette partie repliée vient en appui sur le bord d'extrémité du tube 26 et permet d'éviter le glissement de la lamelle lors de l'introduction du tube dans l'emboîture du raccord.
- La figure 12 illustre encore un autre mode de réalisation de la liaison entre un tube et un raccord. On voit sur cette figure la partie cylindrique ou emboîture 34 du raccord 30 destinée à recevoir une extrémité du tube 26. Dans cette variante, la liaison électrique entre les feuillards 28a et 28b du tube et une autre partie de l'installation est assurée au moyen de deux cavaliers 70a et 70b dont chacun chevauche le bord d'extrémité du raccord. Ainsi, une partie de chacun des cavaliers 70 se trouve à l'intérieur de la partie cylindrique 34 et une autre à l'extérieur. La dispostion des cavaliers est telle que, lorsque l'on introduit le tube à l'intérieur de l'emboîture 34, la partie de chaque cavalier située à l'intérieur de cette emboîture vienne en contact par pression contre l'un des deux feuillards 28a ou 28b. Il est préférable, dans ce mode de réalisation, afin d'assurer une bonne orientation relative du tube et du raccord et d'éviter un glissement relatif ultérieur par rotation, que les feuillards 28a et 28b se trouvent dans des rainures 40 prévues à la surface du tube, comme cela a été décrit précédemment en référence à la figure 6. Pour la clarté du dessin, on a exagéré la profondeur de la rainure 40 sur la figure 12, par rapport à l'épaisseur du tube : cette profondeur est généralement d'environ 1 mm.
- On va maintenant décrire un procédé préférentiel de réalisation d'un tube selon l'invention, en référence aux figures 13 et 14. On voit que le tube, par exemple en PVC, peut être réalisé de manière classique par extrusion à partir d'une ébauche 74 que l'on fait passer entre une filière 76 et un mandrin 78. Le feuillard 28 est introduit dans une fente 80 ménagée dans la masse de la filière 76 et il sort de cette fente au niveau de la sortie de la filière de manière à ce qu'à cet endroit, il soit en contact avec la face externe du tube. La largeur de la fente 80 est sensiblement égale à celle du feuillard 28 et la hauteur est très faible afin que le cheminement du feuillard le long de la fente 80 provoque un échauffement de celui-ci par frottement. Si nécessaire, la face du feuillard 28 destinée à être mise en contact avec le tube peut être revêtue d'une couche d'accrochage 82. Cette couche d'accrochage, qui peut être un copolymère de PVC, lorsque le tube est réalisé en PVC et le feuillard en aluminium, s'échauffe suffisamment lors du passage dans la fente 80 pour permettre une adhésion au moins partielle du feuillard sur le matériau constitutif du tube grâce d'une part à l'échauffement dû au passage le long de la fente et, d'autre part, à la pression exercée en sortie de filière sur l'ensemble constitué par le tube et le feuillard.
- Pour permettre d'une part l'adhésion définitive du feuillard sur le tube et, d'autre part, la conformation de celui-ci au diamètre final désiré, le tube sortant de la filière 76 passe dans un calibreur 84 qui possède un orifice 86 de forme cylindrique dont le diamètre intérieur est égal au diamètre extérieur du tube à réaliser. Cette déformation ultérieure du tube est rendue possible par le fait que celui-ci se trouve déjà à l'état plastique lorsqu'il sort de la filière 76. Les parois internes de l'orifice 86 comportent des alvéoles 87 qui peuvent être mis sous vide à l'aide d'une pompe ou tout autre appareil adéquat (non représenté). Cette mise sous vide a pour effet de plaquer le tube par aspiration sur les parois de l'orifice 86 car l'intérieur du tube reste rempli d'air. Ce plaquage exerce une pression qui a pour effet d'une part de mettre le tube aux dimensions voulues et, d'autre part, de consolider l'adhésion du feuillard 28 sur le tube. Après être sorti de l'orifice 86, le tube passe dans une chambre 88 également mise sous vide et qui contient une masse d'eau 90 destinée à refroidir le tube sans désolidariser l'ensemble constitué par le tube et le feuillard. Bien entendu, la disposition d'un tel appareil est adaptée en fonction du nombre de feuillards que l'on désire fixer sur le tube et de la disposition souhaitée r ceux-ci. Il suffit pour cela de ménager aux endroits adéquates une ou plusieurs fentes telles qu 80 dans la filière 76.
- Les figures 15 et 16 montrent comment la bande conductrice et le conducteur prévus sur un raccord peuvent être réalisés d'une seule pièce à partir d'une bande conductrice prédécoupée.
- La figure 15a est une vue en perspective semblable à la figure 3 montrant un raccord 30 servant à relier deux tubes 26 et 27. Cependant, les bandes conductrices aux extrémités du raccord et le conducteur qui les relie sont réalisés d'une seule pièce à partir d'une bande prédécoupée représentée sur la figure 15b.
- Cette bande, portant la référence générale 92, se compose de trois parties : une première partie rectiligne 93a, une deuxième partie rectiligne 95, perpendiculaire à la première et partant d'une extrémité de celle-ci, et une troisième partie 93b perpendiculaire à la deuxième et partant de l'extrémité de celle-ci opposée à la première partie 93a. Une fois la bande 92 fixée sur le raccord 30 comme illustré sur la figure 15a (la partie 95 sur la face externe du raccord et les parties 93a et 93b sur les faces internes des parties cylindriques se trouvant aux extrémités du raccord), les bandes 93a et 93b joueront le même rôle que les bandes 32 de la figure 3 et la partie 95 jouera le même rôle que le conducteur 36 de la figure 3.
- Dans le cas de la figure 16a, le raccord 30 se compose d'une partie tubulaire rectiligne 31 sur laquelle est branchée une deuxième partie tubulaire 33 dont l'axe fait un angle non nul avec celui de la partie 31. On peut ainsi relier le tube 26 d'une part au tube 27 grâce à la partie 31 du raccord 30 et d'autre part à un deuxième tube 29 grâce à la partie 33 de ce raccord.
- La figure 16b montre que, dans ce cas, il faut deux types de bandes prédécoupées. Une première bande 92, semblable à celle de la figure 15a, sera disposée le long de la partie 31, comme décrit plus haut. Une deuxième bande 94 sera placée le long de la partie 33 du raccord 30. La bande 94 a sensiblement la forme d'un L ; elle présente une première partie 97 qui jouera le rôle des bandes conductrices 32 décrites plus haut et une deuxième partie 99, perpendiculaire à la première, et qui jouera le rôle des conducteurs 36 reliant les bandes 32 à une autre partie de l'installation. Dans le cas de la figure 16a, la partie 99 de la bande 94 est en contact électrique avec la partie 95 de la bande 92 (par exemple par soudage des deux parties l'une sur l'autre).
- Comme il y a généralement deux feuillards minces sur chaque tube, il faut deux bandes telles que 92 pour le raccord de la figure 15a. Et, pour le raccord de la figure 16a, il faut deux bandes telles que 92 et deux bandes telles que 94. Les longueurs des différentes parties de ces bandes seront déterminées en fonction des dimensions des raccords.
- De préférence, les bandes telles que 92 et 94 sont revêtues d'une couche d'accrochage sur leur face qui doit être mise en contact avec le raccord, cette couche d'accrochage pouvant être en un copolymère de PVC. La mise en place sur le raccord 30 (figure 15a) se fait d'abord par clipsage de l'une des parties 93a ou 93b dans un logement adéquat prévu à une extrémité du raccord (dans la partie cylindrique mentionée plus haut). On replie ensuite la partie 95 et on la plaque sur la face externe du raccord. Enfin, on réalise un clipsage de l'autre partie 93b ou 93a à l'autre extrémité du raccord. On procède ensuite à la fixation de la bande par collage ou thermoscellage à l'aide de la couche d'accrochage. Le procédé est le même pour placer la bande 92 sur la partie 31 du raccord 30 de la figure 16a. Quant à la bande 94, ses parties 97 et 99 sont fixées comme l'une des parties 93 et la partie 95 de la bande 92 respectivement. Dans ce cas aussi, on peut améliorer la fiabilité du contact électrique en interposant en force une cosse métallique ou une languette mince entre les bandes conductrices des raccords et les feuilla rds minces des tubes lors du collage des tubes sur les raccords.
- Ainsi, la tuyauterie pour installation de nettoyage centralisé par aspiration objet de l'invention présente des avantages particulièrement intéressants. En effet, le fait que les conducteurs se présentent sous la forme de feuillards minces déposés sur les tubes diminue l'encombrement de cette installation et facilite la manipulation des tubes lors de la mise en place puisque le feuillard mince épouse la forme du tube. De plus, l'adhérence du feuillard sur le tube est bonne grâce au procédé de réalisation décrit ci-dessus avec, dans le cas des feuillards métalliques, l'utilisation d'une couche d'accrochage qui favorise cette adhérence lors de l'opération d'extrusion. De plus, la surface de contact du conducteur est plus importante que dans l'art antérieur, et notamment plus importante que dans le document US-A-3 465 111 et le contact électrique entre un tube et un raccord peut être réalisé de manière plus sûre car il n'y a pas de risque de blessure du conducteur lors de l'opération de dénudage. En effet, la pellicule éventuelle de protection qui recouvre le feuillard est de préférence réalisée en un matériau qui se dissout dans la colle utilisée pour réaliser le scellement entre le tube et le raccord au moment de l'assemblage de ceux-ci. Enfin, dans les variantes où le feuillard est légèrement encastré dans une rainure prévue à la surface du tube, on améliore la protection du feuillard tout en facilitant l'introduction du tube dans un raccord lorsqu'on utilise une lamelle ou une languette pour assurer un meilleur contact électrique. Enfin, de tels tubes ou raccords sont peu coûteux à réaliser car ils peuvent être fabriqués d'une manière simple et rapide étant donné notamment la simplicité des formes.
- Il est bien entendu que l'invention ne se limite pas aux seuls modes de réalisation qui viennent d'être décrits, mais qu'on peut envisager de nombreuses variantes sans sortir pour autant du cadre de l'invention, notamment en ce qui concerne le matériau constitutif des tubes, des raccords et des différents conducteurs, ainsi que l'agencement et les moyens de fixation de ces derniers. De plus, si, dans le mode de réalisation préféré, les feuillards sont à l'extérieur des tubes et les bandes conductrices à l'intérieur des emboîtures des raccords, on ne sortirait pas non plus du cadre de l'invention en plaçant les feuillards à l'intérieur des tubes et les bandes à l'extérieur des raccords : dans ce cas, les diamètres seraient adaptés pour que ce soit l'emboîture du raccord qui puisse être introduite dans le tube.
Claims (19)
1. Tuyauterie pour l'installation de nettoyage centralisé par aspiration, destinée à relier une centrale d'aspiration (12) à au moins une bouche d'aspiration (16), cette tuyauterie comprenant au moins un tube (26) équipé d'au moins un conducteur électrique pour la transmission d'un signal électrique de commande de la centrale d'aspiration (12), caractérisée en ce que ledit conducteur électrique se présente sous la forme d'un feuillard mince (28) réalisé en un matériau électriquement conducteur et faisant corps avec le tube (26).
2. Tuyauterie selon la revendication 1, caractérisée en ce que le matériau constitutif du tube (26) est une matière plastique.
3. Tuyauterie selon la revendication 1, caractérisée en ce que le matériau constitutif du feuillard mince (28) est un métal, de préférence de l'aluminium.
4. Tuyauterie selon la revendication 1, caractérisée en ce que le feuillard mince (28) a une première face en contact avec une paroi du tube (26) et une deuxième face recouverte d'une couche protectrrice en matériau électriquement isolant.
5. Tuyauterie selon la revendication 1, caractérisée en ce qu'elle comprend en outre :
- au moins un raccord (30) présentant au moins une partie cylindrique ou emboîture (34) ayant des dimensions qui permettent au tube (26) et à cette partie cylindriqu e (34) d'être introduits l'un dans l'autre, et
- des moyens de liaison électrique entre le feuillard mince (28) et une autre partie de l'installation.
6. Tuyauterie selon la revendication 5, caractérisée en ce que lesdits moyens de liaison électrique comprennent :
- une bande conductrice (32) s'étendant sur une partie de la périphérie de ladite partie cylindrique ou emboîture (34), la disposition du feuillard mince (28) et de la bande conductrice (32) étant telle que, par introduction du tube (26) et de cette partie cylindrique ou emboîture (34) l'un dans l'autre, le feuillard (28) puisse être amené en regard de la bande conductrice et à une distance faible ou nulle de celle-ci, et
- un conducteur pouvant être mis en liaison électrique d'une part avec cette bande conductrice (32) et d'autre part avec ladite autre partie de l'installation.
7. Tuyauterie selon la revendication 6, caractérisée en ce que ledit conducteur se présente sous la forme d'un feuillard mince (36) faisant corps avec ledit raccord (30) et ayant une extrémité en contact avec ladite bande conductrice (32).
8. Tuyauterie selon la revendication 7, caractérisé en ce que la bande conductrice (93a) et le feuillard mince (95) sont réalisés d'une seule pièce à partir d'une bande conductrice (92) prédécoupée et fixée sur le raccord (30).
9. Tuyauterie selon la revendication 6, caractérisée en ce que ledit conducteur est un conducteur unifilaire.
10. Tuyauterie selon la revendication 6, caractérisée en ce que les dimensions du tube (26) et de la partie cylindrique ou emboîture (34) sont telles que, par simple introduction de ces deux pièces l'une dans l'autre, le feuillard (28) puisse être mis en contact électrique avec ladite bande conductrice (32).
11. Tuyauterie selon la revendication 6, caractérisée en ce qu'elle comporte en outre une languette (38) en matériau électriquement conducteur destinée à être introduite à force entre le feuillard mince (28) et la bande conductrice (32) afin d'assurer le contact électrique entre ces deux éléments lorsque le tube (26) et la partie cylindrique ou emboîture (34) du raccord (30) sont introduits l'un dans l'autre.
12. Tuyauterie selon la revendication 5, caractérisée en ce que lesdits moyens de liaison électrique comprennent :
- une languette (56, 66a) en matériau électriquement conducteur pouvant être introduite à force entre le tube (26) et la partie cylindrique ou emboîture (34) du raccord (30) lorsque ces éléments sont introduits l'un dans l'autre, de manière à être en contact avec ledit feuillard mince (28), et
- un conducteur pouvant être relié électriquement d'une part à cette languette (66a) et d'autre part à ladite autre partie de l'installation.
13. Tuyauterie selon la revendication 12, caractérisée en ce que ladite languette (66a) a une extrémité présentant une partie repliée (67) pouvant venir en appui sur un bord d'extrémité du tube (26) ou de ladite partie cylindrique ou emboîture (34) du raccord (30).
14. Tuyauterie selon la revendication 5, caractérisée en ce que lesdits moyens de liaison électrique comprennent :
- un cavalier (70) apte à chevaucher un bord d'extrémité du tube (26) ou de ladite partie cylindrique ou emboîture (34) du raccord (30), une partie de ce cavalier pouvant être mise en contact avec le feuillard mince (28) lorsque le tube (26) et la partie cylindrique ou emboîture (34) sont introduits l'un dans l'autre, et
- un conducteur (72) pouvant être relié électriquement d'une part à ce cavalier (70) et d'autre part à ladite autre partie de l'installation.
15. Procédé de réalisation d'un tube (26) tel que décrit dans la revendication 1, comportant une étape d'extrusion dans laquelle on fait passer une ébauche (74) de tube entre une filière (76) et un mandrin (78), caractérisé en ce qu'il comporte les étapes suivantes consistant à :
(a) - introduire une partie d'un f euillard mince (28) entre la filière (76) et le tube (26) au niveau de la sortie de la filière (76) de sorte qu'une face de ce feuillard (28) soit en contact avec le tube (26) et qu'une pression appliquant le feuillard (28) sur le tube (26) soit exercée, et
(b) - entraîner simultanément le tube (26) et le feuillard (28), lors de l'étape d'extrusion, ce mouvement provoquant progressivement l'adhésion au moins partielle du feuillard (28) sur le tube (26) grâce à ladite pression.
16. Procédé selon la revendication 15, caractérisé en ce qu'il comporte une étape supplémentaire (c) consistant à provoquer un échauffement du feuillard (28) avant qu'il n'arrive en contact avec le tube (26).
17. Procédé selon la revendication 16, caractérisé en ce que l'étape (c) est réalisée par passage du feuillard (28) le long d'une fente mince (80) ménagée dans la filière (78) et dans laquelle il peut glisser sans frottement.
18. Procédé selon la revendication 16, caractérisé en ce qu'il comporte une étape supplémentaire (d), effectuée avant l'étape (c), consistant à déposer une couche d'accrochage sur la face du feuillard (28) qui doit être en contact avec le tube (26).
19. Procédé selon la revendication 15, caractérisé en ce qu'il comprend les étapes suivantes effectuées après l'étape (b), et consistant à :
(e) - faire passer le tube (26), après sa sortie de la filière (76), dans un calibreur (84) ayant un orifice cylindrique (86) dont le diamètre interne est égale au diamètre nominal du tube terminé, la face interne de cet orifice cylindrique (86) présentant un certain nombre d'avéoles (87), et
(f) - mettre les alvéoles (87) sous vide, réalisant ainsi, par plaquage du tube (26) sur ledite orifice cylindrique (86), d'une part la mise du tube (26) au diamètre voulu et d'autre part le scellement définitif du feuillard (28) sur le tube (26).
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8612748 | 1986-09-12 | ||
| FR8612748A FR2603971B1 (fr) | 1986-09-12 | 1986-09-12 | Perfectionnement aux tuyauteries d'installations de nettoyage central par aspiration |
| FR8707110 | 1987-05-21 | ||
| FR8707110A FR2615588B2 (fr) | 1987-05-21 | 1987-05-21 | Agencement electrique perfectionne pour tuyauteries d'installation de nettoyage central par aspiration et raccord en resultant |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0262022A1 true EP0262022A1 (fr) | 1988-03-30 |
Family
ID=26225472
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP87402022A Ceased EP0262022A1 (fr) | 1986-09-12 | 1987-09-10 | Tuyauterie pour installation de nettoyage centralisée par aspiration et procédé de réalisation d'un tube utilisable dans une telle tuyauterie |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US4854887A (fr) |
| EP (1) | EP0262022A1 (fr) |
| JP (1) | JPS6376982A (fr) |
| AU (1) | AU600302B2 (fr) |
| CA (1) | CA1300825C (fr) |
| FI (1) | FI873947A7 (fr) |
| NO (1) | NO873750L (fr) |
| PT (1) | PT85666A (fr) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2680313A1 (fr) * | 1991-08-13 | 1993-02-19 | Gb 2000 International | Installation d'aspiration integree avec un aspirateur central commande relie par un reseau de tubes etanches a des prises pour le branchement du flexible d'aspiration. |
| DE19624217A1 (de) * | 1996-06-18 | 1998-01-08 | Erich Doez | Saugsteckdose, insbesondere für Zentralstaubsauganlagen |
| WO2002071909A1 (fr) * | 2001-03-13 | 2002-09-19 | Franc Gergek | Appareil pour nettoyer les surfaces avec amenee et evacuation d'eau automatiques |
Families Citing this family (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5274878A (en) * | 1991-07-23 | 1994-01-04 | Cen-Tec Systems Inc. | Remote control system for central vacuum systems |
| US5343590A (en) * | 1992-02-11 | 1994-09-06 | Lindsay Manufacturing, Inc. | Low voltage central vacuum control handle with an air flow sensor |
| US5996274A (en) * | 1998-03-26 | 1999-12-07 | Smith; Larry E. | Rodent trap |
| FR2778078B1 (fr) * | 1998-04-30 | 2000-06-02 | Gabriel Barsacq | Intercepteur amovible, fixe sur l'embout du flexible des systemes d'aspiration centralisee des poussieres, muni de 2 contacts electriques de telecommande 24 volts |
| US6748968B1 (en) | 2000-06-16 | 2004-06-15 | Arichell Technologies, Inc. | Method and apparatus for combined conduit/electrical-conductor junction installation |
| US6856113B1 (en) | 2004-05-12 | 2005-02-15 | Cube Investments Limited | Central vacuum cleaning system motor control circuit mounting post, mounting configuration, and mounting methods |
| CA2580282C (fr) | 2004-09-17 | 2014-04-15 | Cube Investments Limited | Poignee d'un dispositif de nettoyage et sections boitier de poignee de dispositif de nettoyage |
| US7690075B2 (en) | 2005-10-07 | 2010-04-06 | Cube Investments Limited | Central vacuum cleaner control, unit and system with contaminant sensor |
| US7900315B2 (en) | 2005-10-07 | 2011-03-08 | Cube Investments Limited | Integrated central vacuum cleaner suction device and control |
| CA2562804C (fr) * | 2005-10-07 | 2014-12-09 | Cube Investments Limited | Commandes croisees d'aspirateur central |
| US8732895B2 (en) * | 2005-10-07 | 2014-05-27 | Cube Investments Limited | Central vacuum cleaner multiple vacuum source control |
| GB2513561B (en) * | 2013-04-24 | 2015-06-17 | Dyson Technology Ltd | A pipe connector for a surface treating appliance |
| DE102014107433B4 (de) | 2014-05-27 | 2022-12-22 | Audi Ag | Fluidleitung |
| WO2019216973A1 (fr) * | 2018-05-07 | 2019-11-14 | Entegris, Inc. | Circuit de fluide à atténuation de décharge électrostatique intégrée |
| US12135108B2 (en) | 2019-05-23 | 2024-11-05 | Entegris, Inc. | Electrostatic discharge mitigation tubing |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3258553A (en) * | 1964-10-23 | 1966-06-28 | Beamco Inc | Electrical connector for wires subject to flexing |
| US3465111A (en) * | 1967-01-19 | 1969-09-02 | Beamco Inc | Apparatus for establishing a combined fluid conduit and electric circuit system |
| FR2309190A1 (fr) * | 1975-04-29 | 1976-11-26 | Mauz & Pfeiffer Progress | Tuyau souple d'aspiration et son procede de fabrication |
| US4473923A (en) * | 1982-05-10 | 1984-10-02 | Dayco Corporation | Vacuum cleaning tool adapter with electrical control means |
| EP0159307A1 (fr) * | 1984-03-20 | 1985-10-23 | Kabelwerk Eupen AG Cablerie d'Eupen SA Kabelfabriek Eupen NV | Procédé pour l'application d'un fil conducteur à une gaine de protection pour un câble |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BE563400A (fr) * | 1956-12-21 | |||
| US3387319A (en) * | 1965-06-28 | 1968-06-11 | Electrolux Corp | Airflow-electric coupling for vacuum cleaner |
| GB1160805A (en) * | 1967-07-08 | 1969-08-06 | Engl Ltd J | Improvements in or relating to Flexible Conduits |
| US3546656A (en) * | 1969-04-02 | 1970-12-08 | Amp Inc | Electrical connector assembly |
| US3914002A (en) * | 1974-04-17 | 1975-10-21 | Sherwood Medical Ind Inc | Conductive tubing and method of making same |
| DE2832547A1 (de) * | 1978-07-25 | 1980-02-07 | Wirsbo Pex Gmbh | Kunststoffrohr oder -schlauch |
-
1987
- 1987-09-02 CA CA000545957A patent/CA1300825C/fr not_active Expired - Fee Related
- 1987-09-03 AU AU77791/87A patent/AU600302B2/en not_active Ceased
- 1987-09-04 US US07/093,485 patent/US4854887A/en not_active Expired - Fee Related
- 1987-09-08 NO NO873750A patent/NO873750L/no unknown
- 1987-09-09 PT PT85666A patent/PT85666A/pt not_active Application Discontinuation
- 1987-09-10 JP JP62225428A patent/JPS6376982A/ja active Pending
- 1987-09-10 EP EP87402022A patent/EP0262022A1/fr not_active Ceased
- 1987-09-11 FI FI873947A patent/FI873947A7/fi not_active Application Discontinuation
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3258553A (en) * | 1964-10-23 | 1966-06-28 | Beamco Inc | Electrical connector for wires subject to flexing |
| US3465111A (en) * | 1967-01-19 | 1969-09-02 | Beamco Inc | Apparatus for establishing a combined fluid conduit and electric circuit system |
| FR2309190A1 (fr) * | 1975-04-29 | 1976-11-26 | Mauz & Pfeiffer Progress | Tuyau souple d'aspiration et son procede de fabrication |
| US4473923A (en) * | 1982-05-10 | 1984-10-02 | Dayco Corporation | Vacuum cleaning tool adapter with electrical control means |
| EP0159307A1 (fr) * | 1984-03-20 | 1985-10-23 | Kabelwerk Eupen AG Cablerie d'Eupen SA Kabelfabriek Eupen NV | Procédé pour l'application d'un fil conducteur à une gaine de protection pour un câble |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2680313A1 (fr) * | 1991-08-13 | 1993-02-19 | Gb 2000 International | Installation d'aspiration integree avec un aspirateur central commande relie par un reseau de tubes etanches a des prises pour le branchement du flexible d'aspiration. |
| DE19624217A1 (de) * | 1996-06-18 | 1998-01-08 | Erich Doez | Saugsteckdose, insbesondere für Zentralstaubsauganlagen |
| DE19624217C2 (de) * | 1996-06-18 | 1999-01-28 | Erich Doez | Saugsteckdose, insbesondere für Zentralstaubsauganlagen |
| WO2002071909A1 (fr) * | 2001-03-13 | 2002-09-19 | Franc Gergek | Appareil pour nettoyer les surfaces avec amenee et evacuation d'eau automatiques |
| US6766556B2 (en) | 2001-03-13 | 2004-07-27 | Franc Gergek | Apparatus for cleaning surfaces with automatic water supply and drain |
Also Published As
| Publication number | Publication date |
|---|---|
| US4854887A (en) | 1989-08-08 |
| FI873947A0 (fi) | 1987-09-11 |
| AU7779187A (en) | 1988-03-17 |
| NO873750D0 (no) | 1987-09-08 |
| FI873947L (fi) | 1988-03-13 |
| NO873750L (no) | 1988-03-14 |
| FI873947A7 (fi) | 1988-03-13 |
| PT85666A (pt) | 1988-10-14 |
| CA1300825C (fr) | 1992-05-19 |
| AU600302B2 (en) | 1990-08-09 |
| JPS6376982A (ja) | 1988-04-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2308137B1 (fr) | Connecteur électrique femelle et connexion utilisant ce connecteur électrique femelle | |
| EP0271413B1 (fr) | Connecteur par déplacement d'isolant pour câble monoconducteur | |
| EP0310487A1 (fr) | Borne de contact électrique de type cage | |
| EP0645240A1 (fr) | Procédé de fabrication d'un vitrage en verre feuilleté comportant des fils d'antenne incorporés | |
| EP0585179A1 (fr) | Prise femelle de type "modular jack"et à connectique intégrée | |
| EP2273618A1 (fr) | Dispositif de connexion à sertir pour câble électrique et procédé de fabrication d'un tel dispositif | |
| EP0653825B1 (fr) | Dispositif de traversée étanche à membrane souple et opercule jetable | |
| EP1089411B1 (fr) | Dispositif destiné à être traversé de façon étanche par un corps cylindrique, boîte pour appareillage électrique et procédé l'utilisant | |
| EP1546276A1 (fr) | Procede automatise de pose et de confection de languettes de prehension et pellicule de protection ainsi que profile extrude comportant une pellicule de protection comportant des languettes de ce type | |
| EP1860735A1 (fr) | Bloc de jonction pour conducteurs électriques | |
| EP3227966B1 (fr) | Element de connexion electrique a perçage de gaine isolante d'un fil electrique | |
| EP1540775A1 (fr) | Systeme d'etancheite pour connecteur electrique multi-broche | |
| EP0148097A2 (fr) | Dispositif pour la réalisation de galeries dans les cloisons composites | |
| EP2940815A1 (fr) | Boîte électrique étanche à encastrer dans une paroi | |
| CH631293A5 (fr) | Contact electrique. | |
| EP2906810A1 (fr) | Procédé de mise à la masse d'un composant électrique | |
| EP3349305B1 (fr) | Kit de raccordement électrique amélioré | |
| FR2623024A1 (fr) | Connecteur auto-denudant pour conducteur electrique isole | |
| EP1865579A1 (fr) | Borne de connexion auto-dénudante et appareillage électrique équipée d'un telle borne | |
| FR2831645A1 (fr) | Coquille de calorifugeage compressee | |
| EP0658699B1 (fr) | Embout de dispositif de détection d'usure de garniture de friction | |
| FR3110189A1 (fr) | Dispositif d’entretoisement, doublage d’une paroi incluant un film traversé par la tige de tels dispositifs, et procédé de montage d’un élément stoppeur destiné à supporter un film dans un doublage de paroi | |
| EP0708493B1 (fr) | Borne de connexion à organe de connexion autodénudant commandé par une vis | |
| EP0732768A1 (fr) | Procédé pour établir une liaison électrique avec un écran métallique d'un câble d'énergie et bague pour la mise en oeuvre du procédé | |
| EP1751827B1 (fr) | Accessoire de denudage d'un conducteur electrique isole et borne de connexion auto-denudante comprenant un tel accessoire |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE ES FR GB GR IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19880901 |
|
| 17Q | First examination report despatched |
Effective date: 19900726 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN REFUSED |
|
| 18R | Application refused |
Effective date: 19920206 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: BLANDIN, JEAN-CLAUDE |