EP0283651B1 - Verfahren zur Herstellung von Lackschichten und Lackfolien - Google Patents
Verfahren zur Herstellung von Lackschichten und Lackfolien Download PDFInfo
- Publication number
- EP0283651B1 EP0283651B1 EP88100821A EP88100821A EP0283651B1 EP 0283651 B1 EP0283651 B1 EP 0283651B1 EP 88100821 A EP88100821 A EP 88100821A EP 88100821 A EP88100821 A EP 88100821A EP 0283651 B1 EP0283651 B1 EP 0283651B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- layer
- weight
- plastic
- colour
- surface layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D1/00—Processes for applying liquids or other fluent materials
- B05D1/28—Processes for applying liquids or other fluent materials performed by transfer from the surfaces of elements carrying the liquid or other fluent material, e.g. brushes, pads, rollers
- B05D1/286—Processes for applying liquids or other fluent materials performed by transfer from the surfaces of elements carrying the liquid or other fluent material, e.g. brushes, pads, rollers using a temporary backing to which the coating has been applied
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D3/00—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials
- B05D3/06—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials by exposure to radiation
- B05D3/068—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials by exposure to radiation using ionising radiations (gamma, X, electrons)
Definitions
- the paint must therefore be processed immediately in the "wet state", so that storage of the layers is not possible.
- the varnish cannot be printed in a damp state. A possible pressure when squeezing onto the flat material, preferably paper, would change its colors.
- At least one non-heat-sealable cover layer with a total thickness (measured according to the Hardening or drying) of 2 to 40 microns applied, which contains free reactive chemical groups and color pigments and / or dyes and at least one solvent and / or a diluent of more than 35 wt .-% (based on the total weight of the top layer to be applied) andloder (at room temperature ) has liquid monomers and / or liquid prepolymers, prepolymers or precondensates.
- a 0.1 to 6 ⁇ m, preferably 0.5 to 4 ⁇ m, thick adhesive layer (measured after curing or drying), the free chemical reactive groups and synthetic resin are first applied to the release film as part of the cover layer , Plastic and / or (at room temperature) liquid monomers and / or liquid prepolymers, prepolymers and / or pre-condensates and / or organic chemical solvents or diluents and thereon as a further part of the top layer one or more color pigment top layers with a total thickness of 1.9 to 30 ⁇ m, preferably 4.5 to 15 pm
- the invention further relates to a device combination for the production of paint film webs, with the aid of which the paint is first applied to a radiation-permeable plastic film or plastic film web and cured by an irradiation device and separated from the plastic film or plastic film web (plastic release film).
Landscapes
- Health & Medical Sciences (AREA)
- General Health & Medical Sciences (AREA)
- Toxicology (AREA)
- Physics & Mathematics (AREA)
- Engineering & Computer Science (AREA)
- Plasma & Fusion (AREA)
- Laminated Bodies (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Manufacture Of Motors, Generators (AREA)
- Insulated Conductors (AREA)
- Organic Insulating Materials (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur Herstellung von Lackschichten oder Lackfolien, wobei Lack zunächst auf eine strahlendurchlässige Kunststoffolie aufgetragen, durch Bestrahlung ausgehärtet und von der Kunststoffreleasefolie (wiederverwendbaren Kunststoffolie) getrennt wird, wobei nach der Erfindung mehrere Schichten bestimmter Zusammensetzung zur Herstellung der bedruckten Lackfolien aufgebracht werden.
- Aus der EU-A-0 043 063 ist bereits ein Verfahren zur Herstellung einer mit durch Elektronenstrahlen gehärteten, lackbeschichteten Trägerfolie bekannt, wobei auf eine Trägerfolie, vorzugsweise aus Papier, Vlies oder textile Bahnen, ein durch Elektronenstrahlen härtbarer Lack aufgebracht und auf den Lack ein Polyesterfilm aufkaschiert wird. Dieser Schichtstoff wird durch Bestrahlung mit Elektronenstrahlen gehärtet und der Polyesterfilm abgezogen, so daß nach der Bestrahlung und dem Abziehen des Polyesterfilms ein auf einen Träger (Papier, Vlies oder Textil) angeordneter ausgehärteter Lack verbleibt. Bei dem Abziehen des Polyesterfilms besteht die Gefahr der Beschädigung der Lackoberfläche. Die dabei verwendete Trägerfolie stellt keine Releasefolie dar. Weiterhin fehlt auch eine Deckschicht innerhalb dieses Verfahrens.
- Aus der DE-OS 2619 315 ist bereits ein Verfahren zum Lackieren von Flachmaterial wie Papieren, Kartons, Blechen und dgl., mit photopolymerisierbaren Lacken bekannt, bei dem Lack in einer Schicht auf das Flachmaterial aufgetragen und durch Bestrahlung mit einer Lichtquelle ausgehärtet wird, wobei der Lack zunächst auf eine für das härtende Licht durchlässige Folie aufgetragen, mit der Folie in Kontakt mit der zu beschichtenden Flachmaterial-Oberfläche gebracht wird und nach dem Bestrahlen durch die Folie hindurch und Aushärten des Lackes die Folie von der Lackschicht abgezogen wird.
- Nachteilig ist dabei, daß in einem Farbauftragswerk der Lack aufgetragen wird und daß anschließend sofort zwischen einem Walzenpaar mit der Lackseite auf das zu beschichtende Flachmaterial aufgequetscht werden muß.
- Der Lack muß somit im "nassen Zustand" sofort weiterverarbeitet werden, so daß eine Lagerung der Schichten nicht möglich ist. Darüber hinaus kann der Lack nicht zusätzlich in feuchtem Zustand bedruckt werden. Ein evtl. Druck bei der Aufquetschung auf das Flachmaterial, vorzugsweise Papier, würde seine Farben ändern.
- Diese nicht transparente oder translucente Lackschicht weist keine zusätzliche Deckschicht und keine an der Deckschicht angeordnete Zwischenschicht, vorzugsweise keine Druckschicht auf, so daß die Lackschicht unmittelbar auf das zu beschichtende Flachmaterial aufgebracht werden muß, ohne das eine Zwischenschicht, Deckschicht und/oder Haftschicht zu dem Flachmaterial hin angeordnet ist.
- Ziel und Aufgabe der vorliegenden Erfindung war es die vorgenannten Nachteile zu vermeiden und ein verbessertes Verfahren und eine Lackfolie mit verbesserten Eigenschaften zu finden. Die aus den flüssigen Beschichtungen hergestellte Schicht sollte leicht von der Trägerfolie trennbar und zwischenlagerbar und mittels Klebstoff oder Haftvermittler auch auf unterschiedliche Substrate oder Gegenstände, vorzugsweise auf Holz oder Holzwerkstoffe, Möbelteile aus Holzwerkstoffen, aufzubringen sein.
- Erfindungsgemäß wurde festgestellt, daß diesen Zielen und Aufgaben ein Verfahren zur Herstellung von Lackschichten oder Lackfolien sowie eine Lackfolie selbst gerecht werden. Gemäß dem erfindungsgemäßen Verfahren wird auf eine Kunststoffreleasefolie (wiederverwendbaren Kunststoffolie) bei Temperaturen zwischen 10 °C bis 90 °C, mindestens eine, aus einer oder mehreren kunstharz-, kunststoffhaltigen, vorpolymerisat-undladervorkondensathaltigen Schichten bestehende nicht heißsiegelfähige Deckschicht mit einer Gesamtdicke (gemessen nach der Aushärtung oder Trocknung) von 2 bis 40 µm aufgebracht, die freie reaktive chemische Gruppen und Farbpigmente undloder Farbstoffe enthält und mindestens ein Lösungsmittel- undloder ein Verdünnungsmittel von mehr als 35 Gew.-% (bezogen auf das Gesamtgewicht der aufzubringenden Deckschicht) undloder (bei Raumtemperatur) flüssige Monomere und/oder flüssige Prepolymere, Vorpolymerisate oder Vorkondensate aufweist. Über einer oberhalb der Deckschicht angeordneten Zwischenschicht, vorzugsweise einer Druckschicht oder Farbdruckschicht wird mit einer Gesamtdicke von 0,5 bis 12 pm, eine 10 bis 95 µm dicke, transparente oder translucente Lackschicht mit einem Farbpigmentgehalt unter 3 Gew.-%, vorzugsweise ohne Farbpigmente, aus einem mit Elektronenstrahlen härtbaren Lack aufgebracht, die Lackschicht unter Einwirkung der Elekronenstrahlen gehärtet und die auf der Releasekunststoffolie nach der Härtung gebildete Lackfolie von der Releasekunststoffolie abgezogen.
- Nach einer vorzugsweisen Ausführungsform des erfindungsgemäßen Verfahrens wird auf die Kunststoffreleasefolie bei Temperaturen zwischen 20 °C bis 60 °C, mindestens eine, aus einer oder mehreren kunstharz-, kunststoffhaltigen, vorpolymerisat- und/odervorkondensathaltigen Schichten bestehende nicht heißsiegelfähige Deckschicht mit einer Gesamtdicke (gemessen nach derAushärtung oder Trocknung) von 5 bis 15 µm, die freie reaktive chemische Gruppen und Farbpigmente und/oder Farbstoffe enthält und mindestens ein Lösungsmittel- undloder ein Verdünnungsmittel von mehr als 35 Gew.-% (bezogen auf das Gesamtgewicht der aufzubringenden Deckschicht) und/oder (bei Raumtemperatur) flüssige Monomere undloderflüssige Prepolymere, Vorpolymerisate oder Vorkondensate aufweist, und übereineroberhalb der Deckschicht angeordneten Zwischen schicht, vorzugsweise einer Druckschicht oder Farbdruckschicht, mit einer Gesamtdicke von 1 bis 5 pm, eine 30 bis 50 pm dicke, transparente oder translucente Lackschicht mit einem Farbpigmentgehalt unter 3 Gew.-%, vorzugsweise ohne Farbpigmente, aus einem mit Elektronenstrahlen härtbaren Lack aufgebracht, die Lackschicht unter Einwirkung der Elekronenstrahlen gehärtet und die auf der Releasekunststoffolie nach der Härtung gebildete Lackfolie von der Releasekunststoffolie abgezogen.
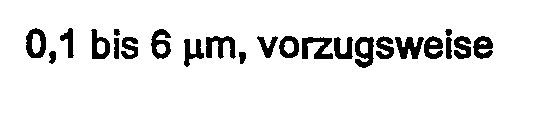
- Nach einer weiteren bevorzugten Ausführungsform des erfindungsgemäßen Verfahrens werden auf die Releasefolie als Teil der Deckschicht zunächst eine 0,1 bis 6 µm, vorzugsweise 0,5 bis 4 µm, dicke Haftschicht (gemessen nach derAushärtung oder Trocknung), die freie chemische reaktive Gruppen und Kunstharz, Kunststoff undloder (bei Raumtemperatur) flüssige Monomere undloder flüssige Prepolymere, Vorpolymerisate und/oder Vorkondensate und/oder organisch-chemische Lösungsmittel oder Verdünnungsmittel enthält und darauf als weitererTeil der Deckschicht eine oder mehrere Farbpigmentdeckschichten mit einer Gesamtdicke von 1,9 bis 30 µm, vorzugsweise 4,5 bis 15 pm, aufgebracht
- Die Einwirkung von Elektronenstrahlen erfolgt bevorzugt durch die Releasekunststoffschicht hindurch (also von der Gegenseite der Lackschicht her). Die Schichten dürfen daher vorzugsweise keine Metallschichten oder Metallisierungen enthalten.
- Nach einer bevorzugten Ausführungsform des erfindungsgemäßen Verfahrens besteht die Haftschicht aus Polyisocyanaten, vorzugsweise Polyisocyanat von Hexamethylendiisocyanat, und hydroxy- und/oder amingruppenhaltigen Harzen, Vorkondensaten und/oder Vorpolymerisaten in flüssiger Form, vorzugsweise Hexamethoxymethylmelaminharz, und/oder hydroxylgruppenhaltiges Polyacrylat und/oder Polymethacrylat und/oder Vinylchloridcopolymerisat oder enthält eines oder mehrere dieser Verbindungen als Hauptbestandteil.
- Die Farbpigmentschicht(en), die auf die Haftschicht aufgetragen wird bzw. werden, weist oder weisen einen Verdünnungsmittel- und/oder Lösungsmittelgehalt, vorzugsweisen einen Gehalt von organisch-chemischen Lösungsmitteln, von 40 bis 70 Gew.-%, vorzugsweise 50 bis 66 Gew.-%, und einen Festkörpergehalt, bestehend aus Farbpigmenten und/oder Farbstoffen und Kunstharzbindemitteln, sowie ggf. Verarbeitungshilfsmitteln von 60 bis 30 Gew.-%, vorzugsweise 50 bis 34 Gew.-% auf. Das Verdünnungsmittel oder Lösungsmittel wird nach dem Aufbringen durch Wärmeeinwirkung zu mehr als 30 Gew.-%, vorzugsweise mehr als 50 Gew.-% (bezogen auf 100 Gew.-% enthaltendes Verdünnungs- oder Lösungsmittel) entfernt, vorzugsweise bevor eine weitere Schicht darüber aufgetragen wird.
- Nach einer bevorzugten Ausführungsform des erfindungsgemäßen Verfahrens besteht bzw. bestehen die Farbpigmentdeckschicht(en), die auf die Haftschicht aufgetragen wird bzw. werden, aus flüssigen Monomeren, Vorkondensaten und/oder flüssigen Prepolymeren, vorzugsweise einem Gemisch von flüssigen Monomeren mit flüssigen Prepolymeren, mit einem geringen Lösungsmittelgehalt und/oder Verdünnungsmittelgehalt, vorzugsweise ohne Lösungs- und Verdünnungsmittel, mit einem Gesamtgewicht von 90 bis 30 Gew.-%, vorzugsweise 80 bis 50 Gew.-%, und Farbpigmenten und/oder Farbstoffen, sowie ggf. Verarbeitungshilfsmitteln in Gewichtsmengen von 10 bis 70 Gew.-%, vorzugsweise 20 bis 50 Gew.-%.
- Nach einerweiteren bevorzugten Ausführungsform besteht oder bestehen die Farbpigmentdeckschicht oder Farbpigmentdeckschichten aus 10 bis 70 Gew.-%, vorzugsweise 20 bis 50 Gew.-%, Farbpigmenten und/oder Farbstoffen und 90 bis 30 Gew.-%, vorzugsweise 80 bis 50 Gew.-%, Kunstharzbindemitteln oder deren Ausgangsbestandteile in Form der Monomeren, Vorkondensate undloder Prepolymeren (gerechnet als Festkörper), bezogen auf den Gesamtfestkörpergehalt der Farbpigmentdeckschicht(en).
- Nach einer bevorzugten Ausführungsform des Verfahrens wird die nasse Lackschicht über eine glatte oder eine strukturierte Walze, vorzugsweise mattierte Strukturwalze, ausgehärtet, wobei die Struktur und/oder die Mattierung von der Lackschicht übemommen wird.
- Die Kunststoffreleasefolie oder die -bahn besteht aus oder enthält bevorzugt Fluorpolymere, Polyolefin, Polybutylenterephthalat und/oder Polyethylenterephthalat usw., vorzugsweise Polyvinylidenfluorid, Polytetrafluorethylen undloder Polyethylen.
- Das Kunstharzbindemittel der Farbpigmentdeckschicht besteht vorzugsweise aus Vinylchloridcopolymerisaten, Vinylchlorid-Acrylatcopolymeren, Nitrocellulose mit Maleinat- oder Ketonharz, Nitrocellulose mit Acrylatharzen und/oder Methacrylatharzen, vorzugsweise Acrylatharz.
- Die transparente oder translucente Lackschicht besteht oder enthält als Kunststoffbindemittel kationisch härtende Harze, vorzugsweise Epoxidharze, Vinyläther und/oder Vinylesterpolymerisate, -copolymerisate und/oder zu Harzen radikalisch härtende Monomere, Prepolymere, Vorkondensate, vorzugsweise Monomere oder Prepolymere von Acrylaten und/oder Methacrylaten, oder Mischungen von zwei oder mehreren Harzen untereinander oder Gemische mit einem oder mehrere dieser Harze.
- Die Bestrahlung kann bei Vorhandensein der unterschiedlichsten Gase bei kationisch härtbaren Harzen erfolgen, vorzugsweise Luft oder Sauerstoff. Eine Bestrahlung unter spezieller Verwendung eines inerten Gases oder einer inerten Atmosphäre ist dabei nicht erforderlich und wird bevorzugt vermieden. Ebenso braucht die Einwirkung der Strahlung nicht bei abwechselnd unterschiedlichen Gaszusammensetzungen zu erfolgen. Bei den radikalisch aushärtbaren Harzen erfolgt die Aushärtung durch Bestrahlung, vorzugsweise unter Verwendung oder Mitverwendung inerter Gase, vorzugsweise in Stickstoffatmosphäre.
- Die Strahlung sind Beta-Strahlen bzw. Elektronenstrahlen, die von der Strahlungsquelle in einem Elektronenbeschleuniger beschleunigt und vorzugsweise über Linear- und/oder Flächenkathoden auf das Substrat geleitet werden. Die Beschleunigungsspannung beträgt 150 - 500 KV, vorzugsweise 200 - 300 KV.
- Die Erfindung betrifft weiterhin bedruckte Folien, bestehend aus mehreren kunststoff- oder kunstharzhaltigen Schichten, wobei die Folie eine Lackfolie ist, die aus mindestens einer, aus einer oder mehreren kunstharz- oder kunststoffhaltigen Schichten bestehenden nicht heißsiegelbaren Deckschicht mit einer Gesamtdicke (gemessen nach der Aushärtung oder Trocknung) von 2 bis 40 µm, vorzugsweise 5 bis 15 µm, die freie reaktive chemische Gruppen und Farbpigmente undloder Farbstoffe enthält, einer oberhalb der Deckschicht angeordneten Druckschicht, vorzugsweise Farbdruckschicht, mit einer Gesamtdikke von 0,5 bis 12 µm, vorzugsweise 1,0 bis 5 µm (gemessen nach der Aushärtung oder Trocknung), und einer darüber angeordneten 10 bis 95 pm, vorzugsweise 30 bis 50 µm, dicken, transparenten oder translucenten Lackschicht mit einem Farbpigmentgehalt unter 3 Gew.-%, vorzugsweise ohne Farbpigmente, bestehend oder enthaltend einen mit Elektronenstrahlen gehärteten, vorzugsweise mit Betastrahlen gehärteten Lack, zusammengesetzt ist
- Als untere Schicht, als Bestandteil der Deckschicht, enthält die bedruckte Folie nach einervorzugsweisen Ausführungsform eine 0,1 bis 6 µm, vorzugsweise 0,5 bis 4 J.1m, dicke Haftschicht (gemessen nach der Aushärtung oder Trocknung), die freie chemische reaktive Gruppen und Kunstharz oder Kunststoff enthält Darauf sind als weiterer Teil der Deckschicht eine oder mehrere Farbpigmentdeckschichten mit einer Gesamtdicke von 1,9 bis 30 µm, vorzugsweise 4,5 bis 15 µm, angeordnet.
- Die Farbpigmentdeckschicht oder Farbpigmentdeckschichten bestehen nach einer bevorzugten Ausführungsform aus 10 bis 70 Gew.-%, vorzugsweise 20 bis 50 Gew.-%, Farbpigmenten und/oder Farbstoffen und 90 bis 30 Gew.-%, vorzugsweise 80 bis 50 Gew.-%, Kunstharzbindemitteln (gerechnet als Festkörper), bezogen auf den Gesamtfestkörpergehalt der Farbpigmentdeckschicht(en).
- Die Erfindung betrifft weiterhin eine Vorrichtungskombination zur Herstellung von Lackfolienbahnen, mit Hilfe deren der Lack zunächst auf eine strahlendurchlässige Kunststoffolie oder Kunststoffolienbahn aufgetragen und durch eine Bestrahlungsvorrichtung ausgehärtet und von der Kunststoffolie oder Kunststoffolienbahn (Kunststoffreleasefolie) getrennt wird. Die Vorrichtungskombination besteht aus einer Abwicklungsvorrichtung für die Kunststoffreleasefolie oder -folienbahn, mindestens einem danach angeordneten Druckwalzenpaar oder Druckwerk zum Aufbringen einer Haftschicht, mindestens einem danach angeordneten Druckwalzenpaar oder Druckwalzwerk zum Aufbringen der Deckschicht, mindestens einem, vorzugsweisen mehreren danach angeordneten Druckwalzenpaaren oder Druckwalzwerken zum Aufbringen mindestens einer Druckschicht, mindestens einem danach angeordneten Lackierwerk zum Aufbringen einer transparenten oder translucenten Lackschicht, mindestens einem danach angeordneten Elektronenstrahler oder einer Elektronenstrahlvorrichtung, mindestens einer Aufwikkelvorrichtung für die Releasefolie und mindestens einer Aufwickelvorrichtung für die fertiggestellte Lackfolie oder Lackfolienbahn.
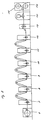
- In den beigefügten Figuren 1 und 2 sind Ausführungsbeispiele der Erfindung schematisch dargestellt Unter Figur 1 ist ein Querschnitt durch die auf einer Releasefolie (1) angeordneten Lackschicht abgebildet. Die Kunststoffreleasefolie (1) steht mit der Haftschicht (2) und diese mit der Deckschicht (3) in Verbindung. Auf der Deckschicht sind ein oder mehrere Druckschichten (4) angeordnet, die von der transparenten oder translucenten Lackschicht (5) überdeckt sind.
- In Figur 2 ist die erfindungsgemäße Vorrichtung bzw. Vorrichtungskombination schematisch dargestellt.
- Die Kunststoffreleasefolie (1) gelangt von der Abwicklungsvorrichtung (6) für die Releasefolie zu dem Druckwerk oder Druckwalzenpaar (7), das zur Aufbringung der Haftschicht (2) dient, und nachfolgend zu dem Druckwerk oder Druckwalzenpaar (9), das zur Aufbringung der Deckschicht (3) auf die mit der Haftschicht (2) versehene Releasefolie (1) bestimmt ist.
- Zum Aufbringen von Druckschichten (4), insbesondere mehrfarbigen Druckschichten, werden bevorzugt mehrere Druckwerke oder Druckwalzenpaare (9 bis 12) angeordnet, mit Hilfe deren auf die Deckschicht die Druckschicht oder Druckschichten aufgebracht werden. Die so beschichtete und bedruckte Kunststoffolie oder Kunststoffolienbahn gelangt danach zu den Elektronenstrahler(n) oder der Elektronenbestrahlungsvorrichtung (13), wird nach der Bestrahlung so getrennt, daß die Releasefolie (I) zurAufwicklungsvonichtung (15) für die Releasefolie oder zu der Station (6 oder 7) gelangt, während die von der Releasefolie abgetrennte Lackfolie von der Aufwickelvorrichtung (16) aufgenommen oder in Folienbahnen bestimmter Länge geschnitten wird.
- Auf eine Kunststoff-Releasefolie, vorzugsweise eine Polyolefinfolie, wurden bei Temperaturen zwischen 20-80 °C Schichten mitfolgender Zusammensetzung aufgebracht und von der Releasefolie als Lackfolie abgetrennt:


Claims (13)

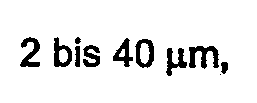


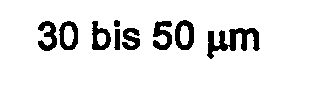


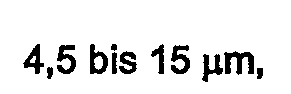


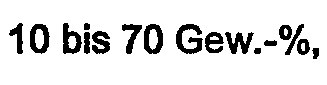


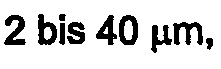
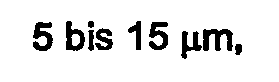


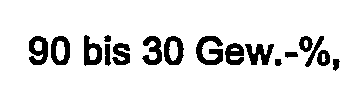

Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT88100821T ATE59590T1 (de) | 1987-03-19 | 1988-01-21 | Verfahren zur herstellung von lackschichten und lackfolien. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19873708908 DE3708908A1 (de) | 1987-03-19 | 1987-03-19 | Verfahren zur herstellung von lackschichten und lackfolien |
| DE3708908 | 1987-03-19 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0283651A1 EP0283651A1 (de) | 1988-09-28 |
| EP0283651B1 true EP0283651B1 (de) | 1991-01-02 |
Family
ID=6323441
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP88100821A Expired - Lifetime EP0283651B1 (de) | 1987-03-19 | 1988-01-21 | Verfahren zur Herstellung von Lackschichten und Lackfolien |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0283651B1 (de) |
| AT (1) | ATE59590T1 (de) |
| DE (2) | DE3708908A1 (de) |
| ES (1) | ES2019409B3 (de) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4425792A1 (de) * | 1994-07-21 | 1996-02-01 | Manfred Keppeler | Verfahren zur Herstellung von Folien und Beschichtungen durch Sprühen |
| DE19535935A1 (de) * | 1995-09-27 | 1997-04-03 | Basf Lacke & Farben | Strahlenhärtbarer Überzug |
| DE19535934C2 (de) * | 1995-09-27 | 2002-11-07 | Basf Coatings Ag | Haftfähiger Lackfilm |
| DE19751607B4 (de) * | 1997-11-21 | 2010-01-14 | Usp Indicator Solutions Gmbh | Schutzfolie zum Schutz und zum Rahmen von graphischen Gebilden und Verfahren zu deren Herstellung |
| DE10057107C1 (de) * | 2000-11-16 | 2002-06-20 | Rohrscheidt Friedrich Von | Verfahren zum Bedrucken, Prägen oder Herstellen eines biegeweichen Produktes und ein Transportband hierfür |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0009885B1 (de) * | 1978-09-01 | 1983-11-02 | Mobil Oil Corporation | Verfahren zum Auftragen von Schichten auf Substrate |
| DE3024582A1 (de) * | 1980-06-28 | 1982-01-21 | Letron GmbH, 8750 Aschaffenburg | Verfahren zur herstellung einer mit durch elektronenstrahlen gehaertetem lack beschichteten traegerfolie |
| JPS59189969A (ja) * | 1983-04-12 | 1984-10-27 | Fuji Photo Film Co Ltd | 多層塗膜の形成方法 |
| GB2142279B (en) * | 1983-06-30 | 1987-04-23 | Letraset International Ltd | Dry transfer materials |
| EP0228671A1 (de) * | 1985-12-23 | 1987-07-15 | General Electric Company | Verfahren zur Herstellung eines beschichteten Substrats mit geregelten Oberflächeneigenschaften |
-
1987
- 1987-03-19 DE DE19873708908 patent/DE3708908A1/de not_active Withdrawn
-
1988
- 1988-01-21 AT AT88100821T patent/ATE59590T1/de active
- 1988-01-21 EP EP88100821A patent/EP0283651B1/de not_active Expired - Lifetime
- 1988-01-21 ES ES88100821T patent/ES2019409B3/es not_active Expired - Lifetime
- 1988-01-21 DE DE8888100821T patent/DE3861335D1/de not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| ES2019409B3 (es) | 1991-06-16 |
| DE3708908A1 (de) | 1988-09-29 |
| DE3861335D1 (de) | 1991-02-07 |
| EP0283651A1 (de) | 1988-09-28 |
| ATE59590T1 (de) | 1991-01-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0216269B1 (de) | Dekorative Platte mit verbesserten Oberflächeneigenschaften | |
| DE69431424T2 (de) | Verfahren zur Herstellung von Kunstholzhalbzeug | |
| EP0166153B1 (de) | Dekorative Platte mit verbesserten Oberflächeneigenschaften | |
| DE3042156C2 (de) | Übertragbare Lackfolie sowie Verfahren zur deren Herstellung | |
| EP0446228B1 (de) | Dekorative schichtpressstoffplatte und verfahren zur herstellung einer deckschicht hierfür | |
| EP1549511B1 (de) | Blatt- oder bahnförmige dekorative beschichtungsfolie sowie verfahren zum herstellen einer solchen | |
| DE177168T1 (de) | Polyvinylidenfluorid enthaltende ueberzuege. | |
| DE3527609C2 (de) | ||
| EP1122062B1 (de) | Verfahren zur Herstellung eines farbigen Mehrschichtverbundes und danach hergestellter Mehrschichtverbund | |
| DE1810608B2 (de) | Druckempfindliches Ubertragungs element und Verfahren zu seiner Her stellung | |
| DE1719186B2 (de) | Verfahren zur Herstellung von Klebst Offübertragungsmaterialien und doppelseitigen Klebematerialien | |
| DE2823654A1 (de) | Waessrige polyurethan-unterbeschichtungen | |
| EP0283651A1 (de) | Verfahren zur Herstellung von Lackschichten und Lackfolien | |
| DE2327386A1 (de) | Abziehfolie, verfahren zur herstellung derselben und abziehverfahren | |
| EP0022153A1 (de) | Verfahren zur Herstellung eines dekorativen Fertigeffektfilmes | |
| DE1900521A1 (de) | Verfahren zum Behandeln der Oberflaeche einer Substratbahn | |
| DE3110754A1 (de) | Verfahren zur herstellung eines mit durch elektronenstrahlen gehaertetem lack beschichtetem flaechenfoermigen traegermaterials mit matter oberflaeche | |
| DE2704328C2 (de) | ||
| DE3422965A1 (de) | Verfahren zur herstellung von mit einem oberflaechenschutz versehenen schichtstoffplatten oder -folien | |
| EP0296395B1 (de) | Verfahren und Vorrichtung zur Herstellung matter Lackoberflächen | |
| EP0043063A1 (de) | Verfahren zur Herstellung einer mit durch Elektronenstrahlen gehärtetem Lack beschichteten Trägerfolie | |
| DE2642399C3 (de) | Selbstklebende übertragbare Lackbzw. Farbschicht | |
| EP1836351A1 (de) | Bahnf\rmige beschichtungsfolie | |
| DE1794073A1 (de) | Verbundplatte enthaltend eine Metallfolie und Verfahren zu ihrer Herstellung | |
| DE3611719C1 (en) | Stamping foil for coating textiles and process for the production thereof |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19880129 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE ES FR GB GR IT LI LU NL SE |
|
| 17Q | First examination report despatched |
Effective date: 19891010 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| ITF | It: translation for a ep patent filed | ||
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE ES FR GB GR IT LI LU NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19910102 |
|
| REF | Corresponds to: |
Ref document number: 59590 Country of ref document: AT Date of ref document: 19910115 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 3861335 Country of ref document: DE Date of ref document: 19910207 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| EPTA | Lu: last paid annual fee | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 88100821.3 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19981119 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19981223 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19981224 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19981231 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 19990107 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19990112 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19990120 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19990121 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19990126 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19990131 Year of fee payment: 12 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000121 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000121 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000121 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000122 Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000131 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000131 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000131 |
|
| BERE | Be: lapsed |
Owner name: ALKOR G.M.B.H. KUNSTSTOFFE Effective date: 20000131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000801 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 88100821.3 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20000121 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000929 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20000801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20001101 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20010910 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050121 |