EP0286481A1 - Procédé et appareil pour fixer un bloc métallique sur une face d'une lentille ophtalmique, par surmoulage de métal en fusion - Google Patents
Procédé et appareil pour fixer un bloc métallique sur une face d'une lentille ophtalmique, par surmoulage de métal en fusion Download PDFInfo
- Publication number
- EP0286481A1 EP0286481A1 EP88400636A EP88400636A EP0286481A1 EP 0286481 A1 EP0286481 A1 EP 0286481A1 EP 88400636 A EP88400636 A EP 88400636A EP 88400636 A EP88400636 A EP 88400636A EP 0286481 A1 EP0286481 A1 EP 0286481A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- mold
- pipe
- metal
- molten metal
- solidified
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B13/00—Machines or devices designed for grinding or polishing optical surfaces on lenses or surfaces of similar shape on other work; Accessories therefor
- B24B13/005—Blocking means, chucks or the like; Alignment devices
- B24B13/0052—Lens block moulding devices
Definitions
- the present invention relates to a method for fixing a metal block to a face of an ophthalmic lens, comprising filling a mold cavity defined by a mold and by the lens itself, through an inlet opening of the mold, with a low-melting molten metal from a reservoir containing said molten metal and connected to said inlet port by a pipe, and cooling the mold to solidify the metal introduced into the molding cavity.
- blocking In the field of manufacturing and preparing ophthalmic lenses, it is customary to fix on one of the faces of a lens a metal block by means of which the lens can be mounted on the lens holder of a surface, a machine to overflow or a machine to soften or polish.
- This operation known as the "blocking” or “gliding” operation is usually carried out by means of a blocking apparatus comprising a mold having an open molding cavity and an inlet orifice which is formed in a wall of the mold and which opens into said molding cavity, and a reservoir containing a molten metal and comprising an outlet orifice for the molten metal.
- the mold is usually filled with molten metal either by casting the metal by gravity in the mold, or by pumping the metal with by means of a pump, generally a pump actuated manually, or again by pushing the metal towards the mold by putting the tank under pressure by compressed air.
- the flow of molten metal to the mold is usually controlled either by a tap or a movable needle associated with the outlet orifice of the tank, or by a valve placed in the pipe connecting the tank to the mold.
- flow control devices are subject to breakdowns because their moving elements are at least partly immersed or in contact with the molten metal and therefore operate under severe conditions.
- molten metal solidifies in the region of said movable elements or downstream of them, thus causing a blockage of the movable elements or an obstruction preventing any subsequent flow of molten metal to the mold.
- the present invention therefore aims to provide a method for fixing a metal block on one face of an ophthalmic lens, in which use is made of entirely static means and, consequently, reliable for controlling the flow of molten metal towards the mold.
- the method of the present invention is characterized in that it further consists in also cooling at least part of the pipe by cooling the mold, to form a metal plug solidified in said part of the pipe, in separating the block of metal solidified in the molding cavity of the metal plug solidified in the pipe, by forced ejection of said metal block and the lens attached thereto from the molding cavity, while retaining the plug of metal solidified in the pipe, and , to refill the mold cavity, to heat at least said part of the pipe to melt the solidified metal plug.
- the invention also provides a blocking device for fixing a metal block to one face of an ophthalmic lens, comprising a reservoir containing a molten metal and comprising an outlet orifice for the molten metal, a mold having an open cavity of molding and an inlet for the molten metal, and a pipe connecting the outlet of the tank to the inlet of the mold, said mold comprising at least one cooling channel, in which one can circulate a cooling fluid, characterized in that at least part of the pipe is in thermal contact with the mold, and in that a heating means is associated with the pipe.
- the pipe is made of an electrically conductive metal
- said heating means is constituted by a low intensity high current current source, which is electrically connected to the ends of the conductive pipe.
- the mold inlet has a frustoconical shape, the small base of the truncated cone being located on the side of the mold cavity and the large base on the side of the pipe.
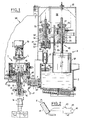
- the blocking device represented in FIG. 1, which can constitute a sub-assembly of a more complex machine for the preparation and gliding of ophthalmic lenses, comprises a mold 1, a tank 2, which is heated in a known manner and who contains a molten metal, and a level adjustment device 3 for adjusting the level of the molten metal contained in the tank 2.
- the mold 1 comprises a molding cavity 4, which is open upwards and in the bottom of which is provided an inlet orifice 5 for the molten metal, which is connected by a pipe 6 to the outlet orifice 7 tank 2.
- the mold 1 can be cooled in a known manner by a cooling fluid, for example cold water.
- a cooling fluid for example cold water.
- the mold 1 comprises, in the region of the bottom of the molding cavity 4, an annular channel 8 into which cold water can be admitted through a passage 9 connected by a fitting 11 and by a pipe not shown at a source of cold water, water coming out of channel 8 through another passage and another fitting (not shown) similar to passage 9 and fitting 11.
- the mold 1 further comprises, in known manner, an ejection rod 12, movable vertically, which is normally held in a low position by a spring 13 and which can be moved to a high position, against the return force of the spring 13, by a pusher 14, which can be actuated for example by means of a pneumatic cylinder.
- the ejection rod 12 can also be cooled by a cooling fluid such as cold water, which is allowed to circulate in the cooling channels of the rod 12 through a connector 15, and which exits through a fitting 16.
- the mold may have a general structure similar to that of any previously known mold for gluing ophthalmic lenses, it is preferably produced in accordance with what is described in the European patent application of the same applicant, filed March 11, 1988 under the number 88.400578.6, and entitled “mold for fixing a metal block on one of the faces of a lens ophthalmic ".
- the mold cavity 4 has a larger internal diameter than the largest existing diameter of ophthalmic lens, and a membrane 17 made of large cylindrical and made of an elastically deformable material, for example latex, is arranged concentrically with the interior of the cavity 4. The lower and upper ends of the membrane 17 are fixed to the mold 1 respectively in the region of the bottom and in the region of the opening of the cavity 4.
- the membrane 17 defines with the side wall of the molds a variable volume chamber 18, such that the inside diameter of the membrane 17 can be alternately enlarged and narrowed, for example by creating a vacuum in the chamber 18 and then restoring atmospheric pressure in said chamber.
- the membrane 17 occupies the position corresponding to its maximum internal diameter, a lens L supported by a suitable transfer device 19 known per se, can be easily introduced and maintained in the molding cavity 4 by said transfer device 19.
- the membrane 17 is then brought into the position corresponding to its minimum internal diameter, in such a way that it comes to elastically grip the peripheral edge of the lens L while the mold cavity 4 is filled with molten metal as will be described later.
- the level adjustment device 3 is constituted by a plunger 21, which can be moved vertically inside the tank 2 by an actuating means 22, for example a mechanism with screw 25 and nut 23 driven in rotation by a motor-reducer assembly 26 with two directions of rotation.
- the plunger 21 can be lowered inside the tank 2 in order to raise the level 33 of the metal in fusion contained in tank 2, or raised, in order to lower level 33.
- the level 33 of the molten metal in the tank 2 is lower than the inlet orifice 5 of the mold 1.
- the level 33 of the molten metal in the tank 2 is raised by moving the plunger 21 downwards by means of the mechanism 22 and the motor-reducer assembly 26.
- the molding cavity 4 fills with molten metal by the principle of communicating vessels, the level of molten metal being the same in the tank 2 and in the molding cavity 4.
- the level of molten metal in the molding cavity 4 reaches a level desired, that is to say so that the underside of the lens L is completely immersed in the molten metal, it suffices to control the level 33 of the molten metal in the tank 2 so that this level reaches the desired value.
- This can be obtained by means of a float 34 supported by the molten metal in the tank 2, and by means of a detector 35 mounted in a fixed, but adjustable position, The detector 35 produces a signal having a first state when the float 34 is at a level below a predetermined level corresponding to the desired level of molten metal in the molding cavity 4, and a second state when the float 34 reaches said predetermined level.
- the detector 35 which can be a proximity detector of any known type, for example an induction detector, is electrically connected to a control circuit of the motor-reducer assembly 26 so that it is activated and moves the plunger 21 down in response to the first signal state of the detector 35, and such so that it is stopped in response to the second signal state of said detector.
- the mold cavity 4 Once the mold cavity 4 has been filled with molten metal, this is cooled in order to solidify the metal block contained in the mold cavity.
- this cooling operation could be carried out by natural cooling of the mold 1, the latter is preferably cooled by circulating a cold fluid, for example cold water, in the cooling channel 8 and in the cooling channel of the ejection rod 12, as described above, in order to accelerate the cooling and the solidification of the metal contained in the molding cavity 4.
- the pipe 6 is made of a material which is a good conductor of heat and at least the part of the pipe 6 which is close to the inlet orifice 5 of the mold 1 is in thermal contact with the body of the mold. Consequently, when the latter is cooled by the coolant circulating in the channel 8 and in the cooling channel of the ejection rod 12, said part of the pipe 6 is also cooled and a plug forms therein. solidified metal.
- the metal block and the adjoining lens L will be ejected from the mold cavity 4 and evacuated by means of the transfer device 19, while the solidified metal plug is retained in the pipe 6.
- the solidified metal plug is retained in the pipe 6 on the one hand by the fact that the latter is bent and , on the other hand, by the fact that the inlet orifice 5 of the mold 1 preferably has a frustoconical shape, the small base of the truncated cone being located on the side of the molding cavity 4 and the large base of the side of the pipe 6.
- This frustoconical shape facilitates the rupture and the separation between the block of metal solidified in the molding cavity and the plug of metal solidified in the pipe 6, under the action of the ejection rod 12.
- the pipe 6 is made of an electrically conductive metal, for example of copper, and its ends are electrically connected to a suitable current source, for example a low current high intensity source (for example 3 V 400 A).
- a suitable current source for example a low current high intensity source (for example 3 V 400 A).
- the electrical connection between the pipe 6 and the voltage source can be carried out for example by means of two conductors 39 and 41 fixed respectively to the body 42 of the mold 1 and to the outlet nozzle 43 of the tank 2, the two elements 42 and 43 being of an electrically conductive material and being in electrical contact with the ends of the pipe 6.
- the mold 1 and the reservoir 2 are electrically insulated from the chassis 38 of the device by suitable insulating fittings like the lining 44 shown in FIG. 1 for the mold 1.
- the pipe 6 and the metal contained therein are heated by Joule effect which has the effect of melting the plug. of solidified metal present in said pipe.
- the molding cavity 4 can then be again filled with molten metal in a manner similar to that described above.
- heating the pipe 6 by passing a current through it, it is of course possible to use other heating means.
- a heating element 45 electrically connected to a suitable voltage source 46 by conductors 47 and 48 and by a switch 49.
- the heating element 45 can be constituted by an electric heating resistance or by an induction coil.
- the induction coil forms the primary of a transformer, the secondary of which is formed by the pipe 6 and / or by the metal contained therein, the electrical energy induced in the secondary of the transformer being entirely dissipated in the form of heat by Joule effect, in the pipe 6 and / or the metal contained therein.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
- Eyeglasses (AREA)
Abstract
Description
- La présente invention concerne un procédé pour fixer un bloc métallique sur une face d'une lentille ophtalmique, consistant à remplir une cavité de moulage définie par un moule et par la lentille elle-même, à travers un orifice d'entrée du moule, avec un métal fondu à bas point de fusion à partir d'un réservoir contenant ledit métal fondu et relié audit orifice d'entrée par un tuyau, et à refroidir le moule pour solidifier le métal introduit dans la cavité de moulage.
- Dans le domaine de la fabrication et de la préparation des lentilles ophtalmiques, il est usuel de fixer sur l'une des faces d'une lentille un bloc métallique au moyen duquel la lentille peut être montée sur le porte-lentille d'une machine à surfacer, d'une machine à déborder ou d'une machine à doucir ou à polir. Cette opération, connue sous le nom d'opération de "blocage" ou "glantage" est usuellement effectuée au moyen d'un appareil de blocage comprenant un moule ayant une cavité ouverte de moulage et un orifice d'entrée qui est formé dans une paroi du moule et qui débouche dans ladite cavité de moulage, et un réservoir contenant un métal en fusion et comportant un orifice de sortie pour le métal en fusion.
- Dans les appareils de blocage antérieurement connus, (voir par exemple les brevets FR 1.507.454 et 2.465.562, les brevets US.3.049.766, 3.118.198, 3.237.349, 3.257.686, 3.486.366, 3.563.301, 4.025.033 et 4.136.727 et le brevet GB 1.297.037), le moule est habituellement rempli de métal en fusion soit par coulée du métal par gravité dans le moule, soit par pompage du métal au moyen d'une pompe, généralement une pompe actionnée manuellement, soit encore par refoulement du métal vers le moule en mettant le réservoir sous pression par de l'air comprimé. L'écoulement du métal fondu vers le moule est usuellement commandé soit par un robinet ou un pointeau mobile associé à l'orifice de sortie du réservoir, soit par une vanne placée dans le tuyau reliant le réservoir au moule. En service, de tels dispositifs de commande d'écoulement sont sujets aux pannes du fait que leurs éléments mobiles sont au moins en partie plongés ou en contact avec le métal fondu et opèrent donc dans des conditions sévères. En outre, pendant les périodes d'inactivité de l'appareil de blocage, il peut arriver que du métal fondu se solidifie dans la région desdits éléments mobiles ou en aval de ceux-ci, provoquant ainsi un blocage des éléments mobiles ou une obstruction empêchant tout écoulement ultérieur de métal fondu vers le moule.
- La présente invention a donc pour but de fournir un procédé pour fixer un bloc métallique sur une face d'une lentille ophtalmique, dans lequel il est fait usage de moyens entièrement statiques et, par suite, fiables pour commander l'écoulement de métal fondu vers le moule.
- A cet effet, le procédé de la présente invention est caractérisé en ce qu'il consiste en outre à refroidir aussi au moins une partie du tuyau en refroidissant le moule, pour former un bouchon de métal solidifié dans ladite partie du tuyau, à séparer le bloc de métal solidifié dans la cavité de moulage du bouchon de métal solidifié dans le tuyau, par éjection forcée dudit bloc métallique et de la lentille y attenante hors de la cavité de moulage, tout en retenant le bouchon de métal solidifié dans le tuyau, et, pour remplir à nouveau la cavité de moulage, à chauffer au moins ladite partie du tuyau pour faire fondre le bouchon de métal solidifié.
- L'invention fournit également un appareil de blocage pour fixer un bloc métallique sur une face d'une lentille ophtalmique, comprenant un réservoir contenant un métal en fusion et comportant un orifice de sortie pour le métal en fusion, un moule ayant une cavité ouverte de moulage et un orifice d'entrée pour le métal en fusion, et un tuyau reliant l'orifice de sortie du réservoir à l'orifice d'entrée du moule, ledit moule comportant au moins un canal de refroidissement, dans lequel on peut faire circuler un fluide de refroidissement, caractérisé en ce qu'au moins une partie du tuyau est en contact thermique avec le moule, et en ce qu'un moyen de chauffage est associé au tuyau.
- Suivant une forme préférée d'exécution de l'invention, le tuyau est en un métal électriquement conducteur, et ledit moyen de chauffage est constitué par une source de courant basse tension haute intensité, qui est reliée électriquement aux extrémités du tuyau conducteur. De préférence, l'orifice d'entrée du moule a une forme tronconique, la petite base du tronc de cône étant située du côté de la cavité de moulage et la grande base du côté du tuyau.
- D'autres caractéristiques et avantages de la présente invention ressortiront mieux au cours de la description suivante, donnée à titre d'exemple, en référence aux dessins annexés sur lesquels :
- - la figure 1 est une vue en coupe verticale d'un appareil de blocage conforme à la présente invention.
- - La figure 2 montre, à plus grande échelle, une variante de réalisation d'une partie de l'appareil de blocage de la figure 1.
- L'appareil de blocage représenté dans la figure 1, qui peut constituer un sous-ensemble d'une machine plus complexe pour la préparation et le glantage des lentilles ophtalmiques, comprend un moule 1, un réservoir 2, qui est chauffé de façon connue et qui contient un métal en fusion, et un dispositif de réglage de niveau 3 pour régler le niveau du métal en fusion contenu dans le réservoir 2.
- Le moule 1 comporte une cavité de moulage 4, qui est ouverte vers le haut et dans le fond de laquelle est prévu un orifice d'entrée 5 pour le métal en fusion, qui est relié par un tuyau 6 à l'orifice de sortie 7 du réservoir 2.
- Le moule 1 peut être refroidi de façon connue par un fluide de refroidissement, par exemple de l'eau froide. A cet effet, le moule 1 comporte, dans la région du fond de la cavité de moulage 4, un canal annulaire 8 dans lequel de l'eau froide peut être admise à travers un passage 9 relié par un raccord 11 et par un tuyau non montré à une source d'eau froide, l'eau ressortant du canal 8 à travers un autre passage et un autre raccord (non montrés) semblables au passage 9 et au raccord 11.
- Le moule 1 comporte en outre, de façon connue, une tige d'éjection 12, mobile verticalement, qui est normalement maintenue dans une position basse par un ressort 13 et qui peut être déplacée vers une position haute, contre la force de rappel du ressort 13, par un poussoir 14, qui peut être actionné par exemple au moyen d'un vérin pneumatique. La tige d'éjection 12 peut être aussi refroidie par un fluide de refroidissement tel que de l'eau froide, qui est admis à circuler dans des canaux de refroidissement de la tige 12 à travers un raccord 15, et qui en ressort à travers un raccord 16.
- Bien que le moule puisse avoir une structure générale semblable à celle de n'importe quel moule antérieurement connu pour le glantage des lentilles ophtalmiques, il est de préférence réalisé conformément à ce qui est décrit dans la demande de brevet Européen de la même demanderesse, déposée le 11 Mars 1988 sous le numéro 88.400578.6, et intitulée "moule pour la fixation d'un bloc métallique sur l'un des faces d'une lentille ophtalmique". En bref, la cavité de moulage 4 a un diamètre intérieur plus grand que le plus grand diamètre existant de lentille ophtalmique, et une membrane 17 en gros cylindrique et en une matière élastiquement déformable, par exemple en latex, est disposée concentriquement à l'intérieur de la cavité 4. Les extrémités inférieure et supérieure de la membrane 17 sont fixées au moule 1 respectivement dans la région du fond et dans la région de l'ouverture de la cavité 4. La membrane 17 définit avec la paroi latérale du moule une chambre à volume variable 18, telle que le diamètre intérieur de la membrane 17 puisse être alternativement agrandi et rétréci, par exemple en effectuant le vide dans la chambre 18 et en rétablissant ensuite la pression atmosphérique dans ladite chambre. De cette manière, lorsque la membrane 17 occupe la position correspondant à son diamètre intérieur maximal, une lentille L supportée par un dispositif de transfert approprié 19 connu en soi, peut être facilement introduite et maintenue dans la cavité de moulage 4 par ledit dispositif de transfert 19. La membrane 17 est ensuite amenée dans la position correspondant à son diamètre intérieur minimal, de telle façon qu'elle vienne enserrer élastiquement le bord périphérique de la lentille L pendant que la cavité de moulage 4 est remplie de métal en fusion comme cela sera décrit plus loin.
- Comme montré dans la figure 1, le dispositif de réglage de niveau 3 est constitué par un plongeur 21, qui peut être déplacé verticalement à l'intérieur du réservoir 2 par un moyen d'actionnement 22, par exemple un mécanisme à vis 25 et écrou 23 entraîné en rotation par un ensemble moteur-réducteur 26 à deux sens de rotation. Ainsi, selon le sens de rotation du moteur, le plongeur 21 peut être descendu à l'intérieur du réservoir 2 afin d'élever le niveau 33 du métal en fusion contenu dans le réservoir 2, ou relevé, afin d'abaisser le niveau 33.
- Initialement, le niveau 33 du métal en fusion dans le réservoir 2 est plus bas que l'orifice d'entrée 5 du moule 1. Après qu'une première lentille a été introduite dans le moule 1 de la manière décrite plus haut par le dispositif de transfert 19, le niveau 33 du métal en fusion dans le réservoir 2 est élevé en déplaçant le plongeur 21 vers le bas au moyen du mécanisme 22 et de l'ensemble moteur-réducteur 26. Il en résulte que la cavité de moulage 4 se remplit de métal en fusion par le principe des vases communicants, le niveau de métal en fusion étant le même dans le réservoir 2 et dans la cavité de moulage 4. Pour que le niveau de métal en fusion dans la cavité de moulage 4 atteigne un niveau désiré, c'est-à-dire pour que la face inférieure de la lentille L baigne complètement dans le métal en fusion, il suffit de contrôler le niveau 33 du métal en fusion dans le réservoir 2 pour que ce niveau atteigne la valeur désirée. Ceci peut être obtenu au moyen d'un flotteur 34 supporté par le métal en fusion dans le réservoir 2, et au moyen d'un détecteur 35 monté dans une position fixe, mais réglable, Le détecteur 35 produit un signal ayant un premier état lorsque le flotteur 34 se trouve à un niveau inférieur à un niveau prédéterminé correspondant au niveau désiré de métal en fusion dans la cavité de moulage 4, et un second état lorsque le flotteur 34, atteint ledit niveau prédéterminé. Le détecteur 35, qui peut être un détecteur de proximité d'un type quelconque connu, par exemple un détecteur à induction, est connecté électriquement à un circuit de commande de l'ensemble moteur-réducteur 26 de telle façon que celui-ci soit activé et déplace le plongeur 21 vers le bas en réponse au premier état du signal du détecteur 35, et de telle façon qu'il soit arrêté en réponse au second état du signal dudit détecteur.
- Une fois que la cavité de moulage 4 a été remplie de métal en fusion, celui-ci est refroidi afin de solidifier le bloc métallique contenu dans la cavité de moulage. Bien que cette opération de refroidissement pourrait être effectuée par refroidissement naturel du moule 1, celui-ci est de préférence refroidi en faisant circuler un fluide froid, par exemple de l'eau froide, dans le canal de refroidissement 8 et dans le canal de refroidissement de la tige d'éjection 12, comme décrit plus haut, afin d'accélérer le refroidissement et la solidification du métal contenu dans la cavité de moulage 4.
- De préférence, le tuyau 6 est en une matière bonne conductrice de la chaleur et au moins la partie du tuyau 6 qui est voisine de l'orifice d'entrée 5 du moule 1 est en contact thermique avec le corps du moule. En conséquence, lorsque celui-ci est refroidi par le fluide de refroidissement circulant dans le canal 8 et dans le canal de refroidissement de la tige d'éjection 12, ladite partie du tuyau 6 est aussi refroidie et il s'y forme un bouchon de métal solidifié.
- Après avoir fait le vide dans la chambre à volume variable 18 pour agrandir le diamètre intérieur de la membrane élastique 17 et l'écarter du bord périphérique de la lentille , le bloc métallique et la lentille L y attenante vont être éjectés de la cavité de moulage 4 et évacués au moyen du dispositif de transfert 19, tandis que le bouchon de métal solidifié est retenu dans le tuyau 6. Le bouchon de métal solidifié est retenu dans le tuyau 6 d'une part par le fait que celui-ci est courbé et, d'autre part, par le fait que l'orifice d'entrée 5 du moule 1 a de préférence une forme tronconique, la petite base du tronc de cône étant située du côté de la cavité de moulage 4 et la grande base du côté du tuyau 6. Cette forme tronconique facilite la rupture et la séparation entre le bloc de métal solidifié dans la cavité de moulage et le bouchon de métal solidifié dans le tuyau 6, sous l'action de la tige d'éjection 12. Après l'écacuation de la lentille L hors de la cavité de moulage 4, il subsiste donc un bouchon de métal solidifié dans le tuyau 6. Celui-ci empêche donc que le métal en fusion pénètre dans la cavité de moulage 4, même si le niveau du métal en fusion dans le réservoir 2 est maintenu au-dessus du niveau de l'orifice d'entrée 5 du moule 1, c'est-à-dire même si le plongeur 21 n'a pas été relevé.
- Lorsqu'une autre lentille est introduite dans la cavité de moulage 4 pour y fixer un bloc métallique, il est donc nécessaire de faire fondre le bouchon de métal solidifié dans le tuyau 6, pour permettre à nouveau le remplissage de la cavité de moulage avec du métal en fusion. A cet effet, on cesse de faire circuler le fluide de refroidissement dans le canal 8 et dans le canal de refroidissement de la tige d'éjection 12, et on active un moyen de chauffage associé au tuyau 6. Dans la forme d'exécution montrée dans la figure 1, le tuyau 6 est en un métal électriquement conducteur, par exemple en cuivre, et ses extrémités sont reliées électriquement à une source de courant appropriée, par exemple une source basse tension haute intensité (par exemple 3 V 400 A). La liaison électrique entre le tuyau 6 et la source de tension peut être effectuée par exemple au moyen de deux conducteurs 39 et 41 fixés respectivement au corps 42 du moule 1 et à la buse de sortie 43 du réservoir 2, les deux éléments 42 et 43 étant en une matière électriquement conductrice et étant en contact électrique avec les extrémités du tuyau 6. Le moule 1 et le réservoir 2 sont isolés électriquement du châssis 38 de l'appareil par des garnitures isolantes appropriées comme la garniture 44 montrée dans la figure 1 pour le moule 1.
- Ainsi, lorsque la tension fournie par la source de tension est appliquée aux extrémités du tuyau 6 en fermant un interrupteur approprié, le tuyau 6 et le métal contenu dans celui-ci sont chauffés par effet Joule ce qui a pour effet de faire fondre le bouchon de métal solidifié présent dans ledit tuyau. La cavité de moulage 4 peut être alors à nouveau remplie de métal en fusion d'une manière semblable à celle décrite plus haut.
- Au lieu de chauffer le tuyau 6 en faisant passer un courant dans celui-ci, il est bien sûr possible d'utiliser d'autres moyens de chauffage. Par exemple, comme montré dans la figure 2, il est possible de disposer autour du tuyau 6 un élément chauffant 45 raccordé électriquement à une source de tension appropriée 46 par des conducteurs 47 et 48 et par un interrupteur 49. L'élément chauffant 45 peut être constitué par une résistance électrique chauffante ou encore par une bobine d'induction. Dans le second cas, la bobine d'induction forme le primaire d'un transformateur dont le secondaire est formé par le tuyau 6 et/ou par le métal contenu par celui-ci, l'énergie électrique induite dans le secondaire du transformateur étant entièrement dissipée sous forme de chaleur par effet Joule, dans le tuyau 6 et/ou le métal contenu dans celui-ci.
- On notera que, en provoquant volontairement la formation d'un bouchon de métal solidifié dans le tuyau 6 par refroidissement du moule et dudit tuyau, et en utilisant un moyen de chauffage associé audit tuyau pour faire fondre ledit bouchon de métal solidifié on peut ainsi commander à volonté l'écoulement de métal fondu vers le moule sans aucun élément mobile d'obturation comme ceux qui devaient être prévus dans les appareils de blocage antérieurement connus.
- Il va de soi que la forme d'exécution de l'invention qui a été décrite ci-dessus a été donnée à titre d'exemple purement indicatif et nullement limitatif et que de nombreuses modifications peuvent être facilement apportées par l'homme de l'art sans sortir du cadre de l'invention. C'est ainsi notamment que, au lieu d'utiliser le plongeur 21 pour élever le niveau 33 du métal en fusion dans le réservoir 2, il est possible de déplacer verticalement le réservoir 2 lui-même. Dans ce cas, à condition de dimensionner correctement le mécanisme 22, la vis 25, au lieu d'être attachée au plongeur 21, peut être attachée au réservoir 2. En outre, dans ce cas, au moins une partie du tuyau 6 doit être flexible.
Claims (4)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT88400636T ATE62849T1 (de) | 1987-03-30 | 1988-03-17 | Verfahren und vorrichtung zum befestigen eines metallklotzes auf einer oberflaeche einer ophthalmischen linse durch aufformen von geschmolzenem metall. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8704376 | 1987-03-30 | ||
| FR8704376A FR2613263B1 (fr) | 1987-03-30 | 1987-03-30 | Procede et appareil pour fixer un bloc metallique sur une face d'une lentille ophtalmique, par surmoulage de metal en fusion |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0286481A1 true EP0286481A1 (fr) | 1988-10-12 |
| EP0286481B1 EP0286481B1 (fr) | 1991-04-24 |
Family
ID=9349551
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP88400636A Expired - Lifetime EP0286481B1 (fr) | 1987-03-30 | 1988-03-17 | Procédé et appareil pour fixer un bloc métallique sur une face d'une lentille ophtalmique, par surmoulage de métal en fusion |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US4852631A (fr) |
| EP (1) | EP0286481B1 (fr) |
| AT (1) | ATE62849T1 (fr) |
| DE (1) | DE3862498D1 (fr) |
| ES (1) | ES2021846B3 (fr) |
| FR (1) | FR2613263B1 (fr) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0699504A1 (fr) * | 1994-08-29 | 1996-03-06 | Shin-Etsu Handotai Company Limited | Procédé et dispositif pour la rectification de la surface d'une pièce |
| FR2727343A1 (fr) * | 1994-11-26 | 1996-05-31 | Loh Optikmaschinen Ag | Outil de finissage de surfaces optiques |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB8808186D0 (en) * | 1988-04-08 | 1988-05-11 | Wilson R | Continuous casting |
| US5170835A (en) * | 1991-02-08 | 1992-12-15 | Eberle Equipment Inc. | Method and apparatus for manufacturing batteries |
| DE4447739B4 (de) * | 1993-09-07 | 2006-01-05 | Gerber Coburn Optical, Inc. (n.d.Ges.d. Staates Delaware), South Windsor | Vorrichtung zum Aufblocken eines Linsenrohlings |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2397512A (en) * | 1943-07-08 | 1946-04-02 | Lester Engineering Co | Automatic metal measuring and feeding device |
| FR1384277A (fr) * | 1964-01-18 | 1965-01-04 | Bbc Brown Boveri & Cie | Dispositif pour couler des doses exactes de métal liquide |
| US3468366A (en) * | 1967-02-20 | 1969-09-23 | Coburn Mfg Co Inc | Lens blocker |
| US4025033A (en) * | 1974-07-07 | 1977-05-24 | Hodges Lee R | Apparatus for dispensing a bonding agent |
| US4136727A (en) * | 1977-07-08 | 1979-01-30 | Vogt Albert B | Optical lens blocking method and apparatus |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2660769A (en) * | 1950-12-18 | 1953-12-01 | Dow Chemical Co | Die casting |
| US3049766A (en) * | 1960-01-27 | 1962-08-21 | Textron Inc | Process and apparatus for blocking lenses |
| US3605863A (en) * | 1966-07-06 | 1971-09-20 | Battelle Development Corp | Apparatus for manufacturing wire and the like |
-
1987
- 1987-03-30 FR FR8704376A patent/FR2613263B1/fr not_active Expired - Lifetime
-
1988
- 1988-03-17 ES ES88400636T patent/ES2021846B3/es not_active Expired - Lifetime
- 1988-03-17 AT AT88400636T patent/ATE62849T1/de not_active IP Right Cessation
- 1988-03-17 EP EP88400636A patent/EP0286481B1/fr not_active Expired - Lifetime
- 1988-03-17 DE DE8888400636T patent/DE3862498D1/de not_active Expired - Fee Related
- 1988-03-25 US US07/173,292 patent/US4852631A/en not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2397512A (en) * | 1943-07-08 | 1946-04-02 | Lester Engineering Co | Automatic metal measuring and feeding device |
| FR1384277A (fr) * | 1964-01-18 | 1965-01-04 | Bbc Brown Boveri & Cie | Dispositif pour couler des doses exactes de métal liquide |
| US3468366A (en) * | 1967-02-20 | 1969-09-23 | Coburn Mfg Co Inc | Lens blocker |
| US4025033A (en) * | 1974-07-07 | 1977-05-24 | Hodges Lee R | Apparatus for dispensing a bonding agent |
| US4136727A (en) * | 1977-07-08 | 1979-01-30 | Vogt Albert B | Optical lens blocking method and apparatus |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0699504A1 (fr) * | 1994-08-29 | 1996-03-06 | Shin-Etsu Handotai Company Limited | Procédé et dispositif pour la rectification de la surface d'une pièce |
| US6077149A (en) * | 1994-08-29 | 2000-06-20 | Shin-Etsu Handotai Co., Ltd. | Method and apparatus for surface-grinding of workpiece |
| FR2727343A1 (fr) * | 1994-11-26 | 1996-05-31 | Loh Optikmaschinen Ag | Outil de finissage de surfaces optiques |
| US5695393A (en) * | 1994-11-26 | 1997-12-09 | Loh Optikmaschinen Ag | Tool for the precision processing of optical surfaces |
Also Published As
| Publication number | Publication date |
|---|---|
| FR2613263A1 (fr) | 1988-10-07 |
| US4852631A (en) | 1989-08-01 |
| ES2021846B3 (es) | 1991-11-16 |
| FR2613263B1 (fr) | 1991-01-18 |
| EP0286481B1 (fr) | 1991-04-24 |
| ATE62849T1 (de) | 1991-05-15 |
| DE3862498D1 (de) | 1991-05-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| FR2660738A1 (fr) | Installation permettant de realiser la refrigeration (ou rechauffement) rapide de produits emballes, notamment de bouteilles. | |
| EP0019291B1 (fr) | Cafetière ménagère | |
| FR2659036A1 (fr) | Dispositif de fourniture d'un courant de metal a l'etat fondu pour le formage par projection. | |
| EP0041975B1 (fr) | Pistolet perfectionne pour l'application de peintures a chaud | |
| EP0286481B1 (fr) | Procédé et appareil pour fixer un bloc métallique sur une face d'une lentille ophtalmique, par surmoulage de métal en fusion | |
| EP0088253A1 (fr) | Installation d'alimentation d'un four à cuve | |
| US3468366A (en) | Lens blocker | |
| FR2507513A1 (fr) | Dispositif selecteur de grains pour le moulage d'objets monocristallins | |
| EP0737434A1 (fr) | Machine à boisson chaude, en particulier machine à café, comportant un dispositif de réglage en hauteur de la distribution du café | |
| EP0416974A1 (fr) | Distributeur de liquide à chauffage électrique, en particulier pour la préparation du café | |
| FR2543990A1 (fr) | Dispositif d'evacuation a commande par bouton-poussoir, pour reservoir de chasse d'eau | |
| FR2488296A1 (fr) | Fer a repasser a vapeur | |
| JP7240113B2 (ja) | コーヒーメーカー | |
| EP0783261B1 (fr) | Cafetiere comportant un dispositif de selection du mode d'arrosage de la poudre de cafe | |
| FR2539958A1 (fr) | Dispositif de mise en forme de produits pateux, notamment de viande hachee | |
| EP1631445A2 (fr) | VANNE ET DISPOSITIF D’ALIMENTATION CONVENANT AU REMPLISSAGE, AVEC UNE MATIERE POLYMERISABLE, D’UNE CAVITE DE MOULAGE | |
| FR2494842A1 (fr) | Distributeur automatique pour boissons | |
| FR2805726A1 (fr) | Porte-filtre pour cafetiere du type expresso | |
| FR2703836A3 (fr) | Dispositif de flotteur amélioré pour vérifier le niveau d'eau distillée dans les batteries électriques. | |
| FR2716792A1 (fr) | Machine à café électrique en particulier pour café "expresso" équipée d'un dispositif de préchauffage de tasses. | |
| EP0128847B1 (fr) | Mécanisme d'inversion de mouvement, et son application aux dispositifs d'évacuation des réservoirs de chasse d'eau | |
| EP0393005A2 (fr) | Procédé et dispositif de refroidissement d'un produit métallique coulé en continu | |
| FR2631618A1 (fr) | Procede et dispositif d'ingestion d'un liquide, tel que de l'eau de source | |
| FR2744615A3 (fr) | Bouilloire electrique amelioree | |
| FR2549569A1 (fr) | Soupape a temporisation hydraulique et bouche de lavage equipee d'une telle soupape |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT DE ES GB NL |
|
| 17P | Request for examination filed |
Effective date: 19881014 |
|
| 17Q | First examination report despatched |
Effective date: 19900306 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE ES GB NL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19910424 Ref country code: AT Effective date: 19910424 |
|
| REF | Corresponds to: |
Ref document number: 62849 Country of ref document: AT Date of ref document: 19910515 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 3862498 Country of ref document: DE Date of ref document: 19910529 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 19970303 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19970310 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19970528 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980317 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 19980318 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19980317 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981201 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20000201 |